Совершенствование технологии контроля автосцепочного устройства на базе пассажирского вагонного депо Ростов
 ,
ч
 ,
ч
 ,
ч
 ,
ч
1.4 Определение размеров и производственных площадей участков и отделений депо
Основные размеры (длина, ширина, высота) ВСУ определяется из следующих условий:
– количества поточно-конвейерных линий (ПКЛ);
– количества ремонтных позиций на ПКЛ;
– количества одновременно ремонтируемых вагонов на одной позиции;
– размещения оборудования и средств механизации;
– наличия проходов и проездов для транспортировки узлов, деталей и материалов;
– размещения подъёмно-транспортного оборудования (имеются мостовой кран, конвейер для передвижения вагонов, электродомкраты для подъёмки вагонов и т. д.) и другой оснастки, размещаемой на площади участка.
Определение основных размеров осуществляем в соответствии с нормами технологического проектирования депо для ремонта грузовых и пассажирских вагонов.
Рассчитаем размер параметров колесного участка пассажирского депо
 , (1.4)

 ;
где
 - норма площади,
 -
ширина участка,
 м.
 м.
Принимаем
 м.
Площади
участков и
отделений
 ,
рассчитываются
по фактически
принятым значениям
ширины и длины
по формуле
 , (1.5)
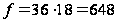 м.
Расчет размеров и производственных площадей участков и отделений выполним в таблице 2.
Таблица 2 – Размерные параметры участков и отделений депо
| Наименование | Размеры | F,м2 | ||
| l | b | h | ||
| Ремонтно-сборочное отделение | 102 | 24 | 10,8 | 2520 |
| Малярное отделение | 60 | 24 | 10,8 | 1584 |
| Колесный участок | 36 | 18 | 8,8 | 648 |
| Отделение ремонта роликовых подшипников | 12 | 18 | 8,8 | 216 |
| Тележечный участок | 60 | 18 | 8,8 | 972 |
| Редукторное отделение | 12 | 18 | 8,8 | 216 |
| Участок по ремонту электрооборудования и кондиционирования воздуха | 42 | 18 | 8,8 | 756 |
| Отделение по ремонту тормозного оборудования | 12 | 18 | 8,8 | 216 |
| Отделение ремонта автосцепного устройства | 18 | 18 | 8,8 | 360 |
| Механический участок | 12 | 18 | 8,8 | 216 |
| Инструментальное отделение | 6 | 15 | 8,8 | 90 |
| Кузнечно-пружинное отделение | 12 | 18 | 8,8 | 216 |
| Отделение ремонта гидравлических гасителей колебаний | 12 | 15 | 8,8 | 180 |
| Деревообрабатывающее отделение | 24 | 15 | 8,8 | 360 |
| Жестяно-кровельное отделение | 12 | 15 | 8,8 | 180 |
| Отделение по ремонту кипятильников и унитазов | 12 | 15 | 8,8 | 180 |
| Стекольно-обойное отделение | 6 | 15 | 8,8 | 90 |
| Гальваническое отделение | 6 | 15 | 8,8 | 90 |
| Краскоприготовительное отделение | 6 | 15 | 8,8 | 90 |
| Участок ремонта электрооборудования и кондиционирования воздуха | 42 | 18 | 8,8 | 756 |
| Отделение ремонта приборов отопления и вентиляционных устройств | 12 | 15 | 8,8 | 180 |
| Электрогазосварочное отделение | 6 | 18 | 8,8 | 108 |
| Слесарно-комплектовочное отделение | 18 | 15 | 8,8 | 270 |
| Кладовая запасных частей | 12 | 15 | 8,8 | 180 |
| Отделение полимерных изделий | 12 | 15 | 8,8 | 180 |
| Пожарный проход | 6 | 18 | 8,8 | 108 |
| Туалет | 6 | 15 | 8,8 | 90 |
1.5 Расчет потребного количества оборудования депо
Расчет потребного количества основного оборудования (станков, электрогазосварочных аппаратов, кузнечных агрегатов и прессов) ремонтного депо производится на основании разработанного технологического процесса и норм затрат станко-часов на один ремонтируемый вагон при выполнении отдельных технологических операций с учетом фактической годовой программы депо.
Рассчитываем потребность депо в различных типах основного оборудования
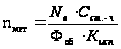 ,
(1.6)
где
 -
затраты станко·ч
на один ремонтируемый
вагон, для токарных
станков
 станко·ч/ваг;
 -
коэффициент
использования
оборудования
во времени, для
токарных станков
принимаю
 .
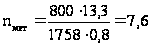 ед.
Принимаем
количество
токарных станков
 ед.
Фактический коэффициент загрузки
 ,
(1.7)
где
 и
 -
расчетное и
принятое количество
единиц основного
оборудования.
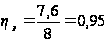 .
Расчет станков для участков депо выполняется в табличной форме (таблица 3).
Таблица 3 - Расчет станков для участков депо
| Наименование оборудования | Норма затрат станко-ч | Количество единиц оборудования |
Коэффициент загрузки оборудования
|
||
|
На вагон
|
На годовую программу
|
Расчетное
|
Принятое
|
||
| Токарные станки | 13,3 | 10 640 | 7,6 | 8 | 0,95 |
| Вертикально-сверлильные станки | 2,1 | 1680 | 1,2 | 1 | 1,2 |
| Поперечно-строгальные станки | 2,1 | 1680 | 1,2 | 1 | 1,2 |
| Фрезерные станки | 1,4 | 1120 | 0,8 | 1 | 0,8 |
| Колесотокарные станки | 2,1 | 1680 | 1,2 | 1 | 1,2 |
| Электрогазосварочные агрегаты | 12,6 | 10 080 | 7,2 | 7 | 1,03 |
| Кузнечные молоты | 11,3 | 9040 | 6,4 | 6 | 1,06 |
| Столярные станки | 0,4 | 320 | 0,2 | 1 | 0,2 |
| Болторезные и гайконарезные станки | 1,8 | 1440 | 1,02 | 1 | 1,02 |
| Итого | - | - | - | 27 | - |


 ·


1.6 Расчет потребного количества работников депо
Расчет численности явочных рабочих ремонтного депо производим на основании норм трудоемкости на ремонт одного физического вагона. Общая численность явочных работников депо определяется по формуле
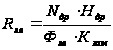 , (1.8)
где
 – фактическая
годовая программа
ремонта вагонов,
 ваг.;
 – трудоёмкость
ремонта мягкого
вагона,
=428
чел.·ч/ваг.;
 – годовой
фонд рабочего
времени явочных
рабочих,
 ч;
 – коэффициент,
учитывающий
перевыполнение
норм выработки,
 .
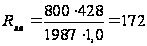 чел.
Списочная численность работников Rсп определяется по формуле
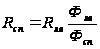 , (1.9)
где
 – годовой фонд
рабочего времени
списочного
рабочего,
 ч.
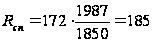 чел.
Расчет распределения численности работников депо по профессиям выполним в таблице 4
Таблица 4 – Расчет численности работников депо по профессиям
| Наименование профессии | Трудоемкость | Количество рабочих, чел | ||||
|
На
вагон
|
|
Явочное |
Списочное
|
|||
| расчетное | принятое | расчетное | принятое | |||
| Вагоносборочный участок | ||||||
| Слесари по ремонту подвижного состава: а) ходовых частей, | 20,11 | 16088 | 8,1 | 8 | 8,7 | 9 |
| б) тормозного и пневматического оборудования, | 7,28 | 5824 | 2,93 | 3 | 3,1 | 3 |
| в) отопления, водоснабжения, | 11,98 | 9584 | 4,8 | 5 | 5,1 | 5 |
| г) замков и металлической арматуры, | 5,99 | 4792 | 2,4 | 2 | 2,6 | 3 |
| д) электро-и радиооборудования, редукторно - карданных приводов, телефонов, | 21,83 | 17464 | 8,8 | 9 | 9,4 | 9 |
| е) электроотопления, | 29,1 | 23280 | 11,7 | 12 | 12,52 | 13 |
| ж) холодильного оборудования. | - | - | - | - | - | - |
| Электросварщики, газосварщики. | 2,14 | 1712 | 0,86 | 1 | 0,9 | 1 |
| Кровельщики, жестянщики | 1,71 | 1368 | 0,6 | 1 | 0,6 | 1 |
| Крановщики, стропальщики | 2,14 | 1712 | 0,86 | 1 | 0,9 | 1 |
| Подсобные рабочие. | 8,13 | 6504 | 3,3 | 3 | 3,5 | 4 |
| Итого по ВСУ | 45 | 49 | ||||
| КПА | ||||||
| Итого | 7 | 8 | ||||
| Колесное отделение | ||||||
| Токари по обточке колесных пар | 3,42 | 2736 | 1,4 | 1 | 1,5 | 2 |
| Слесари по ремонту подвижного состава | 2,14 | 1712 | 0,9 | 1 | 0,9 | 1 |
| Машинисты моечной машины. | 0,428 | 342,4 | 0,2 | 1 | 0,2 | 1 |
| Дефектоскописты | 0,428 | 342,4 | 0,2 | 1 | 0,2 | 1 |
| Подсобные рабочие | 1,71 | 1368 | 0,6 | 1 | 0,7 | 1 |
| Итого по колесному участку | 5 | 6 | ||||
| Роликовое отделение | ||||||
| Слесари по ремонту подвижного состава | 3,42 | 2736 | 1,4 | 1 | 1,5 | 2 |
| Подсобные рабочие | 1,71 | 1368 | 0,6 | 1 | 0,7 | 1 |
| Итого по роликовому отделению | 2 | 3 | ||||
| АКП | ||||||
| Слесари по ремонту подвижного состава | 4,28 | 3424 | 1,7 | 2 | 1,8 | 2 |
| Токари. | 0,428 | 342,4 | 0,2 | 1 | 0,2 | 1 |
| Подсобные рабочие | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Итого по АКП | 4 | 4 | ||||
| Тележечное отделение | ||||||
| Слесарь | 9,77 | 23252,6 | 5,34 | 5 | 6,2 | 6 |
| Электросварщик | 4,42 | 12519,6 | 3,09 | 3 | 3,3 | 3 |
| Газосварщик | 1,4 | 3332 | 0,83 | 1 | 0,89 | 1 |
| Токарь | 6,74 | 16041,2 | 4,03 | 4 | 4,29 | 4 |
|
Машинист моечной машины |
1,86 | 4426,8 | 1,11 | 1 | 1,15 | 1 |
| Дефектоскопист | 1,4 | 3332 | 0,83 | 1 | 0,89 | 1 |
| Фрезеровщик | 0,93 | 2213,4 | 0,55 | 1 | 0,59 | 1 |
| Итого тележечному отделению | 16 | 17 | ||||
| Деревообрабатывающее отделение | ||||||
| Столяры-станочники | 0,428 | 342,4 | 0,2 | 1 | 0,2 | 1 |
| Столяры-стекольщики | 11,13 | 8904 | 4,5 | 5 | 4,8 | 5 |
| Обойщики | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Зеркальщики | 1,71 | 1368 | 0,6 | 1 | 0,7 | 1 |
| Подсобные рабочие | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Итого по деревообрабатывающему отделению | 9 | 9 | ||||
| Участок электрооборудования | ||||||
| Слесари-электрики | 22,68 | 18144 | 9,1 | 9 | 9,7 | 10 |
| Слесари по ремонту электроотопления | 8,13 | 6504 | 3,2 | 3 | 3,4 | 3 |
| Аккумуляторщики. | 7,7 | 6160 | 3,1 | 3 | 3,3 | 3 |
| Радиомонтажники | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Токари. | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Подсобные рабочие. | 3,4 | 2720 | 1,4 | 1 | 1,5 | 2 |
| Итого по электроучастку | 18 | 19 | ||||
| Ремонтно-комплектовочное отделение | ||||||
| Кузнецы. | 12,84 | 10272 | 5,1 | 5 | 5,5 | 6 |
| Токари. | 14,12 | 11296 | 5,7 | 6 | 6 | 6 |
| Строгальщики. | 2,14 | 1712 | 0,8 | 1 | 0,9 | 1 |
| Сверловщики. | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Фрезеровщики. | 1,7 | 1360 | 0,7 | 1 | 0,7 | 1 |
| Литейщики пластмасс. | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Рессорщики. | 5,56 | 4448 | 2,2 | 2 | 2,4 | 2 |
| Машинисты молота. | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Слесари по ремонту: а) вагонных деталей, | 19,26 | 15408 | 7,7 | 8 | 8,2 | 8 |
| б) рычажной передачи гасителей колеба ний,тормозов, | 8,99 | 7192 | 3,6 | 4 | 3,8 | 4 |
| в) отопления, водоснабжения, | 2,14 | 1712 | 0,8 | 1 | 0,9 | 1 |
| г) замков, | 3 | 2400 | 1,2 | 1 | 1,3 | 1 |
| д) фильтров, | 2,14 | 1712 | 0,8 | 1 | 0,9 | 1 |
| е) автосцепного устройства, | 1,7 | 1360 | 0,7 | 1 | 0,7 | 1 |
| ж)холодильного оборудования | 11,13 | 8904 | 4,5 | 5 | 4,8 | 5 |
| Электросварщики по ремонту автосцепного устройства. | 0,86 | 628 | 0,3 | 1 | 0,3 | 1 |
| Строгальщики по ремонту автосцепного устройства. | 0,428 | 342,4 | 0,2 | 1 | 0,2 | 1 |
| Дефектоскописты | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Электросварщики. | 9,4 | 7520 | 3,7 | 4 | 3,9 | 4 |
| Газосварщики | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Болторезчики. | 2,14 | 1712 | 0,8 | 1 | 0,9 | 1 |
| Заливщики сплавов | 2,57 | 2056 | 1,03 | 1 | 1,1 | 1 |
| Гальваники. | 19,69 | 15752 | 7,9 | 8 | 8,5 | 9 |
| Машинисты моечной установки. | 3,42 | 2736 | 1,4 | 1 | 1,5 | 2 |
| Подсобные рабочие. | 8,56 | 6848 | 3,5 | 3 | 3,7 | 4 |
| Итого по ремонтно-комплектовочному отделению | 61 | 65 | ||||
| Всего | 172 | 185 | ||||


Общая потребность депо в основных производственных рабочих определяется суммированием численности рабочих по всем профессиям, участвующих в ремонте вагонов и составляет 185 человек.
Численность вспомогательных производственных рабочих занятых на хозяйственных работах, а также в ремонте оборудования и инструментов депо, рассчитывается в размере 12 % от списочной численности производственных рабочих. Распределение вспомогательных рабочих по профессии выполняется с учетом доли участия каждой профессии в общих затратах на выполнение указанных работ.
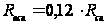 ,
(1.10)
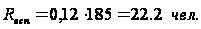
Принимаем

Расчет численности вспомогательных производственных рабочих сведем в таблицу 5.
Таблица 5 - Расчет численности вспомогательных рабочих депо
|
Наименование профессий |
Процент участия, % |
Количество рабочих, чел. | |
| расчетное | принятое | ||
| Слесарь по ремонту оборудования | 46,7 | 10 | 10 |
| Слесарь по ремонту инструмента | 7,3 | 1,6 | 2 |
| Токарь | 5,7 | 1,2 | 1 |
| Сверловщик | 1,6 | 0,3 | 0 |
| Строгальщик-фрезеровщик | 2,4 | 0,5 | 1 |
| Электрогазосварщик | 2,8 | 0,6 | 1 |
| Кузнец и помощник кузнеца | 3,4 | 0,7 | 1 |
| Маляр | 5 | 1,1 | 1 |
| Столяр | 9,5 | 2,09 | 2 |
| Рабочий | 15,6 | 3,4 | 3 |
| Итого | 100 | 21,49 | 22 |
Расчет численности работников остальных категорий работ производится от списочного контингента основных производственных рабочих.
Расчет приведем в таблице 6
Таблица 6 - Штатная ведомость работников депо
| Категория Работников | Процент от основных производственных рабочих, % | Количество работников, чел. | ||
| Расчетное | Принятое | |||
| всего | 1 смена | |||
| Основные производственные рабочие | 100 | 185 | 185 | 185 |
| Вспом.рабочие | 11 | 20,35 | 20 | 20 |
| ИТР | 7 | 12,95 | 13 | 13 |
| СКП | 4,5 | 8,3 | 8 | 8 |
| МОП | 3 | 5,5 | 6 | 6 |
| Ученики | 2 | 3,7 | 4 | 4 |
1.7 Определение программы участков и отделений
Программу
участка или
отделения
 ,
ед., рассчитывают
исходя из фактической
мощности депо
и сменяемости
узлов вагонов
при ремонте
по формуле
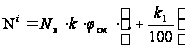 ,
(1.11)
где
 – годовая программа
ремонта вагонов
в депо, ваг.;
 – количество
ремонтируемых
узлов на вагоне;
 – коэффициент
сменяемости
узлов (для деповского
ремонта с учётом
полной замены
всех узлов на
вагоне принимают
 );
 – процент
узлов и деталей,
поступающих
в ремонт на
условиях кооперации
из эксплуатационного
депо.
Определим
программу для
колесно-роликового
участка. Принимаем
процент узлов
и деталей,
поступающих
в ремонт на
условиях кооперации
из эксплуатационного
депо для колесно-роликового
участка
=30%
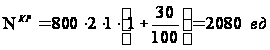
Принимаем программу для колесно-роликового участка 2000 ед.
Определим
программу для
контрольного
пункта автосцепки.
Принимаем
процент узлов
и деталей,
поступающих
в ремонт на
условиях кооперации
из эксплуатационного
депо для контрольного
пункта автосцепки
=12%
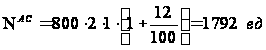
Принимаем программу для контрольного пункта автосцепки 1800 ед.
Определим
программу для
тележечного
участка. Принимаем
процент узлов
и деталей,
поступающих
в ремонт на
условиях кооперации
из эксплуатационного
депо для тележечного
участка
=30%
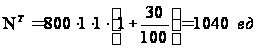
Принимаем программу для тележечного участка 1000 ед.
2. Совершенствование технологии контроля автосцепочного устройства
2.1 Виды и порядок осмотра автосцепочного устройства
Автосцепное устройство подвижного состава должно постоянно находиться в исправном состоянии. Чтобы своевременно обнаружить и устранить возникшие неисправности, кроме проверки устройства в поездах, установлены наружный осмотр - без снятия с подвижного состава узлов и деталей и полный осмотр - со снятием с подвижного состава съемных узлов и деталей.
Наружный осмотр автосцепного устройства производится во время текущего отцепочного ремонта вагонов, единой технической ревизии пассажирских вагонов, промывочного ремонта паровозов, текущего ремонта ТР-1 тепловозов, электровозов и вагонов электро- и дизель-поездов - для определения работоспособности устройства в целом, проверки взаимодействия его узлов и деталей без конкретной оценки состояния каждой детали.
Полный осмотр автосцепного устройства производится при капитальном и деповском ремонтах вагонов, капитальном ремонте локомотивов и вагонов электропоездов, текущих ремонтах ТР-2, ТР-3 тепловозов, электровозов и вагонов электро-, дизель-поездов, подъемочном ремонте паровозов.
Наружный осмотр. Автосцепное устройство перед наружным осмотром очищают от загрязнений или снега, выявляют трещины на деталях или их изгибы, проверяют соответствие узлов и деталей нормам, установленным для данного вида осмотра.
Действие механизма и состояние автосцепки проверяют шаблоном 940р. Большую роль придают правильному расположению автосцепки на подвижном составе. По действующим требованиям при наружном осмотре установлена наименьшая норма на высоту оси автосцепки от уровня головки рельсов: для груженых вагонов - 950 мм, для порожних восьми-, шести-, четырехосных на тележках ЦНИИ-ХЗ-0 и для порожних четырехосных вагонов на тележках остальных типов - 990 мм. Разность высот осей автосцепок, находящихся на одном вагоне, не должна превышать 25 мм. Провисание автосцепки должно быть не более 10 мм.
Во время наружного осмотра проверяют также зазоры между верхней плоскостью хвостовика автосцепки и розеткой по ее передней кроме, а также между хвостовиком и концевой балкой. Эти зазоры должны быть соответственно не менее 25 и 20 мм. Толщина перемычки хвостовика автосцепки, которая устанавливается на вагон, выпускаемый из текущего отцепочного ремонта, должна быть не менее 46 мм.
Проверяют цепь расцепного привода и при необходимости регулируют до нормальной длины.
Ввиду напряженной работы автосцепного устройства пассажирских вагонов введена обязательная его проверка по нормам наружного осмотра через каждые 6 мес во время технической ревизии (ТО-3) после предыдущего периодического ремонта или постройки, причем к тяговым и ударным поверхностям контура зацепления корпуса автосцепки предъявляются требования, соответствующие нормам деповского ремонта.
Полный осмотр. Этот осмотр автосцепного устройства выполняют специальные бригады рабочих, обученных и проверенных в знании конструкции устройства и технологии его ремонта. Так как деповской ремонт вагонов основных типов выполняется через 1-3 года, а капитальный значительно реже, подавляющее большинство деталей автосцепного устройства проходит полный осмотр и ремонтируется в контрольных пунктах автосцепки вагонных депо.
Контрольный пункт автосцепки вагонного депо является самостоятельным участком депо или отделением вспомогательного (заготовительного, механического) участка. Пункт должен имеет: необходимое для ремонта автосцепного устройства сварочное и стендовое оборудование; приспособления и станки для обработки наплавленных поверхностей деталей; подъемно-транспортные устройства, механизирующие все работы, связанные с подъемом и перемещением тяжелых деталей; шаблоны для проверки деталей автосцепного устройства; производственную площадь для размещения этого оборудования в соответствии с правилами и требованиями техники безопасности.
Детали автосцепного устройства, поступающие для полного осмотра, очищают от грязи и старой краски. Автосцепки, а также неисправные аппараты разбирают. Все детали проверяют и определяют отклонения их размеров в соответствии с Инструкцией по ремонту и обслуживанию автосцепного устройства подвижного состава. Детали, отвечающие требованиям Инструкции, подают на комплектовочные стеллажи или на стеллажи для исправных деталей.
Изогнутые детали транспортируют для выправления, а изношенные - в сварочные кабины для наплавки; туда же направляют детали, имеющие трещины, которые разрешается заваривать.
После комплектовки проверяют взаимодействие деталей автосцепки и правильность сборки поглощающего аппарата. На отремонтированные или проверенные узлы и детали автосцепного устройства ставят клейма установленного образца, затем отремонтированные узлы и детали транспортируют на склад или в