Совершенствование технологии контроля автосцепочного устройства на базе пассажирского вагонного депо Ростов
2.8 Средства механизации, применяемые при ремонте корпуса автосцепки
2.8.1 Поворотный стенд
Контроль деталей корпуса автосцепочного устройства ранее проводился стационарным методом. При этом контроль можно проводить только по частям. Для проведения полного дефектоскопирования всех частей корпуса необходимо переворачивать корпус автосцепочного устройства вручную. Этот факт является основным недостатком при проверке и дефектоскопировании деталей автосцепочного устройства.
Для повышения качества дефектоскопирования корпуса автосцепочного устройства был разработан поворотный стенд.
Предназначен для контроля хвостовика корпуса автосцепки и в местах перехода хвостовика к голове. Изготовлен из стали марки Ст3. Стенд способен выдерживать 1,5 тонны груза.
Угол поворота стенда составляет 900, что позволяет провести контроль деталей корпуса автосцепного устройства со всех сторон. Оборудован ручками, с помощью которых осуществляется поворот на 900, положение фиксируется креплениями.
Стенд оснащен болтами для закрепления корпуса автосцепки, чтобы контролируемая деталь плотно прилегала к стенду, а также во избежание возможных аварийных ситуаций во время контроля.
Стенд сконструирован таким образом, что отверстие для захвата корпуса автосцепки выполнено по форме контролируемой детали, что позволяет фиксировать деталь, во время контроля корпус автосцепки находится в неподвижном состоянии, что позволяет также избежать аварийных ситуаций во время контроля.
Контроль проводится дефектоскопом МД-12ПШ (напряжение – 242В, сила тока не менее 45А, напряжение магнитного поля соленоида не менее 180 А/см).
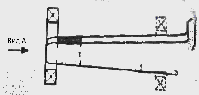
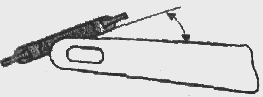
Корпус автосцепки крепится на поворотном стенде так, чтобы одна из плоскостей хвостовика с отверстием под клин была расположена горизонтально. После этого устанавливают соленоид у перемычки под углом 35±50 к оси хвостовика так, чтобы хвостовик частично входил в отверстие соленоида (рисунок 2.2, а), включают соленоид. Затем наносят магнитный порошок на все открытые для осмотра поверхности хвостовика в зоне перемычки. Осматривают поверхность перемычки и торец хвостовика, выключают соленоид. После этого надевают соленоид на хвостовик в зоне перемычки, максимально приподняв его (рисунок 2.2, б), включают соленоид. Затем наносят магнитный порошок в пределах зоны (ДН » 120…160 мм) на верхнюю плоскость хвостовика, осматривают верхнюю плоскость хвостовика в пределах зоны ДН; медленно перемещают соленоид вдоль вдоль хвостовика, одновременно нанося перед ним магнитный порошок на верхнюю плоскость хвостовика; останавливают соленоид по возможности приблизив его к голове (рисунок 2.2, б); наносят порошок на поверхности, примыкающие к голове, включая переход от хвостовика к голове; осматривают верхнюю плоскость хвостовика, обращая внимание на зону перехода от хвостовика к голове; выключают соленоид и возвращают его к перемычке. После этого, поворачивают корпус автосцепки на 900 и повторяют контроль. Контроль проводится со всех 4х сторон. Результаты контроля корпуса автосцепки заносят в журнал регистрации результатов неразрушающего контроля корпуса автосцепки.
а) б)
Рисунок 2.2 - магнитопорошковый метод контроля хвостовика автосцепки
2.8.2 Приспособление к строгальному (фрезерному) станку для обработки поверхностей контура зацепления контура
Наплавленные поверхности деталей автосцепного устройства должны иметь установленные правилами ремонта размеры и необходимую чистоту поверхности, что достигается механической обработкой на металлорежущих станках (строгальном, токарном, фрезерном) и специальных приспособлениях. Небольшие поверхности обрабатывают на обдирочно-шлифовальных станках (стационарных наждачных точилах).
Поверхности контура зацепления могут обрабатываться на строгальном, фрезерном и долбежном станках с применением специальных приспособлений. Приспособление для обработки поверхностей контура зацепления на строгальном станке состоит из двух частей: поддерживающего кронштейна (рисунок 2.3) и поворотно-установочного устройства. Планка 2 кронштейна, на которой имеются зажимы для крепления хвостовика автосцепки, может поворачиваться вокруг вертикальной оси. Установка одной части приспособления относительно другой обеспечивается с помощью штифтов 3. На основании 9 закреплена направляющая 14, по которой при вращении винта 13 перемещается подвижная часть 10 приспособления, служащая одновременно опорой для корпуса автосцепки. На неподвижной части основания укреплена шкала, а на подвижной опоре — стрелка 12. Шкала предназначена для отсчета угла наклона автосцепки по отношению к плоскости движения резца. Это позволяет точно выдерживать ломаный вертикальный профиль поверхностей контура зацепления при их обработке.
Для обработки поверхностей контура зацепления на боковой стенке стола 8 строгального станка закрепляют поддерживающий кронштейн, а на столе — поворотно-установочное устройство так, чтобы направляющие штифты кронштейна вошли в установочные втулки 4. Ребра большого зуба корпуса должны располагаться между скобами 7, а хвостовик должен опираться на кронштейн. Корпус крепят зажимами, болтами 6 и поддерживающим болтом 5. Затем корпус устанавливают перпендикулярно линии движения резца и обрабатывают вертикальную площадку поверхности, а потом, поворачивая корпус с помощью винта 13 на необходимый угол по шкале, обрабатывают наклонные участки поверхности, создавая ломаный профиль, предусмотренный чертежом. Перед обработкой каждого участка поверхности подвижную опору закрепляют стопорными гайками 75.
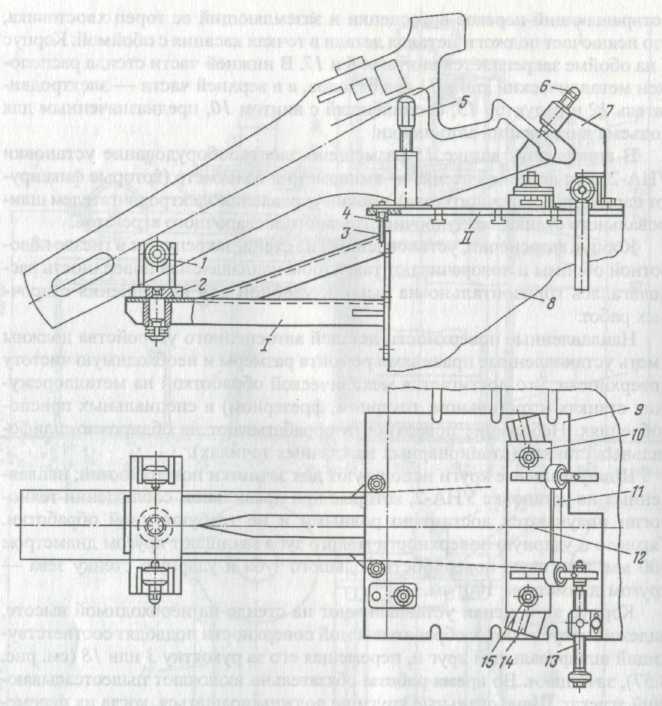
Рисунок 2.3 - Приспособление к строгальному (фрезерному) станку для обработки поверхностей контура зацепления контура.
Данное приспособление применяют также для обработки поверхностей контура зацепления на горизонтально-фрезерном станке, но для этого его части и соединяют посредством приварки косынок и угольников.
3. Анализ неисправностей автосцепочного устройства
Износы и повреждения деталей автосцепного устройства можно разделить на две группы: естественные износы, появляющиеся при нормальной работе деталей; случайные повреждения, возникающие в результаты ненормальных условий работы или наличия дефектов, допущенных при изготовлении.
Установлено, что из общего количества изымаемых из эксплуатации автосцепок большинство бракуется вследствие наличия трещин.
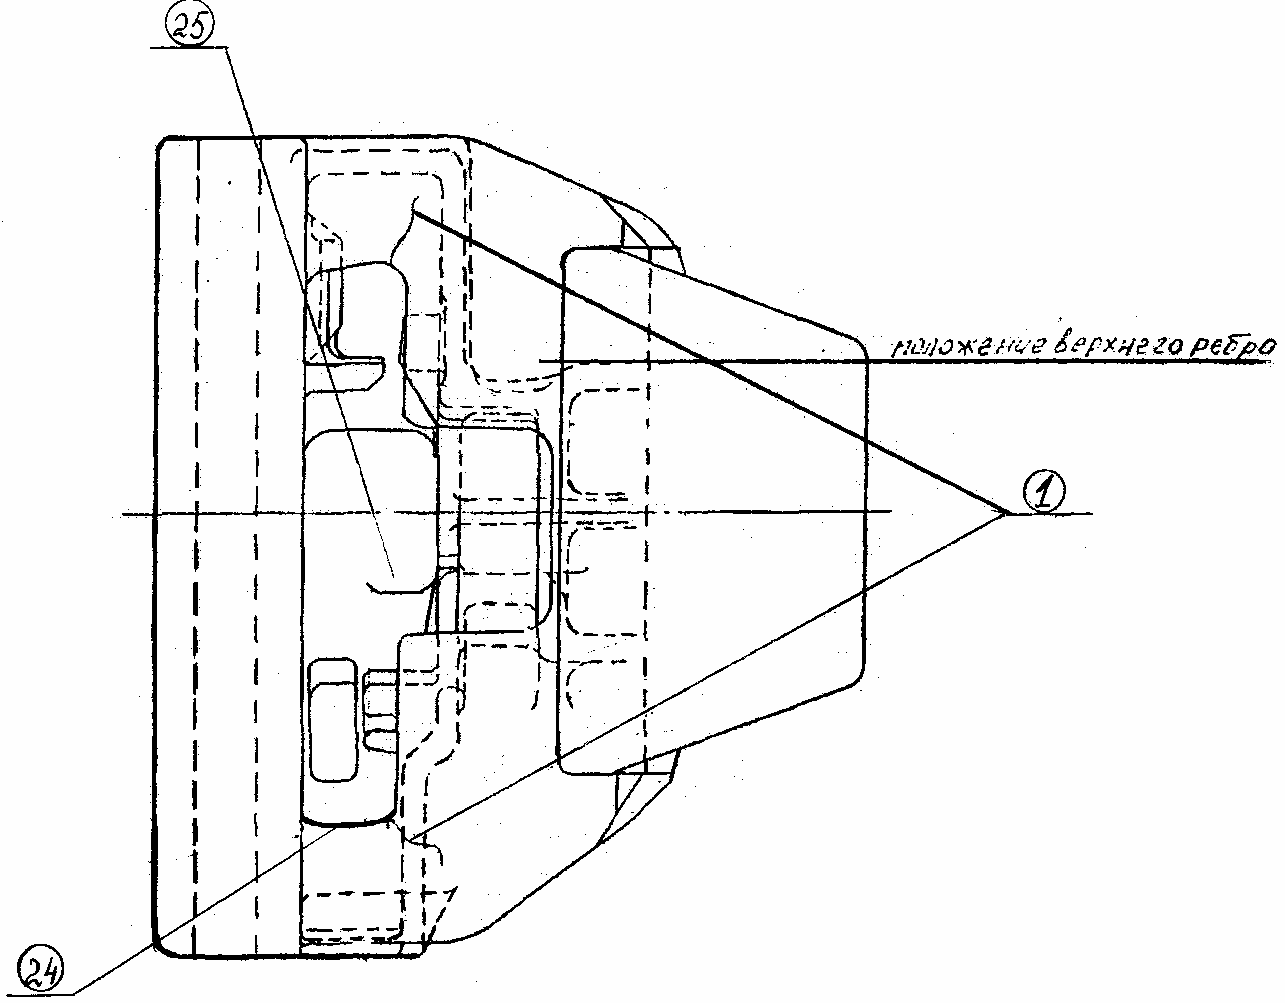
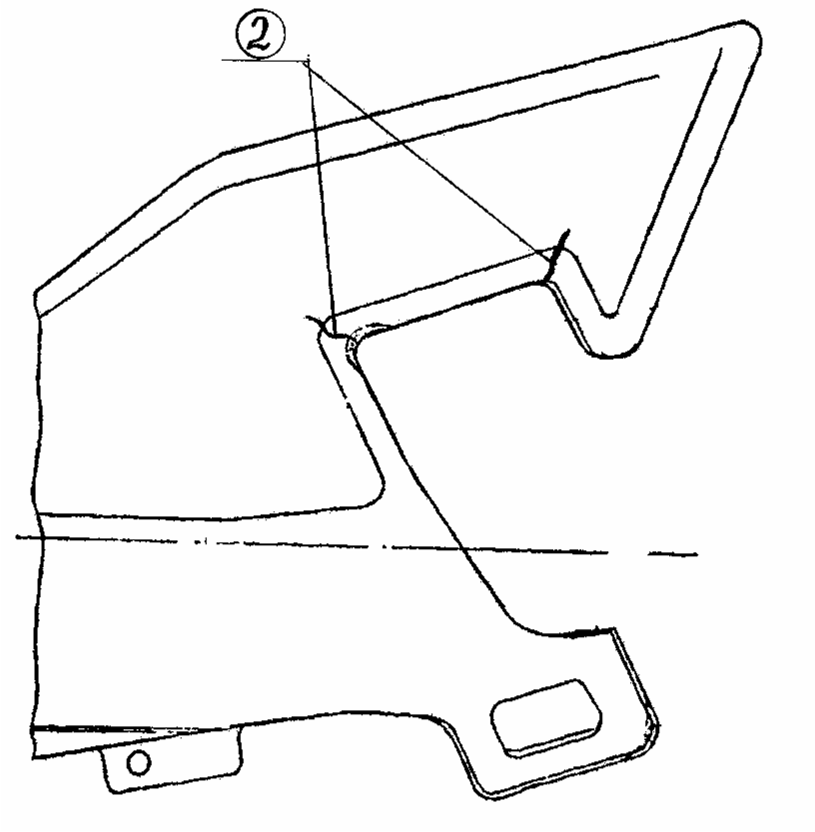
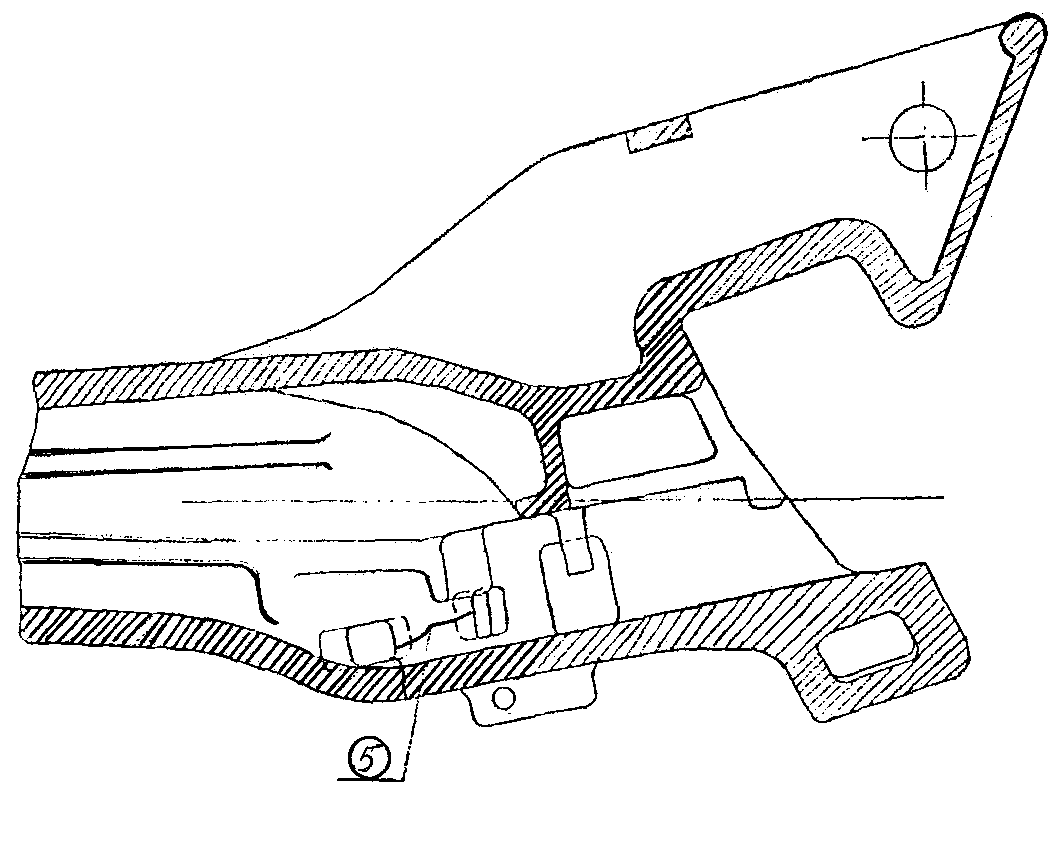
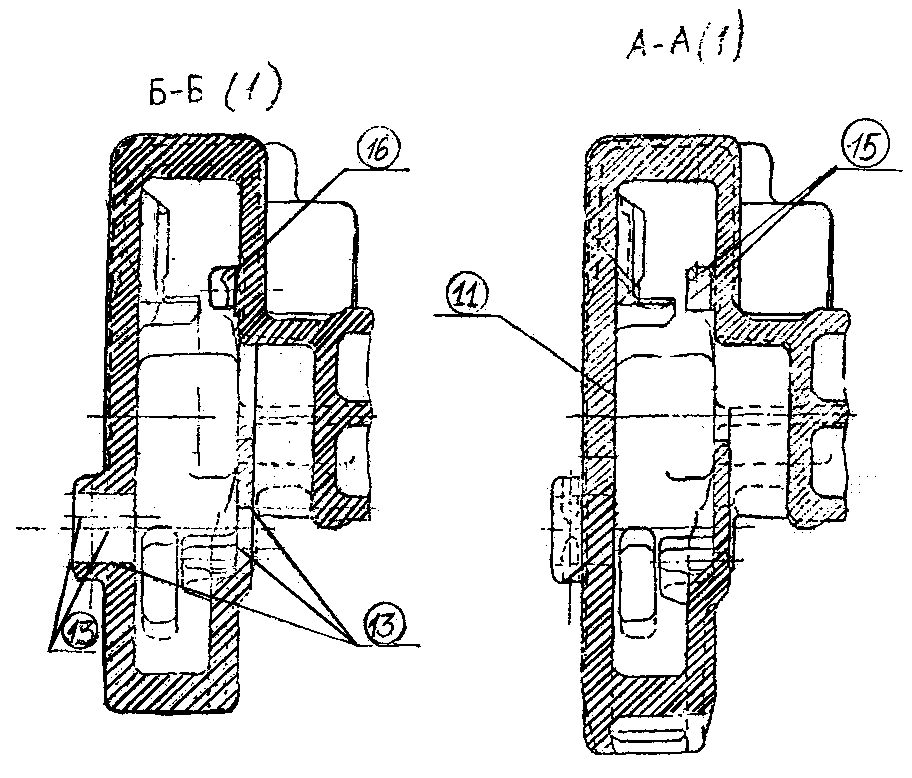
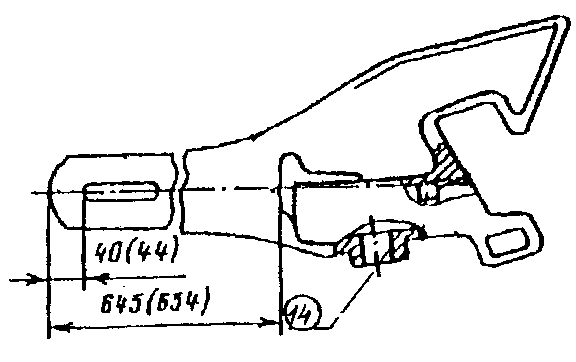
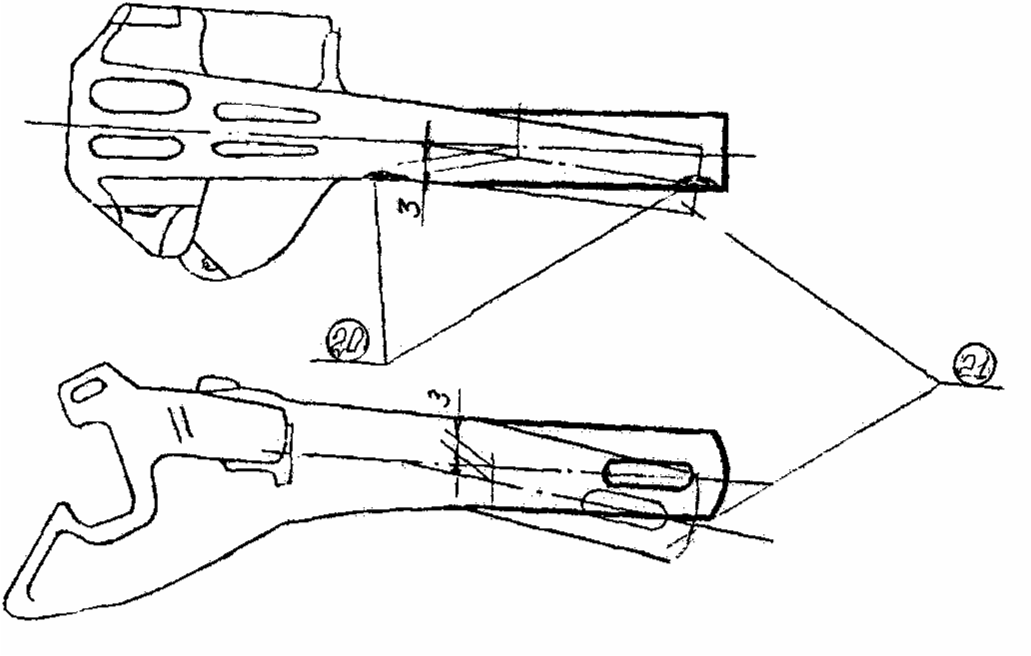
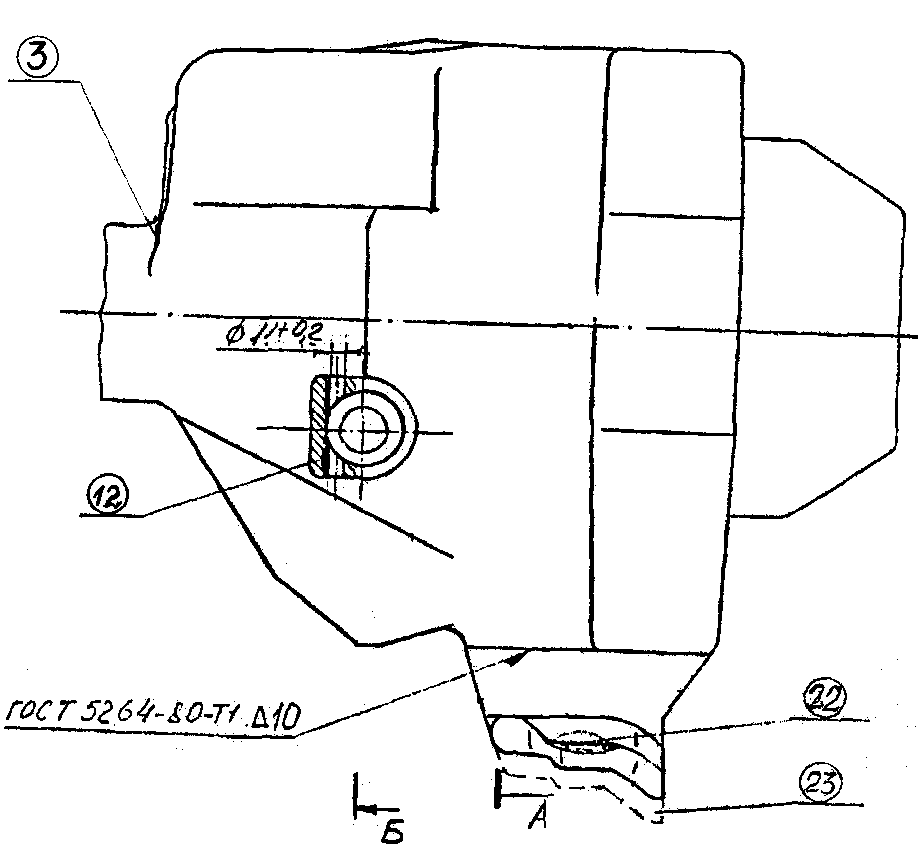
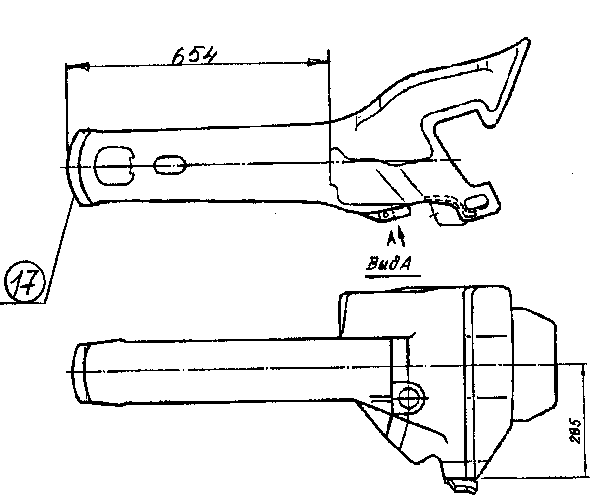
Возможные дефекты корпуса автосцепки представим в таблице 15.
Таблица 15 – Возможные дефекты корпуса автосцепки СА-3.
| Эскиз деталей с возможными дефектами | Расшифровка дефектов |
|
|
1 – трещины; 26 – износ нижней перемычки малого зуба; 27 – износ места опоры шейки замкодержателя; |
|
|
2 – трещины; |
|
3, 4 - трещины; 6 - уширение зева; 7 - износ по длине малого зуба; 8 - износ тяговой поверхности большого зуба; 9 - износ ударной станки зева; 10 - износ контура зацепления; 19 - износ торцевой части хвостовика; 20 - износ перемычки хвостовика; 21 - износ отверстия хвостовика; |
|
|
|
5 – трещины; |
|
|
11 - износ по ширине кармана; 13 – износ; 15 – износ шипа; 16 – излом шипа; 17 – износ полочки для плеча предохранителя; 18 – излом полочки для плеча предохранителя; |
|
|
14 – изменение положения отверстий относительно контура зацепления; |
|
|
22 – износ поверхности хвостовика; 23 – изгиб хвостовика; |
|
|
3 – трещины; 24 – износ ограничителя вертикальных перемещений; 25 – изгиб и излом ограничителя вертикальных перемещений; 12 – износ отверстия для запорного болта; |
|
|
17 – износ торцевой части хвостовика автосцепки СА-3М. |

Трещины обнаруживаются также у значительного количества автосцепок, поступающих в ремонт. Причем количество это прямо зависит от срока службы деталей.
В процессе эксплуатации могут появиться два вида излома деталей – хрупкий и усталостный. Наличие внутренних концентраторов напряжений при неблагоприятных условиях эксплуатации (низкая температура, большинство тяговые или ударные нагрузки) приводит к хрупкому разрушению. Внешние концентраторы напряжений (горячие трещины, насечки и др.) чаще всего являются причинами появления и развития усталостных трещин.
Почти всегда в местах излома хвостовика корпуса обнаруживаются литейные дефекты в виде тонкостенности, спая, раковин или признаки нарушения режима термообработки отливки. В зоне перехода от головы к хвостовику, где часто возникают трещины, имеются также и внешние (геометрические) концентраторы напряжений, способствующие разрушению.
Установлено, что у длительно работающих автосцепок происходит старение металла, в результате чего снижается его пластичность и повышается температура хладноломкости., что в условиях больших нагрузок также может привести к хрупкому излому корпуса автосцепки.
Основная причина повышенных износов поверхностей клинового соединения хвостовика корпуса с хомутом – несоответствие конструкции данного узла современным условиям эксплуатации. Величина напряжений в зоне контакта клина с телом хомута и хвостовика при максимальных тяговых и ударных нагрузках превышает предел текучести используемого металла, в результате чего происходит смятие поверхностей, а иногда и разрушение деталей. В усиленных автосцепках клиновое соединение заменено более прочным – шарнирным.
В эксплуатации иногда происходит изгиб хвостовика корпуса и обрыв маятниковых подвесок при заклинивании автосцепок во время прохода вагонов через горб сортировочной горки, а также при превышении допускаемых скоростей соударения вагонов, у которых имеется большая разница уровней автосцепок. Изгибы в горизонтальной плоскости могут произойти при проходе вагонов по кривым участкам пути с радиусом менее допустимого или во время соударения автосцепок, имеющих ненормальные боковые отклонения.
Наиболее распространенным видом естественного износа является истирание рабочих поверхностей деталей и в результате этого потеря ими первоначальных размеров или формы. Истиранию подвержены ударно-тяговые поверхности головы корпуса автосцепки, поверхности горловины корпуса поглощающего аппарата и фрикционных клиньев, где имеет место сухое трение при больших нагрузках.
Детали с дефектами или не имеющие маркировки предприятия - изготовителя, ремонту не подлежат и сдаются в металлолом. При этом на каждый утилизированный корпус автосцепки составляется акт.
Перечень дефектов, при наличии которых детали автосцепного устройства не допускаются к ремонту и подлежат сдаче в металлолом, представим в виде таблицы 16.
Таблица 16 – Перечень дефектов деталей автосцепочного устройства, не допускающихся к ремонту.
| Наименование детали | Дефект |
| Корпус автосцепки | |
|
|
а – выходящая на горизонтальная поверхность головы; б – выходящая за положение верхнего ребра со стороны большого зуба; в, г – длиной более 20 мм каждая; д, е – по вертикали сверху и снизу в углах, выходящие каждая из них за положение верхнего или нижнего ребра со стороны большого зуба; Заваренные и не заваренные трещины в зоне изгиба хвостовика; Трещины хвостовика в зоне «а»: суммарной длиной более 100 мм у корпусов, проработавших свыше 20 лет и более 150 мм для остальных корпусов; Хвостовик корпуса автосцепки СА-3 длиной менее 640 мм |
| При оценке корпусов автосцепки с трещинами учитываются размеры обнаруженных трещин. Ранее разделанные и заваренные трещины учитываются, если по этой заварке возникла повторная трещина. В этом случае в суммарный размер трещин включается вся длина ранее выполненной заварки. | |
|
|
Трещины перемычки между отверстием для сигнального отростка замка и отверстием для направляющего зуба замка, выходящие на вертикальную стенку кармана; Толщина «а» перемычки хвостовика любого вида менее 40 мм до наплавки; Износы хвостовика более 8 мм по месту прилегания его к тяговому хомуту, центрирующей балочке. |
| Замок | Излом перемычки |
| Замкодержатель | Наличие более одной трещины независимо от ее размера и места расположения |
| Предохранитель | Трещина или излом нижнего или верхнего плеча |
|
|
Толщина а тяговой полосы в изношенном месте для автосцепки СА-3 менее 20 мм; Ширина б тяговой полосы в изношенном месте для автосцепки СА-3 менее 95 мм; Для хомутов с шириной тяговой полосы 120 мм и менее 130 мм с шириной 160 мм Толщина в изношенной перемычки для автосцепки СА-3 менее 45 мм |
|
Тяговые хомуты устаревшей конструкции (изготовленные до 1950 г) Трещина «г» в задней опорной части, выходящая на тяговую полосу Трещина «д» в углу соединительной планки, выходящая на тяговую полосу Трещина в верхней или нижней тяговой полосе независимо от ее длины и места расположения Трещина не зависимо от ее длины и места расположения у тяговых хомутов, проработавших более 20 лет |
|
| Болт, поддерживающий клин тягового хомута |
Износ по диаметру более 2 мм; Трещины не зависимо от ее длины и месса расположения |
| Упорная плита автосцепки СА-3 | Трещина независимо от ее длины и места расположения |
| Балочка центрирующего прибора |
Трещина независимо от места расположения, если после ее вырубки рабочее сечение уменьшается более чем на 25 %; Износ боле 10 мм |
| Маятниковая подвеска центрирующего прибора |
Трещина независимо от ее длины и места расположения; Высота головки менее 18 мм |
| Фиксирующий кронштейн расцепного привода | Наличие более одной трещины (заваренной или не заваренной) |
| Кронштейн расцепного привода | То же |
| Пружины поглощающих аппаратов ЦНИИ-Н6 | Внутренней 360 мм, большой в горловине и основании 210 мм, внутренней во фрикционной части и большой угловой 188 мм, малой угловой (нижней) 86 мм |
|
Поглощающий аппарат ЦНИИ-Н6: -горловина корпуса аппарата; -фрикционный клин; -нажимной конус; |
Трещины, толщина стенки горловины менее 16 мм; Толщина стенки по краям менее 17 мм; Износ рабочей поверхности более 3 мм, определяемый при проверке шаблоном 611 |
|
Поглощающий аппарат Р-2П: -корпус аппарата; -направляющая плита; -нажимная плита; -резинометаллический элемент |
Трещина или излом независимо от величины и места расположения То же То же Отслоение резины от краев арматуры на глубину более 50 мм в любом месте Срок службы превышает 12 лет |
|
Поглощающий аппарат Р-5П: -корпус-хомут; -упорная плита; -резинометаллический элемент |
Трещина тяговой полосы или трещина в соединительных планках и задней опорной части, выходящая на тяговую полосу Трещина в любой части; Отслоение резины от краев арматуры на глубину более 50 мм в любом месте; Срок службы превышает 12 лет |
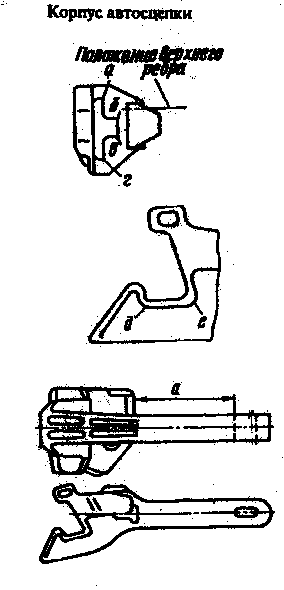
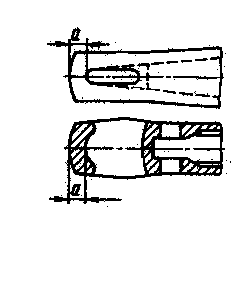
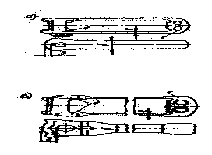
Таблица 17 – Основные неисправности корпуса автосцепки способы технического обнаружения и методы ремонта неисправности.
| Наименование дефекта | Способ технического обнаружения | Метод ремонта неисправности |
| Трещины в местах перехода от головы к хвостовику, | МД-12ПШ | Заварить, если размеры разделанной трещины по глубине не выше 15 мм и длиной до 150 мм или несколько трещин суммой 150 мм. (более 1500 мм браковать) |
| Трещины хвостовика, | То же | Глубиной до 5 мм вырубить с плавным переходом на литейную поверхность; Глубиной более 8 мм вырубать с последующей заваркой, если толщина перемычки после вырубки будет не менее 40мм; |
| Износ торцевой части хвостовика, | Линейка ГОСТ 427-75 | Ремонт наплавкой. Браковать при длине хвостовика менее 640 мм для СА-3 |
|
Износ перемычки хвостовика |
Шаблон 897р-1, 898р- |
Ремонт наплавкой, браковать при толщине перемычки менее 40 мм |
| Износ отверстия хвостовика | Штангенциркуль ГОСТ 166-89 | Ремонт наплавкой, при износе более 3 мм. Браковать при износе более 8 мм |
| Износ поверхностей хвостовика, соприкасающихся с тяговым хомутом, центрирующей балочкой и стенками ударной розетки |
Штангенциркуль ГОСТ 166-89; щуп ГОСТ 882-75 |
Ремонт наплавкой. Браковать при износе более 8 мм |
| Изгиб хвостовика | Штангенциркуль ГОСТ 166-89 | Ремонт правкой, если нет трещин |
Таким образом, был произведен анализ возможных неисправностей автосцепного устройства и способы их ремонта.
4. Безопасность и экологичность решений проекта
4.1 Охрана труда. Меры безопасности при проведении контроля автосцепного устройства
В настоящем дипломном проекте разрабатываются мероприятия по охране труда на контрольном пункте по ремонту автосцепного оборудования.
Ремонт узлов и деталей автосцепного устройства выполняется в соответствии с требованиями ГОСТ 12.2.061-81 ССБТ «Оборудование производственное. Общие требования безопасности к рабочим местам».
Организация ремонта КПА предусматривает применение оборудования и приспособлений, исключающих возникновение производственного травматизма и профессиональных заболеваний, облегчающих труд рабочих, а также выполнение требований ГОСТ 12.2.003-91 ССБТ «Оборудование производственное. Общие требования безопасности». Оборудование, применяемое при ремонте автосцепного устройства, расставлено в соответствии с технологическим процессом. Проходы между стендами и станками, предназначенные для передвижения рабочих и внутрицехового транспорта, соответствует нормам проектирования механических и сборочных цехов.
При контроле автосцепного устройства применяется магнитопоршковый метод контроля.
Магнитопорошковый метод неразрушающего контроля основан на явлении притяжения частиц магнитного порошка магнитными потоками рассеяния, возникающими над дефектами в намагниченных объектах контроля.
Наличие и протяженность индикаторных рисунков, вызнанных полями рассеяния дефектов, можно регистрировать визуально или автоматическими устройствами обработки изображения.
Магнитопорошковый метод предназначен для выявления поверхностных и подповерхностных нарушений сплошности: волосовин, трещин различного происхождения, непроваров сварных соединений, флокенов, закатов, надрывов и т.п.
Чувствительность магнитопорошкового метода определяется магнитными характеристиками материала объекта контроля, его формой, размерами и шероховатостью поверхности, напряженностью намагничивающего поля, местоположением и ориентацией дефектов, взаимным направлением намагничивающего поля и дефекта, свойствами дефектоскопического материала, способом его нанесения на объект контроля, а также способом и условиями регистрации индикаторного рисунка выявляемых дефектов.
Магнитопорошковый контроль проводится по технологическим картам согласно требованиям ГОСТ 3.1102-81 и ГОСТ 3.1502-85, в которых указываются: наименование изделия (узла), наименование и номер детали, эскиз детали с указанием габаритных размеров, зона контроля, способ контроля, вид и схема намагничивания, значения намагничивающего тока или напряженности магнитного поля, средства контроля (аппаратура, дефектоскопические материалы), нормы на отбраковку.
Участок магнитопорошкового контроля оборудован подъемно-транспортными механизмами и поворотным стендом.
Дефектоскопирование корпуса автосцепки проводится на поворотном стенде. Контроль проводится дефектоскопом МД-12ПШ (напряжение – 242В, сила тока не менее 45А, напряжение магнитного поля соленоида не менее 180 А/см).
Дефектоскоп МД-12 ПШ (рисунок 4.1) предназначен для обнаружение поверхностных поперечных трещин в шейках и предступичных частей осей вагонных колёсных пар, а также трещин в хвостовика и зоне перехода от хвостовика к голове.
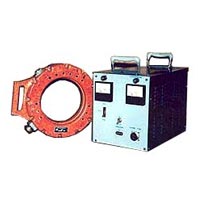
Рисунок 4.1 – Магнитопорошковый дефектоскоп МД-12 ПШ
Дефектоскоп включает в себя следующие устройства: блок управления (масса 59 кг; габариты 275х520х320 мм); намагничивающее устройство( масса 9 кг; габариты не более 508х76х330 мм).
Дефектоскоп снабжен измерителем намагничивающего тока. Погрешность измерений не превышает 10%.
Требования к дефектоскопам устанавливают в отраслевой нормативно-технической документации на контроль конкретных изделий.
Требования к защите от вредного воздействия постоянных магнитных полей соответствуют «Предельно допустимым уровням воздействия постоянных магнитных полей при работе с магнитными устройствами и магнитными материалами» № 1742- 77, утвержденным Минздравом СССР.
При магнитопорошковом методе контроля корпуса автосцепки применяют порошки. Основные свойства магнитных порошков, влияющих на выявляемость дефектов: дисперсность, магнитные и оптические характеристики. Качество магнитных порошков оценивается по методикам, приведенным в отраслевой нормативно-технической документации на их поставку.
Качество готовых дефектоскопических материалов определяется перед проведением контроля на стандартных образцах предприятий, аттестованных в установленном порядке.
Магнитопорошковый метод контроля включает технологические операции: подготовка к контролю; намагничивание объекта контроля; нанесение дефектоскопического материала на объект контроля; осмотр контролируемой поверхности и регистрация индикаторных рисунков дефектов; оценка результатов контроля; размагничивание.
Для уменьшения нагрева объекта контроля применяют прерывистый режим намагничивания, при котором ток по намагничивающему устройству пропускают в течение 0,1 - 3 с с перерывами до 5 с.
Подготовка к контролю включает в себя: подготовку корпуса автосцепки к операциям контроля; проверку работоспособности дефектоскопов; проверку качества дефектоскопических материалов.
При подготовке объема с контролируемой поверхности корпуса автосцепки удаляют продукты коррозии, остатки окалины, масляные загрязнения, а при необходимости следы лакокрасочных покрытий. При зачистке поверхностей шлифовальной машиной негативно влияет на здоровье: шум, вибрация, а также выброс абразива. Поэтому зачистка производится на специально выделенном месте, оборудованном индивидуальным пылеотсасывающим устройством. Применение абразивного инструмента производится с соблюдением требований ГОСТ 12.3.028-82. Уровень шума не превышает 75 дБ (ПС-75) при частоте 1000 Гц ГОСТ 12.1.003-85 ССБТ «Шум. Общие требования безопасности».
При проведении магнитопорошкового контроля есть опасность электротравм. Для избежания электротравм проводят такие мероприятия, как надежное защитное зануление корпусов электроустановок; а также защитное зануление стенда для установки деталей, в соответствии с ГОСТ12.11.030-81. Обеспечивают надежную изоляцию и защиту от механических повреждений рабочих проводов, подводящих ток от сварочной машины или трансформатора. Применяют диэлектрические материалы при изготовлении рукояток электрододержателей. Не допускают соединение сварочной цепи электросварочного аппарата с зануленным проводом или корпусом аппарата.
Проверку работоспособности дефектоскопов и качества дефектоскопических материалов осуществляют при помощи стандартных образцов предприятий, специально изготовленных или отобранных из числа забракованных изделий с дефектами, размеры которых соответствуют принятому уровню чувствительности.
К проведению магнитопорошкового контроля допускаются дефектоскописты, прошедшие аттестацию в установленном порядке, а также обучение и инструктаж.
Рабочее место дефектоскописта для выполнения работ стоя при контроле деталей корпуса автосцепки организовано при физической работе средней тяжести. Конструкция, взаимное расположение элементов рабочего места (органы управления, средства отображения информации и т.д.) соответствуют антропометрическим, физиологическим и психологическим требованиям, а также характеру работы. Рабочее место организовано в соответствии с требованиями стандартов, технических условий и (или) методических указаний по безопасности труда. Рабочее место дефектоскописта обеспечивает выполнение трудовых операций в пределах зоны досягаемости моторного поля. Зоны досягаемости моторного поля в вертикальной и горизонтальной плоскостях для средних размеров тела человека приведены на рисунках.
Выполнение операций контроля автосцепного устройства относятся к категории «очень часто» и обеспечено в пределах зоны легкой досягаемости и оптимальной зоны моторного поля.
Оборудование и организация рабочего места в контрольном пункте автосцепки организовано с учетом антропометрических показателей женщин (т.к. в нашем случае работает женщина - дефектоскопист), также рабочее место и конструкция поворотного стенда для дефектоскопии обеспечивают прямое и свободное положение корпуса тела дефектоскописта и наклон его вперед не более чем на 15°.
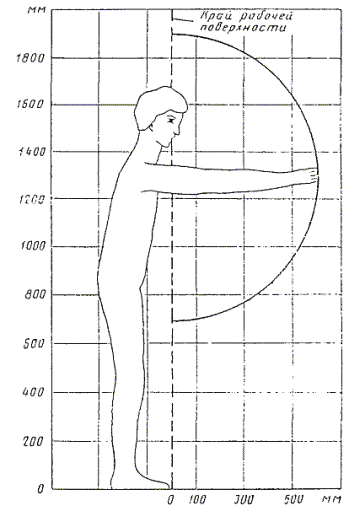
Рисунок 4.2 - Зона досягаемости моторного поля в вертикальной плоскости.
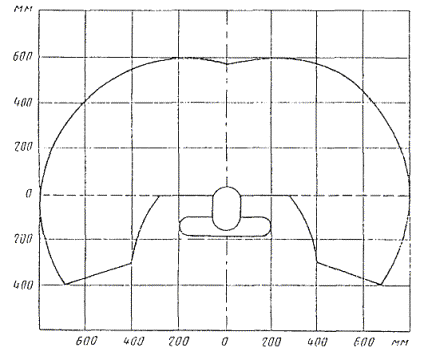
Рисунок 4.3 - Зона досягаемости моторного поля в горизонтальной плоскости
Регулируемые параметры в зависимости от тяжести труда и роста работающего выбирались по номограмме, приведенной на рисунке.
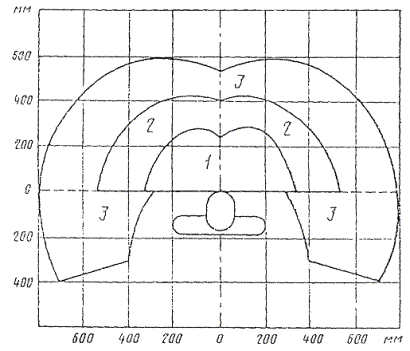
Рисунок 4.4 - Зоны для выполнения ручных операций и размещения органов управления в горизонтальной плоскости: 1 - зона для размещения очень часто используемых и наиболее важных органов управления (оптимальная зона моторного поля); 2 - зона для размещения часто используемых органов управления (зона легкой досягаемости моторного поля); 3 - зона для размещения редко используемых органов управления (зона досягаемости моторного поля)
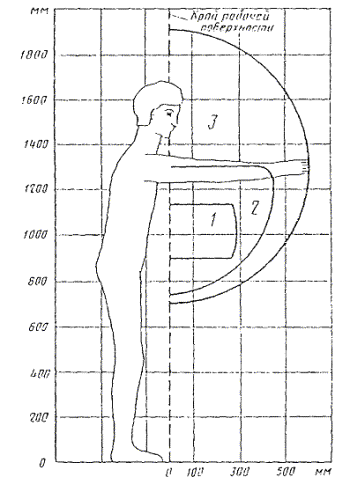
Рисунок 4.5 - Зоны для выполнения ручных операций и размещения органов управления в вертикальной плоскости: 1 - зона для размещения очень часто используемых и наиболее важных органов управления (оптимальная зона моторного поля); 2 - зона для размещения часто используемых органов управления (зона легкой досягаемости моторного поля); 3 - зона для размещения редко используемых органов управления (зона досягаемости моторного поля)
Для обеспечения удобного, возможно близкого подходя к поворотному стенду для дефектоскопирования предусмотрено пространство для стоп размером 150 мм по глубине, 150 мм по высоте и 530 мм по ширине.
Отходы производства в виде отработанных дефектоскопических материалов удаляются в установленные сборники.
Результаты контроля записывают в журнал регистрации результатов неразрушающего контроля корпуса автосцепки.
Рабочие в КПА обеспечены специальной одеждой, отвечающей требованиям ГОСТ 27575-87.
Микроклимат помещения соответствует ГОСТ 12.1.005-88 ССБТ «Воздух рабочей зоны. Общие санитарно-гигиенические требования»:
температура воздуха в помещении в летнее время не выше +24 єС, в зимнее время не ниже +12 єС;
стены окрашены в светло-зеленый цвет, потолок в белый;
скорость движения воздушных масс в летнее время на более 0,5 м/с, в зимнее время не более 0,2 м/с;
относительная влажность не более 70%;
освещение с КЕО не менее 50%, на рабочих местах не менее 300 лк.
При разборке поглощающего аппарата на стенде возникает опасность заклинивания деталей. Такой аппарат не разбирается. Обстукивание корпуса аппарата с заклинившими деталями производится только без выемки аппарата и передней упорной плиты из тягового хомута.
Для обеспечения пожарной безопасности контрольный пункт автосцепки оборудован пожарной сигнализацией. На видном и легко доступном месте размещены план эвакуации людей и пожарные щиты с набором: ящик с песком – 1 шт.; огнетушитель – 2 шт.; лопата – 2 шт.; лом –1 шт.; топор – 2 шт.; куски плотного волокна, отвечающие требованиям СНиП-II-М2-72, ГОСТ 12.1.010-76 ССБТ «Взрывоопасность. Общие требования» и ГОСТ 12.1.004-91 ССБТ «Пожарная безопасность. Общие требования».
4.1.1Расчет искусственного освещения помещения с использованием разрядных ламп высокого давления
Контрольный пункт автосцепки имеет искусственное и естественное освещение. У работающих могут возникать нарушения зрения, механические повреждения при плохой видимости предметов, оборудовании и перевозимых грузов. Особенно это важно при проведении контроля деталей корпуса автосцепного устройства. Нормирование и расчет естественного освещения производится с учетом поясов светового климата Российской Федерации СНиП 23-05-95. Для искусственного рассчитаем общее равномерное освещение в контрольном пункте автосцепки.
Исходные данные:
длина помещения А = 24 м;
ширина помещения В = 18 м;
высота помещения Н = 3,6 м;
коэффициенты отражения:
потолка ρn = 50 %;
стен ρc = 50 %;
рабочей поверхности ρР = 30 %.
Выбираем источник света. Принимаем разрядные лампы высокого давления типа ДРЛ.
Выбираем тип светильника. Принимаем светильник РСП 05 с кривой силы света (КСС) типа Д.
Принимаем свеc светильника hС = 0,5 м.
Принимаем высоту рабочей поверхности в соответствии ОСТ 32.120-98, hР =