Технология ремонта автомобилей
вышенному расходу шлифовального материала и большей трудоемкости всех работ.
V. Прогибы до 1 см глубиной, площадью около 30 см2, сопровождаемые вспучиванием прилегающих пологих поверхностей
Этот вид повреждения характеризуется не только вмятиной глубиной до 1 см, но и вспучиванием по высоте в пределах 1-3 мм граничных с вмятиной поверхностей.
Для работы потребуются:
а) молоток средних размеров;
б) поддержки двух типов;
в) боек;
г) набор материалов, указанных в разд. 2.
Поддержка должна быть массивной и выполнена из стали, латуни, меди или бронзы. Рабочая поверхность у нее - сфера (рис. 9, 10), которую необходимо заполировать. Вид поддержки выбирать в зависимости от возможности доступа к месту повреждения с тыльной стороны.
^о-5<?
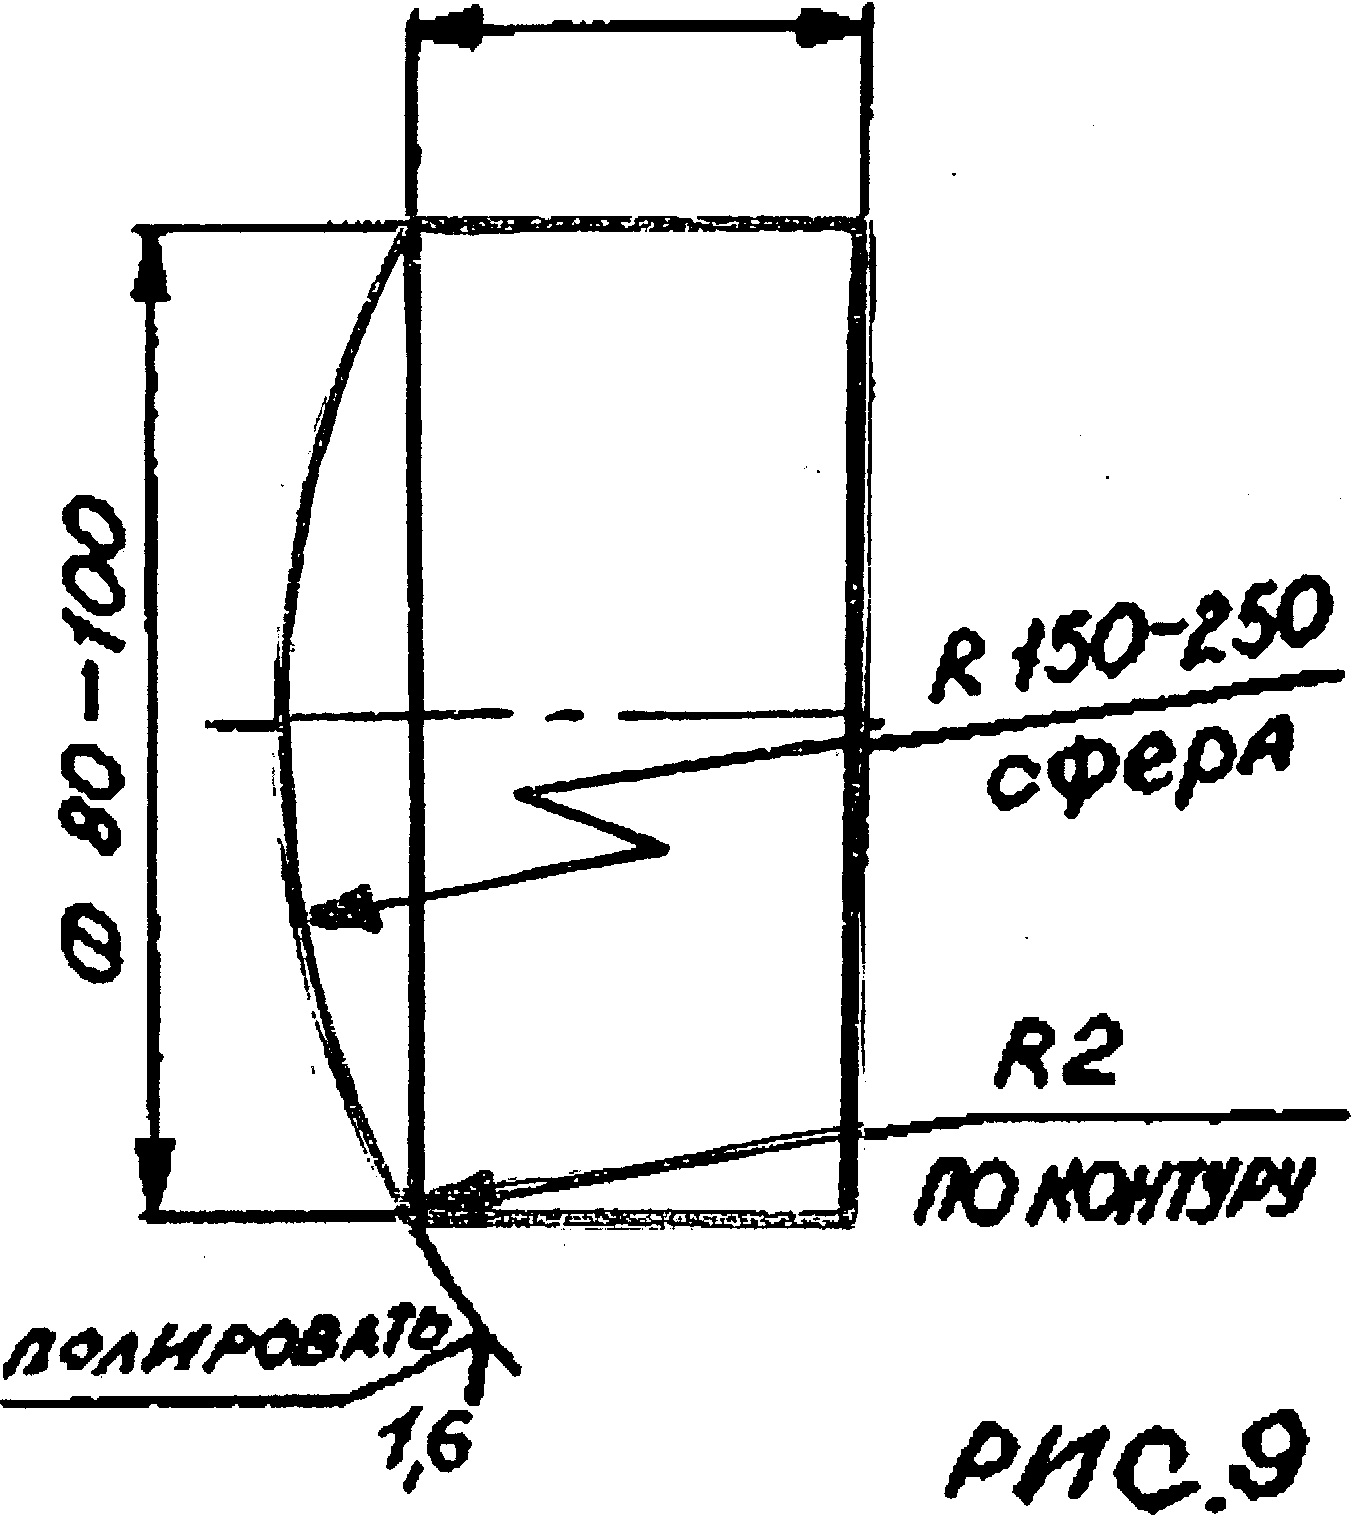
Форма ее может быть и иной, чем показанная на рисунках.
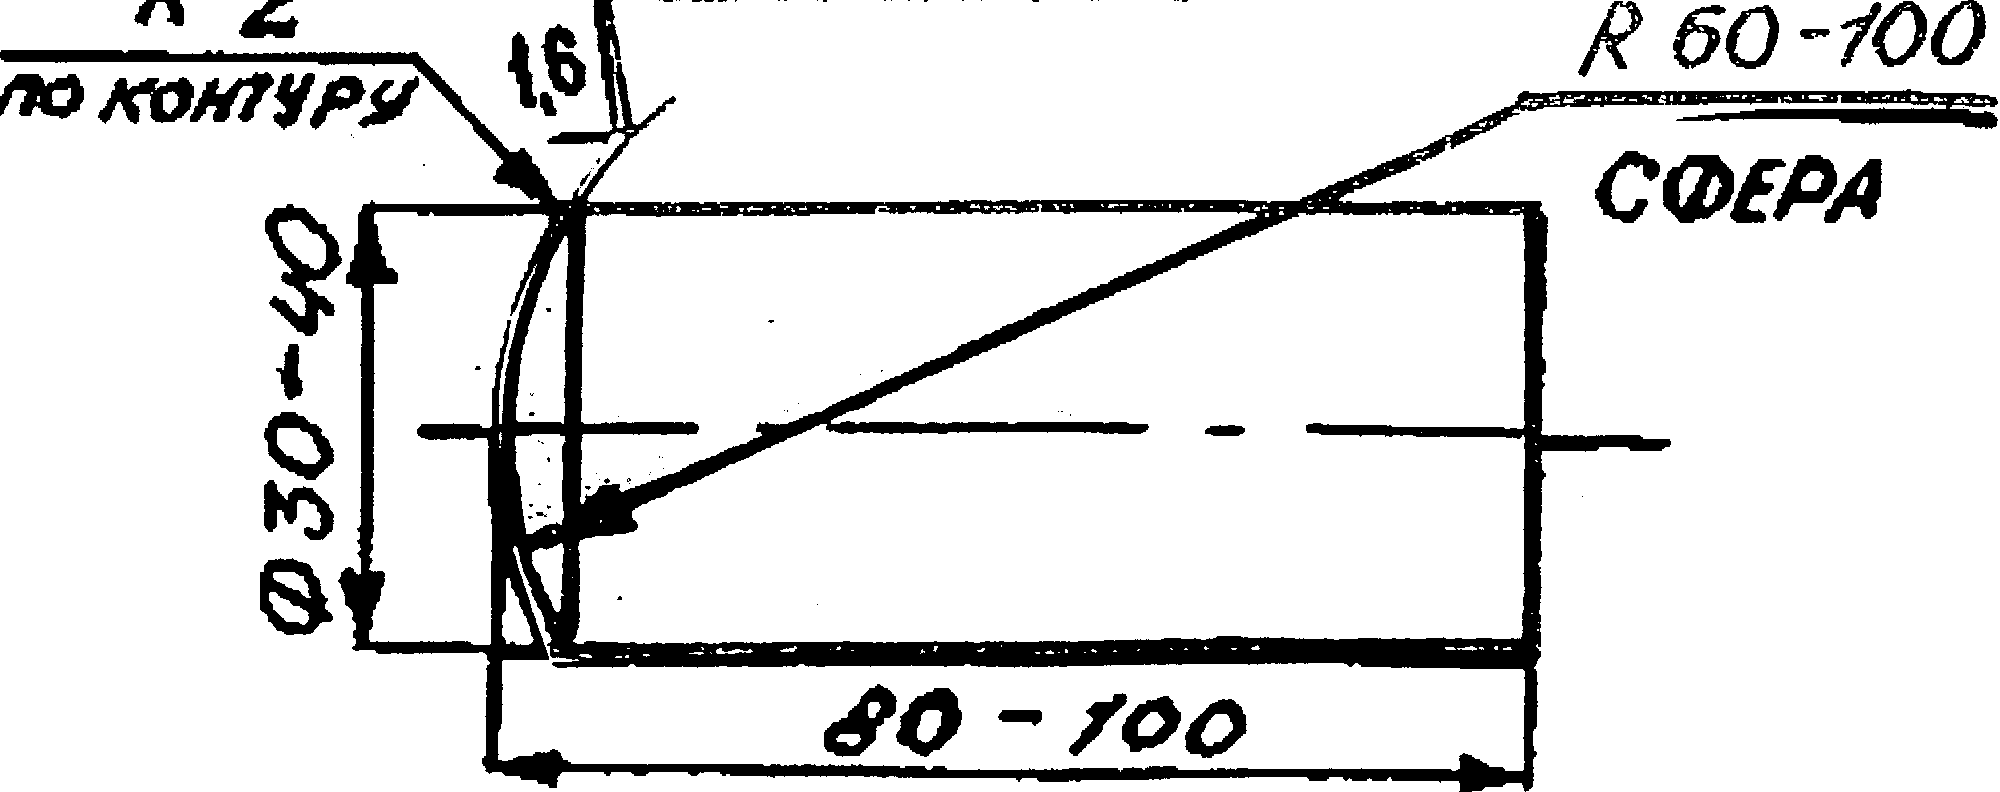
Рис.10
]5
Боек (рис. 11) изготовить из подкаленной стали, можно использовать в качестве заготовки пробойник, керн, бородок, маленькое зубило.
^0-/2
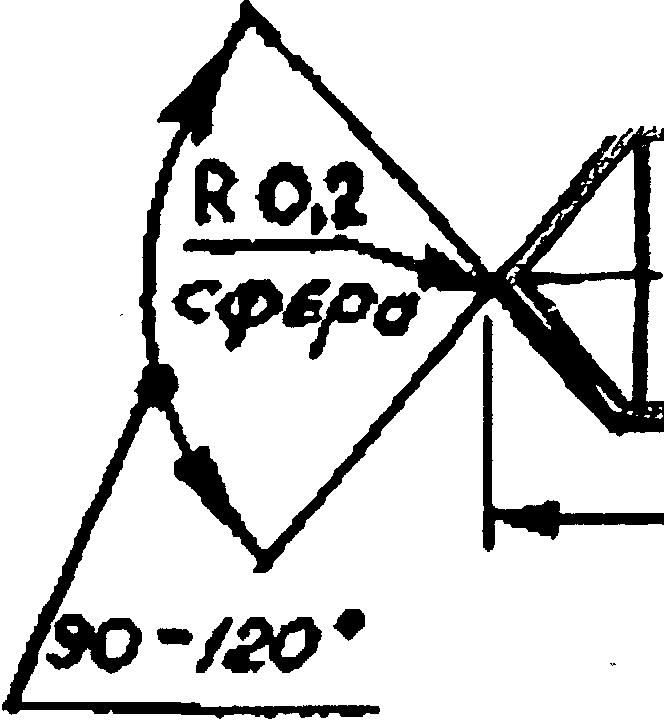
А^С.У/
Задача, которая ставится перед ремонтником при данном виде повреждения, - опустить вздувшийся металл до уровня или чуть ниже основной нетронутой поверхности. Подготовка этой поверхности и соседствующей с ней вмятины под шпатлевку. Шпатлевание. Шлифование - обработка всего места повреждения под покраску.
Поддержку завести с тыльной стороны повреждения. Работа бойком -с лицевой стороны. Начинать работу следует от периферии вздутия, кругами приближаясь к центру. Поддержка при этом должна быть прислонена изнутри к граничному по отношению к центру бойка участку таким образом, чтобы образованный после удара бойком конусок не дотронулся до поддержки. Повышенная вибрация металла от удара будет свидетельствовать о том, что поддержка расположена далеко от места удара и в таком случае удар не только не эффективен, но и может привести к дополнительному изгибу металла, так как создается слишком большое плечо между точкой приложения силы удара и точкой приложения поддержки. Удар по бойку должен быть безынерционным (коротким), сила удара должна отвечать толщине металла исправляемой детали. Величина конуска, выступившего с тыльной стороны после удара, должна быть высотой в доли миллиметра. С изменением точки приложения бойка необходимо следом переместить и поддержку, соблюдая вышеизложенное взаимное положение бойка и поддержки. Промежутки между точками установки бойка могут быть 1-5 мм. Для первого прохода они должны быть наибольшими. Под проходом нужно понимать цикл обстукивания выпуклости с постепенным приближением кругами от периферии до центра. Нельзя пытаться за счет силы удара осадить выпуклость за один проход. После первого прохода осмотрите результаты работы с целью сделать коррективы для точек приложения бойка и поддержки. Попытайтесь осмыслить, как повел себя металл, в какой зоне нужно сгустить удары, а где, может быть, и не трогать. Учитывайте следующее обстоятельство: металл, побывавший под штампом (при изготовлении детали на заводе), получил то, что в технике называется явлением наклепа, а это значит, что любая его форма, кроме той, которую он принял под штампом, для него неестественна, т.е. поверхность металла "имеет желание" вернуться к первоначальному состоянию за счет внутренних сил упругости, обретенных при наклепе.
16
Таким образом, если ваша работа согласуется с этим обстоятельством, то вы на правильном пути. Нанесение на внешней стороне выпуклости микровпадин конической формы (оставляемых бойком) ведет к собираемости металла, что в свою очередь уменьшает высоту выпуклости.
Итог этого этапа вашей работы таков. Вы пришли к состоянию повреждения, описанному в разд. 2: есть вмятина, но добавилась шероховатая (от следов бойка) поверхность, почти сливающаяся с основной, недеформированной.
Далее следует начать подготовку поврежденной поверхности к шпат-леванию. Поверхность, обрабатываемую бойком, зачистить шкуркой, куском наждака, напильником, по возможности меньше затрагивая неповрежденную поверхность.
Последовательность других операций описана в предыдущем разделе.
VI. ВОССТАНОВЛЕНИЕ ПОВЕРХНОСТЕЙ, ЗНАЧИТЕЛЬНО ПОВРЕЖДЕННЫХ КОРРОЗИЕЙ
Процесс разрушения нового металла временем также неумолим, как и всего остального. Лучше всего не допустить сквозной коррозии кузова. Способов предотвращения этого описано множество. В нашем случае речь пойдет о том, как быть, если неотвратимое случилось. Например, вдруг не стало участка кромки двери в районе порога или на крыле проступила из-под краски коричневая дорожка из пятен ржавчины и т.д.
Инструмент и материалы:
а) скребок по металлу, шабер или свежезаправленная отвертка;
б) кусок наждачного камня с плоской поверхностью, соизмеримой с поперечником места коррозии;
в) шкурка средней зернистости для сухой обработки;
г) мовиль, смешанный с бензином (1 часть мовиля, 2 части бензина);
д) кусок стеклоткани, по площади соизмеримый с ремонтируемыми поверхностями;
е) набор материалов, указанных в разд. 2. Рассмотрим случай сквозной коррозии, когда все закраины кузовной детали целы. Для начала требуется тщательная зачистка с помощью скребка, при этом нужно захватывать граничную поверхность в 5-7 мм, не тронутую ржавчиной. Усилие нажима на инструмент нужно контролировать таким образом, чтобы не допускать прорыва мостиков оставшегося между отверстиями металла. Если отверстие одно большое, нужно оставлять то, что еще держится за край. С таких слабых поверхностей счистить ржавчину скребком, возможно, не удастся. Тогда операцию продолжать с помощью шкурки, по возможности поддерживая утонившийся металл изнутри. Смысл соскабливания и обработки шкуркой заключается в том, чтобы создать больше точечных участков зачищенного до блеска металла. Если общая площадь таких блестящих участков будет около 70 %, то зачистку можно считать удачной. Граничная поверхность
17
(шириной 5-7 мм) также должна быть зачищена до блеска. Таким же образом обработать тыльную сторону отверстия в пределах 10-40 мм от края.
Следующая операция - антикоррозионная обработка. Кистью на зачищенную поверхность нанести мовиль, разведенный бензином. Кисть должна быть жесткой. Совершая ею движения, перпендикулярные поверхности, и одновременно перемещая вдоль поврежденного участка, добиваться такого состояния, чтобы жидкий состав пропитал поры металла, пораженного коррозией.
Протереть обрабатываемое место насухо, дать бензину высохнуть. Пальцами или деревянной оправкой обмять края отверстия по периметру (по сути остатки металла, съеденного коррозией) внутрь на глубину 1-1,5 мм. Протереть зачищенные и обработанные поверхности чистой тряпкой со следами растворителя, имея целью удаление мовиля с зашкуренных блестящих участков. Приготовить эпоксидный клей, разбавив готовую смолу растворителем (1 часть смолы, 5 частей растворителя). Сделать проход по блестящим участкам шкуркой и тут же кистью нанести клей. Очень важно, чтобы промежуток времени между последней зачисткой и нанесением клея был по возможности минимальным, порядка нескольких секунд. Дать клею отвердеть, для ускорения можно подсушить нагревателем.
Смысл манипуляций с зачисткой, нанесением мовиля и эпоксидного клея в том, чтобы исключить очаги коррозии в металле края отверстия. Мо-виль, разжиженный бензином, проникнув в рыхлую структуру коррелированного металла, вытеснил оттуда воздух и влагу и там остался, а сверху эти же поры законсервировались эпоксидным клеем. Надежность удержания клея обеспечивается зачищенными до блеска участками металла.
С тыльной стороны к отверстию приложить кусок картона, приклеив его по краям пластилином. Приготовить эпоксидную смолу, кистью нанести ее на картон и подготовленные края отверстия с лицевой стороны. Наложить сверху стеклоткань и также пропитать ее эпоксидкой. Дать время отвердеть. Если заплата не выступает над поверхностью, то последнюю операцию повторить. С тыльной стороны проделать то же самое, предварительно удалив картон и пластилин, причем заплата должна быть шире, так как зона зачистки там большая по площади. После полного высыхания приступить к шпат-леванию и шлифовке,
Для случая, когда отверстия небольшие, расположены группой или в линию и между ними сохранились мостики, зачищать целесообразно всю эту зону, утоненную коррозией. Затем обнизить обработанное от уровня неповрежденной поверхности на 1-1,5 мм. Делать это нужно осторожно, чтобы не потянуть и не деформировать здоровую поверхность кузова. Использовать деревянную выколотку, по которой слегка ударять молотком, а лучше ладонью или кулаком. Антикоррозионную обработку и склейку производить так же, как это было показано для большого отверстия. Если поверхность не удалось достаточно занизить, то стеклоткань с лицевой стороны можно не класть, ограничившись заплатой с тыльной стороны, и после высыхания шпатлевать и шлифовать.
18
VII. ЛАКОКРАСОЧНЫЕ РАБОТЫ
Лакокрасочное покрытие — это та часть работ с кузовом легкового автомобиля, которая требует особых аккуратности, прилежания и неспешности.
Лакокрасочное покрытие, нанесенное только на дефектное место, будет непременно выделяться, поэтому, как правило, окрашивают весь элемент кузова, в крайнем случае до границы, обозначенной перегибом, накладкой и др.
Для окрашивания лицевых поверхностей использовать только пульверизатор. Кисть можно применять лишь для внутренних поверхностей.
Пульверизатор, которым пользуются специалисты, и компрессор могут оказаться непоступными рядовому автолюбителю. Как выход из положения - пульверизатор, используемый в косметических целях. Доделка его будет заключаться в следующем. Отсоединить накачной резиновый балон-чик вместе с отрезком трубки, на открывшуюся металлическую оливку надеть резиновый шланг с внутренним диаметром 3-4 мм, наложить на место соединения бандаж из проволоки. Длину шланга выбирать из соображений удобства пользования пульверизатором. К другому концу шланга, возможно через переходник, присоединить шланг с внутренним диаметром 20-40 мм и длиной 1-3 м, который будет служить ресивером - аккумулятором сжатого воздуха. К другому концу этого шланга через переходник присоединить автомобильный насос, можно ножной. Другой вариант - это использование садового опрыскивателя.
При пользовании таким пульверизатором нужно иметь в виду, что из-за малых сечений проходных каналов он может засариваться. К положительным качествам следует отнести очень высокую экономичность.
Для борьбы с засорами каналов нужно сразу готовить пузырек с растворителем, взаимозаменяемый с тем, в котором краска. Его же вы используете для промывки пульверизатора по окончании работ. Пульверизатор крепить к пузырьку быстросъемным креплением для возможности смены при промывке растворителем.
Работать с пульверизатором нужно так. Рядом с окрашиваемой поверхностью повесьте кусок бумаги или газету, эта бумага будет пробным полем. Направив рожок пульверизатора на бумагу, начинайте работать насосом. Если эмаль густая, то краска будет вытекать из пульверизатора струйкой или крупными каплями. Выход краски в виде мелкодисперсной пыли будет свидетельствовать о нормальном течении процесса. Пульверизатор переводить на окрашиваемую поверхность, только добившись ровного и без брызг покрытия, получаемого на бумаге. Работа насосом должна быть плавной и по возможности обеспечивать равномерную подачу эмали через сопло пульверизатора.
Поверхности, зачищенные до металла, необходимо загрунтовать. Грунтовка повышает антикоррозионные свойства детали и способствует хорошей адгезии верхних слоев эмали. Адгезионная прочность грунтовки обратно пропорциональна ее толщине, поэтому наносить ее стоит тонким слоем и тем более не допускать подтеков. При образовании подтеков поверхность протереть соответствующим растворителем, высушить, повторить
19
процесс грунтования. Наиболее употребительная марка грунтовки ГФ-021. Перед применением ее необходимо разбавить тремя-четырьмя частями растворителя Мг 646 или ацетоном и тщательно перемешать. Разжижение способствует лучшей работе пульверизатора с малыми сечениями проходных отверстий. Нанесенный слой необходимо хорошо просушить. Режим сушки указанной марки грунтовки 48 ч при температуре 18-22 С или 35 мин при 100-110 С. Сокращение времени сушки приведет к тому, что растворители, содержащиеся в эмали, наносимой сверху, вызовут отслаивание или морщины недосушенной грунтовки. Покрытие, наносимое по грунтовке после горячей сушки, наиболее устойчиво.
Чем красить? Самые удобные эмали при ремонте в условиях гаража -это те, которые высыхают в естественных условиях или при минимальном подсушивании. Не менее важны вопросы декоративных свойств эмали и ее прочностных качеств.
Но сначала необходимо подобрать колер, т.е. цвет отремонтированного участка должен быть однотонным с остальной поверхностью. Для смешения разноцветных эмалей при подборе колера необходимо использовать одноименные марки. Базовые цвета, которые нельзя получить смешиванием, - это желтый, красный, синий. Все остальные цвета - это комбинации трех указанных с добавлением к ним черного или белого.
К самым непритязательным эмалям можно отвести НЦ-11. Они продаются в аэрозольных батончиках. Это покрытие устойчиво в атмосферных условиях при умеренном и холодном климате в течение двух лет. Наносится пятью-шестью слоями с сушкой первого и каждого последующего 20-30 мин при 18-22 С. Последний слой сушить 15-20 мин при температуре 60 С или не менее суток при 18-22 С, Затем шлифовать для придания блеска мелкозернистой шкуркой и полировать пастой № 291 или ВАЗ-1, ВАЗ-2.
Лучших результатов можно достичь применением алкидных эмалей, так как их прочностные и декоративные свойства не уступают синтетическим эмалям типа МЛ-197. Одна из рекомендуемых эмалей - "Автоэмаль уралкидная ТУ-6-10-900-25-89" Время сушки 12ч при 20°С или 45 мин при 80°С, условия сушки вполне отвечают гаражному ремонту. Перед началом работы эмаль разбавить тремя частями растворителя № 646 или ацетоном.
Первый слой принято называть выявительным, так как можно оценить качество шпатлевания и шлифовки. Бели вы обнаружите критичное число неровностей и рисок, то следует весь цикл обработки от шпатлевания до покраски повторить.
Каждый последующий слой эмали должен быть такой же толщины. Желательна межслойная сушка по режиму, указанному выше. Сушку начинать после 7-10 мин выдержки слоя в естественных условиях. Несоблюдение этого требования приведет к появлению пузырей или подтеков при сушке. Промежуточные слои можно шлифовать для устранения обнаруженных дефектов. Последний верхний слой шлифованию не подлежит, так как потерянный глянец восстановить будет трудно. Алкидные покрытия плохо полируются. Количество слоев три-шесть.
Литература
1. Дюмин И.Е., Трегуб Г.Г. Ремонт автомобилей. - М.: Транспорт, 1995.
2. Боднев А.Г., Шаверин Н.Н. Лабораторный практикум по ремонту автомобилей. -М.: Транспорт, 1989.
3. Суханов В.Н. и др. Техническое обслуживание и ремонт автомобилей (пособие по курсовому дипломному проектированию). -М.: Транспорт, 1990.
4. Дехтеринский Л.В. и др. Ремонт автомобилей.-М.: Транспорт, 1992.
5. Горячев А.Д., Беленький Р.Р. Механизация и автоматизация производственных процессов на авторемонтных предприятиях. -М.: Машиностроение, 1990.
6. Есенбермин Р.Е. Восстановление автомобильных деталей сваркой, наплавкой и пайкой. -М.: Транспорт, 1994.