Разрабка технологического процесса сборки и сварки корпусной конструкции
Курсовая работа по дисциплине «сварка судовых конструкций».
Цель работы: Разработать технологический процесс сборки и сварки заданной корпусной конструкции. В качестве корпусной конструкции задана лобовая переборка.
Таблица 1
| Номер чертежа | Наименование секции | Марка материала секции | Место выполнение сварных швов |
| 21 | Лобовая переборка | Ст 4 | Цех |
Размеры секции
Таблица 2
| Шпация | Габаритные размеры | ||
| Поперечная | Продольная | В | Н |
| ------------------------ | 650 | 3100 | -------------------------- |
Детали секции и их размеры
Таблица 3
| Номер детали | Наименование детали | Размеры сечения, мм |
|
1 |
Лист |
S8 |
|
2 |
Лист |
S8 |
|
3 |
Лист |
S10 |
|
4 |
Лист |
S10 |
|
5 |
Стойка |
Полособульб N10 |
|
6 |
Стенка рамной стойки |
8*180 |
|
7 |
Полка рамной стойки |
10*70 |
|
8 |
Стойка |
Полособульб N10 |
|
9 |
Комингс |
8*350 |
|
10 |
Ребро жесткости |
Полособульб N10 |
Руководитель курсовой работы ……………………………….
(Подпись)
Сборку лобовой переборки будем производить в цехе на постеле, т.к. секция представляет собой криволинейную поверхность.
Сборочно-сварочные работы будем производить в следующей технологической последовательности:
На стенд укладываем листы (детали 1,2,3,4) с подготовленными к сварке кромками с зазором 1мм.
Свариваем листы автоматической сваркой под слоем флюса на флюсо-медной подкладки.
Размечаем местоположение и собираем на электроприхватках комингс (деталь 9).
Привариваем комингс к полотнищу с помощью полуавтоматической сварки в среде СО2.
Свариваем стенку рамной стойки (деталь 6) с полкой рамной стойки (деталь7).
Устанавливаем стойки на полотнище и закрепляем электроприхватками.
Стойка приваривается к полотнищу полуавтоматом в среде СО2.
Затем размечаем местоположение и собираем на электроприхватках стойки (детали 5 и 8)
Свариваем стойки к полотнищу с помощью полуавтоматической в среде СО2.
В таком же технологической последовательности производим сварку ребер жесткости (деталь 10).
Расчет параметров режимов сварки.
Сварка автоматическая под слоем флюса на флюсовомедной подкладки. Используем для сварки листов (детали 1и2). Силу тока и скорость сварки определим расчетным путем.
Сила сварочного
тока для сварки
деталей 1 и 2:
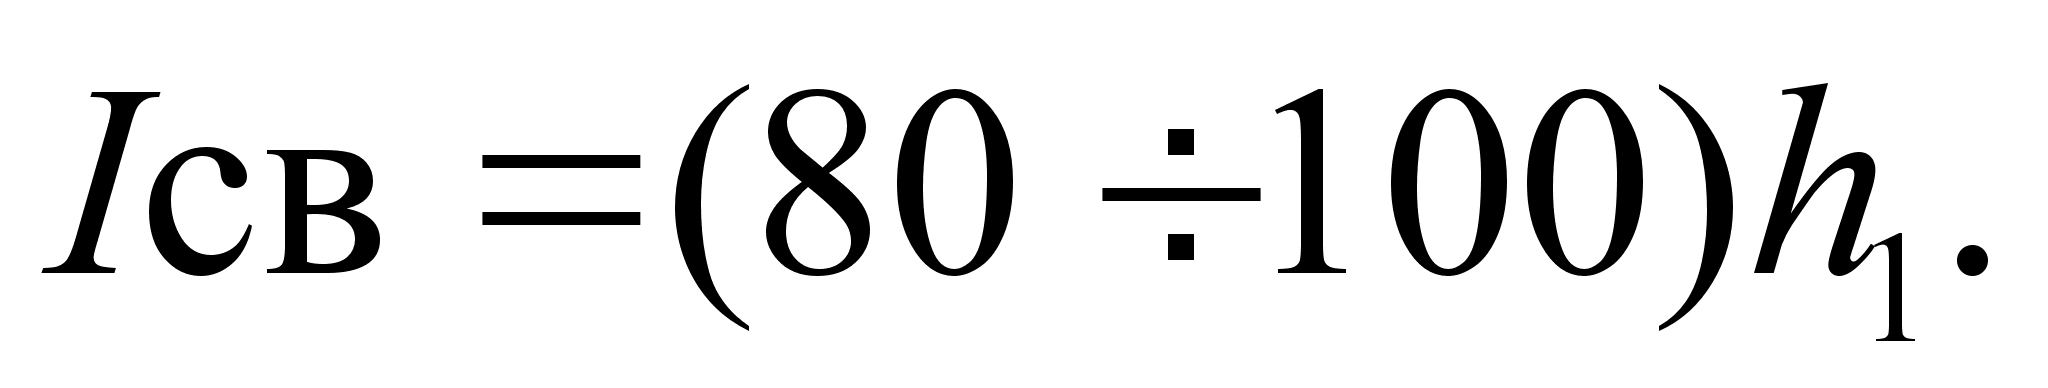
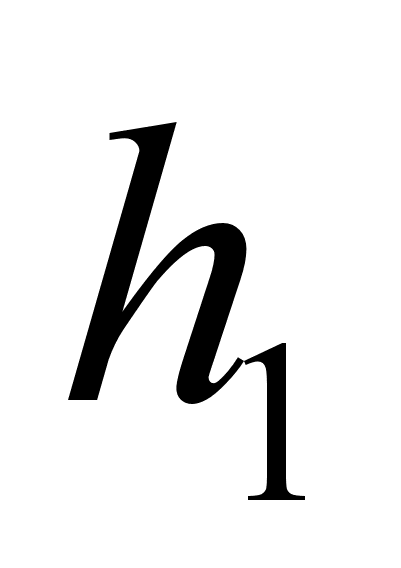 -
расчетная
глубина проплавления,
мм.
При однопроходной
односторонней
сварке с обратным
формированием
шва принимаем
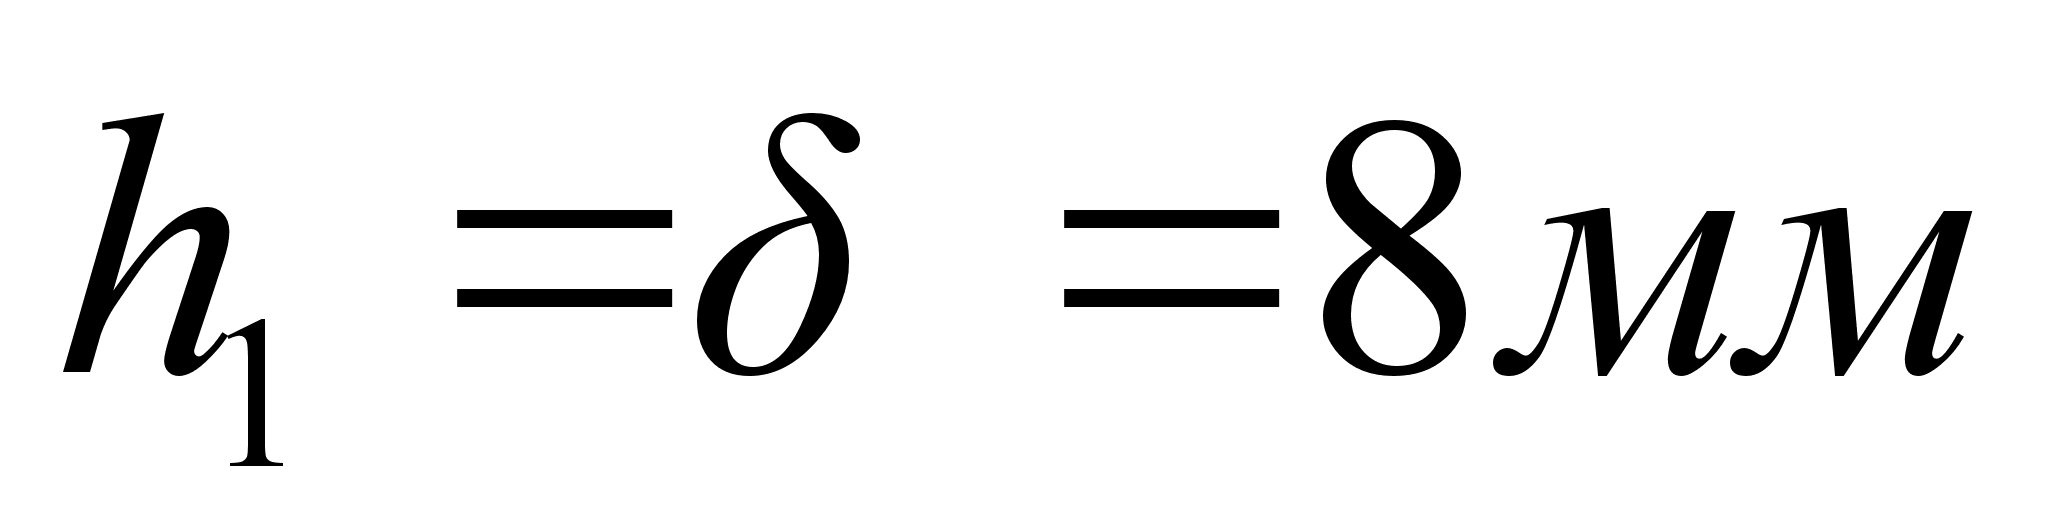 .
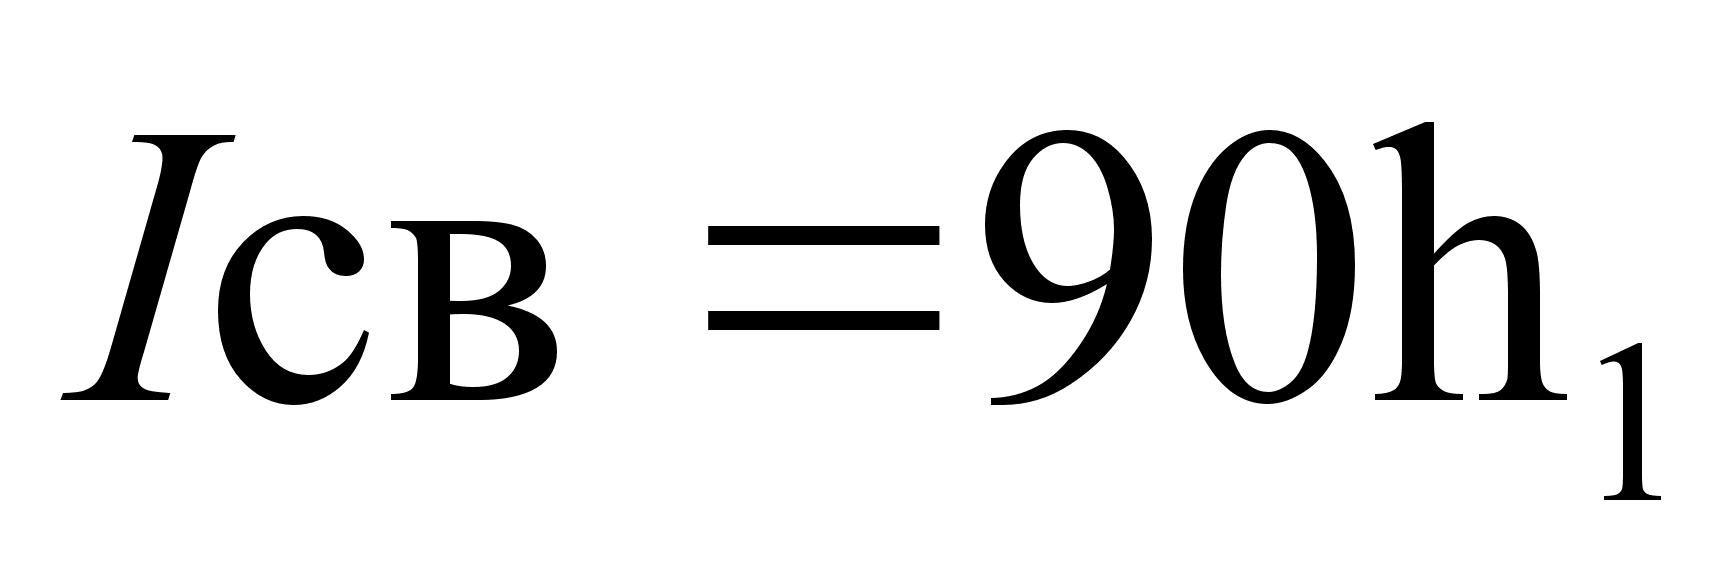
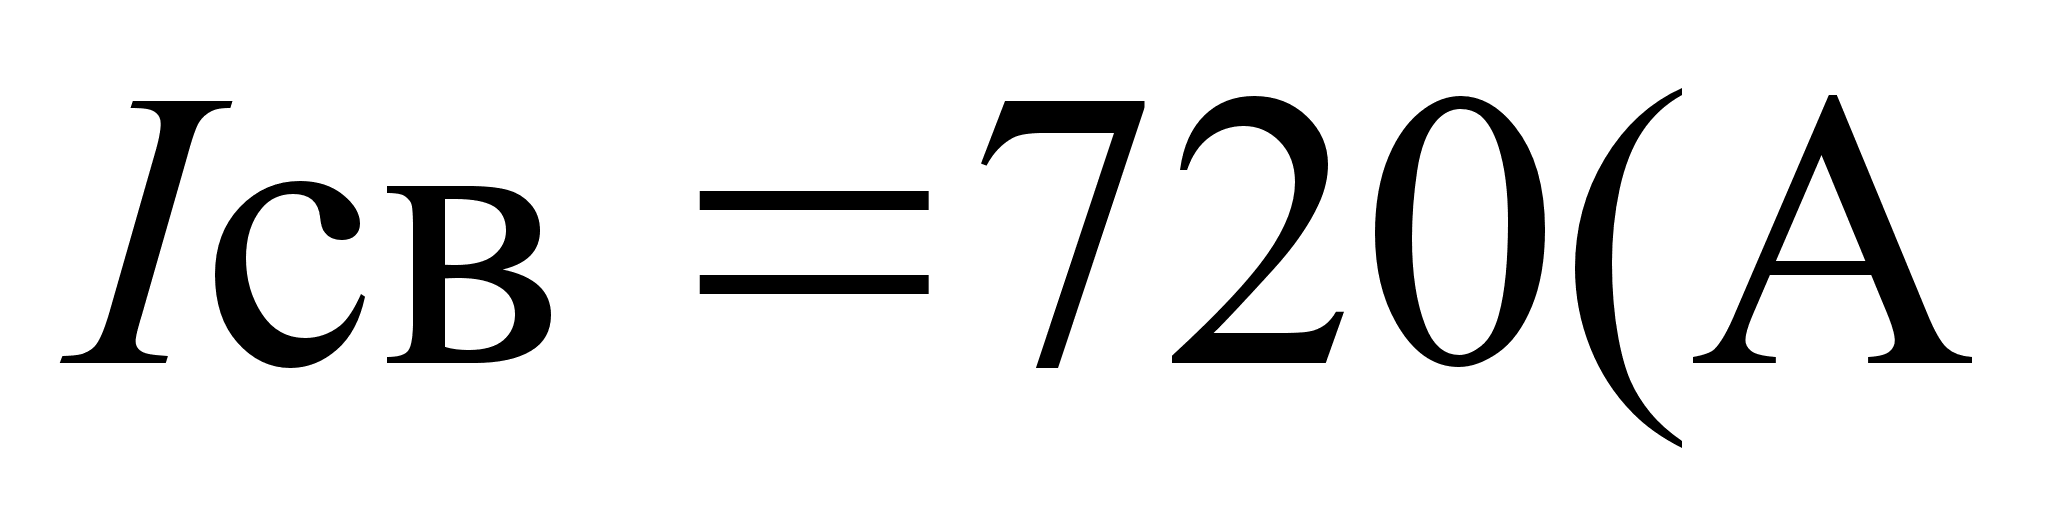 )
Диаметр
электродной
проволоки:
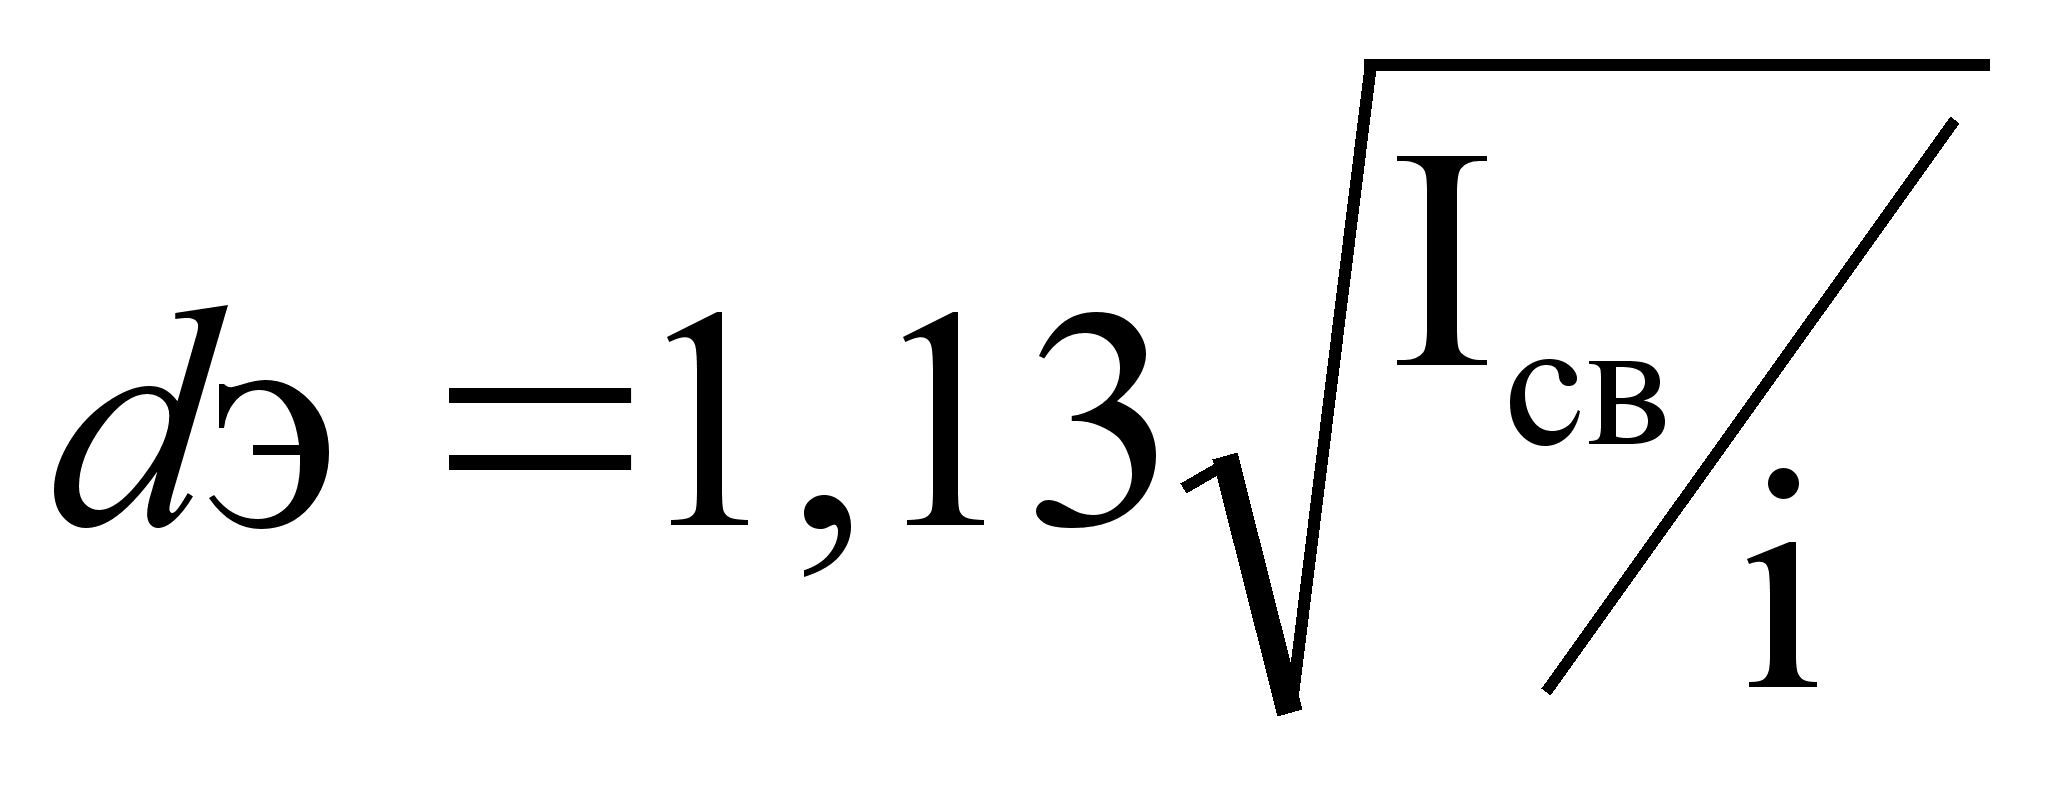 , где i – допустимая
плотность
тока
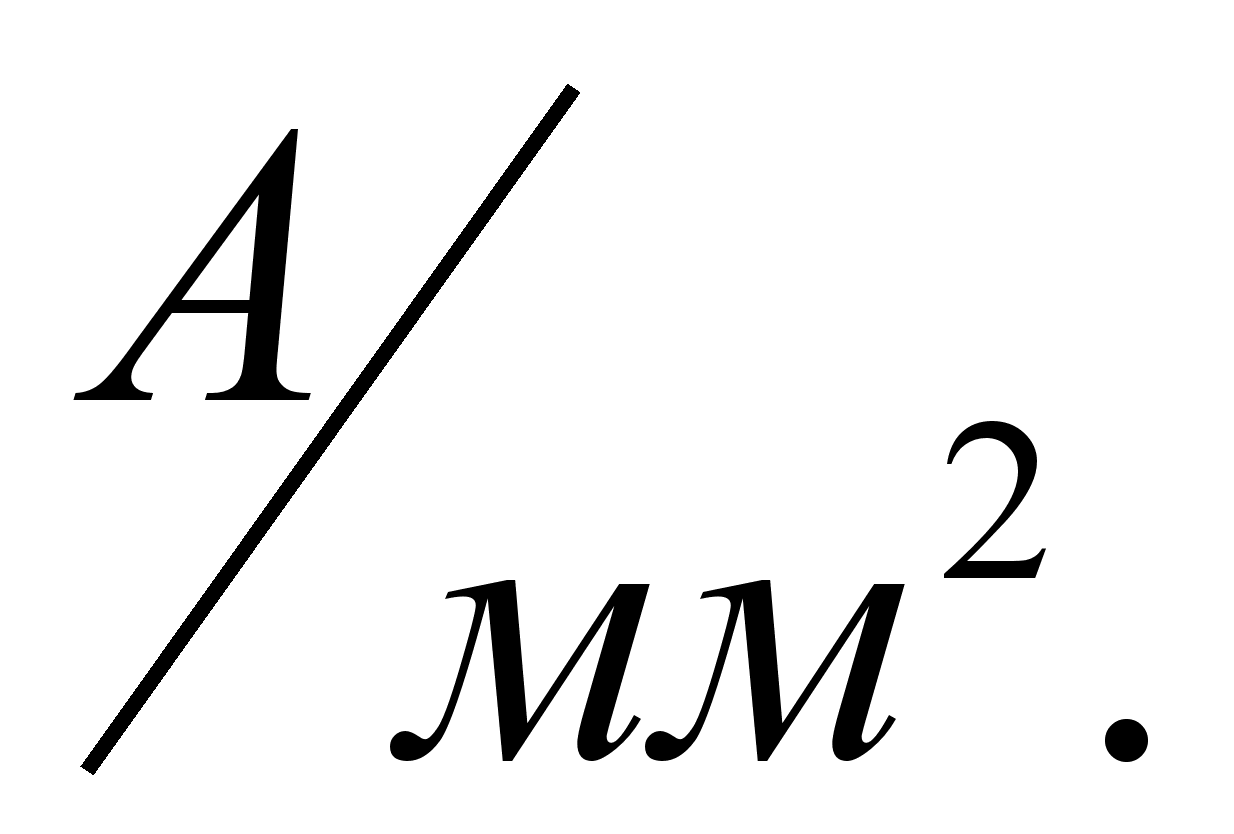 В нашем случае
принимаем
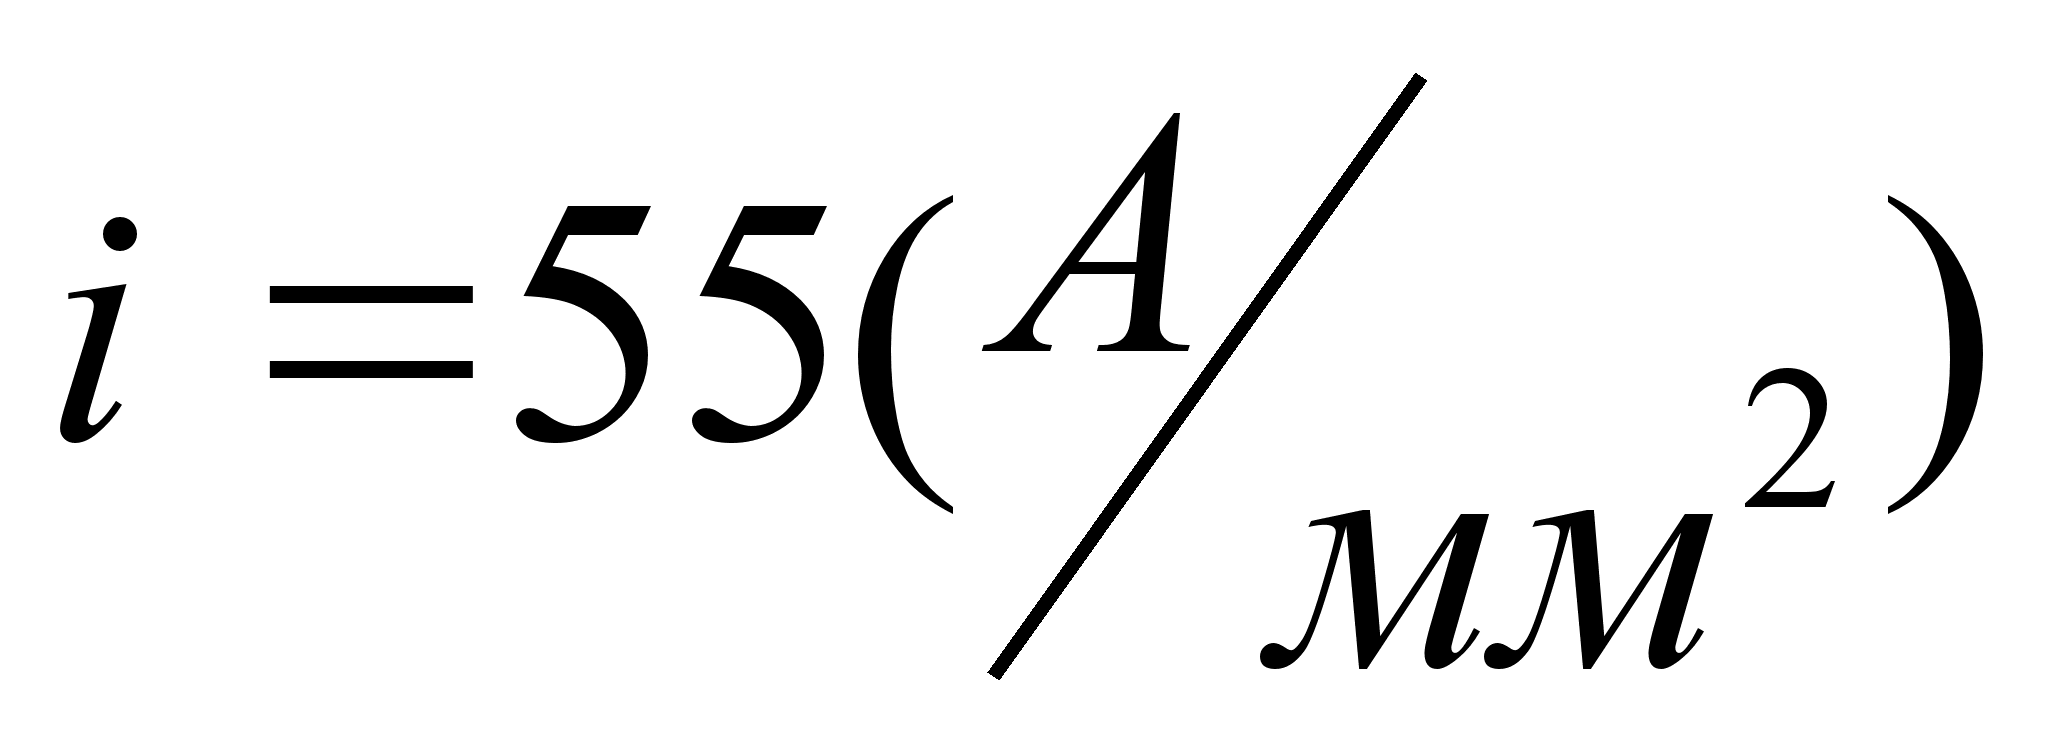 .
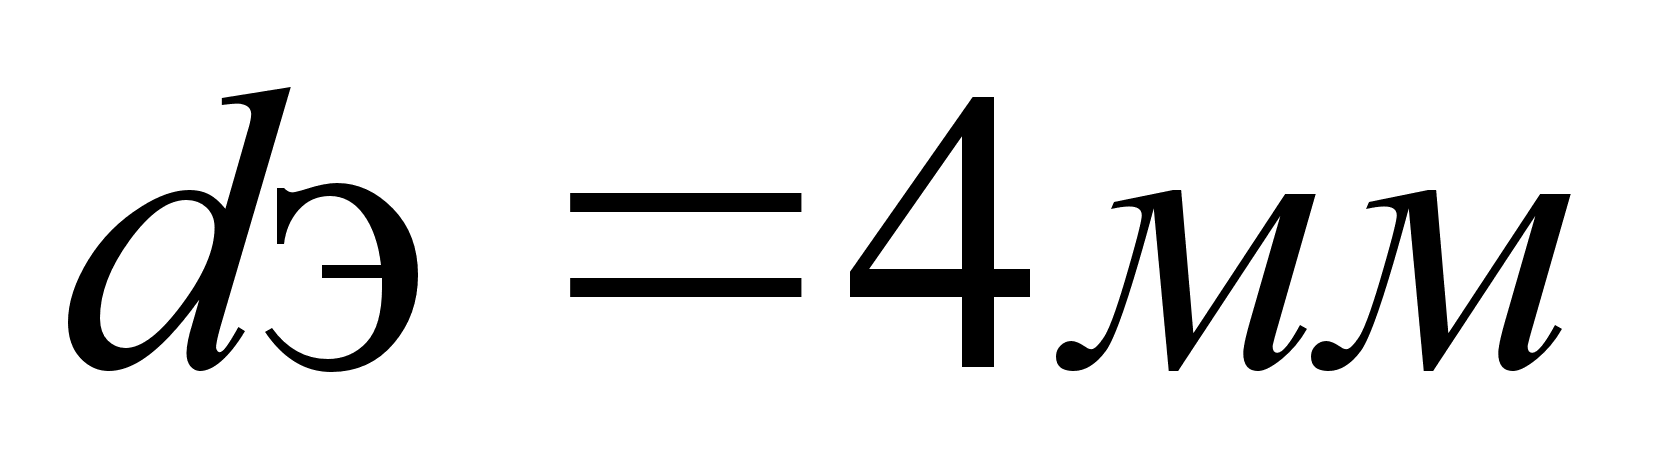 .
Скорость
сварки
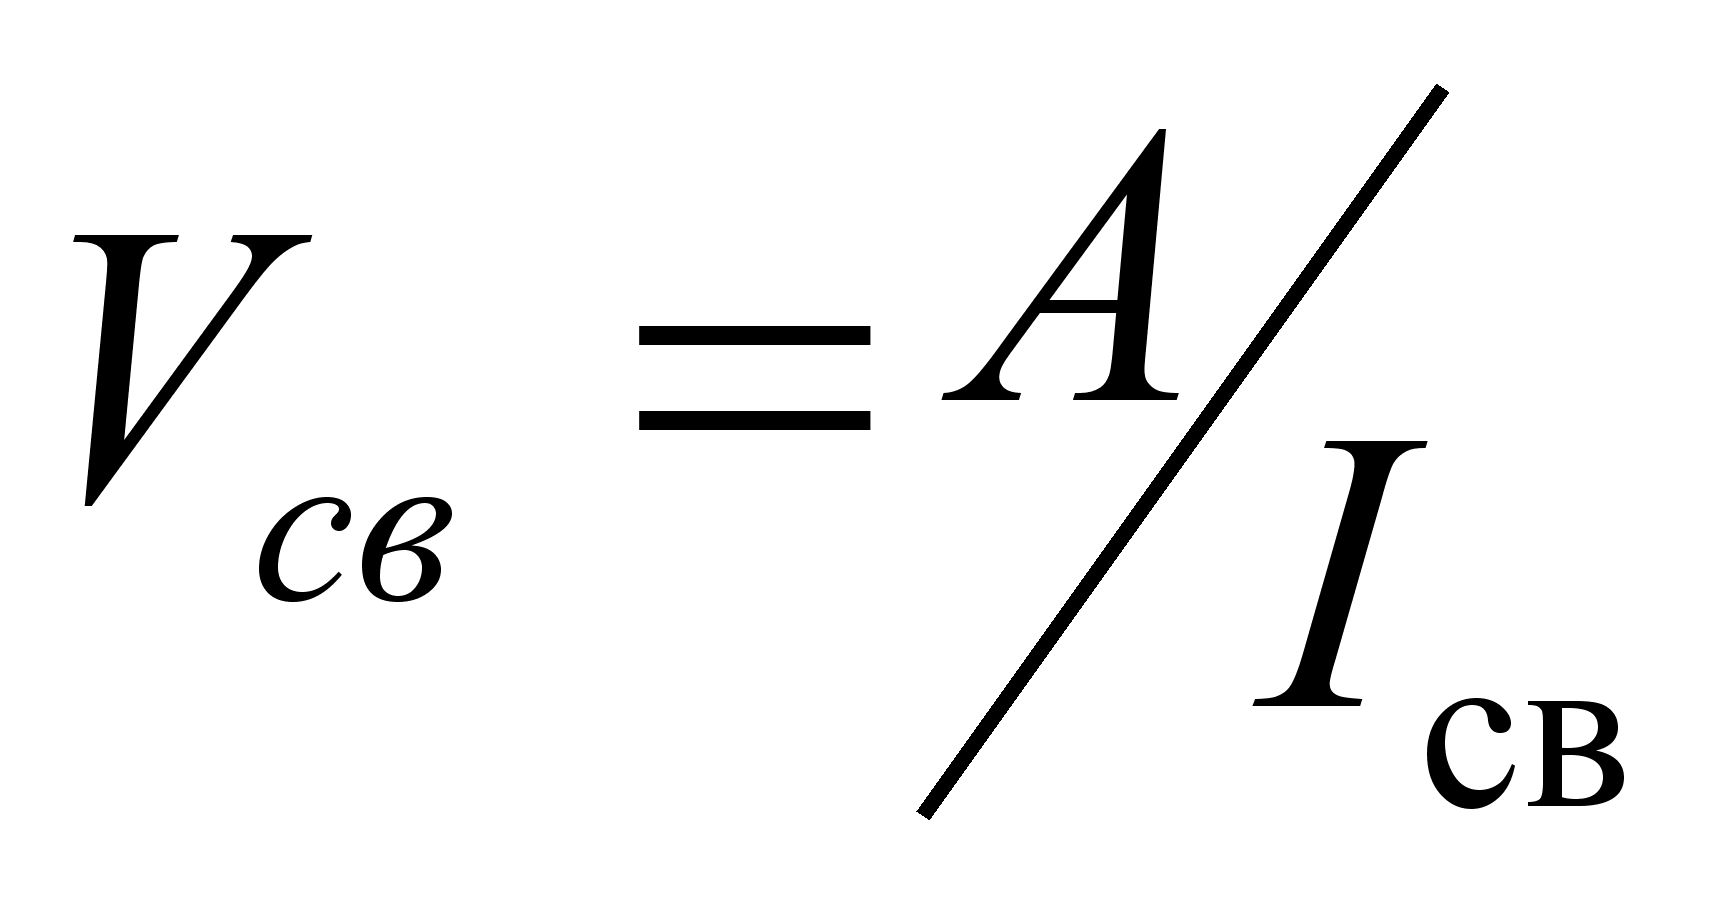 ,
где А-коэффициент
выбираемый
в зависимости
от
диаметра
проволоки. При
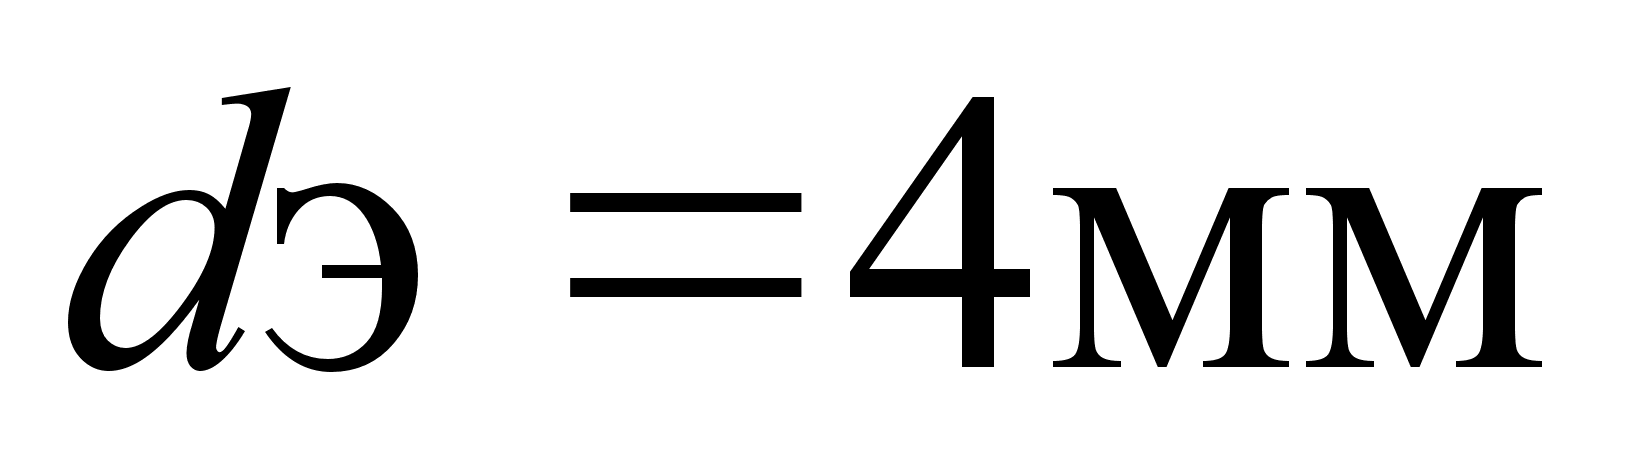 .
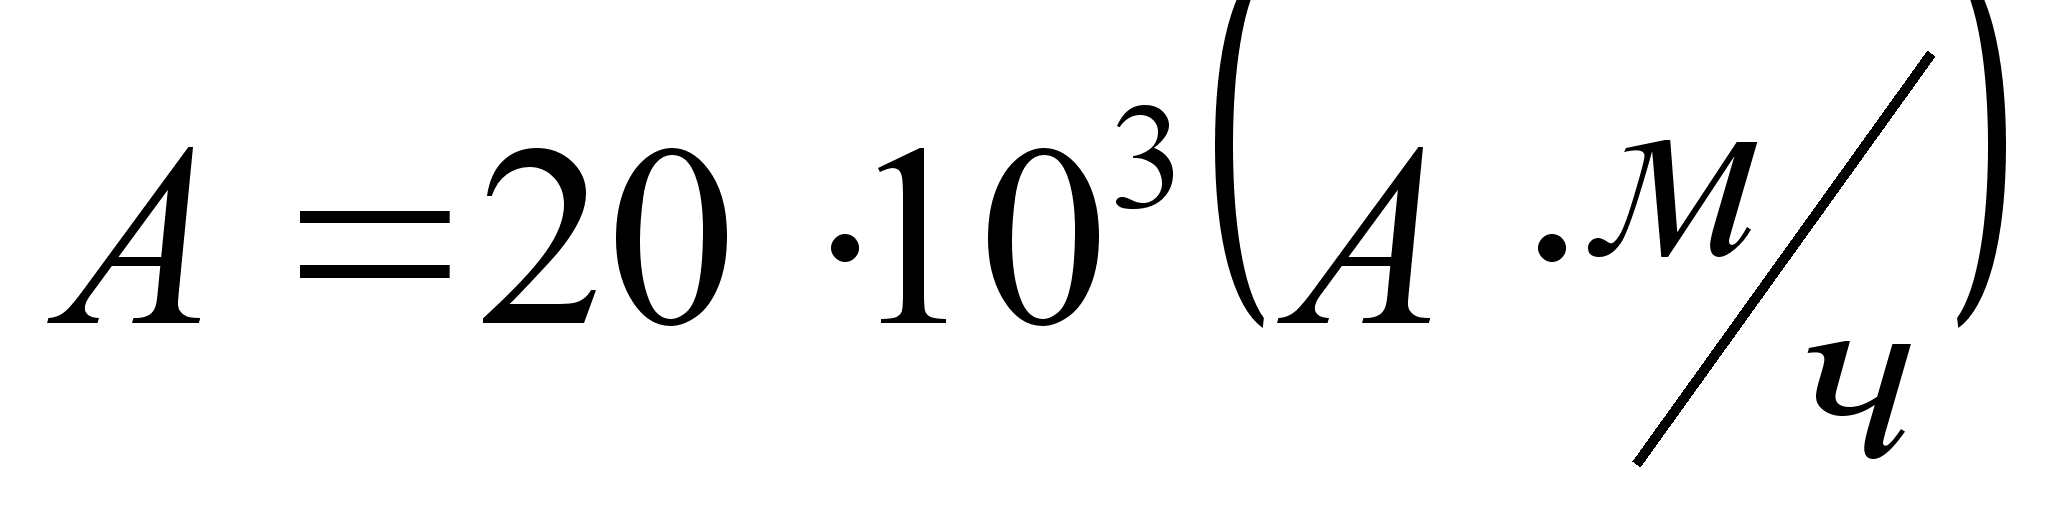 .
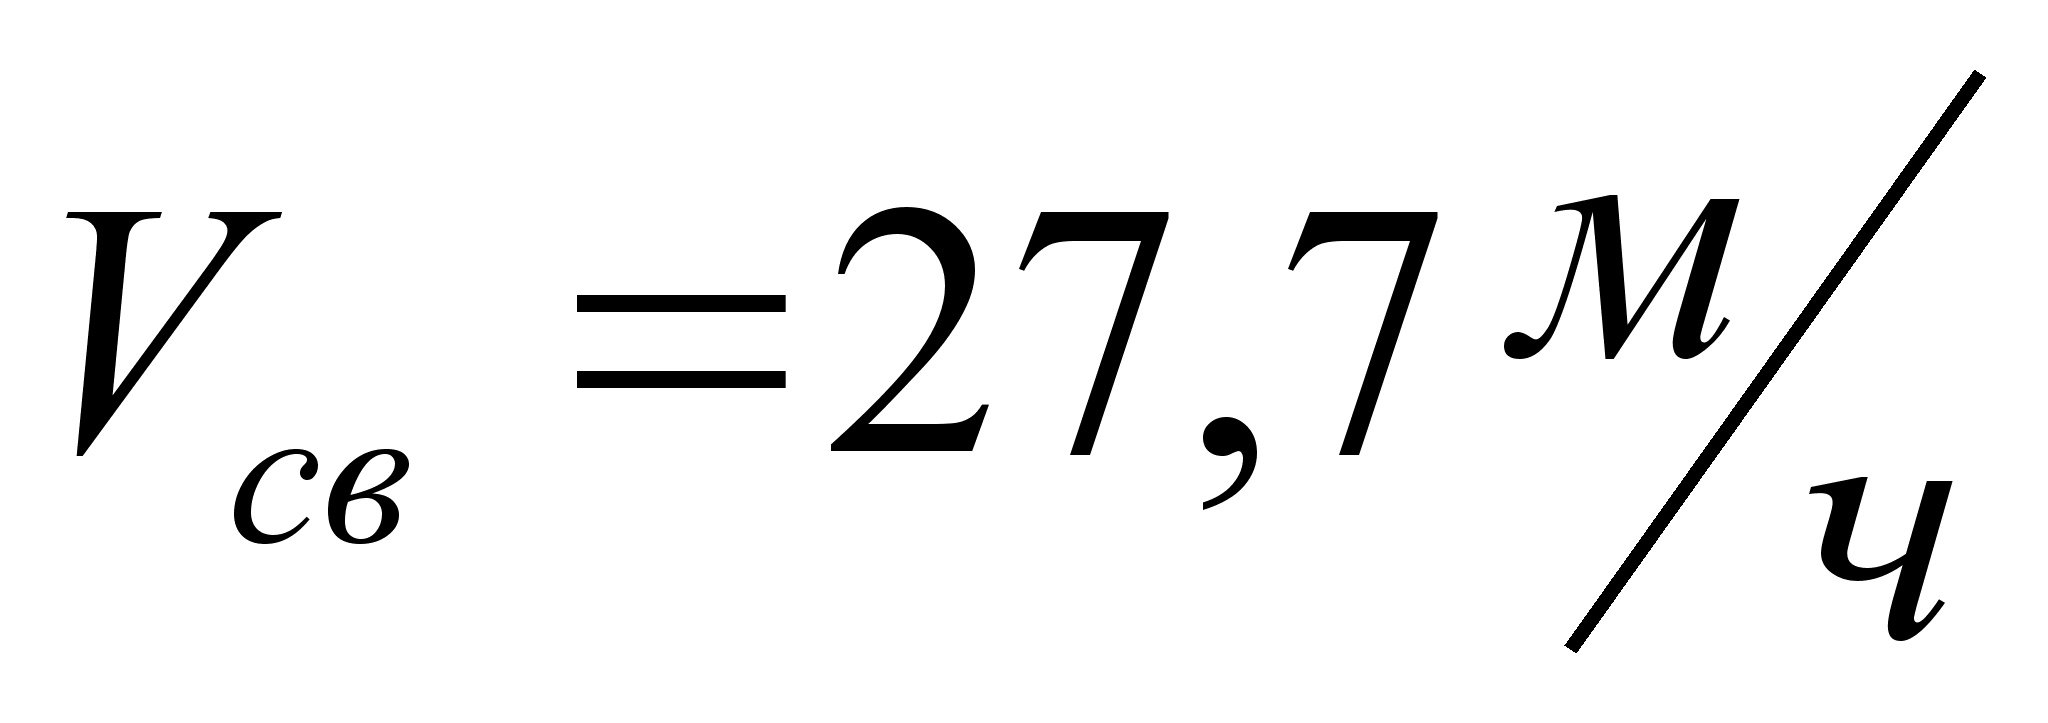
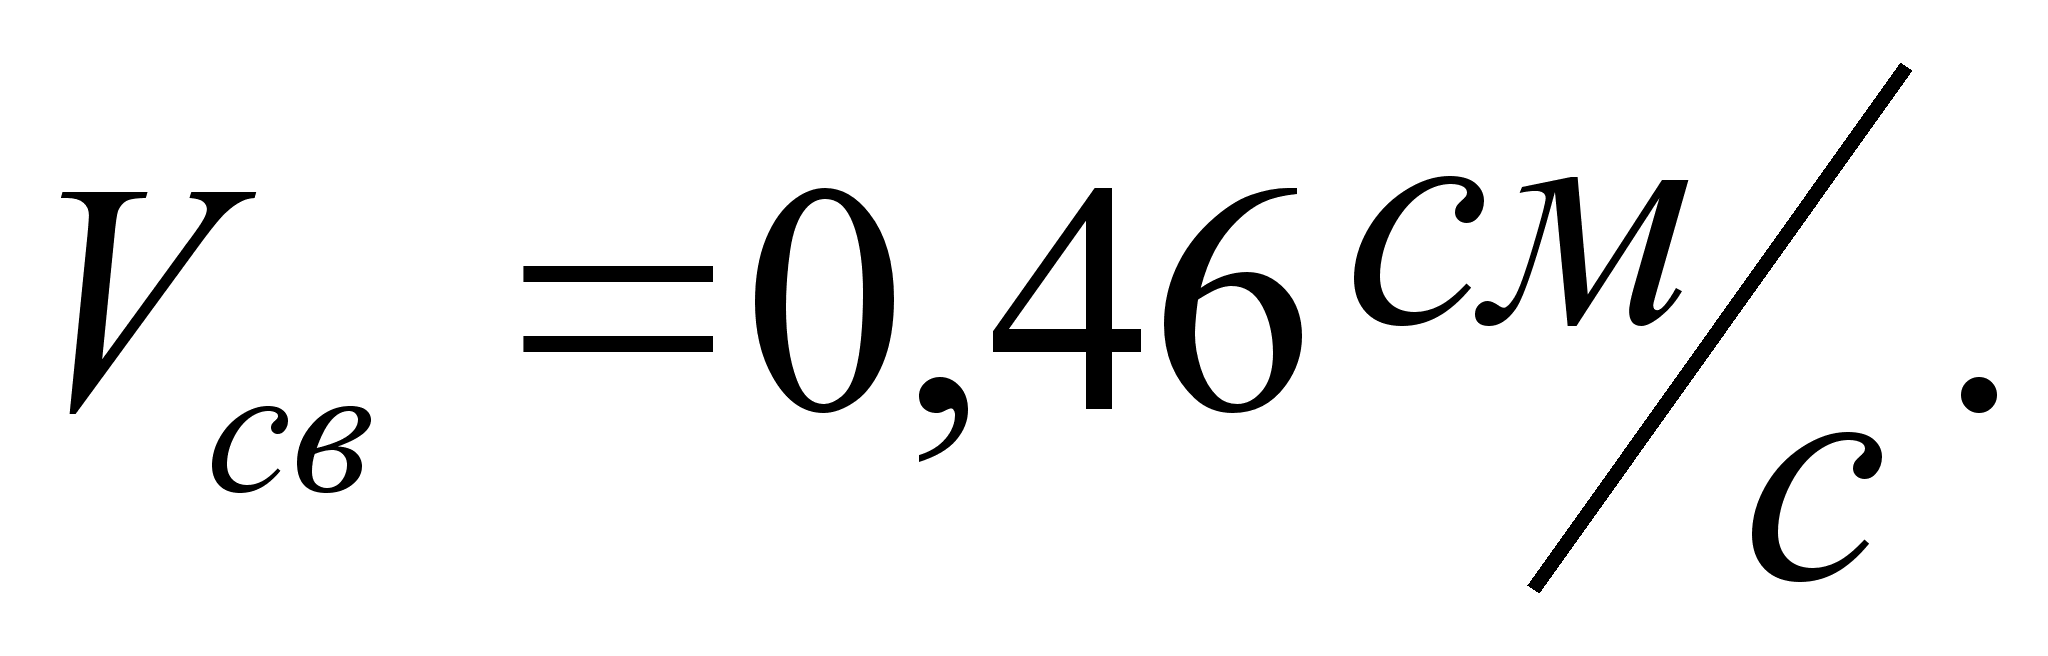
Напряжение
на дуге определяем
по выражению:
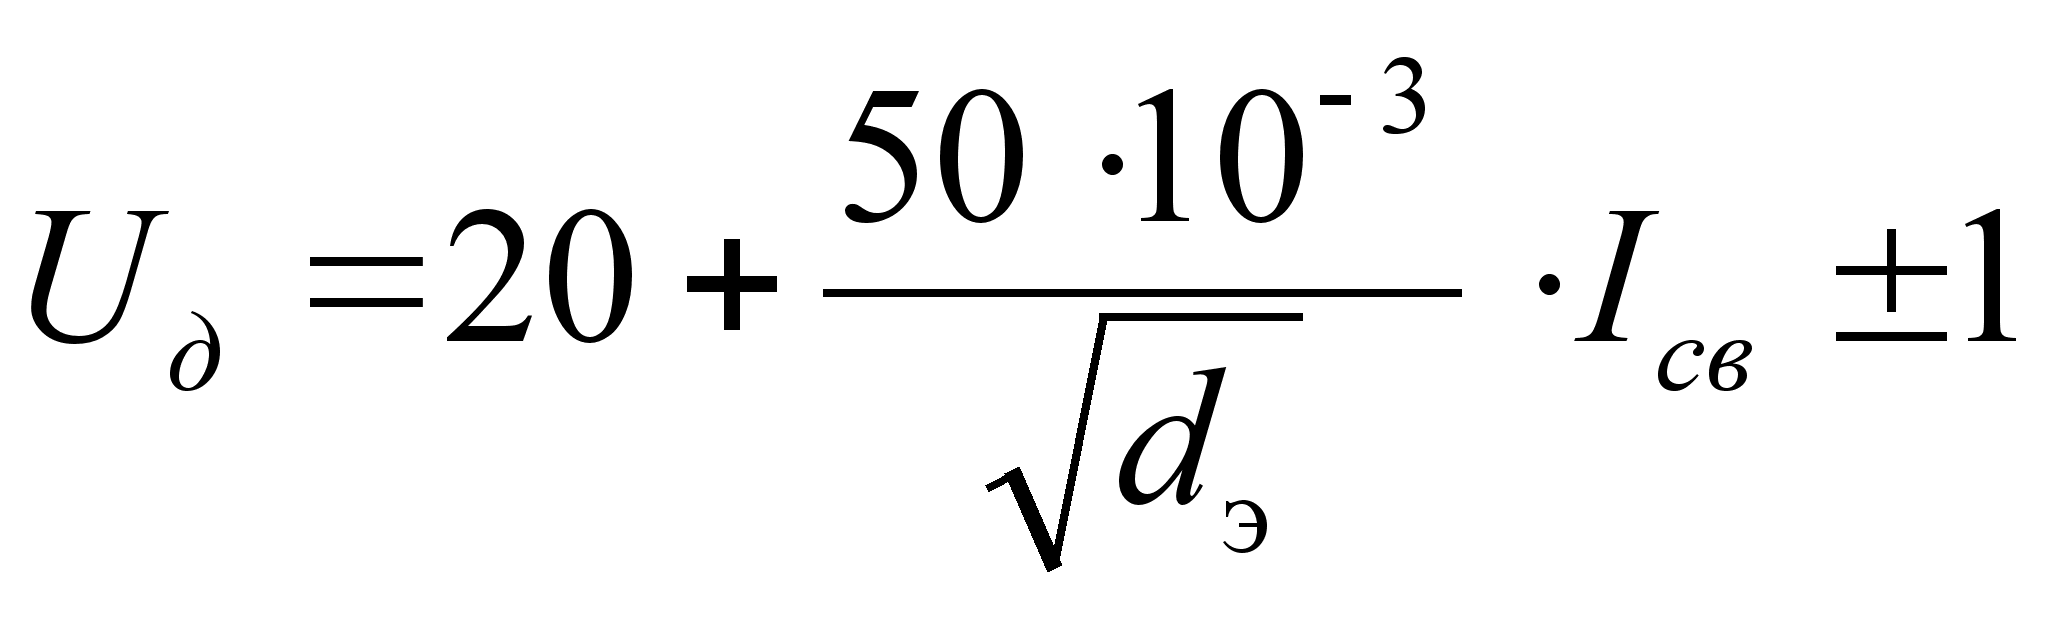
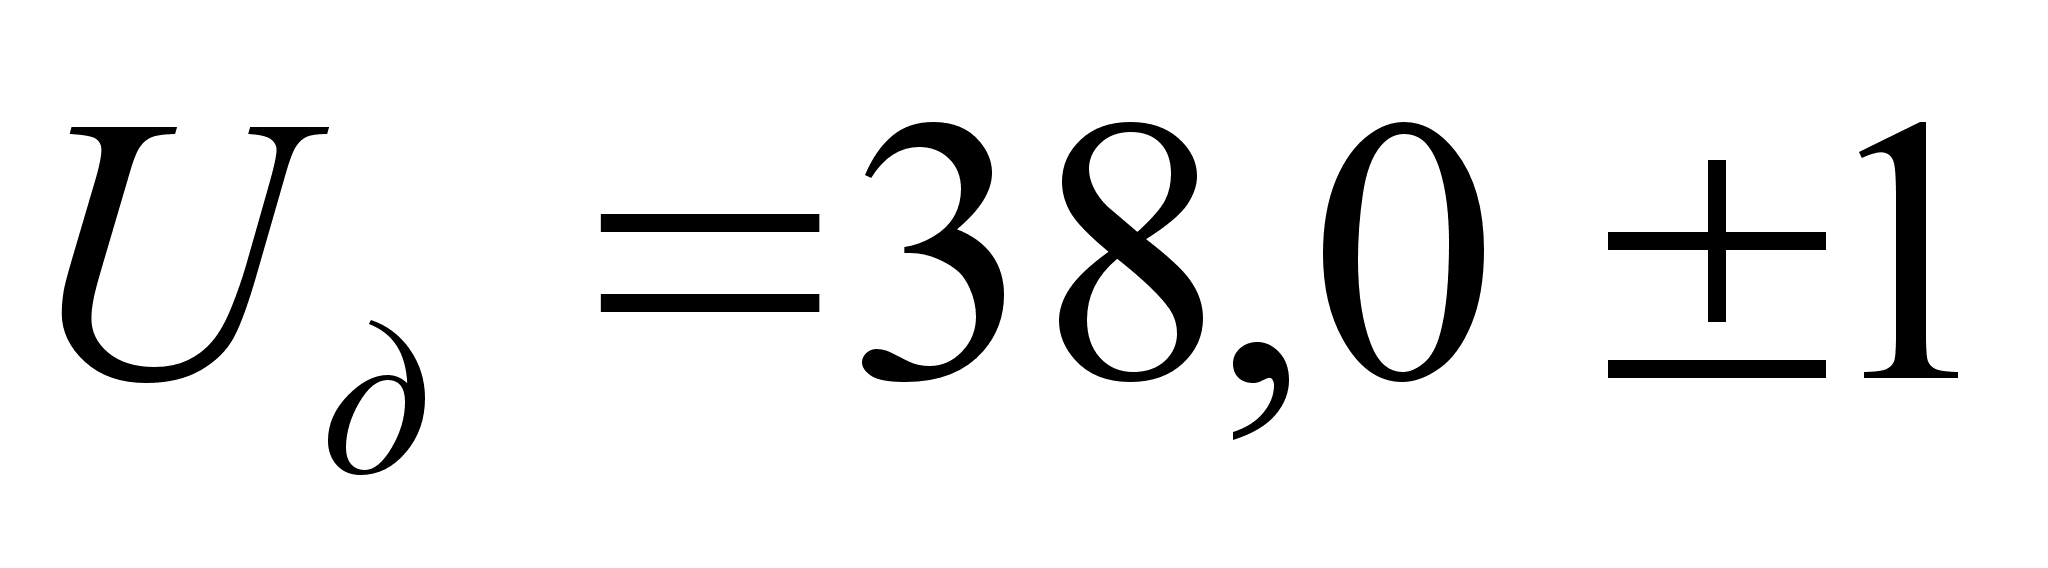 (В).
Рассчитываем
величину погонной
энергии сварки
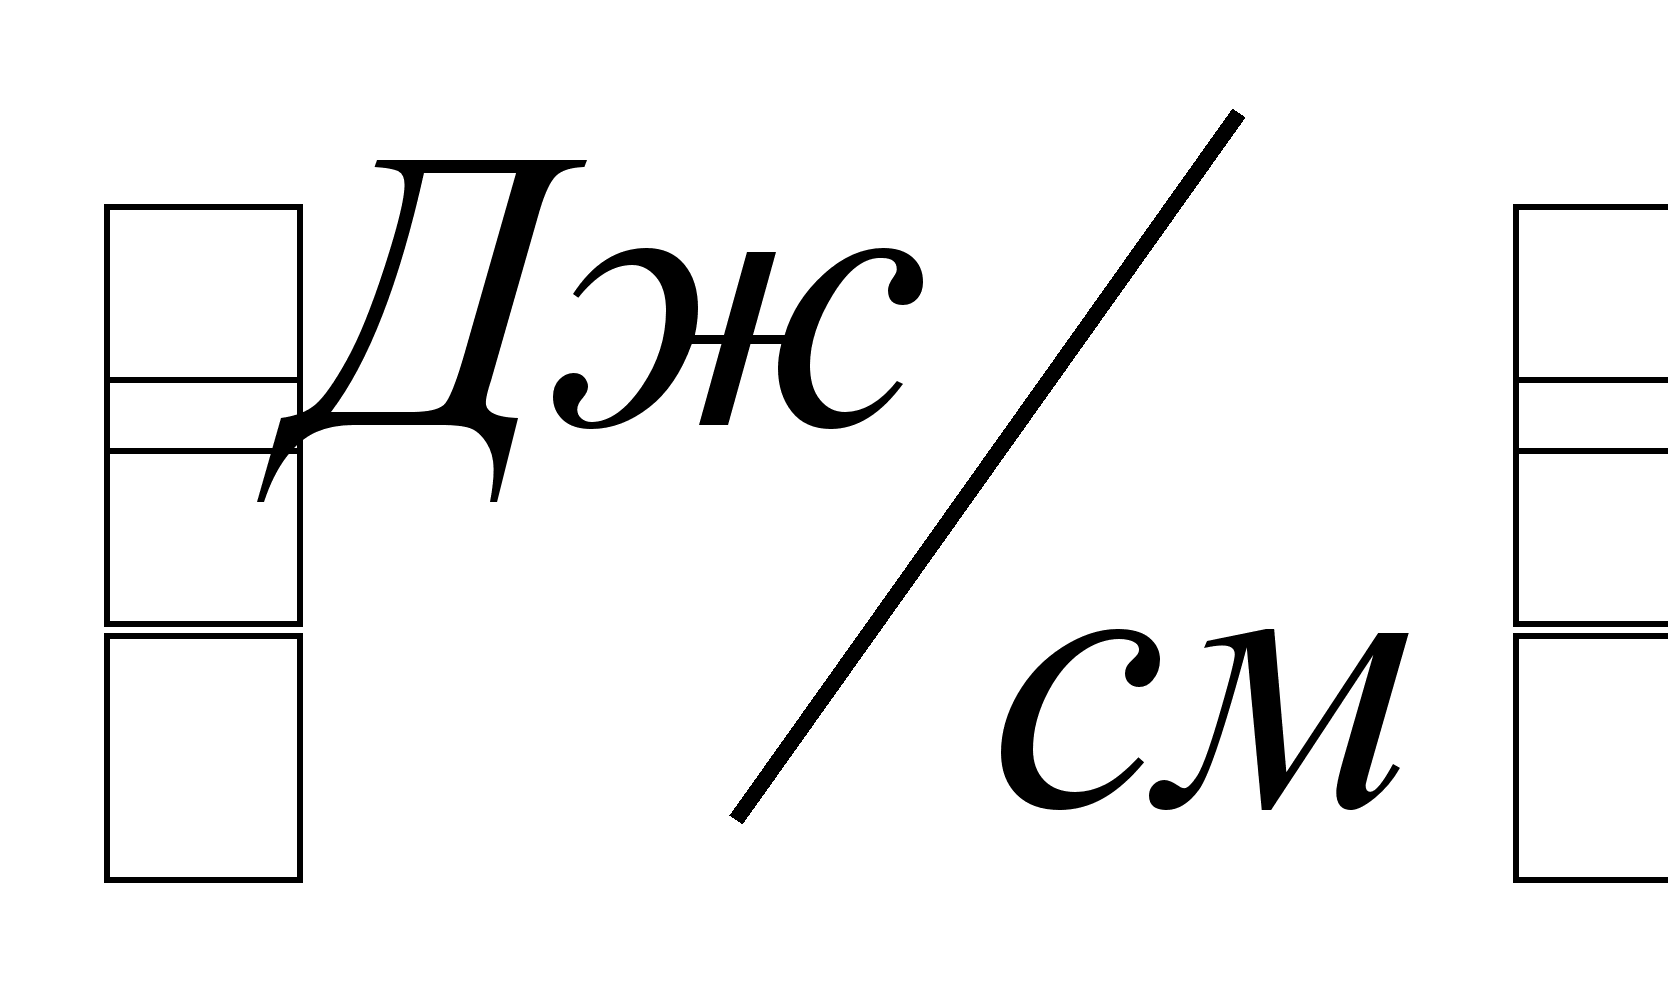 по выражению:
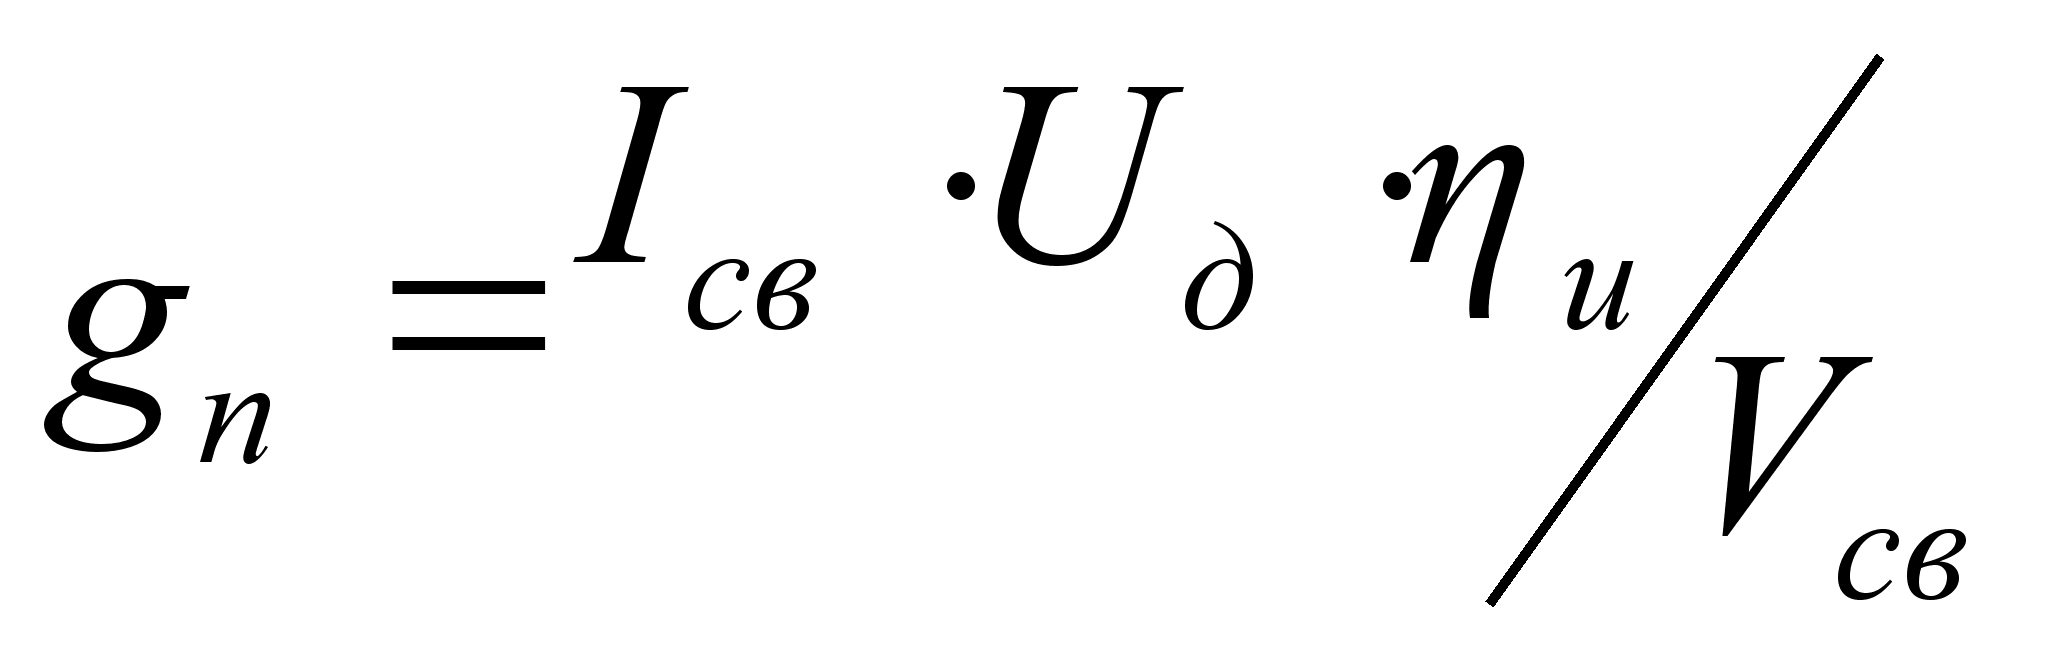
 , где
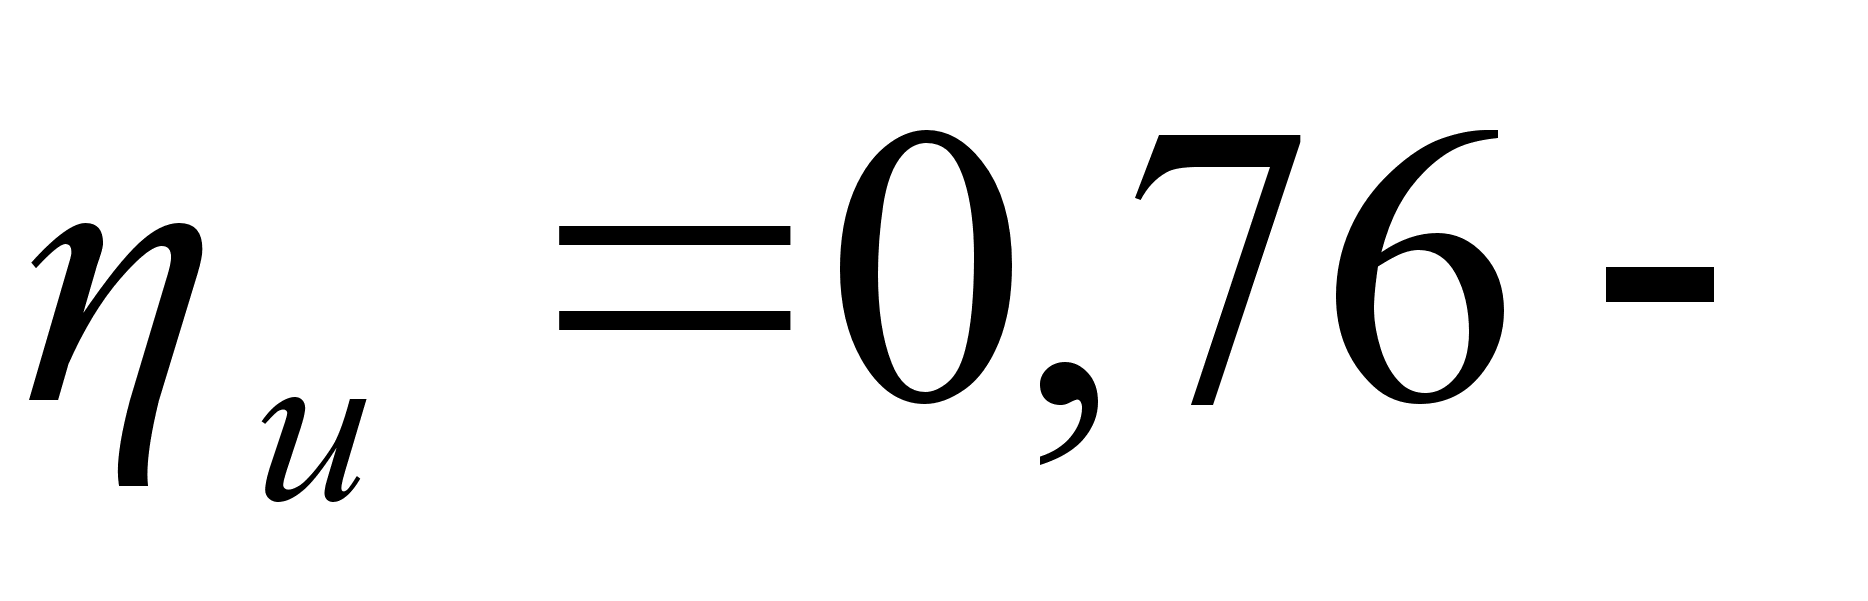 эффективный
КПД нагрева
металла дугой
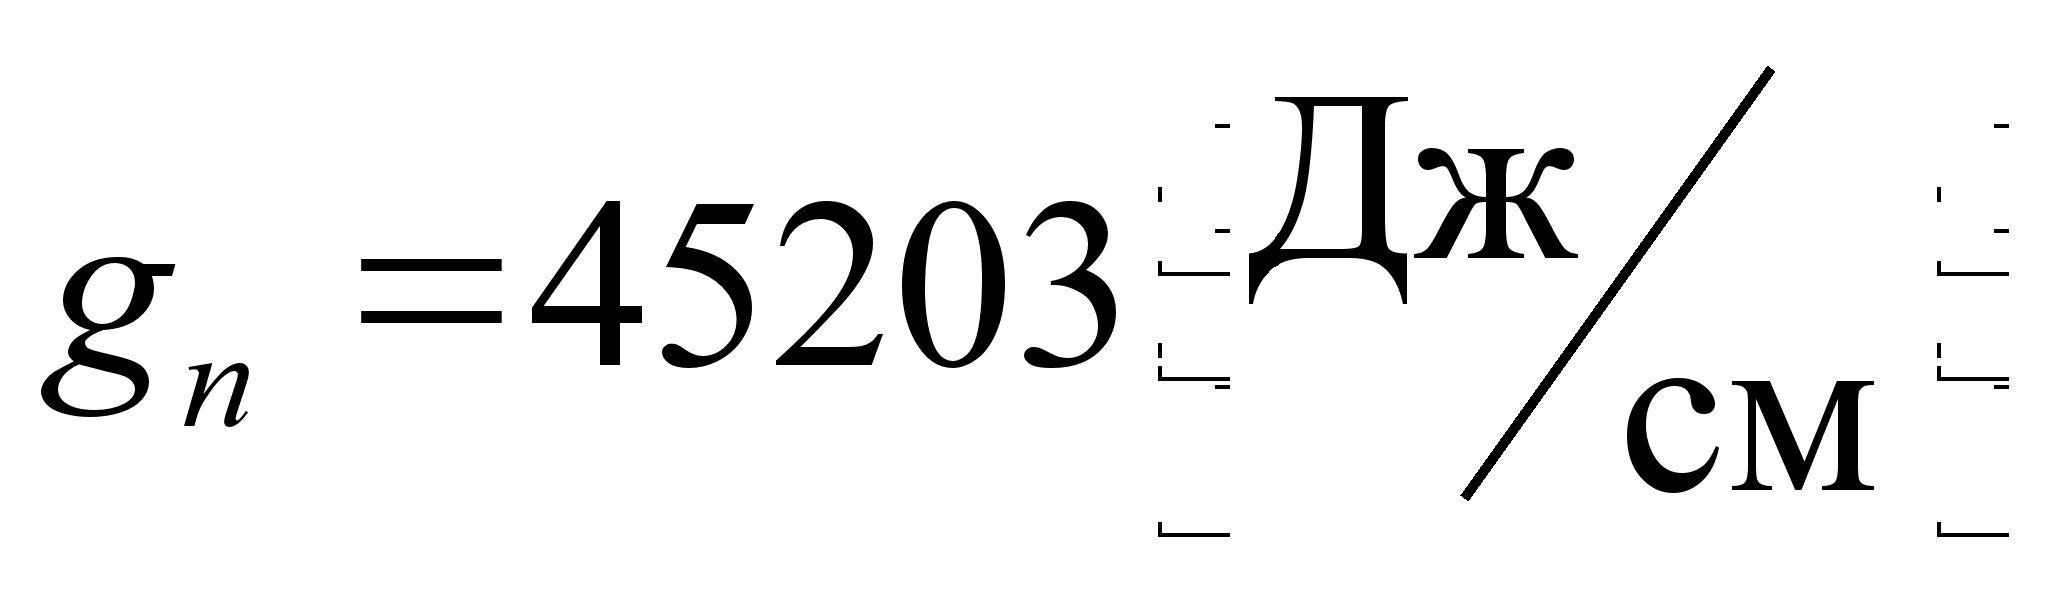 .
Определяем
коэффициент
формы провара:
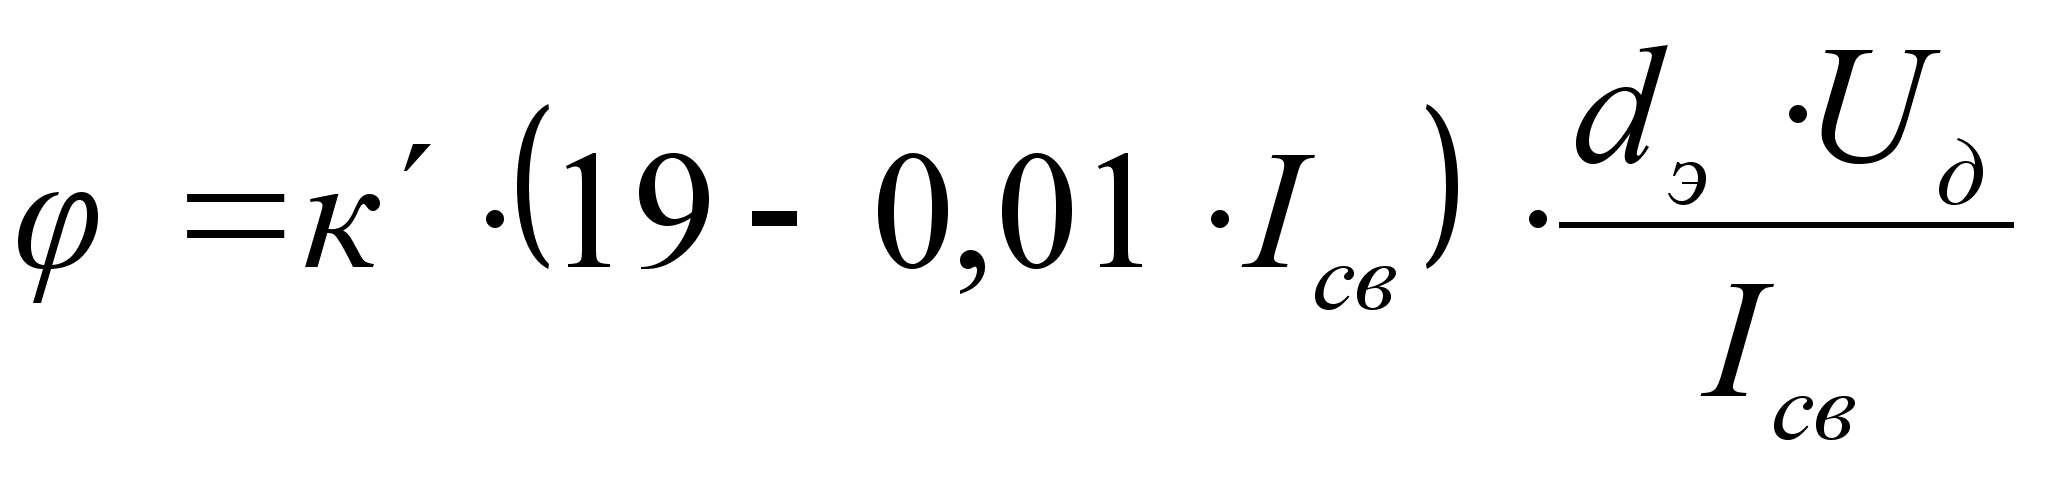 ,
где
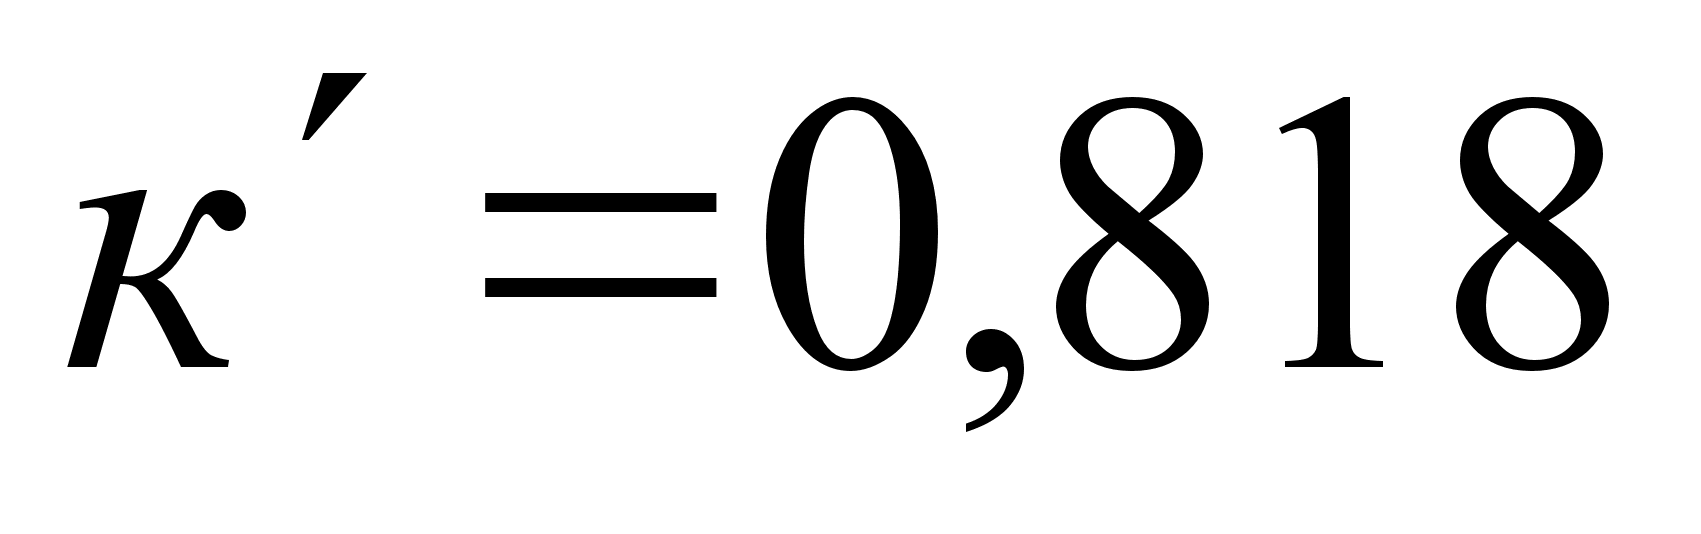
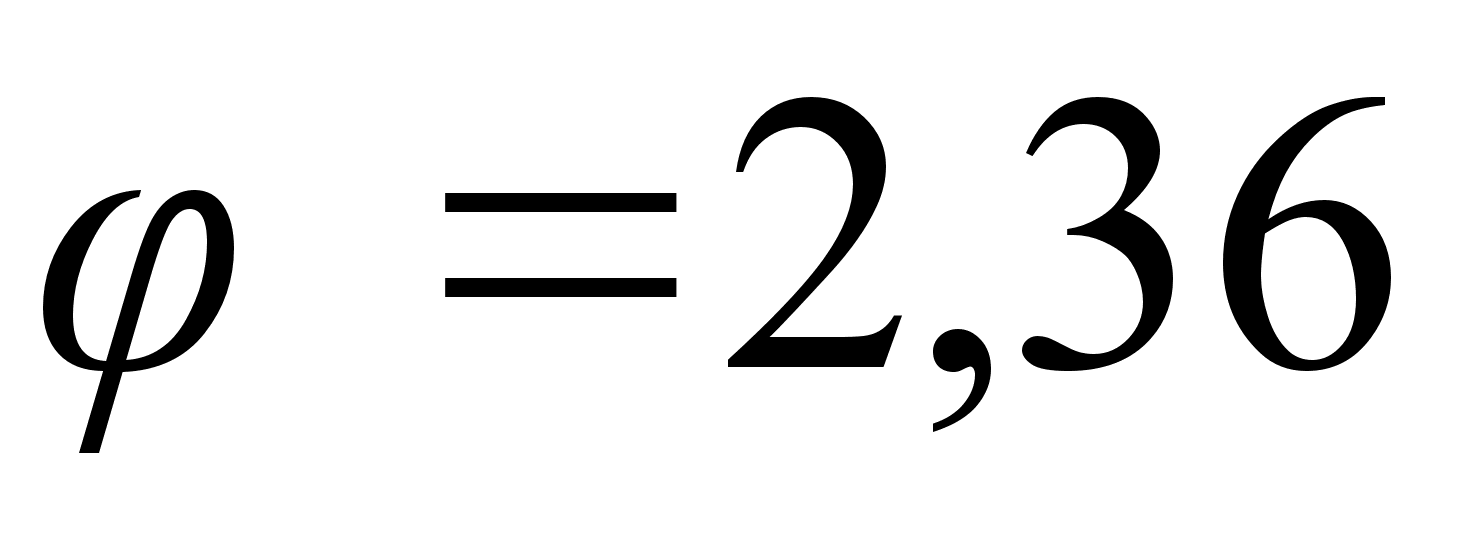 .
Глубина
проплавления
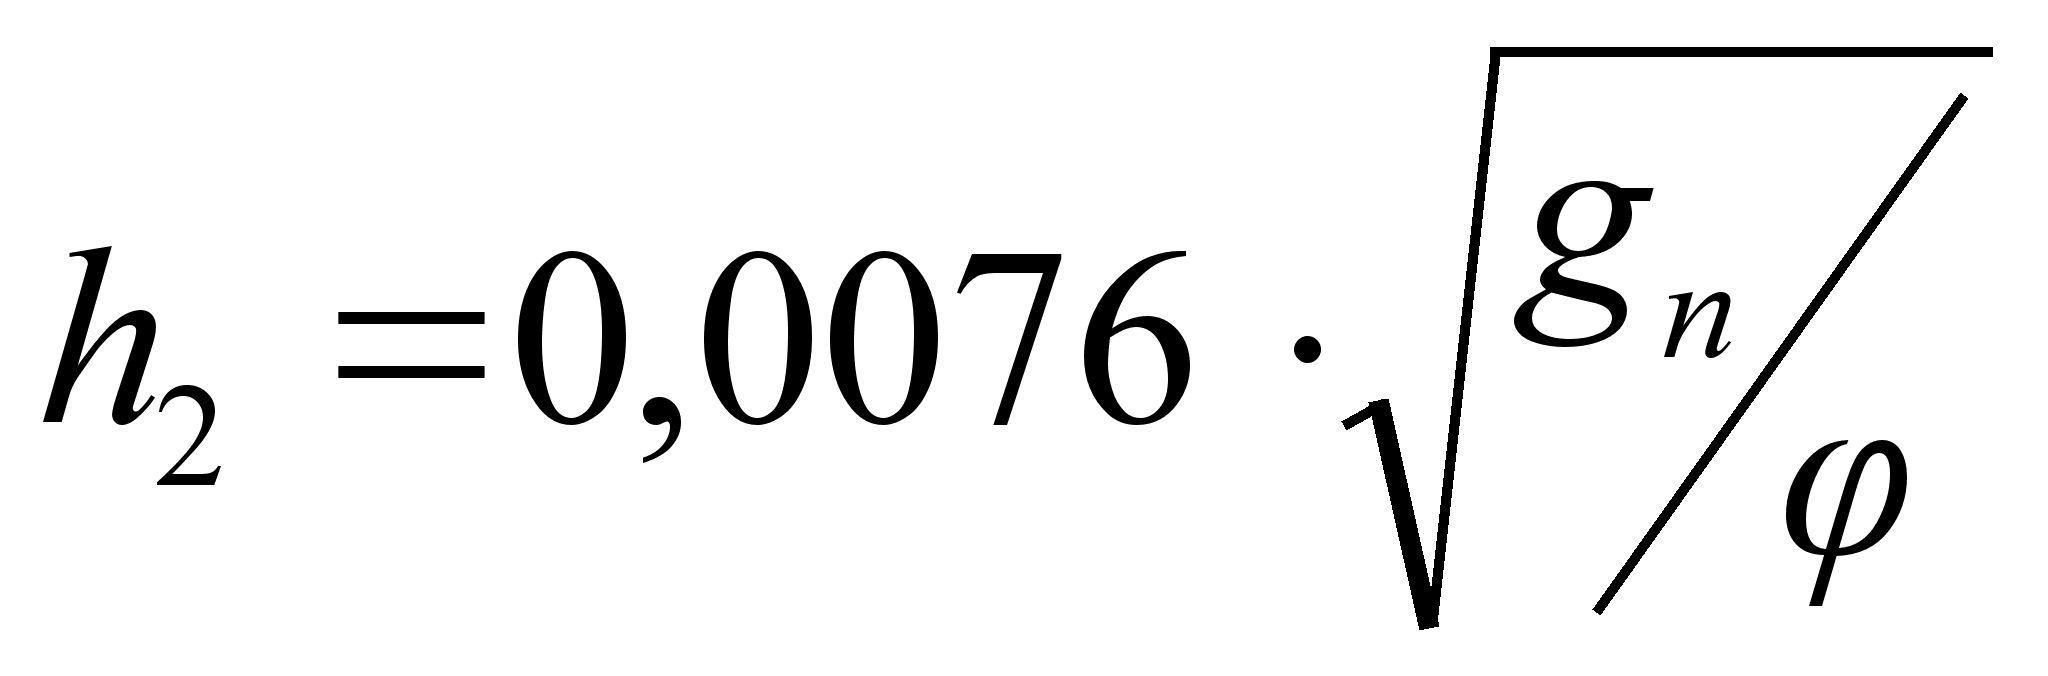 ;
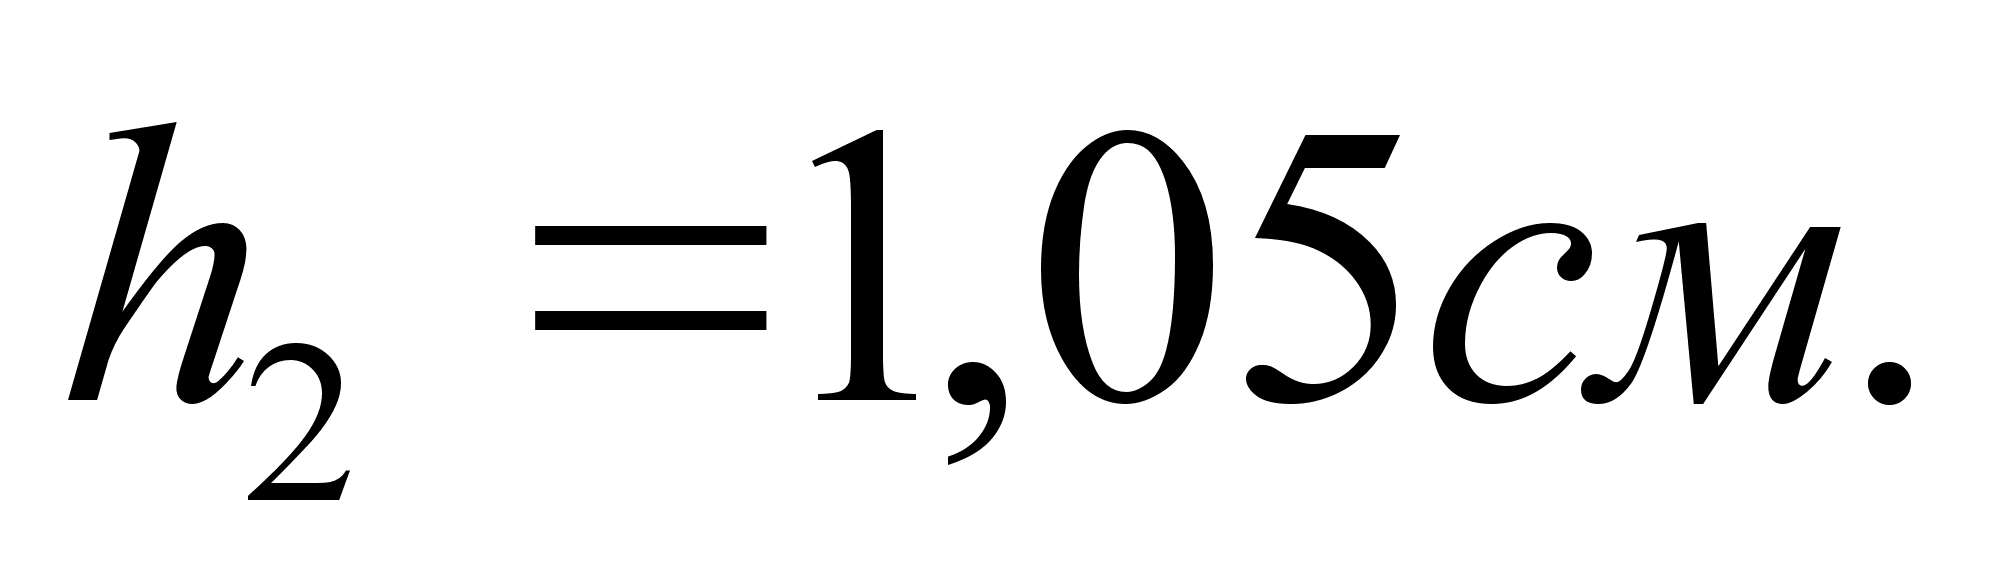
Ширина шва
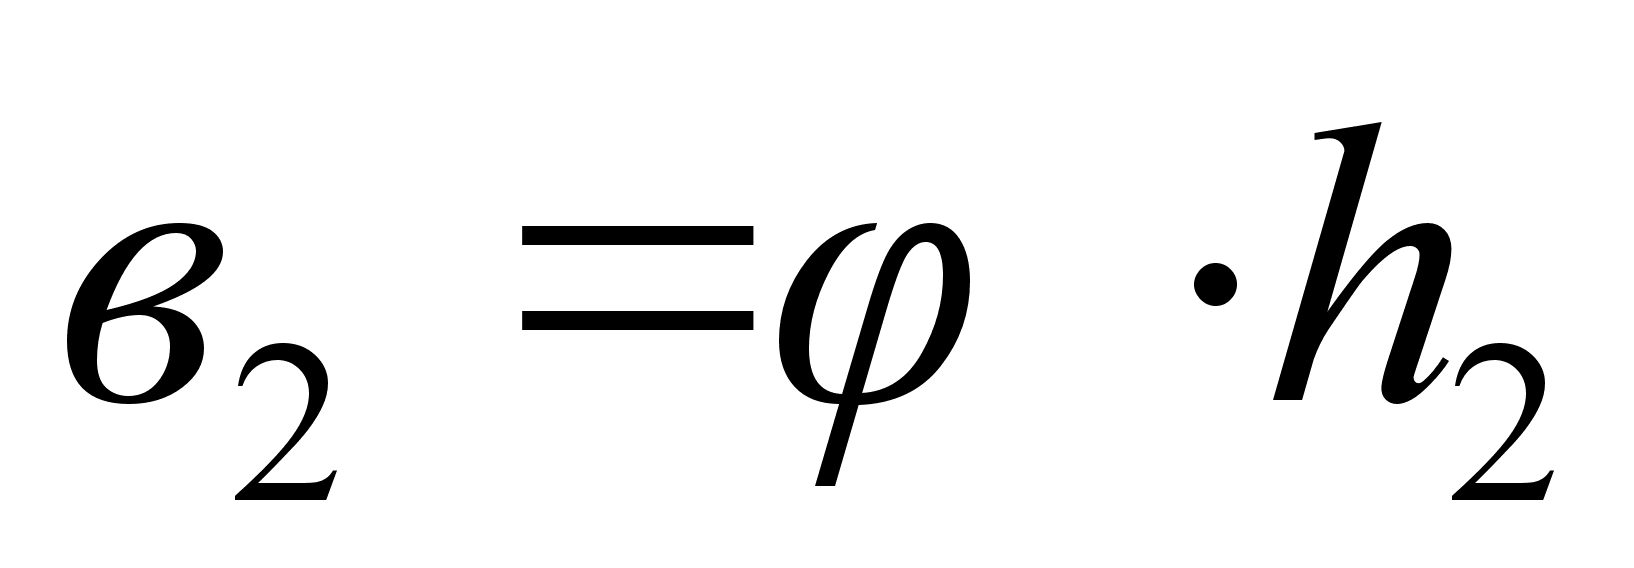 ;
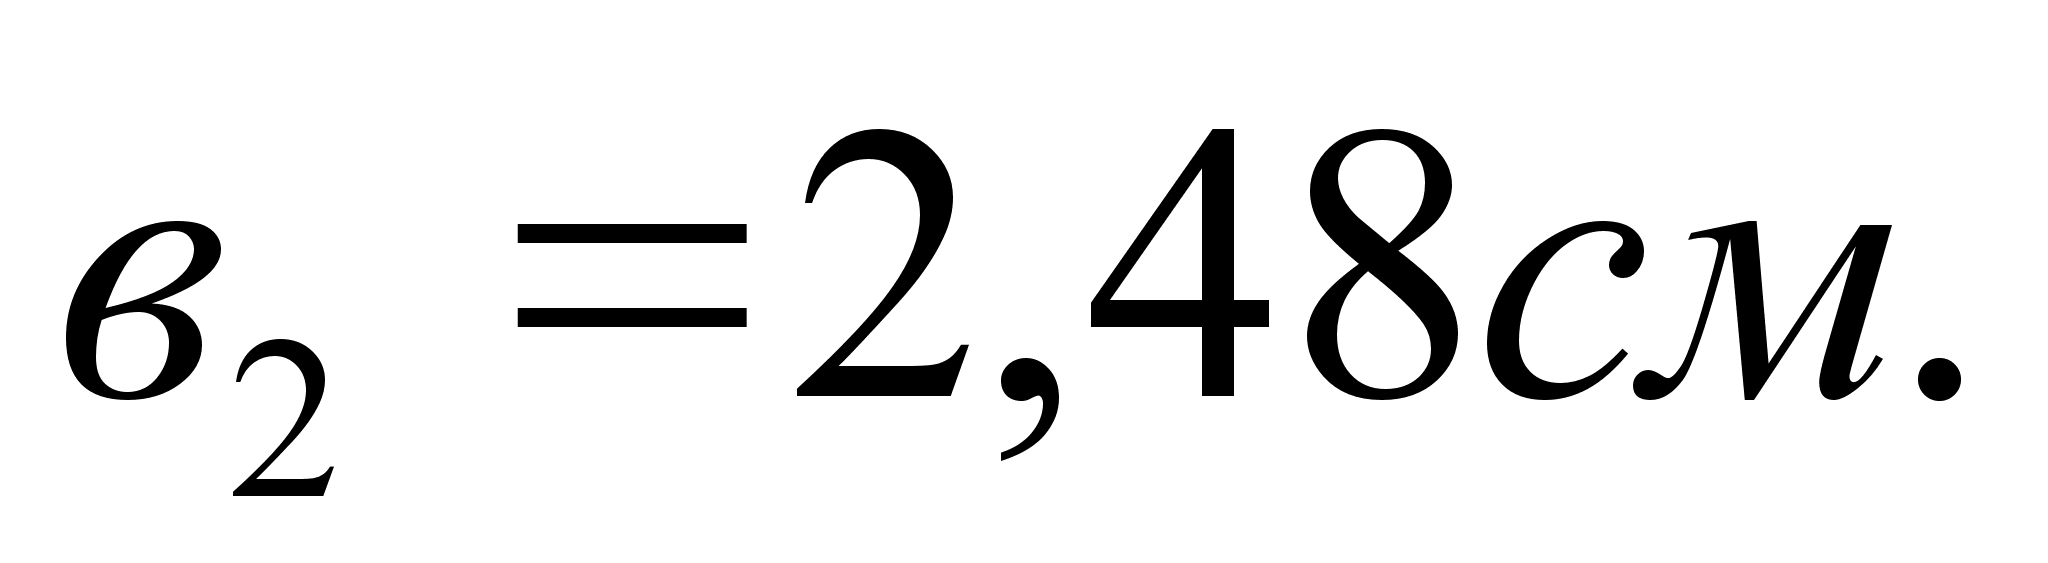
Мгновенная скорость охлаждения металла в околошовной зоне.
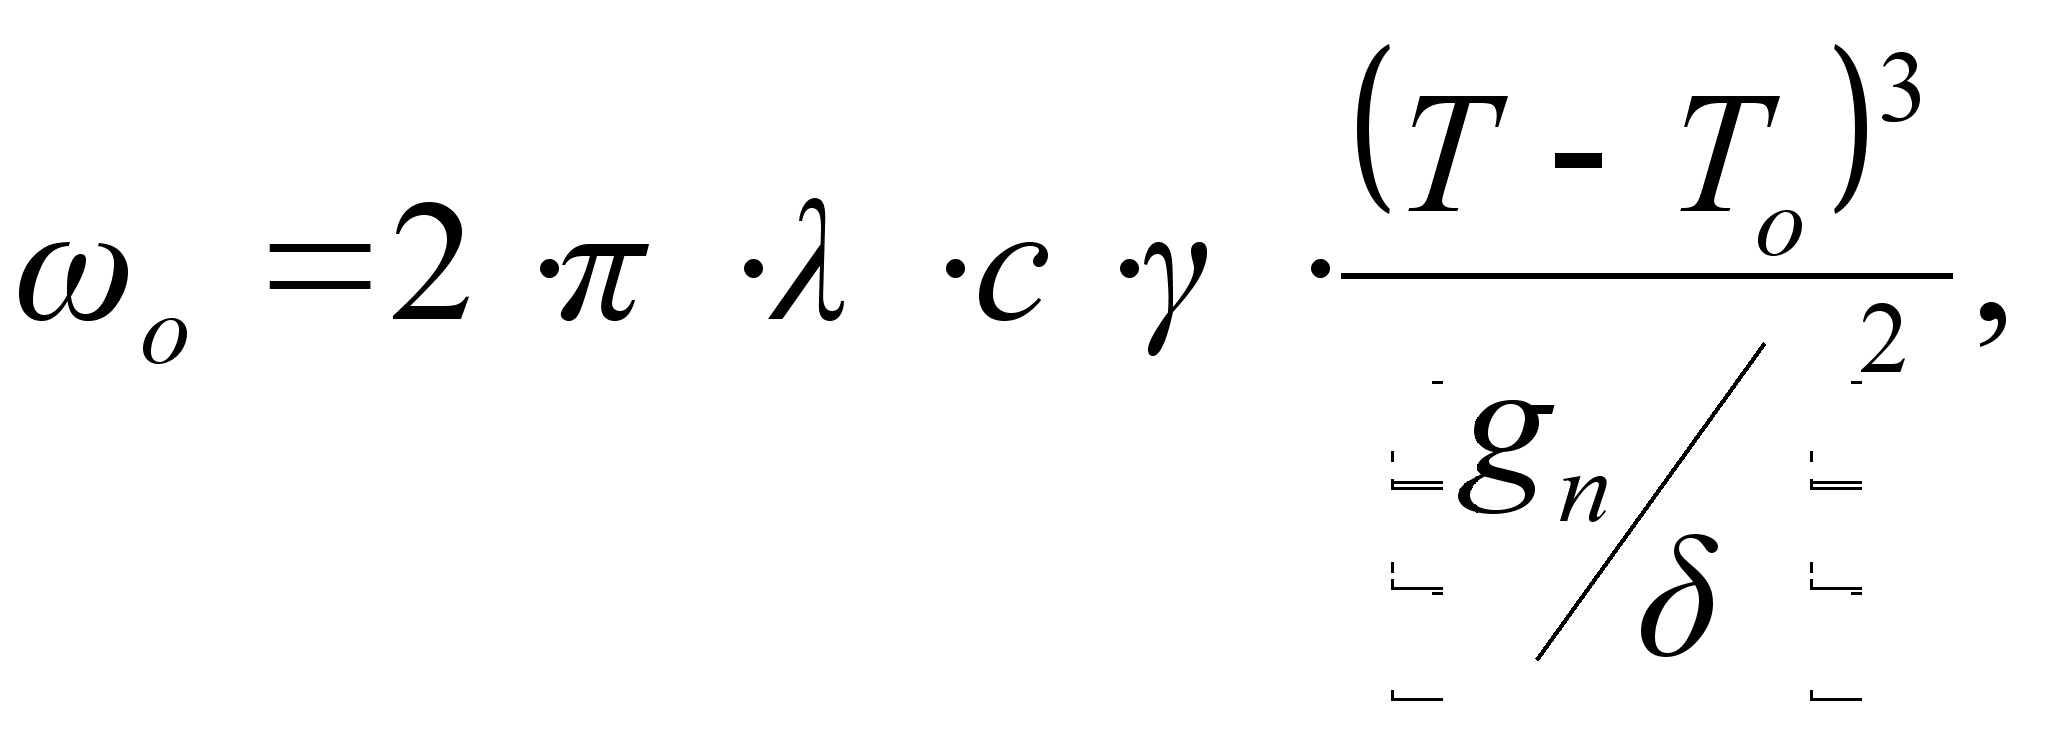 где
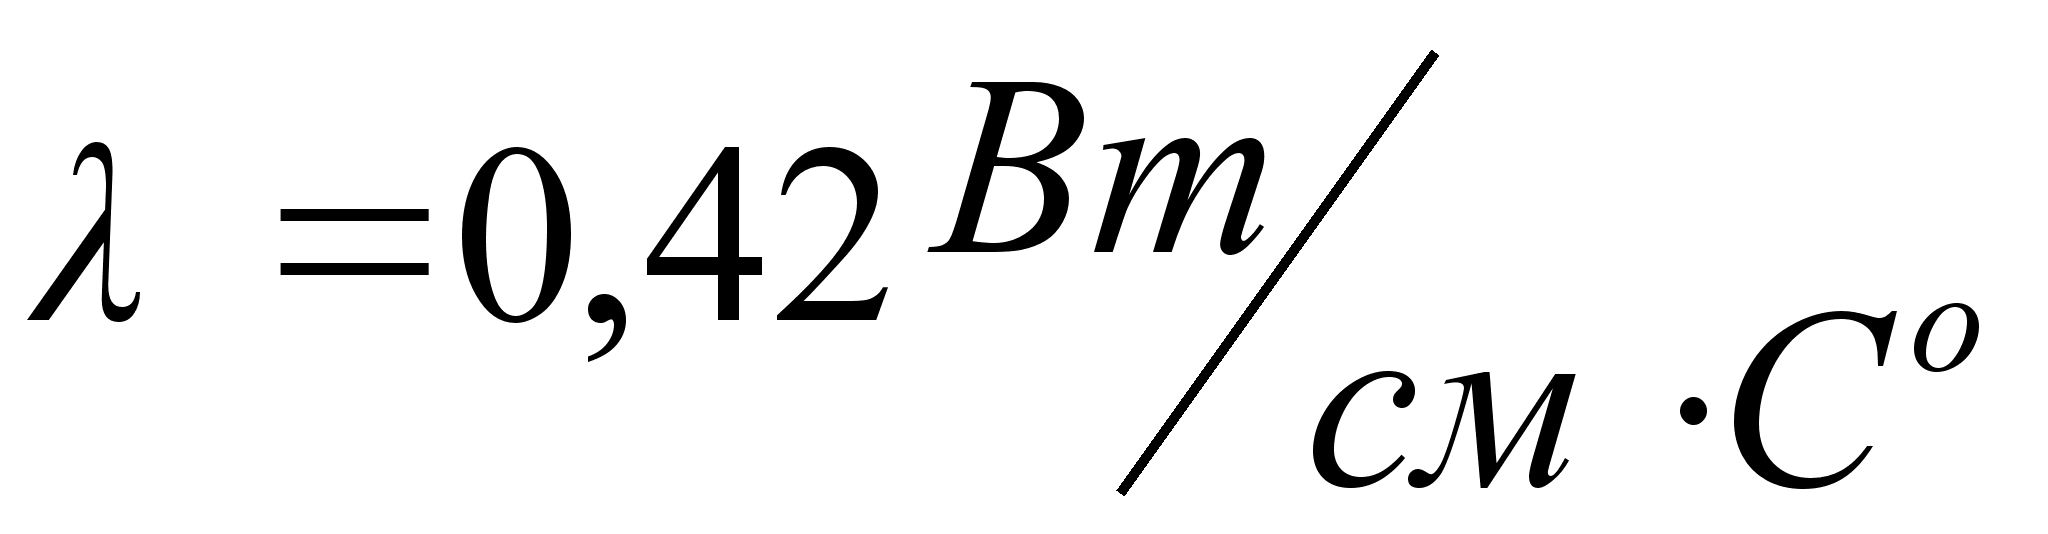 -
теплопроводность
;
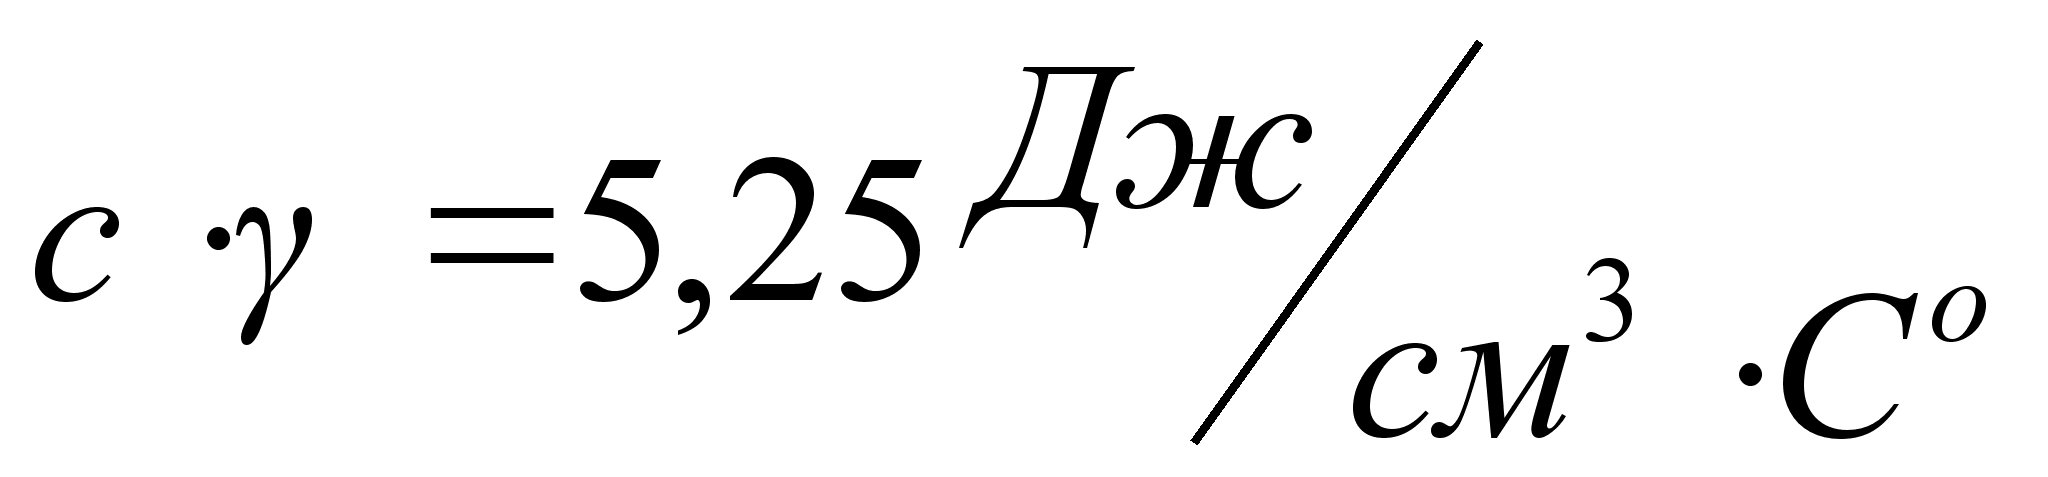 -
объемная
теплоемкость,
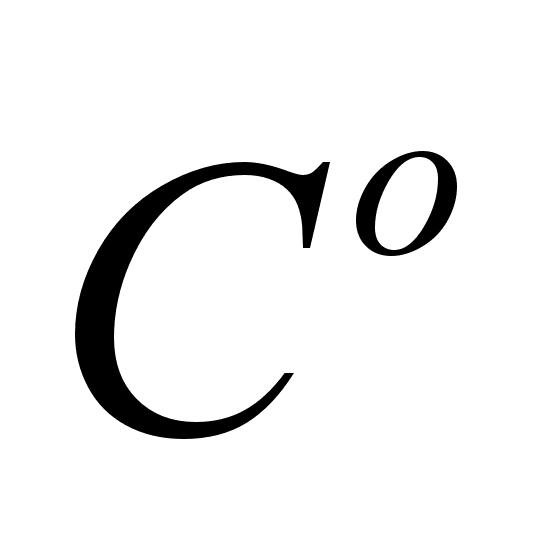 ;
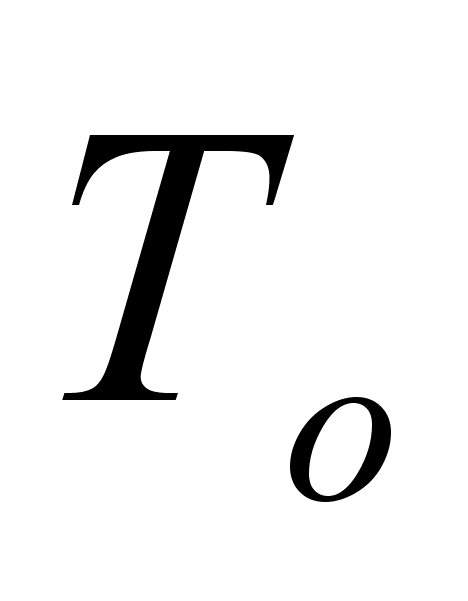 -
начальная
температура
изделия,
;
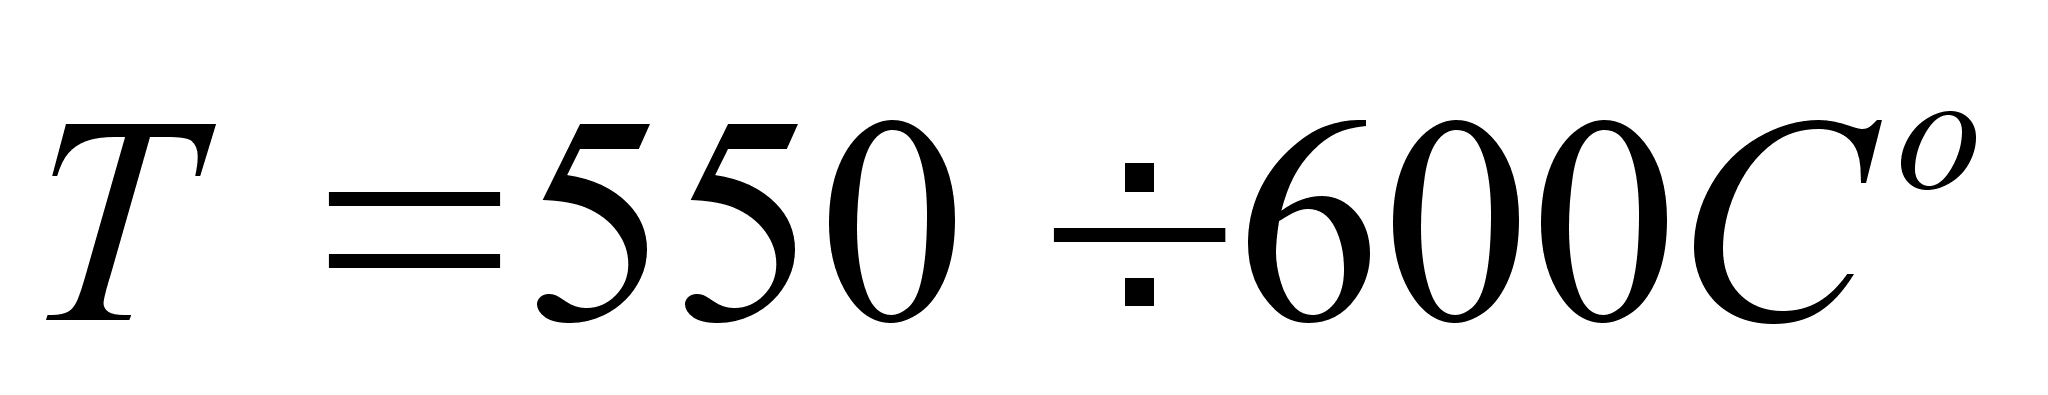 -
температура
наименьшей
устойчивости
аустенита;
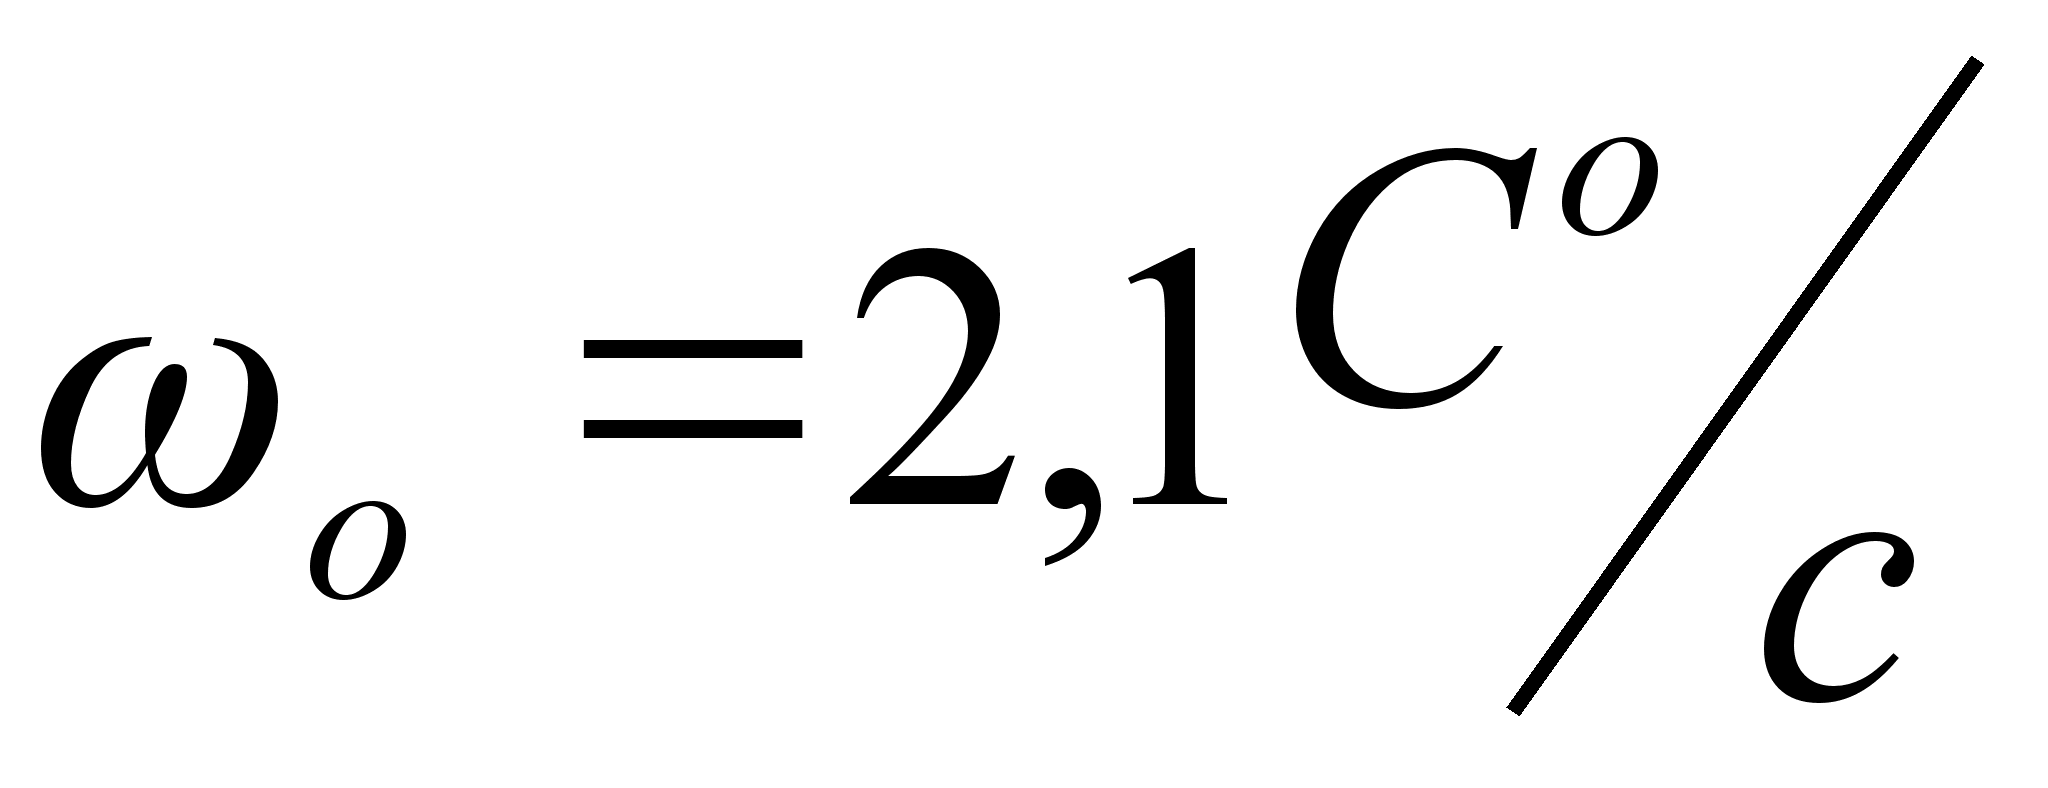
Сварка автоматическая под слоем флюса на флюсовомедной подкладки. Используем для сварки листов (детали 3и4). Силу тока и скорость сварки определим расчетным путем.
Сила сварочного
тока для сварки
деталей 3 и 4:
-
расчетная
глубина проплавления,
мм.
При однопроходной
односторонней
сварке с обратным
формированием
шва принимаем
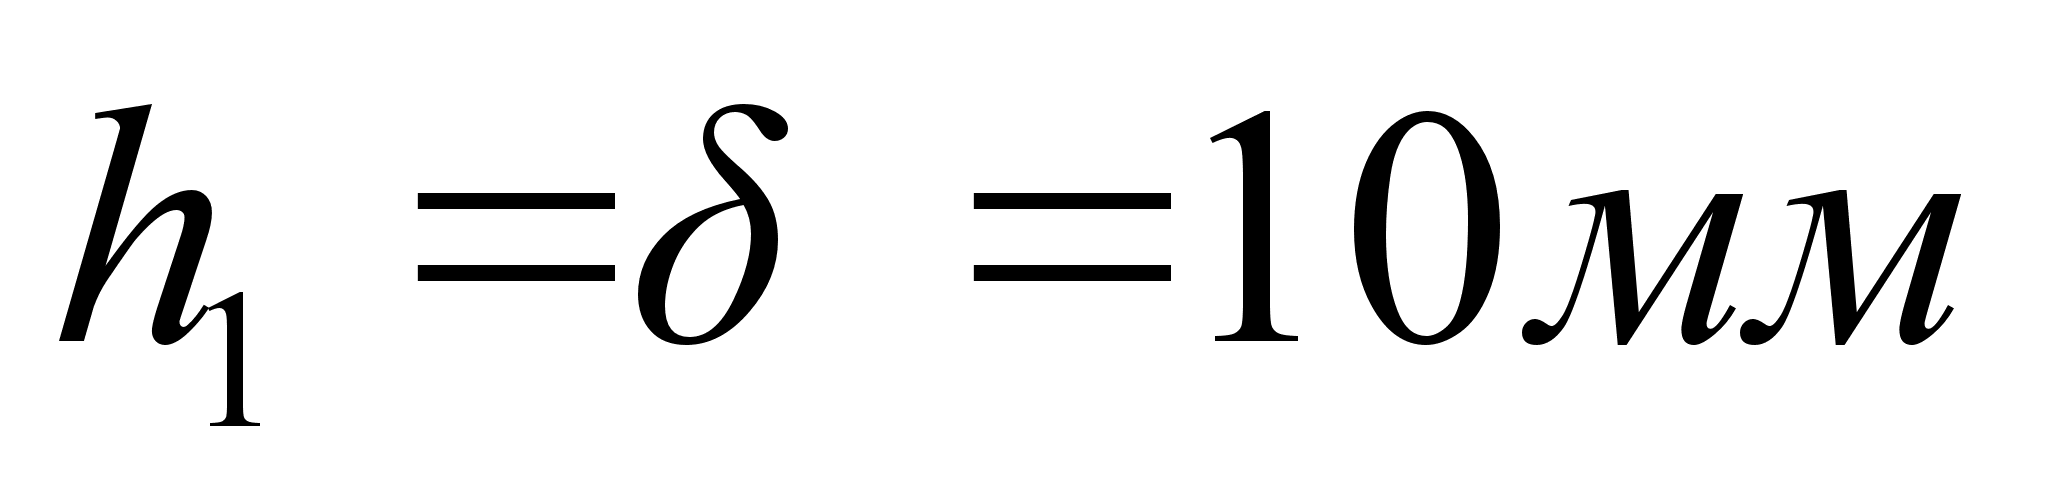 .
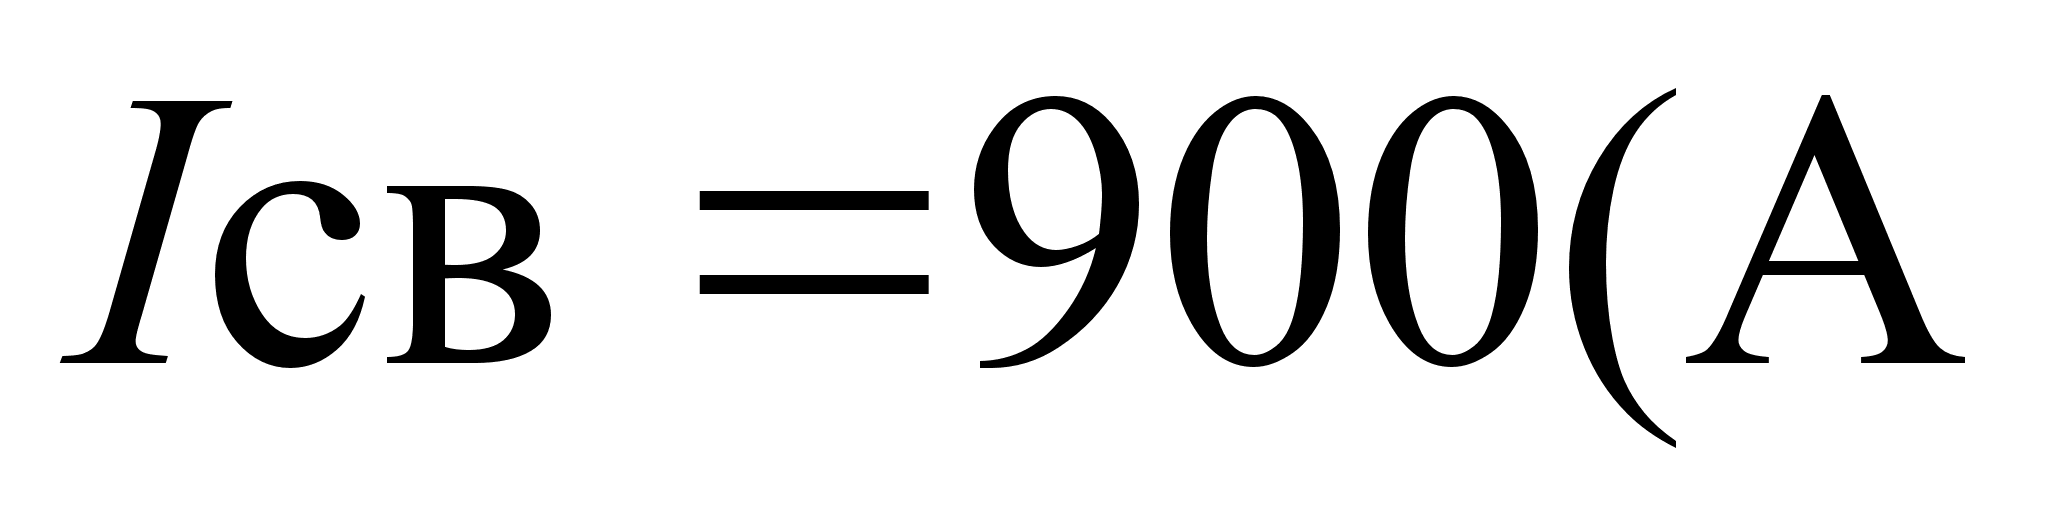 )
Диаметр
электродной
проволоки:
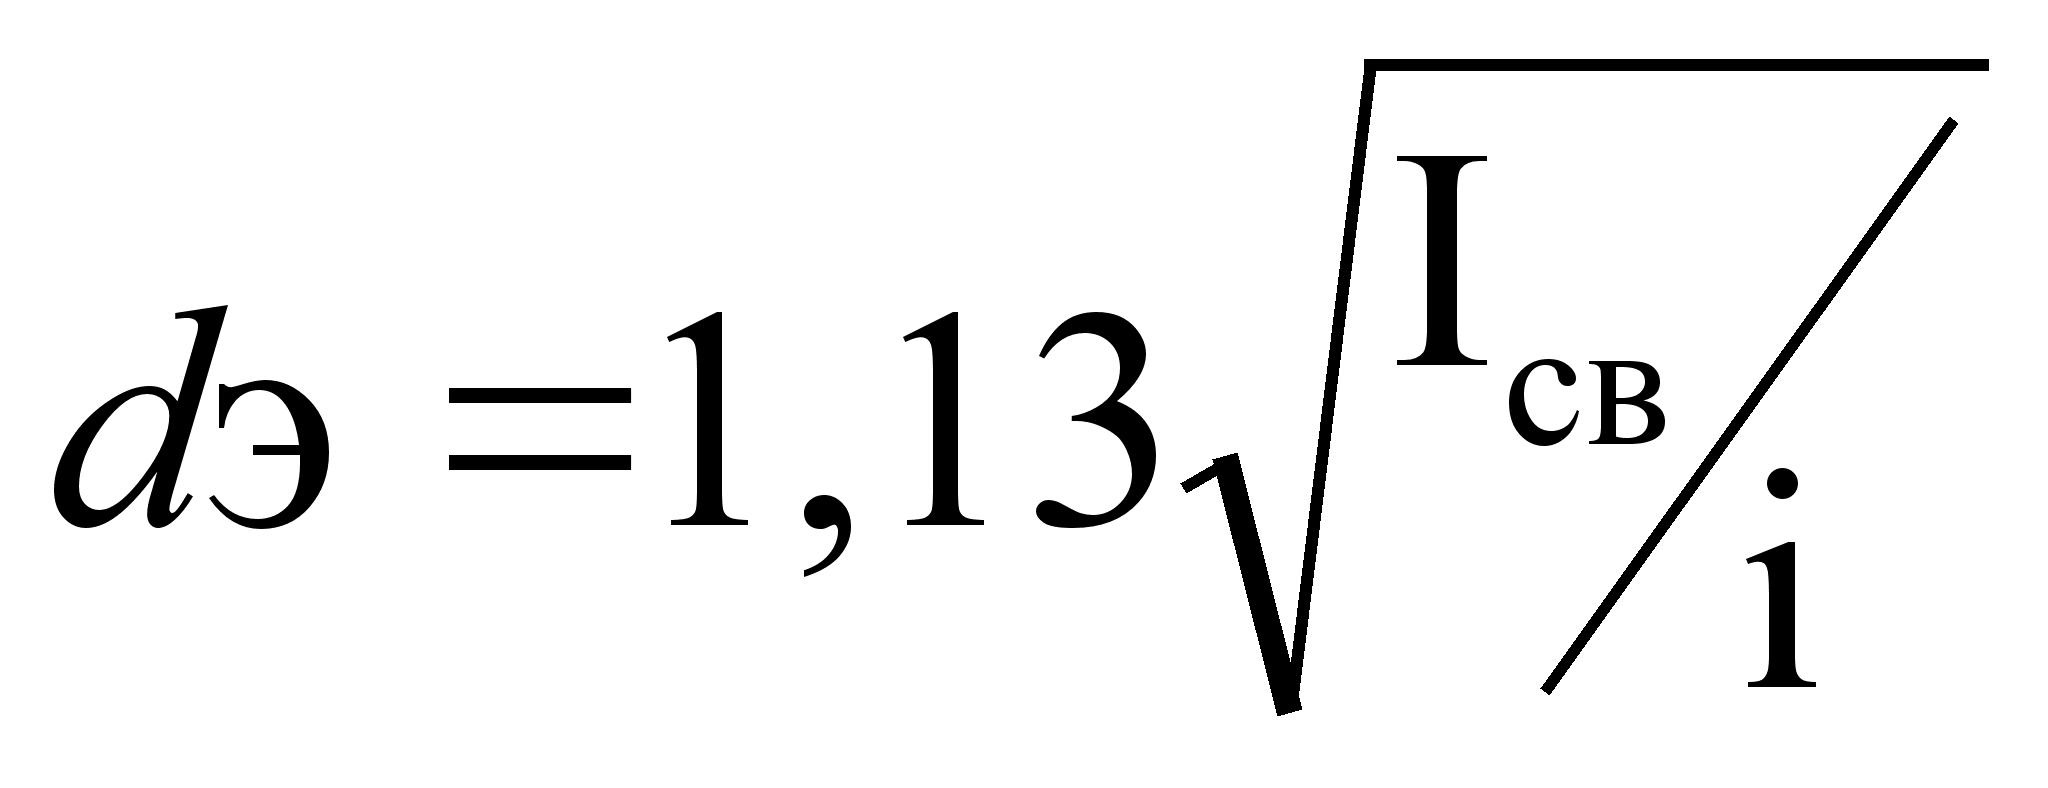 , где i – допустимая
плотность
тока
В нашем случае
принимаем
.
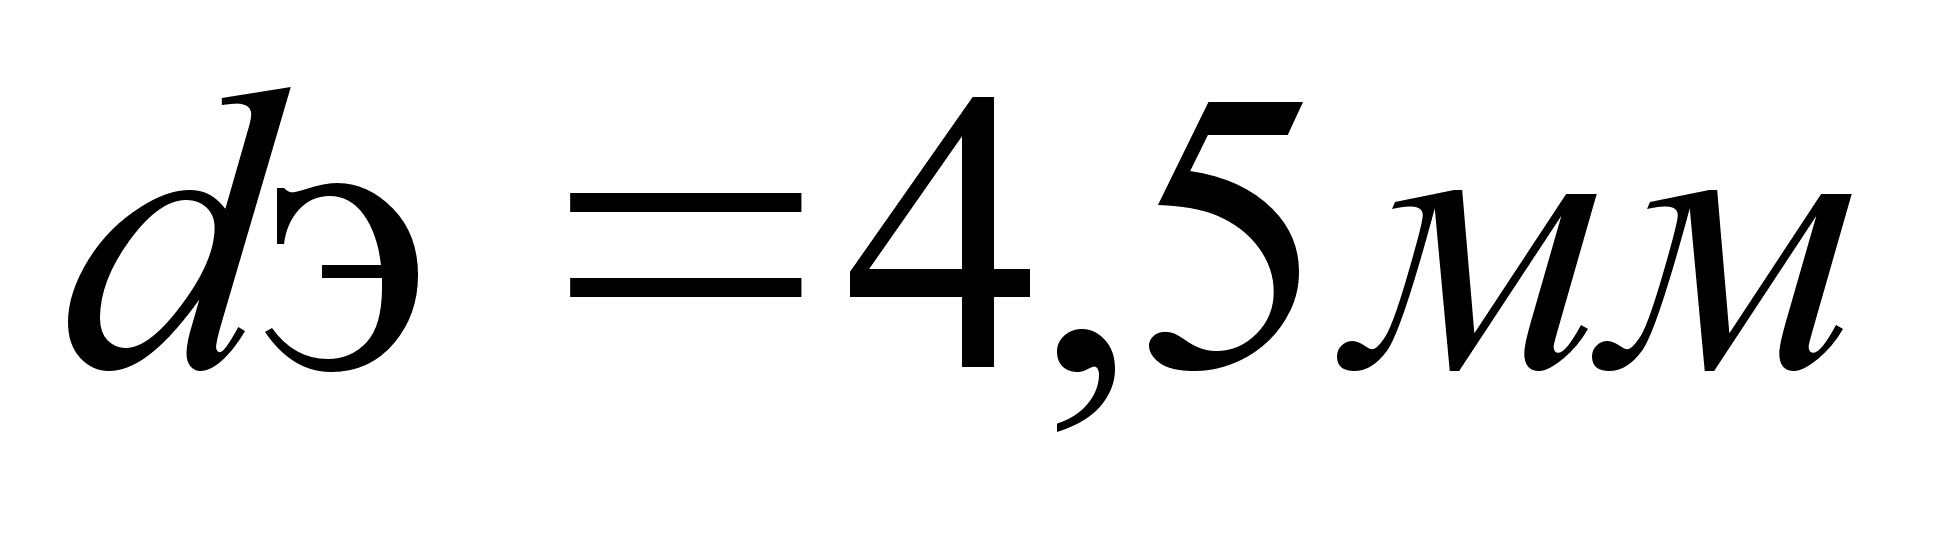 .
Скорость
сварки
,
где А-коэффициент
выбираемый
в зависимости
от
диаметра
проволоки. При
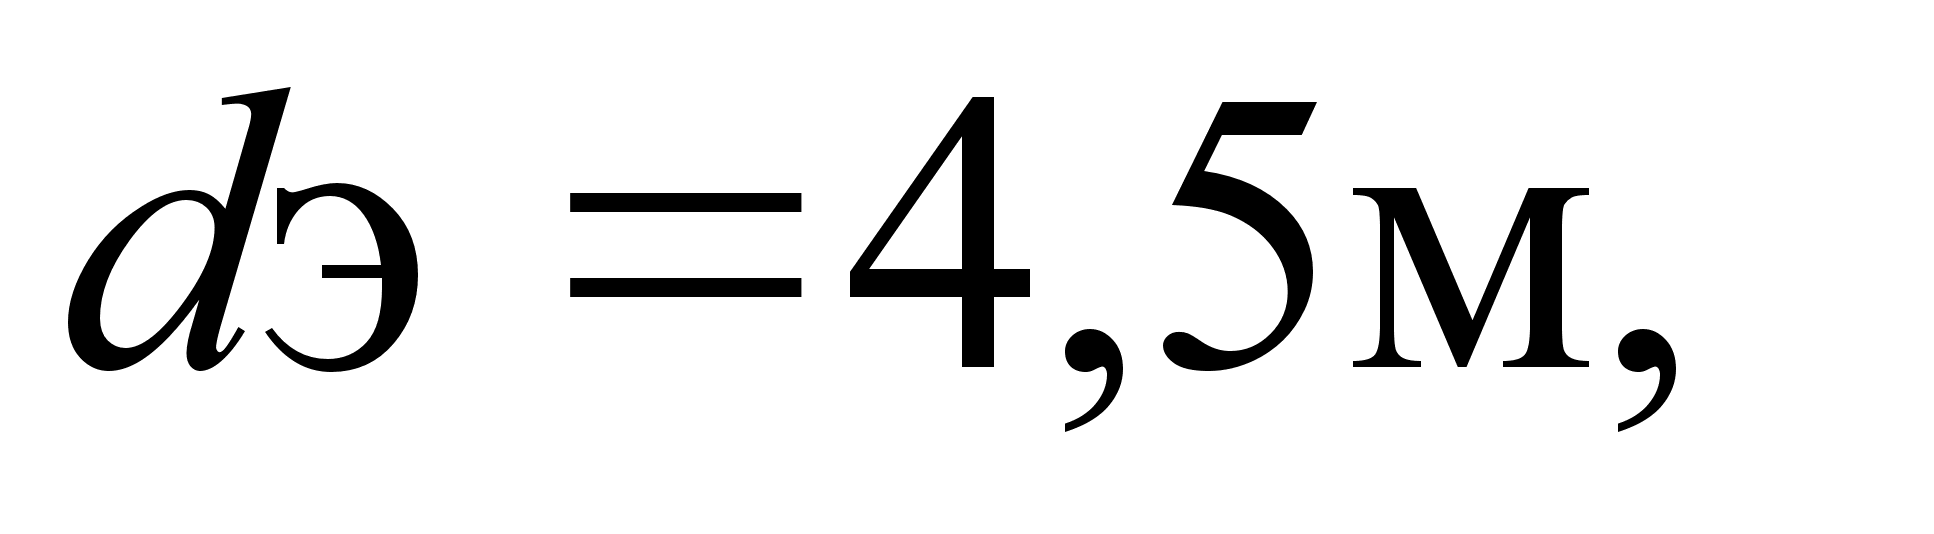 ..
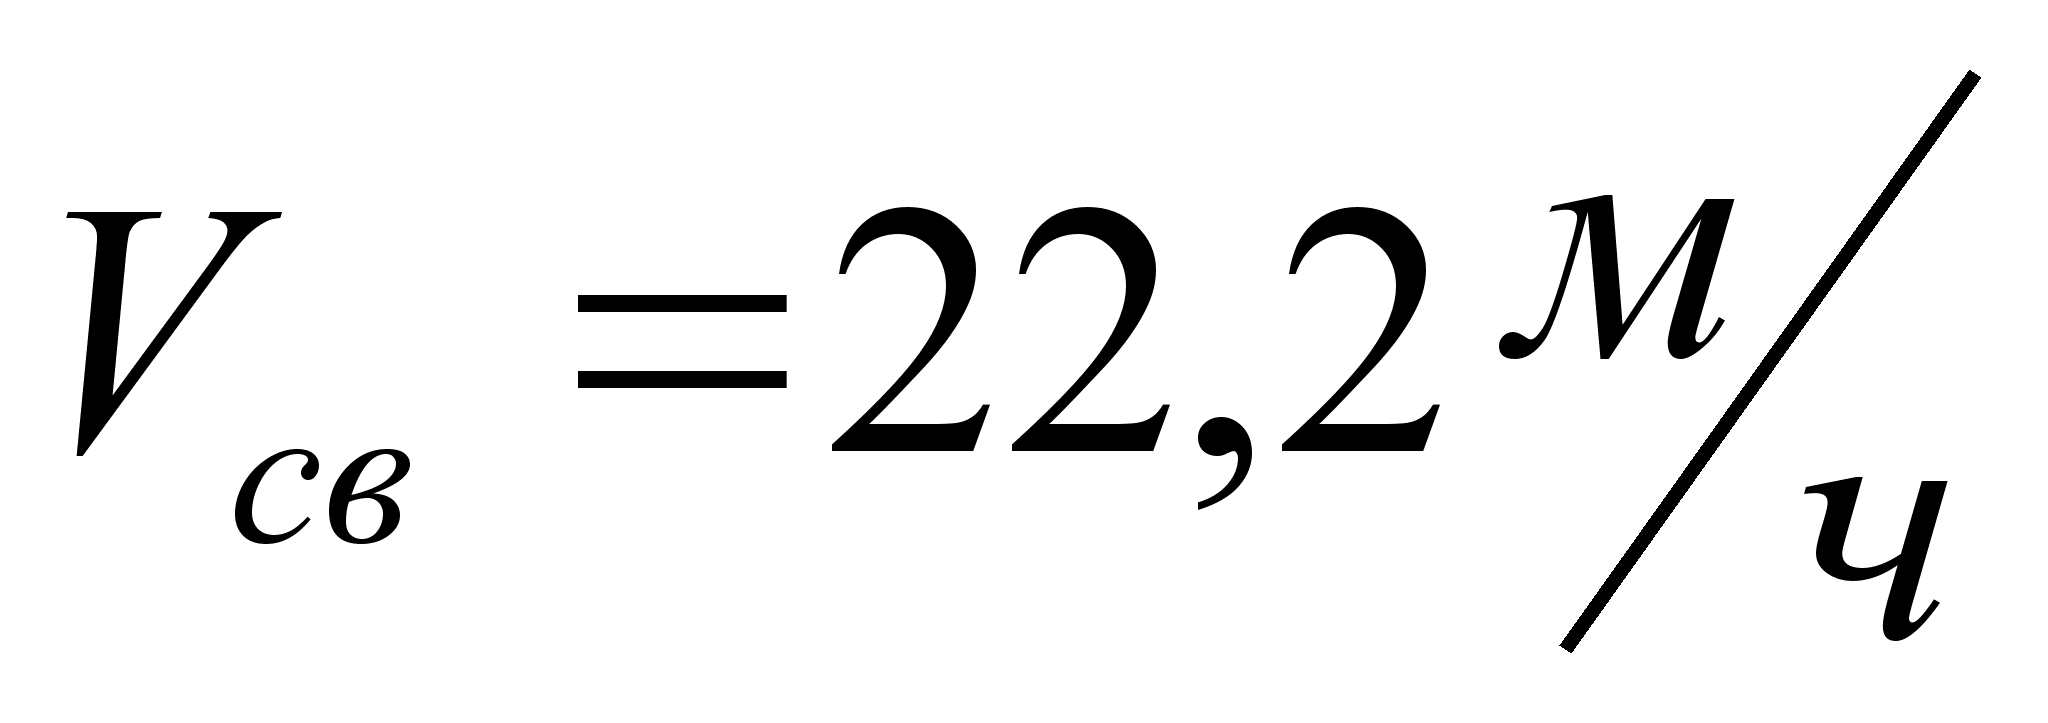
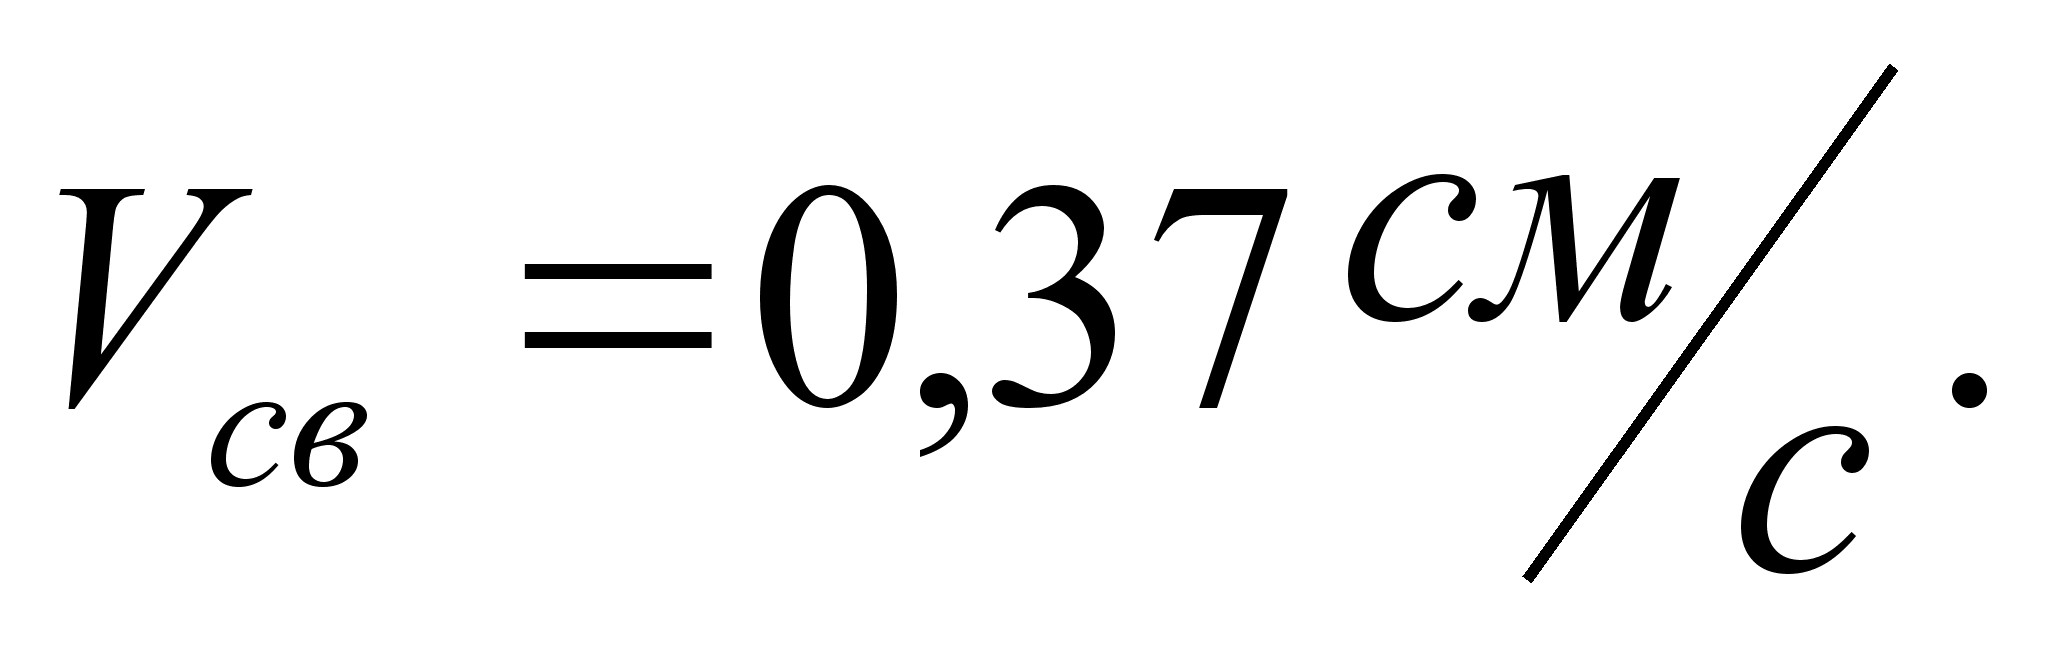
Напряжение
на дуге определяем
по выражению:
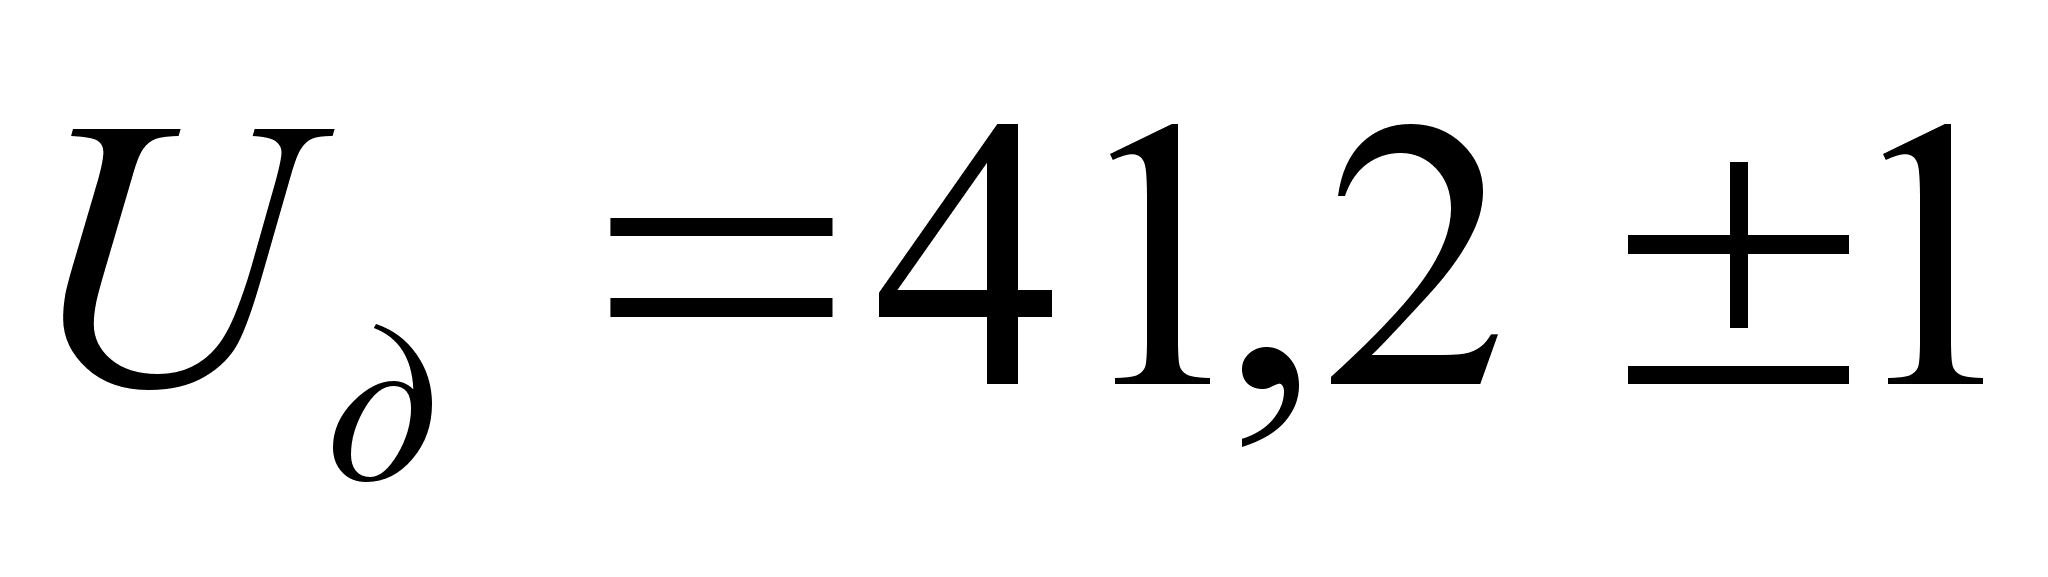 (В).
Рассчитываем
величину погонной
энергии сварки
по выражению:
, где
эффективный
КПД нагрева
металла дугой
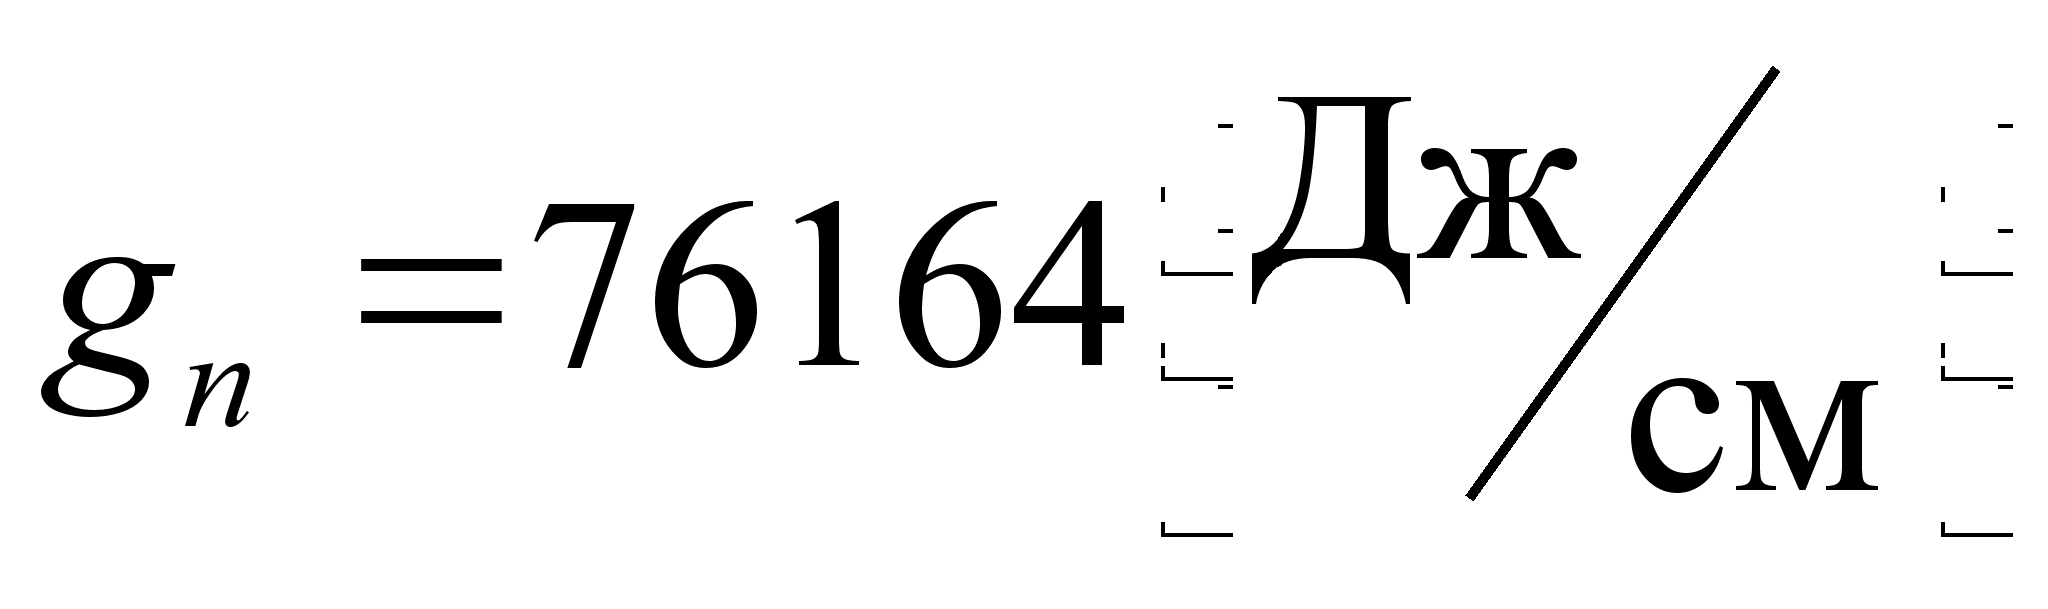 .
Определяем
коэффициент
формы провара:
,
где
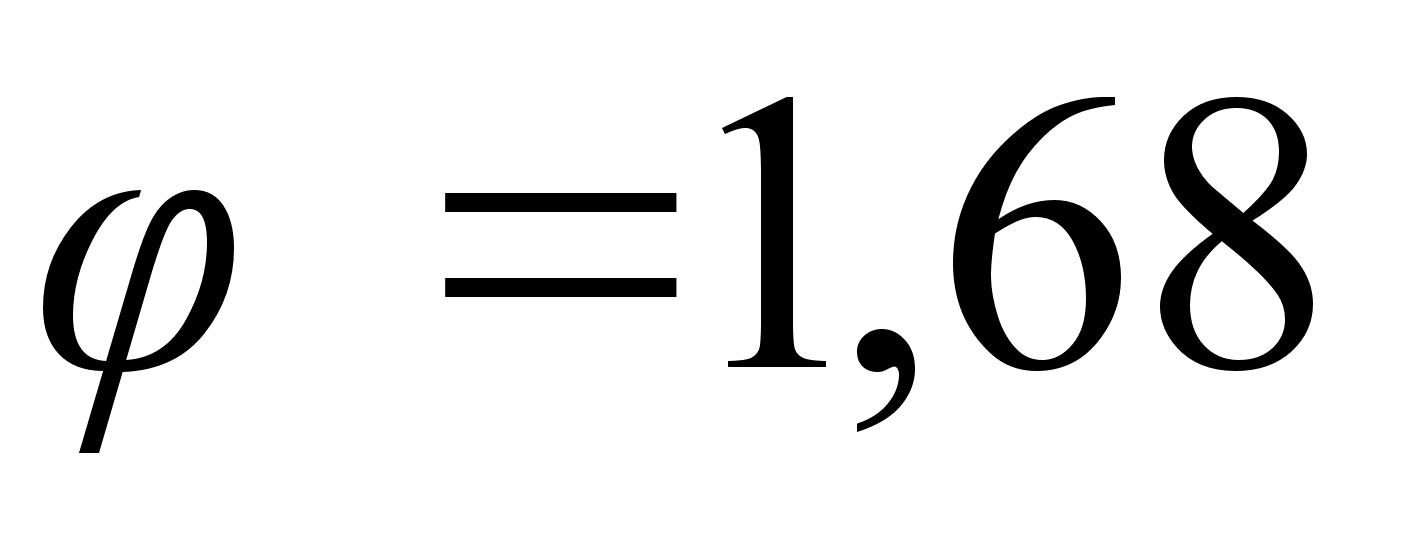 .
Глубина
проплавления
;
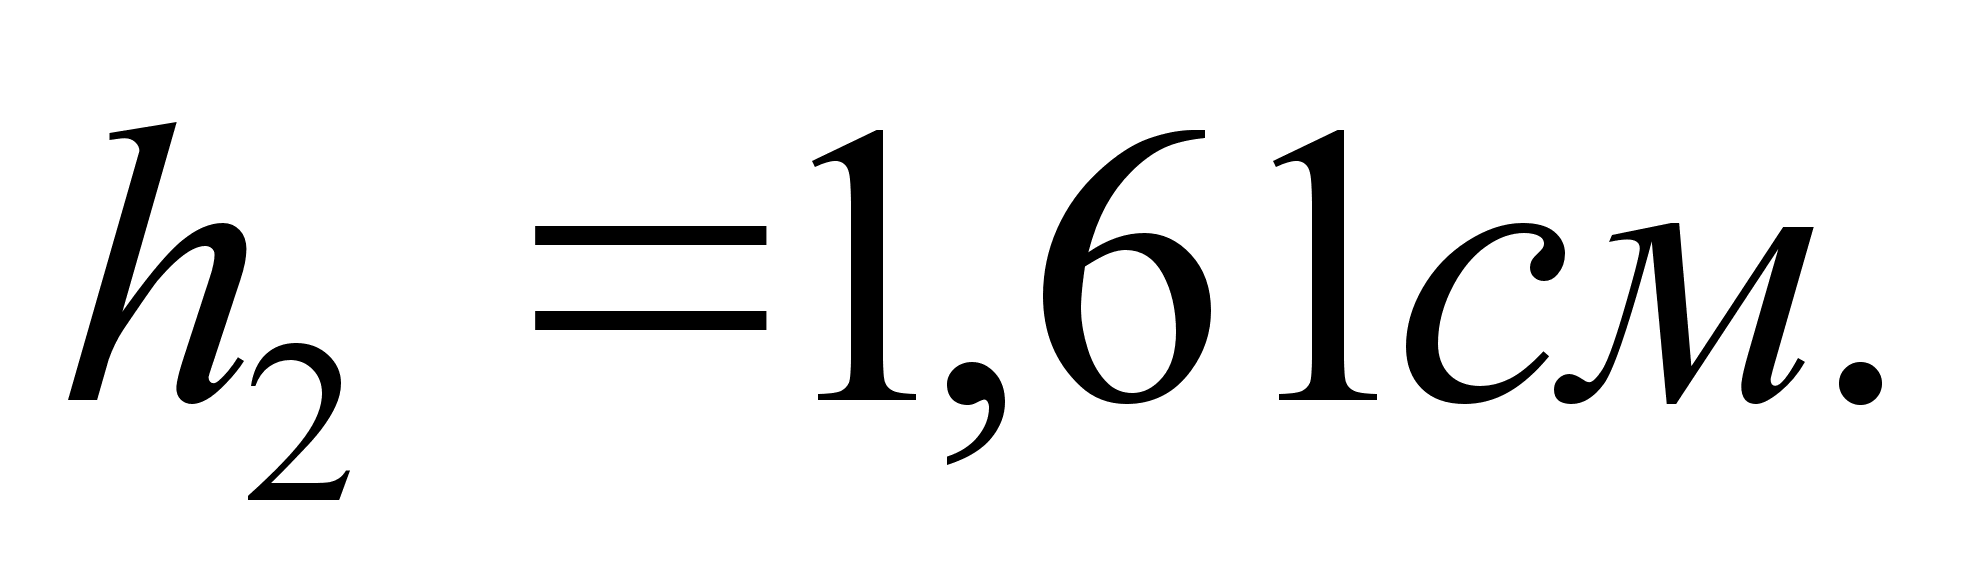
Ширина шва
;
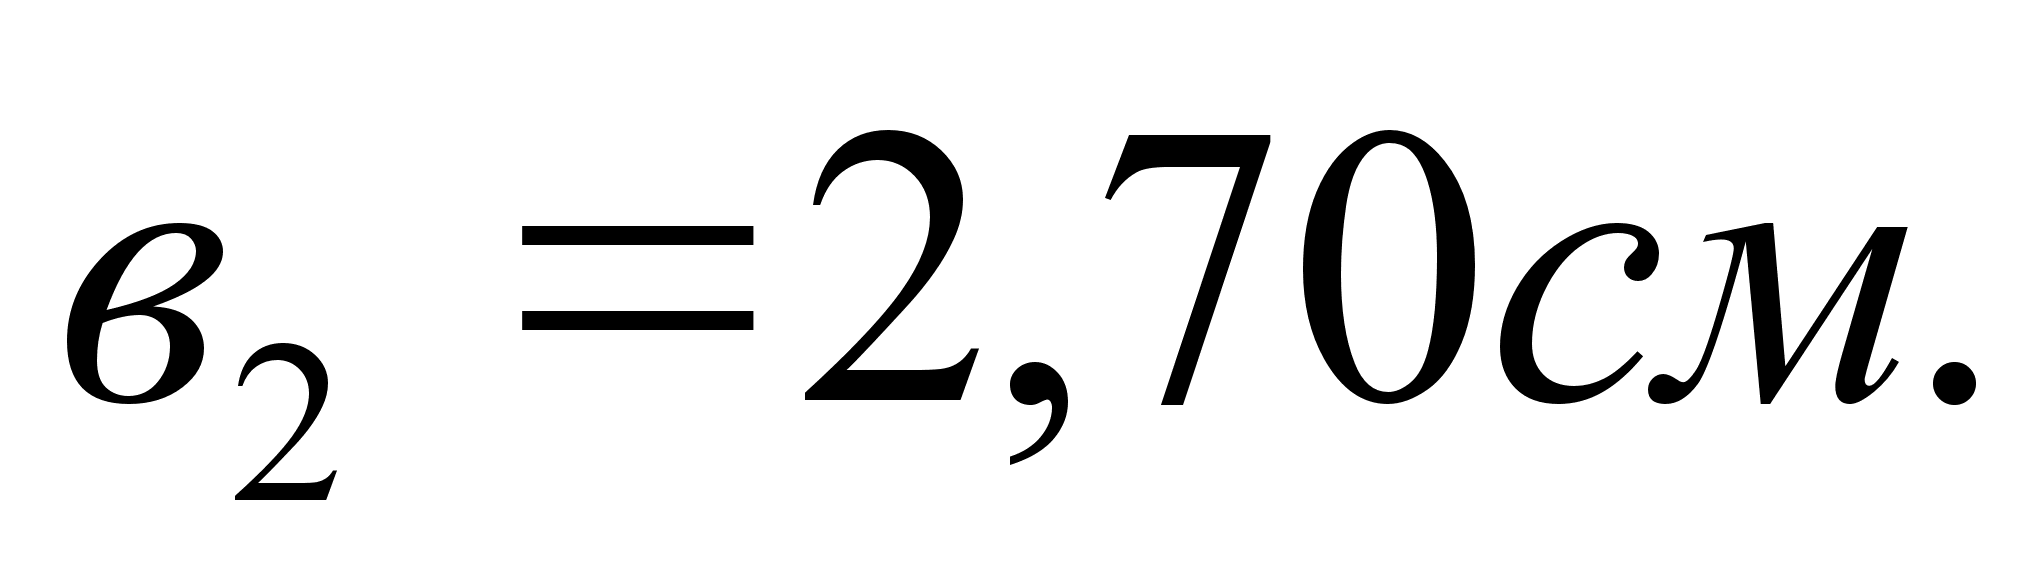
Мгновенная скорость охлаждения металла в околошовной зоне.
где
-
теплопроводность
;
-
объемная
теплоемкость,
;
-
начальная
температура
изделия,
;
-
температура
наименьшей
устойчивости
аустенита;
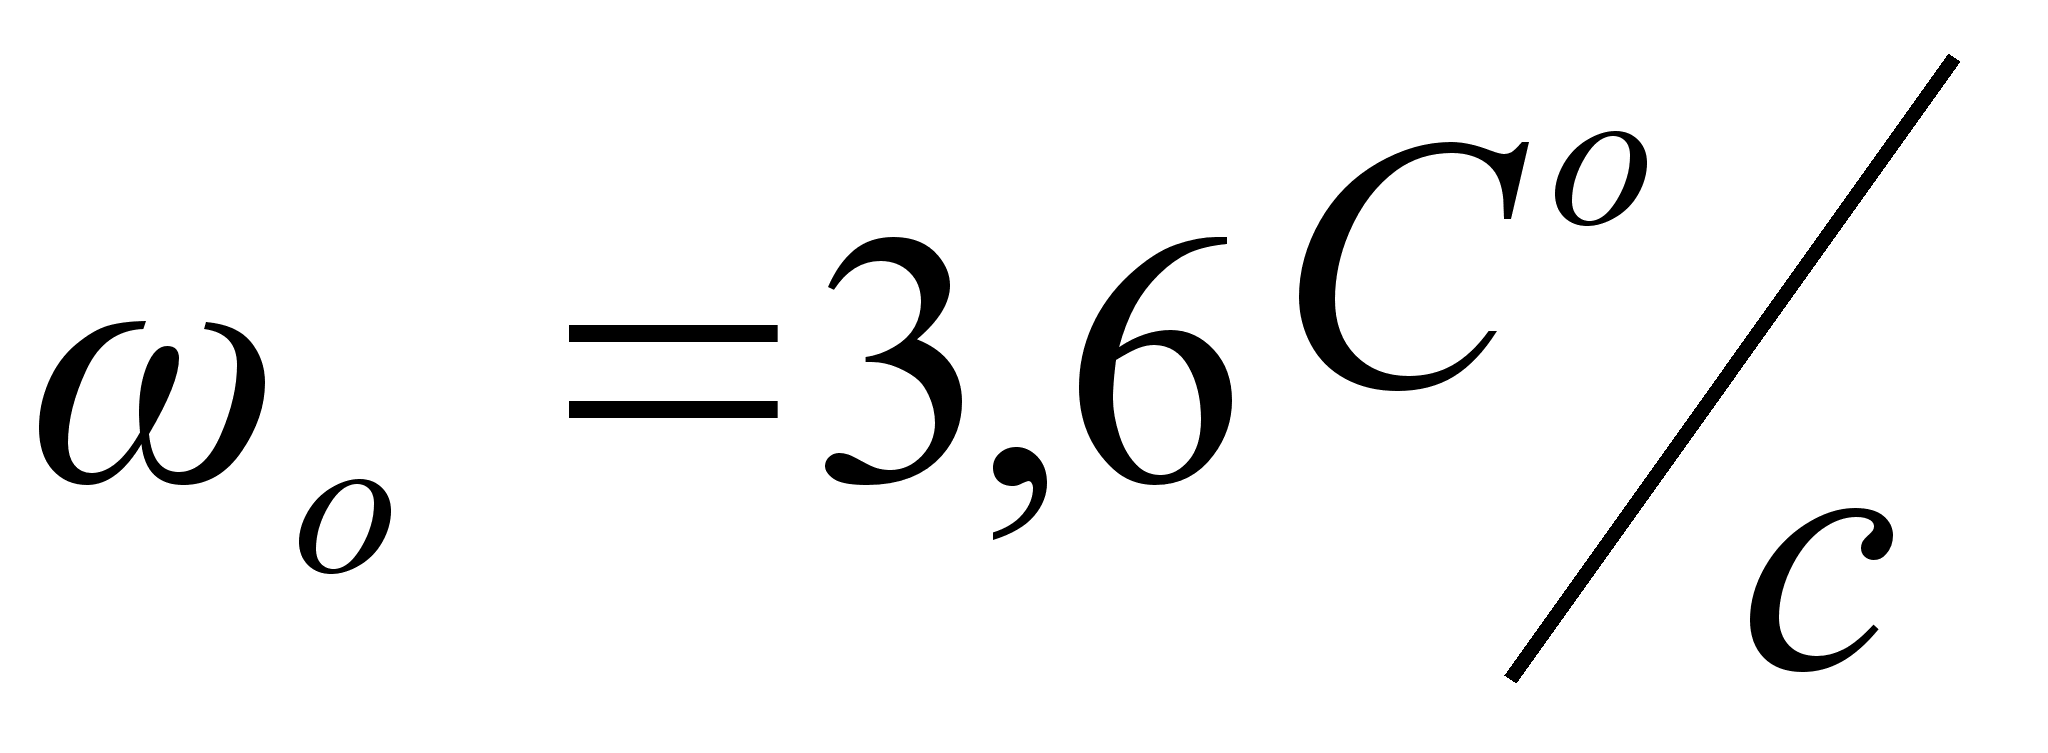
Сварка полуавтоматическая в среде СО2. В качестве сварочной проволоки выбираем
проволоку
марки Св – 08Г2С.
Согласно нормативной
литературе
выбираем режим
сварки.
Сварка комингса.(деталь 9).
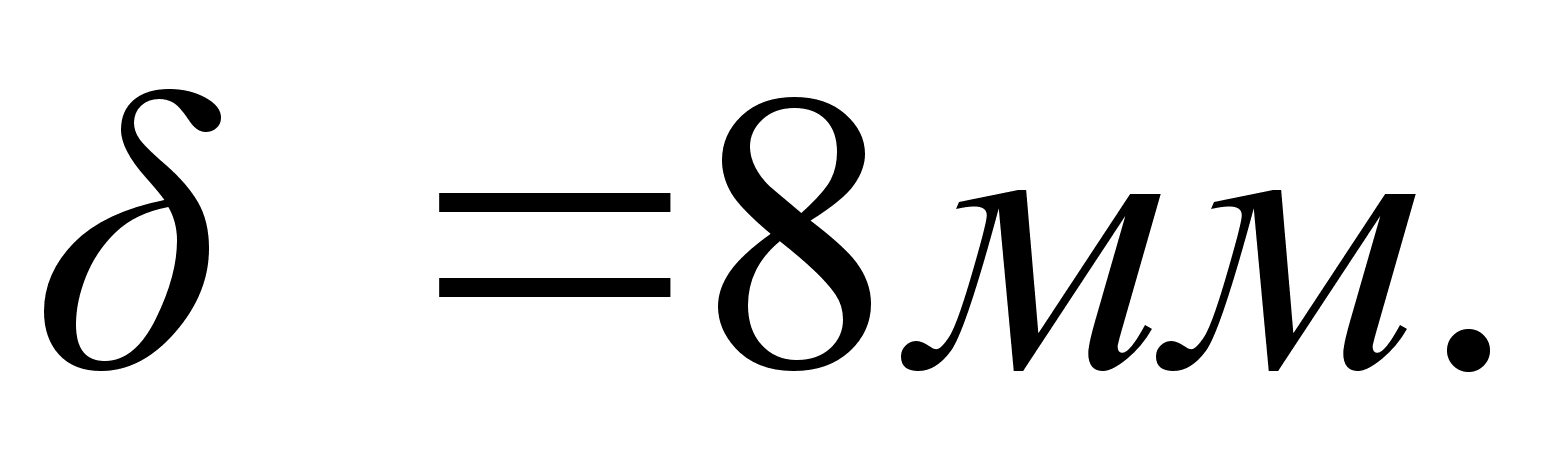
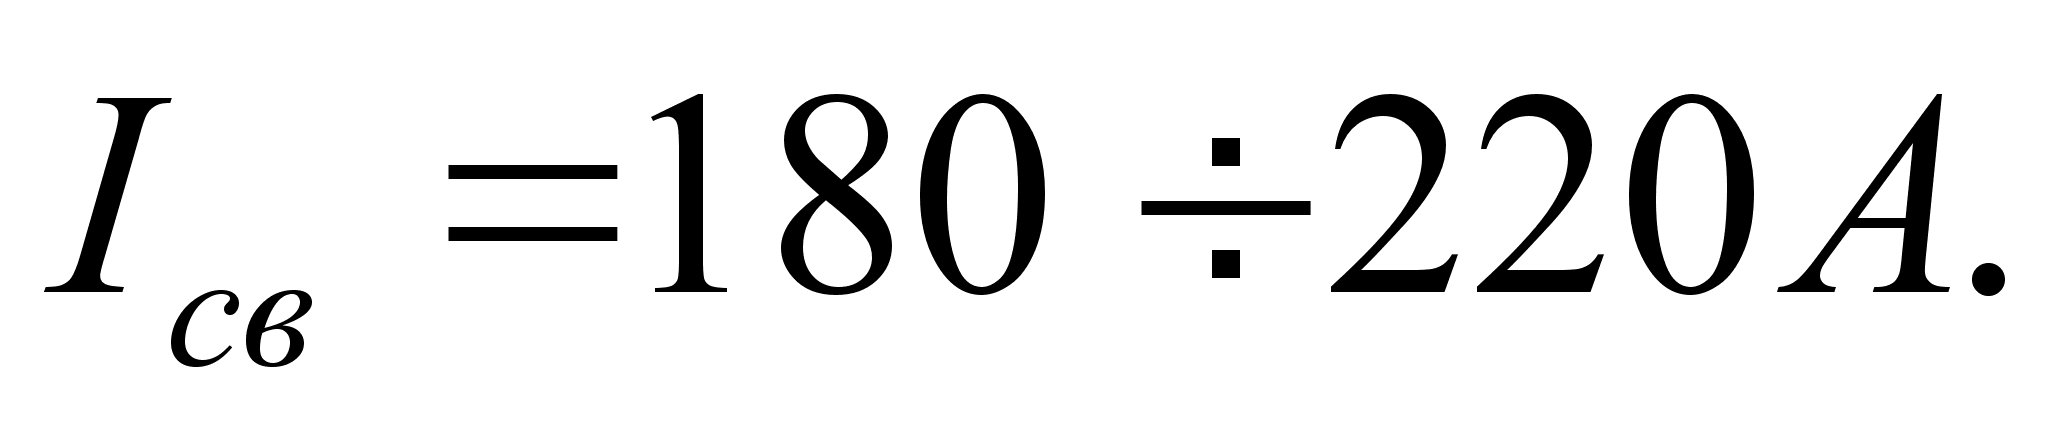
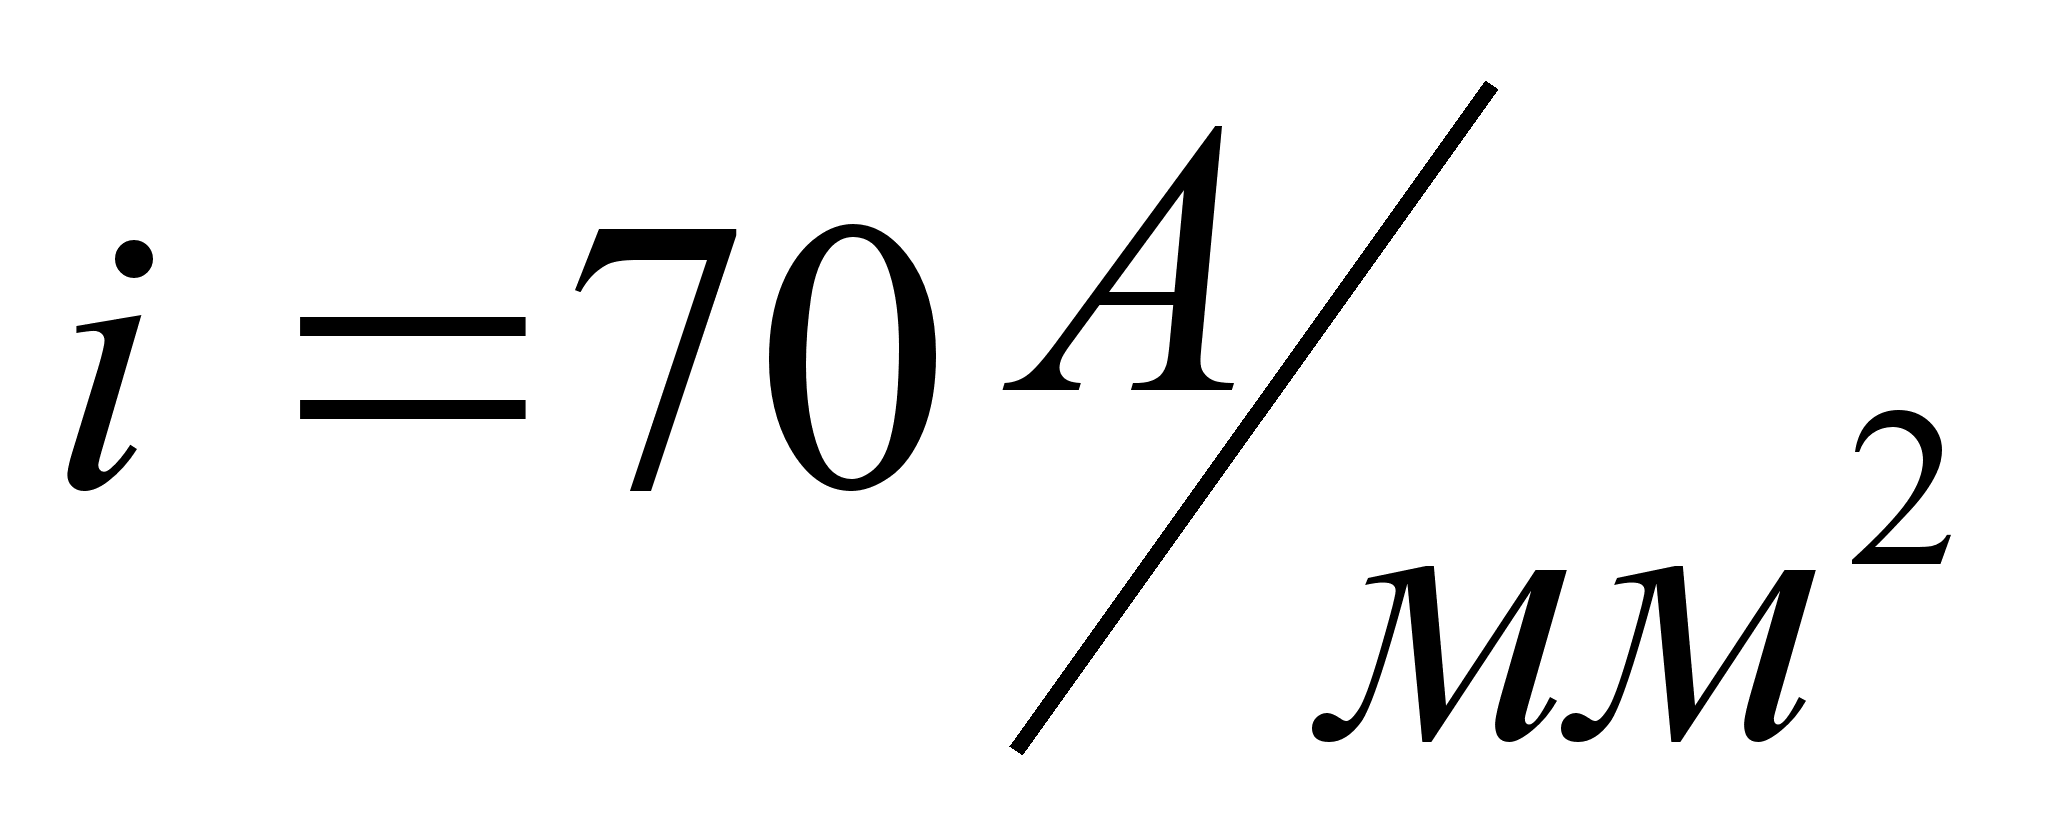
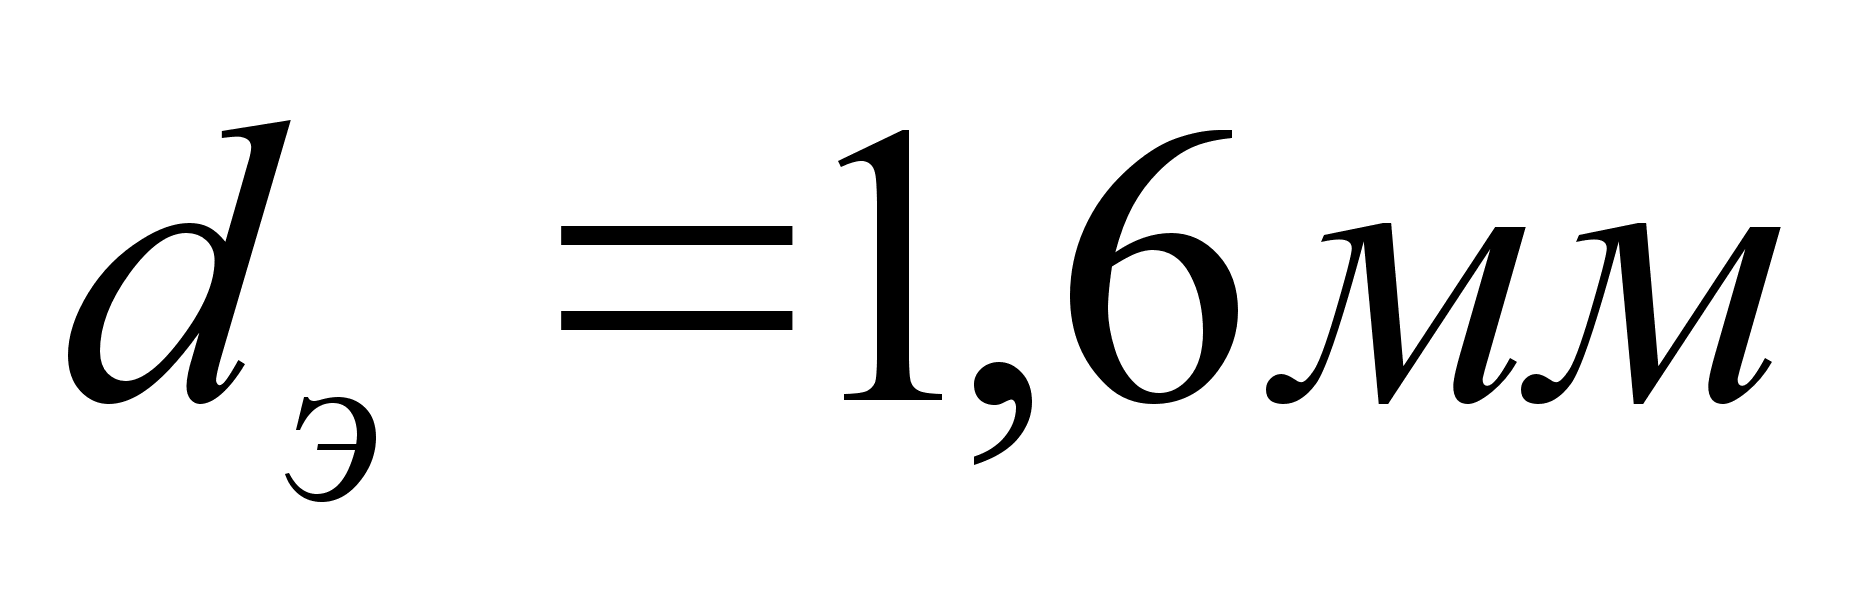
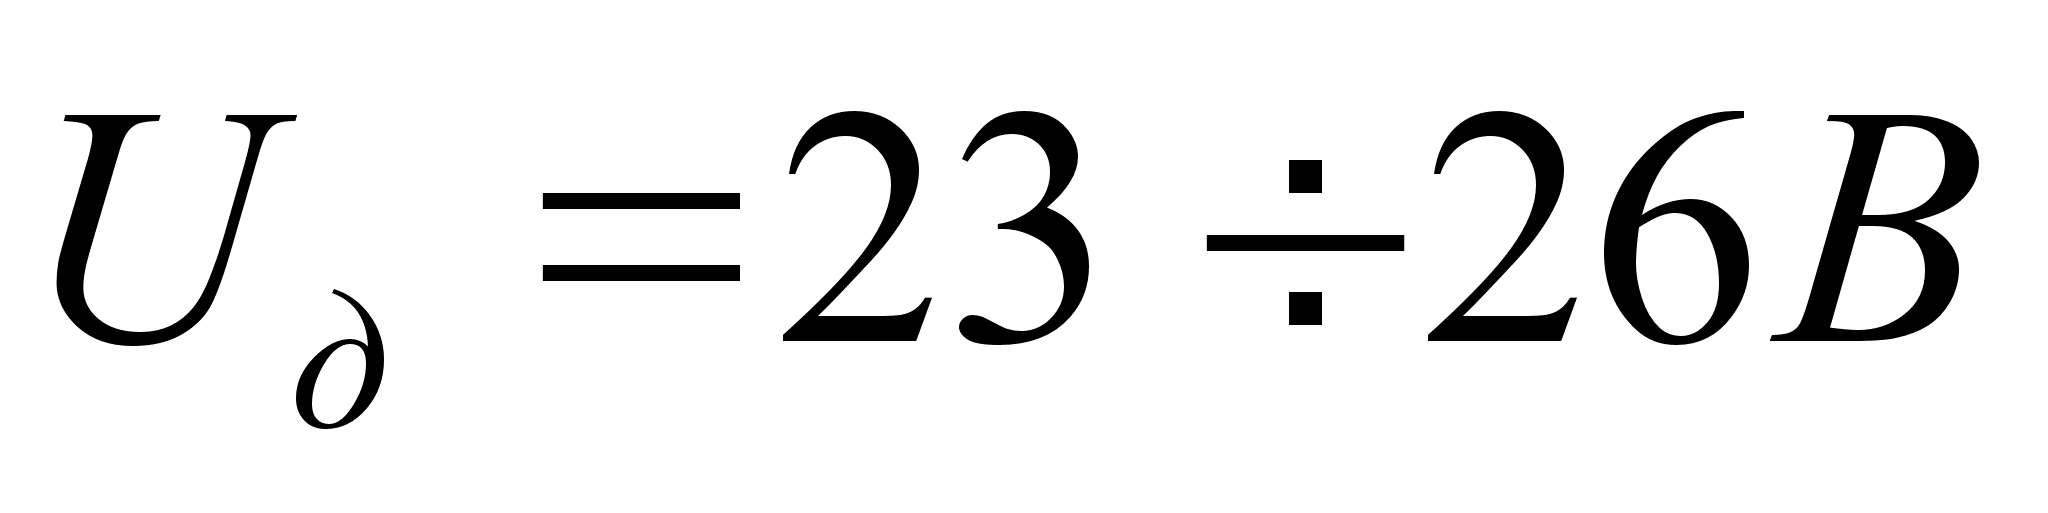
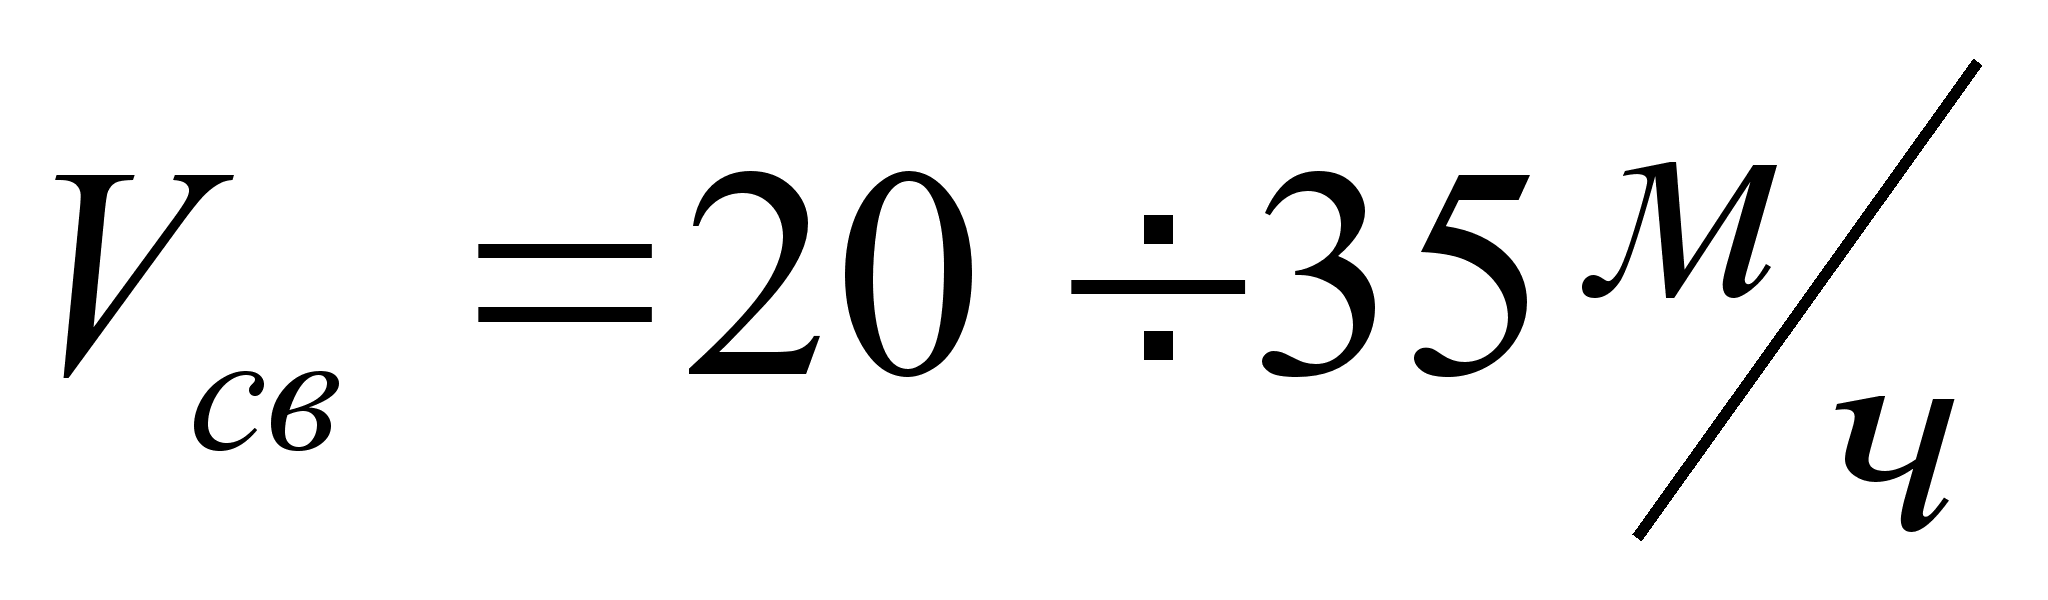
Сварка стенки рамной стойки к полке рамной стойки (деталь 6 и 7).
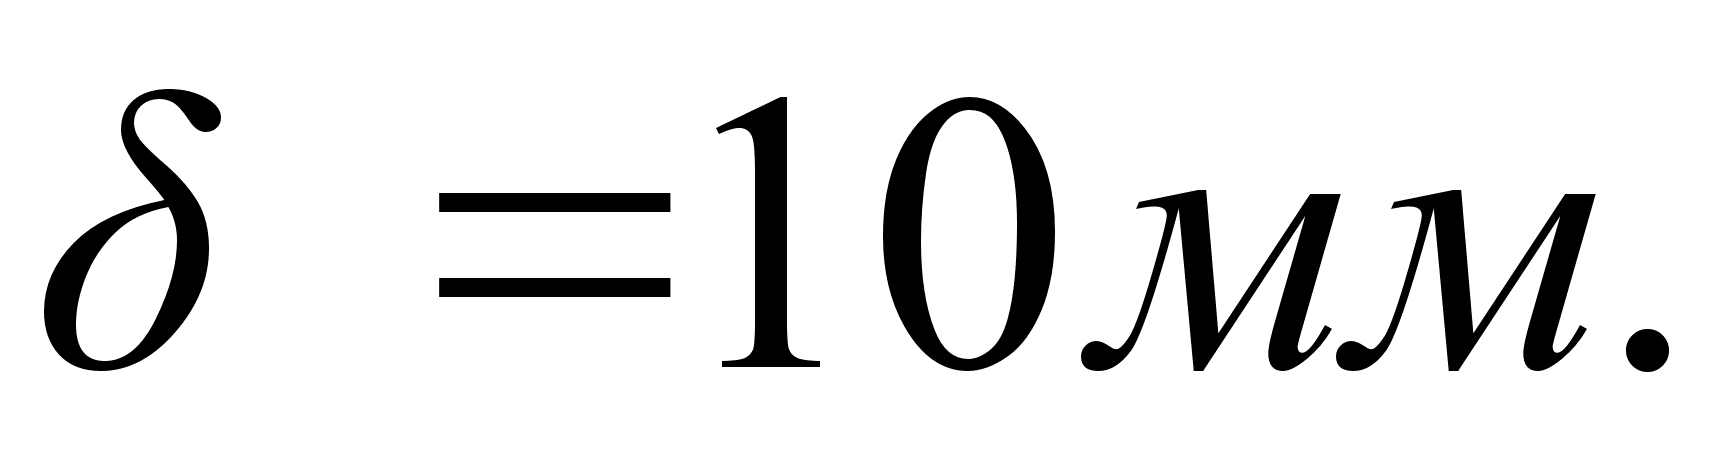
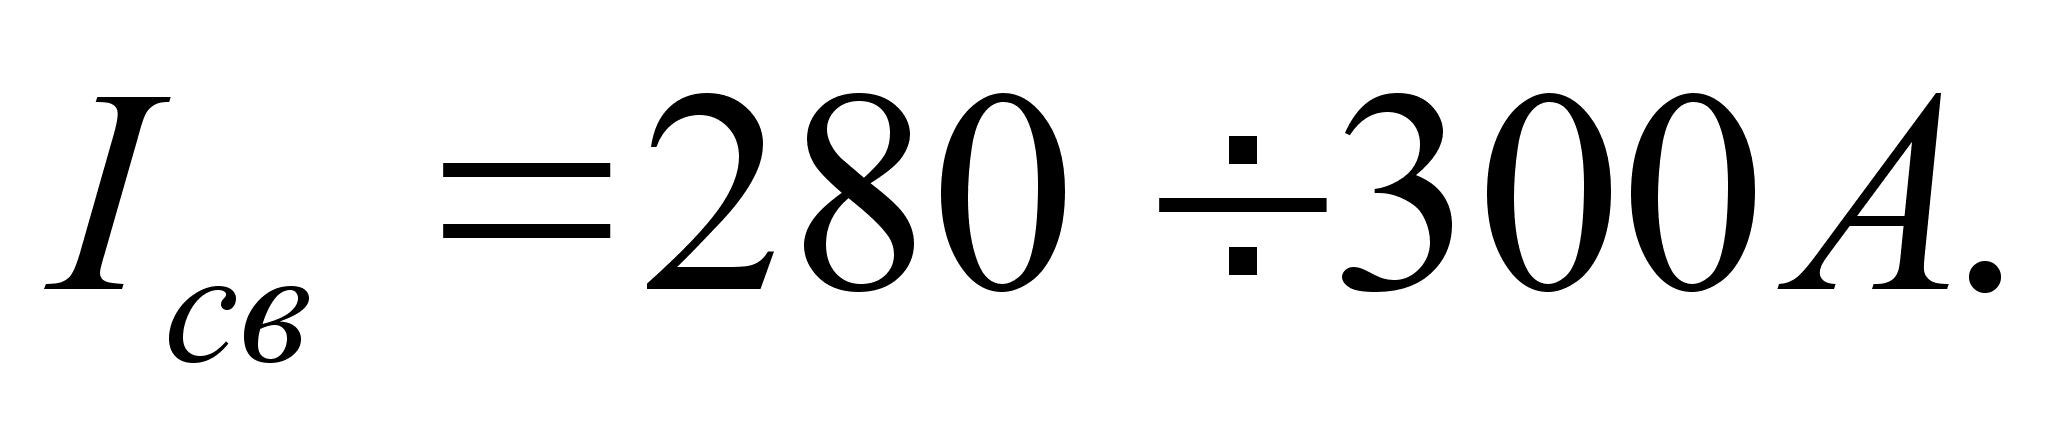
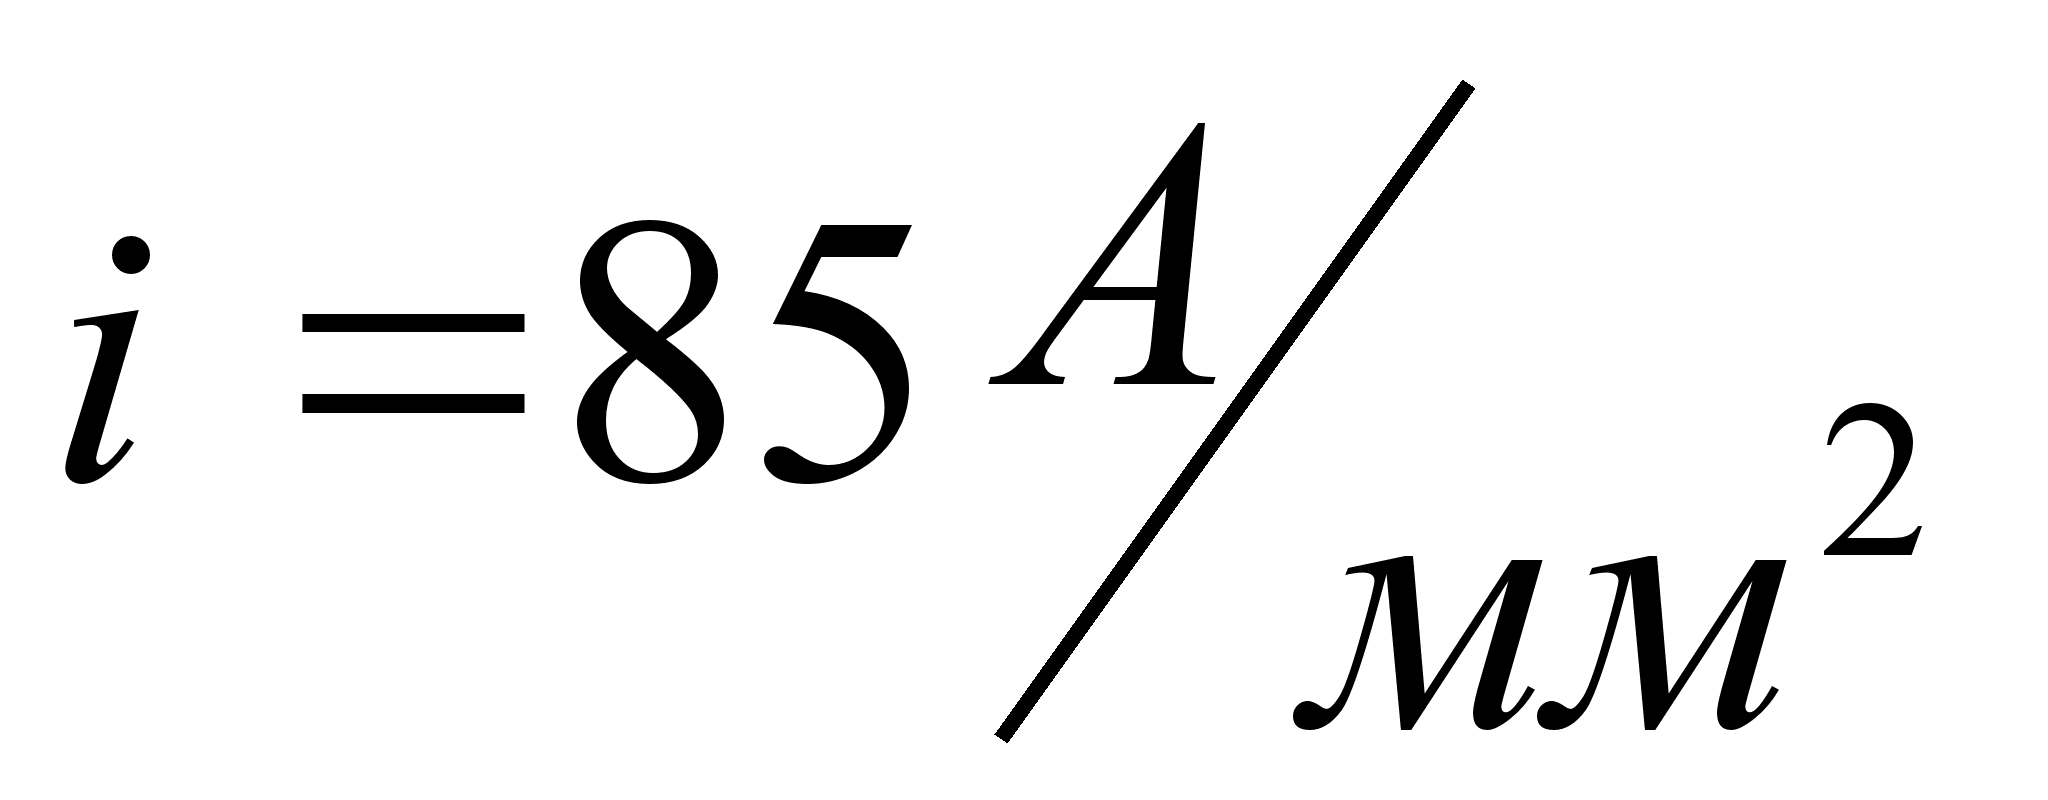
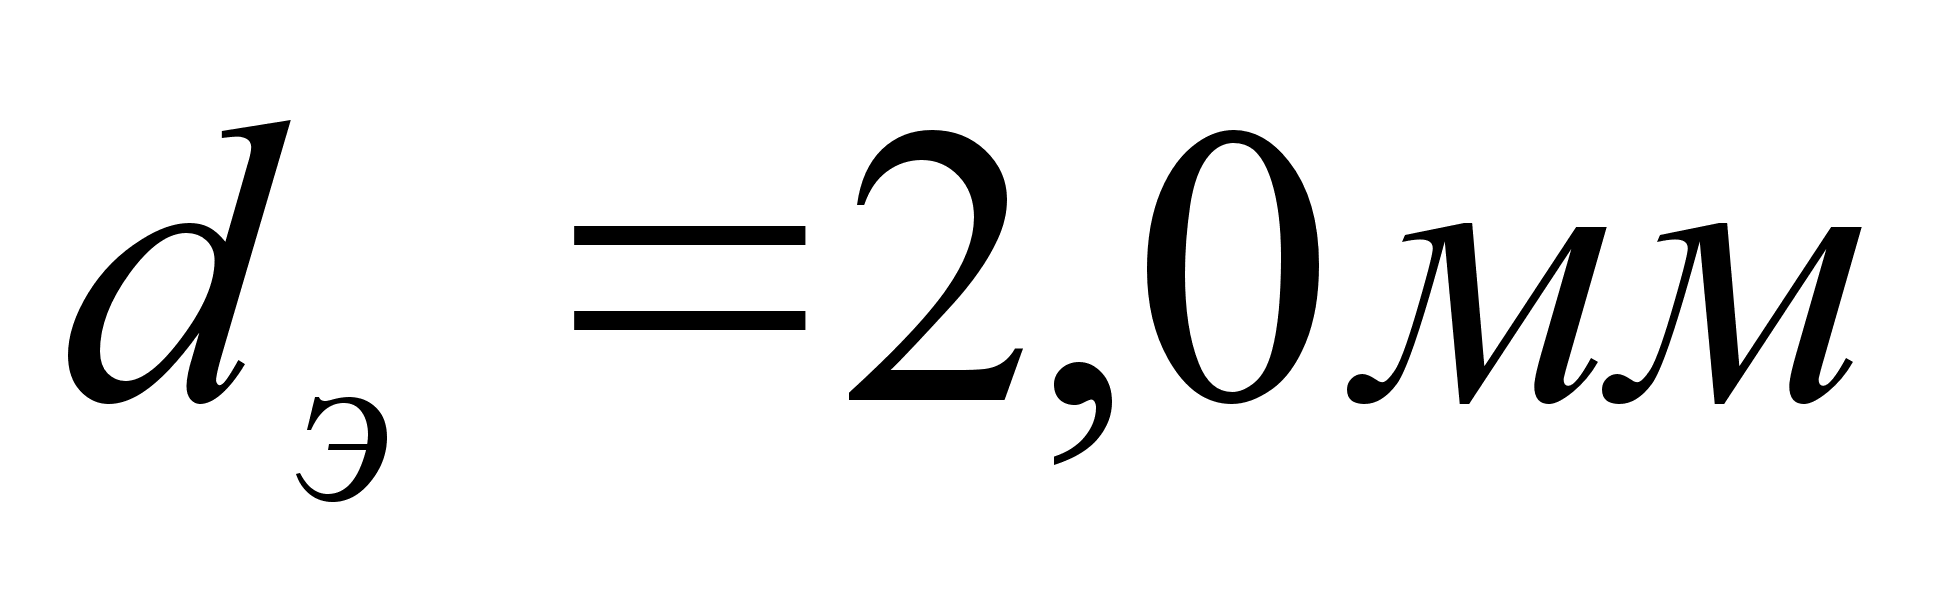
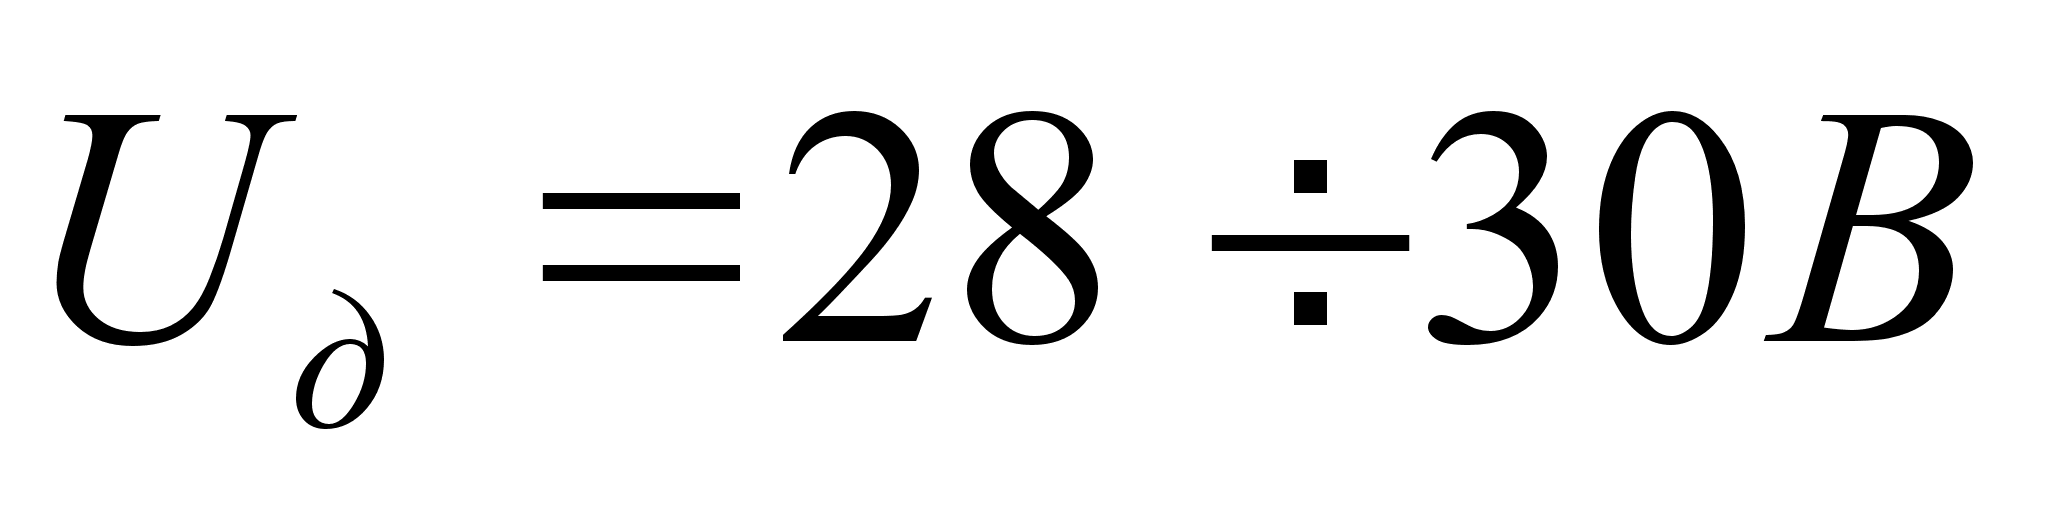
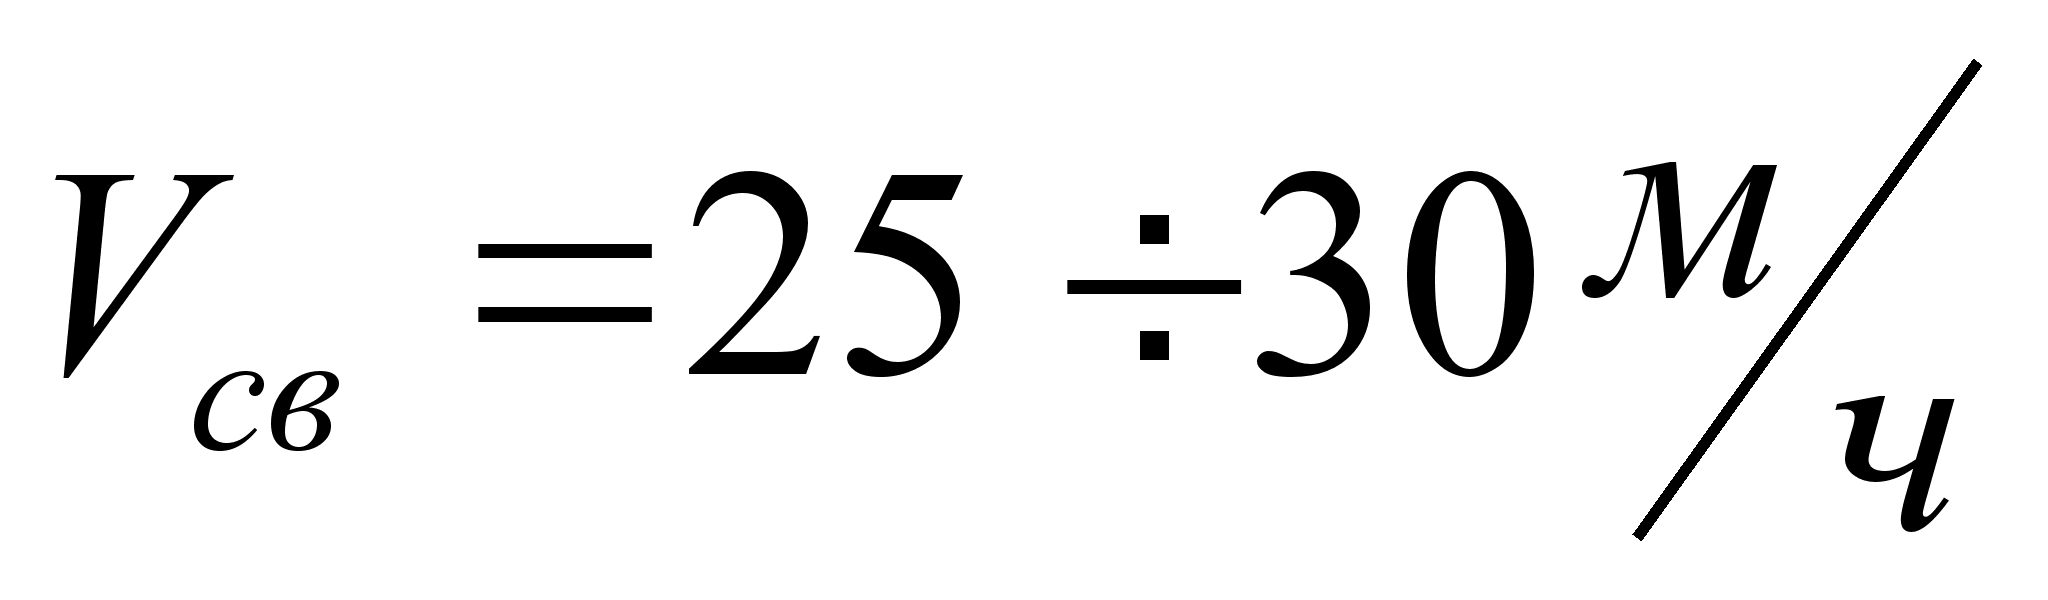
3) Приварка стенки к полотнищу.
4) Приварка стоек и ребер жесткости к полотнищу (детали 5,8 и 10).
Ручная дуговая сварка используется для прихвата конструкции.
В соответствии с методическими указаниями получаем следующий режим сварки:
Для подбора
силы сварочного
тока используем
выражение: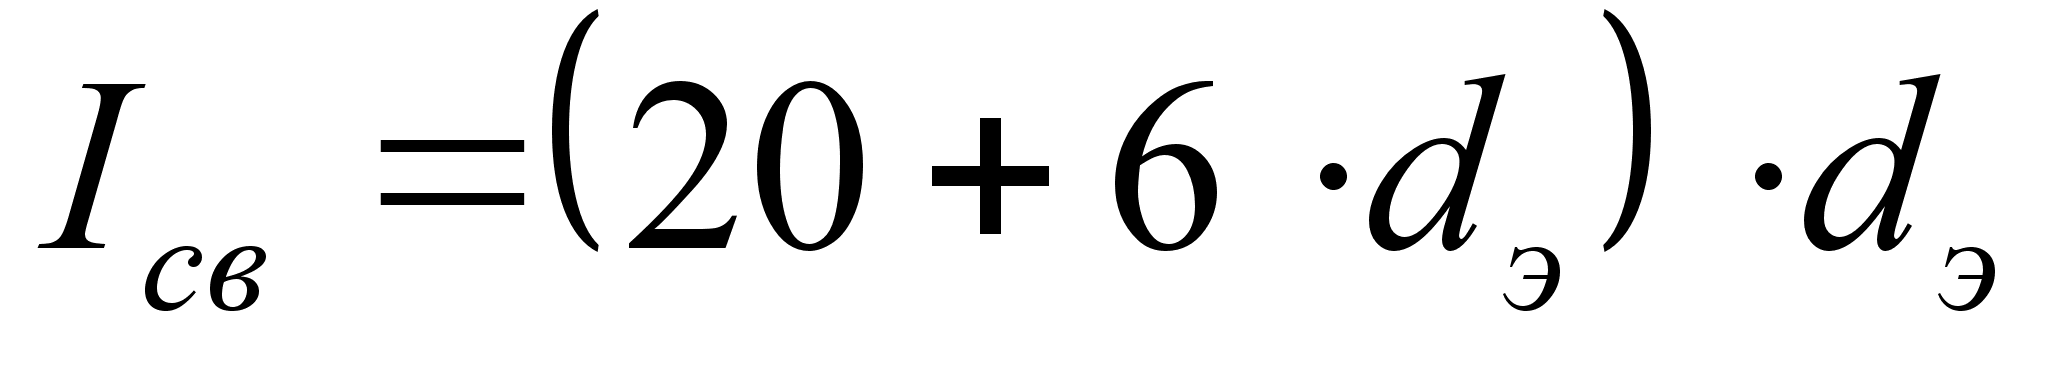 ,
где
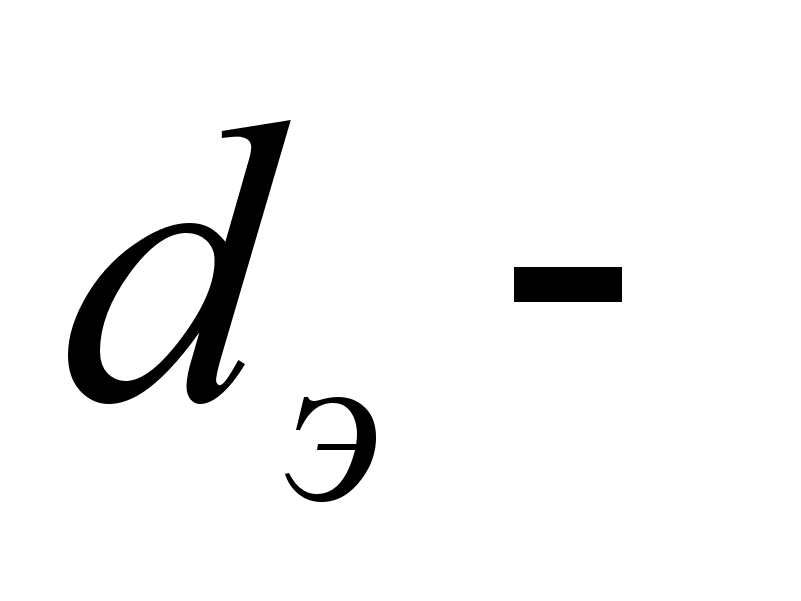 диаметр электрода.
Диаметр
электрода
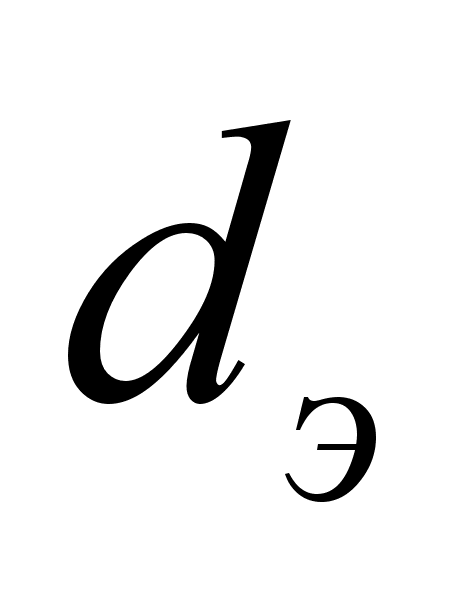 выбирают в
зависимости
от толщины
свариваемых
деталей.
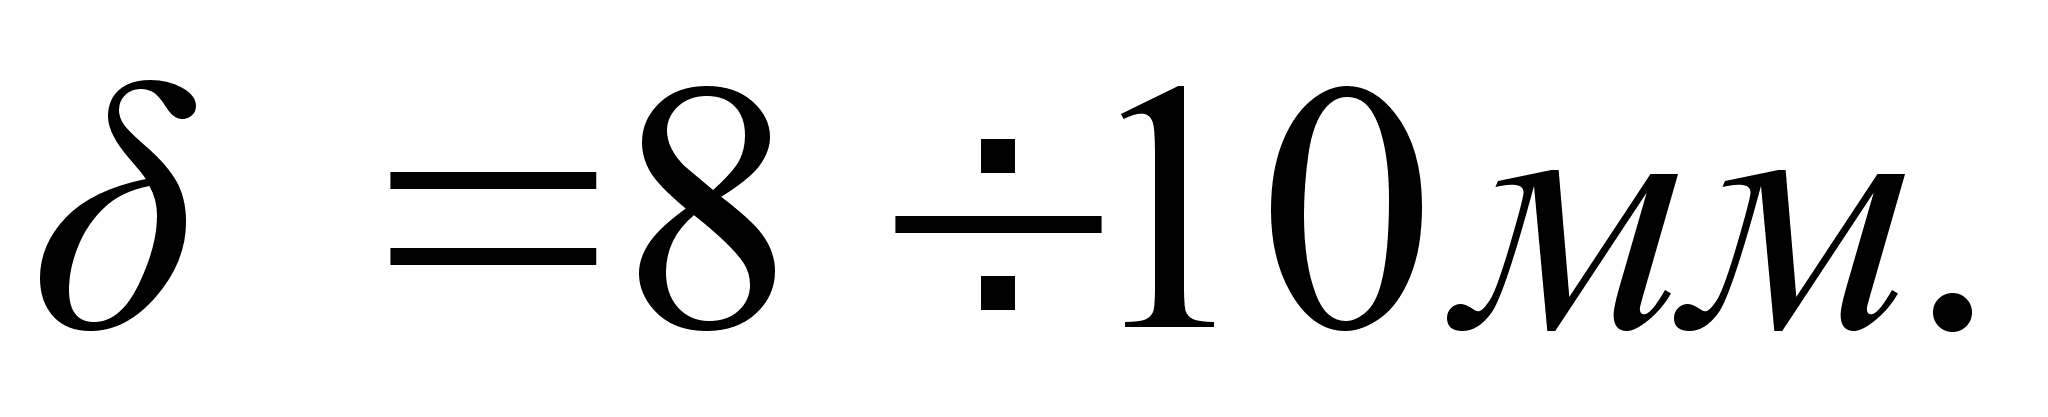
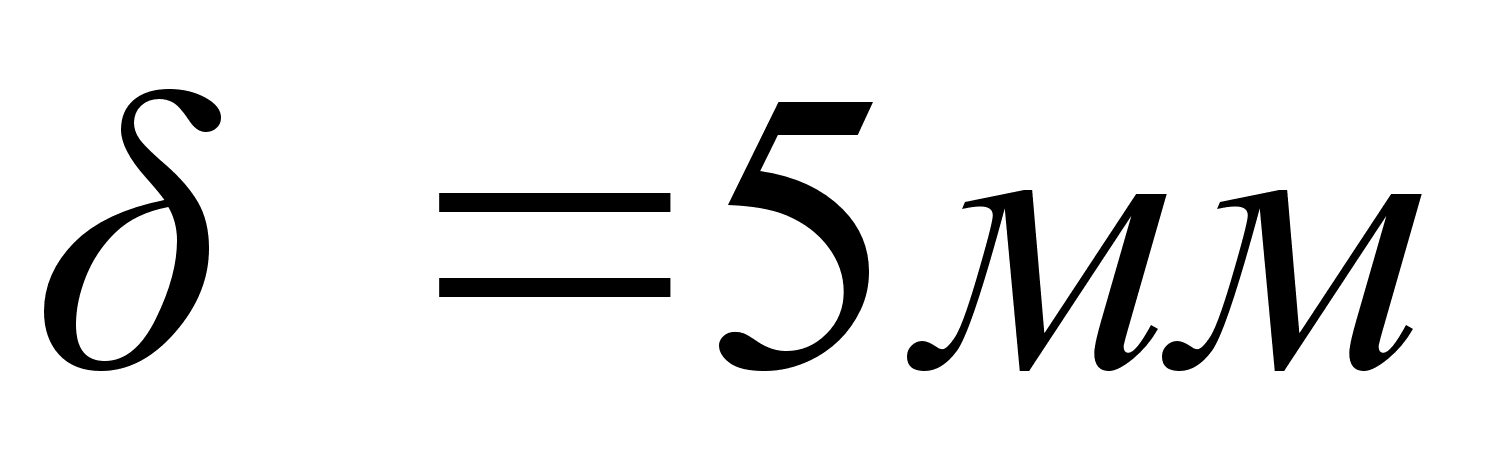 ,
т.к. преобладают
детали с
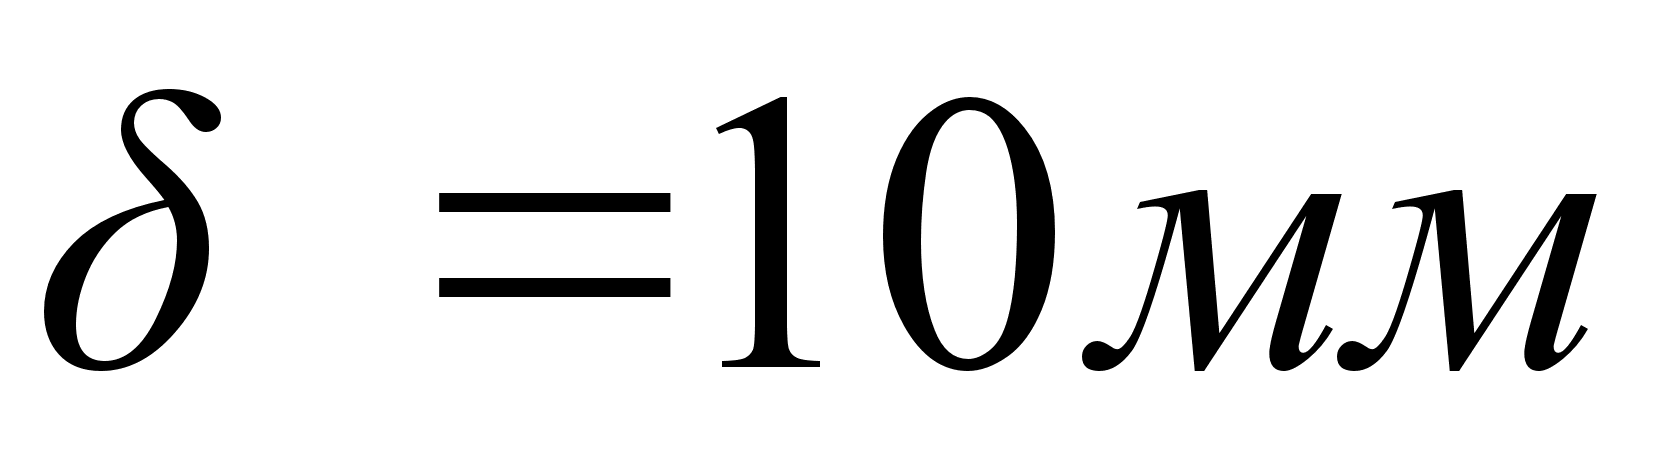 .
Применяем
электрод марки
УОНИ
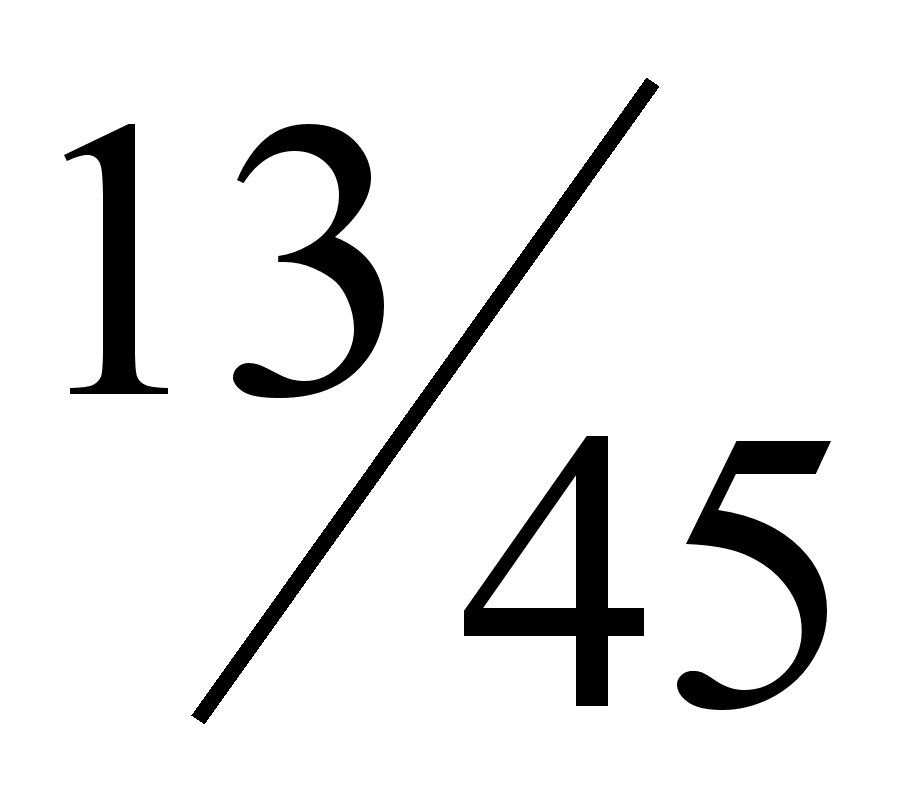 .
Тогда
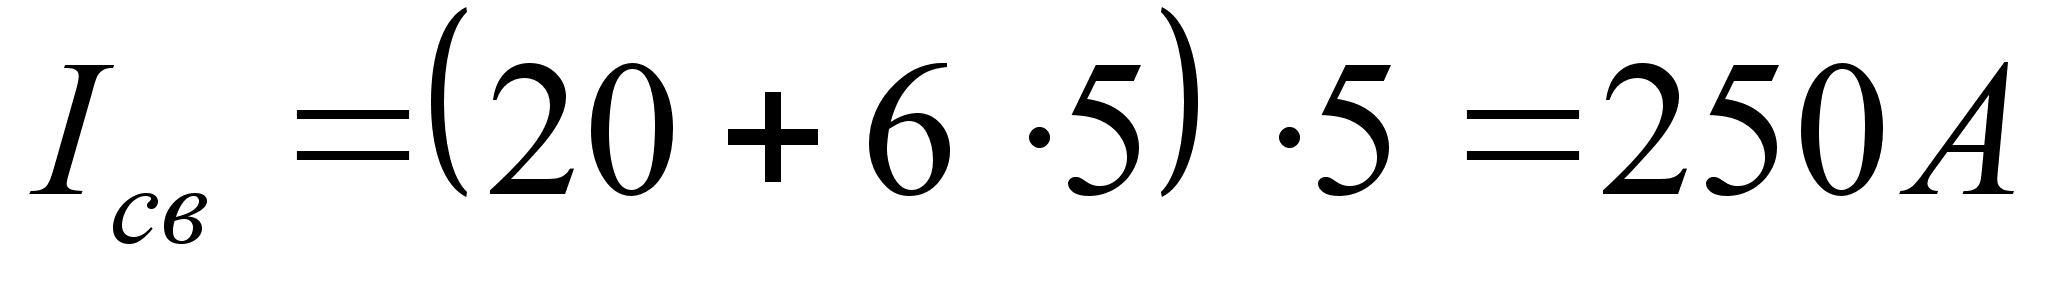
Скорость
сварки:
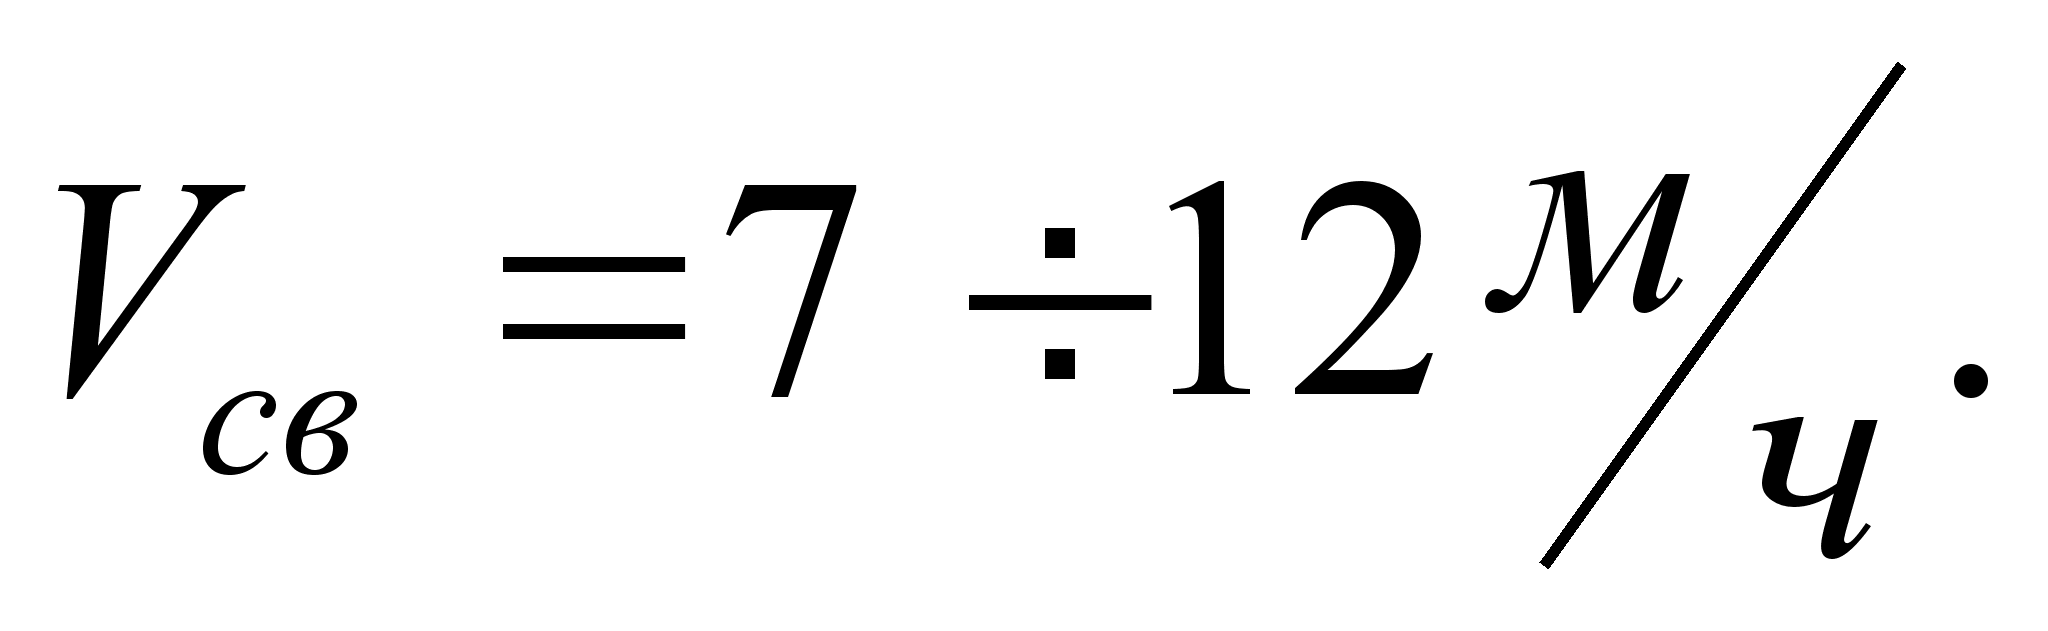
Оборудование и сварочные материалы.
Ручная дуговая сварка.
Оборудование:
сварочный
аппарат для
РДС, источник
питания с номинальным
сварочным током
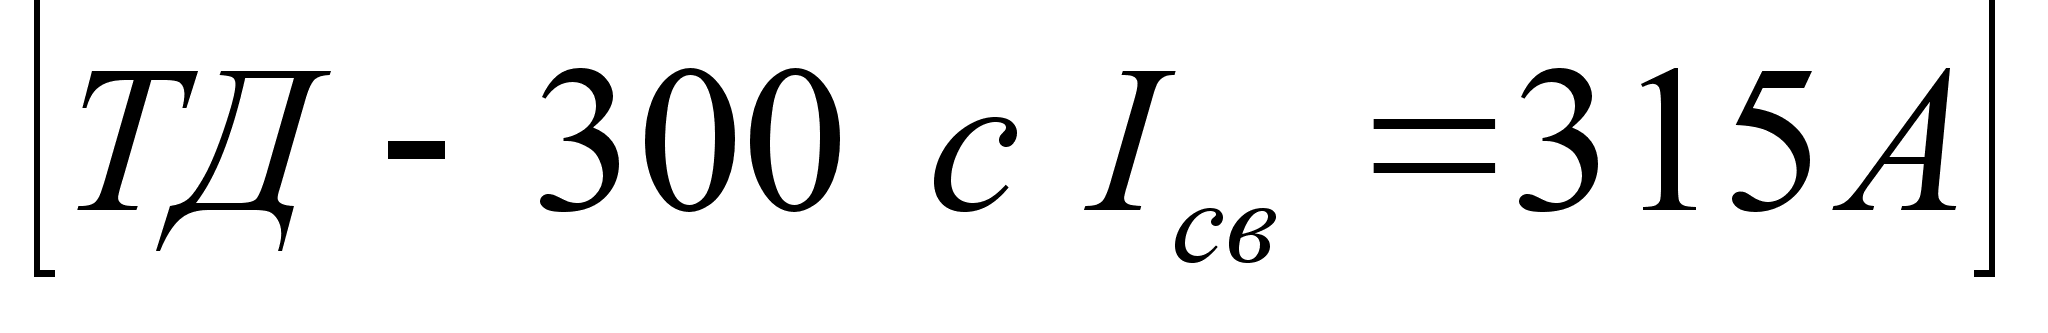 .
Материалы:
электрод марки
УОНИ
с
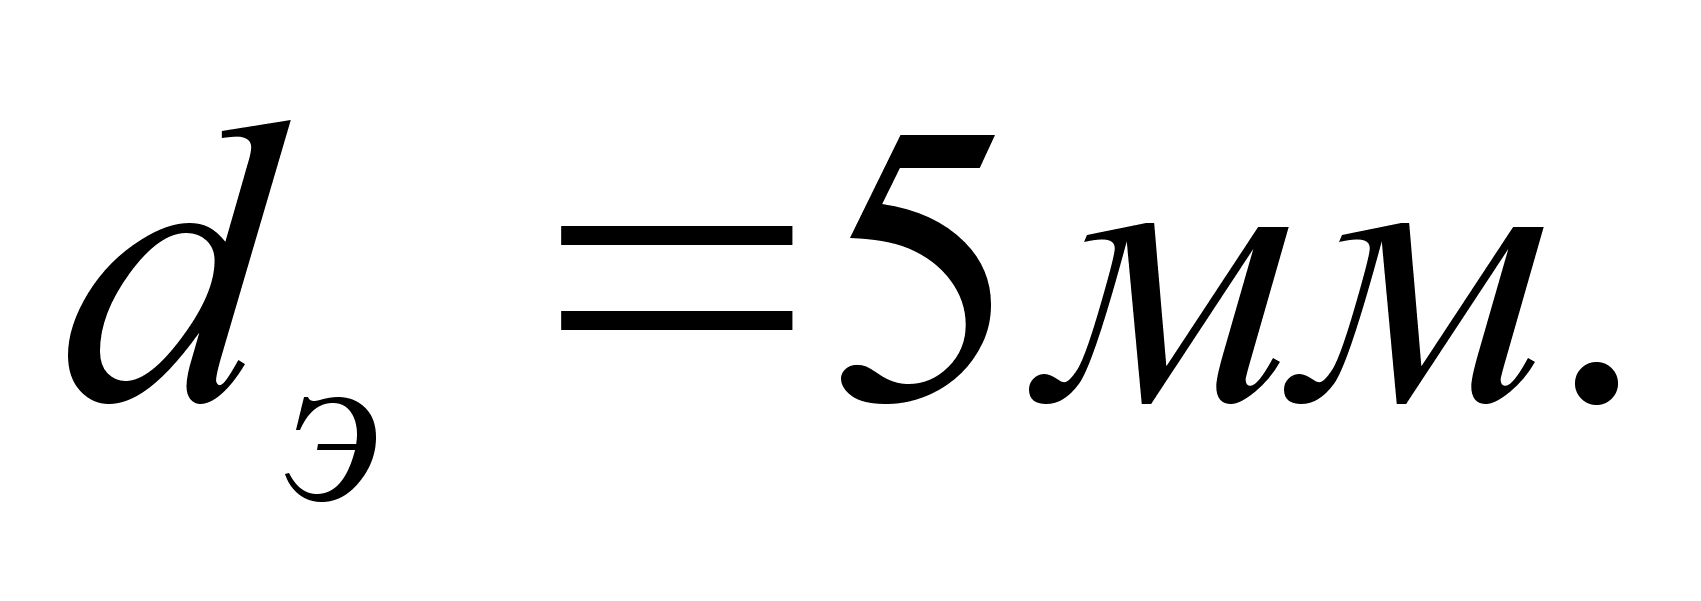
Полуавтомат в среде СО2:
Оборудование:
сварочный
аппарат “Гранит-2;
источник питания
ВС-600 с номинальным
током
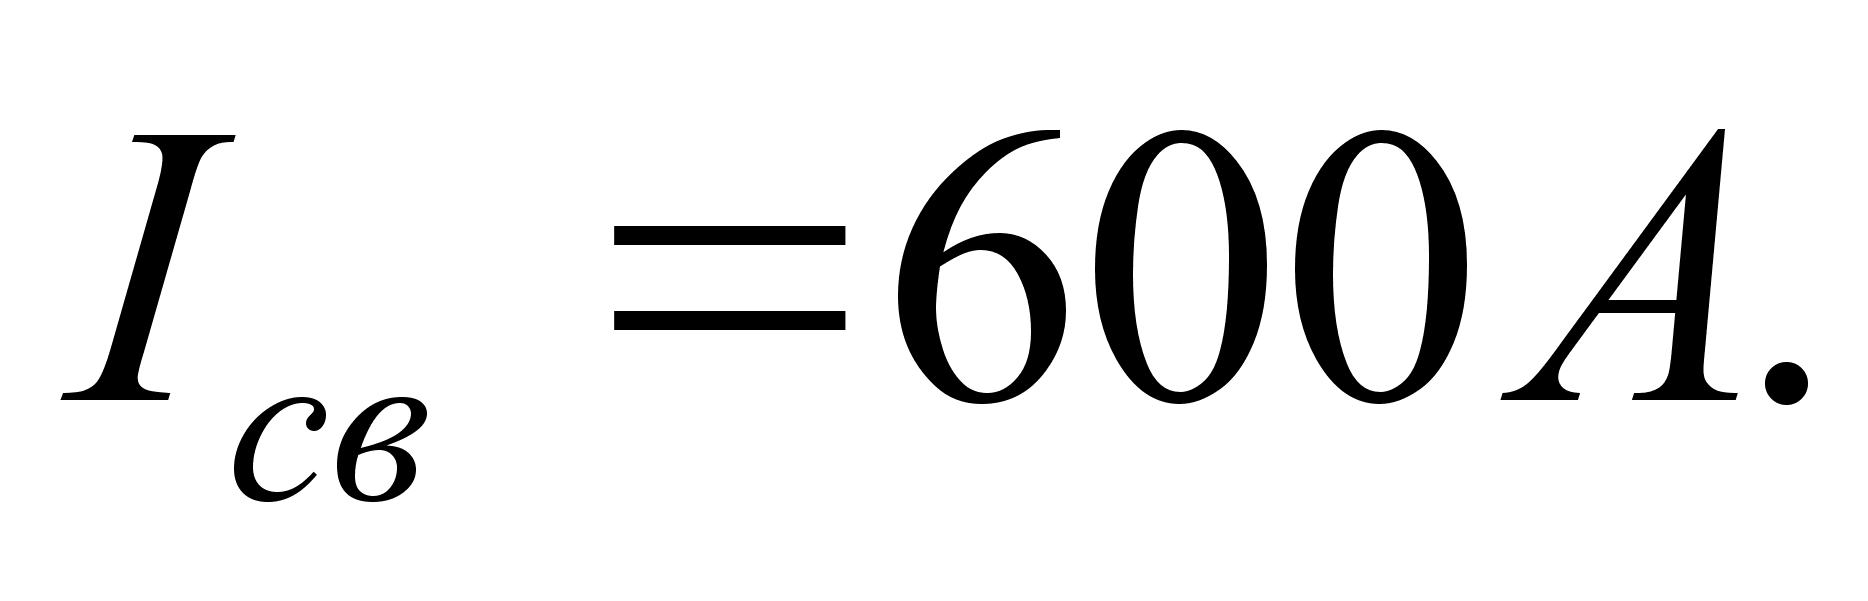
Материалы: сварочная проволока Св – 08Г2С, сварочный газ СО2 1-го сорта.
Автоматическая под слоем флюса:
Оборудование:
сварочный
аппарат “Бриг”
с источником
питания ВС –
1000 с номинальным
сварочным током
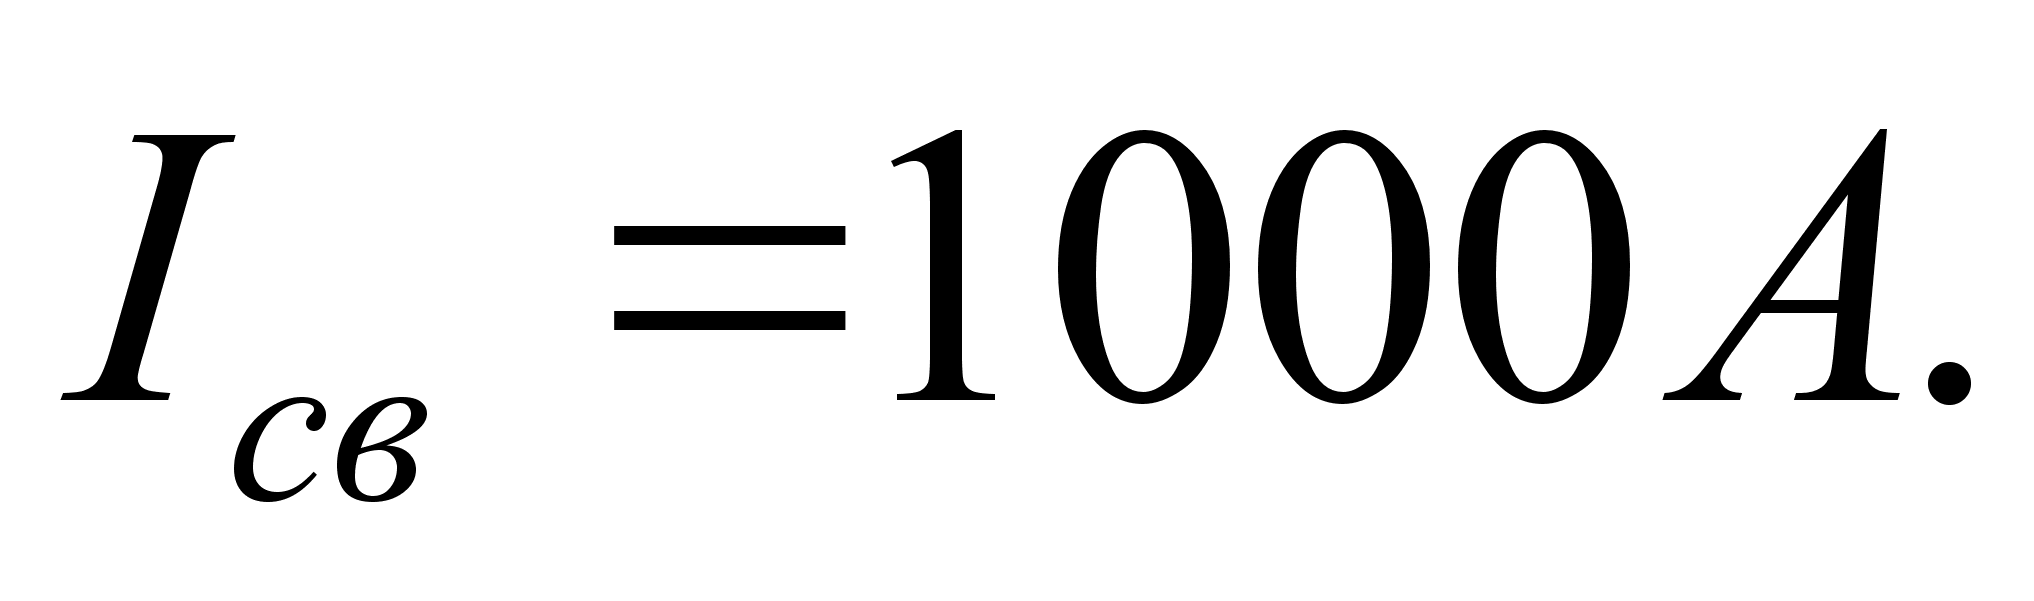
Материалы:
сварочная
проволока Св
10ГН ,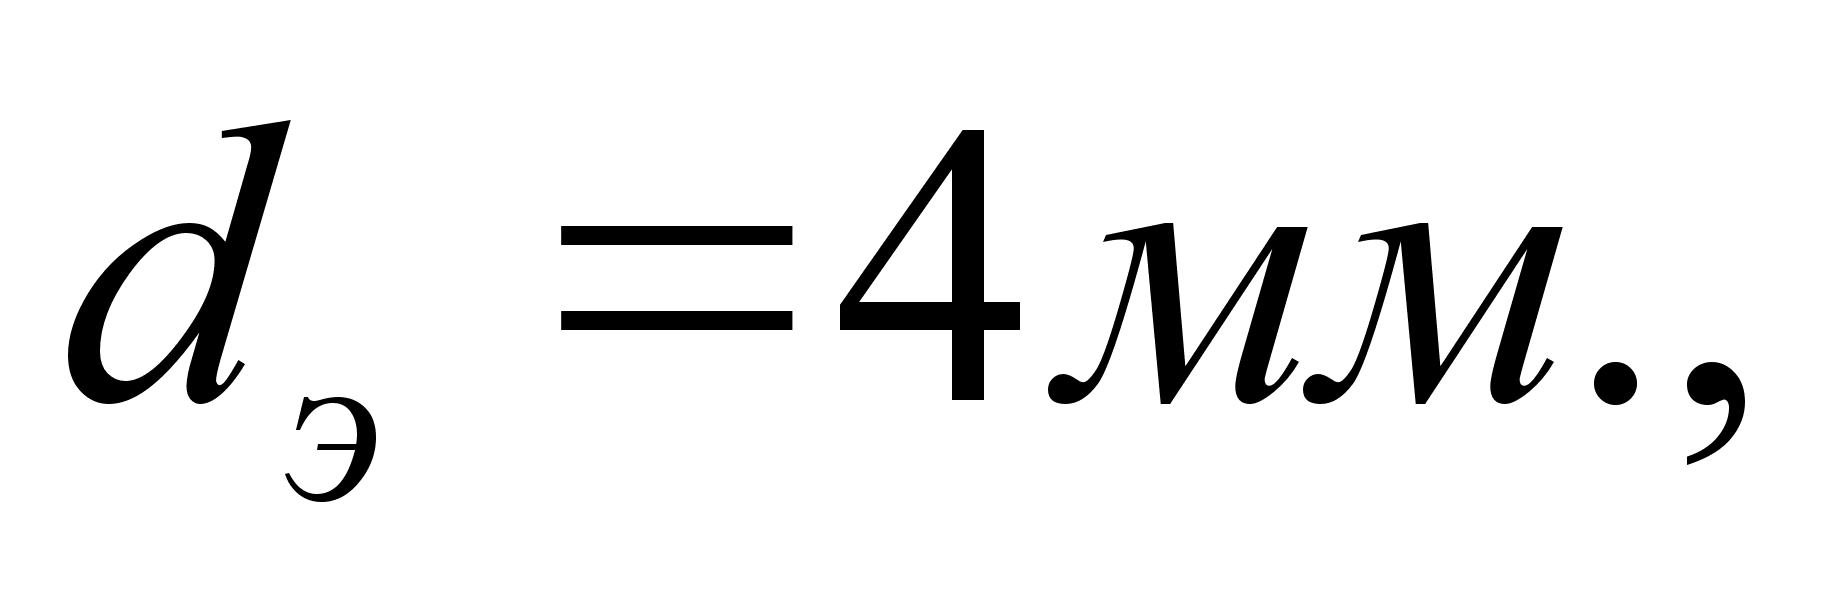 флюс марки
АН-348А.
Технологическая последовательность сборки бортовой секции корпуса судна.
Технологическая
карта
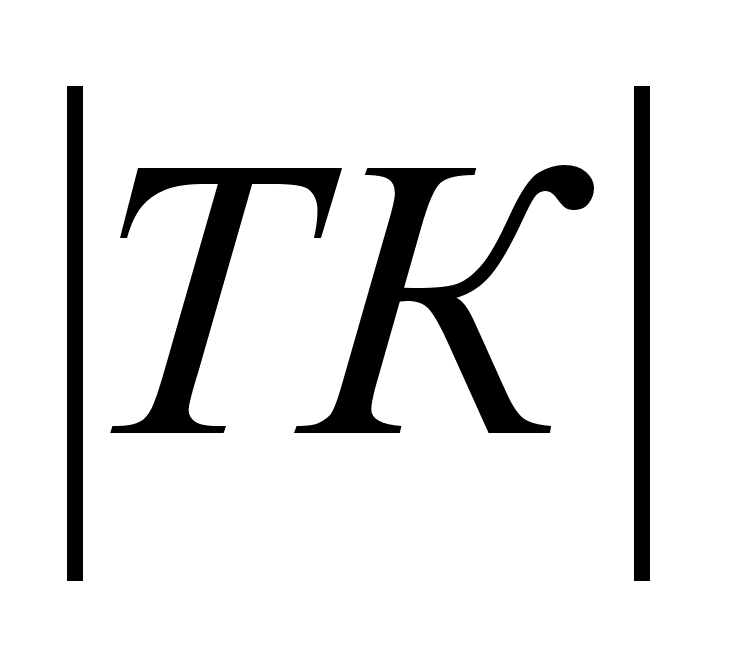 на сборку и
сварку корпусной
конструкции.
Таблица4.
| Кафедра | Секция | ВолковД.В. | Группа 97-КС-2 | |||||||
| Номера операций | Содержание сборочных и сварочных операций с нумерацией деталей | Условное обозначение способа сварки | Буквенно-цифровое обозначение сварного шва. | Положение шва в пространстве | Режим сварки | Диаметр электрода (проволоки),ммм | Марка проволоки (электрода) | Марка флюса или защитного газа. | ||
| Сила тока,А | Напряжение на дуге ,В | Скорость сварки ,м/ч | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| Сборка и сварка полотнища. | ||||||||||
| 1 | Собрать полотнище из деталей 1,2,3,4. | 250 | 5 | УОНИ 13/45 | ||||||
| 2 | Сварить детали (1,2),(3,4). | Ам | С2 | Н | (720),(900). | (38,0),(41,2). | (0,46),(0,37). | (4)(4,5) | Св-10ГН | АН-348А |
| Сборка и сварка узлов набора. | ||||||||||
| 3 | Собрать комингс с полотнищем. | 250 | 5 | УОНИ
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||