Створення вагонів нового покоління. Візок для високошвидкісного руху


Таблиця
7.10 – Візок, середній
переріз рами
 м
| Точки габариту |
|
|
|
|
|
|
|
|
|
|
| 11 | 1575 | 0 | 1575 | 0 | 1575 | 410 | 72 | 482 | 10 | 492 |
| 12 | 1520 | 7 | 1518 | 0 | 1518 | 410 | 72 | 482 | 10 | 492 |
| 13 | 1240 | 7 | 1223 | 0 | 1223 | 120 | 72 | 192 | 10 | 202 |
| 14 | 720 | 3 | 723 | 0 | 723 | 120 | 72 | 192 | 10 | 202 |
| 17 | 720 | 3 | 723 | 0 | 723 | 130 | 72 | 202 | 10 | 212 |
| 18 | 115 | 3 | 112 | 0 | 112 | 130 | 72 | 202 | 10 | 212 |
| 19 | 115 | 3 | 112 | 0 | 112 | 80 | 72 | 152 | 10 | 162 |


Таблиця
7.11 – Візок, кінцевий
переріз рами
 м
| Точки габариту |
|
E | Bi | ex | BiП |
|
hi | Hi | ey | HiП |
| 11 | 1575 | 0 | 1575 | 0 | 1575 | 410 | 72 | 482 | 10 | 492 |
| 12 | 1520 | 16 | 1509 | 0 | 1509 | 410 | 72 | 482 | 10 | 492 |
| 13 | 1240 | 16 | 1214 | 0 | 1214 | 120 | 72 | 192 | 10 | 202 |
| 14 | 720 | 4 | 724 | 0 | 724 | 120 | 72 | 192 | 10 | 202 |
| 17 | 720 | 4 | 724 | 0 | 724 | 130 | 72 | 202 | 10 | 212 |
| 18 | 115 | 4 | 111 | 0 | 111 | 130 | 72 | 202 | 10 | 212 |
| 19 | 115 | 4 | 111 | 0 | 111 | 80 | 72 | 152 | 10 | 162 |


Таблиця
7.12– Візок, надресорна
балка
 м
| Точки габариту |
|
|
|
|
|
|
|
|
|
|
| 11 | 1575 | 0 | 1575 | 0 | 1575 | 430 | 158 | 588 | 15 | 603 |
| 12 | 1520 | 31 | 1494 | 0 | 1494 | 430 | 158 | 588 | 15 | 603 |
| 13 | 1240 | 31 | 1189 | 0 | 1189 | 130 | 158 | 288 | 15 | 303 |
| 14 | 720 | 27 | 747 | 0 | 747 | 130 | 158 | 288 | 15 | 303 |
| 17 | 720 | 27 | 747 | 0 | 747 | 140 | 158 | 298 | 15 | 313 |
| 18 | 115 | 27 | 88 | 0 | 88 | 140 | 158 | 298 | 15 | 313 |
| 19 | 115 | 27 | 88 | 0 | 88 | 100 | 158 | 258 | 15 | 273 |
Всі частини візка вписуються у відповідні проектні обриси.
8. ЗАСОБИ ТЕХНІЧНОГО ДІАГНОСТУВАННЯ НАДРЕСОРНОЇ БАЛКИ
До засобів технічного діагностування надресорної балки відносяться:
стенд для навантаження надресорної балки;
акустико-емісійний комплекс А-Line32D !
Характерною ознакою металоконструкції цього стенду є замкнутість силових елементів, що не потребує його встановлення на фундамент, а невелика вага забезпечує навантаження надресорної балки тестовими навантаженнями.
Схема встановлення надресорної балки на стенді і напрямок дії випробувального навантаження приведені на рисунку 8.1
Стенд являє собою зварну металоконструкцію у вигляді потужного силового елементу замкнутого типу, в нижній частині якого приварені дві напрямні, що призначені для переміщення візка. Положення візка фіксується упорами. Візок призначений для передачі надресорної балки під навантаження домкратом. Гідродомкрат поршневий з повертальною пружиною типу Д70В80ПВ, тиск в гідросистемі 63 МПа (630 кг/см2). Компенсація можливого перекосу здійснюється за рахунок сферичної упорної поверхні поршня гідродомкрата. На опорних поверхнях встановлені шумопоглинальні прокладки.
Параметри навантаження надресорної балки:
швидкість зміни випробувального навантаження – не більше 50 кН/с (5 тс/с);
максимальне значення випробувального навантаження - 700±50 кН (70±5 тс);
тривалість витримки максимального навантаження – не менше 60 сек.;
величина навантаження, до якого здійснюється скидання максимального навантаження – нуль, швидкість скидання тестового навантаження не лімітується;
інтервал часу від моменту скидання максимального навантаження до нуля і початком повторного навантаження – не менше 60 сек.;
максимальне значення повторного навантаження - 700±50 кН (70±5 тс);
тривалість витримки при повторному навантаженні – не менше 60 сек.
Режим зміни випробувального навантаження надресорних балок приведено на рисунку 8.2.
Апаратна частина стенду виконана на базі акустико-емісійного дефектоскопічного комплексу А-Line32D.
Основні технічні характеристики апаратної частини приведені в таблиці 8.1.
Таблиця 8.1 - Основні технічні характеристики апаратної частиниА-Line32D.
| Кількість вимірювальних каналів на одну лінію | 1-12 |
| Кількість використовуємих вимірювальних каналів | 11 |
| Програмний діапазон вимірювання коефіцієнта підсилення | 20-60 дБ |
| Рівень шуму, не більше | 5 мкВ |
| Смуга пропускання вимірювального такту | 30-500 Гц |
| Динамічний діапазон вимірювання амплітуди АЕ сигналу | 72 дБ |
| Напруга живлення | ~220±20 В |
| Частота струму живлення | 50±1 Гц |
| Потужність | 500 Вт |
А-Line32D здійснює виміри наступних АЕ параметрів: час реєстрування АЕ сигналу; час реєстрування максимальної амплітуди АЕ сигналу; час закінчення АЕ сигналу; енергія АЕ сигналу тощо.
Рисунок 8.1 Схема розташування ПАЕ при АЕ-контролі надресорної балки
Рисунок 8.2 Режим навантаження надресорної балки при АЕ-контролі
Програмне забезпечення А-Line32D реалізоване в середовищі Windows-95, 98, 2000. В програмі передбачено два основні режими роботи системи:
режим ON-LINE (апаратна частина підключена);
режим OFF-LINE (апаратна частина відключена);
Сигнали акустичної емісії приймають перетворювачі ПАЕ. Типи використовуємих перетворювачів: стандартні і спеціальні п’єзоелектричні перетворювачі акустичної емісії другого класу у відповідності з РД 03-300-99 (наприклад, типу ПАЕ ПП1-30-300, GT-200 або аналогічні).
Електричні сигнали від ПАЕ надходять у встановлений поряд модулі АЕ, де відбувається їх оброблення (підсилення, фільтрація, аналог-цифрове перетворення), і передаються по коаксіальному кабелю в системний блок комп’ютера.
ПАЕ встановлюють на поверхню об’єкта контроля, зачищену до Rz 40 (ГОСТ 2789), Надійне кріплення ПАЕ і модулів АЕ на деталі забезпечується магнітними утримувачами. Для створення акустичного контакту ПАЕ з поверхнею об’єкта контроля використовують рідкі середовища підвищеної в’язкості, наприклад, змащення «ЦИАТИМ».
Для налагодження АЕ системи ПАЕ після встановлення їх на контролює мий об’єкт використовують імітатор акустико-емісійних сигналів. Він створює пружні хвилі, що імітують сигнали акустичної емісії в контролюємо му об’єкті. Імітатор складається із електронного блока і п’єзоелектричного перетворювача з магнітним утримувачем.
Основні параметри імітатора АЕ сигналів приведені в таблиці 8.2.
Таблиця 8.2 - Основні параметри імітатора АЕ сигналів
| Діапазон амплітуди імпульсів, В | 10-300 |
| Діапазон частоти дослідження імпульсів, Гц | 1-10 |
| Заданий час опромінення, сек. | 60-3600 |
| Габаритні розміри, мм | 155х80х30 |
| Вага, кг | 0,3 |
При налагоджені АЕ апаратури випромінюючий перетворювач імітатора встановлюють через контактне змащення на підготовлене зачищене місце на деталь.
В наслідок проведення попередніх випробувань об’єкта контроля, надресорної балки, згідно РД 03-131-97 були виміряні параметри швидкості звука і затухання пружних хвиль в об’єкті, які необхідні для вимірювання різності часу приходу АЕ сигналів па ПАЕ і визначення координат ділянки деталі із джерелом АЕ сигналів, а також встановлені оптимальні параметри каналів обробки АЕ сигналів табл. 8.3. Середнє значення швидкості звуку для надресорних балок – 2800 м/с, середнє значення затухання для надресорних балок – 7 дБ/м.
Таблиця 8.3 - Параметри каналів обробки АЕ сигналів
|
№ каналу |
Частотний Діапазон кГЦ |
Коефіцієнт підсилення дБ |
Поріг дискримі- нації |
SCETO, мкс |
Мертвий час |
Трива- лість, мкс |
| 1 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
| 2 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
| 3 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
| 4 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
| 5 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
| 6 | 100-350 | 30 | 50 | 500 | 32 | 3200 |
Автоматизований комплекс для АЕ діагностики надресорних балок і п’єзоелектричні перетворювачі ПАЕ повинні бути перевірені (калібровані) в організаціях, акредитованих у встановленому порядку на право атестації засобів акустико-емісійного неруйнівного контролю.
9. РОЗРАХУНОК ЕКОНОМІЧНОЇ ЕФЕКТИВНОСТІ
Порівняно з візками моделі 18-100 на візках з підвищеними швидкостями руху передбачається застосування фрикційного клину з уретановою накладкою замість типового, заміна існуючої фрикційної планки на зносостійку планку, а також застосування у п’ятниковому вузлі поліетиленової прокладки, що має наметі зменшити темпи зношування опорної поверхні підп’ятника візка і робочих поверхонь фрикційних клинів, збільшити міжремонтні строки.
Проведемо розрахунок приблизного економічного ефекту від застосування на візку нового покоління зносостійких елементів. Застосування таких елементів потребує витрат на закупівлю та монтаж таких елементів.
9.1 Розрахунок економічної ефективності від застосування фрикційного клина з уретановою накладкою і нової зносостійкої фрикційної планки
Вартість типового сталевого клина складає 50,4 грн., і він замінюється через кожні 3 роки за умови його ремонту кожні 2 роки. Вартість сталевого клину – 16,3 грн. Ремонт клина являє собою наплавлення й встановлення, при необхідності, пластин. За термін служби сталевий клин переміняють 10 разів і 15 разів відремонтують. Вартість фрикційної планки 28,8 грн., і вона змінюється через кожні 5 років, тобто за термін служби її перемінять 6 разів.
Витрати на установку і ремонт існуючого фрикційного вузла гасника коливань за термін служби вагона складуть:
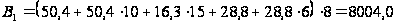 грн.
де 8 – кількість фрикційних гасників на вагон.
Вартість фрикційного клина складає 192,2 грн., зносостійкої планки – 85,44 грн, і вони за весь термін служби замінюються один раз.
Витрати на придбання і заміну елементів типового фрикційного вузла гасника за термін служби вагона:
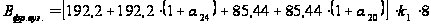
де a20, a24 - коефіцієнти приведення довготривалих затрат a20=0,1486, a24=0,1015 [, таблиця 3.1, с. 39];
k1 – коефіцієнт, що враховує ПДВ – 20%, мито – 5%, страхування – 2%, транспортування – 1.7%, k1=1,287.
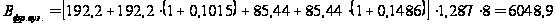 грн.
Вартість уретанової накладки фрикційного клину – 34,7 грн., і вона замінюється 2 рази за термін служби вагона. Тоді за термін служби вагона витрати складатимуть:
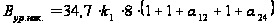
де a12 – коефіцієнт приведення довготривалих затрат, a12=0,3186.
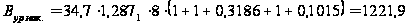 грн.
Тоді загальні витрати у цьому випадку складатимуть:
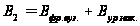
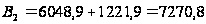 грн.
Економічний ефект від застосування на візку фрикційного вузла гасника коливань визначимо за формулою [, с. 9]:

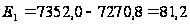 грн.
9.2 Розрахунок економічної ефективності від установки в п’ятнику поліетиленової прокладки
При установці поліетиленової прокладки виключаються витрати на ремонт підп’ятника наплавленням, що складають порядку 45 грн. Наплавлення підп’ятника при існуючому положенні роблять кожні 2 роки, тобто 15 разів за термін служби. Загальні витрати складатимуть:
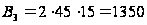 грн.
де 2 – кількість підп’ятникових вузлів на вагоні.
Вартість поліетиленової прокладки складає 133,5 грн., і термін її служби 10 років, тобто змінюватися вона буде за термін служби вагона 2 рази, тоді придбання за весь термін експлуатації складатимуть:
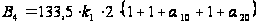
де a10 – коефіцієнт приведення довготривалих затрат, a10=0,2855 [, таблиця 3.1, с. 39].
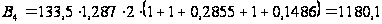 грн.
Тоді економія від модернізації підп’ятникових вузлів вагона буде:

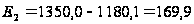 грн.
Загальний економічний ефект від застосування на візках нового покоління гумометалевих елементів буде дорівнювати:
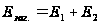
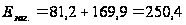 грн.
10. ОХОРОНА ПРАЦІ
10.1 Охорона праці у виробничому процесі
Основна частина робіт при виготовлені і ремонті рами візка для вантажних вагонів з підвищеними швидкостями руху виконується за допомогою зварювання. Розглянемо основні положення інструкції для електрозварювальників при автоматичному та напівавтоматичному дуговому зварюванні.
Загальні вимоги безпеки:
- кожен робочий зобов’язаний твердо знати і неухильно виконувати провила безпеки при виконання робіт;
- до роботи електрозварювальниками допускаються особи, що досягли 18-літнього віку, пройшли спеціальне навчання, інструктаж з техніки безпеки і засвоїли безпечні прийоми роботи;
- не можна торкатися частин механізмів, що знаходяться у русі, доторкатися до струмоведучих частин, електричних дротів (навіть ізольованих), кабелів, не наступати на переносні електрод роти, що лежать долі, так як при поганій ізоляції можлива травма електричним струмом;
- монтаж електрозварювальних агрегатів, їх ремонт і нагляд за ними повинні виконуватися електромонтерами;
- забороняється зберігати вогненебезпечні матеріали в місцях виконання зварювальних робіт;
необхідно слідити, щоб руки, взуття та одяг були завжди сухими.
Знаходячись в цеху, необхідно:
- звертати увагу на сигнали, що подаються з вантажопідйомних кранів і транспортом, що рухається;
- не стояти і не проходити під вантажем, піднятим краном, а також поміж станків, колонами, огородженням, стінами споруди, які близько розташовані до рухомого вантажу;
- при пересуванні по цеху користуватися тільки встановленими проходами.
Основна маса зварювальних робіт, яка виконується при виготовленні і ремонті основних частин візка, виконується напівавтоматичним та автоматичним зварюванням. Основні положення техніки безпеки при виконання такого виду зварювальних робіт наступні:
- перед пуском зварювального автомату перевірити справність пускового пристрою, впевнитись у неможливості самовімкнення автомата;
- при ввімкнені автомата або напівавтомата ввімкнути рубильник мережі живлення, а потім ввімкнути апаратний ящик, при вимкненні спочатку вимкнути апаратний ящик, а потім – рубильник мережі живлення;
- про помічені несправності обладнання доповісти майстру і без його вказівки до роботи не приступати;
- не допускати до роботи на автоматі чи напівавтоматі осіб, що не мають відношення до електрозварювання;
- опиратися або сідати на трансформатор струму і апаратний ящик автомата забороняється;
- обов’язково вимкнути автомат при:
а) перерві у подачі електроенергії,
б) відсутності на робочому місті навіть на короткий час,
в) тимчасовій перерві в роботі на зварюванні,
г) появі несправностей в автоматі або пристосуваннях.
д) зворотному русі головки автомата;
- перевіряти надійність кріплення касети зі зварювальним дротом;
- при роботі біля електорозварювальника, що працює відкритою дугою, вимагати огородження місця зварювання переносними ширмами або одягати захисні окуляри з кольоровими скельцями;
- при зварюванні на автоматі (з відкритою дугою) для захисту очей користуватися екраном з захисним склом, змонтованим на автоматі;
- при проскакуванні під час зварювання світла електричної дуги з-під флюсу підняти головку автомата і збільшити подачу флюсу;
- слідити за рівнем флюсу в бункері і своєчасно його поповнювати;
- перед запуском автомату обов’язково засипати дугу флюсом;
- прибирання флюсу зі шва виконувати в рукавицях флюсовідсмоктувачем або совком і сталевою щіткою тільки при потемнілій шлаковій кірці шва;
- відчищати проварений шов від шлакової кірки зубилом , розбиваючи кірку шва легкими ударами, зубило повинно бути довжиною не менше 150 мм;
- забороняється становитися ногами, колінами, обпиратися ліктями чи долонею або присідати на тільки що проварений шов, слідкувати, щоб не робили інші;
- при зварюванні в середовищі захисних газів слідити, щоб шланги для захисних газів і водяного охолодження автоматів і напівавтоматів у місцях з’єднання зі штуцерами не пропускали газ і воду;
- електрошлакове зварювання виконувати при наявності місцевої витяжної вентиляції;
- перемотування зварювального дроту з бухти на касету виконувати тільки після того, як буде одержано спеціальний інструктаж.
По закінченню роботи необхідно:
- вимкнути рубильник зварювального апарата, при роботі на автоматах і напівавтоматах – перекрити воду;
- після закінчення зварювальних робіт дослідити всі місця, куди можуть долетіти розжарені частинки металу, іскри і викликати загорання, впевнитись. Що після роботи не залишилось тліючих предметів (ганчір’я, ізоляційного матеріалу тощо);
- зібрати дроти і захисні пристосування, укласти їх на належне місце або здати до комори.
10.2 Організація охорони праці, навчання та інструктаж
Правила, інструкції, технічні вимоги й інша документація з питань техніки безпеки й промислової санітарії розробляються на основі трудового законодавства, що захищає інтереси трудящих, їхнє життя й здоров'я.
Відповідно до діючого законодавства кожен працівник при вступі на роботу повинен пройти медичний огляд, вивчити правила й інструкції з техніки безпеки, що відносяться до його професії, і здати іспит в знанні безпечних умов праці. Випробування й медичний огляд працівники проходять періодично у встановлений термін.
Керівники робіт - майстра й бригадири цехів, старші оглядачі вагонів - зобов'язані систематично проводити груповий й індивідуальний інструктаж з техніки безпеки й контролювати виконання працюючих цих правил. У випадку порушення останніх або виявлення виникаючої небезпеки роботи повинні бути негайно припинені, а причини, що загрожують безпеці праці, усунуті.
Відповідальність за стан охорони праці підприємства й дотримання трудового законодавства у вагонних депо відповідно до діючого положення несе начальник депо й головний інженер;
Контроль за дотриманням вимог охорони праці на підприємствах здійснюється профспілковою організацією, а також технічною й санітарною інспекцією.
Основою забезпечення безпечних умов праці є чітке виконання кожним працівником вимог Правил технічної експлуатації залізниць, правил й інструкцій з техніки безпеки.
Відповідальна особа за охороною праці зобов'язана створити в кожному структурному підрозділі і на робочому місці умови праці відповідно до вимог нормативних актів, а також забезпечити додержання прав працівника, гарантованих законодавством про охорону праці.
З цією метою відповідальна особа забезпечує функціонування системи управління охороною праці, для чого:
створює відповідні служби і призначає посадових осіб, які забезпечують вирішення конкретних питань охорони праці, затверджує інструкції про їх обов'язки, права та відповідальність за виконання покладених на них функцій;
розробляє за участю профспілок і провадить комплексні заходи для досягнення встановлених нормативів з охорони праці, впроваджує прогресивні технології, досягнення науки і техніки, засоби механізації та автоматизації виробництва, вимоги ергономіки, позитивний досвід з охорони праці;
забезпечує усунення причин, що призводять до нещасних випадків, професійних захворювань, і виконання профілактичних заходів, визначених комісіями за підсумками розслідування цих причин;
організовує проведення лабораторних досліджень умов праці, атестації робочих місць на відповідність нормативним актам про охорону праці в порядку і строки, що встановлюються законодавством, вживає за їх результатами заходів щодо усунення небезпечних і шкідливих для здоров'я виробничих факторів;
розробляє і затверджує положення, інструкції, інші нормативні акти про охорону праці, що діють у межах підприємства та встановлюють правила виконання робіт і поведінки працівників на території підприємства, у виробничих приміщеннях, на будівельних майданчиках, робочих місцях відповідно до державних міжгалузевих і галузевих нормативних актів про охорону праці, забезпечує безплатно працівників нормативними актами про охорону праці;
здійснює постійний контроль за додержанням працівниками технологічних процесів, правил погодження з машинами, механізмами, устаткуванням та іншими засобами виробництва, за використанням засобів колективного та індивідуального захисту, виконанням робіт відповідно до вимог щодо охорони праці;
організовує пропаганду безпечних методів праці та співробітництво з працівниками у галузі охорони праці.
В разі відсутності в нормативних актах про охорону праці вимог, які необхідно виконати для забезпечення безпечних і нешкідливих умов праці на певних роботах, відповідальна особа зобов'язана вжити погоджених з органами державного нагляду заходів, що забезпечать безпеку працівників.
У разі виникнення на підприємстві надзвичайних ситуацій і нещасних випадків відповідальні зобов'язаний вжити термінових заходів для допомоги потерпілим, залучити в разі необхідності професійні аварійно-рятувальні формування.
Усі працівники при прийнятті на роботу і в процесі роботи проходять на підприємстві інструктаж (навчання) з питань охорони праці, подання першої медичної допомоги потерпілим від нещасних випадків, а також про правила поведінки при виникненні аварій згідно з типовим положенням, затвердженим Державним комітетом України по нагляду за охороною праці.
Працівники, зайняті на роботах з підвищеною небезпекою або там, де є потреба у професійному доборі, повинні проходити попереднє спеціальне навчання і один раз на рік перевірку знань відповідних нормативних актів про охорону праці. Перелік таких робіт затверджується Державним комітетом України по нагляду за охороною праці.
Посадові особи згідно з переліком, затвердженим Державним комітетом України по нагляду за охороною праці, до початку виконання своїх обов'язків і періодично один раз на три роки проходять у встановленому порядку навчання, а також перевірку знань з охорони праці в органах галузевого або регіонального управління охороною праці з участю представників органу державного нагляду та профспілок.
Допуск до роботи осіб, які не пройшли навчання, інструктаж і знань з охорони праці, забороняється.
У разі незадовільних знань з питань охорони праці працівники повинні пройти повторне навчання.
На прохання працівника проводиться додатковий інструктаж з питань охорони праці.
ВИСНОВОК
В даному дипломному проекті розглянуто основні питання, щодо створення високошвидкісного візка для вантажних вагонів. Було приведено всі необхідні розрахунки, з яких видно що візок має всі необхідні якості для надійної і безпечної роботи на залізничних коліях. Також було приведено економічний розрахунок, який обґрунтовує експлуатацію такого візка з точки зору вигідності в економічному плані.
Розроблений візок доцільно впровадити в експлуатацію на рухомий склад згідно з програмою розвитку залізничного транспорту.
ЛІТЕРАТУРА
Шадур Л.А. и др. Вагоны. – М.: Транспорт, 1973
Шадур Л.А. и др. Расчет вагонов на прочность. – М.: Транспорт, 1971
Методические указания у курсовому и дипломному проектированию. Выбор и обоснование основных параметров полувагонов с использованием ЭВМ / Под. ред. Шевченко П.В. – Х.: ХИИТ, 1980
Нормы расчета и проектирования вагонов железных дорог МПС колеи 1520мм (несамоходных), изменения и дополнения. – М.: ГостНИИВ-ВНИИЖТ, 1996
Инструкция по применению габаритов подвижного состава. – М.: Транспорт, 1988
Шибер Р.А., Круглий Г.Т. Устройство и ремонт вагонов. – М.: Транспорт, 1974
Гандзюк М.П., Желібо Є.П., Халімовський М.О. Основи охорони праці. – К.: Каравела, 2003
Кутах О.П., Зеркалов Д.В. Охорона праці на залізничному транспорті. Частина 1. – К.: ТОВ Міжнародна агенція, 1997