Организация постройки траулера проекта 50010
Калининградский Государственный Технический Университет
Факультет судостроения и энергетики
Кафедра кораблестроения
КУРСОВОЙ ПРОЕКТ ПО ДИСЦИПЛИНЕ
«ТЕХНОЛОГИЯ СУДОСТРОЕНИЯ»
Курсовой проект выполнен
студентом группы 05-КС
Завадским М.Н.
Калининград
2010
Введение
Технология и организация производства судостроения постоянно совершенствуется. Перед судостроением на будущее поставлена задача повышения качества постройки судов и снижения ее себестоимости, роста производительности труда на основе комплексной механизации и автоматизации производства, модернизации устаревшего оборудования и внедрения передовых технологических процессов, использования новейших достижений науки и техники при постройке судов.
В связи с такой, обозначившейся еще в середине 80-ых годов целью судостроения, на судостроительных предприятиях получили широкое распространение блочный способ, поточно-позиционны метод постройки судов, механизация и автоматизация процессов обработки и сборки, улучшение условий труда судостроителей.
В последние десятилетия сложились следующие основные направления развития технологии судостроения:
совершенствование существующих и разработка новых методов постройки судна, в том числе основанных на модульном принципе;
применение математических методов и вычислительной техники при технологической подготовке производства и управления технологическими процессами;
механизация и автоматизация производственных процессов, в том числе с применением производственных роботов, роботизированных технологических комплексов и т. п.
разработка принципиально новых технологических процессов основанных на новых физических явлениях (лазерная и плазменная технологии и др.) и применении новых, более технологических материалов, высокопроизводительного оборудования, в том числе с ЧПУ, высокоточных средств измерения;
экономия материальных энергетических трудовых финансовых и других ресурсов при создании судов.
создание безопасных условий труда и экологически чистых технологий при постройке судов.
Заданием на курсовое проектирование определено рассмотреть вопросы, связанные с основными положениями принципиальной технологии и организации постройки траулера проекта 50010.
Краткая характеристика судна:
Проект 50010 – это посольно-свежьевой рыболовный морозильный дизельный траулер для Баренцева моря, с кормовым тралением – морское металлическое одновинтовое(ВРШ) судно с баком и ютом, кормовым расположением машинного отделения.
Главные размерения и характеристика судна представлены в таб.1.0.
Главные характеристики судна. Таблица.1.0.
|
Наименование |
Значение |
| Длина наибольшая, м | 38,5 |
| Длина расчетная, м | 34,8 |
| Ширина расчетная, м | 10,2 |
| Высота борта расчетная, м | 6,7 |
| осадка по летнюю грузовую марку | 4,23 |
| высота междупалубных пространств: | |
|
- в жилых и служебных помещениях, м - в грузовом трюме N 1 |
2,3 2,4 3,1 1,2 |
|
- в грузовом трюме N 2 высота двойного дна, м |
|
|
Коэффициенты полноты: - общий - ватерлинии - мидель-шпангоута |
δ= 0,540; α =0,750; β=0,893; |
| Водоизмещение наибольшее, т | 911 |
| при осадке по летнюю грузовую марку | 950,0 |
| при выходе на промысел с полными запасами и тарой, т | 865,1 |
| при осадке порожнем, т | 621,3 |
| Вес голого корпуса, т | 386,45 |
| Спусковой вес судна, т | 522,685 |
| Осадка в грузу, м | 4,23 |
| погибь бимсов | отсутствует |
| седловатость | отсутствует |
Траулер предназначен для автономного или экспедиционного промысла рыбы тралом или кошельковым неводом, заморозки улова, временного хранения продукции с последующей доставкой в порт или передачей на транспортные рефрижераторы.
Постройку судов проекта 50010 предполагается осуществить на уровне современного судостроения с применением высокопроизводительных процессов, с механизацией производства, корпусных, корпусодостроечных, механомонтажных и трубомедницких работ.
1.Разработка принципиальных указаний по производственному процессу постройки судов
1.1 Технологический анализ производственных условий постройки судна
Этот раздел дипломного проекта отводится для оценки возможностей базового (заданного) предприятия и аргументированного выбора, на базе этой оценки, метода постройки судна, схемы формирования корпуса судна при постройке, разбивку корпуса судна на построечные элементы, принципиальную технологию постройки судна.
В качестве критерия для разделения судостроительных предприятий на классы принимается спусковая масса строящегося судна. В дипломном проекте по источнику [1] спусковую массу судна рекомендуется условно принимать равной массе судна порожнем, определяемой по данным проектной спецификации. Однако, по имеющейся технической документации проекта 50010, имеется конкретное, более точное значение спусковой массы судна, равное 522,685т (см. таб. 1.0.).Если принимать это значение за базовое, то по приложению источника [1] рассматриваемое судостроительное предприятие причисляется к III-му классу. В дипломном же проекте я буду рассматривать принципиальную схему постройки корпуса на заводе «Янтарь». Ряд технологических и организационных решений далее принимаются с учетом установленного класса предприятия, а также других характеристик производственных условий постройки судов (программы и серийности постройки судов, типа и размеров построечного места, типа и грузоподъемности транспортных и грузоподъемных средств, основных характеристик корпусных цехов и участков). Поэтому необходимо отметить влияние вышеперечисленных производственных условий на выбор технологического процесса и организацию постройки судна.
В состав предприятия, согласно заданию на дипломный проект, входят:
а) Цех (участок изготовления деталей):
Количество пролетов – 2
Размеры пролетов, м – 96х24х10
Крановое оборудование:
количество в пролете/грузоподъемность (т) – 2/3
тип – мостовые
Размеры пролета определяют максимально возможные размеры, а суммарная грузоподъемность кранового оборудования определяет максимально возможный вес изготавливаемых в цеху деталей. Исходя из этого, возможны как блочный, так и секционный метод постройки судна.
б) Сборочно-сварочный цех.
Количество пролетов – 2
Размеры пролетов, м – 96х24х10
Крановое оборудование:
количество в пролете/грузоподъемность (т) – 1/10, 1/30
тип – мостовые
Размеры пролета определяют максимально возможные размеры, а суммарная грузоподъемность кранового оборудования определяет максимально возможный вес изготавливаемых в цеху секций. Возможен секционный метод постройки корпуса, или изготовление блоков на предстапельной площадке.
в) Построечное место
Два строительных места: Д=306м, Ш=24м. краны: 2 х 30 т, 5 х 80 т. Комплекс "Янтарь" позволяет стоить суда спусковым весом до 12000 тонн. Судостроительный эллинг: четыре дорожки Д=110м, Ш=42м. Краны: 6 х 30-90 т
На данном типе построечного места рекомендуемым считается блочный метод постройки корпуса судна.
г) Годовая программа постройки и серийность.
Предполагается постройка серии из 2 судов с годовой программой в 1 судно. Для выполнения такой программы необходимо иметь нормальный темп постройки судов. В связи с этим для выполнения программы наиболее целесообразно будет осуществление специализации цехов, участков, бригад по определенной, закрепленной за ними номенклатуре работ. Заданное построечное место обеспечивает формирование одного корпуса в год, что требуется по заданию на курсовое проектирование.
Вывод: Из выше изложенного можно сделать вывод, что возможности завода изготовителя, габариты и крановое оборудование цехов и построечного места позволяют производить формирование корпуса судна как секционным, так и блочным методом.
1.2 Технологический анализ конструкций корпуса судна
Конструктивно-технологическая характеристика судна дается на основе анализа данных, содержащихся в проектных материалах по рассматриваемому судну.
Основные сведения по рассматриваемому судну (см. также таб.1.1-1.4.):
Назначение судна:
Рыболовный морозильный траулер с кормовой схемой траления предназначен для автономного или экспедиционного промысла рыбы тралом или кошельковым неводом, заморозки улова, временного хранения продукции с последующей доставкой в порт или передачей на транспортные рефрижераторы.
Общие сведения о судне
Таблица 1.2.1.
|
Тип судна, номер проекта |
Главные размерения |
Коэффициенты полноты |
Водоиз- мещение, т |
Тип, мощность и расположение энергетической установки |
|||
|
L, м |
B, М |
H, м |
T, м |
||||
| пр. 50010 | 34,5 | 10,2 | 6,7 | 4,23 |
δ= 0,540; α =0,750; β=0,893; |
911 | Главный дизель-редукторный агрегат с дизелем фирмы "Wartsilla", мощностью 1035кВт |
Тип судна:
Морское, металлическое, среднетоннажное, одновинтовое судно, с утопленным баком, с надстройкой в средней части, со смещенным в корму расположением машинного отделения. КМµЛЗАЗ
Конструктивные характеристики полотнищ днищевых перекрытий представлены в табл. 1.2.2; балок набора в табл. 1.2.3.
Табл. 1.2.2
| Наименование перекрытия | Материал | Толщина листов, мм | Характеристика полотнища | Площадь поверхности, м2 и масса, т |
| Днищевое: | ||||
|
Наружная обшивка 2ч 80 шп. |
ВМст3сп |
10-12 |
С прямолинейными образующими одного направления и криволинейными – другого направления |
514 (44,38 т) |
|
Настил II-дна 13ч 80 шп. |
9 |
500 (35,33т) |
||
В носовой и кормовой частях судна наружная обшивка днищевого перекрытия имеет двоякую кривизну. В центральной части днищевое перекрытие не имеет кривизны(320м2), кроме скуловых частей.
Табл. 1.2.3
| Наименование перекрытия | Система набора |
Шпация, мм |
Наименование разрезных связей | Габариты(мм), длина(м), масса(т) прямых и криволинейных балок | ||
| продольная | поперечная |
Вертикальный киль |
Днищевой стрингер |
|||
| Днищевое | поперечная | 1000 | 650 | Флоры |
20.0м |
48.0м |


1.2.1 Анализ качества и стоимости материалов
При выборе корпусной стали необходимо, по мере возможности, применять стали повышенной прочности в целях получения общей экономии в расходе металла. В свою очередь, снижение веса корпусных конструкций (за счет применения сталей повышенной прочности) обеспечивает возможность увеличения грузоподъемности судна без увеличения его водоизмещения, а также увеличения скорости хода судна без увеличения мощности главных двигателей, что очень выгодно. Также очень важно учитывать свариваемость сталей
Обоснование выбора марки материала
Область экономически выгодной замены конструкции корпуса из углеродистых сталей на конструкции из низколегированных сталей определенных марок, так как разрыв в стоимости углеродистой стали, по сравнению с ранее действовавшими ценами, уменьшился.
Это обстоятельство значительно повышает экономическую эффективность применения стали МК-40 и ,главным образом, сталь 09Г2. Следует отметить что, в отличии от отечественного судостроения, стоим ость сталей за рубежом изменяется достаточно интенсивно.
Как следует из таблиц и графиков (М.К. Глозман, А.Л. Васильев), применение сталей 10ХСНД практически не целесообразно, так как имея такой же предел текучести как и 10ГС1Д. Она по цене примерно на 27%-30% дороже.
Что же касается сравнения сталей 10ХСНД и ВМст3сп, то стоимость и предел текучести стали ВМст3сп составляет примерно 0,6 стоимости и предела текучести стали 10ХСНД. Это практически приводит к тому, что при прочих равных условиях(свариваемость, пригодности к обработке, коррозионной стойкости и склонности к хрупкому разрушению и т.п.) почти во всех случаях стоимость корпусной конструкции из сталей 10ХСНД будет дороже, так как полученные конструкции из 10ХСНД весом равным 0,6 веса из стали ВМст3сп, не осуществимо даже в случае прямого пересчета по пределам текучести.
Экономия в этом случае может быть достигнута, как уже указывалось, за счет использования веса корпуса для увеличения грузоподъемности или изменения главных размерений, что, ведет к изменению стоимости механического оборудования, трубопроводов и т.п., то есть сказывается на строительной стоимости судна в целом. Так как выигрыш в весе можно использовать различно, то и экономическая эффективность может быть на одинаковой в различных случаях. Наиболее целесообразным представляется применение низколегированной стали 09Г2, которая всего на 5-8% дороже стали ВМст3сп, но имеет предел текучести на 25% выше. Не маловажную роль в выборе стали играет скорость коррозии см. табл.1.2.1(В.И.Васильев)
Скорость коррозии стали в Баренцевом море (среднеглубинный коэффициент) табл.1.2.1
| Марка стали | После проката | После отжига | После дробеметной отчистки |
| ВМст3сп | 0,15 | 0,10 | 0,07 |
| СХЛ-1 | 0,10 | 0,09 | 0,08 |
| МС-1 | 0,09 | 0,07 | 0,07 |
| МК-40 | 0,08 | 0,07 | 0,07 |
В данном проекте для основных ответственных связей корпуса: наружной обшивки, настила и набора верхней палубы, набора бортов, днища, переборок и т.д., применяется сталь ВМст3сп с пределом текучести σт=24 кг/мм2.
Настил платформ, оконечности верхней палубы, обшивка плоских переборок, надстроек, набор выгородок выполнен стали ВМст3сп, так как эти конструкции не несут больших нагрузок и толщина материала их не велика.
Для неответственных конструкций – легких выгородок, рубок, также применена сталь Вмст3сп.
1.2.2 Оценка технологичности формы корпуса судна
Основаниями для разработки формы корпуса судна служили требования технического задания, согласно которому этот тип судна должен обладать хорошими мореходными качествами и способностью работы в суровых водах Баренцева моря. Поэтому, обводы корпуса являются лекальными. Цилиндрическая вставка длинной 13,4м. Носовые шпангоуты имеет V-образную форму, имеется также носовой бульб. Кормовые шпангоуты имеют V-образную форму в крайней кормовой оконечности и U-образную форму в остальной части. Цилиндрическая вставка дает ряд технологических преимуществ:
- сокращение и упрощение плазовых и разметочных работ;
- уменьшение гибочных работ;
- сокращение количества и номенклатуры оснастки для сборки и сварки секций;
- уменьшение отходов при обработке;
- увеличение объема механизированной сборки и автоматической сварки;
- увеличение повторяемости деталей и элементов корпусных конструкций;
- снижение стоимости конструкций.
Носовой бульб дает ряд технологических недостатков:
- увеличение разметочных работ;
- увеличение количества и номенклатуры оснастки для сборки и сварки секций;
- увеличение гибочных работ;
- увеличение сложности сборки и сварки секции.
Узлы корпусных конструкций довольно сложны в оформлении. Т.е. в общем, рассматриваемое судно, как конструкцию нельзя назвать технологически (конструктивно) простым. Из-за лекальных обводов корпуса на большей части его длины применение автоматической сварки при изготовлении большинства конструкций невозможно, что существенно осложняет трудоемкость процесса.
Использование автоматической сварки возможно только при изготовлении настила двойного дна, платформ, водонепроницаемых переборок и секций бортов в районе цилиндрической вставки.
1.2.3 Технологичность деталей, узлов и секций корпуса судна
Наличие типовых деталей и узлов, обусловленное цилиндрической вставкой в составе корпуса, приводит к повышению технологичности изготовления корпусных конструкций.
В основу механизации и автоматизации сборочно-сварочного производства положены следующие принципы:
- унификация сборочных единиц – узлов и секций корпуса;
- технологичность корпусных конструкций в условиях комплексной механизации и автоматизации производства (пригодность конструкций к изготовлению на механизированных и автоматизированных линиях и участках);
- типизация технологических процессов и оборудования для механизации и автоматизации изготовления типовых конструкций.
К деталям, узлам и секциям можно предъявить ряд требований, направленных на повышение их технологичности :
- детали корпуса имеют в основном прямолинейные кромки, что сокращает время сопряжений при сборке;
- узлы корпуса (тавровые балки, флоры, стрингеры и т.д.) имеют простую форму, что снижает трудоемкость сборки.
1.2.4 Оценка технологичности корпусных конструкций с позиции их механизированного и автоматизированного изготовления
К корпусным конструкциям можно предъявить ряд требований, направленных на повышение их технологичности :
- полотнища (плоские) не должны иметь пересекающихся стыков и пазов, за исключением случаев применения листов разной длины в связи с условиями поставки проката по стандартам;
- пазы листов полотнища должны быть прямолинейными и параллельными, за исключением секций оконечностей;
- для обеспечения односторонней сварки с двусторонним формированием шва разность толщин двух смежных листов не должна превышать 2 мм.
То же самое можно сказать о судовых профилях, ребрах жесткости, кницах и фундаментах (все унифицированы, применяются альбомы типовых узлов и конструкций) которые будут изготовляться на механизированных поточных линиях завода – строителя.
Использование автоматической сварки возможно при изготовлении днищевых, бортовых (в районе цилиндрической вставки), палубных перекрытий, переборок.
Узлы корпуса: тавр, двутавр, полособульб, угольник будут изготовляться на специальных станках – кондукторах.
Тип судна и форма обводов, главные размерения, наличие цилиндрической вставки, значительного количества балок одного профиля, а также большого количества плоских и объемных секций предполагают секционный метод формирования корпуса судна. Длина судна (38,5м) также предполагает использование блочного метода формирования корпуса судна.
Исходя из этого, рационально применить блочный метод постройки корпуса судна.
1.3 Обоснование и принятие решений о схеме формирования корпуса судна и организационном методе его постройки
Обобщая выводы п. 1.1. и п. 1.2. приходим к заключению, что судно должно строиться блочным методом.
В данном случае возможен и секционный метод формирования корпуса судна, так как масса одного блока в несколько раз больше массы одной секции. А грузоподъемность кранового оборудования в сборочно-сварочном цехе (при спаренной работе грузоподъемность кранового оборудования составит 34 т.) и на построечном месте (при спаренной работе грузоподъемность кранового оборудования составит 55 т.) меньше необходимой грузоподъемности для подъема блоков (в нашем случае масса блока более 100 т.). Но главным критерием выбора метода формирования корпуса судна, в нашем случае, является трудоемкость. При блочном методе формирования корпуса судна, трудоемкость его изготовления уменьшается. При блочном методе постройки, блоки уже имеют в своем составе все(или хотя бы большинство) фундаментов под механизмы и системы, трубы доннобортной арматуры, противопожарной, осушительной системы и т.д.
В общем случае, при секционном методе формирования корпуса судна с целью увеличения скорости постройки судна целесообразно применит островную схему формирования корпуса. Эта схема дает возможность расширить фронт работы, дает возможность собирать корпус одновременно в нескольких районах, максимальное использование портальных кранов на построечном месте. Но в нашем случае этого не требуется, ввиду, серийности. Необходимо построить 2 судна, при этом годовая программа составляет 1 судно, что определяет не большую скорость постройки.
Принятый метод постройки обеспечивает широкий фронт корпусных и монтажных работ, получения минимальных общих деформаций корпуса от сварки, а также снижает объем сборочно-сварочных работ, выполняемых в закрытых судовых помещениях.
Данный метод постройки корпуса судна продиктован ограниченностью вариантов формирования корпуса на построечном месте, ограниченной грузоподъемностью кранового оборудования сборочно-сварочных цехов и продольном наклонном стапеле, габаритами сборочно-сварочных цехов, ненасыщенной годовой программой постройки судна, спецификой формы корпуса и главных размерений.
Корпус формируется на кильблоках, то есть корпус не перемещается. Работы будут производиться в одном месте. В данном случае в качестве метода организации постройки судна принимаем поточно-бригадный метод.
Вывод: метод формирования корпуса судна – блочный;
метод организации постройки судна – поточно-бригадный.
Разработка принципиальной технологии постройки корпуса судна
2.1 Разбивка корпуса судна на построечные элементы – секции, блоки секций, объемные насыщенные конструкции (ОНК)
В виду того, что годовая программа постройки предполагает невысокие темпы строительства (одно судно в год), крановое оборудование предназначено для подъема относительно нетяжелых элементов (грузоподъемность крана на построечном месте 80 т.) постройку корпуса судна целесообразно вести из секций. Масса секции не должна превышать максимальную грузоподъемность мостовых кранов при спаренной работе сборочно-сварочного цеха, равной 34 т.
Общими требованиями для разбивки корпуса судна на секции являются:
- при разбивке необходимо учитывать типоразмеры листового проката поставляемой отечественной металлургической промышленностью
- необходимо обеспечить жесткость конструкции без проведения дополнительных мероприятий;
- желательно в каждой секции иметь хотя бы одну переборку.
- монтажные стыки должны проходить на расстоянии не менее 250 мм от переборки.
При разбивке корпуса судна на секции надо учесть длину секции для обеспечения жесткости:
поперечная система набора до 8-10 м;
продольная система набора до 12-14 м.
Исходя из блочного метода формирования корпуса, габариты построечных элементов-секций должны быть максимальны. Но размеры секций ограничены требованиями по обеспечению жесткости.
С учетом вышеизложенных требований производим разбивку корпуса судна на построечные элементы. Исходя из поперечной системы набора, размеры блоков по длине не превышают 8 м, что позволяет использовать стандартный листовой прокат 8000х2000 мм и сократить отходы материала. В каждой секции устанавливается поперечная переборка, что удовлетворяет требованиям жесткости конструкции. Монтажные стыки проходят на расстоянии 300 мм от поперечной переборки.
Днищевая часть корпуса разделена на полуобъемные секции, включающие наружную обшивку днища и весь набор. По длине разделены на секции длиной до 8 м., ширина днищевой секции соответствует ширине судна 10 м.
Бортовая часть основного корпуса по длине разделена на секции, имеющими размер 8х7м. По длине судна стыки бортовых секций совмещены в одну плоскость со стыками днищевых.
Носовая оконечность включает: одну объемную секцию и две палубные. Кормовая оконечность включает в себя одну объемную, две бортовых, две палубные и секцию слипа.
Палубные секции. На палубе (как на верхней, так и на нижней) больших вырезов нет. В этом случае используем палубные секции размером 8х10м (10м – ширина судна)
По длине судна стыки палуб совмещены в одну плоскость со стыками днищевых и бортовых секций.
Главные поперечные и продольные переборки как отдельные секция.
Для рассматриваемого судна, с учетом перечисленных требований, корпус целесообразно разбить на 9 объемных и 34 плоскостных секций.
При разбивке масса секции может быть определена по следующей приближенной формуле:
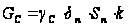
-
где
 –
удельный вес
материала
секции, т/см3
 –
средняя
толщина полотнища
секции, см
 –
площадь
поверхности
полотнища
секции, см2
 – коэффициент
учета веса
набора и других
внутренних
элементов
конструкции
секции;
В
первом приближении
значения коэффициента
могут быть
приняты равными:
- для секций переборок и настилов 1,1-1,4
- для секций бортов 1,2-1,8
- для секций днища 1,5-2,2
- для объемных высокобортных секций,
содержащих переборки и настилы 2,0-2,5
Разбивка и расчет массы секций корпуса судна сведен в таблицу:
Масса секций корпуса
Таблица 2.1.1.
| Наименование типа секции |
Район расположения ШП |
Номер секции | Масса секции, т |
| 1 | 2 | 3 | 4 |
| Носовая оконечность |
от носа
до 8 |
101 | |
| Днищевая секция блок №2 |
от 8 |
201 | |
| Поперечная переборка блок №2 | 10 | 211 | |
| Бортовая секция ПрБ блок №2 |
от 8 |
221 | |
| Бортовая секция ЛБ блок №2 |
от 8 |
222 | |
| Палубная секция блок №2 |
от 8 |
231 | |
| Палубная секция блок №2 |
от 8 |
232 | |
| Днищевая секция блок №3 |
от 21 |
301 | |
| Поперечная переборка блок №3 | 34 | 311 | |
| Бортовая секция ПрБ блок №3 |
от 21 |
321 | |
| Бортовая секция ЛБ блок №3 |
от 21 |
322 | |
| Палубная секция блок №3 |
от 21 |
331 | |
| Палубная секция блок №3 |
от 21 |
332 | |
| Днищевая секция блок №4 |
от 35 |
401 | |
| Бортовая секция ПрБ блок №4 |
от 35 |
421 | |
| Бортовая секция ЛБ блок №4 |
от 35 |
422 | |
| Палубная секция блок №4 |
от 35 |
431 | |
| Палубная секция блок №4 |
от 35 |
432 | |
| Кормовая оконечность |
от 48 |
501 | |
| Блок надстройки | От 13 до 25 | 601 |


Общий вес 519,97тонн
АБВГ- номер секции
А-номер блока
Б-тип секции: 0-объемная или днищевая
1-переборка
2-бортовая 3-палуба или платформа
В-номер секции в порядке установки
Формирование корпуса на построечном месте осуществляется секционным способом – см.схему на чертеже КП.27.1801.069.001
В сборочно-сварочном цеху изготавливаются секции. После этого в сборочно-сварочном цехе из секций собирается блок. Затем на транспортере они транспортируются на стапель, где формируется корпус. Таким образом, при заданной серийности и годовой программе постройке судов выбран наиболее оптимальный вариант технологии постройки судна.
2.2 Обоснование схемы припусков
Все операции по изготовлению корпуса судна выполняют с определенной точностью. Все отклонения регламентируются нормами в соответствующих руководящих документах, ОСТах.
В процессе постройки корпуса указанные отклонения накапливаются, что приводит к тому, что действительные размеры корпусных конструкций, в большинстве случаев, отличаются от номинальных размеров. Значительное влияние на изменение размеров оказывают сварочные деформации.
В связи с необходимостью обеспечить требуемые размеры конструкции по наружным кромкам оставляют припуски. Принимая во внимание принятую ранее схему формирования корпуса судна, вводятся следующие припуски:
секционный припуск – удаляется после изготовления секции;
блочный припуск – удаляется после изготовления блока;
стапельный – удаляемый в процессе формирования корпуса судна из секций.
В курсовом проекте производится расчет припусков для заданной секции (днищевой).
Основные зависимости для расчета ТРЦ.
 -
количество
звеньев одного
вида;
-
коэффициент
относительного
рассеивания
значений звена.
 ,
т.к. значения
звеньев распределены
по нормальному
закону.
Координата середины поля рассеивания значений составляющего звена:
 ,
мм
Полуширина поля рассеивания значений звена:
