Организация постройки траулера проекта 50010
Коэффициент относительной асимметрии поля рассеивания звена:
 – для симметричных
законов распределения
Для укорочения длины секции вследствие сварочных деформаций при монтаже и изготовлении секций нижний и верхний пределы полей рассеивания вычисляются по формулам:
 ,
мм
 ,
мм;
Координата середины поля рассеивания значений звена:

Величина
 определяется
по приближенному
методу:

Расчет секционного припуска Таблица 2.2.1
| № |
Контролируемые параметры |
n |
k |
α |
P |
δ, мм |
Di, мм |
tBi, мм |
tНi, мм |
| 1 | Погрешность вырезки листов по длине | 2 | 1 | 0 | 1 | 0,50 | 0,00 | -0,50 | 0,50 |
| 2 | Погрешность установки листов при сборке | 2 | 1 | 0 | 1 | 2,00 | 0,00 | -2,00 | 2,00 |
| 3 | Погрешность разметки мест установки крайних балок поперечного набора | 2 | 1 | 0 | 1 | 1,00 | 0,00 | -2,00 | 2,00 |
| 4 | Погрешность установки набора | 2 | 1 | 0 | 1 | 2,00 | 0,00 | -2,00 | 2,00 |
| 5 | Сварочные укорочения секции | 1 | 1 | 0 | 1 | 3,60 | -7,20 | -10,80 | -3,60 |
При
расчете погрешности
вырезки листов
по длине полуширина
поля рассеивания
значений звена
принимается
 мм
для стационарной
машины для
тепловой резки
«Гранат».
При
расчете сварочного
укорочения
по длине полуширина
поля рассеивания
значений звена
принимается
в зависимости
от длины секции
и вычисляется
по следующей
формуле
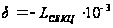 .
Для замыкающего звена получаем:
- координата середины поля рассеивания –
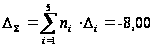 мм
- полуширина поля рассеивания –
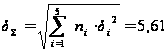 мм
- верхняя граница поля рассеивания –
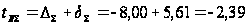 мм
- нижняя граница поля рассеивания –
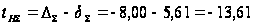 мм
Допускаемое
отклонение
-
 мм
Припуск
-
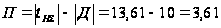 мм.
Принимаю
 мм
Расчет блочного припуска
| № п/п | Контролируемые параметры | n | k | α | P | δ, мм | Di, мм | tBi, мм | tНi, мм |
| 1 | Погрешность изготовления секции | 2 | 1 | 0 | 1 | 5,9 | -7,8 | -1,9 | -13,7 |
| 2 | Погрешность установки закладной секции | 2 | 1 | 0 | 1 | 10 | 0 | +10 | -10 |
| 3 | Погрешность установки последующих секций | 3 | 1 | 0 | 1 | 5 | 0 | +5 | -5 |
| 4 | Сварочное укорочение | 1 | 1 | 0 | 1 | 9,6 | -19,2 | -9,6 | -28,8 |
При
расчете сварочного
укорочения
по длине полуширина
поля рассеивания
значений звена
принимается
в зависимости
от длины секции
и вычисляется
по следующей
формуле
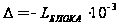 .
Для замыкающего звена получаем:
- координата середины поля рассеивания –
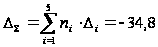 мм
- полуширина поля рассеивания –
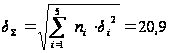 мм
- верхняя граница поля рассеивания –
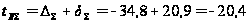 мм
- нижняя граница поля рассеивания –
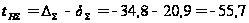 мм
Допускаемое
отклонение
-
 мм
Припуск
-
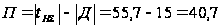 мм.
Принимаю
 мм
Расчет стапельного припуска Таблица 2.2.1
| № |
Контролируемые параметры |
n |
k |
α |
P |
δ, мм |
Di, мм |
tBi, мм |
tНi, мм |
| 1 | Погрешность изготовления блоков | 8 | 1 | 0 | 1 | 5,93 | -7,80 | -1,87 | -13,73 |
| 2 | Погрешность установки блоков | 8 | 1 | 0 | 1 | 12,00 | 0,00 | -12,00 | 12,00 |
| 3 | Сварочное укорочение | 7 | 1 | 0 | 1 | 0,01 | 7,02 | 10,53 | 3,51 |
Сварочное укорочение от сварки монтажных стыков:
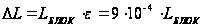 .
Для замыкающего звена получаем:
- координата середины поля рассеивания –
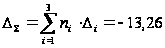 мм
- полуширина поля рассеивания –
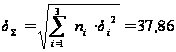 мм
- верхняя граница поля рассеивания –
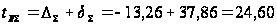 мм
- нижняя граница поля рассеивания –
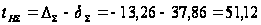 мм
Допускаемое
отклонение
-
 мм
Припуск
-
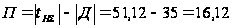 мм.
Принимаю
 мм
2.3 Принципиальные указания по технологии изготовления деталей корпусов судов
Для изготовления деталей корпусов судов предназначен цех изготовления деталей, включающий в себя: масштабный или натурный плаз, склад стали, участок первичной обработки металла и участок непосредственного изготовления деталей. Исходными данными для изготовления деталей являются карта раскроя, технологическая карта изготовления деталей.
При проектировании корпуса судна теоретический чертеж и рабочие чертежи корпусных деталей выполняются в малом масштабе (М 1:100, 1:50) и поэтому возникает необходимость уточнения размеров деталей корпуса. Для уточнения обводов судна служит плаз. На таком плазе строится теоретический чертеж корпуса по практическим шпангоутам в натуральную величину или в масштабе М 1:5, 1:10. Однако, в связи с активным внедрением ЭВМ такой плаз практически не используется, а на смену ему пришел аналитический плаз. При использовании ЭВМ создается математическая модель корпуса судна. Выходными данными с аналитического плаза чертежи деталей корпуса, растяжка наружной обшивки, программы для автоматических резательных машин и пр.
Использование ЭВМ позволяет значительно снизить время и трудоемкость плазовых работ.
2.3.1 Определение площади и схемы компоновки склада стали.
Расчет
площади склада
стали
 выполняется
с учетом массы
единовременно:
хранимой стали
и допускаемой
нагрузки на
1м2 площади,
а также способа
хранения стали
по следующей
формуле:
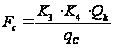
где
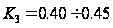 - коэффициент,
учитывающий
отношение общей
площади склада,
включая проходы
и проезды, к
полезной площади;
 -
коэффициент,
определяющий
норму хранения
стали на складе;
 - допускаемая
нагрузка на
на 1м2 полезной
площади, т/м2;
 -
общая масса
заказываемой
стали на одно
судно с учетом
отходов, т
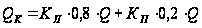 ,
здесь
 -
коэффициент,
учитывающий
отходы листовой
стали, образующиеся
при раскрое
и вырезке деталей;
 -
коэффициент,
учитывающий
отходы профильной
стали, образующиеся
при раскрое
и вырезке деталей;
 -
теоретическая
масса корпуса
судна, т;
Тогда,
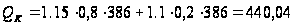 т
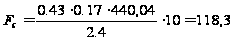 м2
Склад будет располагаться непосредственно около цеха изготовления деталей. Склад оснащен прессом и правильными вальцами. Разгрузка осуществляется мостовыми кранами с электромагнитом грузоподъемностью по 10 т. Сталь хранится по маркам и типоразмерам в горизонтальном положении, профильный прокат – в стеллажах елочного типа. Схема склада представлена на рис. 2.3
Рис 2.3 Схема склада стали
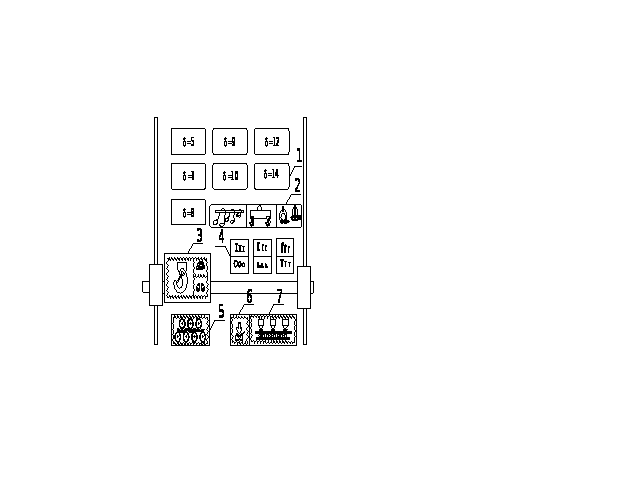
площадки хранения листового проката;
стеллажи хранения стропильного инвентаря ;
мостовой кран;
площадки хранения профильного проката; 6- пресс;
правильные вальцы; 7- линия дробеметной отчистки.
Технологические маршруты изготовления типовых деталей
По железнодорожным путям прокат поступает на склад стали, где и хранится, оттуда кранами прокат подается на вышерассмотренные участки обработки, готовые узлы и детали кранами подаются на участок комплектации, откуда механизированными автопогрузчиками и грузовиками перевозятся в сборочно-сварочный цех.
Анализ конструкции корпуса судна показал, что в соответствии с имеющейся классификацией, для дальнейшей работы могут быть выделены следующие типовые детали:
Класс 1, группа 4-листы настила II дна.
группа 6- листы настила гл. палубы, НО в районе скулы.
Класс 2, группа 3-листы настила верхней палубы.
группа 6- листы настила ВП в районе оконечностей
группа 8-листы НО в районе оконечностей
Класс 3, группа 1-кницы, бракеты, пояски
группа 3-кницы, ребра жесткости, бракеты
группа 5- пояски с бракетами
Класс 5, группа 1-ребра жесткости
группа 6-набор
|
Технологические маршруты изготовления типовых деталей Таблица 2.3.2 |
| Класс | Группа | S,мм; № профиля | Шифр операции | Наим. и тип оборудования |
| 1 | 2 | 3 | 4 | 5 |
| 1 | 4 | S8-11 | 11(Предварительная правка листов в листоправильных вальцах) |
Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34(Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 51 (Тепловая резка на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
| 45(Маркировка) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 1 | 6 | S10-12 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21 (Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34 (Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 51 (Резка тепловая на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
| 47 (Маркировка) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 81 (Гибка на вальцах) | Гибочные вальцы | |||
| 63 (Тепловая разделка кромок и снятие ласок) | Газорезательный автомат «Кристалл» | |||
| 2 | 3 | S8-12 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34(Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 51 (Тепловая резка на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
| 45 (Маркировка) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 2 | 6 | S8-12 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34 (Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 51 (Тепловая резка на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
| 45 (Маркировка) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 81(Гибка на вальцах) | Холодная гибка листов в вальцах | |||
| 2 | 8 | S8-12 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34(Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 51 (Тепловая резка на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
| 41 (Маркировка без разметки) | Разметочно-маркировочное устройство в составе МПЛ управлением | |||
| 82 (Гибка на прессе) | Гидравлический пресс | |||
| 3 | 1 | S9-10 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 3 | 3 | 34(Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |
| 51 (Тепловая резка на машинах с программным управлением) | Газорезательный автомат «Кристалл» | |||
|
45(Маркировка) |
Разметочно-маркировочное устройство в составе МПЛ управлением | |||
| 3 | 5 | S9-10 | 11(Предварительная правка листов в листоправильных вальцах) | Листоправильные вальцы |
| 21(Дробеметная очистка листовой стали) | Дробеметная машина в составе МПЛ обработки стали | |||
| 34(Грунтовка в специальных агрегатах) | Камера грунтовки в составе МПЛ обработки стали | |||
| 58 (Резка на гильотине) | Гильотина | |||
| 45(Маркировка) | Разметочно-маркировочное устройство в составе МПЛ управлением | |||
| 5 | 1 | Г10 - 12 | 102 (Правка профильного проката в холодном состоянии на прессах типа «Бульдозер») | Горизонтально-гибочный пресс типа «Бульдозер» |
| 201 (Дробеметная очистка профильного проката) | Дробеметная машина в составе МПЛ обработки стали | |||
| 304 (Грунтовка в специальных установках) | Камера грунтовки в составе МПЛ обработки стали | |||
| 404 (Маркировка и разметка профилей по эскизам) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 503 (Резка профилей) | Газорезательный аппарат входящий в МПЛ | |||
| 604 (Зачистка кромок от грата) | Ручная шлифовальная машинка | |||
| 701 (Правка деталей из профильного проката) | пресс типа «Бульдозер» | |||
| 5 | 6 |
Г12 Г14а Г18а |
102 (Правка профильного проката в холодном состоянии на прессах типа «Бульдозер») | Горизонтально-гибочный пресс типа «Бульдозер» |
| 201 (Дробеметная очистка профильного проката) | Дробеметная машина в составе МПЛ обработки стали | |||
| 304 (Грунтовка в специальных установках) | Камера грунтовки в составе МПЛ обработки стали | |||
| 404 (Маркировка и разметка профилей по эскизам) | Разметочно-маркировочное устройство в составе МПЛ | |||
| 503 (Резка профилей) | Газорезательный аппарат входящий в МПЛ | |||
| 803 (Гибка профильного проката) | Гибочные вальцы |
Для разработки рабочих технологических процессов, технологических маршрутов изготовления деталей, применяют специальную шифровку операций обработки, так называемую классификацию. Такая классификация облегчает разработку технологических процессов изготовления деталей и составления оптимальных технологических маршрутов. Ориентируясь на классификатор, выбирают оборудование.
Принципиальные указания по технологии изготовления узлов, секций
Для данного судна узлы, секции и блоки секций предполагается изготавливать в сборочно-сварочном цеху. Сборочно-сварочный цех будет оснащён:
- для изготовления бортовых секций – сборочно-сварочные постели со съемными лекалами
- для изготовления секций верхней палубы – сборочно-сварочная постель со съемными лекалами
- для изготовления плоских секций, платформ, переборок и остальных палуб – решетчатыми стендами;
- для изготовления днищевых секций – сборочно-сварочные стенды (сборка на настиле II-дна).
- для изготовления блоков оконечности – объемными постелями.
Унифицированные узлы:
-сварные
тавровые балки
: карлингсы,
рамные бимсы,
шпангоуты,
продольные
бортовые стрингера
и др., длинной
до 8м прямой
формы, размерами

-полотнища: имеется большое количество плоских секций (бортовые секции в районе цилиндрической вставки, секции переборок, настил нижней палубы). Эти полотнища соединяются только по пазам.
При изготовлении сварных тавровых балок целесообразно использовать специализированный станок СКТ-12-1 (станок механической сборки и автоматической сварки в среде углекислого газа, станок обслуживают всего два человека.). Общая протяженность тавровых балок на судне не менее 1000 м
Технологические схемы изготовления типовых узлов, секций. Таблица 2.4.1.
| Краткая конструктивно-технологическая характеристика типовой корпусной конструкции | Шифры последовательности выполняемых работ | Наименование средств технологического оснащения |
| 1 | 2 | 3 |
| Сварной тавровый профиль | 6 (пробивка контрольной линии на стенке балки) | Рулетка, намеленная нить |
| 4 (сборка и сварка тавровой балки на станке) | Станок для сварки тавровых балок | |
| 149 (снятие узла с оснастки) | Струбцина, кран | |
| 152 (замеры узла) | Рулетка, угольник | |
| 153 (сдача на комплектность) | ||
| 156 (маркирование) | Маркировочный карандаш | |
| Полотнища секций | 2 (подготовка сборочно-сварочного стенда) | Сборочно-сварочный стенд, теодолит |
| 13 (сборка полотна по пазам и стыкам) | Мостовой кран, струбцина, монтажный ломик, эл. прижимы, шлифмашинки, ручная дуговая сварка | |
| 14 (прижатие полотнища к стенду грузами) | Мостовой кран, технологические грузы | |
| 17 (установка выводных планок) | Аппарат РДС, приварные планки | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 18 (сварка пазов и стыков полотна) | Автоматическая сварка | |
| 145 (освобождение от временных закреплений) | Газовый резак | |
| 149 (снятие узла с оснастки) | Мостовой кран, струбцина | |
| 10 (контроль сварных швов) | Мел, керосин | |
|
147 (контуровка) 1)проверить размеры 2)удалить припуски |
Рулетка Газовый резак |
|
| 152 (замеры узла) | рулетка | |
| 153 (сдача на комплектность) | ||
| 156 (маркирование) | Маркировочный карандаш | |
| Днищевая секция | 2 (подготовка стенда) | Сборочно-сварочный стенд, теодолит |
| 24 (укладка полотнища настила II-дна на стенд) | Мостовой кран, траверза |
|
| 35 (разметка базового полотнища) | Намеленная нить, керн, теодолит, циркуль | |
| 57 (установка высокого набора) | Мостовой кран, траверза, РДС | |
| 64 (установка деталей россыпи) | РДС | |
| 30 (удаление временных закреплений) | Газовый резак | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 65 (сварка набора) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 142 (установка и приварка доизоляционного насыщения) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 10 (контроль сварных швов) | Мел, керосин | |
| 67(проверка высокого набора по высоте) | Рулетка, угольник | |
| 72 (установка полотнища на набор) | Мостовой кран, траверза, РДС | |
| 73(установка листов криволинейной части Н.О. на набор) | Мостовой кран, траверза, распоры, РДС | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 78 (сварка Н.О.) | Аппараты для автоматической и полуавтоматической сварки | |
| 142 (установка и приварка доизоляционного насыщения) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 144 (установка и приварка обухов для кантования и транспортировки) | Обуха, РДС | |
| 10 (контроль сварных швов) | Мел, керосин | |
| 145 (освобождение от временных закреплений) | Резак | |
|
147 (контуровка) 1)проверить размеры 2)удалить припуски |
Рулетка резак |
|
| 148 (нанесение контрольных линий) | Теодолит, несмываемые чернила, кисть | |
| 149 (снятие узла с оснастки) | Газовый резак | |
| 150 (кантование) | Мостовой кран | |
| 151 (подварка швов) | Аппарат для полуавтоматической сварки в среде СО2 и РДС | |
| 66 (приварка набора к полотнищу) | Теодолит, несмываемые чернила, кисть | |
| 143 (установка и приварка доизоляционного насыщения после кантовки) | Мостовой кран, резак, траверза | |
| 10 (контроль сварных швов) | Мостовой кран | |
| 152 (замеры узла) | рулетка | |
| 153 (сдача на комплектность) | ||
| 154 (испытания на непроницаемость) | Вода(воздух) компрессор | |
| 156 (маркирование) | Белила, кисти | |
| 155 (грунтовка) | Грунт, кисти | |
| Бортовые секции | 1 (подготовка сборочно-сварочной постели) | Сборочно-сварочная постель. |
| 32 (сборка и сварка криволинейного полотнища с прямым участком) | Теодолит. Мел. Комплекты съемных лекал. | |
| Захват и подача листов | Мостовой кран. Струбцина. | |
| Ориентация листов | Монтажный ломик. | |
| Обжатие к оснастке | Домкраты. Талрепы. | |
| Соединение листов | Электроприхватки РДС | |
| Закрепление к оснастке | Приварные планки. Полуавтоматическая сварка в среде СО2. | |
| Контроль качества сборки | Щуп. Рулетка. | |
| 10 (контроль сварных швов) | Мел. Керосин. | |
| 34 (проверка обводов полотнища) | Ватерпас, рулетка, угольник | |
| 35 (разметка полотнища) | Намеленная нить. Керн. | |
| 38 (установка ребер жесткости главного направления на полотнище) | Мостовой кран. Прижимы. Аппарат для полуавтоматической сварки в среде СО2 | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 40 (приварка набора главного направления) | Полуавтоматическая сварка в среде СО2. | |
| 47 (установка перекрестного набора) | Мостовой кран. Прижимы. Аппарат для полуавтоматической сварки в среде СО2 | |
| 64 (установка деталей россыпи) | Аппарат РДС | |
| 30 (удаление временных закреплений) | Газовый резак | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 65 (сварка набора между собой) | Полуавтоматическая сварка в среде СО2. | |
| 142 (установка и приварка доизоляционного насыщения) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 144 (установка и приварка обухов для кантования и транспортировки) | Обуха, аппарат РДС | |
| 10 (контроль сварных швов) | Мел, керосин | |
| 145 (освобождение от временных закреплений) | Резак | |
| 146 (определение изгиба секции) | Ватерпас, рулетка, угольник | |
| 149 (снятие узла с оснастки) | Газовый резак | |
| 150 (кантование) | Мостовой кран | |
| 151 (подварка швов) | Аппарат для полуавтоматической сварки в среде СО2 РДС | |
| 143 (установка и приварка доизоляционного насыщения после кантовки) | Мостовой кран, резак, траверза | |
| Мостовой кран | ||
|
147 (контуровка) 1)проверить размеры 2)удалить припуски |
Рулетка резак |
|
| 150 (кантование) | Мостовой кран | |
| 152 (замеры узла) | рулетка | |
| 153 (сдача на комплектность) | ||
| 154 (испытания на непроницаемость) | Вода(воздух) компрессор | |
| 156 (маркирование) | Белила, кисти | |
| 155 (грунтовка) | Грунт, кисти | |
| Палубная секция | 1 (подготовка сборочно-сварочной постели) | Сборочно-сварочная постель. |
| 24 (укладка полотнища настила палубы на постель) | Мостовой кран, струбцина | |
| 35 (разметка полотнища) | Намеленная нить. Керн. | |
| 38 (установка ребер жесткости главного направления на полотнище) | Мостовой кран. Прижимы. Аппарат для полуавтоматической сварки в среде СО2 | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 40 (приварка набора главного направления) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 46 (установка рамного набора) | Мостовой кран. Прижимы. Аппарат для полуавтоматической сварки в среде СО2 | |
| 64 (установка деталей россыпи) | Аппарат РДС | |
| 30 (удаление временных закреплений) | Газовый резак | |
| 7 (сдача конструкции под сварку) | Щуп, линейка, рулетка | |
| 65 (сварка набора между собой) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 142 (установка и приварка доизоляционного насыщения) | Аппарат для полуавтоматической сварки в среде СО2 | |
| 144 (установка и приварка обухов для кантования и транспортировки) | Обуха, аппарат РДС | |
| 10 (контроль сварных швов) | Мел, керосин | |
| 145 (освобождение от временных закреплений) | Резак | |
| 146 (определение изгиба секции) | Ватерпас, рулетка, угольник | |
|
147 (контуровка) 1)проверить размеры 2)удалить припуски |
Рулетка резак |
|
| 148 (нанесение контрольных линий) | Теодолит, несмываемые чернила, кисть | |
| 149 (снятие узла с оснастки) | Газовый резак | |
| 150 (кантование) | Мостовой кран | |
| 143 (установка и приварка доизоляционного насыщения после кантовки) | Мостовой кран, резак, траверза | |
| 151 (подварка швов) | Аппарат для полуавтоматической сварки в среде СО2 РДС | |
| 10 (контроль сварных швов) | Мостовой кран | |
| 152 (замеры узла) | рулетка | |
| 153 (сдача на комплектность) | ||
| 154 (испытания на непроницаемость) | Вода(воздух) компрессор | |
| 156 (маркирование) | Белила, кисти | |
| 155 (грунтовка) | Грунт, кисти | |
| Секция переборки | 2 (Подготовка сборочно-сварочной постели) | Сборочно-сварочный стенд, теодолит |
| 3 (Разметка сборочно-сварочного стенда) | Теодолит, рулетка, намеленная нить | |
| 24 (Укладка полотна) | Мостовой кран, струбцина | |
| 20 (Сборка полотна по пазам и стыку) | Мостовой кран, струбцина, молоток, скоба, клин, электроприхватки | |
| 7 (Сдача конструкции под сварку | Щуп, рулетка | |
| 14 (Прижатие полотна к постели балками) | Технологические балки | |
| 33 (Сварка полотна) | Сварочный автомат | |
| 35 (Разметка полотна) | Рулетка, намеленная нить, теодолит | |
| 46 (Установка набора на переборках) | Мостовой кран, РДС | |
| 65 (Сварка набора) | Полуавтоматическая сварка в среде СО2. | |
| 10 (контроль сварных швов) | Мел. Керосин. | |
| 107 (установка и приварка обухов для транспортировки) | Обуха. Аппарат РДС. | |
| 108 (освобождение секции от закрепления к оснастке) | Газовый резак | |
| 111 (нанесение контрольных линий) | Теодолит. Несмываемые чернила, кисть. | |
| 112,113 (снятие секции с оснастки, кантовка) | Мостовой кран, струбцина | |
| 114 (Подварка швов) | Сварочный автомат | |
| 116(Сдача секции на комплектность и качество) | ||
| 117(Испытание на непроницаемость сварных швов) | Керосин, мел, аппарат для гаммографирования | |
| 118,119(Грунтовка, маркировка) | Грунт, белила, кисть |
2.5 Принципиальные указания по технологии формирования корпуса судна на стапеле и по спуску судна на воду
Формирование корпуса судна планируется на продольном наклонном стапеле секционным методом. Стапель оснащен:
опорными устройствами;
подъемно-транспортными средствами;
стапельными лесами;
системами энергосбережения;
Опорные устройства
Опорные устройства служат для опоры и поддержания в заданном положении и наведения при стыковании отдельных секций корпуса судна в целом. Т.к. постройка судна идет без передвижки судна, то опорными устройствами служат кильблоки и клетки.
Расчет опорных устройств для постройки судна состоит в определении нагрузки, приходящейся на устройство от веса судна в период наибольшей его готовности - к моменту спуска. В нашем случае вес судна составляет 1308т.
Деревянные кильблоки выставляются на практических шпангоутах через одну шпацию. Высота кильблоков составляет 0,8-1,5м от опорной поверхности стапеля. Давление на поверхность каждого кильблока не должно превышать 70т.
Клетки набираются под корпусом в районах местных сосредоточенных нагрузок. Давление на одну клетку (опорной площадью 2000х2500) до 150т. Однако клетки при расчете опорных устройств не учитываются, полагая, что вес судна воспринимается только кильблоками. Количество клеток, устанавливаемых на стапеле, определяется в зависимости от длины судна.
Подъемно-транспортные средства.
Стапель оборудован двумя башенными кранами. Грузоподъемность башенных кранов составляет 50 т и 15т
Стапельные леса.
На стапеле применяются трубчатые легкоразборные леса следующих типов:
Передвижные, из секций;
подвесные (люльки);
Системы энергосбережения.
Системы энергосбережения включают:
силовые кабели переменного тока, напряжением 380В. Постоянный ток для электросварки подается от генератоных станций, расположенных рядом с доком;
Трубопроводы сжатого воздуха давлением 5-6 атм;
Магистрали кислорода, ацетилена и углекислого газа;
Водяной трубопровод;
Системы постоянного и переносного освещения, а также вентиляторы.
Подготовка к закладке судна на построечном месте включает: 1) разбивку построечного места – нанесение следа ДП и батоксов, построение перпендикуляров к ДП, нанесение горизонтальной базовой линии; 2) расстановку элементов опорных устройств по данным разметки построечного места и проверку их по высоте и на горизонтальность.
Разбивка построечного места и проверка положения опорных устройств входит в состав так называемых проверочных работ. К другим проверочным расчетам на построечном месте относятся определение положения секций при формировании корпуса, проверка положения в пространстве всего корпуса судна в ходе постройки, а также контроль его обводов и главных размерений.
Средствами выполнения проверки являются: металлически рулетки и метр, отвес, шланговый ватерпас, оптические приборы (теодолит, нивелир).
В нашем случае мы формируем корпус секционным методом. В доке формируется два острова, выстраивается две пирамиды. После установки производится проверка положения секций по контрольным линиям, нанесенным на теле стапеля и реперных стойках. Далее подаются другие секции. Происходит формирование оконечностей, а затем острова стремятся друг к другу, в середине закладывается завершающая (забойная) секция. Секции подаются с наведением и временным закреплением, причерчиваются и с них удаляют секционные припуски.
Затем производится установка секции, подгонка и обжатие со смежными конструкциями, проверка ее положения, временная фиксация ее положения, сдача под сварку и последующая сварка. После осуществляется контроль сварного шва.
Наиболее распространенными видами оснастки при этом являются различные стяжки (талрепы) и домкраты: винтовые, гидравлические и пневмогидравлические, а приспособлениями: клинья, струбцины, приварные угольники и т.д. Стяжки, закрепленные концами за две секции, сближают их друг с другом; домкраты – распирают.
Сварка монтажного стыка (паза) осуществляется:
наружная обшивка – полуавтоматической сваркой в среде СО2;
палубы и платформы – автоматической сваркой под слоем флюса и полуавтоматической сваркой в среде СО2;
переборки - полуавтоматической сваркой в среде СО2;
внутри двойного дна – ручной дуговой сваркой (РДС);
набор – автоматической сваркой под слоем флюса и полуавтоматической сваркой в среде СО2;
При постройке судна предусмотрен комплекс работ направленных на проверку корпуса судна на герметичность и непроницаемость. При этом отсеки заполняются водой или сжатым воздухом.
В первом случае отсеки испытывают наливом воды под напором, а наружные швы обрабатывают мелом или известью для обнаружения микротрещин. Проведение гидравлических испытаний требует проверку готовности всех конструкций и окончания всех сборочно-сварочных работ; уборки помещения; закрытия всех горловин и заделки