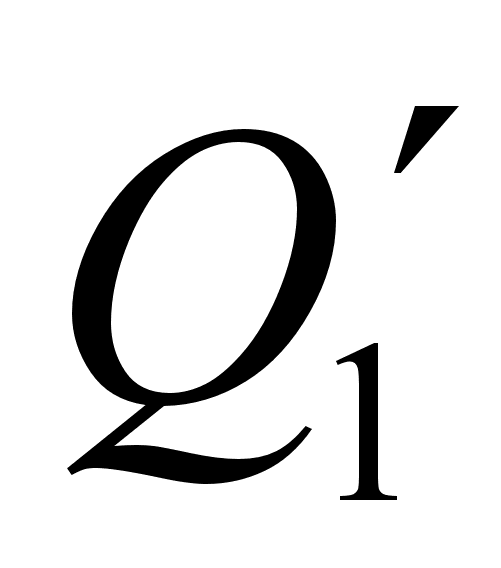Регенерация азотной и серной кислоты
Содержание H2SO4, в %, не менее
Содержание окислов азота N2O4, в %, не более
2. Кислота серная техническая регенерированная (купоросное масло)
Таблица №4 - Технические условия на H2SO4 по ГОСТ 2184-77
| № | Наименование показателей | нормы |
|
|
Содержание H2SO4, в %, не менее |
91,0 |
|
|
Содержание нитросоединений, в %, не менее | 0,2 |
|
|
Содержание прокаленного остатка, в % | 0,4 |
|
|
Содержание окислов азота N2O3, в %, не более |
0,01 |
|
|
Содержание железа, в %, не более | 0,2 |
3. Отработанные и вытесненные кислоты представляют собой тройную смесь азотной и серной кислот, а также воды.
Таблица №5 - Состав тройных смесей
| № | Наименование составных частей | Отработанной кислоты | Вытесненной кислоты |
|
|
Азотная кислота, в % | 15-22 | 15-22 |
|
|
Серная кислота, в % | 35-40 | 35-40 |
|
|
Окислы азота, в % | 4-5 | 0,5-1,0 |
|
|
Вода, в % | 33-46 | 37-49,5 |
4. Слабая серная кислота
Таблица №6 Состав слабой H2SO4 должен удовлетворять условиям ГОСТа 1500-78
| № | Наименование составных частей | Нормы |
| 1. | Содержание серной кислоты, в % | 67-70 |
| 2. | Содержание азотной кислоты, в % | 0,03 |
Топливо (природный газ)
Природный газ должен соответствовать требованиям по ГОСТ 5542-70
Таблица №7 Технические условия на природный газ
| № | Наименование показателей на 100 гр. Газа | Нормы |
|
|
|
|
|
|
Содержание сероводорода в гр., не более | 2 |
|
|
Содержание аммиака в гр., не более | 2 |
|
|
Содержание синильной кислоты в гр., не более | 5 |
|
|
Содержание смол и пыли в гр., не более | 0,1 |
|
|
Содержание нафталина в гр., не более | 10 |
|
|
Содержание кислорода в гр., не более | 1 |
Природный газ используется для получения тепла при концентрировании кислот.
Серная кислота концентрированная должна быть изготовлена в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке. По физико-техническим показателям СК должна соответствовать нормам, указанным в таблице 8 по ГОСТ 2184-77.
Таблица №8
| № | Наименование показателей | норма | |||||
| Контактная | Олеум высший | ||||||
| высший сорт | I сорт | высший сорт | I сорт | ||||
|
|
Внешний вид | Не нормируется | Маслянистая жидкость без механических примесей | ||||
|
|
Массовая доля моногидрата (H2SO4), в % |
92,5 | 94 | 92,5 | 94 | ||
|
|
Массовая доля свободного серного ангидрида (SO3) в %, не менее |
- | - | 24 | 24 | ||
|
|
Массовая доля железа, не более | 0,006 | 0,015 | 0,006 | 0,01 | ||
|
|
Массовая доля остатка после прокаливания, %, не более | 0,02 | 0,03 | 0,02 | 0,03 | ||
|
|
Массовая доля нитросоединений, %, не более | Не нормируется | Не нормируется | ||||
|
|
Массовая доля окислов азота (N2O3), %, не более |
0,00005 | 0,0001 | 0,0002 | 0,0005 | ||
|
|
Массовая доля мышьяка (As), %,не более | 0,00008 | 0,00001 | 0,00008 | 0,00001 | ||
|
|
Массовая доля хлористых соединений, в %,не более | 0,0001 | 0,0005 | Не нормируется | |||
|
|
Массовая доля свинца (Pb), %,не более | 0,001 | 0,01 | 0,0001 | 0,001 | ||
|
|
Прозрачность | Не нормируется | Разбавление | ||||
|
|
Цвет в мл. раствора, сравнение | 1 | 2 | Не нормируется | |||
Свойства готовых продуктов, сырья и полуфабрикатов.
1. Азотная кислота концентрированная HNO3 в чистом виде – бесцветная жидкость с едким, удушливым запахом; имеет удельный вес 1,5 гр/см3 ; 100% HNO3 плавится при температуре –42 ОС; кипит при температуре +86 ОС. HNO3 действует на все металлы, кроме серебра и платины. Хранится и транспортируется в алюминиевых цистернах. На свету медленно разлагается с выделением кислорода и двуокиси азота NO2. Туман азотной кислоты и окиси азота в виде NO2, N2O3 вызывает тяжелые отравления. ПДК в рабочей зоне – до 5 мг/м3 .
2. H2SO4 техническая, регенерированная. H2SO4 в чистом виде – прозрачная бесцветная жидкость. Удельный вес – 1,81-1,84 гр/см3 . Температура кипения безводной серной кислоты 275 ОС, Температура плавления 10,45 ОС.
Концентрированная СК на холоде не действует на металлы, поэтому ее можно хранить в емкостях из черного металла. ПДК туманообразной кислоты в воздухе рабочей зоны 1мг/м3 .[ ]
2.4. Химизм основных и побочных реакций [4]
При установившемся в денитрационной колонне ГБХ равновесном процессе, HNO3 из смеси кислот, поступающий в колонну на тарелку испарения, частично уходит на нижележащие тарелки, откуда снова отгоняется на тарелку испарения. В процессе дистилляции, то есть отгонки HNO3 из тройной смеси, поднимающиеся вверх пары обогащаются более летучим компонентом – HNO3, а в движущуюся вниз жидкость преходит менее летучий компонент – вода.
Процесс испарения HNO3 происходит главным образом в средней части колонны. H2SO4, пройдя эту зону, содержит в себе растворенные окислы азота, переходящие из тройной смеси. Даже если в тройной смеси не было бы растворенных окислов азота, то при частичном разложении HNO3 происходит выделение окислов, которые взаимодействуя с H2SO4, образуют нитрозилсерную кислоту:
2H2SO4 + N2O3 = 2HNSO5 + H2O + 86250 Дж.
Диоксид или четырехоксид азота, реагируя с концентрированной H2SO4, образует нитрозилсерную кислоту и азотную кислоту:
2NO2 + H2SO4 = HNSO5 + HNO3
Процесс разложения нитрозилсерной кислоты с выделением окислов азота характеризуется как процесс денитрации. Однако термин "денитрация" служит для обозначения процесса, обратного этерификации. В данном случае более правильно процесс разложения нитрозилсерной кислоты называть процессом гидролиза:
2HNSO5 + 2H2O = 2H2SO4 + 2HNO2
2HNO2 = H2O + N2O3 (жид)
N2O3 (жид) = N2O3 (газ)
N2O3 (газ) = NO(газ) + NO2(газ)
Азотистая кислота (HNO2), образующаяся при гидролизе нейстойчива и распадается:
2HNO2 = H2O + HNO3 + 2NO
Нитрозилсерная кислота является довольно стойким соединением, которое при концентрациях H2SO4 выше 70% не разлагается полностью даже при температуре кипения. При разбавлении H2SO4 водой происходит гидролиз нитрозилсерной кислоты, степень которой увеличивается с понижением концентрации H2SO4 и повышением температуры .
Таблица №9 - Зависимость степени разложения HNSO5 от концентрации H2SO4 при 15-20 ОС
|
Концентрация H2SO4, % |
Степень разложения HNSO5 , % |
Концентрация H2SO4, % |
Степень разложения HNSO5 , % |
| 98 | 1,1 | 81 | 19,4 |
| 95 | 4,0 | 80 | 27,7 |
| 92 | 7,3 | 70 | 49,8 |
| 90 | 12,4 | 57,5 | 100,0 |
Как видно из зависимости, начиная с концентрации 57,5% H2SO4, нитрозилсерная кислота совершенно отсутствует. Отработанная H2SO4, выходящая из колонны, должна содержать минимально возможное количество окислов азота. Это необходимо не только для исключения потерь N2O3 , но и устранения нитрозилсерной кислоты, обладающей сильно разрушающими свойствами.
Поэтому гидролиз HNSO5 в колонне ГБХ является важной стадией процесса. С увеличением температуры, степень гидролиза HNSO5 увеличивается. Образующийся при разложении азотистой кислоты монооксид азота незначительно растворяется в разбавленной H2SO4. Гидролиз нитрозилсерной кислоты ведут с помощью перегретого пара до 250 ОС водяного пара, который подается с таким расчетом, чтобы разбавление кислоты конденсатом соответствовало массовой доли H2SO4 68-70%. В отработанной H2SO4 содержится до 0,03% HNO3 и растворенных окислов азота. Последние образуют с H2SO4 до 0,01% HNSO5.
После стадии денитрации слабая H2SO4 отправляется на стадию концентрирования. В процессе концентрирования разбавленной H2SO4, имеющиеся в ней примеси, в частности, продукты неполного сгорания топлива (когда концентрирование ведется непосредственным соприкосновением упариваемой кислоты с топочными газами), вызывает разложение H2SO4 вследствие ее восстановления до SO4. Восстановление в основном идет за счет углерода, содержащегося в примесях и в топливе по уравнению:
2H2SO4 + С = СО2 + 2SO2 + 2 H2O
За счет этого происходят некоторые потери кислоты при ее упаривании. В процессе разгонки тройной смеси в колонне образуются нитрозные газы, которые поступают на поглощение в абсорберы. Наиболее распространенный способ поглощения нитрозных газов водой с образованием слабой HNO3. На поглощение поступают нитрозные газы различной степени окисления. Окислы азота, содержащиеся в нитрозных газах NO2, N2O4, N2O3 реагируют с водой, но монооксид NO не может реагировать с водой и для перевода его в HNO3 следует предварительно окислить его до диоксида азота:
2NO2 + H2O = HNO3 + HNO2 + 116 кДж.
N2O4 + H2O = HNO3 + HNO2 + 59,2 кДж.
N2O3 + H2O = 2HNO3 + 55,6 кДж.
Процесс поглощения нитрозных газов водой связан с растворением в ней диоксида азота, четырехоксида и трикосида азота с образованием HNO3 и азотистой кислоты.
В газовой среде вследствии взаимодействия паров воды с нитрозными газами, также получается HNO3 и азотистая кислота, но в значительном количестве. Образовавшаяся при помощи нитрозных газов азатитсая кислота – малоустойчивое соединение.
2HNO2 = HNO3 + 2NO + H2O - 75,8 кДж
Суммарная реакция образования HNO3:
2NO2 + H2O = HNO2 + HNO3
3HNO2 = HNO3 + 2NO + 2H2O
____________________________________
3NO2 + H2O = 2HNO3 + NO
N2O3 + H2O = 2HNO2
3HNO2 = HNO3 + H2O + 2NO
_______________________
3N2O3 + H2O = 2HNO3 + 4NO
Так как в нитрозных газах содержится незначительное количество триоксида азота, обычно технологические расчеты производят по NO2. Как видно из формул 2/3 поглощенного диоксида азота идет на образование HNO3, 1/3 его выделяется в виде монооксида азота.
Отсюда следует, что при поглощении водой нитрозных газов невозможно все количество NO2 превратить в HNO3, так как в каждом цикле всегда 1/3 NOх будет выделяться в газовую фазу. Монооксид азота для дальнейшей переработки должен быть окислен кислородом до двуокиси азота по уравнению:
2NO + O2 = 2 NO2
Получающаяся двуокись азота опять реагирует с водой, превращаясь на 2/3 в HNO3, а выделившаяся окись азота снова должна быть окислена. Таким образом, весь процесс поглощения распадается на ряд последовательно протекающих реакций окисления NO в NO2 и образования HNO3 из NO2.
Однако указанные поглощения не являются совершенными и нитрозные газы перед выбросом в атмосферу следует дополнительно очистить от окислов азота. Отсюда следует, что в последнем абсорбере орошение ведется не водой, а концентрированной серной кислотой, которая до 0,003% поглощает окислы азоты, выбрасываемые в атмосферу газы соответствуют санитарным нормам.
В результате поглощения получается нитрозилсерная кислота:
2 H2SO4 +N2O3 = 2 NHSO5 + H2O + 20611 кал.
H2SO4 + 2 NO2 = NHSO5 + HNO3 + 5709 кал.
2.5 Инженерные решения
В данный дипломный проект вводится ряд изменений, направленных на улучшение технологии переработки кислот и очистки отходящих газов.
1. На фазе улова окислов азота и паров азотной кислоты предусматривается внедрение дополнительной абсорбции отходящих газов концентрированной H2SO4. серная кислота реагирует с окислами азота, образуя нитрозилсерную кислоту, которая затем снова направляется в колонну ГБХ для переработки. Отходящие газы с небольшим содержанием окислов азота, выбрасываются в атмосферу.
2. Процесс регенерации отработанной кислоты переведен на автоматизированное управление с применением УВМ, что значительно снижает опасность технологического процесса и повышает качество продукции. Подача кислот в колонну ГБХ автоматизирована. Предусмотрено автоматическое отключение подачи компонентов в случае аварии.
2.6. Расчет материального баланса отделения концентрирования HNO3 [1]
Отделение денитрации и концентрирования азотной кислоты.
Состав отработанных кислот, поступающих на денитрацию:
а) от нитрации HNO3 16-26%
H2SO4 46-66%
H2O 18-28%
б) от абсорбционной установки
HNO3 50%
H2O 50%
Исходные данные для расчета
концентрация крепкой азотной кислоты – 98%
концентрация серной кислоты, поступающей в колонну – 91%
концентрация отработанной кислоты, выходящей из колонны – 70%
Расчет составлен на 1 тонну условной отработанной кислоты, поступающей в колонну ГБХ, учитывая, что ОК – 80%, а смесь азотной кислоты и воды – 20%.
Выбираем средний состав кислот:
HNO3 27%
H2SO4 45%
H2O 28%
Принимаем, что в отработанной кислоте 3% АК в виде окислов азота связаны в нитрозилсерную кислоту по реакции (1):
2H2SO4
+ N2O3
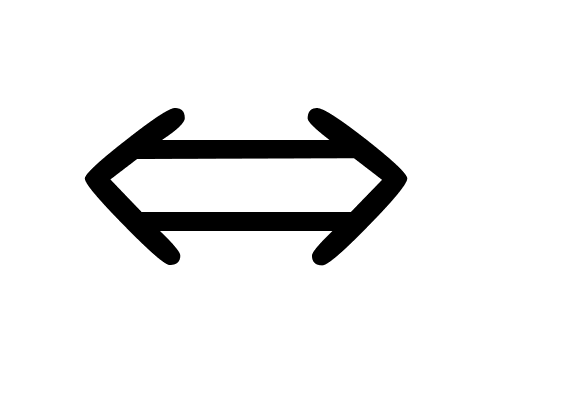 2HNSO5
+ H2O
(1)
Пересчитав состав кислот, получим:
HNO3 - 25%
H2SO4 - 45%
H2O - 26,1%
N2O3 - 0,9%
HNSO5 - 3%
Всего - 100%
В процессе разгонки кислотных смесей и гидролиза HNSO5 в колонне протекают следующие реакции:
разложение HNSO5
2HNSO5 + H2O = 2H2SO4 + NO2 (2)
разложение HNO3
2HNO32NO2
+ H2O
+ 1/2O2 (3)
2HNO3
N2 +
H2O +
2*1/2 O2 (4)
разложение N2O3
N2O3(газ)
NO
(газ) + NO2
(газ) (5)
В колонну ГБХ поступает:
1. Отработанная кислота в количестве 1000 кг,
В том числе:
HNO3 - 250 кг
H2SO4 - 450 кг.
H2O - 261 кг.
N2O3 - 9 кг.
HNSO5 - 30 кг.
2. Купоросное масло 91% - х кг.
3. Перегретый пар – у кг.
4. Воздух, подсасываемый из помещения
Из колонны выходит:
Разбавленная 70% H2SO4=
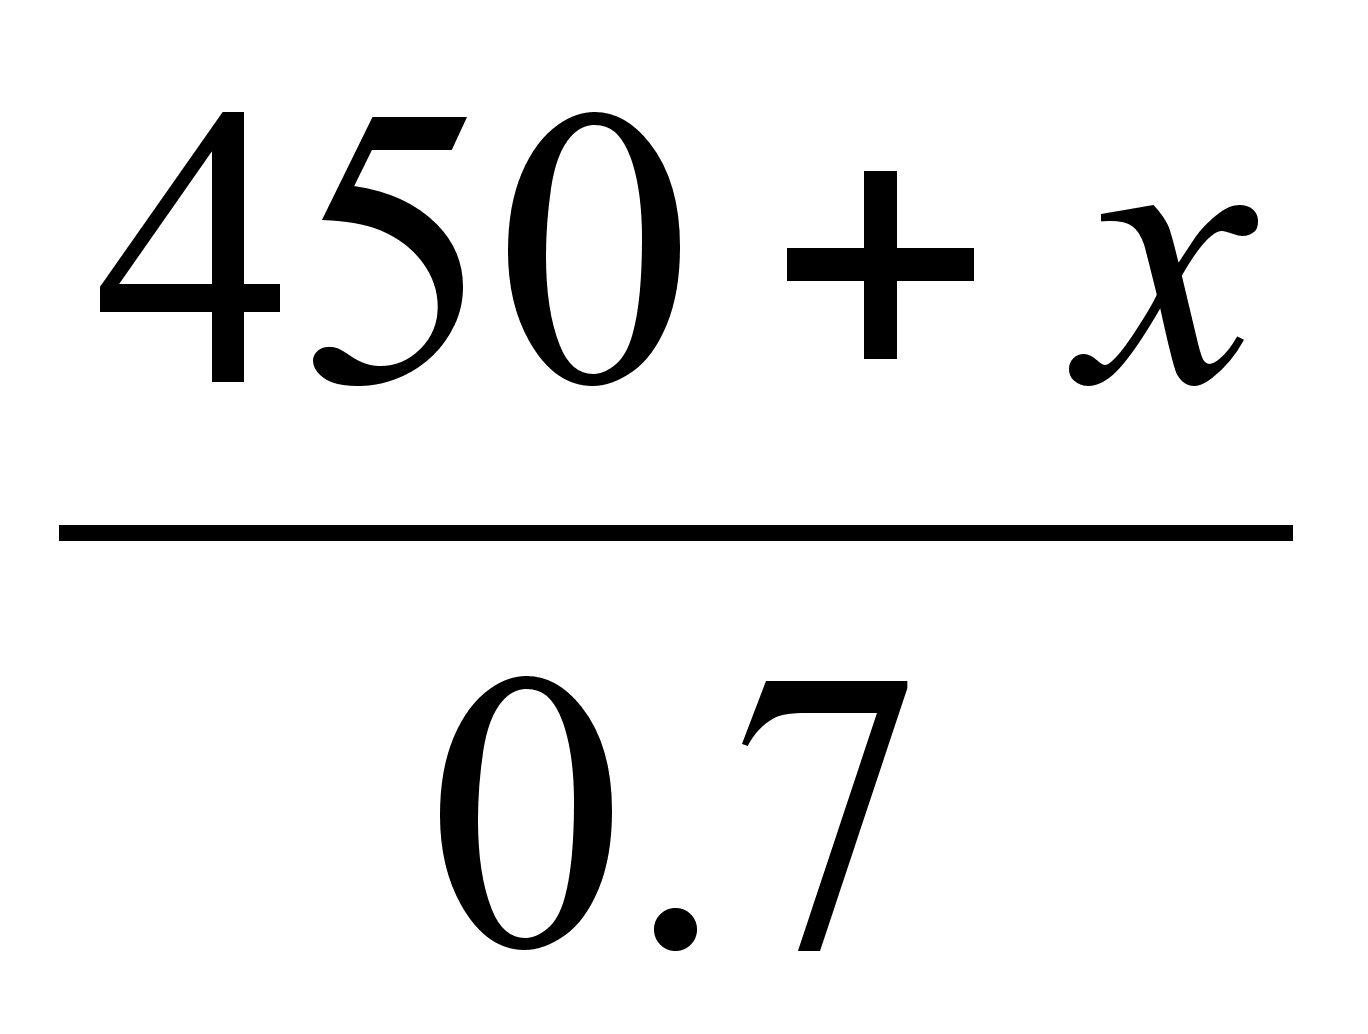 кг
Крепкая 98% HNO3 =
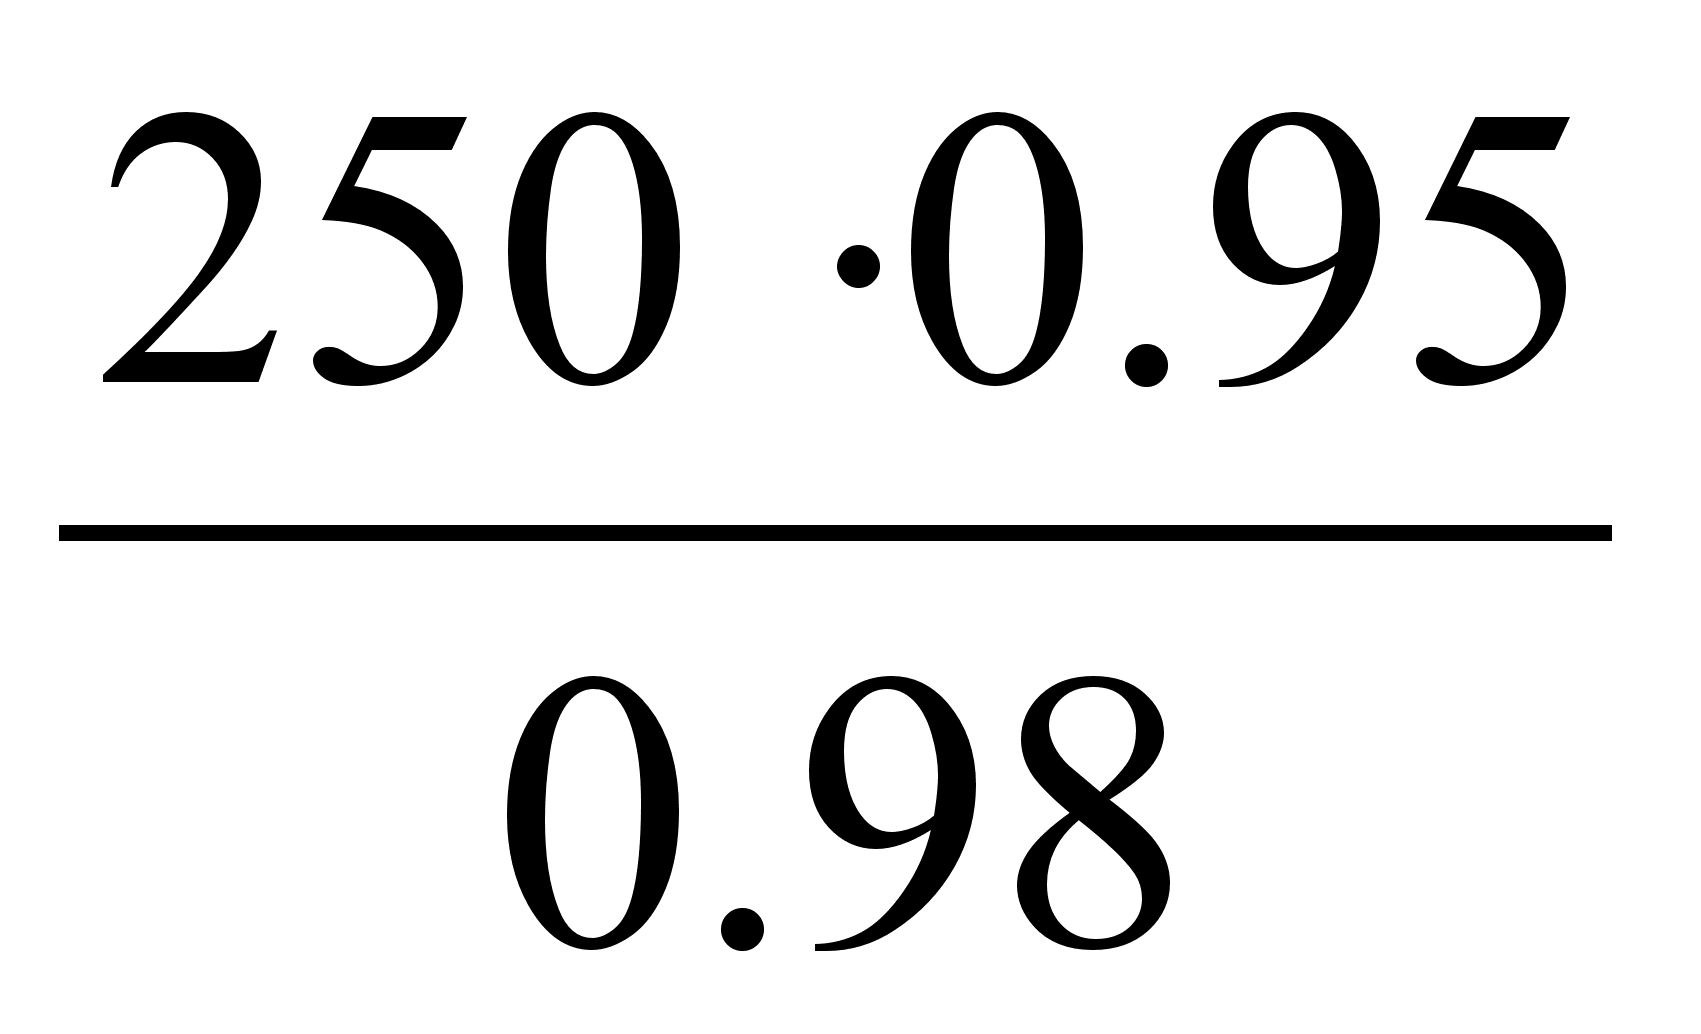 =242,3
кг
Нитрозные газы
а) в колонне 1/2 количества (1,5%) HNO3 разлагается до NO2 по реакции (3)
242,3х0,015 = 3,64 кг.
При этом образуются газообразные вещества:
NO2=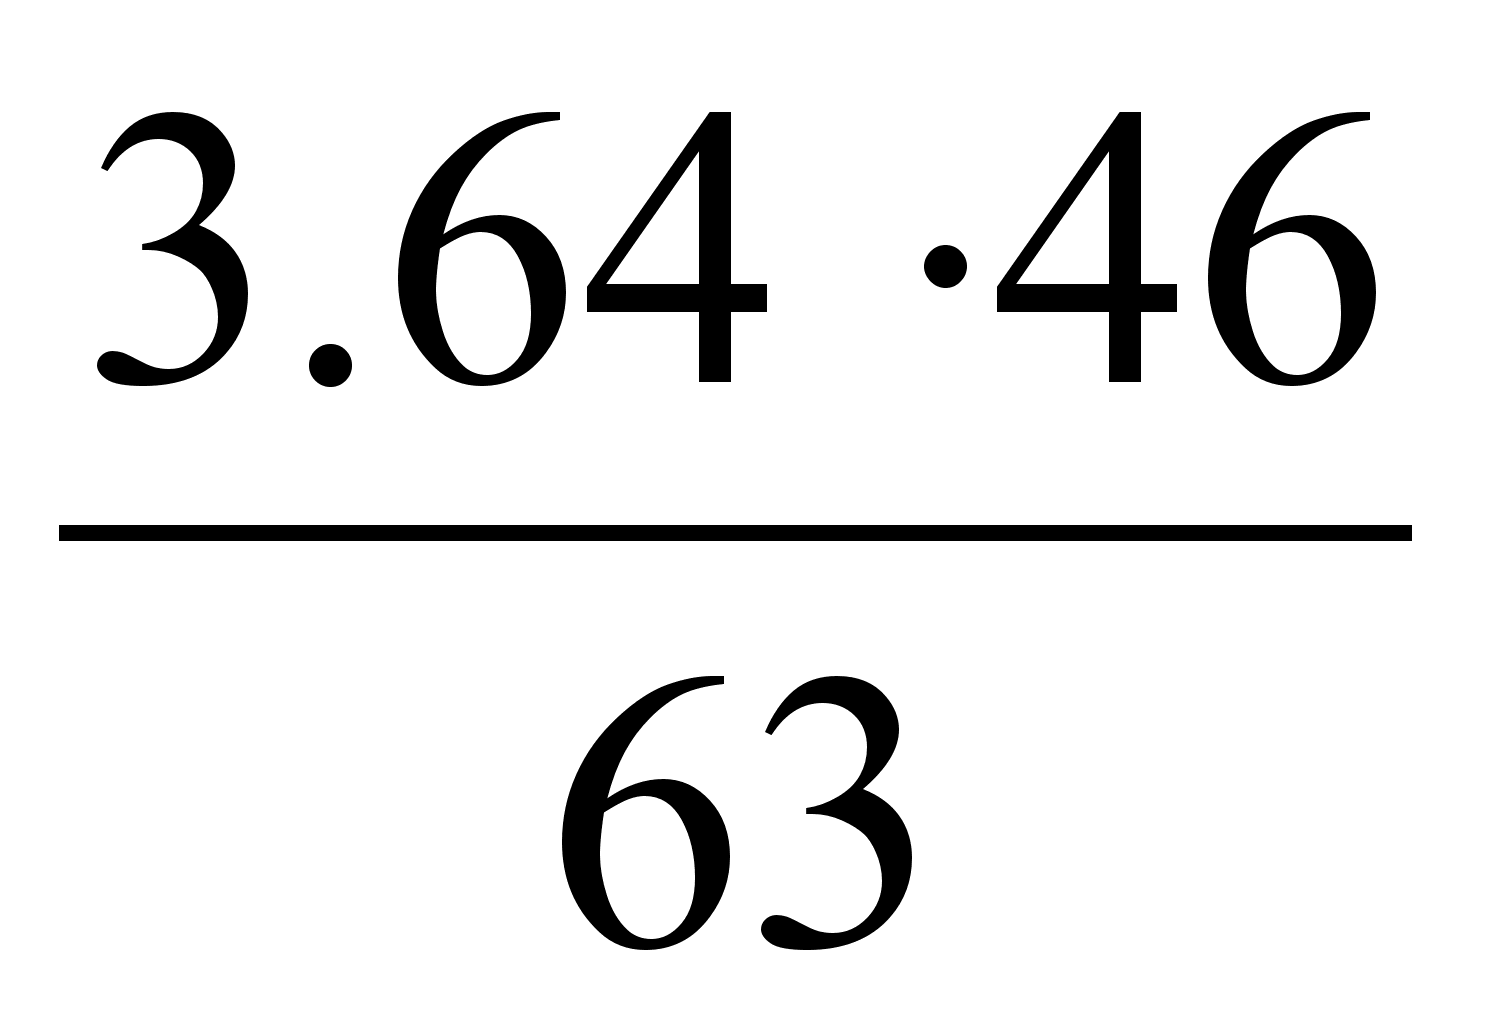 =2,65
кг
H2O
=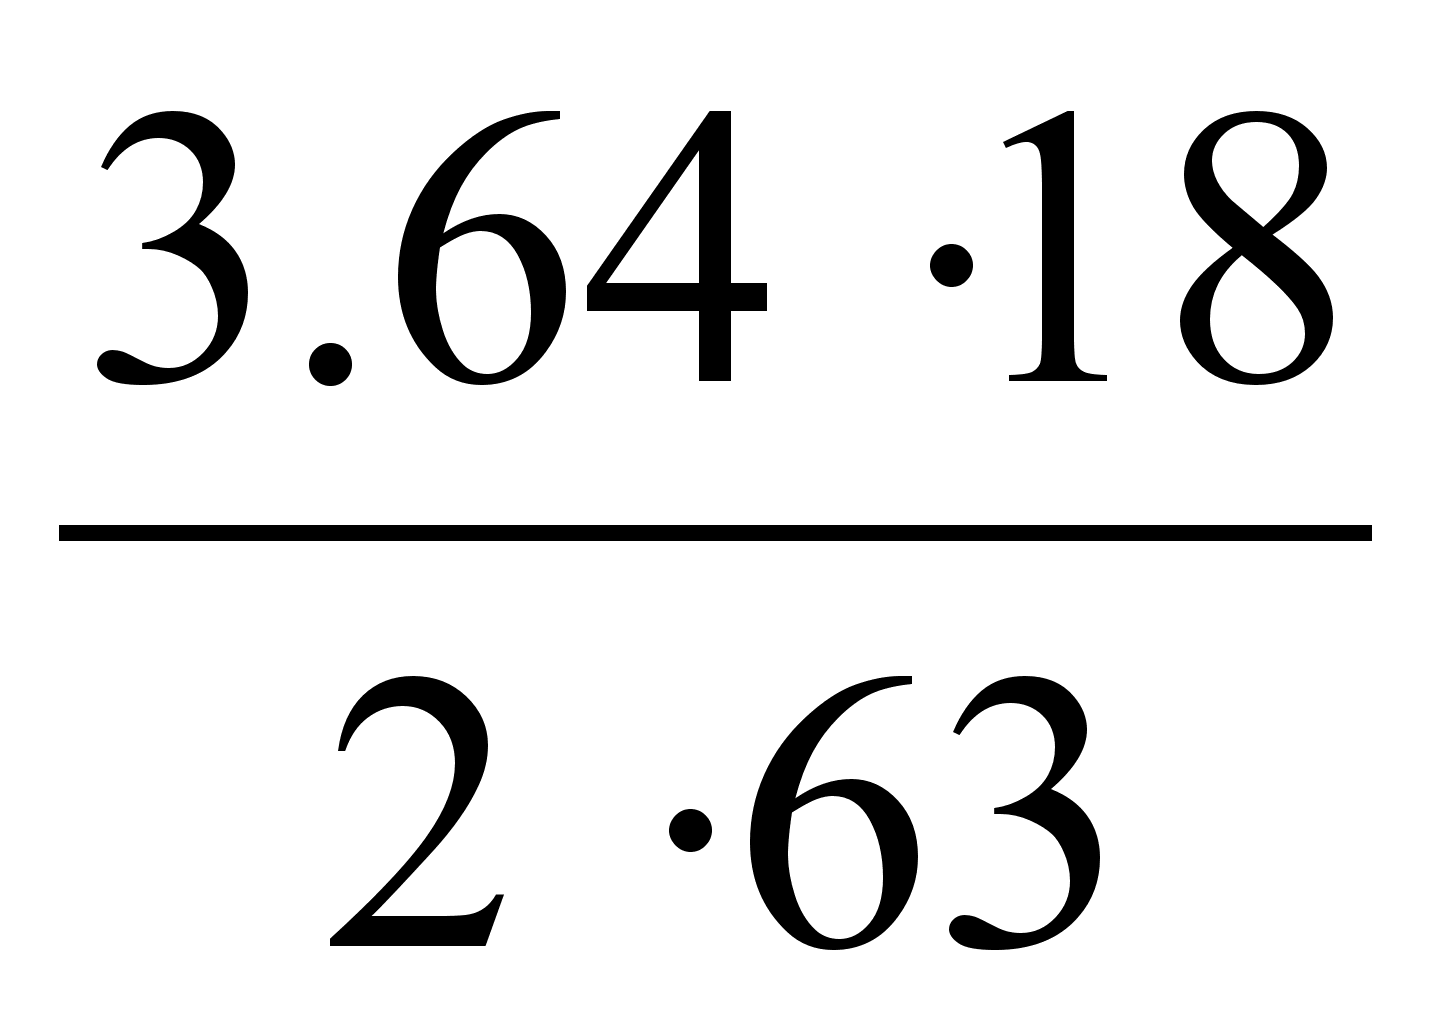 =0,52
кг
O2 =
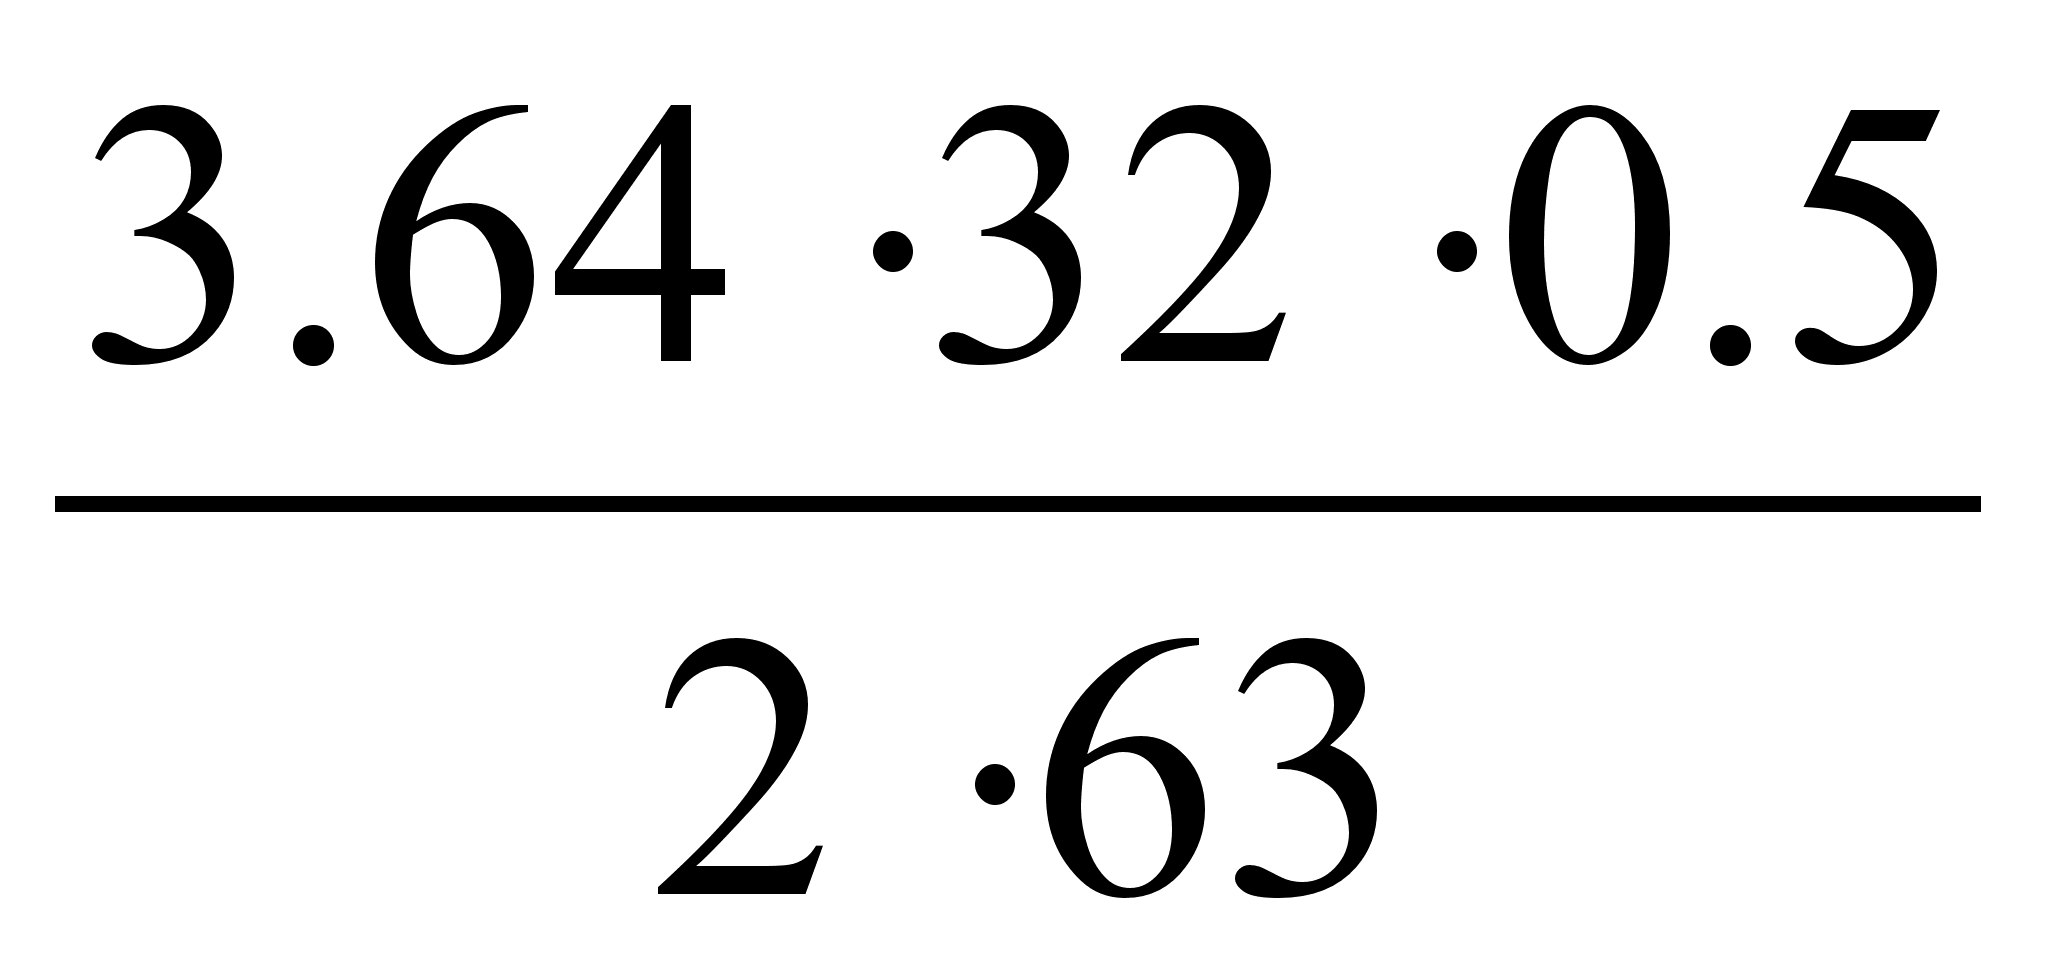 =0,46
кг.
б) по реакции (4) разлагается Ѕ количества (1,5%) HNO3 до N2:
N2=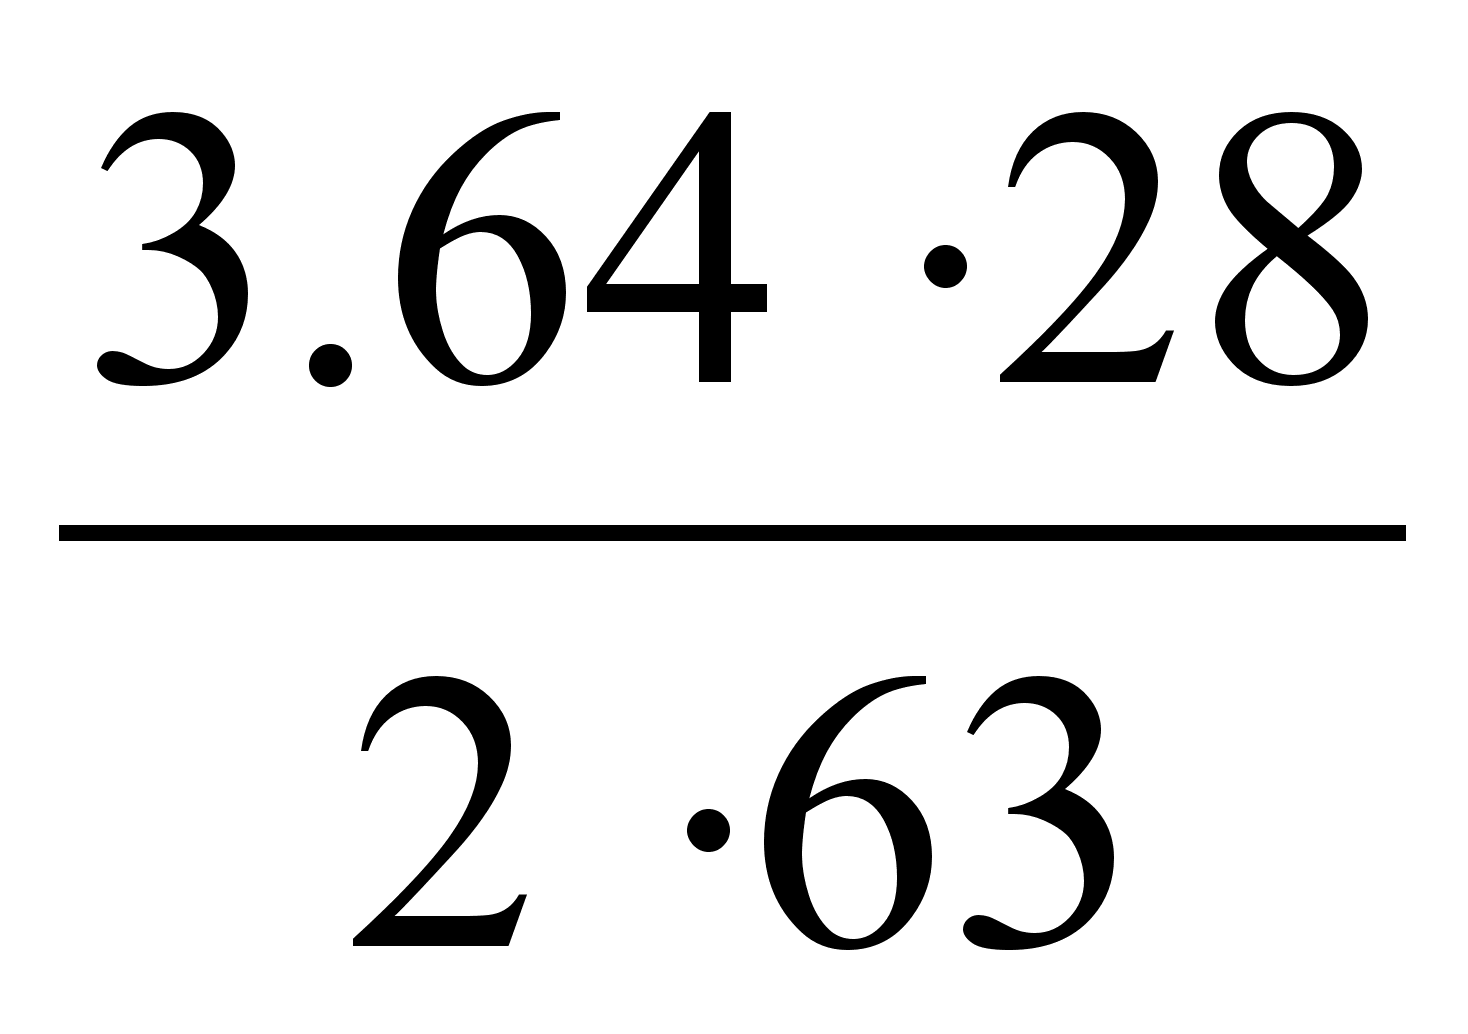 =0,81
кг.
H2O
=
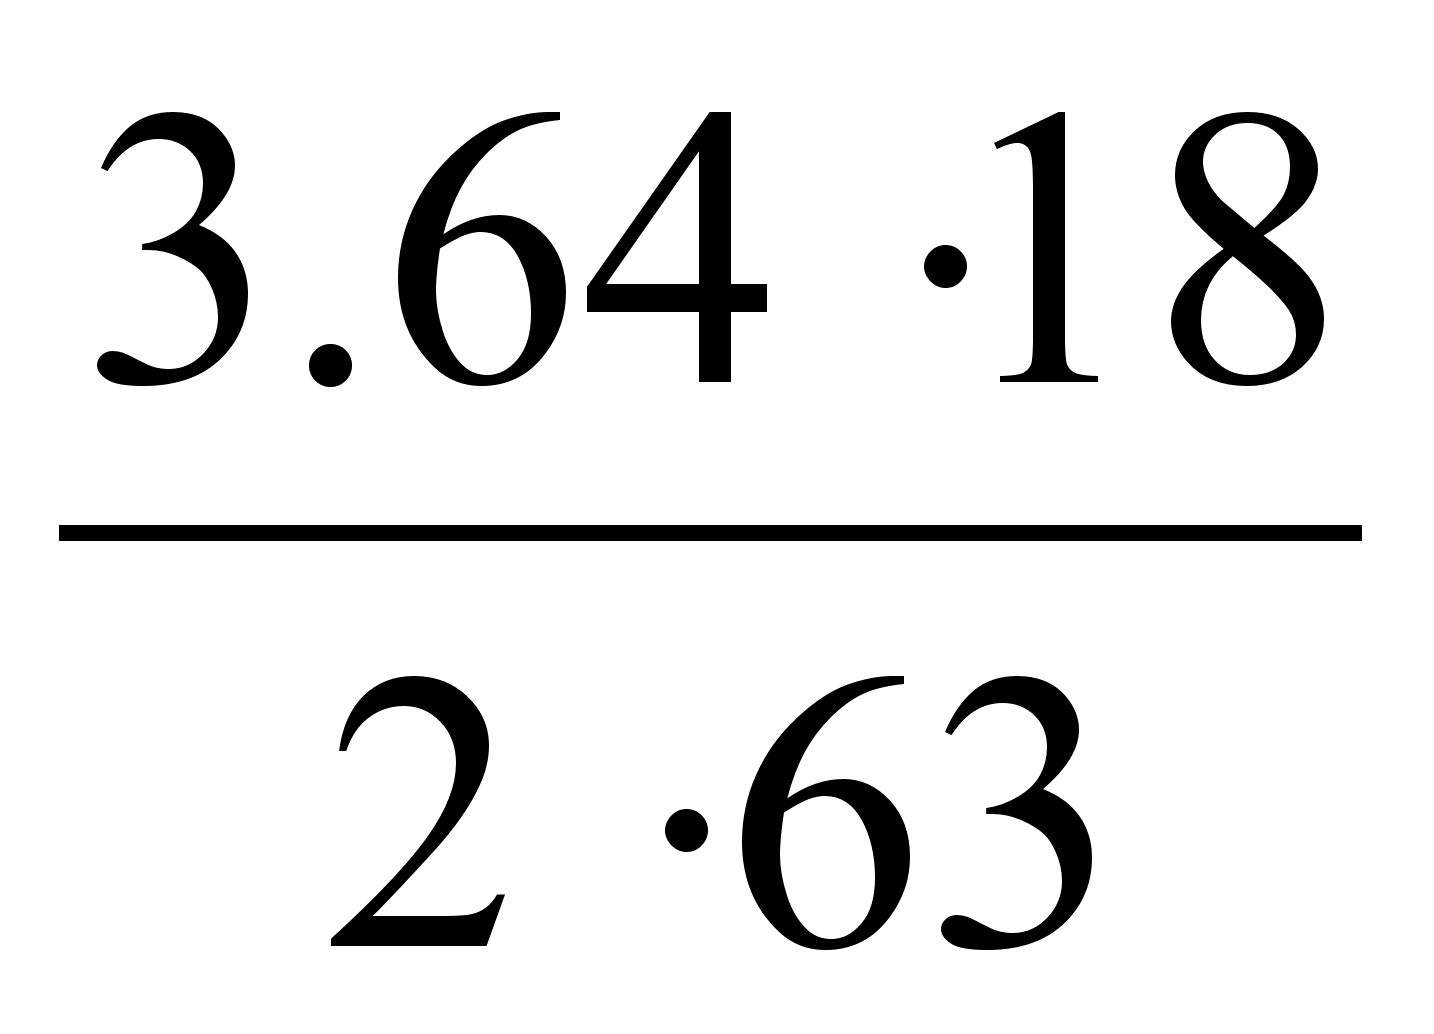 =0,52
кг.
O2 =
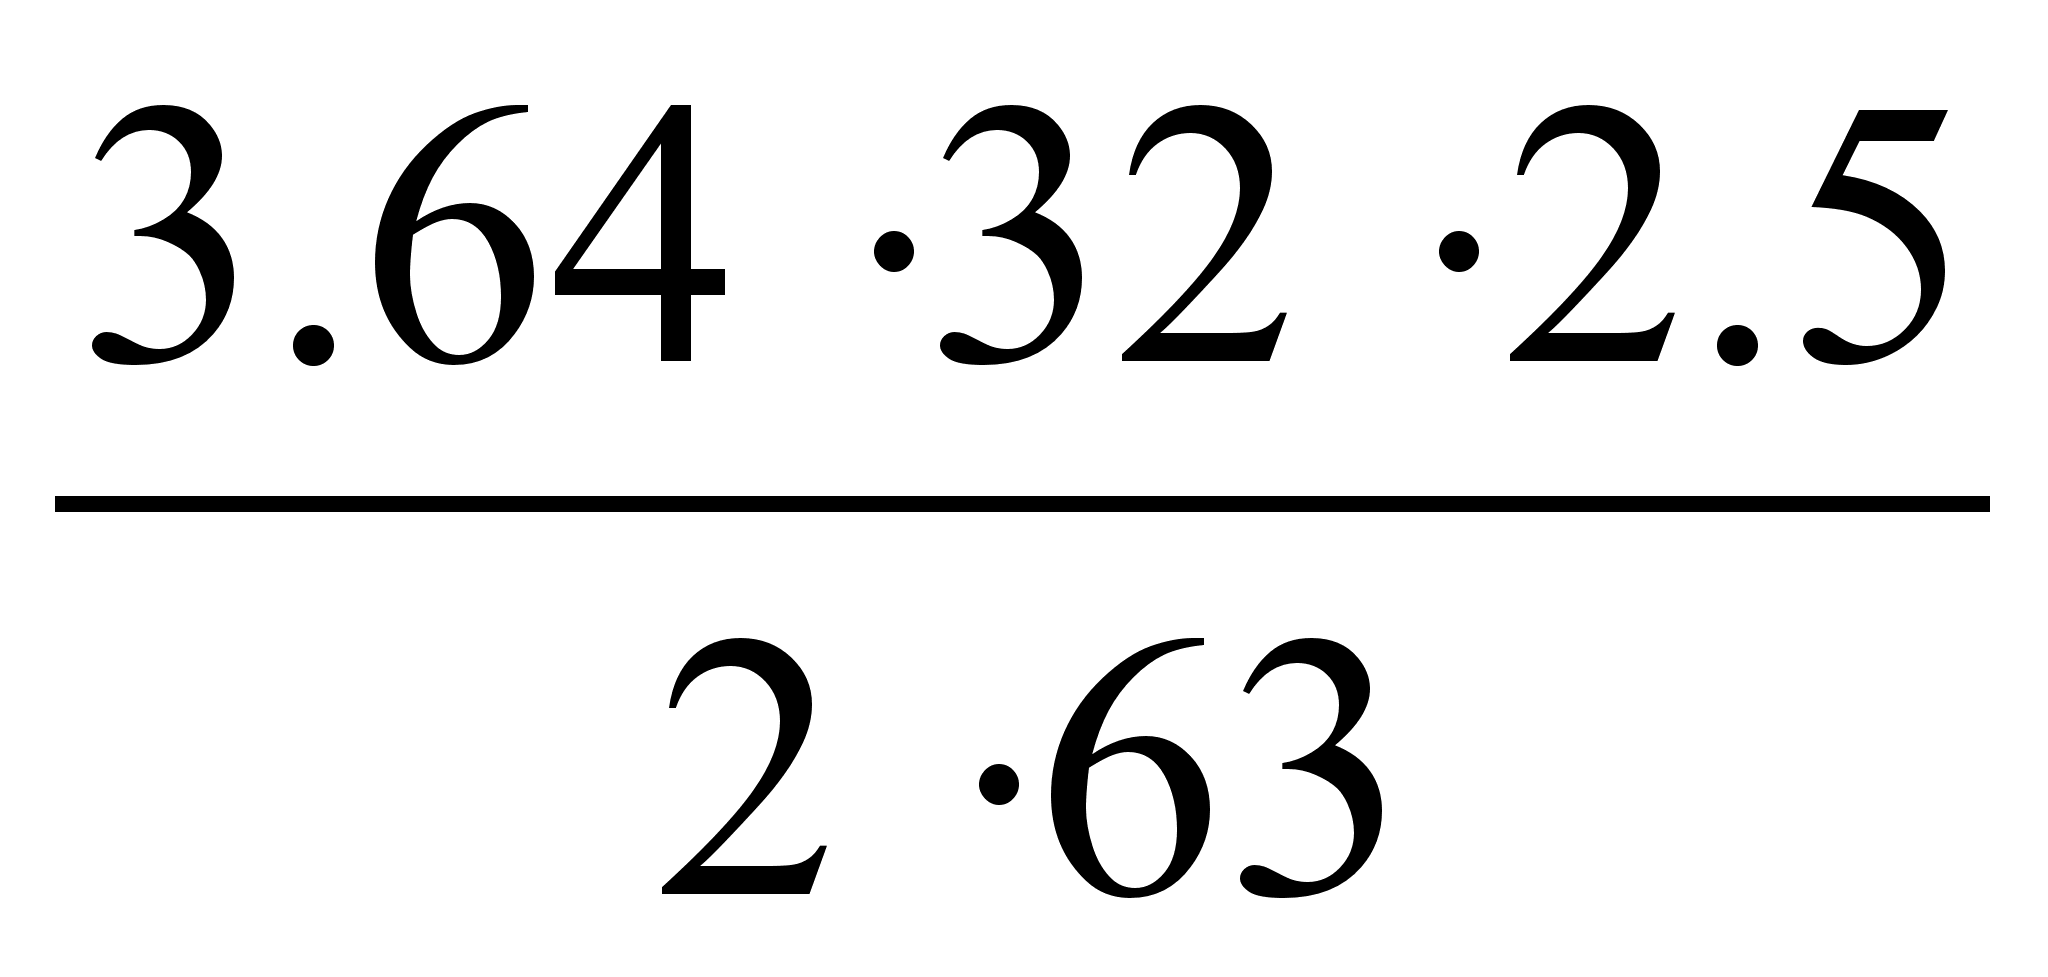 =2,3
кг
в) при разложении N2O3 по реакции (5):
NO2=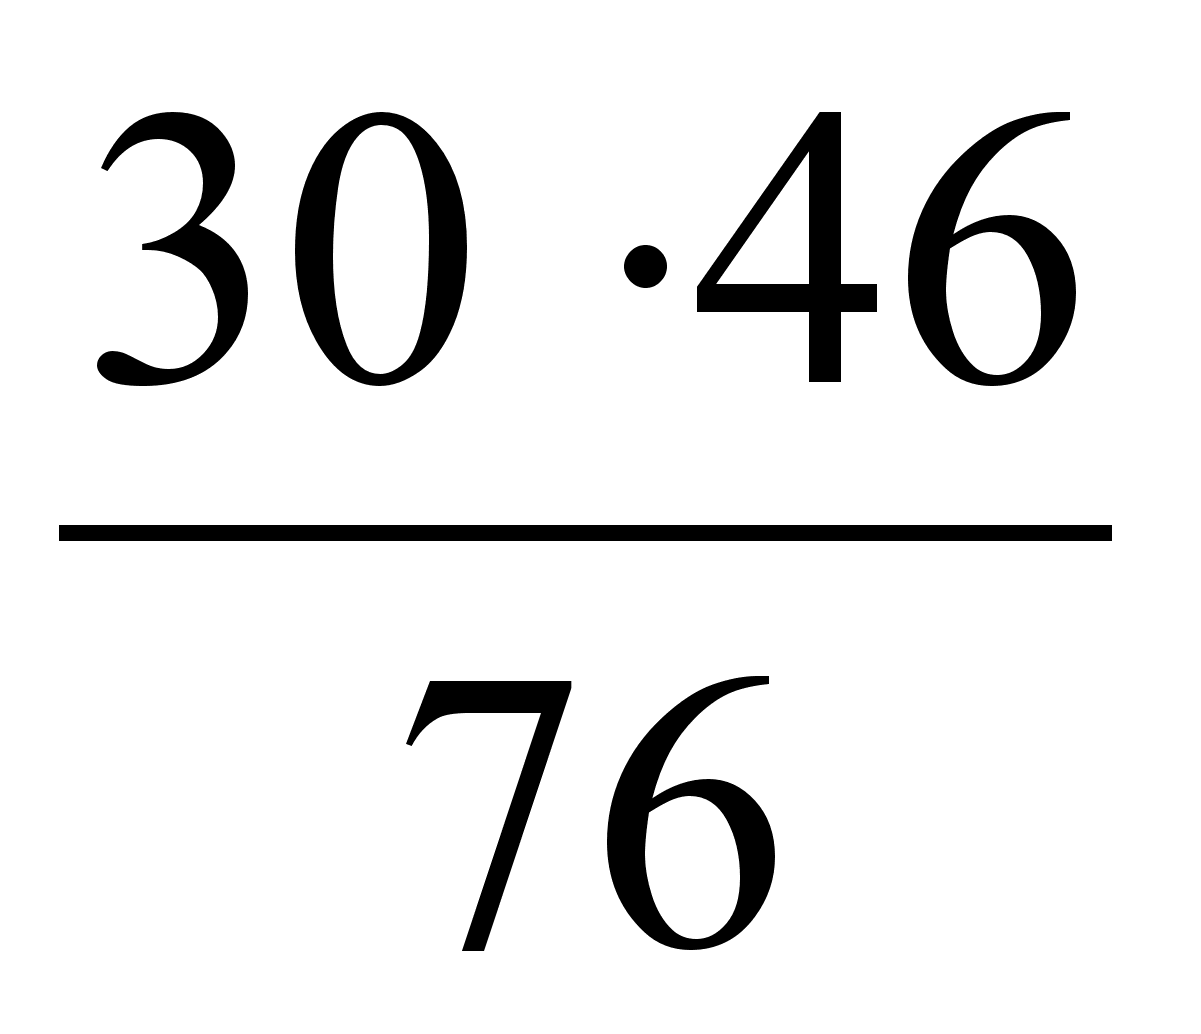 =5,45
кг
NO =
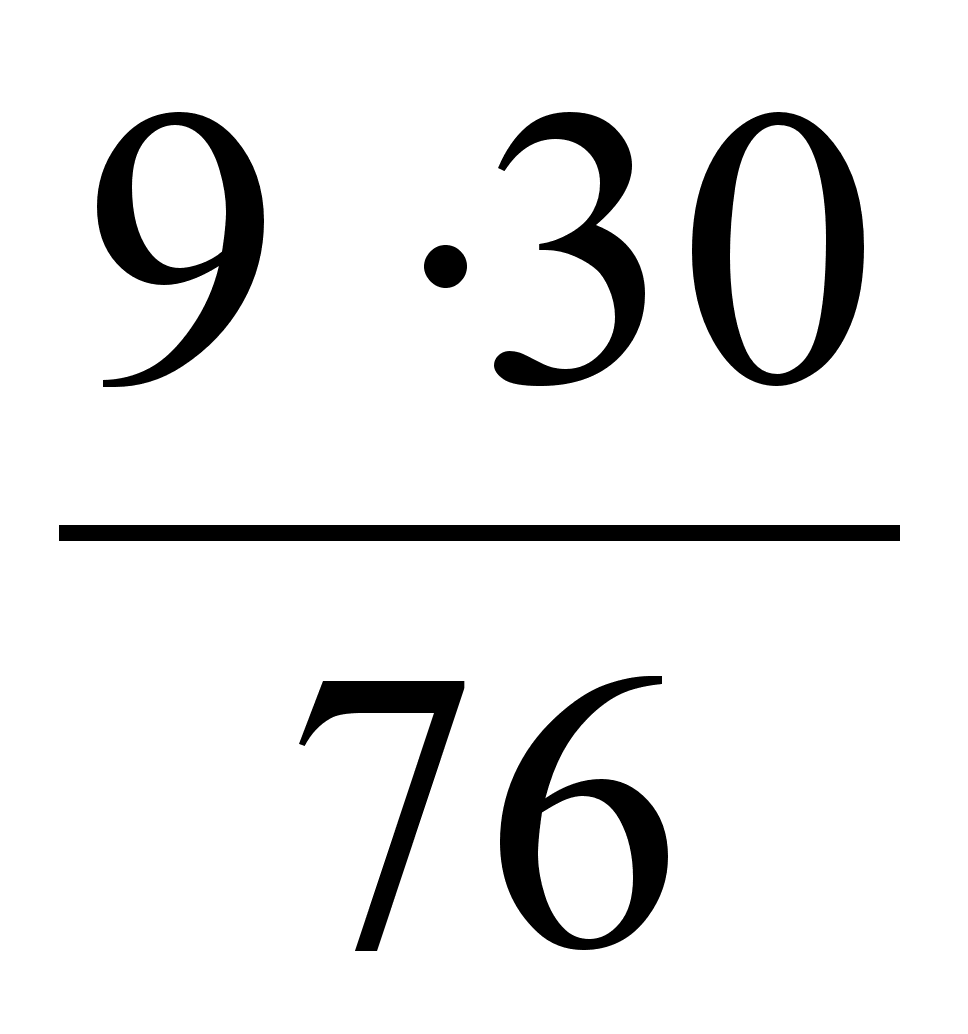 =
3,55 кг
г) при разложении HNSO5 по реакции (2):
NO2=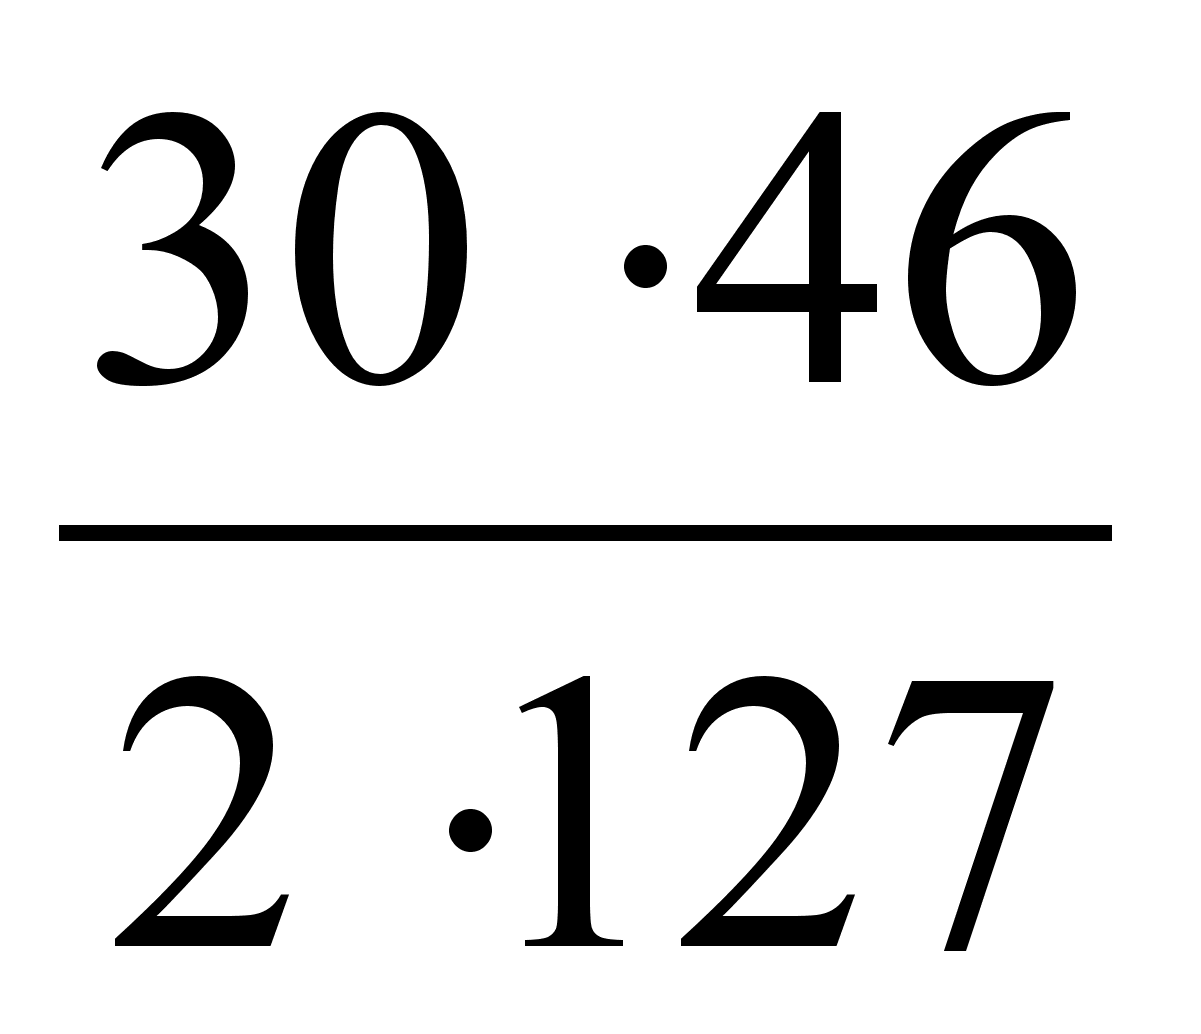 =5,43
кг
NO =
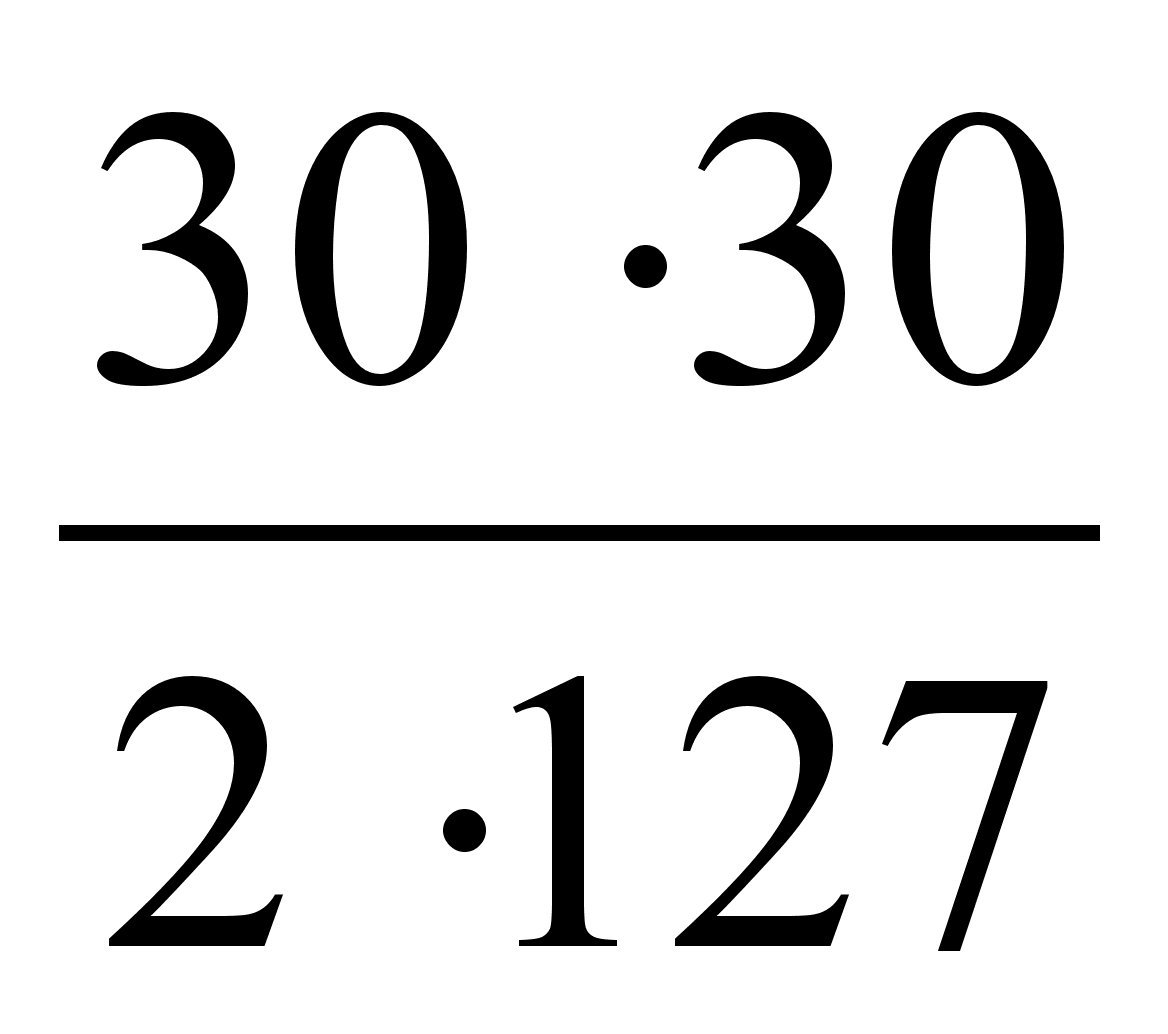 =
3,54 кг
Выделившаяся в процессе реакции серная кислота вновь войдет в состав отработанной кислотной смеси и доля ее в последней составит 450кг.
д) с нитрозными газами уносится 1% HNO3:
242,3х0,01 = 2,42 кг.
В результате гидролиза получается следующее количество сухих нитрозных газов (без учета подсоса воздуха):
| g, кг |
u, нм3 |
|
|
NO2 |
13,5 | 6,87 |
| NO | 7,09 | 5,29 |
|
N2 |
0,81 | 0,65 |
|
O2 |
2,76 | 1,93 |
|
HNO3 |
2,42 | 0,86 |
| Всего | 26,58 | 15,6 |
Подсос воздуха uпод через неплотности соединений царг колонны принимаем равным 100% объема сухих газов
uпод = 15.6 нм3, в том числе:
N2=0,78*15,6=12,17 нм3;
O2=0,21*15,6=3,28 нм3;
или
N2=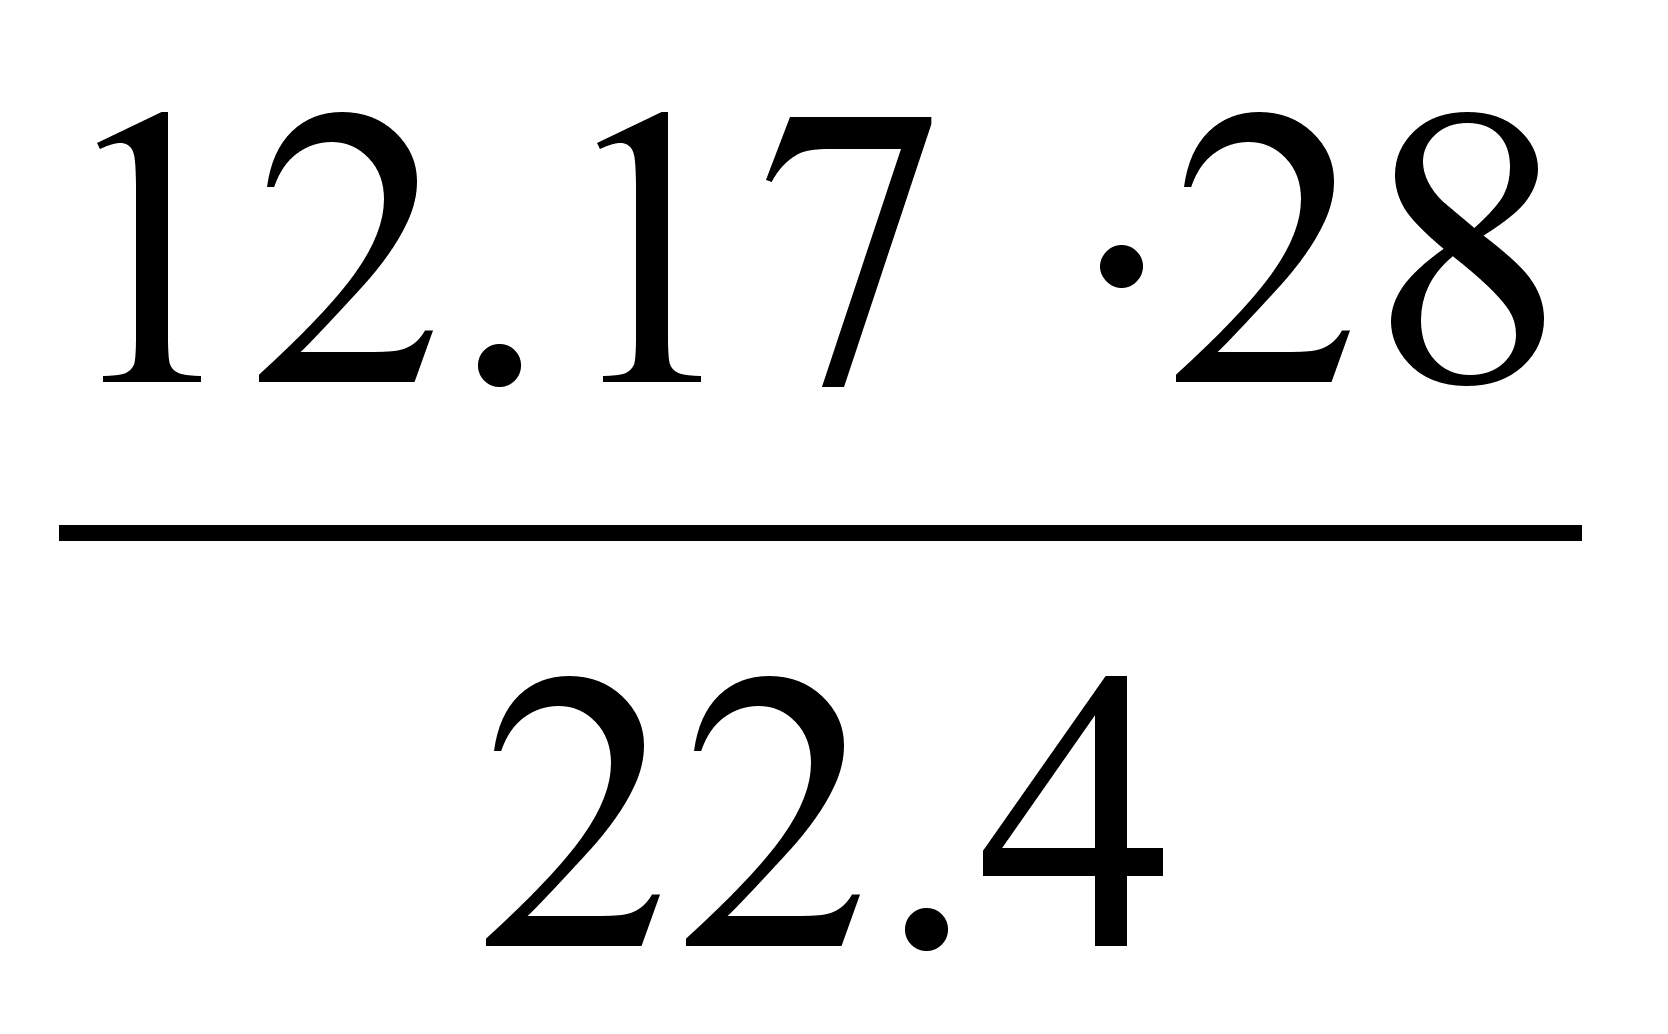 =15,21
кг;
O2=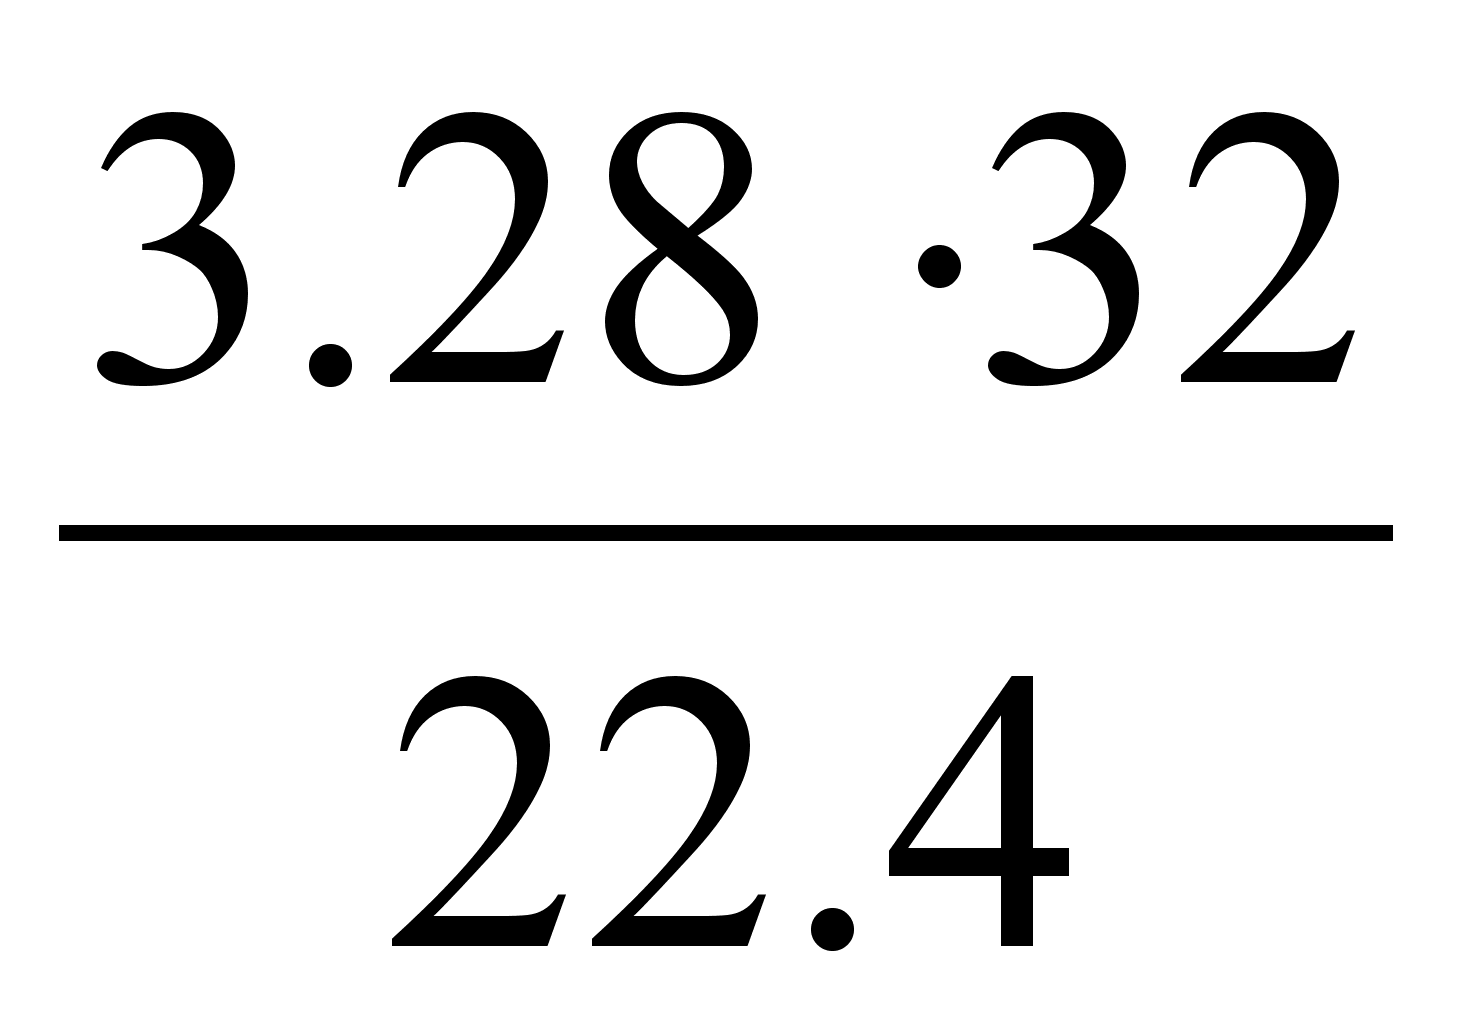 =4,68
кг;
Итого: uпод=19,89 кг.
Принимаем, что подсасываемый воздух поступает при t=20 ОС, относительная влажность 80%
Количество водяных паров, поступающих в колонну с воздухом (14,61*0,8)10-3*19,89=0,23 кг, где
d0 =
14.61
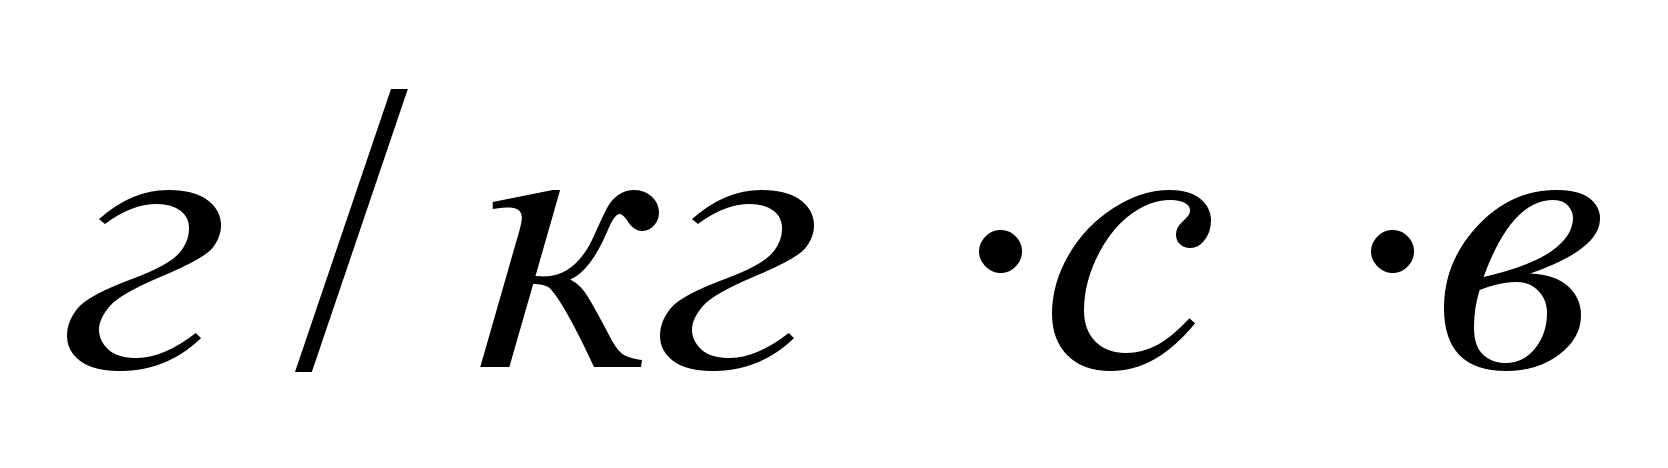 - влагосодержание
Всего воздуха: 19,89+0,23=20,12 кг.
Количество и состав сухих газов, выходящих из колонны с учетом подсоса воздуха:
| g, кг |
u, нм3 |
|
|
NO2 |
13,5 | 6,87 |
| NO | 7,09 | 5,29 |
|
HNO3 |
2,42 | 0,86 |
|
N2 |
16,02 | 12,82 |
|
O2 |
7,44 | 5,21 |
| Всего | 46,47 | 31,11 |
Количество паров воды, уходящих из колонны (за конденсатом) с нитрозными газами при t=35 ОС
H2O
=
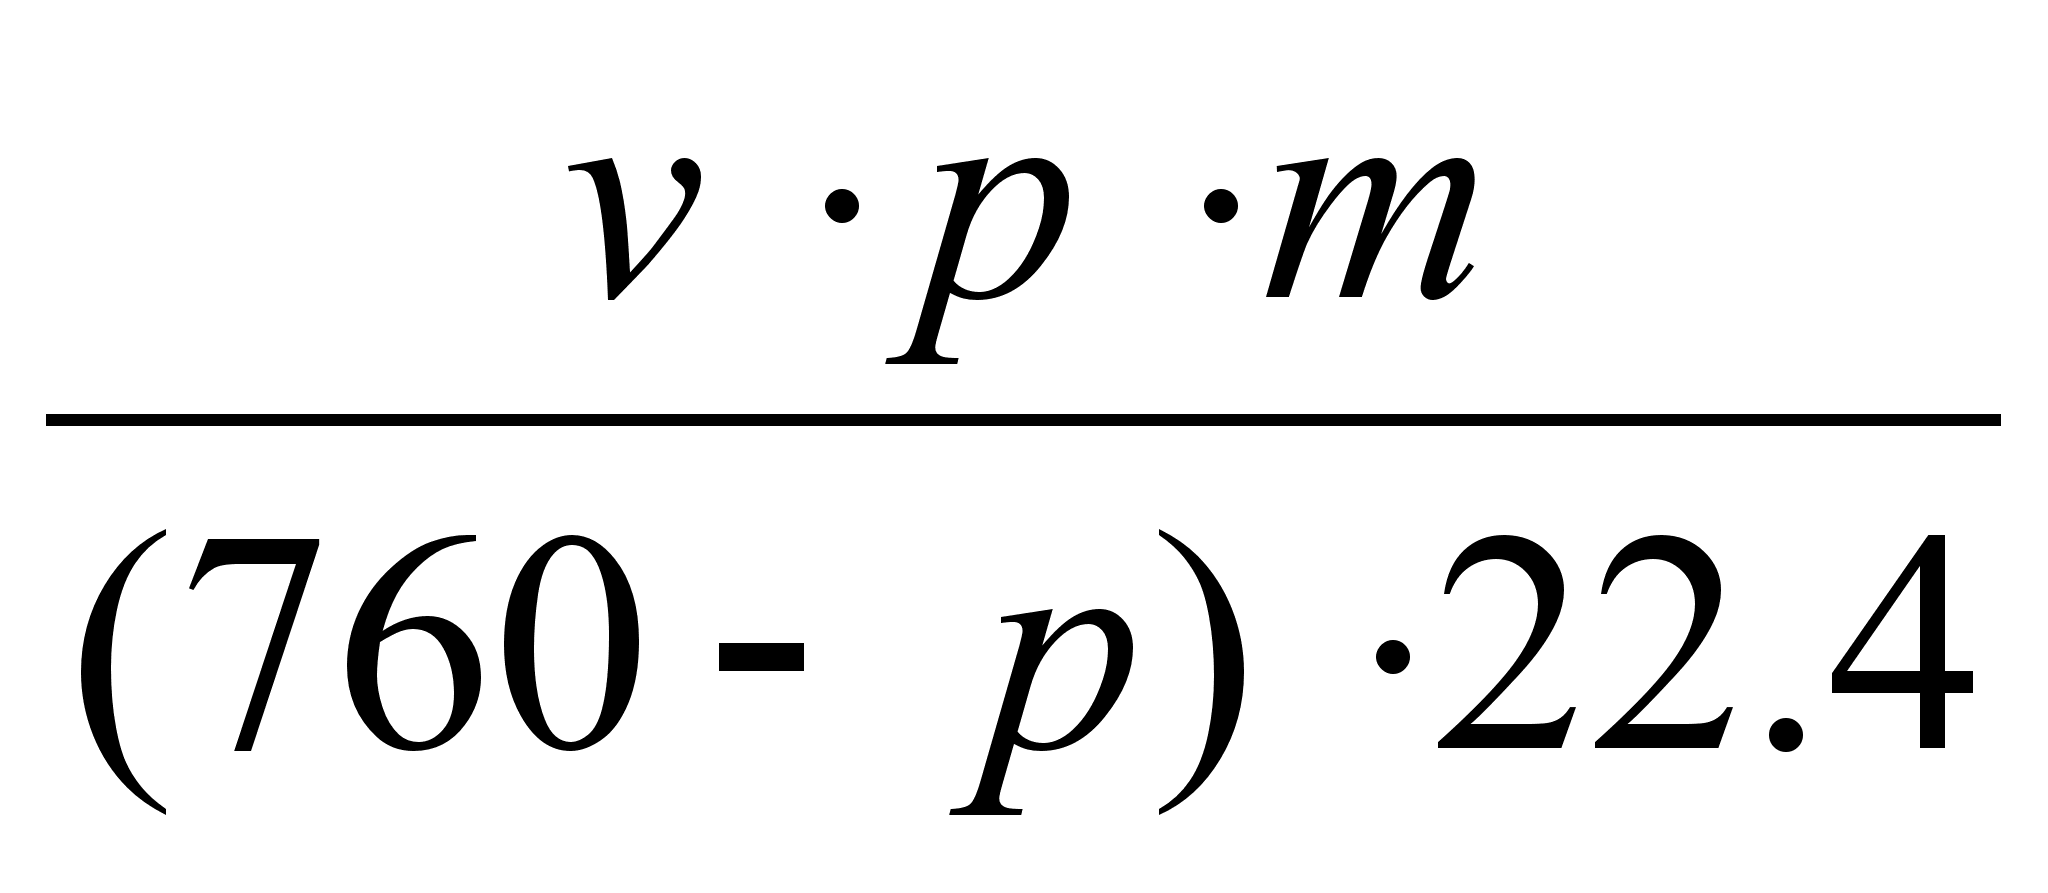 ,
для
v= 30 нм3
p=1,8 мм. Рт. Ст – парциальное давление воды над 98% HNO3 при t=35 ОС
p=133.3*1.8=239.9 Па
H2O
=
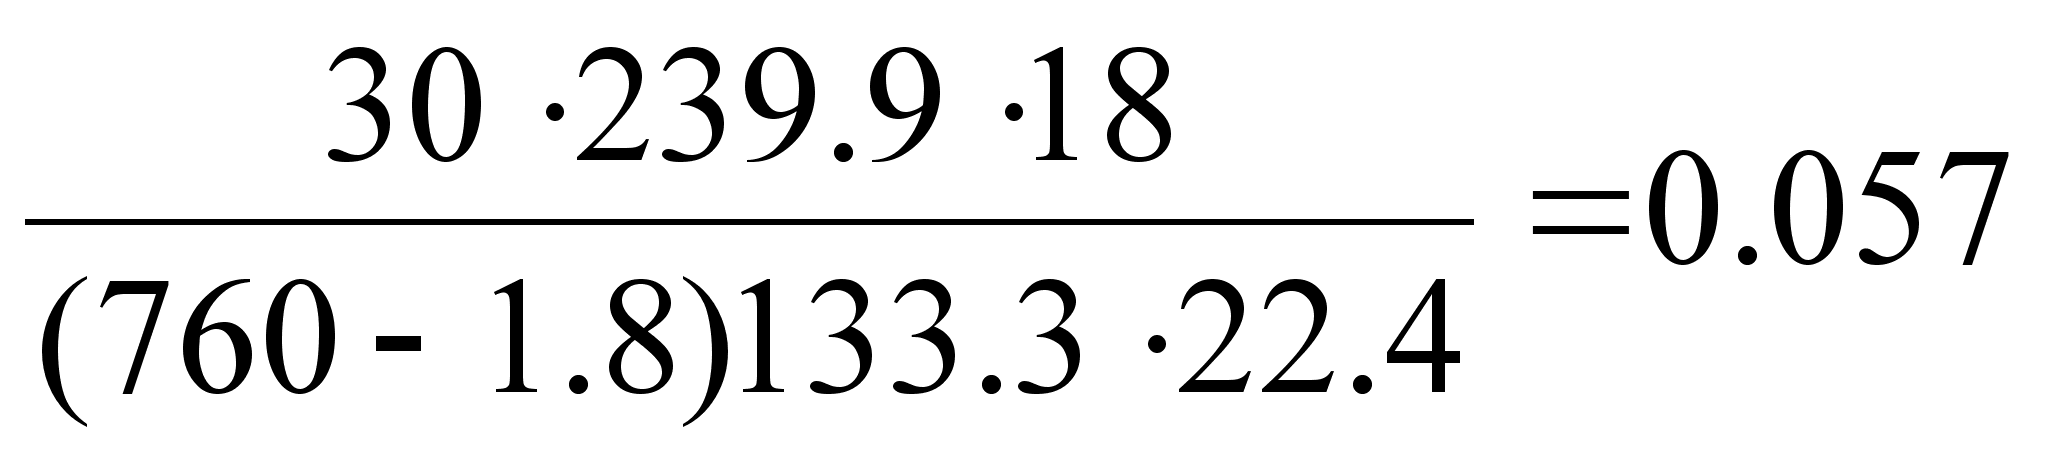 кг
в объеме v=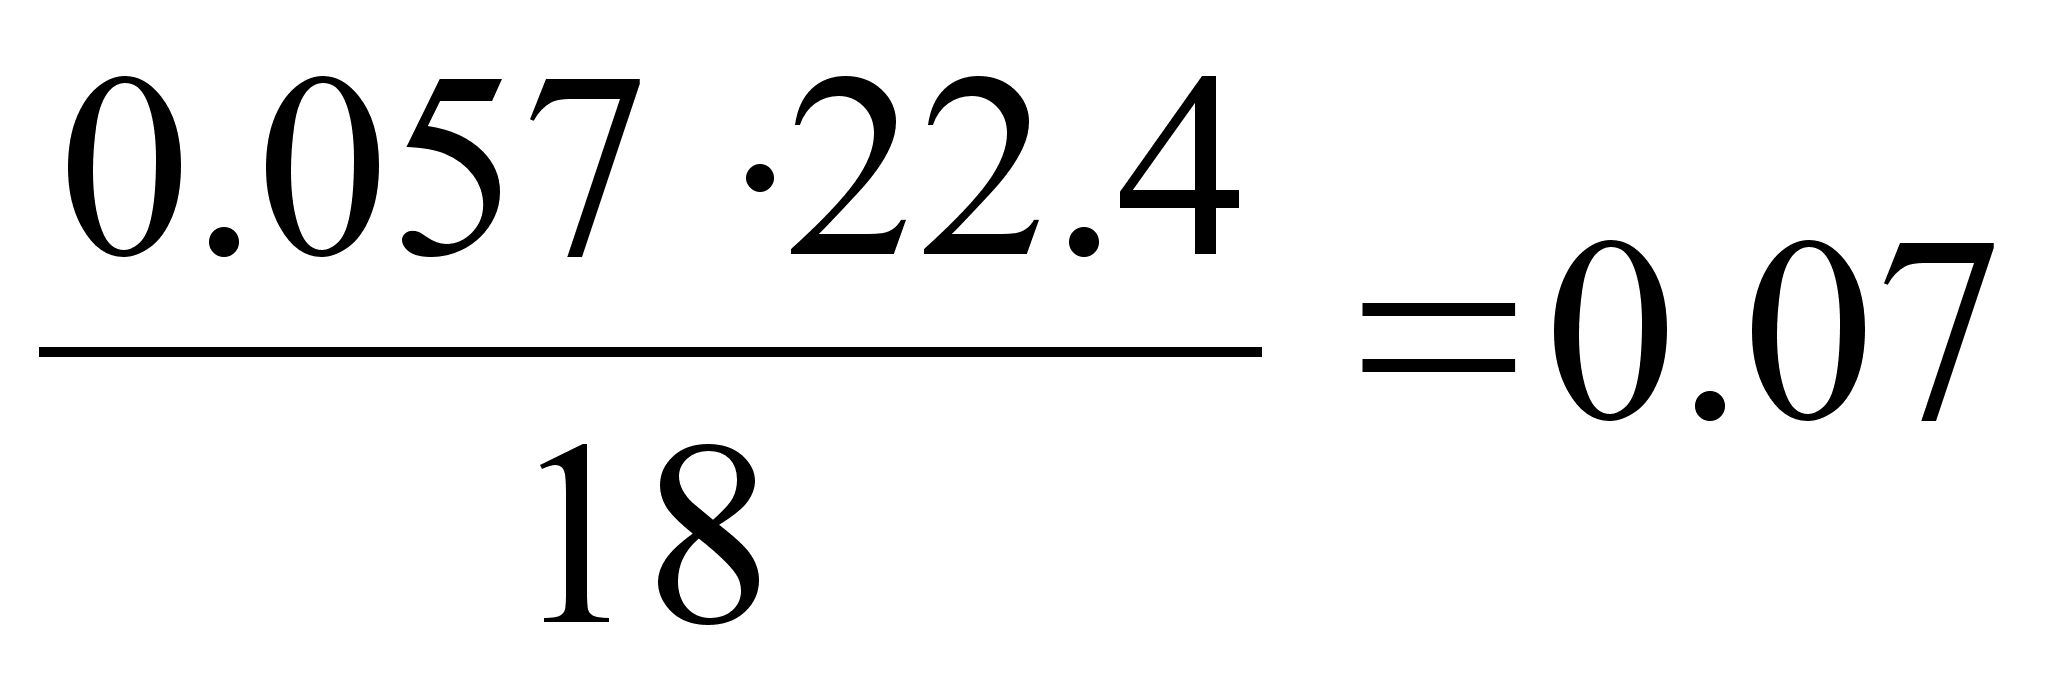 нм3
Общий состав газов, поступающих на поглощение:
| g, кг |
u, нм3 |
|
|
NO2 |
13,5 | 6,87 |
| NO | 7,09 | 5,29 |
|
N2 |
16,02 | 12,82 |
|
O2 |
7,44 | 5,21 |
|
H2O |
0,07 | 0,057 |
|
HNO3 |
2,42 | 0,86 |
| Всего | 46,54 | 31,12 |
Таблица №10 - Сводный материальный баланс отделения концентрирования HNO3
| Приход: | |
| 1. Отработанная кислота | 1000 кг. |
| 2. Купоросное масло | х кг. |
| 3. Перегретый пар | у кг. |
| 4. Воздух через неплотности | 19,89 кг. |
| Итого: | 1019,89+х+у |
| Расход: | |
|
1. Слабая H2SO4 70% |
(450+х)/0,7 кг. |
|
2. Крепкая HNO3 98% |
242,3 кг. |
| 3. Нитрозные газы | 46,54 кг. |
| Итого: | (931,70+х)/0,7 |
Приравнивая приход к расходу, получаем уравнение материального баланса
1019,89+х+у=931,7+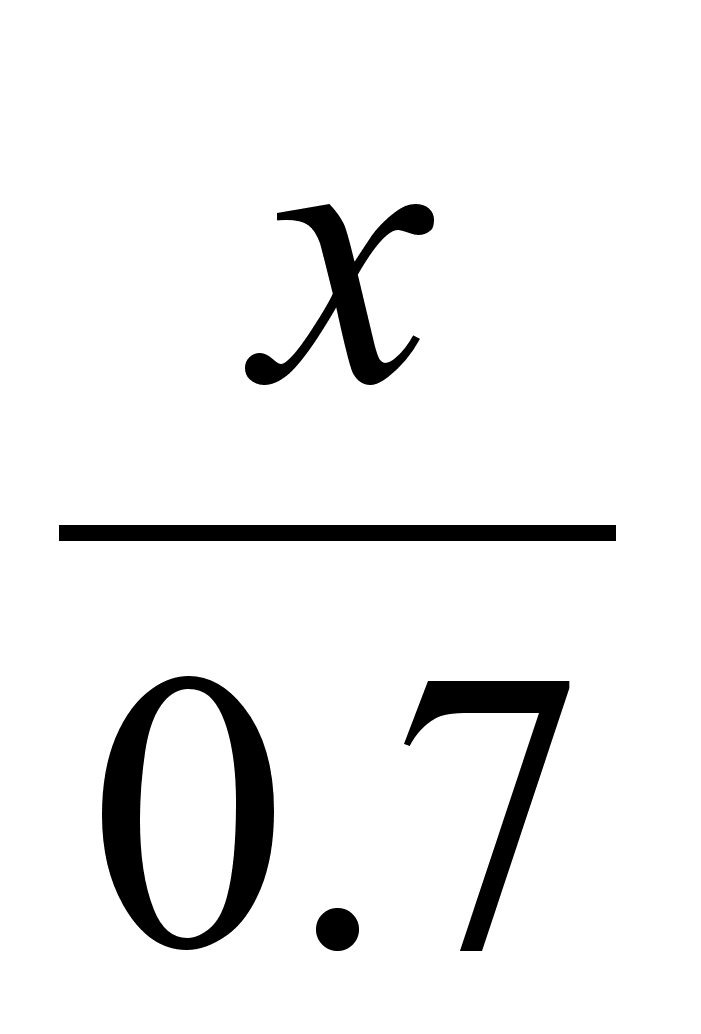
у=0,43х-88,19
2.7. Расчет теплового баланса [1]
Так как в уравнении материального баланса входит распад пара (у), то будем определять его с помощью уравнения теплового расчета.
Исходные данные:
Температура отработанной кислоты, поступающей в колонну - 90 ОС
Температура H2SO4 91% - 20 ОС
Температура отработанной кислоты H2SO4 70% - 170 ОС
Температура выходящих из колонны HNO3 и нитрозных газов – 85 ОС
Температура HNO3 98% из конденсатора, поступающей в колонну - 40 ОС
Температура крепкой HNO3 98%, выходящей из колонны в холодильник 85 ОС
Температура подсасываемого воздуха 20 ОС
Приход тепла:
С отработанной кислотой
Q=q1*c1*t1=1000*2.22*90=119800 кДж; (47732.2 ккал)
c1=2,22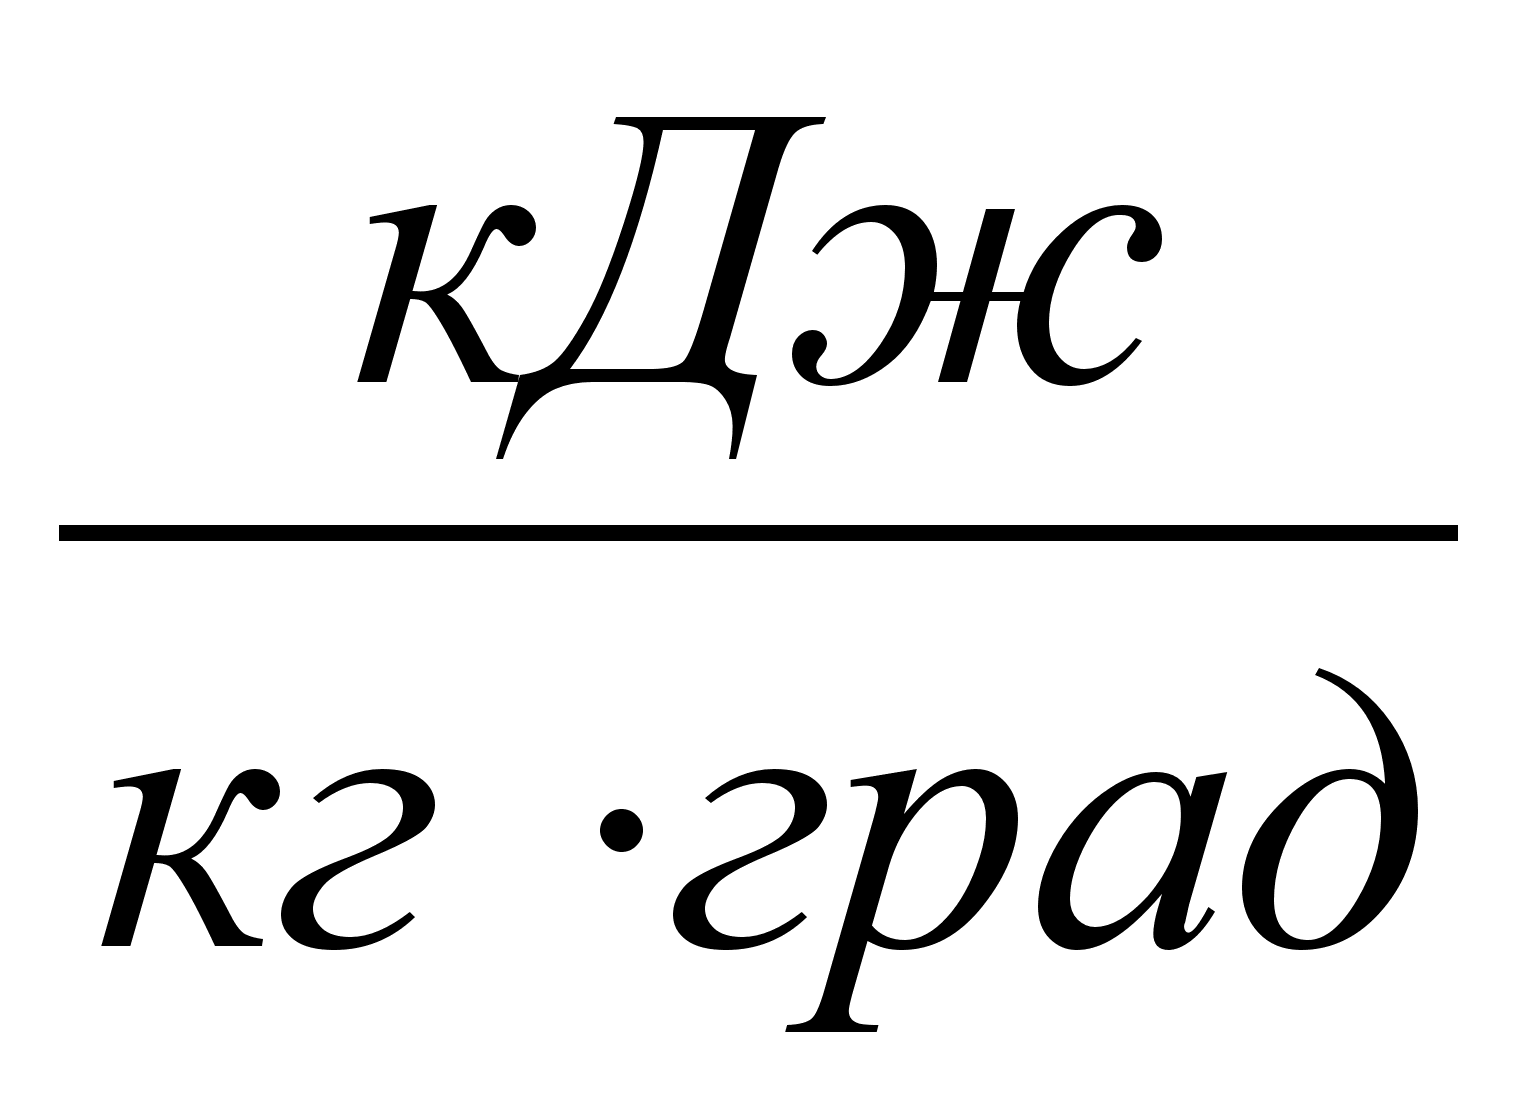 - удельная
теплоемкость
отработанный
кислоты при
температуре
90 ОС
С перегретым паром, теплосодержание которого при t=220 ОС равно 700.8 кДж; Q2=700,8*у
Теплота от H2SO4 состоит из физической теплоты
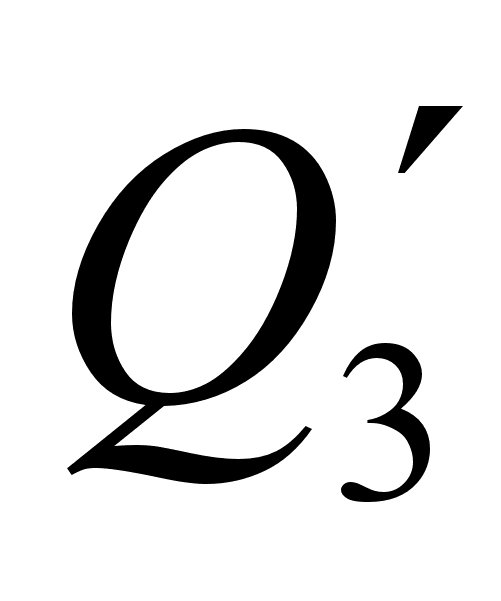 и теплоты
разбавления
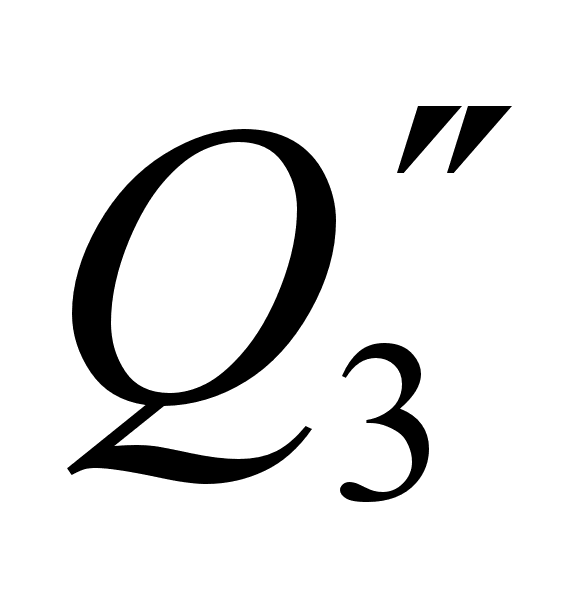
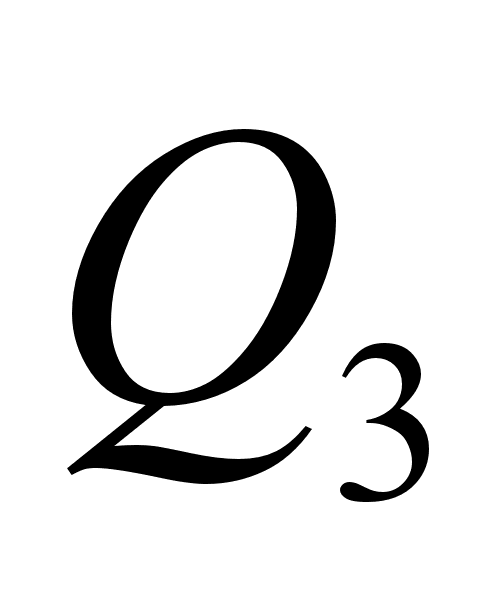 =+
Физическая теплота определяется по формуле
=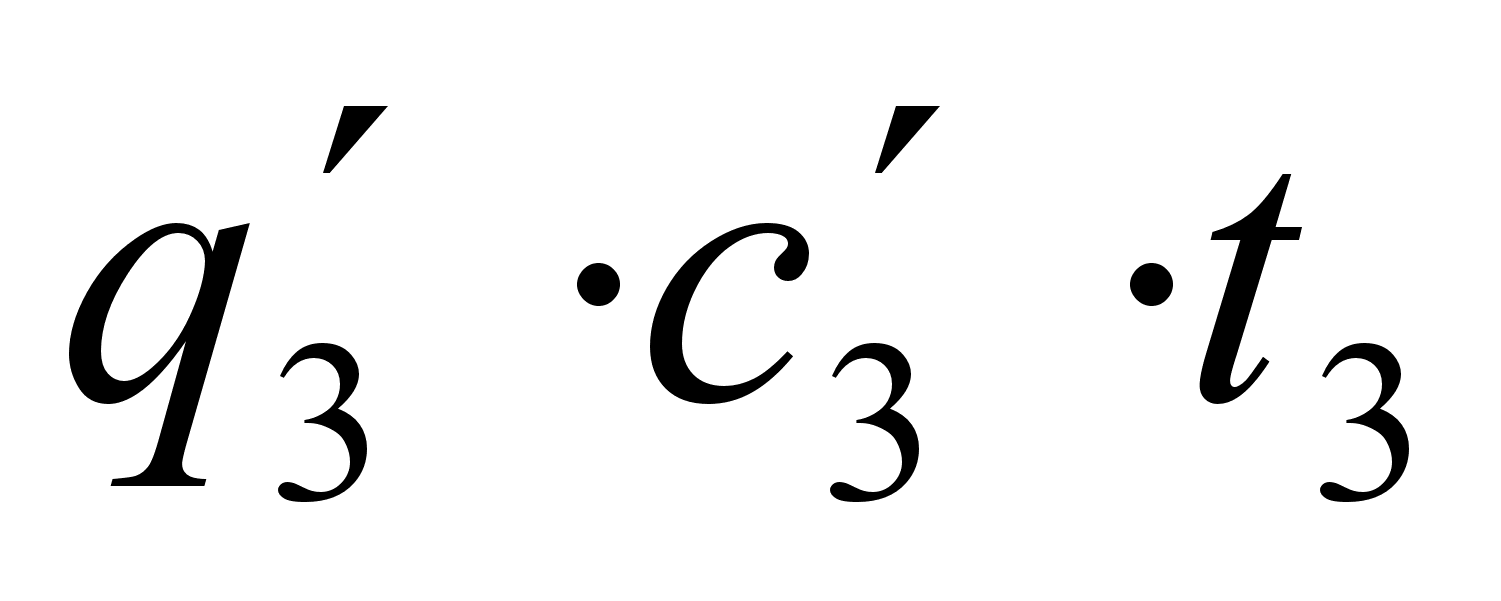 =
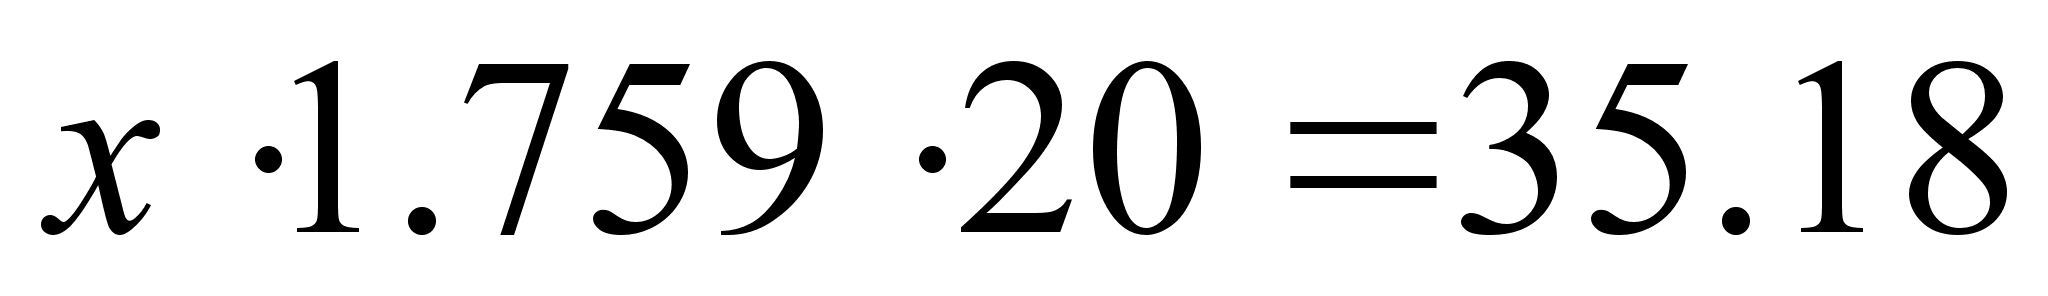 х
кДж/(8.4x ккал)
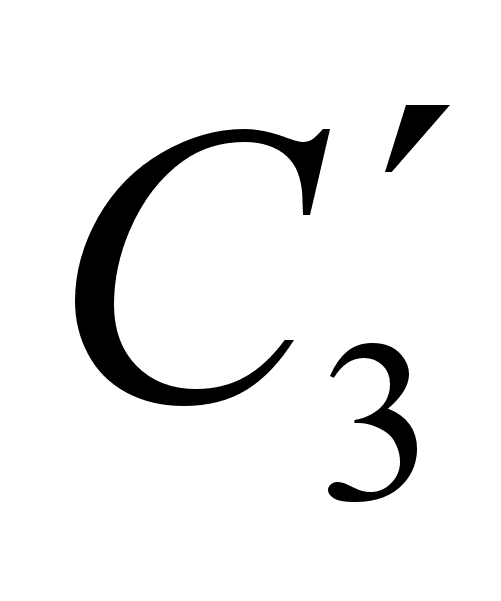 =1,759
кДж/кг град
– удельная
теплоемкость
H2SO4
91% при t=20 ОС
Теплота разбавления
H2SO4
определяется
разницей теплот
разбавления
до 70% и 91%.
Удельная теплота
разбавления
g=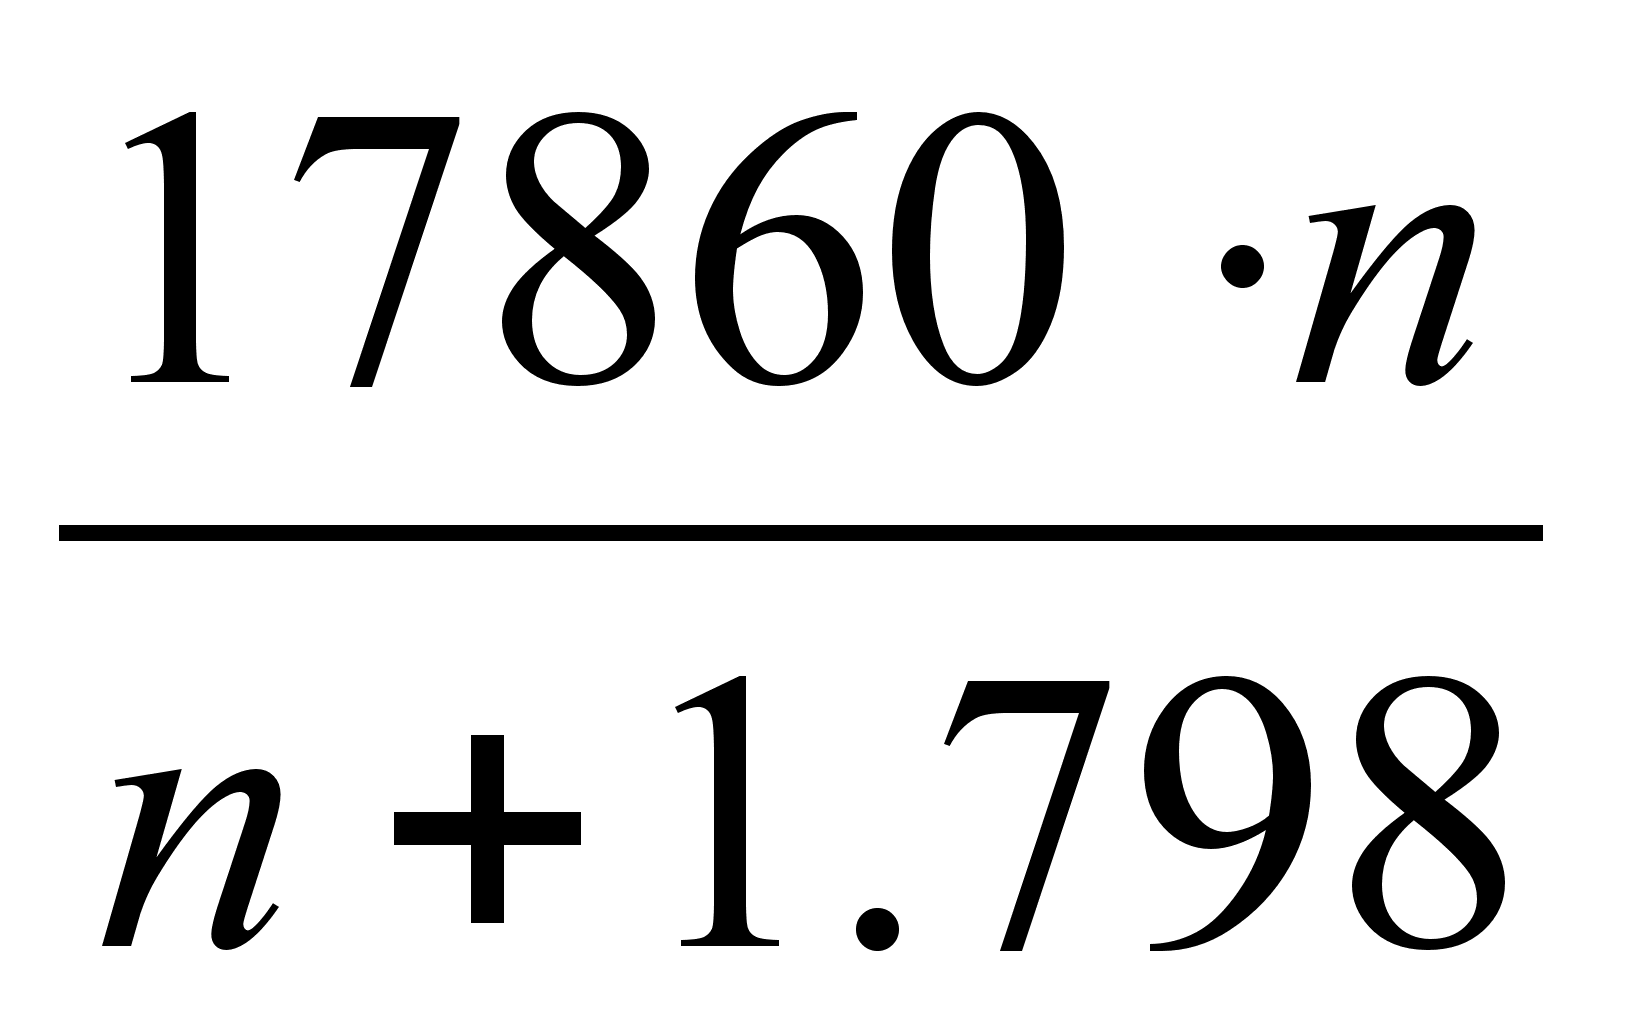 (
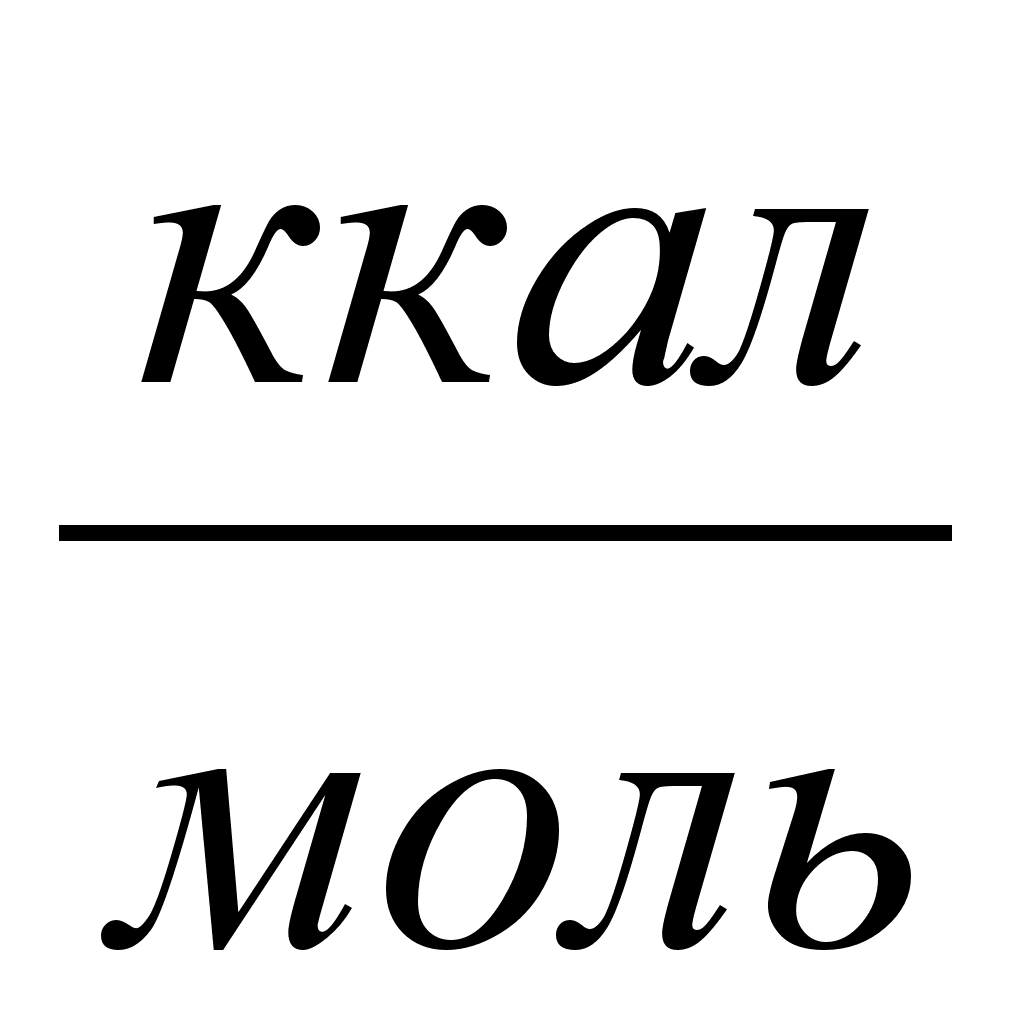 );
n=H2O/H2SO4
В H2SO4 с массовой долей 91%, моль:
H2SO4 = х 0,91/98 = 0,0094 х
H2O = х 0,09/18 = 0,005 х
n = 0,005 х/0,0094 х =0,53
В H2SO4 70% моль:
Примем (450+х)/0,7=z
H2SO4=z 0.7/98 = 0,007 z
H2O = z 0.3/18 = 0,016 z
n = 0,016 z/0.007 z = 2.38
Удельная теплота
разбавления
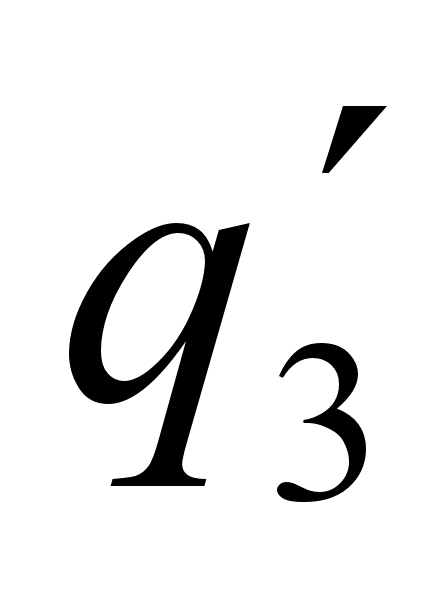 H2SO4
с массовой
долей 100% до 91%:
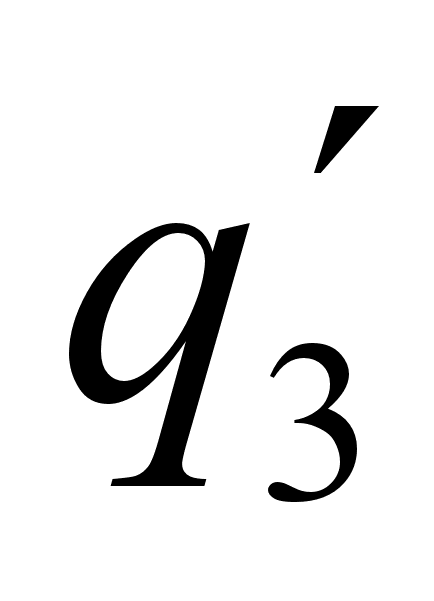 =
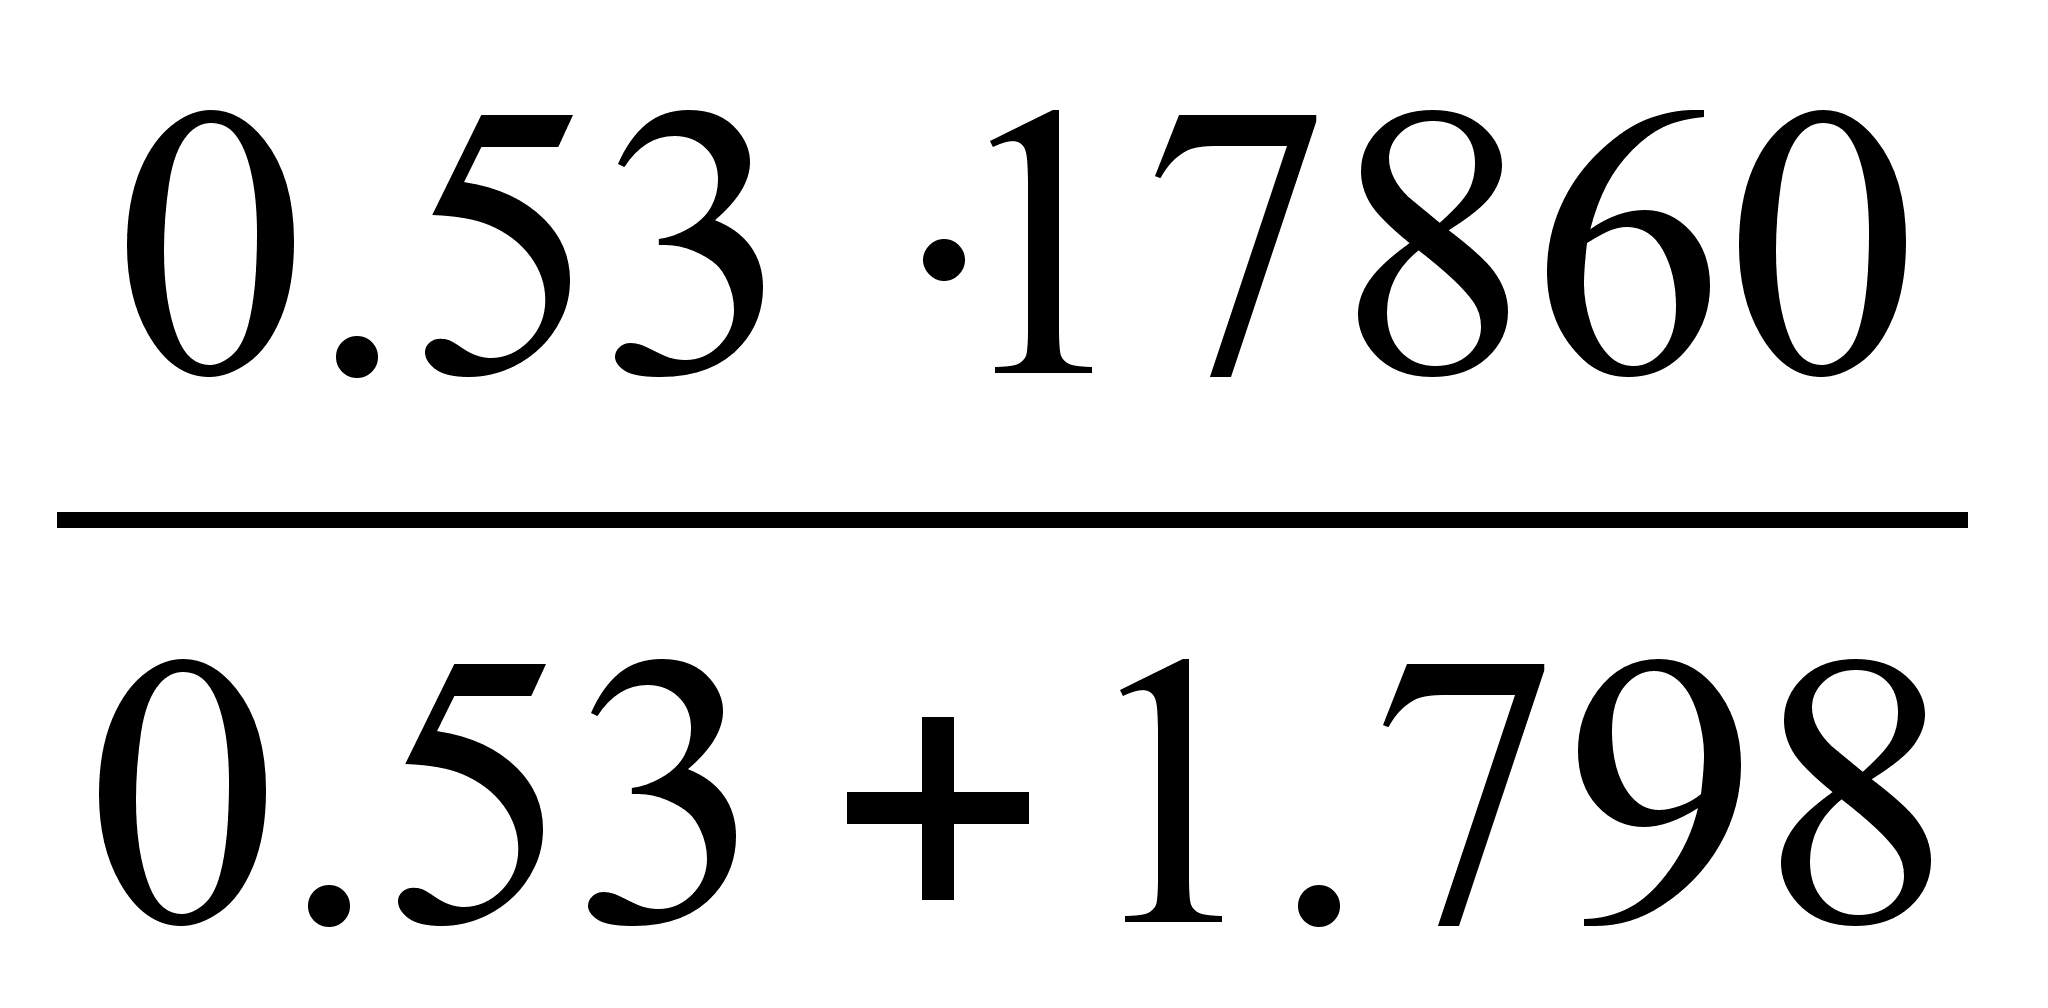 =4066,1
(17036,8
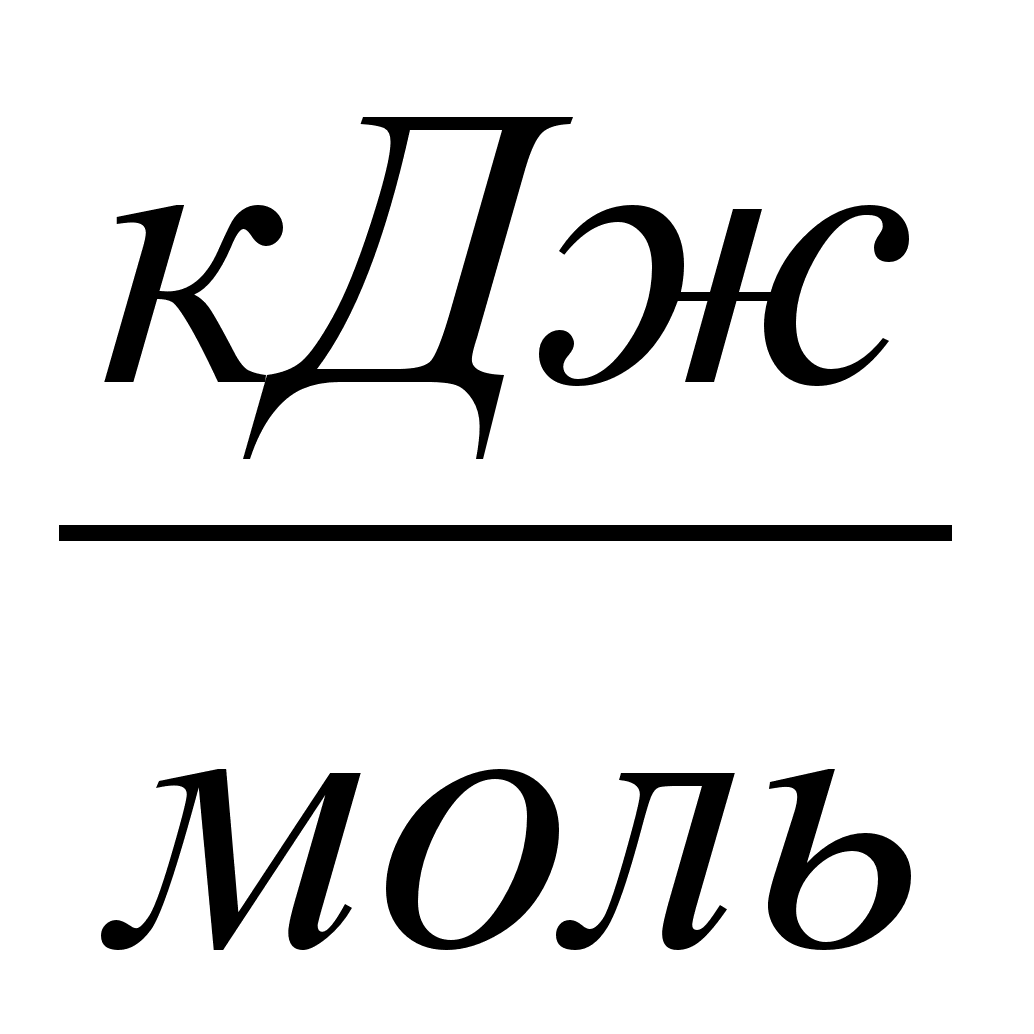 )
Уд теплота
разбавления
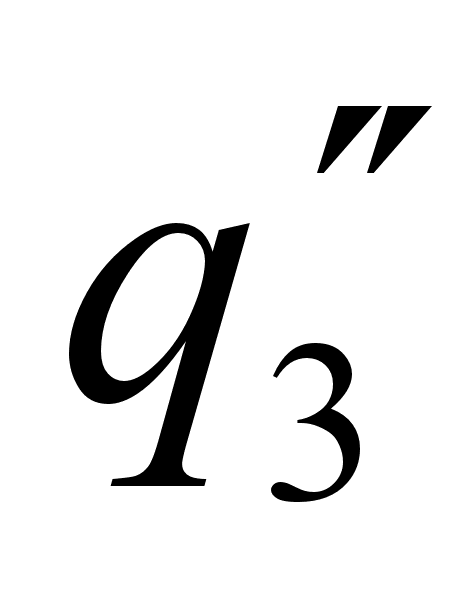 H2SO4
с 100% до 70%
=
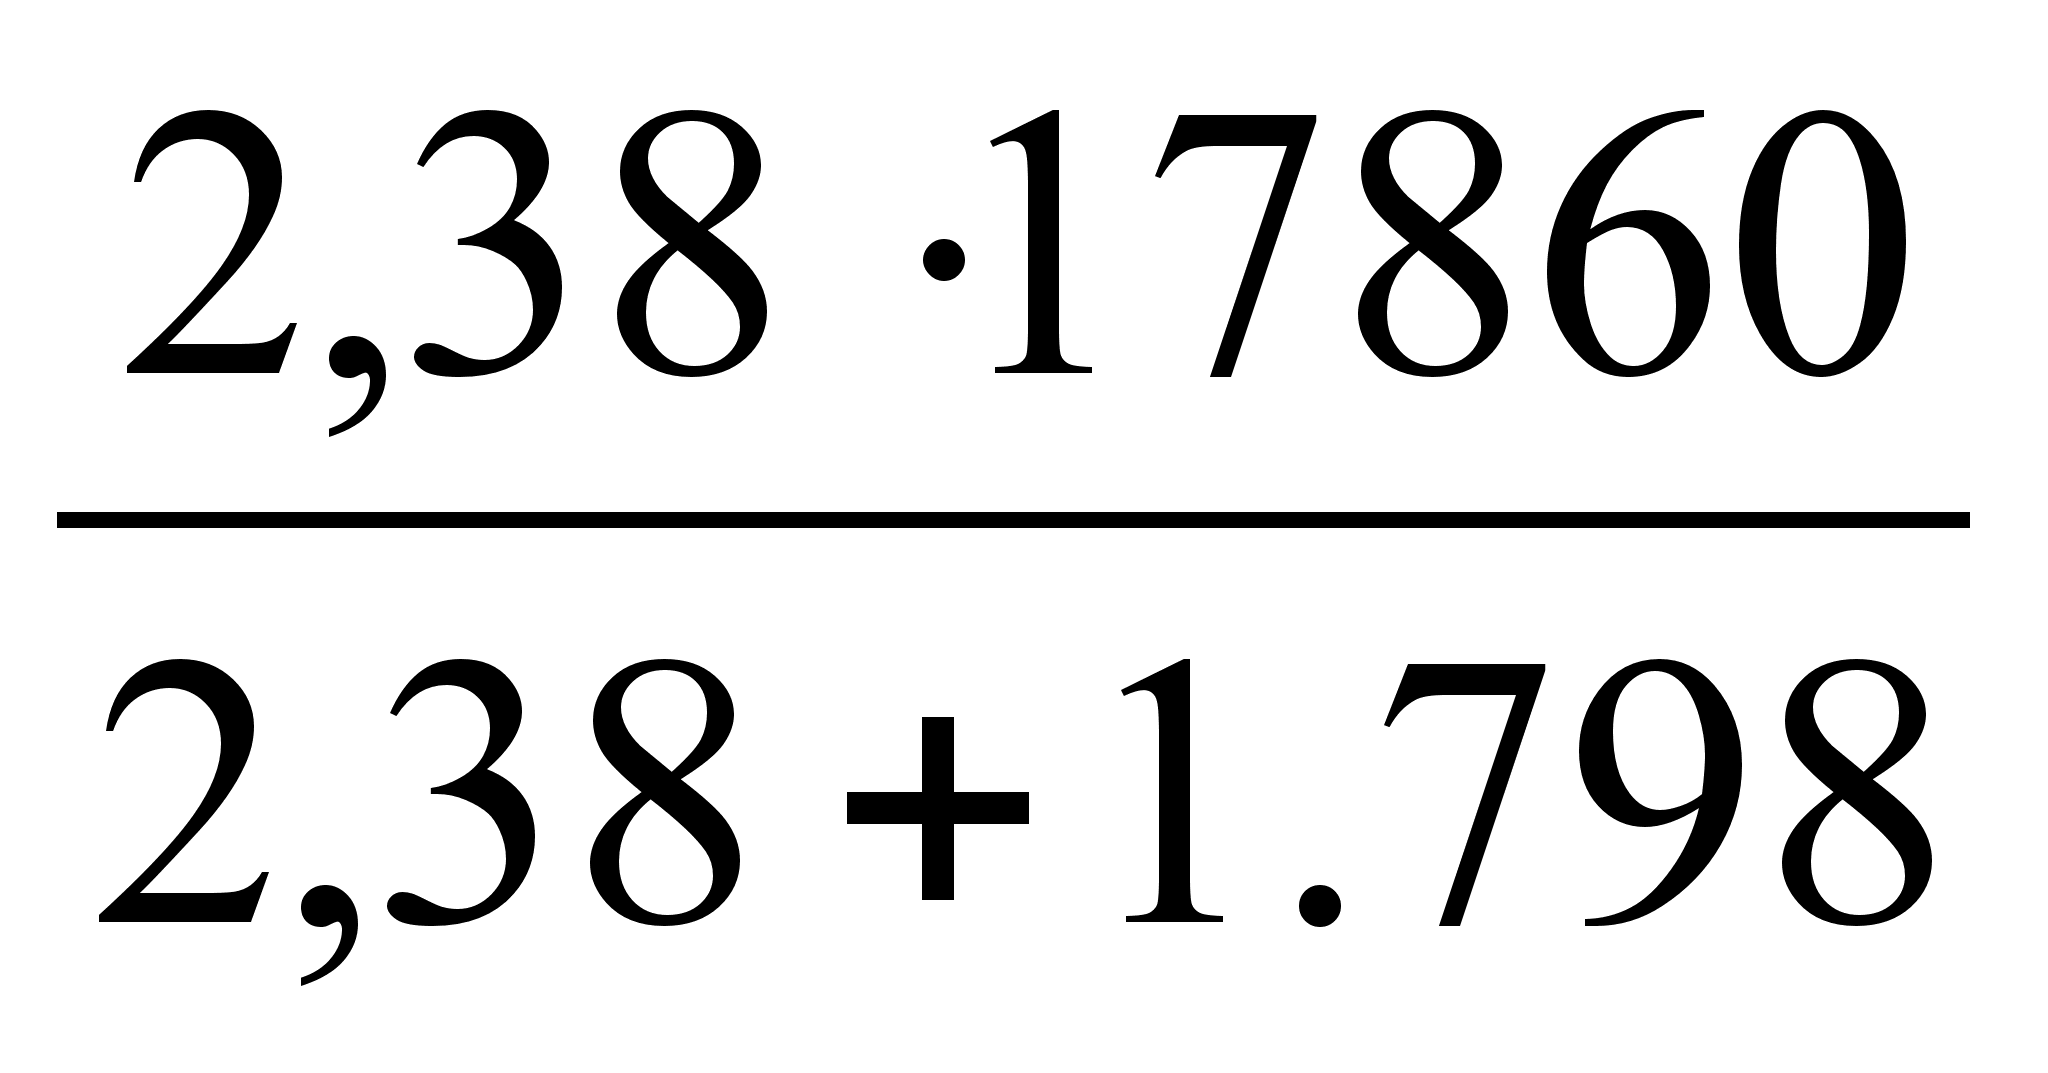 =10174(42628,9
)
Удельная теплота разбавления с 91% до 70%:
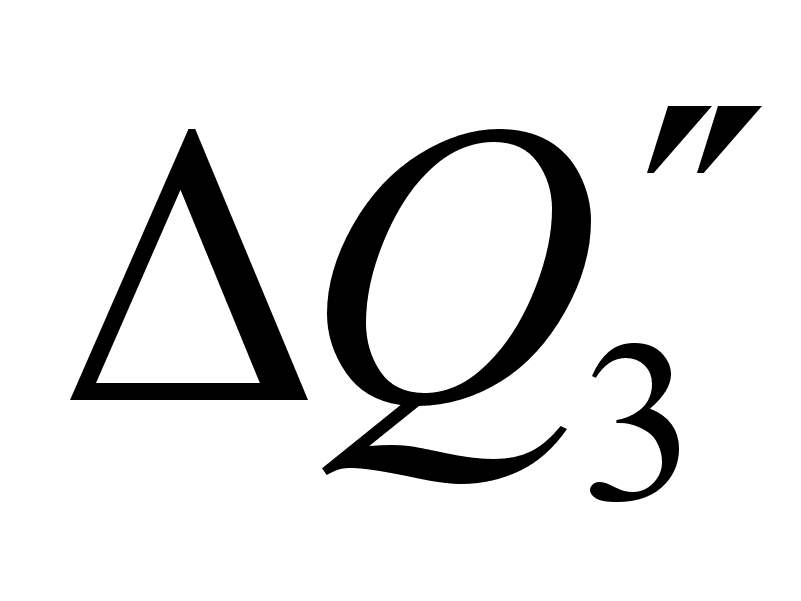 =42628.9-17036.8=25592.1(6107.9
ккал)
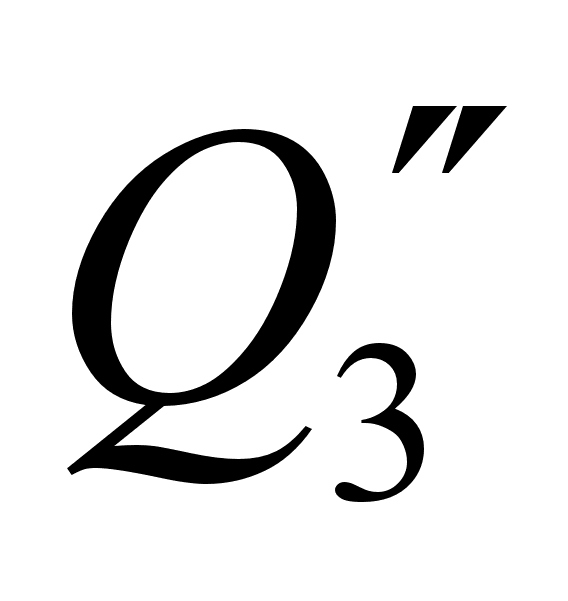 =17,8*25592,1=455539,4
кДж (108720,6 ккал)
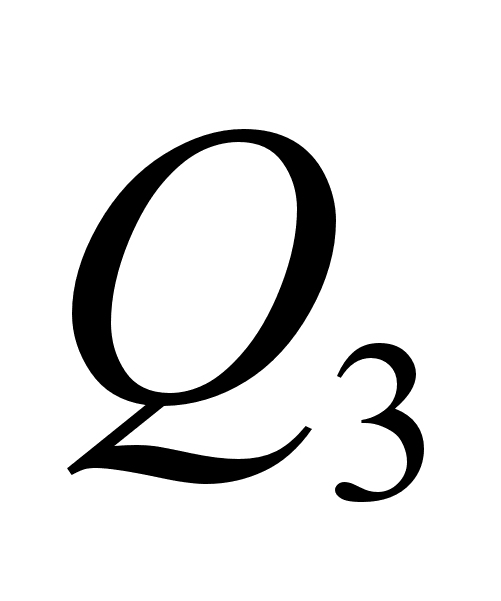 =35,18х
+ 455539,4 кДж (8,4*х + 108720,6 ккал)
С HNO3 98%, поступающей из конденсатора в колонну с t=40 ОС
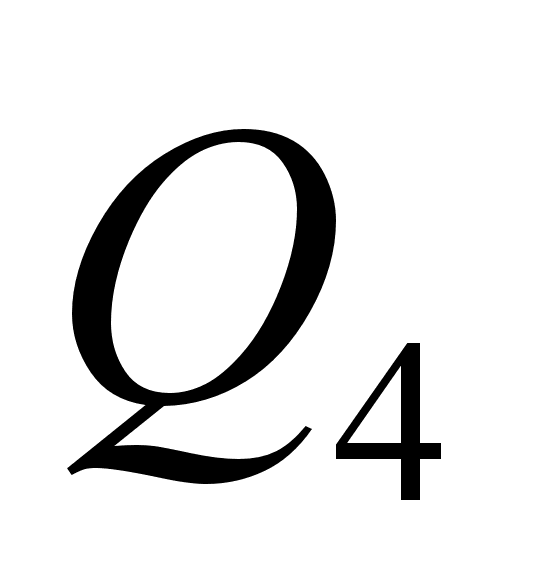 =
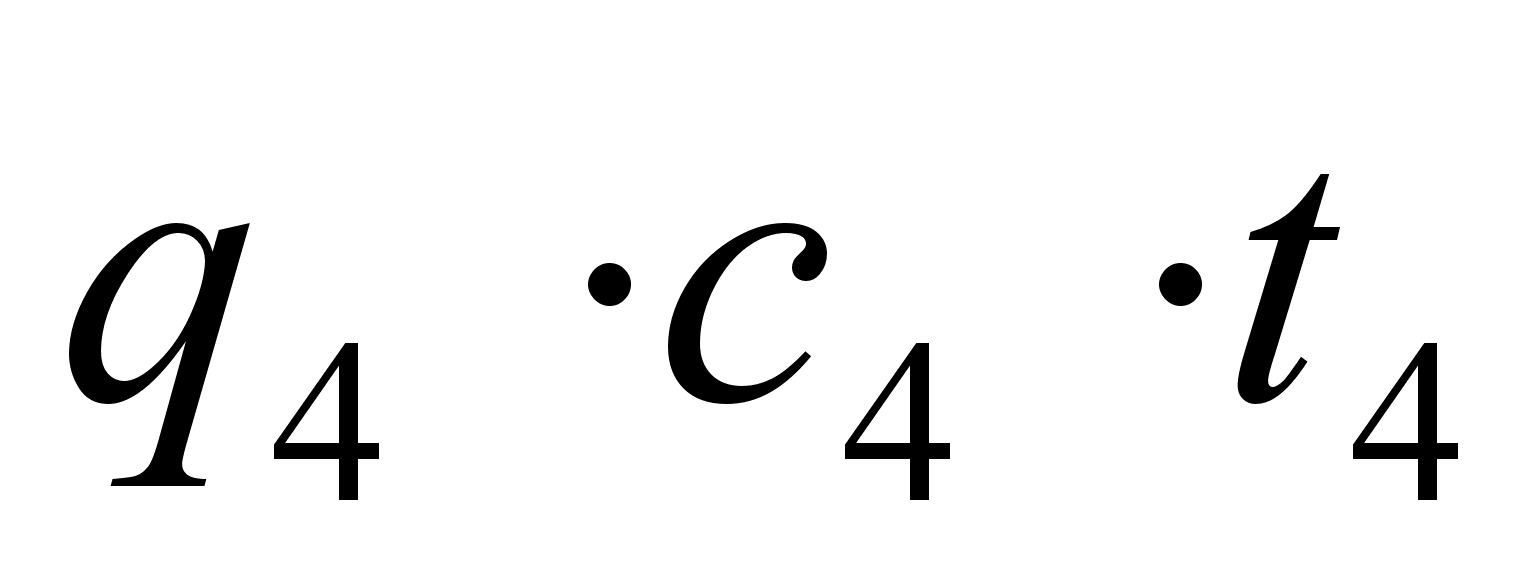 = 242,3*40*1,93=18705,56 кДж (4464,3 ккал)
С воздухом, подсасываемым из помещения с t=20 ОС
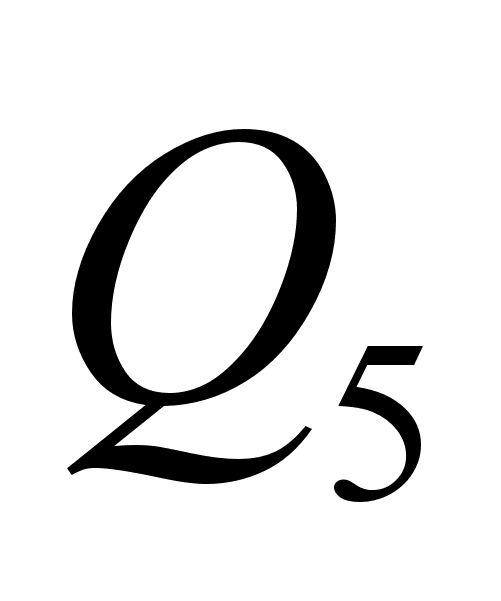 =
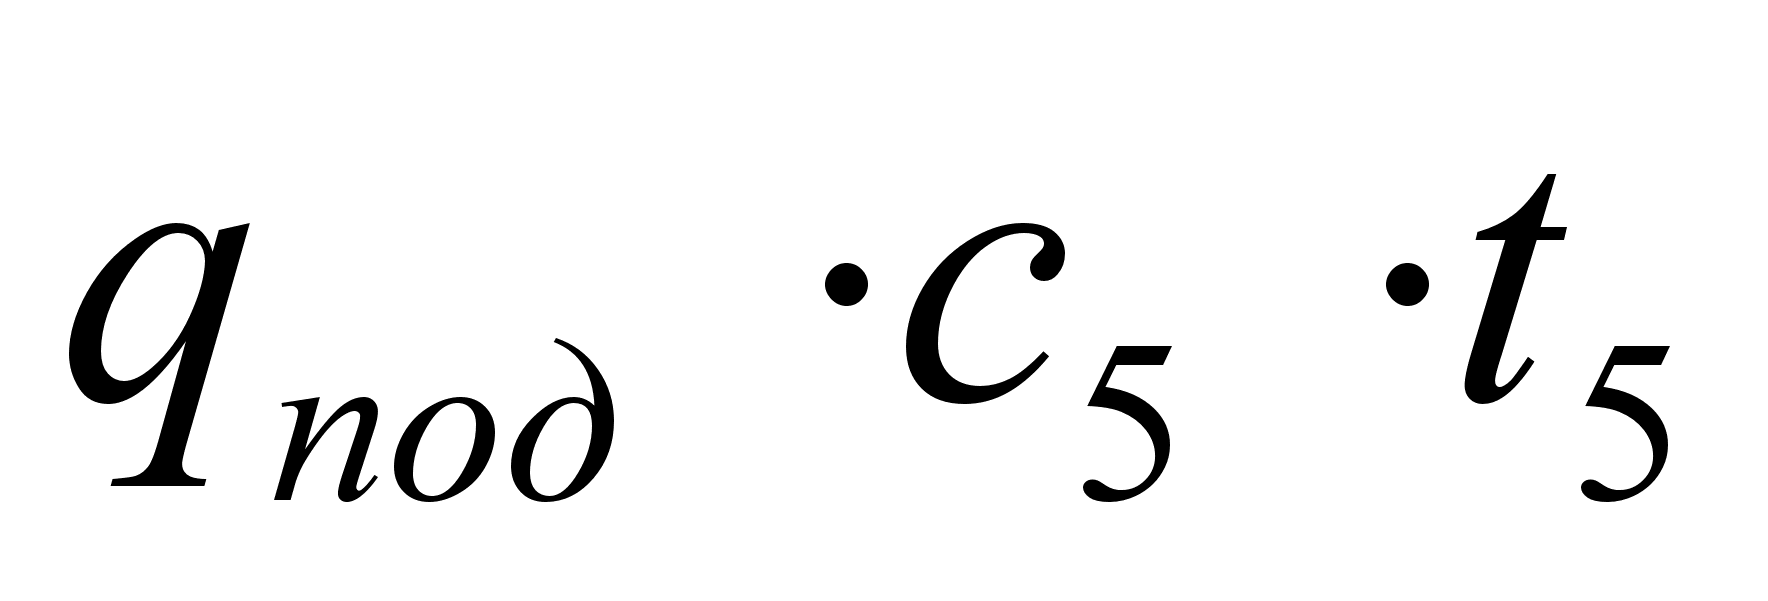 =19,89*1*20=397,8
кДж (94,94 ккал)
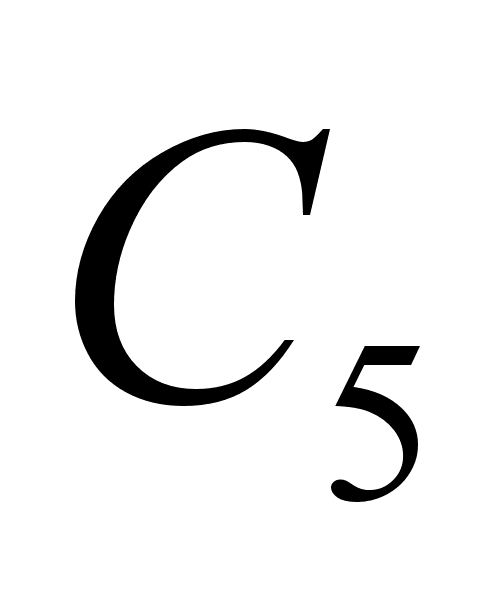 =
1 кДж/кг град
– удельная
теплоемкость
воздуха
Всего в колонну приход тепла, кДж
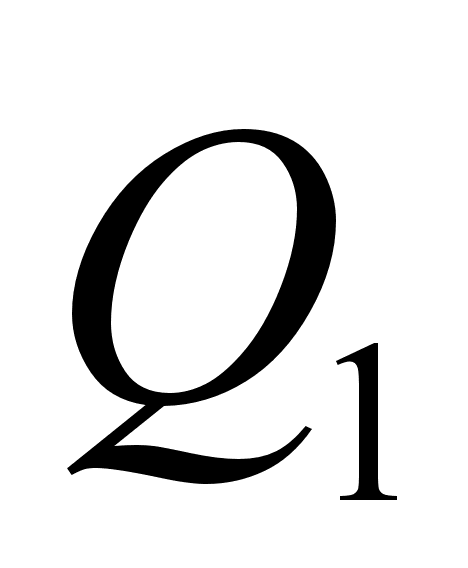 +
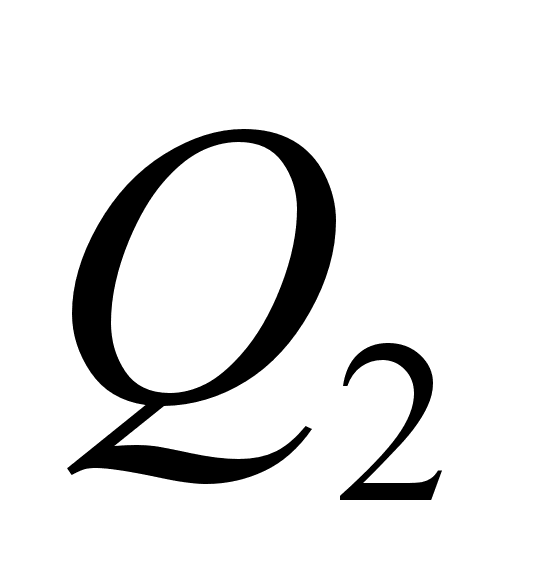 +++=199800
+ 700,8 у + 35,18х + 455539,4 + 18705,56 + 397,8 =
674442,76 + 35,18х + 700,8у
Расход тепла
С парами HNO3 98%, выходящих из колонны:
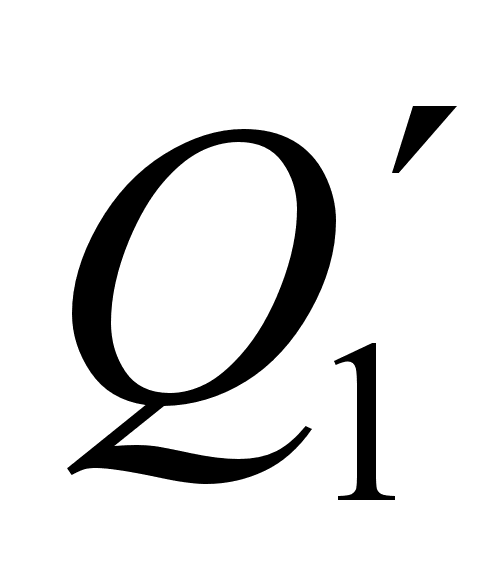 =
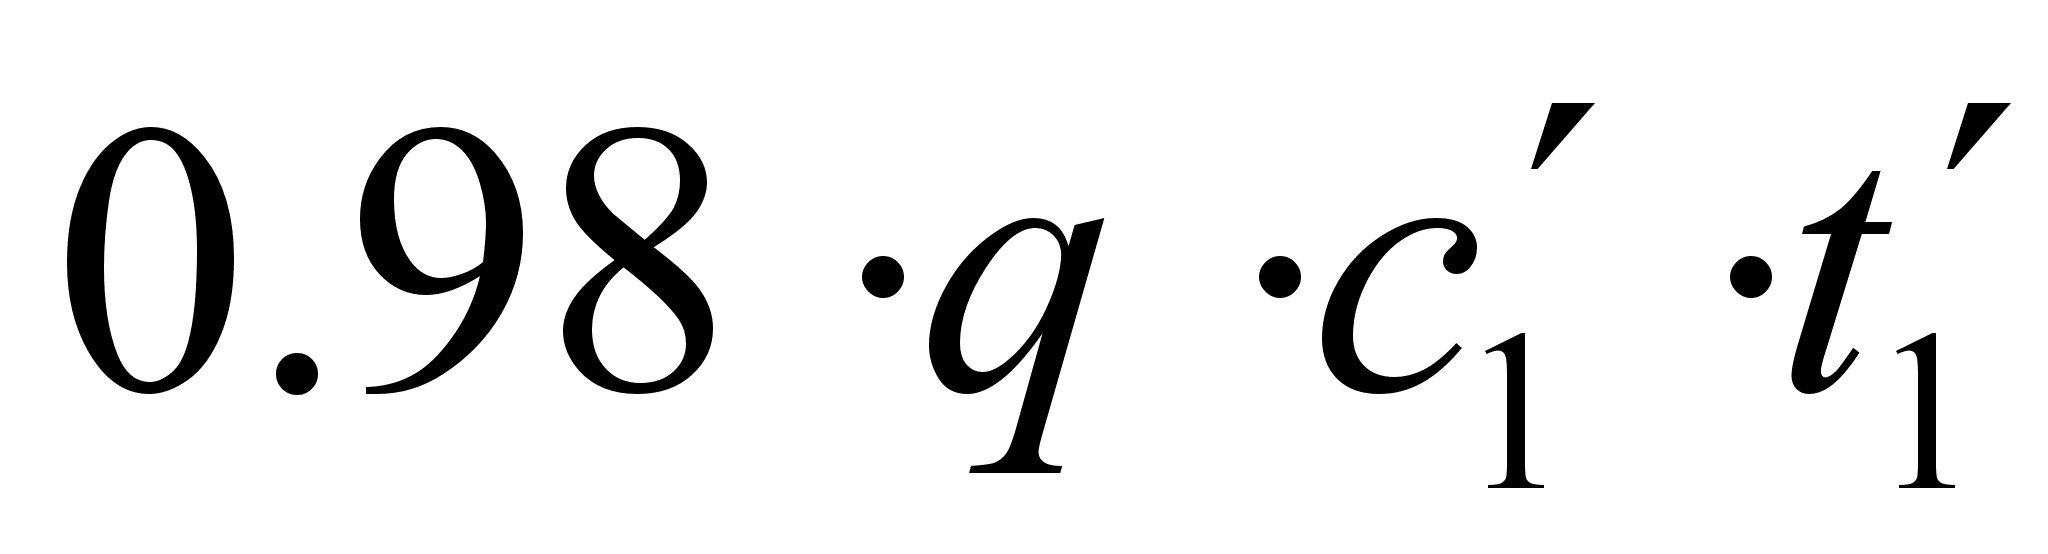 =0.98*242.3*1.936*85=39075.43
кДж=9325,9 ккал
На испарение HNO3:
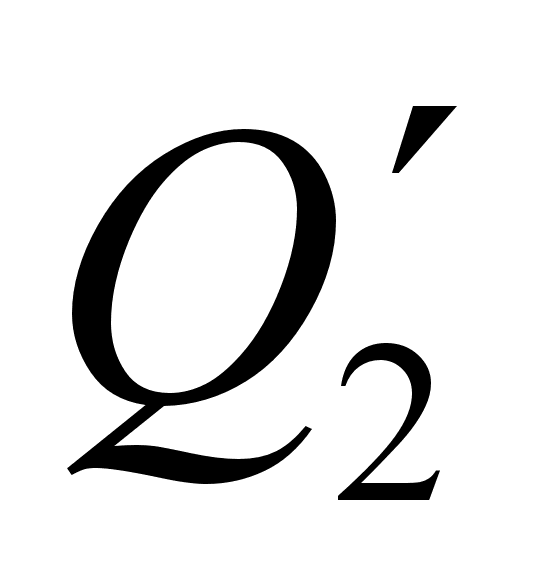 =0,98*242,3*i=0,98*242,3*483=114690,28
кДж=27372,38 ккал,
где i=483кДж/кг – теплота испарения 1 кг кислоты.
На испарение 4% H2O , содержащихся в HNO3:
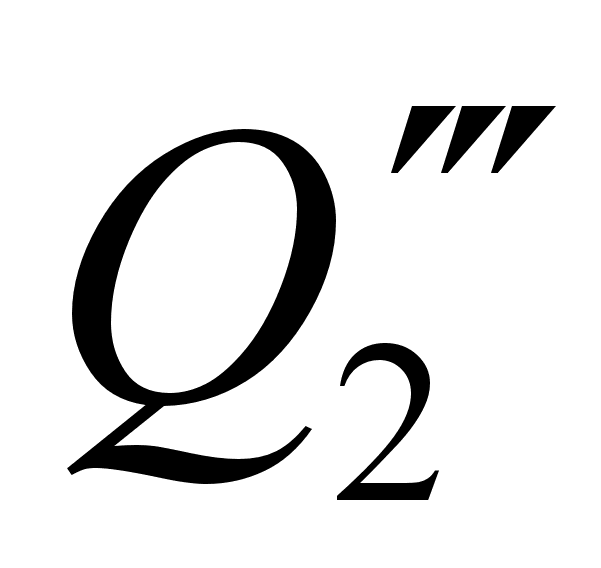 =
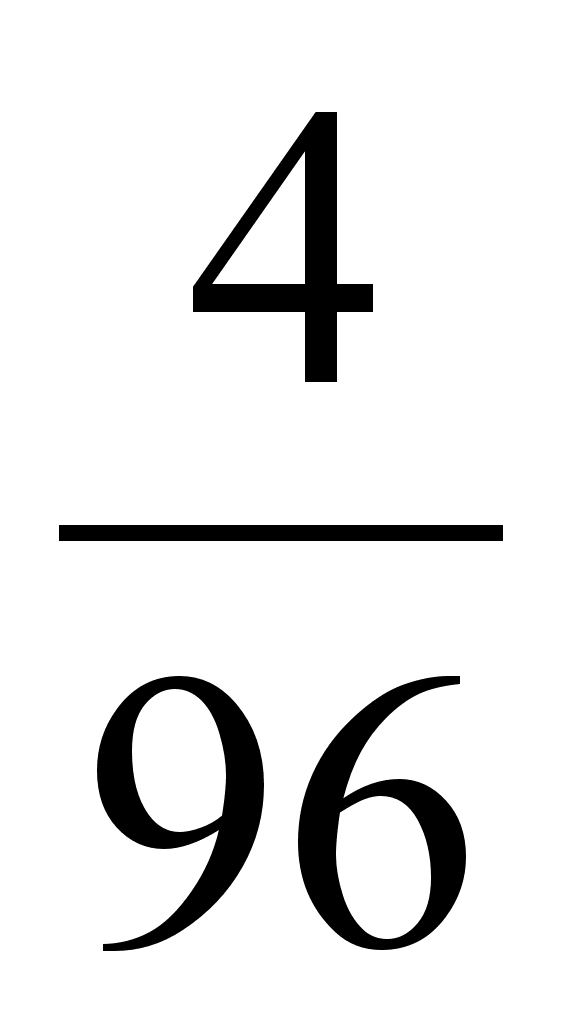 *0,98*242,3*i=*0.98*242.3*2259=22350.36
кДж, где
i=2259 кДж/кг – теплота парообразования воды
=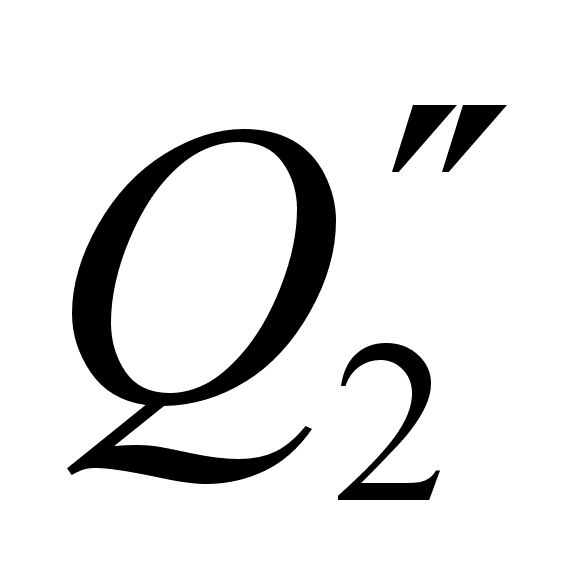 +=114690,28+22350,36=137040,64
кДж = 32706,6 ккал
Теплота, уносимая с 70% H2SO4 при t=150 ОС
=(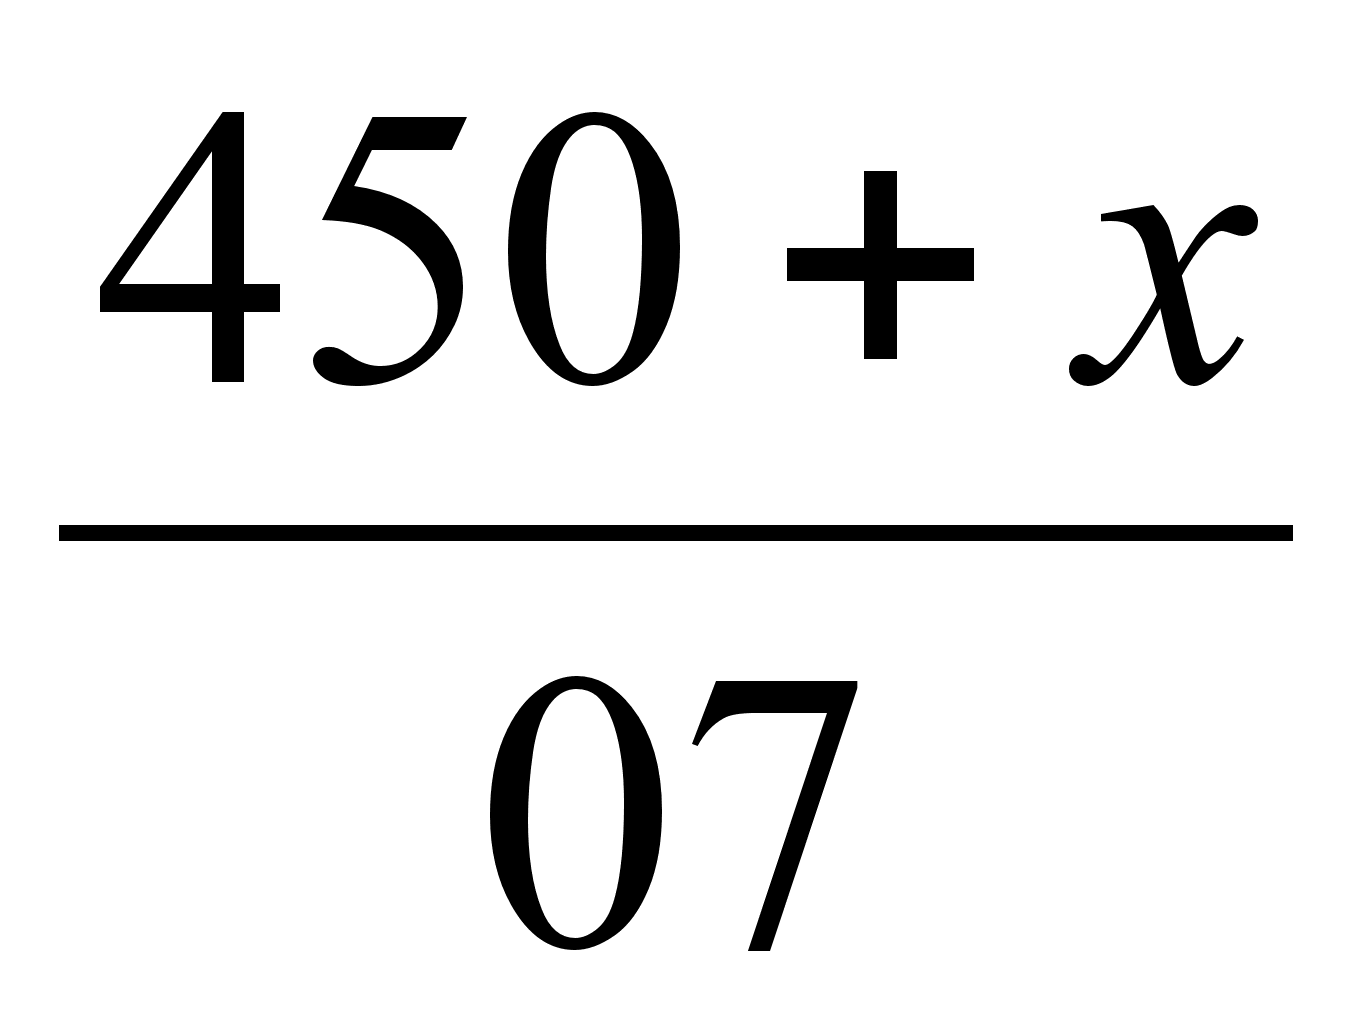 )*2,09*150=201535,71+447,86х
кДж
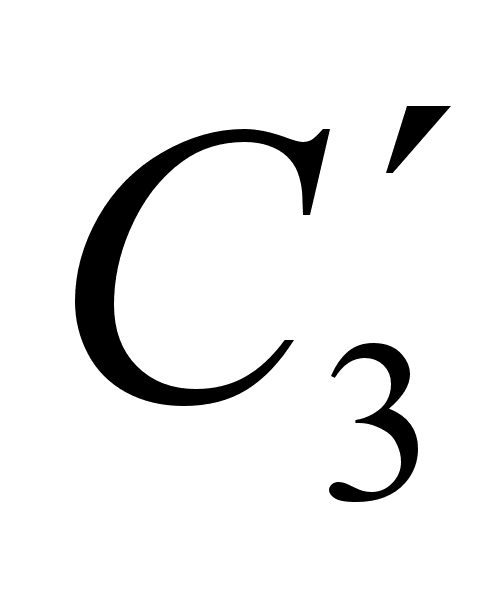 =2,09
кДж/кг град
– удельная
теплоемкость
H2SO4
70%
С HNO3 98%, уносимой из колонны с t=85 ОС в холодильник:
=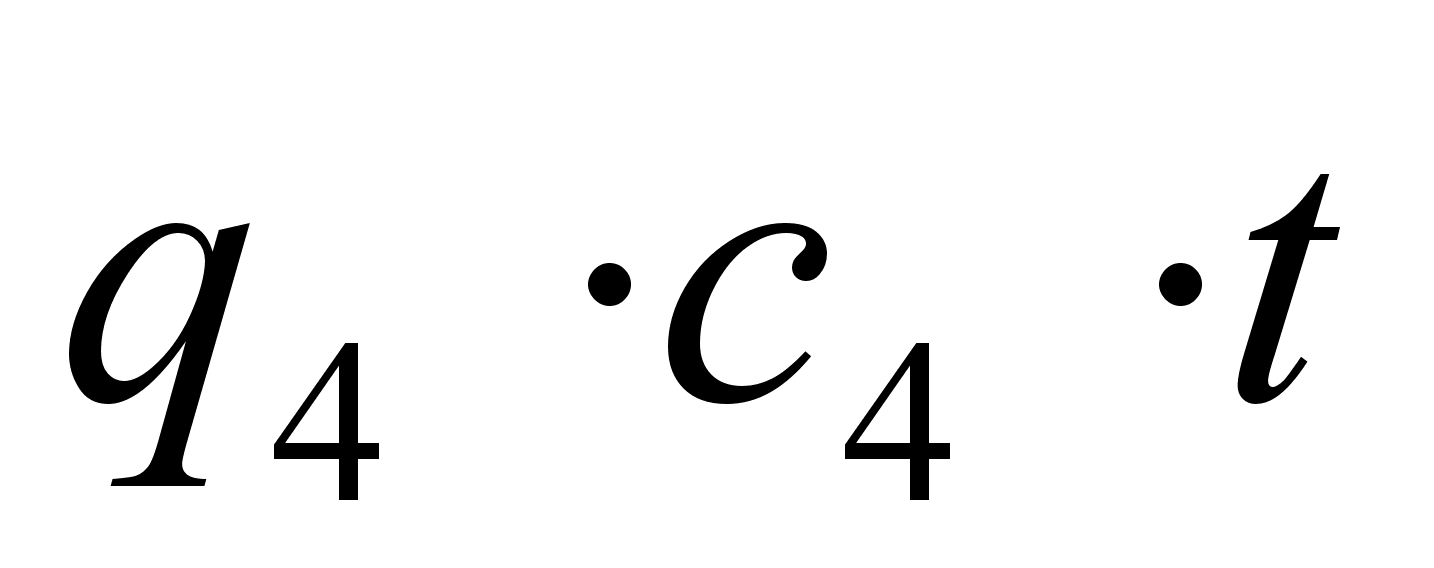 =242,3*1,93*85=39749,32
кДж = 9486,71 ккал
На нагрев подсасываемого воздуха из помещения в среднем до t=90 ОС
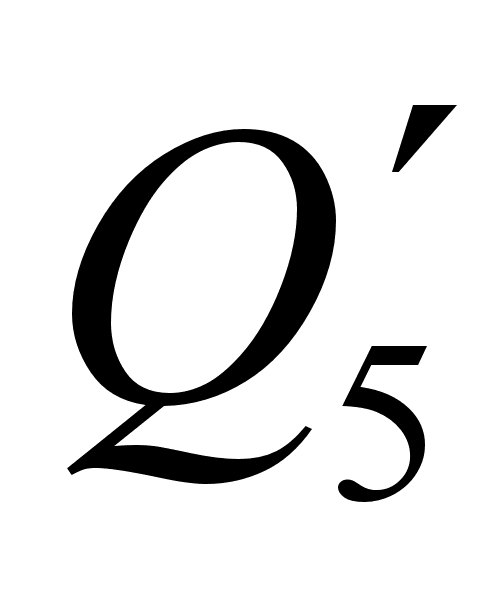 =19.89(90-20)=1392.3
кДж
На закрепление содержащихся в отработанной кислоте слабой HNO3 при ее массовой доле в смеси:
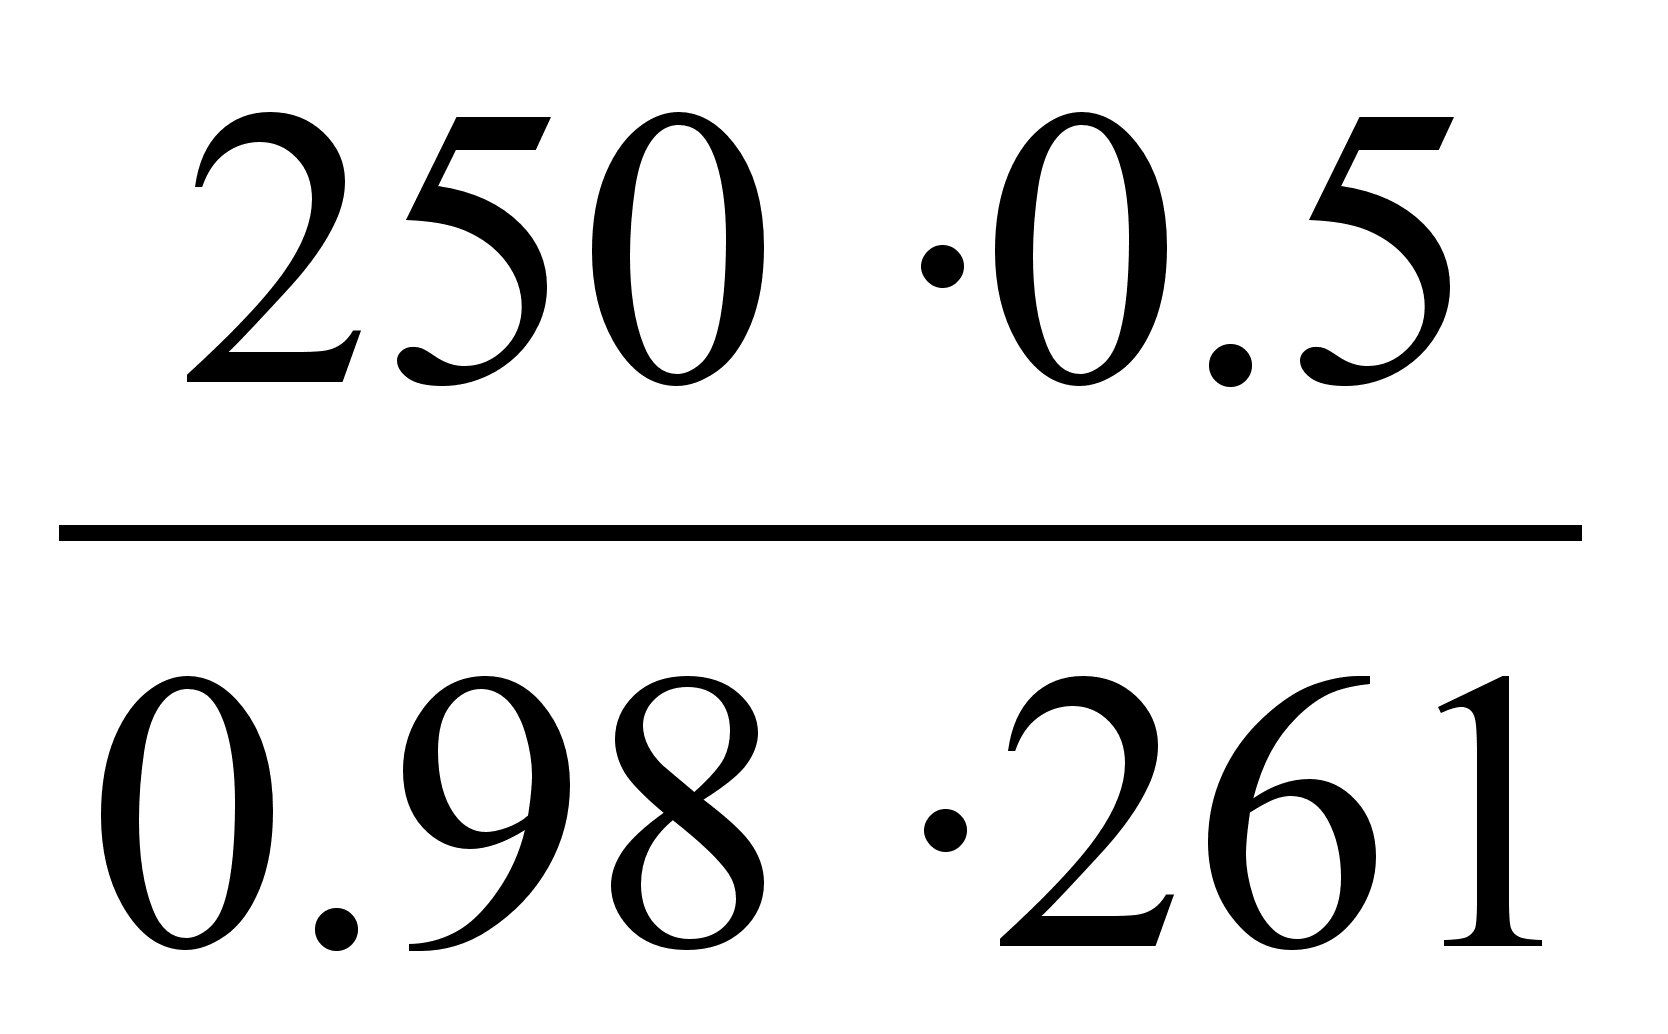 *100%=49%
Удельная теплота для HNO3:
g=n*8974/(n+1.737) ккал/моль
В кислоте с массовой долей 49%, моль:
HNO3=250*0,49/63=1,94; H2O =250*0,51/18=7,08
n=7.08/1.94=3.65
Удельная теплота разбавления для HNO3 98%:
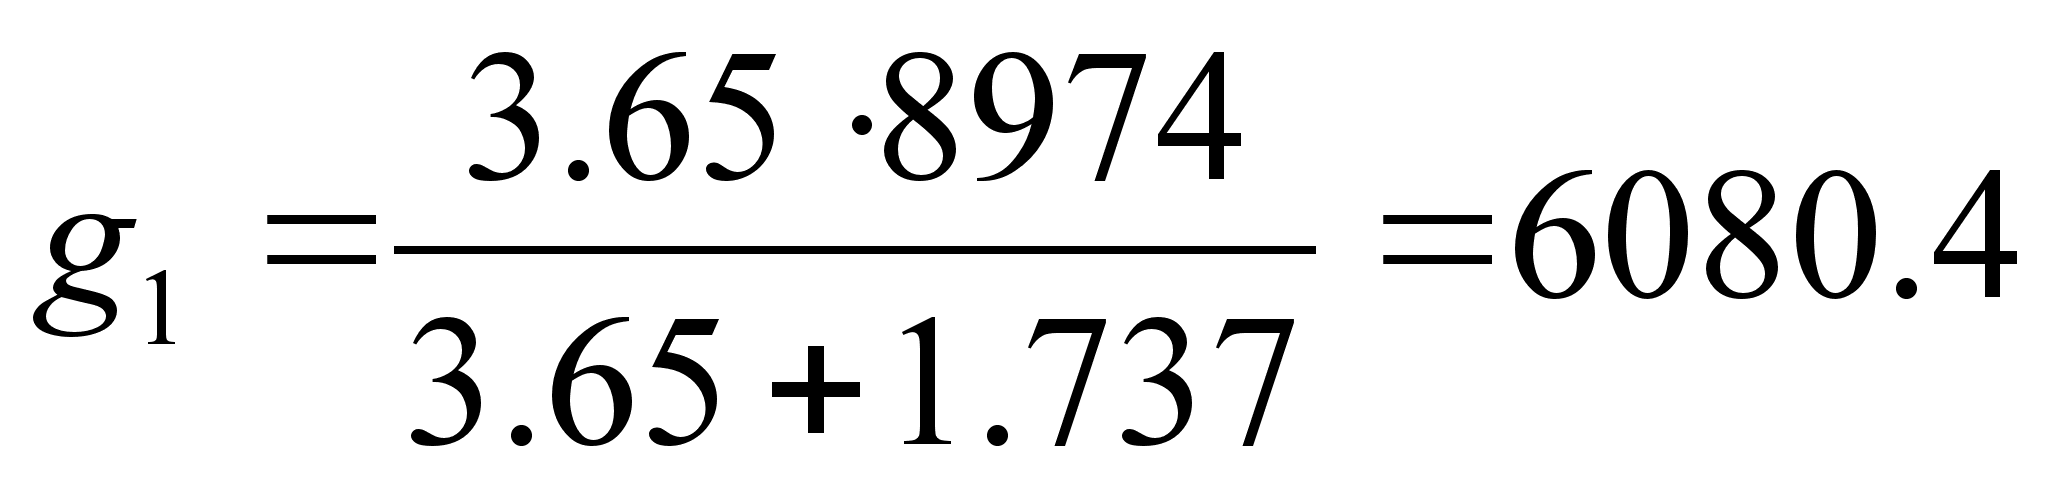 ккал/моль=25476,86
кДж/моль
В кислоте с массовой долей HNO3 98%, моль:
HNO3=0,98/63=0,016; H2O =0,02/18=0,001
n=0.001/0.016=0.069
Удельная теплота разбавления для HNO3 98%
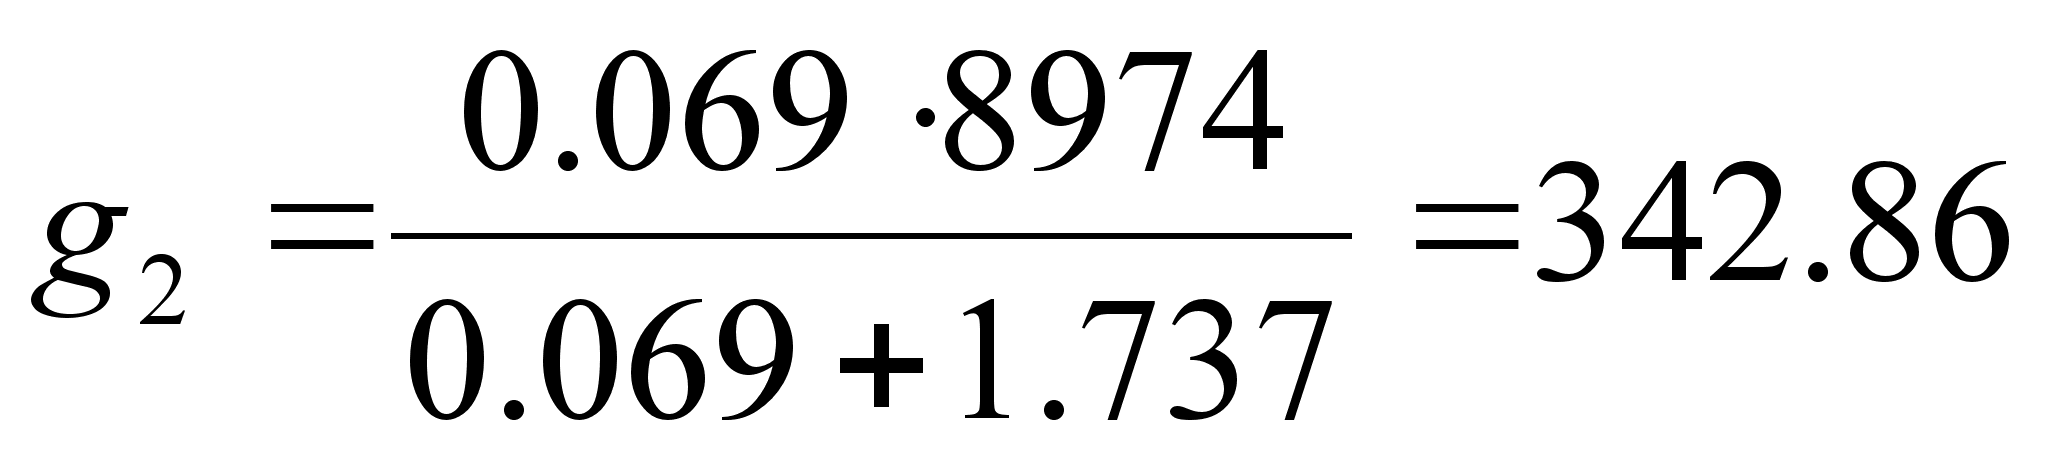 ккал/моль=1436,59
кДж/моль
Теплота закрепления
HNO3,
находящейся
в отработанной
кислоте с 49% до
98%:
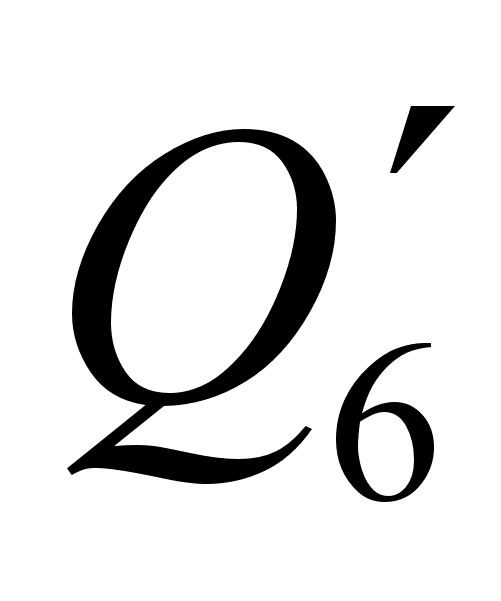 =(25476,86-1436,59)
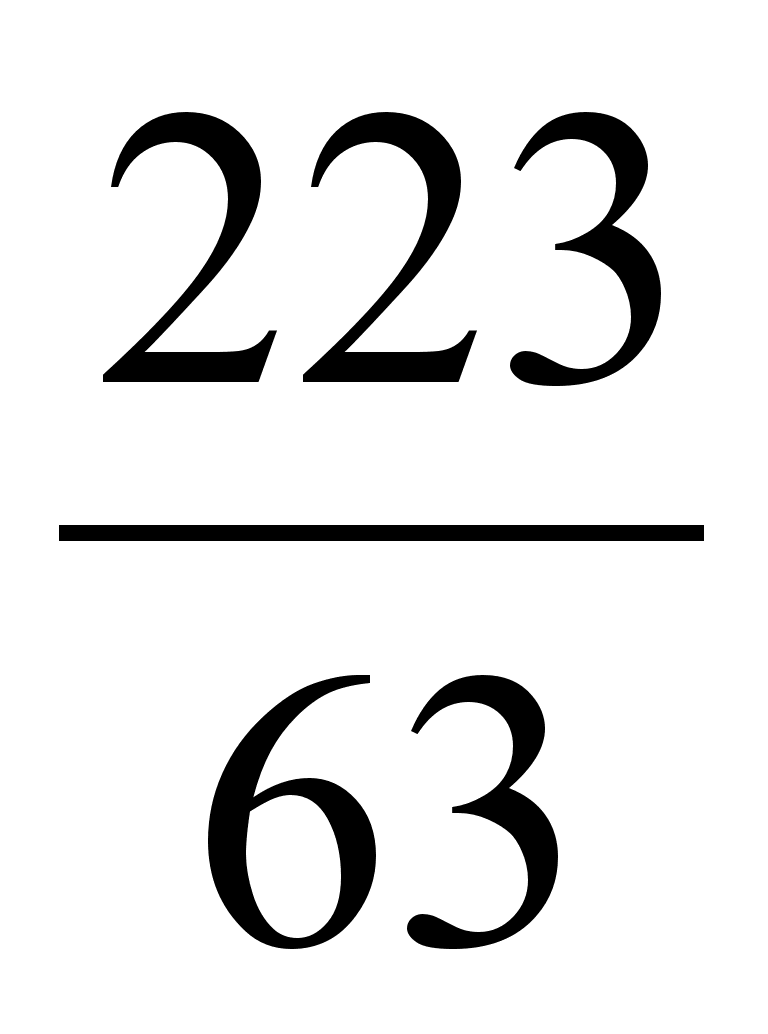 =89017,7
кДж=21245,27 ккал
Теплота, уносимая с нитрозными газами:
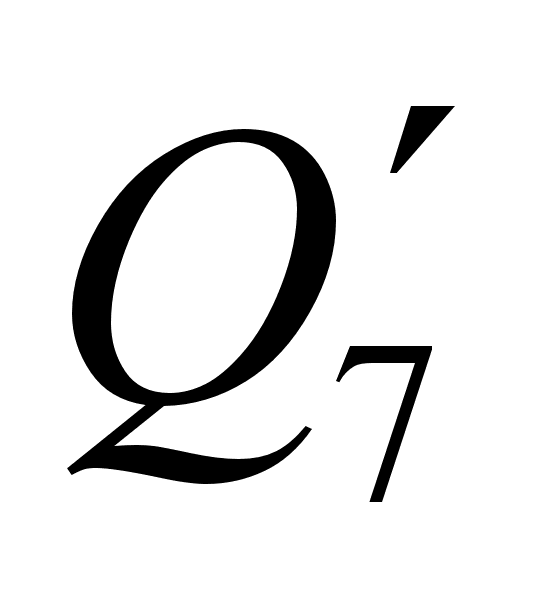 =q7*c7*t,
где
c- удельные теплоемкости газов с t=85 ОС
|
NO2 |
13,5*0,75*85=865,92 кДж |
| NO | 7,09*0,996*85=600,2 кДж |
|
N2 |
16,02*1,04*85=1416,17 кДж |
|
O2 |
7,44*0,923*85=583,71 кДж |
H2O 0,07*1,373*85 = 8,17 кДж
HNO3 2,42*1,8*85 = 370,26 кДж
Всего: 3843.73 кДж
В окружающую среду колонна ГБХ в течение 1 часа теряет порядка 800 ккал (33520 кДж). При условии подачи в колонну 92 кг/мин тройной смеси и выработки колонны 60 тиг в сутки.
Потери тепла в окружающую среду:
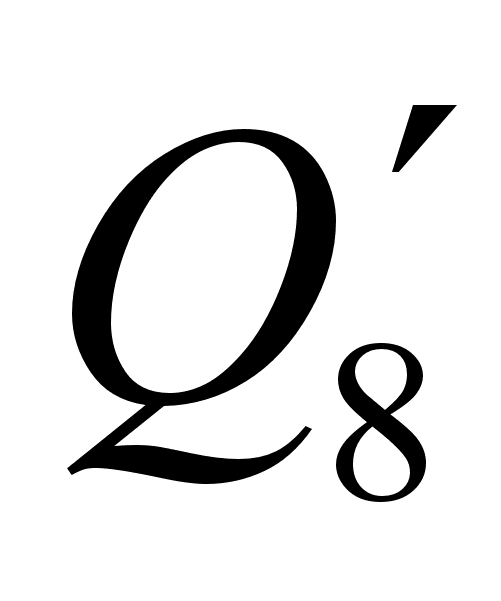 =
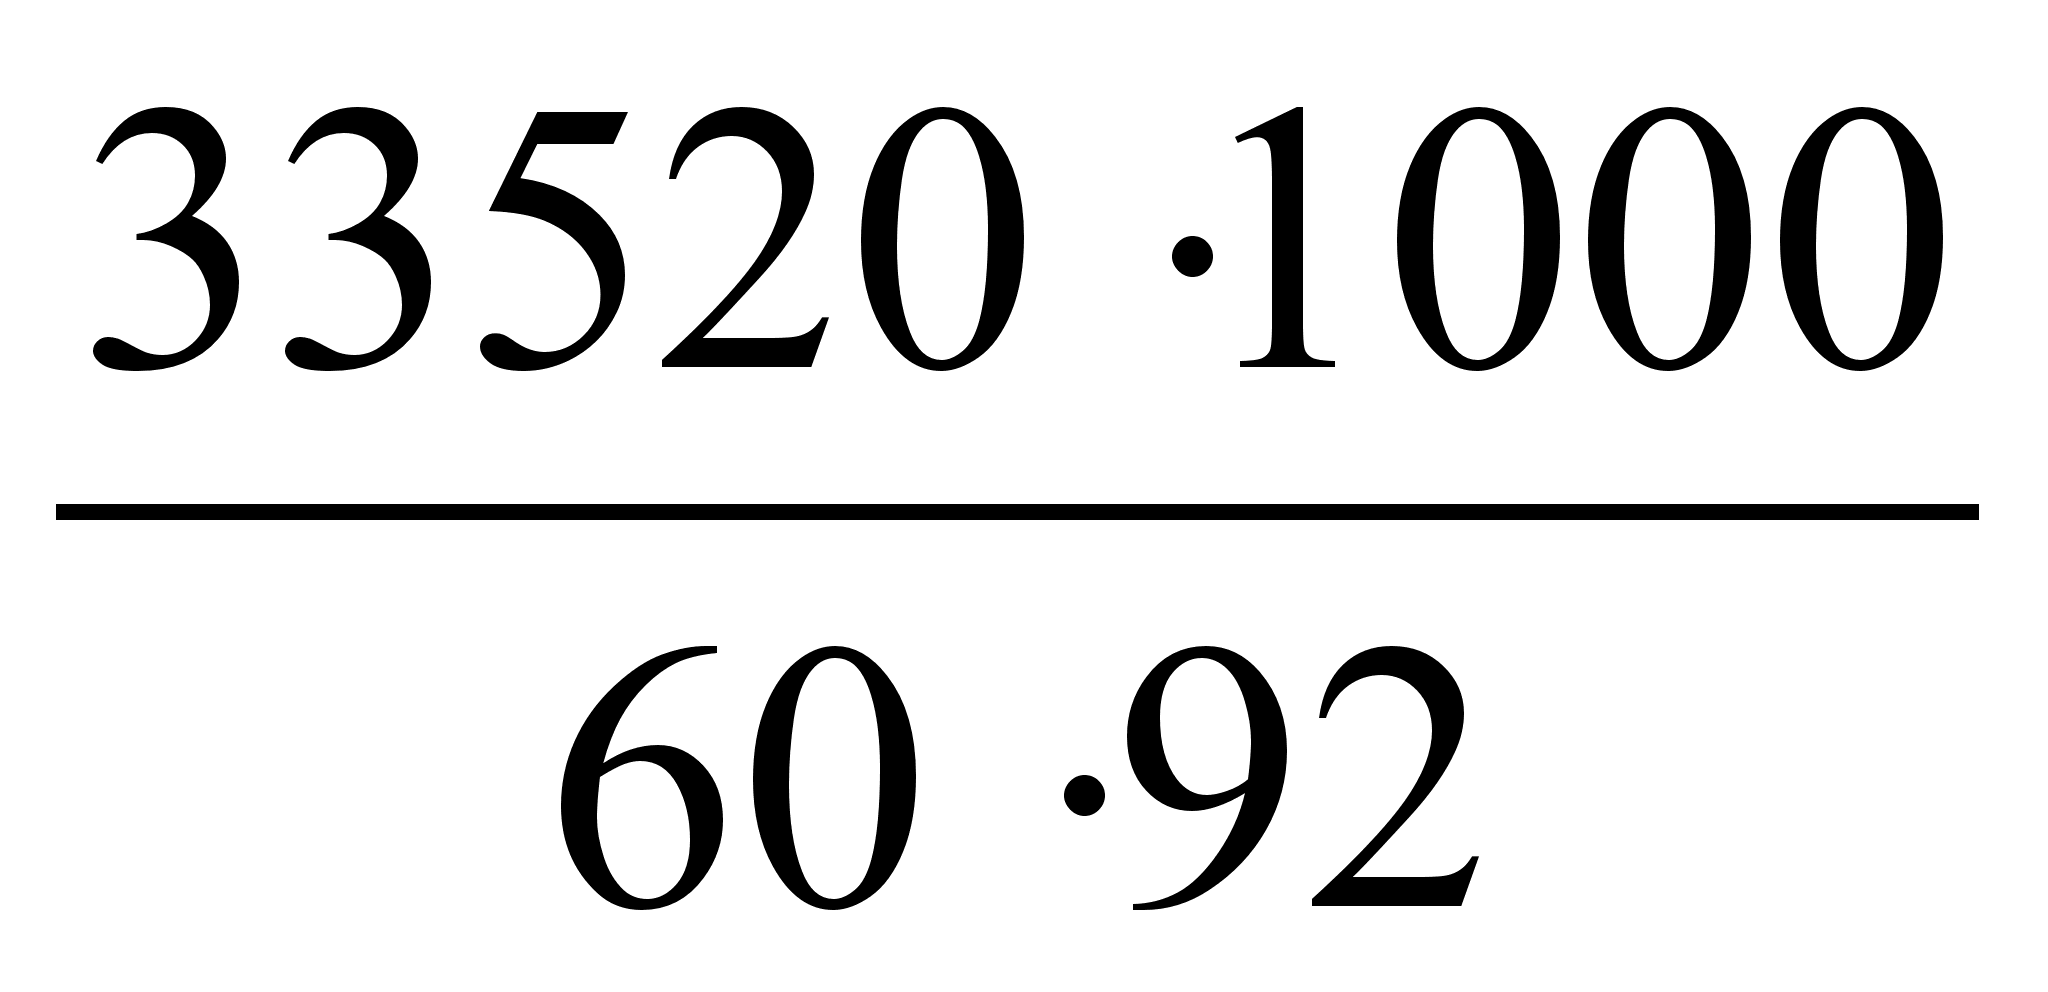 =6072,46
кДж
Всего расход тепла, кДж: