Организация производства и менеджмент
Эффективный фонд времени работы поточной линии рассчитываем по формуле:
 = (
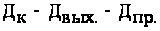 )
∙
 ∙
S ∙ (
 )
(3.2)
где
 – количество
календарных
дней в году,
(см. приложение
1);
 – количество
выходных дней
в году;
 – количество
праздничных
дней в году;
-
продолжительность
рабочей смены,
час;
S – количество рабочих смен;
 -
потери времени
работы оборудования
на ремонт и
переналадку.
Рассчитываем годовую программу запуска деталей в производство по формуле:
 ∙
(
 )∙(
 )
(3.3)
где
 – годовая
производственная
программа
выпуска деталей,
шт.;
 – технологические
потери при
наладке оборудования,
и в связи с
изготовлением
пробных деталей
и т. д.
 – плановый
размер запасных
частей, в% к основной
программе
выпуска (см.
приложение
1).
Ритм поточной линии рассчитываем для базового и проектного вариантов по формуле:

 (3.4)
где p – размер транспортной партии (см. приложение 3).
Определение размера транспортной партии производится исходя из средней трудоемкости обработки детали и ее чернового веса.
3.1.2 Определение необходимого количества единиц оборудования на каждой операции поточной линии и коэффициентов их загрузки
(для базового и проектного вариантов)
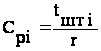 (3.5)
где
 – расчетное
число единиц
оборудования
на i ой
операции, шт.;
 – штучное
время выполнения
i ой операции,
мин.
Принятое
(целое) количество
единиц оборудования
 на i ой
операции определяется
путем округления
дробного числа
единиц оборудования
до ближайшего
бόльшего
целого числа.
Допускается
небольшая
перегрузка
рабочих мест,
но не более чем
на 10 %.
Например,
=
3,2 » 4
(шт.);
=
3,02 » 3
(шт.).
Определение коэффициента загрузки оборудования на каждой операции производится по формуле:
 (3.6)
Средний коэффициент загрузки определяется:
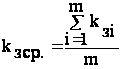 (3.7)
где m – количество операций на поточной линии.
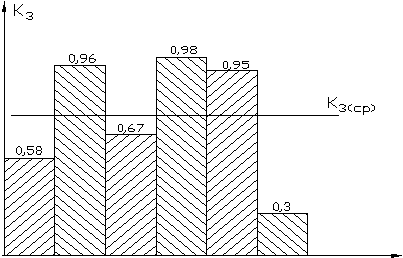
Рис. 1. График загрузки оборудования по операциям (строится для базового и проектного вариантов)
По итогам расчетов составляются сводные таблицы для базового и проектного вариантов:
Таблица 3.1 – Базовый вариант обработки детали
| № |
|
r |
|
|
|


Таблица 3.2 – Проектный вариант обработки детали
| № |
|
r |
|
|
|
3.1.3 Определение вида поточной линии и необходимого количества рабочих-операторов на поточной линии
В зависимости от полученных результатов загрузки рабочих мест, синхронизации операций и других условий производства определяется вид поточной линии (непрерывно – поточная или прерывно – поточная).
Синхронизация – это процесс согласования длительности операций с тактом поточной линии. Синхронизация определяется по формуле:
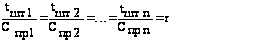 (3.8)
Если условие синхронности выполняется, то линия непрерывно-поточная.
Если этого равенства нет, то линия относится к прерывно-поточной т. е. вследствие разной трудоемкости операций и использования разнотипного оборудования для обеспечения ритмичной работы линии необходимо создание межоперационных оборотных заделов.
Определение необходимого количества рабочих-операторов на поточной линии производится на основании загрузки рабочих мест по операциям с учетом возможного многостаночного обслуживания и совмещения операций.
Норма возможного многостаночного обслуживания определяется на операциях, где количество рабочих мест больше одного по формуле:
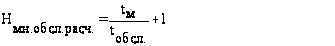 (3.9)
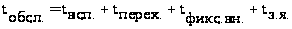 (3.10)
где
 –
машинно-автоматическое
время работы
на любом из
обслуживаемых
станков, мин.
(см. приложение
2);
 –
вспомогательное
время обслуживания
станка, мин;
 –
время на
переход от
станка к станку
= 0,03 мин.
 – время на
фиксирование
внимания = 0,25 мин.
 –
время заблаговременной
явки = 0,5 мин.
При условии,
когда <
0,4 мин, от многостаночного
обслуживания
отказываются.
Дробное
количество
станков, предназначенных
для обслуживания
одним рабочим,
т. е.
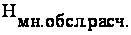 округляется
до ближайшего
бульшего
целого числа.
Для проверки правильности возможного многостаночного обслуживания строится график загрузки рабочего времени.
Для определения необходимого числа рабочих на линии с учетом многостаночного обслуживания, составляем график – регламент работы оборудования.
| № операции |
|
|
|
Номер рабочего-оператора |
|
|||||||||
|
|
|
|||||||||||||
|
|
5,8 | 2 | 0,58 | 1 |
|
|||||||||
|
|
9,6 | 2 | 0,96 | 2 | ||||||||||
|
|
3,35 | 1 | 0,67 | 3 |
|
|||||||||
| 4 | 2,0 | 1 | 0,4 | 1 |
|
|||||||||
|
|
14,7 | 3 | 0,98 | 4,5 | ||||||||||
|
|
4,75 | 1 | 0,95 | 6 | ||||||||||
|
|
1,5 | 1 | 0,3 | 3 |
|
|||||||||
| 11 |
|
|||||||||||||


 01
02 03 04 050,58060,6707 08 09 1

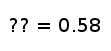

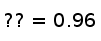

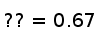
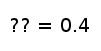
 3


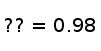

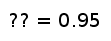
 6

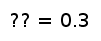 7
 = 6
Рис. 2. График – регламент работы оборудования (строится для базового и проектного вариантов)
На данном графике определяется также возможность совмещения операций на поточной линии рабочими-операторами. Если рабочие не загружены полностью работой, то для более рационального использования рабочего времени необходимо применять совмещение операций.
Из данного графика видно, что 11 единиц оборудования на линии будут обслуживать 6 человек в одну смену.
Общее количество рабочих с учетом работы в две смены и отпусков будет равно:
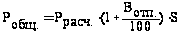 ,
(3.11)
где
 – плановый
процент потерь
времени на
отпуск рабочих
= 12 %.
S – число рабочих смен.
3.1.4 Расчет заделов на поточной линии
А) Расчет транспортного задела на поточной линии:
 = m Ч
p (3.12)
где р – размер транспортной партии, шт.;
m – количество операций на линии.
Б) Расчет технологического задела на поточной линии:
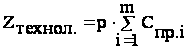 (3.13)
В) Расчет страхового задела на поточной линии:
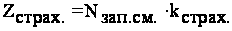 (3.14)
где
 –
программа
запуска деталей
в смену;
 –
коэффициент,
характеризующий
величину временного
снижения
производительности
линии, равен
0,1.
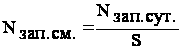 (3.15)
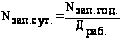 ,
(3.16)
где
 –
количество
рабочих дней
в году;
S – количество смен работы поточной линии.
Г) Расчет межоперационных оборотных заделов
Межоперационный оборотный задел возникает вследствие различной трудоемкости смежных операций. Межоперационный оборотный задел – это количество деталей, накапливающееся между смежными операциями, имеющими различную продолжительность.
Перед расчетом межоперационных оборотных заделов необходимо построить график работы оборудования для каждой смежной пары операций, расчленив время операций на фазы, в течение которых не происходит изменений в одновременной работе станков на смежных операциях.
Расчет заделов между 1 й и 2 й операциями
|
№ опер. |
|
|
|
01 02 03 04 05 06 07 08 09 1 |
1. |
5,8 |
2 |
0,58 |
|
2. |
9,6 |
2 |
0,96 |
FI FII FIII |

Расчет длительности каждой фазы (F) производим по формуле:
 (3.17)
где j – порядковый номер фазы;
 – период
комплектования
задела на линии
(в нашем примере
= 210).
FI = 210 Ч 0,58 = 121,8 » 122 мин.
FII = 210 Ч (0,96 – 0,58) = 210 Ч 0,38 = 79,8 » 80 мин.
FIII = 210 – (122 + 80) = 8 мин.
На I фазе на 1й операции работают 2 станка, на 2й операции работают 2 станка.
На II фазе на 1й операции станки простаивают, на 2й операции работают 2 станка.
На III фазе на 1й и 2й операциях станки простаивают.
Расчет изменения величины межоперационного задела в течение любой фазы производится по формуле:
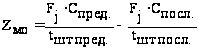 (3.18)
где
 –
количество
работающих
станков на
предыдущей
операции в
течение данной
фазы;
 –
количество
работающих
станков на
последующей
операции в
течение данной
фазы.
Для данного примера:
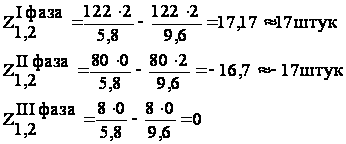
Если результат получен со знаком «+», это значит, что на данной фазе, вследствие меньшей трудоемкости или большего количества станков, на первой операции возникает положительный задел. Эпюра задела на графике возрастает от 0 до максимальной величины (рис. 3).
4. Экономическое обоснование совершенствования технологических операций механической обработки деталей
4.1 Расчет капитальных вложений в оборудование проектируемого варианта
4.1.1 Общие капитальные вложения в оборудование рассчитываются по формуле:
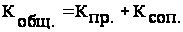 ,
(4.1)
где
 –
прямые капитальные
вложения в
оборудование,
руб.;
 – сопутствующие
капитальные
вложения в
приобретенное
оборудование,
руб.
Прямые капитальные вложения рассчитываем по двум сравниваемым вариантам – базовому и проектному:
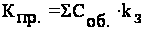 (4.2)
Сопутствующие капитальные вложения рассчитываются только для проектного варианта:
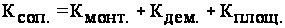 ,
(4.3)
где
 –
затраты на
монтаж нового
оборудования,
руб.
=
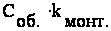 (4.4)
где
 –
коэффициент
монтажа нового
оборудования
= 0,2;
 –
затраты на
демонтаж старого
оборудования,
руб.

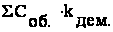 (4.5)
где
 – коэффициент
демонтажа
старого оборудования
= 0,2;
 –
затраты на
производственные
площади под
новое оборудование,
руб.
Затраты на площадь, дополнительно занимаемую под новое оборудование, рассчитываются по формуле:
=
(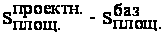 )
·
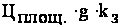 (4.6)
g – коэффициент, учитывающий проходы и проезды = 3.
4.1.2 Удельные капитальные вложения в оборудование (капитальные вложения на изготовление одной детали) рассчитываются для двух сравниваемых вариантов сварки изделия:
 =
 (4.7)
4.1.3 Дополнительные капитальные вложения в оборудование рассчитываются для определения более капиталоемкого варианта.
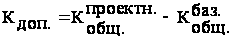 (4.8)
4.2 Расчет себестоимости механической обработки детали по базовому и проектному вариантам
4.2.1 Затраты на материалы за вычетом отходов
ЗМ =
 ∙
 ∙
 –
 ∙
 (4.9)
– норма расхода
материала на
изготовление
одной детали
(масса заготовки),
кг;
– цена одного
кг материала,
руб.;