Повышение прибыли и рентабельности производства путем использования экономических методов управления (на примере ОАО "МПОВТ")
Как видно из таблицы, из предлагаемой программы производства в 2007 г. исключены такие изделия, как БПР и СВиТ-02. В то же время введены новые виды продукции:
средства связи и телекоммуникаций: SDH (3 шт., что в денежном выражении составляет 118 млн. р.), БОМ (10 шт. – 26 млн. р.);
средства информационных технологий: банкомат (124 шт. – 6444 млн. р.), инфокиоск (234 шт. – 2984 млн. р.), «Ясень» (50 шт. – 3222 млн. р.);
внутриминистерская кооперация: датчик скорости (20000 шт. – 532 млн. р.), СКРТ (1000 шт. - млн. руб.), БСКД (360 шт. - млн. р.), РКК (6000 шт. – 524 млн. р.), БУМ (1200 шт. – 184 млн. р.);
товары народно-хозяйственного назначения: ВМ-8117 (500 шт. – 396 млн. р.).
Увеличен объем выпуска следующих изделий:
средства информационных технологий: КВТ – на 6 шт.;
внутриминистерская кооперация: роторный замок – на 27000 шт., МКП – на 16650 шт., МКП-3 – на 4145 шт., БКЛ ТАИС 467845017 и БКЛ ТАИС 467845017-01 – на 12469 шт., БКЛ ТАИС 467845017-02 – на 7600 шт., джойстик РУ-1 – на 408 шт., СРРТ – на 632 шт., блок индикации – на 3480 шт., УЧПУ – на 28 шт.;
медицинская техника: медшкаф одностворчатый – на 510 шт., РПЦ2-02 – на 23 шт., эстезиметр – на 25 шт.;
товары народно-хозяйственного назначения: СВиТ-03 – на 79 шт., ВМ-8014 – на 53 шт.
Снижение объема выпуска производится по следующим видам изделий:
средства связи и телекоммуникаций: АТС «Бета-М» - на 8207 портов, УВК-У – на 89 675 шт.;
средства информационных технологий: ВМ-2002 – на 2463 шт.;
внутриминистерская кооперация: БПР-2 – на 2192 шт., БКА-3А – на 83 шт.;
медицинская техника: медшкаф двухстворчатый – на 40 шт.
Снижение выпуска одних видов продукции и увеличение объема выпуска других, а также производство новых видов продукции позволит увеличить выручку от реализации продукции на 10613 млн. р., что приведет к росту прибыли от реализации на 2004 млн. р. по сравнению с 2006 г.
Изменения в структуре и объеме выпуска продукции отразится и на показателе рентабельности. Рентабельность выпуска промышленной продукции возрастет до 3,9 % (в 2006 г. показатель рентабельности был равен 1,7 %). Увеличение объемов выпускаемой продукции позволит снизить издержки, а тем самым и увеличить рентабельность (выйти на положительный уровень) продукции внутриминистерской кооперации, медицинской техники, потребительских товаров ЗВТ, стеллажей, а также выйти на безубыточный уровень рентабельности производства плат печатного монтажа.
Общее изменение в структуре выпускаемой продукции отражено на рис. 3.1.
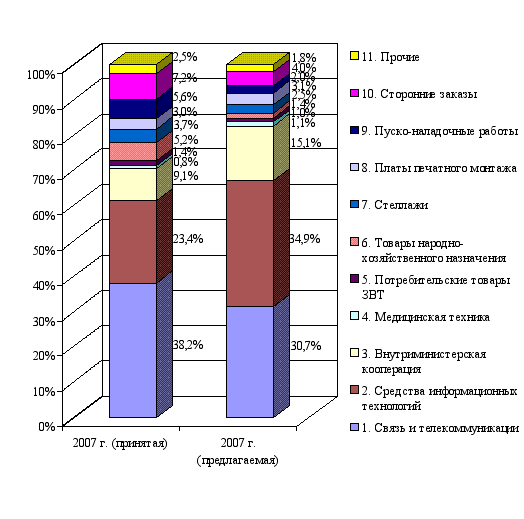
Рис. 3.1. Структура выпускаемой продукции в 2007 г.
Как видно из рисунка, изменения в структуре выпуска продукции приведут к увеличению доли в общем объеме производства средств информационных технологий, продукции внутриминистерской кооперации, медицинской техники, плат печатного монтажа, прочих потребительских товаров, а также к уменьшению доли средств связи и телекоммуникаций, потребительских товаров ЗВТ, товаров народно-хозяйственного назначения, стеллажей и пуско-наладочных работ.
3.2 Экономия на прямых затратах
Как показал проведенный анализ хозяйственной деятельности предприятия, основную часть затрат в себестоимости выпускаемой продукции составляют затраты на материалы, покупные комплектующие и полуфабрикаты, топливо и энергию. Рост себестоимости негативно сказывается на размере получаемой предприятием прибыли, так как цены на продукцию подлежат обязательной регистрации в Министерстве промышленности. Поэтому одним из основных направлений повышения эффективности работы предприятия является снижение указанных прямых затрат посредством их экономии.
Проведенные исследование и анализ существующих и возможных направлений снижения прямых затрат позволили систематизировать эти направления в разрезе цехов (служб) предприятия и выйти на общие данные по экономии на предприятии.
Снижение издержек производства возможно по следующим направлениям:
экономия на заработной плате;
экономия комплектующих;
экономия материалов;
экономия всех видов энергии;
экономия инструмента;
прочая экономия.
Систематизированные данные по цехам (службам) представлены в табл. 3.2.
Таблица 3.2
Снижение издержек производства, тыс. р.
| Название цеха | Экономия на заработной плате | Экономия комплектующих | Экономия материалов | Экономия всех видов энергии |
Прочие |
Экономия инструмента | Всего экономия |
| ПТК СВТ | |||||||
| МОП | 2368,10 | 5086,7 | 23434 | 504,00 | 31392,80 | ||
| ПАТС | 34923,40 | 250,0 | 12555 | 79,20 | 47807,60 | ||
| ИП | 3500,0 | 15066 | 1137,60 | 19703,60 | |||
| ЭРП | 1250,0 | 26780 | 59,40 | 28089,40 | |||
| РМП | 2500,0 | 236,16 | 2736,16 | ||||
| ОТД | 2640,2 | 2640,20 | |||||
| ПМЭ | 300,0 | 5865 | 6165,00 | ||||
| Ц.114 | |||||||
| СКБ | 80000 | 300000 | 380000,00 | ||||
| ООТиЗ | 200000 | 200000,00 | |||||
| ОВКиР | 90000 | 90000,00 | |||||
| ОМТС | 25000,0 | 25000,00 | |||||
| ОВД | 18800 | 18800,00 | |||||
| Итого | 37291,50 | 170000 | 40526,9 | 102500 | 500000 | 2016,00 | 852334,40 |
| ЗВТ | 4828,80 | 45000 | 17098,8 | 170600 | 250000 | 2979,00 | 490506,60 |
| ЗПП | 595,55 | 13800,0 | 63100 | 24000 | 101495,55 | ||
| ВСЕГО: | 42715,85 | 215000 | 71425,7 | 336200 | 774000 | 4995,00 | 1444336,55 |
Экономия заработной платы может быть достигнута путем снижения трудоемкости в цехах за счет:
В ПАТС:
совершенствования ПНТПС;
отработки технологии запрессовки покупных соединителей в панелях АТС «Бета М-4»;
совершенствования технологии наладки и нормирования блоков АКИ.
В МОП:
совершенствования технологии изготовления деталей с применением пресса «Boshert» на изделия АТС «Бета», БСЕ стеллажного оборудования.
В остальных отделах снижение издержек производства возможно за счет:
В ОТД:
экономии материалов;
В ООТиЗ:
мероприятий, направленных на снижение расходов на АУП;
В ОМТС:
мероприятий, направленных на уменьшение затрат, связанных с закупкой материалов, реализацией неликвидных и сверхнормативных материалов, корректировкой норм расхода материалов и заменой материалов на более дешевые;
В ОВКиР:
снижения затрат на приобретение ПКИ, проведения товарообменных операций и др.
Возможным резервом снижения трудоемкости и экономии материалов и комплектующих на ЗВТ является реализация следующих мероприятий:
замена трубы 25х2,5 Ст. 20 на трубу ВГП 20х2,8 изд. УВК-У;
внедрение штампованного варианта детали на УВК-У;
использование покупных трансформаторов на КСА вместо собственного изготовления;
использование покупных разъемов на АТС «Бета» вместо собственного изготовления;
уменьшение удельных норм расхода материалов на стеллажи;
замена воздуховодов из нержавеющей стали на покупные воздуховоды с оболочкой из полиэтилена;
повторное использование провода, демонтированного с линии АЛГ390 для электроподключения выпрямителей на г/л Л1.
На ЗПП экономия материалов может быть получена за счет:
использования борфтораторов олова и свинца с линии «ШЕРИНГ» для корректировки гальванических линий;
отработки технологии нанесения маски солдер – масок серии 9Н9100 (КНР);
корректировки удельных норм по всему технологическому циклу.
В настоящее время проблема использования энергоресурсов является очень существенной для Беларуси. Зависимость в этом плане от России, а также постоянно растущие тарифы на энергоносители заставляют белорусских производителей разрабатывать мероприятия по экономии данного вида ресурсов.
Так, на ОАО «МПОВТ» существует возможность реализации мероприятий, которые приведут к следующей экономии энергоресурсов (табл. 3.3).
Таблица 3.3
Основные мероприятия по экономии энергоресурсов
| Наименование мероприятия | Дата внедрения | Вид энергоре-сурсов | Ед.изм | Экономия в 2007 г. относительно 2006 г. (в ценах 2006г.) | Затраты на внедрение, тыс. руб. | |||
| в нат.ед. | в тыс.руб | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | ||
| Внедрение системы инфракрасного обогрева производственных помещений на основе электроизлучателей, шт. | 1 кв | тепло | Гкал | 140,6 | 5610 | 3650 | ||
| Замена теплоизоляции кровли с использованием новейших материалов позволяюших обеспечить термосопротивляемость температурным режимам наружного воздуха и повышение огнестойкости ЭВМ-7543 м2, ЗВТ-4600 м2, ЗПП-1600 м2 | 3 кв | тепло | Гкал | 701 | 27968 | 75600 | ||
| Оптимизация схемы и режимов работы приточной вентиляции технического этажа завода печатных плат с последующей заменой оборудования на менее энергоемкое | 1 кв | тепло | Гкал | 72 | 14963 | 4500 | ||
| эл.эн. | тыс.кВт | 63,4 | ||||||
| Внедрение обезжиривания крупногабаритных деталей нестандартного оборудования для выполнения полимерного покрытия на участке РМП с использованием протирки вместо обжига в печах УС и камерах обжига | 1 кв | эл.эн. | тыс.кВт | 144 | 27461 | 7000 | ||
| Внедрение процесса химического оксидирования электропроводного взамен анодно-окисных покрытий на деталях из алюминия и его сплавов с выводом из техпроцесса энергоемкого оборудования | 4 кв | тепло | Гкал | 74,6 | 7458 | 2500 | ||
| эл.эн. | тыс.кВт | 23,5 | ||||||
| Оптимизация техпроцессов и режимов работы цеха ремонтно-механического производства завода вычислительной техники с выводом из эксплуатации устаревшего оборудования (7-ми станков суммарной мощностью 69,5кВт) | 1 кв | эл.эн. | тыс.кВт | 77,4 | 14760 | 3000 | ||
| Перевод нагрева деталей из печи СНО - 8 (мощностью 100 кВт) в печь KS - 600/37 (мощностью 37кВт) | 1 кв | эл.эн. | тыс.кВт | 127,3 | 24276 | 6000 | ||
| Усовершенствование процесса термопластового литья корпусов телефонных станции "Бета -М", исключающего их последующую механообработку | 1 кв | эл.эн. | тыс.кВт | 46,8 | 8925 | 2000 | ||
| Оптимизация режимов работы и схемы подключения вентсистем В53(10,5кВт) и В67(2,5кВт) на участке сборочно-монтажного производства завода вычислительной техники с последующим выводом из эксплуатации одной из них | 1 кв | эл.эн. | тыс.кВт | 5,1 | 973 | 600 | ||
| Перевод испытания оборудования с термобарокамеры КТВУ-8000-IV (мощностью 70 кВт) в камеру КТК-3000 (мощностью 19 кВт) | 1 кв | эл.эн. | тыс.кВт | 97,9 | 18670 | 4000 | ||
| Перевод отрезки уголков с мех. ножовки 872А на обрезку на штампе 86-1500-4005 | 1 кв | эл.эн. | тыс.кВт | ПД | 2117 | 600 | ||
| Перевод резки прутков с механической ножовки на отрезные ножницы НВ-5121 | 1 кв | эл.эн. | тыс.кВт | 13,4 | 2555 | . 300 | ||
| Реконструкция механо-окрасочного производства с заменой устаревшего оборудования (координатно-вырубного пресса, листогиба) на высокопроизводительное | 1 кв | эл.эн. | тыс.кВт | 120,0 | 22884 | 45000 | ||
| Оптимизация техпроцесса изготовления полиэтиленовых чехлов с консервацией высвободившихся производственных площадей | 1-2 кв | тепло | Гкал | 107,8 | 28291 | 9000 | ||
| эл.эн. | тыс.кВт | 125,8 | ||||||
| Итого | тепло | Гкал | 1096,0 | 206912 | 163750 | |||
| эл.эн. | тыс.кВт | 855,7 | ||||||
Из таблицы видно, что затраты на внедрение указанных мероприятий будут равны 163 750 тыс. р., однако размер экономии составит 206 912 тыс. р. Таким образом, экономия покроет расходы на реализацию разработанных мероприятий.
3.3 Изменения в организационной структуре управления
От построения организационной структуры предприятия во многом зависит эффективность его функционирования. Эффективное построение организационной структуры управления позволяет ускорить принятие и реализацию управленческих решений, избежать дублирования выполняемых подразделениями функций, а также оптимизировать затраты на содержание аппарата управления.
Так, в структуру ОАО «МПОВТ» входят два филиала – «Завод вычислительной техники» и «Завод печатных плат».
На рис. 3.2 и 3.3 показаны схемы организационных структур управления данных филиалов.
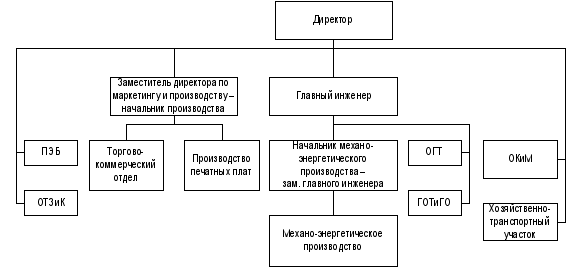
Рис. 3.2. Схема организационной структуры управления филиала ОАО «МПОВТ» «Завод печатных плат»
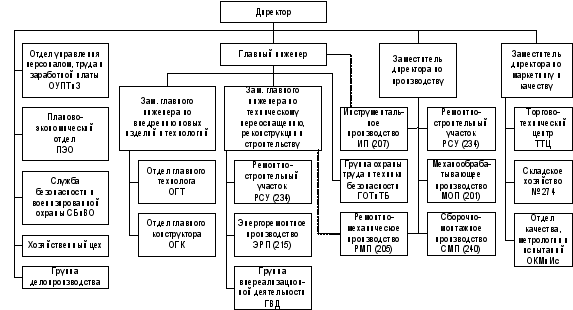
Рис. 3.3. Схема организационной структуры управления филиала ОАО «МПОВТ» «Завод вычислительной техники»
Руководство филиалом «Завод печатных плат» осуществляет директор, в подчинении которого находятся экономические службы (планово-экономическое бюро – ПЭБ, отдел труда и заработной платы – ОТЗиК), заместитель директора по маркетингу и производству (начальник производства), главный инженер, а также отдел качества и метрологии и хозяйственно-транспортный участок. Начальник производства руководит торгово-коммерческим отделом и производством печатных плат. У главного инженера в подчинении находятся начальник механоэнергетического производства (заместитель главного инженера), отдел главного технолога, группа охраны труда и гражданской обороны. Руководство механоэнергетическим производством осуществляет заместитель главного инженера.
В подчинении директора ЗВТ находятся экономические отделы, служба безопасности и военизированной охраны, хозяйственный цех, группа делопроизводства, главный инженер, заместитель директора по производству, заместитель директора по маркетингу и качеству.
Главный инженер осуществляет руководство группой охраны труда и техники безопасности, отделом главного технолога и отделом главного конструктора через своего заместителя по внедрению новых изделий и технологий; ремонтно-строительным участком, энергоремонтным производством, группой внереализационной деятельности через своего заместителя по техническому переоснащению, реконструкции и строительству.
Инструментальное производство, ремонтно-механическое производство сборочно-монтажное производство, механообрабатывающее производство, а также ремонтно-строительный участок находятся в подчинении заместителя директора по производству.
Руководство торгово-техническим центром, складским хозяйством, отделом качества, метрологии и испытаний осуществляет заместитель директора по маркетингу и качеству.
Можно заметить, что эти структуры имеют примерно одинаковый состав подразделений, выполняющих схожие или одинаковые функции. То есть, существует возможность объединение этих структур в одну.
В итоге, общая организационная структура управления будет представлять собой дополненную оргструктуру ЗВТ.
Новая схема организационной структуры управления будет выглядеть как показано на рис. 3.4.
Во избежание дублирования при объединении функции некоторых подразделений ЗПП полностью перейдут к подразделениям ЗВТ.
Также произойдут изменения в численности работающих. Из экономических отделов ЗПП в ПЭО ЗВТ перейдут 2 чел., в ОУПТиЗ – инженер-нормировщик. Заместитель директора ЗПП по маркетингу и производству (начальник производства) перейдет в подчинение заместителя директора ЗВТ по производству на должность начальника производства печатных плат. Численность торгово-технического центра ЗВТ увеличится на 3 чел. из торгово-коммерческого отдела ЗПП.
В отдел главного технолога ЗВТ войдет техническое бюро печатных плат под руководством главного технолога ЗПП.
Отдел качества, метрологии и испытаний ЗВТ дополнится мастером и тремя контролерами.
Численность работников механоэнергетического производства снизится на 5 чел., хозяйственно-транспортного участка – на 1 чел.
Без изменений останется численность промышленно-производственного персонала.
Общее изменение в численности ЗПП отражено в табл. 3.4.
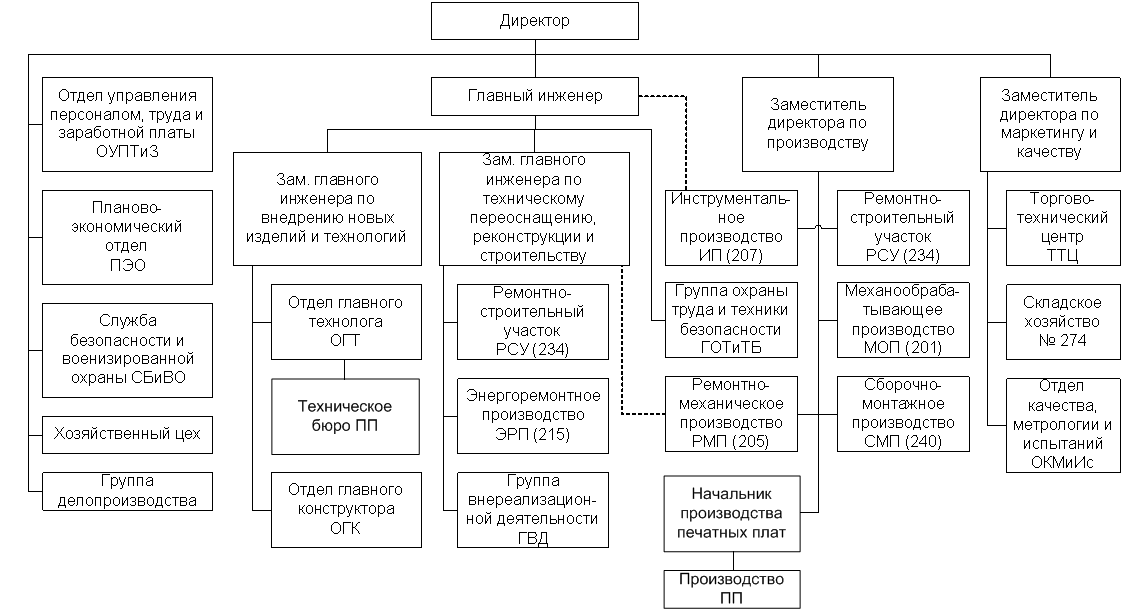
Рис. 3.4. Объединенная организационная структура управления
Таблица 3.4
Динамика численности работников ЗПП
| Подразделение | Численность, чел. | |||
| до объединения | после объединения | |||
| руководители | специалисты | руководители | специалисты | |
| ППП (305) | 5 | 10 | 5 | 10 |
| МЭП (311) | 7 | 13 | 5 | 10 |
| ХТУ (371) | 1 | 5 | 0 | 5 |
| ОГТ | 4 | 32 | 2 | 28 |
| ОКиМ | 1 | 5 | 1 | 3 |
| ОТЗиК | 3 | 10 | 0 | 1 |
| ТКО | 1 | 5 | 1 | 2 |
| ГОТиГО | 0 | 2 | 0 | 1 |
| ПЭБ | 1 | 3 | 1 | 1 |
| Итого: | 23 | 85 | 15 | 61 |
| Общая численность: | 108 | 76 | ||
Создание общей организационной структуры управления этих заводов позволит снизить издержки на содержание аппарата управления, создаст возможности для наиболее рационального использования освободившихся площадей. Возможная сумма от сдачи в аренду свободных площадей составит 125,73 млн. р.
Учитывая то, что средняя заработная плата руководителя, специалиста, служащего равна 494 291 р., сокращение численности персонала приведет к экономии заработной платы в размере 15,8 млн. р.
3.4 Мероприятия макроуровневого характера
Государственное регулирование играет важную роль в функционировании экономики. Продление сроков погашения задолженности предприятий за используемые ресурсы, предоставление различного рода льгот в значительной мере сказывается на деятельности предприятий.
Как показал проведенный анализ, на ОАО «МПОВТ» имеются законсервированные производственные мощности (площади и оборудование). Продление сроков консервации даст предприятию возможность получить определенный объем льгот.
Также отсрочка платежей за используемые энергоресурсы поможет снизить объем данных затрат.
Так как на балансе предприятия находится сельскохозяйственное предприятие, то в целях компенсации затрат на его содержание целесообразно установление поправочного коэффициента к ставке налога на землю.
Указанные мероприятия, а также эффект, который может быть получен от их реализации отражены в табл. 3.5.
Таблица 3.5
Предложения макроуровневого характера, ориентированные на решение вопросов государственного регулирования
| Предложения | Эффект, млн. р. |
| На уровне Министерства промышленности: | |
| 1. Предусмотреть продление режимов консервации неиспользуемых производственных мощностей по указу Президента РБ № 313 от 13.06.01 на период 2007-2010 гг. | 275 |
| На уровне Правительства: | |
| 1. Продлить сроки погашения отсроченной задолженности за энергоресурсы до 2010 г. согласно Постановлению Совета министров от 25.03.04 № 332 | 200 |
| 2. Постановлением Мингорисполкома установить поправочный коэффициент 0,5 к ставке налога на землю с целью компенсации затрат на поддержание реформированного с/х предприятия ООО «МПОВТ Раков-агро» | 329 |
Таким образом, за 2007 г. примерная сумма эффекта составит 487,4 млн. р.
3.5 Мероприятия по рациональному использованию производственных мощностей
Экономический эффект может быть получен и вследствие рационального использования производственных мощностей.
Несмотря на то, что существующие производственные мощности ОАО «МПОВТ» соответствуют запланированным объемам производства, степень изношенности основных фондов составляет 68 %, степень изношенности производственного оборудования (без зданий и сооружений) – 88,5 %.
Обновление производственных мощностей (закупку нового технологического оборудования, вычислительной техники, средств связи и др.) можно произвести за счет:
реализации неиспользуемого оборудования либо неэффективно используемого оборудования;
сдачи в аренду неиспользуемых производственных площадей;
консервации основных средств.
Реализация неиспользуемого оборудования, а также списание неликвидных ТМЦ (сдача в государственный фонд на лом драгметаллов) позволит получить доход в размере 114,7 млн. р.
Для сокращения производственных площадей, а также для экономии тепловой и электрической энергии, целесообразно перенесение гальванического участка с головного предприятия на «Завод вычислительной техники». К аналогичной экономии приведет и объединение на указанном филиале инструментального хозяйства с механообрабатывающим производством. В результате от проведенных мероприятий возможен годовой эффект в размере 480,94 млн. р.
За счет продления режимов консервации неиспользуемых производственных мощностей размер получаемых льгот на период 2007-2010 гг. составит 275 млн. р.
3.6 Мероприятия организационного характера
В целях повышения качества договорной работы, а именно – снижения размеров штрафов и др. взысканий необходим ряд организационных мероприятий.
Для снижения количества допускаемых в работе ошибок, а также обеспечения выпуска новой и сложнотехнической продукции необходимо проведение постоянной работы по подготовке, переподготовке и повышению квалификации кадров.
В 2006 г. размер по погашению пени, штрафов, неустоек из-за некорректной работы специалистов составил 40,5 млн. р. Подготовка, переподготовка и повышение квалификации кадров позволит снизить указанную величину расходов, а в идеале – полностью ее ликвидировать.
3.7 Прочие мероприятия
В структуре ОАО «МПОВТ» имеется ряд обособленных структурных подразделений. Среди них 2 оздоровительных комплекса – «Маяк» и «Электрон».
Ежегодные затраты на содержание каждого из комплексов составляют примерно 520 – 550 млн. р., которые не покрываются выручкой от продажи путевок.
Наиболее убыточным является «Маяк». В 2006 г. расходы на его содержание составили 558 576 384 р., а выручка от реализации путевок – 551 419 000 р. К тому же, там необходим капитальный ремонт жилых помещений, а также приобретение нового оборудования для котельной, что требует дополнительных материальных затрат.
Следовательно, для снижения затрат на содержание социальной сферы целесообразно либо передать 1 из комплексов («Маяк») на баланс городской администрации, либо вообще закрыть.
Таким образом, эффект от реализации предложенного мероприятия составит 558 576 384 р.
3.8 Совершенствование технологического процесса изготовления элемента конструкции стеллажа
Последнее время наряду с развитием складских технологий совершенствуется и такая их часть как стеллажи. Это связано с тем, что без надежных качественных стеллажей невозможно хранение любого вида товара, груза. Какие бы не были технологии организации движения и учета товаров, без правильно подобранных стеллажей и правильно спроектированных складских комплексов любое дело со временем станет неэффективно.
В наше время технология производства стеллажей стремится в полной мере удовлетворить потребность в растущем спросе на разные виды стеллажей. В зависимости от потребностей заказчика предлагаются все больше видов стеллажей, различных конструкций, различных технологий использования.
Нынешние стеллажи представляют собой конструктор, позволяющий гибко изменять конструкцию стеллажей под конкретные текущие нужды фирмы. Стеллажи можно без труда собрать, разобрать, перестроить при изменении продукции. В случае модернизации или переноса склада эта особенность конструкции нынешних стеллажей также ценна.
Стеллаж стационарный предназначен для организации хранения: документов в архивах, книжных фондов в библиотеках и коллекторах, малогабаритных грузов, печатной продукции, а так же любых предметов, чей вес не превышает несущие способности полок. Наличие полок различной длины позволяет достичь оптимального расположения стеллажей с максимально-возможным использованием рабочего пространства помещений, с учетом организации рабочих мест и установки техники необходимой для работы.
Стенка – составная часть стеллажа, представляющая собой несущую конструкцию, на которую крепятся полки стеллажа.
Технологический процесс изготовления данного элемента конструкции стеллажа состоит из следующих операций (табл. 3.6).
Таблица 3.6
Технологический процесс изготовления стенки
| Наименование операции | Оборудование | Содержание операции |
| 1. Заготовительная | ||
| 2. Слесарная |
Верстак НПР-1343; Шлифмашинка ИП-2203, шлифкруг на фибровой основе |
Зачистить заусенцы по прямолинейному контуру заготовки и в вырубленных пазах (перфорации) |
| 3. Гибка | Пресс ИГ-1330 (пуансон сборный) | Гнуть 2 полки предварительно под 40 град., выдерживая размеры согласно эскизу и чертежу, за 2 хода пуансона с переворотом заготовки |
| 4. Гибка |
Пресс ИГ-1330 (пуансон) |
Гнуть 2 полки окончательно (расплющить), выдерживая размеры согласно эскизу и чертежу, за 2 хода пуансона с переворотом заготовки |
| 5. Гибка | Пресс ИГ-1330 (пуансон универсальный сборный) | Гнуть 2 выдерживая размер 4,5 ± 0,5 мм и остальные размеры согласно эскизу и чертежу, за 2 хода пуансона с переворотом заготовки |
| 6. Слесарная | Машина листогибочная ИВ-2144 | Разметить линии гибки согласно эскизу, гнуть деталь по разметке и оправке, за 1 ход гибкомашины выдерживая размеры согласно чертежу |
| 7. Слесарная | Верстак НПР-1343 | Править деталь после гибки, уложить в тележку |
| 8. Технический контроль | Стол НПР-1142 | Проверить размеры согласно чертежу, проверить внешний вид деталь, проверить 5% от партии, оформить сопроводительную документацию |
| 9. Перемещение | Тележка НТ-196 | Переместить и сдать деталь на участок |
| 10. Нанесение покрытия | Краскопульт | Нанести краску |
Пробивка перфорации производится на УП «Промсвязь», что