Модернизация мини-колбасного цеха
Для того чтобы внедрение предлагаемой схемы жиловки и сортировки не повлекло коренного изменения существующих рецептур колбасных изделий, целесообразно использовать говядину первого сорта вместо высшего при производстве колбас высшего сорта, второго сорта — вместо первого при производстве колбас первого сорта. В колбасные изделия второго сорта вместо говядины второго сорта ввести мясную обрезь, вместо жирной свинины в рецептурах колбасных изделий использовать полужирную, а паховый жир — при производстве колбасных изделий второго сорта вместо бокового шпика и грудной части.
При жиловке баранины удаляют только сухожилия и кровоподтеки. Жилованную баранину сортируют на два сорта: жирную и нежирную. К жирной баранине относят мясо, имеющее подкожный жировой слой.
Свиной шпик со шкурой или без нее в зависимости от ассортимента разделяют на торговый (соленый), копченый (венгерское сало) и колбасный. Разделку шпика производят обвальщики на обвалочных или жиловочных столах. На поверхности торгового шпика допускается наличие прирези мяса не более 5% к массе шпика. Толщина шпика в тонкой части должна быть не менее 2,5 см, масса куска — не менее 1 кг. Для выработки копченого шпика выделяют куски шпика из спинной части массой не менее 0,5 кг и толщиной 6...10 см.
Колбасный шпик выделяют из боковой и спинной частей туш. На поверхности допускается не более 10% прирези мяса для хребтового шпика и не более 25% — для бокового. После разделки шпик в зависимости от дальнейшего использования направляют в посол или на хранение в охлажденном и мороженом виде. Свиную обрезь перетапливают или используют в производстве котлет. Отходы соединительной ткани, пригодные на пищевые цели (хрящи, сухожилия, пленки и др.), употребляют для выработки студней и зельцев. Не пищевую обрезь направляют в цех кормовых и технических продуктов для выработки кормовой муки.
Санитарно-гигиенические условия, в которых производится обвалка и жиловка, должны быть безукоризненными. Температура в сырьевом цехе должна быть не выше 10...12°С, относительная влажность воздуха 75...80%.
На крупных предприятиях внедряют конвейерные линии разделки, обвалки и жиловки мяса, механизирующие все транспортные операции в сырьевом цехе. Вдоль первой половины конвейера расположены столы для обвалки мяса, вдоль второй — столы для жиловки.
Конвейеры делают двухленточные и одноленточные. В двухленточные конвейерах верхняя лента предназначена для транспортирования частей туш и костей, полученных после обвалки; нижняя служит для жилованного мяса. На одноленточных конвейерах части туши (отрубы), жилованное мясо и кости перемещаются на одной ленте. На участке конвейера, где находятся столы для жиловки мяса, конвейерная лента разделена продольными перегородками на три участка для каждого сорта мяса. Кость выгружается в конце транспортного конвейера или ее можно перемещать обратным ходом ленты конвейера. Затем эта кость передается на распиловку или дробление.
Обвалка мяса — очень трудоемкий процесс. Для облегчения труда обвальщиков вместо обычных ножей применяют дисковые ножи на гибких валах.

Рис. 2.7. Пресс MRS-20 для механической обвалки мяса:
1— станина; 2 — направляющие; 3 — рабочий цилиндр; 4,5 — патрубки для отвода мясной массы; 6 — патрубок для отвода костного остатка; 7 — заслонка; 8 — загрузочный бункер.
Производительность труда при этом повышается в 2 раза, но способ обвалки остается ручным. На Черкизовском мясоперерабатывающем заводе используют ножи «Визард» типа 520 (США). Они установлены непосредственно на выходе кости с конвейера обвалки. Причем дообвалке подвергаются не все, а только говяжьи шейные кости и кости позвоночника. Одним ножом за сутки снимают до 50 кг мяса.
В большинстве конструкции механических установок для обвалки мяса пользуются методом выдавливания — прессования и срезания. Существуют два основных типа машин для обвалки мяса. Машины ленточного типа работают с наружной подачей. Сырье для обвалки подается на ленту, прижимаемую к барабану с отверстиями диаметром 2...10 мм. Отделенное от костей мясо продавливается в отверстия внутрь барабана, в то время как остальные части продолжают двигаться по транспортеру. В обвалочных установках шнекового типа используется внутренняя подача сырья. Сырье под давлением, создаваемым шнеком, проталкивается к барабану с отверстиями. Мясо продавливается через отверстия в барабане, а кости удаляются из машины через специальное окно. В соответствии с требованиями санитарии детали промышленных установок, с которыми соприкасаются продукты, выполнены из нержавеющей стали или пластмассы, а сами установки легко разбираются, что обеспечивает возможность их тщательной очистки. Выход мясного продукта из обвалочной машины регулируется в зависимости от требуемых свойств мяса. Применяя барабаны с мелкими отверстиями, получают мясо пастообразной консистенции. Чем больше размеры отверстий, тем больше в мясе соединительной ткани и костей. Оптимальным считается барабан с отверстиями диаметром 5 мм.
Механически обваленное мясо имеет большую питательную ценность, чем обычное мясо. Добавление от 5 до 25% механически обваленного мяса к говяжьему фаршу придает продукту требуемую консистенцию при значительном улучшении вкусовых качеств. Некоторые новые благоприятные качества продуктам придает костный мозг, извлекаемый при механической обвалке говядины и свинины. Кроме того, конечный продукт имеет повышенное содержание кальция.
Для механической жиловки мяса сконструирована машина, которая состоит из приемного бункера с двумя подающими спиралями конического шнека с уменьшающимся шагом и насадки, выполненной из металлических пластин и имеющей продольные щели. Насадка крепится к цилиндру волчка, а конусообразный шнек является продолжением шнека волчка. На выходе из насадки установлен режущий механизм волчка в виде набора ножей и сеток. Мясо загружают в приемный бункер. Оно захватывается двумя спиралями и подается на рабочий шнек. Емкость межвиткового пространства конического шнека постепенно уменьшается, поэтому мясо подвергается воздействию постепенно нарастающего давления. Машина измельчает мясо и жилует его на три сорта. Более нежная мышечная ткань (мясо высшего сорта) продавливается через щели в начале насадки, где создается избыточное давление 10...12.105Па. В части машины, где создается избыточное давление 18...20.105 Па, выдавливается мясо, содержащее до 6% соединительной ткани (мясо I сорта). Через горловину насадки и режущий механизм, где создается избыточное давление 35...50.105 Па, выходит мясо II сорта. Выход мяса высшего и I сортов при механической жиловке выше, чем при ручной. Производительность машины 2...2,5 т/ч.
Один из путей совершенствования методов обвалки и жиловки при производстве колбасных изделий — переход на вертикальную обвалку (рис. 2.8). Вертикальная обвалка полутуш, разработанная на Киевском мясокомбинате, является прогрессивной и имеет ряд преимуществ по сравнению с горизонтальной обвалкой, в том числе с точки зрения более быстрого получения парного бескостного мяса. Этому же способствует односортная жиловка и немедленное тонкое измельчение мяса, совмещенное с посолом.
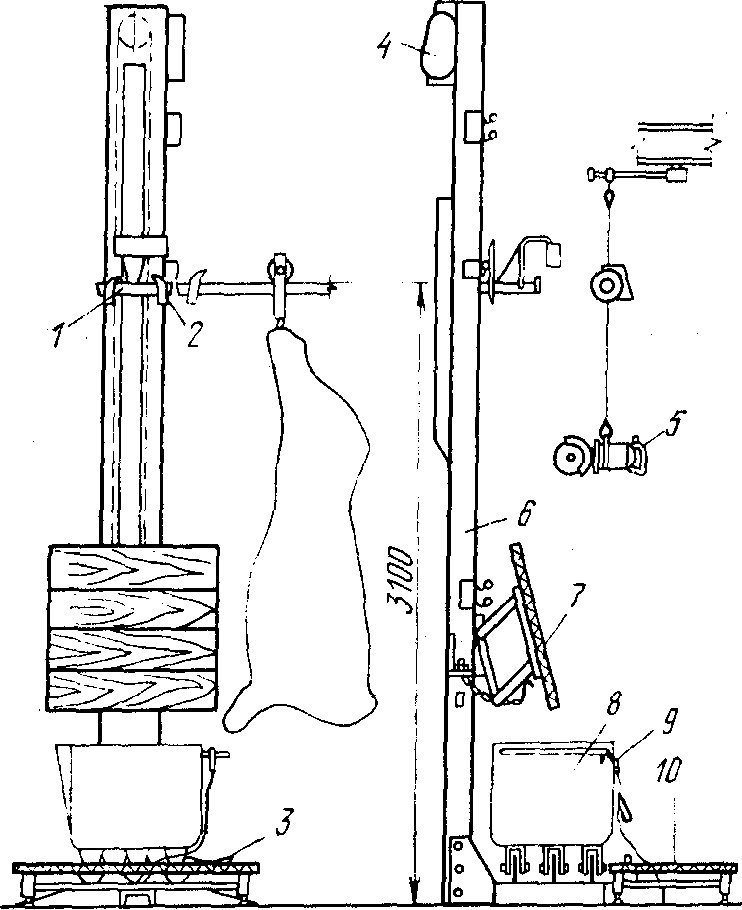
Рис. 2.8. Установка ЯЧ-ФАФ по обвалке мяса:
1 — подвижной участок полосового пути; 2 — фиксаторы; 3 — педаль управления; 4 — привод; 5 — дисковая пила; 6 — станина; 7 – обвалочная доска; 8 — тележка; 9 — тросы с крюками; 10 — подставка.
Парным называют мясо, полученное непосредственно после убоя, с температурой в толще не ниже 35°С. В этом состоянии белки акто-миозинового комплекса максимально диссоциированы. Мясо способно в наибольших количествах связывать воду, имеет высокие значения рН, ярко выраженную окраску и минимальную микробную обсемененность. Указанные свойства обусловливают возможность получения из такого мяса изделии наиболее высокого качества. Существенным недостатком парного мяса является его быстрый (через 2...3 ч) переход в состояние окоченения.
Проблема использования парного мяса сводится, во-первых, к задаче стабилизации его свойств путем определенных воздействий (прижизненная адренализация, посол, электростимуляция и др.), во-вторых, к задаче сокращения длительности и числа операций по его обработке перед стабилизацией, что особенно важно для надлежащей организации производственного потока. Сырьевые цеха, где производят операции разделки, обвалки, жиловки, должны находиться в непосредственной близости к цеху убоя скота и разделки туш.
Посол мяса
Для достижения необходимых технологических свойств готового продукта (вкуса, аромата, цвета, консистенции) и предохранения их от микробиологической порчи осуществляют посол мяса. Для этого в мясо вводят потолочные вещества. Обязательной и доминирующей составляющей потолочных составов является поваренная соль. Накопление ее в мясе в оптимальном количестве придает ему соленый вкус, оказывает консервирующее действие. Сочетание посола с другими консервирующими воздействиями (охлаждение, обезвоживание, копчение, тепловая обработка) надежно предохраняет готовый продукт от порчи.
Посол является сложной совокупностью различных по своей природе процессов: массообмена (накапливание в мясе в необходимых количествах поселочных веществ и их равномерное распределение по объему продукта, а также, возможно, потеря водосолерастворимых веществ мяса в окружающую среду); изменения белковых и других веществ мяса; изменения влажности и влагосвязывающей способности мяса; изменения массы; изменения микроструктуры продукта в связи со специфичным развитием ферментативных процессов в присутствии посолочных веществ и из-за механических воздействии; вкусоароматообразования в результате развития ферментативных и микробиологических процессов и использования вкусовых веществ и ароматизаторов в составе посолочных смесей; стабилизации окраски продукта.
Посол является обязательной и определяющей операцией в технологиях колбасных и соленых продуктов. При значительной общности технологий каждая из них имеет свои особенности и отличия.
Процессы, характерные для посола, могут продолжать свое развитие и после окончания периода собственно посола. Так, для сырокопченых колбас большинство из них продолжаются в своеобразных условиях при приготовлении фарша, осадке, копчении, сушке.
Температура системы рассол—ткань является фактором, наиболее существенно изменяющим величину коэффициента проникновения. Этот путь сокращения продолжительности посола представляет особый интерес в связи с тем, что повышение температуры ускоряет и другие изменения, улучшая продукт.
Продолжительность процесса пропорциональна квадрату пути проникновения. Поэтому уменьшение толщины сырья ведет к резкому сокращению длительности посола. В этой связи при посоле используют мясные отрубы и бескостное сырье, а также инъекцию рассола внутрь сырья с образованием в нем начальных зон его накопления.
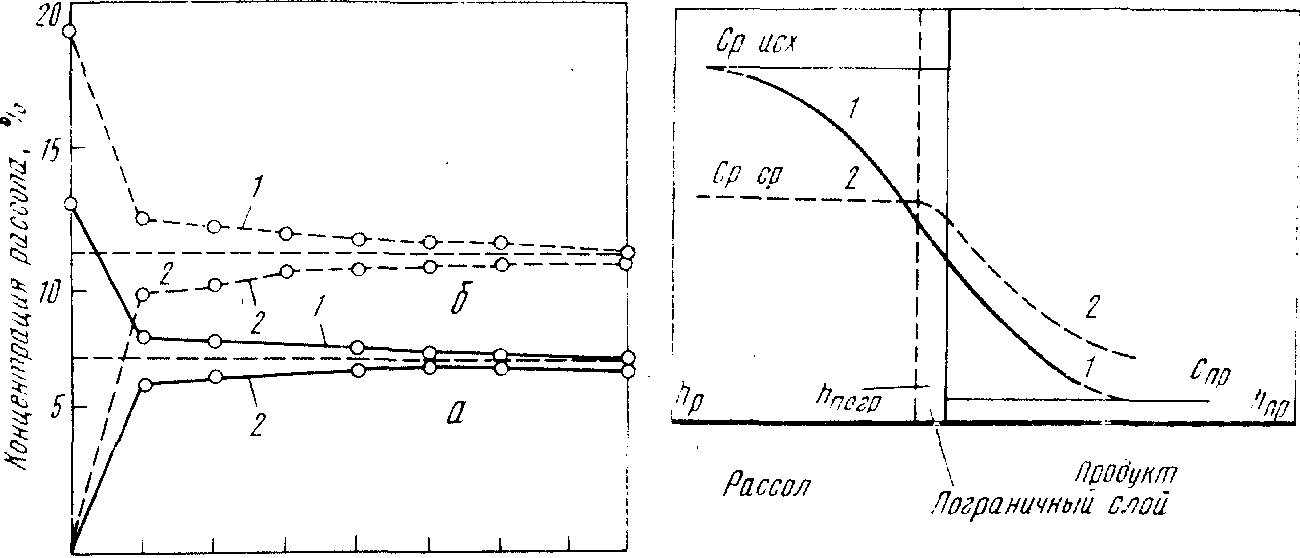
продолжительность посола
Рис. 2.9. Рис. 2.10.
Рис. 2.9. Изменение концентрации соли в рассоле и мясе при мокром посоле.
Рис. 2.10. Изменение концентрации соли в рассоле, пограничном слое и мясе при мокром посоле.
В колбасном производстве посол складывается из операции смешивания измельченного сырья с посолочными веществами (макрораспределение) и выдержки в посоле (микрораспределение), обеспечивающих их контакт с веществами мяса по всему объему. Продолжительность посола колбасного мяса зависит от степени измельчения сырья: чем выше степень измельчения, тем меньше путь проникновения и сроки выдержки его в посоле.
Для интенсификации процесса накапливания посолочных веществ диффузионным путем можно эффективно использовать ряд факторов: предварительное разрыхление сырья (механическое воздействие, ферментирование, электростимуляция и т. п.), многоточечная инъекция, уменьшение определяющего размера частей мяса и повышение температуры процесса.
Механическое воздействие. При посоле с применением шприцевания процесс распределения посолочных веществ протекает в две фазы, из которых первой является шприцевание, второй - последующая обработка прошприцованного продукта. Выдержка продукта в рассоле или вне его является экстенсивным методом посола. Существенное ускорение второй фазы происходит при использовании интенсивных методов механических воздействии, когда проявляется эффект губки. Возникающий при переменном механическом воздействии градиент давлений (напряжений) вызывает в прошприцованном мясе интенсивное перемещение посолочных веществ, происходящее по фильтрационному закону. При небольшом определяющем размере мяса (в пределах 20...30 мм) накопление в нем (впитывание) рассола и равномерное распределение посолочных веществ могут происходить даже в результате механического воздействия без предварительного шприцевания.
Наиболее распространенными методами механической обработки являются тумблирование, массирование, вибрация (часто с применением вакуума), электромассирование.
Под тумблированием понимают процесс обработки продукта в тумблерах-емкостях (в большинстве случаев цилиндрических) с горизонтальной осью вращения, имеющих выступы (лопасти) на внутренней их поверхности. Частота вращения емкости (в мин-1) должна быть несколько ниже критической
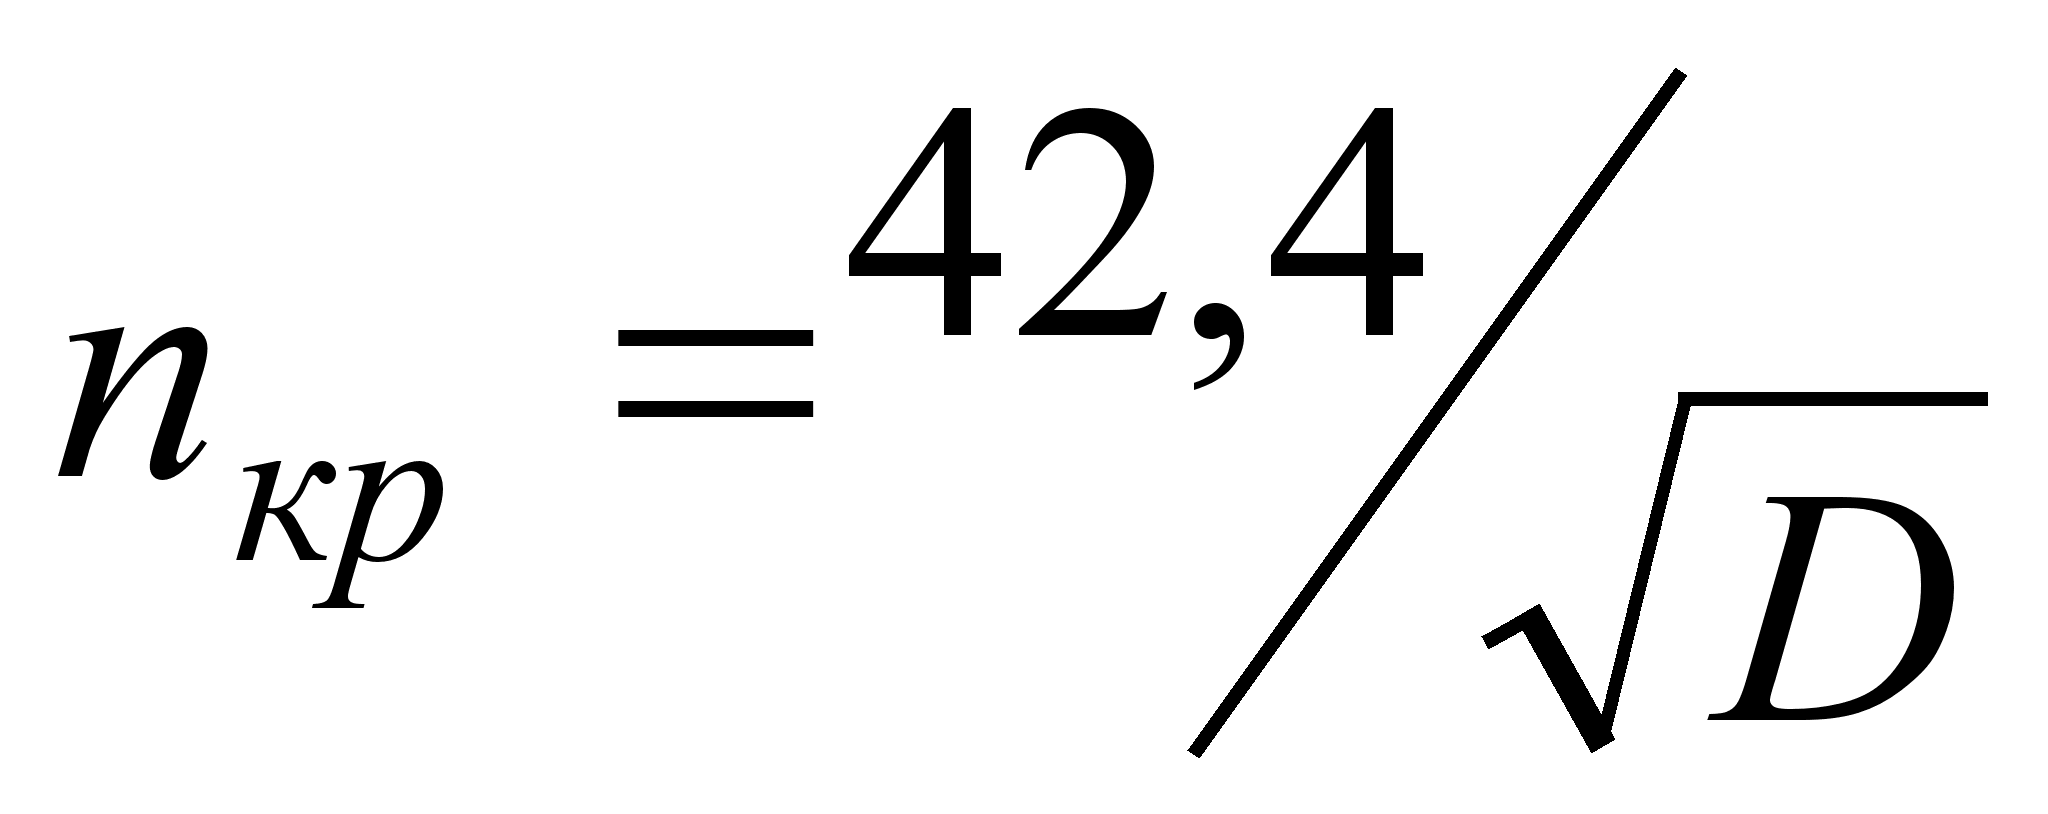 ,
где D – диаметр емкости, м.
При вращении емкости куски мяса трутся друг о друга. внутреннюю поверхность и выступы, участвуя в сложном планетарном движении. Достигнув верхней точки, они падают с высоты, равной диаметру емкости. В результате соударений сырье подвергается механическим деформациям, приводящим к повышению давления (напряжения) в местах контакта. Наблюдаемый эффект сжатия-расширения мышечной ткани, сопровождающийся возникновением переменных внутренних напряжений, обеспечивает интенсивный фильтрационный перенос (перераспределение) рассола. Продолжительность тумблирования может быть различной в зависимости от вида, состояния мяса, конструктивных особенностей тумблера. В большинстве случаев для кусков мяса небольших размеров (25...30 мм) она составляет 10...40 мин, для образцов больших размеров в циклическом варианте доходит до 4...6 ч. Частота вращения емкости чаще всего 20...30 мин-1 (при обработке костного сырья — 5...7 мин-1).
Массирование является разновидностью процесса перемешивания, вследствие чего при отсутствии специального оборудования (массажеров) для массирования иногда применяют лопастные мешалки. Массажер представляет собой емкость, в которую после ее заполнения мясом опускается вертикальный вал с лопастями. Обработка в массажерах протекает менее интенсивно, чем в тумблерах, поскольку отсутствуют ударные воздействия. Поэтому продолжительность массирования значительно больше, чем тумблирования.
Рассол можно вводить либо полностью шприцеванием, либо при значительных количествах добавляемого рассола (выше 20% к массе мяса) частично шприцеванием, а частично (5...7% к массе мяса) в массажер (тумблер). Обработку в массажерах (тумблерах) выполняют непрерывно или циклически. В период механических воздействий происходит фильтрационно-диффузионный перенос посолочных веществ, в период покоя—диффузионный.
Эффект массопереноса при массировании (тумблировании) дополнительно усиливается в связи с возникновением при механических воздействиях микроразрывов в ткани и повышением ее проницаемости.
При массировании скорость переноса многократно возрастает и становится выше скорости развития микробиологических процессов, что открывает широкие возможности для быстрого посола при повышенных температурах без опасения, что в этих условиях может возникнуть бактериальная порча соленых продуктов. Это обстоятельство особенно важно, если учесть, что повышение температуры одновременно интенсифицирует ферментативные процессы, обеспечивая тем самым более быстрое достижение необходимой консистенции, вкуса и аромата соленых мясопродуктов.
Вибрационное воздействие используют самостоятельно или в сочетании с другими видами механической обработки. ВНИИМПом предложена технология вареных полукопченых колбас и ветчины в оболочке из крупноизмельченного сырья с применением виброперемешивания. Положительный эффект массопереноса, получаемый в результате перемешивания сырья, дополняется эффектом, достигаемым при одновременно выполняемом вибрационном воздействии. Сущность процесса виброперемешивания заключается в том, что частицы мяса, непосредственно соприкасающиеся с источником колебаний, периодически получают ударный импульс, который передается более отдаленным соседним слоям. Таким образом, в системе возникают механические колебания частиц, вызывающие их фильтрацию под действием градиента знакопеременных напряжении.
Применение вакуума увеличивает эффект, достигаемый при механической обработке сырья. Он возрастает с уменьшением остаточного давления (примерно до 50 кПа — метод МТИММПа). Дальнейшее снижение остаточного давления не оказывает существенного влияния. Повышение интенсивности распределения посолочных веществ (до 7%) связано с суммированием полей давлений, возникающих при механическом и вакуумном воздействиях.
Электромассирование мяса в парном состоянии — метод МТИММПа, заключающийся в воздействии электрических импульсов на предварительно инъецированное мясо в парном состоянии. Возникающие периодические сокращения и расслабления парных мышц (пульсации) влияют на процесс перераспределения посолочных веществ так же, как при механическом воздействии. Сокращение длительности периода после убоя и повышение величины напряжения тока увеличивают продолжительность достаточно сильных пульсации и эффективность электромассирования. При напряжении тока 220В периодические пульсации мышцы почти прекращаются через 5...7 мин воздействия. Затем мышцы достаточно активно реагируют только на электрический ток более высокого напряжения: при напряжении 380В вновь заметно пульсируют 3...5 мин.
Посолочные вещества в основном перераспределяются во время электромассирования. При дальнейшей выдержке в посоле перенос идет медленнодиффузионно, но несколько быстрее, чем в мясе, не подвергнутом электромассированию.
Потери растворимых веществ мяса. Наряду с проникновением в продукт посолочных веществ в процессе мокрого, смешанного и сухого посола в рассол из мяса диффузионно переходят белковые, экстрактивные, минеральные вещества, витамины. Количество потерь зависит от условий посола (концентрации рассола. жидкостного коэффициента, продолжительности посола и др.). Потери увеличиваются с повышением концентрации рассола до 10...12%, а затем уменьшаются. Количество белкового азота в рассоле возрастает с повышением температуры до 40°С, после чего снижается (в связи с денатурацией белков в тканях). Белковые вещества неспособны диффундировать через стенки клеток, поэтому их потери с рассолом обусловлены переходом в него белков, заполняющих кровеносную систему, и белков разрушенных клеток. В связи с этим величина белковых потерь при посоле зависит от полноты обескровливания мяса и степени разрушения тканей.
При правильно проведенном посоле некоторая потеря питательных веществ не снижает пищевой ценности соленых продуктов. Их пищевая ценность даже повышается, так как продукт становится более нежным, вкусным и лучше усваивается, чем несоленое мясо. Факторы, интенсифицирующие процесс проникновения посолочных веществ, одновременно способствуют увеличению потерь растворимых веществ продуктов в рассол. Уменьшению потерь при мокром посоле мяса способствуют низкий жидкостный коэффициент, высокая концентрация рассола, применение многократно используемого «старого» рассола с высоким содержанием экстрактивных веществ. Наилучшим решением, исключающим потери при посоле неизмельченного мяса, является отказ от классических методов мокрого, сухого и смешанного посола и переход на посол методами шприцевания с последующей выдержкой прошприцованного полуфабриката вне рассола или механической обработкой, ее заменяющей. Технология, основанная на применении шприцевания и механической обработки, является примером ресурсосберегающей безотходной технологии соленых продуктов.
Технология посола колбасного мяса. В группу операций по посолу мяса для колбасных изделий обычно входят его предварительное измельчение, смешивание с посолочными веществами и выдержка в посоле. В зависимости от вида и сорта колбас мясо измельчают до разной степени: на куски массой до 400 г, до 16...25 мм (шрот) или 2...3 мм и до тонкоизмельченного (куттерованного) состояния. Мясо смешивают с посолочными веществами в мешалке или куттере. В зависимости от вида готовой продукции вводят для вареных колбас 2,5% соли к массе мяса, для полукопченых и копченых — 3...4%, а также 0,005% нитрита в виде раствора, приготовляемого в лаборатории. Возможно также применение сухой нитритной смеси, которая, кроме поваренной соли, содержит равномерно распределенный на поверхности частиц соли нитрит натрия в количестве 0,6% к ее массе. При кратковременной выдержке мяса для вареных колбас при повышенных температурах помещения и сырья нитрит можно вводить в процессе куттерования.
При использовании мяса в парном состоянии смешивание его с посолочными веществами совмещается с тонким измельчением и приготовлением фарша в куттере (метод Киевского мясокомбината). В этом случае выдержка мяса в посоле исключается. Приобретению фаршем нужных свойств способствует добавление в него при куттеровании препарата гемолизированной парной подсоленной крови, который готовят из парной крови (30...36 °С), смешивая ее с водой (38...41°С) в соотношении 1:1 (нитрит натрия растворяют в воде перед смешиванием ее с кровью). Количество вводимой в препарат поваренной соли — 0,5% к его объему. Необходимость выдержки в посоле отпадает также в случае виброперемешивания мяса (в любом термическом состоянии), применения виброосадки сырых батонов вареных, полукопченых и варено-копченых колбас, при изготовлении фарша сырокопченых и полукопченых колбас из подмороженного мяса в куттере. Быстрое вакуумное охлаждение позволяет выдерживать мясо в емкостях любого типа в течение 1...2 суток без опасности порчи.
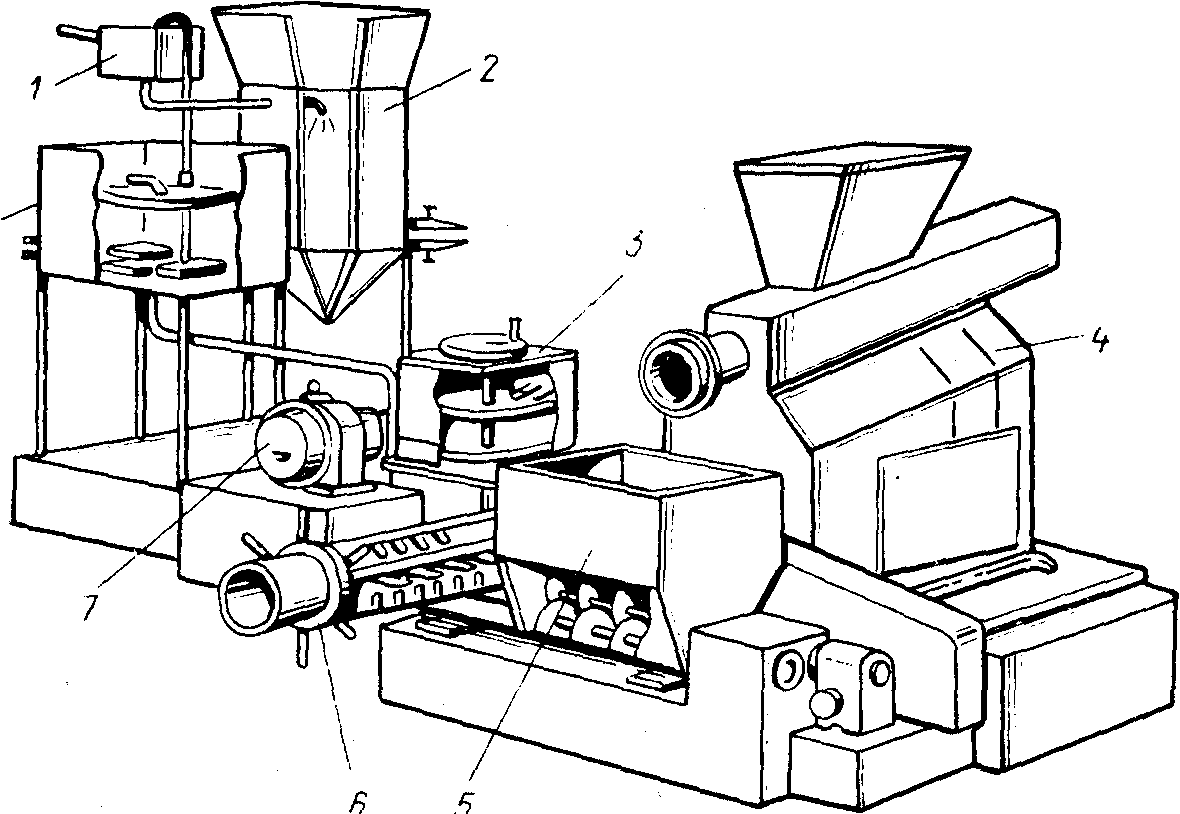
Рис. 2.11. Посолочный агрегат: 1 – автоматический рассолоприготовитель; 2 – сборник рассола; 3 – дозатор рассола; 4 – волчок; 5 – дозатор мяса; 6 - шнековый смеситель; 7 – электродвигатель; 8 – охладитель.
Широкое распространение получил посолочный агрегат (рис.2.11), в состав которого входит волчок, дозаторы сухих посолочных веществ или их растворов и мешалка (периодического или непрерывного действия). В случае применении рассола он может подаваться непосредственно в область режущего механизма волчка, в шнековый смеситель, устанавливаемый на выходе из волчка, или в мешалку. При ускоренном посоле (6 ч) мяса для вареных колбас его измельчают на волчке до размеров частиц 2...3 мм и смешивают с насыщенным холодным (10...12°С) рассолом (10% к массе сырья).
Увеличение размеров кусков мяса замедляет процесс распределения посолочных ингредиентов и соответственно повышает сроки выдержки мяса в посоле (при 2...4°С): при степени измельчения 2...3мм — 6...12ч для вареных колбас; 16... 25 мм — 24ч для вареных и 24...48 ч для полукопченых и варено-копченых колбас; при посоле в кусках до 400 г - 24ч для вареных, 48ч для полукопченых и 5 суток для сырокопченых колбас.
Измельчение соленого мяса и шпика
При производстве колбас большое значение имеет выработка качественно однородного продукта. Это достигается использованием стандартных линий, состоящих из отдельных машин (измельчитель мороженых блоков, волчок, мешалка, куттер или вакуумный куттер) и устанавливающихся в соответствии с потоком сырья. Перерабатываемое сырье можно подавать к отдельным машинам с помощью ленточных транспортеров или стандартных тележек.
После посола для получения колбас более нежной консистенции и получения более монолитного фарша мясо вторично измельчают на различных машинах или применяют комбинированные и специальные машины для тонкого измельчения мяса. В зависимости от вида и сорта колбас степень измельчения мяса различна. При производстве сосисок, сарделек, вареных и ливерных колбас и паштетов мясо подвергают такой степени измельчения, при которой наблюдается значительное разрушение структуры клеток. Продукт получается с однородной структурой, нежной консистенции и хорошего вкуса. При производстве полукопченых и копченых колбас мясо подвергают такой степени измельчения, при которой структура клеток в основном сохраняется, что способствует более интенсивному влагообмену при последующей сушке колбас; и в этом случае степень измельчения должна быть настолько высокой, чтобы фарш получился однородной и монолитной консистенции.
При производстве вареных колбас, сосисок и сарделек мясо измельчают на куттере, если оно было достаточно хорошо измельчено на волчке перед посолом. Если же перед посолом мясо подвергалось грубому измельчению (диаметр отверстий в решетке волчка 16...25 мм), то его вторично измельчают на волчке через решетку с отверстиями диаметром 2...3 мм.
Мясо для полукопченых и копченых колбас после посола измельчают на волчке (рис. 2.12). Режущий механизм волчка состоит из чередующихся решеток и ножей. Неподвижная решетка и вращающийся крестообразный нож (односторонний или двусторонний) образуют плоскость резания. Число таких режущих плоскостей может быть различное (1...4 шт.) в зависимости от степени измельчения: чем больше степень измельчения, тем больше должно быть число плоскостей резания. При небольшой степени измельчения (диаметр отверстий 16...25 мм) достаточно одной плоскости резания, при большой (диаметр отверстии 2...3 мм) — число плоскостей резания следует доводить до четырех.
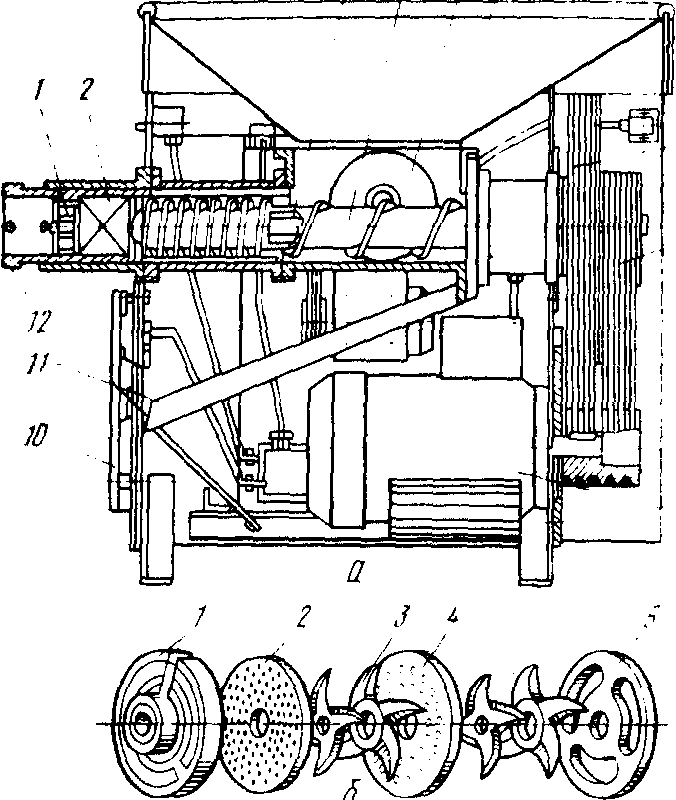
Рис. 2.12. Конструкция волчка К6-ФВП160-2:
а – схема волчка: 1 – подпорная решетка; 2 – ножевой механизм; 3 - ножевой вал; 4 – рабочий шнек; 5 – одновитковая лопасть; 6 – бункер; 7 - клиноременная передача рабочего шнека; 8 – клиноременная передача ножевого вала; 9 – электродвигатель; 10 – площадка для санобработки; 11 – желоб; 12 – трубчатая насадка; б – режущий механизм: 1 – подпорная решетка; 2 – выходная ножевая решетка; 3 – ножи; 4 – промежуточная решетка; 5 - приемная решетка.
B волчке мясо подвергается резанию, смятию и разрыву, причем чем меньше диаметр отверстий решетки волчка, тем сильнее разрушается и перетирается ткань, тем больше нагревается мясо в результате трения (на 8...9°С). На степень нагрева влияет также правильность сборки режущего механизма.
Наиболее распространены волчки с решеткой 220 мм и одно шнековой подачей сырья. В настоящее время имеются волчки с двумя подающими шнеками, причем размер горловины волчка увеличен (горловина волчка вмещает до 100 кг мяса), что дает возможность измельчать на нем мороженое мясо в блоках; диаметр решетки 160 мм. Волчок легко разбирается, удобен в обслуживании, экономичен, производительность до 200 кг/ч.
При производстве колбас одной из основных операций является получение стабильных эмульсий, в которых не образуется отеков бульона и жира. Колбасная эмульсия имеет две фазы: прерывистую (жировые глобулы) и непрерывную водную с растворенным актомиозином и другими белками мышечной ткани. Такие системы получают, вводя мелкие частицы жира в растворенную в воде белковую основу, и стабилизируют нагреванием в результате коагуляции белка. Растворение белков мышечной ткани и образование эмульсии происходят при измельчении мяса в куттере или при его обработке в смесителе в присутствии 2%-ного хлорида натрия. Если эмульсию перекуттеровать, жировые глобулы слишком измельчаются, а площадь поверхности возрастает настолько, что может не хватить белка для эмульгировання всего жира. Такие эмульсии распадаются и обусловливают низкое качество готового продукта.
При изготовлении вареных колбас, сосисок, сарделек, мясных хлебов, ливерных н некоторых полукопченых колбас мясо измельчают на куттере, где достигается более полное разрушение структуры тканей, чем на волчке. Режущий механизм куттера состоит из серповидных ножей и металлической гребенки, между зубьями гребенки проходят ножи. Принцип резания — рассекание тканей. Частота вращения ножей 1440 мин-1. При обработке на куттере мясо нагревается, поэтому во время куттерования к нему, кроме холодной воды, добавляют около 10% льда. Температура мяса во время и после куттерования не должна быть выше 8...10°С. Производительность куттера зависит от его конструктивных особенностей, а также от заточки ножей. Величины зазора между лезвиями ножей и внутренней поверхностью чаши и продолжительности куттерования. Продолжительность цикла куттерования составляет 5...8 мин в зависимости от свойств обрабатываемого мяса (жесткости) и вида вырабатываемых колбас.
Если на куттере обрабатывают совместно мясо различной жирности, вначале загружают и измельчают или говядину, или нежирную свинину, а затем полужирную свинину. Лед добавляют во время обработки нежирного мяса. Мясо загружают постепенно. Коэффициент заполнения чаши куттера около 0,6.
Куттера различают в зависимости от вместимости чаши и способа ее разгрузки. Разгрузка может быть механической и ручной. Механическая разгрузка производится с помощью вращающейся тарелки или скобы, а также через отверстие в центре чаши. Куттера с механической разгрузкой имеют вместимость чаши 270 и 120 л. Современные куттера могут перерабатывать сырье в замороженном виде без предварительного измельчения на волчке. Эти новые высокопроизводительные машины позволяют готовить фарш и для копченых колбас. Частота вращения ножевого вала 5500 мин-1.
В настоящее время для тончайшего измельчения мяса применяют эмульсоры, микрокуттера, коллоидные мельницы и другие измельчители непрерывного действия. Хорошее измельчение сырья