Модернизация мини-колбасного цеха
Степень измельчения регулируется величиной зазора между подвижным и неподвижным ножевыми дисками. Нагрев сырья незначителен (на 5...6°С). Производительность измельчителя 3000 кг/ч, частота вращения подвижного диска и серповидных ножей 2940 мин-1.
Комбинированный измельчитель «Пук-Викозатор» имеет два комплекта режущего механизма и может работать как куттер и как коллоидная мельница. Производительность измельчителя до 9000 кг/ч, частота вращения вала 2950 мин-1. В измельчитель подают сырье, предварительно измельченное на волчке (диаметр отверстий в решетке волчка 2...3 мм) или на куттере периодического действия.
В настоящее время внедряют агрегаты, в которых происходит измельчение и смешивание сырья. В агрегате АТИМ смеситель и измельчитель соединены между собой фаршепроводом.
Режущий механизм измельчителя состоит из вращающегося двухлезвенного ножа и неподвижной решетки с отверстиями диаметром 2,4 и 5 мм. Агрегат АТИМ предназначен для тонкого измельчения сырья, предварительно измельченного на волчке с отверстиями в решетке диаметром 3...5 мм. Производительность до 3000 кг/ч.
Кусочки шпика должны иметь установленную рецептурой форму (куба или правильной призмы) и определенные размеры. Шпик очищают от соли, зачищают. В тех случаях, когда шпик поступает со шкуркой, ее удаляют.
Шпик измельчают на стандартные кусочки на машине-шпигорезке (для некоторых колбас — вручную). Режущий механизм шпигорезки может состоять из двух взаимно перпендикулярных наборов дисковых ножей и серповидного ножа или из двух ножевых рам и серповидного или дискового ножа. Конструкции шпигорезок различают в зависимости от устройства режущего механизма и направления движения шпика в машине (вертикальное и горизонтальное).
Приготовление фарша
Фарш для каждого вида и сорта колбас составляют по рецептуре (точное количественное соотношение составных частей фарша). Чтобы фарш был равномерным, необходимо его тщательно перемешивать. Кусочки шпика, грудинки или языка, если они входят согласно рецептуре в состав фарша, должны сохранить свою первоначальную форму и после перемешивания.
Структурно-однородный фарш (без шпика) смешивают в куттере при измельчении сырья. Порядок загрузки составных частей фарша в куттер в этом случае следующий: вначале загружают говядину или нежирную свинину, затем добавляют лед и воду и после тщательного измельчения сырья загружают специи, муку или крахмал, а затем жирную свинину или жир. Структурно-неоднородный фарш (со шпиком) смешивают в мешалках.
Мешалки, применяемые в колбасном производстве, различают по размерам, форме лопастей и способу разгрузки. Лопасти обычно насажены на двух валах, которые вращаются навстречу один другому с различной скоростью. Такая конструкция мешалок обеспечивает равномерное перемешивание. Направление вращения при необходимости можно изменить. Наиболее распространены в колбасном производстве мешалки с Z-образными лопастями.
По способу разгрузки различают мешалки с ручной и механизированной разгрузкой. Ручная разгрузка производится путем опрокидывания резервуара (корыта) вручную, механическая— опрокидыванием корыта с помощью механизма. Разгружать фарш можно и через отверстие в дне корыта или сбоку. В основном выпускают мешалки с корытом вместимостью 340 и 645л.
Вначале загружают говядину и нежирную свинину. Затем, если нужно, добавляют холодную воду. Через 6...8 мин перемешивания вводят специи и нитрит, если он не был добавлен ранее. После этого загружают жирную свинину, а за 2...3 мин до окончания перемешивания — шпик. Готовность фарша определяют по времени, необходимому для равномерного распределения составных частей фарша. Фарш должен быть однородным и достаточно клейким.
В целях безопасности загрузку сырья и взятие пробы следует производить только после остановки мешалки. Во время работы ее резервуар должен быть закрыт решеткой.
Наибольшей плотности и монолитности фарша можно достигнуть при перемешивании фарша под вакуумом. Для этой цели используют вакуумные фаршемешалки, корыто которых закрыто крышкой, имеющей резиновые уплотнители для создания герметичности при откачке воздуха.
На ряде мясокомбинатов для приготовления фарша установлены шнековые мешалки непрерывного действия. На Останкинском мясоперерабатывающем комбинате работает комбинированная (ротационная) машина, которая взвешивает, измельчает и перемешивает сырье. Эта машина заменяет волчок, куттер и мешалку. Производительность её 2...3 т/ч. При приготовлении и выдержке колбасного фарша на воздухе возможно появление объемной неоднородности и изменение цвета фарша в результате окисления. Воздух, попадающий в фарш, образует пустоты, которые сохраняются в фарше при набивке в оболочку и в готовом продукте. Это является причиной неоднородности продукта по объему и массе. Во избежание этого разработана система деаэрации колбасного фарша и непрерывной подачи его для шприцевания в оболочку. Фарш насосом подается в зону тонкого измельчения непрерывнодействующего куттера, где вследствие быстрого вращения ножевого устройства и возникновения центробежной и гравитационной сил образуется непрерывный относительно тонкий слой фарша. Измельчение в этом куттере происходит под вакуумом. Тонкоизмельченный и деаэрированный фарш непрерывно поступает в зону выгрузки, а затем насосом перекачивается в цевку с надетой на нее оболочкой, в которую выдавливается фарш. После набивки оболочку перевязывают через определенные интервалы, получая отдельные батончики.
Шприцевание и формовка. За последние 20 лет были разработаны методы и машины, позволяющие шприцевать колбасный фарш в искусственные, белковые и натуральные оболочки, а также накладывать на них скрепки.
Готовый фарш направляют для изготовления батонов. Цель процесса— придание формы и предохранение фарша от внешних влияний. Формовку можно выполнять вручную (фаршированные колбасы) или с помощью шприцев (шприцевание). Перед шприцеванием естественные кишечные оболочки замачивают в чанах и промывают проточной водой. Проверяют целость и прочность оболочек.
Шприцы (рис.2.13) представляют собой машины, работающие по принципу насосов периодического или непрерывного действия. Шприцы периодического действия в зависимости от привода могут быть механические, гидравлические и пневматические.
Оболочки наполняют фаршем через цевки, на которые натягивают оболочки. Цевки — это металлические трубки с коническим расширением на конце, прикрепляемые к патрубку шприца. При шприцевании необходимо пользоваться цевками, диаметр которых соответствует диаметру оболочки (от 16 до 60 мм). Шприцы могут быть одно-, двух-, многоцевочные.
Фарш набивают при различном давлении в зависимости от плотности набивки у различных видов колбас. Вареные колбасы шприцуют с наименьшей плотностью. Излишняя плотность набивки фарша вареных колбас в оболочку приводит к ее разрыву во время варки батонов вследствие расширения содержимого. Копченые колбасы, наоборот, шприцуют с наибольшей плотностью, так как объем батонов сильно уменьшается в результате последующей сушки изделии.
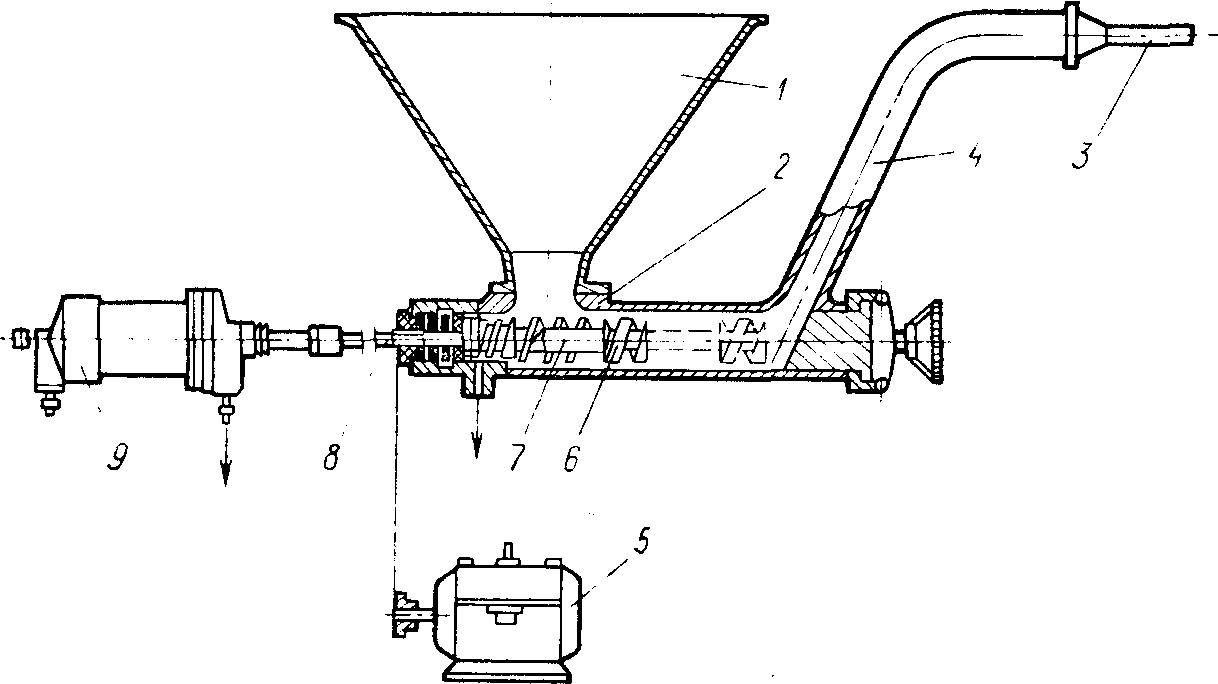
Рис. 2.13. Колбасный шприц: 1- бункер; 2- корпус; 3- цевка; 4- выходная насадка; 5- электропривод; 6,7- нагнетающая и питающая части шнека; 8- шток; 9 - гидропривод.
Производительность шприцев периодического действия зависит от времени, затрачиваемого на выполнение вспомогательных и активных операций (машинное время), а также от диаметра цевки и кишечной оболочки и вида фарша (плотности). С целью увеличения производительности для ускорения надевания оболочки на цевку на многих мясокомбинатах используют различные приспособления, например вертушки с двумя цевками, запасные трубки, на которые предварительно надевают оболочку, а затем сдвигают се с трубки на цевку, механические кишконадеватели и т. п.
В промышленности широко применяют шприцы-дозаторы CAM-50 и CAM-80 (ГДР). Эти машины пригодны для шприцевания всех видов фаршей, а также и выработки дозированных сосисок.
Непрерывнодействующие шприцы имеют высокую производительность, удобны для включения в поточно-механизированную линию производства колбас. Кроме того, при работе на этих шприцах создаются лучшие санитарно-гигиенические условия работы по сравнению с работой на шприцах периодического действия. Наибольшее распространение получили шприцы с эксцентриково-лопастными и шнековыми вытеснителями. Примером эксцентриково-лопастных шприцев могут быть машины конструкции Неведомского и Скрыпника.
Шприц конструкции Неведомского пригоден для шприцевания фарша вареных и полукопченых колбас, содержащих шпик. Производительность шприца до 1500 кг/ч. В последних моделях этих шприцев имеется устройство для дозирования и перекручивания оболочки. Шприц конструкции Скрыпника пригоден для шприцевания структурно-однородного фарша. Производительность шприца до 2000 кг/ч.
Шнековые вакуум-шприцы непрерывного действия могут работать индивидуально и в поточно-механизированных линиях. Хорошо работают вакуум-шприцы непрерывного действия «Идеал» и шприц-дозатор 158 (Чехословакия), эксцентриково-лопастные шприцы «Беккер» (ФРГ), «Глоуб К°» (США), «Стоук и Далтон» (Англия).
Для увеличения плотности батоны вяжут шпагатом. По вязке различают вид и сорт колбасы. Вяжут колбасы вручную. В отличие от колбас сосиски не вяжут, а перекручивают. Эта операция механизирована. В агрегате Еленича, например, сосиски дозируются и перекручиваются автоматически. Одинаковые по длине колбасные батоны можно получить и на линкерах (США), в которых с помощью зажимного устройства и металлических скрепок заполненная колбасная оболочка разделяется на одинаковые по длине участки. Если использовать искусственные стандартные оболочки, то на линкерах, так же, как и на автоматах Еленича, можно вырабатывать батончики одинаковой массы. Производительность линкеров 30 батонов в минуту (масса батона 100...400 г). На Ленинградском мясокомбинате сконструирована машина для вязки сарделек.
Столы для вязки колбас (стационарные и конвейерные) устанавливают вплотную к шприцам.
В процессе шприцевания вместе с фаршем в оболочку может попадать воздух. Для удаления воздуха из батонов на последующих стадиях производства оболочки накалывают (штрикуют) проволочным приспособлением с четырьмя остриями (штриковка). Вискозные (целлофановые) оболочки во избежание последующего разрыва штриковать нельзя.
После вязки или перекручивания батоны навешивают на палки и размещают на рамах, которые передвигают по подвесным путям. Если нет подвесных путей, то пользуются напольными тележками с закрепленными на них наглухо рамами. Батоны вместе с палками в этом случае приходится загружать и выгружать при производстве каждой последующей технологической операции. На раме должен быть только один вид и сорт колбасы. Норма размещения колбас на одну раму 100...250 кг, в зависимости от вида колбас.
Батоны на рамах не должны соприкасаться один с другим, иначе соприкасающиеся участки батонов изолируются от воздействия теплого воздуха и дымовых газов и не обрабатываются, получаются слипы (необжаренные и непроваренные участки), ухудшается товарный вид и снижается стойкость колбас.
Внешний вид колбас является существенным фактором, определяющим потребительские свойства продукта.
Осадка колбасных изделий
Осадка является первой операцией завершающего этапа технологического процесса — термической обработки колбасных изделий, во время которого колбасы и копчености доводятся до кулинарной готовности. Осадка происходит в специальных камерах, где поддерживается определенный температурно-влажностный режим.
В зависимости от вида колбасных изделий осадка бывает кратковременной и длительной. Кратковременной осадке подвергают вареные колбасы, сосиски и сардельки (2...4 ч), полукопченые колбасы (4...6 ч) и варено-копченые колбасы (24...48 ч); длительной осадке сырокопченые и сыровяленые колбасы (5... 7 сут).
Колбасы, прошедшие осадку, значительно лучше обжариваются, так как при этом меньше выделяется влаги, которая замедляет процесс обжарки и зачастую приводит к осаждению смолы и сажи.
При кратковременной осадке вареных, полукопченых и варено-копченых колбас происходит некоторое уплотнение фарша, подсушивание оболочек и продолжается развитие реакций, связанных со стабилизацией окраски.
Для интенсивного удаления испаряющейся влаги камеры для кратковременной осадки оборудуют воздухоохладителями. При длительной осадке, наоборот, должна быть естественная циркуляция воздуха, потому что при искусственной на периферии батона может образоваться корочка засохшего фарша, которая будет препятствовать диффузии влаги из центральной части. При длительной осадке, кроме подсушки оболочки и уплотнения фарша, протекают сложные ферментативные и микробиологические процессы. В результате этих процессов формируется специфический вкус и аромат, происходит вторичное структурообразование, стабилизируется окраска.
Сырые (вяленые, копченые) колбасы изготавливают без тепловой обработки, достаточной для пастеризации продукта, поэтому на первом плане необходимо рассмотреть современные представления о сущности формирования структуры сырых колбасных изделии в процессе их осадки, о характере и роли микрофлоры.
Структурные изменения колбас при осадке. Формирование структуры— необходимая предпосылка получения продукта с надлежащими товарными показателями. Оно также в какой-то мере влияет на его пищевую ценность. Сущность процесса формирования структуры продукта можно представить как превращение клеточной структуры животных тканей в вязкопластическую (способную к течению) структуру, характерную для сырого фарша.
Процесс деструкции начинается с механического разрушения клеточной структуры измельчающими механизмами и завершается в той или иной степени в результате частичного ферментативного распада белков в период осадки колбас. Монолитная структура, свойственная готовому продукту, начинает формироваться с момента наполнения фаршем оболочки.
Фарш сырых колбас состоит из крайне неоднородных по составу, размерам и форме частиц. Прерывная твердая фаза представлена гидратированными белковыми мицеллами, жировыми частицами, инкапсулированными структурообразной белковой оболочкой, остатками разрушенных мышечных волокон и жировых клеток, обрывками соединительной ткани, кровеносных и лимфатических сосудов и нервных волокон. Непрерывная жидкая фаза представляет собой водный раствор белковых и низкомолекулярных органических и неорганических веществ.
По характеру и прочности связей между дисперсными частицами, образующими прерывную фазу, в обоих случаях фарш можно отнести к обратимо разрушающимся коагуляционным структурам. Частицы прерывной фазы в таких структурах связаны друг с другом молекулярными силами, действующими через прослойку непрерывной фазы, с которой они связаны более прочно, чем друг с другом. Связи подобного типа называются коагуляционными. Возникновение коагуляционных связей обусловлено наличием на поверхности частиц избытка поверхностной энергии. Их прочность сравнительно невелика и к тому же ослабляется тем, что они действуют через прослойку непрерывной фазы. Поэтому они легко разрываются, но также легко восстанавливаются во времени. Поэтому и структура в целом после ее разрушения способна самопроизвольно восстанавливаться с течением времени, т. е. обладает тиксотропными свойствами.
В процессе шприцевания, когда оболочка через цевку наполняется фаршем при больших скоростях его течения, структура фарша разрушается, происходит разрыв ее сплошности. В этих условиях последующее сравнительно быстрое обезвоживание во время копчения или сушки в какой-то мере способствует фиксации последствий разрушения структуры. Готовый продукт может также получиться с дефектами структуры (пористость).
Отсюда вытекает необходимость выдержки колбас в течение времени, достаточном для полного восстановления структуры, т. е. осадки, при условии, чтобы в продукте не возникло существенного перепада влажности между периферийной и центральной частями. Этому условию отвечает возможность более низкой температуры и высокая относительная влажность воздуха во время осадки. Если фарш был изготовлен с измельчением мяса на куттере и вакуумировался, продолжительность осадки должна быть меньше, чем обычно (по данным ВНИИМПа, около 2 сут). При этом не следует упускать из виду и дополнительное назначение осадки: создание условий, необходимых в дальнейшем для желательного направления развития микрофлоры в фарше.
Роль микрофлоры. При производстве мясных продуктов присутствие и жизнедеятельность микроорганизмов в зависимости от их биологических свойств и условий развития могут иметь как отрицательное, так и положительное значение. Отрицательная роль заключается в том, что микроорганизмы могут явиться источником заболеваний либо отравлений и приводить к порче продуктов.
Говоря о положительной роли микроорганизмов, обычно имеют в виду их влияние на аромат, вкус, консистенцию, санитарно-гигиеинческое состояние продукта, а также их способность тормозить окисление компонентов продукта.
Технологический процесс изготовления сырокопченых н сыровяленых колбас требует длительной выдержки сырья при небольшой плюсовой температуре, т. е. в условиях хотя и замедляющих, но не исключающих деятельность тканевых ферментов и микрофлоры. В этом случае микробиальные процессы развиваются не только на поверхности, но и в глубине.
Все это говорит о том, что, придавая большое значение положительному влиянию молочнокислых микроорганизмов на формирование аромата сырокопченых и сыровяленых колбас, необходимо учитывать н то нежелательное действие, которое они могут оказать на цвет готовых колбасных изделий.
Важная роль некоторых видов микрофлоры как технологического фактора подтверждается как прямым, так и косвенным путем. При выработке сырых колбас с течением времени постепенно изменяется состав микрофлоры как внутри, так и на поверхности продукта. Это связано с тем, что на состав и развитие микрофлоры влияют постепенное обезвоживание среды и повышение концентрации соли.
Обжарка и копчение
После осадки вареные колбасы, сосиски и полукопченые колбасы поступают в обжарку. Легкой обжарке подвергают фаршированные колбасы и некоторые сорта ливерных колбас. Ливерные колбасы обжаривают для придания специфического запаха и привкуса. Копченые изделия не обжаривают.
Обжарка. После осадки колбасы направляют в обжарочные камеры для обжарки. Обжарка — это кратковременная обработка поверхности колбасных изделий коптильным дымом при высоких температурах перед их варкой.
Цель обжарки — повышение механической прочности оболочки и поверхностного слоя продукта, уменьшение их гигроскопичности. Продукт становится более устойчивым к микроорганизмам, поверхность его окрашивается в буровато-красный цвет с золотистым оттенком и появляется приятный специфический запах и привкус коптильных веществ.
Изменение гигроскопичности, механических свойств и повышение устойчивости по отношению к микроорганизмам происходят в результате дубящего действия некоторых составных компонентов дыма на белковые вещества кишечной оболочки и поверхностного слоя продукта. В результате взаимодействия белков (главным образом коллагена) с альдегидами при дублении образуется более упорядоченная структура, следовательно, увеличивается ее прочность. Под влиянием тканевых ферментов разрушаются пептидные связи в цепях, они становятся менее доступными для ферментов. Число гидрофильных центров уменьшается, а вместе с этим снижается и способность белков к набуханию.
Приобретение окраски поверхностью продукта связано с проникновением фенольной фракции дымовых газов. При этом главенствующую роль играет температура. И, как доказательство этому, при сухом нагреве и отсутствии дымовых газов, если температура достаточно высокая, получается сходный результат.
Во время обжарки при повышении температуры в толще продукта до 25...35°С наступает момент, благоприятный для развития микрофлоры и повышения активности ферментов. Это способствует цветообразованию.
Поверхность продукта способна к максимальной адсорбции коптильных веществ лишь в случае освобождения ее от избытка влаги. Однако не следует чрезмерно высушивать, поскольку это повлечет сужение капилляров в поверхностном слое продукта. Для нормальной обжарки необходимо, чтобы поверхность продукта обладала определенной влажностью.
Колбасные изделия поступают в обжарочные камеры, имея температуру иногда ниже точки росы для воздуха в камере. А поэтому вместо подсушки в этом случае происходит конденсация влаги на поверхности продукта. И это происходит до тех пор, пока температура поверхности не превысит точку росы. Эффект действия дыма в начальной стадии невелик, потому что вследствие медленного нагрева поверхности пока идет испарение влаги. С другой стороны, смешение нагретого воздуха с дымовыми газами приводит к тому, что относительная влажность в камере увеличивается за счет влаги, получаемой при термолизе древесины. Следовательно, сам процесс обжарки необходимо рассматривать как двухфазный. Первая фаза — подсушка, вторая — собственно обжарка (обработка дымовыми газами).
Высушивание продукта происходит и в процессе собственно обжарки. Так, в среднем в период обжарки колбасные изделия теряют массу за счет испарения влаги: сосиски — 10...12%, вареные колбасы — 4...7, полукопченые — до 7%. Следует обратить особое внимание на скорость испарения влаги во время обжарки, которая имеет двойное значение: в первой фазе, при подсушивании, желательно ее повышение, во второй, при собственно обжарке, — понижение. Это связано с тем, что повышение температуры в условиях обжарки лишь на 10°С увеличивает скорость испарения на 15%.
Большую роль играет также относительная влажность смеси коптильного дыма и воздуха, которая должна быть не ниже 3%, в противном случае оболочка теряет эластичность, и не выше 25%, иначе процесс обжарки замедлится.
Важное значение при формировании окраски в период обжарки играет регулирование скорости испарения в первой фазе в основном в результате изменения скорости движения дыма и воздуха. Учитывая тот факт, что коэффициент испарения выше при движении среды перпендикулярно поверхности, а не параллельно, следует обжарку вести именно при движении среды, перпендикулярном поверхности. Окраска батонов будет слабой, если они защищены от непосредственного воздействия дыма и воздуха, а поверхность, которая соприкасается с горячим потоком, может получить ожоги. Кроме того, при сильном испарении вместе с влагой диффундируют растворимые в ней вещества, в том числе и нитрит, которые концентрируются в наружном слое. В случае недостаточной выдержки фарша в осадке образуется окрашенное кольцо по периферии, а в центре батона окраска будет бледной. Стабилизация окраски находится в тесной связи с развитием денитрифицирующих микроорганизмов. Поэтому направленное введение при составлении фарша штаммов денитрифицирующих микроорганизмов будет залогом стабильности цвета готового продукта. Температура при обжарке в толще батона благоприятствует их развитию. Следует поддерживать необходимый температурный режим во время помола, куттерования и осадки, иначе может произойти закисание фарша. Закисание может произойти и при задержке колбас между операциями обжарки и варки.
К топливу, употребляемому для получения дыма, и к составу дымовой смеси, применяемой для обжарки, предъявляют те же требования, что и при копчении.
Обжарочные камеры могут быть выполнены в одно- и многоэтажном исполнении, тупиковыми и проходными, а по устройству напоминают стационарные коптилки. Обогреваются они глухим паром или воздушно-дымовой смесью. Дымоснабжение может быть индивидуальным и централизованным. Температура в обжарочных камерах поддерживается в пределах 60...110°С. Длительность обжарки в зависимости от диаметра батона и толщины оболочки колеблется от 15 до 30 мин для сосисок, до 2ч 30мин для колбас в говяжьих синюгах и проводниках. В конце обжарки температура внутри колбасного батона при указанных выше режимах достигает 40...45 °С для изделий в узких бараньих черевах и 30...35°С для колбас в широких говяжьих синюгах. Параметры обжарки колбасных изделий в обычных обжарочных камерах периодического действия представлены в табл. 1.
Копчение. Под копчением подразумевают пропитывание продуктов коптильными веществами, получаемыми в виде коптильного дыма в результате неполного сгорания дерева. Технологические свойства коптильного дыма зависят от степени насыщения ароматизирующими веществами, содержащимися преимущественно в фенольной фракции. Однако технологический смысл копчения более широк, так как одновременно с насыщением коптильными веществами протекают и другие процессы, влияние которых иногда более значительно, нежели воздействие коптильных веществ.
Таблица 2.1
|
Изделие |
Температура обжарки, °С |
Продолжительность обжарки, мин |
|
Колбасы: в синюгах, пузырях, искусственной оболочке в кругах в черевах Сосиски |
110 90 90 70 |
120 80 60 40 |
Примечание: В начале обжарки температура в камере 45...60°С.
В сочетании с влиянием обезвоживания, сушки и действия содержащейся в фарше поваренной соли копчение обеспечивает достаточную устойчивость колбасных изделий к действию микроорганизмов. Вещества, проникающие в колбасу во время копчения, придают ей своеобразный острый, но приятный запах и вкус. Это особенно важно в производстве сырокопченых изделий. Во всех случаях обработки продукта коптильным дымом проникновение коптильных веществ происходит на фоне постоянного обезвоживания. Так, при копчении сырокопченых колбас удаляется около половины той влаги, которую нужно испарить. Таким образом, копчение протекает одновременно с сушкой. При различных режимах копчения происходят изменения, которые будут характеризовать эффект копчения. Так, при горячем копчении (температура 35...50°С) и при запекании (температура 70...120°С) происходит сваривание коллагена и частичная денатурация белков, а при холодном копчении (температура 18...20°С) в продукте развиваются ферментативные процессы, которые также существенным образом влияют на свойства продукта.
Копчение следует рассматривать как комплекс взаимосвязанных процессов: собственно копчение, обезвоживание, биохимические изменения и структурообразование. В процессе собственно копчения накапливаются и перераспределяются коптильные вещества в продукте. Характер взаимодействия продукта с коптильными веществами определяется наличием реакционноспособных функциональных групп в молекулах азотистых и других составных частей мясопродуктов и высокой химической активностью некоторых компонентов дыма. Взаимодействие составных частей дыма с аминными и сульфгидрильными группами молекул наиболее важных составных частей мяса — белковых веществ и экстрактивных азотистых веществ — приводит к уменьшению числа свободных а минных и сульфгидрильных групп. Уменьшение их числа является результатом взаимодействия коптильных веществ как с низкомолекулярными азотистыми веществами, так и с белковыми веществами мяса.
В результате этих взаимодействий образуются новые более сложные соединения, что ведет к частичному уменьшению в мясопродуктах ценных пищевых веществ.
Копчение мясопродуктов приводит к изменению цвета и внешнего вида. При неправильном режиме копчения может ухудшаться товарный вид продукции. Цвет поверхности может быть либо светлым, создавая впечатление неполной готовности, либо темным. Характерный цвет поверхности копченых мясопродуктов является следствием осаждения окрашенных компонентов дыма на поверхности продукта и химического взаимодействия некоторых коптильных веществ друг с другом, с составными частями продукта или с кислородом воздуха после осаждения на поверхности.
Коптильные вещества обладают довольно высоким бактерицидным н бактериостатическим действием, имеющим селективный характер. Наибольшей устойчивостью к действию коптильных веществ обладают плесени. Они способны развиваться даже при неблагоприятной температуре и влажности окружающего воздуха, на поверхности хорошо прокопченных продуктов. Очень устойчивы, хотя и в меньшей степени, споры микроорганизмов.
Таким образом, бактерицидный эффект копчения заключается в создании защитной бактерицидной зоны на периферии продукта, предохраняющей его от поражения микрофлоры, и прежде всего плесени извне.
Обезвоживание в процессе копчения имеет положительное значение, поскольку стандартами ограничивается влажность готовой продукции. Вместе с этим возникают и нежелательные явления, связанные с неравномерностью распределения влаги по слоям. Вследствие низкой влагопроводимости сырого фарша даже при мягком режиме копчения и сушки распределение влажности по сечению батона неравномерно. Так, при копчении колбас в куттириновой оболочке диаметром 50 мм (температура 21...23°С, влажность воздуха 64...74%) и при обычном режиме сушки имеется существенное различие в содержании влаги (1,5 раза и более) между внешним слоем и нижележащими слоями, которое сохраняется до конца сушки. Степень неравномерности распределения влажности зависит от размеров продукта и интенсивности сушки
Горячее копчение проводят при 35—50°С, запекание в дыму при 70...120°С. В начальной стадии горячего копчения, пока температура приближается к оптимуму деятельности ферментов, внутренние процессы ускоряются. По мере дальнейшего ее повышения они замедляются. С приближением температуры к 50 °С начинаются процессы, характерные для тепловой обработки. При горячем копчении вареных продуктов изменения ограничиваются проникновением в продукт коптильных веществ, их взаимодействием с составными частями продукта, влагообменом между ним и внешней средой. При запекании сырого продукта в дыму наряду с этими процессами на первый план выступают денатурация и коагуляция белков, а также изменения других веществ под влиянием интенсивного нагрева.
Копчение сырокопченых колбас объединяет четыре ряда различных, но взаимосвязанных процессов: собственно копчение, обезвоживание, биохимические изменения, структурообразование. Эти колбасы коптят при 18...22 °С во избежание денатурации белков и микробиальной порчи продукта. Продолжительность копчения от 2 до 5 суток в зависимости от сорта колбас. Общее количество фенольных соединений к концу копчения достигает 3,5...6,5 мг% к массе фарша. Распределение их по сечению батона неравномерное, наибольшее количество во внешнем слое толщиной около 5 мм. Для копчения колбасы поступают с влажностью 100...150% к сухому веществу. В ходе копчения в результате испарения удаляется 15...20% влаги.
Полукопченые и варено-копченые колбасы коптят после варки. Денатурация белков и почти полное уничтожение вегетативной микрофлоры в фарше дают возможность применять более высокие температуры копчения, а значит, и сокращать продолжительность процесса. Эти колбасы коптят при 35...50 °С в течение 24 и 12 часов. Одновременно с собственно копчением продукт обезвоживается.
Первый раз коптят варено-копченые колбасы перед варкой при 50...60°С в течение 60...120 мин. При таком режиме копчение мало чем отличается от обжарки. После варки колбасы охлаждают при 10...15°С в течение 3...5 ч, а затем коптят 24 ч при 40...50 °С или 48 ч при 30...35 °С. В процессе копчения колбасы теряют до 10% влаги начальной массы.
Штучные изделия, предназначенные к выпуску в копченом виде, коптят после предварительной промывки. Режим копчения зависит от типа продукта. Для соленостей, выпускаемых в сыром виде, обычно применяют холодное копчение. Так, советский и сибирский окорока коптят при 18...22°С в течение 5 суток. При этом советский окорок перед копчением вялят 10 суток при 12...18°С. Сибирский окорок можно коптить и при 30°С в течение 3 суток. Остальные копчености, выпускаемые в сыром виде, коптят при 35...45°С: лопатки—1...3 сут, корейки и грудинки–12...18 ч, рулеты—2 суток. Перед копчением солености подсушивают в течение 2...3 ч. Варено-копченые изделия коптят при 35...45 °С 10...12 ч,:
Для копчения колбасных изделий употребляются те же технические средства, что и для копчения штучных соленых изделий: термоагрегаты (рис.2.14), универсальные камеры и автокоптилки. В термоагрегатах и автокоптилках тепловые процессы осуществляются при непрерывном движении продукта, а в универсальных неподвижный продукт последовательно обрабатывается согласно технологическому режиму. Термоагрегаты разделяются на цепные со штангами для навешивания обрабатываемой продукции и рамные. Универсальные камеры бывают одно- и многокамерные. Для получения дыма используют дымогенераторы.
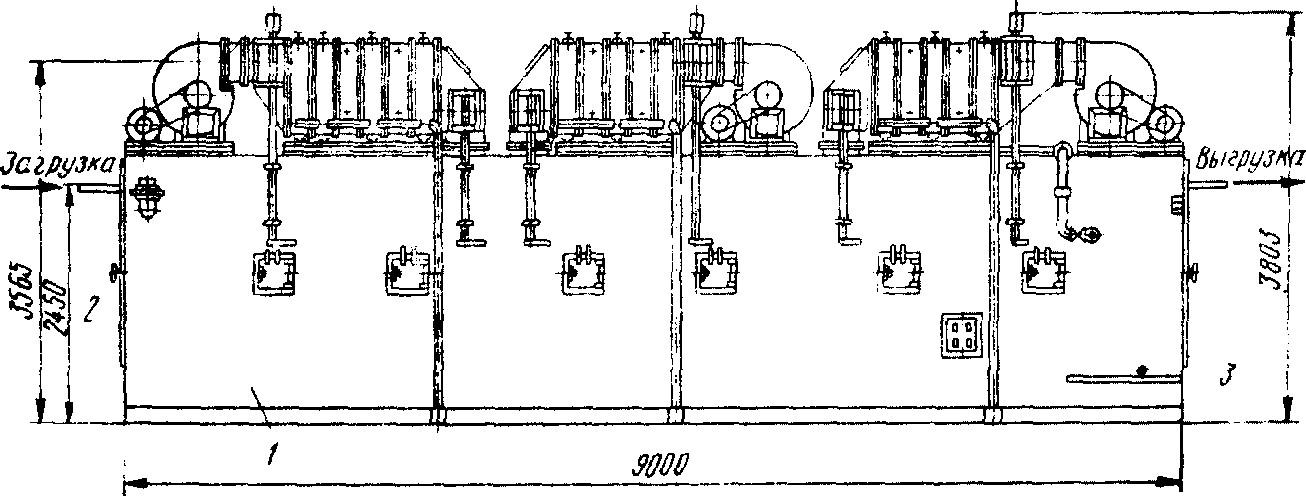
Рис. 2.14. Термоагрегат для сосисок и сарделек:
1 — туннель; 2 — дверь входная: 3 — дверь выходная
Тепловое воздействие
В зависимости от цели характер и режим тепловой обработки могут быть различными: поверхностная тепловая обработка; шпарка, опалка, обжарка; нагревание с целью предотвращения микробиальной порчи продукта; пастеризация, стерилизация; нагревание на всю глубину; бланшировка, варка, запекание, жарение; нагревание для выделения из сырья тех или иных его составных частей—выплавка жира, выварка желатина и клея.
Качественные изменения, вызываемые нагревом, в основном сходны. Способы нагрева различны: водой, паром, горячим воздухом, переменным электрическим током, в контакте или без контакта с греющей средой. Поскольку вода является преобладающей составной частью мясопродуктов, во всех случаях нагрев происходит в условиях воздействия горячей воды на составные части. Поэтому и изменения в продукте будут связаны р первую очередь с гидролизом составных частей и рядом других реакций, происходящих в присутствии воды. К одному из