Модернизация мини-колбасного цеха
2.6. Принципы расстановки оборудования
Расстановка оборудования является важным этапом проектирования предприятия и представляет собой основу организации технического процесса в производственных цехах.
Основными принципом расстановки компоновки оборудования являются:
соблюдение поточности технологического процесса;
непосредственная передача сырья от машины к машине, недопустимость встречных и пересекающихся передач;
группировка оборудования с учетом тепловых показателей или особенностей строительных деталей, удобства и безопасности работы на оборудовании, возможности его чистки, ремонта, демонтажа;
удобная подводка инженерных коммуникаций;
соблюдение правил безопасности, требований НОТ и промышленной эстетики.
В зависимости от мощности производства и размеров здания, объемно-планировочных решений расстановка оборудования может быть различной. Однако необходимо соблюдать ряд общих положений, с тем чтобы производственный поток был спроектирован с максимальной компактностью в рациональным использованием производственных площадей.
При компоновке оборудования необходимо обеспечить кратчайшее расстояние от начала движения сырья по технологическому процессу до конечной операции, максимально сократив длину подвесных путей, транспортеров, трубопроводов. Для удобства обслуживания трубопроводов и других инженерных коммуникации их следует располагать на высоте 2 м от уровня пола. Технологическое оборудование надо размещать так, чтобы максимальное расстояние между отдельными машинами и аппаратами, установленными фронтально друг к другу, было не менее 2,5 м, расстояние между выступающими частями аппаратов при одностороннем проходе людей - 0,8 м, а при отсутствии прохода - 0,5 м, размеры проходов у оборудования с выдвижными частями (люки, крышки) определяют по расстоянию между этими выдвижными частями с учетом обеспечения свободного прохода. При транспортировке тары к месту упаковки и упакованного продукта в камеру хранения электрокарами и электротележками для разворота транспорта необходимо предусмотреть ширину проезда 2,5-3,0 м, для немеханизированного транспорта (тележки, напольные рамы) - 2 м. Расстояние между конвейерной линией и стеной с учетом расстановки рабочих должно составлять 1,4 м, при отсутствии рабочих мест - 1м. Ширина лестниц и площадок для установки и обслуживания оборудования должна быть не менее 0,8 м (уклон лестниц не должен превышать 50°). При определении расстояния между отдельными машинами и установками необходимо учитывать не только максимальную компактность, но и обеспеченность удобства и безопасности работа на них.
Взаимное размещение оборудования определяют направлением технологического потока. Отдельные машина и аппараты желательно располагать в единую производственную линию (по одной оси). Однако возможны варианты поворота машин одна к другой под прямым углом, например, на участках составления фарша колбасного производства. Оборудование, устанавливаемое ниже уровня чистого пола (или ниже нулевой отметки) в приямках, должно иметь ограждение (парапет по периметру приямка) и лестницу. Например, размещение дымогенераторов термического отделения колбасного производства, части оборудования для производства костных жиров и т.п. Крупногабаритное оборудование (горизонтально-вакуумные котлы в цехе кормовых и технических продуктов, барабаны ФКМ и комбайны ФОВ на поточно-механизированных линий в шкуроконсервировочном цехе) необходимо устанавливать, перпендикулярно к оси оконных проемов и в глубине цеха, чтобы обеспечить оптимальную освещенность рабочих мест. При обработке кишечного сырья желательно оборудование начала (обивочные стола) и конца (метровка, мотка и калибровка кишечного фабриката) технологического процесса располагать ближе к оконным проемам, т.е. предусмотреть двустороннее естественное освещение.
При компоновке поточно-технологических линий: для фасовки и упаковки продуктов, особенно при производстве мелкокусковых полуфабрикатов, обвалки и жиловки в колбасном производстве и конвейерных линий для убоя скота и разделки туш скота и птицы, - необходимо учитывать требования НОТ, что особенно важно для определения, рабочего места, его освещенности, положение самого рабочего места по отношению к конвейеру или машине. Термическое оборудование мясоперерабатывающего производства (универсальные термоагрегаты, чаны для варки окороков, автокоптилки) и консервного производства (автоклавы для стерилизации консервов) целесообразно группировать и размещать по одной оси, что позволяет правильно производить транспортные операции (загрузку и разгрузку) и сохранять фронт их обслуживания. При компоновке технологического оборудования следует уделить внимание упрощению производственных потоков в результате правильной организации транспортных средств между цехами и производствами, а также внутри цеха, применять гравитационный способ передачи сырья и готовой продукции при многоэтажном решении производственных помещений. Особенно важны вопросы безопасности работы оборудования, его обслуживания. При расстановке оборудования должны быть учтены возможности проведения ветеринарно-санитарного контроля за производственными процессами, качеством сырья и готовой продукции, а также возможности мойки и дезинфекции помещений, оборудования, инвентаря.
Расстановку оборудования по цехам и производствам осуществляют методом плоскостного моделирования на планах производственных цехов в масштабе 1:100.
3.1. Расчет сырья и материалов.
Расчеты сырья колбасных мини-цехов и цехов мясокомбинатов различны и могут быть условно разделены на следующие группы: расчет цеха убоя скота и разделки туш; расчет цехов субпродуктового, кишечного, жирового, кормовых и технических продуктов, шкуроконсервировочного, переработки крови, а также холодильника; расчет мясоперерабатывающего, консервного цехов.
Расчет сырья мясоперерабатывающих цехов начинают с выбора ассортимента вырабатываемых изделий, который основывается на общем количестве выпускаемой продукции, обусловленной заданием на проектирование, и должен соответствовать действующим технологическим инструкциям, РТУ и МРТУ. При этом учитывается местные условия и тип предприятия. Выбор ассортимента колбасных изделий должен быть также увязан с выходом жилованного мяса по сортам.
Общее количество основного сырья рассчитывают по формуле
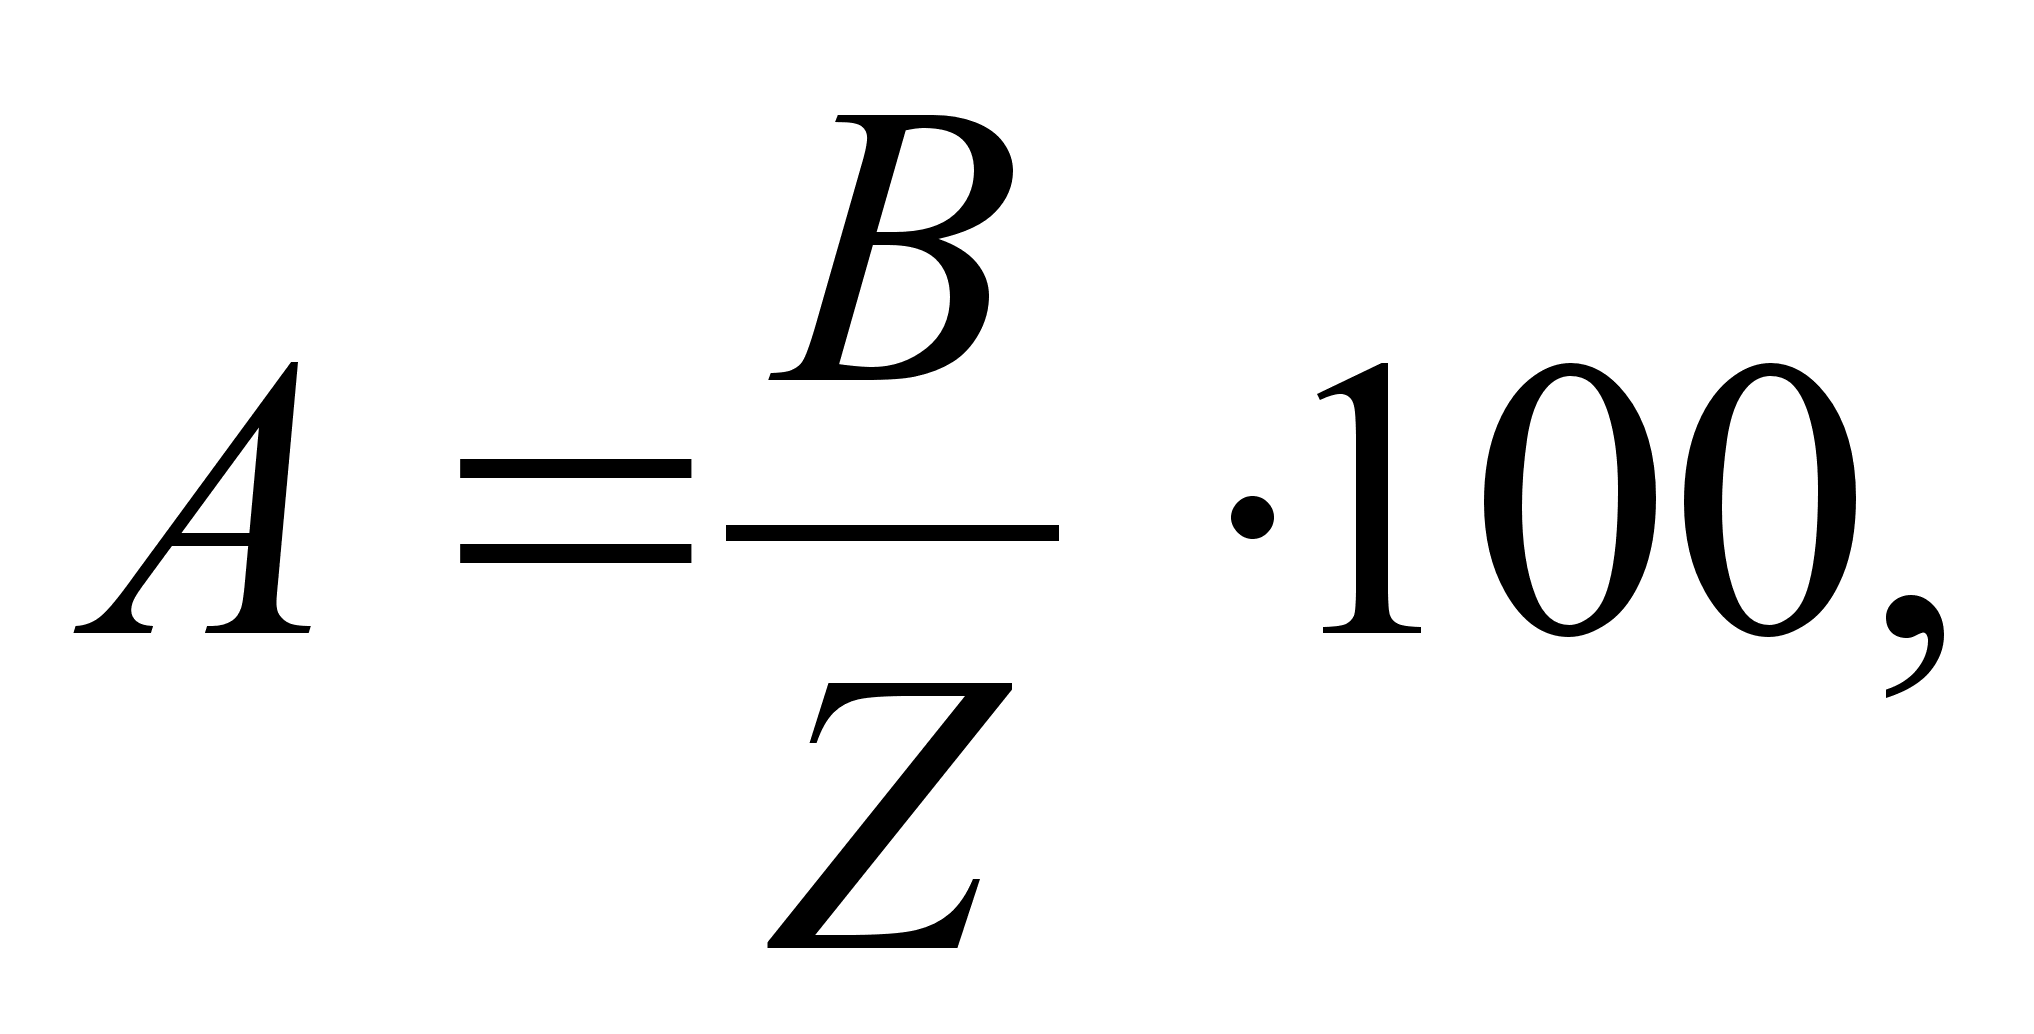 (3.1)
где А – общее количество основного сырья для данного вида изделий, требуемого в смену, кг;
В – количество готовых изделий, вырабатываемых в смену, кг;
Z – выход готовых изделий к массе сырья, %.
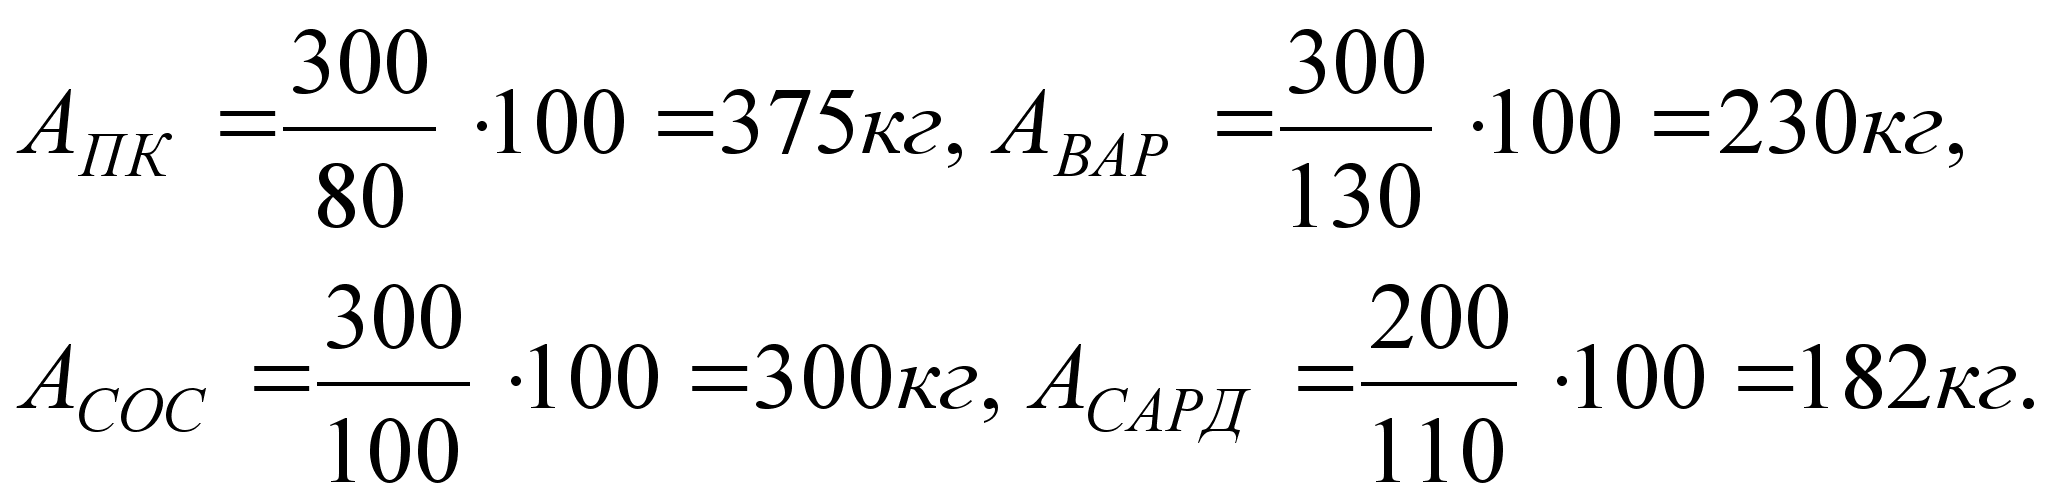
Количество основного сырья по видам (говядина жилованная, свинина, шпик и т.д.) определяют по формуле
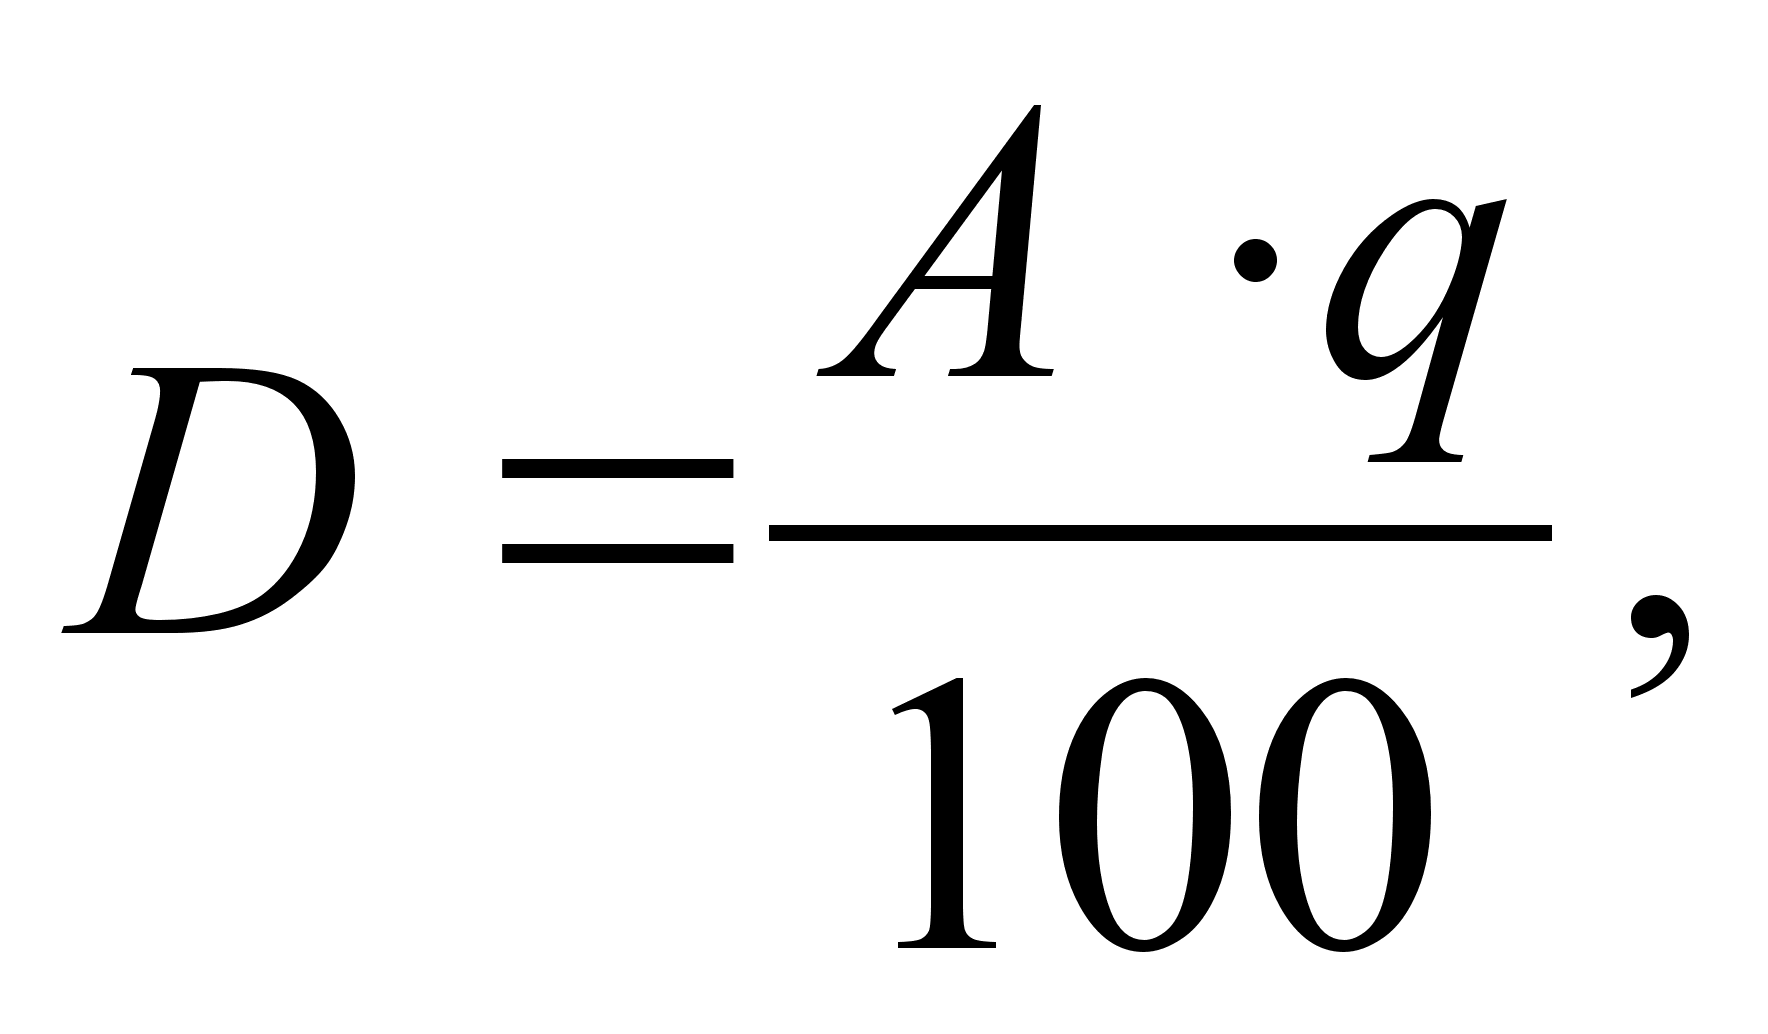 (3.2)
где D – потребное количество одного из видов основного сырья в смену, кг;
q – норма расхода сырья согласно рецептуре на 100 кг общего количества основного сырья, кг.
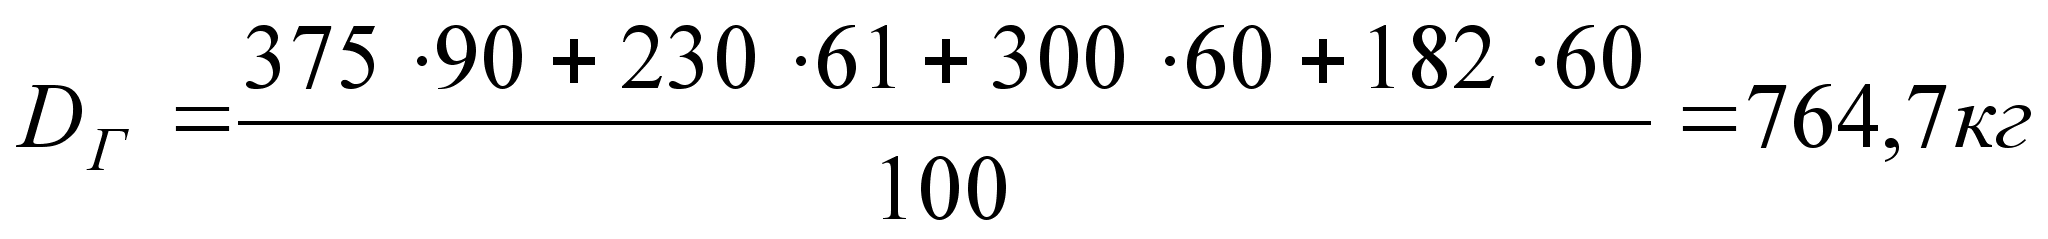
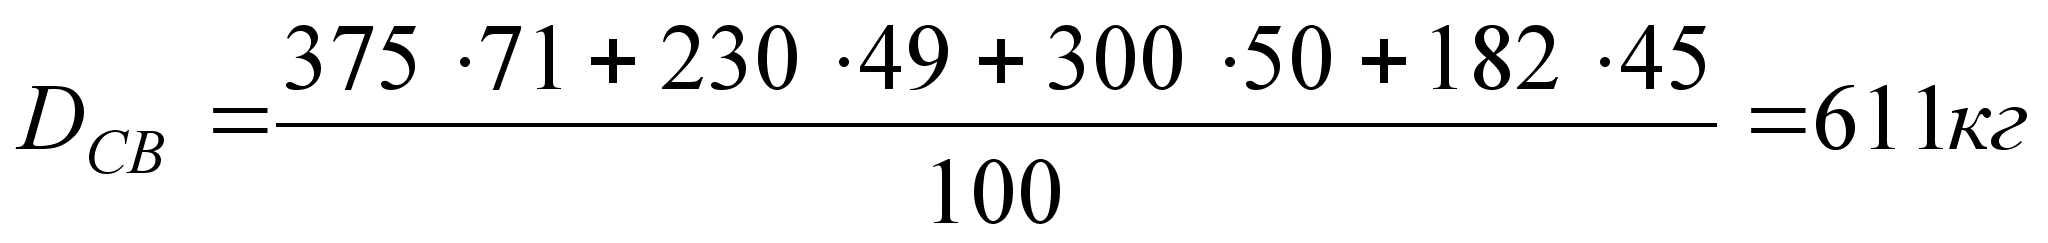
Таблица 3.1
Рецептура полукопченых колбас
| Сырье | Колбаса «Армавирская» | Колбаса «Одесская» | Колбаса «Польская» |
| Сырья в кг на 100кг | |||
| Говядина высшего сорта нежирная | 20 | — | — |
| Говядина второго сорта | — | 65 | 67 |
| Свинина нежирная | 20 | — | — |
| Свинина полужирная | 30 | 10 | 15 |
| Шпик хребтовый | — | 25 | — |
| Грудинка свиная | 30 | — | — |
| Шпик боковой | — | — | 18 |
| Пряности в гр на 100кг | |||
| Соль поваренная | 3000 | 3000 | 3000 |
| Нитрит в растворе | 8,5 | 7,5 | 7,5 |
| Сахар-песок | 135 | 115 | 100 |
| Перец черный или белый | 100 | 75 | 100 |
| Перец душистый | 90 | 60 | — |
| Чеснок свежий | 200 | — | 50 |
| Смесь пряностей №6 | — | 250 | — |
| Смесь пряностей №7 | — | — | 250 |
| Показатели | |||
| Содержание влаги, % не более для местной реализации | 45 | 48 | 50 |
| Содержание влаги, % не более для реализации за пределы области | 42 | 45 | 45 |
| Содержание поваренной соли, % не более | 4,5 | 4,5 | 4,5 |
| Содержание нитрита натрия мг/100гр, не более | 5 | 5 | 5 |
Количество соли находят по формуле
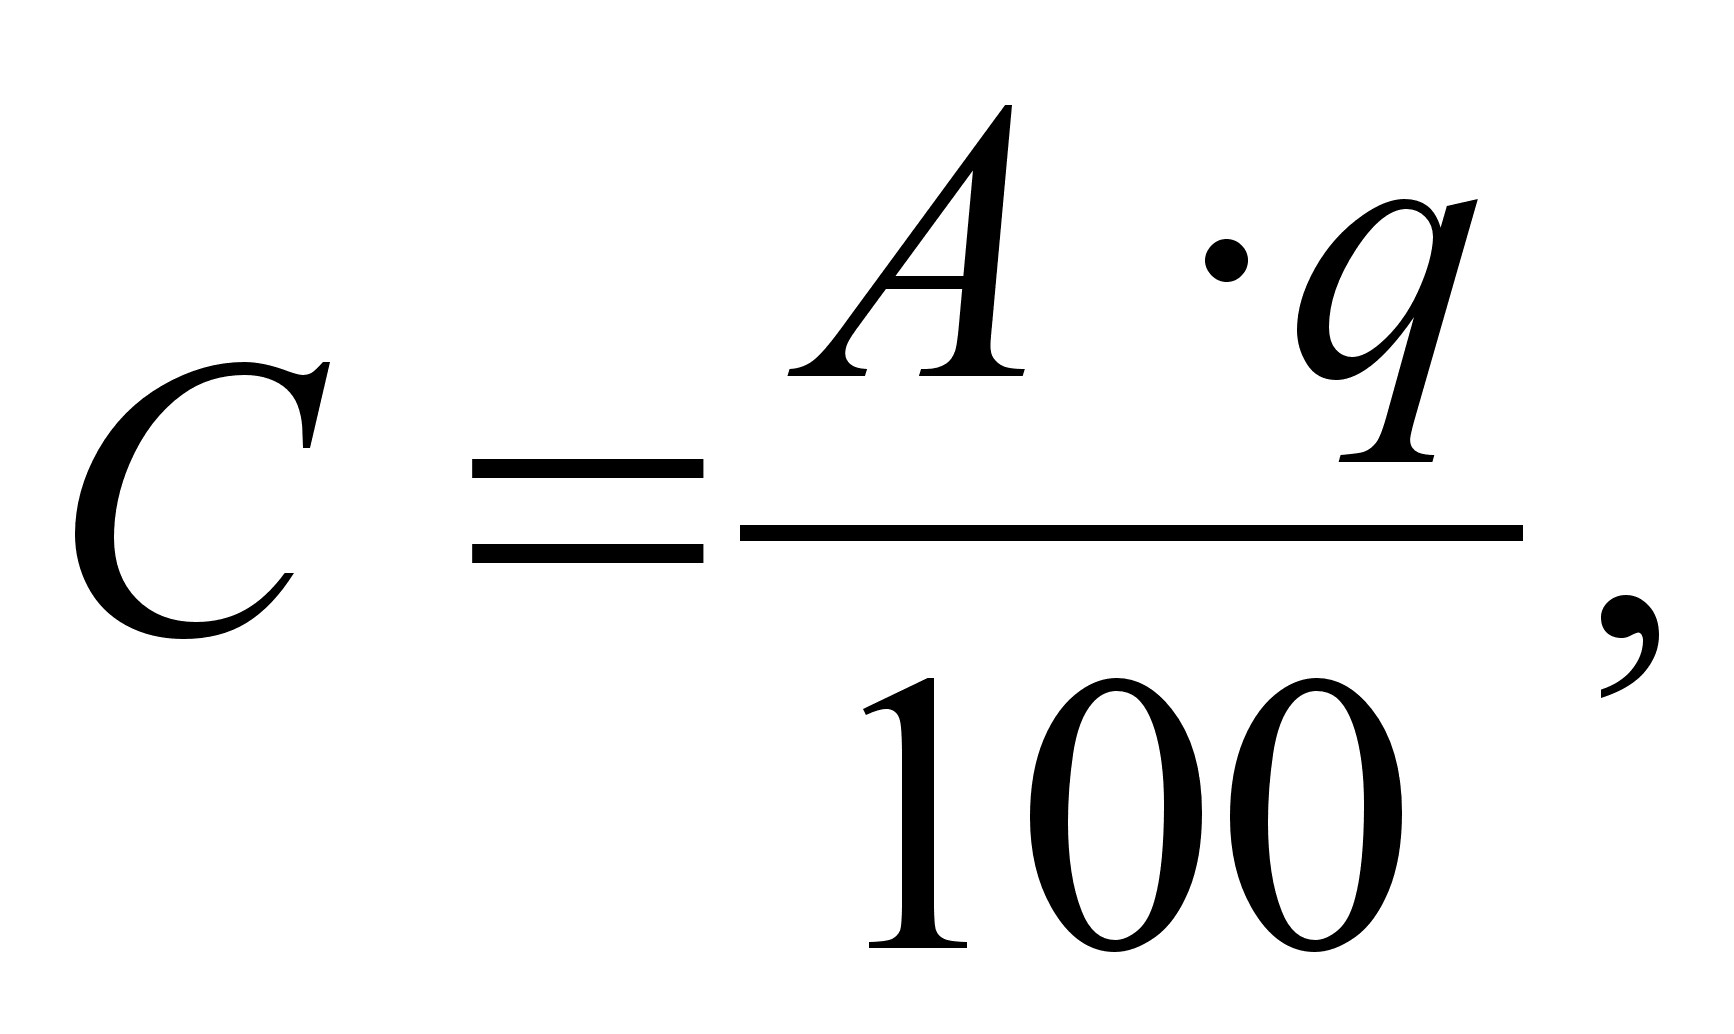 (3.3)
где С – потребное количество соли и специй на 100кг основного сырья, кг.
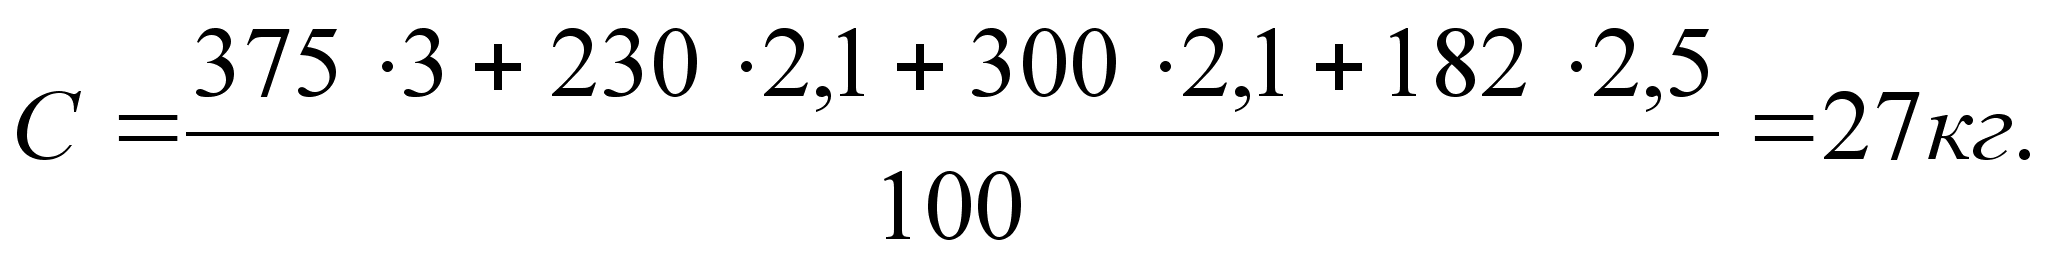
Таблица 3.2
Рецептура вареных колбас
| Сырье | Колбаса молочная | Колбаса докторская | Колбаса любительская |
| Сырья в кг на 100кг | |||
| Говядина высшего сорта нежирная | — | 25 | 35 |
| Говядина первого сорта | 35 | — | — |
| Свинина нежирная | — | — | 40 |
| Свинина полужирная | — | 70 | — |
| Свинина жирная | 60 | — | — |
| Шпик хребтовый | — | — | 25 |
| Яйца или меланж куриные | 2 | 3 | — |
| Молоко сухое обезжиренное | 3 | 2 | — |
| Пряности в гр на 100кг | |||
| Соль поваренная | 2000 | 2000 | 2200 |
| Нитрит в растворе | 7,5 | 7,5 | 7,5 |
| Сахар-песок | 120 | 200 | 100 |
| Перец черный или белый молотый | 90 | — | 60 |
| Перец душистый молотый | 60 | — | — |
| Мускатный орех или кардамон молотые | 30 | 30 | 40 |
| Показатели | |||
| Содержание влаги, % не более | 65 | 60 | 60 |
| Содержание поваренной соли, % не более | 2,2 | 2,2 | 2,5 |
| Содержание нитрита натрия мг/100гр, не более | 5 | 5 | 5 |
Таблица 3.3
Рецептура сосисок и сарделек
| Сырье | Сосиски молочные | Сосиски свиные | Сосиски сливочные | Сардельки свиные | Сардельки говяжьи |
| Сырья в кг на 100кг | |||||
| Говядина высшего сорта нежирная или телятина | — | — | 30 | — | — |
| Говядина первого сорта | 35 | — | — | — | 40 |
| Говядина второго сорта | — | — | — | — | 50 |
| Свинина полужирная | — | 100 | 30 | 97 | — |
| Свинина жирная | 60 | — | — | — | — |
| Жир-сырец свиной или говяжий | — | — | — | — | 10 |
| Сливки 20% жирности | — | — | 40 | — | — |
| Молоко сухое | 2 | — | — | — | — |
| Крахмал или пшеничная мука | — | — | — | 3 | — |
| Яйца или меланж куриные | 3 | — | — | — | — |
| Пряности в гр на 100кг | |||||
| Соль поваренная | 2200 | 2200 | 2000 | 2500 | 2500 |
| Нитрит в растворе | 7,5 | 7,5 | 7,5 | 7,5 | 7,5 |
| Сахар-песок | 120 | 120 | 120 | 120 | 120 |
| Перец черный или белый | 90 | 90 | 90 | 100 | 100 |
| Перец душистый | 60 | 60 | 60 | — | — |
| Чеснок свежий | — | — | — | 50 | 100 |
| Орех мускатный или кардамон | 30 | 30 | 30 | — | — |
| Кориандр | — | — | — | 100 | 100 |
| Смесь пряностей №4 | 300 | 300 | 300 | — | — |
| Смесь пряностей №5 | — | — | — | 400 | 400 |
| Показатели | |||||
| Содержание влаги, % не более для местной реализации | 65 | 65 | 70 | 70 | 75 |
| Содержание крахмала, % не более | — | — | — | 3 | — |
| Содержание поваренной соли, % не более | 2,5 | 2,5 | 2,5 | 3 | 3 |
| Содержание нитрита натрия мг/100гр, не более | 5 | 5 | 5 | 5 | 5 |
3.2. Подбор оборудования для технологической линии производства колбасных изделий.
Расчет технологического оборудования
Выбор и расчет технологического оборудования является одним из важнейших этапов проектирования. Оборудование выбирают в соответствии с принятой технологией производства данного продукта и с таким расчетом, чтобы в цехе было установлено наименьшее число единиц оборудования с максимально возможным коэффициентом его использования.
Количество машин на операцию определяют по формуле
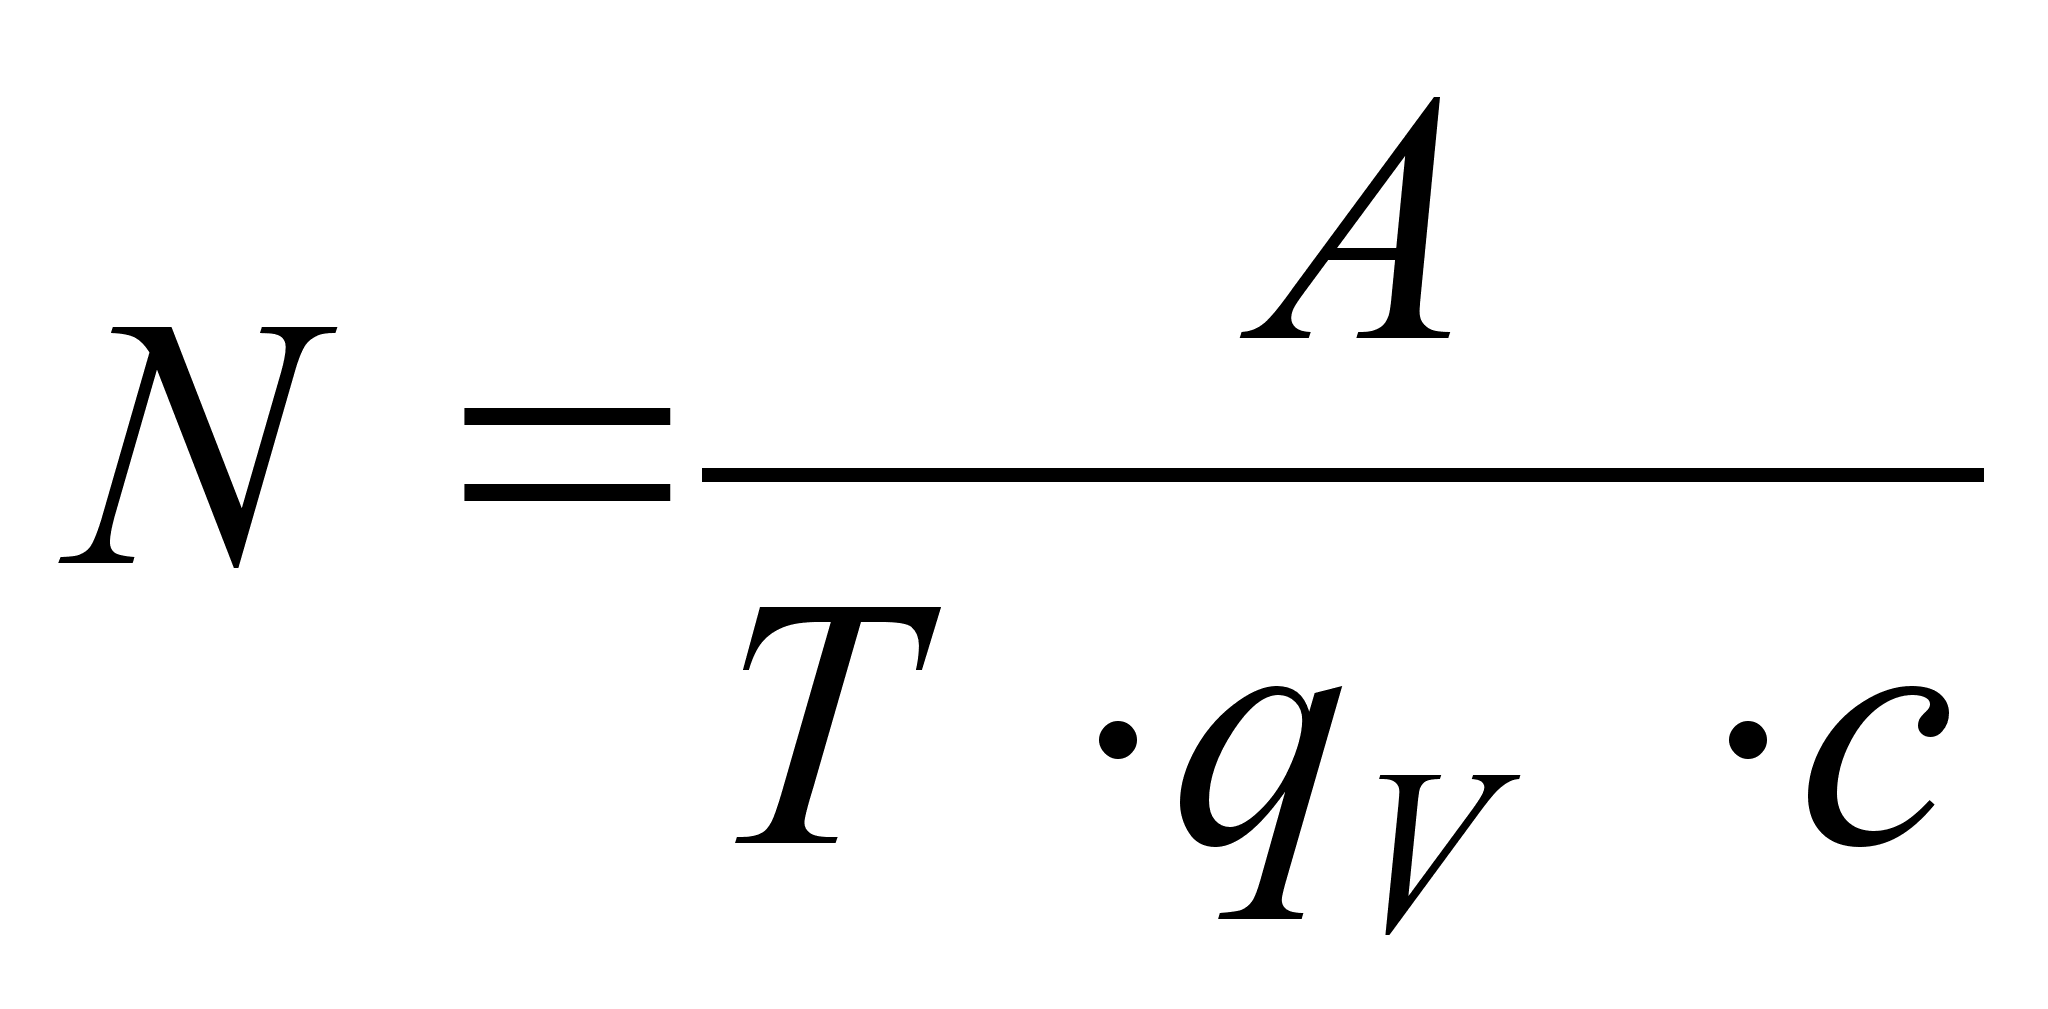 ,
где N – число машин;
А – количество сырья, поступающего за смену на данную машину, кг.;
Т – продолжительность смены, ч.;
qV – вместимость машины периодического действия, кг.;
с – число циклов (оборотов) за один час (с = 1 для машины периодического действия
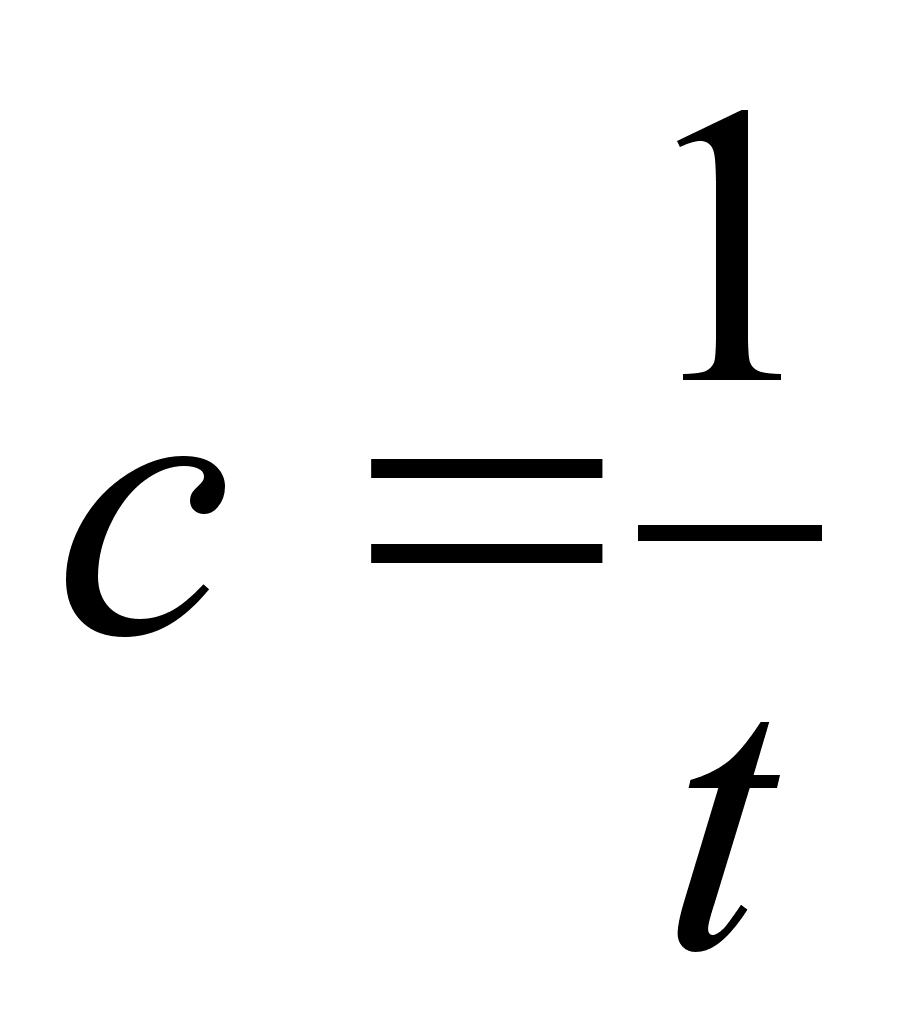 ,
где t – продолжительность операции (процесса), ч.
В отдельных случаях при незначительной продолжительности процесса
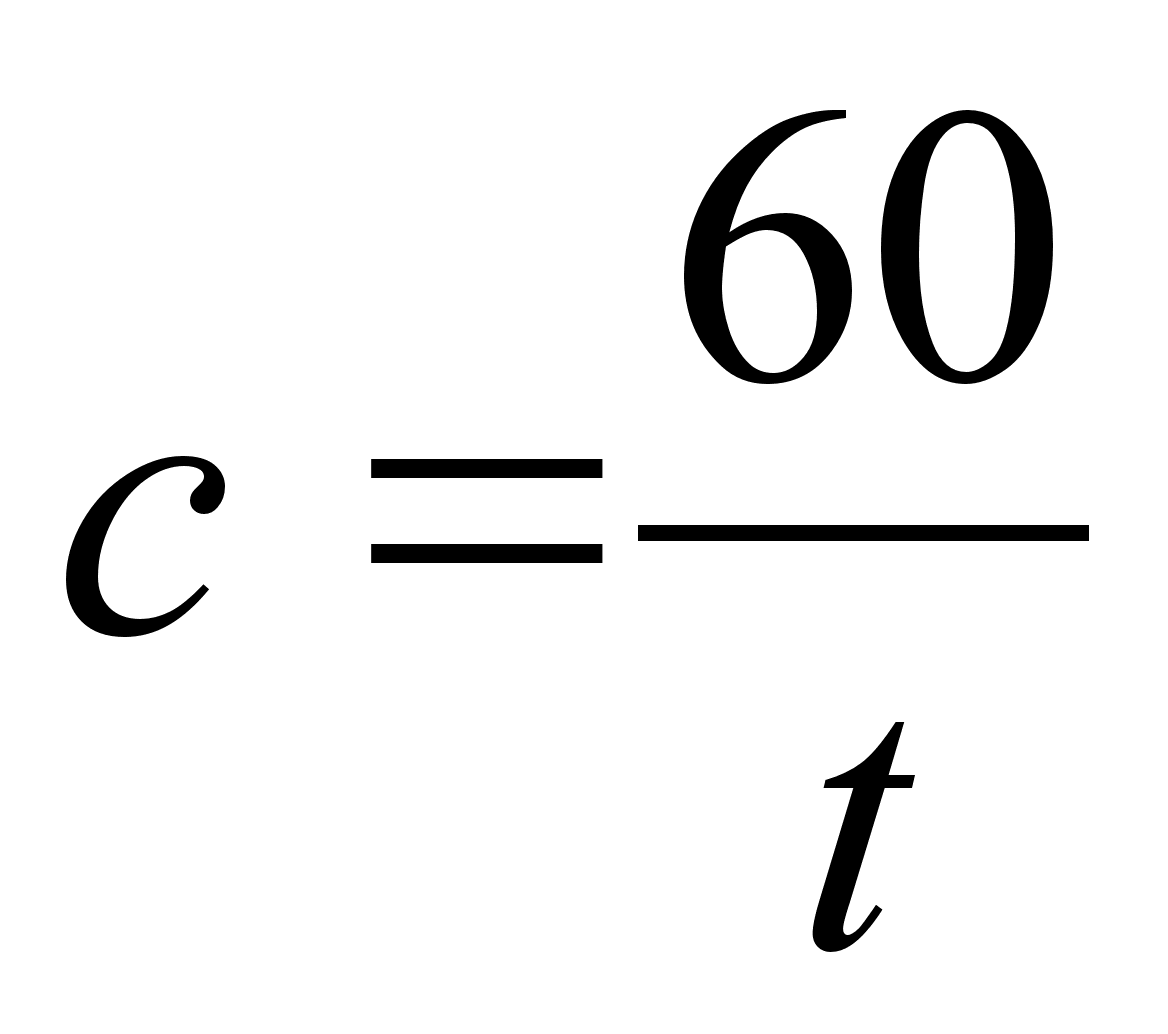 ,
где t – продолжительность операции, ч.
Особое место в расчете технологического оборудования занимает определение длины подвесных путей, столов, чанов как конвейерных, так и бесконвейерных.
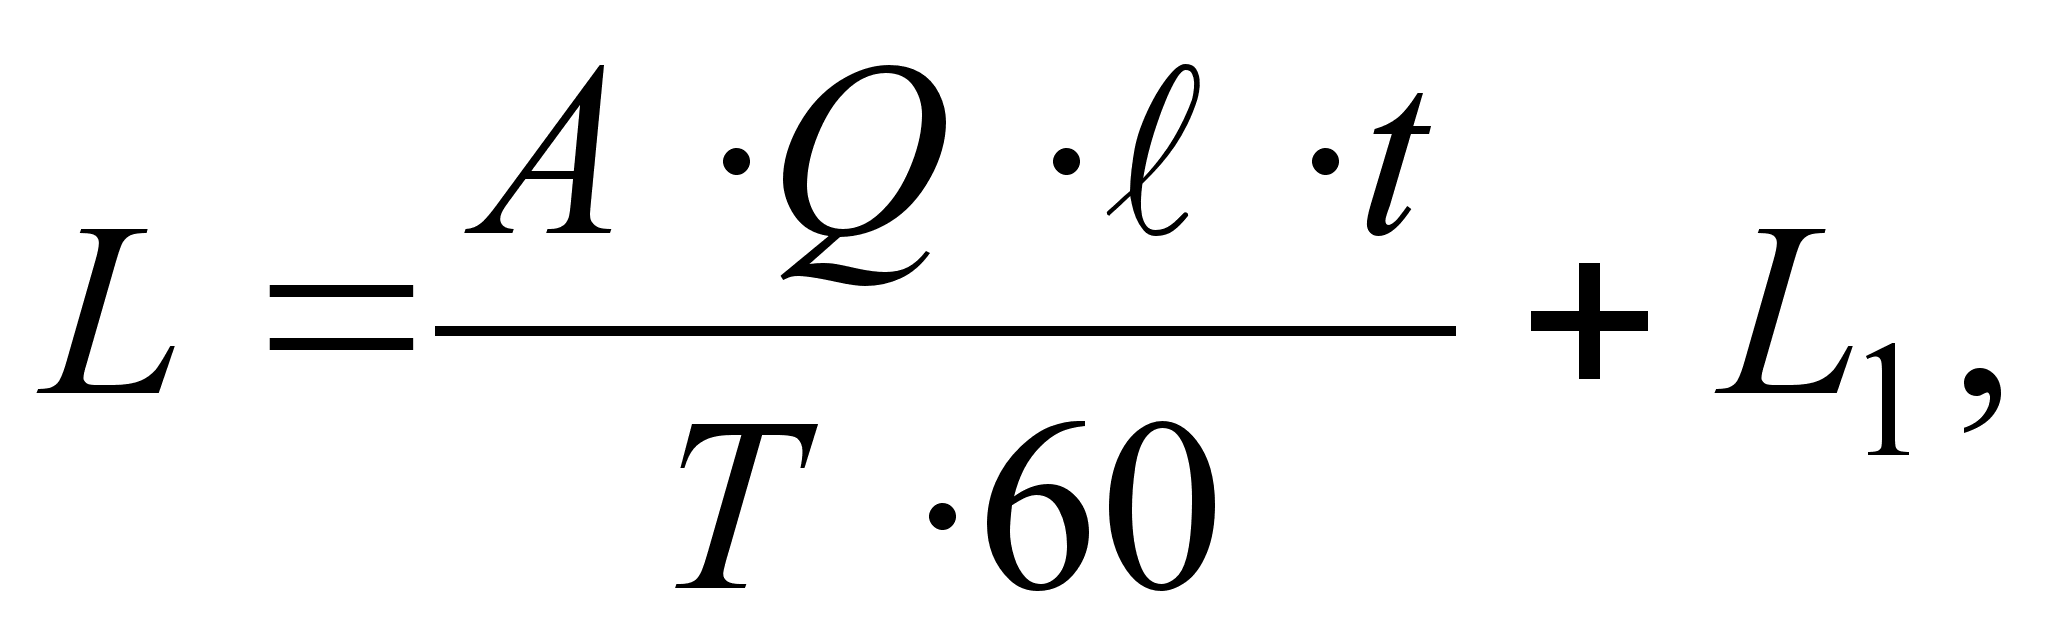
где L – длина участка пути (стола, чана), м.;
Q – производительность в смену, шт.;
l – расстояние между двумя единицами продукции или рабочими местами, м.;
t – продолжительность обработки продукции, мин.;
L1 – дополнительное расстояние для организации нормальной работы на участке, м.
Выбранные и рассчитанные машины и оборудование, их параметры сводим в таблицу
Таблица 3.4
|
Машина или Оборудование |
Марка | Производительность, кг/ч | Количество, шт | Габаритные размеры, мм |
| Стол обвалочный | СОМ-2,5 | — | 1 |
2,51,51,5 |
| Стол жиловочный | СТ-2 | — | 1 |
2,521,5 |
| Стол формовочный | СФ-2,5К | — | 2 |
2,51,51,5 |
| Волчек | ЛПК-1000В | 1100 | 1 |
10007151200 |
| Фаршемешалка | ЛПК-1000Ф | 420 | 1 |
13008001450 |
| Куттер | ФК-0,125 | 950 | 1 |
175014501775 |
| Шприц | Ф3-ФКА | 2000 | 1 |
275012002300 |
| Котел варочный | 12-ФВА |
0,45м3 |
1 |
187016001350 |
| Шпигорезка | ФШГ | 250 | 1 |
10802351907 |
Техническую характеристику машин и оборудования следует брать из каталогов и справочной литературы.
3.3. Расчет рабочей силы
Рабочую силу рассчитывают по формуле
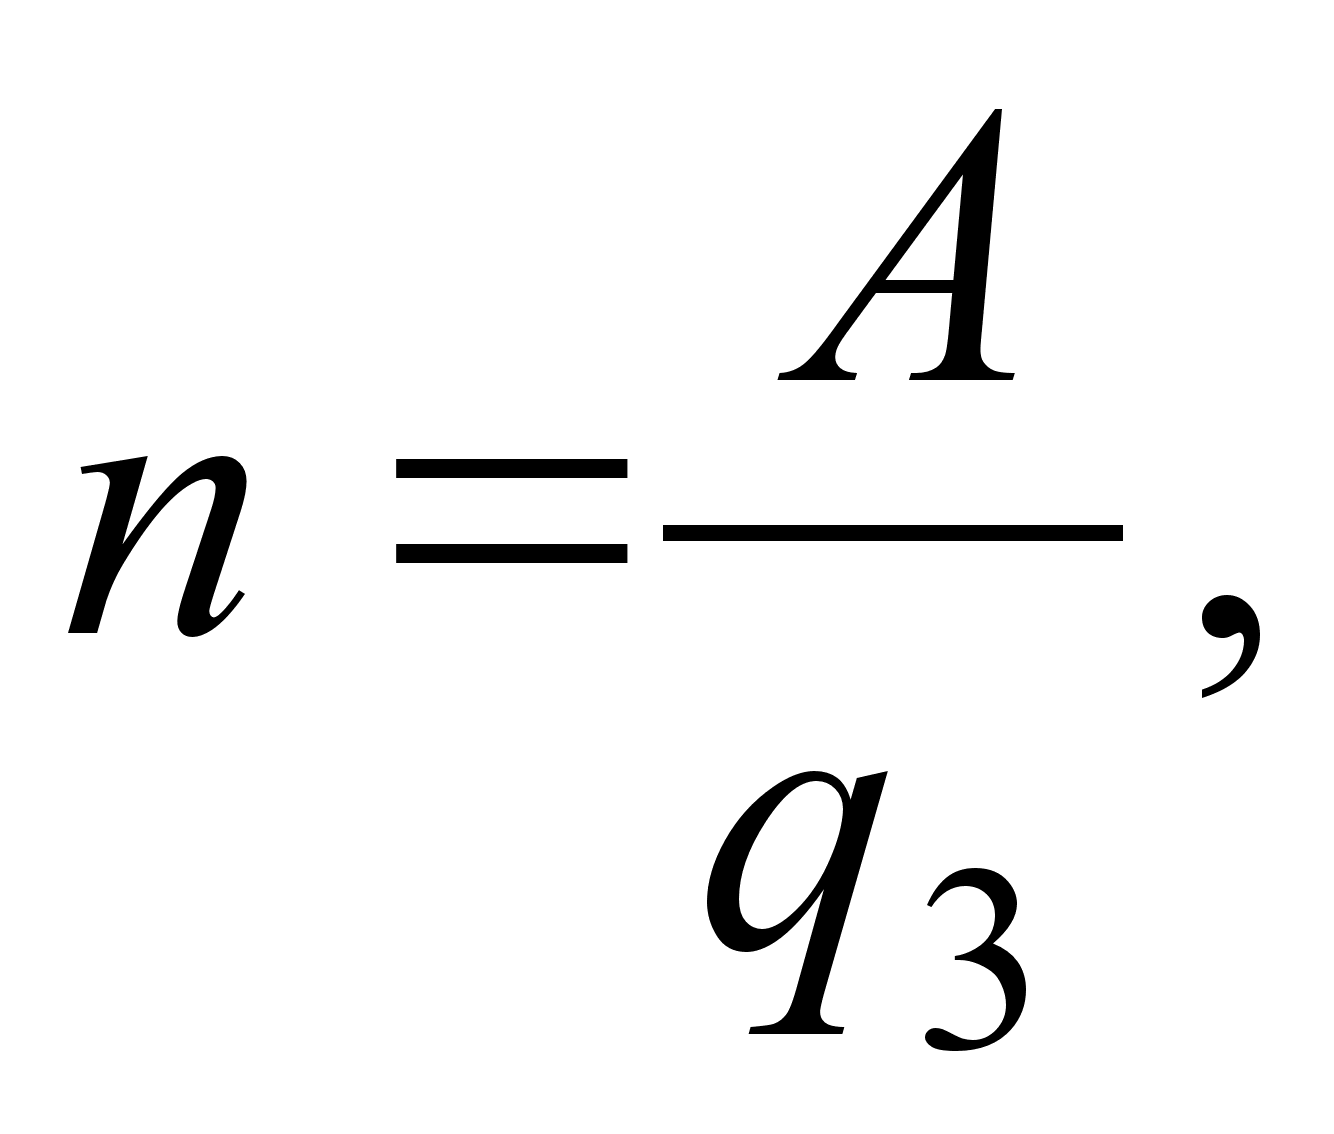
где п – количество рабочих, чел.;
А – количество перерабатываемого сырья, кг;
q3 – норма выработки за смену на одного рабочего, кг.
Если норма выработки определена на основании норм времени, то количество рабочих по данной операции определяют по формуле
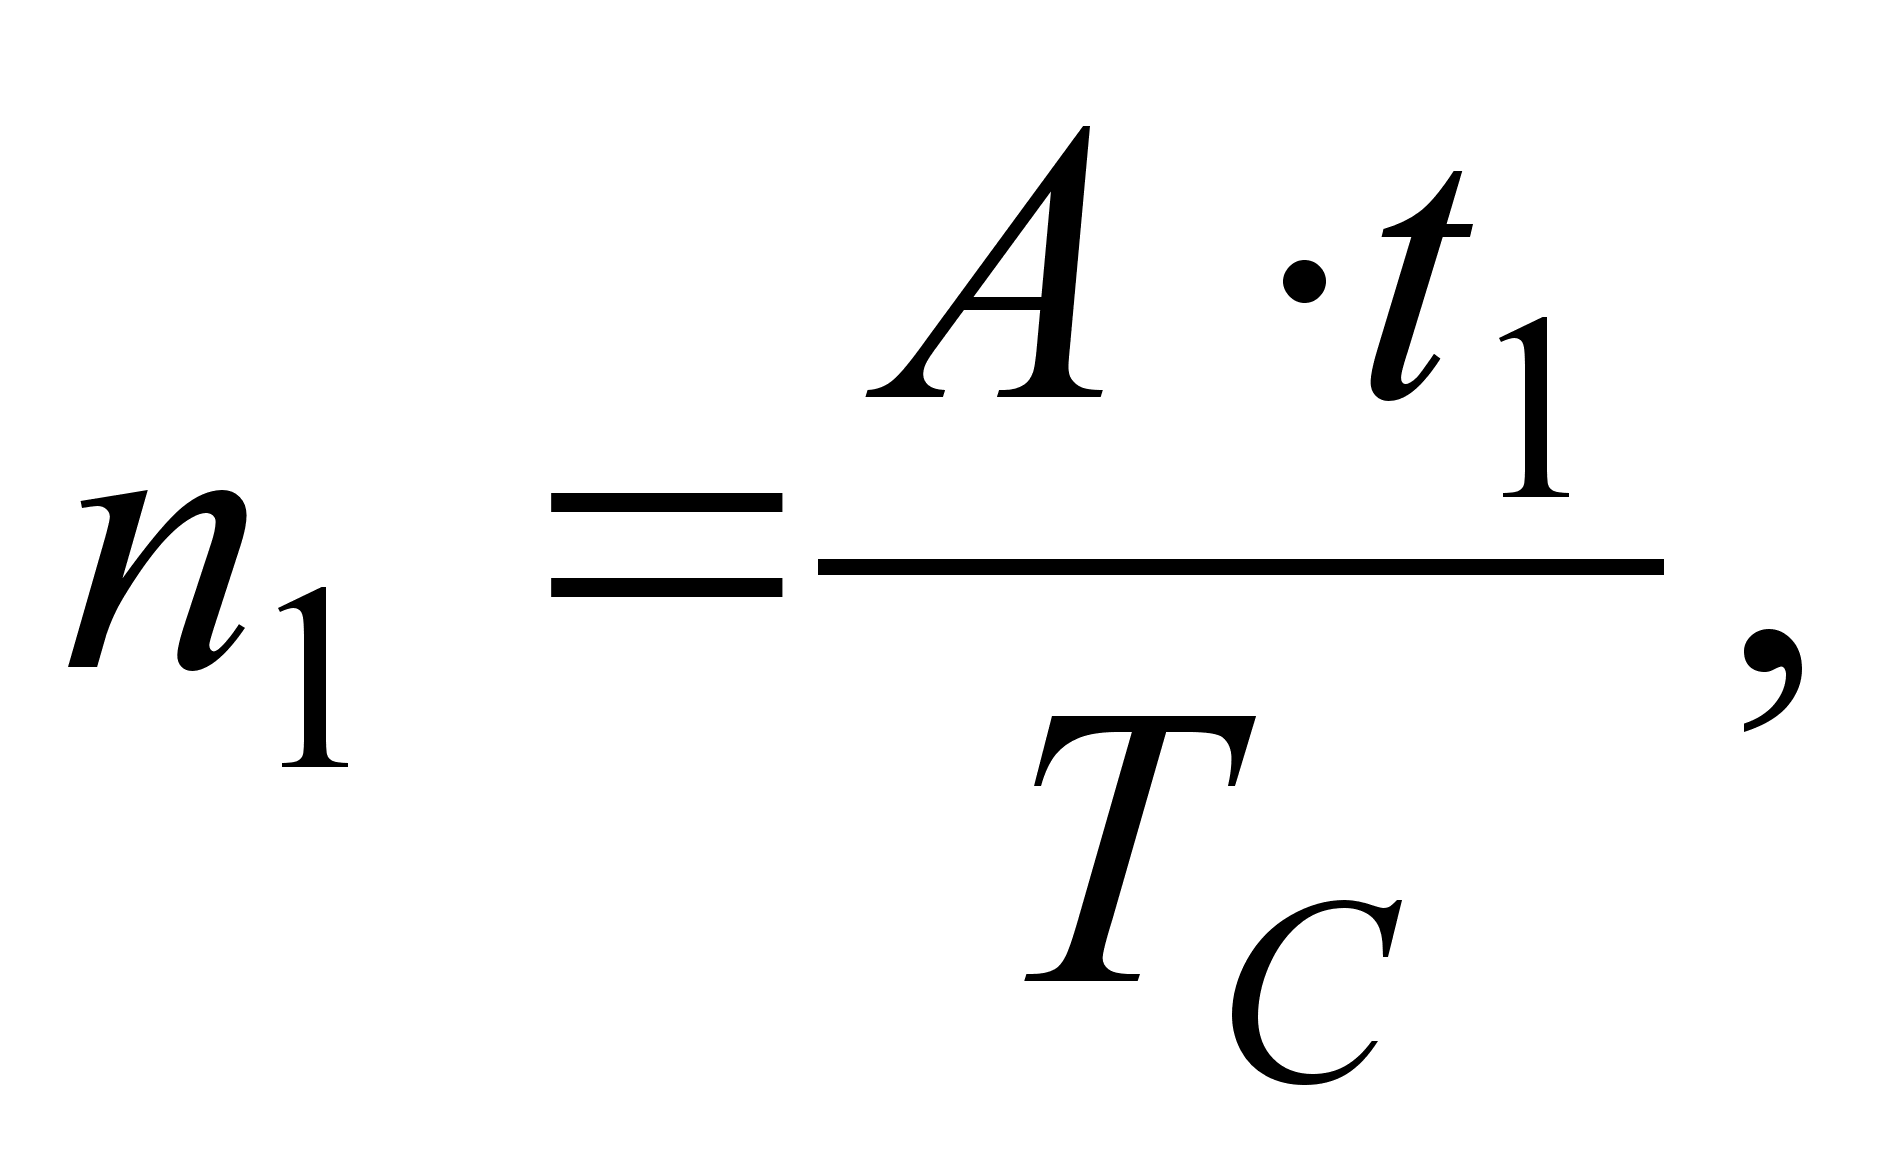
где t1 – норма времени на единицу продукции, с/кг;
ТС – продолжительность смены, с.
Рабочую силу расставляют с учетом рассчитанного количества рабочих, их квалификации и условий работы.
Количество рабочих, обслуживающих поточные линии или машины, определяем по данным, указанным в паспортах оборудования, а также возможностями предприятия и масштабами производства.
Расчет необходимой рабочей силы сводим в таблицу:
| Операция | Наименование оборудования | Количество единиц оборудования | Норма рабочих на единицу оборудования | Количество рабочих |
| Обвалка | Стол обвалочный | 1 | 1 | 1 |
| Жиловка | Стол жиловочный | 1 | 2 | 2 |
| Измельчение и посол сырья, повторное измельчение сырья, куттерование, измельчение шпика, шприцывание |
Волчок, Куттер, Шпигорезка, Шприц |
1 1 1 1 |
1 |
1 |
| Вязка батонов | Формовочный стол | 1 | 2 | 2 |
| Обжарка, варка, копчение |
Термокамера, Котел варочный |
3 1 |
1 | 1 |
Помимо основных рабочих принимаем на вспомогательные операции трех подсобных рабочих.
Проведенные расчеты показывают, что для нормальной организации деятельности предприятия необходимо принять на работу 10человек.
4.1. Обзор литературы по конструкции куттеров.
Новые типы современных куттеров являются высокопроизводительными машинами. На них перерабатывают сырье, не только предварительно измельченное на волчках, но и крупнокусковое в замороженном виде, а также предварительно и окончательно измельчают и смешивают сырье с компонентами. Их применяют для приготовления фарша при производстве вареных и копченых колбасных изделий.
При измельчении сырья в куттере процесс ведется в открытой чаше или под вакуумом. В первом случае возможна некоторая аэрация фарша вследствие примешивания к измельченному мясу и жиру большого количества воздуха, что создает благоприятные условия для протекания окислительных процессов. Куттерование под вакуумом позволяет получить фарш и готовые изделия более высокого качества за счет улучшения их цвета, вкуса и исключения образования крупных пор и воздушных пустот. Колбасные изделия, выработанные под вакуумом, более длительно сохраняют вкус и запах. Это объясняется тем, что вакуумная среда предупреждает быстрые окислительные реакции в жире. Вакуумирование приводит также к уплотнению фарша. Гистологические исследования показали, что в o6pазцах колбасы, выработанной при использовании вакуума, содержится меньше пор и воздушных пустот и более плотная компоновка мелкозернистой массы. Глубину вакуума следует выбирать в соответствии с сортностью обрабатываемого мяса и рецептурой фарша. При обработке мяса, плохо связывающего воду, или при рецептуре с повышенным содержанием влаги рекомендуется более глубокий вакуум, чем при обработке мяса, хорошо связывающего воду. Применение вакуума существенно сокращает энергетические затраты на куттерование.
Куттерование является весьма интенсивным механическим процессом, вызывающим: физико-механические и химические изменения в фарше. Комплексное изучение куттерования позволило, установить основные характеристики процесса и продукта (длительность куттерования и влагосодержание), влияющие на качественные показатели сырого фарша и готовой продукции. Отмечены три основные периода куттерования, в которых структурно-механические свойства фарша и готовых изделий (например, предельное напряжение сдвига сырого фарша и предельное напряжение среза изделий после термической обработки) претерпевают изменения .
В начальном периоде измельчения размер частиц уменьшается незначительно. Добавленная в куттер вода перемешивается с частицами продукта, образуя вокруг них толстые прослойки; предельное напряжение, сдвига в конце этого периода имеет минимальное значение.
В основном периоде происходит интенсивное измельчение сырья, общая поверхность частиц увеличивается, влага из свободной переходит в поверхностно-связанную, образуется новая структура фарша. Предельное напряжение сдвига достигает максимального значения (рис. 4.1.). В дальнейшем имеет место некоторое «размолачивание» волокон, предельное напряжение сдвига уменьшается. Повышение температуры, увеличение степени диспергирования и аэрирование фарша, а также эмульгирование жира приводят к вторичному структуро-образованию фарша; одновременно происходят коллоидно-химические изменения.
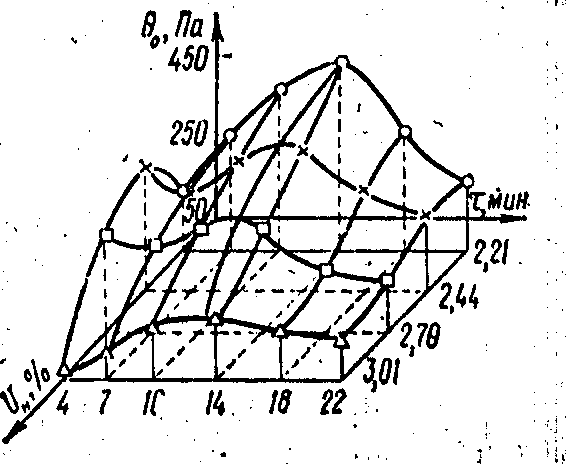
Рис. 4.1. Зависимость предельного напряжения сдвига сырого фарша русских сосисок от длительности куттерования и содержания влаги.
За оптимальную продолжительность куттерования принята длительность процесса, при которой все показатели фарша и готовой продукции достигают экстремальных значений. А.В. Горбатов сделал важный практический вывод о том, что оптимальная продолжительность механического воздействия (куттерование и др.) и оптимальный химический состав сырья (содержание влаги, жира и др.) соответствуют эталонным условиям его обработки и позволяют получить готовый высококачественный продукт с эталонными значениями структурно-механических свойств и требуемыми технологическими показателями. Это обеспечит наименьшие затраты машинного времени. Эталонные условия измельчения сырья являются экономически наиболее целесообразными.
Эталонное содержание влаги в фарше определяют по эмпирической формуле (4.1)
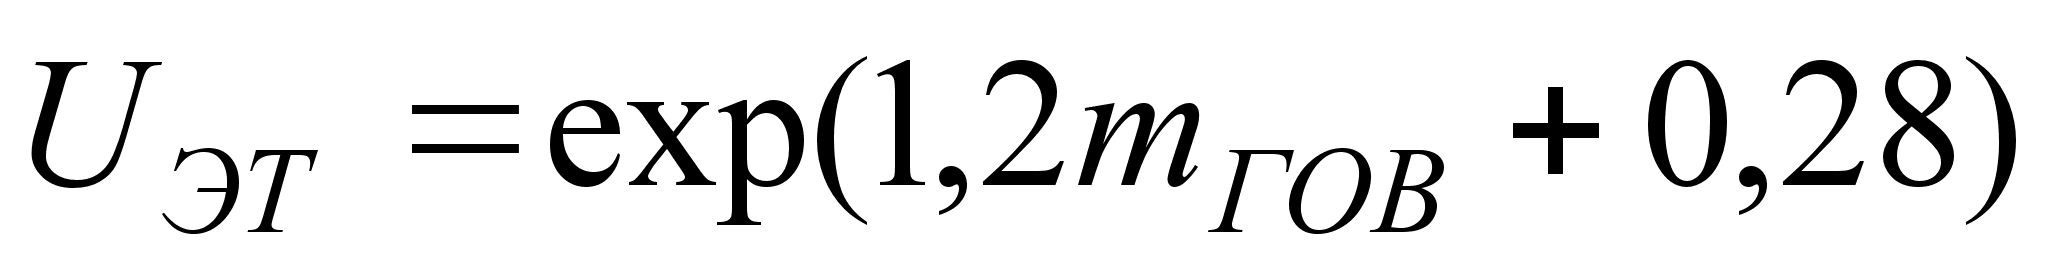 (4.1)
где
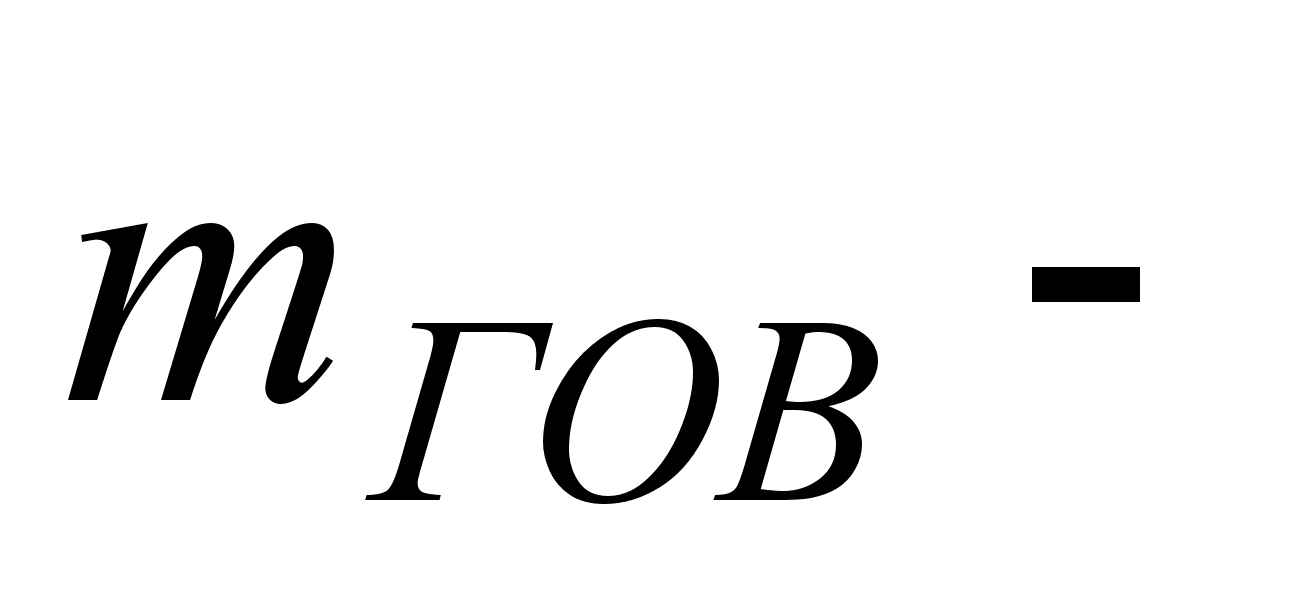 содержание
говядины, кг
на 1кг исходного
сырья.
Оптимальную продолжительность куттерования (мин) при эталонном влагосодержании рассчитывают по формуле (4.2.)
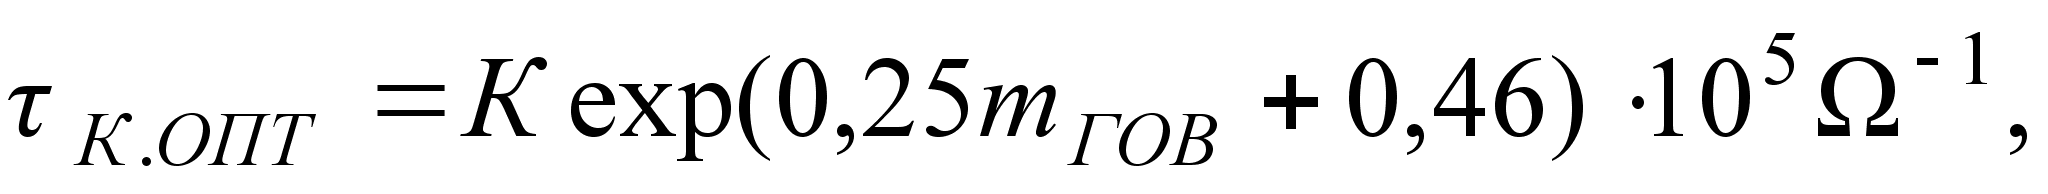 (4.2)
где К — коэффициент пропорциональности, м3/(кгс); — обобщенная кинематическая характеристика куттера, м3/(кгсмин).
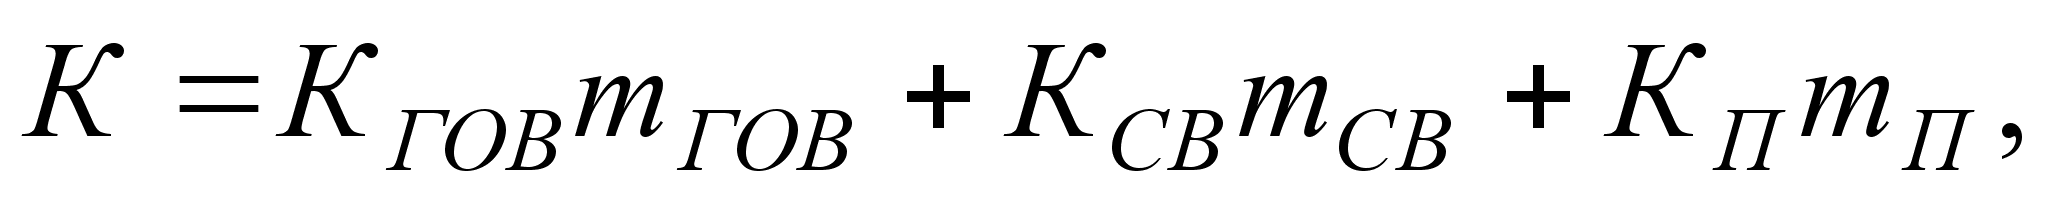 (4.3)
где КГОВ, КСВ, КП — коэффициенты пропорциональности (для говядины II сорта КГОВ = 1; для говядины I сорта 0,95; для говядины высшего сорта 0,9; для полужирной свинины КСВ = 1; жирной свинины 0,95; для жира-сырца 0,9; для прочих добавок КП = 1); тСВ, тП — соответственно содержание свинины и прочих добавок, кг на 1 кг исходного сырья без воды.
тГОВ + тСВ+ тП = 1.
Обобщенную
кинематическую
характеристику
куттера определяют
из выражения
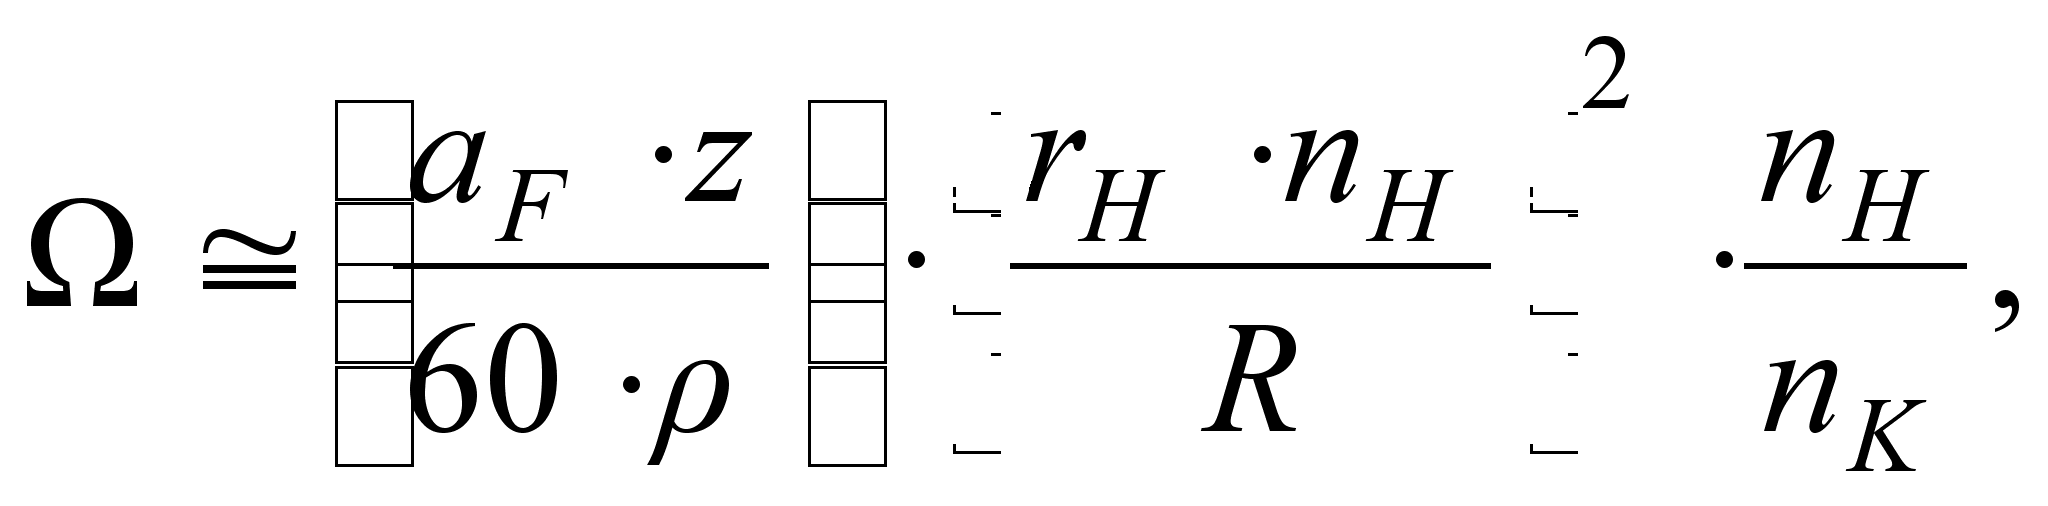 (4.4)
где aF — коэффициент, учитывающий площадь сечения ножом слоя фарша за один оборот (aF = 0,95...0,98; при этом aF возрастает при увеличении массы загрузки и уменьшается при увеличении зазора между чашей и ножом; при зазоре 0,005 м - aF = 0,92); z — число ножей измельчающего механизма; —плотность фарша, кг/м3; R — расстояние от оси вращения чаши до оси вращения ножей, м: rH — начальный радиус ножей, м; nK ,пН — частота вращения соответственно чаши куттера и ножей, мин-1.
Конструктивной особенностью измельчающего механизма современных куттеров является наличие быстровращающегося ножевого устройства с комплектом серповидных ножей, которые могут быть с несколькими режущими кромками. Как показали исследования А.И. Пелеева, Г.В. Бакунца, Г.Е. Лимонова и др., форма ножей и скорость их вращения существенно влияют на куттерование и качественные показатели фарша. Сравнительные испытания серповидных и прямых ножей, проведенные Г.В. Бакунцем в производственных условиях при куттеровании говяжьего мяса высшего, I и II сортов, предварительно измельченного на волчке через решетку с отверстиями диаметром 3мм, Определили преимущества прямых ножей. Темп роста температуры фарша высшего сорта снижался на 25%, 1 сорта — на 15, II сорта — на 11% по сравнению с темпом роста температуры при куттеровании серповидными ножами. Расход электроэнергии уменьшался в среднем на 17%.
При куттеровании ножами прямой и серповидной формы с двумя режущими кромками при частоте вращения ножевого вала 1500 мин-1 фарш и изготовленные из него образцы колбас имели лучшие реологические и органолептические показатели. Энергетические затраты на куттерование прямым и серповидным с двумя режущими кромками ножами на 10% ниже энергетических затрат на куттерование обычным серповидным ножом. В то же время в отдельных экспериментах исследователями были получены фарш и готовая продукция с лучшими реологическими свойствами при куттеровании фарша серповидным ножом и двумя режущими кромками при частоте крашения 1500 мин-1, чем при куттеровании прямым ножом при одинаковом расходе мощности. С увеличением скорости резания повышается влияние формы режущих инструментов на реологические, энергетические и другие показатели фарша и готовой продукции. Хорошее качество измельчения и снижение расхода энергии отмечено при работе серповидных ножей с четырьмя режущими кромками, выполненными под определенными углами, по сравнению с ножами обычной серповидной формы.
Исследования реологических свойств фарша при различной скорости резания ножей куттера и продолжительности куттерования показали, что с возрастанием скорости резания повышается вязкость фарша. При этом общий расход энергии на измельчение не увеличивался за счет сокращения длительности куттерования. Максимальная вязкость (636Пас) и наилучшее качество (по органолептической оценке) были у фарша, куттерованного 2мин при частоте вращения ножей 3000 мии-1.
Куттер периодического действия включает приемную чашу, измельчающий механизм (рис. 4.2), состоящий из приводного вала и серповидных ножей, и гребенку. На крышке, закрывающей рабочую зону куттера, расположены скребки, направляющие сырье под ножи. Ножевой комплект может содержать от 2 до 9 ножей, частота вращения 500-3000 мин-1.
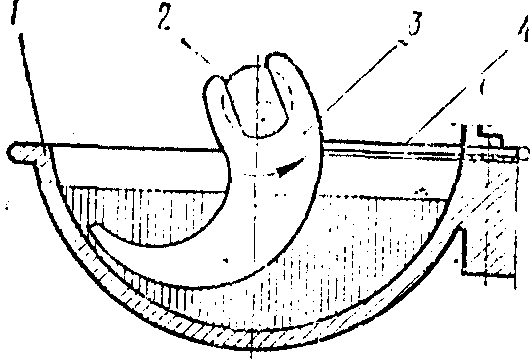
Рис. 4.2. Схема измельчающего механизма куттера