Модернизация мини-колбасного цеха
Сырье загружают в машину вручную из напольных тележек при помощи подвесных ковшей, подъемно-опрокидывающих механизмов, по спуску или другими способами. Далее при вращении чащи оно подается под ножи (частота вращения чащи 2 – 20мни-1). Выгружают фарш вручную при помощи разгрузочных тарелок или скребков через борт чаши, центральное отверстие в чаше либо опрокидыванием ее. В ротационных куттерах выгрузку производят при помощи отвала
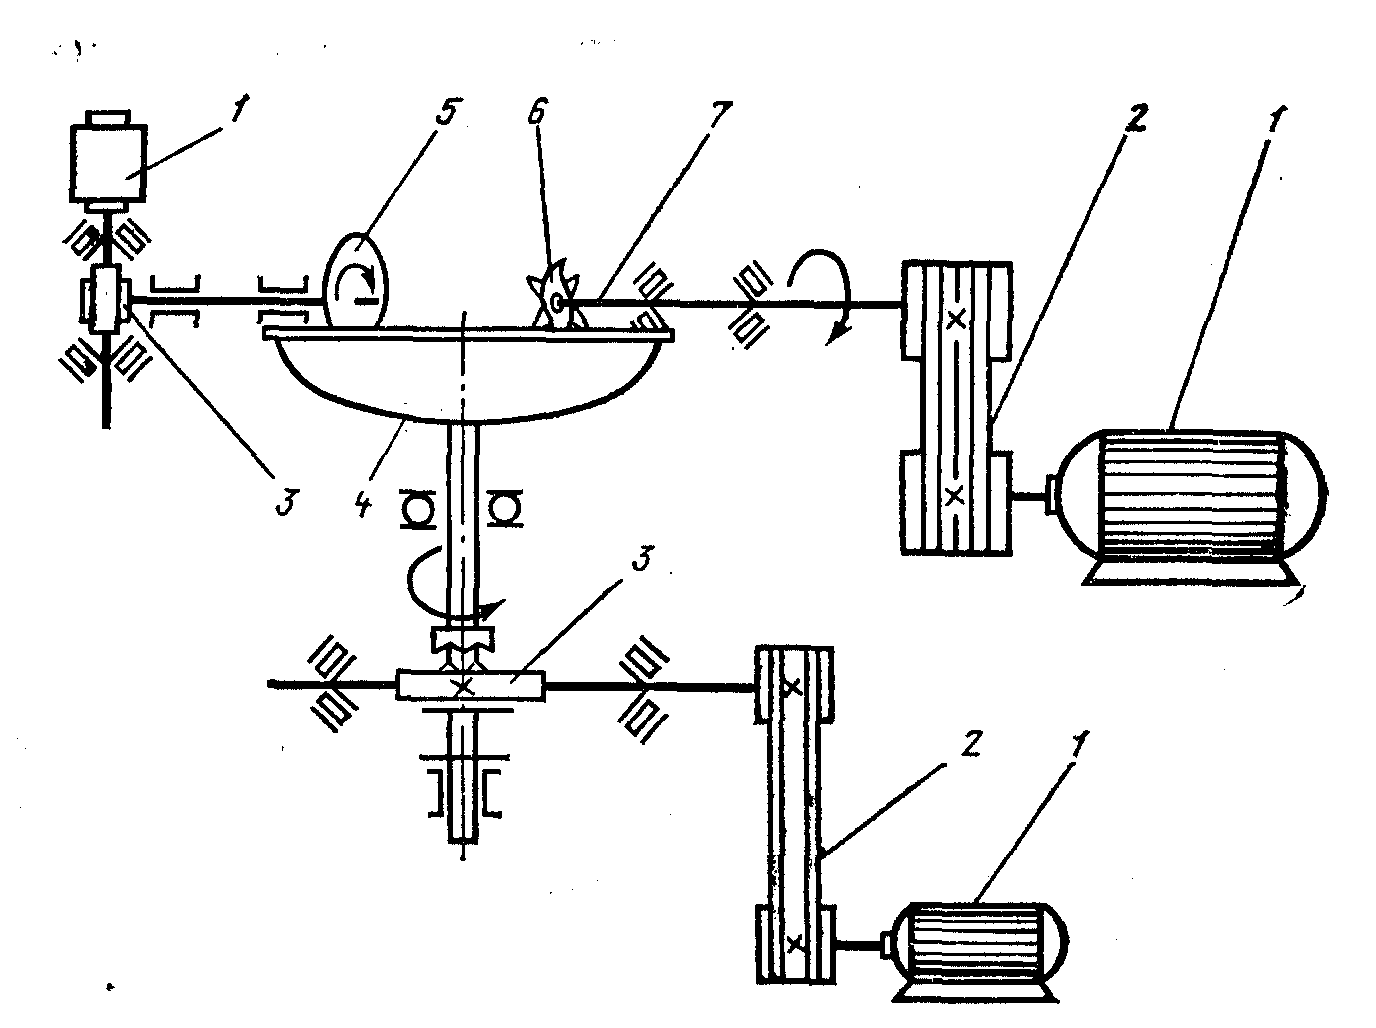
Рис. 4.3. Кинематическая схема куттера Л5-ФКН:
1 — электродвигатели; 2 — клиноременные передачи; 3 — редукторы; 4 — чаша; 5 — тарелка выгружателя; 6 — ножевая головка; 7 — ножевой вал
Куттер Л5-ФКН с механизированной выгрузкой фарша (рис. 4.3) предназначен для окончательного измельчения мяса и замороженных блоков размером 19019075мм при температуре сырья не ниже –8°С. Куттер включает станину, чашу, измельчающий механизм, выгружатель, защитную крышку и электропривод. На станине крепят приводные и технологические узлы. Измельчающий механизм содержит ножевой вал, на консольной части которого смонтирована втулка с серповидными ножами, устанавливаемыми с помощью колец.
Механизм выгружателя фарша смонтирован на кронштейне, прикрепленном к нижней части станины. Рабочим органом его является алюминиевая тарелка, приводимая во вращение от электродвигателя через червячный редуктор (частота вращения 58мин-1). Механизм выгружателя свободно качается на специальной оси. В поднятом положении выгружатель фиксируется за счет собственной массы. Вал. выгружателя проходит над рабочим пространством чаши через трубу, которая одним концом соединена неподвижно с корпусом редуктора выгружателя, на другом закреплен металлические скребок для удаления фарша с наружной поверхности тарелки и направления его в лоток. Электродвигатель механизма выгружателя включается и выключается автоматически: при поднятой тарелке он не работает и включается только после ее опускания в чашу машины. Полного опорожнения чаши механизм выгружателя не дает, требуется дополнительная ручная зачистка.
Защитная крышка обеспечивает безопасные условия работы и предотвращает выбрасывание из чаши перерабатываемого сырья. Снизу к крышке крепят специальные скребки, направляющие измельчаемое сырье под ножи.
В чашу сырье загружают при включенной машине. Сырье подается под ножи вращением чаши.
Длительность процесса обработки фарша в куттере в значительной степени зависит от сорта мяса, степени его предварительного измельчения, коэффициента загрузки чаши, расстояния между крайними ножами и чашей (минимальное 2 мм), число ножей и частоты их вращения. Ножи собирают в строгой последовательности таким образом, чтобы крайние точки их кромки описывали в диаметральном сечении окружности одного диаметра с окружностью, образуемой крайними точками режущей кромки крайних ножей. Этим достигается балансировка ножевой головки.
Измельчение продукта без добавления воды вызывает увеличение потребляемой мощности на 30...40%. Поэтому выбор рационального коэффициента загрузки чаши, необходимых режимов определяется технологией приготовления фарша с учетом использования 1-й и 2-й скорости вращения чаши, а также 1-й и 2-й скорости вращения ножевого вала. Во избежание перегрева фарша при измельчении сырье в кусках предварительно охлаждают до +1...-2°С.
Куттер Л5-ФК1Н по конструкции аналогичен куттеру Л5-ФКН, но отличается основными техническими параметрами.
Таблица 4.1
Техническая характеристика куттеров Л5-ФКН и Л5-ФК1Н
|
ПАРАМЕТРЫ |
Л5-ФКН |
Л5-ФК1Н |
|
Производительность, кг/ч |
до 2000 |
до 1000 |
|
Вместимость чаши, л |
250 |
120 |
|
Коэффициент загрузки чаши |
0,6 |
0,6 |
|
Количество серповидных ножей |
6,9 или 12 |
6 |
|
Мощность электродвигателей, кВт |
57 |
19,9 |
|
Габаритные размеры, м |
2,221,761,23 |
1,821,411,16 |
|
Масса, кг |
2320 |
1300 |
4.2. Патентный поиск.
Справка о патентном поиске
| Предмет поиска (объект, его составные части) | Страна выдачи, вид и номер охранного документа, классификационные индексы | Сущность заявленного технического решения и цели его создания (по описанию изобретения или заявки) |
| 1 | 2 | 3 |
| 1. Куттер. |
Пат. 2031720 Россия, МКИ6 В 02 С 18/18. Опубл. 27.04.95, Бюл. №9 |
В крепежной части ножа и установочной шайбе выполнен ряд попарных отверстий, часть из которых совпадает и в них установлены штифты, а в остальных попарных отверстиях совпадают лишь их продольные координаты. В полости одного из несовпадающих отверстий расположен балансировочный вкладыш. В результате упрощается конструкция куттера и повышаются его эксплутационные характеристики. |
| 1 | 2 | 3 |
| 2. Куттер |
Куттер. Пат. 2054874 Россия, МКИ6 А 22 С 17/00. Опубл. 27.02.96, Бюл. № 6 |
Куттер включает в себя: ножевой вал; эксцентриковые шайбы; ножи с каналами; втулки шлицевую и с продольным каналом, соединенным с аналогичным каналом шлицевой втулки; уплотнительные элементы (манжеты); дроссельную шайбу; патрубок и камеру для ввода жидкости. Посадочные элементы ножей состоят из шлицевой втулки с радиальными и кольцевыми каналами, которые соединены со стороны как внутреннего, так и внешнего диаметра с аналогичными кольцевыми каналами эксцентриковых шайб. Ножи оборудованы крышками, изготовленными из пищевого полиэтилена, в пазы которых установлены балансиры, предохраняющие от попадания фарша в ножевую головку. Куттер обеспечивает улучшение функционально-технологических свойств фарша, а также повышение качества готовой продукции. |
| 3. Куттер-мешалка |
Пат. 2060007 России, МКИ6 А 22 С 5/00. Опубл. 20. 05. 96, Бюл. № 14 |
Куттер-мешалка оборудован дежой со спиральными шнеками, расположенными по обе стороны перегородки с окнами, установленной вдоль продольной оси дежи. Шнеки снабжены лопатками, размещенными на их валах напротив окон. С торцов дежи в окнах перекрестно траектории вращения лопаток размещены ножи для очистки их от перемешиваемого материала. Режущий механизм смонтирован непосредственно в деже соосно шнеку напротив окна. |
| 4. Куттер | Авторское свидетельство 1819672 СССР, МКИ В 02 С 18/18. Опубл. 07.06.93, Бюл. №21 |
Куттер предназначен для тонкого измельчения мяса и содержит: вакуумную камеру, состоящую из верхней и нижней частей; чашу; крышку с валом; рычаг; вакуумную магистраль с гибким трубопроводом. Вал и рычаг полые, а вакуумная магистраль образована полостью вала и рычага и вход в нее находится в верхней части крышки. Чаша размещена с зазором относительно внутренней поверхности камеры, площадь которого меньше площади входа вакуумной системы. Во время куттерования при включении вакуумной системы всасывания частичек мясного фарша не происходит, что способствует увеличению ресурса ее работы и уменьшению продолжительности достижения требуемого давления в камере, т.е. улучшению эксплутационных характеристик куттера. |
| 1 | 2 | 3 |
| 5. Куттер. |
Куттер. Заявка 19543432 Германия, МПК6 В 02 С 18/20. Опубл. 28.05. 97 |
Режущая головка представляет собой горизонтальный вал с ножами, смонтированный на нижнем конце углового рычага с закрепленной на нем крышкой куттера. Верхний конец рычага установлен в опорах, вокруг горизонтальной оси которых он с крышкой и режущей головкой может поворачиваться в вертикальной плоскости. В верхнем положении рычага крышка открывает чашу, головка с ножами выводится из нее и чаша поворачивается в вертикальной плоскости вокруг расположенной снизу чаши оси на некоторый угол с целью выгрузки продукта. Чаша куттера, с расположенной в ней лопастью для перемешивания фарша, снабжена дополнительной крышкой, позволяющей поддерживать в ней вакуум. Привод режущей головки осуществляется от одного электродвигателя, а чаши и мешалки от другого. Подъем и опускание крышки с режущей головкой производятся с помощью пневматических или гидравлических устройств. |
| 6. Ножевой блок головки куттера |
Ножевой блок головки куттера. Пат. 2016660 Россия, МКИ6 В 02 С 18/18. Опубл. 30.07.94, Бюл. № 14 |
Ножевой блок состоит из ножей и эксцентриковых шайб, соединенных шлицевой втулкой. Ножевые блоки, набор которых на валу образует рабочую головку куттера с числом ножей от 2 до 12, содержат правый и левый ножи с посадочными отверстиями в виде зубцов. Этими отверстиями ножи установлены на эксцентриковые зубчатые шайбы, которые связаны между собой зубчатой втулкой с шестигранным отверстием для крепления на валу. Посадочные отверстия ножей находятся в корпусе, образованном двумя полукорпусами, которые отхватывают зубчатый механизм с обеих сторон. В корпусе выполнены дугообразные пазы, в каждом из которых могут располагаться балансиры, фиксируемые в них любым способом. Для предотвращения самопроизвольного демонтажа пакета блока предусмотрены винты, которые стягивают два полукорпуса. Такая конструкция ножевого блока надежна в работе, стабилизирует производительность рабочей головки куттера в результате установки ножей вдоль одной линии после переточки и их переустановки и ликвидирует вероятность попадания компонентов фарша в механизм, облегчая санитарную обработку головки куттера. |
| 1 | 2 | 3 |
| 7. Ножевой блок головки куттера |
Ножевой блок головки куттера. А. с. 1832542 СССР, МКИ6 В 02 С 18/18. Опубл. 17.06.96. |
В ножевом блоке ножи зафиксированы в радиальном направлении относительно дискового корпуса с выступами посредством сухаря. Он входит в паз ножа и установлен в пазу дискового корпуса. Имеет резьбовое отверстие, через которое проходит винт, смонтированный в пазу диска, а на наружном диаметре стержня — зубья, входящие в зацепление с зубьями на внутреннем диаметре головки винта. На наружном диаметре головки винта выполнена лыска, взаимодействующая с плоскостью ножа, с целью предотвращения произвольного вращения винта. Ножевой блок головки позволяет повысить эффективность работы куттера и точность настройки зазора между его чашей и кромкой ножей. |
| 8. Нож куттера |
Нож куттера. Пат. 2035152 Россия, МКИ6 А 22 С 17/00. Опубл. 20.05.95 |
Нож предназначен для тонкого измельчения мясного сырья при производстве колбас, сосисок, сарделек и паштетов и включает в себя: пластину серповидной формы с режущей кромкой и отверстием для посадки на вал; систему для регулирования зазора между чашей и ножом; отверстия для фиксации дискового ножа, жестко смонтированного на пластине таким образом, что режущие кромки ее и дискового ножа направлены навстречу друг другу, а нож выступает за пределы пластины. Использование ножа такой конструкции позволяет значительно улучшить качество работы куттера и степень измельчения сырья благодаря повышению износостойкости ножа, дополнительно снабженного съемным дисковым ножом, что позволяет после затупления разворачивать его и продолжать измельчение. |
| 9. Нож и режущая головка куттера |
Нож и режущая головка куттера. Заявка 4339496 ФРГ, МКИ6 В 02 С 18/20. Опубл. 24.05.95. |
Нож и режущая головка куттера используются для измельчения мяса в колбасном производстве. Нож серповидной формы имеет посадочное отверстие на широкой стороне для установки на вал режущей головки куттера. Его режущее лезвие расположено на передней выпуклой стороне. На задней вогнутой стороне ножа выполнены сквозные отверстия, соединенные с его внутренним прямолинейным каналом, кривизна которого соответствует кривизне задней стенки ножа. С одной стороны канал соединен с посадочным отверстием ножа. Ножи насаживаются на полый вал режущей головки с определенным смещением относительно один другого. При работе куттера в полом валу головки создается вакуум, способствующий проникновению истекающей под давлением воды в находящийся в чаше куттера фарш. Конструкция ножей обеспечивает равномерное распределение воды в фарше и исключает ее выделение из него в конце измельчения, что имеет место в известных конструкциях куттеров с подачей воды непосредственно в их чашу. |
Выводы по результатам патентного поиска:
Поиск проведен на глубину до 8 лет, поэтому является достаточно исчерпывающим.
Поиск охватывает наиболее близкие по конструктивному решению устройства для тонкого (конечного) измельчения мясного сырья при приготовлении колбасных изделий.
Наиболее активными участниками разработки куттеров являются следующие страны: “SSP-Братислава” (Словакия), “Wolfking” (Дания), “Laska” (Австрия), ВМЗ-Сатурн (Россия, г.Воронеж)
Развитие по предмету поиска идет по следующим направлениям:
а) использование вакуума при куттеровании, что улучшает качество получаемого продукта;
б) увеличение числа ножевых пар;
в) увеличение частоты вращения ножевого вала;
г) повышение износостойкости ножей.
4.3. Технологический расчет куттера.
На предприятиях малой и средней мощности широкое распространение получил куттер Л5-ФКМ и ФК-0,125
Куттер предназначен для тонкого измельчения фарша при выработке сарделек, сосисок и вареной колбасы по ГОСТ 23670-79. Однако малое число пар ножей, равное 2, и недостаточная угловая скорость вращения куттерного вала не позволяют качественно измельчать фарш. При паспортной скорости резания V = 65 м/с фактическое число оборотов двигателя (мин-1) куттерного вала составляет:
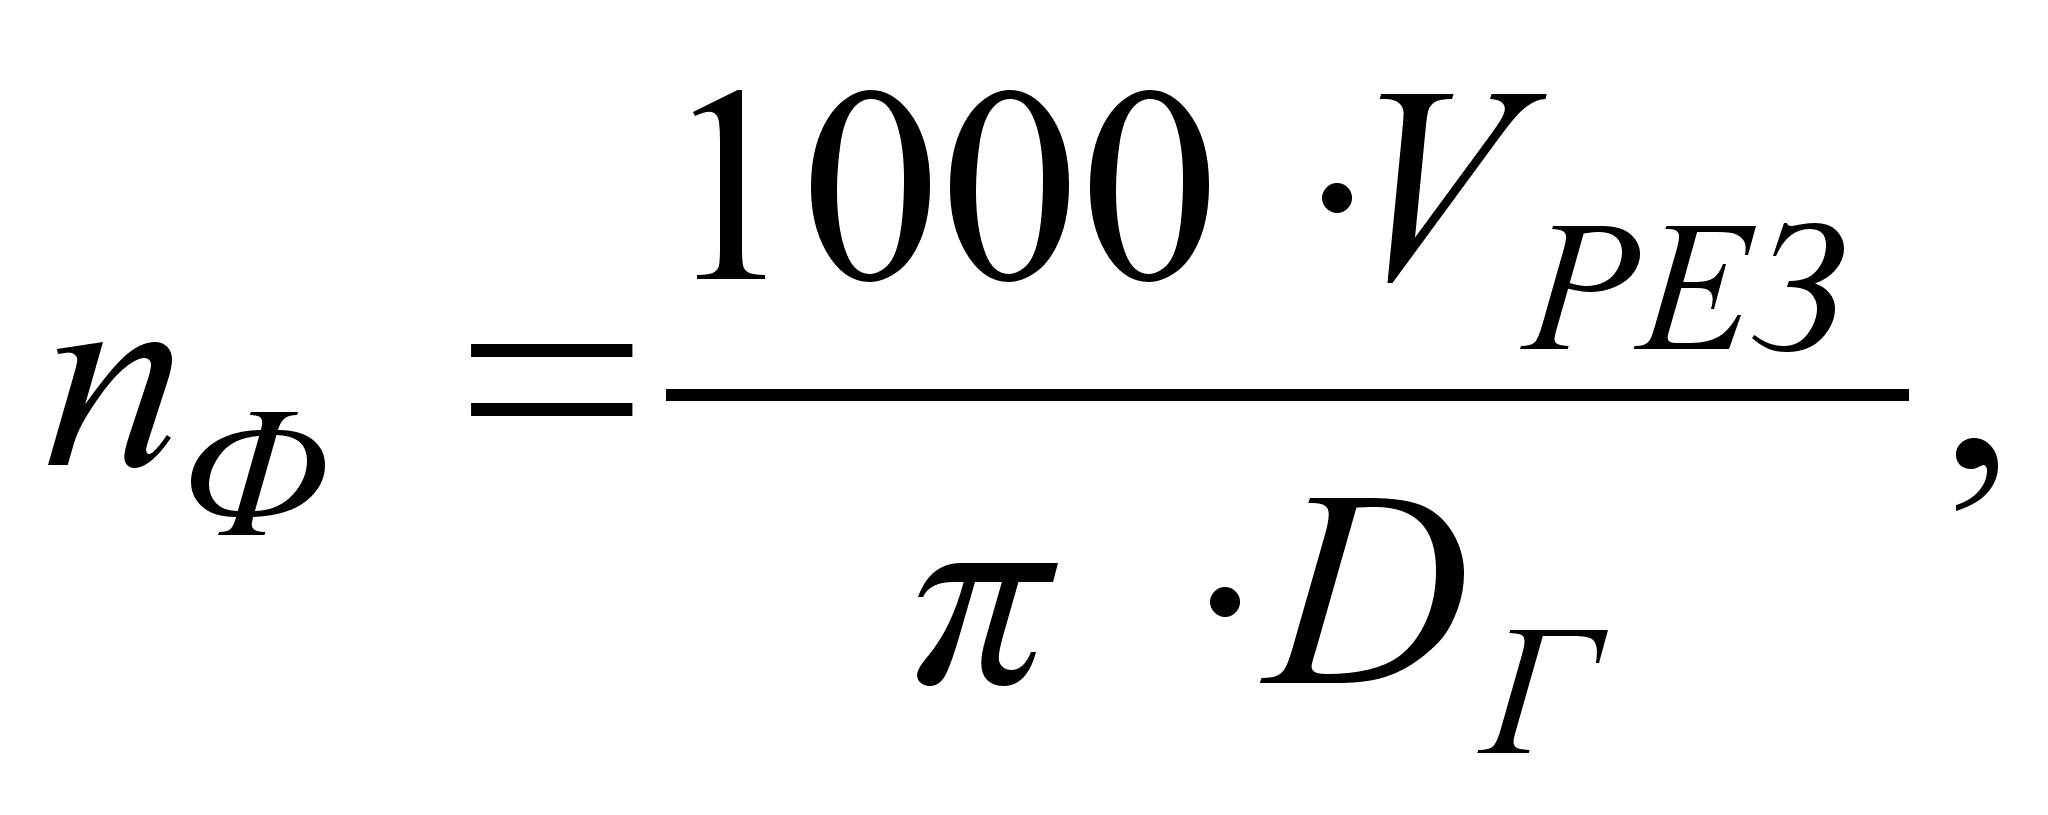 (4.5)
где V = 65 м/с = 6560 = 3900 м/мин;
= 3,14159; DГ = 500мм - номинальный наружный диаметр куттерной головки.
Отсюда
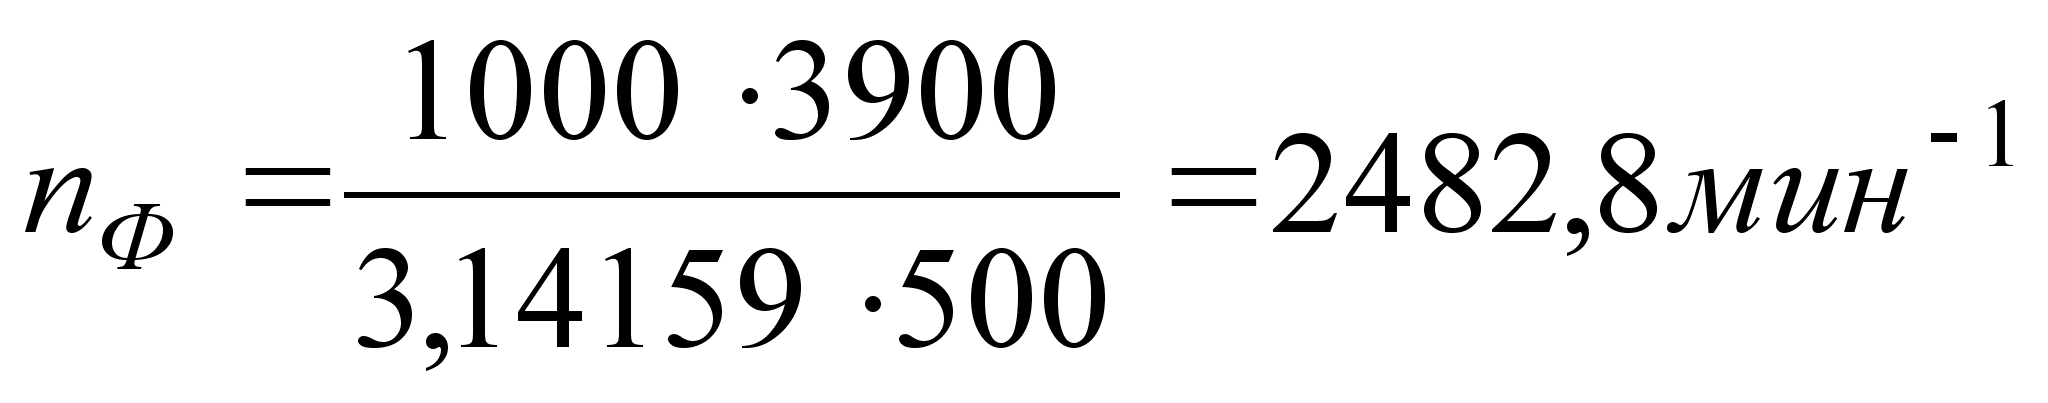 .
В целях улучшения качества измельчения фарша фирма СПТО «Инструмент» модернизировала куттер, увеличив число пар ножей.
Были изготовлены 6- и 8-ножевые куттерные головки и проведены сравнительные производственные испытания на одном из колбасных предприятий С. – Петербурга. Измельчали фарш для вареной колбасы «Русская» по ГОСТ 23670-79. Плотность фарша, загружаемого в куттер, составляла = 1000 кг/м3. При работе 8-ножевой головкой сила тока в цепи куттерного вала не превышала 45А.
Угловая скорость вращения чаши во всех опытах составляла 0,23 с-1. Мощность резания (Вт) 8-ножевой головкой равняется:
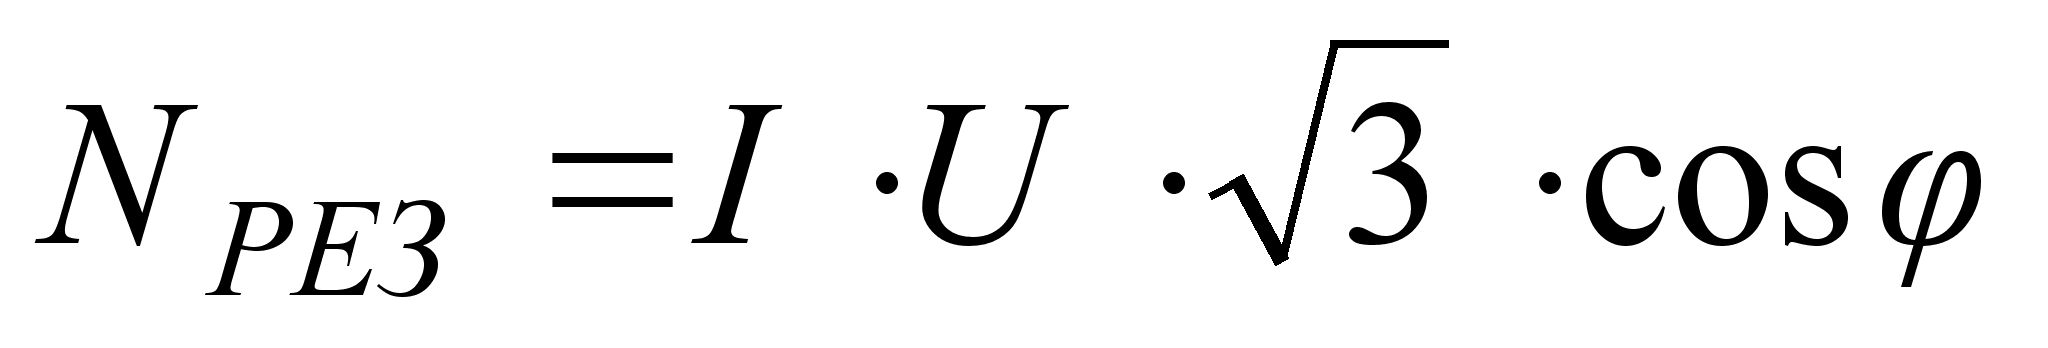 (4.6)
где I = 45 А — по обмеру – сила тока; U = 380 В – напряжение тока; cos = 0,85 – по паспорту электродвигателя вращения куттерного вала;
NРЕЗ = 453801,730,85 = 25145 Вт = 25,145 кВт - по паспорту куттера мощность электродвигателя ножевого вала равна 27 кВт, что позволило применять 8-ножевую головку.
Техническая характеристика куттера
Геометрическая емкость чаши V=0,125 м3 = 125 л
Число парных ножей 2
Коэффициент загрузки а = 0,6;
Частота вращения:
ножей 21,7/43,4 с-1
чаши 0,15/0,23 с-'
Мощность электродвигателя ножевого вала 22/27 кВт
Установленная мощность 30,63 кВт
Куттер работает при атмосферном давлении. Во всех опытах зазор между ножами и чашей устанавливался по щупу 1мм.
Ножи были заточены по одному шаблону; острота их лезвия контролировалась бинокулярной лупой и равнялась f = 0.
Ножи изготовлены из стали 60С2А по ГОСТ 14959-79 и имели антикоррозионное покрытие Хмол6 по ГОСТ 9.306-85. Толщина ножей S = 5±0,03 мм; угол заострения режущего клина ножей во всех опытах d = 15°40'. Разность массы ножей не превышала 5 г.
Производительность куттерования (кг/ч) при применении 8-ножевой головки составляет:
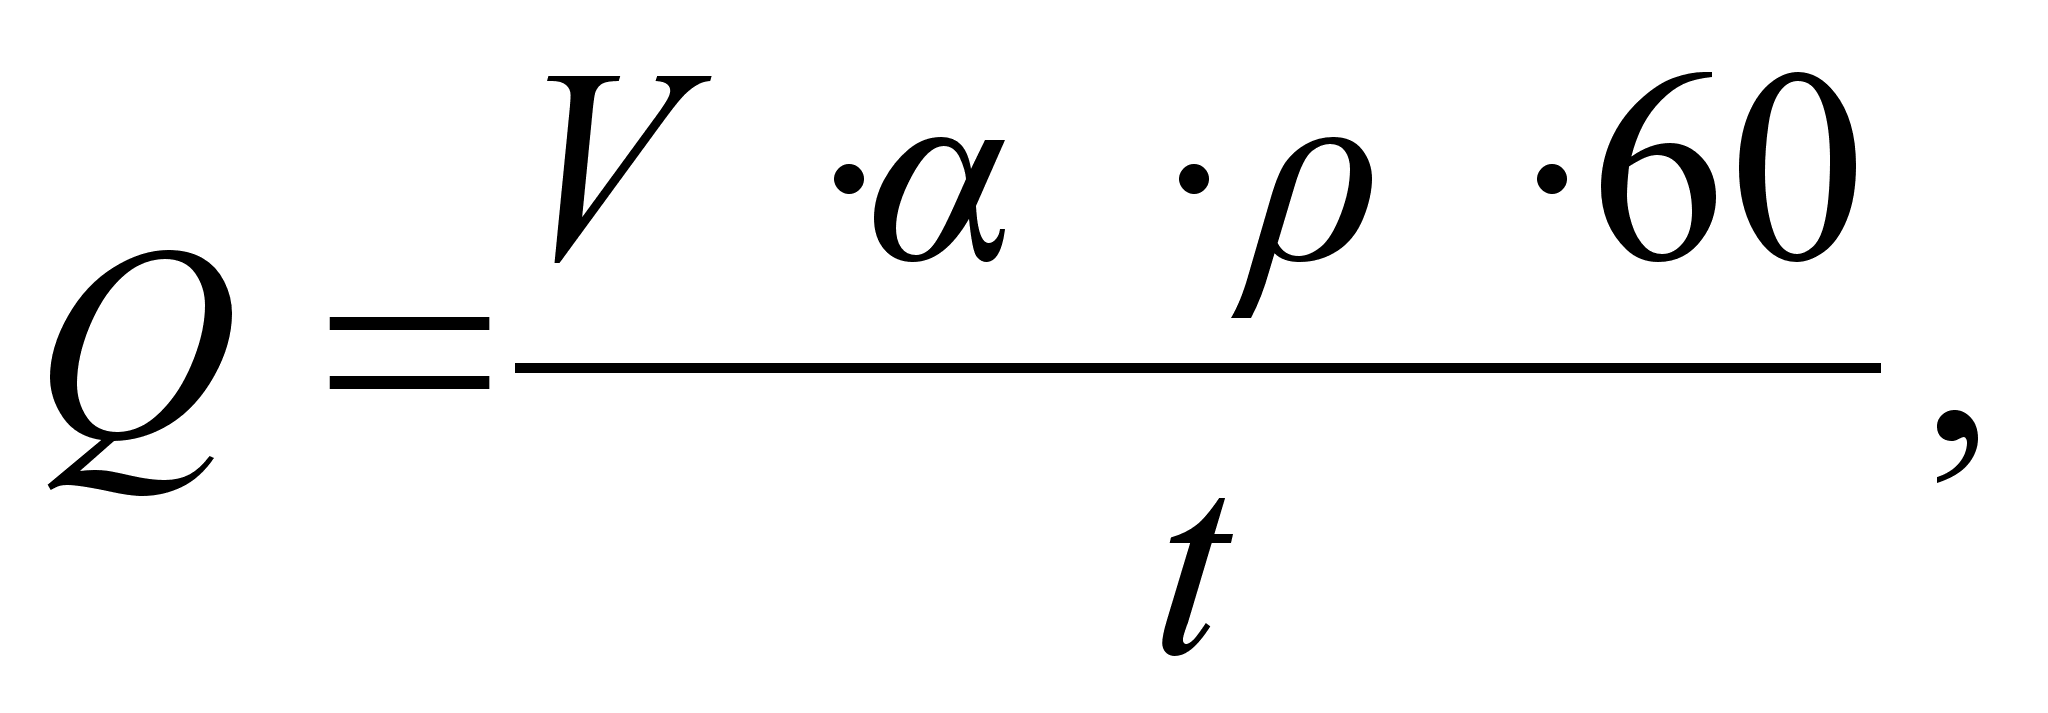 (4.7)
где V - геометрическая емкость чаши, м3; - коэффициент загрузки по основному сырью; - плотность куттеруемого фарша, кг/м3. Измерялась на электронных весах путем взвешивания куска фарша размерами 50-100-250 (мм); t – длительность куттерования, мин.
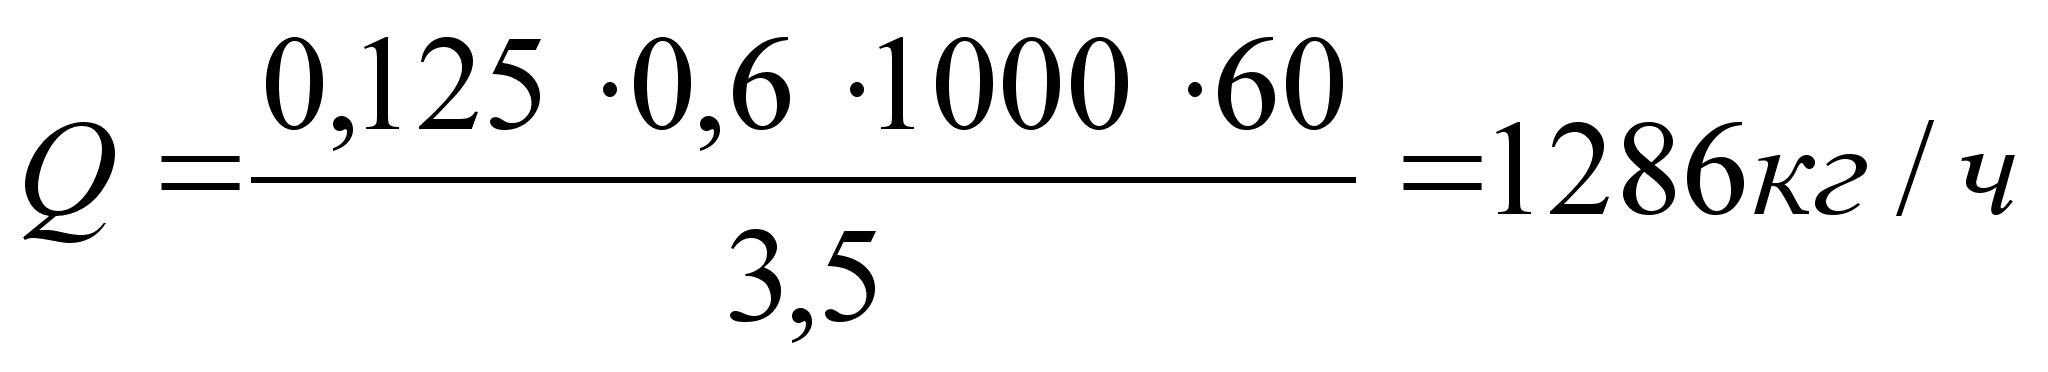
Крутящий момент резания (кг/см) 8-ножевой головки составляет:
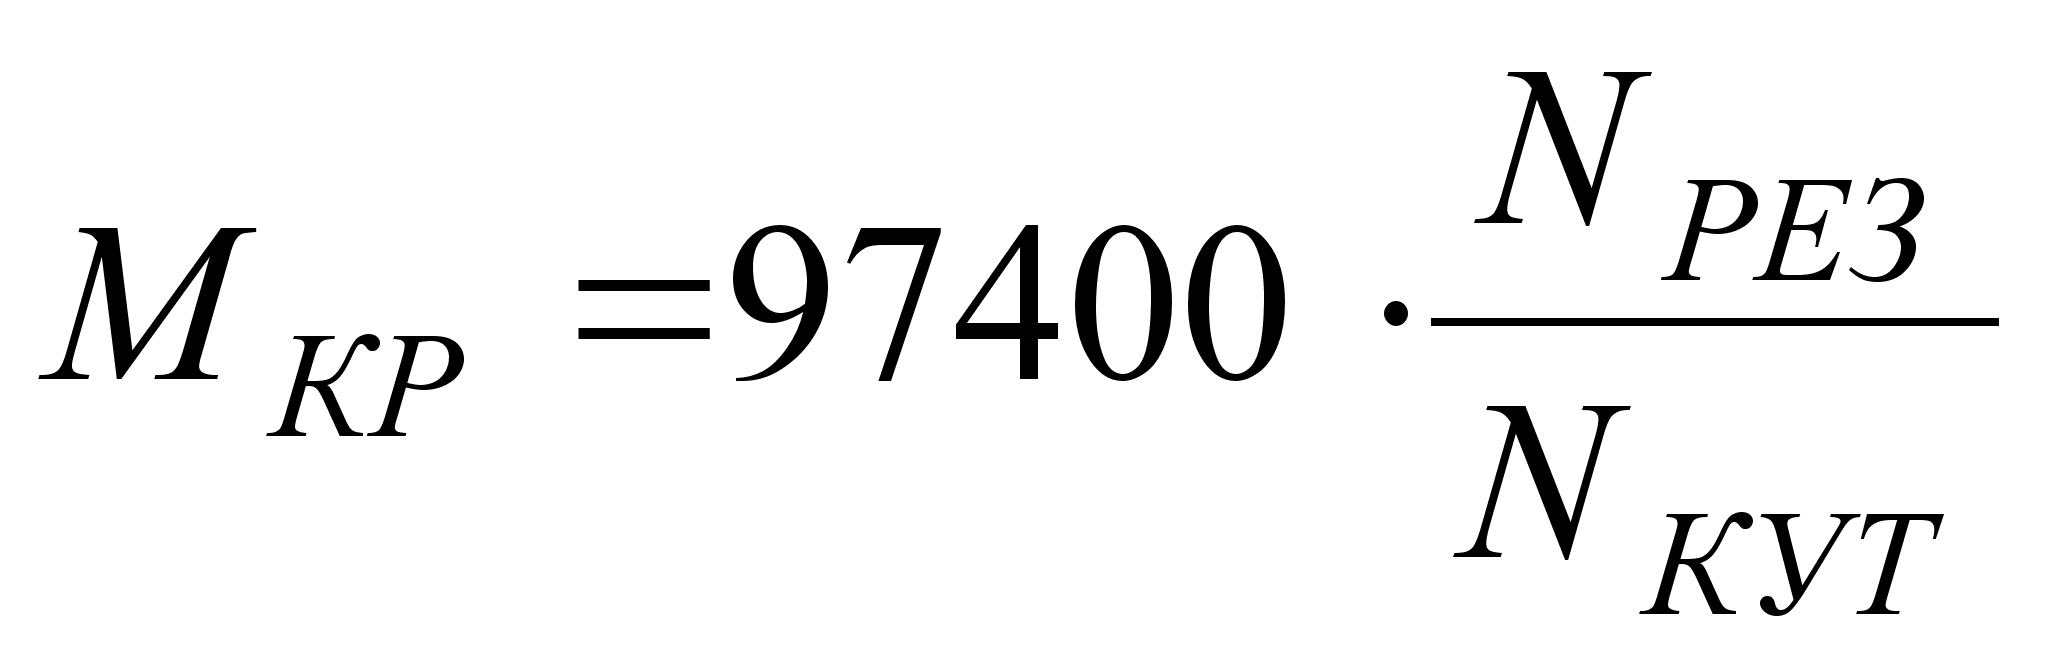 (4.8)
где N – мощность резания, кВт; NКУТ – число оборотов куттерного вала, мин-1; NКУТ = 43,4 с-1 60 об/мин.
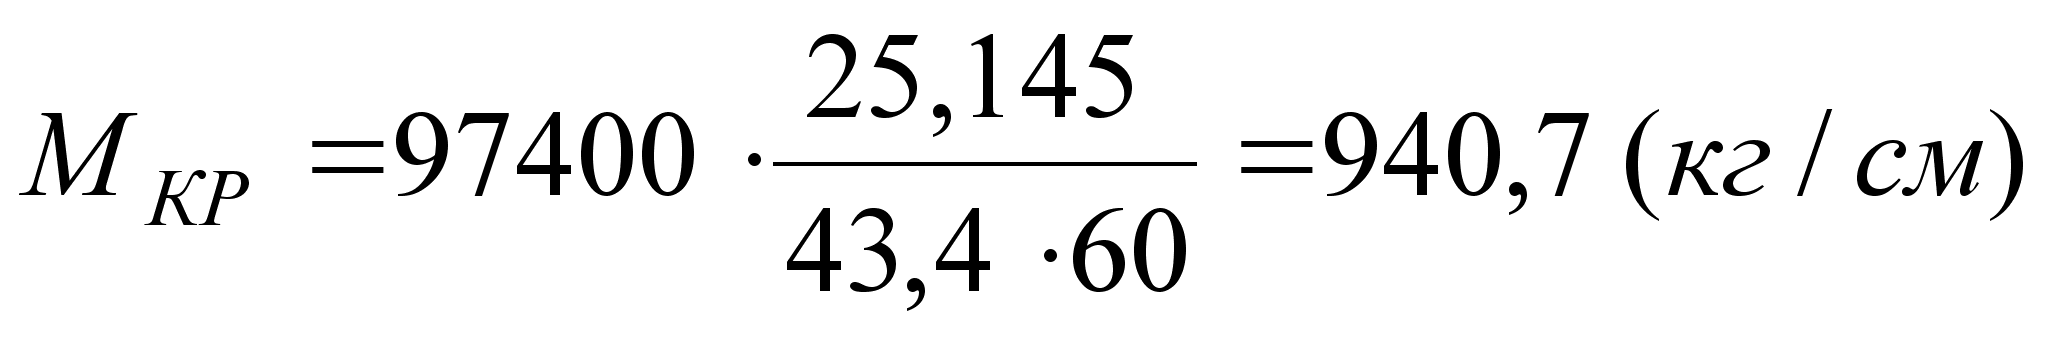
Окружное усилие резания (кгс) 8-ножевой головкой определяли по формуле:
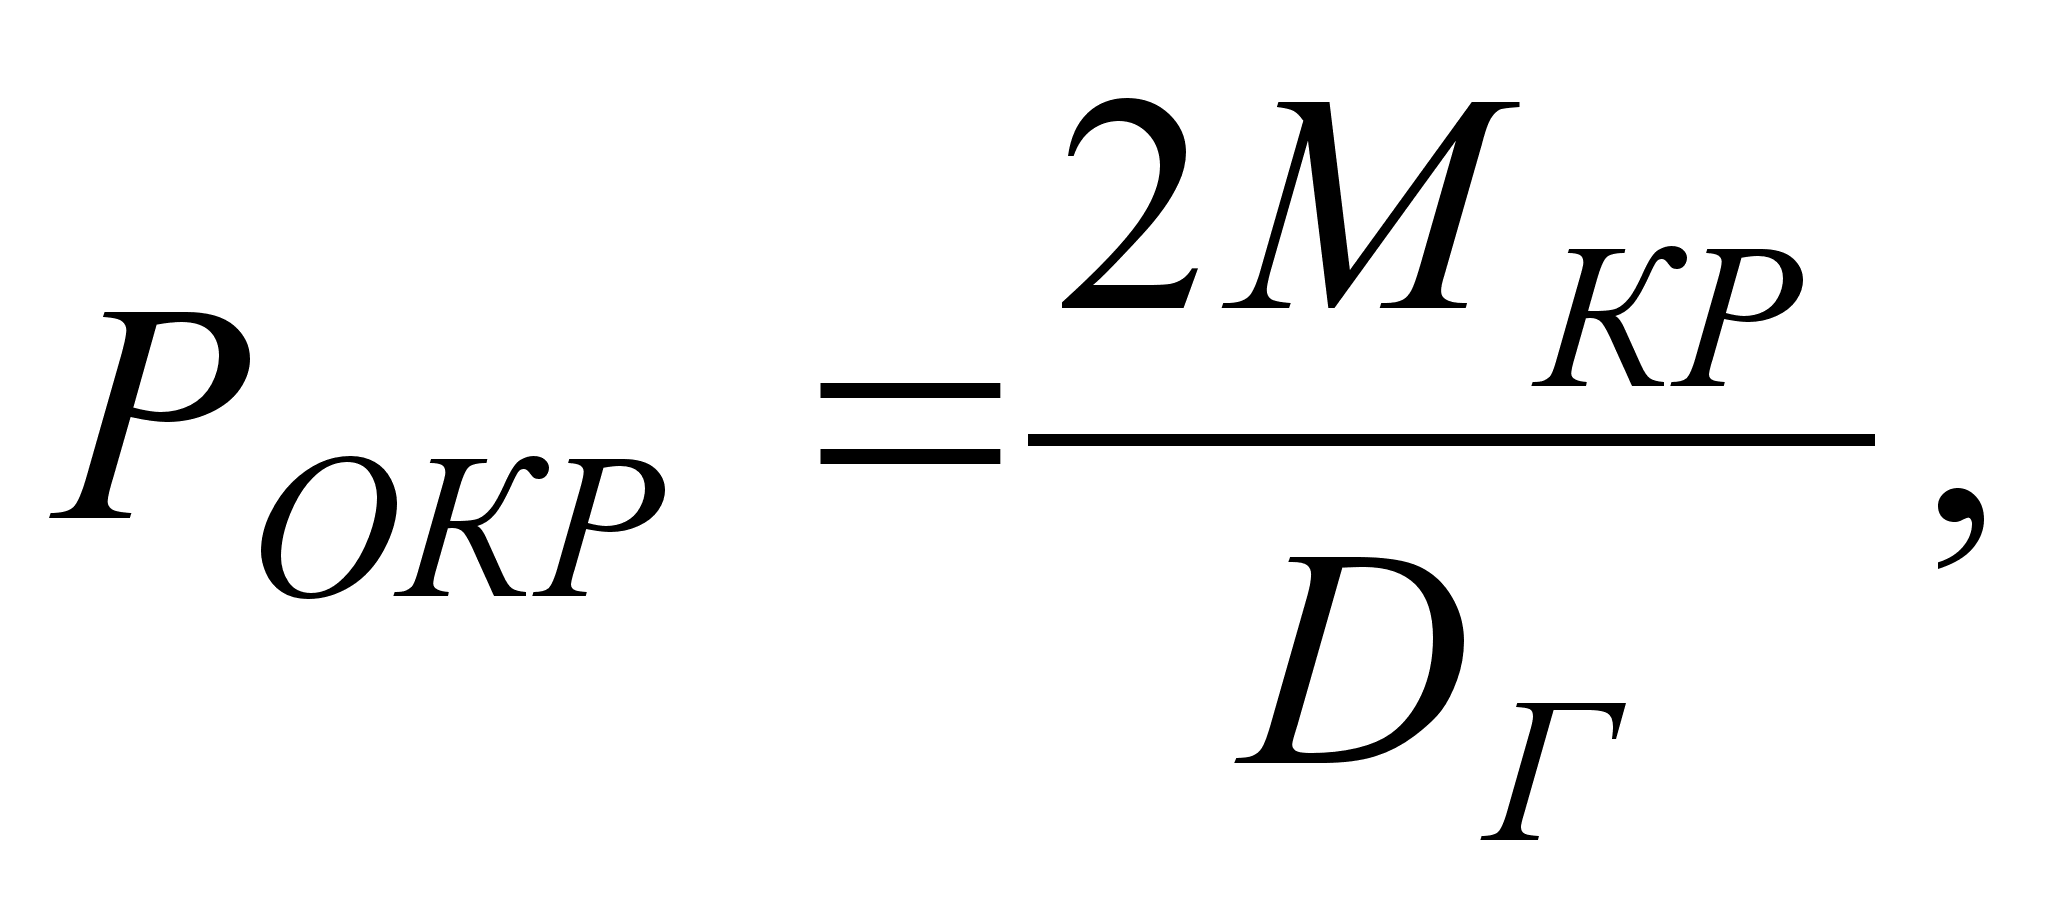 (4.9)
где МКР – крутящий момент резания, кг/см; DГ – номинальный диаметр куттерной головки, см;
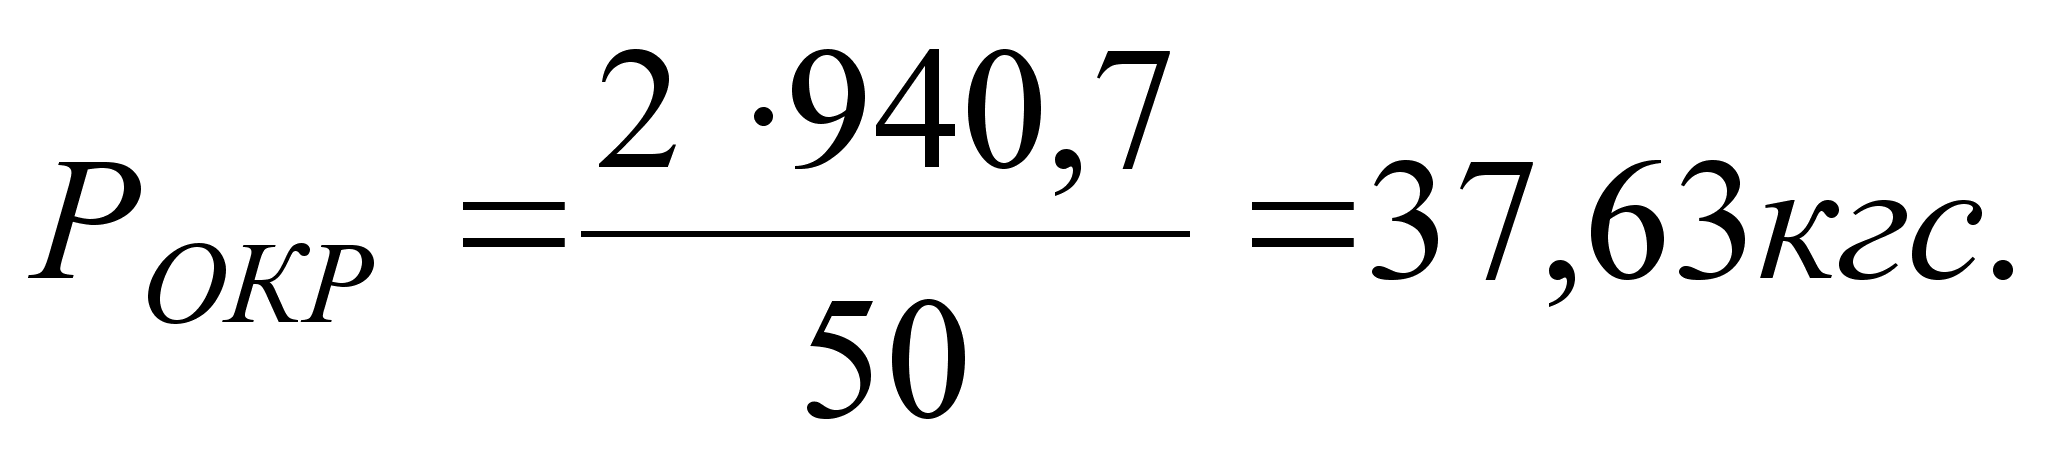
Такое небольшое усилие резания позволило увеличить время работы ножей до переточки в 3 раза по сравнению с 4-ножевой головкой. При работе 8-ножевой головкой стойкость куттерных ножей до переточки составила 72ч.
Необходимо отметить, что для качества измельчения фарша большое значение имеет схема расположения куттерных ножей в пространстве. Наиболее оптимальной следует признать «лепестковую» схему. Эта схема позволяет получить наибольшее поле резания за один оборот вала и чаши куттера. Однако парная конструкция ножевых блоков снижает поле резания. Расширить его для куттера Л5-ФКМ можно за счет увеличения числа парных ножей, что и рассмотрено выше.
Кинематическая схема куттера.
1 — электродвигатели; 2 — клиноременные передачи; 3 — редукторы; 4 — чаша; 5 — тарелка выгружателя; 6 — ножевая головка; 7 — ножевой вал
Производим расчет работоспособности клиноременной передачи ножевого вала.
В куттере данного вида привод ножевого вала осуществляется следующим образом: крутящий момент от электродвигателя передается на ведущий шкив клиноременной передачи, далее на ведомый через клиновые ремни. Ведомый шкив в свою очередь передает крутящий момент ножевому валу, на котором он насажен при помощи шпоночного соединения.
Расчет проводим на ЭВМ.
Для оценки работоспособности ножевого вала производим его расчет на ЭВМ.
ПОЛЬЗОВАТЕЛЬ: Горшков Павел Павлович, М-5-6
<<РАСЧЕТ КЛИНОРЕМЕННОЙ ПЕРЕДАЧИ>>
ИСХОДНЫЕ ДАННЫЕ
МОЩНОСТЬ НА ВЕДУЩЕМ ШКИВЕ (кВт) P1=27,0
ЧАСТОТА ВРАЩЕНИЯ (Об/мин) N1=3000
ПЕРЕДАТОЧНОЕ ОТНОШЕНИЕ I=1
КОЭФФИЦИЕНТ РЕЖИМА НАГРУЗКИ C=1,2
НАПРЯЖЕНИЕ НАЧАЛЬНОГО НАТЯЖЕНИЯ(МПа) G=1,2
РЕЗУЛЬТАТЫ СЧЁТА
СЕЧЕНИЕ РЕМНЯ А
ТРЕБУЕМОЕ ЧИСЛО РЕМНЕЙ Z1=7,210976
ПРИНЯТОЕ ЧИСЛО РЕМНЕЙ Z=8
РАСЧЕТНАЯ ДЛИНА РЕМНЯ L=2000
ДИАМЕТР ШКИВА