Анализ существующих технологий производства мясорастительных консервов
Допускаемое напряжение:
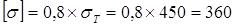 МПа (50)
Требуется,
чтобы 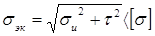 (51)
Это условие выполняется, так как
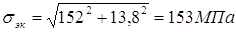 <
 =360МПа (52)
Проверяем жесткость вала. По условиям работы вала опасным является прогиб вала в сечении II-II под шкивом от натяжения ремней.
Определяем момент инерции сечения вала:
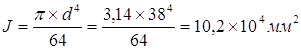 (53)
Прогиб
в вертикальной плоскости от силы  :
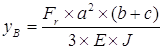 (по таблице 15.2 [3]) (54)
Где 
Подставив численные значения параметров, получим:
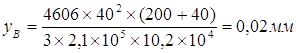 (55)
Прогиб
от силы  в
горизонтальной плоскости определяем по формуле:
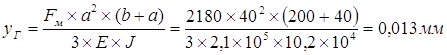 (56)
Суммарный прогиб будет равен:
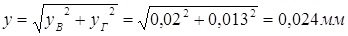 (57)
Определяем допускаемый прогиб:
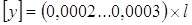 (58)
Где l=200 – расстояние между опорами
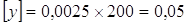 (59)
Допустимое условие выполняется, так как
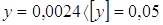 (60)
Определяем угол закручивания вала:
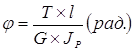 (61)
Где l – длина вала = 433мм; G=2×10⁵ модуль упругости при сдвиге;
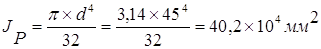 (62)
Тогда
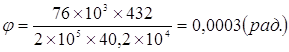 (63)
угол закручивания в допустимых пределах.
Таким образом, условия прочности и жесткости для приводного вала выполняются.
4. Подбор и расчет подшипников
Подбор подшипников производим для приводного вала. Диаметр в месте посадки подшипников d=45мм.
Частота вращения вала n=476 об/мин.
Режим нагрузки подшипников – II: средний, равновероятный. По рис.8.42 и табл.16.4 [3] допускаются двукратные кратковременные перегрузки; температура подшипника t<100°С, ресурс Lh =20000ч.
Определяем реакции опор (из расчета вала):
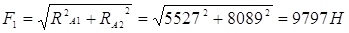 (63)
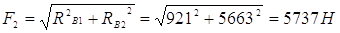 (64)

Учитывая
сравнительно небольшую осевую силу  , предварительно выбираем шариковые радиальные
подшипники легкой узкой серии (условные обозначение 209), для которых по
каталогу [13]:
c=68750Н – динамическая грузоподъемность;
c0=17738Н – статическая грузоподъемность;
nпр=6300 об/мин – предельное число оборотов.
Выполняем проверочный расчет только подшипника левой опоры, как наиболее нагруженного.
Определяем эквивалентная нагрузку :
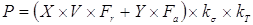 (6.65)
где Fr=1584Н – осевая нагрузка;
X=1 – коэффициент радиальной нагрузки [13]
Y=0 – коэффициент осевой нагрузки [13]
V=1 – коэффициент вращения [13]
kσ=1,3 – коэффициент безопасности, учитывающий характер нагрузки;
kT=1 – температурный коэффициент при t до 100°С.
Предварительно находим:
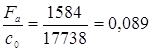 (6.66)
По каталогу [13] находим е=0,28 и
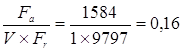 >е (6.67)
Тогда
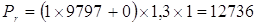 , Н (6.68)
По таблице 8.10 [8] kНЕ=0,25.
Определяем эквивалентную долговечность [6]:
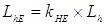 (6.69)
где kНЕ=0,25 – коэффициент режима нагрузки;
 =20000 ч. – суммарное
время работы подшипника.
Получаем:
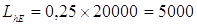 ч. (6.70)
Определяем количество оборотов за 5000 ч:
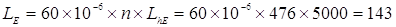 млн. об. (6.71)
Определяем динамическую грузоподъемность:
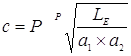 , (6.72)
где a1=1 – коэффициент надежности [5];
a2=1 – обобщенный коэффициент совместного влияния качества металла и условий эксплуатации (таблица 16.3 [3]);
P=3 – для шариковых подшипников
Получаем:
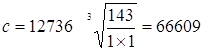 Н (73)
Условие с=66609Н<с (паспортное)=68750Н выполняется.
Проверяем подшипник по статической грузоподъемности. Определяем эквивалентную статическую нагрузку:
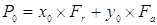 , (74)
где  - коэффициент
радиальной статической нагрузки (для радиальных подшипников);
 - коэффициент осевой
статической нагрузки.
Статическая нагрузка с учетом двукратной перегрузки:
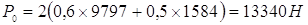 (75)
Условия
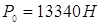 <c0=17738Н выполняется; значит, подшипники выбраны правильно.
Монтаж оборудования.
Организация монтажной площадки.
Монтажной площадкой называется комплекс производственных и бытовых зданий с дорогами и коммуникациями. При организации монтажной площадки особое внимание уделяется вопросам техники безопасности – ограждению опасных зон, освещению монтажной площадки, наличию пожарного инвентаря и аптечек.
Процесс монтажа подразделяют на подготовительный и собственно монтажный периоды.
Подготовительные работы связаны с подготовкой к проведению монтажа машины и включает следующее:
· отгрузку машин, подлежащих монтажу, их разгрузку на монтажной площадке, осмотр и проверку комплектности узлов и деталей, а также частичную пригонку;
· полное укомплектование узлов перед монтажом;
· сборку отдельных узлов в укрупнённые узлы, допускаемые по массе, габаритам для данного такелажа;
· приёмку строительных работ – фундаментов, рельсовых путей;
· доставку подъёмно-транспортных средств.
Производство монтажных работ включает следующее:
· установку и размещение на монтажной площадке такелажного оборудования;
· проведение такелажных работ, связанных с подъёмом, перемещением, установкой и креплением машины;
· окончательную наладку машин после выполнения монтажа или установки;
· опробование узлов машин в целом без нагрузки и под нагрузкой.
Монтаж волчка.
Техническая характеристика волчка К6-ФВП-120
Производительность, кг/ч 2500
Диаметр решеток режущего механизма, мм 120
Установленная мощность, кВт 12.5
Габаритные размеры, мм
длина 1600
ширина 900
высота 1600
Масса, кг 800
Волчок поступает в монтаж в собранном виде. Установку оборудования производят на чистом полу с креплением к нему болтами. Перед началом монтажа волчка на высоте 2-2.5 м натягивают контрольную ось. После установки оборудования на свое место, необходимо опробовать волчок вхолостую. Его запускают на холостом ходу, и в течение 2 ч машина должна работать.
Монтаж волчка осуществляется следующим образом: на автомобиле к цеху привозят волчок, краном снимается с машины и устанавливается на металлический лист на катках. С помощью каната и электролебедки волчок затаскивается в цех измельчения сырья, где его с помощью отводных блоков устанавливают в конечное положение и закрепляют анкерными болтами. Лебедка прикреплена к стене и далее приведены ее расчеты. Отводной блок находится на потолке цеха, рассчитан и также рассчитаны стропы и канат.[2]
Расчетная часть.
1.Подбор крана
Выбираем кран МГК-25 грузоподъемностью 6 т. [1]
2. Расчет канатных стропов.
2.1Определим натяжение (кН) в одной ветви стропа:
 ,
Р- расчетное усилие, приложенное к стропу, без учета коэффициента перегрузки и динамичности, кН; m- общее количество ветвей стропа;
 45, угол между
направлением действия расчетного усилия и ветвью стропа, которым задаемся
исходя из поперечных размеров поднимаемого оборудования и способа строповки.
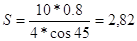 кН
2.2 Находим разрывное усилие в ветви стропа кН:
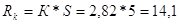 кН
К- коэффициент запаса прочности для стропа (по прилож XI), к=5.
По расчетному разрывному усилию по табл. ГОСТа (прилож I) подбираем канат типа ЛК-О конструкции 6*19(1+9+9)+1 о. с. (ГОСТ 3077-80) с характеристиками:
Временное сопротивление разрыву 1372 МПа; разрывное усилие 53.7 кН, диаметр каната 10.5 мм, масса 1000 м каната 387.5 кг.
3. Расчет проушин.[1]
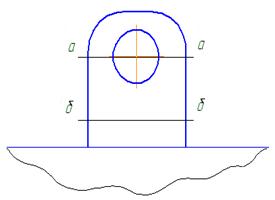
3.1 Проверяем проушину на растяжение:
 ,
Р - усилие дейсвующее на проушину, кН;
F - площадь сечения проушины, см2.
Сечение
а-а: 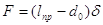 ,
Сечение
б-б:  .
lпр- ширина проушины, см;
d0- диаметр отверстия для каната, см;
δ-толщина проушины, см.
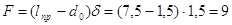 см2;
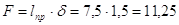 см2.
В
сечении а-а: 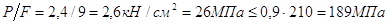 ;
В
сечении б-б: 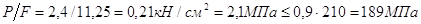 .
3.2 Проверяем проушину на срез в сечении б-б:
ср,
F=hδ, h-расстояние от отверстия в проушине до ее кромки.
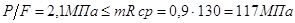 ,
3.3 Проверяют проушину на смятие:
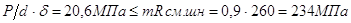
Выбранные проушины удовлетворяют требованиям прочности.
4.Расчет лебедки.[1]
4.1
Определим канатоемкость лебедки для каната d=11 мм, если известно, что длина
барабана  мм,
диаметр барабана
 мм,
количество слоев навивки каната на барабан n=5.
Определяем шаг навивки каната на барабан лебедки:
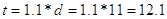 мм.
Подсчитываем число витков каната на длине барабана:
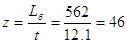
Определяем канатоемкость лебедки:
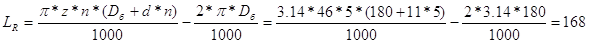 м.
4.2 Рассчитаем элементы закрепления электролебедки типа ЛР-1, установленной на стене без контргруза
Находим
силу трения лебедки о бетонную стену, определив  т по прилож. VII и f=0.45 по прилож.
XVIII:
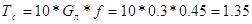 кН.
Определим усилие на закрепляющий лебедку канат:
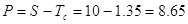 кН.
По усилию Р рассчитаем канат для закрепления лебедки за колонну здания:
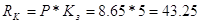 кН.
4.3.Выбираем канат типа ЛК-О
конструкции 6*19(1+9+9)+1 о. с. (ГОСт 3077-80) с характеристиками: временное сопротивление разрыву, 1372 Мпа; разрывное усилие 53.7 кН, диаметр каната 10.5 мм, масса 1000 м каната 387.5 кг.
4.4 Выбираем лебедку типа ЛР-1 со следующими характеристиками
По S выбираем лебедку Л-1001 со следующими характеристиками (минимальное тяговое усилие):
Тяговое усилие…..10 кН
Канатоемкость …150 м
Диаметр каната….11 мм
Число слоев навивки…..5
Диаметр барабана……180 мм
Длина барабана……..562мм
Масса с канатом…………..0,3 т
5.Расчет элементов закрепления электролебедки, установленной на бетонном полу цеха без контргруза
5.1 Находим силу трения лебедки о бетонный пол, определив,что масса лебедки равна 0,3 т по прилож. VII и f = 0,45 по прилож. XVIII
Тс = 10 Gл*f= 10*0,3*0,45 = 1,35 кН,
5.2 Определяем усилие на закрепляющий лебедку канат:
Р = S – Тс = 10 – 1.35 = 8.65 кН,
где S — тяговое усилие лебедки типа ЛР-1, кН.
5.3 По усилию Р рассчитываем канат для закрепления лебедки за колонну здания:
Находим разрывное усилие в ветви стропа по формуле:
Rк=S*Кз
Кз=6 - коэффициент запаса,
Rк=8,65*6=51,9 кН
По расчетному разрывному усилию, пользуясь таблицей ГОСТа (прилож. I), подбираем для крепления лебедки стальной канат типа ЛК-О конструкции 6х19 (1+9+9)+1о.с. (ГОСТ 3077-80) с разрывным усилием 53,7 кН, диаметром каната 10,5 и массой 1000м каната-387,5кг.
6. Выбор отводных блоков и крепления.[1]
Тяговое усилие S=10 кН – усилие, действующее на канат, проходящий через ролик блока.
 - коэффициент,
зависящий от угла
 .
6.1.Определим усилие, действующее на отводной блок:
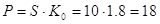 кН.
По найденному Р (прилож. VI) подберем 5-ти тонный блок с диаметром ролика 200 мм.
Взяв канат, для закрепления блока вдвойне, и определив по прилож. XI
Коэффициент запаса прочности К=6, как для стропа, находим разрывное усилие в каждой из двух ветвей каната:
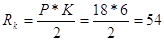 кН.
6.2 По расчетному усилию, пользуясь табл. ГОСТа (прилож. I), подбираем для крепления отводного блока строповый канат типа ЛК-О конструкции 6*19(1+9+9)+1 о. с. (ГОСТ 3077-80)
Временное сопротивление разрыву 1666 МПа, разрывное усилие 55.9 кН, диаметр каната 10.5 мм, масса 100 м каната 387.5 кг.
В результате проведенного расчета была выбрана такелажная оснастка для проведения монтажа волчка: кран автомобильный марки МГК-25 , лебедка марки ЛР-1, отводной блок марки ЛК-О, рассчитаны и выбраны траверса, канатные стропы и крепление лебедки.
8.Безопасность проекта
8.1.Организация работы по охране труда на предприятии
Охрана труда представляет собой систему технических, организационных и правовых мероприятий, направленных на устранение вредного воздействия на работников факторов производственной среды, профилактику производственного травматизма и профессиональных заболеваний, создание благоприятных условий труда на предприятиях.
Наряду с требованиями безопасности, которые должны соблюдаться при проектировании, строительстве и эксплуатации предприятия, а также при конструировании и изотовлении технологического оборудования, существуют требования, связанные с нейтрализацией или компенсацией вредных условий труда.
Нейтрализация заключается в том, что на работах с вредными условиями труда или проводимых в неблагоприятных температурно-влажностных условиях рабочим и служащим выдаются бесплатно специальные одежда, обувь и другие защитные средства, отпускается молоко или другие равноценные продукты. При особо вредных условиях труда рабочим и служащим предоставляется лечебно-профилактическое питание.
Безопасность труда — состояние условий труда, при котором исключено воздействие на работающих опасных и вредных производственных факторов .
Факторы производственной среды условно подразделяют на две группы:
- вредные производственные факторы – факторы среды и трудового процесса, воздействие которых на работающих при определенной интенсивности и длительности, способно вызвать профессиональное заболевание, временное или стойкое снижение работоспособности, привести к нарушению здоровья потомства
- опасные производственные факторы – факторы среды, которые являются причиной острого заболевания, внезапного ухудшения здоровья, нарушение здоровья потомства.
Классификация условий трудовой деятельности осуществляют согласно ГОСТ 12.1.003-74/99 «Опасные и вредные производственные факторы»:
- физические;
- химические;
- биологические;
- психофизиологические.
Опасные и вредные физические производственные факторы
· перемещающиеся изделия заготовки, незащищенные подвижные элементы производственного оборудования;
· загазованность, запыленность раб. зоны;
· повышенный уровень шума;
· повышенный уровень напряжения в электрической сети, замыкание которого может произойти в теле человека;
· повышенный уровень ионизирующего излучения;
· повышенный уровень электромагнитных полей;
· повышенный уровень ультрафиолетового излучения;
· недостаточная освещенность рабочей зоны.
Опасные и вредные химические производственные факторы
· раздражающие вещества
Опасные и вредные биологические производственные факторы
· макро- и микроорганизмы
Опасные и вредные психофизиологические производственные факторы
o физические перегрузки:
§ статические нагрузки;
§ динамические нагрузки;
§ гиподинамия
o нервно-эмоциональные нагрузки:
§ умственное перенапряжение;
§ переутомление;
§ перенапряжение анализаторов (кожные, зрит., слуховые и т.д.)
§ монотонность труда;
§ эмоциональные перегрузки
Физические опасные и вредные производственные факторы
Шум отрицательно влияет на организм человека, и в первую очередь, на его центральную нервную и сердечно-сосудистую системы. Длительное воздействие шума снижает остроту зрения, слуха, повышает артериальное давление, утомляет центральную нервную систему, в результате чего ослабляется внимание, увеличивается число ошибок в действиях работника и снижается производительность труда. Воздействие шума приводит к появлению профессиональных заболеваний и может явиться причиной несчастного случая. Источниками производственного шума являются машины и оборудование, такие как: волчки, куттеры, наполняющие машины, упаковочные машины. Уровни шума строго нормируются.
| Вид классификации | Характеристика шума |
| По характеру спектра | Широкополосный с непрерывным спектром шириной более одной октавы |
| По временным характеристикам | Постоянный – уровень звука за рабочую смену меняется не более чем на 5 дБА |
| По источнику возникновения | Механический и аэродинамический |
Таблица 1 – Классификация шума (в соответствии с ГОСТ 12.1.003-83 «Шум. Общие требования безопасности»)
Одним из вредных факторов является инфразвук. Источниками инфразвука являются вентиляторы, компрессорные установки, все медленно вращающиеся машины и механизмы. К основным мероприятиям по борьбе с инфразвуком можно отнести: устранение низкочастотных вибраций, повышение жесткости конструкций и повышение числа оборотов машин и механизмов.
При работе технологического оборудования возникает нежелательное явление, как вибрация. Для уменьшения воздействия вибрации на человека необходимо применение оборудования и инструментов с параметрами вибрации, не превышающими санитарных норм (не более 16 Гц), а также внедрение прогрессивной технологии,