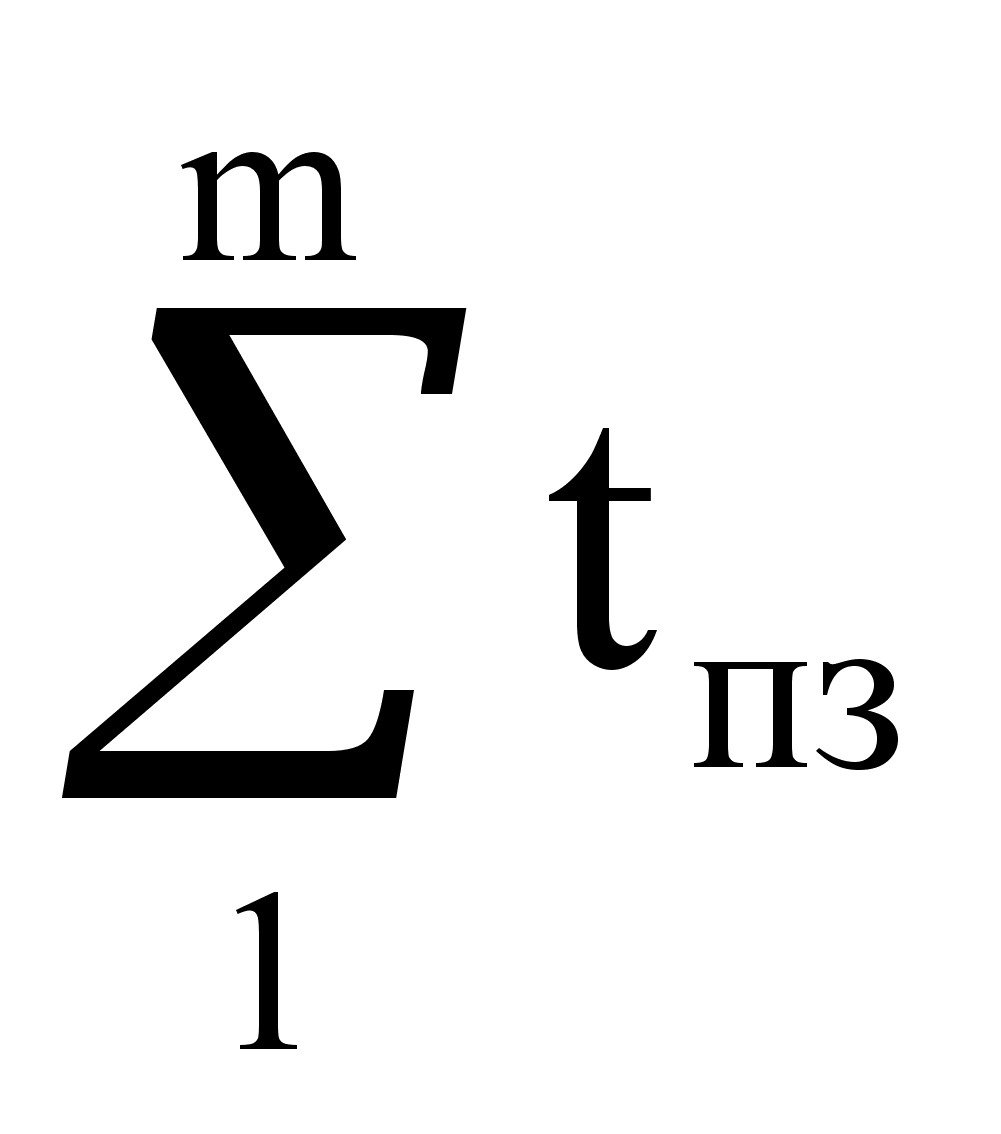Организация и планирование цеха контрольно-измерительных приборов и автоматики химического предприятия
Документ Word - для оформления и печати (можно заменить только титульный лист и задание - всё-равно никто не смотрит). Если хочется всё сделать по-чесноку, используйте документ Excel.
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Санкт-Петербургский Государственный Технологический институт
(Технический университет)
Кафедра экономики и организации производства
Курсовой проект
«Организация и планирование цеха контрольно-измерительных приборов и автоматики химического предприятия»
Студента Солнцева П.В
Факультет Информатики и управления группа 891
Руководитель проекта
доктор экономических наук, профессор Мартынов В.И.
Санкт-Петербург
2003
СОДЕРЖАНИЕ
ВВЕДЕНИЕ 4
1. Определение годовой производственной программы цеха КИП и А 5
1.1. Разработка годовых графиков ремонта и поверок приборов 6
1.2. Расчет трудоемкости технического обслуживания, ремонта и поверок 8
1.3. Расчет трудоемкости монтажных и пуско-наладочных работ 9
1.4. Расчет трудоемкости изготовления запасных частей 10
2. Определение потребности цеха в оборудовании 13
2.1. Оборудование для поверок и ремонта приборов 13
2.2. Оборудование для изготовления запасных частей 14
3. Расчет численности работников 19
3.1. Разработка баланса рабочего времени на одного списочного работника 19
3.2. Численность слесарей КИП 20
3.3. Численность рабочих-металлистов 21
3.4. Численность ИТР, служащих и МОП 24
4. Определение стоимости основных производственных фондов цеха 25
5. Расчет фонда заработной платы работников 27
5.1. Фонд заработной платы рабочих 27
5.2. Фонд заработной платы ИТР, служащих и МОП 30
6. Смета затрат цеха КИП и А 31
7. Основные технико-экономические показатели цеха КИП и А 33
СПИСОК ИСПОЛЬЗОВАНОЙ ЛИТЕРАТУРЫ 36
ВВЕДЕНИЕ
Служба КИП и А относится к вспомогательным производствам на химических предприятиях. О значении вспомогательных производств можно судить по тому, что около половины стоимости действующих основных фондов химических предприятий и более 60% работников этих предприятий заняты во вспомогательных производствах.
Основной целью вспомогательных производств является обеспечение нормального и бесперебойного хода производственного процесса при оптимальных затратах труда и материальных ресурсов. Продукция вспомогательных служб в виде изделий и услуг обычно потребляется цехами основного производства, поэтому производственную деятельность их необходимо рассматривать в тесной связи.
С развитием химической технологии и совершенствованием оборудования усложняются задачи, и повышается ответственность службы КИП и А. В связи с усложнением оборудования, применяемого в химических производствах (средства автоматизации, средства вычислительной техники, компьютеры), повышаются требования к качеству его ремонта. Встает проблема бесперебойного снабжения технологических установок топливом, энергией и водой. Повышение требований к качеству химической продукции ставит новые, более сложные задачи перед службой КИП и А и заводскими лабораториями.
|
Индивидуальное задание |
||||||||||
|
Исходные данные для организации участков КИП и А |
||||||||||
|
I. Номенклатура и количество КИП и А, установленных на предприятии |
||||||||||
|
1. Приборы для измерения и регулирования температуры |
||||||||||
|
1.1 |
термометры |
120 |
шт |
|||||||
|
1.2 |
термопары |
120 |
шт |
|||||||
|
2. Приборы для изметения и регулирования давления и разряжения |
||||||||||
|
2.1 |
манометры |
200 |
шт |
|||||||
|
2.2 |
тягомеры и напоромеры |
200 |
шт |
|||||||
|
3. Приборы для изметения уровня и расхода |
||||||||||
|
3.1 |
уровнемеры электронные |
140 |
шт |
|||||||
|
3.2 |
дифференциальные манометры |
140 |
шт |
|||||||
|
4. Вторичные приборы |
||||||||||
|
4.1 |
приборы типа "Э" |
155 |
шт |
|||||||
|
4.2 |
приборы типа ЭВП |
150 |
шт |
|||||||
|
5. Монтаж приборов |
||||||||||
|
5.1 |
манометры кольцевые |
90 |
шт |
|||||||
|
5.2 |
расходомеры |
90 |
шт |
|||||||
|
II. Исходные данные для организации механического участка КИП и А для изготовления запасных частей |
||||||||||
|
1. Коэффициент выполнения норм |
Квн |
1,1 |
||||||||
|
2. Режим работы: |
односменная |
Тсм |
8 |
ч |
||||||
|
раб. неделя |
5 |
дн |
||||||||
|
Тнед |
40 |
ч |
||||||||
|
3. Технологическая карта (деталь №1): №20-17-702 |
||||||||||
|
3.1 количество деталей на один прибор |
1 |
шт |
||||||||
|
3.2 марка материала |
СЧ 12-28 |
|||||||||
|
3.3 вид заготовки |
отливка |
|||||||||
|
3.4 чернчй вес |
0,4 |
кг |
||||||||
|
3.5 чистый вес |
0,3 |
кг |
||||||||
|
3.6 годовй объем изготовления |
6000 |
шт |
||||||||
|
Наименование операции |
Шифр оборудования |
Разряд рабочего (работы) |
Норма времени (мин) |
|||||||
|
подг-закл время |
штучное время |
|||||||||
|
разметка |
плита |
4 |
10 |
20 |
||||||
|
фрезерная |
ГФ-1 |
3 |
7 |
10 |
||||||
|
разметка |
плита |
3 |
8 |
15 |
||||||
|
сверлильная |
СВС-1 |
3 |
7 |
7 |
||||||
|
слесарная |
- |
3 |
16 |
6 |
||||||
|
4. Технологическая карта (деталь №2): №17-03-607 |
||||||||||
|
4.1 количество деталей на один прибор |
1 |
шт |
||||||||
|
4.2 марка материала |
СЧ 12-28 |
|||||||||
|
4.3 вид заготовки |
отливка |
|||||||||
|
4.4 чернчй вес |
1,2 |
кг |
||||||||
|
4.5 чистый вес |
0,7 |
кг |
||||||||
|
4.6 годовй объем изготовления |
6000 |
шт |
||||||||
|
Наименование операции |
Шифр оборудования |
Разряд рабочего (работы) |
Норма времени (мин) |
|||||||
|
подг-закл время |
штучное время |
|||||||||
|
токарная |
СТВ-1 |
4 |
20 |
10 |
||||||
|
сверлильная |
СВС-1 |
4 |
15 |
8 |
||||||
|
фрезерная |
ГФ-1 |
4 |
18 |
12 |
||||||
|
Слесарная |
- |
4 |
10 |
5 |
||||||
1. Определение годовой производственной программы цеха КИП и А
Производственная программа цеха КИП и А складывается из работ:
а) по техническому обслуживанию приборов и средств автоматизации;
б) по текущему и капитальному ремонту приборов и средств автоматизации;
в) по проведению вневедомственных и государственных поверок приборов и средств автоматизации;
г) по монтажу и наладке новых систем КИП и А;
д) по изготовлению запасных частей к приборам.
1.1. Разработка годовых графиков ремонта и поверок приборов
Основой планирования работы цеха КИП и А являются графики ремонта и поверки приборов. "Основные положения о планово-предупредительном ремонте и поверке приборов и средств автоматизации" предусматривают проведение следующих профилактических мероприятий:
1. техническое обслуживание;
2. текущие ремонты;
3. капитальные ремонты;
4. поверки (ведомственные и государственные).
Техническое обслуживание производится ежедневно и не требует разработки графика. Все остальные мероприятия проводятся по заранее составленному графику. В табл. 1 представлен график планово-предупредительного ремонта приборов на предстоящий год. При планировании соблюдается периодичность ремонтов, то есть через время, равное межремонтному периоду, планирует проведение текущего ремонта, а через время, равное ремонтному циклу, проведение капитального ремонта.
В табл. 2 представлен график поверки приборов. После капитального ремонта все приборы подвергаются поверке, поэтому даты поверок согласуются с датой проведения капитальных ремонтов.
После проведения текущего ремонта поверка обязательна только в случае ремонта измерительной части прибора, поэтому дата поверки может совпадать с датой проведения текущего ремонта, но может и не совпадать.
График планово-предупредительного ремонта приборов на 2003 г.
Таблица 1
|
№ п/п |
Наименование групп приборов |
Количество приборов |
Даты последнего капитального и текущего ремонтов |
Виды планируемых ремонтов |
|||||||||||
|
январь |
февраль |
март |
апрель |
май |
июнь |
июль |
август |
сентябрь |
октябрь |
ноябрь |
декабрь |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
|
1 |
термометры |
120 |
К - X.2002 Т - IV.2002 |
- |
- |
- |
Т |
- |
- |
- |
- |
- |
К |
- |
- |
|
2 |
термопары |
120 |
К - IX.2002 Т - III.2002 |
- |
- |
Т |
- |
- |
- |
- |
- |
К |
- |
- |
- |
|
3 |
манометры |
200 |
К - VIII.2002 Т - II.2002 |
- |
Т |
- |
- |
- |
- |
- |
К |
- |
- |
- |
- |
|
4 |
тягомеры и напоромеры |
200 |
К - VII.2002 Т - I.2002 |
T |
- |
- |
- |
- |
- |
K |
- |
- |
- |
- |
- |
|
5 |
уровнемеры электронные |
140 |
К - VI.2002 Т - XII.2002 |
- |
- |
- |
- |
- |
К |
- |
- |
- |
- |
- |
Т |
|
6 |
дифференциальные манометры |
140 |
К - V.2002 Т - XI.2002 |
- |
- |
- |
- |
K |
- |
- |
- |
- |
- |
T |
- |
|
7 |
приборы типа "Э" |
155 |
Т - III.2002 Т - VII.2002 |
- |
- |
T |
- |
- |
- |
T |
- |
- |
- |
T |
- |
|
8 |
приборы типа ЭВП |
150 |
Т - IV.2002 Т - VIII.2002 |
- |
- |
- |
T |
- |
- |
- |
T |
- |
- |
- |
T |
|
9 |
манометры кольцевые |
90 |
К - VI.2002 Т - I.2002 |
Т |
- |
- |
- |
- |
- |
К |
- |
- |
- |
- |
- |
|
10 |
расходомеры |
90 |
К - VII.2002 Т - II.2002 |
- |
Т |
- |
- |
- |
- |
- |
К |
- |
- |
- |
- |
График ведомственных и государственных поверок приборов на 2002 год
Таблица 2
|
№ п/п |
Наименование групп приборов |
Количество приборов |
Даты последнего капитального и текущего ремонтов |
Виды планируемых ремонтов |
|||||||||||
|
январь |
февраль |
март |
апрель |
май |
июнь |
июль |
август |
сентябрь |
октябрь |
ноябрь |
декабрь |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
|
1 |
термометры |
75 |
В - X.2002 |
В |
|||||||||||
|
2 |
термопары |
75 |
В - IX.2002 |
В |
|||||||||||
|
3 |
манометры |
100 |
В - II.2002 |
В |
|||||||||||
|
4 |
тягомеры и напоромеры |
100 |
В – VII.2002 |
В |
|||||||||||
|
5 |
уровнемеры электронные |
150 |
В - VI.2002 |
В |
|||||||||||
|
6 |
дифференциальные манометры |
100 |
В - V.2002 |
В |
|||||||||||
|
7 |
приборы типа Э |
100 |
B - IX.2002 Г - III.2002 |
Г |
В |
||||||||||
|
8 |
приборы типа Э |
50 |
B - X.2002 Г - IV.2002 |
Г |
В |
||||||||||
Условные обозначения: К - капитальный ремонт, Т – текущий ремонт, В - ведомственная поверка, Г - государственная поверка.
1.2. Расчет трудоемкости технического обслуживания, ремонта и поверок
Определение трудоемкости профилактических мероприятий производится по каждой группе одноименных приборов. Техническое обслуживание приборов производится систематически каждый рабочий день.
1) трудоемкость технического обслуживания:
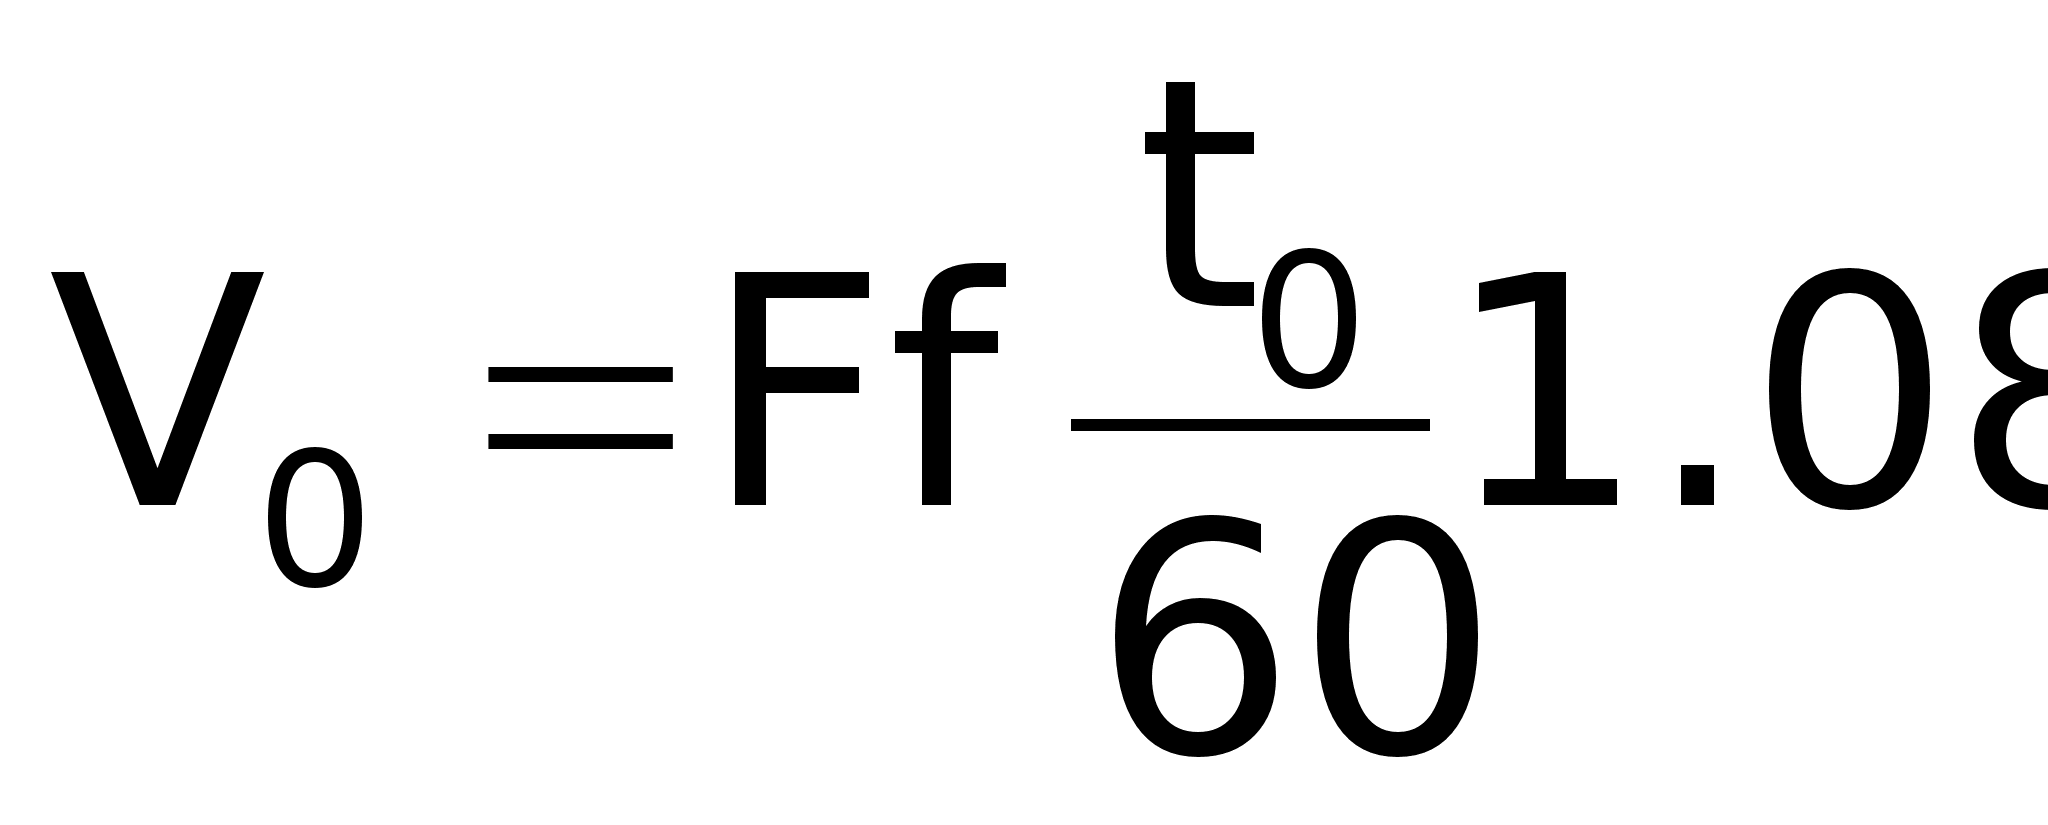
,где V0 - трудоемкость технического обслуживания приборов данного наименования в течение года, чел-ч;
F - число дней работы прибора в году (в условиях непрерывного производства - 365 дн.);
f - количество приборов данного наименования;
t0 - трудоемкость технического обслуживания одного прибора в течение суток, чел-мин;
60 - продолжительность часа, мин;
1,08 - коэффициент, учитывающий внеплановые работы.
2) Трудоемкость текущих ремонтов приборов в течение года:
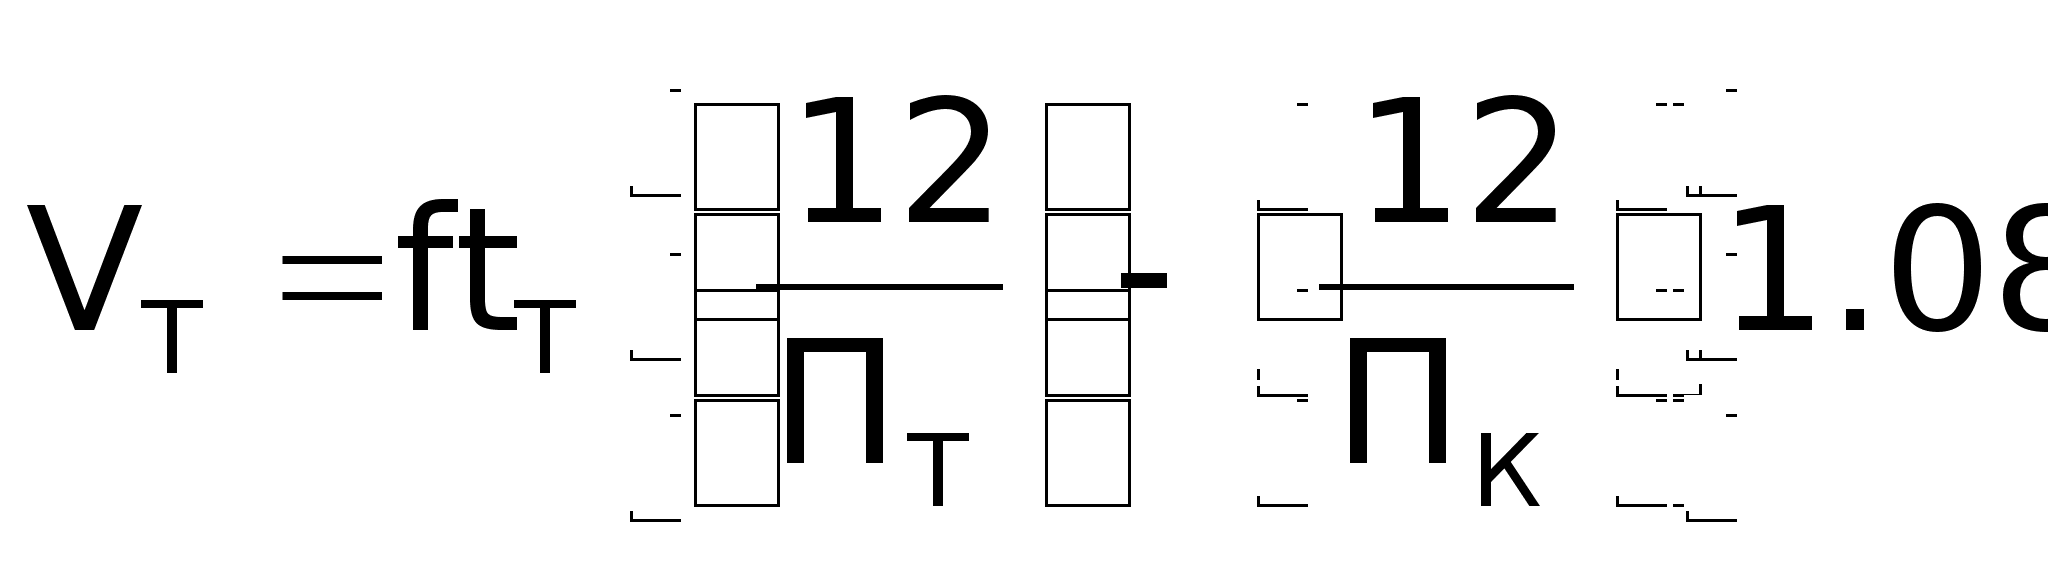
,где VТ - трудоемкость текущих ремонтов, чел-ч;
tТ - трудоемкость одного текущего ремонта, чел-ч;
12 - число месяцев в году;
ПТ - длительность межремонтного периода для приборов данного наименования, месяцы;
ПК - длительность ремонтного цикла, месяцы.
3) Трудоемкость капитальных ремонтов:
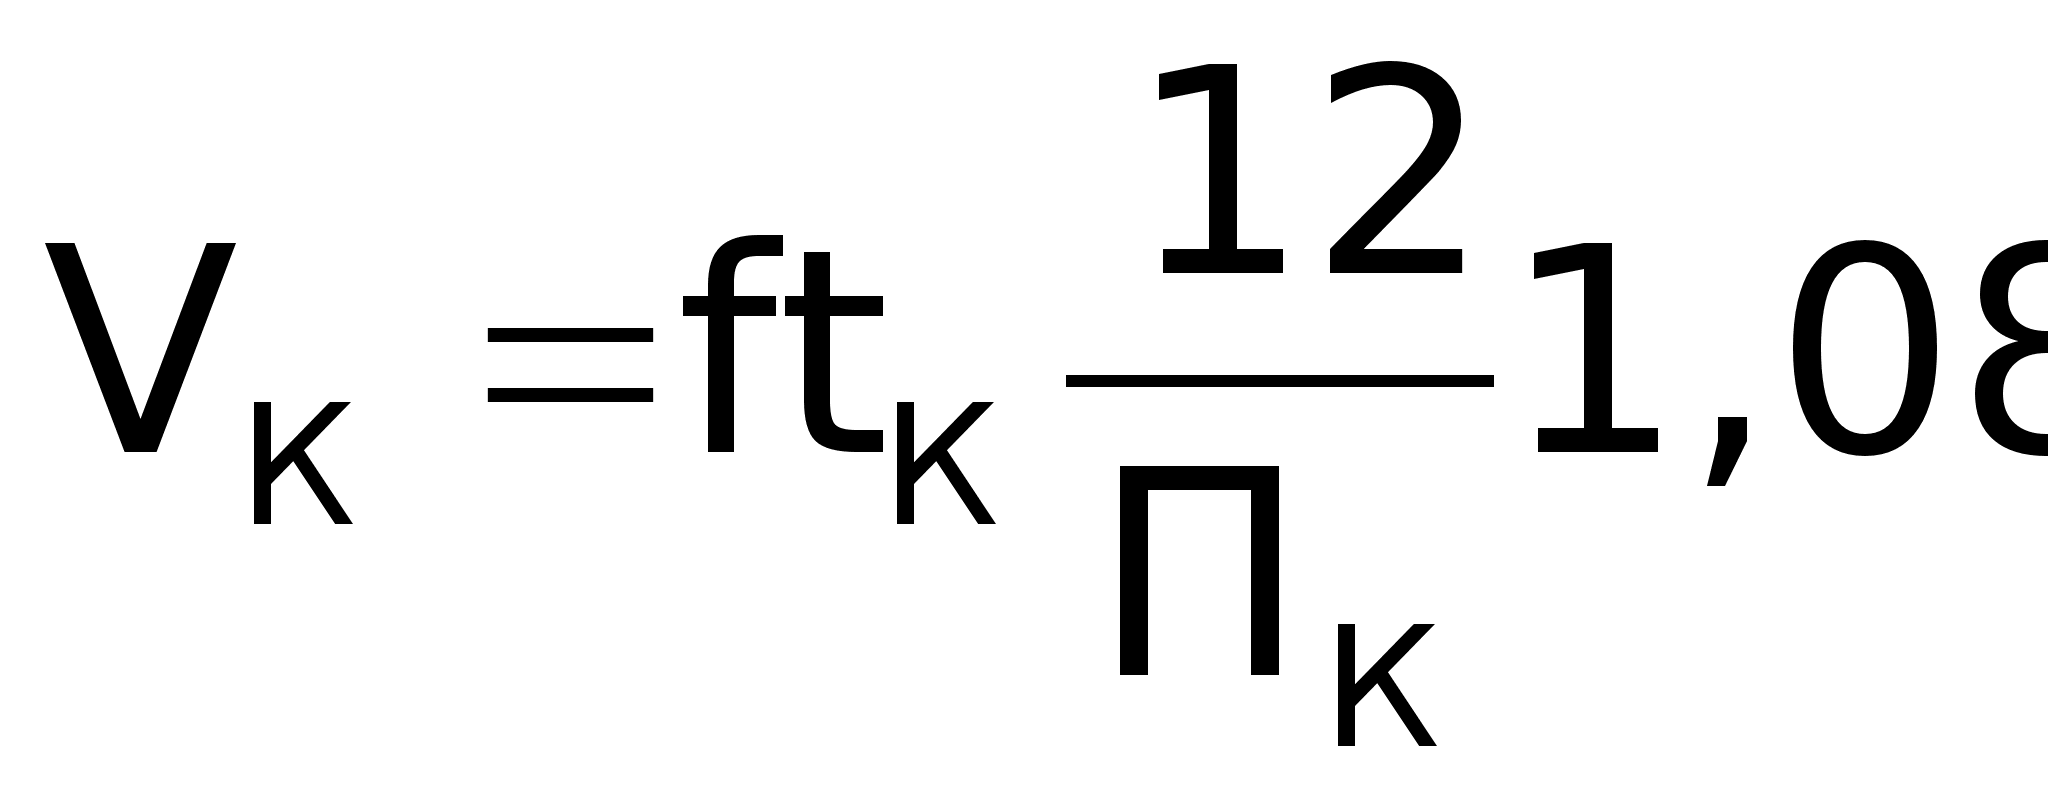
где VК - трудоемкость капитальных ремонтов приборов данного наименования в течение года, чел-ч;
tК - трудоемкость одного капитального ремонта, чел-ч.
4) Трудоемкость ведомственных и государственных поверок:
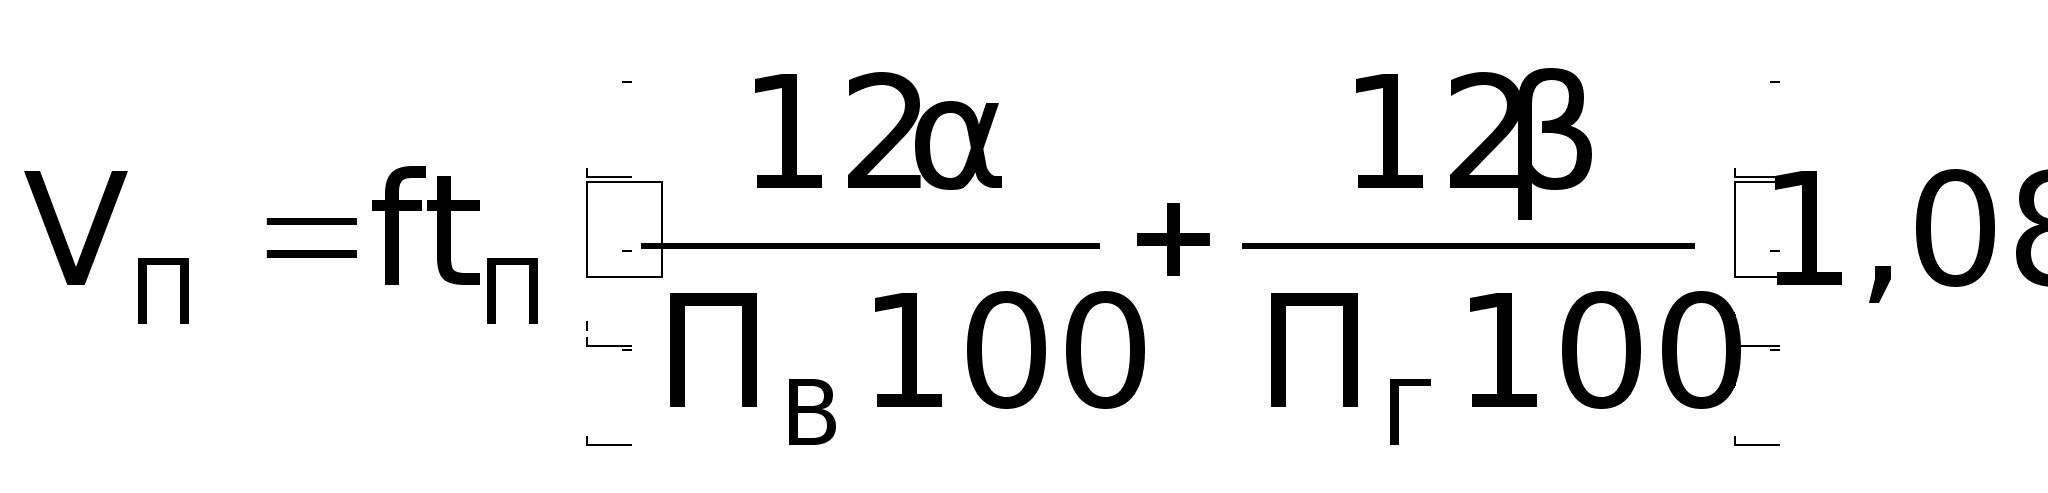
,где VП - трудоемкость ведомственных и государственных поверок приборов в течение года, чел-ч;
tП - трудоемкость одной поверки, чел-ч;
и - процент охвата приборов данного наименования соответственно ведомственными и государственными поверками;
ПВ и ПГ - периодичность проведения ведомственных и государственных поверок, месяцы.
Трудоемкость технического обслуживания, ремонта и поверок
Таблица 3
|
Наименование прибора |
Трудоемкость, чел*ч |
|||||||||
|
тех обслуживания |
текущих ремонтов |
капитальных ремонтов |
поверок |
|||||||
|
термометры |
1576,8 |
388,8 |
984,96 |
168,48 |
||||||
|
термопары |
14191,2 |
77,76 |
194,4 |
25,92 |
||||||
|
манометры |
3416,4 |
388,8 |
1404,0 |
108,0 |
||||||
|
тягомеры и напоромеры |
1314 |
151,2 |
604,8 |
432,0 |
||||||
|
уровнемеры электронные |
4047,12 |
332,64 |
740,88 |
393,12 |
||||||
|
дифференциальные манометры |
919,8 |
136,08 |
211,68 |
151,2 |
||||||
|
приборы типа "Э" |
3462,39 |
920,7 |
234,36 |
250,3 |
||||||
|
приборы типа ЭВП |
2956,5 |
891 |
259,2 |
242,2 |
||||||
|
итого: |
31884,2 |
3286,98 |
4634,28 |
1771,2 |
||||||
1.3. Расчет трудоемкости монтажных и пуско-наладочных работ
В состав монтажных работ входит установка щитов и пультов, монтаж датчиков и вторичных приборов, автоматических регуляторов, исполнительных механизмов, прокладка электрических и трубных проводок и др.
Трудоемкость монтажных и пуско-наладочных работ по каждой группе приборов рассчитывается по формуле:
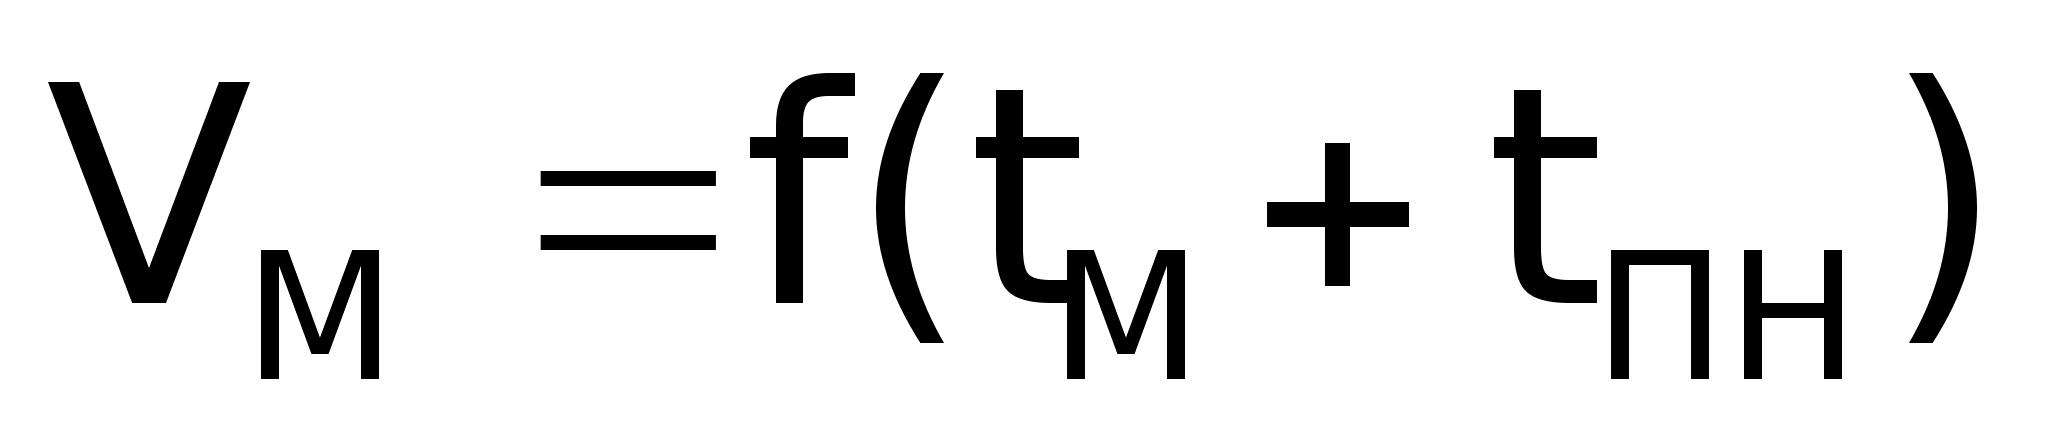
где VМ - трудоемкость годового объема монтажных и пуско-наладочных работ, чел-ч;
f - количество приборов данного наименования или схем контроля и регулирования, под лежащих монтажу в течение года;
tМ - трудоемкость монтажа прибора данного наименования или схем контроля и регулирования, чел-ч;
tПН - трудоемкость пуска и наладки прибора или схемы контроля и регулирования, чел-ч.
Для манометров кольцевых:(90 шт.)
VМ =90 * (1 + 0,8) = 162 чел-ч
Для расходомеров постоянного перепада:(90 шт.)
VМ =90 * (1.0 + 0,7) = 153 чел-ч
1.4. Расчет трудоемкости изготовления запасных частей
Для расчета общей трудоемкости изготовления деталей необходимо предварительно для каждой детали определить норму штучно-калькуляционного времени (Ткшт), рассчитываемую с учетом размера обрабатываемой партии. Расчет размера партии производится на основании технологических карт на обработку деталей.
Размер партии для каждого наименования деталей рассчитывается в два этапа. На первом этапе определяется ведущая операция технологического процесса изготовления детали, по которой рассчитывается минимальный размер партии. Ведущей следует считать операцию с наибольшим отношением подготовительно-заключительного времени к штучному. Минимальный размер партии определяется по формуле:
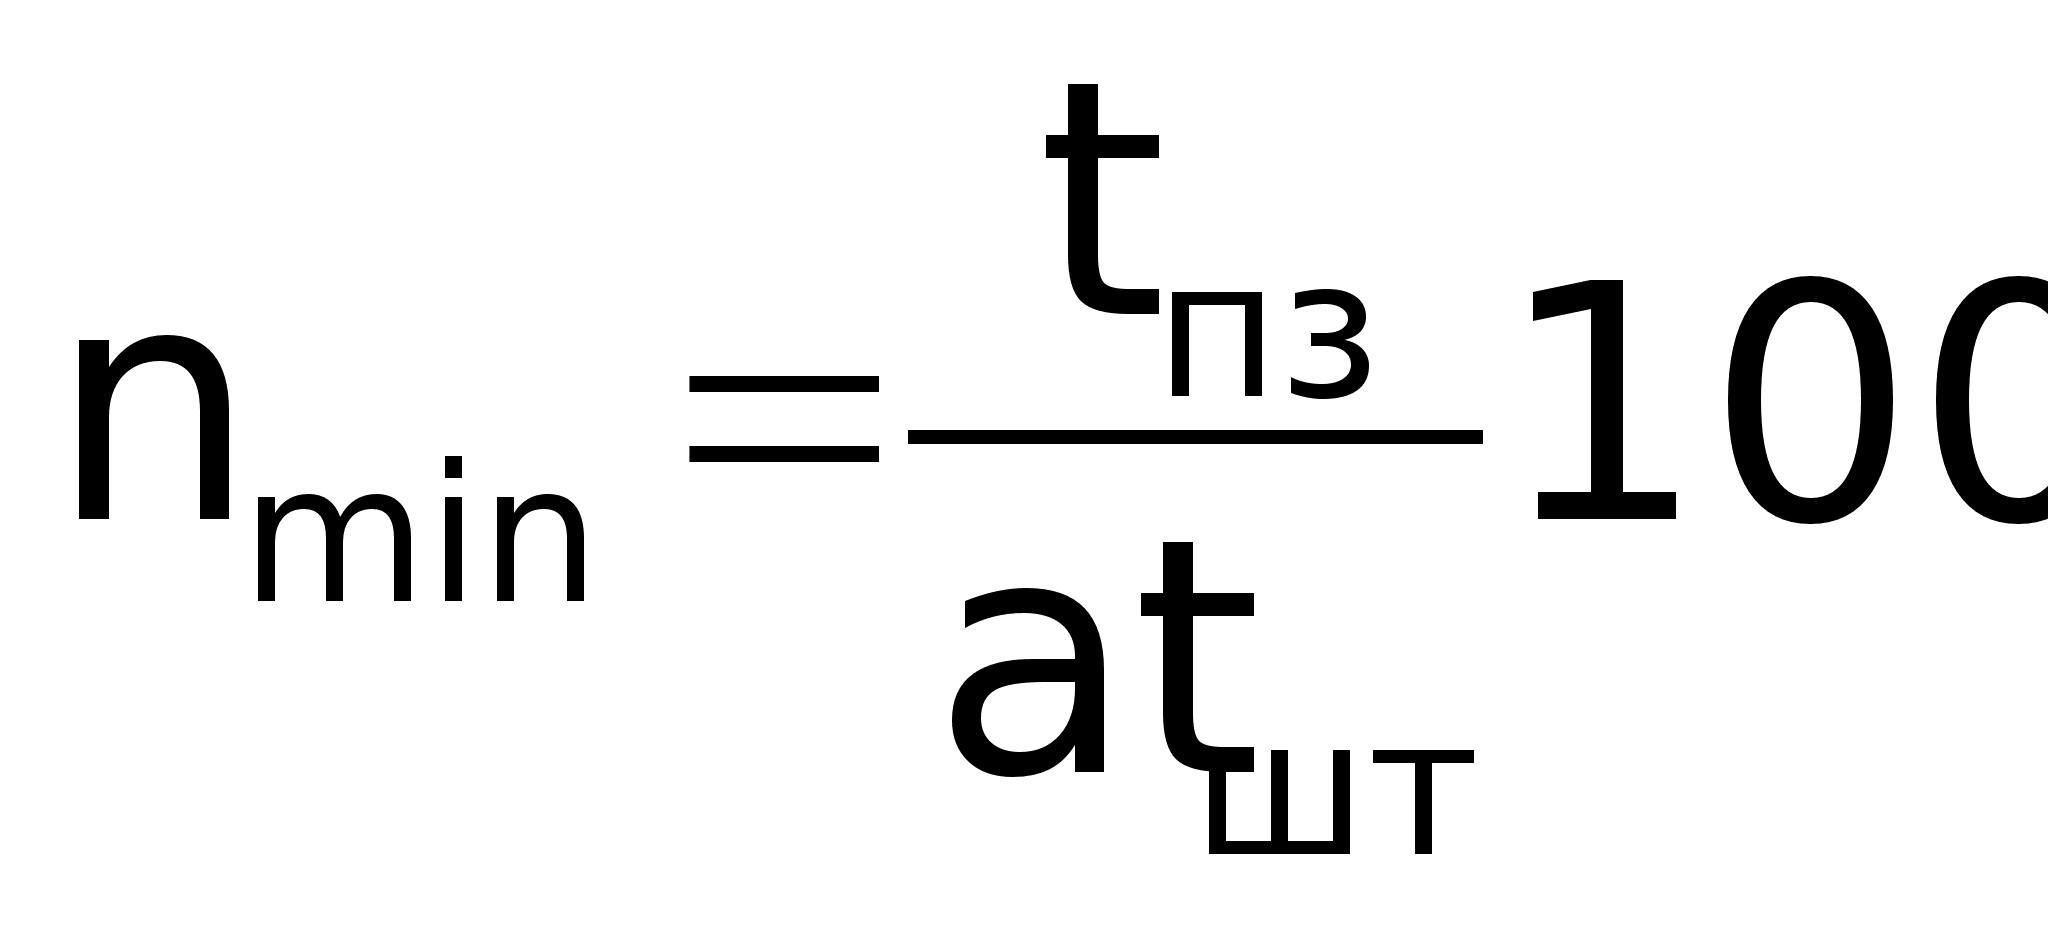
где nmin - минимальный размер партии, шт.;
tпз- норма подготовительно-заключительного времени на ведущую операцию, мин;
а - процент допустимых потерь на переналадку оборудования;
tшт- норма штучного времени на ведущую операцию, мин.
Для детали №1 (ведущая операция – слесарная, а = 3%);
nmin =16/ (3*6) * 100=89 шт.
Для детали №2 (ведущая операция – слесарная, а =3%);
nmin =10/ (3*5) * 100=67 шт.
На втором этапе расчета минимальный размер партии корректируется с учетом следующих условий.
1. Размер партии должен быть кратен месячной программе, то есть, чтобы соблюдалось условие:
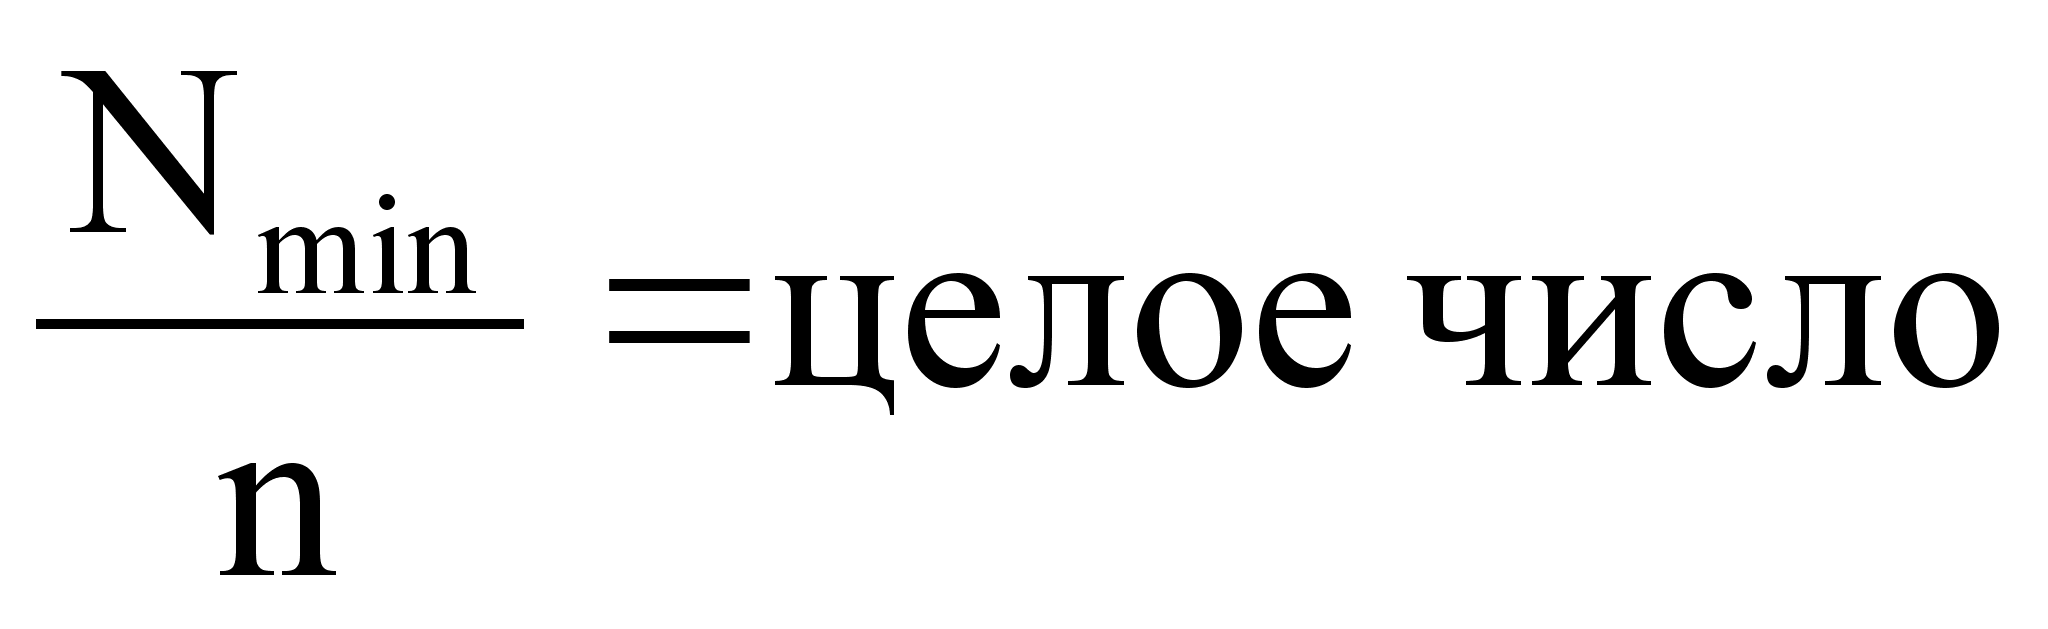
где Nmin - месячная программа деталей, шт.;
n
- нормальный
размер партии
(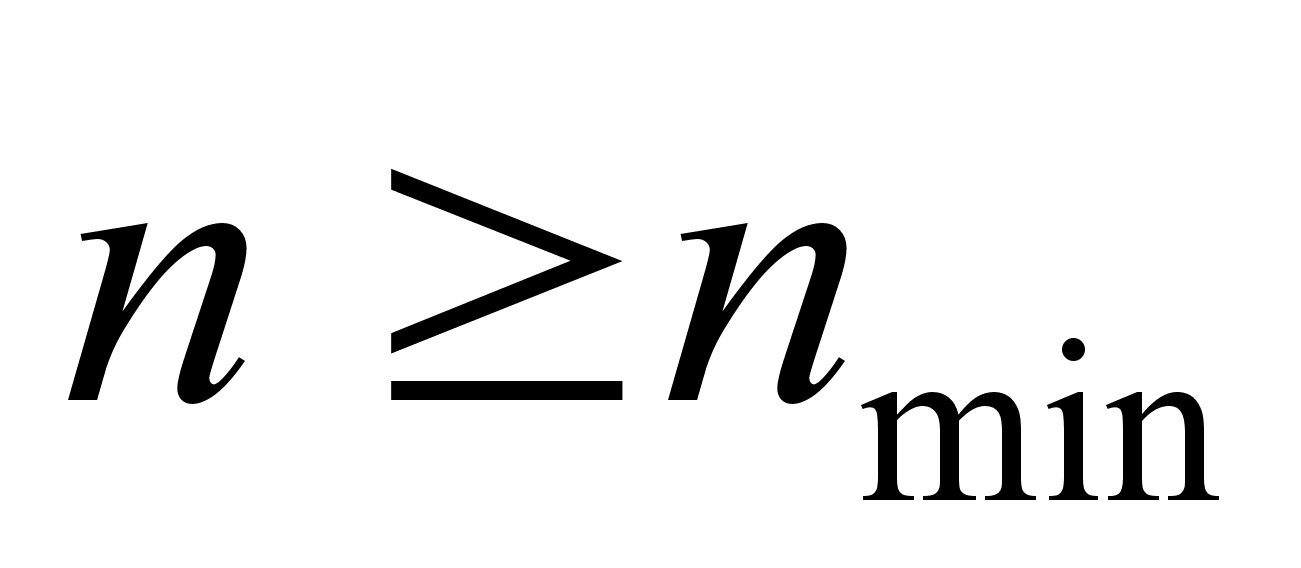 ),
шт.
Для детали №1 нормальную партию принимаем равной 150 шт.
Для детали №2 нормальную партию принимаем равной 150 шт.
Определение нормального размера партии следует производить по каждому наименованию деталей, но при этом целесообразно стремиться к сокращению разнообразия размеров партий, сведя их к двум - трем вариантам. Итоги расчета нормального размера партии сведены в табл. 4.
Расчет размеров партии деталей
Таблица 4
|
Наименование деталей |
Номера деталей по чертежу |
Ведущая операция |
Норма времени по ведущей операции |
Минимальный размер партии |
Месячная программа |
Размер сборочной партии |
Нормальный размер партии |
|
|
tпз |
tшт |
|||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
Деталь №1 |
20-17-702 |
Слесарная |
16 |
6 |
89 |
500 |
100 |
150 |
|
Деталь №2 |
17-03-607 |
Слесарная |
10 |
5 |
67 |
500 |
100 |
150 |
После определения нормального размера партии по каждому наименованию деталей рассчитывается штучно-калькуляционная норма времени на ее изготовление. Расчет ведется по формуле:
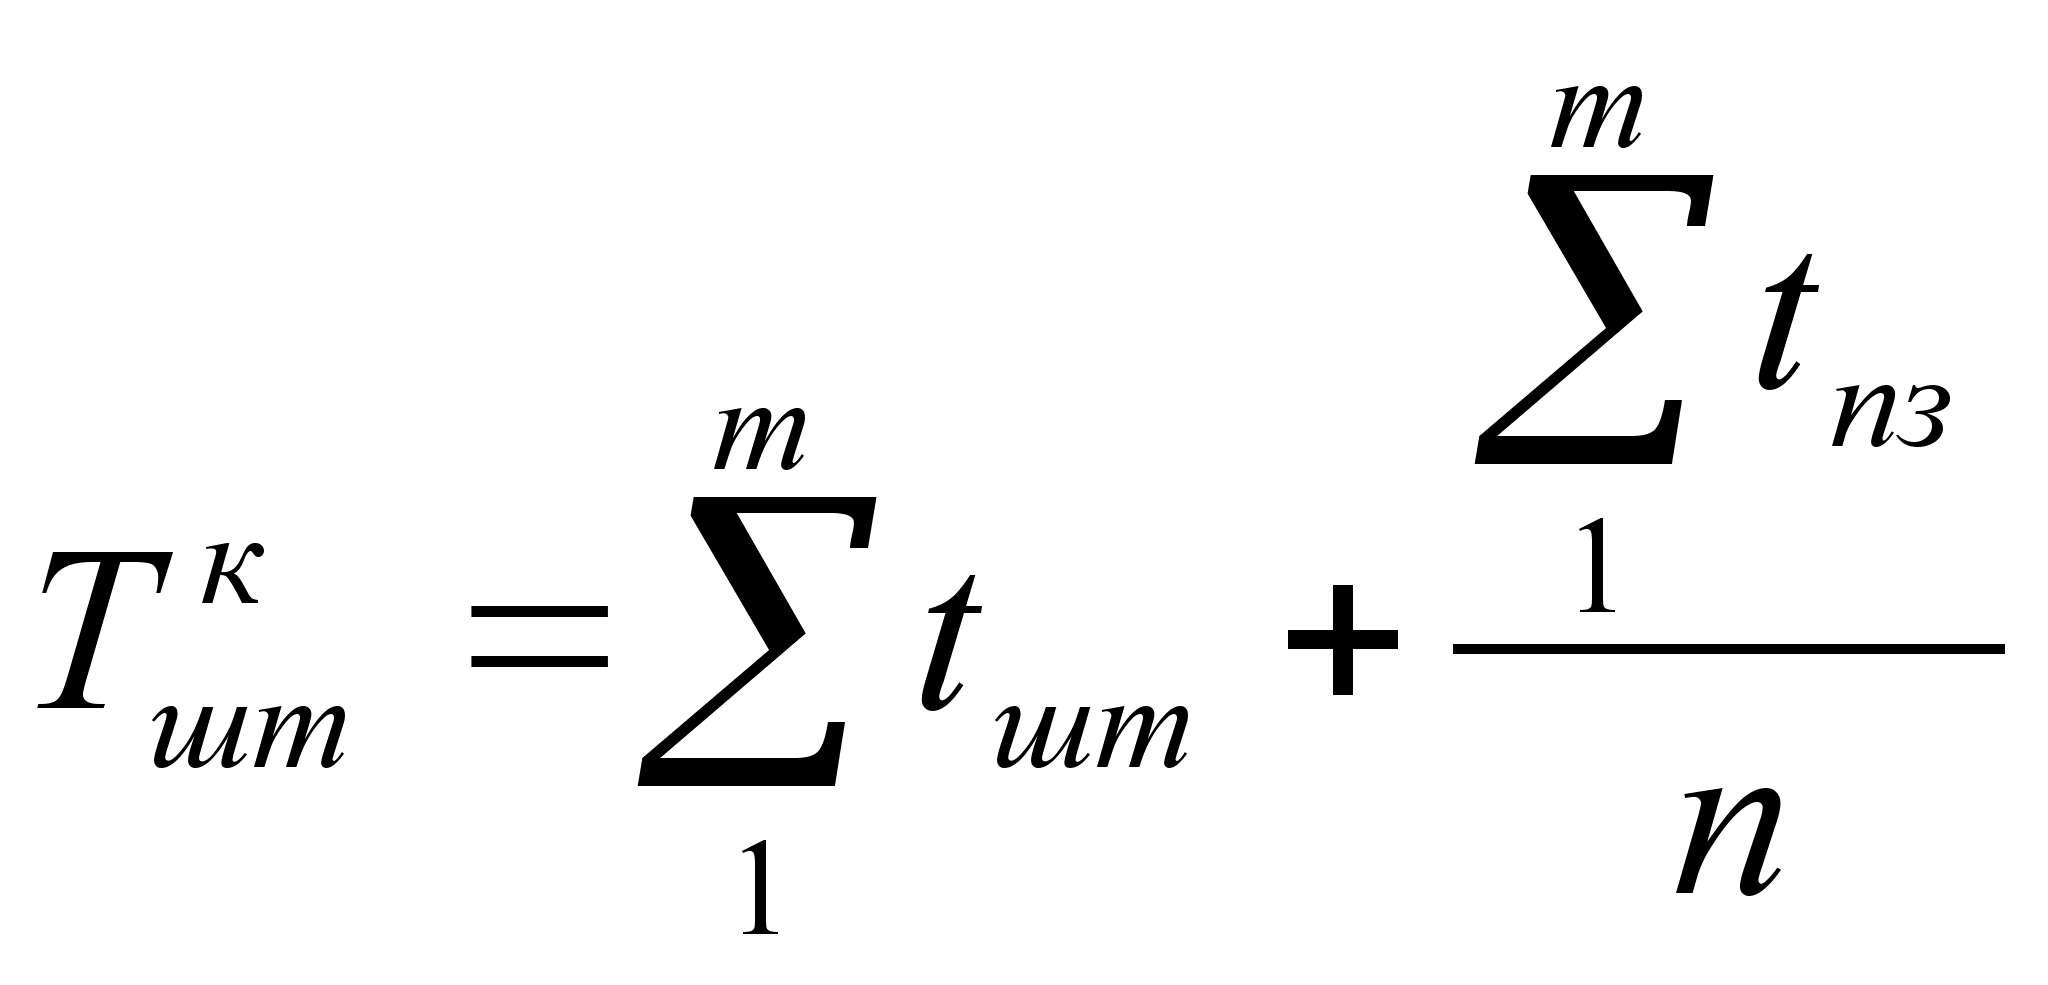
где
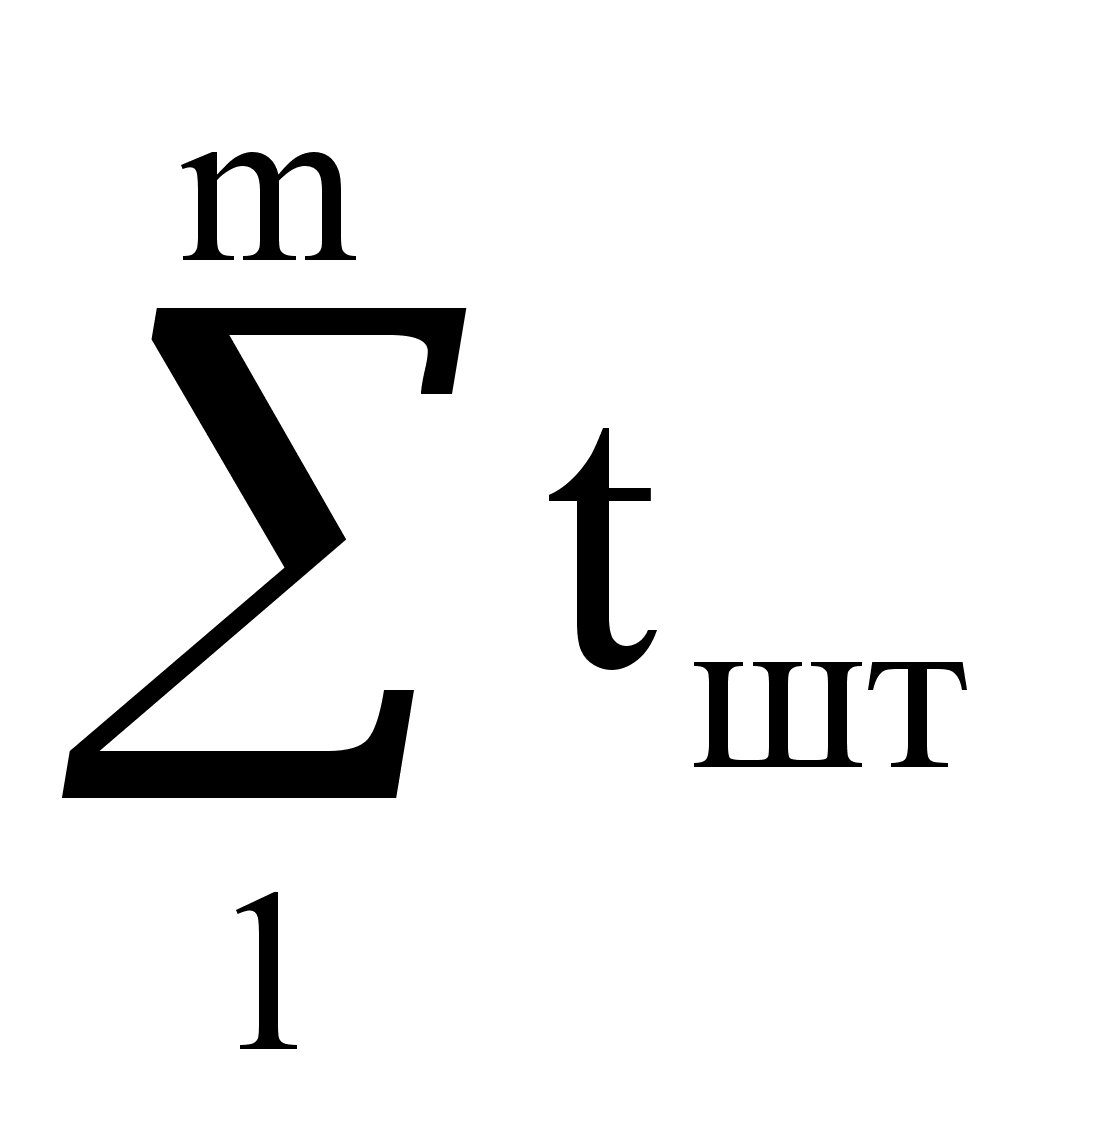 - суммарная
норма штучного
времени на
деталь, технологический
процесс изготовления
которой состоит
из m
операций, мин;