Организация и планирование цеха контрольно-измерительных приборов и автоматики химического предприятия
Для детали №1: (20+10+15+7+6)+(10+7+8+7+16)/150 =58,3 мин;
Для детали №2: (10+8+12+5)+(20+15+18+10)/150 =35,4 мин;
Чтобы получить трудоемкость изготовления годовой программы запасных частей, необходимо норму штучно-калькуляционного времени по каждому наименованию деталей умножить на количество деталей, намеченных к выпуску, и полученные произведения сложить. Итоги расчета сведены в табл.5.
Расчет трудоемкости изготовления запасных частей
Таблица 5
|
Наименование деталей |
Номера деталей |
Суммарная норма времени |
Нормальный размер партии шт. |
Подготовительно-заключительное время в расчете на деталь мин. |
Штучно-калькуляционное время на деталь мин. |
Годовая программа шт. |
Трудоемкость годовой программы ч. |
|
|
штучного |
подготовительно-заключительного |
|||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
Деталь №1 |
20-17-702 |
58 |
48 |
150 |
0,32 |
58,3 |
7800 |
7582 |
|
Деталь №2 |
17-03-607 |
35 |
63 |
150 |
0,42 |
35,4 |
6072 |
3585 |
Для наглядности все расчеты трудоемкости годовой производственной программы цеха КИП и А сведены в единую таблицу 6.
Годовая производственная программа цеха КИП и А
Таблица 6
|
№ п/п |
Наименование работ |
Условные обозначения |
Трудоемкость, чел-ч или нормо-ч |
||||
|
1 |
Техническое обслуживание приборов |
Vто |
31884,21 |
||||
|
2 |
Текущий ремонт приборов |
Vт |
3286,98 |
||||
|
3 |
Капитальный ремонт приборов |
Vк |
4634,28 |
||||
|
4 |
Ведомственные и государственные проверки |
Vп |
1771,173 |
||||
|
5 |
Монтаж приборов |
Vм |
315,00 |
||||
|
6 |
Изготовление запасных частей |
Vзч |
11166,10 |
2. Определение потребности цеха в оборудовании
2.1. Оборудование для поверок и ремонта приборов
Для проведения поверок цех должен располагать поверочными стендами, оборудованными необходимыми образцовыми приборами, приспособлениями, источниками питания и т.п. Расчет потребности в стендах начинается с определения эффективного фонда времени работы одного стенда в течение года. При этом надо соблюдать следующие условия:
1. Работа должна проводиться в одну смену. Многосменная работа нежелательна, так как это, во-первых, приводит к обезличке при использовании образцовых дорогостоящих приборов и другого оборудования стенда и, во-вторых, создает организационные и технические неудобства в случаях, когда поверка прибора не может быть закончена за одну смену.
2. В течение смены 1 ч. следует планировать на мелкий ремонт и уборку стенда, на смену образцовых приборов и т.п.
3. В течение года примерно 20% времени надо планировать на ремонт стенда и на его простои по причине неравномерного поступления приборов на поверку.
С учетом названных условий формула для расчета эффективного фонда времени работы стенда (Fэф) имеет вид:
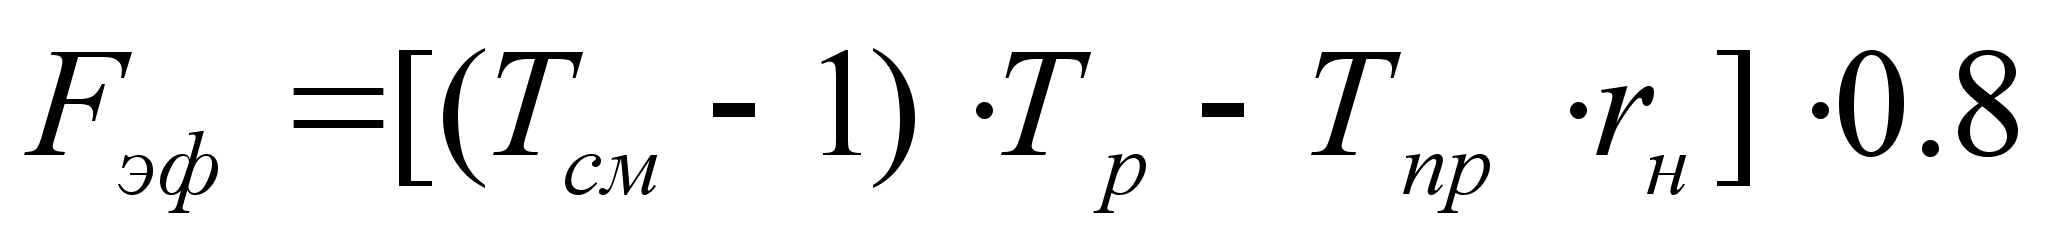
где Tсм - продолжительность рабочей смены, ч;
1 - время, планируемое на мелкий ремонт и уборку стенда в течение смены, ч;
Тр - количество рабочих дней в планируемом году;
Тпр - количество предпраздничных рабочих дней в плановом периоде (по календарю);
rн- количество нерабочих часов в предпраздничные дни (продолжительность смены
сокращается на 1 ч);
0,8 - коэффициент, учитывающий потери времени на ремонт стенда и простои из-за неравномерного поступления приборов на поверку.
Fэф= [(8 - 1) * 250 - 8 * 1] * 0.8 = 1393.6 ч
Потребность в поверочных стендах рассчитывается отдельно для каждой группы поверяемых приборов (электронных, пневматических и других). Потребное количество стендов для поверок пневматических приборов (Sпн) рассчитывается по формуле, (алогичные формулы используются для электрических приборов):
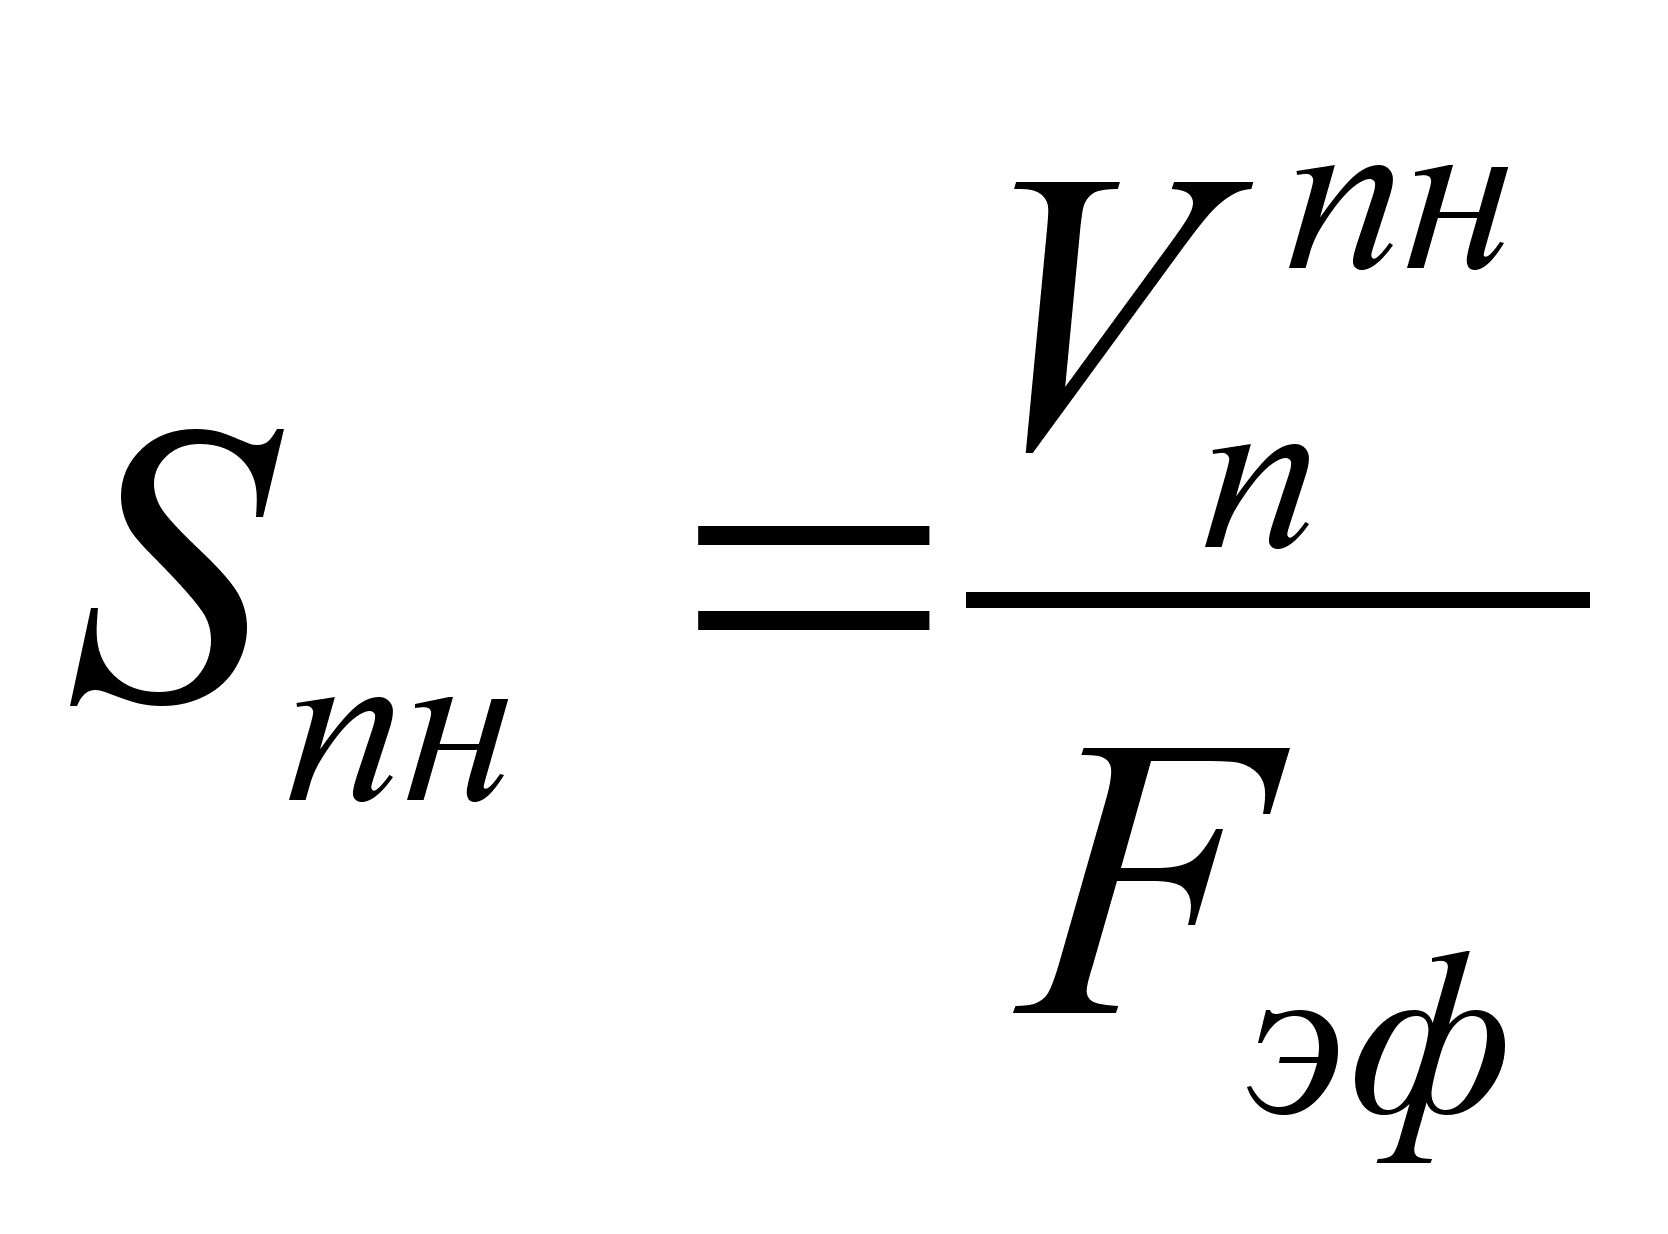
,где Vппн - трудоемкость поверок (государственных и ведомственных) пневматических приборов в течение года, чел – ч.
Для электрических приборов (вторичных приборов типа Э):
Sэл=885,6/1393.6=0,6351
Для гидравлических приборов (термометров манометрических, напоромеров и дифманометров трубчатых):
Sпн=997,7/1393.6=0,7161
Расчетное количество стендов получается, как правило, дробным числом, поэтому его округляют до ближайшего целого числа в сторону большего.
Для проведения капитальных ремонтов приборов цех должен быть оборудован необходимыми стендами (устройствами). Потребность в стендах для капитального ремонта также рассчитывается отдельно для каждой группы ремонтируемых приборов (пневматических, электронных и других). При определении количества стендов для ремонта необходимо учесть, что в процессе капитального ремонта прибора с помощью стенда выполняются не все ремонтные операции, а только часть из них. Количество стендов, необходимых для капитального ремонта пневматических приборов (Sпн) рассчитывается по формуле, (алогичные формулы используются для электрических приборов):
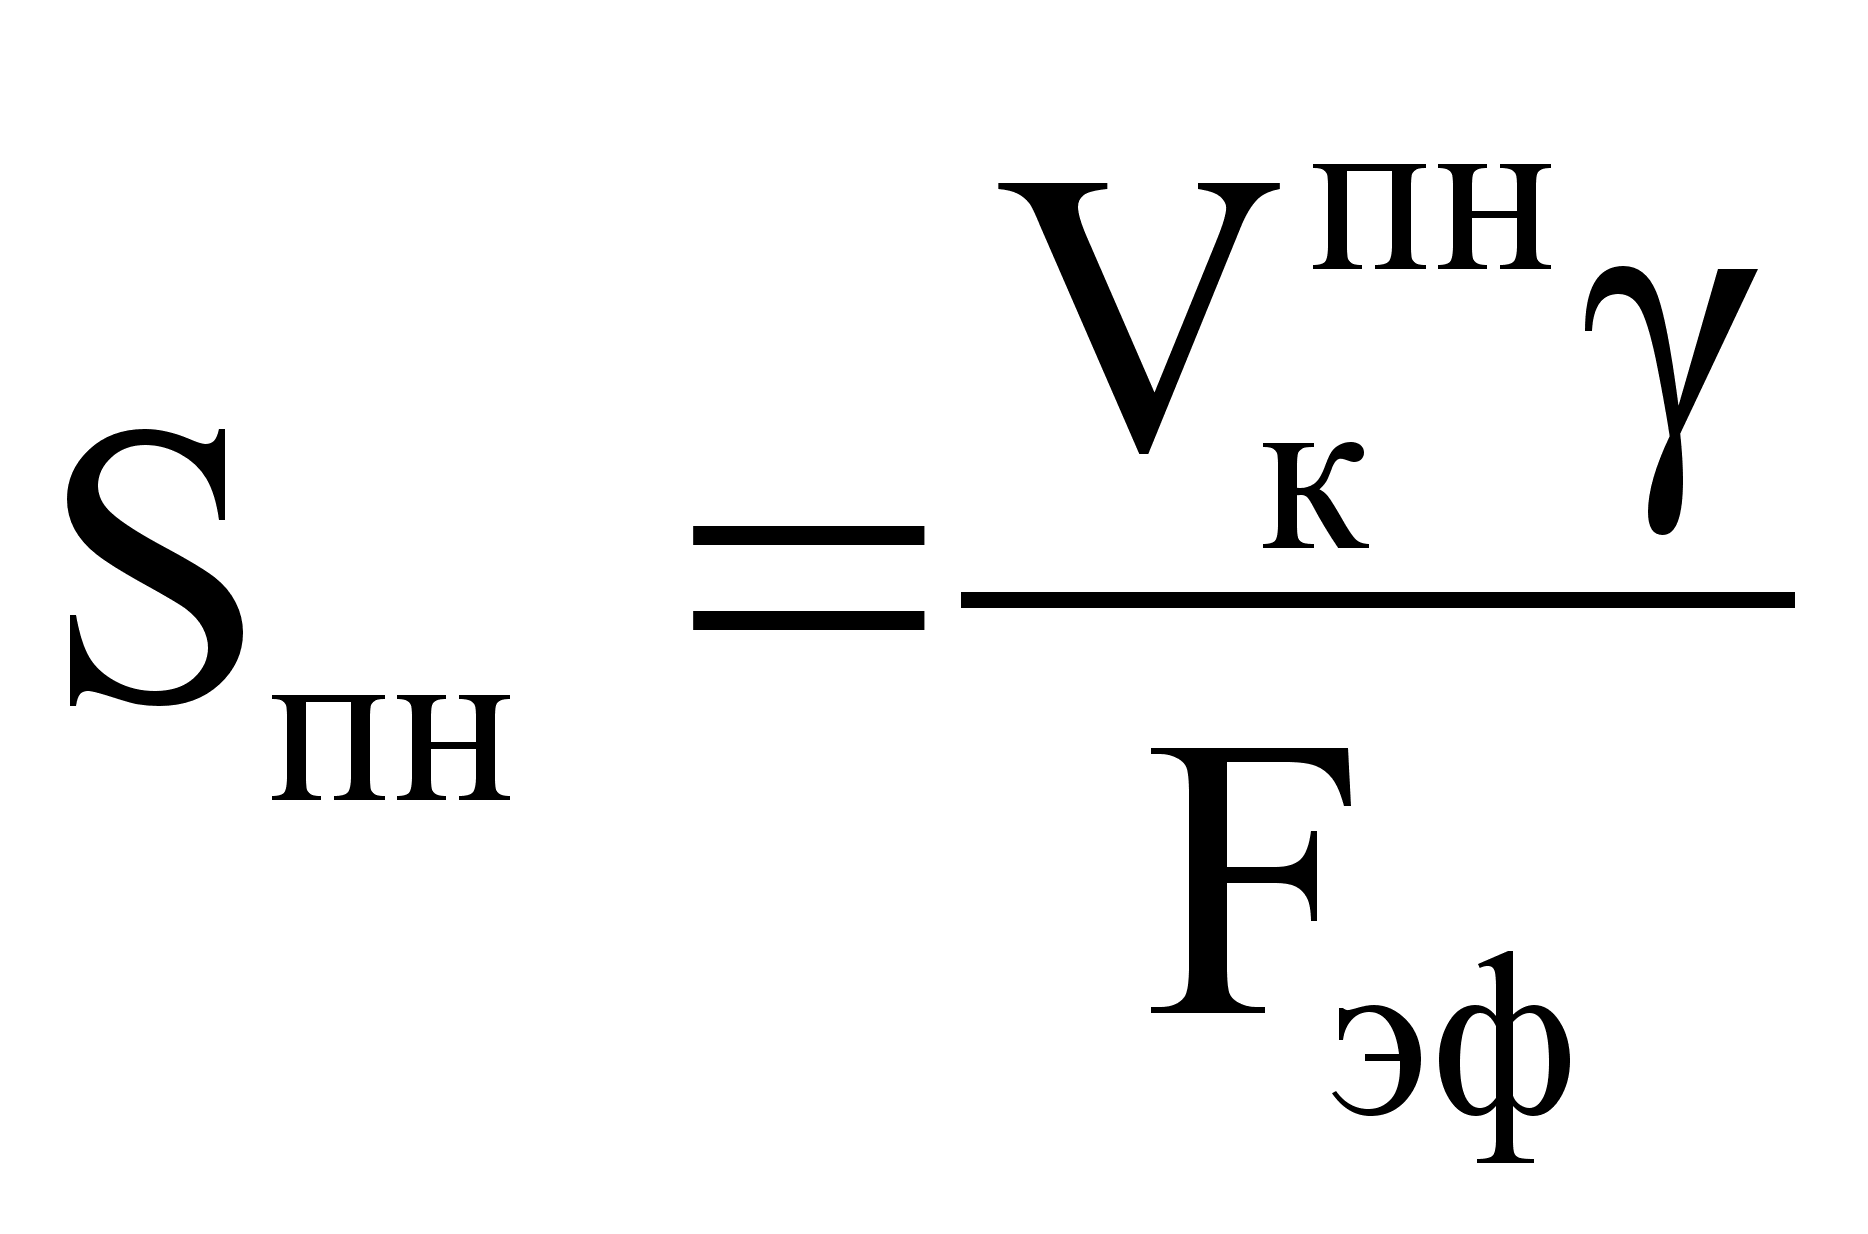
,где Vкпн - суммарная трудоемкость капитального ремонта пневматических приборов в течение года, чел - ч;
γ - удельный вес трудоемкости ремонтных операций, производимых с помощью стенда, в общей трудоемкости капитального ремонта прибора (γ = 0,2);
Fэф - эффективный фонд времени работы одного стенда в течение года, (принимать тот же фонд времени, что и для поверочного стенда).
Sэл =0,5511
Sпн =0,311
Для своевременной замены вышедших из строя приборов новыми цех должен располагать запасом резервных приборов. В проекте запас резервных приборов устанавливается по каждому наименованию в размере 15% от количества приборов данного наименования, установленных в основных цехах.
Для обеспечения возможности поверки всех основных типов приборов и автоматических регуляторов на месте их установки в процессе технического обслуживания цех КИП и А должен располагать контрольными приборами лабораторного типа. Номенклатура дорогостоящих приборов приведена в табл. 7. Одновременно в табл. 7 определяется общая стоимость контрольных приборов.
Номенклатура контрольных приборов и расчет их стоимости
Таблица 7
|
№ п/п |
Наименование контрольных приборов |
Количество, шт |
Цена за штуку, руб |
Стоимость всего, руб |
||||
|
1 |
Прибор системы Петрова ППР-2М |
3 |
1400 |
4200 |
||||
|
2 |
Прибор универ- сальный УПИП-60М |
2 |
1256 |
2512 |
||||
|
3 |
Лабораторный ампер- вольтметр Ц4311 |
2 |
1020 |
2040 |
||||
|
4 |
Мегомметр М127 |
2 |
720 |
1440 |
||||
|
5 |
Контрольный манометр МП4-V |
3 |
800 |
2400 |
||||
|
Итого: |
12592 |
2.2. Оборудование для изготовления запасных частей
Расчет оборудования, потребного для изготовления запасных частей, производится на основе норм штучно-калькуляционного времени на операцию и оформляется в табл.8.
Норма штучно-калькуляционного времени на отдельную операцию для каждого наименования деталей (tкшт) рассчитывается по формуле:
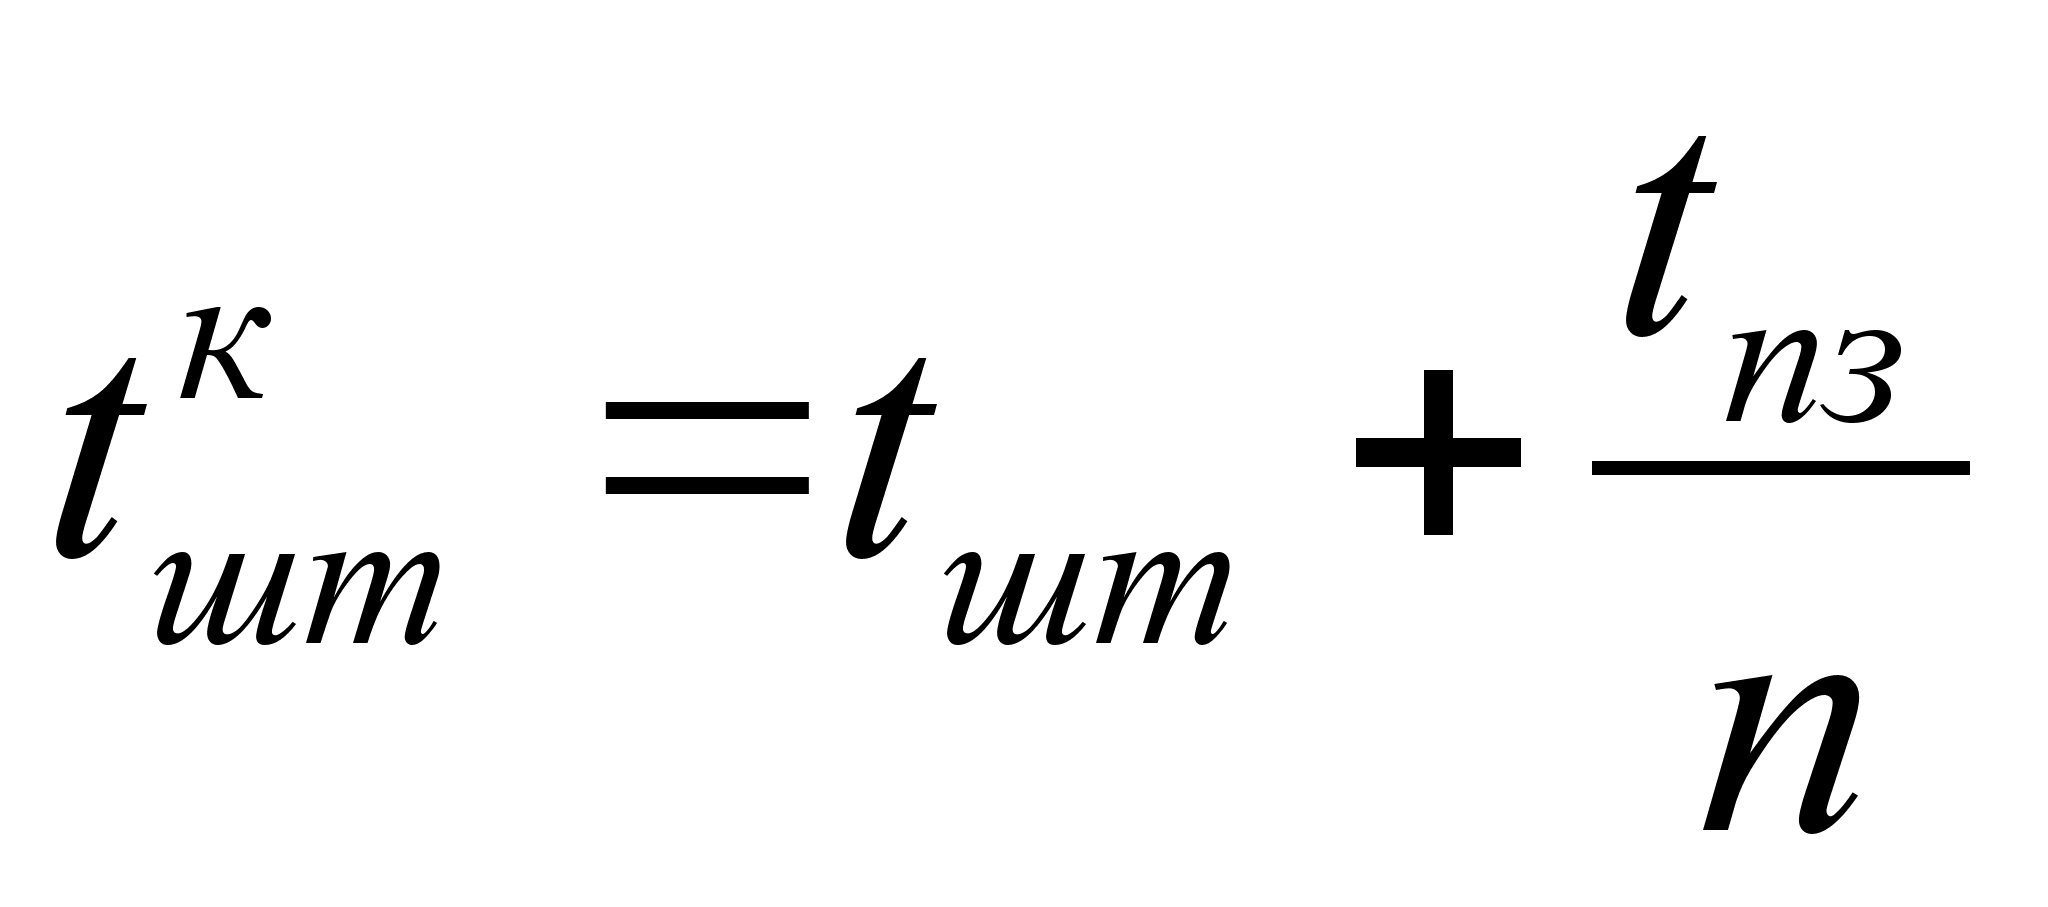
,где tшт - норма штучного времени на операцию, мин;
tпз- норма подготовительно-заключительного времени по данной операции на партию деталей, мин;
n - нормальный размер обрабатываемой партии, шт.
В табл.8 трудоемкость производственной программы рассчитывается в пооперационном разрезе, т.е. раздельно для каждого типоразмера оборудования. При этом трудоемкость операций, не требующих для своего выполнения оборудования, в расчет не принимается. Типоразмер оборудования в табл.7 указывается по данным технологических карт.
Расчет производится в следующей последовательности. Определяется суммарная трудоемкость обработки годовой программы деталей по каждому типоразмеру станков сначала в нормо-минутах, затем в нормо-часах. Потребный фонд времени на программу в станко-часах по каждому типоразмеру оборудования определяется делением трудоемкости производственной программы в нормо-часах на плановый коэффициент выполнения норм, который приводится в индивидуальном задании. Затем рассчитывается эффективный фонд времени работы единицы оборудования в течение года. Этот фонд времени определяется на основе номинального фонда времени (Fн), который рассчитывается по формуле:
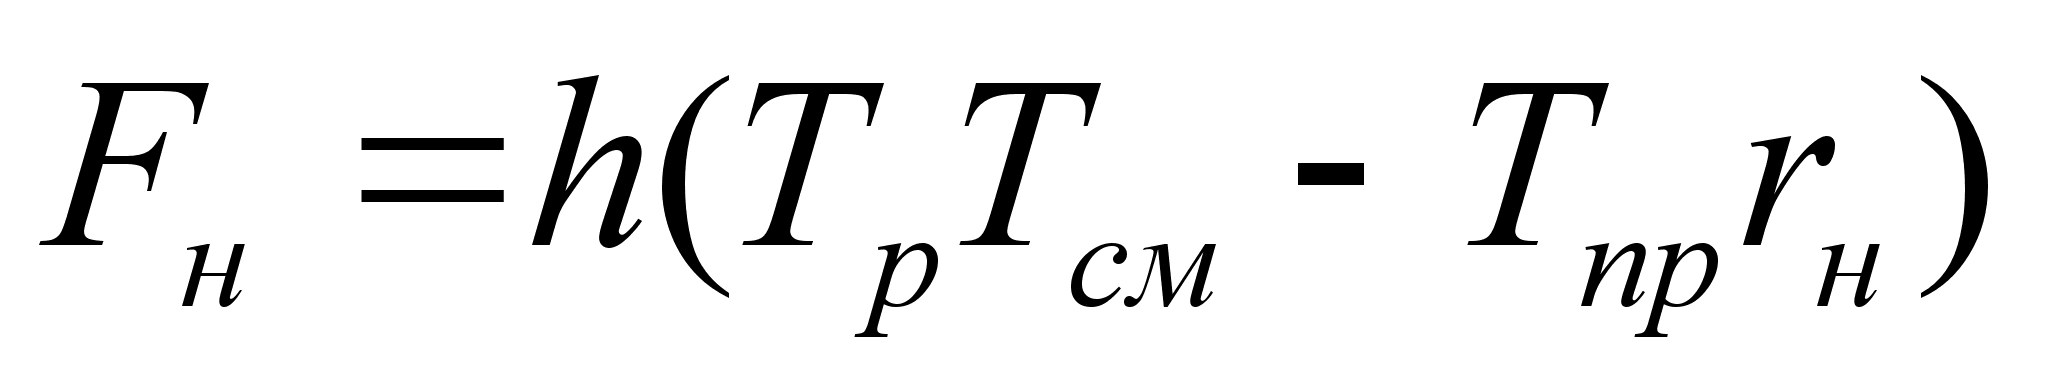
,где h - количество рабочих смен в сутки.
Эффективный фонд времени (Fэф) определяется по формуле:
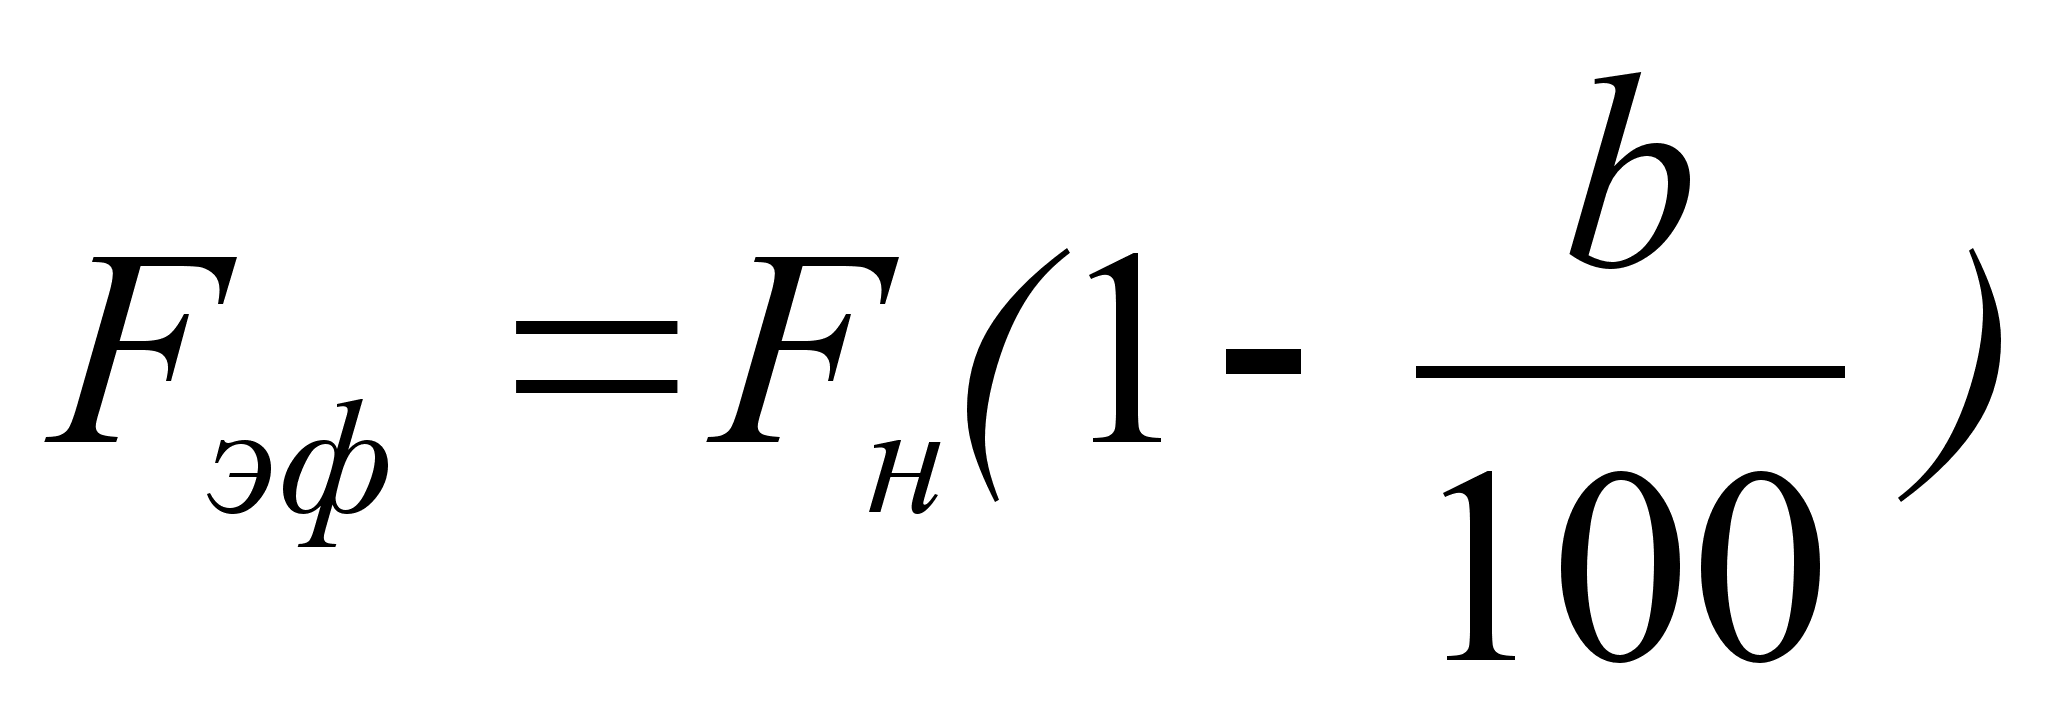
,где b - процент потерь рабочего времени на плановый ремонт.
Определив потребный фонд времени на программу в станко-часах по каждому типоразмеру оборудования (Q) и эффективный фонд времени единицы оборудования (Fэф), рассчитываем потребное количество оборудования (Rр) по формуле:
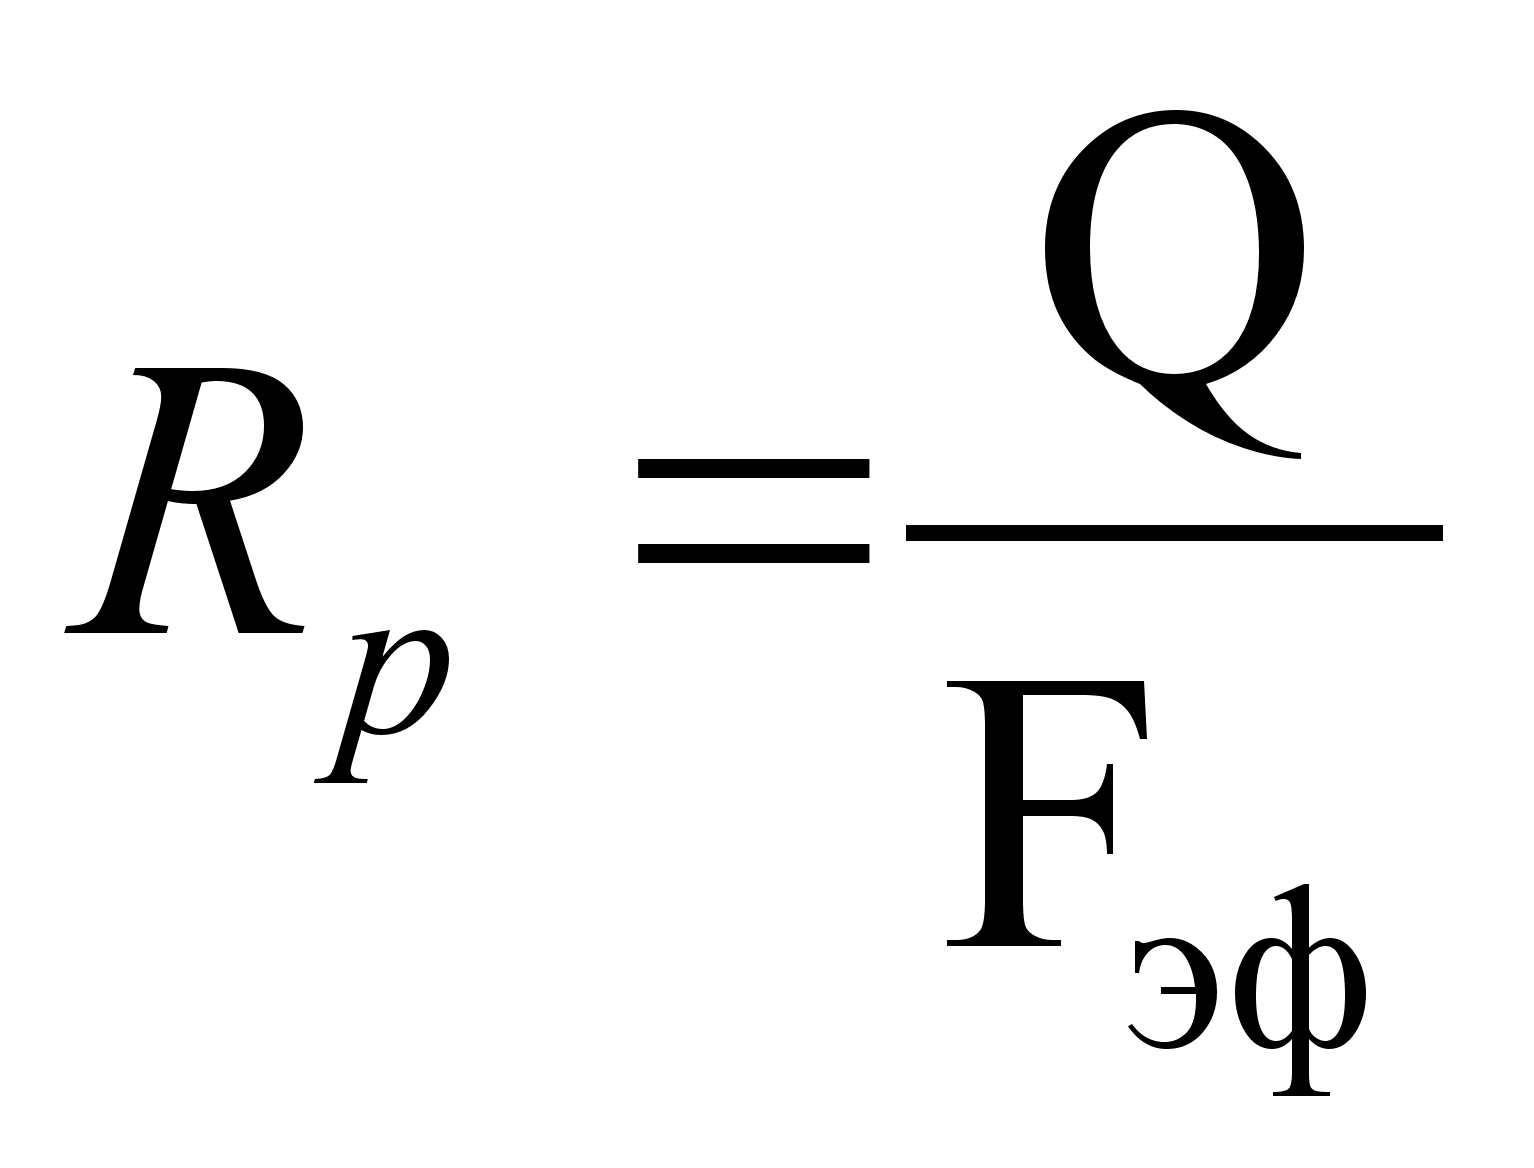
Расчетное количество оборудования получается, как правило, дробным числом. Поэтому по каждой операции устанавливается принятое количество оборудования. Для этого дробное число округляется до целого в сторону большего. В то же время при установлении принятого количества оборудования допускается перегрузка оборудования в небольших пределах. Поэтому, если расчетное количество оборудования не более чем на 5 - 6% превышает целое, то его округляют до ближайшего меньшего числа. Процент загрузки оборудования (Рз) для каждого типоразмера оборудования рассчитывается по формуле:
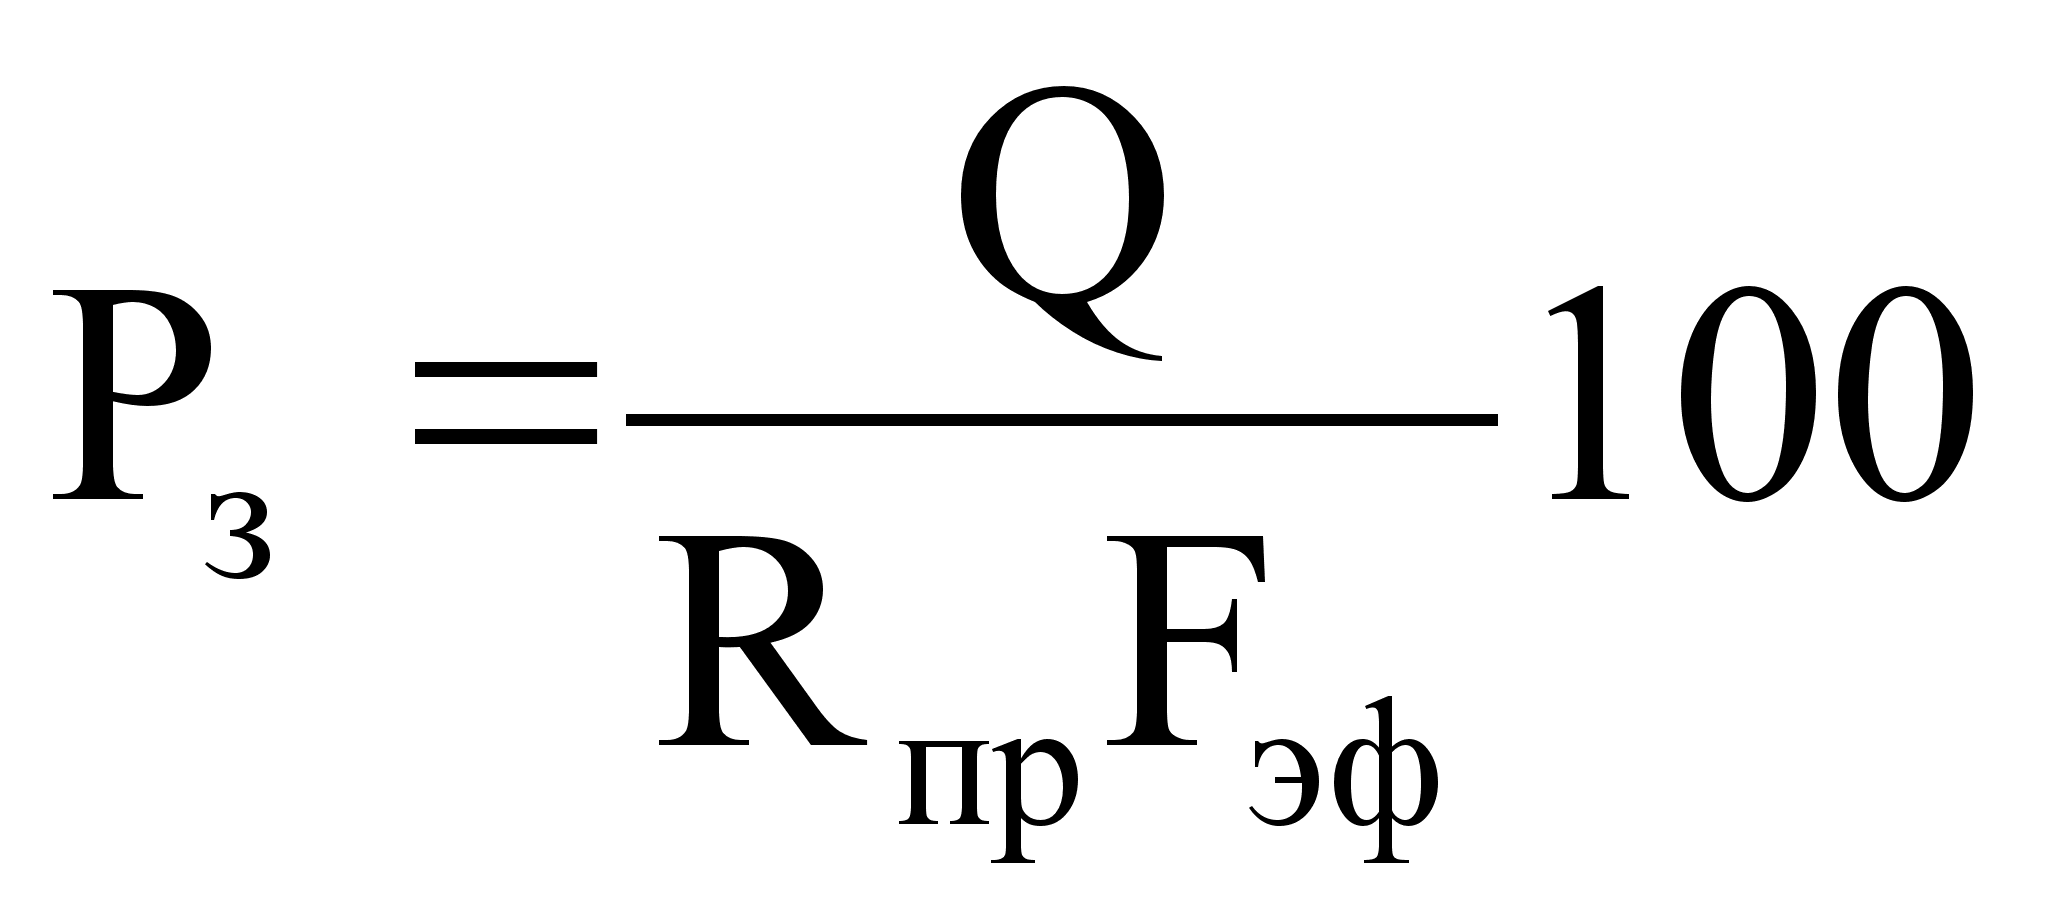
где Rпр - принятое количество оборудования.
В целом же для металлообрабатывающего оборудования планируемый процент загрузки определяется по формуле:
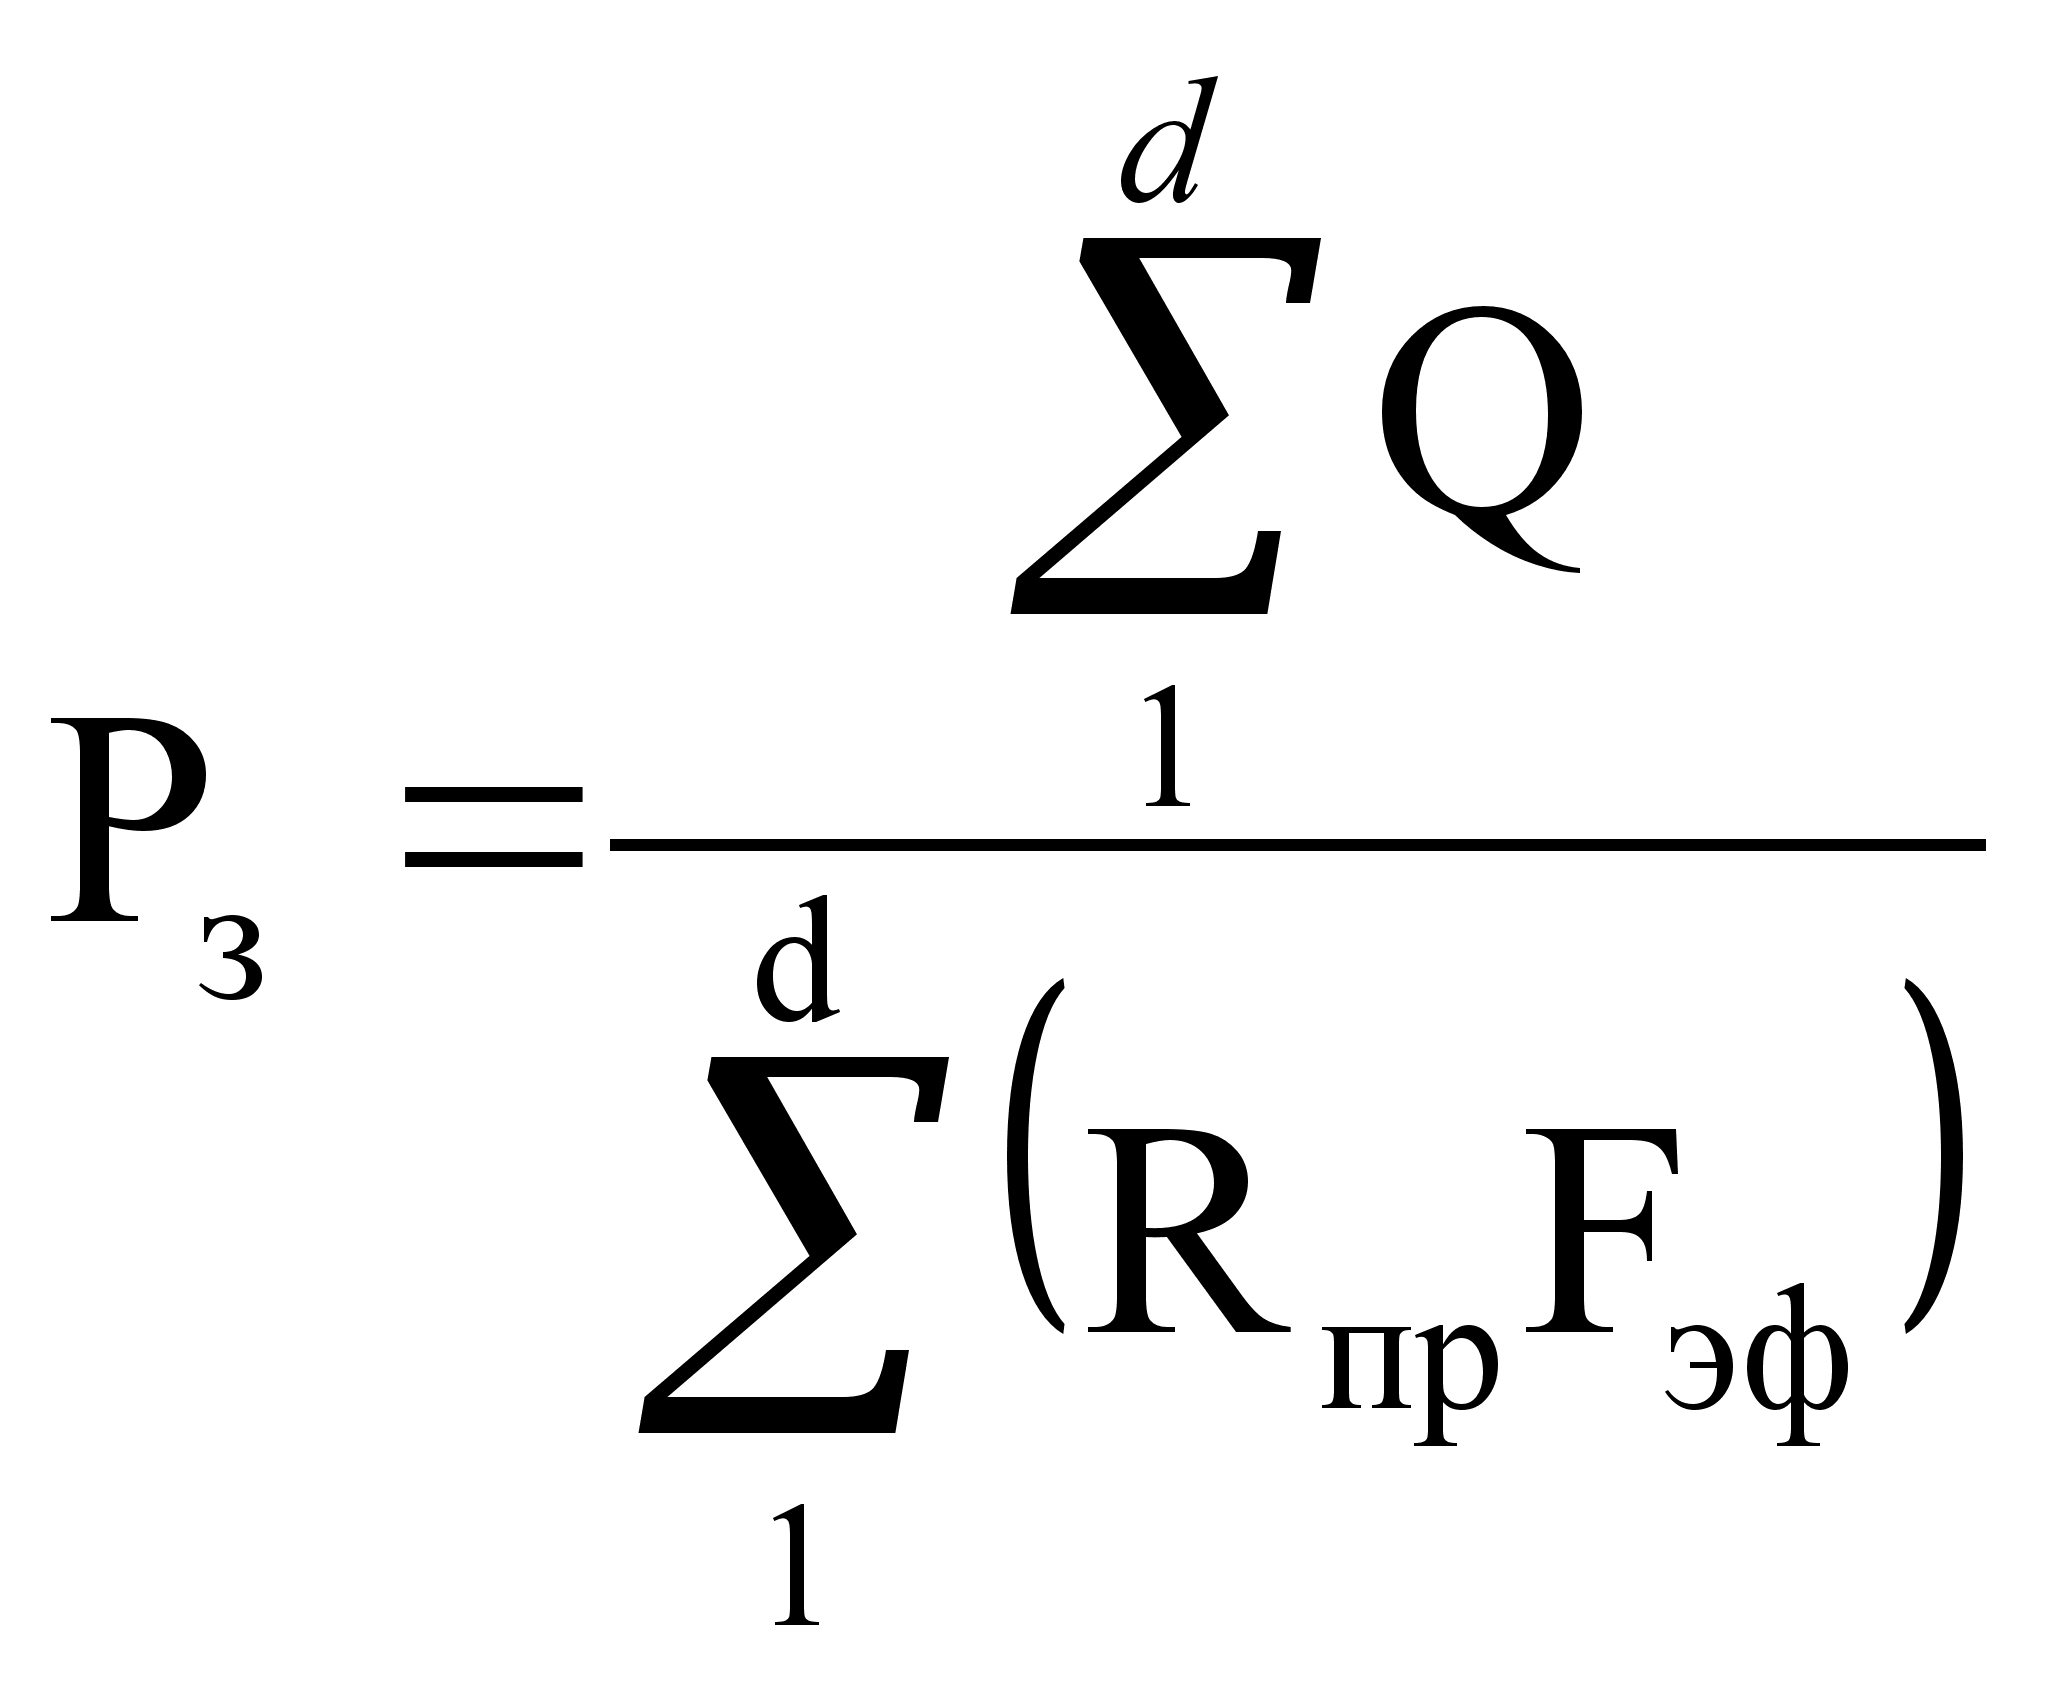
где
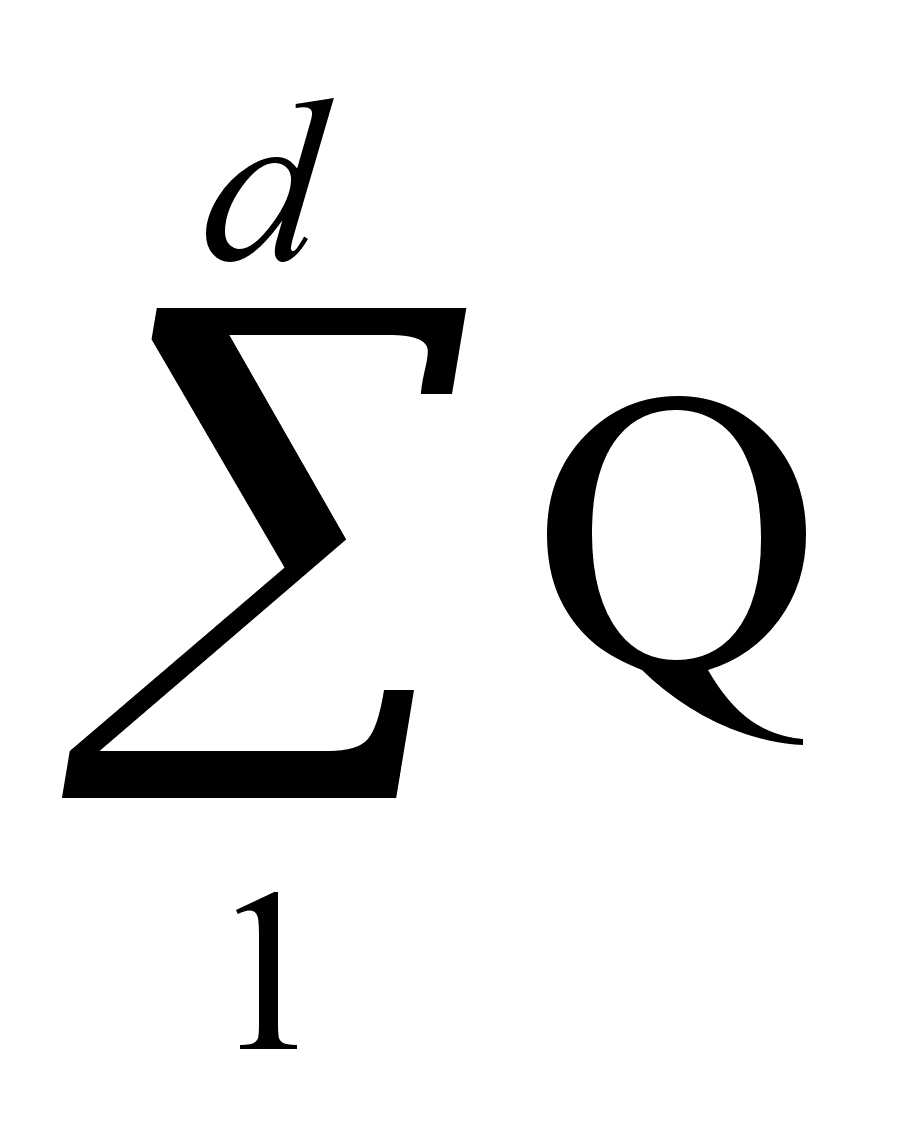 - потребный
фонд времени
на годовую
программу по
всем d
типоразмерам
оборудования,
станко-часы;
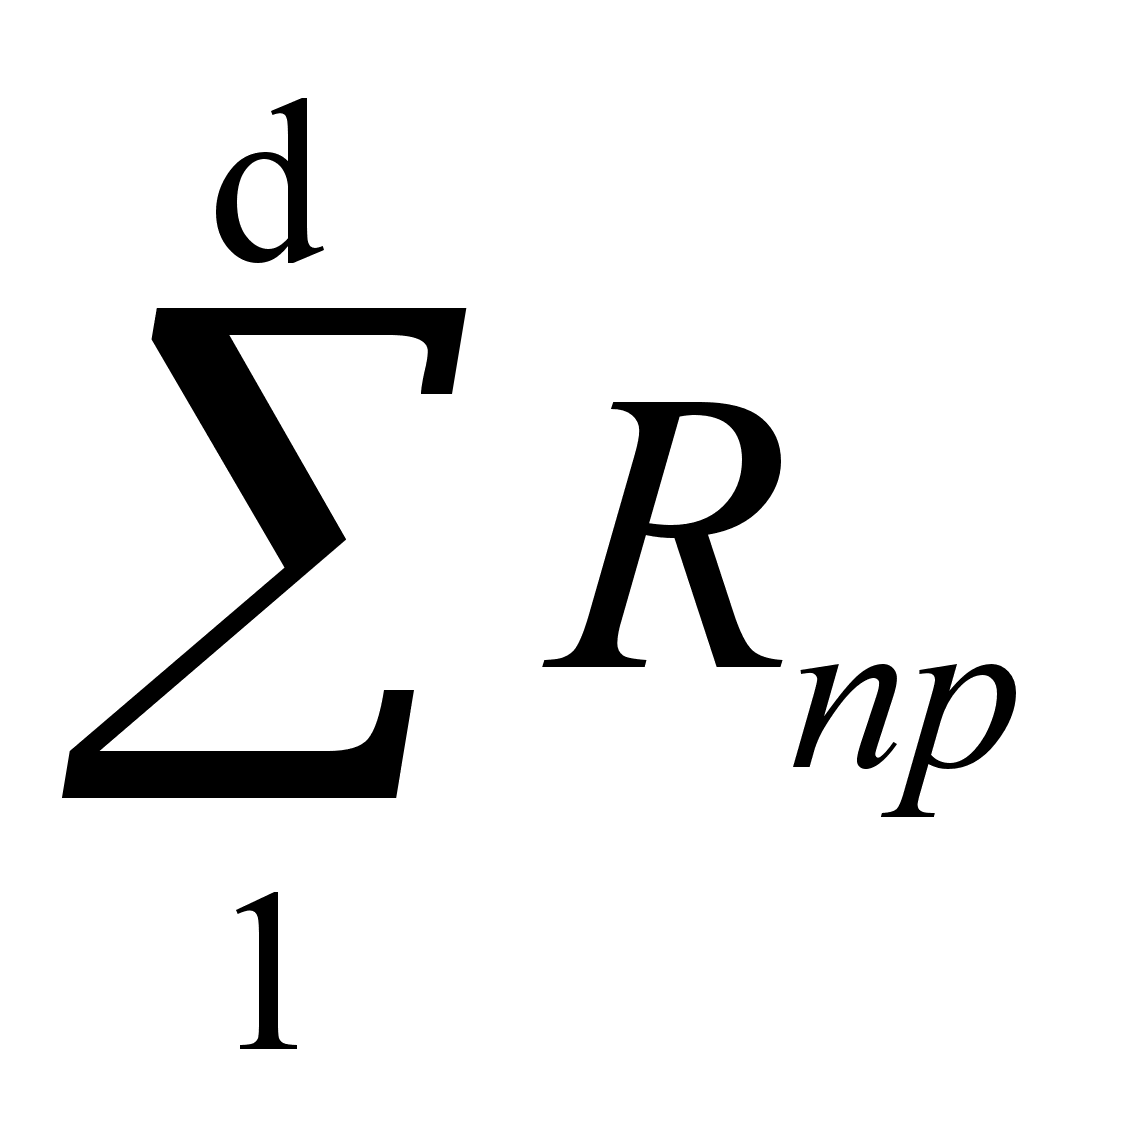 -
принятое количество
оборудования
по всем d
типоразмерам;
Расчет потребности в оборудовании для изготовления запасных частей таблица 8 |
|||||||||||||||||||
|
№ п/п |
Наименование деталей |
Годовая программа, шт |
Трудоемкость обработки по типоразмерам оборудования |
||||||||||||||||
|
номер операции |
плита |
номер операции |
ГФ-1 |
номер операции |
плита |
номер операции |
СВС-1 |
номер операции |
СТВ-1 |
||||||||||
|
штучно-калькуляционное время, мин |
штучно-калькуляционное время, мин |
штучно-калькуляционное время, мин |
штучно-калькуляционное время, мин |
штучно-калькуляционное время, мин |
|||||||||||||||
|
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
||||||||||
|
1 |
2 |
3 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
17 |
18 |
19 |
20 |
21 |
||
|
1 |
Деталь №1 |
7800 |
1 |
20,1 |
156520 |
2 |
10,0 |
78364 |
3 |
15,1 |
117416 |
4 |
7,0 |
54964 |
|||||
|
2 |
Деталь №2 |
6072 |
3 |
12,1 |
73592,6 |
2 |
8,1 |
49183,2 |
1 |
10,1 |
61529,6 |
||||||||
|
1) |
Итого в нормо-минутах |
156520 |
151956,64 |
117416 |
104147,2 |
61529,6 |
|||||||||||||
|
2) |
Итого в нормо-часах |
2608,7 |
2532,6 |
1956,9 |
1735,8 |
1025,5 |
|||||||||||||
|
3) |
Плановый коэффициент выполнения норм |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
|||||||||||||
|
4) |
Итого потребный фонд времени на программу в станко-часах |
2371,5 |
2302,4 |
1779,0 |
1578,0 |
932,3 |
|||||||||||||
|
5) |
Эффективный фонд времени работы оборудования, ч |
1952,16 |
1952,16 |
1952,16 |
1952,16 |
1952,16 |
|||||||||||||
|
6) |
Расчетное количество оборудования |
1,2 |
1,2 |
0,9 |
0,8 |
0,5 |
|||||||||||||
|
7) |
Принятое количество оборудования |
2 |
2 |
1 |
1 |
1 |
|||||||||||||
|
8) |
Процент загрузки оборудования |
60,7 |
59,0 |
91,1 |
80,8 |
47,8 |
|||||||||||||
Пример расчета потребности станка токарно-винторезного СТВ-1:
FН=1*(250*8-8*1)=1992 ч;
Fэф=1992(1-2/100)=1952.16 ч;
Q=932,3 станко-часов
Rp=932,3/1952.16 =0.5
Rпр1
PЗ=Q/Rпр*Fэф=47,8%
В целом для металлообрабатывающего оборудования планируемый процент загрузки:
РЗ=(2371,5+2302,4+1779+1578932,3)*100/((2+2+1+1+1)*1952,16)=65,6%
3. Расчет численности работников
3.1. Разработка баланса рабочего времени на одного списочного работника
Баланс рабочего времени разрабатывается для определения числа часов, подлежащих отработке в плановом периоде одним списочным рабочим.
Разработка баланса рабочего времени проводится раздельно для дежурных слесарей, работающих на постах цеха КИП и А в основных цехах, и для ремонтного персонала, работающего непосредственно в цехе КИП и А. Дежурные слесари обслуживают производство с непрерывным режимом работы, поэтому их работа организуется по 4-бригадному графику сменности с 8 часовыми сменами. Все остальные рабочие работают в условиях прерывного производства по 5 дней в неделю с продолжительностью рабочей смены 8 ч.
Баланс разрабатывается в такой последовательности: сначала определяются номинальный и эффективный фонды времени в днях, а затем - эффективный фонд времени в часах. Номинальный фонд времени в днях (ВН) рассчитывается по формуле:
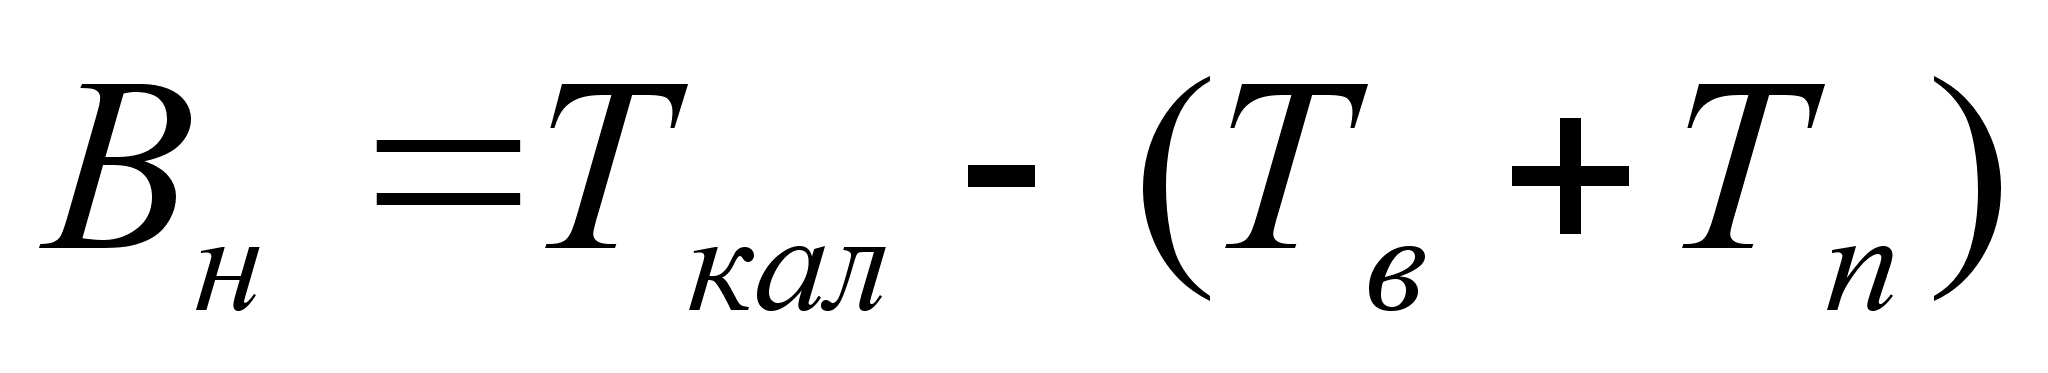
где ТКАЛ = 365 - число календарных дней в году;
ТВ = 102 - число выходных дней в году;
ТП = 11 - число праздничных дней в году.
Вн =365-(102+11 )= 252 дн.
В производстве с прерывным режимом работы значения ТВ и ТП определяются по календарю. В число выходных дней включаются субботы и воскресенья.
В производстве с непрерывным режимом работы при расчете номинального фонда времени из календарного времени исключаются только выходные дни по графикам сменности.
При 4-бригадном графике таких дней будет 91 (365/4).
ВН =3б5-91=274дн.
Эффективный
фонд времени
в днях (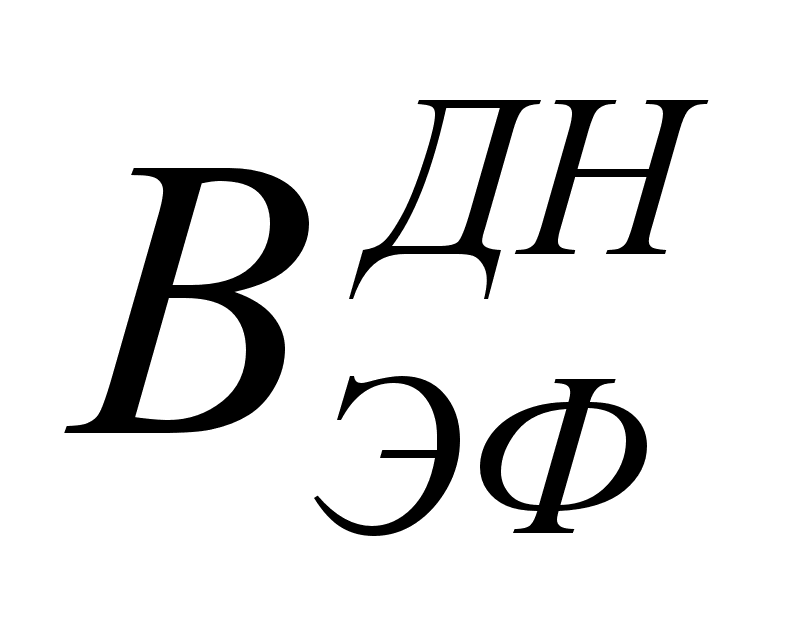 )
определяется
по формуле:
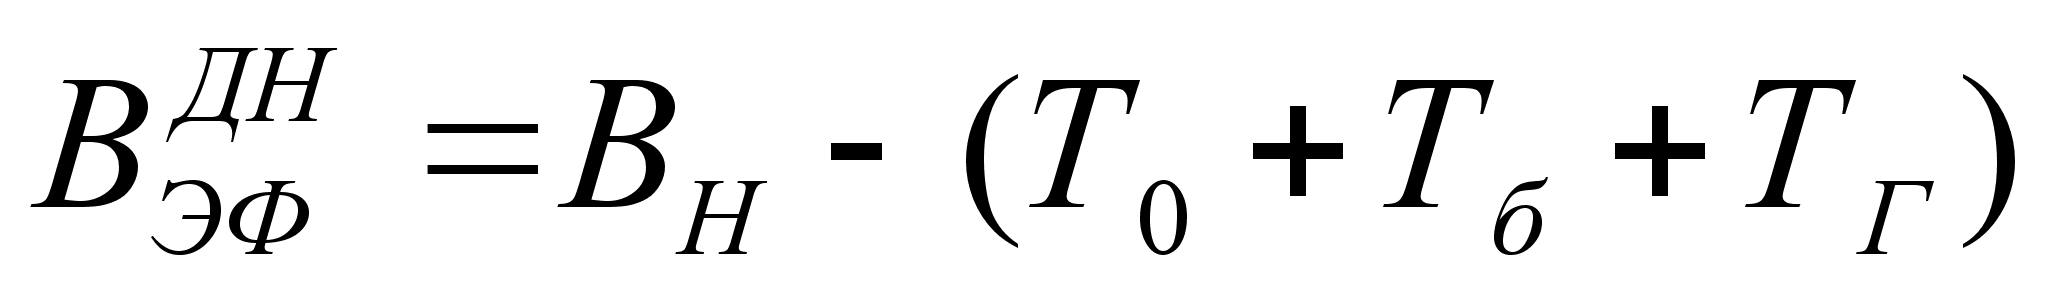
где Т0 - среднее число дней отпуска в году;
Тб - число дней неявок по болезни и отпуска в связи с родами;
ТГ - число дней неявок в связи с выполнением гос. обязанностей.
Значения Т0, Тб и ТГ принимаем То = 20дней; Тб = 9 дней; Тг = 2 день.
Для
периодического
режима работы:
= 252-(20 + 9 + 2)=220дн
Для
непрерывного
режима работы:
=
274-(20 + 9 + 1)=244 дн
Эффективный
фонд времени
в часах ()
определяется
следующим
образом:
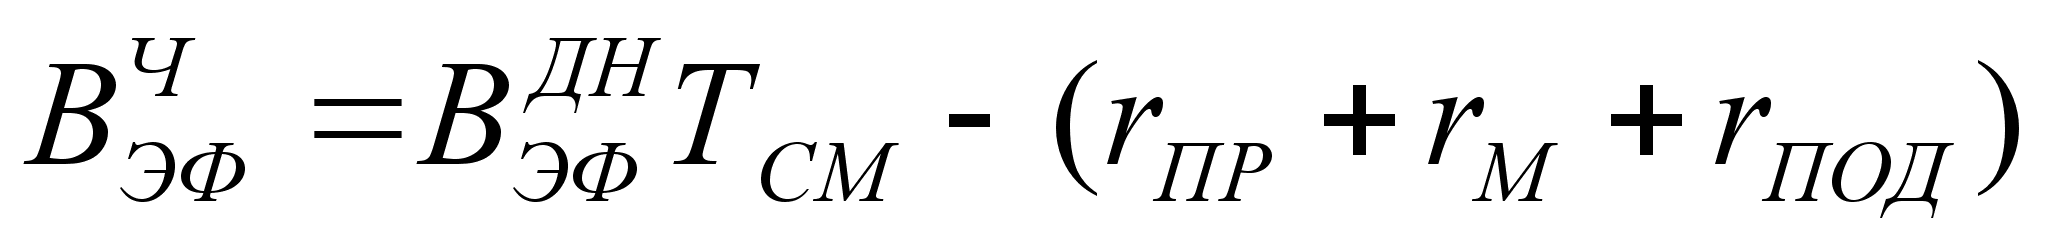
где ТСМ - продолжительность рабочей смены;
rПР - сокращение рабочей смены в предпраздничные дни, (планируется только для условий прерывного режима работы);
rМ и rПОД - сокращение рабочего дня для кормящих матерей и подростков в расчете на одного списочного рабочего, ч.
Общее количество предпраздничных рабочих дней определяется по календарю. В эти дни продолжительность рабочей смены сокращается на 1 час.
Для
периодического
режима работы:
=
220 * 8 - 10 - 10 - 10 = 1732
ч
Для
непрерывного
режима работы:
=
244 * 8 = 1952 ч
Итоги расчета эффективного фонда времени сведены в табл 8. Средняя продолжительность рабочей смены определяется делением эффективного фонда времени в часах на эффективный фонд времени в днях.
Баланс рабочего времени
Таблица 9
|
Показатели |
Режим работы |
|
|
периодический |
непрерывный |
|
|
Календарный фонд времени, дни |
365 |
365 |
|
Нерабочие дни всего |
115 |
91 |
|
в том числе |
||
|
выходные |
104 |
91 |
|
праздничные |
11 |
0 |
|
Номинальный фонд времени дни |
250 |
274 |
|
Целодневные невыходы на работу всего |
30 |
30 |
|
в том числе |
||
|
отпуска |
20 |
20 |
|
болезни |
9 |
9 |
|
выполнение гособязанностей |
1 |
1 |
|
Эффективный фонд времени, дни |
220 |
244 |
|
Внутрисменные потери рабочего времени всего, часы |
28 |
0 |
|
в том числе |
||
|
в предпраздничные дни |
8 |
0 |
|
для кормящих матерей |
10 |
0 |
|
для подростков |
10 |
0 |
|
Эффективный фонд времени, часы |
1732 |
1952 |
|
Номинальная продолжительность смены, ч |
8 |
8 |
|
Средняя продолжительность смены , часы |
7,87 |
8 |
3.2. Численность слесарей КИП
Определение численности слесарей КИП производится на основе трудоемкости производственной программы цеха, рассчитанной в пунктах 2.2 и 2.3 и оформлена в виде табл.9.
Исходя из трудоемкости технического обслуживания и текущих ремонтов определяется численность дежурных слесарей в группе эксплуатации (на постах цеха КИП и А в производственных цехах). Численность же слесарей КИП в ремонтных мастерских и поверочной лаборатории цеха КИП и А рассчитывается на основе трудоемкости капитального ремонта, монтажа и поверок. Расчетное количество рабочих по разрядам определяется делением трудоемкости работ определенного разряда на эффективный фонд времени одного списочного рабочего. Для определения принятого количества рабочих расчетное количество, рабочих округляется до целого числа, при этом допускается передача части работ более низкого разряда слесарям более высокого разряда.
3.3. Численность рабочих-металлистов
Численность рабочих-металлистов определяется на основе трудоемкости изготовления запасных частей и оформлена в виде табл. 10.
Перечень
требующихся
профессий и
их разряды
установлены
по данным
технологических
карт на обработку
деталей. По
каждой профессии
определенного
разряда расчетное
количество
рабочих (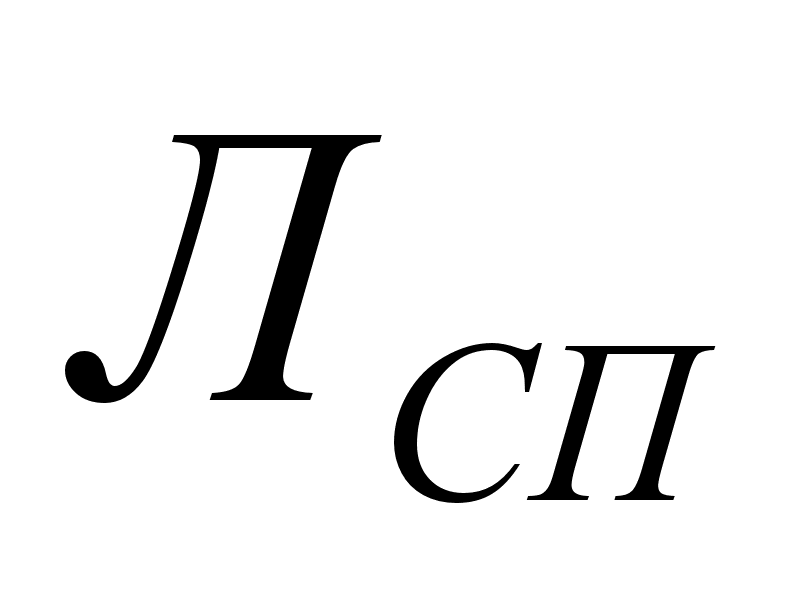 )
определяется
по формуле:
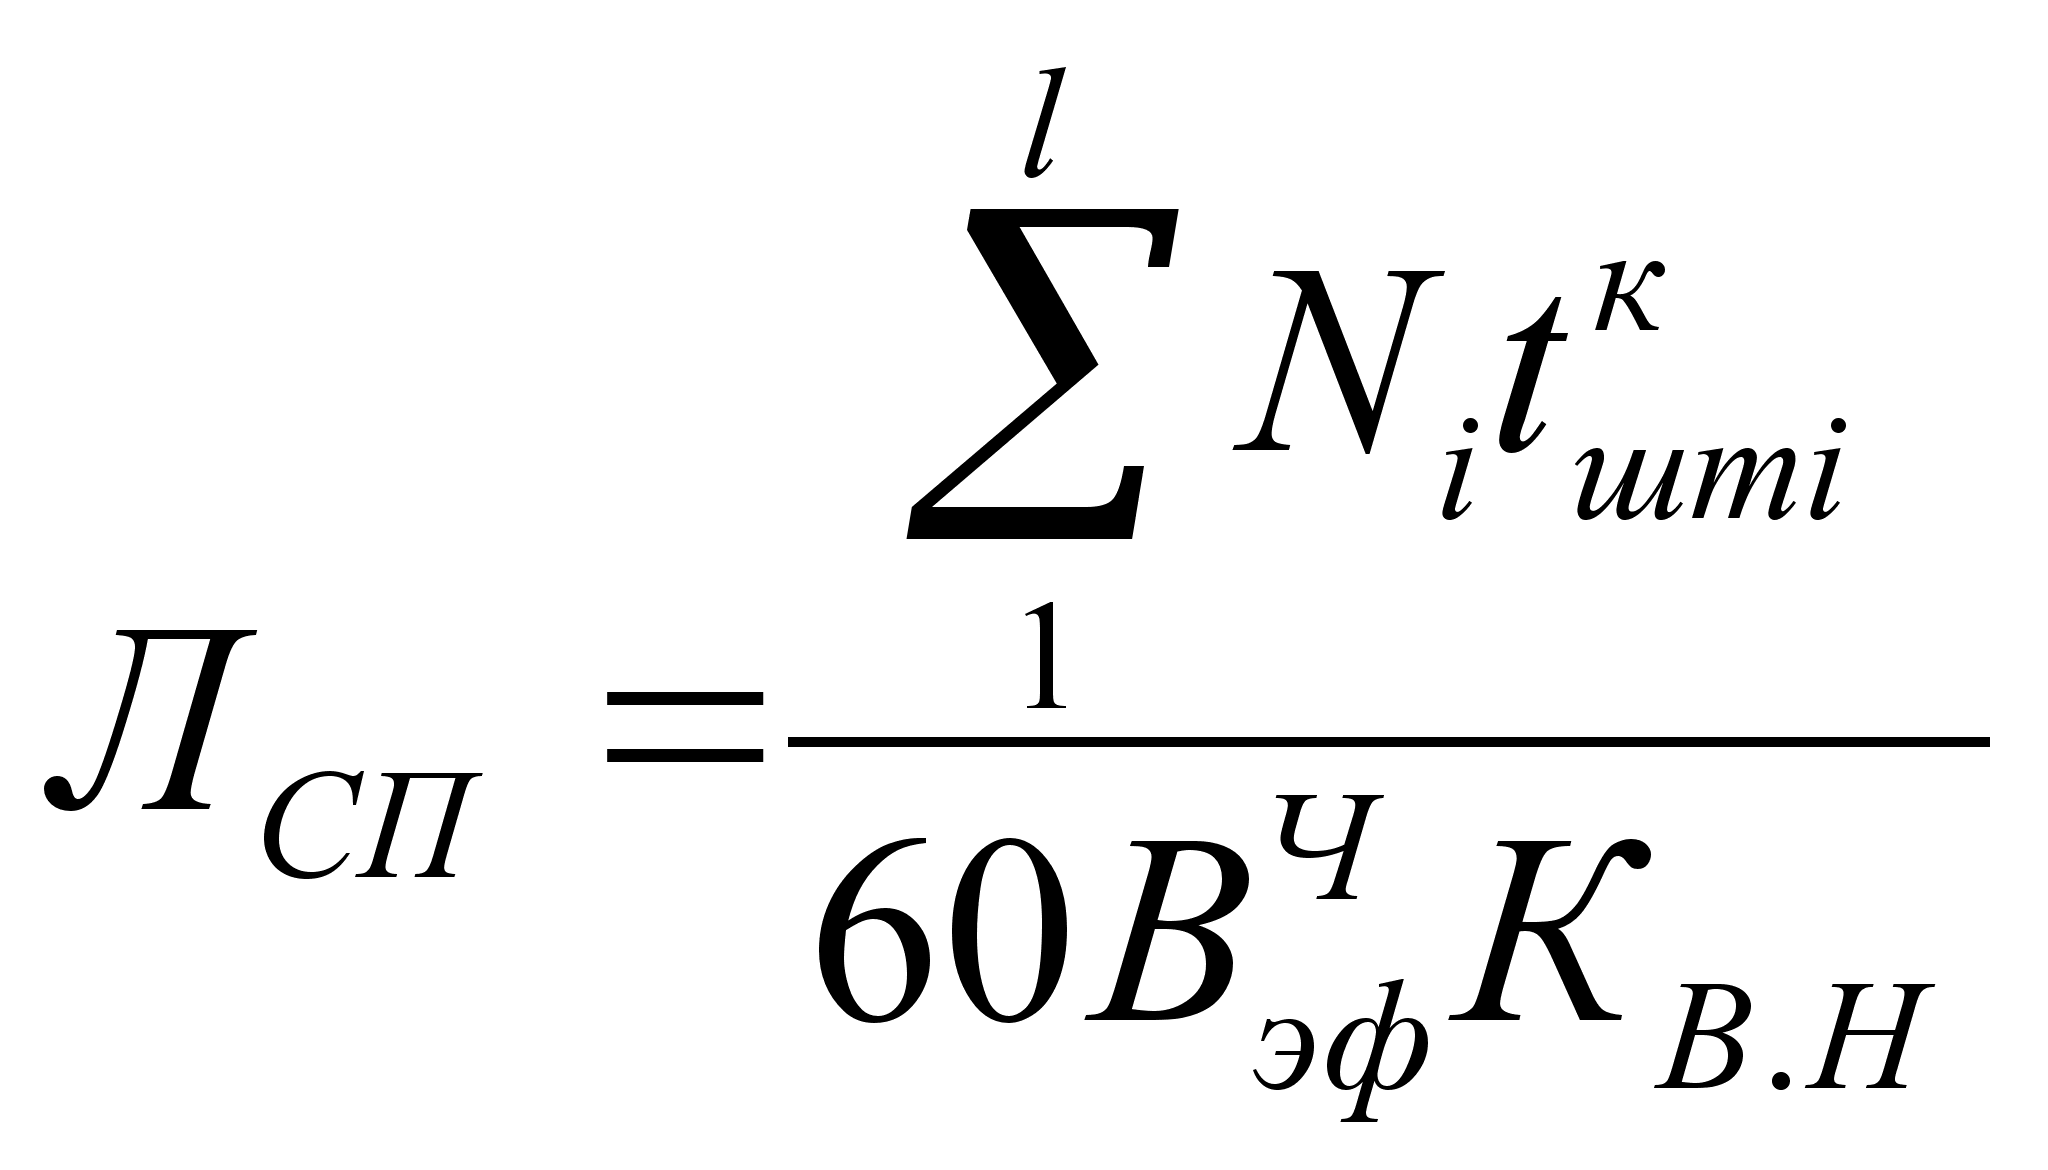
где Ni - количество деталей i - го наименования в годовой производственной программе, шт. (i= 1,2,3,...,l);
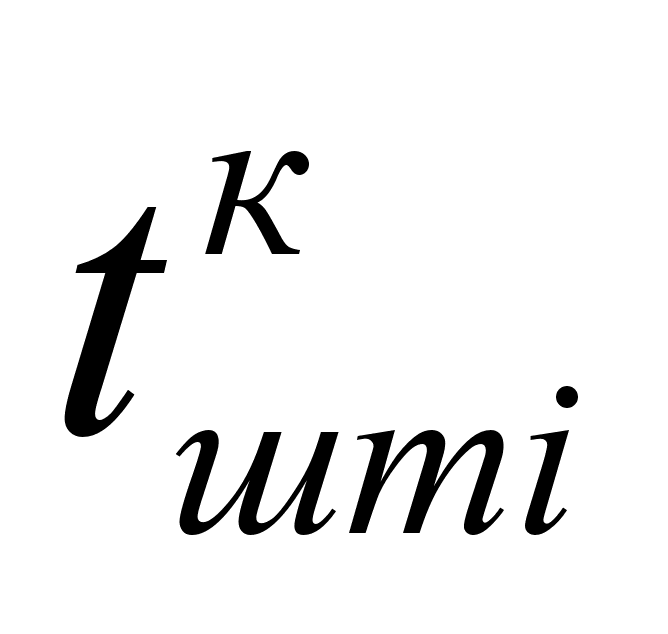 - норма
штучно-калькуляционного
времени на i-ю
операцию, мин;
60 - количество минут в часе;
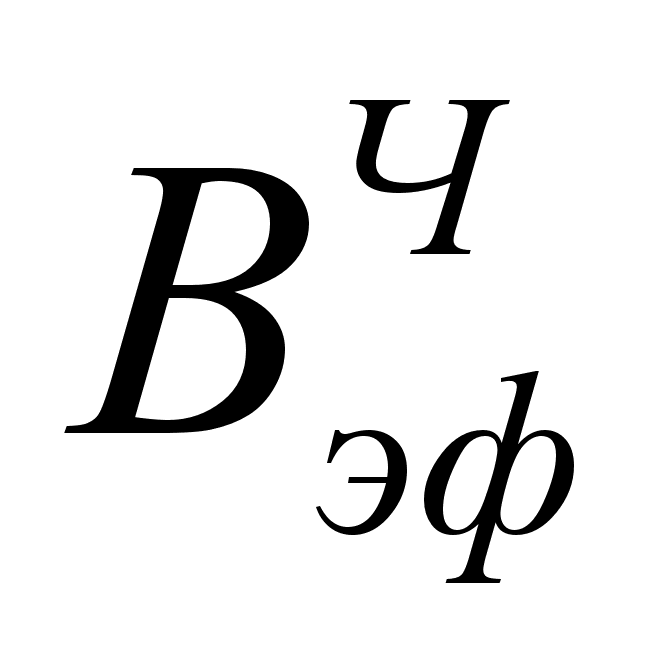 -
эффективный
фонд времени
одного списочного
рабочего, ч;
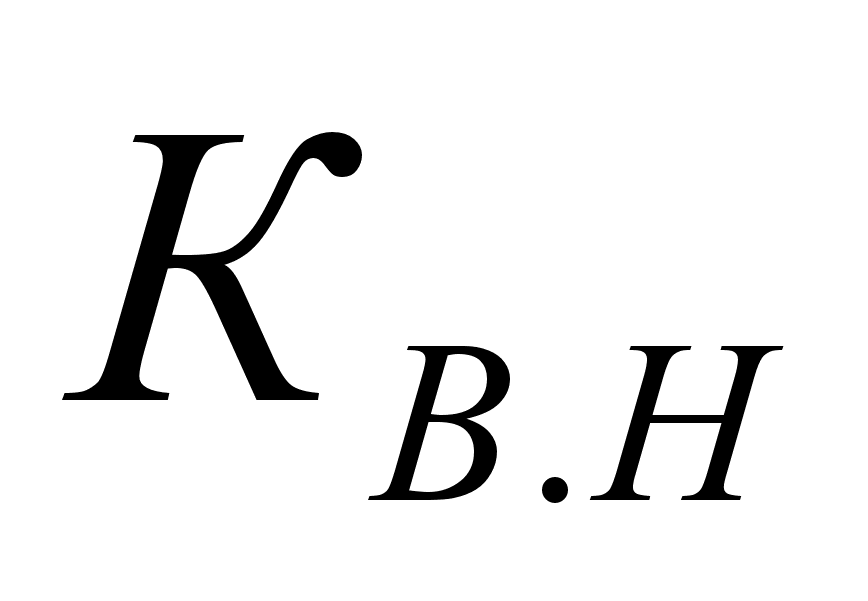 =1,3
- планируемый
коэффициент
выполнения
норм времени.
Для определения принятого количества рабочих расчетное количество рабочих округляется до целого числа. При округлении допускается следующее совмещение профессий (передача работ):
а) работы более низкого разряда в пределах одной профессии передаются работникам более высокого разряда (в пределах двух смежных разрядов);
б) работа разметчика передается слесарю и наоборот; работа расточника передается токарю и наоборот.
Расчет численности слесарей КИП
Таблица 10
|
Наименования приборов |
Технологическое обслуживание |
Текущие ремонты |
Капитальные ремонты |
Поверки |
Монтажные работы, пуск и наладка |
|||||
|
трудоемкость чел*ч |
разряд работ |
трудоемкость чел*ч |
разряд работ |
трудоемкость чел*ч |
разряд работ |
трудоемкость чел*ч |
разряд работ |
трудоемкость чел*ч |
разряд работ |
|
|
термометры |
1576,8 |
3 |
388,8 |
4 |
985,0 |
5 |
168,5 |
5 |
||
|
термопары |
14191,2 |
5 |
77,8 |
6 |
194,4 |
4 |
25,9 |
6 |
||
|
манометры |
3416,4 |
3 |
388,8 |
4 |
1404,0 |
4 |
108,0 |
5 |
||
|
тягомеры и напоромеры |
1314,0 |
3 |
151,2 |
4 |
604,8 |
4 |
432,0 |
5 |
||
|
уровнемеры электронные |
4047,1 |
3 |
332,6 |
5 |
740,9 |
5 |
393,1 |
6 |
||
|
дифференциальные манометры |
919,8 |
3 |
136,1 |
5 |
211,7 |
5 |
151,2 |
5 |
||
|
приборы типа "Э" |
3462,4 |
4 |
920,7 |
5 |
234,4 |
5 |
250,3 |
6 |
||
|
приборы типа ЭВП |
2956,5 |
4 |
891,0 |
6 |
259,2 |
6 |
242,2 |
6 |
||
|
манометры кольцевые |
162 |
5 |
||||||||
|
расходомеры |
153 |
5 |
||||||||
|
Итого трудоемкость чел.ч |
31884,2 |
3287,0 |
4634,3 |
1771,2 |
315,0 |
|||||
|
по разрядам |
||||||||||
|
III разряд |
11274,1 |
0,0 |
0,0 |
0,0 |
0,0 |
|||||
|
IV разряд |
6418,9 |
928,8 |
2203,2 |
0,0 |
0,0 |
|||||
|
V разряд |
14191,2 |
1389,4 |
2171,9 |
859,7 |
315,0 |
|||||
|
VI разряд |
0,0 |
968,8 |
259,2 |
911,5 |
0,0 |
|||||
|
Эффективный фонд времени одного списочног рабочего чел.ч |
1952 |
1952 |
1732 |
1732 |
1732 |
|||||
|
Расчетное количество рабочих всего |
16,3 |
1,7 |
2,7 |
1,0 |
0,2 |
|||||
|
по разрядам |
||||||||||
|
III разряд |
5,8 |
0,0 |
0,0 |
0,0 |
0,0 |
|||||
|
IV разряд |
3,3 |
0,5 |
1,3 |
0,0 |
0,0 |
|||||
|
V разряд |
7,3 |
0,7 |
1,3 |
0,5 |
0,2 |
|||||
|
VI разряд |
0,0 |
0,5 |
0,1 |
0,5 |
0,0 |
|||||
|
Принятое количество рабочих всего |
16 |
1 |
2 |
1 |
1 |
|||||
|
из них по разрядам |
||||||||||
|
III разряд |
6,0 |
0,0 |
0,0 |
0,0 |
0,0 |
|||||
|
IV разряд |
3,0 |
0,0 |
1,0 |
0,0 |
0,0 |
|||||
|
V разряд |
7,0 |
1,0 |
1,0 |
0,0 |
1,0 |
|||||
|
VI разряд |
0,0 |
0,0 |
0,0 |
1,0 |
0,0 |
Расчет численности рабочих-металлистов
Таблица 11
|
Наименование деталей |
Производственная программа, шт |
разметчик |
фрезеровщик |
сверлильщик |
слесарь |
токарь |
|||||||||||||
|
разряды |
разряды |
разряды |
разряды |
разряды |
|||||||||||||||
|
3 |
4 |
3 |
4 |
3 |
4 |
3 |
4 |
4 |
|||||||||||
|
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
на штуку |
на программу |
||
|
Деталь №1 |
7800 |
15,1 |
117416 |
20 |
156520 |
10 |
78364 |
7 |
54964 |
0 |
6,1 |
47632 |
0 |
10 |
79040 |
||||
|
Деталь №2 |
6072 |
0 |
0 |
12 |
73592,6 |
8,1 |
49183 |
0 |
5,07 |
30765 |
0 |
||||||||
|
Итого в норма-минутах |
117416,0 |
156520,0 |
78364,0 |
73592,6 |
54964,0 |
49183,2 |
47632,0 |
30764,8 |
79040,0 |
||||||||||
|
Итого в норма-часах |
1956,9 |
2608,7 |
1306,1 |
1226,5 |
916,1 |
819,7 |
793,9 |
512,7 |
1317,3 |
||||||||||
|
Плановый коэффициент выполнения норм Квн |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
1,1 |
||||||||||
|
Итого в чел.ч |
1779,0 |
2371,5 |
1187,3 |
1115,0 |
832,8 |
745,2 |
721,7 |
466,1 |
1197,6 |
||||||||||
|
Эффективный фонд времени 1 рабочего, ч |
1732 |
1732 |
1732 |
1732 |
1732 |
1732 |
1732 |
1732 |
1732 |
||||||||||
|
Расчетное количество рабочих |
1,0 |
1,4 |
0,7 |
0,6 |
0,5 |
0,4 |
0,4 |
0,3 |
0,7 |
||||||||||
|
Принятое количество рабочих |
1 |
2 |
1 |
1 |
0 |
1 |
0 |
1 |
1 |
||||||||||
3.4. Численность ИТР, служащих и МОП
Расчет численности ИТР, служащих и МОП оформлен в табл. 11. Общая численность ИТР, служащих и МОП составляет 25 - 30% численности рабочих цеха.
Расчет численности ИТР, служащих и МОП.
Таблица 12
-
№п/п
Должности
Численность по штатному расписанию
1
Начальник цеха
1
2
Заместитель начальника цеха
1
3
Мастер по эксплуатации
1
4
Мастер по ремонту
1
5
Мастер поверочной лаборатории
1
6
Инженер-метролог
1
7
Техник по учету и паспортизации КИП
1
8
Лаборант-контролер
1
9
Кладовщик
1
10
Бухгалтер
1
11
Табельщик
1
12
Уборщик
1
Итого
12
4. Определение стоимости основных производственных фондов цеха
К основным фондам цеха КИП и А относятся здание, оборудование, стенды, дорогостоящие приборы и устройства, необходимые для ремонта и поверки.
Расчет стоимости здания производится на основе потребности в площадях. Все площади цеха по назначению делятся на три категории:
1. Производственные, занятые рабочими местами рабочих цеха;
2. Вспомогательные, на которых расположены складские помещения;
3. Служебно-бытовые, занятые административно-конторскими и бытовыми помещениями.
Потребность в производственной площади рассчитывается исходя из средней площади, занимаемой станком (10 - 15 кв.м), площади, занимаемой стендом (8 - 12 кв.м), и площади, занимаемой одним слесарем (5 кв.м). При определении производственной площади в расчет принимаются только численность слесарей-металлистов и слесарей КИП, рабочие места которых находятся в помещении цеха КИП и А. Численность дежурных слесарей, занимающихся техническим обслуживанием и текущим ремонтом приборов, не учитывается, так как их рабочие места находятся в основных цехах предприятия. Примем площадь, занимаемую станком равной 10 м2, тогда:
Производственная площадь: 10*6+4*10+(21+8)*5=245 м2
Вспомогательные площади определяются, укрупнено в размере 20% от производственной площади цеха.
Вспомогательная площадь: 245*0,2=49 м2
Площадь под административно-конторские помещения исчисляется исходя из средней нормы 4 кв.м на одного работника аппарата управления цехом. Площадь под бытовые помещения определяется исходя из нормы 0,55 м2 на одного списочного работника цеха.
Служебно-бытовая площадь: 12*4+(12+21+8)*0,55=71 м2
Расчет стоимости здания оформлен в табл.13. При определении стоимости здания принимается высота здания – 4 м, стоимость санитарно-технических работ - 20% от стоимости общестроительных.
Здесь же в табл.13 определена годовая сумма амортизационных отчислений. Норма амортизационных отчислений принимается в пределах 2,5-3,3% от полной сметной стоимости здания.
Расчет сметной стоимости оборудования цеха КИП и А оформлен в табл. 14. Затраты на доставку и монтаж оборудования установлен в процентах к затратам на приобретение. Годовая норма амортизационных отчислений для металлообрабатывающего оборудования составляет 10,8% от сметной стоимости оборудования.
Расчет стоимости здания цеха КИП и А
Таблица 13
|
Категрии площади |
Площадь здания м*м |
Объем здания м*м*м |
Стоимость 1 м*м*м, руб |
Стоимость общестроительных работ, руб |
Стоимость санитарно-технических работ, руб |
Итого |
Внеобъемные затраты, руб |
Полная стоимость, руб |
Амортизационные отчисления |
|
|
норма,% |
сумма, руб |
|||||||||
|
Производственная |
245 |
980 |
400 |
392000 |
78400 |
470400 |
141120 |
611520 |
3 |
18345,6 |
|
Вспомогательная |
49 |
196 |
400 |
78400 |
15680 |
94080 |
28224 |
122304 |
3 |
3669,1 |
|
Служебно-бытовая |
71 |
284 |
400 |
113600 |
22720 |
136320 |
40896 |
177216 |
3 |
5316,5 |
|
Итого |
365 |
1460 |
584000 |
116800 |
700800 |
210240 |
911040 |
27331,2 |
||
Расчет стоимости оборудования и дорогостоящих приборов цеха КИП и А
Таблица 14
|
Наименование оборудования и приборов |
Количество единиц оборудования, шт |
Оптовая цена за единицу, руб |
Затраты на приобретение, руб |
Дополнительные затраты на доставку и монтаж |
Сметная стоимость, руб. |
Годовые амортизационные отчисления |
||
|
% |
руб. |
норма % |
сумма руб. |
|||||
|
Стенды для поверок: |
||||||||
|
Электрич.: |
1 |
22000 |
22000 |
10,0 |
2200 |
24200 |
13,4 |
3242,8 |
|
Пневматич.: |
1 |
11000 |
11000 |
10,0 |
1100 |
12100 |
15,5 |
1875,5 |
|
Стенды для капремонта: |
||||||||
|
Электрич.: |
1 |
22000 |
22000 |
10,0 |
2200 |
24200 |
13,4 |
3242,80 |
|
Пневматич.: |
1 |
11000 |
11000 |
10,0 |
1100 |
12100 |
15,5 |
1875,50 |
|
Запас резервных пиборов: |
||||||||
|
термометры |
18 |
4000 |
72000 |
10,0 |
7200 |
79200 |
17,8 |
14097,60 |
|
термопары |
18 |
5000 |
90000 |
10,0 |
9000 |
99000 |
17,8 |
17622,00 |
|
манометры |
30 |
2500 |
75000 |
10,0 |
7500 |
82500 |
17,8 |
14685,00 |
|
тягомеры и напоромеры |
30 |
3000 |
90000 |
10,0 |
9000 |
99000 |
17,8 |
17622,00 |
|
уровнемеры электронные |
21 |
2500 |
52500 |
10,0 |
5250 |
57750 |
17,8 |
10279,50 |
|
дифференциальные манометры |
21 |
3000 |
63000 |
10,0 |
6300 |
69300 |
17,8 |
12335,40 |
|
приборы типа "Э" |
24 |
3200 |
76800 |
10,0 |
7680 |
84480 |
17,8 |
15037,44 |
|
приборы типа ЭВП |
23 |
3800 |
87400 |
10,0 |
8740 |
96140 |
17,8 |
17112,92 |
|
Конторольные приборы |
||||||||
|
Прибор системы Петрова ППР-2М |
3 |
1400 |
4200 |
10,0 |
420 |
4620 |
17,8 |
822,36 |
|
Прибор универ- сальный УПИП-60М |
2 |
1256 |
2512 |
10,0 |
251,2 |
2763,2 |
13,4 |
370,27 |
|
Лабораторный ампер- вольтметр Ц4311 |
2 |
1020 |
2040 |
10,0 |
204 |
2244 |
13,4 |
300,70 |
|
Мегомметр М127 |
2 |
720 |
1440 |
10,0 |
144 |
1584 |
13,4 |
212,26 |
|
Контрольный манометр МП4-V |
3 |
800 |
2400 |
10,0 |
240 |
2640 |
15,5 |
409,20 |
|
Металлобрабатывающее оборудование |
||||||||
|
Плита |
3 |
6000 |
18000 |
20,0 |
3600 |
21600 |
10,8 |
2332,80 |
|
ГФ-1 |
2 |
56100 |
112200 |
20,0 |
22440 |
134640 |
10,8 |
14541,12 |
|
СВС-1 |
1 |
25500 |
25500 |
20,0 |
5100 |
30600 |
10,8 |
3304,80 |
|
СТВ-1 |
1 |
24000 |
24000 |
20,0 |
4800 |
28800 |
10,8 |
3110,40 |
|
Итого: |
969461 |
154432,36 |
5. Расчет фонда заработной платы работников
5.1. Фонд заработной платы рабочих
Расчет фонда заработной платы производится раздельно для дежурных слесарей КИП, слесарей КИП по ремонту и рабочих-металлистов. Форма оплаты труда дежурных слесарей повременно-премиальная, остальных рабочих - сдельно-премиальная.
При расчете фонда заработной платы последовательно определяют: прямой, часовой, дневной и месячный (годовой) фонды заработной платы. Эти расчеты выполнены в виде табл.14.
Графы 3, 6, 7, 8 этой таблицы заполняются в соответствии с расчетами, выполненными в пункте 4.
По каждой профессии определенного разряда прямой фонд зарплаты рассчитывается умножением планируемого количества человеко-часов (или нормо-часов) на часовую тарифную ставку.
Часовой фонд зарплаты включает прямой (тарифный) фонд зарплаты и доплаты до часового фонда (премии и прочие доплаты).
Размер премий принят в следующих размерах: для повременщиков - 30%, для сдельщиков -20% прямого фонда заработной платы.
Прочие доплаты до часового фонда складываются из доплат за ночные часы, за работу в праздничные дни и за руководство бригадой. Доплаты за ночные часы и за работу в праздничные дни планируются только дежурным слесарям, режим работы которых круглосуточный.
Доплаты за ночные часы (Dночь) рассчитываются по формуле:
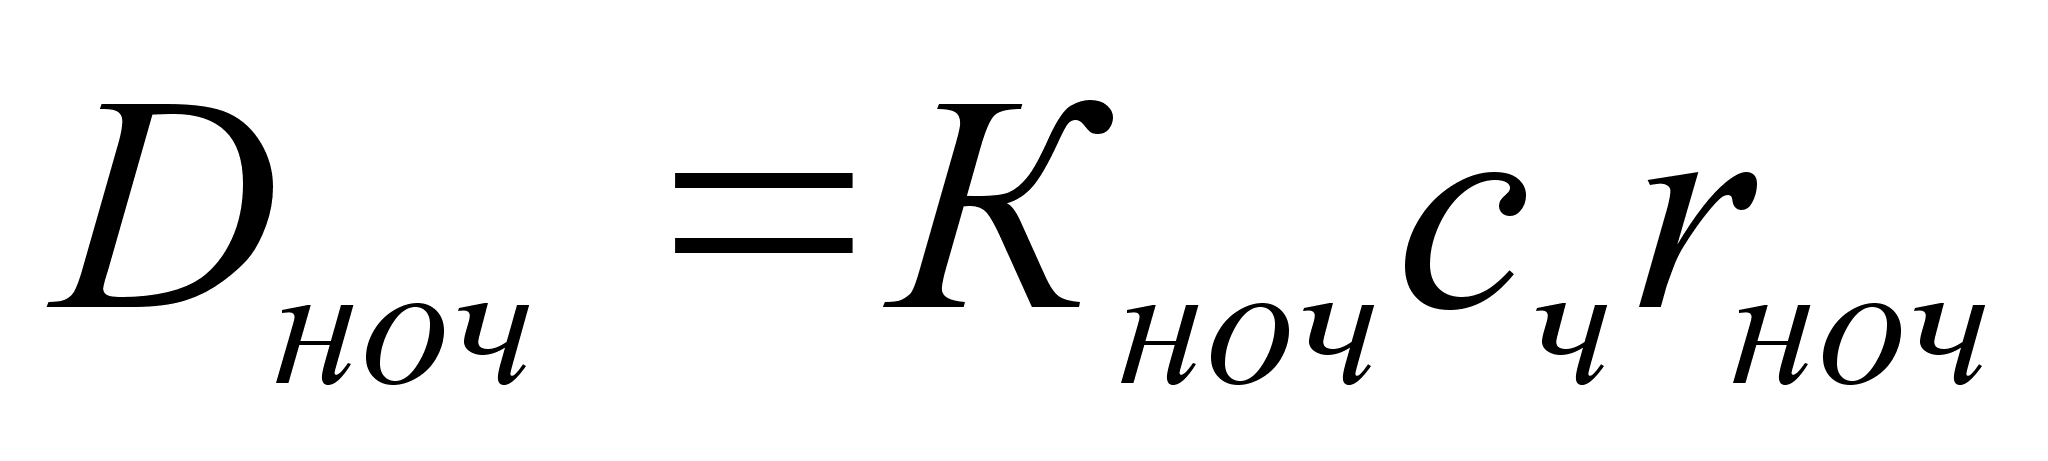
где Кноч = 0,2 - коэффициент доплат к тарифной ставке за каждый час ночной работы;
сч - часовая тарифная ставка соответствующего разряда, руб./ч;
rночь - количество часов ночной работы рабочих данной профессии в плановом периоде.
Ночным считается время с 22 до 6 часов, т.е. 1/3 суток. При круглосуточной работе дежурных слесарей 1/3 времени, записанного в графе 7, является ночным.
Расчет фонда заработной платы
Таблица 15
|
Наименование профессий |
Тарифный разряд |
Форма оплаты труда |
Тарифная ставка руб/ч |
Списочное число рабочих |
Человеко-часы повременщиков |
Нормо-часы сдельщиков |
Основная заработная плата |
Среднечасовая зарплата |
Дополнительная заработная плата |
годовой фонд зарплаты |
||||||||||
|
Прямой фонд заработной платы, Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||||||||||||||