Организация и расчёт КПН ОНПЛ
Министерство образования Республики Беларусь
Белорусский государственный университет
информатики и радиоэлектроники
Факультет компьютерного проектирования
Пояснительная записка
к курсовому проекту
по предмету: "Основы менеджмента"
на тему: "Организация и расчёт КПН ОНПЛ"
Выполнил:
студент группы 810202
Воронович А.В.
Минск 2001
Содержание
Введение
1. Определение типа производства
1.1 Краткое описание объекта производства и технологического процесса
1.2 Выбор и обоснование типа производства и вида поточной линии
2. Расчёт календарно-плановых нормативов
3. Расчет производственной площади и планирование участка
3.1 Расчет производственной площади участка
3.2 Планировка производственного участка
4. Расчет технико-экономических показателей
4.1 Расчет стоимости и амортизации основных производственных фондов
4.3 Расчет технико-экономических показателей
Заключение
Список используемой литературы
Введение
Основные производственные процессы в радиоэлектронном производстве протекают в следующих стадиях:
заготовительная стадия;
обрабатывающая стадия;
сборочная стадия;
регулировочно-настроечная стадия.
Сборочная стадия - это производственный процесс, в результате которого получаются сборочные единицы или готовые изделия. Предметом труда на сборочной стадии являются детали, узлы, сборочные единицы. Различают две основные формы организации сборки: стационарную и подвижную. Стационарная сборка узлов производится в специально закрепленном помещении на постоянных рабочих местах, подвижная - на месте производства сборочных единиц и комплектующих. Орудия труда на участке серийной сборки простые.
В организации производственного процесса на любом предприятии в любом его цехе лежит рациональное сочетание в пространстве и времени всех основных, вспомогательных и обслуживающих процессов. Это позволяет выпустить продукцию при минимальных затратах живого и овеществленного труда. Особенности и методы этого сочетания различны на различных предприятиях в различных производственных условиях, однако, при всем их разнообразии они подчиняются общим принципам: специализации: пропорциональности, параллельности, прямоточности, непрерывности, ритмичности, автоматичности, стандартизации, профилактики, гибкости, оптимальности.
Поточное производство - это такая форма организации производства, при которой технологический процесс совершается непрерывно и ритмично на расположенных в технологической последовательности рабочих местах с закреплением за каждым отдельных операций. Поточное производство - наиболее прогрессивный метод организации производства, позволяющий обеспечить высокую степень непрерывности и параллельности процесса, что снижает длительность производственного цикла, повышает производительность труда, уменьшает себестоимость изготовления продукции.
Наиболее широкое применение поточные методы работы нашли в массовом и крупносерийном производствах, они могут применяться также в серийном и мелкосерийном производствах.
В данной курсовой работе предусматривается организация и расчет параметров однопредметной непрерывно-поточной линии. Однопредметная непрерывно-поточная линия (ОНПЛ) является необходимым элементом на многих видах производства, поэтому правильная ее организация является одной из важнейших задач, стоящих перед руководством предприятия. В решении этой задачи большую роль играют технико-экономические расчеты. С их помощью можно рассчитать важнейшие показатели ОНПЛ заранее, определить наиболее тонкие места в ее организации и откорректировать соответствующие решения еще на этапе проектирования.
Оборудование на ОНПЛ простое, состоит в основном из сборочных столов, вспомогательных предметов и др. Расположение оборудования производится с учетом возможности обеспечения подвоза комплектующих и других организационных и экономических факторов.
1. Определение типа производства
1.1 Краткое описание объекта производства и технологического процесса
Предметом сборки однопредметной непрерывно-поточной линии является блок питания А.
Блок питания А применяется в радиоэлектронной аппаратуре. Габаритные размеры блока 320х180 мм. Вес блока - 3 кг. Используемые материалы, комплектующие изделия и полуфабрикаты представлены в табл.1.1 и 1.2 Технологический процесс представлен в табл.1.3 Варианты технологических процессов по нормам времени представлены в табл.1.4
Месячная программа выпуска данного изготавливаемого изделия NВ = 28000. Количество рабочих дней в месяце - 21, режим работы - двухсменный.
Таблица 1.1 - Цены и нормы расхода материалов для технологического изготовления блока питания
| Наименование | Марка, Профиль | Единицы измерения | Норма расхода на комплект | Оптовая цена, руб. |
| 1. Провод | НВ-020 | м | 0.5 | 150 |
| 2. Флюс | ФКСН | кг | 0.001 | 1.000 |
| 3. Олово | - | кг | 0.003 | 2.000 |
| 4. Спирт | - | л | 0.001 | 10.000 |
| 5. Припой | ПОС-40 | кг | 0.08 | 1.000 |
Таблица 1.2 - Цены и нормы расхода комплектующих изделий и полуфабрикатов для технологического процесса изготовления блока питания
| Наименование | ГОСТ, Марка | Норма расхода на комплект | Оптовая цена за ед., руб. |
| 1. Трансформатор | ТН1 46/220 | 2 | 5.000 |
| 2. Реле | РЭН 29-11 | 3 | 400 |
| 3. Вилка | РШ1П | 1 | 300 |
| 4. Транзистор | КТ 603В | 4 | 150 |
| 5. Конденсатор | К50-6 | 2 | 100 |
| 6. Печатная плата | - | 1 | 1.000 |
Таблица 1.3 - Технологический процесс электромонтажа блока питания
| Номер и содержание операции | Разряд работы |
Приспособления, инструменты, оборудование |
| 1. Изготовить шаблон вязки жгута. Количество штырьков - 51 | 3 | Гаечный ключ |
| 2. Закрепить узлы начала провода за штырёк на жгуте согласно чертежу и таблице соединений | 3 | Пинцет |
| 3. Развести провод по трассе на жгут согласно чертежу и таблице соединений | 3 | Вручную |
| 4. Закрепить второй конец провода за соответствующий штырёк узлом, оставив бирку с порядковым номером на конце провода | 3 | Пинцет |
| 5. Обрезать излишек провода, оставив запас на 1-2 перепайки | 3 | Остро-губцы |
| 6. В целях предотвращения совпадении маркировочных бирок завязать на обоих концах провода по узлу | 3 | Вручную |
| 7. Жгуты вязать нитками двойным узлом. Шаг вязки 10-15 мм. Длина провязываемой части жгута - 0.8 м | 3 | Ключ монтажный |
| 8. Снять изоляцию с концов провода на длину 5-8 мм | 3 | Эл. обжигалка |
| 9. Скрутить жилы провода вдоль продольной оси | 3 | Пинцет |
| 10. Флюсовать жилы проводов. Количество жил - 140 | 3 | Ванна для флюсования |
| 11. Лудить жилы проводов погружением в припой ПОС40. Температура припоя 250°С | 3 | Эл. лудилка |
| 12. Уложить жгут в раму блока согласно монтажному чертежу. Отрегулировать положение жгута | 3 | пинцет |
Таблица 1.4 - Нормы времени на технологический процесс изготовления блока питания
| Номер операции | Тшт, мин |
| 1 | 0.7 |
| 2 | 0.7 |
| 3 | 0.2 |
| 4 | 0.5 |
| 5 | 1.4 |
| 6 | 0.7 |
| 7 | 0,7 |
| 8 | 0,7 |
| 9 | 0,7 |
| 10 | 0,7 |
| 11 | 0,7 |
| 12 | 0,7 |
Итого общее время Тшт. - 8.4 мин.
1.2 Выбор и обоснование типа производства и вида поточной линии
Форма организации производственного процесса на участке (цехе) определяется, как правило, типом производства. Тип производства - это степень постоянства загрузки рабочих мест, линии, участка, цеха, завода одной и той же работой. Различают три типа производства: массовый, серийный, единичный.
Правильное
определение
типа производства
на участке
позволяет
выбрать эффективную
форму его
организации.
Основой для
определения
типа производства
являются программа
выпуска, вид
изделия и
трудоемкость
его изготовления.
Показателями
для определения
типа производства
могут служить
коэффициенты
специализации
( ),
массовости
(
 ).
Коэффициент
массовости
( )
определяется
по формуле:
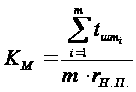 ;
(1)
где
 - количество
операций по
данному технологическому
процессу.
 - норма штучного
времени
 -й
операции с
учетом коэффициента
выполнения
норм времени,
 ;
 - такт (ритм)
выпуска изделий,
определяется
по формуле:
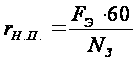 ;
(2)
где
 - месячная программа
выпуска запускаемого
изделия, считаем
равным 28000

 - месячный
эффективный
фонд времени
работы оборудования,
определяется
по формуле:
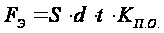 ;
(3)
где
 - сменность
работы (двухсменный);
 - количество
дней в плановый
период;
 - продолжительность
рабочего дня,
 ;
KП.О. - коэффициент, учитывающий время простоя оборудования в плановом ремонте (KП.О. = 0.98).
Подставив все значения в формулу (3), получаем:
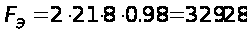
 .
Подставив все значения в (2), получаем:
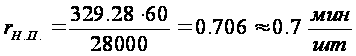 .
Следовательно, коэффициент массовости по формуле (1) равен:
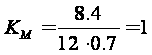 .
Коэффициент
специализации
( )
определяется
по формуле:
 ;
(4)
где
- количество
операций по
технологическому
процессу;
 - количество
рабочих мест
(единиц оборудования),
необходимых
для выполнения
данного технологического
процесса
(рассчитывается
по формуле
(5)).
Подставив значения в формулу (4), получаем:
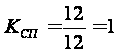 .
Так как Км =1 и Ксп=1, то тип производства массовый, в связи с тем, что каждая операция технологического процесса полностью загружает минимум одно рабочее место на протяжении всего планируемого периода. Следовательно, целесообразна организация поточного производства. Видом поточной линии будет однопредметная непрерывно-поточная линия.
Так как в задании время выполнения технологических операций равно или кратно такту (ритму) потока, и отклонения не превышают 5-7%, то технологический процесс будет синхронным.
2. Расчёт календарно-плановых нормативов
Однопредметные непрерывно-поточные линии (ОНПЛ) применяются в массовом и крупносерийном типах производства, когда нормы времени операций равны или кратны такту (ритму). Предметы труда перемещаются с одного рабочего времени на другое без пролёживания, каждая операция постоянно закреплена за определенным рабочим местом, рабочие места расположены в порядке следования технологического процесса.
Основной состав календарно-плановых нормативов ОНПЛ: такт или ритм потока; количество рабочих мест по операциям и по всей поточной линии; скорость движения конвейера; период конвейера; величина заделов; длительность производственного цикла; стандарт-план ОНПЛ; темп поточной линии.
Такт поточной линии определяется по формуле (3). Его величина зависит от программы выпуска изделий и эффективного фонда работы времени работы поточной линии. Он определяется как произведение такта на размер транспортной партии.
Расчет необходимого количества рабочих мест для однопредметных непрерывно-поточных линий производится по формуле:
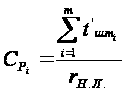 ;
(5)
где
 - норма штучного
времени на
данной
-й
операции с
учетом коэффициента
выполнения
норм (
 ),
;
 - такт поточной
линии,
 .
Подставив
значения в
формулу, получаем:
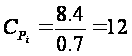
 .
Если нормы
времени на
операциях равны
или кратны
такту, то при
расчете количества
рабочих мест
получаем целые
числа. В случае
если процесс
не полностью
синхронизирован,
то полученное
по расчету
число рабочих
мест после
соответственного
анализа округляется
до целого числа
в большую или
меньшую сторону
(примем
 =
12).
Коэффициент
загрузки рабочих
мест на каждой
данной
-й
операции определяется
по формуле:
 ;
(6)
где
 - расчетное
количество
рабочих мест
на
-й
операции;
 - принятое
количество
рабочих мест
на
-й
операции.
Так как нормы
времени равны
или кратны
такту, то коэффициент
загрузки рабочих
мест равен
единице для
всех операций
( ).
Средний коэффициент загрузки рабочих мест по поточной линии определяется по формуле:
 ;
(7)
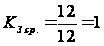
Расчет потребного количества оборудования (рабочих мест) и коэффициент загрузки представлен в таблице 2.1.
Таблица 2.1 - Расчет потребного количества оборудования (рабочих мест) и коэффициент загрузки
| Номер и содержание операции |
Норма штучного времени (tшт), мин |
Такт линии (rнл), мин/шт |
Количество единиц оборудования (раб. мест) |
Коэффициент загрузки рабочих мест, оборудования Кз | |
| Расчетное Ср | Принятое Спр | ||||
| 1. Изготовить шаблон вязки жгута. Количество штырьков - 51 | 0.7 | 0.7 | 1 | 1 | 1 |
| 2. Закрепить узлы начала провода за штырёк на жгуте согласно чертежу и таблице соединений | 0.7 | 0.7 | 1 | 1 | 1 |
| 3. Развести провод по трассе на жгут согласно чертежу и таблице соединений. Закрепить второй конец провода за соответствующий штырёк узлом, оставив бирку с порядковым номером на конце провода | 0.2+0.5 | 0.7 | 1 | 1 | 1 |
| 4. Обрезать излишек провода, оставив запас на 1-2 перепайки | 1.4 | 0.7 | 2 | 2 | 1 |
| 5. В целях предотвращения совпадении маркировочных бирок завязать на обоих концах провода по узлу | 0.7 | 0.7 | 1 | 1 | 1 |
| 6. Жгуты вязать нитками двойным узлом. Шаг вязки 10-15 мм. Длина провязываемой части жгута - 0.8 м | 0,7 | 0.7 | 1 | 1 | 1 |
| 7. Снять изоляцию с концов провода на длину 5-8 мм | 0,7 | 0.7 | 1 | 1 | 1 |
| 8. Скрутить жилы провода вдоль продольной оси | 0,7 | 0.7 | 1 | 1 | 1 |
| 9. Флюсовать жилы проводов. Количество жил - 140 | 0,7 | 0.7 | 1 | 1 | 1 |
| 10. Лудить жилы проводов погружением в припой ПОС40. Температура припоя 250°С | 0,7 | 0.7 | 1 | 1 | 1 |
| 11. Уложить жгут в раму блока согласно монтажному чертежу. Отрегулировать положение жгута | 0,7 | 0.7 | 1 | 1 | 1 |
Итого: 8.4 12 12
При организации поточного производства, особенно непрерывно-поточного, должен строго выдерживаться режим, заключающийся в подаче изделий на рабочие места равными партиями через равные промежутки времени. Это условие выполняется только в том случае, если в качестве транспортных средств используются конвейеры: транспортные, распределительные, рабочие, пульсирующие.
Скорость непрерывно движущихся конвейеров (для выполнения операций предметы труда снимаются с ленты) определяется по формуле:
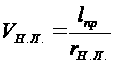 ;
(8)
где
 - шаг конвейера
(расстояние
между осями
смежно расположенных
на конвейере
предметов
труда), зависит
от габаритов
изделия,
 ;
- такт поточной
линии,
.
Расстояние
между смежно-расположенными
предметами
на линии
 ,
равное шагу
конвейера,
можно принимать
при одностороннем
расположении
рабочих мест
-
 ,
при двустороннем
-
 .
Для нашего
случая выбираем
двустороннее
расположение
рабочих мест.
Подставив значения в формулу, получаем:
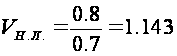
 .
Определим период конвейера. Период конвейера это наименьшее общее кратное числа рабочих мест.д.ля нашего случая - 2. Период конвейера используется для адресации изделий на конвейере. Для этого лента конвейера размечается так, чтобы период в длине ленты укладывался целое число раз (см. рисунок 1).
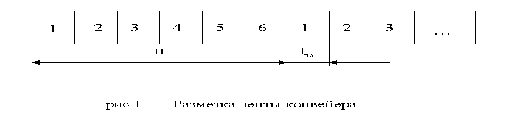
После разметки конвейера необходимо провести закрепление номеров периода за каждым рабочим местом, в соответствии с которыми каждый рабочий должен брать и класть предметы труда на ленту.
Порядок закрепления номеров по данному примеру показан в таблице 1.6
Таблица 2.2 - Порядок закрепления номеров разметочных знаков за рабочими местами распределительного конвейера
| Номер операции | Число рабочих мест на операции | Номера рабочих мест | Число закрепленных знаков за рабочим местом | Последовательность закреплённых знаков за каждым рабочим местом |
| 1 | 1 | 1 | 2 | 1,2 |
| 2 | 1 | 2 | 2 | 1,2 |
| 3 | 1 | 3 | 2 | 1,2 |
| 4 | 2 |
4 5 |
1 1 |
1 2 |
| 5 | 1 | 6 | 2 | 1,2 |
| 6 | 1 | 7 | 2 | 1,2 |
| 7 | 1 | 8 | 2 | 1,2 |
| 8 | 1 | 9 | 2 | 1,2 |
| 9 | 1 | 10 | 2 | 1,2 |
| 10 | 1 | 11 | 2 | 1,2 |
| 11 | 1 | 12 | 2 | 1,2 |
После определения периода конвейера, разметки ленты и закрепления разметочных знаков за рабочими местами, необходимо рассчитать рабочую и полную длину ленты конвейера.
Рабочая длина ленты распределительного конвейера определяется по формуле:
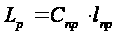 ;
(9)
где
 - принятое количество
рабочих мест,
 ;
 - шаг конвейера,
.
Подставив все значения в формулу (9), получаем:
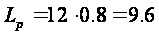
 .
Полная длина ленты конвейера распределительного конвейера должна быть несколько больше двойной рабочей длины ленты и согласована с условием распределения, определяется по формуле:
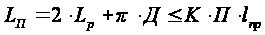 ;
(10)
где
 - постоянное
число, равное
3,14;
 - диаметр
натяжного и
приводного
барабанов,
примем Д = 0.4 м;
 - число повторений
периода на
общей длине
ленты конвейера
равно 13;
 - период конвейера
равен 2.
Подставив значения в формулу (10) получим:
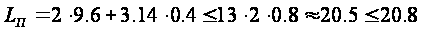
 .
Если оба
условия не
удовлетворяются,
то корректируется
шаг конвейера
 .
Длительность производственного цикла на поточных линиях определяется графически (составляется стандарт план работы линии) и аналитическим способом.
Производственный цикл - отрезок времени от поступления предмета труда на первую операцию поточной линии до выхода с нее.
Определяется длительность производственного цикла аналитическим способом по формулам в зависимости от движения предмета перед первой и после последней операцией и графически (приложение рис.1).
Так как обработка изделия начинается непосредственно с первого рабочего места без лишнего интервала движения после операции, длительность цикла определяется по формуле:
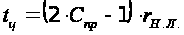 ;
(11)
Из (11) следует:
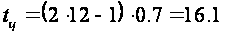

На однопредметных непрерывно-поточных линиях создаются заделы трех видов: технологический, транспортный, резервный (страховой).
Технологический задел соответствует тому числу изделий, которое в каждый данный момент времени находится в процессе обработки на рабочих местах.
При поштучной передаче изделий он соответствует числу рабочих мест и определяется по формуле:
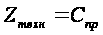 ;
(12)
При передаче партиями величина технологического задел, определяется, как произведение числа принятых мест на размер партии.
Из (12) следует, что:


Технологический задел - это количество изделий, которое в каждый данный момент находится на конвейере в процессе транспортировки. При поштучной передаче изделий задел равен:
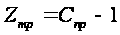 ;
(13)
Из (13) получаем:
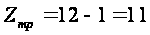
При передаче изделий транспортными партиями величина задела при поштучной передаче изделий - умножается на размер партии. На непрерывно-поточных линиях с применением пульсирующего или рабочего конвейера транспортный задел совпадает с технологическим. Резервный задел создается на линиях на наиболее ответственных и нестабильных по времени выполнения операций, а также на контрольных пунктах. Величина резервного задела определяется по формуле:
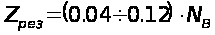 ;
(14)
где
