Организация производства электронных изделий
Введение
Каждый инженер наряду со специальными знаниями должен хорошо знать экономику производства, научную организацию производства и труда. Только при этих условиях он может успешно решать задачи, направленные на дальнейшее повышение темпов развития производства, ускорение научно-технического прогресса, повышение эффективности производства, улучшение использования основных производственных фондов, рост производительности труда.
Важное место в повышении экономических знаний студентов имеет выполнение курсовой работы. Разработка курсовой работы способствует углублению знаний, полученных при изучении дисциплин экономического профиля, освоению методов технико-экономических и плановых расчетов, развитию навыков самостоятельной творческой работы, подготовке к выполнению организационно-экономической части дипломного проекта.
Курсовая работа охватывает только основные вопросы организации производства и труда, технико-экономического и оперативно производственного планирования и управления.
1 Порядок выполнения работы
1.1 Обоснование программы выпуска изделия и характеристика принятого типа производства
К отличительным признакам различных типов производства относят:
Номенклатуру выпускаемых электронных изделий.
Стабильность выпуска их по времени.
Величину партии или серии одновременно изготовляемых или собираемых изделий.
Степень дифференциации технологических процессов на отдельные операции.
Уровень специализации производственного оборудования.
Квалификацию рабочей силы и т.д.
Объективным показателем отнесения к тому или иному типу производства служит коэффициент закрепления операция за рабочим местом (коэффициент серийности).
На практике имеют место следующие значения коэффициентов серийности:
мелкосерийное производство – 20-40;
среднесерийное производство – 10-20;
крупносерийной производство – 2-10;
массовое производство – 1.
1.2 Составление схемы технологического процесса сборки и монтажа электронных узлов, блоков, приборов и устройств
Объектом нормирования затрат труда при сборке и монтаже изделий является технологическая операция. Технически обоснованная норма времени (трудоемкость) – это устанавливаемое для конкретных организационно-технических условий время на выполнение операции при наиболее эффективном использовании средств и орудий труда с учетом передового производственного опыта. В состав технически обоснованной нормы времени включается: основное и вспомогательное, т.е. оперативное время; время на организационное обслуживание рабочего места, время на техническое обслуживание рабочего места, время регламентированных перерывов, а также подготовительно-заключительное время.
Техническая норма штучного времени в серийном производстве определяется по формуле
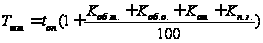 (1)
где
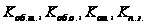 -
коэффициенты,
учитывающие
соответственно
время технического,
организационного
обслуживания
рабочего места,
время отдыха
и подготовительно-заключительное
время (в процентах
к оперативному
времени).
В первом приближении время на техническое обслуживание рабочего места, организационное обслуживание и время регламентированных перерывов (отдых и подналадка оборудования) соответственно составляет 1…3,5% ; 1…6%; 1,5…3,0% от оперативного времени. При массовом производстве подготовительно-заключительное время не определяется.
Примем
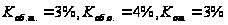
Тогда техническая норма штучного времени в серийном производстве равна
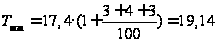
Трудоемкость производства изделий с учетом коэффициента сложности изделия и уровня заимствования узлов и комплектующих элементов определяется по формуле:
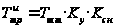 ,
н-час (2)
Так
как группа
сложности –
4, а уровень
заимствования
– 10%, тогда
 ,
 ,
то трудоемкость
производства
изделий с учетом
коэффициента
сложности
изделия и уровня
заимствования
узлов и комплектующих
элементов будет
равна
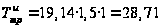 ,
н-час
Трудоемкость техпроцесса можно определить на основе расчета трудоемкости по одному из видов работ (заготовительные, механообработка, сборочные, регулировочные и т.д.) и удельного веса каждого вида работ в трудоемкости производства изделий. Наибольший удельный вес в трудоемкости производства изделий приборостроения, средств автоматики и телемеханики занимают сборочные, монтажные и регулировочные работы. Структура распределения трудоемкости производства изделий представлена в таблице 1:
Таблица 1
Структура распределения трудоемкости производства изделий
| Наименований операций техпроцесса | Трудоемкость по операциям техпроцесса, % | |
| Сборка | 45 | |
| Монтаж | 35 | |
| Регулировка | 15 | |
| Контроль (выходной) | 5 | |
| ИТОГО | 100 |
Трудоемкость сборочно-монтажных работ изделий с учетом группы сложности и группы новизны может быть определена в соответствии с формулой (2) и структурой распределения трудоемкости (таблица 1) по формуле
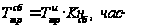 (3)
Тогда трудоемкость сборочно-монтажных работ изделий с учетом групп сложности и группы новизны будет равна
Для
сборки
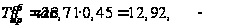
Для
монтажа
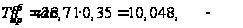
Для
регулировки
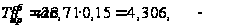
Для
контроля
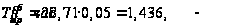
1.3 Расчет программы запуска изделий и трудоемкости по операциям техпроцесса
Программа запуска изделий на сборку, монтаж и так далее определяется на основании режима работы оборудования, технологических потерь по операциям техпроцесса и других организационно-технических факторов, влияющих на уровень выполнения программы.
Трудоемкость сборочно-монтажных работ по операциям технологического процесса определяется по формуле:
 (4)
где
 -
коэффициент,
показывающий
долю трудоемкости
операции в
общей трудоемкости.
Для
сборки
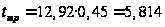
Для
монтажа
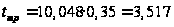
Для
регулировки
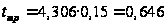
Для
контроля
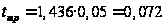
Программа запуска изделия рассчитывается по формуле:
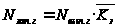 (5)
где
 - программа
выпуска изделий
в год, шт;
 - средний коэффициент
запуска изделий:
 (6)
где
 - средневзвешенный
коэффициент
выхода годных
изделий, доли
единиц.
Выход годной продукции в целом по поточной линии может быть определен как произведение коэффициентов выхода годных изделий по всем операциям
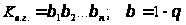 (7)
где
 - технологические
потери, доли
единиц.
Произведем расчет программы запуска по операциям:
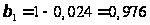 ,
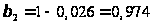
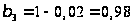 ,
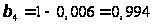
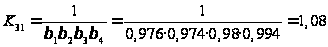
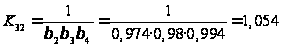
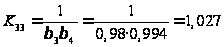
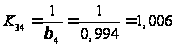
Программа
запуска по
операциям
соответственно
равна (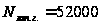 ):
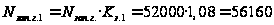
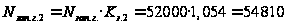
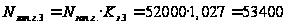
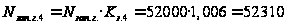
На основании проведенных технико-нормировочных расчетов составляется технологическая карта сборки, монтажа и т.п. изделия (узла), форма которой представлена в таблице 2.
Таблица 2 Технологическая карта изделия и годовой программы запуска
| № п/п | Наименование операций техпроцесса | Коэффициент запуска | Годовая программа запуска, шт | Трудоемкость операций | |
| в % |
н-час
|
||||
| 1 | Сборка | 1,08 | 56160 | 45 | 5,814 |
| 2 | Монтаж | 1,054 | 54810 | 35 | 3,517 |
| 3 | Регулирование | 1,027 | 53400 | 15 | 0,646 |
| 4 | Контроль | 1,006 | 52310 | 5 | 0,072 |

Для дальнейших расчетов используется суточная программа запуска изделий, которая определяется по формуле:
 (8)
где
 -
число рабочих
дней в году,
принимаем в
расчетах равным
251 дню.
Произведем расчет суточной программы запуска изделий:
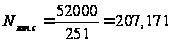
1.4 Организация поточного производства и расчет основных параметров поточной линии
Характерными признаками поточного производства являются:
Дифференцирование технологического процесса сборки и монтажа изделия, узла, прибора или устройства на составляющие операции.
Закрепление за каждым рабочим местом строго определенной операции.
Последовательное расположение рабочих мест по ходу технологического процесса.
Перемещение узлов, приборов или устройств с операции на операцию при непрерывном процессе сборки и монтажа без прослеживания.
Равенство или кратность времени операций на всех рабочих местах по точной линии, т.е. синхронизация операций.
В зависимости от характера движения предметов труда по операциям техпроцесса различают непрерывно-поточные, прерывно-поточные (прямоточные) линии.
1.4.1 Расчет такта поточной линии
Исходным параметром расчета поточной однопредметной линии является ее такт.
Определяем средний такт однопредметной поточной линии по цеху:
 ,
(мин/шт) (9)
Действительный суточный фонд работы линии:
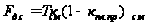 ,
(н-час) (10)
где
 -
продолжительность
смены в сутки,
принимается
равной 8 часам;
 - коэффициент,
учитывающий
планируемые
простои оборудования
по организационно-техническим
причинам, в
расчетах принимается
0,1-0,15;
 - коэффициент
сменности
работы оборудования
в сутки, принимается
равным 2.
Тогда действительный суточный фонд времени линии будет равен:
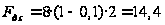 н-час
Определим средний такт однопредметной поточной линии по цеху:
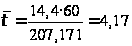 мин/шт
Число рабочих мест на i-ой операции определяется по формуле:
 (11)
Рассчитаем число рабочих мест
Для
сборки:
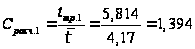 .
Принимаем
 .
Для
монтажа:
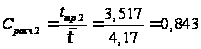 .
Принимаем
 .
Для
регулирования:
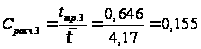 .
Принимаем
 .
Для
контроля:
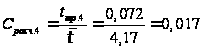 .
Принимаем
 .
Средний коэффициент загрузки рабочих мест определяется
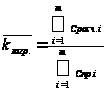 (12)
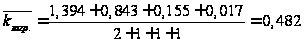
Количество поточных линий определяется по формуле:
 (13)
где 30…40 - количество рабочих мест в среднем на одной j-й линии.
Тогда количество поточных линий будет равно:
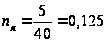
Количество рабочих мест, их загрузку по операциям техпроцесса по цеху (участку) и одной поточной линии сводим в таблицу 3
Таблица 3
Количество рабочих мест, их загрузка по цеху, поточной линии
| Номер операции техпроцесса | Трудоемкость, н-час | Количество рабочих мест | Количество поточных линий | Количество рабочих мест на одной поточной линии | Коэффицент загрузки, % | ||
| Расч | Прин. | Расч. | Прин. | ||||
| 1 | 5,814 | 1,394 | 2 | 1 | 1,394 | 2 | 1,394 |
| 2 | 3,517 | 0,843 | 1 | 0,843 | 1 | 0,843 | |
| 3 | 0,646 | 0,155 | 1 | 0,155 | 1 | 0,155 | |
| 4 | 0,072 | 0,17 | 1 | 0,17 | 1 | 0,17 | |
| Итого | 10,049 | 2,562 | 5 | 2,562 | 5 | 2,562 | |
Поточная линия будет непрерывно-поточной, если достигнута синхронизация операций, т.е. длительность операций равна или кратна такту потока
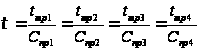
Если синхронизация операций отсутствует, то линия будет прерывно-поточной. Затем определяется такт каждой однопредметной j поточной линии
 или

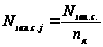
где
 - суточная программа
запуска ЭУ на
каждой j-ой линии.
Так как синхронизация отсутствует, то:
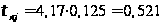
1.4.2 Выбор типа конвейерной линии
Поточные однопредметные линии чаще всего снабжены конвейерами. В зависимости от характера работы конвейера поточные линии подразделяются на линии с рабочим конвейером, где операция выполняется без снятия изделия с конвейера, и с распределительным конвейером, который осуществляет лишь доставку изделия на рабочее место, а операция выполняется со снятием изделия с конвейера. При этом конвейер может находиться в непрерывном или периодическом (пульсирующем) движении.
1.4.3 Расчет скорости движения конвейера
На поточных линиях сборки рабочим местом обычно служит стол, который приставлен к конвейеру или вмонтирован в него. Размер стола определяется габаритами собираемого изделия с учетом площади, необходимой для размещения деталей, инструментов. Расстояние между столами должно соответствовать нормам разрывов между рабочими местами. Длина рабочего места на конвейере принимается равной 0,8 — 1,2 м в зависимости от характера техпроцесса, применяемого оборудования, от форм и размеров изделия. Рациональная скорость несущего органа на конвейере при непрерывном движении — 0,2...0,5 м/мин, допустимая при пульсирующем движении — 4...6 м/мин ( Vk ).
Скорость движения конвейера рассчитывается по формулам:
а) при непрерывном движении: поштучная передача партиционная передача

 (14)
где
 - расстояние
между двумя
смежными рабочими
местами конвейера,
м;
 - ритм поточной
линии
 (15)
p – размер передаточной (транспортной) партии, шт.
б) при периодическом (пульсирующем) движении
 (16)
где
 - время транспортировки
изделия с одной
операции на
другую (
 ),
мин.
Если
принять
=1м,
 =
5м/мин, тогда
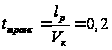
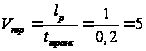
1.4.4 Расчет рабочей длины линии
Рабочая длина линии зависит от двух величин: от шага конвейера (расстояния между рабочими местами) и количества рабочих мест на линии. Рабочая длина линии может быть определена (м):
а) при одностороннем расположении рабочих мест:
 (17)
б) при двухстороннем расположении рабочих мест (шахматное расположение):
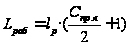 (18)
Полная длина поточной линии определяется по формуле:
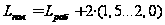 ,
м (19)
где 1,5…2,0 – расстояние для размещения приводной и натяжной станции конвейера, м.
Тогда длин линии будет равна:
при одностороннем расположении рабочих мест
 м
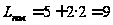 м
при двухстороннем расположении рабочих мест (шахматное расположение)
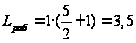 м
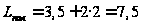 м
1.4.5 Расчет заделов на линии
Для обеспечения бесперебойной работы поточных линий и создания не обходимого незавершенного производства определяются соответствующие заделы. Задел — объем незавершенного производства, выраженный в виде определенного количества узлов, блоков, изделий или сборочных единиц.
Рассчитываются следующие заделы:
а) технологический — детали, сборочные единицы и т.д., находящиеся непосредственно в процессе сборки, монтажа и на других технологических операциях
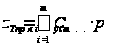 ,
(шт) (20)
В
расчетах принимаем
 :
 шт.
б) транспортный — детали, сборочные единицы и т.д., находящиеся в процессе перемещения между операциями и расположенные в транспортных устройствах или спецтаре.
При периодической (пульсирующей) транспортировке с применением конвейеров
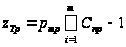 ,
шт (21)
В
расчетах принимаем
 :
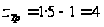 шт.
в) резервный (страховой) задел - нейтрализует отрицательное влияние на ритмичность производства случайных перебоев в работе оборудования, рабочих мест и колебаний размеров операционных партий, связанных со случайным выходом изделий в брак и т.д.
Этот задел создается перед наиболее ответственными и трудоемкими операциями
 ,
(шт) (22)
где
 -
число страхуемых
операций техпроцесса;
 -
время возможного
перебоя поступлений
деталей, сборочных
единиц и т.д. с
данной операции
на операцию,
подлежащую
страхованию,
в расчетах
принимается
120 мин.
Если
принять
 ,
тогда имеем:
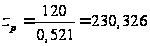 шт.
г) на прерывно-поточных линиях, кроме того, создаются оборотные межоперационные заделы - это количество деталей, сборочных единиц, находящихся между операциями линии и образующихся вследствие различной производительности смежных рабочих мест.
Эти заделы служат для выравнивания работы линии. Максимальная величина оборотного межоперационного задела определяется разностью собранных или смонтированных на смежных операциях технологического процесса изделий, узлов и т.п. за определенный период времени по формуле:
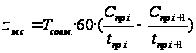 ,
(шт) (23)
где
 ,
— время совместной
работы рабочих
мест (на двух
смежных операциях),
час.
Если
принять
 ,
тогда:
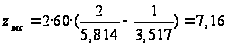 (шт)
Величина оборотных межоперационных заделов определяется регламентом работы рабочих прерывно-поточных линий, поэтому одновременно строится график – регламент работы рабочих на линии и график движения оборотных межоперационных заделов в виде эпюр.
При расчетах и построении графика - регламента работы линии сменную производительность на всех операциях техпроцесса следует принимать по операции сборки.
1.5 Планировка цеха (участка) и принцип его специализации
В основе организации цеха (участка) лежит принцип специализации. Специализация осуществляется:
1) по видам выполняемых работ (сборочные, монтажные, регулировочные) - технологическая;
2) по видам собираемых и монтируемых изделий - предметная.
Цехи (участки) сборки, монтажа и т.д. организуются на основе сочетания принципов технологической и предметной специализаций. Если в пределах цеха (участка) осуществляется законченный цикл сборки, монтажа изделии, то этот цех (участок) называется предметно-замкнутым. Организация цеха (участка) зависит от принятой специализации техпроцесса и пространственной планировки оборудования, рабочих мест. Планировка — это план расположена оборудования, транспортных средств, инженерных сетей, рабочих мест, проездов, проходов и т.д. Планировка сборочно-монтажного цеха (участка) зависит от способа сборки, монтажа изделия: стационарная, подвижная, а также от условий перемещения собираемого и монтируемого изделия между рабочим местами.
В курсовой работе планировка цеха (участка) предусматривается по предметно-замкнутому принципу. Цех (участок) оборудован однопредметными поточными линиями.
Производственная площадь цеха (участка) может быть определена по формуле
 ,
(м2) (24)
где
 - длина цеха
(участка), м;
 - ширина цеха
(участка), м.
Длина цеха (участка) определяется по формуле:
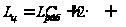 ,
(м) (25)
где
 - рабочая длина
поточной линии;
 -
расстояние
от центра приводной
и натяжной
станции поточной
линии до центра
несущих колонн
цеха по длине,
в расчетах
принимается
2,0 м;
 - шаг несущих
колонн по длине
цеха по длине,
в расчетах
принимается
6м.
Ширина
цеха (участка)
определяется
в