Организация поточной линии по выпуску трансформаторов
Министерство образования Республики Беларусь
Учреждение образования
БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ
ИНФОРМАТИКИ И РАДИОЭЛЕКТРОНИКИ
Кафедра менеджмента
КУРСОВАЯ РАБОТА
по курсу “Организация производства и управление предприятием”
на тему “Организация поточной линии по выпуску трансформаторов”
Минск 2008
СОДЕРЖАНИЕ
Введение
Обоснование типа производства
Расчет календарно-плановых нормативов
Планировка и расчет площади участка
Расчет мощности потребляемой оборудованием и транспортными средствами
Расчет стоимости и амортизации основных производственных фондов
Расчет численности промышленно-производственного персонала
Расчет себестоимости и цены единицы продукции с учетом косвенных налогов
Расчет технико-экономических показателей
Заключение
Литература
ВВЕДЕНИЕ
Поточное производство – это наиболее прогрессивная форма организации, при которой последовательно реализуются все общие требования рационального ведения производственного процесса.
Поточные методы производства широко распространенны во многих отраслях промышленности, особенно широко применяются на предприятиях массового и крупносерийного производства. Применение поточного производства значительно повышает экономическую эффективность работы предприятия. Наиболее современными поточными линиями, обеспечивающими минимальную длительность производственного цикла изделий и строго ритмичную работу на всех рабочих местах, являются одно - предметные непрерывно - поточные линии. Однако добиться полной синхронизации техпроцесса удается не всегда, и движение обрабатываемых предметов осуществляется прерывно. Поэтому в таких случаях применяют ОППЛ. В данной курсовой работе рассчитываются необходимые для организации данного производства календарно-плановые нормативы, такие как, например, такт выбранной поточной линии, необходимое количество рабочих мест по операциям и по всей поточной линии в целом, величина имеющих место различных заделов, а также приводится стандарт-план данной поточной линии.
Совершенно необходимым условием для успешной деятельности предприятия в современных экономических условиях является технико-экономическое обоснование производства данного изделия. Для этого в работе рассчитаны некоторые технико-экономические показатели выпускаемой продукции, ее себестоимость, рентабельность, а также рентабельность всего производства в целом, что позволяет оценить экономическую эффективность производства данного изделия и, соответственно, экономическую целесообразность организации выпуска данного изделия.
1. ОБОСНОВАНИЕ ТИПА ПРОИЗВОДСТВА
Исходные данные к проекту:
Наименование детали: трансформатор
Режим работы линии двухсменный (s=2)
Количество рабочих дней: d=21
Коэффициент простоя оборудования: Kп.о.=0,98
Месячная программа выпуска: 3951 шт.
Габаритные размеры 80x100 мм
Вес – 0.78 кг
Трансформатор применяется в производстве радиоэлектронной аппаратуры. Используемые материалы, комплектующие изделия и полуфабрикаты приведены в таблице 1.1. Технологический процесс представлен в таблице 1.2, а нормы времени – в таблице 1.3.
Таблица 1.1
Цена и норма расхода материальных затрат для технологического процесса сборки изделия
| Наименование | Марка, профиль | Единица измерения | Норма расхода на комплект | Оптовая цена за единицу, у.е. |
| 1. Шпилька | Изх3,5ґ0,01 | шт. | 2,00 | 0,025 |
| 2. Катушка | - | шт. | 1,00 | 1,200 |
| 3. Скоба | - | шт. | 1,00 | 0,035 |
| 4. Лента | ГОСТ 750.83 | м | 0,20 | 0,050 |
| 5. Прокладка | - | шт. | 2,00 | 0,040 |
| 6. Сердечник | - | шт. | 1,00 | 1,000 |
| 7. Рама | - | шт. | 2,00 | 0,035 |
| 8. Клин | - | шт. | 3,00 | 0,025 |
| 9. Провод | ПЭВ-1-0,74 | кг | 0,07 | 0,350 |
| 10. Провод | ПЭВ-1-1,25 | кг | 0,09 | 0,300 |
| 11. Шнур х/б | х/б-1,5 | кг | 0,25 | 0,450 |
| 12.Бумага конд. | ИП-63 | кг | 0,03 | 0,395 |
| 13.Стеклолента | - | кг | 0,30 | 0,900 |
| 14.Стеклоткань | - | м2 | 0,04 | 0,850 |
| 15.Бакелитовый лак | - | кг | 0,01 | 0,400 |
| 16. Припой | ГОСТ 1499-54 | кг | 0,01 | 1,600 |
| 17.Прочие материалы (принять 35% от общей суммы) |
Таблица 1.2
Технологический процесс изготовления детали
| Содержание операции | Разряд работ | Приспособление, инструмент, оборудование |
| 1. Протереть и вставить магнитопровод в катушку | 3 | Тампон |
| 2. Ленту из жести протянуть через катушку и закрепить | 4 | Торцовый ключ |
| 3. Сделать виток вокруг сердечника, продуть через скобу | 4 | Вручную |
| 4. Замотать конец ленты в приспособление и затянуть | 3 | Вручную |
| 5. Опаять место соединения ленты со скобой. Вставить клинья | 3 | Электропаяльник |
| 6. Надеть скобу на прокладку. Повторить переход ещё раз | 3 | Вручную |
| 7. Наложить рамы на магнитопровод, подложить прокладки, наложить колодки, закрепить шпильки | 5 | Отвёртка |
| 8. Подвести выводы к контакту, срезать изоляцию, залудить провод. Закрепить выводы на контакты. Уложить и запаять выводы | 4 | Электропаяльник |
| 9. Замаркировать и визуально осмотреть трансформатор | 3 | Вручную |
Таблица 1.3.
Нормы времени на технологический процесс изготовления детали
| Номер операции | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Нормы времени, мин | 5,12 | 10,30 | 5,04 | 10,24 | 20,50 | 5,06 | 5,20 | 10,24 | 5,10 |
Выбор и обоснование типа производства и вида поточной линии (участка)
Форма организации производственного процесса на участке (цехе) определяется, как правило, типом производства. Тип производства – это степень постоянства загрузки рабочих мест, линии, участка, цеха, завода одной и той же работой. Различают три типа производства: массовый, серийный, единичный.
Правильное
определение
типа производства
на участке
позволяет
выбрать эффективную
форму его
организации.
Основой для
определения
типа производства
являются программа
выпуска, вид
изделия и
трудоемкость
его изготовления.
Показателями
для определения
типа производства
могут служить
коэффициенты
специализации
 ,
массовости
 .
Коэффициент специализации определяется по формуле:
 (1)
где
m – количество
операций по
технологическому
процессу;
 – количество
рабочих мест
(единиц оборудования),
необходимых
для выполнения
данного технологического
процесса
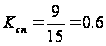
При
 <1
тип производства
массовый.
Коэффициент массовости определяется по формуле:
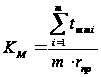 (2)
где
tштi
– норма штучного
времени i-той
операции, мин;
m – количество
операций по
данному технологическому
процессу;
 –
такт (ритм) выпуска
изделий, определяется
по формуле:
 , мин/шт,
(3)
где
NЭ – годовая
(месячная) программа
запускаемого
изделия, шт.;
FЭ – годовой
(месячный) фонд
времени работы
оборудования,
определяется
по формуле:
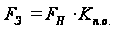 ,
ч (4)
где FН – номинальный фонд времени работы оборудования, час; Kп.о. - коэффициент, учитывающий время простоя оборудования в плановом ремонте (для металлорежущих станков при двухсменном режиме работы Kп.о=0.98).
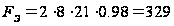 ,
ч
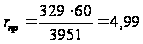 ,
мин/шт
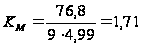
Если Kм>1 то тип производства массовый, т.к. каждая операция технологического процесса полностью загружает минимум одно рабочее место на протяжении всего планируемого периода.
Следовательно, т.к. штучное время по операциям кратно такту конвейера с точностью 5-7%, т.е. технологический процесс можно синхронизировать, то для изготовления трансформатора можно применить однопредметную непрерывно-поточную линию.
2. РАСЧЕТ КАЛЕНДАРНО-ПЛАНОВЫХ НОРМАТИВОВ
Однопредметные непрерывно-поточные линии применяются в массовом и крупносерийном типах производства, когда норма времени выполнения операций производственного процесса равна или кратна такту (ритму) потока. Следует учесть, что каждая операция постоянно закрепляется за определенным рабочим местом, которые расположены в порядке последовательности технологических процессов.
Основной состав колендарно-плановых нормативов ОНПЛ следующий: такт (ритм) линии; количество рабочих мест по операциям и по всей поточной линии; коэффициент загрузки по операциям и по всей поточной линии; стандарт-план работы линии; Такт ОНПЛ определяется по формуле:
 ,
мин/шт. (5)
где Fэ – эффективный фонд времени работы линии за плановый период, мин; Nэ – программа запуска изделий за плановый период, шт.
Расчёт необходимого количества единиц оборудования (рабочих мест) для однопредметных непрерывно-поточных линий по данной операции производится по формуле
 шт., (6)
где
 – норма штучного
времени на
данной i-й операции
с учётом коэффициента
выполнения
норм, мин;
 – такт (поштучный
ритм) поточной
линии, мин/шт.
Полученное
по расчёту
число единиц
оборудования
(рабочих мест)
после соответственного
анализа округляется
до целого числа
в большую или
меньшую сторону
(Спр). Число рабочих
мест на поточной
линии определяется
по формуле
 .
(7)
Коэффициент
загрузки рабочих
мест (оборудования)
на каждой i-й
операции определяется
по формуле
 ,
(8)
где
 – расчётное
количество
рабочих мест
(единиц оборудования)
на i-й операции;
 –
принятое
количество
рабочих мест
(единиц оборудования)
на i-й операции.
Результаты расчета КПН ОНПЛ приведены в таблице 2.1.
Таблица 2.1
Синхронизированный технологический процесс
| № операции | Содержание операции | tшт | Коэффициент выполнения норм времени, Кв | Норма времени с учётом коэф-та выполнения норм (t'шт), мин | Такт линии (r н.л. ) мин/шт | Кол-во рабочих мест | Коэффициент загрузки рабочих мест (Кз) | |
| Расчетное (Ср) | Принятое (Спр) | |||||||
| 1 | Протереть и вставить магнитопровод в катушку | 5,12 | 1,024 | 5 | 5 | 1 | 1 | 1 |
| 2 | Ленту из жести протянуть через катушку и закрепить | 10,3 | 1,03 | 10 | 5 | 2 | 2 | 1 |
| 3 | Сделать виток вокруг сердечника, продуть через скобу | 5,04 | 1,008 | 5 | 5 | 1 | 1 | 1 |
| 4 | Замотать конец ленты в приспособление и затянуть | 10,24 | 1,024 | 10 | 5 | 2 | 2 | 1 |
| 5 | Опаять место соединения ленты со скобой. Вставить клинья | 20,5 | 1,025 | 20 | 5 | 4 | 4 | 1 |
| 6 | Надеть скобу на прокладку. Повторить переход ещё раз | 5,06 | 1,012 | 5 | 5 | 1 | 1 | 1 |
| 7 | Наложить рамы на магнитопровод, подложить прокладки, наложить колодки, закрепить шпильки | 5,2 | 1,04 | 5 | 5 | 1 | 1 | 1 |
| 8 | Подвести выводы к контакту, срезать изоляцию, залудить провод. Закрепить выводы на контакты. Уложить и запаять выводы | 10,24 | 1,024 | 10 | 5 | 2 | 2 | 1 |
| 9 | Замаркировать и визуально осмотреть трансформатор | 5,1 | 1,02 | 5 | 5 | 1 | 1 | 1 |
| Итого | 76,8 | 15 | 15 | |||||
Средний коэффициент загрузки рабочих мест по поточной линии определяется по формуле
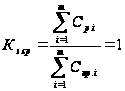 .
(9)
Расчет скорости конвейера:
 (10)
где
 – шаг конвейера
(расстояние
между осями
смежно расположенных
на конвейере
предметов
труда), зависит
от габаритов
изделия, м;
 – такт
поточной линии,
мин/шт.
при
двусторонней
организации
конвейера
 =
0.6-0.8 м. Приняв
 =0.8м
получим:
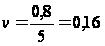 ,
м/мин
Период конвейера используется для адресования изделий на конвейере. Период конвейера есть наименьшее общее кратное всем числам рабочих мест по операциям. Разметку ленты следует производить так, чтобы период в длине ленты укладывался целое число раз (рис. 2.1):
П=НОК{1,2,1,2,4,1,1,2,1}=4
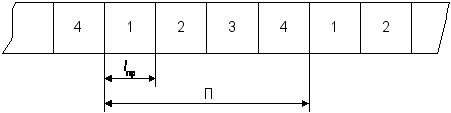
Рисунок 2.1 – разметка ленты конвейера
Рабочая длина ленты распределительного конвейера определяется по формуле
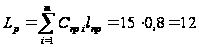 м, (11)
где
– принятое
количество
рабочих мест
на i-й операции;
 – шаг конвейера,
м.
Полная длина ленты распределительного конвейера должна быть несколько больше двойной рабочей длины ленты и согласована с условием распределения, определяется по формуле
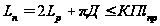 м, (12)
где p – постоянное число равное 3,14;
Д – диаметр натяжного и приводного барабанов, м;
П – период конвейера;
К – число повторений периода на общей длине ленты конвейера, определяется по формуле
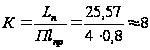 (13)
и округляется до целого числа.
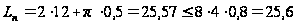
После разметки ленты конвейера необходимо провести закрепление номеров периода за каждым рабочим местом, в соответствии с которым каждый рабочий должен брать и класть предметы труда на ленту. Порядок закрепления номеров показан в таблице 2.2.
Длительность производственного цикла на поточных линиях определяется графически (составляется стандарт-план работы линии Приложение 1) и аналитическим способом.
Производственный цикл – отрезок времени от поступления предмета труда на первую операцию поточной линии до выхода с неё. Определяется длительность производственного цикла аналитическим способом по формулам в зависимости от движения предмета труда перед первой и после последней операций.
Таблица 2.2
Порядок закрепления номеров разметочных знаков за рабочими местами распределительного конвейера
| Номер операции | Количество рабочих мест, Спр | Номер рабо-чего места, Nрм | Число закре-пленных знаков | Порядок номеров, закрепленных за рабочими местами |
| 1 | 1 | 1 | 4 | 1 2 3 4 |
| 2 | 2 | 2 | 2 | 1 3 |
| 3 | 2 | 2 4 | ||
| 3 | 1 | 4 | 4 | 1 2 3 4 |
| 4 | 2 | 5 | 2 | 1 3 |
| 6 | 2 | 2 4 | ||
| 5 | 4 | 7 | 1 | 1 |
| 8 | 1 | 2 | ||
| 9 | 1 | 3 | ||
| 10 | 1 | 4 | ||
| 6 | 1 | 11 | 4 | 1 2 3 4 |
| 7 | 1 | 12 | 4 | 1 2 3 4 |
| 8 | 2 | 13 | 2 | 1 3 |
| 14 | 2 | 2 4 | ||
| 9 | 1 | 15 | 4 | 1 2 3 4 |
Так как обработка изделия начинается непосредственно с первого рабочего места без лишнего интервала движения после последней операции, длительность цикла определяется по формуле
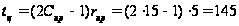 мин;
(14)
длительность такта равна 5 мин., тогда количество тактов равно: 145/5=29.
На однопредметных непрерывно поточных линиях создаются заделы трёх видов:
1) технологический задел соответствует тому числу изделий, которое в каждый данный момент времени находится в процессе обработки на рабочих местах. При поштучной передаче изделий он соответствует числу рабочих мест и определяется по формуле
Zтехн=Спр=15 шт. (15)
2) транспортный задел – это количество изделий, которое в каждый данный момент находится на конвейере в процессе транспортировки. При поштучной передаче изделий задел равен:
Zтр=Спр-1=14 шт. (16)
3) резервный задел создаётся на линиях на наиболее ответственных и нестабильных по времени выполнения операциях, а также на контрольных пунктах. Величина задела определяется по формуле:
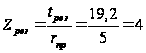 шт, (17)
где
 - время, на которое
создается
резервный запас
предметов
труда, мин.
Для
установок и
оборудования
поточной линии,
которые могут
выйти из строя,
можно принять
на этих рабочих
местах равный
4-5% сменного
задания.
4) общая величина задела на непрерывно поточной линии определяется по формуле:
ZO=Zтехн+Zтр+Zрез=33 шт (18)
Величина незавершенного производства на однопредметных непрерывно поточных линиях без учета затрат времени в предыдущем цехе определяется по формуле:
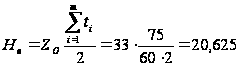 нормо-ч
(19)
где
 – общая суммарная
величина задела,
шт.;
 – суммарная
норма времени
по всем операциям
технологического
процесса, мин.
Величина незавершенного производства в денежном выражении без учета затрат в предыдущем цехе определяется по формуле:
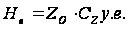 (20)
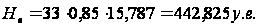
где
 – цеховая
себестоимость
изделия, находящегося
в заделе, у.е.
Для сборочных цехов Сz можно принять в размере 0,85Сц, для механических – 0,7Сц.
Производительность поточной линии определяется через величину, обратную такту потока, называемую темпом.
Темпы – это количество изделий, сходящих с линии за единицу времени.
Определяются по формуле:
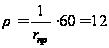 шт/ч
(21)
где
– такт (ритм)
поточной линии,
мин/шт.
Часовую производительность конвейера в единицах массы можно определить по формуле

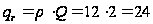 кг/ч,
(22)
где Q – средний вес единицы продукции, кг.
Мощность, потребляемая конвейером, определяется по формуле
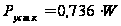 кВт,
(23)
где W – мощность, потребляемая конвейером, измеряемая в лошадиных силах, определяется по формуле
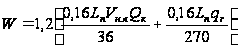 л.с.
(24)
Здесь
 – полная длина
ленты (цепи)
конвейера, м;
V – скорость движения конвейера, м/мин;
 – вес
ленты (цепи)
конвейера (в
расчётах можно
принять в пределах
4-8 кг/пог.м);
 – часовая
производительность
конвейера (см.
расчёт, формула
(22)).
Из формул (23) и (24)получим:
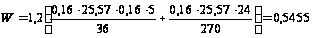 л.с.
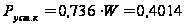 кВт
(25)
3. ПЛАНИРОВКА И РАСЧЕТ ПЛОЩАДИ УЧАСТКА
Производственная площадь участка, занимаемая поточной линией, включает непосредственную площадь, занимаемую оборудованием исходя из его габаритных размеров и дополнительную площадь, занимаемую проходами, проездами и вспомогательным оборудованием, хозяйственным инвентарем.
Размер производственной площади определяется на основе технологической планировки оборудования и рабочих мест и исходя из норм удельной площади на единицу оборудования и количества единиц оборудования.
Расчет производственной площади участка по нормативам удельных площадей производится в табличной форме (таблица 3.1.).
Таблица 3.1.
Расчет производственной площади
|
Наименование оборудования |
Модель (марка) | Габаритные размеры, мм | Кол-во единиц | КДП | Произв. площадь участка, м2 |
| Верстак | НДР-1061 | 700x1200 | 15 | 4 | 50,4 |
| Конвейер | ЭП201 | 12000x500 | 1 | 3,5 | 21 |
| Итого | 71,4 |
Таблица 3.2.
Расчет общей площади
| Вид площади |
Источник или методика расчёта |
Площадь (S), м2 |
| 1.Производственная площадь | См. табл. 3.1 | 71,4 |
| 2.Вспомогательная площадь |
Принимаем 30% от производственной |
21,42 |
| Итого | 92,82 |
Определив производственную площадь участка, необходимо рассчитать вспомогательную площадь, занимаемую настройщиками инструмента, сборщиками приспособлений, кладовыми, бытовыми и административными помещениями.Она, как правило, составляет 30-45% от производственной площади.
Расчет общей площади участка производится в табличной форме.
Планировка производственного участка
Планировка участка – это план расположения технологического оборудования и рабочих мест. На плане должны быть также показаны строительные элементы – стены, колонны, дверные и оконные проемы и т.д.; основной производственный инвентарь – верстаки, плиты, складочные площадки; подъемно-транспортные устройства – мостовые и другие краны; конвейеры, монорельсы, электрокары и др.
Планировка выполняется в масштабе 1:100 с соблюдением допустимых расстояний между стенками и строительными элементами.
При планировке необходимо предусмотреть удобные подходы к станкам для проведения ремонта и обслуживания; выделить необходимые площади для размещения накопителей деталей и подходы к ним.
Поточные линии могут быть различной формы: прямые, круговые, овальные, извилистые, V-образные, S-образные и преломляющиеся под различным углом (Г-образные), П-образные.
Как правило, наиболее эффективной является прямая линия. Она проста, может быть хорошо организована, легко смонтирована и установлена, ее не трудно обслуживать. Затраты на конвейер минимальные, отсутствуют трудности, связанные с подачей деталей под углом к прямой линии.
Схема планировки участка приведена в Приложении 2.
4.РАСЧЕТ МОЩНОСТИ, ПОТРЕБЛЯЕМОЙ ОБОРУДОВАНИЕМ
Расчёт установленной мощности (Руст), потребляемой всеми видами оборудования, производится в табличной форме (таблица 4.1).
Таблица 4.1.
Расчёт установленной мощности
| Наименование оборудования | Модель (марка) | Кол-во единиц | Установленная мощность, кВт | |
| единицы | принятого | |||
| Конвейер | ЭП201 | 1 | 0,4014 | 0,4014 |
| Паяльник | 2 | 0,05 | 0,1 | |
| Итого | 0,5014 | |||
5. РАСЧЕТ СТОИМОСТИ И АМОРТИЗАЦИИ ОСНОВНЫХ ПРОИЗВОДСТВЕННЫХ ФОНДОВ
Основными производственными фондами называются средства труда, которые участвуют в производстве длительный период времени, сохраняя свою натурально–вещественную форму, и постоянно переносят свою стоимость на изготавливаемую продукцию частями по мере снашивания. К ним относятся:
- здание, занимаемое под основное и вспомогательное производство; технологическое оборудование и рабочие машины, с помощью которых, изменяются, форма иди свойства предметов труда;
- энергетическое оборудование (трансформаторы, электромоторы и т.п.);
- транспортные средства всех видов (автомобили, электрокары, конвейеры, краны всех видов и т. д. );
- измерительные и регулирующие приборы и устройства, предназначенные для измерения, регулирования и контроля различных параметров изделий;
-дорогостоящие инструмент и приспособления со сроком службы более года и стоимостью свыше 1 000 у.е.;
- производственный и хозяйственный инвентарь (верстаки, контейнеры, предметы противопожарного назначения) со сроком службы более года и стоимостью свыше 1 000 у.е.;
- прочие неучтенные основные производственные фонды.
Расчет стоимости здания, занимаемого производственным участком
Расчет стоимости здания производится исходя из общей площади (см. таблицу 3.2.), занимаемой участком и стоимости 1 кв. м. площади. Расчет приведен в табличной форме (таблица 5.1).
Таблица 5.1.
Расчёт стоимости здания, занимаемого участком, и амортизационных отчислений
| Элементы расчета | Стоимость 1 м2 здания, у.е./м2 | Площадь, занимаемая зданием, м2 | Стоимость здания, у.е. | Норма амортизации,% | Сумма амортизационных отчислений,у.е. |
| 1.Произ-водствен-ная площадь | 170 | 71,40 | 12138,0 | 2,70 | 327,726 |
| 2.Вспомо-гательная площадь | 250 | 21,420 | 5355,0 | 3,10 | 166,005 |
| Итого | 92,820 | 17493,0 | 493,731 |
Расчёт затрат на оборудование и транспортные средства
Расчет затрат на рабочие машины и технологическое оборудование производится исходя из оптовой цены единицы машин и оборудования и количества единиц машин и оборудования данной модели.
Цены на оборудование принимаются по прейскурантам. К прейскурантной цене добавляются затраты на упаковку, транспортировку, монтаж и пусконаладочные работы (эти затраты можно принять равными 10-15% от цены оборудования).
Расчет стоимости конвейера производим исходя из его рабочей длины и стоимости одного погонного метра пролетной части.
Стоимость электродвигателя можно принять 30-40 % (принимаем 40 %).
Расчет приведен в табличной форме (таблица 5.2).
Таблица 5.2.
Расчёт стоимости транспортного и технологического оборудования
| Наименование | Модель, марка | Кол-во ед. оборудования, шт. | Оптовая цена | Затраты на транспорти-ровку, наладку, монтаж, у.е. | Балансовая стоимость техники, у.е. | Норма амортизации, % | Сумма амортизационных отчислений, у.е. | |
| единицы, у.е. | принятого кол-ва, у.е. | |||||||
| Верстак | НДР-1064 | 15 | 360 | 5400 | 540 | 5940 | 7,7 | 457,38 |
| Электродвигатель | ЭП-201 | 1 | 328 | 328 | 32,8 | 360,8 | 15,2 | 54,84 |
| Конвейер(лента) | ЭП-201 | 25,57 | 39,71 | 1015,41 | 101,54 | 1116,95 | 15,2 | 169,77 |
| Паяльник | 2 | 410 | 820 | 82 | 902 | 10,1 | 91,10 | |
| Итого | 7563,41 | 756,34 | 8319,75 | 773,10 | ||||
Расчёт затрат на энергетическое оборудование
Затраты на силовое энергетическое оборудование (электрогенераторы, электрические кабели, трансформаторы электрические и др.), его монтаж, упаковку и транспортировку при укрупнённых расчётах определяются исходя из норматива 45 у.е. на 1 кВт установленной мощности технологического и транспортного оборудования.
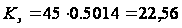 у.е
Расчёт затрат на комплект дорогостоящей оснастки, УСПО и инструмента.
Затраты на дорогостоящую оснастку, УСПО, инструмент (первоначальный фонд) принимаются в размере 10% от балансовой стоимости технологического оборудования.
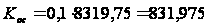 у.е
Расчёт затрат на измерительные и регулирующие приборы
При организации механической обработки деталей применяется много различной измерительной техники, регулирующих устройств и систем контроля за состоянием режущего инструмента. В каждом отдельном случае выбирается необходимая номенклатура и в соответствии с прейскурантом определяется её оптовая цена. В укрупнённых расчётах затраты на эти виды оснащения принимаются в размере 1,5-2,0% от оптовой цены оборудования.
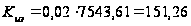 у.е.
Расчёт затрат на производственный и хозяйственный инвентарь.
Затраты на производственный инвентарь (стеллажи, магазины для деталей и заготовок, магазины для инструмента и др.) принимаются в размере 1,5-2,0% от стоимости технологического оборудования, а на хозяйственный инвентарь – в размере 15,4 у.е. на одного работающего.
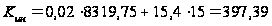 у.е.
Расчёт общей суммы основных производственных фондов
Все затраты, связанные с производственными фондами, сводятся в таблицу 5.3.
Таблица 5.3
Расчет стоимости основных производственных фондов и амортизационных отчислений
| Наименование групп основных производственных фондов | Условное обозначение | Стоимость произ. фондов , у.е.. | Норма амортизации, % |
|
| 1. Здание, занимаемое участком |
|
17493,0 | табл.5.1 | 493,731 |
| 2. Технологическое оборудование и транспортные средства |
|
8319,757954 | табл.5.2 | 773,1012091 |
| 3. Энергетическое оборудование |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
 Сумма
амортизационных
отчислений
у.е


