Проект организации механического цеха
Количество вспомогательного оборудования составляет примерно 40% от числа основных станков отделения, но не менее 3 и не более 11 единиц, т.е. получим 3 единицы вспомогательного оборудования.
Площадь отделения ремонта технологической оснастки Sрем.ТО определяется из расчета 20-22 м2 на 1 станок.
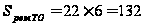 (м2).
Количество рабочих-станочников Rст определяется так же как и в заточном отделении по формуле (2.16)
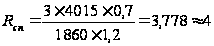 (чел.).
2.7 Организация складского хозяйства
Основной задачей цеховых складов является обеспечение нормального хода производства. В комплекс цеховых складов могут входить склады металла, заготовок, межоперационный, готовых изделий.
Площадь склада металла и готовых изделий Sск определяется по формуле
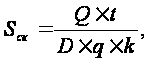 (2.17)
где Q – масса заготовок, обрабатываемых в цехе в течение года, т;
t – запас хранения заготовок, дни;
D – число рабочих дней в году, D=253;
q – средняя грузонапряженность площади склада, т/м2;
k – коэффициент использования площади склада, учитывающий проходы и проезды; при использовании напольного транспорта k=0,25-0,4.
Площадь межоперационного склада Sск.МО определяется по формуле
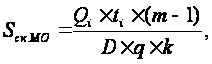 (2.18)
где Qi – масса деталей, проходящих через склад в течение года, т;
ti – срок пролеживания деталей на каждый заход, ti=2-3 дня;
m – среднее число операций по обработке деталей.
Расчет площади складов металлов, готовых изделий, межоперационного склада сведем в таблицу 2.10.
2.8 Организация транспортного хозяйства
Организация транспортного хозяйства предполагает выбор транспортных средств, определение потребности цеха в транспортных средствах и рабочих.
Определим потребность цеха в транспортных средствах по формуле
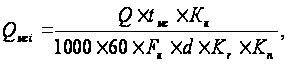 (2.19)
где Qмсi – количество элементов напольного транспорта i-го типа;
Q – общее годовое количество транспортируемых грузов на данном виде транспорта, кг;
tмс – среднее время одного рейса, мин;
Кн – коэффициент неравномерности прибытия и отправления грузов, (Кн=1,2-1,3);
Fн – номинальный годовой фонд времени работы транспортной единицы, принимается равным 3289 ч;
d – грузоподъемность транспортного средства, определяется по таблице основных характеристик наиболее распространенных транспортных средств /8/;
Кr – коэффициент использования транспортного средства при перевозке, определяется по таблице основных характеристик наиболее распространенных транспортных средств /8/;
Кп – коэффициент использования транспортного парка.
Общее годовое количество транспортируемых грузов (Q) на данном виде транспорта определим по формуле
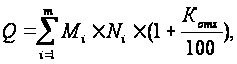 (2.20)
где Мi – масса i-той детали, кг;
Ni – производственная программа выпуска i-ой детали, шт.;
Котх – процент отходов производства, %;
m – количество наименований деталей, шт.
Таблица 2.10 – Расчет площади складов
| Наименование и назначение склада | Масса заготовок общая, т | Масса деталей общая, т | Запас хранения заготовок, дн. | Срок пролеживания деталей на каждый заход, дн. | Средняя грузонапряженность площади склада с учетом поправочного коэффициента, т/м2 | Общая площадь склада по деталям, м2 | ИТОГО | ||||||
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| Склад металла для пруткового материала | 164,268 | 461,8973 | 70,0877 | 126,36 | 355,306 | 53,914 | 2 | - | 3,6 | 1,20 | 3,38 | 0,51 | 5,10 |
| Склад заготовок | 1 | - | 6 | 0,36 | 1,01 | 0,15 | 1,53 | ||||||
| Межоперационный склад | - | 2 | 4,8 | 0,69 | 1,95 | 0,30 | 2,94 | ||||||
| Склад готовых деталей | 1 | - | 3,6 | 0,60 | 1,69 | 0,26 | 2,55 | ||||||
| Общая площадь | - | 2,86 | 8,04 | 1,22 | 12,11 | ||||||||
Таблица 2.11 – Расчет годового количества транспортируемых грузов и среднего времени одного рейса
| Вид транспортного средства | Общее годовое количество транспортируемых грузов, кг | Скорость движения транспортного средства, м/мин | Время погрузки и разгрузки, мин | Средняя длина пробега | Время пробега, мин | Время случайных задержек, мин | Среднее время одного рейса, мин | ||
| с грузом | без груза | с грузом | без груза | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Электрокар | 696252,96 | 5 | 10 | 15 | 28,53 | 5,71 | 2,85 | 0,86 | 24,41 |
| Автомобиль | 30 | 15 | 45 | 0,95 | 1,90 | 0,29 | 48,14 | ||
| Автотягач | 15 | 10 | 75 | 1,90 | 2,85 | 0,48 | 80,23 | ||
| Автосамосвал | 20 | 12 | 23 | 1,43 | 2,38 | 0,38 | 27,18 | ||
| ИТОГО | - | - | - | - | - | - | - | - | - |
Среднее время одного рейса (tмс) при односторонней маятниковой системе определяется по формуле
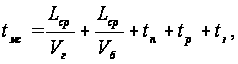 (2.21)
где Lср – средняя длина пробега, определяется исходя из площади цеха, м;
Vг, Vб – скорость движения транспортного средства с грузом и без груза соответственно, мин;
tп, tр – время на погрузку и разгрузку соответственно, мин;
tз – время случайных задержек, принимается 10 % от времени пробега, мин.
Определение потребности цеха в транспортных средствах сведем в таблицу 2.11-2.12.
Таблица 2.12 – Определение потребности цеха в транспортных средствах
| Вид транспортно-го средства | Общее годовое количество транспортиру-емых грузов, кг | Средн. время одного рейса, мин | Грузопо-дъемность трансп. средства, т | Коэфф-нт использова-ния трансп. ср-ва при перевозке | Количество элементов напольного транспорта | |
| расчет-ное | приня-тое | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Электрокар | 696252,96 | 24,41 | 1,5 | 0,7 | 0,125 | 1 |
| Автомобиль | 48,14 | 3 | 0,5 | 0,173 | 1 | |
| Автотягач | 80,23 | 5 | 0,2 | 0,433 | 1 | |
| Автосамосвал | 27,18 | 6,5 | 0,6 | 0,038 | 1 | |
| ИТОГО | - | - | - | - | - | 4 |
2.9 Организация управления цехом
Определим число наладчиков оборудования по таблице нормативных данных для определения численности работников цеха /8/.
Таблица 2.13 – Определение численности наладчиков оборудования
| Вид оборудования | Количество оборудования | Число наладчиков, чел. |
| 1 | 2 | 3 |
| Токарное | 16 | 2 |
| Сверлильное | 1 | 1 |
| Фрезерное | 4 | 1 |
| Шлифовальное | 6 | 1 |
| Протяжное | 2 | 1 |
| Резьбонарезное | 2 | 1 |
| ИТОГО | 31 | 7 |
Определим число транспортных рабочих Чраб.тр в зависимости от числа единиц напольного транспорта и смен их работы. Таким образом, получим
Чраб.тр=4ґ2=8 (чел.).
Определим необходимое число кладовщиков из таблицы нормативных данных для определения численности работников цеха /8/. Учитывая нормативные данные, число кладовщиков примем равным 2 чел. (с учетом сменности работы цеха).
Определим численность инженерно-технических работников (ИТР) на основе того, что их число составляет 8-12 % от числа всех рабочих цеха. Таким образом, получим 5 чел. (10 % от 43 чел.).
Определим численность служащих на основе того, что они составляют 4-6 % от числа всех рабочих цеха. Таким образом, получим 2 чел. (5 % от 43 чел.).
Определим численность младшего обслуживающего персонала (МОП) исходя из того, что она составляет 3-5 % от числа всех рабочих цеха. Получим - 4 чел.
По нормативным данным для определения численности работников цеха, приведенных в /8/, определим число контролеров - 2 чел.
Результаты расчетов общего состава работающих сведем в таблицу 2.14.
Таблица 2.14 - Сводная ведомость состава работающих
| Группы работающих | Число | |
| всего | в т.ч. в максимальную смену | |
| 1 | 2 | 3 |
| Производственные рабочие | ||
| Отрезщики | 4 | 3 |
| Подрезщики | 3 | 2 |
| Протяжники | 2 | 1 |
| Резьбонарезчики | 3 | 2 |
| Сверлильщики | 1 | 1 |
| Токари | 16 | 10 |
| Фрезеровщики | 5 | 3 |
| Шлифовальщики | 9 | 5 |
| ИТОГО производственных рабочих | 43 | 27 |
| Вспомогательные рабочие | ||
| Ремонтники | 2 | 1 |
| Кладовщики | 2 | 1 |
| Заточники | 3 | 2 |
| Станочники | 4 | 2 |
| Транспортные рабочие | 8 | 4 |
| Наладчики | 7 | 4 |
| ИТОГО вспомогательные рабочие | 26 | 14 |
| ИТР | 5 | 3 |
| Служащие | 2 | 1 |
| МОП | 4 | 2 |
| Контролеры | 2 | 1 |
| ВСЕГО работающих | 82 | 48 |
Спроектируем организационную схему управления цехом, которая представлена в приложение В.
Во главе цеха стоит начальник, которому подчиняются заместитель по производству и заместитель по технической части. В ведении заместителя по производству находятся ПДБ и БТЗ, которым, в свою очередь, подчинены старший мастер, инженер по подготовке производства, планировщик, который обеспечивает объем работ всех рабочих цеха, и распределитель работ. Перечисленные службы подчиняются как ПДБ, так и техническому бюро. В ведении БТЗ находятся экономисты и нормировщики.
2.10 Расчет технико-экономических показателей
Расчет технико-экономических показателей сведем в таблицу 2.15.
Таблица 2.15 - Расчет основных ТЭП
| Наименование показателя | Значение показателя |
| 1 | 2 |
| А. Основные данные | |
|
Годовой выпуск, шт – всего. в том числе основная программа Запасные части |
280800 180000 100800 |
|
Общая площадь цеха, м2 – всего. в том числе производственная |
1486,35 814 |
|
Всего работающих в том числе рабочих из них основных |
82 69 43 |
|
Количество оборудования, шт - всего в том числе основного |
55 31 |
| Б. Относительные показатели | |
| Выпуск продукции на 1 м2 общей площади, шт. | 188,92 |
| Выпуск продукции на 1 м2 производственной площади, шт. | 344,96 |
| Выпуск продукции на одного работающего, шт. | 3424,39 |
| Выпуск продукции на одного рабочего, шт. | 4069,57 |
| Выпуск продукции на один станок, шт. | 5105,45 |
| Коэффициент загрузки оборудования | 0,77 |
| Коэффициент закрепления операций | 0,774 |
2.11 Оптимизация производственной программы с применением метода линейного программирования
Оптимизацию производственной программы механического цеха проведем методом линейного программирования (Симплекс метод). Для этого введем некоторые ограничения и функцию целей. Исходя из произведенных расчетов, ограничим производственную программу мощностью каждой группы оборудования. Для функции цели введем прибыль от каждого вида изделия самостоятельно. Пусть прибыль от изделия А составит 5 усл. ед., от изделия К - 6 у.е., Ж - 8 у.е.
Необходимые данные для построения экономико-математической модели представим в виде таблицы.
Таблица 2.17 - Исходные данные
| Операции | Штучно-калькуляционное время по изделиям, мин | Ограничения (количество станков) | ||
| А | К | Ж | ||
| Отрезное | 1,52 | 0,68 | 0,00 | 3 |
| Подрезное | 1,52 | 0,00 | 0,00 | 2 |
| Протяжное | 0,00 | 0,00 | 1,18 | 2 |
| Зенкеровальное | 0,00 | 1,85 | 0,00 | 2 |
| Сверлильное | 0,00 | 0,00 | 0,39 | 1 |
| Токарное | 2,19 | 8,01 | 0,63 | 11 |
| Фрезерное | 0,00 | 1,85 | 1,44 | 4 |
| Шлифовальное | 3,62 | 0,00 | 2,22 | 6 |
| ИТОГО | 8,85 | 12,40 | 5,87 | 31 |
| ЦЕЛЬ | А | К | Ж | - |
| Прибыль | 5 | 6 | 8 | - |
Составим уравнение ограничений:
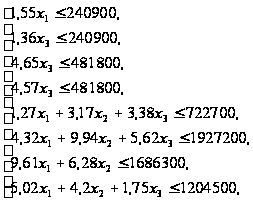
Приведем уравнение к каноническому виду:
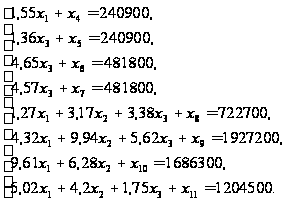
Функция цели имеет вид:
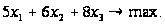
Используя программу для расчета найдем x1, x2, x3.
Таким образом, получим следующие значения:
X1=133686
X2=63945
X3=103612
Следовательно, для получения максимальной прибыли с учетом производственных мощностей и прибыли на каждое изделие необходимо производить: изделий А - 133686, изделий К -63945, изделий Ж -103612.
2.12 Пути совершенствования организационной подготовки производства в цехе
Организационная подготовка - это совокупность процессов организации, планирования, учета, контроля на всех стадиях и этапах комплексной подготовки производства, обеспечивающих готовность объединения к созданию и освоению изделий заданного уровня качества при установленных сроках, объемах выпуска и наименьших затратах.
Организационно-плановая подготовка должна включать приведенные ниже этапы:
1. Предпроизводственные плановые расчеты:
Создание нормативной базы.
Расчет календарно плановых нормативов будущего производства.
2. Формирование и совершенствование производственной структуры объединений предприятий, цехов и участков:
2.1. Классификация деталей, сборочных единиц и изделий.
2.2. Формирование технологических и предметно-замкнутых участков, поточных и автоматических линий, гибких производственных систем
2.3. Планировка и перепланировка цехов и участков
3. Совершенствование структур и функций подразделений аппарата управления, занимающихся комплексной подготовкой производства
4. Обеспечение готовности объединения к выпуску новых изделий:
4.1. Проектирование, изготовление или приобретения к установке средств транспорта, складирования, оргтехники и прочего вспомогательного оборудования
4.2. Организация кооперирования и составления планов материально-технического снабжения
4.3. Подготовка и комплектование кадров
5. Перспективное и оперативное планирование, оперативный контроль создания и освоения новых изделий
6. Организация перехода на выпуск нового изделия:
6.1. Выбор метода перехода на выпуск нового изделия
6.2. Изготовление производственно-пробной партии, свертывание выпуска старой продукции и развертывание производства новой продукции
7. Организация эффективного использования изделий у потребителя:
7.1. Участие потребителя в формировании технико-экономических показателей нового изделия
7.2. Участие создателей новой техники в достижении запроектированных показателей у потребителя в процессе ее эксплуатации
Организационно-плановая подготовка должна находить свое выражение в оргпроекте создания и освоения новой техники.
Заключение
В данном курсовом проекте мы познакомились с организацией производственных процессов в механическом цехе: рассчитали потребное число работников предприятия, количество необходимого оборудования, площадь цеха, определили форму организации производства в цехе и рассчитали основные технико-экономические показатели.
Анализ всех этих показателей выявил как сильные, так и слабые стороны организации производства в цехе. Основным недостатком организации производственных процессов является устаревший парк оборудования, что сказывается в первую очередь, на уровне производительности труда, затрат на ремонт оборудования и т.д. Поэтому весьма важным является решение о внедрении новой техники и технологий, поточных линий и т.д.
Список литературы
1. Соколицын С.А., Кузин Б.И. Организация и оперативное управление машиностроительным производством: учебник. - Л.: Машиностроение. Ленинградское отделение, 1988. - 527 с.
2. Проектирование машиностроительных заводов: Справочник в 6 томах/Под общ. ред. Е.С. Ямпольского. - М.: Машиностроение, 1975. - 2361 с.
3. Организация и планирование машиностроительного производства: учебник для ВУЗов. - 3-е издание, перераб. и доп./Под ред. И.М. Разусова, Л.Я. Шухгальтера, Л.А. Глаголевой. - М.: Машиностроение, 1974. - 592 с.
4. Проектирование механосборочных цехов: учебное пособие/Л.А. Федотова. - Воронеж: издательство ВГУ, 1980. - 212 с.
5. Организация и планирование производства на машиностроительном предприятии: учебник/Под ред. В.А. Летенко. - М.: Высшая школа, 1972. - 606 с.
6. Воронин С.И., Жалдак Н.И., Родионова В.Н. Совершенствование организации производства механообрабатывающих цехов. - Воронеж, 1991. - 162 с.
7. Методические указания по выполнению практических занятий и лабораторных работ по курсу «Экономико-математические методы и модели в управлении предприятием» для студентов специальности 060800 всех форм обучения/С.В. Амелин. - Воронеж: ВГТУ, 1996. - 24 с.
8. Методические указания по выполнению курсового проекта по дисциплине «Организация машиностроительного производства» для студентов специальностей 060800 «Экономики и управление на предприятии (по отраслям)», 521500 «Менеджмент (производственный)» всех форм обучения. - Воронеж: ВГТУ, 2000. - 18 с.
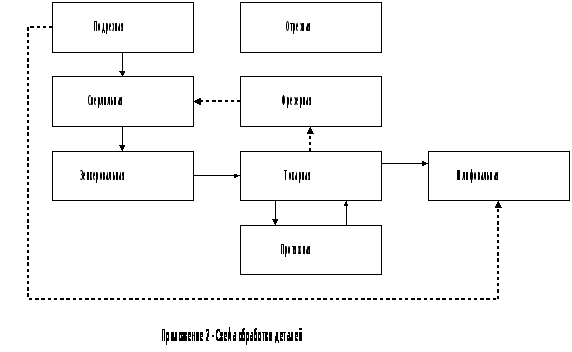
Приложение А
Приложение Б
Таблица П.1 - Годовой план ремонта оборудования по механическому цеху на 2000 год
| Инвентарный номер | Наименование агрегата | Модель | Категория сложности | Сменность работы | Межремонтный период | Послеремонтный период | Виды и трудоемкость ремонтных работ и простой в календарных днях по месяцам года | Всего, нормо-ч | Простой, дн. | |||||||||||||
| Вид ремонта | Дата | I | II | III | IV | V | VI | VII | VIII | IX | X | XI | XII | Слесарных | Станочных | |||||||
| 1284 | Токарный станок | 16К20 | 18 | 2 | 24000 | Т | IX | ѕ | ѕ |
|
ѕ | ѕ |
|
ѕ | ѕ |
|
ѕ | ѕ | ѕ | 290,5 | 127,4 | 9,1 |
| 1342 | Фрезерный станок | 3И82Г | 12 | 2 | 24000 | К | IV | ѕ | ѕ | ѕ | ѕ |
|
ѕ | ѕ | ѕ | ѕ |
|
ѕ | ѕ | 385,25 | 163,3 | 7,1 |
| 1350 | Сверлильный станок | 2А125 | 17 | 2 | 24000 | К |
I 1993 |
|
ѕ | ѕ | ѕ | ѕ |
|
ѕ | ѕ | ѕ | ѕ | ѕ |
|
392 | 163,2 | 11 |
| 1485 | Шлифовальный станок | 3Б161М | 30 | 2 | 24000 | С | XII | ѕ |
|
ѕ | ѕ | ѕ |
|
ѕ | ѕ | ѕ |
|
ѕ | ѕ | 228,25 | 100,1 | 9,1 |


Примечание: Т - текущий ремонт, С - средний ремонт, О - осмотр. Дробные числа обозначают: числитель- трудоемкость ремонтных работ, нормо-ч; знаменатель - длительность простоя в ремонте, дни.