Выбор стратегии деятельности предприятия
где Сv – постоянный коэффициент, учитывающий вид и марку обрабатываемого материала [31, с278, таб.29];
Т - период стойкости;
Кv – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания;
Kv=KмvKuvKtv (4.7)
где Kмv – коэффициент на обрабатываемый материал [31, c.261-263, табл.1-4];
Kuv - коэффициент на инструментальный материал [31, с.263, табл.6];
Klv - коэффициент, учитывающий глубину обрабатываемого отверстия [31, с.280, табл.31];
При зенкеровании штампованных отверствий вводится дополнительно поправочный коэффициент Kпv [31, c.263, табл.5].
Значения коъффициента Сv и показатели степени x,y,m взяты по справочным данным [31, с.269, табл.17].
Частота вращения шпинделя рассчитывается по формуле:
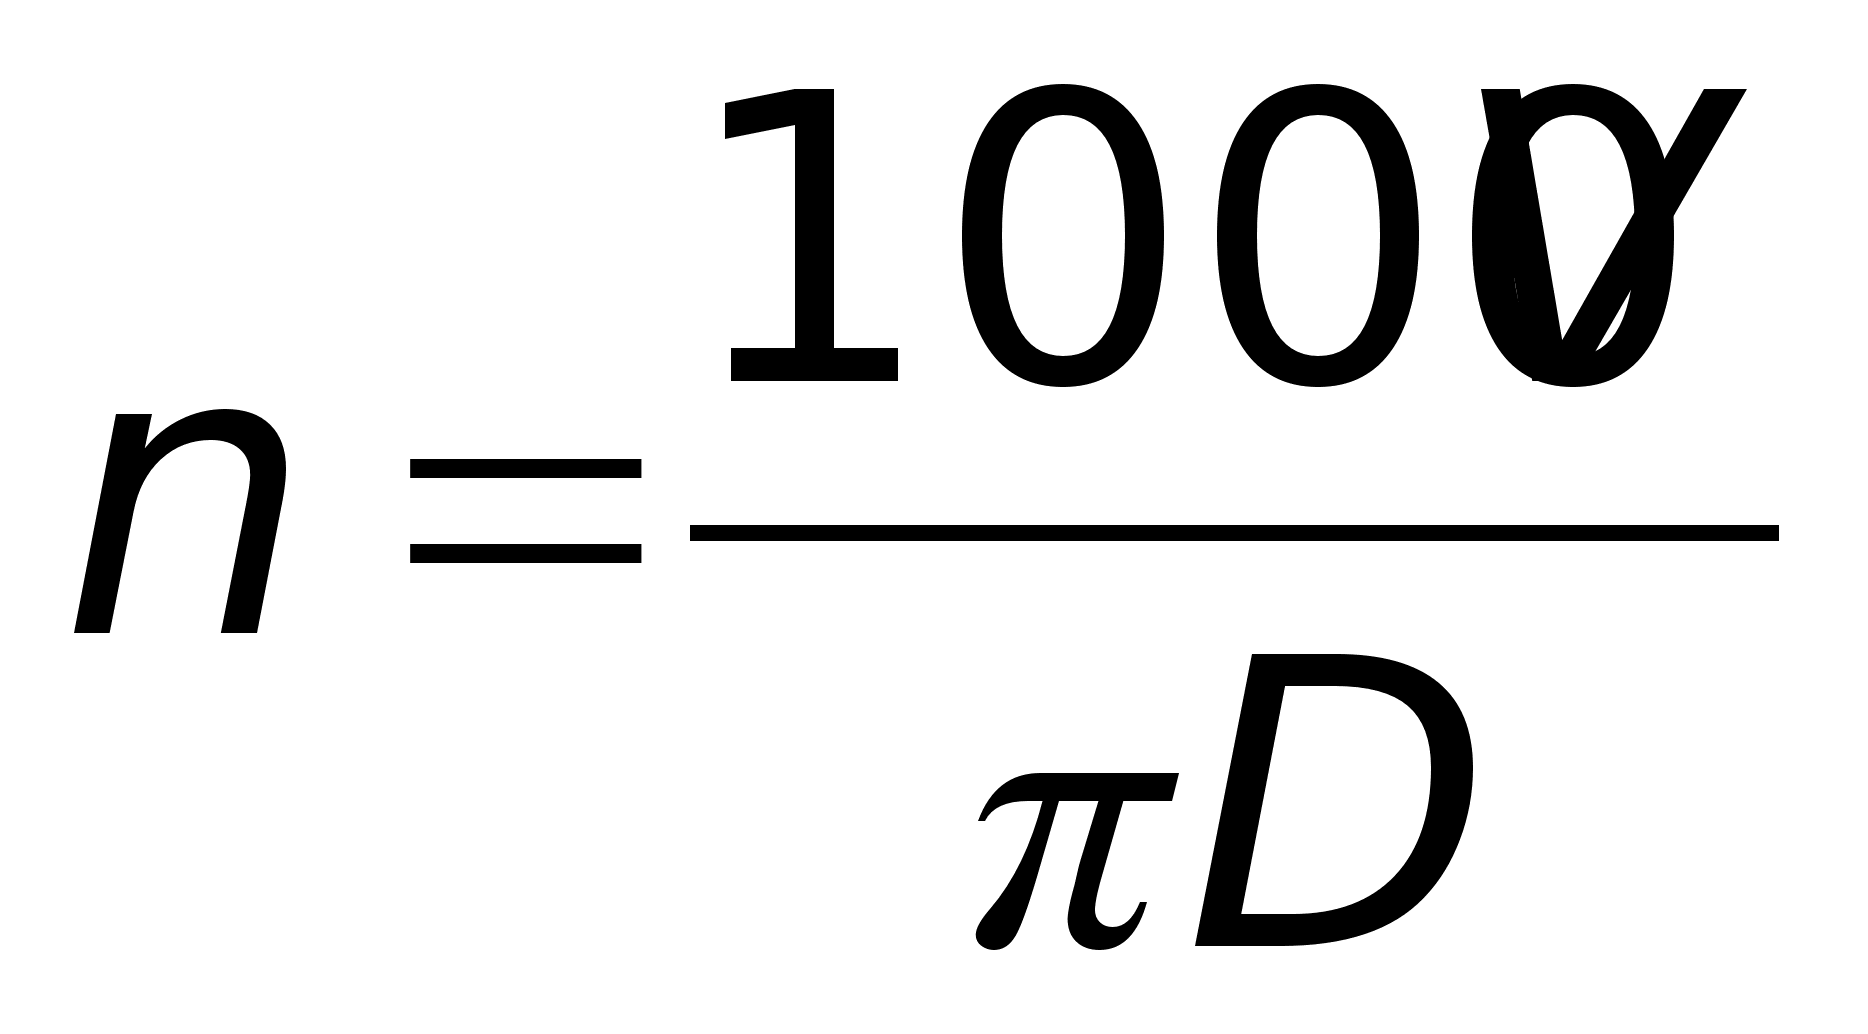 (4.8)
Полученную частоту вращения корректируют по паспортным данным станка и расчитывают фактическую скорость резания:
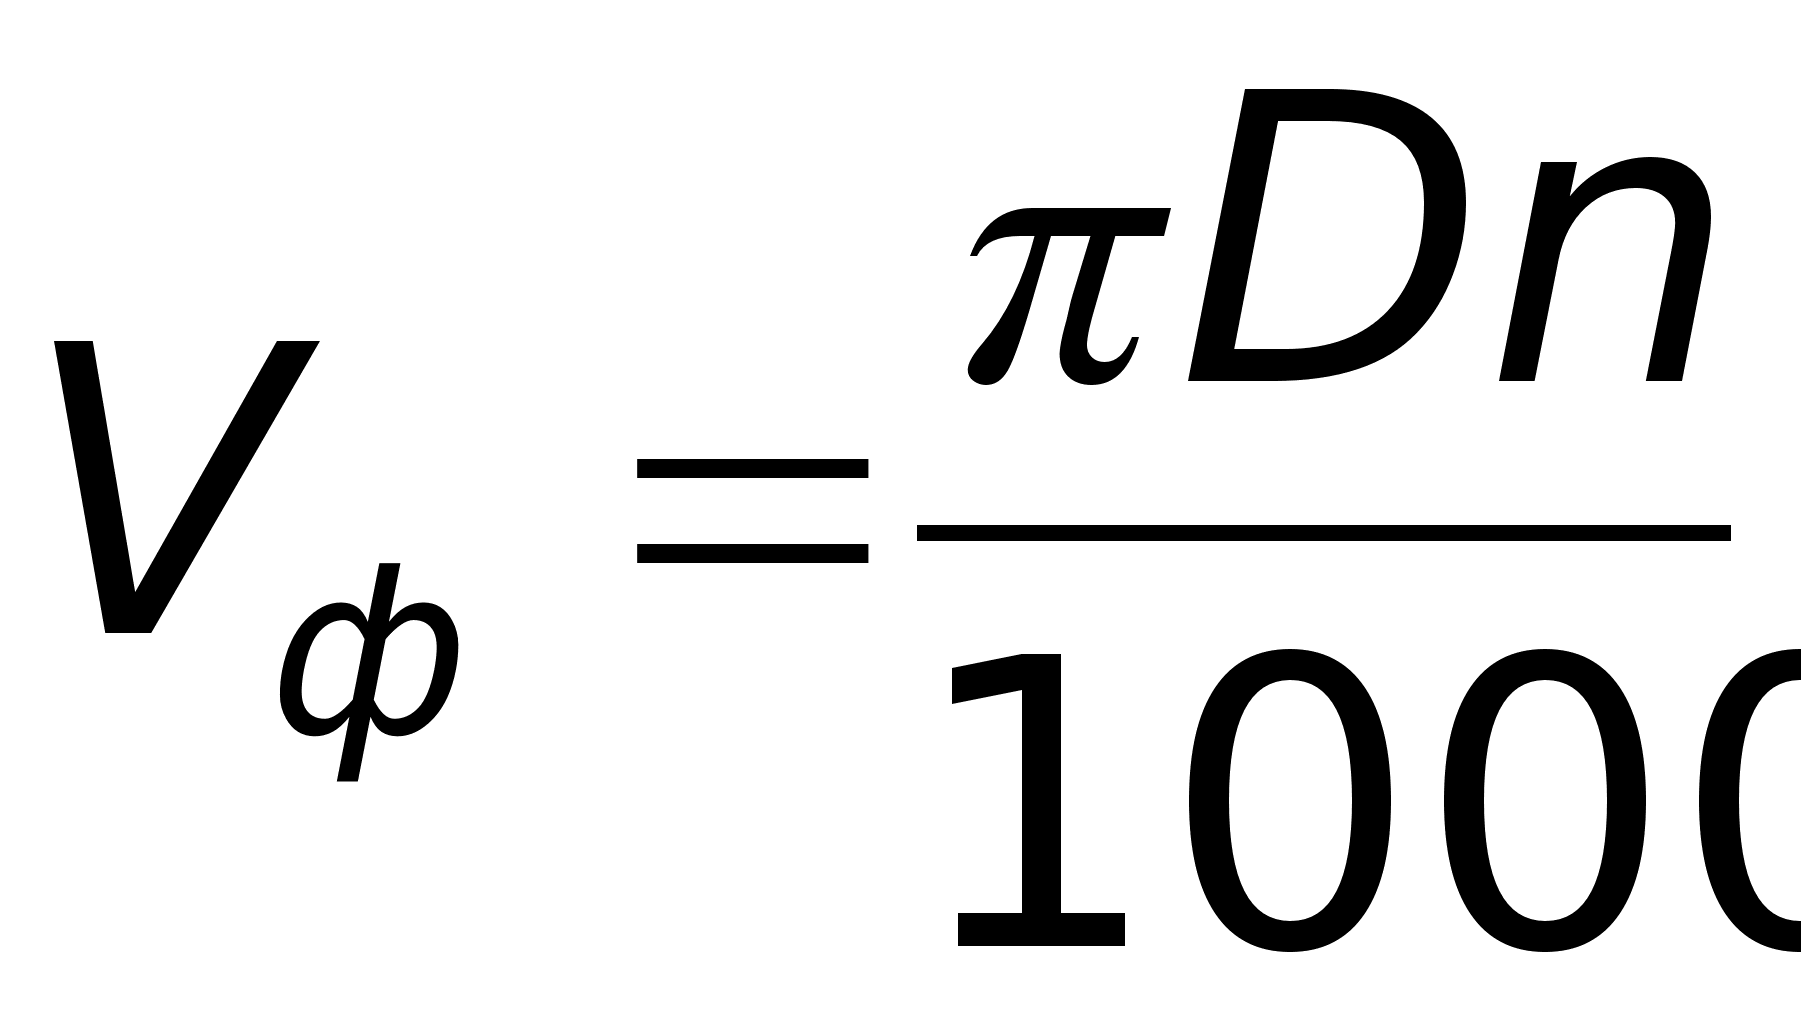 (4.9)
Мощность резания при зенкеровании, кВт, определяют по формуле:
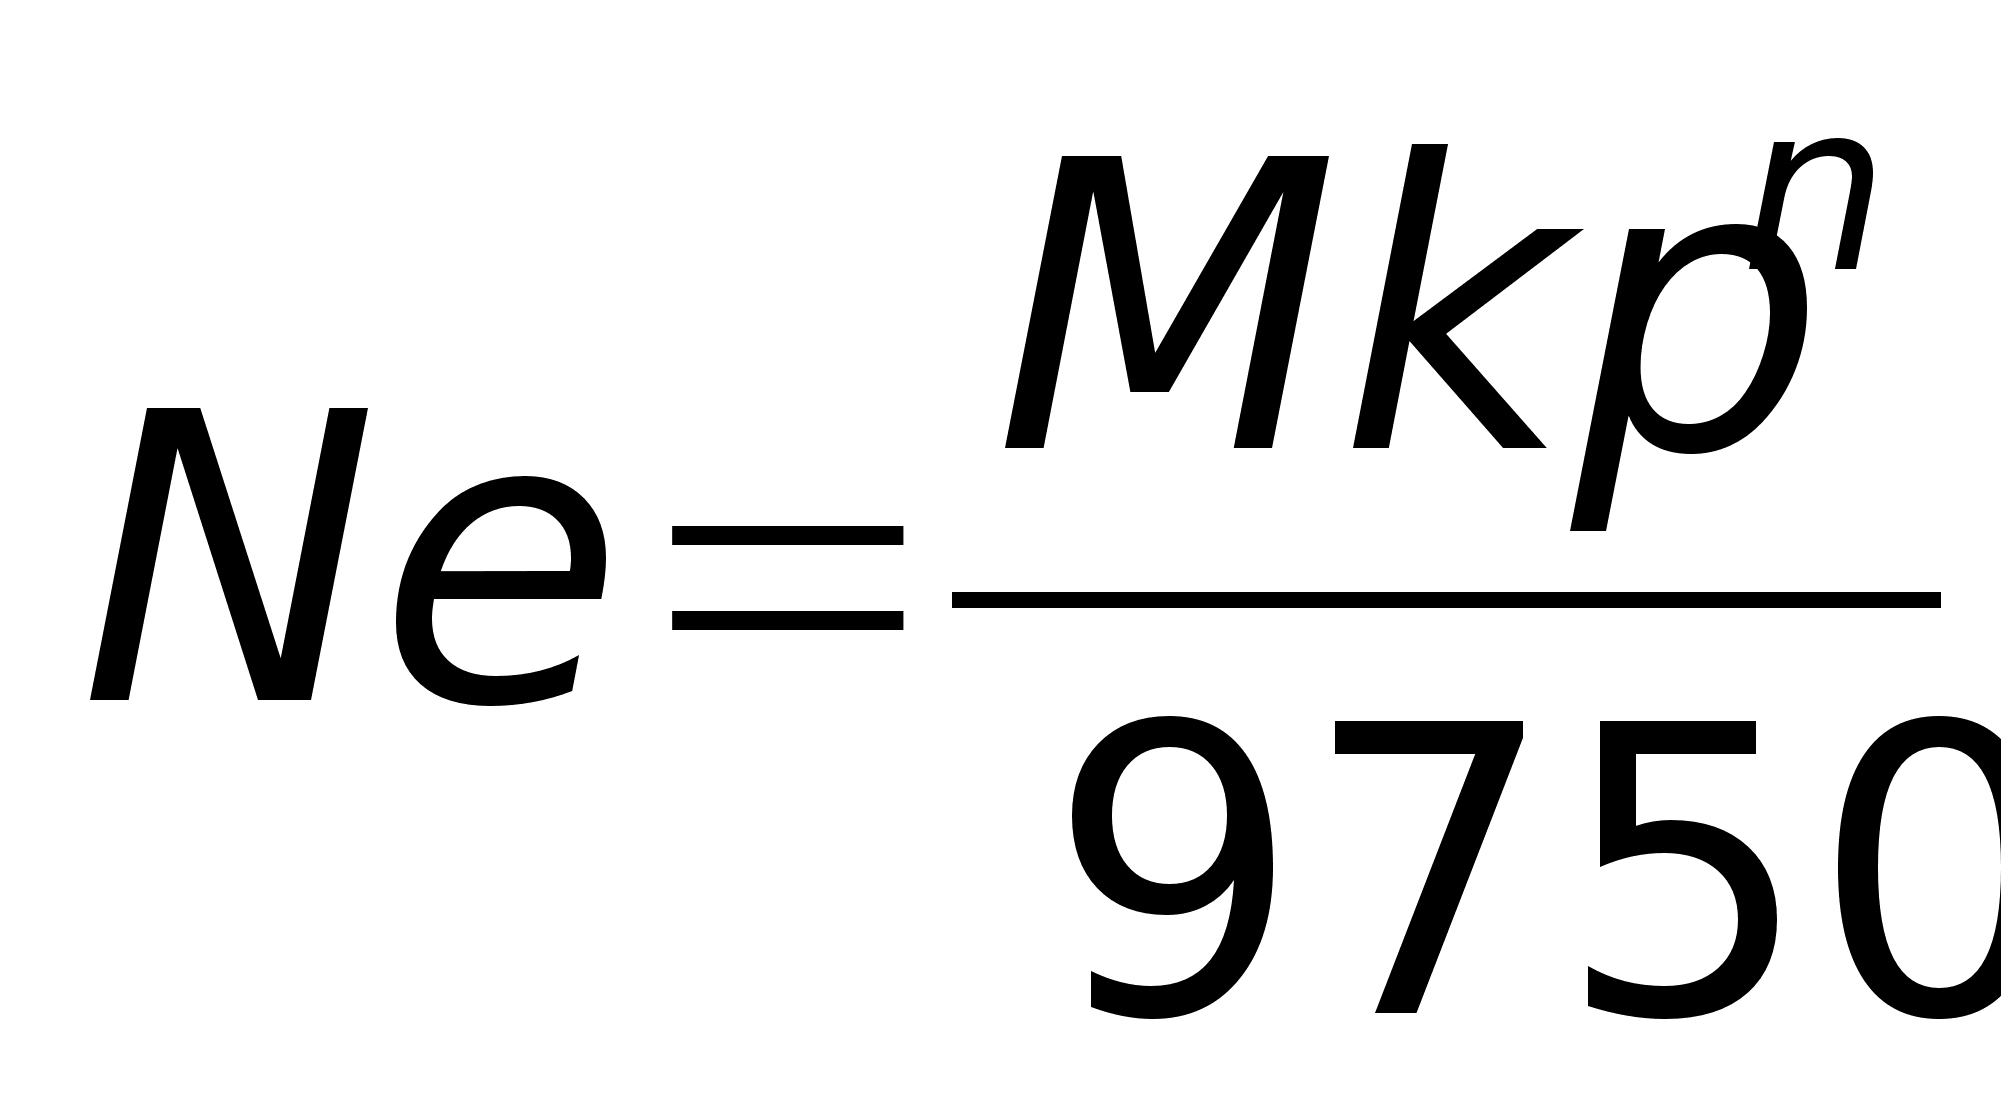 ;
(4.10)
где Мкр – крутящий момент, который рассчитывается по формуле:
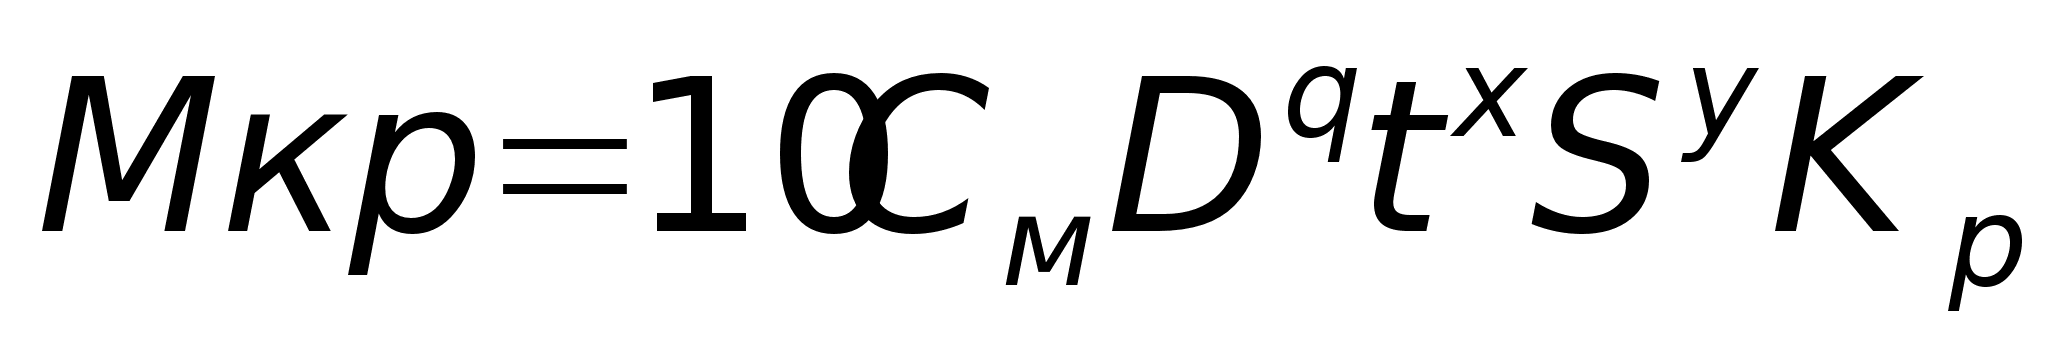 ;
(4.11)
значения коэффициентов и показателей степени взяты в нормативных данных [31, с.281, табл.32].
Основное время определяют по формуле:
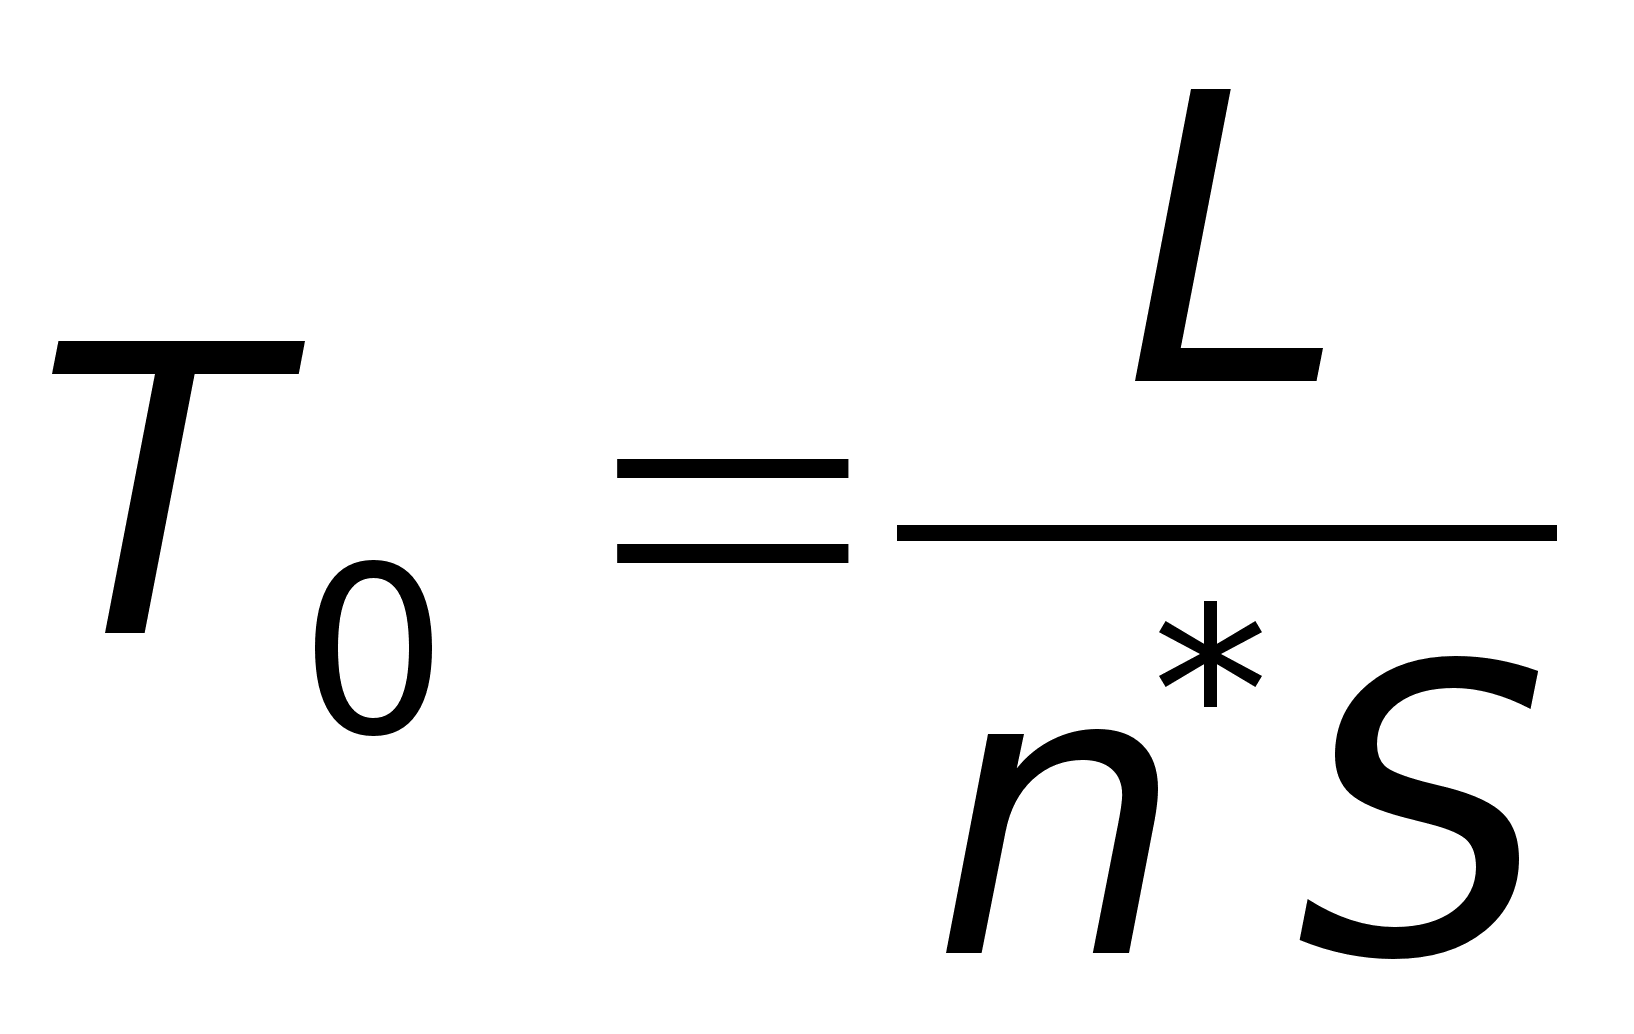 (4.12)
где L –полный путь, проходимый инструметов в направлении подачи.
Определяем глубину резания:
1-й переход: t=0,5(53-51)=1,0;
2-й переход: t=0,5(54,8-53)=0,9;
Определяем подачу:
S=1,1-1,3 мм/об
Рассчитываем скорость резания при зенкеровании:
1-й
переход:
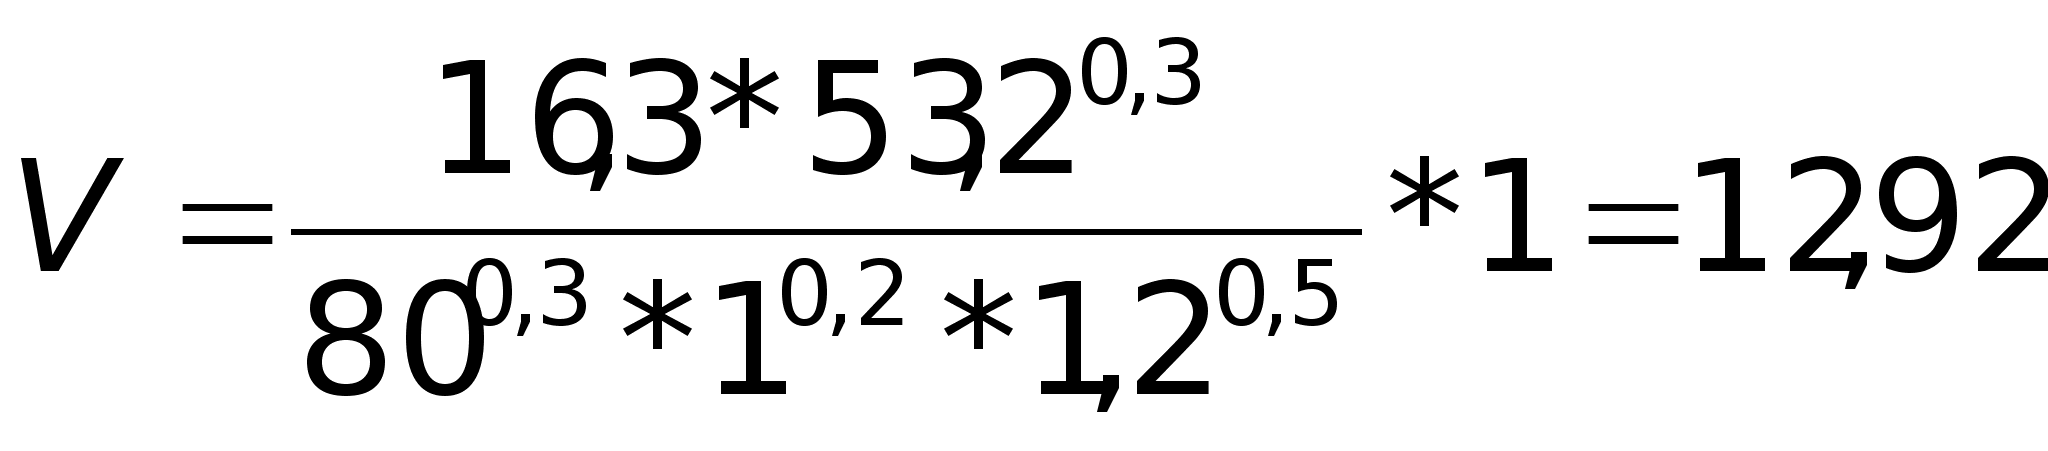 мм/об
2-й
переход:
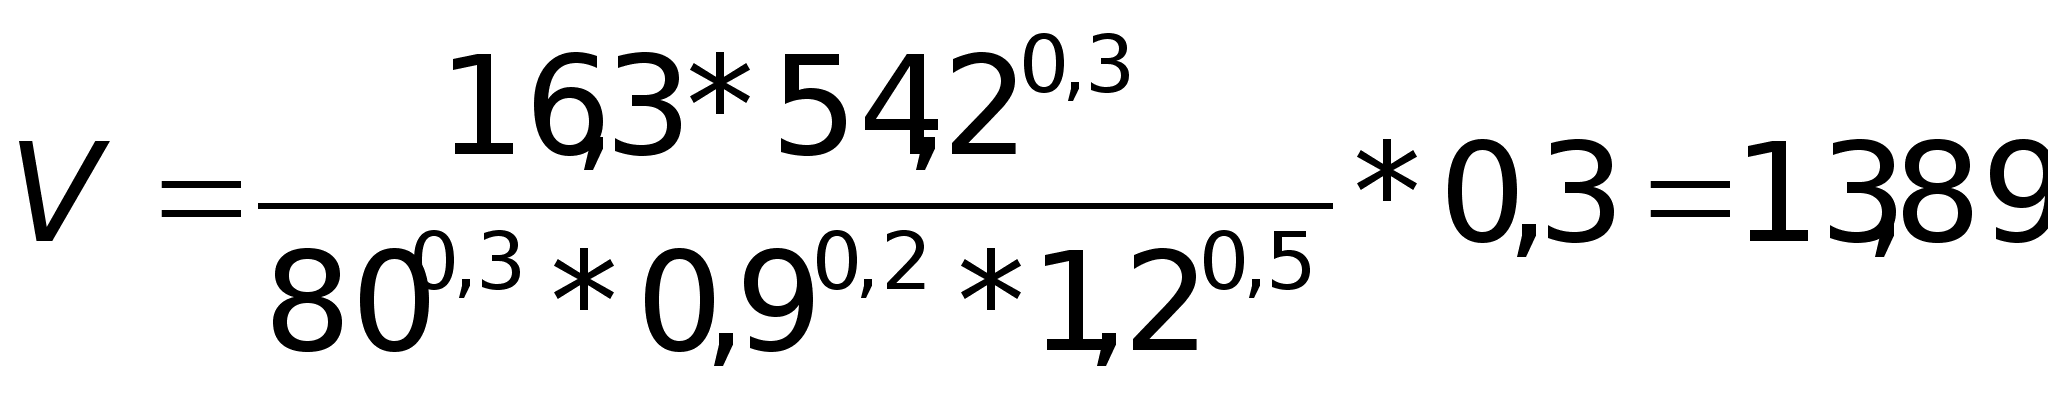 мм/об
Определяем частоту вращения шпинделя:
1-й
переход:
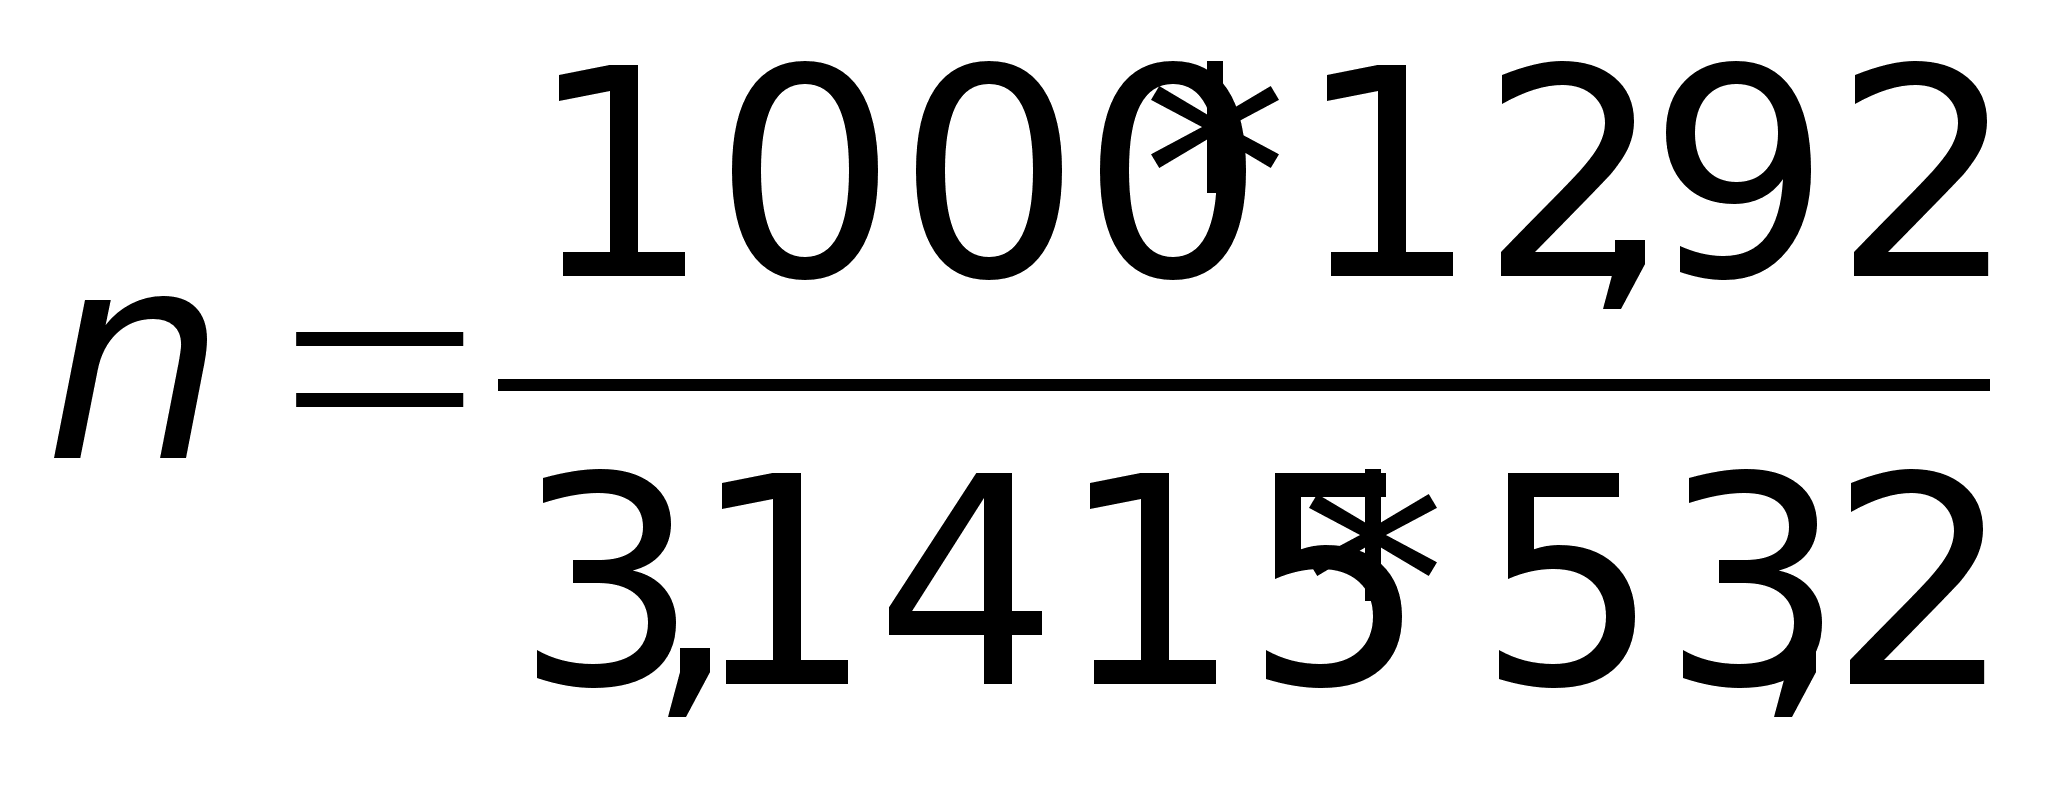 =77
об/мин;
2-й
переход:
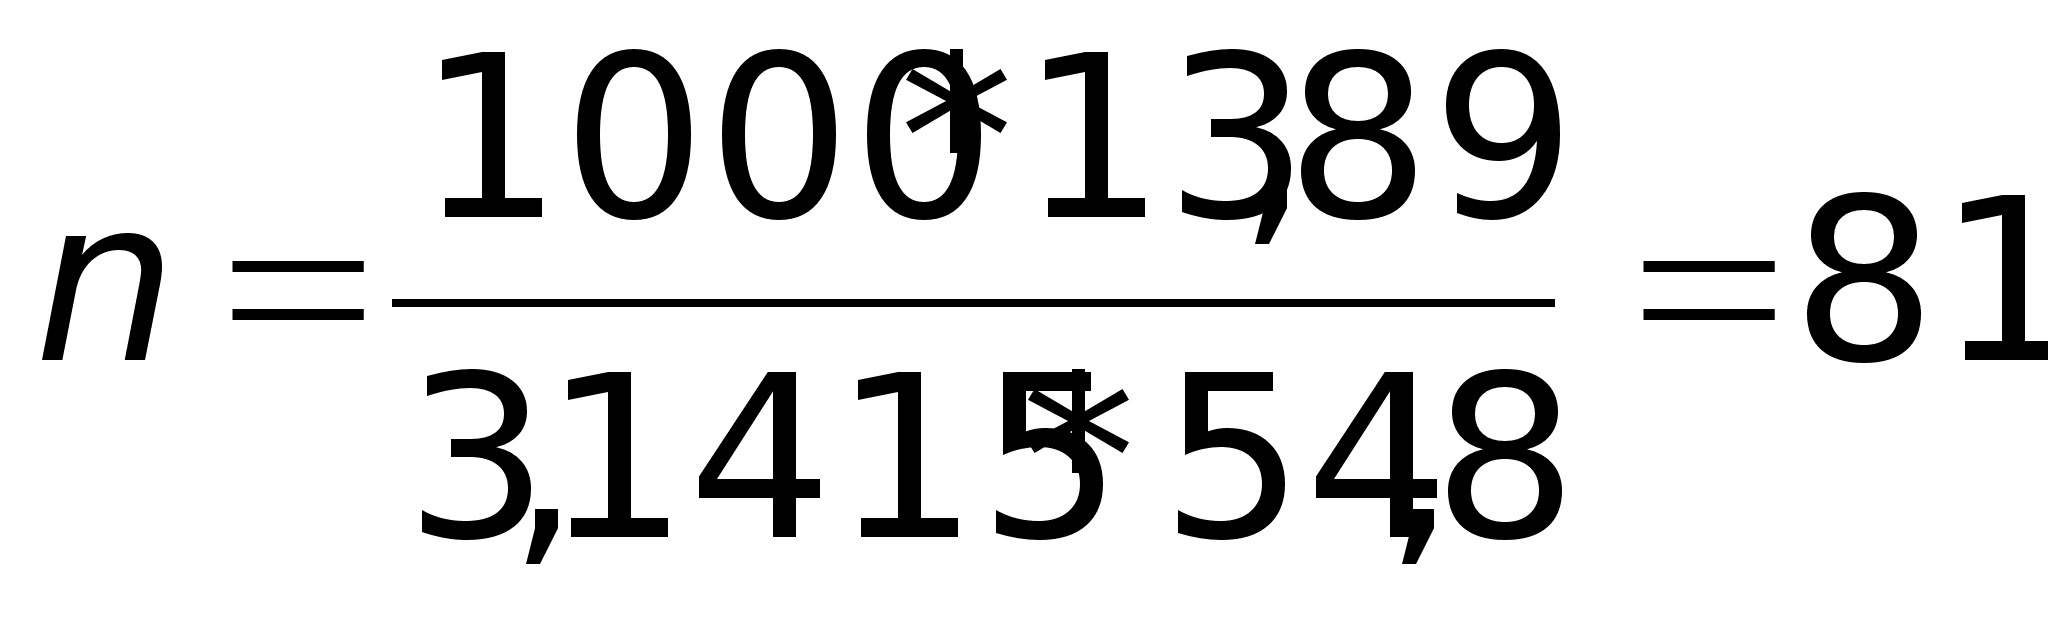 об/мин;
Определяем фактическую скорость резания:
1-й
переход:
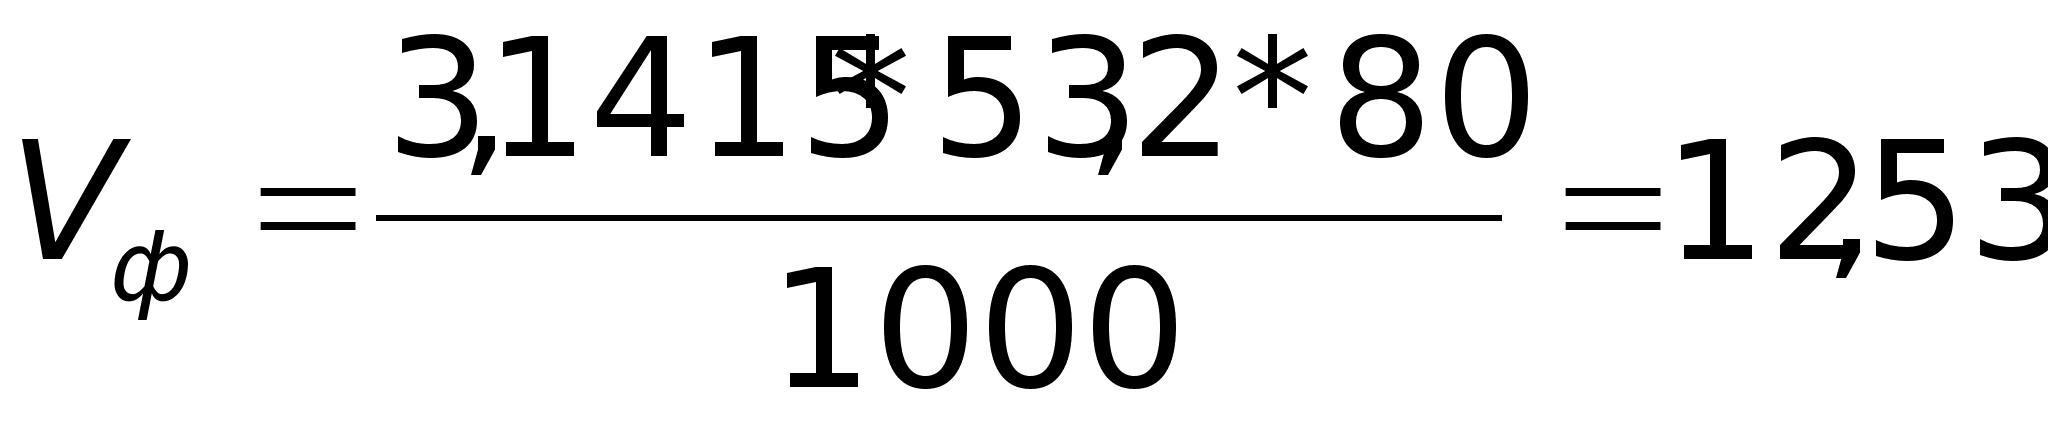 мм/об
2-й
переход:
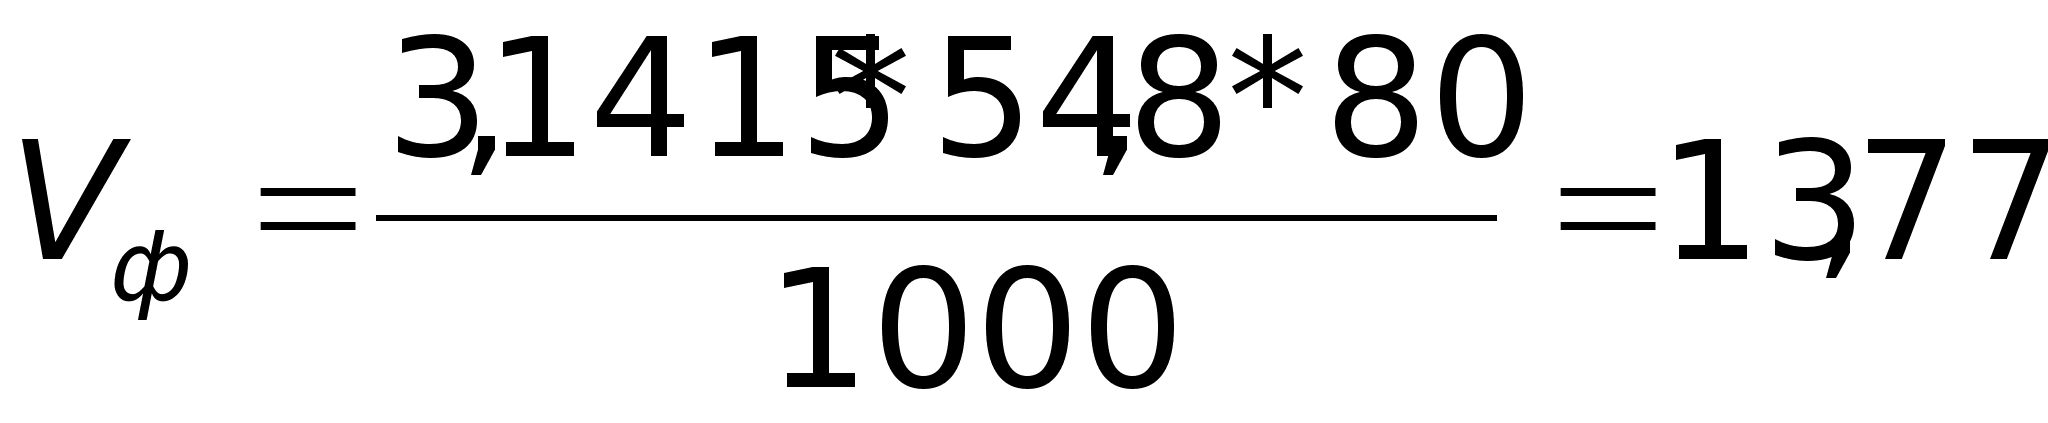 мм/об
Рассчитываем мощность резания:
1-й переход: Мкр=10*0,09*53,21*10,9*1,20,8*1=60,36 Нм;
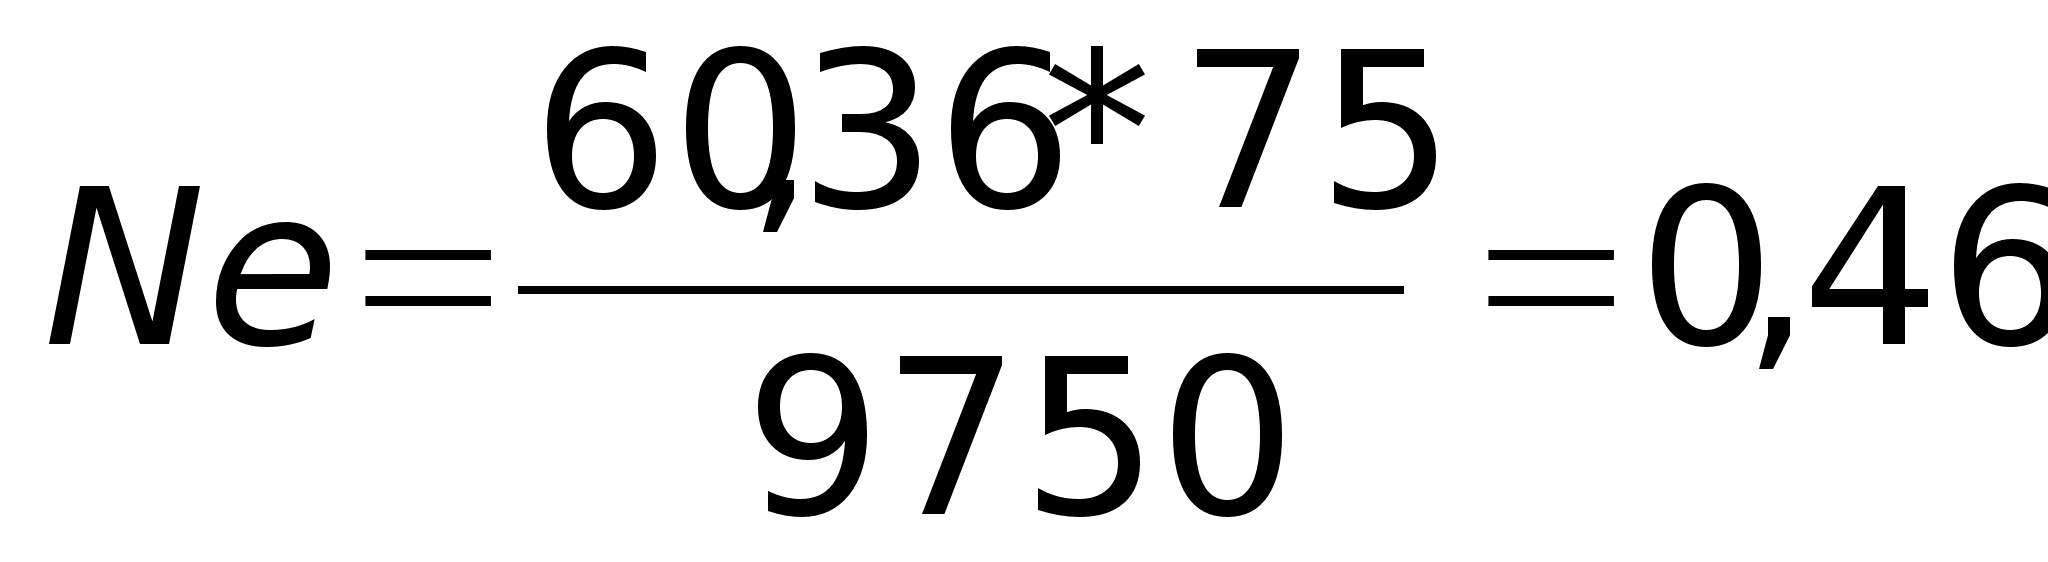 кВт;
2-й переход:
Мкр=10*0,09*54,81*0,90,9*1,20,8*1=46,68 Нм;
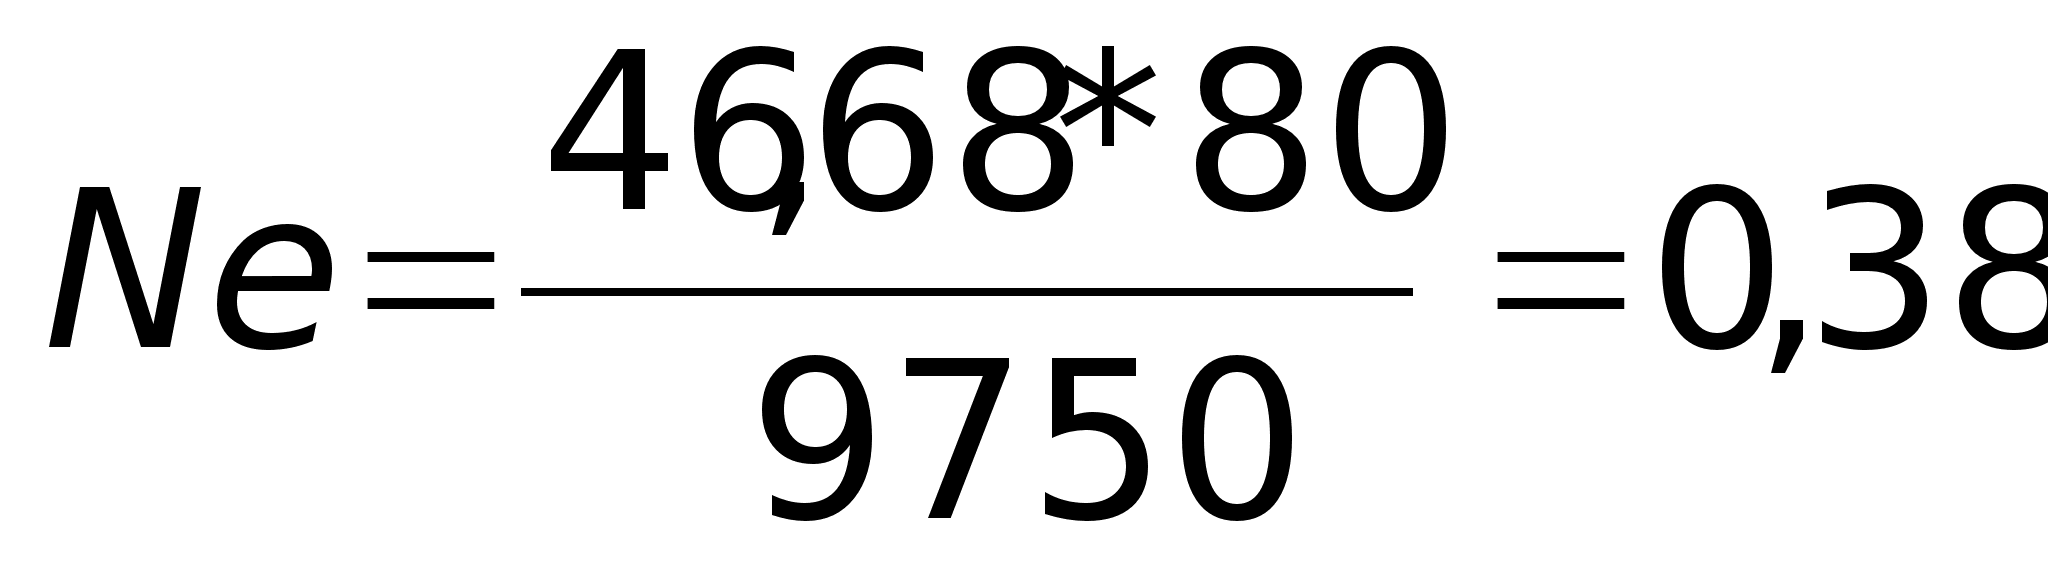 кВт;
Определяем основное время:
1-й
переход:
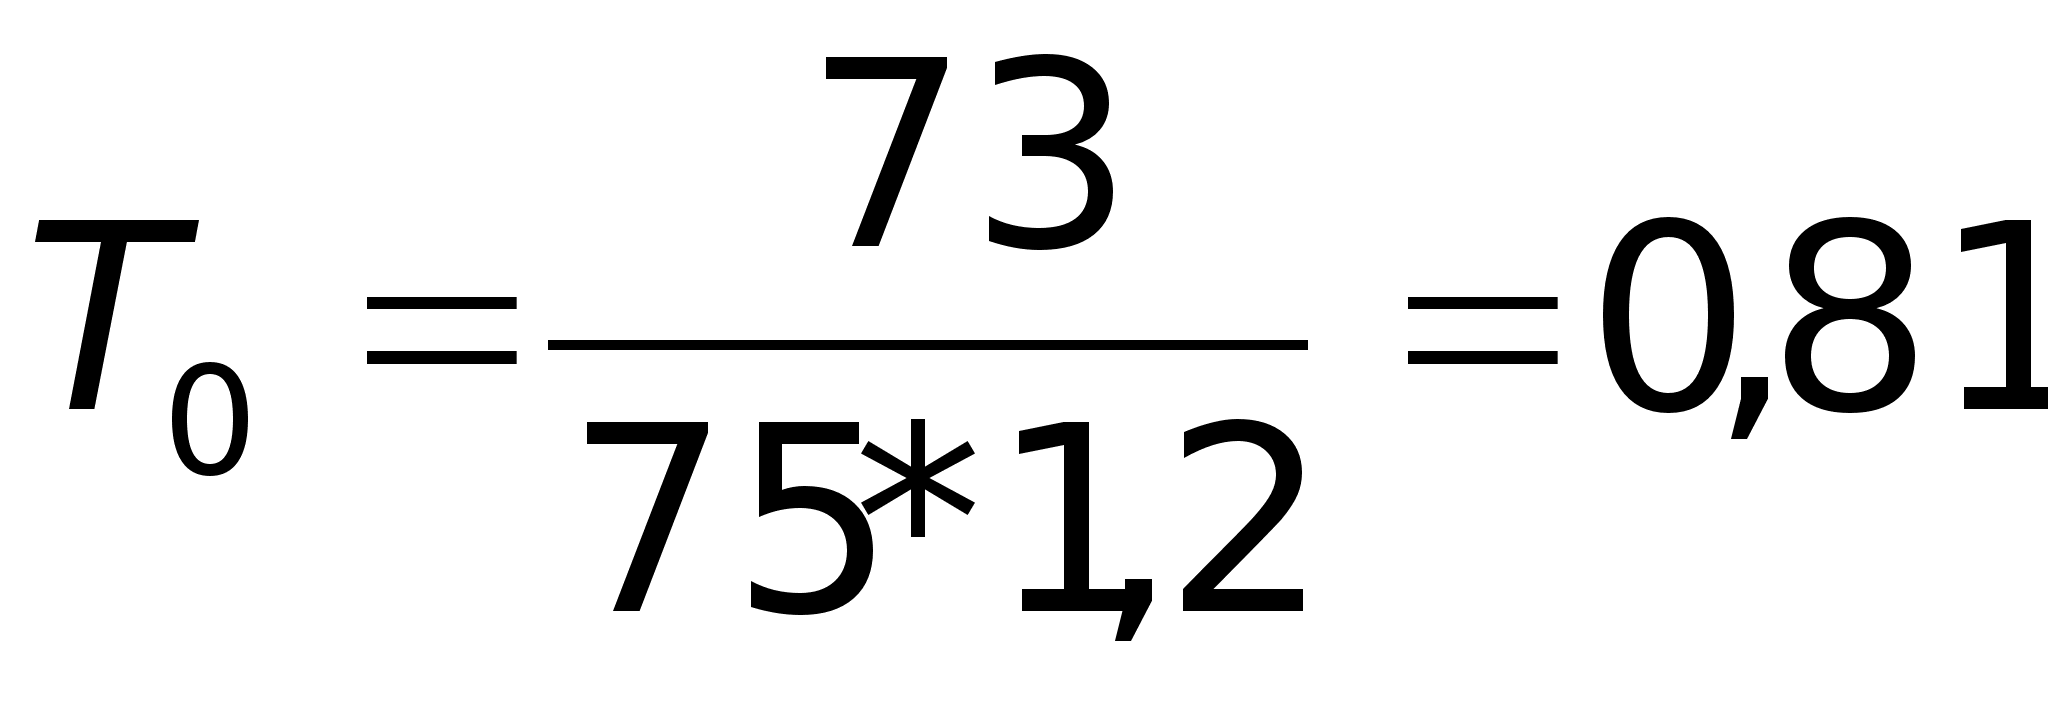 мин;
2-й
переход:
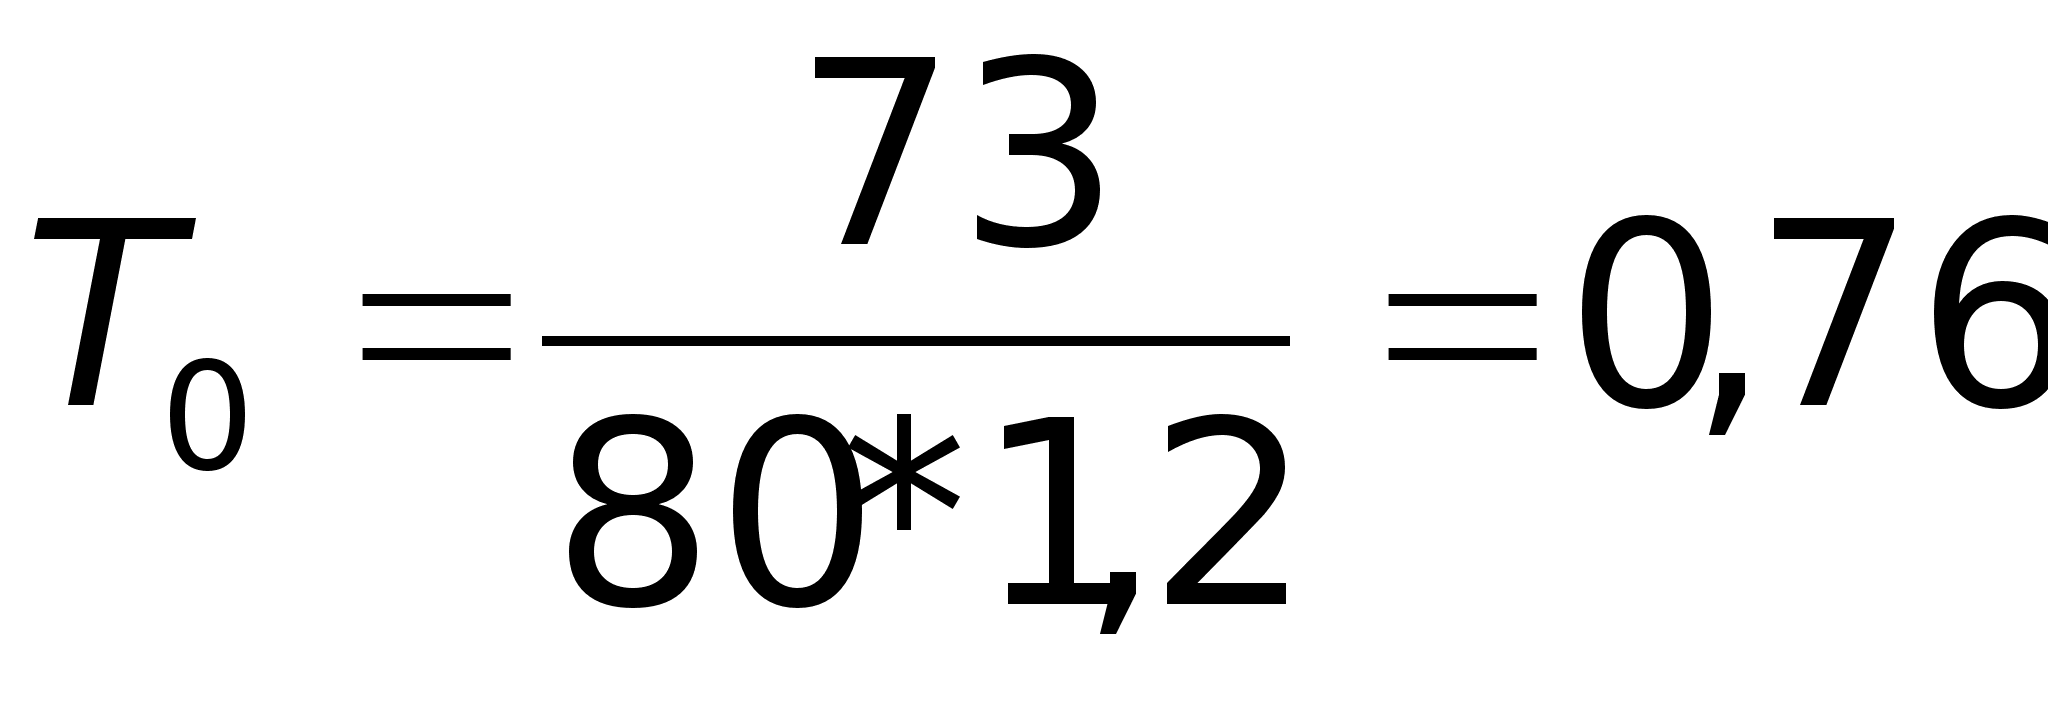 мин;
Время на зенкерование за два перехода снизились на 0,03 мин.
Основное время на токарно-револьверной операции 005 снизились на 0,83 мин.
4.4.3. ОПИСАНИЕ КОНСТРУКЦИИ И ПРИНЦИПА ДЕЙСТВИЯ СТАНОЧНОГО ПРИСПОСОБЛЕНИЯ.
В качестве приспособления на токарной операции выбрана цанговая оправка. С ее помощью осуществляется установка внутренней поверхностью вращения втулки и перпендикулярной к ее оси плоской поверхностью.
Оправка состоит из корпуса, фланца, цанги и штока. Фланец служит для надежного прикрепления оправки к планшайбе станка винтами. Шток проходит через шпиндель и соединяет опраку с пневмоцилиндром. Ход штока в разных направлениях позволяет открывать и закрывать лепестки цанги, которые держат втулка. Так как оправка имеет конусообразную форму, для фиксации положения детали имеется штифт. Гидропластмассовые оправки имеют пониженную функциональную надежность из-за высыхания гидропластмассы и утечек газообразной смазки. Сила закрепления заготовки – осесимметричная.(прил.Б).
4.4.4.РАСЧЕТ СПЕЦИАЛЬНОГО РЕЖУЩЕГО ИНСТРУМЕНТА
Исходные данные для выбора режущего инструмента: на токарно-револьверном станке 1П365 производится черновое зенкерование отверстия до диаметра 53Н13 на глубину 76 мм. Обрабатываемый материал – сталь 25ХГТ с НВ 156…229.
Большинство конструкций металлорежущего инструмента изготовляют – рабочая часть из инструментального материала, крепежная из обычных конструкционных сталей (сталь 45, 50, 40Х).
Выбираем насадной зенкер со вставными ножами из быстрорежущей стали P18, так как эта марка стали отличается удовлетворительной прочностью, повышенной износостойкостью при малых и средних скоростях резания и широким интервалом закалочных температур, имеет удовлетворительную шлифуемость и пригодна для обработки обычных конструкционных материалов в условиях динамических нагрузок. Крепежная часть зенкера изготовлена из стали 45Х. Рабочая часть инструмента в виде пластин из быстрорежущей стали соединена с крепежной с помощью сварки (приложение Б).
Диаметр инструмента – 53.2 мм, длина – 510 мм, число зубцов – 4.
Устанавливаем геометрические параметры зенкера по нормативам [31, с.155, табл.48] , Для обработки стали НВ 156…229 при режущей части из быстрорежущей стали передний угол γ = 12є ; задний угол α = 10є ; угол в плане
φ = 60є ; φ1 = 30є; угол наклона спирали ώ = 20є ; ширина фаски = 0,8 мм, угол наклона инструмента λ = 0 при обработке стали.
Средний период стойкости зенкера – 80 мин.
4.4.5 ОПИСАНИЕ КОНСТРУКЦИИ И ПРИНЦИПА ДЕЙСТВИЯ КОНТРОЛЬНО – ИЗМЕРИТЕЛЬНОЙ ОСНАСТКИ , ВЫПОЛНЕНИЕ РАСЧЕТОВ ПО ОБОСНОВАНИЮ ОСНОВНЫХ ПАРАМЕТРОВ ПРЕДЛАГАЕМОЙ ОСНАСТКИ
При изготовлении деталей их действительные размеры в силу различных причин иногда оказываются вне поля допуска. Годность действительных размеров устанавливают либо путем их измерения , либо путем контроля (приложение Б).
Для контроля отверстий используются калибры – пробки. Номинальный размер проходной стороны пробки ПР равен наименьшему предельному размеру отверстия. Непроходная сторона калибра – пробки НЕ должна входить в отверстие , поэтому ее номинальный размер равен наибольшему предельному размеру отверстия.
Необходимо проконтролировать размер отверстия 53Н13.
Для 13 – го квалитета точности верхнее предельное отклонение ES = +460 vrv? Yb; нижнее предельное отклонение EI = 0.
Наибольший предельный размер Dmax = D + ES = 53 +
+ 0,46 = 53,46 мм.
Наименьший предельный размер Dmin = D + EI = 53 + 0 = = 53 мм.
Допуск на изготовление калибров-пробок (по ГОСТ 24853 – 81 для IT13):
Н = 30 мкм.
Отклонение середины поля допуска на изготовление проходного калибра для отверстия от проходного предела отверстия ( по ГОСТ 24853 – 81 для IT 13):
Z = 48 мкм.
Допустимый выход размера изношеного проходного калибра для отверстия за проходной предел отверстия ( по ГОСТ 24853 – 81 для IT 13) :
У = 0.
Расчет исполнительных размеров калибров для контроля размера О53 Н13 производится по следующим формулам :
А) проходной калибр-пробка :
наибольший предельный размер проходного калибра – пробки :
ПP max = Dmin + Z + H/2; (4.13)
ПP max = 53 + 0.048 + 0.015 = 53.063
наименьший предельный размер нового проходного калибра-пробки :
ПP min = Dmin + Z - H/2; (4.14)
ПP min = 53 + 0.048 - 0.015 = 53.033
размер проходного калибра – пробки , проставляемый на чертеже :
ПP = ПР max - H ; (4.15)
ПP = 53.063 – 0.03 ;
наименьший размер изношенного проходного калибра – робки :
ПP изн = Dмин - У; (4.16)
ПP изн = 53 - 0 = 53;
Б) непроходной калибр – пробка
наибольший предельный размер непроходного калибра – пробки :
НЕ max = Dmax + H/2; (4.17)
НЕ max = 53.46 + 0.015 = 53.475 ;
наименьший предельный размер нового непроходного калибра-пробки :
НЕ min = Dmax - H/2; (4.18)
НЕ min = 53,46 – 0,015 = 53.445
размер непроходного калибра – пробки , проставляемый на чертеже :
НЕ = НЕ max - H ; (4.19)
НЕ = 53.475– 0.03 ;
Схема расположения полей допусков калибров для отверстия О 53 Н13 представлена на рисунке 4.1.
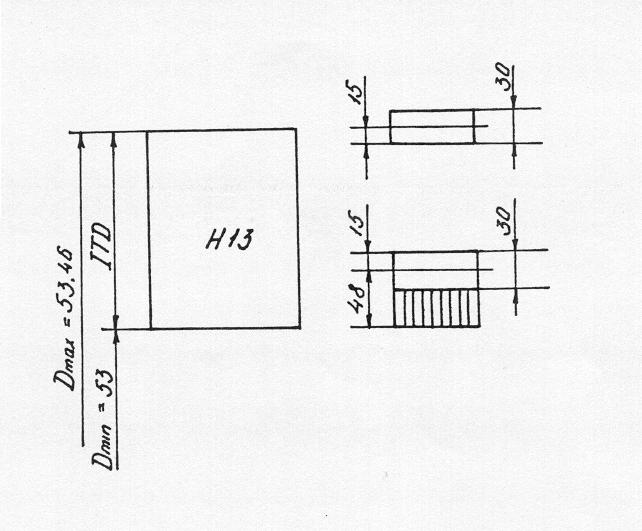
Рисунок 4.1 – Схема расположения полей допусков калибров для отверстия О 53Н13
ВЫВОДЫ
В результате предложенных в проекте мероприятий по изменению выбора исходной заготовки для детали «втулка» удалось снизить ее себестоимость на 8,43 грн. за счет экономии металла. Правильность выбора варианта заготовки подтверждает тот факт , что коеффициент использования материала увеличился с 0,436 до 0,52.
Также в результате уменьшения припусков снижается основное время механической обработки втулки на 0,83 мин. Расчет контрольной оснастки режущего инструмента и станочного приспособления доказал обоснованность их выбора на Харьковском тракторном заводе.
5. НОРМИРОВАНИЕ ТРУДА
В производственном процессе первичным звеном является рабочее место, поэтому от уровня его организации в значительной мере зависит эффективность , производительность труда. Важным фактором , способствующим эффективному высокопроизводительному труду . является рациональная планировка рабочего места.
В цехах завода ХТЗ планировка рабочего места обеспечивает наиболее удобные и безопасные условия труда . спсобствует сокращению трудовых движений , снижению утомляемости работника и экономиии рабочего времени. Асе рабочие места основных рабочих соответствуют требованиям научной организации труда.
Применяемая система обслуживания рабочих мест – регламентная , при которой службы обслуживания заранее комплектуют и централизованно доставляют на рабочее место все необходимое для выполнения очередной работы.
На заводе применяется повременно-премиальная и сдельно-премиальная системы оплаты труда. По сдельно-премиальной системе в 2000 году на заводе работало 1518 рабочих, остальные рабочие и служащие работали в условиях повременно – премиальной системы оплаты труда. Общее количество действующих норм времени – 46286 единиц, в том числе технически обоснованных – 36520 единиц. Удельный вес технически обоснованных норм времени составил 78,9 %. Средний уровень выполнения норм выработки в 2000 году составил 242,9% , что на 38,1 % превышает уровень 1999 года. Особенно высокий уровень выполнения норм выработки достигнут в цехах ;
Механическом 1 – 274,5 %;
Механическом 2 –280,9 %;
Сборочном – 282,6 %;
Окрасочном –289 %;
Отчет о выполнении норм выработки рабочими-сдельщиками представлен в таблице 5.1
На заводе для нормирования труда используются следующие нормативы :
А) общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках – М., Машиностроение , 1974 ;
Б) общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного на работы, выполненные на металлорежущих станках . Серийное производство – М.: Машиностроение, 1974;
В) общемашиностроительные нормативы времени на ручную электродуговую сварку малоуглеродных и низколегированных сталей – М.: Машиностроение, 1972.
Таблица 5.1 – Отчет о выполнении норм выработки рабочими – сдельщиками за 2000 год.
| Профессия | Уровень выполнения норм выработки | Итого,чел | Ср.% | ||||||
| До 100 | 100-150 | 105-110 | 110-120 | 120-130 | 130-150 | Свыше | |||
| Рабочие основнх и вспомогательных цехов | - | 2 | 9 | 15 | 28 | 94 | 1369 | 1578 | 242,9 |
| В том числе профессии : | |||||||||
| Токари | - | 1 | 1 | 9 | 1 | 4 | 353 | 369 | 248,5 |
| Токари – карусельщики | - | - | 1 | 3 | - | 9 | 84 | 97 | 236,9 |
| Токари-расточники | - | - | 1 | 3 | 1 | 11 | 166 | 182 | 240,1 |
| Фрезеровщики | - | 1 | 1 | 2 | 13 | 122 | 139 | 278 | 251,3 |
| Сверловщики | - | - | 1 | - | 3 | 10 | 192 | 206 | 242,6 |
| Сварщики | - | 1 | - | - | 4 | 13 | 103 | 121 | 234,2 |
| Операторы | - | - | 3 | - | 7 | 15 | 85 | 110 | 225,2 |
| Слесари- механосборщики | - | - | - | - | 4 | 7 | 145 | 156 | 252,6 |
| Кузнецы | - | - | - | - | 3 | 7 | 64 | 74 | 248,3 |
| Формовщики | - | - | 1 | - | 3 | 5 | 55 | 64 | 244,5 |
Из таблицы 5.1 можно сделать вывод , что на заводе значительно перевыполнили свои нормы выработки 1512 рабочих-сдельщиков. Такое перевыполнение можно объяснить ростом производительности труда , а также необосноваными завышеными нормами , действующими на заводе.
Состояние нормирования труда на ОАО «ХТЗ» представлено в таблице 5.2
Таблица 5.2 – Состояние нормирования труда на ОАО «ХТЗ»
| Наименование | Численность рабочих | |||
| Всего, чел | В %, к общей численности | В том числе из них по технически обоснованным нормам | ||
| Всего, чел | В % | |||
| Рабочие – сдельщики | 1518 | 17,6 | 1366 | 20,04 |
| Рабочие – повременщики | 5328 | 61,8 | 4049 | 59,4 |
| Из них : | ||||
| Работающие по нормированным заданиям | 5328 | 61,8 | 4049 | 59,4 |
| Специалисты и служащие | 1777 | 20,6 | 1403 | 20,56 |
| Всего | 8623 | 100 | 6818 | 100 |
Под нормированием труда понимается установление норм затрат труда на изготовление единицы продукции или выработки продукции в единицу времени.
Нормы затрат могут быть выражены в нормах : времени, выработки, обслуживания, численности, управляемости.
Норма выработки определяет количество продукции в натуральном выражении , которое должно быть изготовлено за определенную единицу времени рабочим или бригадой рабочих. Определяется норма выработки по формуле :
Нв=Lсм,
------ (5.1)
Нвр
Где Lсм – длительность смены, мин;
Нвр – норма времени.
Норма времени определяет количество рабочего времени, которое необходимо затратить