Технология автоматизация литейных процессов
Учитывая выше написанное, можно сделать вывод о сложности трудности проведения процесса раскисления и легирования, который заключается в выборе вида раскислителя, его массы, а также условий и времени подави раскислителя в металл. Даже небольшие отклонения процесса выплавки стали могут вызвать сильное окисление легирующего элемента-раскислителя (угар) либо чрезмерно высокое его содержание в готовой стали, что плохо для свойств стали.
2.2 Разработка математической модели для целей исследования технологии
В качестве модели процесса раскисления и легирования возьмем модель расчета масс ферросплавов, подаваемых на предстоящую плавку, с учетом прогнозирования угоревших масс элементов в них по данным предыдущих плавок. Полученные в результате массы ферросплавов подаются на текущею плавку и обеспечивают заданный химический состав готовой стали. Модель можно представит в следующем виде (рис.3).

Рисунок 3 - Блок-схема модели расчета масс ферросплавов
Изображенная блок-схема модели расчета масс определяет те массы ферросплавов, которые и являются рекомендацией на предстоящую плавку.
Для каждой марки стали определена базовая угоревшая масса элементов (марганца, кремния), то есть средняя величина угара элемента в условиях раскисления металла в данном цехе. Марки стали, имеющие близкие значения базовых угоревших масс элемента, объединены в группы. Различие угоревших масс элементов по группам сталей свидетельствует о том, что предыстория плавки может быть непрерывной только внутри групп, а при переходах от одной группы сталей к другой она прерывается. Для сохранения непрерывности предыстории плавки с целью максимального извлечения информации из предыдущих плавок используется понятие эквивалентной окисленности плавки, которая рассчитывается по формуле:
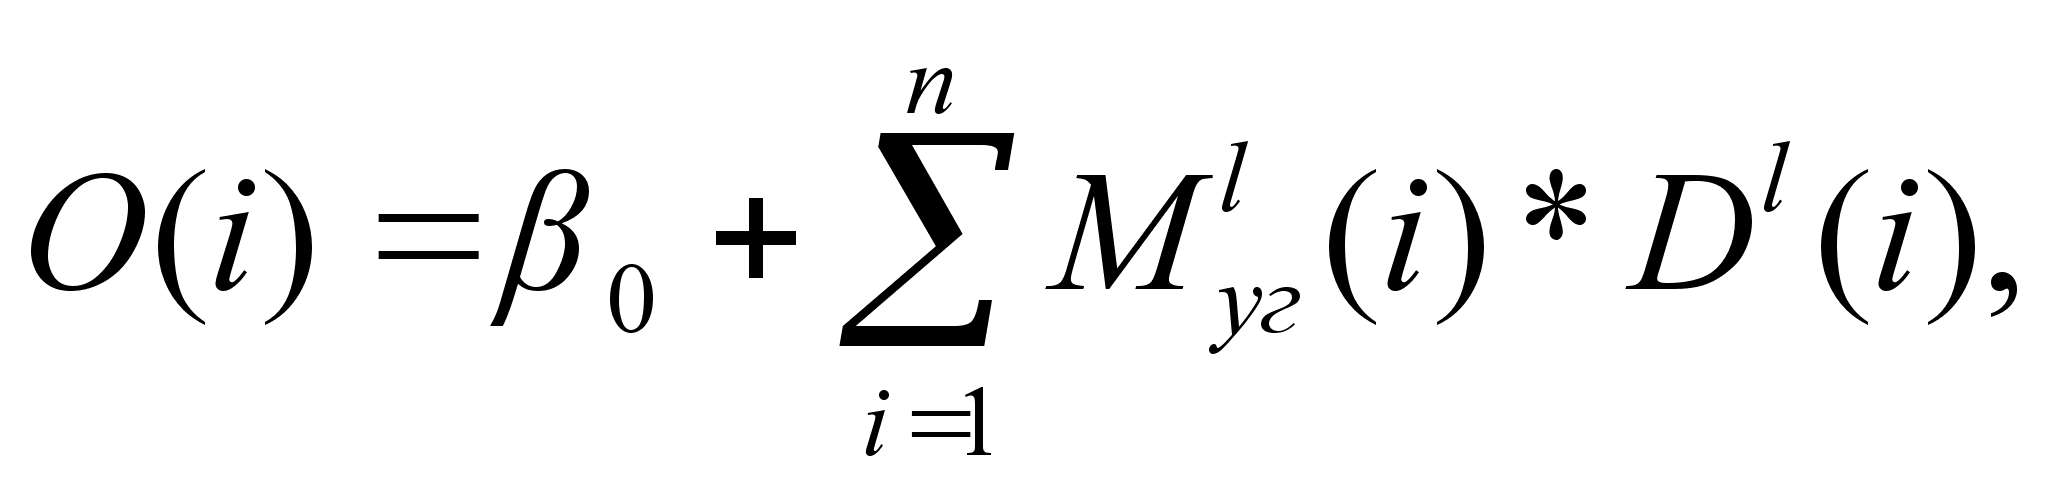 (1)
где O(i) – полная окисленность i-ой плавки, %;
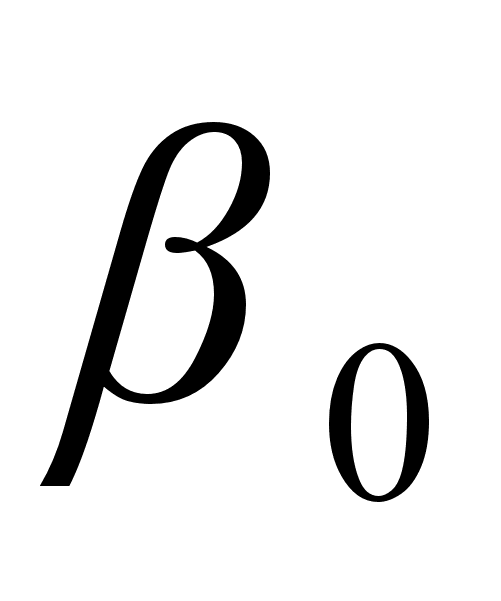 - остаточная
базовая окисленность
для группы
сталей, к которой
принадлежит
i-ая плавка,
%;
М1уг(i) – угоревшая масса элемента 1, кг;
1 – порядковый номер элемента (марганца, кремния);
D(i) – коэффициент пересчета угоревших масс элементов в эквивалентную окисленность, отн.ед.;
n – количество элементов (марганец, кремний).
Эквивалентная окисленность плавки выравнивается по всем плавкам независимо от группы сталей и прогнозируется для предстоящей плавки при расчете расхода ферросплавов. Расчет эквивалентной окисленности стали на предстоящую плавку производится по формуле (2):
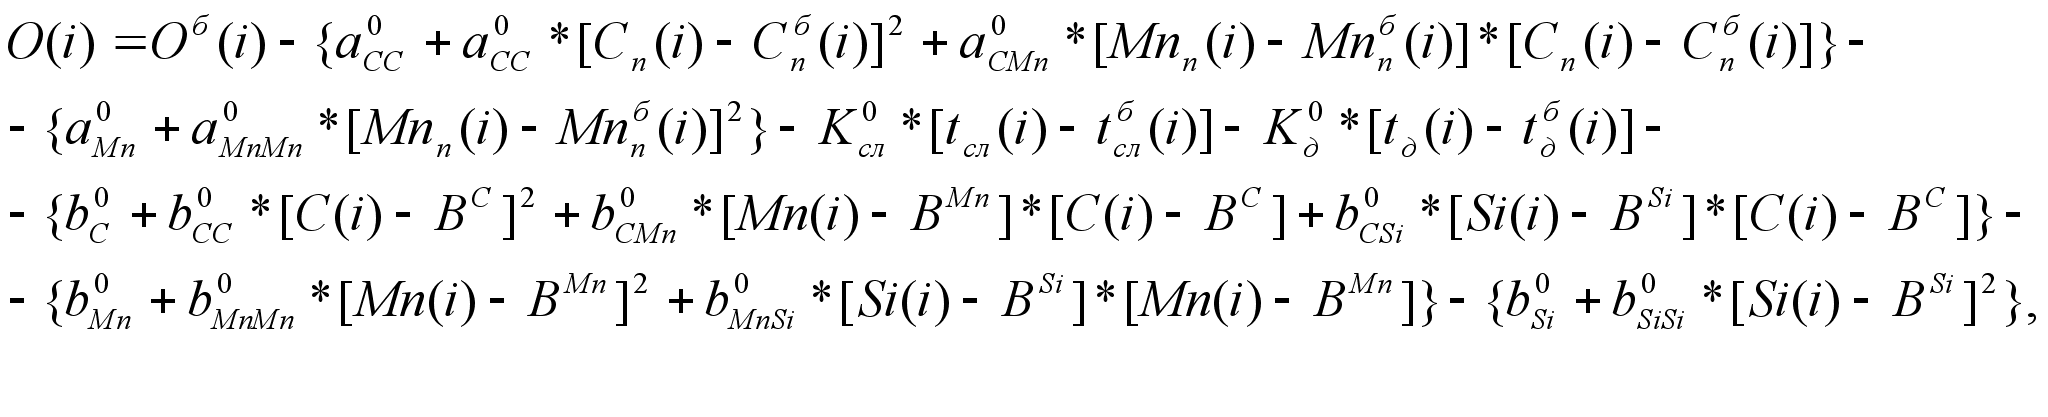
где Об(i) – прогнозируемая базовая эквивалентная окисленность, %;
Cn(i), Mnn(i) – прогноз экспресс-анализа стали, %;
C(i), Mn(i), Si(i) – прогноз маркировочного анализа, %;
tсл(i), tд(i) – прогноз времени слива и додувки, с;
BC, BMn, BSi – коэффициенты, определяющие базовые значения углерода, марганца и кремния готовой стали, %;
б – индекс базовых значений;
i – плавка, на которую ведется расчет ферросплавов.
Угоревшие массы элементов, используемые вместо коэффициента угара, вычисляются по каждой раскисленной плавки после поступления данных химического анализа готовой стали с учетом фактических доз ферросплавов по формуле:
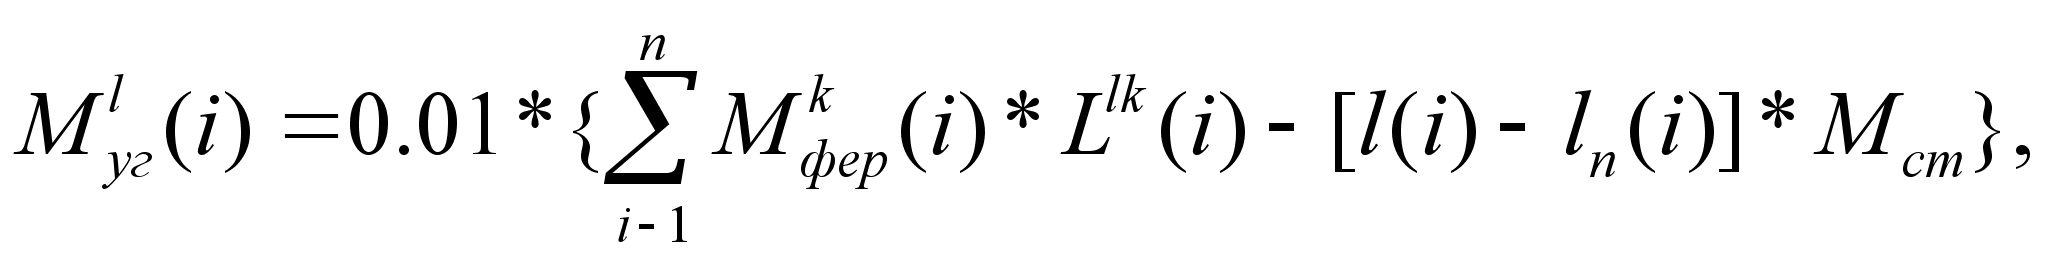 (3)
где Мкфер(i) – расход ферросплава K, фактически дозированного на i-ой плавке, кг;
Llk(i) – содержание элемента l в ферросплаве К, %;
l(i) – содержание элемента 1 в готовой стали, %;
ln(i) – содержание элемента l в стали на повалке, %;
Мст – масса стали, кг.
Угоревшие массы элементов выравниваются внутри группы сталей и прогнозируются для предстоящей плавки при расчете расхода ферросплавов. Расчет угоревших масс элементов на предстоящую плавку производится по формуле:
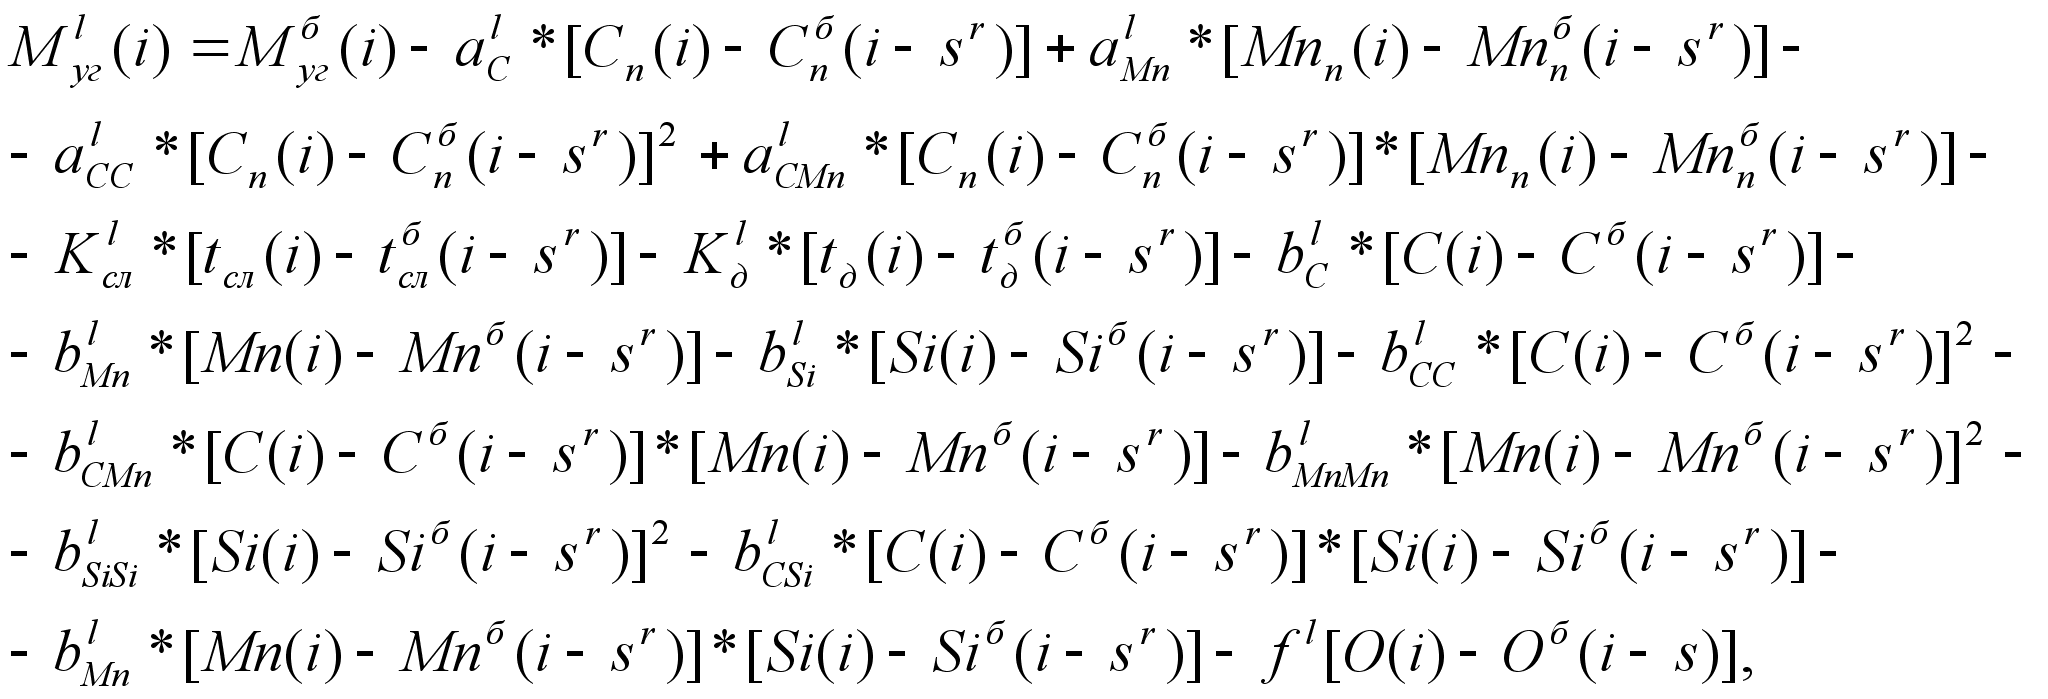 (4)
где Мбуг(i) – прогнозируемая масса l-ого элемента, кг;
Cn(i), Mnn(i) – прогноз экспресс-анализа стали, %;
C(i), Mn(i), Si(i) – прогноз маркировочного анализа, %;
tсл(i), tд(i) – прогноз времени слива и додувки, с;
О(i) – рассчитанная на предстоящую плавку эквивалентная окисленность, %;
i-sr – плавка, ближайшая по группе.
Для определения и прогнозирования влияния неконтролируемых факторов (ошибка прогноза времени слива, порядок и момент присадки ферросплавов, гранулометрический состав материала, состояние ковша) угоревшие массы элементов и эквивалентная окисленность плавки пересчитываются на базовую марку стали, то есть условную марку, среднюю по своим параметрам для ККЦ-1. Приведение к базовым условиям эквивалентной окисленности производится по формуле:
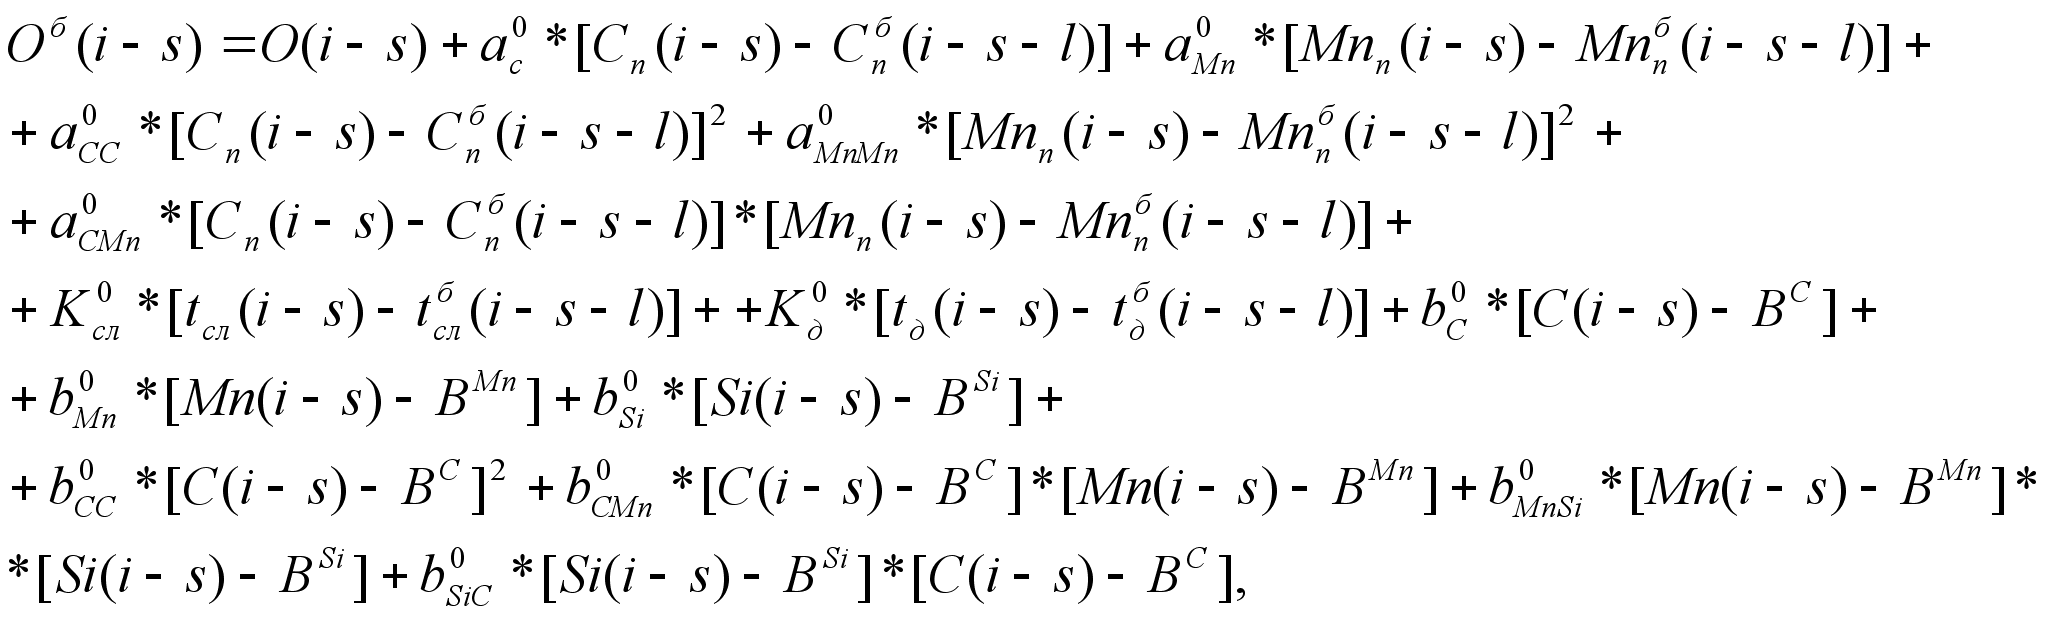 (5
где О(i-s) – окисленность, вычисленная по формуле (1), %;
Cn, Mnn – прогноз экспресс-анализа стали, %;
C, Mn, Si – анализ готовой стали, %;
tсл(i), tд(i) – прогноз времени слива и додувки, с;
BC, BMn, BSi – коэффициенты, определяющие базовые значения углерода, марганца и кремния готовой стали, %;
а0, b0, К0сл, К0д – коэффициенты пересчета, отн. ед.;
б – индекс базовых значений;
(i-s) – плавка, на которую пришел химический анализ.
Угоревшие массы элементов приводятся к базовым условиям по формуле:
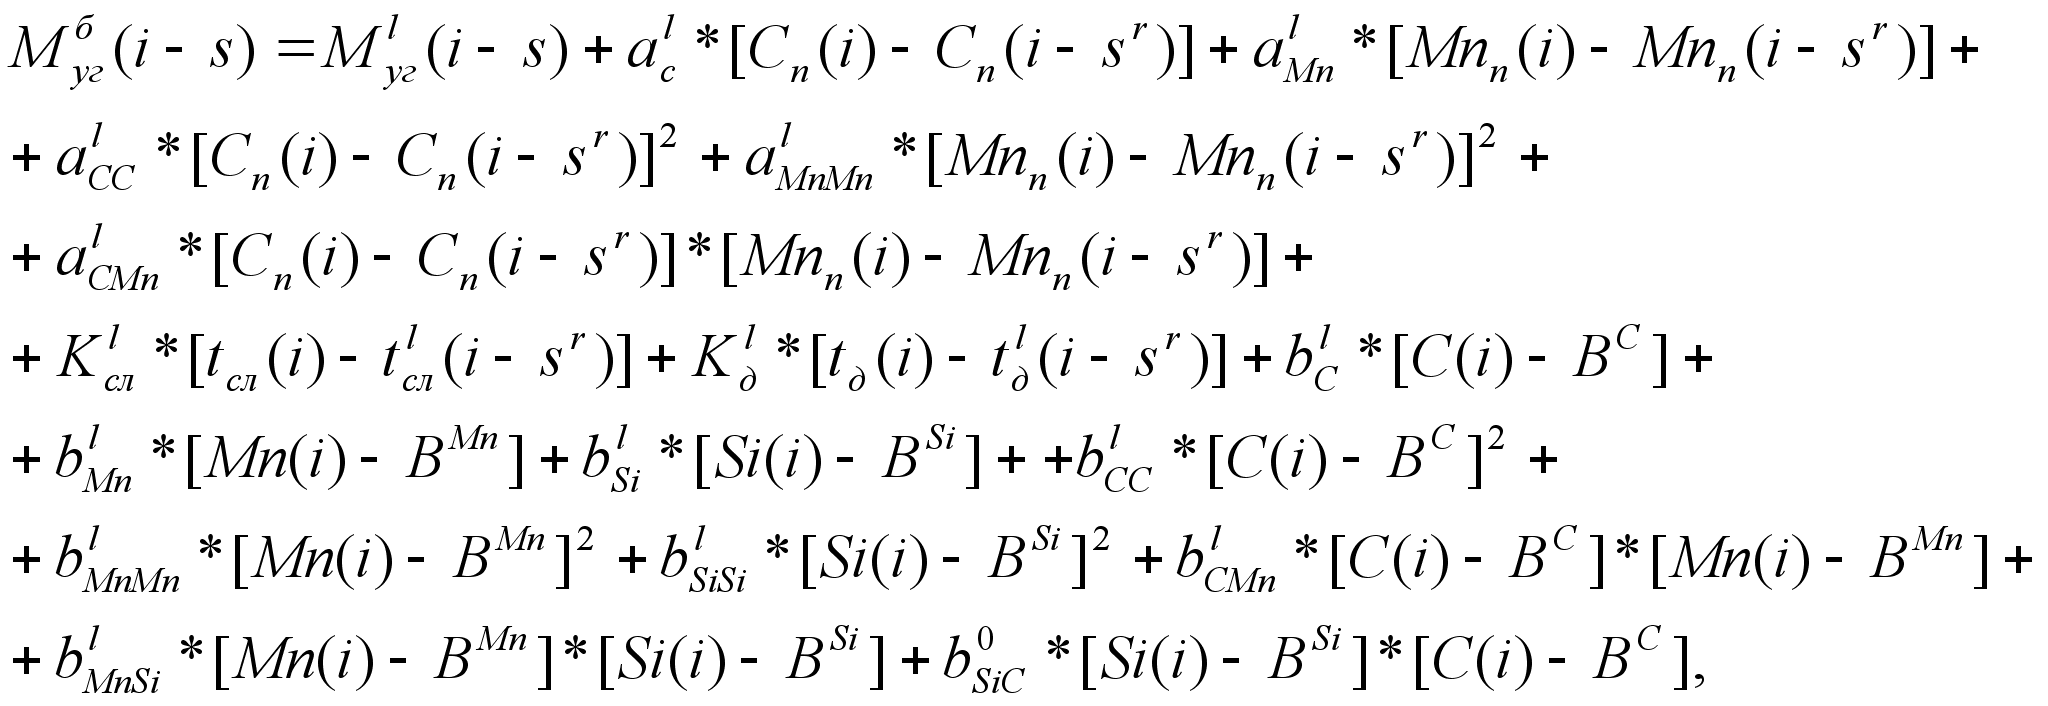 (6)
где Мlуг(i-s) – прогнозируемая угревшая масса l-ого элмемнта, кг;
Cn, Mnn – прогноз экспресс-анализа стали, %;
C, Mn, Si – анализ готовой стали, %;
tсл(i), tд(i) – прогноз времени слива и додувки, с;
al, bl, Klсл, Klд – коэффициенты пересчета, отн. ед.;
i – плавка, на которую ведется расчет ферросплавов;
i-sr – плавка, ближайшая по группе;
BC, BMn, BSi – коэффициенты, определяющие базовые значения углерода, марганца и кремния готовой стали, %;
l – индекс элемента (Mn, Si).
Базовые значения эквивалентной окисленности плавок и угоревших масс элементов выравниваются (сглаживаются с помощью релейно-экспоненциального фильтра) и прогнозируются на предстоящую плавку. Эквивалентная окисленность сглаживается и прогнозируется внутри каждой группы сталей и непрерывно по всем плавкам. Угоревшие массы элементов, прогнозируемые для базовых условий, пересчитываются на фактические условия текущей плавки по формуле (4).
Угоревшая масса элемента по условиям текущей плавки рассчитывается по формуле:
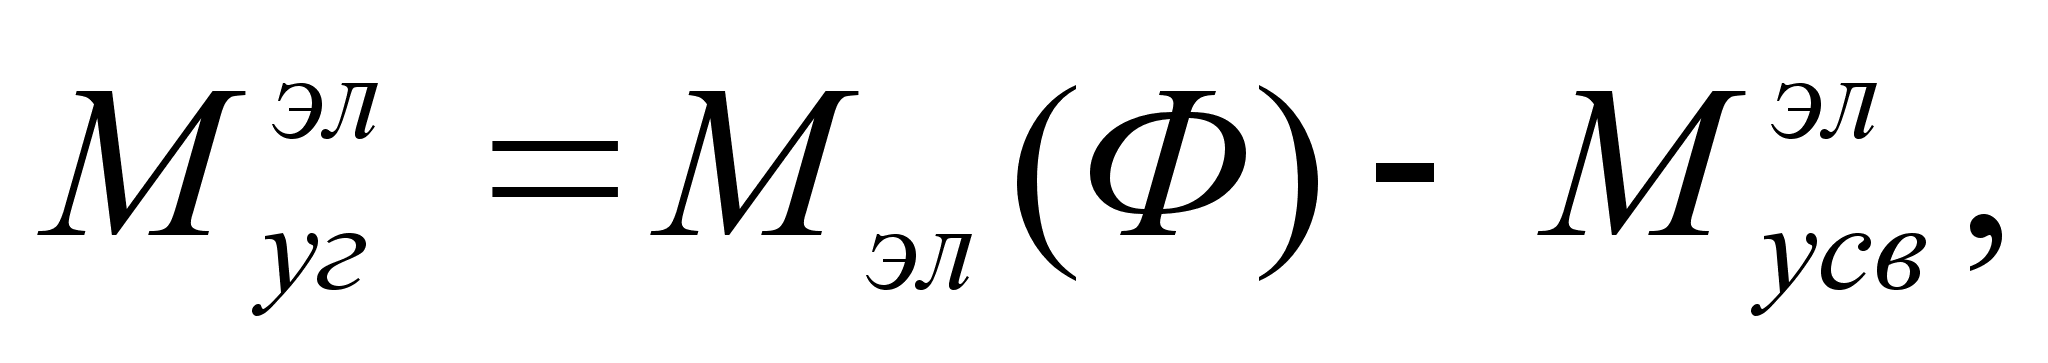 (7)
где Мэл(Ф) – масса элемента в ферросплаве Ф, т;
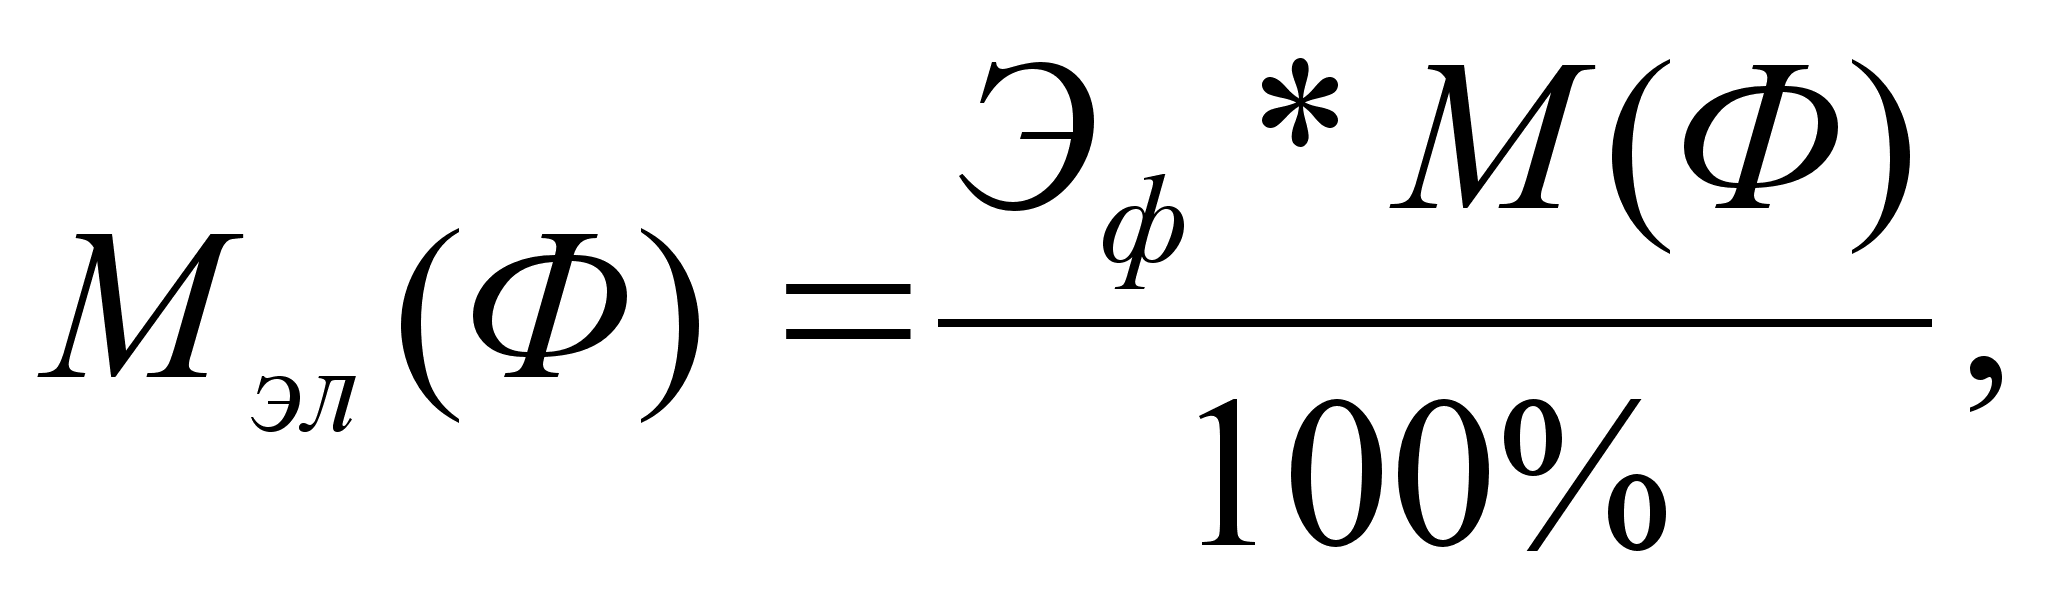 (8)
Эф – содержание элемента в ферросплаве Ф, %;
М(Ф) – масса ферросплава, используемого в текущей плавки, т;
Мэлусв – усвоившая масса элемента, т;
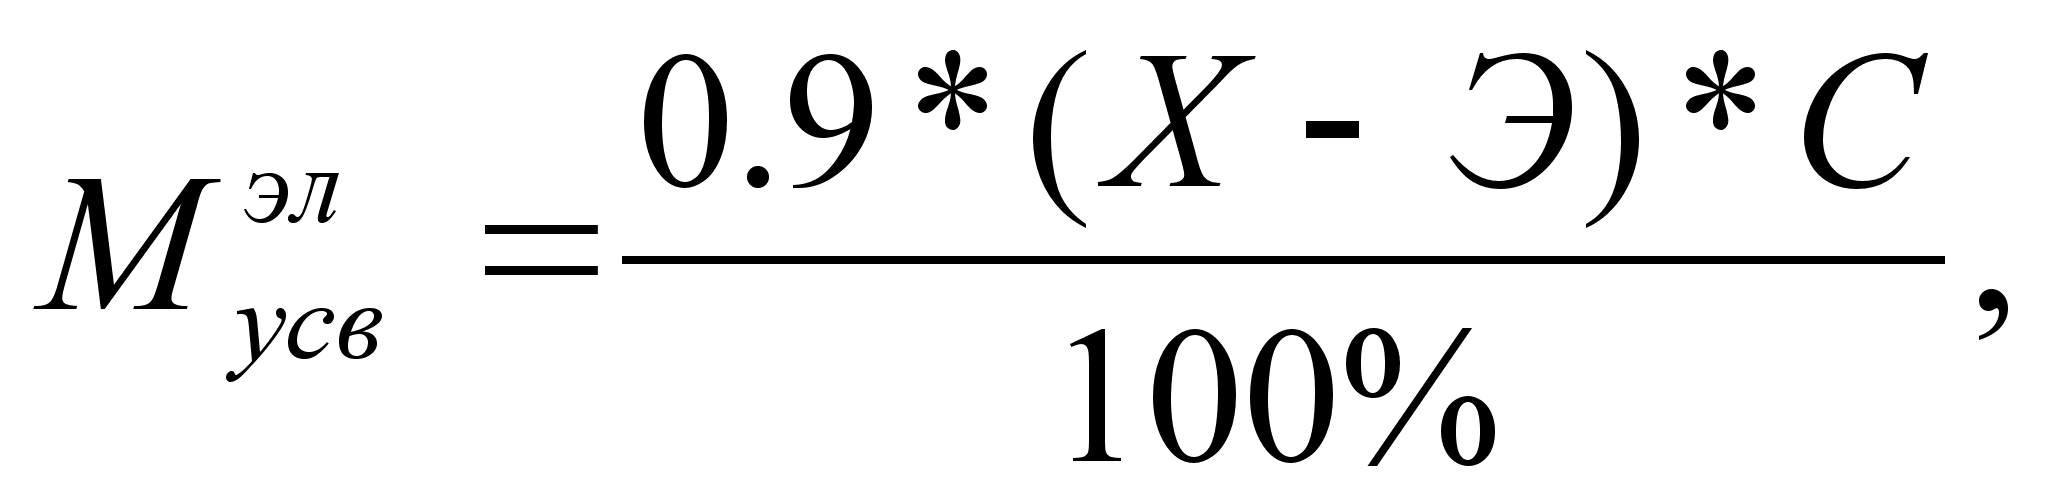 (9)
Х – содержание элемента в химическом анализе ковшевых проб, %;
Э – содержание элемента в экспресс-анализе стали, %;
С – масса садки, т.
Коэффициент угара элемента определяется по формуле:
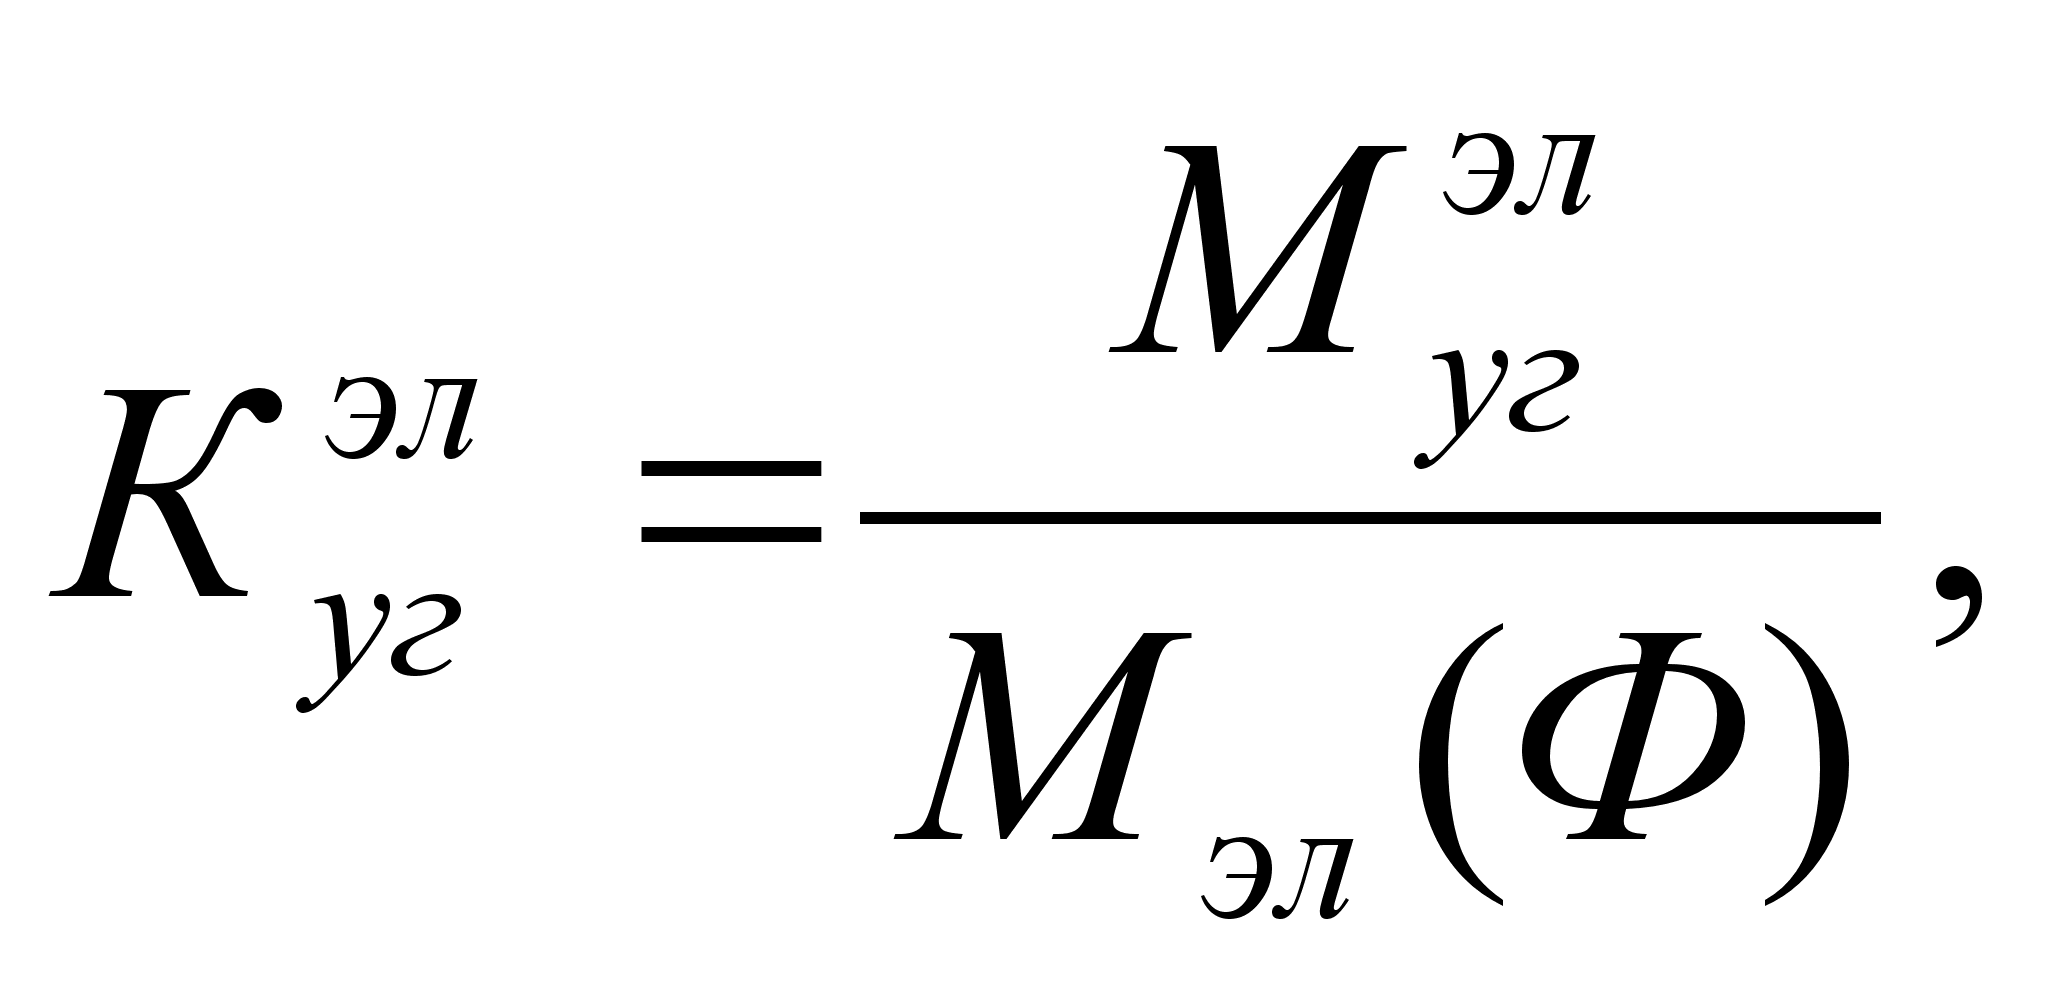 (10)
а коэффициент усвоения элемента – по формуле:
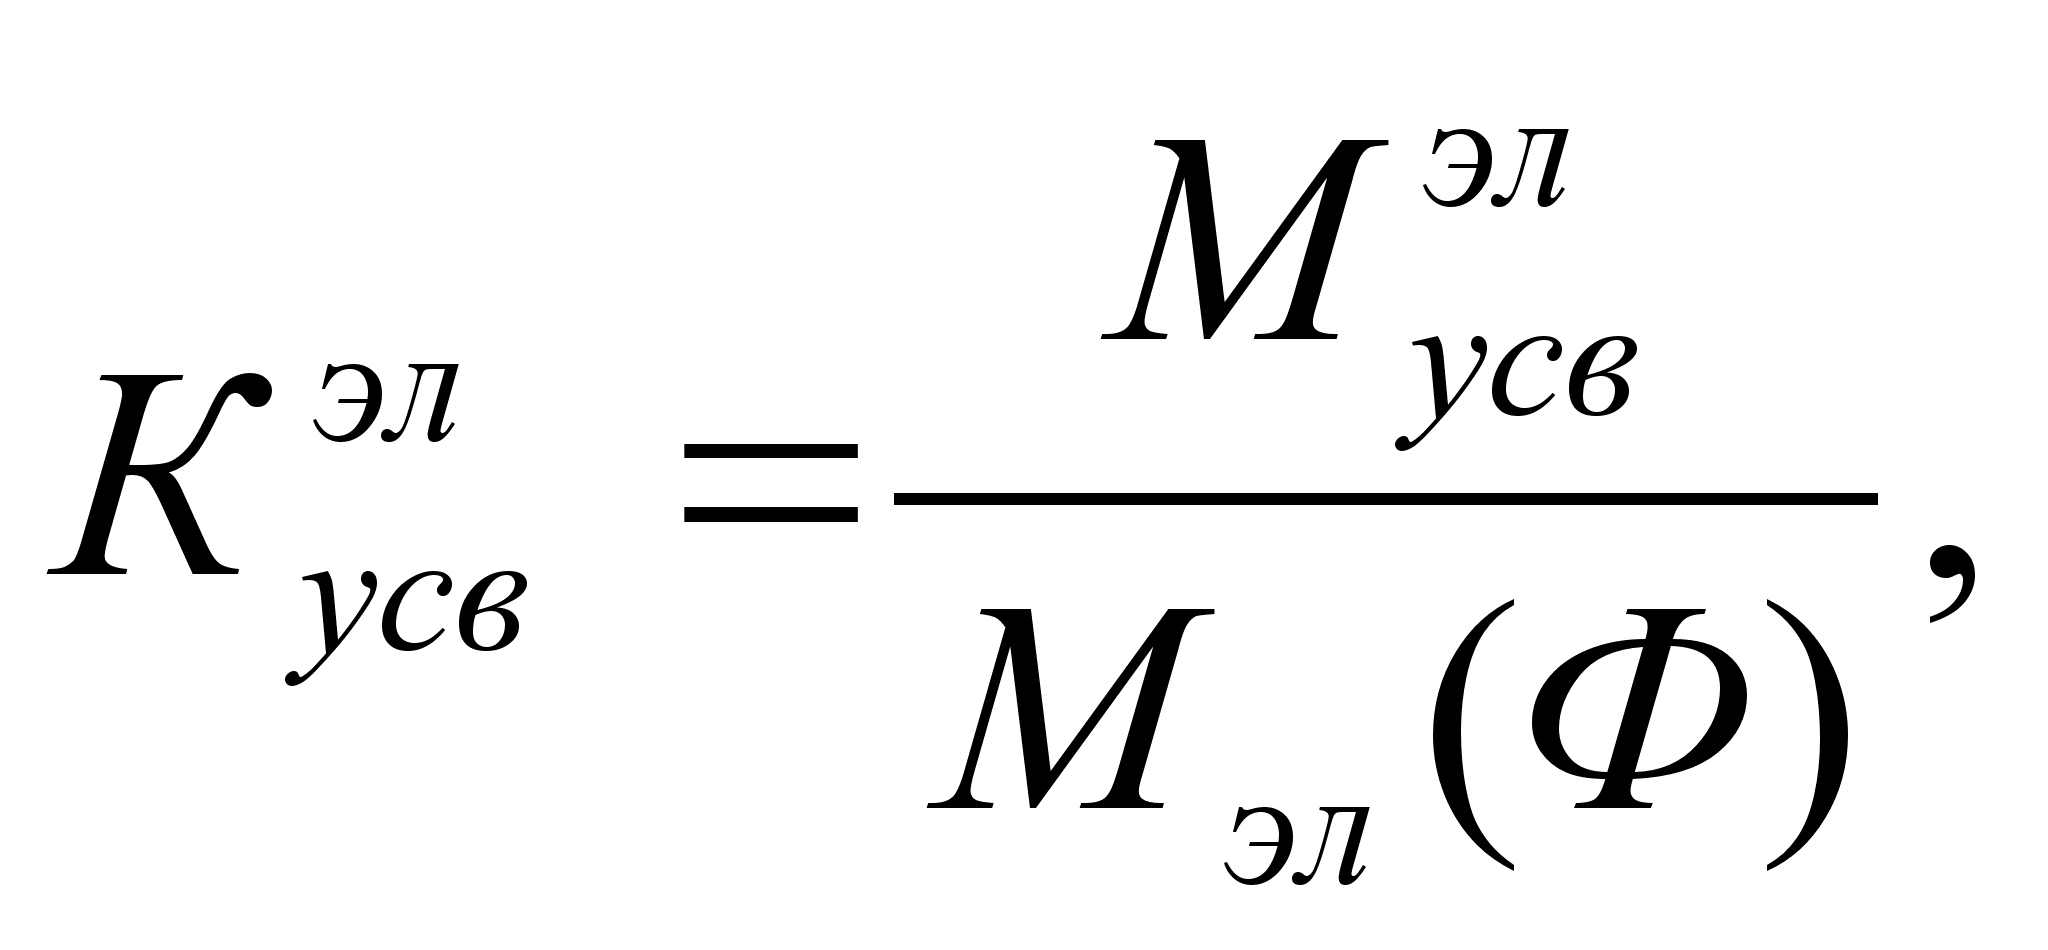 (11)
причем Кэлуг + Кэлусв = 1.
Результаты расчета угоревших масс и коэффициентов угара и усвоения элементов по условиям плавок 320719-320777 представлены в табл. 5.1 приложения 5. Последовательности изменения угоревших масс и коэффициентов угара и усвоения элементов, а также параметров плавки в зависимости от номера плавки изображены на рис.5.1-5.10. Зависимости угоревших масс и коэффициентов угара элементов от параметров плавки представлены ни рис. 5.11-5.38, а взаимосвязь коэффициентов угара и усвоения и угоревших масс элементов – на рис.5.39-5.42 приложения 5.
Корреляция на графиках показывает, как тот или иной параметр плавки влияет на коэффициент угара и угоревшую массу элемента. Например, среднее положение фурмы практически не оказывает влияние на угар элемента, а содержание углерода С, наоборот, оказывает влияние. Большей частью высокий коэффициент корреляции имеют графики, построенные для кремния, поскольку в процессе плавки он практически полностью переходит в шлак.
Далее, зная расчетные угоревшие массы элементов, содержание их в ферросплавах, в металле на повалке и требуемое содержание в готовой стали, можно рассчитать расход ферросплавов (расчетные массы). Расчет требуемых масс производится следующим образом. Сначала определяется группа раскислителей по наличию ферросплавов (ферромарганец; ферромарганец и ферросилиций; ферромарганец и силикомарганец; ферросилиций и силикомарганец). Если раскисление осуществляется только ферромарганцем, то используется формула:
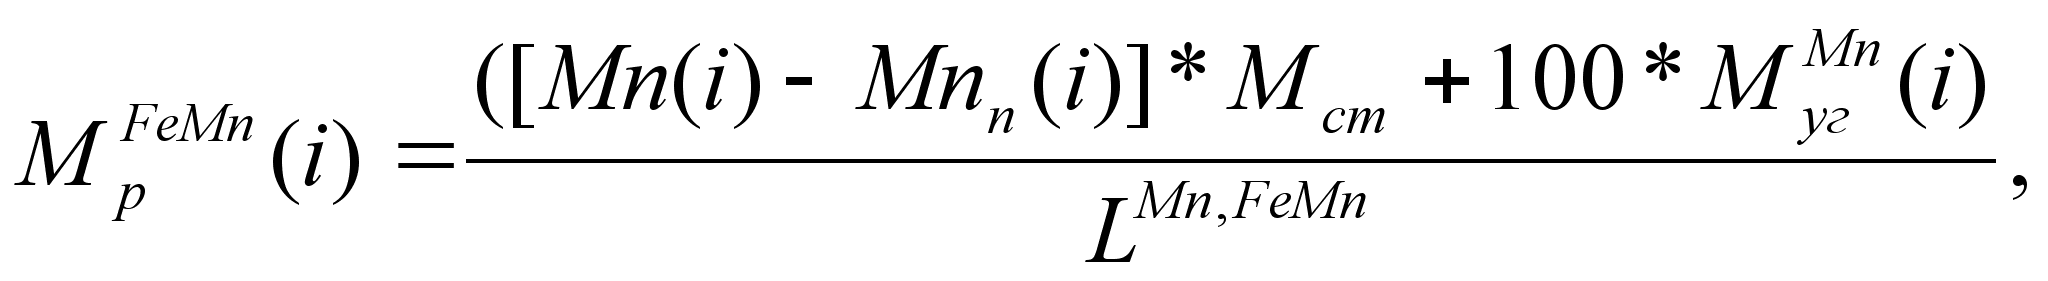 (12)
где MFeMnр(i) – расчетная масса FeMn, кг;
Mn(i) – заданное содержание марганца готовой стали, %;
Mnn(i) – прогноз марганца на повалке, %;
Мст – масса стали, кг;
MMnуг(i) – прогнозируемая угоревшая масса марганца, кг;
LMn, FeMn – содержание марганца в FeMn, %;
(i) – номер плавки, на которую ведется расчет ферросплавов.
Если раскисление осуществляется FeMn и FeSi, то используется формула:
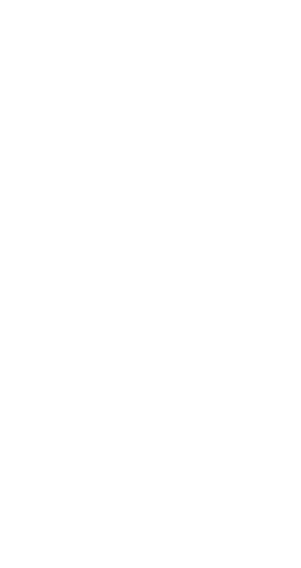
(13)
где Si(i) – заданное содержание кремния готовой стали, %;
MSiуг(i) – прогнозируемая угоревшая масса кремния, кг;
LSi, FeSi – содержание кремния в FeSi, %.
Остальные обозначения идентичны обозначениям формулы (12).
Если раскисление ведется SiMn и FeMn, то используется формула:
(14)
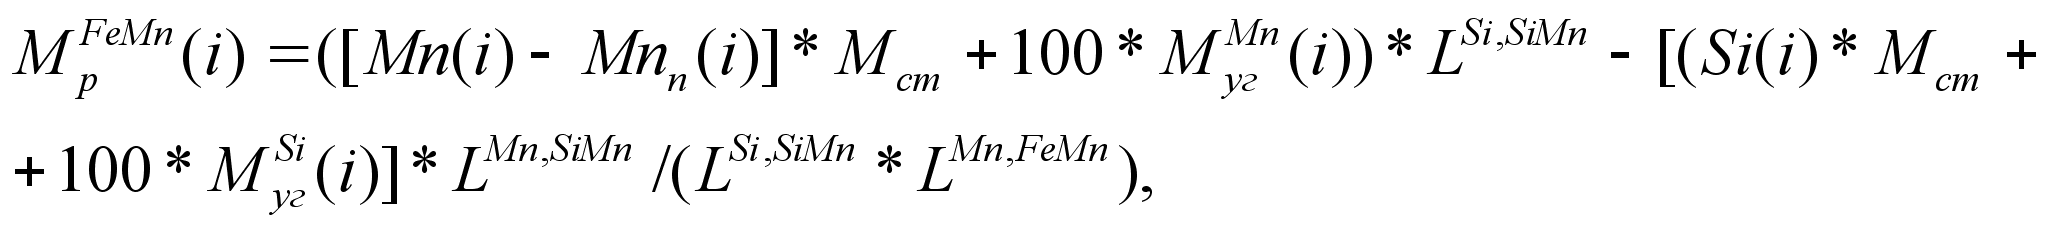
где LSi, SiMn – содержание кремния в SiMn. %;
LMn, SiMn – содержание марганца в SiMn, %.
Остальные обозначения идентичны обозначениям формул (12) и (13).
Если раскисление ведется SiMn и FeSi, то используется формула:
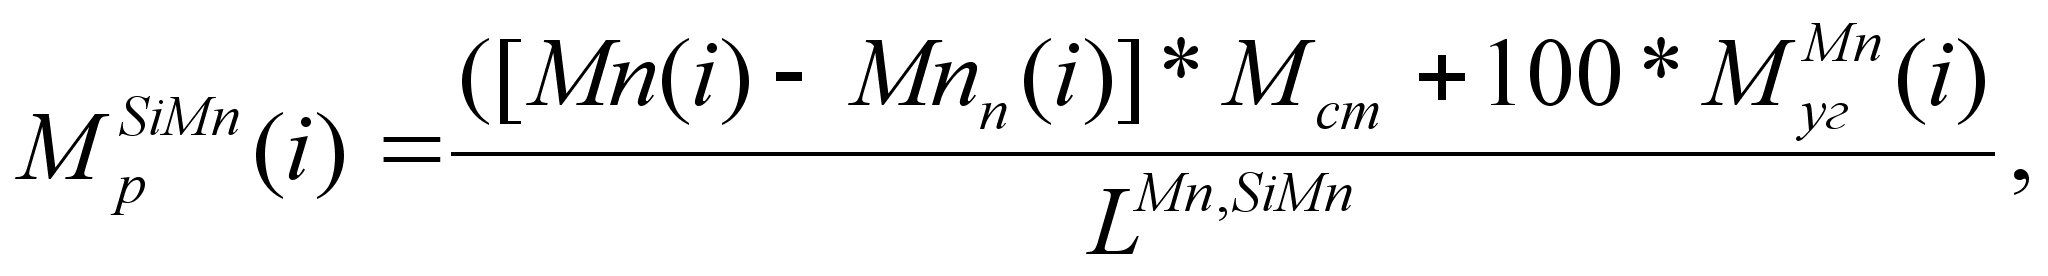 (15)
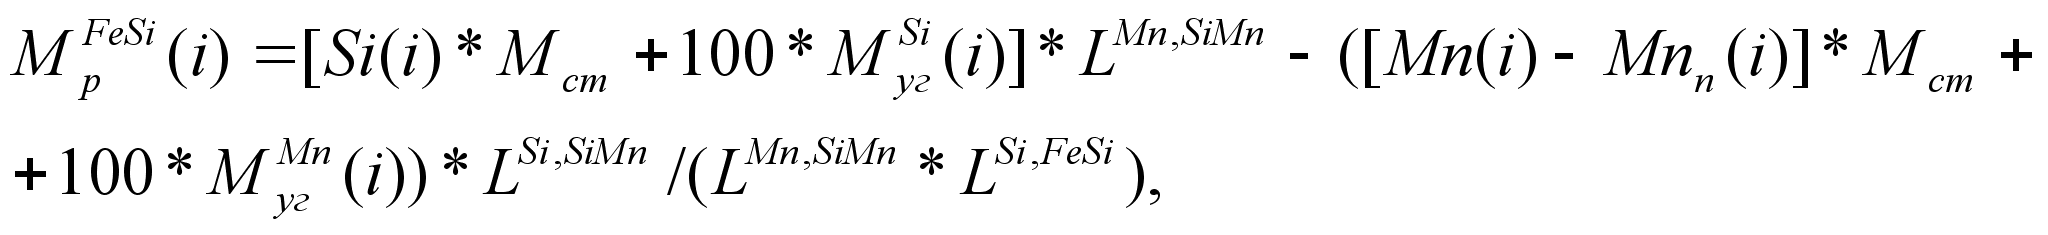
где все обозначения идентичны обозначениям формул (12, 13, 14).
Для облегчения расчетов на будущих этапах управления в модели предусматривается предыстория, где результаты проведенных плавок запоминаются и по ним корректируются базовые значения эквивалентной окисленности и угоревших масс элементов, описанные выше, а также используется прогнозирование экспресс-анализа стали, времени слива, адаптация коэффициентов пересчета (для постройки системы). Более подробное описание модели осуществляется в подразделе 3.1, где формируется алгоритм функционирования системы ракисления и легирования.
К особенностям данной модели можно отнести:
в основу алгоритма реализации модели положена схема, которая работает при неполной технологической информации, что характерно для процессов в металлургии;
расчет расхода раскислителей и легирующих ведется не по эмпирическому коэффициенту угара, а по угоревшим массам элементов, что в большей степени соответствует механизму раскисления и легирования стали;
коэффициенты алгоритма и данные, необходимые для расчета, адаптируются по результатам предыдущих плавок.
2.3 Расчеты технологии с использованием разработанной модели
Цель расчетов – показать приемлемость разработанной модели, ее соответствие технологии раскисления и легирования стали в ковше, а также возможность настройки модели (уточнением коэффициентов) в соответствие с возникающими трудностями во время работы системы.
Необходимые для расчетов данные взяты по результатам раскисления и легирования металла в ККЦ-1 ОАО "ЗСМК". При раскислении стали марки 3пс/э заданное содержание марганца в готовой стали составляет 0.51%, кремния – 0.06%. На плавке под номером 320725 сталь на повалке содержала марганца 0.28%, углерода 0.07%, ферросилиция ФС65 отдали 60 кг, силикомарганца - 600 кг. Фактически полученная готовая сталь имела содержание марганца 0.49%, кремния 0.07%. Время слива составило 257 с, додувка не производилась. Условия проведения расчетов заключались в том, что данные этой плавки 10 раз вводились в формулу (15), и результаты каждого просчета рекомендовались как исходные данные для расчета массы элемента в ферросплаве, угоревшей массы элемента и расчетной массы ферросплавов. Результаты расчетов представлены в табл.3 и на рис.4.
Таблица 3 - Расчетные массы ферросплавов, кг
|
Номер просчета |
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|
Масса ферросилиция 65 |
23 |
- 14 | - 51 | |||||||
|
Масса силикомарганца |
645 | 689 | 734 | 779 | 824 | 868 | 913 | 958 | 1003 | 1048 |
По результатам трех просчетов можно сделать вывод о нецелесообразности далбнейшего расчета массы ферросплава FeSi 65. Дальнейший расчет будет производиться только для силикомарганца SiMn.
Полученные расчетные массы ферросплавов плавно возрастают по силикомарганцу.
Анализируя результаты работы ККЦ-1 на плавке 320725, можно прийти к выводу о заниженных массах отданных ферросплавов, в результате чего марганца в готовой стали меньше заданного на 0.02%, а кремния выше на 0.01%. Поэтому, исходя из логики процесса раскисления и легирования, для достижения требуемого состава необходимо было дать ферросплавов больше, чем это было сделано. А так как разработанная модель соответствует логике процесса раскисления и легирования, то в качестве, рекомендации должны быть именно большие массы ферросплавов.
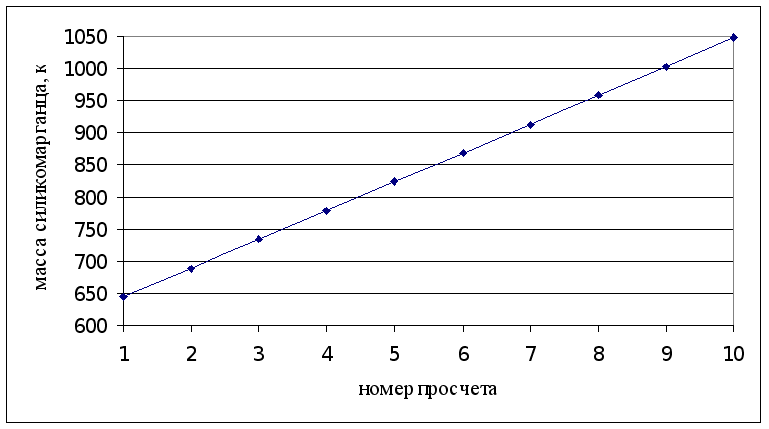
Рисунок 4 - Расчетные массы ферросплава, кг
Исследуя результаты расчетов, представленных в табл.3 и рис.4, можно сделать предположение о том, что недостающий марганец система пыталась взять за счет увеличения массы силикомарганца SiMn, что вполне соответствует логике. Полученные расчетные массы ферросплавов показывают, что силикомарганца вполне достаточно для достижения в стали заданного содержания Mn и Si. Изменение рекомендуемых масс ферросплавов от одного просчета к другому связано с тем, что в процессе многочисленных просчетов одной и той же плавки произошла корректировка предыстории, и коэффициенты пересчета в результате адаптации приняли значения, близкие к реальным.
Таким образом, разработанная модель соответствует задачам и технологии процесса раскисления и легирования и самонастраивается в процессе работы, а результаты расчетов полностью достигли поставленной цели.
2.4 Исследование и оптимизация технологии на основе модели и экспериментальных данных
Не принимая во внимание высокие цены на ферросплавы, при подходе к определению их расхода можно получить более высокие денежные затраты на раскисление и легирование, нежели в результате оптимизации масс подаваемых ферросплавов с учетом их ценовой стоимости. Однако, учитывая только цены ферросплавов, с экономической точки зрения выгоднее будет не подавать их совсем, что недопустимо. Поэтому помимо ценовой стоимости ферросплавов необходимо учитывать и получение заданного состава готовой стали, причем получение состава готовой стали на нижнем пределе допустимого диапазона содержания элементов в стали. Учитывая выше написанное, оптимизацию процесса раскисления и легирования лучше всего представить введением в сталь необходимых масс элементов с учетом их угара, имея при этом минимальные экономические затраты, которые обеспечиваются путем использования более дешевых ферросплавов вместо дорогих, получая при этом тот же результат, то есть состав готовой стали. Для определения эффекта оптимизации предусмотрено разветвление алгоритма, представленного на рис. 3. Угоревшие массы элементов, определенные с помощью алгоритма, передаются в блок оптимизации, где происходит поиск минимума критерия, включающего в себя ценовую составляющую и составляющую, определяющую состав готового металла. Результатом оптимизации являются массы ферросплавов, которые подаются на предстоящую плавку. Итоговая формулировка критерия оптимизации представлена с помощью формулы:
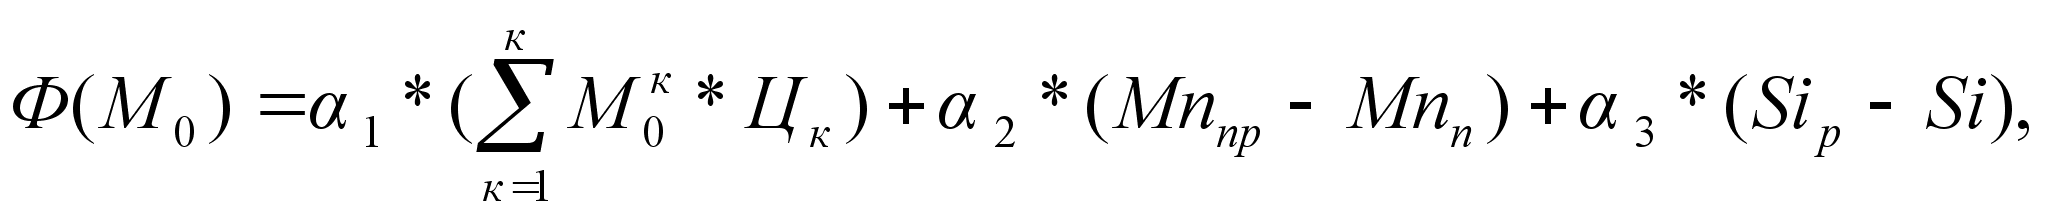 (16)
где Ф(М0) – критерий оптимизации;
1, 2, 3 – весовые коэффициенты;
Мк0 – оптимальная масса к-ого ферросплава, кг;
Цк – цена к-ого ферросплава, руб/кг;
Mn, Si – заданный состав готовой стали.
Стадии формирования критерия представлены на рис. 5.
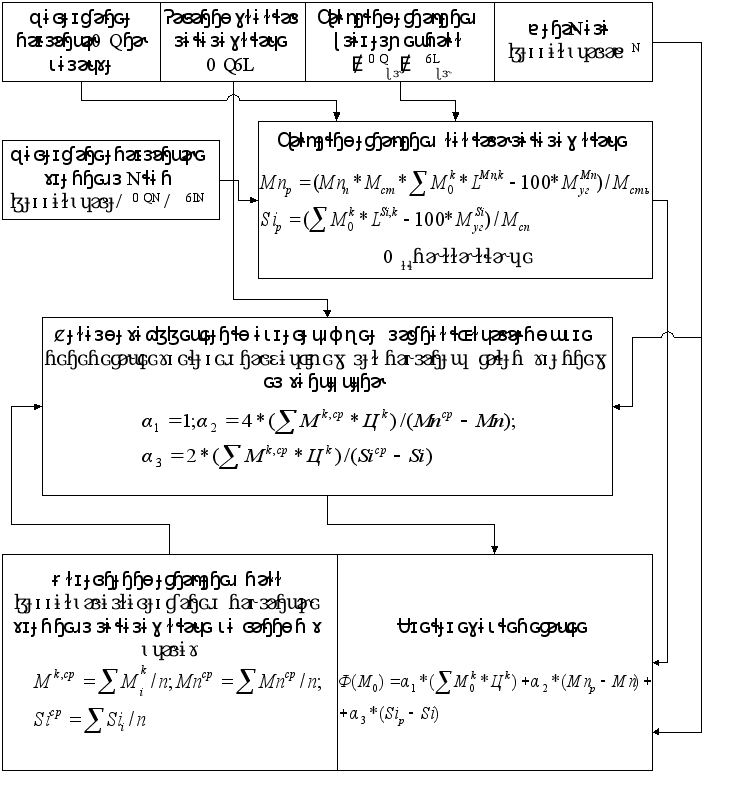
Рисунок 5 - Схема формирования критерия оптимизации
Усредненные значения масс ферросплавов, содержания марганца и кремния в готовой стали были определены на основе производственных данных и принимаются постоянными. Весовые коэффициенты для марганца и кремния путем несложных расчетов нашли свое численное значение, как-то 1.5*108 и 1.5*109, но в любой момент могут быть заменены в соответствие с решаемой задачей. Остальные данные поступают из основного алгоритма. Полученный критерий оптимизации есть функция, зависящая только от масс ферросплавов, значения которых оптимизируются алгоритмом оптимизации.
После исследования различных методов оптимизации (метода наискорейшего спуска, координатного поиска, поискового симплекс-метода) для реализации процедуры оптимизации наиболее эффективно было бы применить модифицированный симплекс-метод поиска минимума с автоматическим выбором шага, так как он имеет следующие достоинства: простота и компактность алгоритмов, широкий класс оптимизируемых функций, высокая скорость сходимости в сложных условиях. В основе симплекс-метода лежит процедура замены вершины Х симплекса с максимальным значением целевой функции Ф(Х) некоторой новой точкой с меньшей величиной Ф(х). Значения Ф(х) вычисляются по подпрограмме в следующем порядке.
Ввод исходных данных (размерности к, параметров a, b, c, точности Д, массива координат исходной точки х0, массива масштабов, определяющих размер исходного симплекса SC, массива ограничений, массива управляющих воздействий).
Формирование координат вершин исходного симплекса по формуле: