Технология автоматизация литейных процессов
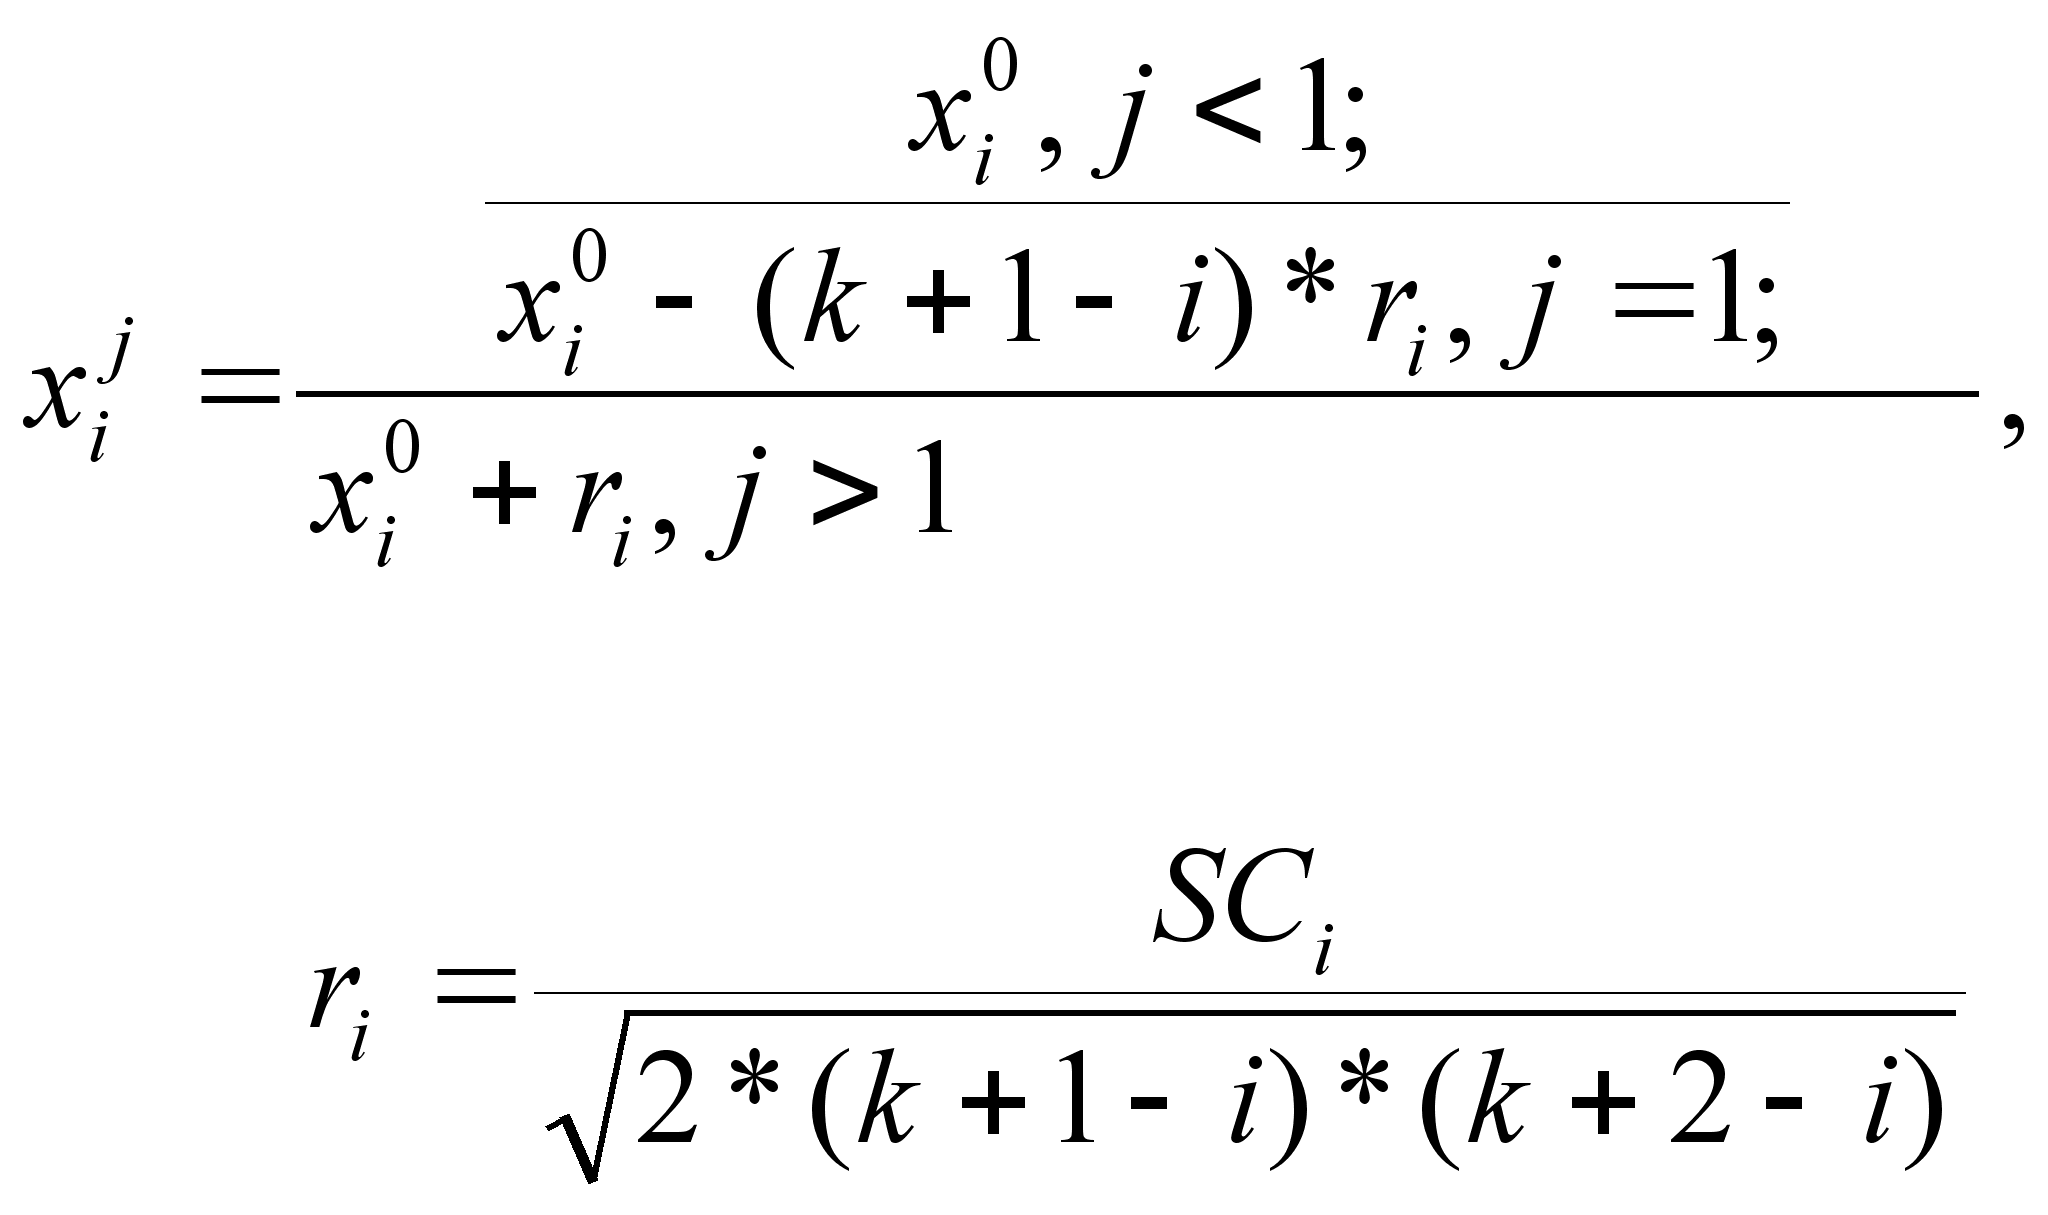 (17)
где xji – i-тая координата j-той вершины симплекса;
к – размерность задачи;
SCi – размер исходного симплекса;
x0i – координата исходной точки.
Проверка на ограничения: если координаты вершин не удовлетворяют ограничениям, производится уменьшение размеров исходного симплекса, изменяются масштабы, и осуществляется переход ко 2.
Для всех вершин симплекса оценивается величина целевой функции и заносится в массив Ф.
Выбираются Фl – минимальное значение целевой функции из массива Ф – и Фh – максимальное значение целевой функции Ф, а также соответствующие им номера вершин симплекса l и h.
Проверяется критерий остановки алгоритма: если Фh – Фl Д, то вычисление прекращают, и печатают решение координаты точки xl и величину Фl.
Координаты центра вершин симплекса без xh заносятся на место массива х0 по формуле:
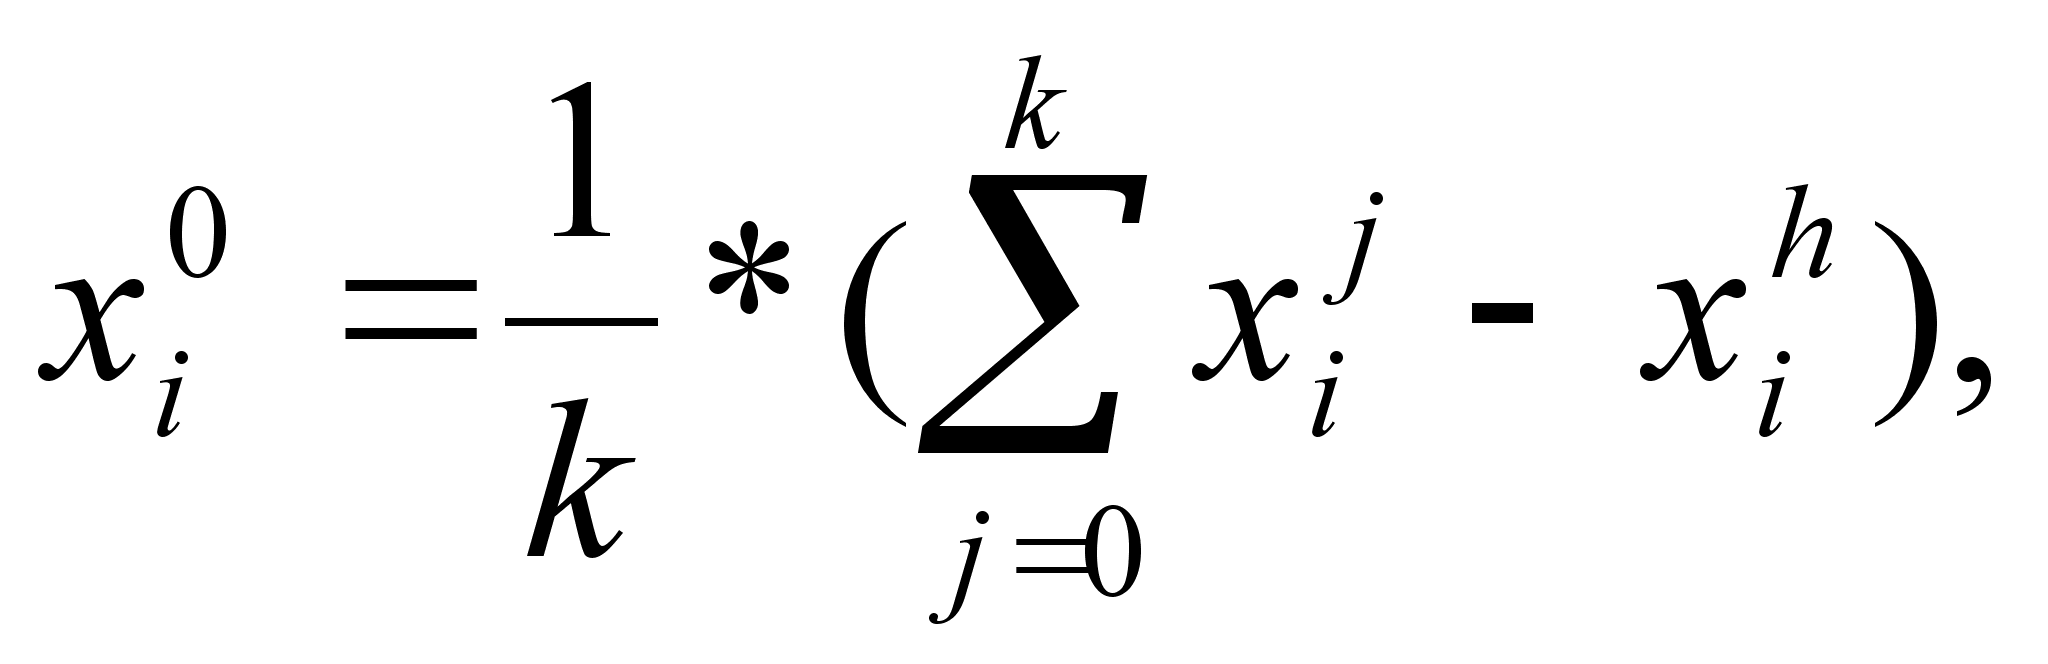
 (18)
Если h – номер отбрасываемой вершины совпадает с результатом (p = h), полученным на предыдущем шаге, то производят сжатие симплекса с помощью 14, в противном случае, если р≠h, точка xh заменяется новой точкой по формуле:
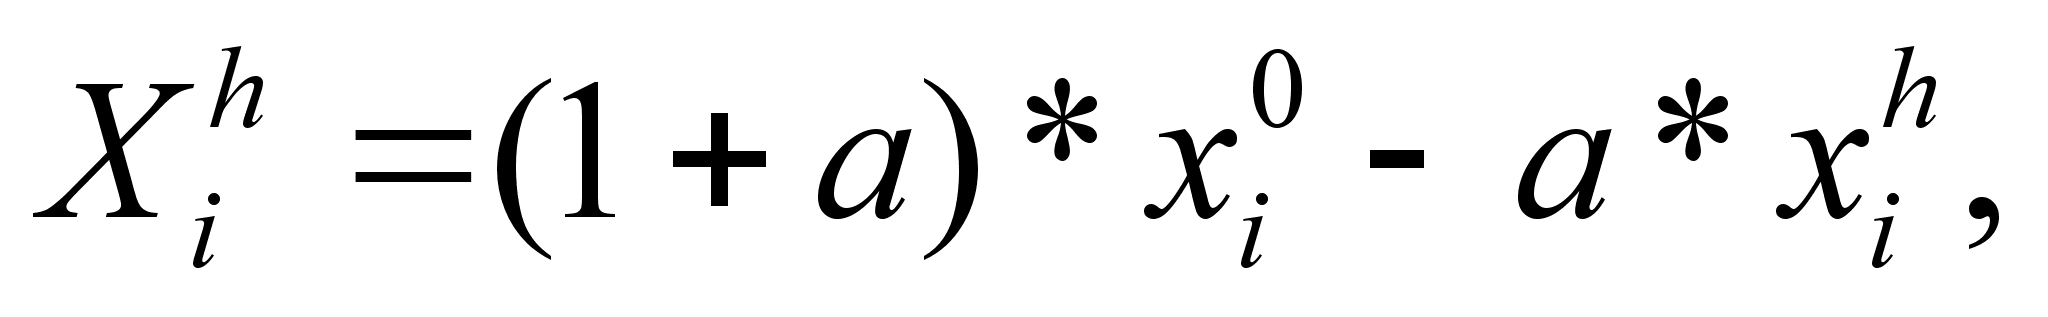 (19)
где Xhi – новая точка;
xhi – старая точка;
а – параметр алгоритма;
x0i – центр вершин симплекса;
i – номер координаты.
Проверка на ограничения: если новая точка не удовлетворяет ограничениям, то происходит уменьшение размеров симплекса и переход к 8.
Если значение Ф(х) в новой точке меньше Ф1, то точка xh продвигается в том же направлении по формуле:
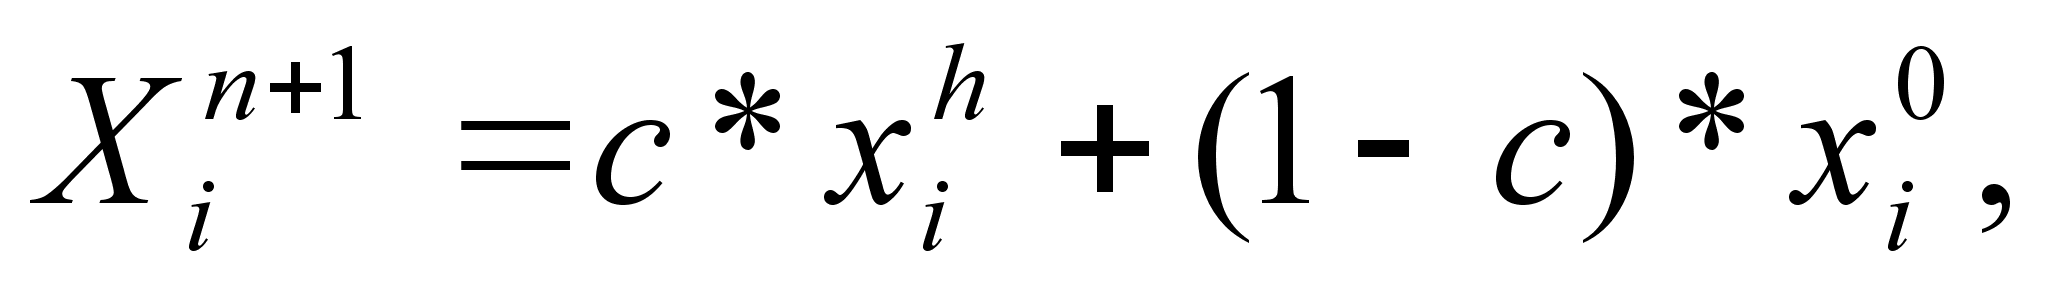 (20)
где Хin+1 – координата, полученная при движении в направлении xh;
с – параметр алгоритма;
хih – координата, целевая функция которой наибольшая;
xi0 – центр вершин симплекса.
Проверка на ограничения: если новая точка не удовлетворяет ограничениям, то происходит снижение размеров симплекса и переход к 10;
Точка xh заменяется на xn+1, если в последней значение Ф(х) меньше. Итерация закончена, переход к новой, начинающейся с 5.
Если Ф(х) в новой точке больше Ф1, но меньше Фh. То новая точка xh включается в симплекс вместо старой, и начинается новая итерация.
Если новый шаг оказался неудачным, то есть Ф(xh) больше Фh или xh оказалась точкой, замененной на предыдущем этапе работы алгоритма (p=h), то движение производят к центру симплекса по формуле:
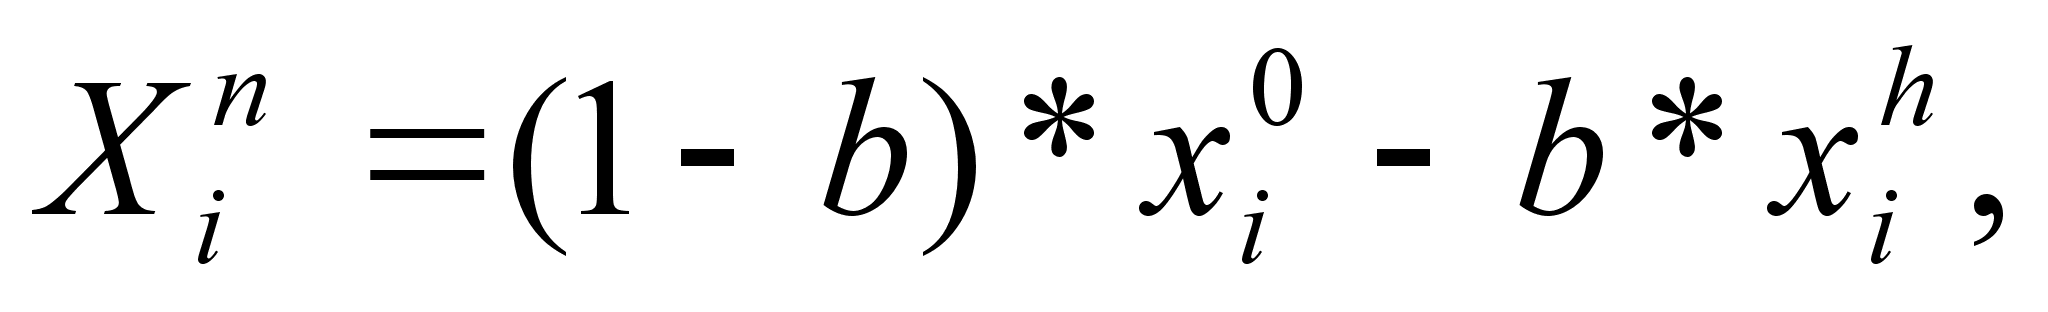 (21)
где Xhi – новая точка;
xhi – старая точка;
b – параметр алгоритма;
xi0 – центр вершин симплекса.
Проверка на ограничения: если новая точка не удовлетворит ограничениям, то производится уменьшение размеров симплекса и переход к 14.
Если сжатие удачно, то есть Ф(xh) меньше Фh и одновременно заменяется одна и та же точка не более двух раз подряд, то итерация считается законченной, переход к 5.
Если сжатие ошибочно или операции с одной и той же вершиной выполняются более двух раз подряд, симплекс сжимается к вершине х1 по формуле:
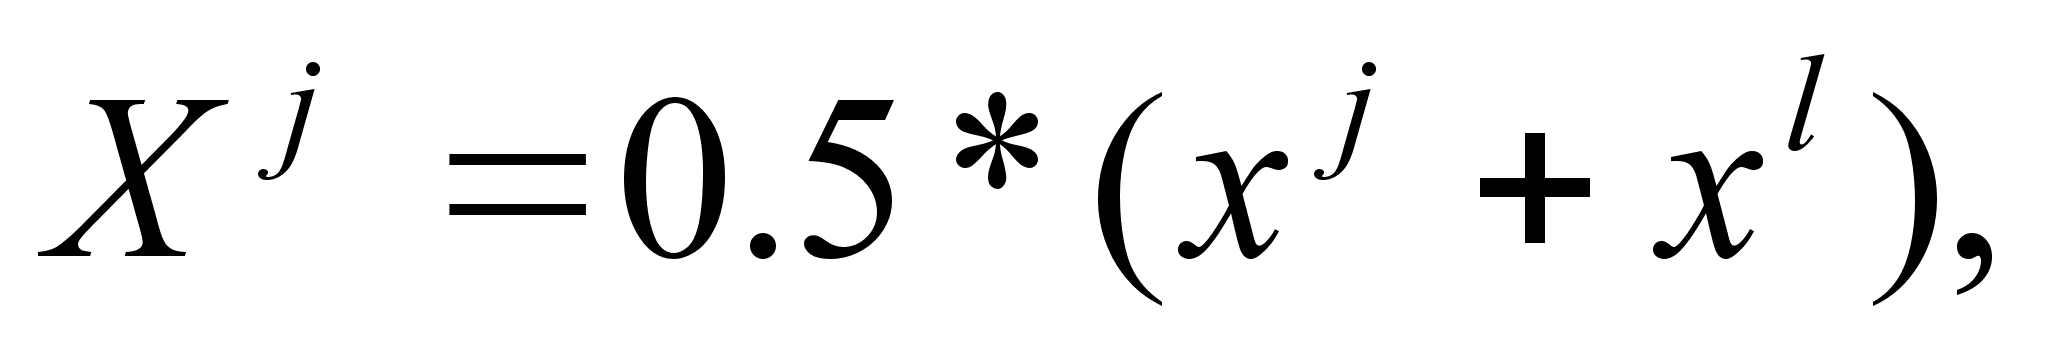 (22)
где Xj – координата j-той вершины симплекса;
х1 – координата, целевая функция которой наименьшая.
После этого переход к 4.
Подразумевая под переменными х массы ферросплавов, которые необходимо оптимизировать, можно, выполняя последовательно вышеописанные операции, получить значения оптимальных масс ферросплавов, которые и будут являться результатами работы алгоритма оптимизации.
Для исследования расчетов была взята марка стали 3пс/э, раскисляемая ферросилицием и силикомарганцем, и использованы данные о фактической работе ККЦ-1 ОАО "ЗСМК", приведенные в таблице 1.1 приложения 1. Первый расчет выполнялся по алгоритму, описанному в подразделе 2.2 дипломного проекта. Результаты расчета приведены в таблице 2.1 приложения 2 и показаны на рис.6 и 7. Из рис.6 видно, что расчетные значения марганца готовой стали несколько выше задания, а это предпочтительнее с точки зрения получения проката с требуемыми свойствами. Однако в условиях дефицита и высокой стоимости ферросплавов целесообразно работать на пониженных содержаниях марганца в стали. Поэтому необходим поиск компромисса между завышенным содержанием марганца в стали и себестоимостью стали. С этой целью в работе предложен критерий и процедура оптимизации, описанные выше. С учетом критерия оптимизации проводились исследования выбора масс ферросплавов, при этом структура критерия оставалась неизменной, то есть включала в себя стоимостную составляющую и составляющие, учитывающие минимальное отклонение расчетного состава стали от заданного, а варьировались только коэффициенты критерия, позволяющие изменять степень влияния его составляющих на расчеты. Варианты оптимизации с различными коэффициентами при стоимостной части приведены в таблице приложения 2 и на рис.6 и 7 , анализ которых показывает, что при росте степени влияния цены ферросплавов значения расчетных масс и содержание марганца и кремния в стали понижаются. Сопоставление масс ферросплавов при работе процедуры оптимизации с фактическими и расчетными массами приведено в таблицах 3.1 и 4.1 приложений 3, 4 и на рис. 8.
Итоговый анализ показывает, что использование процедуры оптимизации делает расчет масс ферросплавов более гибким, позволяющим учитывать ограничения по наличию ферросплавов, себестоимости стали. При необходимости можно путем изменения коэффициентов ориентировать алгоритм на менее экономичную технологию, но гарантирующую получение высоких механических свойств проката.
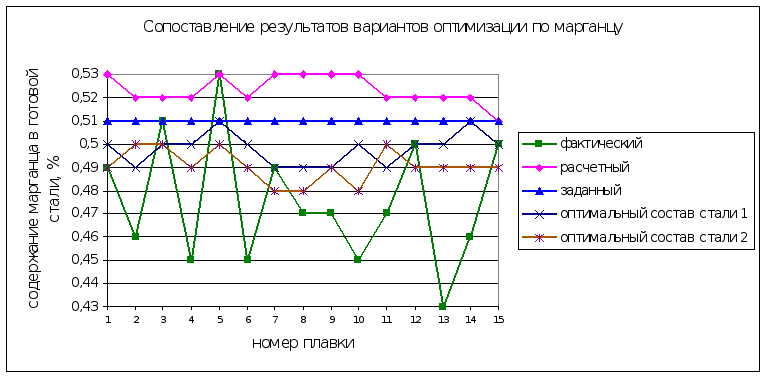
Рисунок 6 – Сопоставление результатов вариантов оптимизации по марганцу
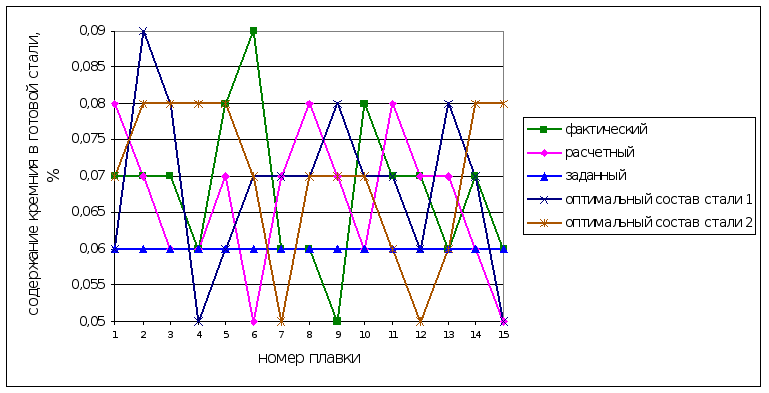
Рисунок 7 – Сопоставление результатов вариантов оптимизации по кремнию
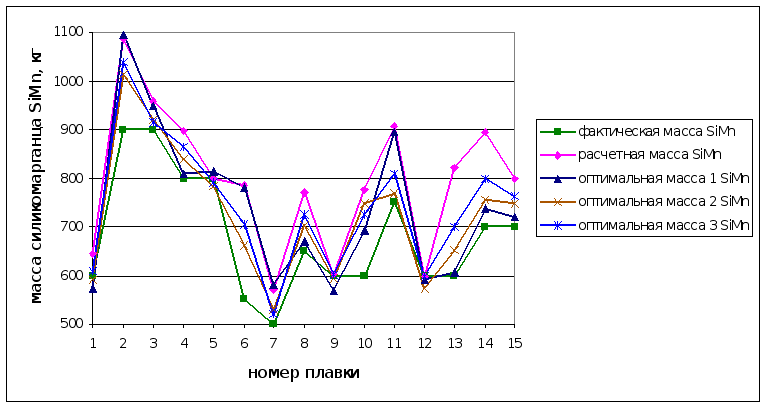
Рисунок 8 – Масса силикомарганца в различных вариантах оптимизации
2.5 Разработка технологической инструкции и блок-схемы алгоритма управления технологическим процессом
Согласно материалу, изложенному в подразделах 2.2 и 2.4 данного дипломного проекта, была разработана следующая технологическая инструкция процесса раскисления и легирования конвертерной стали.
Раскисление и легирование стали марганцем, кремнием, алюминием, титаном, хромом и цирконием производится в ковше, медью и никелем – в конвертере. Разрешается присадка в ковш меди и никеля для корректировки химического состава. Раскислители и легирующие добавки расходуются по весу из расчета получения заданного содержания элементов в готовой стали.
Количество отдаваемых в ковш ферросплавов определяется в соответствие с рекомендацией ЭВМ. Для получения рекомендаций ЭВМ мастер задает для расчета виды ферросплавов и код марки.
Система расчета рекомендаций с элементами оптимизации позволяет мастеру в ориентации на наличие ферросплавов задавать константы критерия оптимизации; при повышенных механических свойствах проката и недостатке ферросплавов ориентировать процедуру оптимизации на получение пониженного содержания марганца в стали и на экономию марганецсодержащих ферросплавов.
По химическому составу ферросплавы должны удовлетворять требованиям соответствующих ГОСТов, а мастеру конвертеров должен быть известен состав применяемых ферросплавов.
Вводимые в ковш ферросплавы должны быть сухими, в кусках не более 50 мм, алюминий рекомендуется применять весом не более 4 кг.
Перед посадкой в ковш подлежат прокаливанию в печах для прогрева и сушки силикомарганец в количестве 4 т на плавку при выплавке стали марок 14Г2, СВ08Г2С, 20ГС, 09Г2СЦ, ферромарганец в количестве 2 т на плавку при выплавке стали марок 15ХСНД, 30ХС2, 20Х-45Х.
Присадку ферросплавов следует начинать после наполнения металлом ковша на 1/5 высоты ковша и заканчивать до наполнения его на 2/3 высоты.
Кипящая сталь раскисляется ферромарганцем с содержанием кремния не более 1.5%, для корректировки окисленности стали марок 08кп, 1кп разрешается присадка в ковш алюминия до 100 г/т, для стали марок СВ08, СВ08А – до 50 г/т.
Полуспокойная стали марок 08пс, 10пс, 3пс, 5пс раскисляется ферромарганцем и силикомарганцем (ферросилицием) из расчета получения в металле 0.05-0.07% кремния.
Спокойная сталь раскисляется ферромарганцем (силикомарганцем), ферросилицием и алюминием.
Учитывая выше написанное, представленная на рис.3 блок-схема примет вид рис.9.
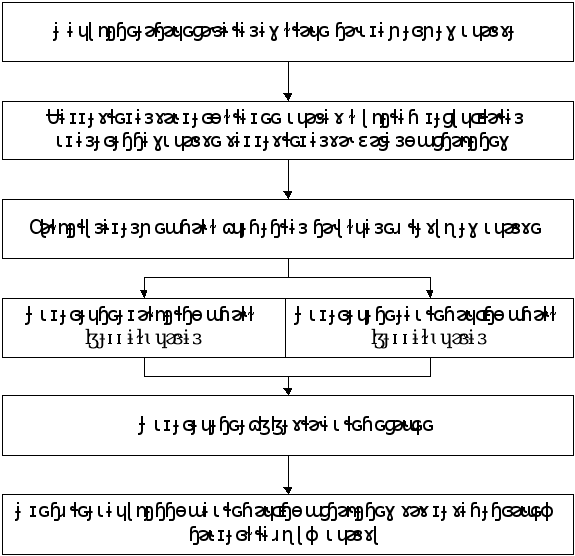
Рисунок 9 - Блок-схема алгоритма управления процессом раскисления и легирования
3 АЛГОРИТМИЧЕСКОЕ И ИНФОРМАЦИОННОЕ ОБЕСПЕЧЕНИЕ
3.1 Алгоритмическое обеспечение системы управления
Разработка алгоритмического обеспечения производилась в соответствие с источником информации (22).
3.1.1 Назначение и характеристика системы управления
Целью разрабатываемой системы расчета раскислителей и легирующих на плавку является экономия ферросплавов, увеличение процента попадания в определенные допуски, снижение брака. В связи с широким сортаментом стали, выплавляемой в ККЦ-1, повышенными требованиями к качеству продукции, в частности, по содержанию легирующих элементов в стали, требуется оптимизация проведения процесса раскисления и легирования. получение металла с заданным химическим составом и механическими свойствами затруднительно в виду огромной для человека-оператора размерности решаемой задачи (12), как-то: большое количество выплавляемых марок стали и используемых раскислителей и легирующих; высокая степень колебания заданного состава готового металла от выпуска к выпуску; изменчивость физико-химических свойств раскислителей; необходимость проведения раскисления и легирования в условиях неполноты информации; определение требуемых масс ферросплавов при колебаниях коэффициента угара; малое время слива и, как следствие, ограниченное время для принятия окончательного решения по расходу раскислителей. Назначение требуемых масс ферросплавов, полагаясь лишь на опыт мастера-технолога, приводит к перерасходу раскислителя, непопаданию в заданный диапазон по химическому составу, браку готовой продукции. Для предотвращения этого разработана автоматизированная система управления процессом раскисления и легирования стали при сливе ее в ковш из конвертера.
Сведения о процессе управления и воздействия на процесс с точки зрения пользователя, осуществляемые при функционировании алгоритма, заключаются в следующем (10).
Основная задача раскисления – это снижение содержания растворенного в металле кислорода до пределов, при которых обеспечивается получение качественного слитка. Для решения этой задачи в металл вводят элементы-раскислители, образующие при данных термодинамических условиях окислы, более прочные, чем оксид железа FeO, и не растворимые в стали. Для получения спокойной стали элемент-раскислитель должен обладать большим сродством к кислороду не только по сравнению с железом, но и с углеродом, так как необходимо предупредить возможность развития реакции обезуглероживания и образования оксида углерода. Поэтому обычно в качестве раскислителя применяют такие элементы, как марганец, кремний, подаваемые в виде ферросплавов, и алюминий, подаваемый в кусках.
Основная задача легирования – получение каких-то определенных физико-химических свойств стали, а также обеспечение заданного химического состава. Это достигается путем введения необходимых элементов в сталь и растворение их в жидком железе. Но условия сталеплавильного процесса таковы, что часть подаваемых элементов, окислившись, переходят в шлак из-за воздействия с кислородом газовой фазы, оксидом железа шлака, растворенным в металле кислородом. В результате этого не вся масса легирующих переходит в металл. Поэтому для получения заданного химического состава необходимо давать строго определенные массы раскислителей и легирующих, которые должны определяться с учетом угоревших масс, то есть масс, перешедших в шлак. Воздействиями на процесс с точки зрения пользователя в этом случае является отдача тех масс ферросплавов в ковш, которые рекомендуются данным алгоритмом.
Ограничение на возможности применения алгоритма заключается в том, что данный алгоритм предназначен для расчета масс ферросплавов, как-то ферромарганца, силикомарганца, ферросилиция 65 и 45 и их комбинации между собой, поэтому алгоритм способен определять только эти массы и не распространяется на другие элементы раскислителей и легирующих. Условие применения алгоритма – работа при существенной неполноте информации. Полный объем информации включает экпресс-анализ стали на повалке, химический анализ готовой стали, веса раскислителей, отданных на плавку, время слива и время додувки стали, содержание элемента в раскислителях, вид применяемого раскислителя. Если же к моменту начала расчета отсутствует какая-либо информация, то берется прогнозируемое значение. Характеристики решения: точность до 10 кг/т, время – в течение минуты алгоритм выдает массы ферросплавов. Общие требования к входным и выходным данным заключаются в проверке их на достоверность. Недостоверные данные заменяются прогнозируемыми значениями. Форматы и коды, используемые в системе, одинаковы для соответствующих параметров.
3.1.2 Алгоритм решения
Систему раскисления и легирования стали в ковше можно представить в виде функциональной блок-схемы (рис.10), которая, как и все последующие блок-схемы, составлена согласно ГОСТу (17). Рассмотрим описание связи между частями и операциями алгоритмов.
В блоке 1 поступление информации на текущую плавку и информация о прошедших плавках из непрерываемой и групповой предыстории включает в себя ввод с клавиатуры информации в объеме массива производственных данных на плавку и считывания из блоков данных из групповой и непрерывной предыстории параметров, необходимых для расчета.
В блоке 2 вводится марка стали мастером-технологом путем набора кода марки выплавляемой стали.
В блоке 3 контроль входной информации осуществляется в некотором вероятном для каждого параметра диапазоне, определенном из опытных данных. Если параметр выходит за пределы диапазона, оператору системы выда-
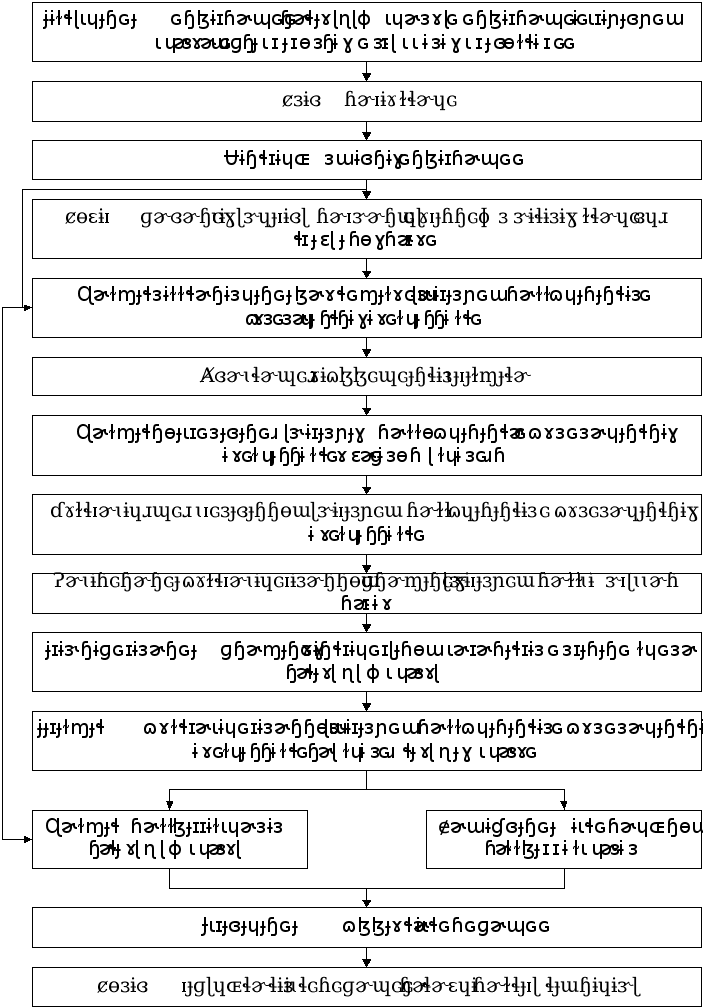
Рисунок 10 - Блок-схема алгоритма раскисления и легирования стали
ется диагностическое сообщение: "параметр недостоверен". Контроль производится по коду марки К (диапазон изменения от 1 до 99), времени додувки д (диапазон изменения от 10 до 150 с), времени слива сл (диапазон изменения от 150 до 850 с), процентному содержанию 1-ого элемента в ферросплаве k Lkl (диапазон изменения марганца в ферромарганце от 69 до 84%, силикомарганце от 71 до 80%, кремния в силикомарганце от 16 до 20%, в ферросилиции 65 от 63 до 68%, в ферросилиции 45 от 43 до 48%), массе ферросплава k Mkф (диапазон изменения от 0 до 900 кг). Блок-схема алгоритма контроля входной информации представлена на рис.11.
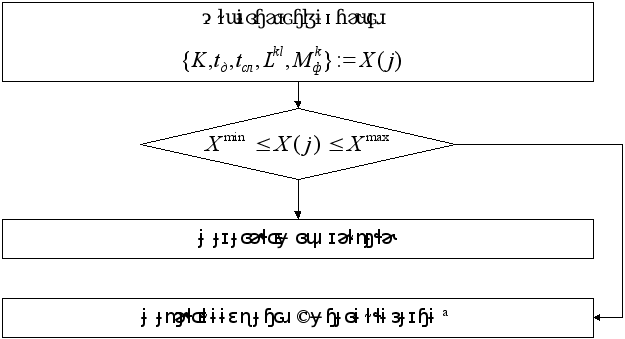
Рисунок 11 - Блок-схема алгоритма контроля входной информации
В блоке 4 выбираются задания по углероду, марганцу и кремнию готовой стали для требуемой марки стали. Работа вычислительного алгоритма по расчету раскислителей и легирующих производится по 7 группам марок стали. Каждая группа марок стали характеризуется одинаковым угаром марганца и кремния и относительно одинаковым их содержанием в готовой стали разных марок. С вводом марки стали определяется принадлежность этой марки к той или иной группе, и формируется для расчета групповая и непрерывная предыстория. По коду марки определяется задание на содержание элемента в готовой стали, допустимые пределы на содержание этого элемента, а также вид раскислителей, применяемых на этой марке.
В блоке 5 осуществляется расчет (восстановление) фактических угоревших масс элементов и эквивалентной окисленности. По номеру плавки находится в предыстории бланк на эту плавку, по которому определяется, вводил ли мастер по этой плавке код марки, то есть, производился ли расчет ферросплавов на данную марку. Проверяется также, ввел ли контролер отдела технического контроля фактические веса ферросплавов, по которым производится расчет фактических угоревших масс элемента, определяемый как разность между массой элемента в отданном ферросплаве и массе элемента, находящегося на плавку. Если код марки или фактические веса раскислителей не вводились или фактический угар не проходит контроль по ограничению, то расчет по этой плавке не производится. Если введены код марки и фактические веса ферросплавов, угар элемента прошел контроль, по данной плавке формируется предыстория. В непрерывной предыстории производится релейно-экспоненциальное сглаживание значений углерода и марганца, полученных на повалке, и времени слива. В групповой предыстории производится релейно-экспоненциальное сглаживание значений углерода и марганца на повалке, времени слива, значений углерода, марганца и кремния готовой стали. Эквивалентная окисленность определяется как остаточная окисленность после отдачи раскислителей по каждой группе марок отдельно плюс пересчитанные в окисленность через коэффициент перевода Д угара марганца и кремния угоревшей массы. Блок-схема расчета фактических угоревших масс и эквивалентной окисленности представлена на рис.12.
В блоке 6 происходит адаптация коэффициентов пересчета. Алгоритм адаптации начинает свою работу с приходом химического анализа готовой стали. Ошибки прогноза угара элементов и эквивалентной окисленности на плавку определяются как разность между фактическим угаром элемента и расчетной по угару эквивалентной окисленностью и их прогнозируемыми значениями на данную (i-s)-тую плавку. Вычисление приращений времени слива и времени додувки для непрерывной предыстории производится как разность значений между временем слива и додувки на (i-s)-той плавки и
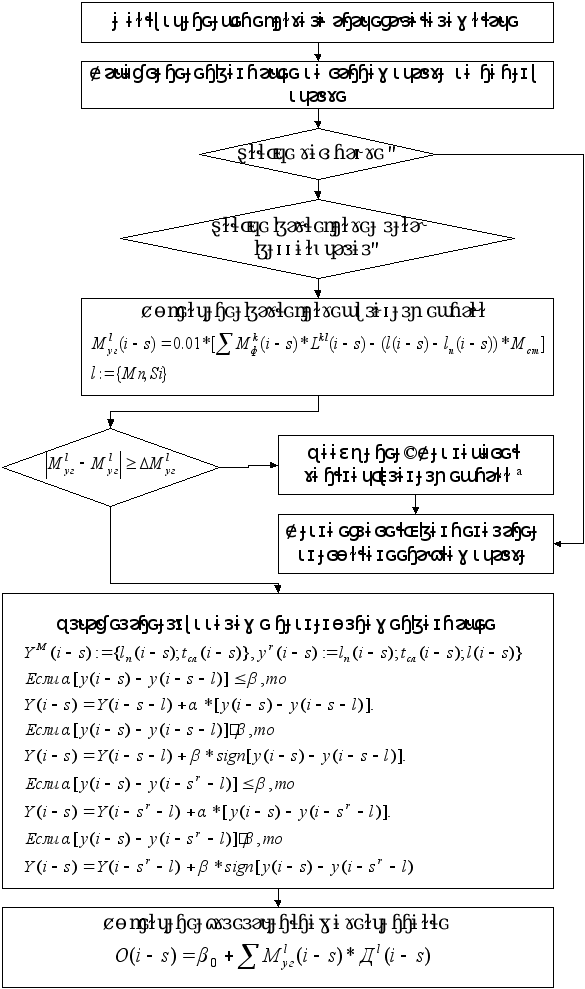
Рисунок 12 - Блок-схема расчета фактических угоревших масс и эквивалентной окисленности
предыдущей ближайшей плавкой, для групповой предыстории – как разность между (i-s)-той плавкой и ближайшей предыдущей плавкой по группе. Ошибки прогноза угоревших масс и эквивалентной окисленности и приращения времени слива и додувки нормируются и по ним рассчитываются приращения коэффициентов. Затем эти приращения сглаиваются релейно-экспоненциальным фильтром, и по сглаженным значениям приращений корректируются спрогнозированные коэффициенты пересчета на (i-s)-той плавке. Эти же коэффициенты заносятся во все последующие бланки по плавкам. Алгоритм адаптации коэффициентов пересчета представлен на рис.13.
Обозначения всех элементов данного алгоритма и всех последующих алгоритмов даны в приложении 6 данного дипломного проекта.
В блоке 7 осуществляются расчетные приведения угоревшей массы элемента и эквивалентной окисленности к базовым условиям по контролируемым факторам. По приходу химического анализа готовой стали эквивалентная окисленность приводится к базовым условиям по углероду и марганцу на повалке и их взаимовлиянию на окисленность, времени слива и времени додувки, углероду, марганцу и кремнию в готовой стали и их взаимовлиянию на процесс раскисления. Приведение к базе угоревших масс элементов производится по тем же параметрам, что и эквивалентная окисленность, но значения коэффициентов пересчета берутся различные для каждой группы марок стали. Блок-схема алгоритма приведения представлена на рис.14.
В блоке 8 происходит экстраполяция приведенных угоревших масс элементов и эквивалентной окисленности. Сглаженные релейно-экспоненциальным фильтром значения базовой окисленности прогнозируются на последующие по номерам плавки. Для угоревших масс элементов в зависимости от того, как давно плавилась данная марка стали, выбирается настройка сглаживателя 11 или 12 для каждого элемента. При этом если марка стали через N плавок, то настройка сглаживателя берется равной 12.
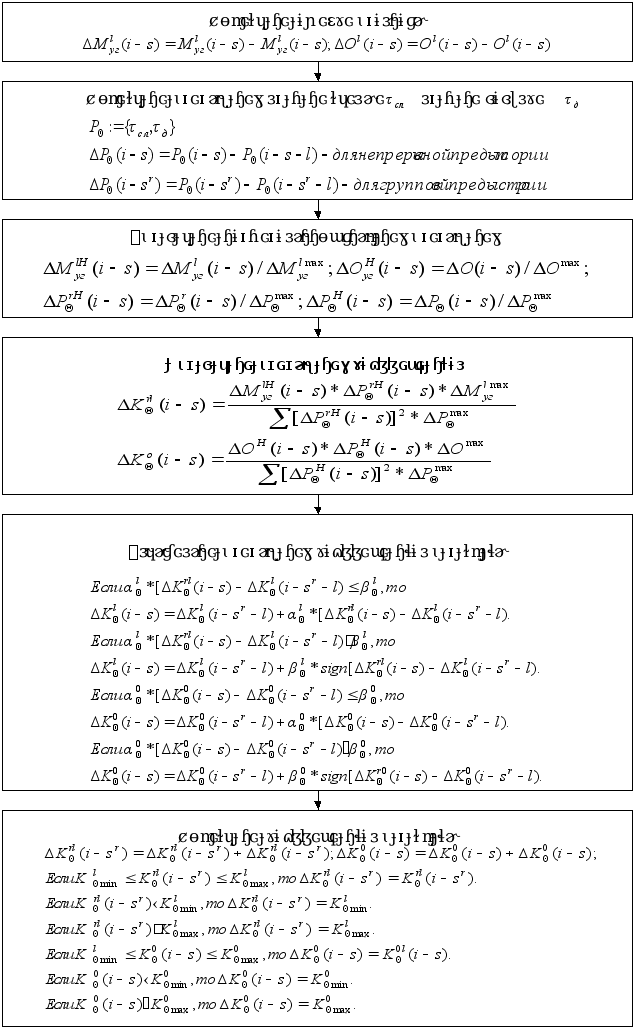
Рисунок 13 - Блок-схема алгоритма адаптации
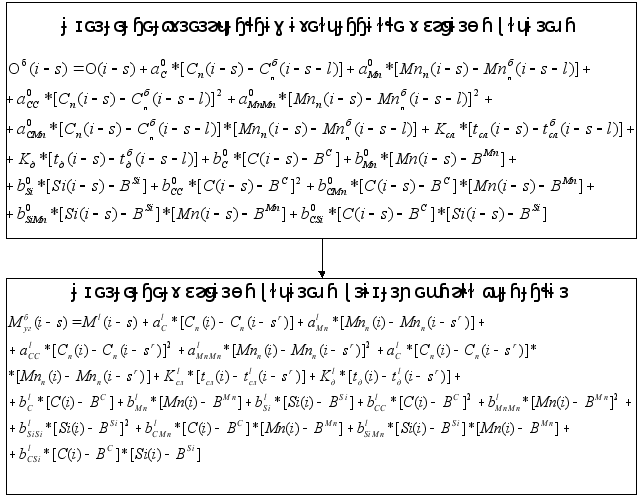
Рисунок 14 - Блок-схема алгоритма приведения эквивалентной окисленности и угоревших масс к базовым условиям
Сглаженные релейно-экспоненциальным фильтром значения базовых угоревших масс элементов прогнозируются на следующие плавки данной группы марок. Блок-схема алгоритма экстраполяции приведенных угоревших масс и эквивалентной окисленности представлена на рис.15.
В блоке 9 экстраполированные значения угоревших масс запоминаются по группам марок.
В блоке 10 прогнозируются значения контролируемых параметров и времени слива на текущую плавку. Иногда слив металла в ковш и раскисление происходят до прихода экспресс-анализа, содержание углерода и марганца в стали определяется по скрапине, поэтому для алгоритма расчета ферросплавов содержание углерода и марганца на повалке прогнозируются как
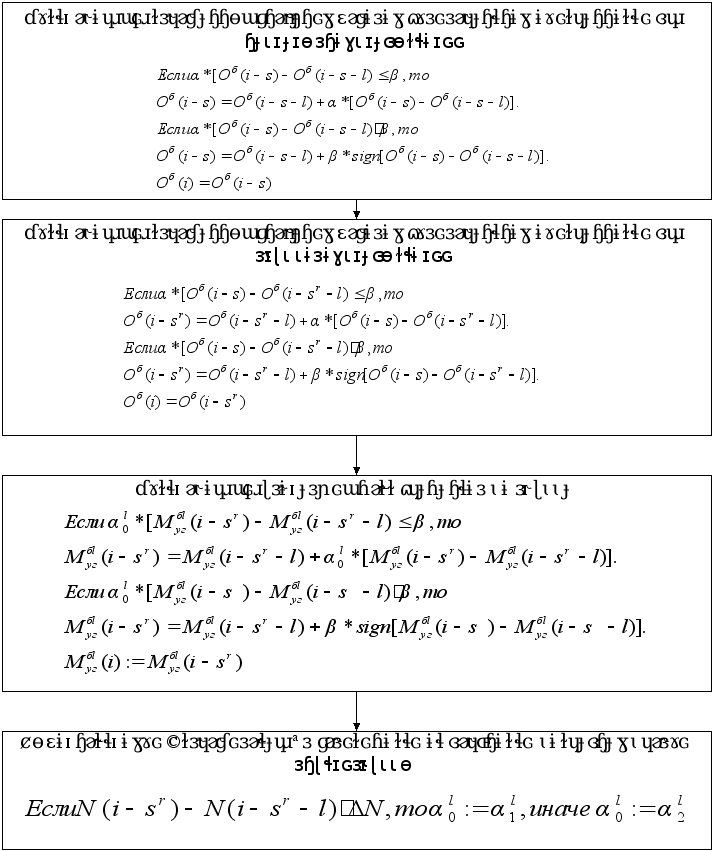
Рисунок 15 - Блок-схема алгоритма экстраполяции эквивалентной окисленности и угоревших масс
сглаженные релейно-экспоненциальным фильтром значения последнего экспресс-анализа. Информация о времени слива плавки поступает с запаздыванием по отношению к моменту раскисления на данной плавке, вследствие чего возникает необходимость в прогнозировании времени слива, которое осуществляется релейно-экспоненциальным фильтром, обеспечивающим защиту времени слива от случайных помех. Время слива колеблется от 4 до 6 мин. При времени слива, равном 3 мин, производится заделка сталевыпускного отверстия огнеупорным составом, а на следующей плавке время слива резко возрастает. В этом случае предусмотрен двукратный переопрос времени слива. Если на i-той плавке фактическое время слива резко увеличилось по сравнению с прогнозом, то прогноз на (i + 1)-ой плавке будет занижен для защиты от случайной помехи. Но если и на (i + 1)-ой плавке время слива будет таким же большим, то прогноз на (i + 2)-ую плавку будет принят, равным фактическому времени слива на (i + 1)-ой плавке, так как в этом случае делается вывод, что был произведен ремонт сталевыпускного отверстия, и время слива увеличилось. Прогнозирование времени слива на предстоящую i-ую плавку происходит после слива предыдущей (i – 1)-ой плавки. Блок-схема алгоритма прогнозирования контролируемых параметров и времени слива представлена на рис.16.
В блоке 11 осуществляется пересчет экстраполированных угревших масс элементов и эквивалентной окисленности на условия текущей плавки. Окисленность плавки О(i) перед раскислением оказывает существенное влияние на угар элементов. Приборов непосредственного контроля окисленности металла пока нет, и окисленность плавки считается по таким косвен-
ным параметрам, как углерод, марганец, кремний, время слива и время додувки. Прогнозируемая окисленность учитывается в расчетах угара элементов. Базовые угары элементов пересчитываются на условия текущей плавки. Блок-схема пересчета имеет следующий вид (рис.17).
В блоке 12 рассчитываются массы ферросплавов на текущую плавку. Если мастер-технолог ввел с пульта вид ферросплавов, которыми будет раскисляться данная марка стали, то расчет будет производится на эти ферросплавы. Если мастер не ввел вид раскислителей, то для расчета выбирается та группа раскислителей, которая имеется в наличии и у которой более высокий приоритет. Когда марка стали раскисляется одним или двумя ферросплавами, содержащими различные элементы (Mn, Si), то расчет производится по разности процентного содержания элемента на повалке и в готовой стали с уче
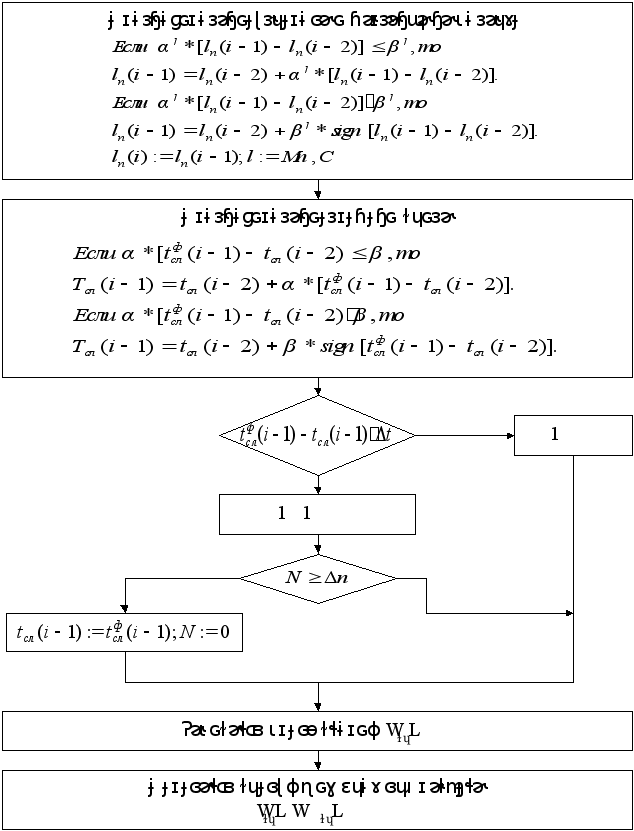
Рисунок 16 - Блок-схема алгоритма прогнозирования контролируемых параметров и времени слива
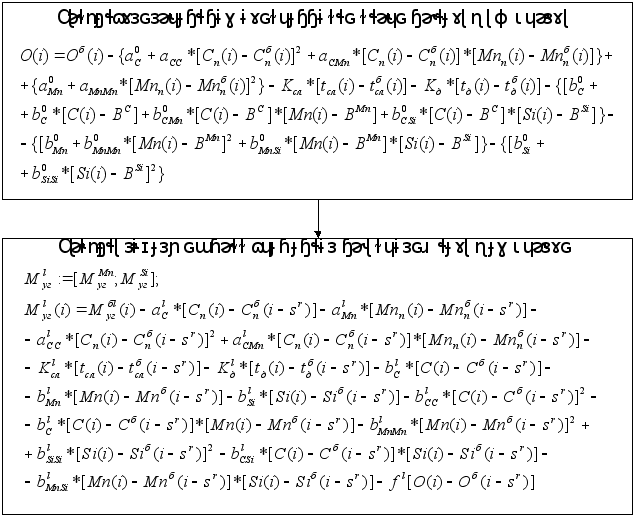
Рисунок 17 - Блок-схема алгоритма пересчета эквивалентной окисленности и угоревших масс на условия текущей плавки
том прогнозируемого угара и процентного содержания элемента в ферросплаве. На тех марках, которые не раскисляются двумя ферросплавами, содержащими один и тот же элемент (FeMn, SiMn; FeSi, SiMn), расчетная масса находится решением системы двух уравнений. Если производится расчет FeMn и SiMn, то сначала рассчитывается SiMn на необходимое количество кремния в готовой стали, а затем – FeMn с учетом марганца в SiMn. Если производится расчет FeSi и SiMn, то сначала рассчитывается SiMn на необходимое количество марганца в готовой стали, а затем рассчитывается FeSi с учетом кремния в SiMn. Рассчитанные массы раскислителей проходят контроль на