Технология автоматизация литейных процессов
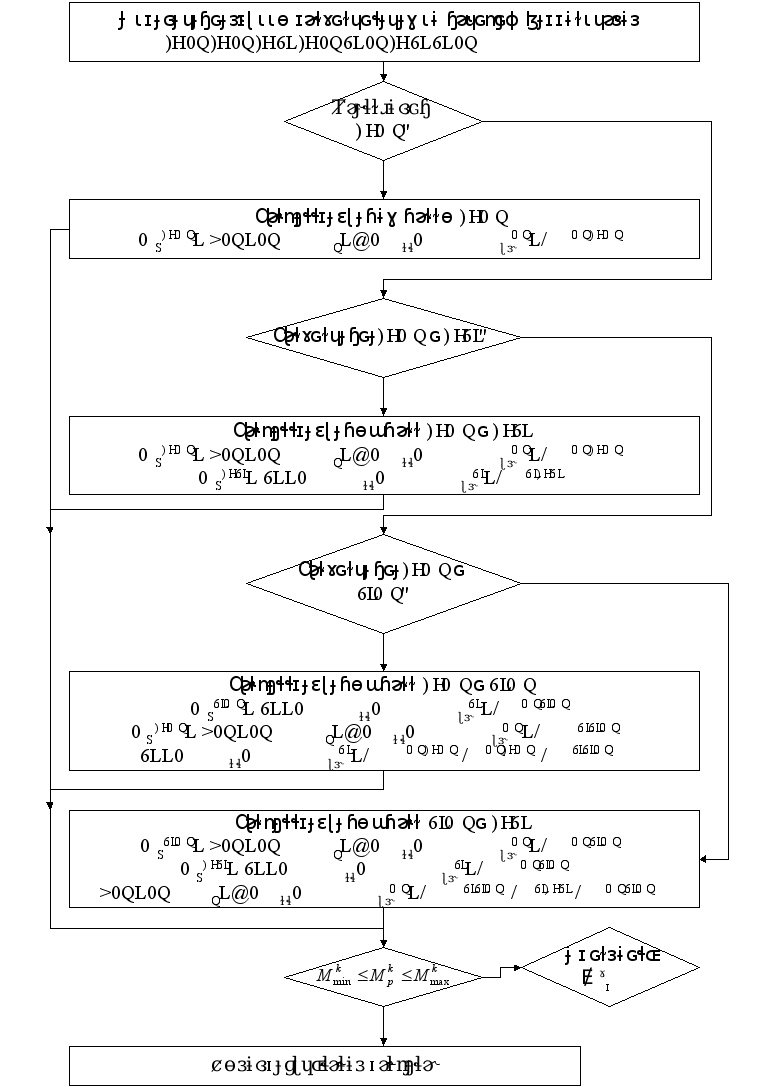
Рисунок 18 - Блок-схема алгоритма расчета масс ферросплавов на текущую плавку
В блоке 13 происходит оптимизация масс ферросплавов. Угоревшие массы элементов, определяемые в блоке 11, передаются в блок оптимизации, где происходит поиск минимума критерия, включающего в ценовую составляющую и составляющую, определяющую состав готового металла (см. подраздел 2.4 данного дипломного проекта). Результатами оптимизации являются массы ферросплавов, которые подаются на предстоящую плавку. Для реализации процедуры оптимизации были исследованы различные методы оптимизации (метод наискорейшего спуска, координатного поиска, поисковый симплекс-метод). В итоге наиболее эффективным оказалось применение поискового симплекс-метода в виду его простоты и компактности алгоритмов, широкого класса оптимизируемых функций, высокой скорости сходимости в сложных условиях. Блок-схема поискового симплекс-метода представлена на рис.19. Исходные данные, представленные в блоке 1, включают следующие величины: К – размерность задачи, К = 4, так как в алгоритме оптимизируются четыре массы ферросплавов FeMn, SiMn, FeSi 45, FeSi 65; a, b, c – параметры алгоритма, a = 1, b = 0.5, c = 2; Д – точность решения, Д = 105; х0 – массив координат исходной точки, выбирается произвольно; Sl – массив масштабов, определяющий размер исходного симплекса, выбирается произвольно; ОВ, ОН – массив ограничений, включает допустимые диапазоны по переменным (массам ферросплавов), которые изменяются в данном проекте от 0 до 900 кг.
В блоке 5 вычисляется критерий оптимизации, сформированный в подразделе 2.4 данного дипломного проекта, который после подстановок цен ферросплавов и весовых коэффициентов примет вид:
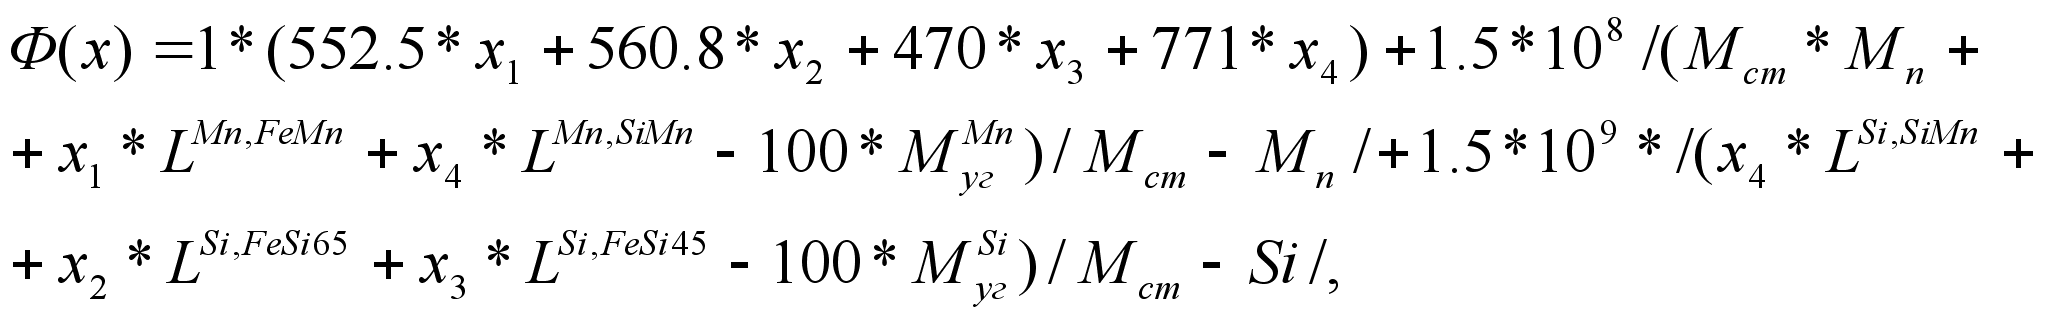 (23)
где х1, х2, х3, х4 – массы ферросплавов;
Мст – масса стали, кг;
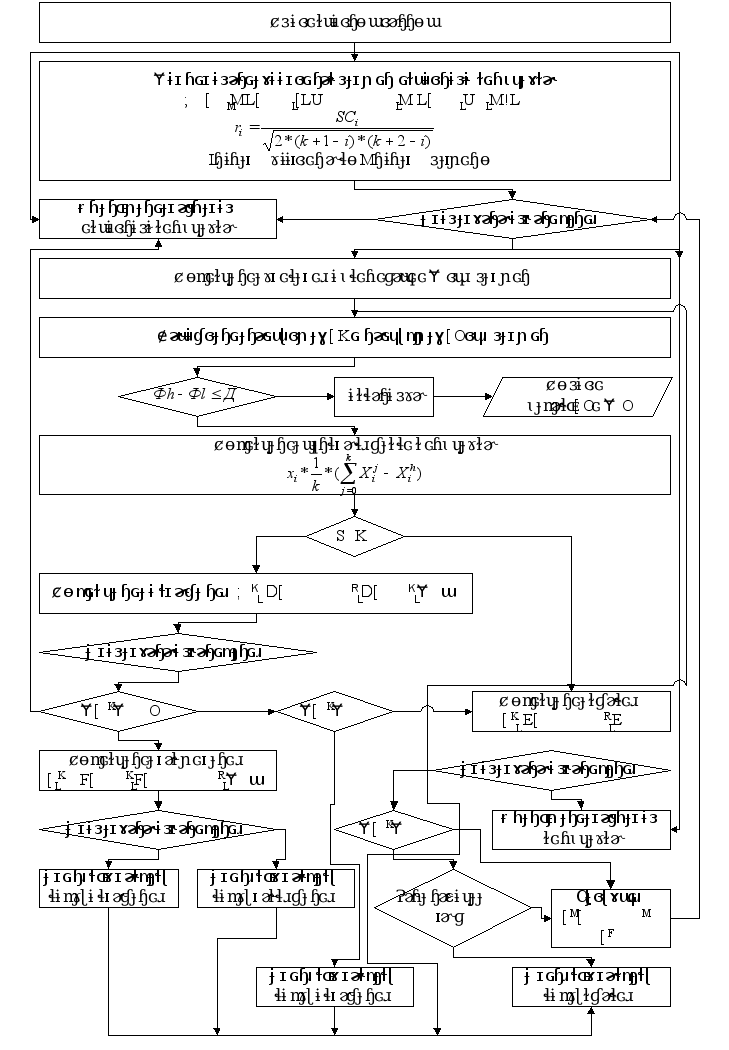
Рисунок 19 – Блок-схема поискового симплекс-метода
МMnуг, МSiуг – угоревшие массы марганца и кремния, кг;
Mn, Si – состав готовой стали, %;
LSi, SiMn, LSi, FeSi 65, LSi, FeSi 45 – содержание кремния в силикомарганце, ферросилиции 65 и ферросилиции 45 соответственно, %;
LMn, FeMn, LMn, SiMn – содержание марганца в ферромарганце и силикомарганце, %;
552.5, 560.8, 470, 771 – цены ферросплавов соответственно FeMn, FeSi 65, FeSi 45, SiMn, руб/т;
1, 1.5*108,1.5*109 – весовые коэффициенты.
Цифровые значения в критерии не являются константами, они могут быть заменены в соответствие с решаемой на данном этапе проблемой.
В блоке 14 определяется эффект оптимизации, осуществляется сравнение результатов блоков 12 и 13 (см. рис.10). Этот блок показывает необходимость оптимизации, выдает в блок 15 результаты блока 13.
В блоке 15 осуществляется вывод результатов оптимизации на табло мастеру-технологу.
3.2 Информационное обеспечение
Разработка информационного обеспечения производилась в соответствие с источником (22).
3.2.1 Перечень входных сигналов и данных
При функционировании системы необходимые данные вводятся с клавиатуры мастером-технологом в виде дискретных сигналов по мере их поступления из химической лаборатории и датчиков. Расчет начинается при вводе кода марки. Вводимые данные представлены в табл.4. В качестве входных данных в системе раскисления и легирования стали могут использоваться дополнительно к данным в табл.4 процентные содержания элементов в ферросплавах, такие как марганец в ферромарганце и силикомарганце (LMn, FeMn, LMn, SiMn), кремний в силикомарганце и ферросилиции (LSi, SiMn, LSi, FeSi 65, LSi, FeSi 45). Эти данные вводятся только при использовании ферросплавов других марок, а по умолчанию берутся из массива констант по конвертерам, который будет описан ниже. При формировании предыстории используются сигналы типа "да-нет",которые формирует сама система. Их смысловое значение заключается в необходимости корректировки предыстории. Это сигналы "Есть ли код марки?", "Есть ли фактические веса ферросплавов?". Периодичность ввода производится по мере поступления химического анализа готовой стали.
Таблица 4 - Входные данные алгоритма
|
Наименование данных |
Обозначение | Значимость |
Периодичность ввода |
| 1 | 2 | 3 | 4 |
| Номер плавки | N |
106 |
По мере поступления информации |
| Код марки стали | К |
102 |
По мере поступления информации |
| 1 | 2 | 3 | 4 |
| Углерод повалки, % |
Сn |
10- 2 |
Один раз за плавку |
| Марганец повалки, % |
Mnn |
10- 2 |
Один раз за плавку |
|
Масса FeMn, фактич., кг |
MфFeMn |
104 |
Один раз за плавку |
|
Масса FeSi, фактич., кг |
MфFeSi |
104 |
Один раз за плавку |
|
Масса SiMn, фактич., кг |
MфSiMn |
104 |
Один раз за плавку |
| Время додувки, с |
tд |
103 |
Один раз за плавку |
| Время слива, с |
tсл |
103 |
Один раз за плавку |
| Углерод готовой стали, % | С |
10- 2 |
Один раз за плавку |
| Марганец готовой стали, % | Mn |
10- 2 |
Один раз за плавку |
| Кремний готовой стали, % | Si |
10- 2 |
Один раз за плавку |
3.2.2 Перечень выходных сигналов и данных
Все выходные данные представлены в табл.5 в виде дискретных сигналов, которые формируются после проведения всех расчетов и выдаются на экран дисплея и при желании на печать.
Таблица 5 - Выходные данные алгоритма
| Наименование выходных данных | Разрядность | Диапазон измерения |
|
Угоревшая масса марганца и кремния, кг |
103 |
По Mn 200-600, Si 10-400 |
|
Расчетные массы ферросплавов, кг |
104 |
100-9000 |
|
Оптимальные массы ферросплавов, кг |
104 |
100-9000 |
4 ЭКОНОМИЧЕСКАЯ ЧАСТЬ
Для обоснования внедрения разработанной в данном дипломном проекте системы раскисления и легирования стали целесообразно рассмотреть и ее влияние на себестоимость стали, выплавляемой в ККЦ-1 ОАО "ЗСМК".
При внедрении автоматизированной системы раскисления и легирования стали произведены затраты, необходимые для закупки оборудования, его транспортировки и монтажа.
Затраты на монтаж оборудования принимаются в размере 5% от прейскурантной цены (стоимости приобретения), транспортно-заготовительные расходы – 8%. Процент амортизации составляет 16%, так как автоматизированная система предполагает пятилетний срок службы.
Расчет стоимости оборудования произведен в табл.6, где одновременно определяются суммы амортизационных отчислений.
Таблица 6 - Расчет стоимости оборудования и амортизационных отчислений
|
Наименование |
Количество |
Сумма приобретения |
Затраты на монтаж, руб. |
Транспортно-заготовительные расходы, руб. |
Первоначальная стоимость, руб. |
Амортизационные отчисления |
||
|
Прейскурант, руб/ед. |
Сумма, руб. |
% | Сумма, руб. | |||||
|
микропроцессорная техника |
2 | 30000 | 60000 | 3000 | 4800 | 67800 | 16 | 10848 |
|
преобразователь М-78 |
2 | 12000 | 24000 | 1200 | 1920 | 31120 | 16 | 4979.2 |
| Табло | 2 | 3000 | 6000 | 300 | 480 | 6780 | 16 | 1084.8 |
| Итого | 90000 | 4500 | 7200 | 105700 | 16912 | |||
Таким образом, для внедрения системы необходимы капитальные затраты в размере 105700 рублей.
Таблица 7 – Анализ калькуляции себестоимости стали в ККЦ-1 ОАО "ЗСМК" за 1999 г.
|
Статьи затрат |
Цена, руб/т |
До внедрения АСУ |
После внедрения АСУ | ||
|
Количество, т/т |
Сумма, руб. |
Количество, т/т |
Сумма, руб. | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
|
1. Чугун жидкий ЗСМК |
2520.54 | 0.821 | 2069.36 | 0.83339 | 2100.59 |
| Лом стальной | 1179.94 | 0.2763 | 326.02 | 0.2637 | 311.15 |
| Лом чугунный | 639.4 | 0.018 | 11.51 | 0.018 | 11.51 |
| Шихтовая заготовка | 4074.3 | 0.0003 | 1.22 | 0.0003 | 1.22 |
| Итого | 1.1156 | 2408.11 | 1.1154 | 2424.47 | |
| 2. Ферросплавы | |||||
| Ферромарганец | 21585.7 | 0.0065 | 140.31 | 0.0032 | 69.07 |
| Ферросилиций ФС45 | 12770.02 | 0.0004 | 5.11 | 0.0004 | 5.11 |
| Ферросилиций ФС65 | 9266.98 | 0.0004 | 3.71 | 0.0014 | 12.97 |
| Силикомарганец | 20551.2 | 0.0002 | 4.11 | 0.0019 | 39.05 |
| Алюминий | 38695.92 | 0.0001 | 3.87 | 0.0001 | 3.87 |
| Итого | 0.0076 | 157.10 | 0.007 | 130.07 | |
| Итого металлошихты | 1.1232 | 2565.21 | 1.1224 | 2554.55 | |
| 3. Отходы | |||||
| Недоливки габаритные | 966.94 | 0.0128 | 12.38 | 0.012 | 11.60 |
| Отходы от МОЗ | 78.00 | 0.0002 | 0.02 | 0.0002 | 0.02 |
| Скрап | 0.00 | -0.0001 | -0.04 | ||
| Угар | 0.1102 | 0.00 | 0.1095 | 0.00 | |
| Брак | 0.00 | 0.0008 | 0.74 | ||
| Шлак используемый | 24.5 | 0.0072 | 0.18 | 0.0072 | 0.18 |
| Итого | 0.1232 | 12.57 | 0.1224 | 12.50 | |
| Задано за минусом отходов | 1.0000 | 2552.65 | 1.0000 | 2542.05 | |
| 4. Добавочные материалы | |||||
| Кокс | 1042.86 | 0.0003 | 0.31 | 0.0003 | 0.31 |
| Науглероживание | 5014.5 | 0.00002 | 0.10 | 0.00002 | 0.10 |
| Известь | 444.9 | 0.0654 | 29.10 | 0.0654 | 29.10 |
| Марганцевый концентрат | 182.00 | 0.0001 | 0.02 | 0.00011 | 0.02 |
| Коксик | 714.14 | 0.002 | 1.43 | 0.002 | 1.43 |
| Антрацит | 402.92 | 0.0015 | 0.60 | 0.0015 | 0.60 |
| Уголь газовый | 419.06 | 0.0035 | 1.47 | 0.0035 | 1.47 |
| Доломит | 272.96 | 0.0035 | 0.96 | 0.0035 | 0.96 |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Доломит обожженный | 1150.28 | 0.001 | 1.15 | 0.001 | 1.15 |
| Окалина | 72.00 | 0.0007 | 0.05 | 0.0007 | 0.05 |
| Агломерат | 1906.8 | 0.0055 | 10.49 | 0.0055 | 10.49 |
|
Итого добавочных материалов |
0.08352 | 45.67 | 0.08352 | 45.67 | |
| Итого задано | 2598.32 | 2587.72 | |||
| 5. Технологическое топливо | |||||
| Газ коксовый | 236.88 | 0.0073 | 1.73 | 0.0073 | 1.73 |
| Газ природный | 911.94 | 0.0018 | 1.64 | 0.0018 | 1.64 |
|
Испарения отходящего тепла |
32.18 | 0.07 | 2.25 | 0.07 | 2.25 |
| Электроэнергия, кВт*ч | 508.56 | 0.0183 | 9.31 | 0.0183 | 9.31 |
| Пар, Пкал | 83.58 | 0.0135 | 1.13 | 0.0135 | 1.13 |
|
Вода техническая, м3 |
331.46 | 0.0142 | 4.71 | 0.0142 | 4.71 |
|
Вода химически очищенная, м3 |
11.64 | 0.2951 | 3.43 | 0.2451 | 2.85 |
|
Сжатый воздух, м3 |
51.72 | 0.0243 | 1.26 | 0.0243 | 1.26 |
|
Кислород, м3 |
552.34 | 0.0876 | 48.38 | 0.0876 | 48.38 |
|
Азот, м3 |
137.06 | 0.0263 | 3.60 | 0.0263 | 3.60 |
| Итого топлива | 0.5584 | 77.45 | 0.5084 | 76.86 | |
| Фонд з/п | 17.86 | 17.86 | |||
| Отчисления на социальное страхование | 40% от фонда з/п | 7.14 | 7.14 | ||
| Сменное оборудование | 76.00 | 75.98 | |||
| Амортизация | 11.08 | 12.88 | |||
| Ремонтный фонд | 72.6 | 72.6 | |||
| В т.ч. текущий ремонт | 61.9 | 61.9 | |||
| Капитальный ремонт | 10.7 | 10.7 | |||
| Содержание основных средств | 44.3 | 44.3 | |||
| Работа транспортных цехов | 5.84 | 4.84 | |||
| Услуги ЦПС | 25.88 | 25.88 | |||
| Прочие расходы | 3.82 | 2.38 | |||
| В т.ч. охрана труда | 0.96 | 0.96 | |||
| Общезаводские расходы | 77.14 | 77.06 | |||
| Потери от брака | 0.48 | 0.48 | |||
| 1 | 2 | 3 | 4 | 5 | 6 |
|
Производственная себестоимость |
3017.90 | 3005.99 | |||
Анализ себестоимости стали в ККЦ-1 ОАО "ЗСМК" за 1999 г. приведен в табл.7. Анализ выполнен на основе сопоставления данных калькуляции себестоимости продукции по плану и отчету. Выполнение плана по себестоимости продукции определяется разностью отчетных и плановых результатов по производственной себестоимости. Полученная экономия (-) показала снижение себестоимости.
Как видно из табл.7, снижение фактической стоимости ферросплавов связано с их дефицитностью и вытекающими из нее необходимостями работать с более дорогими ферросплавами, а также работать на нижнем пределе допустимого диапазона содержания важнейших примесей в готовой стали, что не всегда наилучшим образом отражается на свойствах проката. Автоматизированная система раскисления и легирования, предложенная в дипломном проекте, позволяет выбирать из имеющихся ферросплавов более дешевые, но при этом сохранять все требуемые свойства готового металла, в результате чего снизится плановая себестоимость и в качестве плана на отчетный период можно будет предложить уже оптимальный вариант расходов ферросплавов.
За 1999 г. по плану расходы на раскисление и легирование стали составили 157 руб/т (табл.7). Разработанная модель раскисления и легирования стали при внедрении в реальные производственные условия снизит расходы на раскисление и легирование за счет экономии расхода ферросплавов и более рационального их использования в среднем на 300 г/т стали (для каждого раскисления). В системе задействованы алюминий и такие ферросплавы, как ферромарганец, ферросилиций ФС45 и ФС65 и силикомарганец. Их примерное снижение составляет 0.0006 т/т. С учетом этого снижения расход ферросплавов составит 0.0076 – 0.0006 = 0.007 т/т. Постатейное изменение себестоимости показано в табл.8.
Таблица 8 – Изменение стоимости ферросплавов
| Вид ферросплава | Количество по плану, т/т | Цена, руб/т | Сумма, руб/т |
| Ферромарганец | 0.0065 – 0.0033 = 0.0032 | 21585.7 | 69.07 |
| Ферросилиций ФС45 | 0.0004 – 0 = 0.0004 | 12770.02 | 5.11 |
| Ферросилиций ФС65 | 0.0004 + 0.001 = 0.0014 | 9266.98 | 12.97 |
| Силикомарганец | 0.0002 + 0.0017 = 0.0019 | 20551.2 | 39.05 |
Суммарный расход ферросплавов после внедрения автоматизированной системы управления процессом раскисления и легирования стали в конвертере составит 69.07 + 5.11 + 12.97 + 39.05 = 126.2 (табл.8) вместо существующего расхода, равного 140.31 + 5.11 + 3.71 + 4.11 = 153.24 (табл.7). Таким образом, снижение стоимости раскисления по плану составляет:
153.24 – 126.2 = 27.04 руб/т.
Вместе с тем в состав плана входит использование при раскислении и легировании алюминия, но на его расход разработанная в дипломном проекте система не повлияет. Таким образом, в результате внедрения системы раскисления и легирования общая стоимость ферросплавов по плану составит
126.2 + 3.87 = 130.07 руб. вместо 157.11 руб.
В связи с внедрением системы раскисления и легирования можно сделать следующие выводы:
1) общее снижение себестоимости вследствие осуществления проектных мероприятий составит 3017.9 – 3005.99 = 11.91 руб/т стали;
2) другие технико-экономические показатели работы цеха (выпуск продукции, численность работающих, стоимость основных фондов, сортамент выплавляемой продукции и т.д.) останутся без изменения.
Годовой экономический эффект, руб, составит
Эг = (С1 – С2) * В, (24)
где С1 и С2 – себестоимость 1 т стали соответственно до и после внедрения системы, руб.;
В – годовой выпуск металла, т/год;
Эг = (3017.9 – 3005.99) * 3207467 = 38200931.97 руб.
Срок окупаемости разработанной системы, год, рассчитывается по формуле
Т = К/Эг, (25)
где К – капитальные вложения в систему, руб.;
Т = 105700/38200931.97 = 0.003 года.
Экономические показатели внедрения АСУ процессом раскисления и легирования стали в конвертере сведены в табл.9.
Таблица 9 – Экономические показатели внедрения АСУ отдачей ферросплавов в конвертер
| Наименование статьи |
Показатели до реконструкции |
Показатели до реконструкции |
| Годовой выпуск металла, т | 3207467 | 3207467 |
| Капитальные вложения, руб. | 105700 | |
| Амортизационные отчисления, руб. | 16912 | |
| Расход ферромарганца на плавку, т | 0.0065 | 0.0032 |
| Расход ферросилиция ФС45 на плавку, т | 0.0004 | 0.0004 |
| Расход ферросилиция ФС65 на плавку, т | 0.0004 | 0.0014 |
| Расход силикомарганца на плавку, т | 0.0002 | 0.0019 |
| Себестоимость 1 т стали, руб/т | 3017.9 | 3005.99 |
| Срок окупаемости системы, год | 0.003 | |
| Годовой экономический эффект, руб. | 38200931.97 |
5 ОХРАНА ТРУДА И ОКРУЖАЮЩЕЙ СРЕДЫ
5.1 Охрана труда
5.1.1 Анализ условий труда в вычислительном центре
Разработанная в данном дипломном проекте система раскисления и легирования основывается на использовании средств вычислительной техники, поэтому вся необходимая аппаратура располагается в вычислительном центре (ВЦ).
Работы персонала ВЦ, производимые сидя, стоя или связанные с ходьбой и сопровождающиеся некоторым физическим напряжением, относятся к категории "легкая" – Iб. При этом интенсивность энерготрат составляет 140-174 Вт (СанПиН 2.2.4.548-96). В процессе труда на работников могут оказывать действие следующие опасные и вредные производственные факторы (ГОСТ 12.0.003-74*):
шум на рабочем месте;
статическое электричество;
электромагнитные излучения;
неблагоприятные метеорологические условия;
отсутствие или недостаток естественного света;
недостаточная освещенность рабочей зоны;
наличие напряжения в электрической цепи, замыкание которой может произойти через тело человека;
психофизиологические факторы – умственное перенапряжение, монотонность труда, эмоциональные перегрузки, напряжение зрения и внимания, длительные статические нагрузки.
При этом опасные и вредные факторы по СанПиН 2.2.2.542-96 не превышают допустимых значений. Поскольку в помещениях ВЦ работа с компьютерами и оргтехникой является основной, то должны обеспечиваться оптимальные параметры микроклимата в помещениях ВЦ для снижения риска заболеваний. Оптимальные величины показателей микроклимата на рабочих местах представлены в табл.10 в соответствие с СанПиН 2.2.4.548-96, при этом перепад температуры воздуха в течение смены на рабочих местах не превышает 2С.
Таблица 10 – Оптимальные величины показателей микроклимата на рабочих местах помещений ВЦ
| Период года | Категория работ |
Температура воздуха, С |
Относительная влажность воздуха. % |
Скорость движения воздуха, м/с |
|
Холодный и переходный (t8С) |
Iб | 21-23 | 60-40 | 0.1 |
|
Теплый (t8С) |
Iб | 22-24 | 60-40 | 0.1 |
Для поддержания оптимальных параметров микроклимата предусматривается кондиционирование воздуха второго класса, что позволяет достичь нормируемую чистоту и метеорологические условия воздуха, для чего используется автоматическое регулирование установок кондиционирования воздуха, которых в ВЦ установлено две (СНиП 2.04.09-91*). Подача воздуха для охлаждения ЭВМ предусматривается для каждой машины по собственному воздуховоду, что исключит возможность распространения пожара с одной машины на другую. Для обогрева помещений в холодные периоды года предусматривается система отопления, которая должна быть пожаро- и взрывобезопасна. В качестве системы отопления можно использовать систему центрального водяного отопления, достоинствами которой являются ее гигиеничность, надежность в эксплуатации и возможность регулирования температуры в широких пределах.
В помещениях ВЦ предусматривается естественное и искусственное освещение в соответствие со СНиП 23-05-95. Естественное освещение в ВЦ применяют одностороннее боковое с кео = 1%, светопроемы ориентированы преимущественно на север и северо-восток. Рабочие места операторов, работающих с дисплеями, располагают на удалении от окон 1.2 м и таким образом, чтобы окна находились слева. Искусственное освещение в помещениях осуществляется системой общего равномерного освещения. В случаях преимущественной работы с документами допускается применение системы комбинированного освещения (к общему освещению дополнительно устанавливаются светильники местного освещения для освещения зоны расположения документов). Для исключения засветки экранов дисплеев прямыми световыми потоками светильники общего освещения располагают сбоку от рабочего места, параллельно линии зрения оператора и стене с окнами. В качестве источников света при искусственном освещении должны применяться преимущественно люминесцентные лампы ЛБ-80. В светильниках местного освещения допускается применение ламп накаливания.
В виду использования вычислительной техники предусматривается защита от шума. При выполнении основной работы на персональном компьютере уровень шума на рабочем месте не должен превышать 50 дБА. На рабочих местах в помещениях для размещения шумных агрегатов вычислительных машин (АЦПУ, принтеры и т.п.) уровень шума не должен превышать 75 дБА (СанПиН 2.2.2.542-96). Снизить уровень шума в помещениях ВЦ можно использованием звукопоглощающих материалов с максимальными коэффициентами звукопоглощения в области частот 63-8000 Гц для отделки помещений. Дополнительным звукопоглощением служат однотонные занавеси из плотной ткани.
При эксплуатации любого из элементов ЭВМ возможно возникновение статического электричества. Методами защиты от него являются нейтрализация заряда статического электричества, увлажнение воздуха и применение антистатического покрытия в качестве покрытия технологических полов.
По НПБ 105-95 помещения ВЦ по взрывопожарной и пожарной опасности относятся к категории В и имеют степень огнестойкости II, учитывая высокую стоимость электронного оборудования ВЦ. Для тушения пожаров в помещениях ВЦ используются углекислотные огнетушители ОУ-2 и ОУ-5, достоинствами которых являются диэлектрические свойства углекислоты и сохранность электронного оборудования.
Сгораемыми материалами в ВЦ являются перфокарты, перфоленты, изоляция силовых и сигнальных кабелей, провода электронной схемы. источниками воспламенения могут быть тепловые проявления электрической энергии при коротких замыканиях, перегрузке. Источники зажигания могут возникнуть при неполадках в работе электронных схем, кабельных линий и устройствах, применяемых для технического обслуживания элементов ЭВМ.
Для обнаружения пожаров в их начальной стадии и оповещения службы пожарной охраны используется система автоматической пожарной сигнализации.
Размещение помещений в ВЦ осуществляется по принципу однородности видов выполняемых работ. В целях оптимизации условий труда работников ВЦ видеотерминалы устанавливаются в помещениях, изолированных от помещений с гибкими дисками и печатающими устройствами (СанПиН 2.2.2.542-96).
Для внутренней отделки интерьера помещений с компьютерами должны использоваться диффузно-отражающие материалы. Поверхность пола должна быть ровной, без выбоин, нескользкой.
Расстояние между рабочими столами с видеомониторами должно быть не менее 2.0 м, а между боковыми поверхностями видеомониторов – не менее 1.2 м (СанПиН 2.2.2.542-96).
При организации рабочего места пользователя следует обеспечить соответствие конструкции всех элементов рабочего места и их взаимного расположения эргономическим требованиям с учетом характера выполняемой пользователем деятельности, комплексности технических средств, форм организации труда и основного рабочего положения пользователя.
С вводом в действие автоматизированной системы управления процессами раскисления и легирования стали требуются дополнительные затраты на обучение персонала, обслуживающего ВЦ.
5.1.2 Анализ условий труда в ККЦ-1
Вследствие многих технологических операций конвертерного производства создаются неблагоприятные условия труда для обслуживающего персонала. При проведении кислородно-конвертерного процесса имеют место следующие вредные производственные факторы:
движущиеся машины и механизмы, незащищенные подвижные элементы производственного оборудования;
повышенный уровень шума на рабочем месте;
тепловыделения от технологического оборудования и расплавленных металла и шлака;
повышенная яркость расплавленных металла и шлака;
опасность получения ожогов при работе с жидким металлом и шлаком;
газы, образующиеся при продувке конвертера, работе газовых горелок в котлах-утилизаторах и при сушке футеровки отремонтированных конвертеров и сталеразливочных ковшей;
опасность травмирования от движущихся сталевоза и шлаковоза;
пыль, образующиеся при транспортировке сыпучих материалов, продувке конвертера, сливе чугуна из ковша в конвертер, выпуске стали и шлака из конвертера.
Источниками тепловых выделений являются кожух и раскаленная горловина конвертера, отходящие газы, расплавленный чугун, жидкие сталь и шлак. В разливочном пролете большое количество тепла и нагретых газов выделяет расплавленный металл, подаваемый в изложницы. Интенсивность излучения на этих участках составляет 350-10500 Вт/м2. Особенно большому тепловому излечению подвергаются конвертерщики при взятии пробы, измерении температуры, осмотре и ремонте горловины конвертера. Температура воздуха при проведении отдельных операций на расстоянии 2-3 м от источника теплоизлучения очень высока, особенно в летнее время (достигает 45-50С).
При продувке конвертеров, сушке отремонтированных конвертеров и сталеразливочных ковшей в воздух выделяются токсичные газы. На рабочей площадке у конвертеров, на площадке над работающим конвертером в зоне котла-утилизатора, при выпуске стали и шлака, выбивании продуктов сгорания в зазор между горловиной конвертера и кессоном, выбросах металла и шлака выделяются оксид углерода и сернистый газ.
Конвертер служит наиболее значительным источником пылевыделений. Пыль, выделяющаяся из конвертера, имеет плотность 4.3 г/см3; ее количество и химический состав измеряются в широких пределах и зависят от многих факторов: от состава чугуна и присадок, объема конвертера, высоты фурмы над уровнем металла, от расхода и давления кислорода. Среднее количество пыли, содержащейся в конвертерных газах, составляет 25-30 кг/т.
Пыль выделяется также при перегрузке шихтовых материалов, кладке конвертеров и сталеразливочных ковшей, при ломке футеровки конвертеров и ковшей и их ремонте. В миксерных отделениях пыль и газы выделяются в период заполнения миксеров и сливе из них чугуна. На 1 т пропущенного через миксер чугуна через аэрационные фонари выделяется около 60 г пыли и 370 г окиси углерода.
Вблизи конвертера возможно травмирование выплесками и выбросами расплавленного металла и шлака. Существует возможность выброса металла при транспортировке ковша с металлом на установку доводки металла (УДМ), при транспортировке сталевозом с УДМ на разливку краном.
Источниками шума в цехе являются работающий конвертер, технологическое оборудование (мостовые краны, насосы, автопогрузчики и т.д.), сопла фурмы, из которых истекает кислород со скоростью звука.
Оптимальные и допустимые величины температуры, относительной влажности и скорости движения воздуха для рабочей зоны производственных помещений устанавливаются с учетом избытков явного тепла, тяжести выполняемой работы и сезонов года в соответствие с СанПиН 2.2.4.548-96.
5.1.3 Мероприятия по безопасности труда
По условиям труда конвертерный цех является сложным производственным подразделением.
Для оповещения о нарушениях технологического режима предусмотрена сигнализация с блокировкой, срабатывающая при следующих аварийных ситуациях:
предельном снижении давления кислорода и воды, охлаждающей фурму;
повышенном перепаде температуры воды на охлаждение фурмы;
неисправности дымососов и т.д.
При любом из перечисленных отклонений загорается сигнальная лампа, включается звуковая сигнализация, автоматически включается подъем фурмы и подача кислорода прекращается.
Проемы рабочей площадки вокруг конвертера и привод поворота имеют ограждения.
У конвертера со стороны повалки находится экран, выполненный в виде металлического каркаса с односторонней обшивкой. Он служит для защиты обслуживающего персонала от выплесков металла и шлака из горловины и сильного теплового излучения при взятии пробы и замере температуре.
Все электроустановки заземлены или занулены в соответствие с ПУЭ 2001. Измерение сопротивления заземления и проверка состояний наружной части заземляющей или зануляющей проводки производится ежегодно в периоды наименьшей проводимости почвы: один год летом при наибольшем просыхании, а другой год зимой при наибольшем промерзании почвы.
Для улавливания вредных примесей в атмосферу из конвертера во время повалки и слива металла вокруг конвертера выполнен защитный кожух, который соединен с системой очистки конвертерных газов.
Для защиты рабочих от шума все встроенные помещения звукоизолированы, для этого стены и потолки облицованы звукопоглощающими материалами, окна выполнены с двойным остекленением и упругими прокладками по контуру. Допустимый уровень шума в соответствие с СН 2.2.4/2.1.8.562-96 составляет 80 дБА.
Для предотвращения попадания людей в опасные зоны и под движущееся оборудование в цехе предусмотрены безопасные маршруты передвижения рабочих по цеху.
5.1.4 Мероприятия по производственной санитарии
Конвертерные цеха относятся к горячим цехам металлургического производства с тяжелыми условиями труда и наличием вредных выделений. В летнее время в непосредственной близости от агрегата (1-1.5 м) температура воздуха на 10-15С выше наружной. Здание конвертерного цеха расположено так, что обеспечиваются наиболее благоприятные условия для естественного освещения и проветривания. Продольная ось фонаря составляет с направлением господствующего ветра угол 60-90, что необходимо для нормальной работы фонаря. Вентиляция цеха осуществляется путем устройства в стенах здания и фонарях крыши отверстий, которые открываются или закрываются соответственно изменениям температуры наружного воздуха, скорости и направления движения ветра. Аэрация обеспечивает прохождение большого количества воздуха и поддержание микроклимата и осуществляется с помощью двух рядов вытяжных шахт, примыкающих к ограждениям конвертерного пролета.
Механическая вентиляция осуществляется на участке тракта подачи сыпучих материалов аспирационными системами. В помещении поста управления конвертерами вентиляция запроектирована от двух центральных камер с адиабатическим охлаждением.
Для освещения производственных помещений наиболее рационально применять комбинированную систему освещения. Автоматическое регулирование освещенности можно осуществить с помощью фотореле или путем блокировки с приводом конвертера или миксера. В качестве дополнительного местного освещения можно использовать прожекторы. Наряду с этим для уменьшения слепящего действия расплавленного металла следует предусматривать окраску технологического оборудования и производственных помещений в светлые тона.
Для отдыха в рабочее время в цехе оборудуются специальные помещения для отдыха, в которых температура, влажность и скорость движения воздуха регулируется кондиционером. Помещение для отдыха оборудуют умывальниками с подводкой холодной и горячей воды, устройствами питьевого водоснабжения и электрическими кипятильниками.
В состав санитарно-бытовых помещений входят гардеробные для хранения домашней и рабочей одежды, душевые и умывальные. Санитарно-бытовые помещения обычно находятся вблизи конвертерного цеха в отдельном трех- или четырехэтажном здании, которое соединяется с цехом теплым коридором.
Для организации питьевого режима в цехе предусмотрены сатураторные и фонтанчики с пресной водой с температурой 8-20С. Расстояние от рабочих мест до места питьевого водоснабжения не должно превышать 75 м, что соответствует требованиям СНиП 2.09.04-00.
В системе мер, обеспечивающих благоприятные условия труда, большое место отводится вопросам цветового оформления помещений. Наиболее холодными и успокаивающими тонами являются голубовато-зеленоватые тона.
5.1.5 Пожарная безопасность
Согласно НПБ 105-95, по взрыво- и пожароопасности кислородно-конвертерное производство, связанное с выделением тепла, искр и пламени в процессе обработка негорючих материалов в расплавленном состоянии, относится к категории Г. В соответствие со СНиП 21.01-97 здание цеха выполнено из строительных конструкций I и II степени огнестойкости.
Взрывы и выбросы жидкого металла в ККЦ-1 могут происходить в результате загрузки в конвертер влажного металлолома или вместе с ним закрытых металлических сосудов с горючими жидкостями, маслами и водой, при вводе в жидкий металл влажных раскислителей и легирующих материалов. Существует также опасность прогара футеровки сталеплавильных агрегатов.
К средствам и способам пожаротушения относятся использование углекислоты, технологического пара, химической и воздушно-механической пены, а также воды. К месту пожара прокладывают пожарные рукава. В производственных помещениях оборудованы противопожарные уголки, снабженные ящиками с песком, емкостями с водой и пожаро-инвентарным щитом. Средствами пожаротушения в ККЦ-1 являются:
станция водяного пожаротушения;
станция пенного пожаротушения;
станция газового пожаротушения.
В залах ЭВМ и помещениях архива, не имеющих оконных проемов в наружных стенах для дымоудаления, устанавливаются дымовые вытяжные шахты с ручным и автоматическим открыванием в случае пожара.
Прокладка кабелей через перекрытия, стены и перегородки осуществляется в отрезках несгораемых труб с соответствующей их герметизацией несгораемыми материалами.
Установки газового автоматического пожаротушения предусмотрены в залах для ЭВМ, помещениях для архивов магнитных и бумажных носителей, подпольных пространствах залов ЭВМ, внешних запоминающих устройств и т.д. Включение установок автоматического пожаротушения осуществляется автоматически от извещателей, реагирующих на появление дыма и повышение температуры.
Стальные несущие и ограждающие конструкции помещений ЭВМ защищают огнезащитными материалами или красками с пределом огнестойкости не менее 0.5 ч. В помещениях подготовки данных, сервисной аппаратуры и архивов магнитных носителей устанавливают быстродействующие огнезадерживающие устройства (заслонки, клапаны).
При тушении пожаров необходимо принимать меры для предупреждения распространения пожара.
5.2 Охрана окружающей среды
ЗСМК, выделяющий в окружающую среду вредные вещества, расположен от города на расстоянии около 20 км. Между комбинатом и городом нет ни одного промышленного предприятия, чтобы выбросы комбината складывались с выбросами других предприятий при направлении ветра в город. Значительная концентрация источников выделения вредных веществ на комбинате приводит к сильному загрязнению в радиусе 30-50 км от их источника. По СанПиН 2.2.1/2.1.1.984-00 ККЦ-1 относится к цехам класса I с санитарно-защитной зоной в 1000 м.
Состав газа, выделяющегося из горловины, обычно изменяется в следующих пределах: 83-89% CO, 9-11% CO2, 1.5-5% N2, до 3% O2 и сернистый газ. Отходящие газы содержат до 250 г/м3 пыли. По санитарным нормам допустимое содержание пыли в газах, выбрасываемых в атмосферу, не должно превышать 100 мг/м3, при этом среднесуточная концентрация пыли в приземном слое должна быть 0.15 мг/м3, поэтому все кислородные конвертеры оборудуются системами отвода и очистки отходящих газов (степень очистки должна быть 99.9%).
Неорганизованный выброс пыли и газов, поступающих в атмосферу при повалке конвертеров, заливке чугуна и сливе металла, оказывает существенное влияние на санитарное состояние воздушного бассейна.
Вокруг конвертера в ККЦ-1 сооружен защитный кожух с отсосом дыма и выбросов в газоотводящий тракт конвертера. Для предотвращения загрязнения водного бассейна сточными водами конвертерный цех оборудован оборотным циклом водоснабжения.
Вредные вещества, выбрасываемые в атмосферу из труб, переносятся и рассеиваются в них по-разному в зависимости от метеорологических условий. Они могут осаждаться на поверхности земли, растительности и