Технология автоматизация литейных процессов
На рис.20 изображена схема газоочистных сооружений за конвертером.
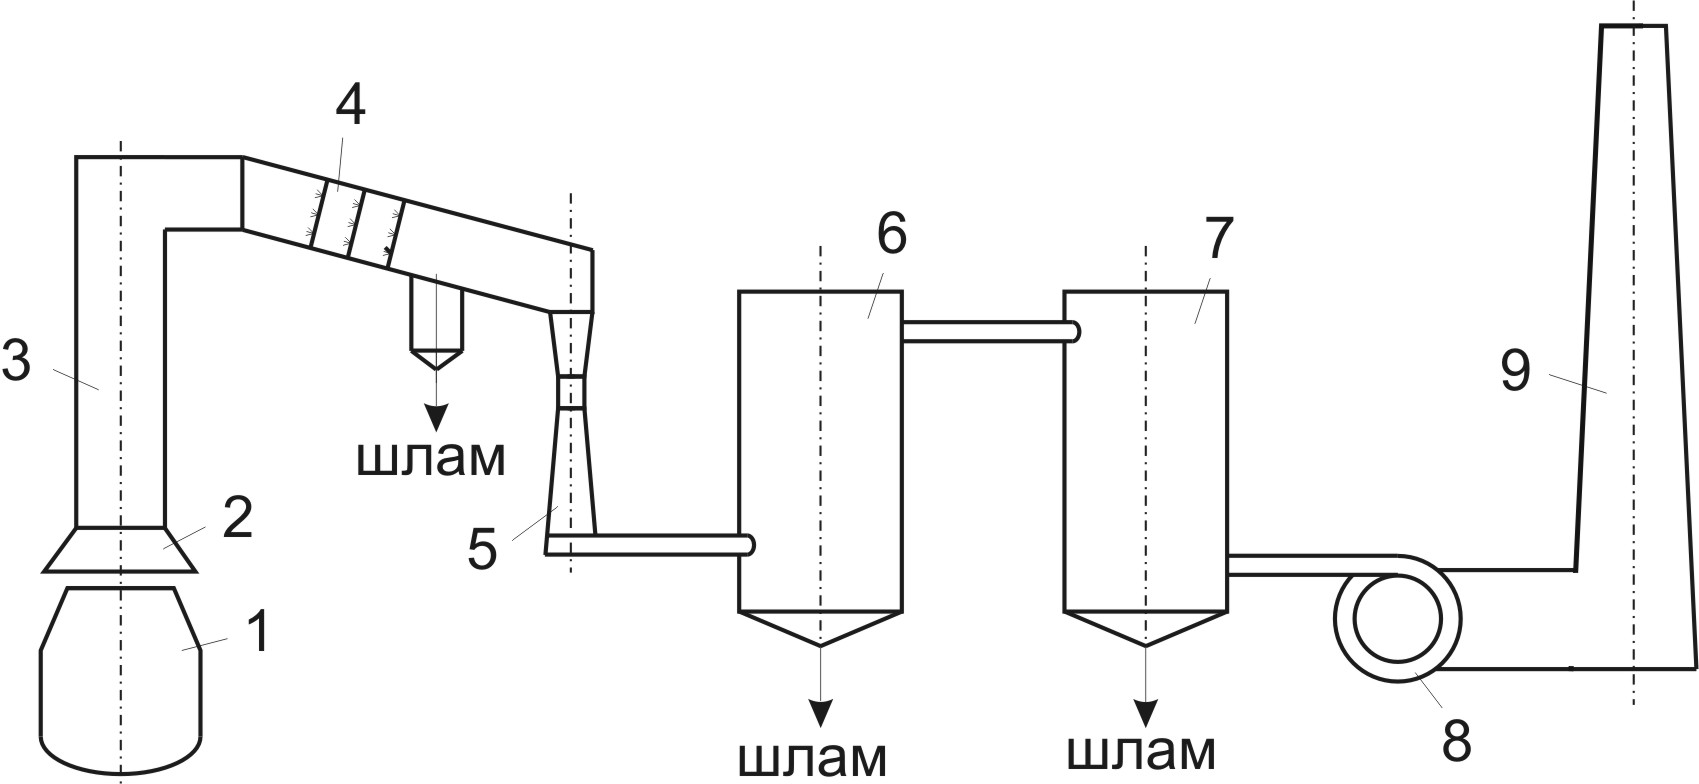
Рисунок 20 – Схема газоочистки за конвертером емкостью 160 т:
1 – конвертер; 2 – юбка котла-охладителя; 3 – котел-утилизатор; 4 – орошаемый газоход; 5 – труба Вентури; 6 – каплеуловитель №1; 7 - каплеуловитель №2; 8 – нагнетатель; 9 – дымовая труба.
Газоочистка имеет три ступени очистки газов от пыли и окончательного их охлаждения пред нагнетателем. Первая ступень – котел-охладитель ОКГ-160 – служит для предварительного охлаждения газов и улавливания крупных фракций пыли. Вторая ступень – орошаемый газоход - предназначена для окончательного охлаждения газов. Третья ступень – прямоугольная высоконапорная труба Вентури для тонкой очистки газов от мелкодисперсной пыли. Улавливание капель на влаге происходит после окончательной очистки газов с помощью каплеуловителей, после чего очищенные конвертерные газы направляются через нагнетатель в дымовую трубу и далее в атмосферу.
Внедрение АСУ процессом раскисления легирования стали в конвертере позволяет повысить точность расчета масс подаваемых ферросплавов и осуществлять их автоматическое дозирование. Вследствие этого улучшается попадание стали по химическому составу в заданные пределы и сокращается количество дополнительных корректировок в конвертере. Это приводит к сокращению общего времени обработки стали на установке, уменьшению вредных выбросов в атмосферу. Кроме того, уменьшается среднее количество ферросплавов, подаваемых на плавку, и, следовательно, количество вредных выбросов в воздух.
ЗАКЛЮЧЕНИЕ
В дипломном проекте проведено изучение проектируемой технологии раскисления и легирования стали применительно к ККЦ-1 ОАО "ЗСМК".
Обоснована необходимость создания автоматизированной системы управления процессом раскисления и легирования стали как составляющей общей производственной автоматизированной системы управления кислородно-конвертерного процессом.
Рассмотрены и разработаны различный виды обеспечения автоматизированной системы управления процессом раскисления и легирования стали. Изучен и опробован метод и алгоритм оптимизации процесса раскисления и легирования. По результатам расчетов установлена необходимость и целесообразность введения в ранее разработанный алгоритм процедуры оптимизации. При испытании соответствующей процедуры получено улучшение результатов работы алгоритма на основе использования угоревших масс элементов.
В результате выполненной в дипломном проекте работы установлено влияние коэффициентов критерия оптимизации на качественные и экономические характеристики производства стали, построены последовательности фактических, расчетных и оптимизированных масс ферросплавов, содержания элементов в стали на ряде плавок, выбранных для испытания алгоритмов раскисления и легирования стали.
Указанные методы и алгоритмы опробованы на результатах раскисления и легирования стали и могут быть использованы в ККЦ-1 ОАО "ЗСМК". Полученные результаты подтверждают работоспособность алгоритмов при раскислении и легировании стали.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ ИНФОРМАЦИИ
Бигеев А.М. Металлургия стали. – М.: Металлургия, 1988. – 502 с.
Сталеплавильщик конвертерного производства. Кривченко Ю.С., Низяев Г.И., Шершевер М.А. – М.: Металлургия, 1991 – 255 с.
Коротич В.И., Братчиков С.Г., Металлургия черных металлов. – М.: Металлургия, 1987.
Воскобойников В.Г., Кудрин В.А., Якушев А.М. Общая металлургия. – М.: Металлургия, 1985. – 480 с.
Поволоцкий Д.Я. Раскисление стали. – М.: Металлургия, 1972. – 208 с.
Кугунин А.А., Соловьев В.И., Кошелев А.Е. Автоматизированная система управления раскислением и легирование стали в ковше // Черная металлургия. Бюллетень научно-технической информации. – 1981. - №10. - с. 58-61.
Доброхотов Н.М. Применение термодинамики в металлургии. – М.: Металлургия, 1955. – 196 с.
Хан Б.Х. Раскисление, дегазация и легирование стали. – М.: Металлургия, 1960. – 256 с.
Куликов И.С. Раскисление металлов. – М.: Металлургия, 1975. – 504 с.
Попель С.И., Сотников А.И., Броненков В.И. Теория металлургических процессов. – М.: Металлургия, 1986. – 464с.
Кудрин В.А. Металлургия стали. – М.: Металлургия, 1989. – 560 с.
Самарин А.Н. Физико-химические основы раскисления стали. – М.: Металлургия, 1956. – 232 с.
Кошелев А.Е., Насонов Ю.В., Турчанинов Е.Б. Техническое задание на программирование автоматизированной системы управления раскислением и легированием стали в ККЦ-2 ЗСМС с адаптированным регулирующим устройством. – Новокузнецк, 1982. – 48 с.
Туркенич Д.И., Литвиненко Е.Ф., Югов П.И. Использование термодинамической модели для прогнозирования усвоения элемента раскисления //Сталь – 1977. - №10. – с. 12-21.
Мочалов С.П. Методы оптимизации металлургических процессов. – Новокузнецк, 1989.
Информационная технология. Комплекс стандартов и руководящих документов на автоматизированные системы. – М.: Издательство стандартов, 1991. – 36 с.
ГОСТ 19.005-85. Схемы алгоритмов и программ. Правила выполнения. – М.: Издательство стандартов, 1985 – 18 с. – УДК 65.011.66:002:006.354. Группа Т58.
Фокс Д. Программное обеспечение и его разработка. – М.: Мир, 1985. – 378 с.
Шураков В.В., Алферова З.В., Лихачева Г.Н. Программное обеспечение ЭВМ. – М.: Статистика, 1979. – 376 с.
Программные средства вычислительной техники: Справочник/ под ред. А.Д. Иванникова. – М.: Издательство стандартов, 1990. – 368 с.
Руководство по Клипер (Clipper): Справочник/ под ред. С.В. Калунина. – М.: Издательство стандартов, 1992. – 784 с.
Смирнов Н.Н. Программные средства ПЭВМ. – Л.: Машиностроение, 1990. – 358 с.
Юзов О.В. Анализ производственной деятельности предприятий черной металлургии. – М.: Металлургия, 1980. – 358 с.
Ройтбурд Л.Н., Штец К.А. Организация и планирование предприятий черной металлургии. – М.: Металлургия, 1967. – 516 с.
Охрана труда в черной металлургии. Бринза В.Н., Зиньковский М.М. – М.: Металлургия, 1982. – 336 с.
Смирнов Н.В., Коган Л.М. Пожарная безопасность предприятий черной металлургии. – М.: Металлургия, 1989. – 432 с.
Охрана труда и техника безопасности в сталеплавильном производстве. Ефанов П.Д., Берг И.А. – М.: Металлургия, 1977. – 232 с.
Охрана труда в конвертерном производстве. Зиньковский М.М. – М.: Металлургия, 1973. – 152 с.
Гигиенические требования к видеодисплейным терминалам, персональным электронно-вычислительным машинам и организации работы: Санитарные правила и нормы СанПиН 2.2.2.542-96. – М.: Информационно-издательский центр Госкомсанэпиднадзора России, 1996. – 64 с.
Охрана труда в вычислительных центрах/ Ю.Г. Сибаров, Н.Н. Сколотнев, В.К. Васин, В.Н. Нагинаев. – М.: Машиностроение, 1990. – 192 с.
ГОСТ 12.0.003-74* (СТ СЭВ 790-77). ССБТ. Опасные и вредные производственные факторы. – М.: Издательство стандартов, 1996. – 6 с. – УДК 389.6:658.382.3:006.354. Группа Т58.
СНиП 2.09.04-00. Административные и бытовые здания. - М.: ЦИТП Госстроя России, 2000.
СН 2.2.4/2.1.8.556-96. Производственная вибрация в помещениях жилых и общественных зданий. – М.: Минздрав РФ, 1997.
Санитарные правила и нормы. Физические факторы производственной среды. Гигиенические требования к микроклимату производственных помещений: СанПиН 2.24.548-96/ Госкомсанэпиднадзор России. – М., 1996.
СНиП 2.04.05-91*. Отопление, вентиляция и кондиционирование/ Госстрой России. – М.: ГП ЦПП, 2000. – 72 с.
СНиП 23-05-95. Естественное и искусственное освещение/ Минстрой России. – М.: ГП ЦПП, 1995. – 40 с.
ПРИЛОЖЕНИЕ 1
Таблица 1.1 - Данные о работе ККЦ-1 ОАО "ЗСМК"
|
Номер плавки |
Марка стали |
Состав стали перед раскислением, % |
Масса ферросплавов, кг |
Время додувки, с |
Время слива, с |
Состав готовой стали, % | ||||
| C | Mn | FeSi 65 | SiMn | C | Si | Mn | ||||
| 1 |
3пс/э |
0.07 | 0.28 | 60 | 600 | - | 257 | 0.19 | 0.07 | 0.49 |
| 2 |
3пс/э |
0.05 | 0.19 | 70 | 900 | - | 266 | 0.19 | 0.07 | 0.46 |
| 3 |
3пс/э |
0.03 | 0.25 | 80 | 900 | 48 | 253 | 0.19 | 0.07 | 0.51 |
| 4 |
3пс/э |
0.03 | 0.22 | 80 | 800 | 82 | 258 | 0.17 | 0.06 | 0.45 |
| 5 |
3пс/э |
0.05 | 0.2 | 70 | 800 | - | 274 | 0.19 | 0.08 | 0.53 |
| 6 |
3пс/э |
0.05 | 0.28 | 70 | 550 | - | 260 | 0.16 | 0.09 | 0.45 |
| 7 |
3пс/э |
0.11 | 0.36 | 60 | 500 | - | 245 | 0.2 | 0.06 | 0.49 |
| 8 |
3пс/э |
0.07 | 0.25 | 60 | 650 | - | 244 | 0.2 | 0.06 | 0.47 |
| 9 |
3пс/э |
0.09 | 0.29 | 60 | 600 | - | 261 | 0.19 | 0.05 | 0.47 |
| 10 |
3пс/э |
0.1 | 0.25 | 60 | 600 | - | 269 | 0.19 | 0.08 | 0.45 |
| 11 |
3пс/э |
0.04 | 0.18 | 70 | 750 | - | 259 | 0.2 | 0.07 | 0.47 |
| 12 |
3пс/э |
0.22 | 0.31 | 70 | 600 | 16 | 339 | 0.19 | 0.07 | 0.5 |
| 13 |
3пс/э |
0.17 | 0.27 | 70 | 600 | - | 293 | 0.18 | 0.06 | 0.43 |
| 14 |
3пс/э |
0.06 | 0.25 | 70 | 700 | 33 | 287 | 0.2 | 0.07 | 0.46 |
| 15 |
3пс/э |
0.04 | 0.24 | 80 | 700 | - | 251 | 0.18 | 0.06 | 0.5 |
ПРИЛОЖЕНИЕ 2
Таблица 2.1 – Сопоставление вариантов оптимизации процесса раскисления и легирования
|
Номер плавки |
Марка стали |
Заданный состав стали, % |
Фактический состав стали, % |
Расчетный состав стали, % |
Оптимальный состав стали 1, % |
Оптимальный состав стали 2, % |
Оптимальный состав стали 3, % |
Оптимальный состав стали 4, % |
|||||||
| Mn | Si | Mn | Si | Mn | Si | Mn | Si | Mn | Si | Mn | Si | Mn | Si | ||
| 1 |
3пс/э |
0.51 |
0.06 | 0.49 | 0.07 | 0.53 | 0.08 | 0.5 | 0.06 | 0.49 | 0.07 | 0.5 | 0.07 | 0.5 | 0.07 |
| 2 |
3пс/э |
0.51 | 0.06 | 0.46 | 0.07 | 0.52 | 0.07 | 0.49 | 0.09 | 0.5 | 0.08 | 0.49 | 0.07 | 0.5 | 0.06 |
| 3 |
3пс/э |
0.51 | 0.06 | 0.51 | 0.07 | 0.52 | 0.06 | 0.5 | 0.08 | 0.5 | 0.08 | 0.5 | 0.06 | 0.5 | 0.06 |
| 4 |
3пс/э |
0.51 | 0.06 | 0.45 | 0.06 | 0.52 | 0.06 | 0.5 | 0.05 | 0.49 | 0.08 | 0.5 | 0.06 | 0.49 | 0.06 |
| 5 |
3пс/э |
0.51 | 0.06 | 0.53 | 0.08 | 0.53 | 0.07 | 0.51 | 0.06 | 0.5 | 0.08 | 0.51 | 0.06 | 0.5 | 0.06 |
| 6 |
3пс/э |
0.51 | 0.06 | 0.45 | 0.09 | 0.52 | 0.05 | 0.5 | 0.07 | 0.49 | 0.07 | 0.5 | 0.06 | 0.49 | 0.07 |
| 7 |
3пс/э |
0.51 | 0.06 | 0.49 | 0.06 |
0.53 |
0.07 | 0.49 | 0.07 | 0.48 | 0.05 | 0.49 | 0.07 | 0.49 | 0.07 |
| 8 |
3пс/э |
0.51 | 0.06 | 0.47 | 0.06 |
0.53 |
0.08 | 0.49 | 0.07 | 0.48 | 0.07 | 0.49 | 0.07 | 0.49 | 0.07 |
| 9 |
3пс/э |
0.51 | 0.06 | 0.47 | 0.05 |
0.53 |
0.07 | 0.49 | 0.08 | 0.49 | 0.07 | 0.49 | 0.06 | 0.49 | 0.06 |
| 10 |
3пс/э |
0.51 | 0.06 | 0.45 | 0.08 | 0.53 | 0.06 | 0.5 | 0.07 | 0.48 | 0.07 | 0.5 | 0.07 | 0.5 | 0.07 |
| 11 |
3пс/э |
0.51 | 0.06 | 0.47 | 0.07 | 0.52 | 0.08 | 0.49 | 0.07 | 0.5 | 0.06 | 0.5 | 0.07 | 0.5 | 0.07 |
| 12 |
3пс/э |
0.51 | 0.06 | 0.5 | 0.07 | 0.52 | 0.07 | 0.5 | 0.06 | 0.49 | 0.05 | 0.49 | 0.06 | 0.49 | 0.06 |
| 13 |
3пс/э |
0.51 | 0.06 | 0.43 | 0.06 | 0.52 | 0.07 | 0.5 | 0.08 | 0.49 | 0.06 | 0.5 | 0.06 | 0.49 | 0.07 |
| 14 |
3пс/э |
0.51 | 0.06 | 0.46 | 0.07 |
0.52 |
0.06 | 0.51 | 0.07 | 0.49 | 0.08 | 0.5 | 0.07 | 0.5 | 0.06 |
| 15 |
3пс/э |
0.51 | 0.06 | 0.5 | 0.06 |
0.51 |
0.05 | 0.51 | 0.05 | 0.49 | 0.09 | 0.49 | 0.06 | 0.49 | 0.07 |
ПРИЛОЖЕНИЕ 3
Таблица 3.1 – Расчет масс ферросплавов в различных вариантах оптимизации
| Номер плавки | Марка стали |
Фактические массы ферросплавов, кг |
Расчетные массы ферросплавов, кг |
Оптимальные масса 1 ферросплавов, кг |
Оптимальная масса 2 ферросплавов, кг |
Оптимальная масса 3 ферросплавов, кг |
Оптимальная масса 4 ферросплавов, кг |
||||||
| FeSi 65 | SiMn | FeSi 65 | SiMn | FeSi 65 | SiMn | FeSi 65 | SiMn | FeSi 65 | SiMn | FeSi 65 | SiMn | ||
| 1 |
3пс/э |
60 | 600 | 25 | 645 | 573 | 591 | 609 | 626 | ||||
| 2 |
3пс/э |
70 | 900 | 0 | 1088 | 1095 | 1013 | 1038 | 1067 | ||||
| 3 |
3пс/э |
80 | 900 | 0 | 958 | 947 | 920 | 914 | 930 | ||||
| 4 |
3пс/э |
80 | 800 | 20 | 897 | 810 | 840 | 865 | 888 | ||||
| 5 |
3пс/э |
70 | 800 | 15 | 799 | 814 | 783 | 792 | 770 | ||||
| 6 |
3пс/э |
70 | 550 | 0 | 786 | 780 | 661 | 705 | 632 | ||||
| 7 |
3пс/э |
60 | 500 | 0 | 572 | 580 | 530 | 519 | 561 | ||||
| 8 |
3пс/э |
60 | 650 | 0 | 772 | 669 | 703 | 726 | 759 | ||||
| 9 |
3пс/э |
60 | 600 | 0 | 601 | 569 | 594 | 602 | 617 | ||||
| 10 |
3пс/э |
60 | 600 | 0 | 776 | 693 | 748 | 726 | 750 | ||||
| 11 |
3пс/э |
70 | 750 | 0 | 908 | 894 | 769 | 810 | 849 | ||||
| 12 |
3пс/э |
70 | 600 | 40 | 599 | 590 | 573 | 599 | 610 | ||||
| 13 |
3пс/э |
70 | 600 | 25 | 822 | 606 | 653 | 701 | 780 | ||||
| 14 |
3пс/э |
70 | 700 | 0 | 896 | 738 | 756 | 800 | 824 | ||||
| 15 |
3пс/э |
80 | 700 | 0 | 798 | 721 | 747 | 763 | 791 | ||||
ПРИЛОЖЕНИЕ 4
Таблица 4.1 – Сопоставление масс ферросплавов в различных вариантах оптимизации
| Номер плавки | Марка стали | Отклонение оптимальных масс 1 от, кг |
Отклонение оптимальных масс 2 от, кг |
Отклонение оптимальных масс 3 от, кг |
Отклонение оптимальных масс 4 от, кг |
||||||||||||
| Фактических | Расчетных | Фактических | Расчетных | Фактических | Расчетных | Фактических | Расчетных | ||||||||||
| FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | FeSi | SiMn | ||
| 1 |
3пс/э |
-27 | -72 | -9 | -54 | +9 | -36 | +26 | -19 | ||||||||
| 2 |
3пс/э |
+195 | +7 | +113 | -75 | +138 | -50 | +167 | -21 | ||||||||
| 3 |
3пс/э |
+47 | -11 | +20 | -38 | +14 | -44 | +30 | -28 | ||||||||
| 4 |
3пс/э |
+10 | -87 | +40 | -57 | +65 | -32 | +88 | -11 | ||||||||
| 5 |
3пс/э |
+14 | +15 | -17 | -16 | -8 | -7 | -30 | -29 | ||||||||
| 6 |
3пс/э |
+230 | -6 | +111 | -125 | +155 | -81 | +82 | -154 | ||||||||
| 7 |
3пс/э |
+80 | +8 | +30 | -42 | +19 | -53 | +61 | -11 | ||||||||
| 8 |
3пс/э |
+19 | -103 | +53 | -69 | +76 | -46 | +109 | -13 | ||||||||
| 9 |
3пс/э |
-31 | -32 | -6 | -7 | +2 | +1 | +17 | +16 | ||||||||
| 10 |
3пс/э |
+93 | -83 | +148 | -28 | +126 | -50 | +150 | -26 | ||||||||
| 11 |
3пс/э |
+144 | -14 | +19 | -139 | +60 | -98 | +99 | -59 | ||||||||
| 12 |
3пс/э |
-10 | -9 | -27 | -26 | -1 | 0 | +10 | +11 | ||||||||
| 13 |
3пс/э |
+6 | -216 | +53 | -169 | +101 | -121 | +180 | -42 | ||||||||
| 14 |
3пс/э |
+38 | -158 | +56 | -140 | +100 | -96 | +124 | -72 | ||||||||
| 15 |
3пс/э |
+21 | -77 | +47 | -51 | +63 | -35 | +91 | -7 | ||||||||
ПРИЛОЖЕНИЕ 5
Таблица 5.1 – Результаты расчета угоревших масс и коэффициентов угара и усвоения элементов
| Плавка | Экс.-анал., % |
Ковшевой анализ, % |
М(FeSi), кг |
М(FeMn), кг |
М(SiMn), кг |
%Si, FeSi |
%Si, SiMn |
%Mn, SiMn |
%Mn, FeMn |
МугMn кг |
МугSi кг |
КугMn |
КугSi |
КусвMn |
КусвMn |
|||
| С | Mn | С | Mn | Si | ||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 |
| 320720 | 0.06 | 0.29 | 0.18 | 0.49 | 0.1 | |||||||||||||
| 320721 | 0.06 | 0.29 | ||||||||||||||||
| 320722 | 0.06 | 0.19 | 0.1 | 0.39 | 0.01 | |||||||||||||
| 320723 | 0.08 | 0.11 | 0.18 | 0.44 | 0.08 | |||||||||||||
| 320724 | 0.07 | 0.33 | 0.21 | 0.51 | 0.09 | |||||||||||||
| 320725 | 0.07 | 0.28 | 0.17 | 0.52 | 0.6 | 60 | 600 | 66 | 18.3 | 69.2 | 78 | 37 |
0.188 |
0.248 |
0.812 |
0.752 |
||
| 320726 | 0.07 | 0.23 | 550 | |||||||||||||||
| 320727 | 0.04 | 0.15 | 0.17 | 0.53 | 0.13 | |||||||||||||
| 320729 | 0.05 | 0.19 | 0.17 | 0.46 | 0.18 | 70 | 900 | 66 | 18.3 | 69.2 | 241 | 98 |
0.387 |
0.464 |
0.613 |
0.536 |
||
| 320730 | 0.03 | 0.25 | 0.2 | 0.52 | 0.1 | 80 | 900 | 66 | 18.3 | 69.2 | 247 | 79 |
0.396 |
0.362 |
0.604 |
0.638 |
||
| 320731 | 0.12 | 0.3 | 0.18 | 0.47 | 0.12 | |||||||||||||
| 320732 | 0.06 | 0.21 | 0.18 | 0.52 | 0.08 | |||||||||||||
| 320733 | 0 | 0.13 | 1000 | 3300 | 66 | 18.3 | 69.2 | |||||||||||
| 320734 | 0.05 | 0.21 | 70 | 800 | 66 | 18.3 | 69.2 | |||||||||||
| 320735 | 0.04 | 0.18 | 0.22 | 0.52 | 0.1 | 70 | 66 |
- 94 |
-2.043 | 3.043 | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 |
| 320736 | 0.09 | 0.25 | 0.17 | 0.49 | 0.1 | 70 | 66 |
- 94 |
-2.043 | 3.043 | ||||||||
| 320737 | 0.03 | 0.22 | 0.2 | 0.49 | 0.08 | 80 | 800 | 66 | 18.3 | 69.2 | 157 | 81 | 0.283 | 0.407 | 0.717 | 0.593 | ||
| 320738 | 0.03 | 0.28 | 0.2 | 0.5 | 0.06 | 70 | 66 |
- 42 |
-0.913 | 1.913 | ||||||||
| 320739 | 0.05 | 0.2 | 0.19 | 0.54 | 0.09 | 70 | 800 | 66 | 18.3 | 69.2 | 57 | 60 | 0.103 | 0.313 | 0.897 | 0.687 | ||
| 320740 | 0.05 | 0.28 | 0.16 | 0.42 | 0.07 | 70 | 550 | 66 | 18.3 | 69.2 | 176 | 44 | 0.462 | 0.299 | 0.538 | 0.701 | ||
| 320742 | 0.08 | 0.21 | 70 | 700 | 66 | 18.3 | 69.2 | |||||||||||
| 320743 | 0.21 | 0.17 | 600 | 67.5 | ||||||||||||||
| 320744 | 0.07 | 0.26 | 80 | 900 | 66 | 18.3 | 69.2 | |||||||||||
| 320745 | 0.12 | 0.3 | 80 | 500 | 66 | 18.3 | 69.2 | |||||||||||
| 320746 | 0.18 | 0.25 | 0.18 | 0.55 | 0.13 | 80 | 66 |
- 128 |
-2.415 | 3.415 | ||||||||
| 320747 | 0.17 | 0.26 | 70 | 66 | ||||||||||||||
| 320748 | 0.12 | 0.27 | 70 | 600 | 66 | 18.3 | 69.2 | |||||||||||
| 320749 | 0.14 | 0.21 | 70 | 66 | ||||||||||||||
| 320750 | 0.1 | 0.22 | 0.19 | 0.48 | 0.1 | |||||||||||||
| 320751 | 0.08 | 0.26 | 0.2 | 0.5 | 0.12 | |||||||||||||
| 320752 | 0.07 | 0.26 | 0.18 | 0.46 | 0.08 | 60 | 60 | 66 | 18.3 | 69.2 | -250 | - 66 | -5.952 | -1.294 | 6.952 | 2.294 | ||
| 320753 | 0.08 | 0.3 | 0.22 | 0.58 | 0.09 | 70 | 66 | - 86 | -1.87 | 2.87 | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 |
| 320754 | 0.11 | 0.29 | 0.21 | 0.52 | 0.09 | 50 | 500 | 66 | 18.3 | 69.2 | 7 | - 8 | 0.02 | -0.064 | 0.98 | 1.064 | ||
| 320755 | 0.06 | 0.24 | 0.36 | 0.88 | 0.69 | 1800 | 66 | 171 | 0.144 | 0.856 | ||||||||
| 320757 | 0.1 | 0.34 | 0.17 | 0.48 | 0.08 | |||||||||||||
| 320758 | 0.11 | 0.36 | 0.22 | 0.49 | 0.09 | 60 | 500 | 66 | 18.3 | 69.2 | 156 | 1 | 0.451 | 0.008 | 0.549 | 0.992 | ||
| 320759 | 0.08 | 0.23 | 0.2 | 0.47 | 0.1 | |||||||||||||
| 320760 | 0.07 | 0.25 | 0.22 | 0.48 | 0.1 | 60 | 650 | 66 | 18.3 | 69.2 | 118 | 14 | 0.262 | 0.088 | 0.738 | 0.912 | ||
| 320761 | 0.09 | 0.2 | 0.11 | 0.36 | 0.03 | 400 | 67.5 | 46 | 0.17 | 0.83 | ||||||||
| 320762 | 0.09 | 0.29 | 0.17 | 0.54 | 0.1 | 60 | 600 | 66 | 18.3 | 69.2 | 64 | 9 | 0.154 | 0.06 | 0.846 | 0.94 | ||
| 320763 | 0.1 | 0.25 | 0.21 | 0.46 | 0.09 | 60 | 600 | 66 | 18.3 | 69.2 | 121 | 23 | 0.292 | 0.154 | 0.708 | 0.846 | ||
| 320764 | 0.04 | 0.18 | 0.21 | 0.48 | 0.09 | 70 | 750 | 66 | 18.3 | 69.2 | 100 | 57 | 0.193 | 0.311 | 0.807 | 0.689 | ||
| 320765 | 0.09 | 0.33 | 0.18 | 0.42 | 0.05 | 70 | 500 | 66 | 18.3 | 69.2 | 220 | 68 | 0.636 | 0.493 | 0.364 | 0.507 | ||
|
320766 |
0.11 | 0.25 | 0.38 | 0.9 | 0.75 | 1800 | 1600 | 66 | 66.5 | 155 | 179 | 0.146 | 0.146 | 0.854 | 0.854 | |||
| 320767 | 0.19 | 0.49 | 0.09 | 60 | 600 | 66 | 18.3 | 69.2 | ||||||||||
| 320768 | 0.22 | 0.31 | 0.21 | 0.53 | 0.08 | 70 | 600 | 66 | 18.3 | 69.2 | 95 | 39 | 0.229 | 0.252 | 0.771 | 0.748 | ||
| 320769 | 0.09 | 0.26 | 0.18 | 0.55 | 0.11 | 60 | 650 | 66 | 18.3 | 69.2 | 18 | - 5 | 0.04 | -0.031 | 0.96 | 1.031 | ||
| 320770 | 0.17 | 0.27 | 0.18 | 0.43 | 0.06 | 70 | 600 | 66 | 18.3 | 69.2 | 185 | 69 | 0.446 | 0.445 | 0.554 | 0.555 | ||
| 320771 | 0.1 | 0.24 | 70 | 700 | 66 | 18.3 | 69.2 | |||||||||||
| 320772 | 0.11 | 0.27 | 0.18 | 0.57 | 0.13 | 60 | 700 | 66 | 18.3 | 69.2 | 46 | - 22 | 0.095 | -0.131 | 0.905 | 1.131 | ||
| 320773 | 0.06 | 0.25 | 0.16 | 0.44 | 0.09 | 70 | 700 | 66 | 18.3 | 69.2 | 204 | 41 | 0.421 | 0.236 | 0.579 | 0.764 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 |
| 320774 | 0.04 | 0.14 | 70 | 900 | 66 | 18.3 | 69.2 | |||||||||||
| 320775 | 0.19 | 0.48 | 0.07 | |||||||||||||||
| 320776 | 0.13 | 0.23 | 0.16 | 0.48 | 0.11 | 700 | 18.3 | 69.2 | 127 | - 29 | 0.262 | -0.227 | 0.738 | 1.227 | ||||
| 320777 | 0.04 | 0.24 | 0.18 | 0.5 | 0.1 | 80 | 700 | 66 | 18.3 | 69.2 | 120 | 41 | 0.248 | 0.227 | 0.752 | 0.773 | ||
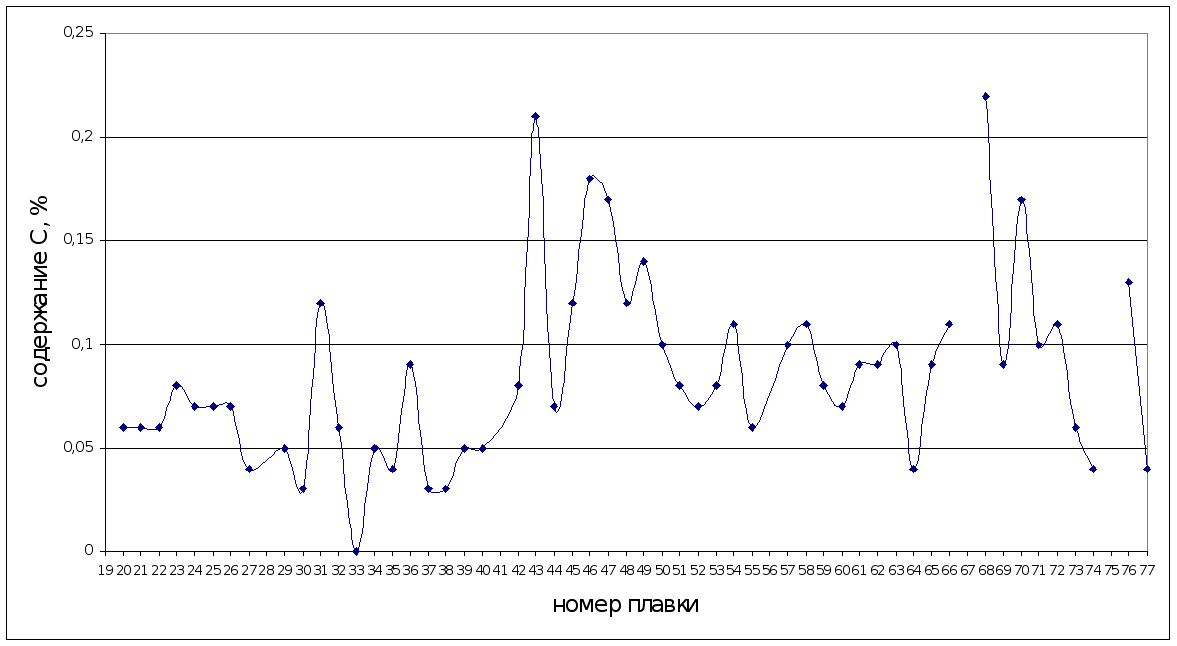
Рисунок 5.1 - Последовательность изменения содержания углерода С, %, в экспресс-анализе стали в зависимости от номера плавки
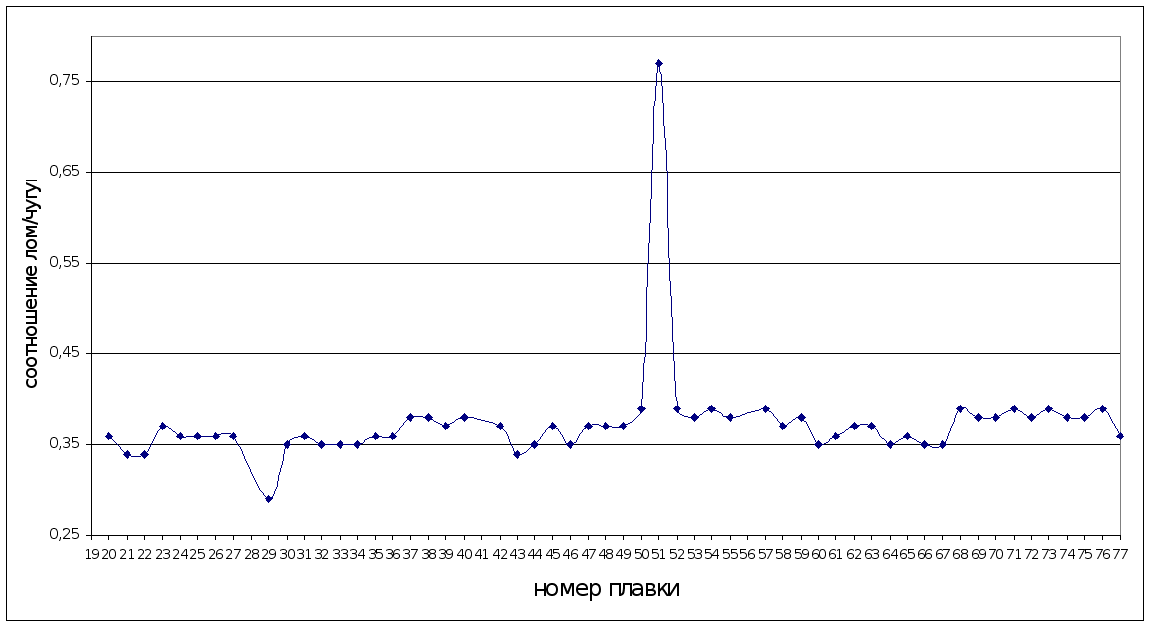
Рисунок 5.2 - Последовательность изменения соотношения лом/чугун в зависимости от номера плавки
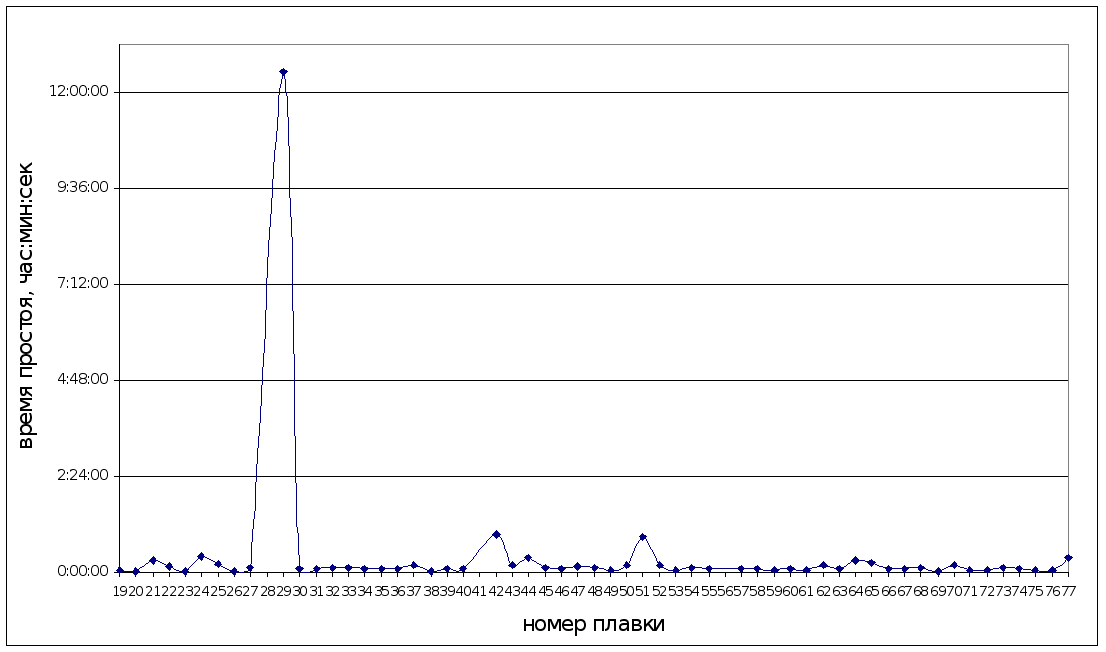
Рисунок 5.3 - Последовательность изменения времени простоя, час:мин:сек, в зависимости от номера плавки
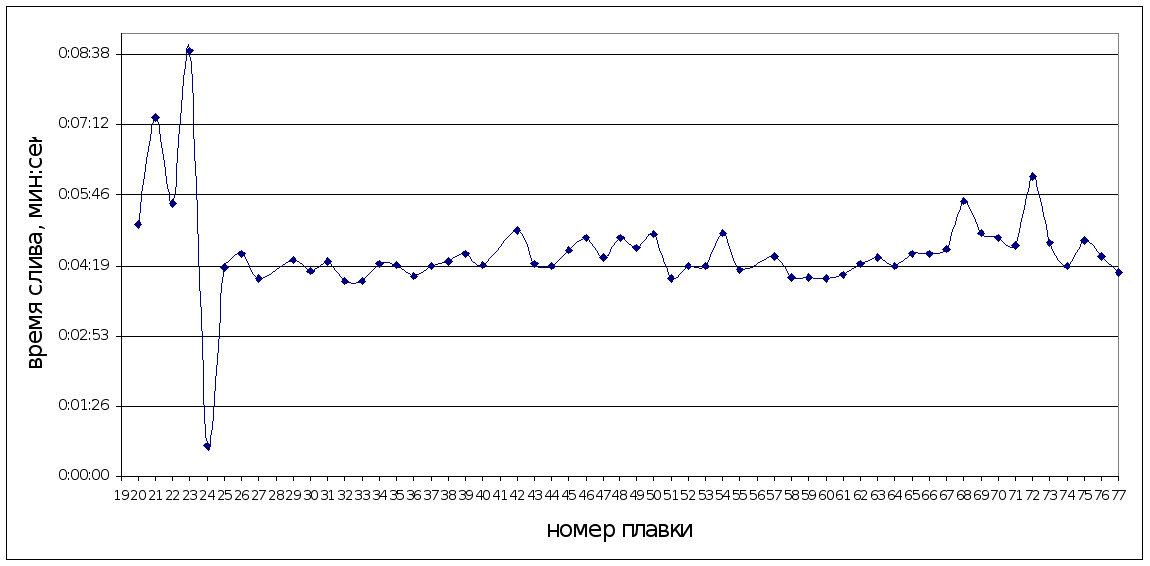
Рисунок 5.4 - Последовательность изменения времени слива, мин:сек, в зависимости от номера плавки
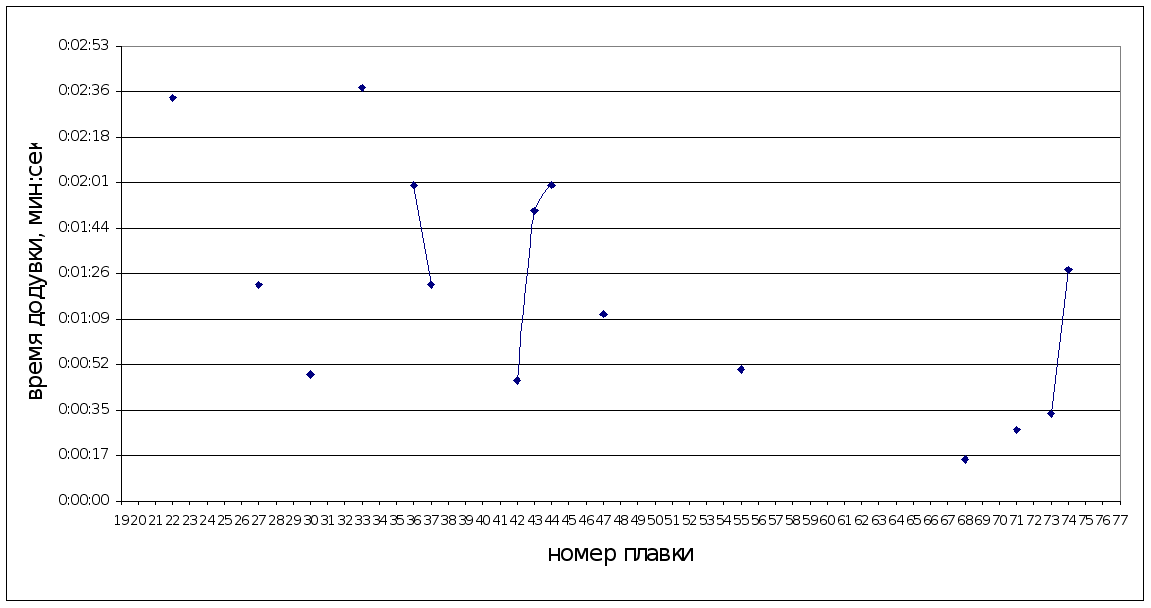
Рисунок 5.5 - Последовательность изменения времени додувки, мин:сек, в зависимости от номера плавки
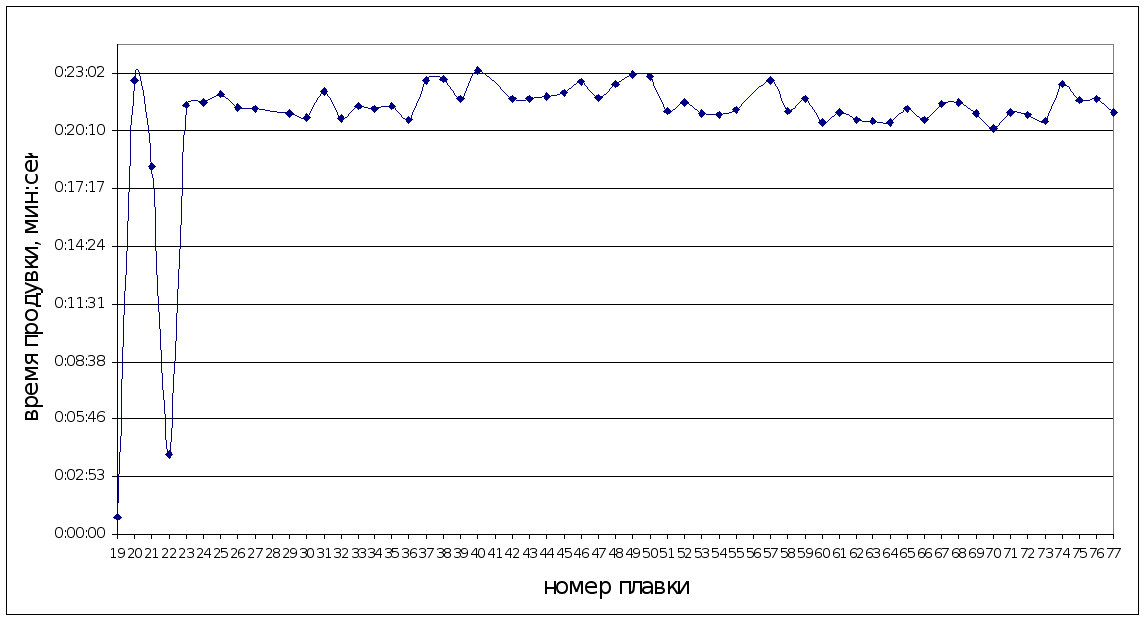
Рисунок 5.6 - Последовательность изменения времени продувки, мин:сек, в зависимости от номера плавки
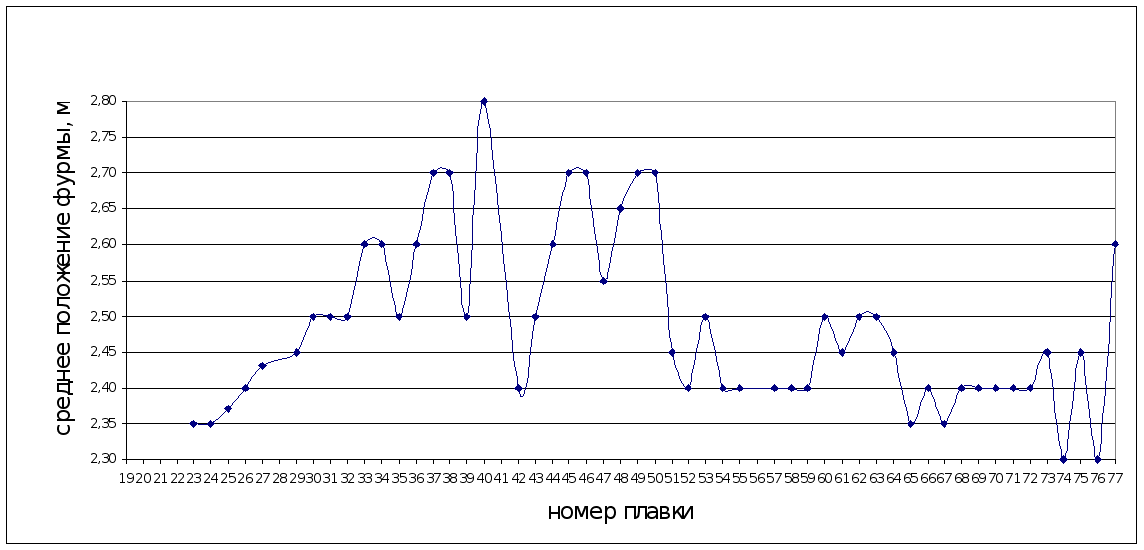
Рисунок 5.7 - Последовательность изменения среднего положения фурмы, м, в зависимости от номера плавки
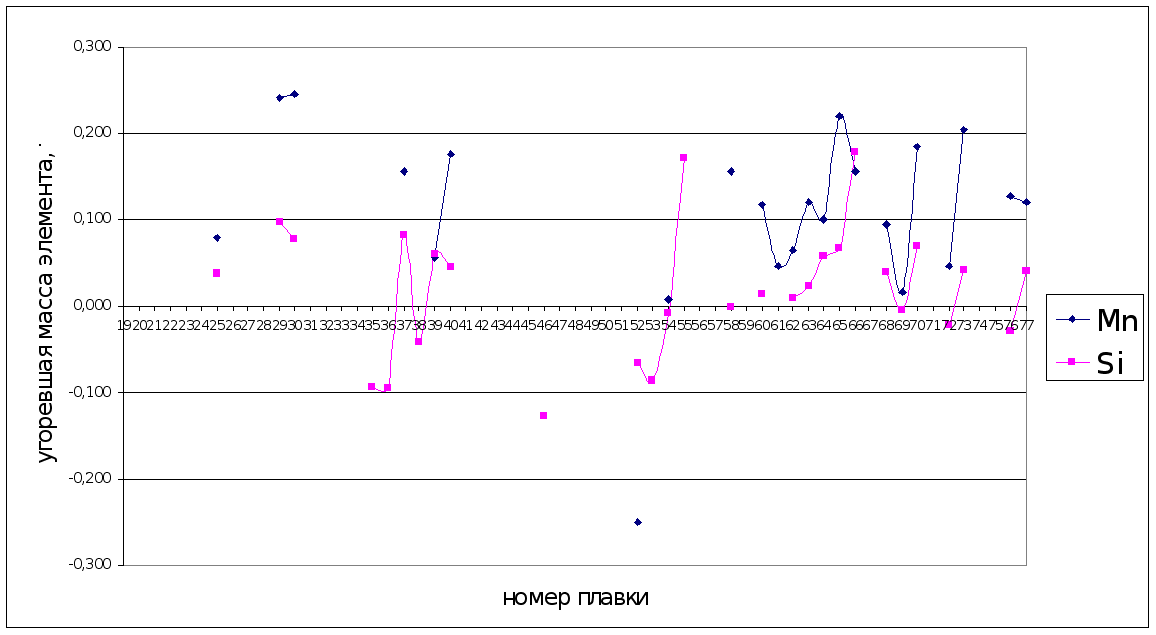
Рисунок 5.8 - Последовательность изменения угоревшей массы элемента, т, в зависимости от номера плавки
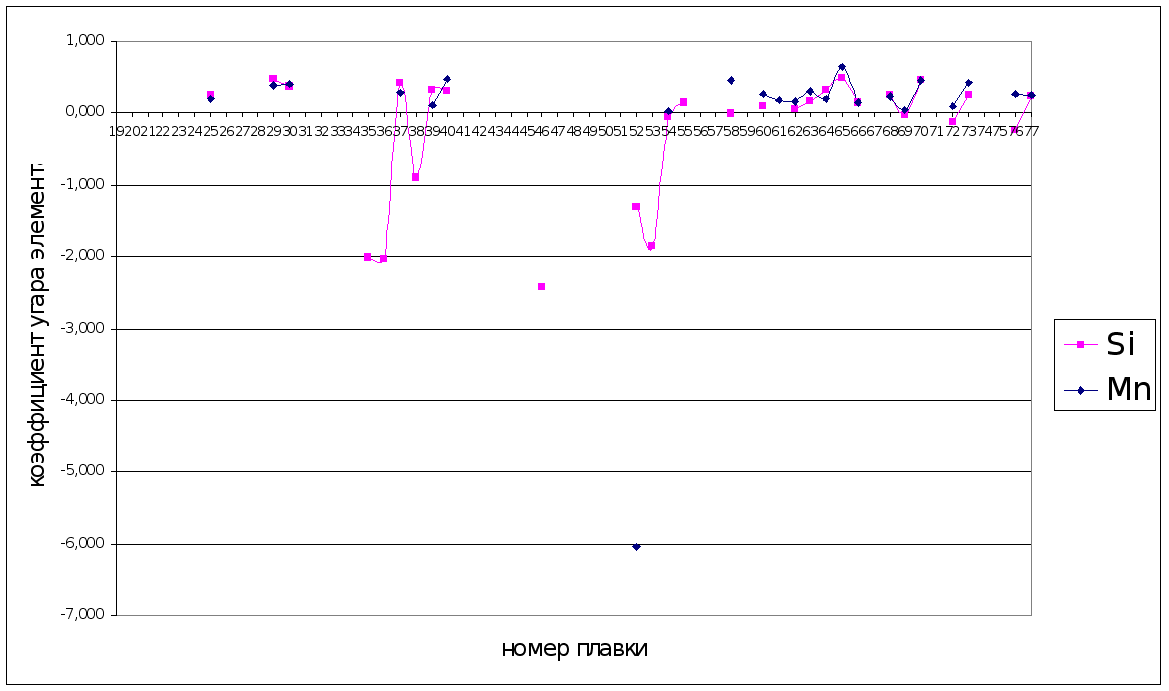
Рисунок 5.9 - Последовательность изменения коэффициента угара элемента в зависимости от номера плавки
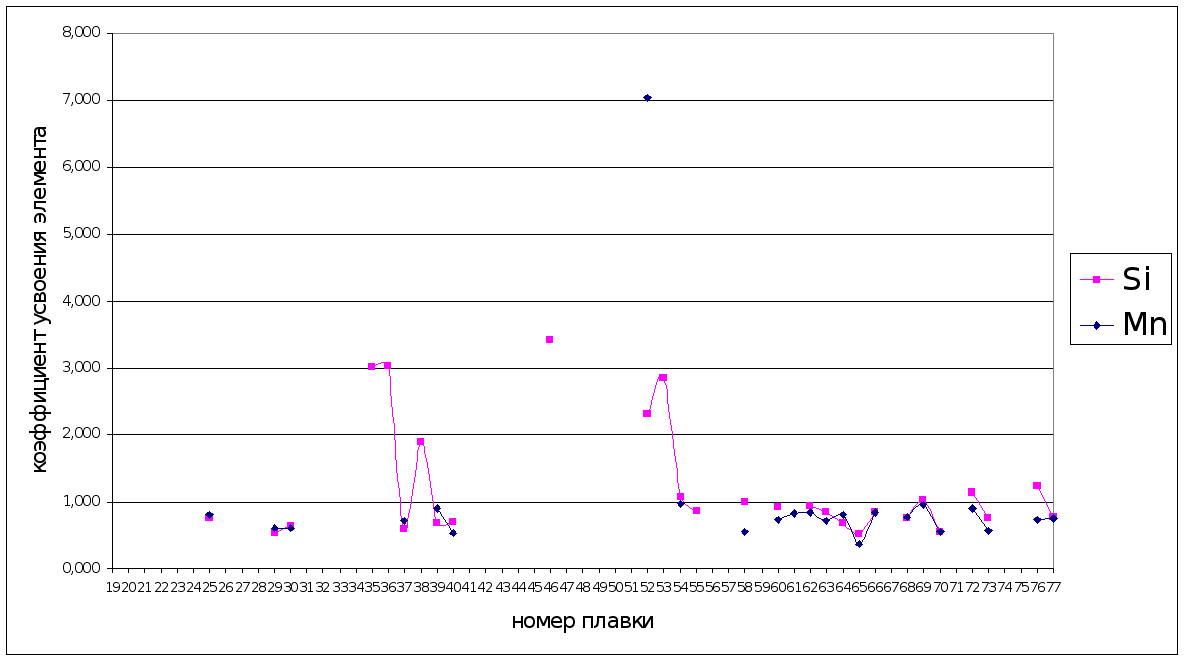
Рисунок 5.10 - Последовательность изменения коэффициента усвоения элемента в зависимости от номера плавки
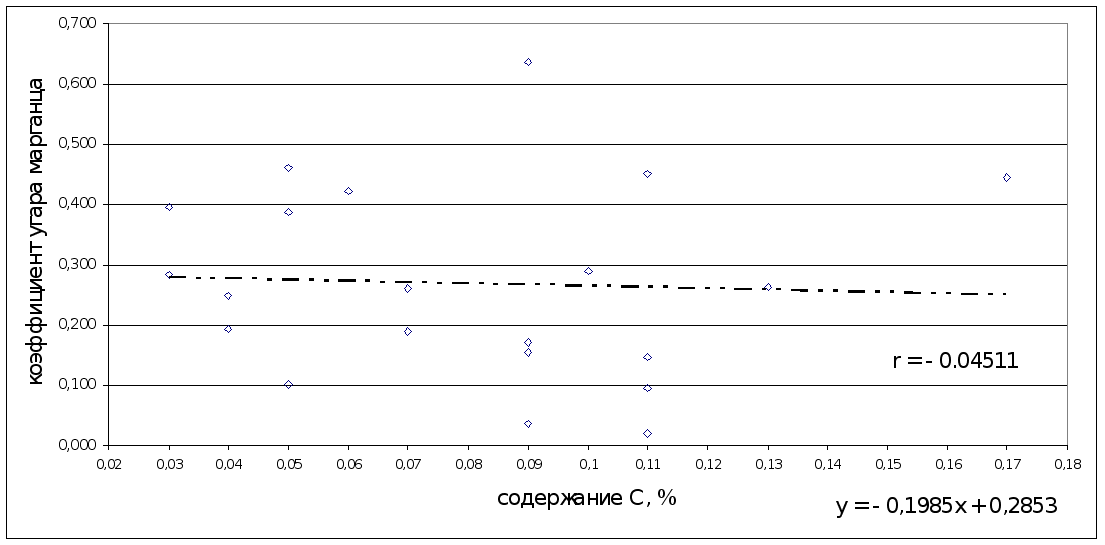
Рисунок 5.11 - Зависимость коэффициента угара марганца от содержания углерода С, %
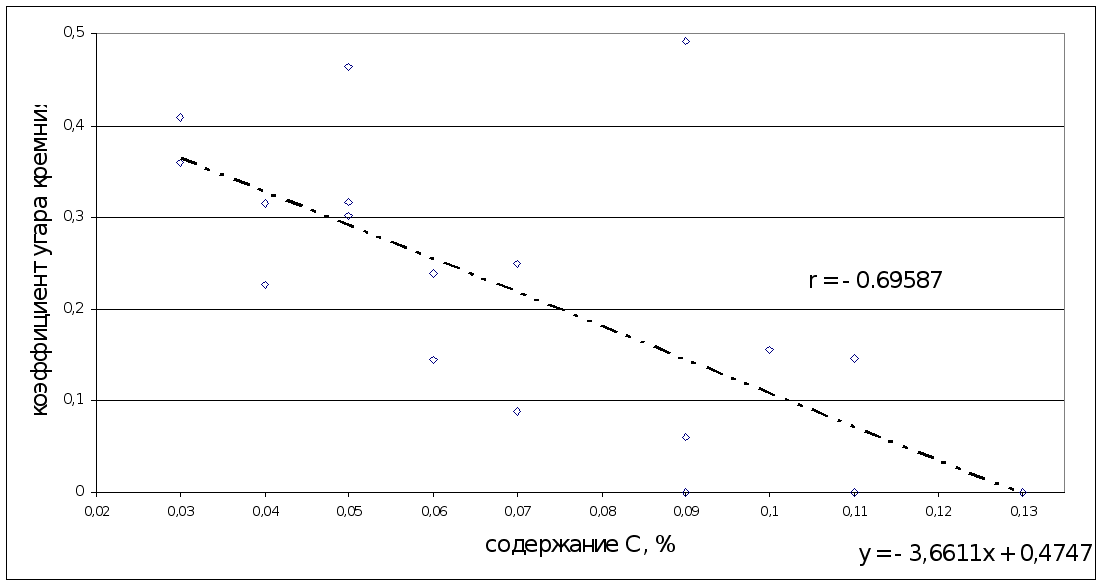
Рисунок 5.12 - Зависимость коэффициента угара кремния от содержания углерода С, %
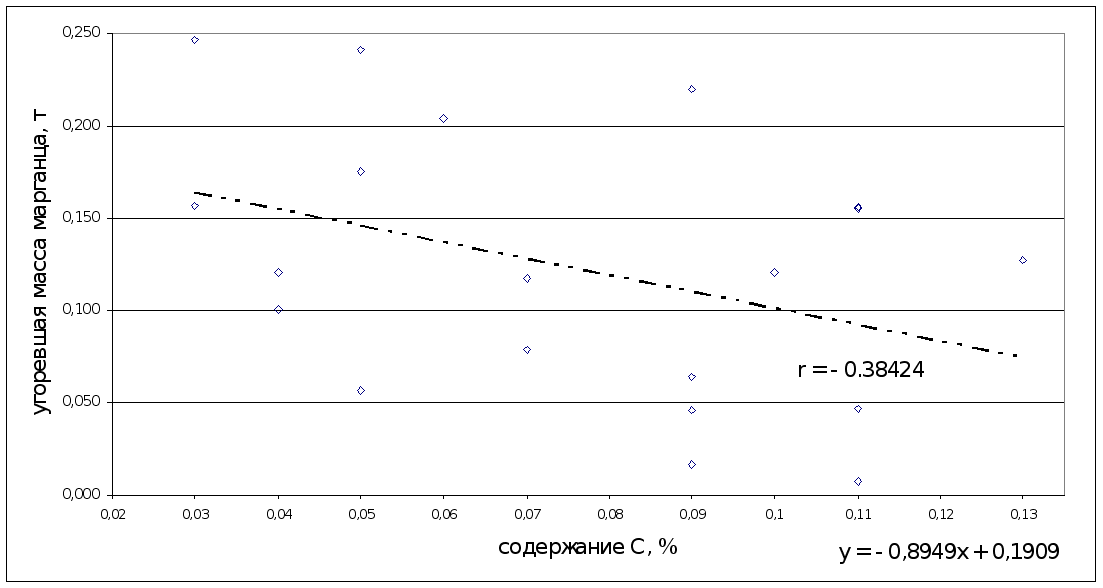
Рисунок 5.13 - Зависимость угоревшей массы марганца, т, от содержания углерода С, %
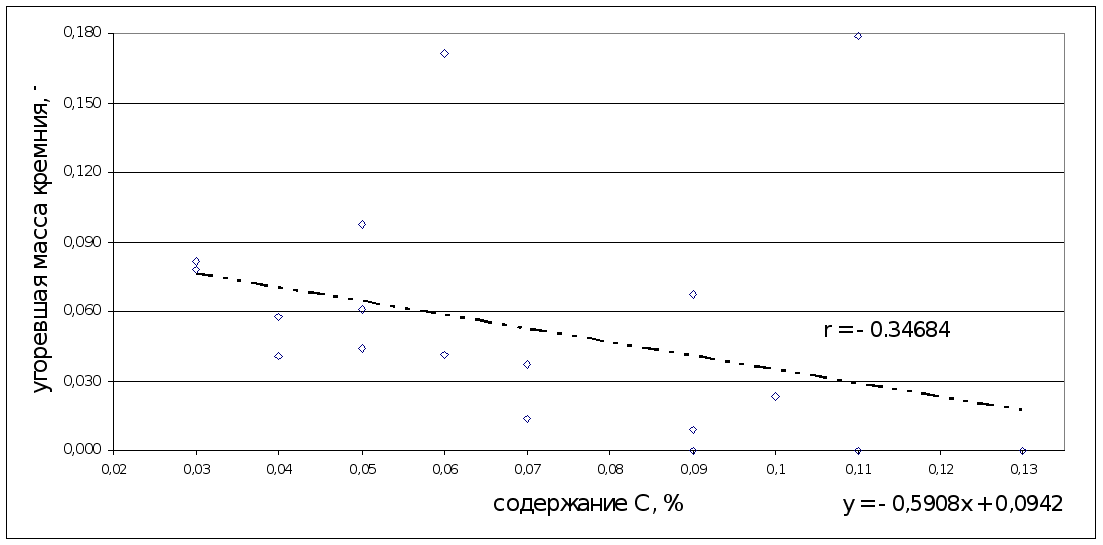
Рисунок 5.14 - Зависимость угоревшей массы кремния, т, от содержания углерода С, %
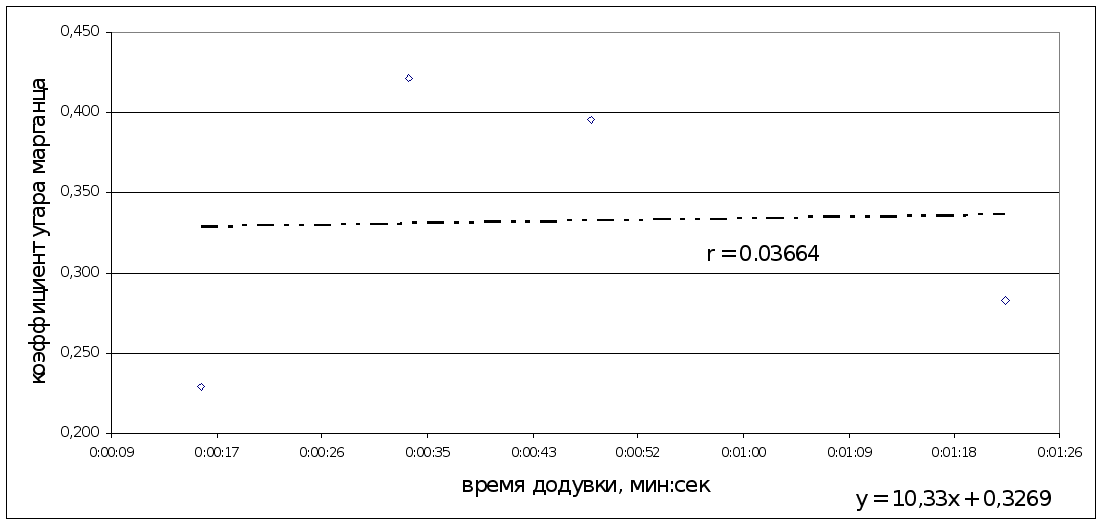
Рисунок 5.15 - Зависимость коэффициента угара марганца от времени додувки, мин:сек
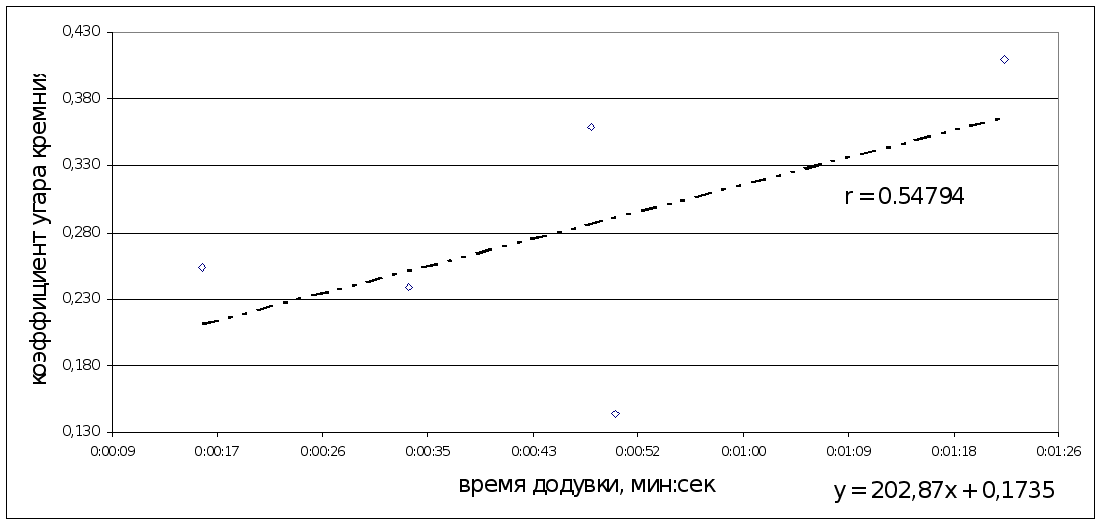
Рисунок 5.16 - Зависимость коэффициента угара кремния от времени додувки, мин:сек
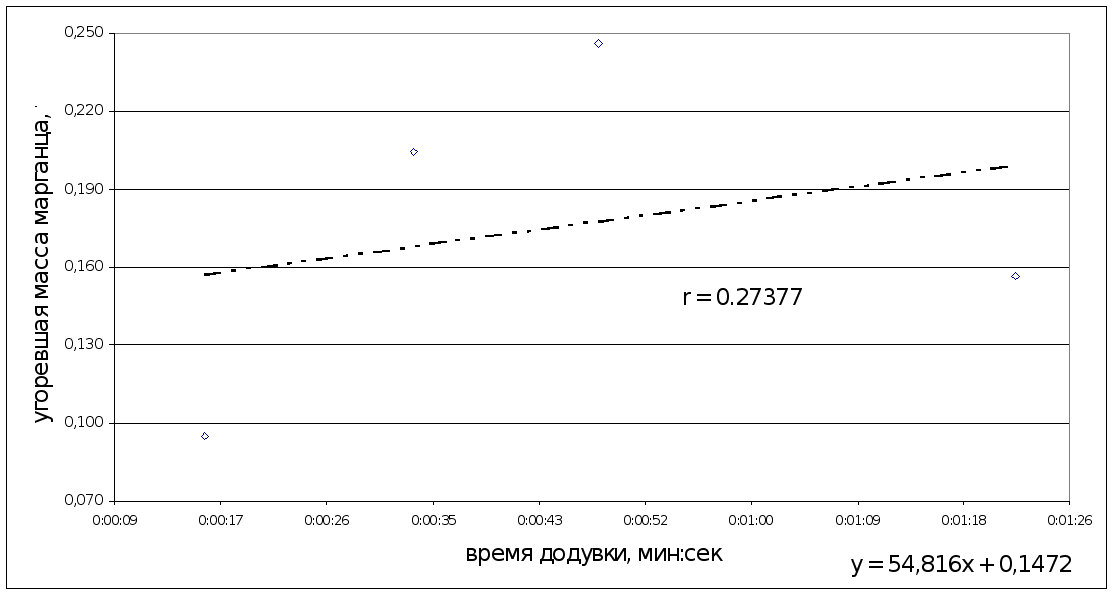
Рисунок 5.17 - Зависимость угоревшей массы марганца, т, от времени додувки, мин:сек
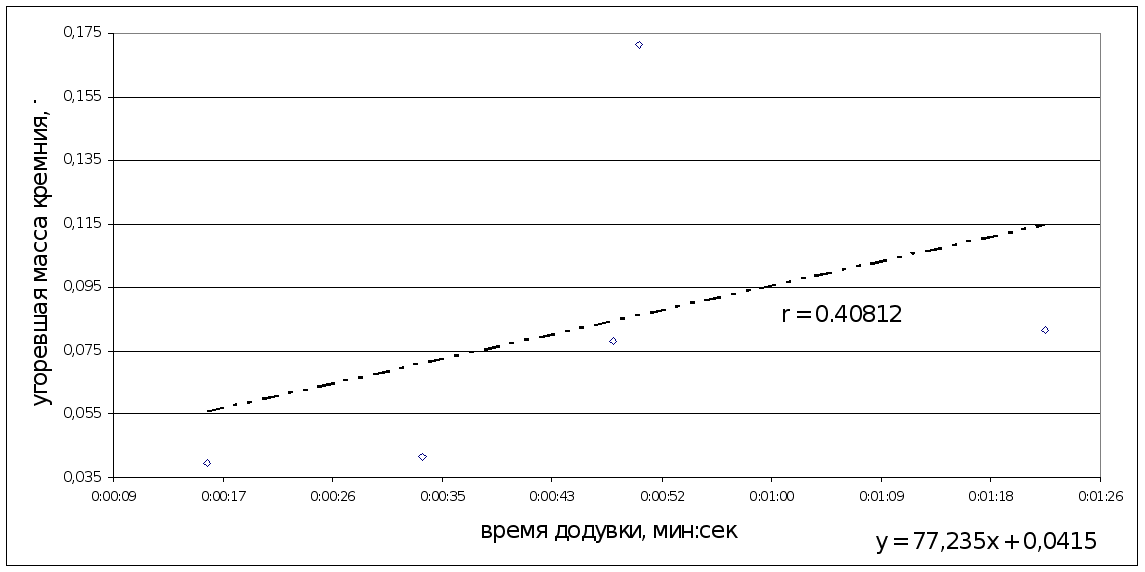
Рисунок 5.18 - Зависимость угоревшей массы кремния, т, от времени додувки, мин:сек
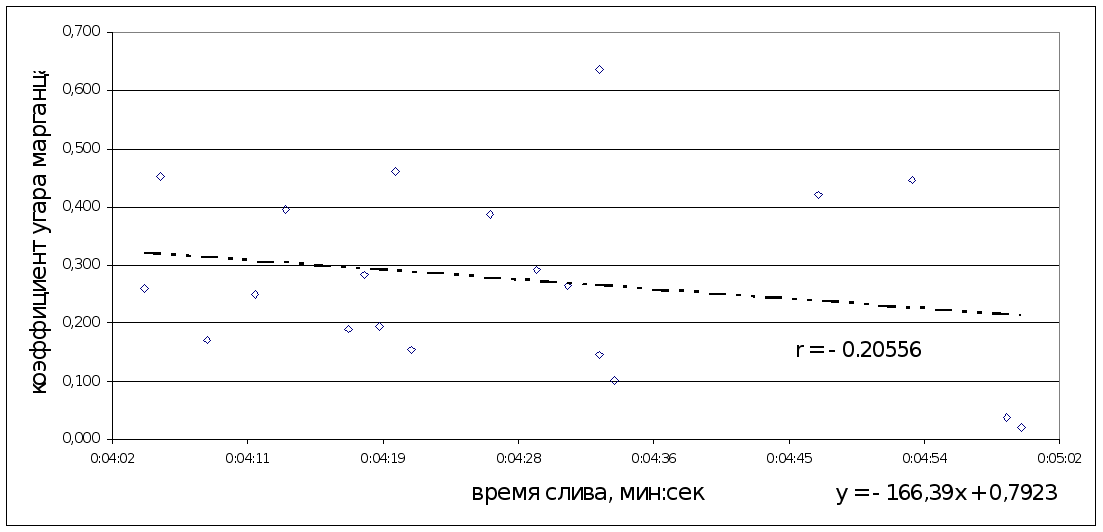
Рисунок 5.19 - Зависимость коэффициента угара марганца от времени слива, мин:сек
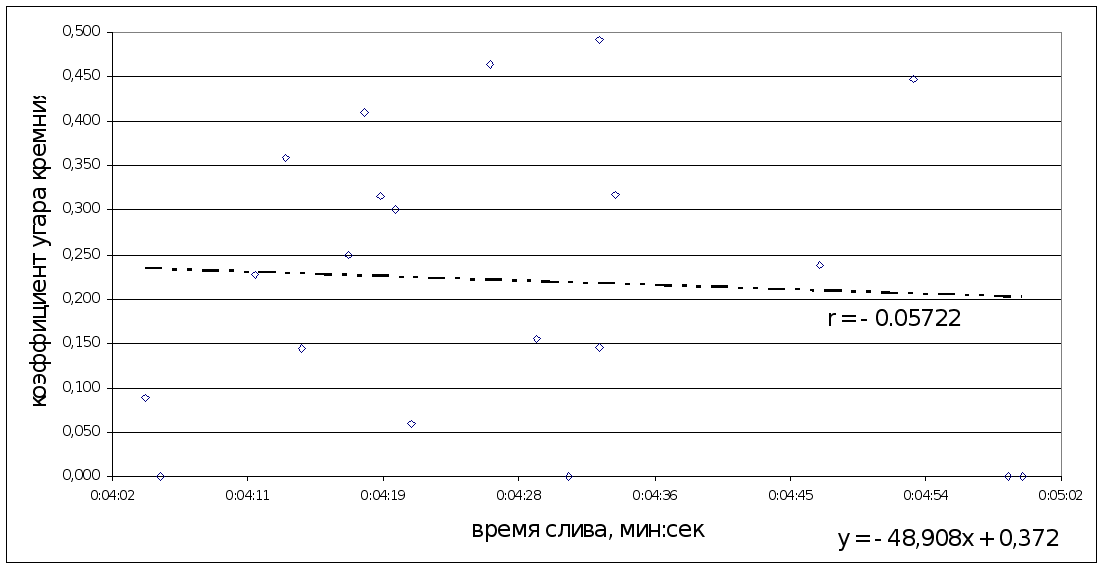
Рисунок 5.20 - Зависимость коэффициента угара кремния от времени слива, мин:сек
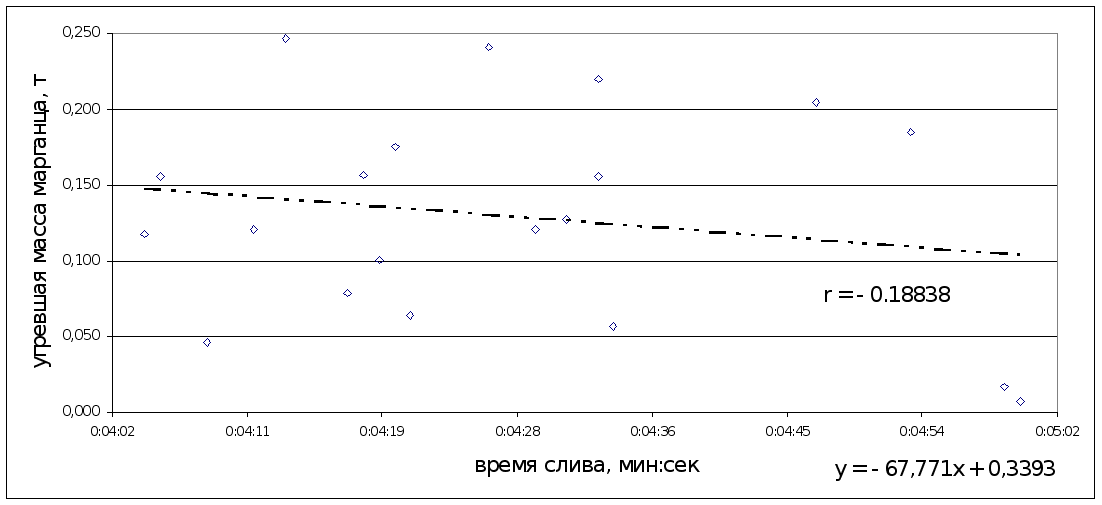
Рисунок 5.21 - Зависимость угоревшей массы марганца, т, от времени слива, мин:сек
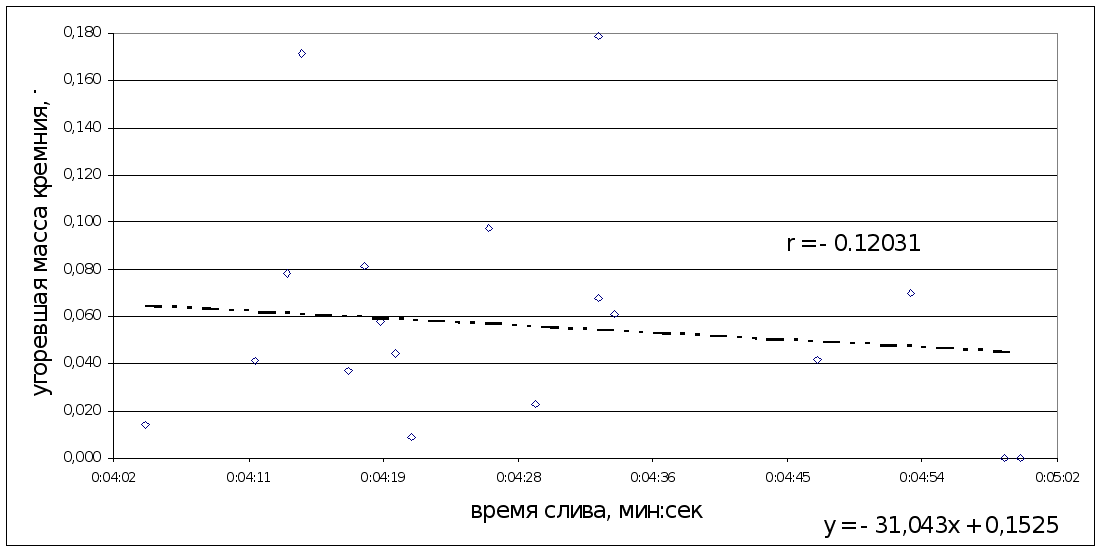
Рисунок 5.22 - Зависимость угоревшей массы кремния, т, от времени слива, мин:сек
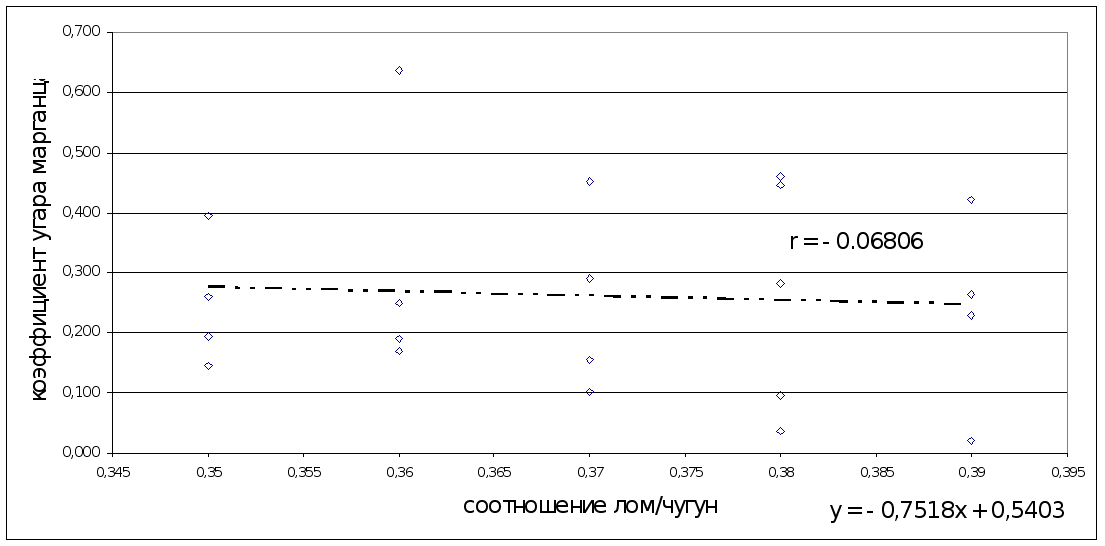
Рисунок 5.23 - Зависимость коэффициента угара марганца от соотношения лом/чугун
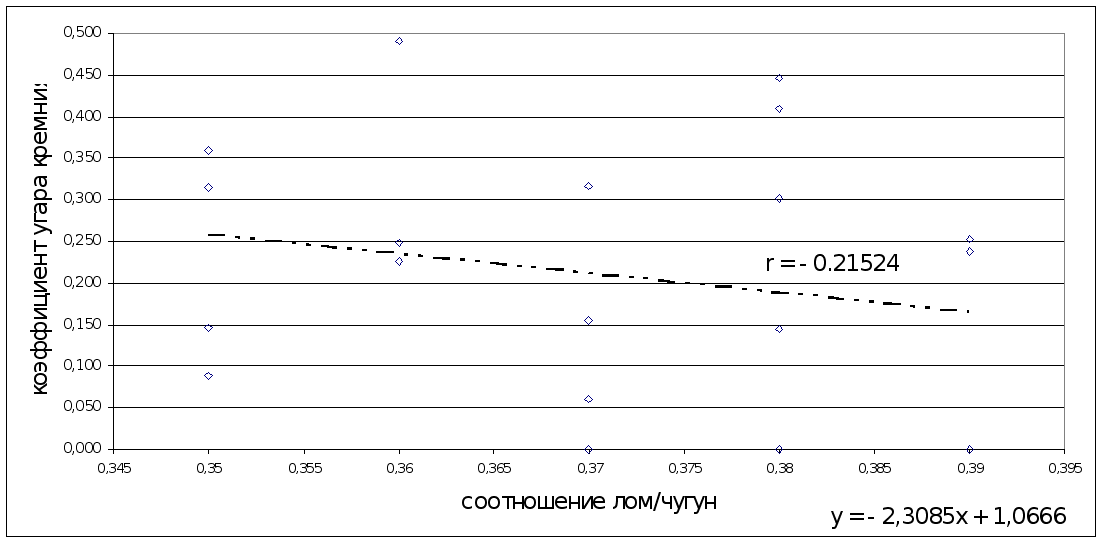
Рисунок 5.24 - Зависимость коэффициента угара кремния от соотношения лом/чугун
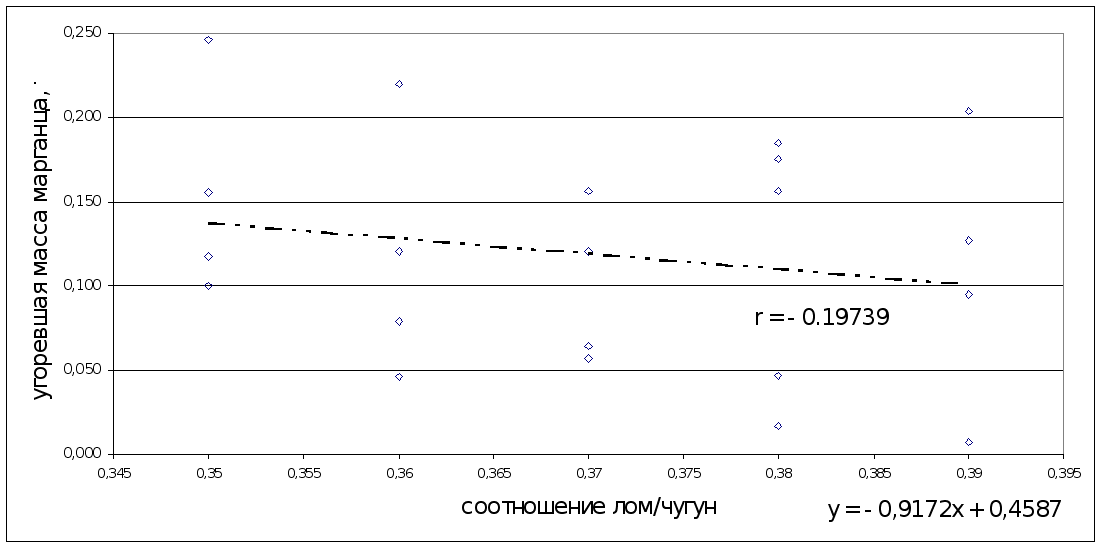
Рисунок 5.25 - Зависимость угоревшей массы марганца, т, от соотношения лом/чугун
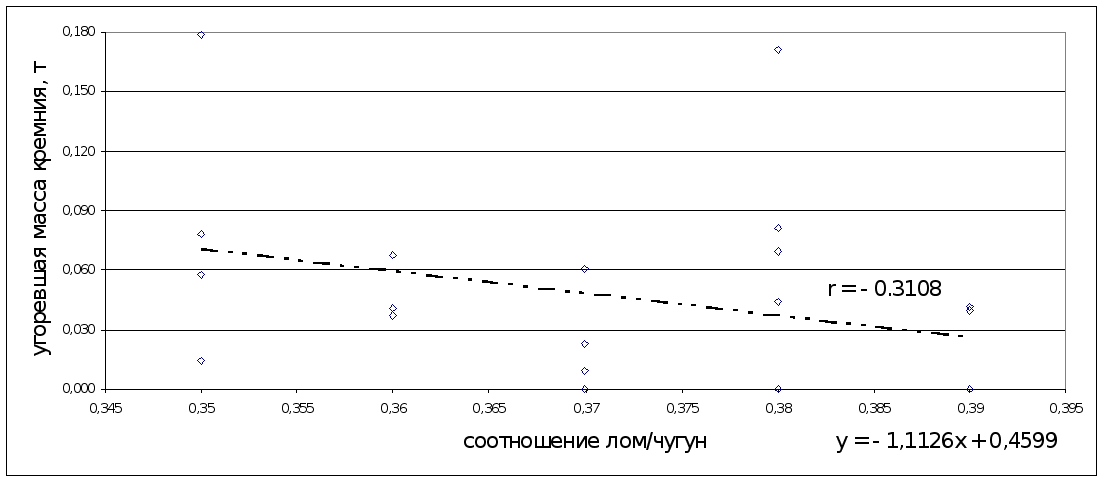
Рисунок 5.26 - Зависимость угоревшей массы кремния, т, от соотношения лом/чугун
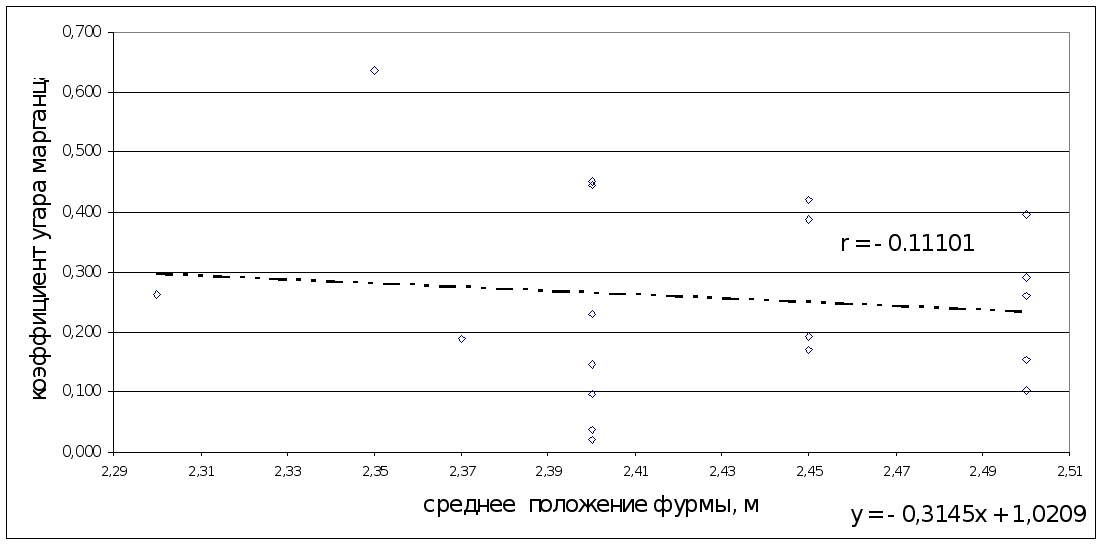
Рисунок 5.27 - Зависимость коэффициента угара марганца от среднего положения фурмы, м
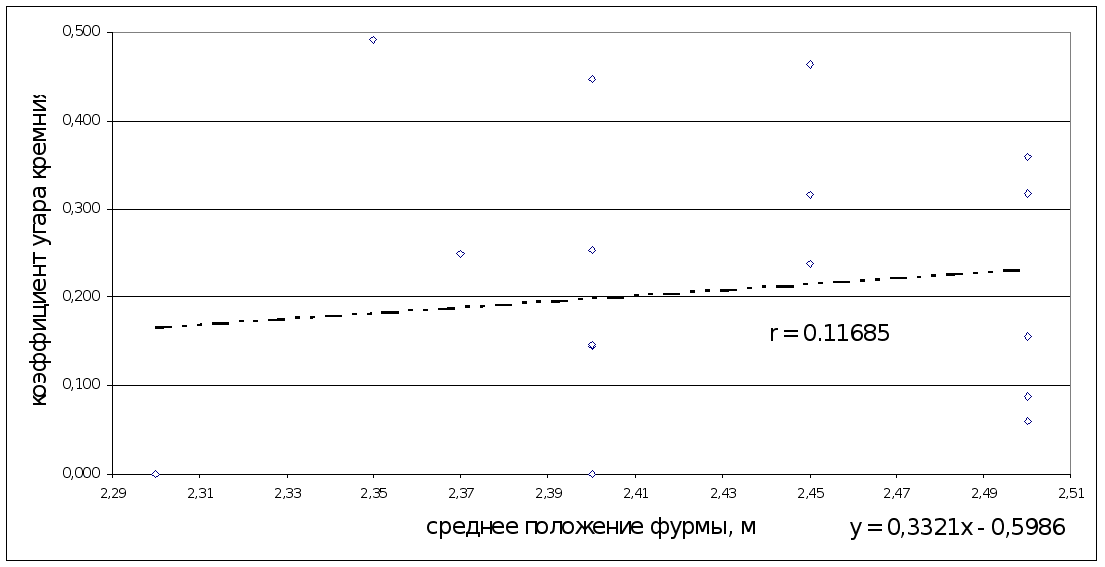
Рисунок 5.28 - Зависимость коэффициента угара кремния от среднего положения фурмы, м
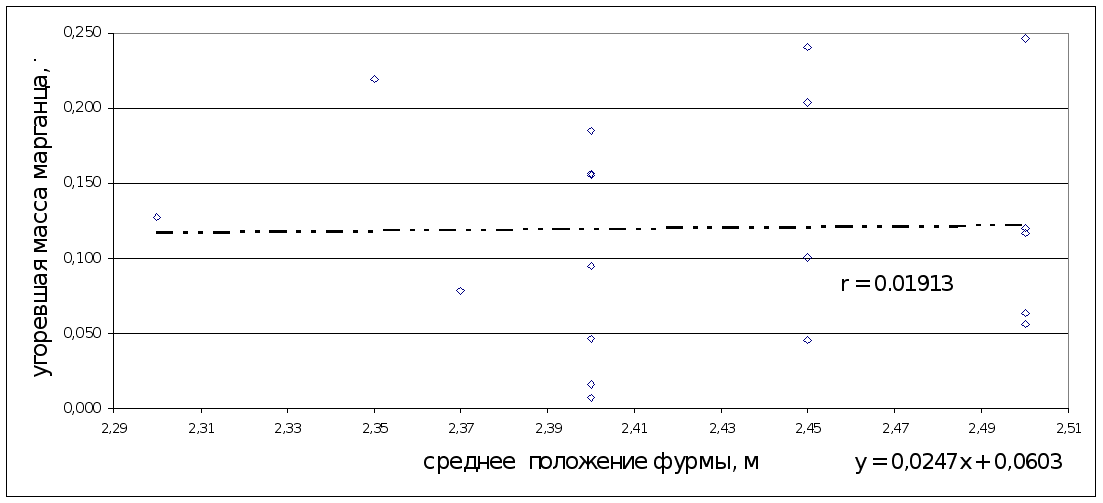
Рисунок 5.29 - Зависимость угоревшей массы марганца, т, от среднего положения фурмы, м
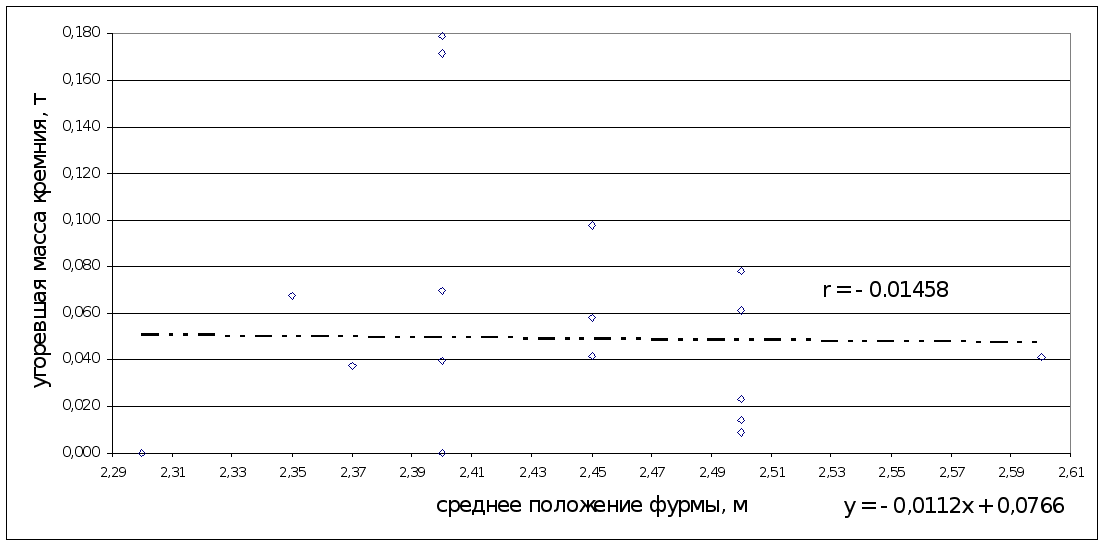
Рисунок 5.30 - Зависимость угоревшей массы кремния, т, от среднего положения фурмы, м
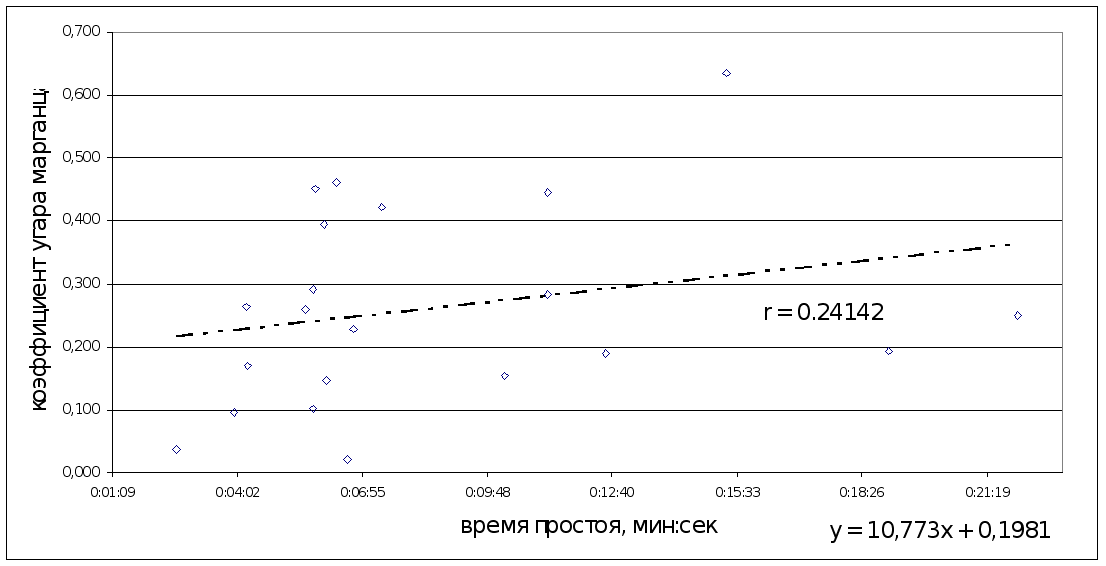
Рисунок 5.31 - Зависимость коэффициента угара марганца от времени простоя, мин:сек
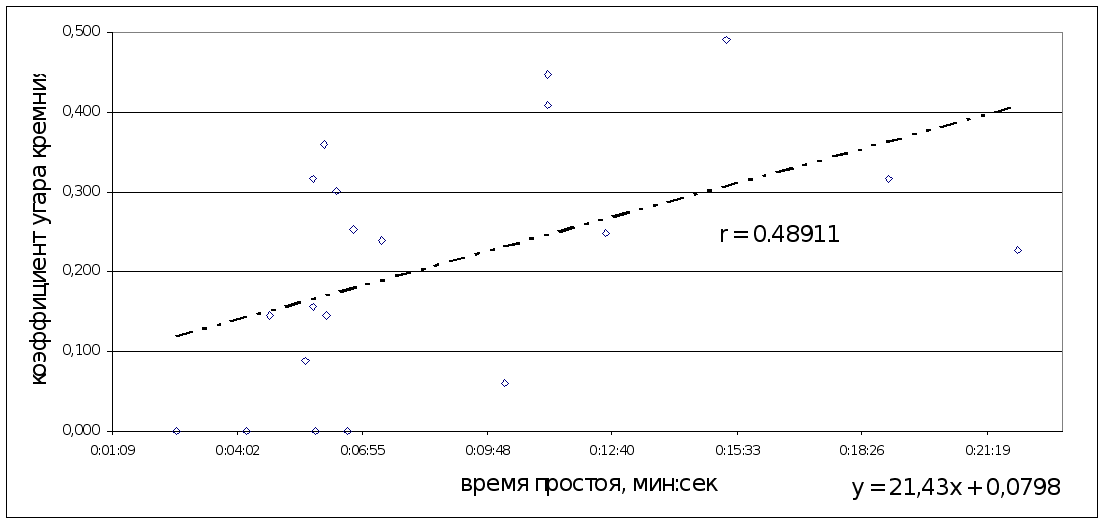
Рисунок 5.32- Зависимость коэффициента угара кремния от времени простоя, мин:сек
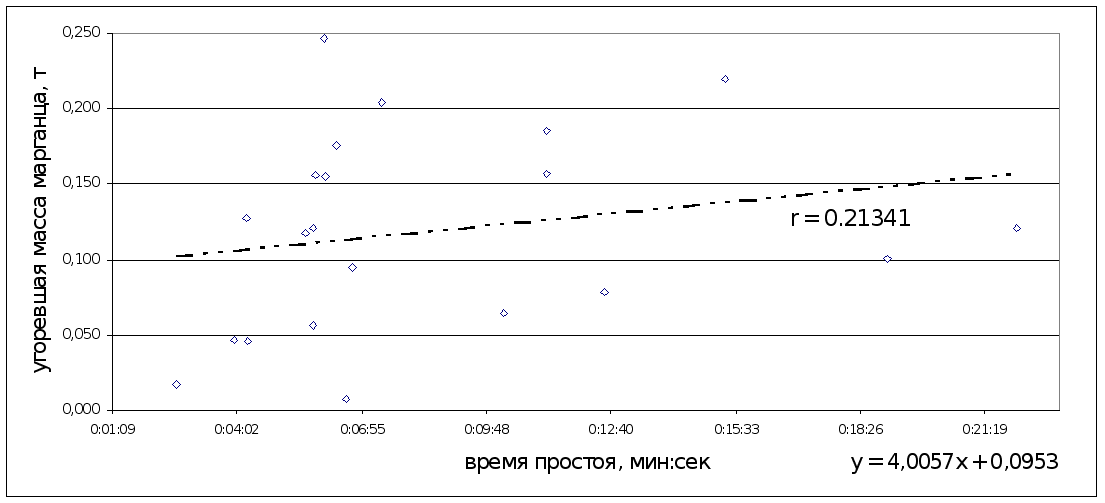
Рисунок 5.33 - Зависимость угоревшей массы марганца, т, от времени простоя, мин:сек
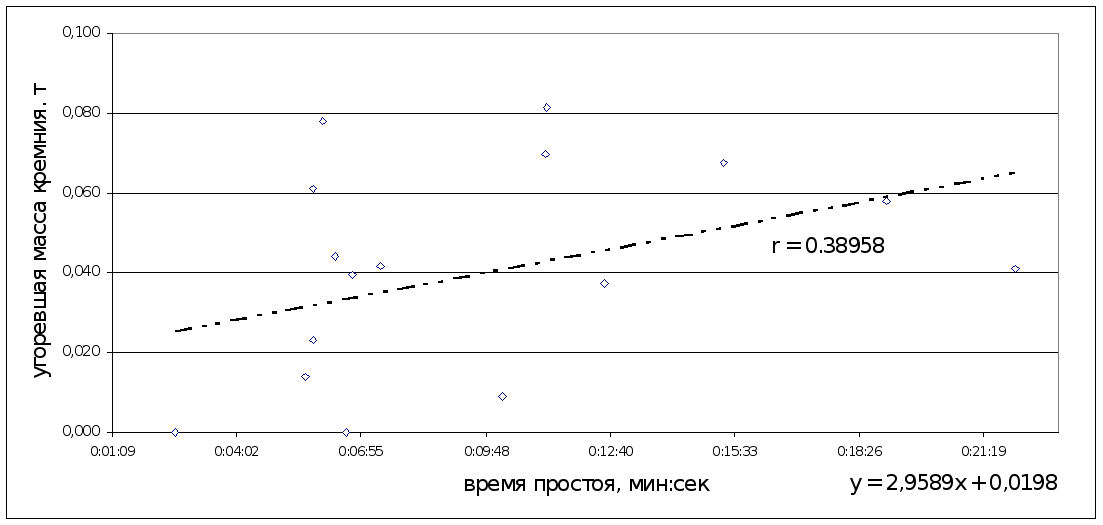
Рисунок 5.34 - Зависимость угоревшей массы кремния, т, от времени простоя, мин:сек
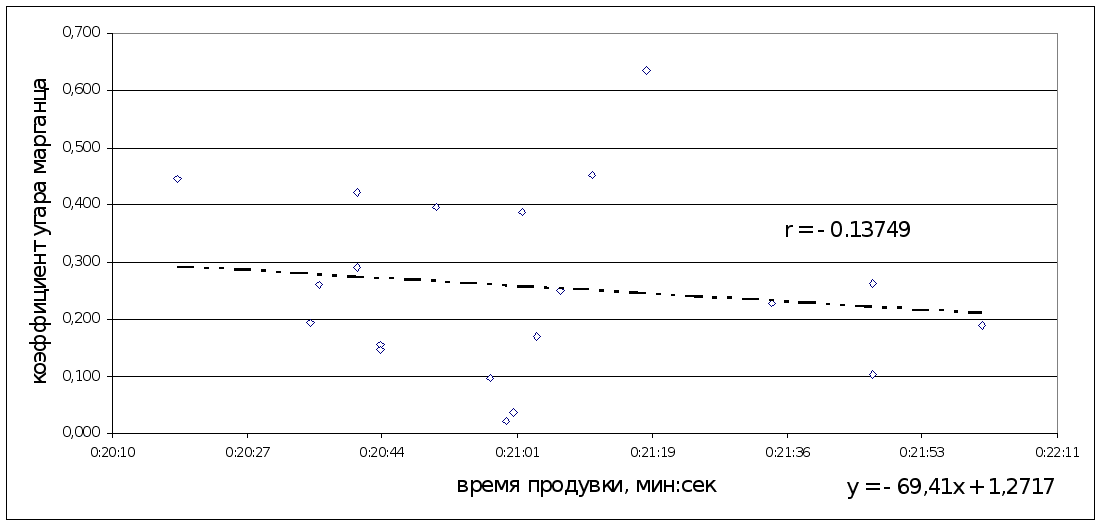
Рисунок 5.35 - Зависимость коэффициента угара марганца от времени продувки, мин:сек
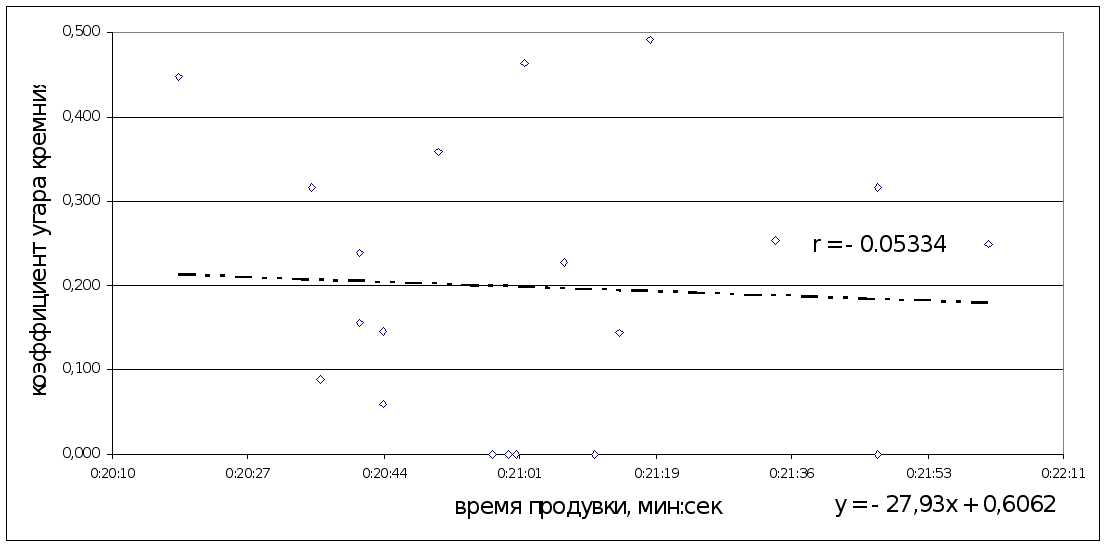
Рисунок 5.36 - Зависимость коэффициента угара кремния от времени продувки, мин:сек
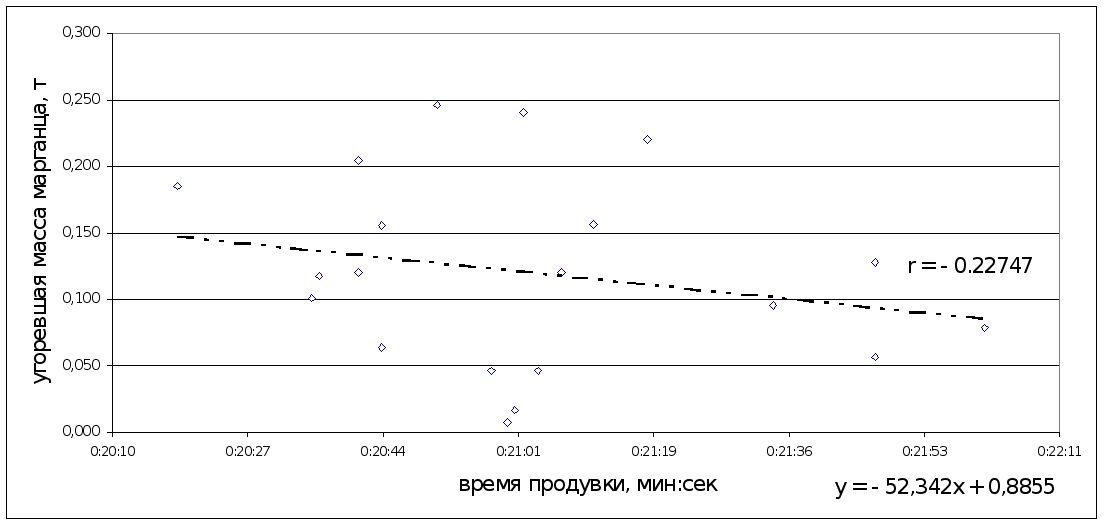
Рисунок 5.37 - Зависимость угоревшей массы марганца, т, от времени продувки, мин:сек
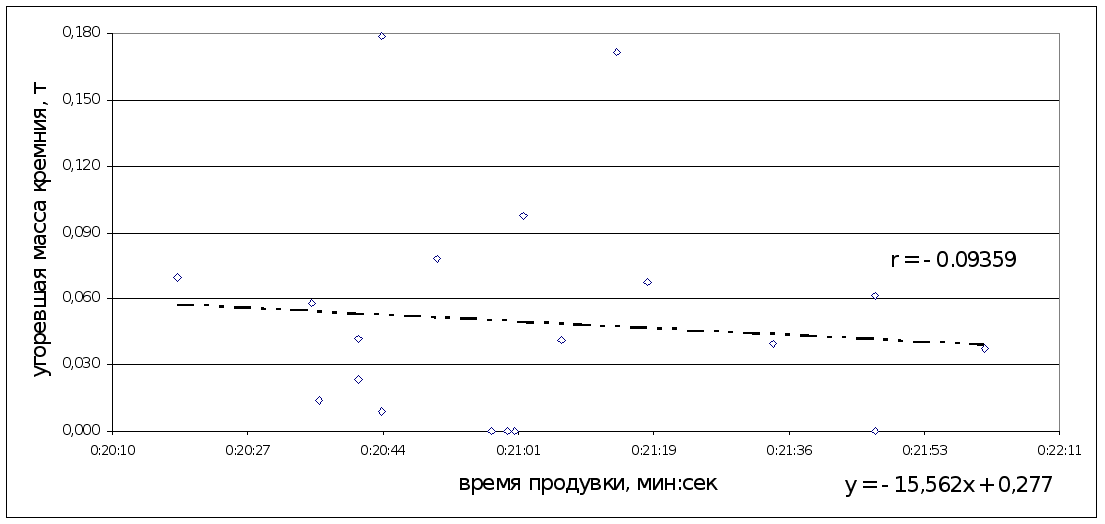
Рисунок 5.38 - Зависимость угоревшей массы кремния, т, от времени продувки, мин:сек
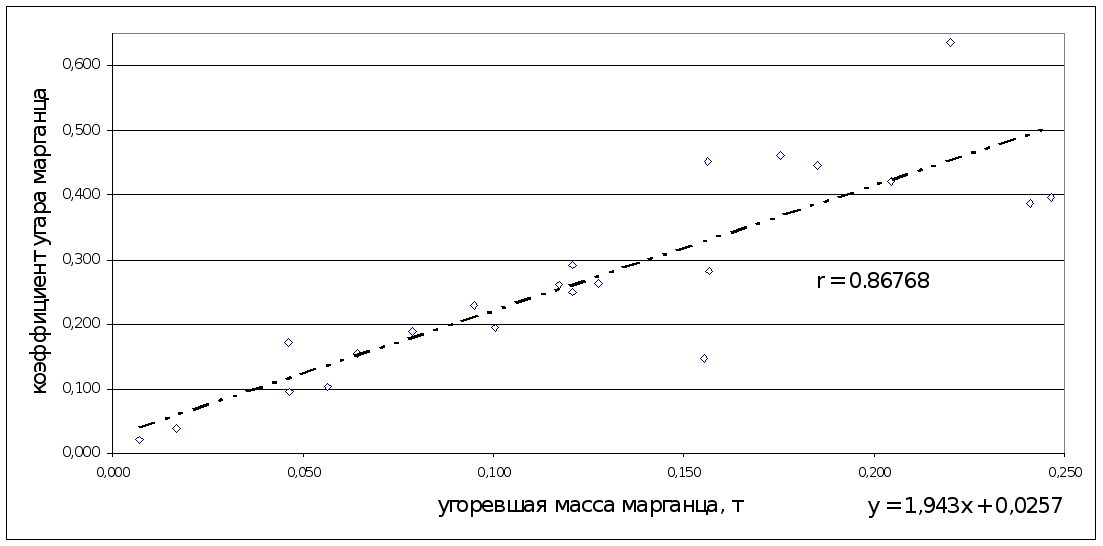
Рисунок 5.39 - Зависимость коэффициента угара марганца от угоревшей массы марганца, т
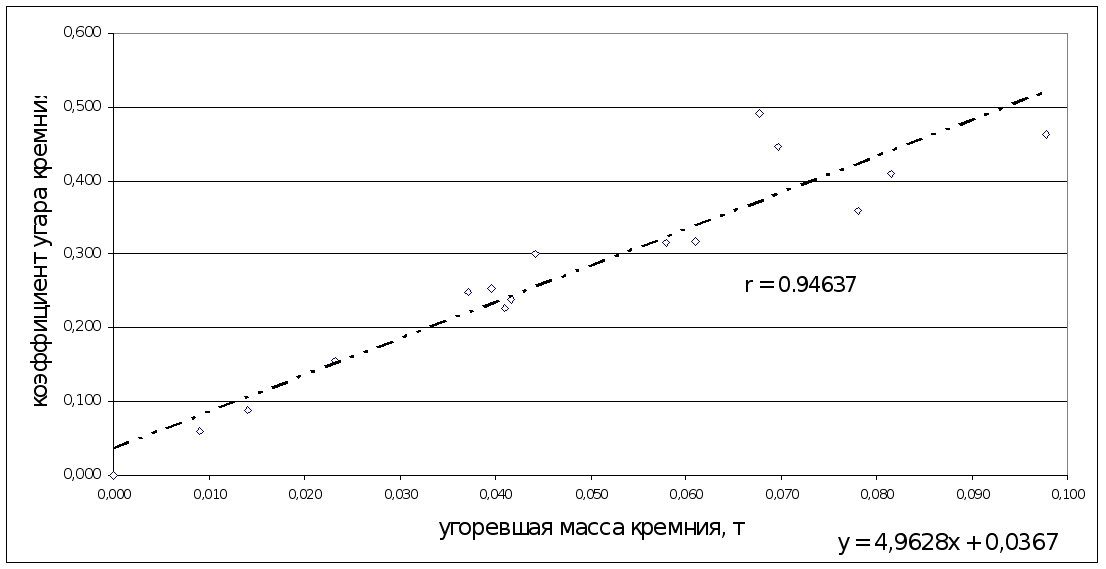
Рисунок 5.40 - Зависимость коэффициента угара кремния от угоревшей массы кремния, т
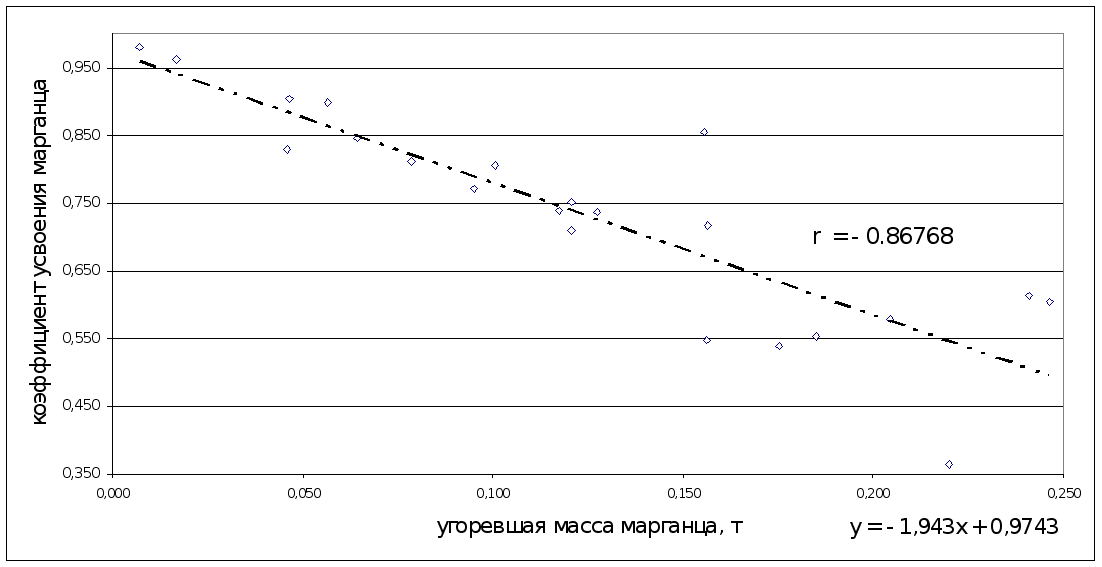
Рисунок5.41 - Зависимость коэффициента усвоения марганца от угоревшей массы марганца, т
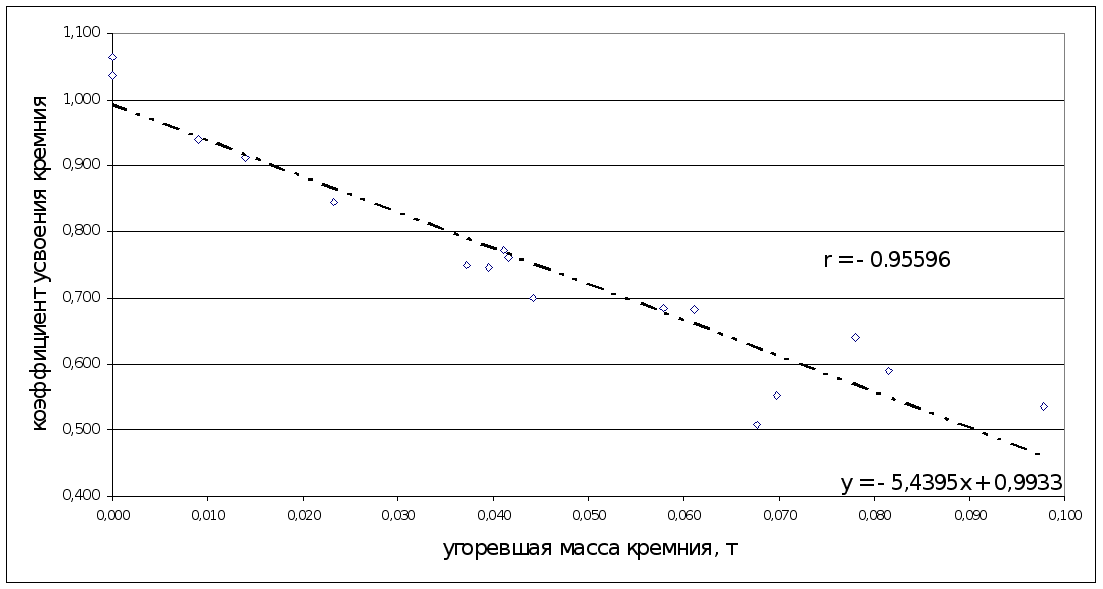
Рисунок 5.42 - Зависимость коэффициента усвоения кремния от угоревшей массы кремния, т
ПРИЛОЖЕНИЕ 6
Обозначения элементов в блок-схемах алгоритма раскисления и легирования стали
i – плавка, на которую ведется расчет ферросплавов;
(i – s) – плавка, на которую пришел маркировочный анализ;
(i – sr) – плавка, ближайшая по группе;
б – индекс базовых значений;
М – индекс непрерывной информации;
Г – индекс групповой информации;
C, Mn, Si – маркировочный анализ стали;
Cn, Mnn – экспресс-анализ стали на повалке;
C, Mn, Si – прогноз маркировочного анализа стали;
Cn, Mnn – прогноз экспресс-анализа стали на повалке;
Cn, Mnn – непрерывно сглаженные значения;
Cn, Mnn, C, Mn, Si – групповые сглаженные значения;
Cnб, Mnnб – непрерывно сглаженные базовые значения;
BC, BMn, BSi – базовые значения состава готовой стали;
tд, tд – фактическое и прогнозируемое время додувки;
t – допустимый диапазон отклонения времени слива;
к – код марки;
О – фактическая эквивалентная окисленность стали;
Об – базовая эквивалентная окисленность;
О – прогнозируемая эквивалентная окисленность;
Об, Об – сглаженные непрерывно и групповые базовые значения эквивалентной окисленности;
О – ошибка прогноза эквивалентной окисленности;
0 – остаточная эквивалентная окисленность;
Д – коэффициент пересчета угоревшей массы в эквивалентную окисленность;
Мlуг, Мбlуг, Мlуг – фактическая, базовая, прогнозируемая угоревшая масс l-ого элемента;
Мбlуг – групповое сглаженное значение угоревшей массы 1-ого элемента;
Мlуг – отклонение угоревшей массы 1-ого элемента;
Мкф, Мкр – фактическая и расчетная массы к-ого ферросплава;
Мст – масса стали;
Llk – содержание 1-ого элемента в к-том ферросплаве;
, - параметры релейно-экспоненциального фильтра;
К0сл, К0д, К1сл, К1д – коэффициенты пересчета влияния изменения времени слива и времени додувки на эквивалентную окисленность (0) и угар 1-ого элемента;
Ксл, Кд – приращения коэффициентов;
Ксл, Кд – непрерывно сглаженные значения;
Ксл, Кд – групповые сглаженные значения;
а0, b0, а1, b1 – коэффициенты пересчета влияния изменения содержания примесей в стали на прогнозируемые и базовые значения эквивалентной окисленности (о) и угоревших масс (1);
fl – коэффициент пересчета влияния изменения значения эквивалентной окислености на прогнозируемые значения угоревших масс;
N – номер плавки;
N – допустимый предел "дальности" последней плавки внутри группы;
n – допустимый номер плавки при прогнозировании времени слива;
Мк0 – оптимальная масса к-ого ферросплава;
р – признак расхождения фактического времени слива с прогнозируемым.
ПРИЛОЖЕНИЕ 7
Мероприятия при чрезвычайных ситуациях
Наиболее характерными авариями технологического характера в конвертерном цехе являются:
взрывы при завалке металлолома в конвертер;
взрывы при заливке чугуна в конвертер;
выход из строя кислородной фурмы;
прорывы металла из конвертера.
Если после слива плавки на полностью оставленный жидкий шлак (или на его часть) производит завалку лома, то может произойти взрыв. Взрывной волной возможны выбросы из конвертера расплавленного шлака и кусков лома, повреждения водоохлаждаемых трубок нижней части котла и, как следствие, выход из работы конвертера на несколько часов. Взрыв происходит из-за попадания влаги на расплавленный шлак, которая вносится в конвертер в виде сырого металлолома или снега и льда в зимнее время.
При заливке чугуна в конвертер, когда происходит взаимодействие расплавленного металла температурой 1300-1400С с взрывоопасными и легковоспламеняющимися предметами, льдом, взрыв неизбежен.
Наиболее серьезные аварии в конвертерных цехах связаны с повреждениями кислородных фурм. Часто происходит обрыв рукавов подвода воды на охлаждение фурмы. Это происходит из-за протирания оплетки при задевании о какой-либо предмет, или передавливания другими рукавами во время опускания фурмы в конвертер, если они пересекают друг друга, или попадания на них брызг металла и шлака. При появлении течи воды из шланга (это определяется визуально, а также разрыв шланга сопровождается хлопком) следует немедленно прекратить продувку, вывести фурму из конвертера и закрыть задвижку на трубопроводе подвода воды.
Прорывы металла из конвертера происходят вследствие преждевременного износа футеровки конвертера. Срок службы ее зависит от качества огнеупоров, способа и качества кладки, условий эксплуатации конвертеров, интенсивности подачи кислорода, положения фурмы над расплавленным металлом, длительности и температурного режима плавки, а также ухода за футеровкой.
Для предотвращения взрыва при завалке металлолома в конвертер сливают полностью оставшийся шлак перед завалкой или загущают его известью, и оставшуюся жидкую часть сливают в шлаковую чашу. После завалки лома необходимо сделать выдержку в течение 3-5 мин, чтобы попавшая с металлоломом влага испарилась.
В случае повреждения кислородподводящего шланга необходимо перекрыть кислород отсечкой и регулирующие клапаны подачи кислорода, вывести фурму из конвертера и заменить кислородподводящий шланг.
Во время продувки возможен прогар сопла фурмы и попадание воды в конвертер. При обнаружении прогара сопла головки фурмы следует немедленно прекратить продувку, удалить людей от опасной зоны, вывести фурму в крайнее верхнее положение, закрыть задвижку на трубопроводе подвода воды и переехать платформой на другую фурму. При значительном попадании воды в конвертер его нельзя поворачивать до полного испарения влаги. Причиной прогара может быть некачественная проварка сопел головки либо соприкосновение головки с торчащими кусками металлолома или расплавленным металлом при низком положении фурмы.
Несоблюдение обслуживающим персоналом технологической инструкции может привести к падению фурмы в конвертер. Подобное бывает при нарушениях в работе систем обдува фурменного окна, когда вырывающееся оттуда пламя распаляет несущие цепи, в результате чего они теряют свою прочность и рвутся.
При прогаре стыка днища с корпусом конвертера необходимо подать аварийный сигнал, немедленно прекратить продувку, конвертер повернуть в сторону прогара до прекращения течи металла, район прогара разделывается, затем его надо прощебенить, набить огнеупорной массой, после чего закончить продувку плавки, слить металл и тщательно провести подварку футеровки днища.
При прогаре завалочной стороны (спины) конвертера необходимо немедленно поднять конвертер в вертикальное положение, заделать летку, после плавки подварить спину конвертера.
При прогаре конвертера в районе летки необходимо прекратить слив металла, отвернуть конвертер в сторону завалки, разделать прогар, забить огнеупорной массой и магнезитовым кирпичом. После слива плавки произвести ремонт летки или подварку в районе летки. При невозможности заделать прогар необходимо скачать в чашу шлак, слит плавку через подмазанную горловину, раскислители подать вручную.
Избежать такие аварии можно только при строгом соблюдении обязанностей, возложенных на производственный персонал производственно-техническими, технологическими и должностными инструкциями.
Внедрение АСУ процессом раскисления и легирования стали при сливе в ковш из конвертера приводит к облегчению работы технологического персонала в ККЦ-1 за счет снижения дополнительных корректировочных операций (дополнительная доводка стали по химическому составу на УДМ) и автоматической подачи заданной (рассчитанной) дозы ферросплавов.