Модернизация коробки скоростей станка
Введение
Современный этап социального и экономического развития общества характеризуется постепенным повышением развития многих отраслей производства, требующих создания новых машин, механизмов и оборудования для комплексной механизации и автоматизации технологических процессов. Однако в современной промышленности остается не востребованным большое количество морально устаревших станков, заменить которые на современное, экономичное и высокотехнологичное оборудование в короткое время и с наименьшими затратами не представляется возможным.
Одним из путей решения этой проблемы является модернизация станков, которая предусматривает повышение их экономичности, универсальности и производительности, а так же комплексную механизацию и автоматизацию трудоемких процессов, сокращение потерь рабочего времени на вспомогательные и второстепенные операции.
Модернизация станочного парка обеспечивает повышение производительности, увеличения коэффициента использования оборудования, автоматизацию работы станков и т.д.
Металлорежущие станки предназначены для производства современных машин, приборов, инструментов и других изделий. Следовательно, их количество и качество, техническая оснащенность, характеризует производственную и экономическую мощь страны.
В настоящее время особое значение приобретает создание гибких производственных систем, способных быстро и с малыми затратами перестраиваться на выпуск новых изделий и работать без непосредственного участия человека в процессе изготовления продукции.
1. Общая часть
1.1 Назначение станка
Сверлильные станки предназначены для сверления отверстий, нарезания в них резьбы метчиком, растачивания, развертывания и притирки отверстий, вырезания дисков из листового металла и т.д. Эти операции выполняют сверлами, зенкерами, развертками и другими инструментами.
Существуют несколько типов универсальных сверлильных станков. Наиболее распространенными являются вертикально-сверлильные станки. Их применяют преимущественно для обработки отверстий в деталях сравнительно небольшого размера. Для совмещения осей обрабатываемого отверстия и инструмента на этих станках предусмотрено перемещение заготовки относительно инструмента.
Станок 2Н150 является универсальным вертикально-сверлильным и относится к конструктивной гамме вертикально-сверлильных станков средних размеров, с условными диаметрами сверления 18…50 мм.
Станки этой группы широко унифицированы между собою.
Агрегатная компоновка и возможность автоматизации большинства типов операций обеспечивают создание на их базе более экономичных, узкоспециализированных станков, оптимизированных для изготовления конкретных деталей из конкретных, заранее обусловленных материалов.
1.2 Техническая характеристика станка
Наибольший диаметр сверления d = 50 мм
Конус шпинделя Морзе № 4
Частота вращения шпинделя n = 22,4…1000 мин-1
Кол-во включений Zn = 12
Пределы передачS = 0,1…1,2 мм/об
Число подачZS = 12
Мощность эл.двигателяN = 7 кВт
Частота вращения эл.двигателяnэл.дв. = 1440 мин-1
2. Расчетно-конструкторская часть
2.1 Кинематический анализ коробки скоростей станка мод. 2Н150
2.1.1 Уточнение исходных данных
Определяем диапазон регулирования
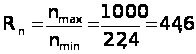
Определяем знаменатель ряда частот вращения шпинделя.
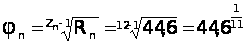
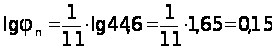
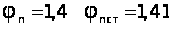
2.1.2 Построение стандартного ряда
По нормали Н11-1 строим стандартный ряд частот вращения шпинделя.
n1 = 22,4 мин-1n7 = 180 мин-1
n2 = 31,5 мин-1n8 = 250 мин-1
n3 = 45 мин-1n9 = 355 мин-1
n4 = 63 мин-1n10 = 500 мин-1
n5 = 90 мин-1n11 = 710 мин-1
n6 = 125 мин-1n12 = 1000 мин-1
2.1.3 Определение функций групповых передач.
Составляем уравнение цепи главного движения
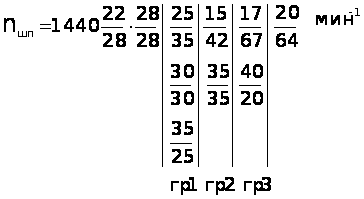
Группа “1”
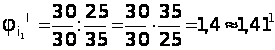
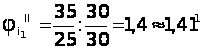
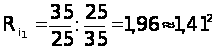
Группа “2”
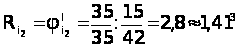
Группа “3”
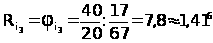
Показатели степени при определении Ri обозначают характеристики этой групповой передачи.
Следовательно - гр “1” основная -“а” с характеристикой Х“а”=2
- гр “2” 1-я переборная -“б” с характеристикой Х“б”=3
- гр “3” 2-я переборная -“в” с характеристикой Х“в”=6
2.1.4 Составление структурной формулы
В коробке скоростей есть приводная передача, два блока двойчатки и тройчатка.
Структурная формула имеет вид:
P”a” P”б” P”в”
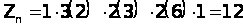
Проверяем структурную формулу на пригодность:
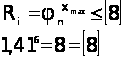
Следовательно, коробка скоростей будет простой конструкции, то есть без переборного механизма.
2.1.5 Построение структурной сетки
|
|
P”a”=3 Х”a”=2 |
P”б”=2 Х”б”=3 |
P”в”=2 Х”в”=6 |
|

| Эл. прив. | I гр”a” | II гр”б” | III гр”в” | IV | V |
Рис 2.1 - Структурная сетка
2.1.6 Определение передаточных отношений
Приводная
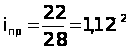
Группа «а»
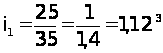
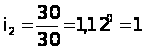
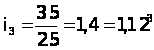
Группа «б»
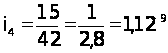
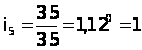
Группа «в»
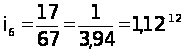
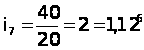
Постоянная
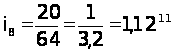
2.1.7 Построение структурного графика
|
|
|
|
2800 | ||
|
|
|
2000 |


|
nэл 1440 |
1400 |
| 1000 | |||||
|
|
710 | ||||
|
|
|
500 | |||
| 355 | |||||
| 250 | |||||
| 180 | |||||
|
|
125 | ||||
| 90 | |||||
| 63 | |||||
| 45 | |||||
| 31,5 | |||||
|
|
22,4 |


| Эл. Прив. | I гр”a” | II гр”б” | III гр”в” | IV | V |
Рис 2.2 - Структурный график
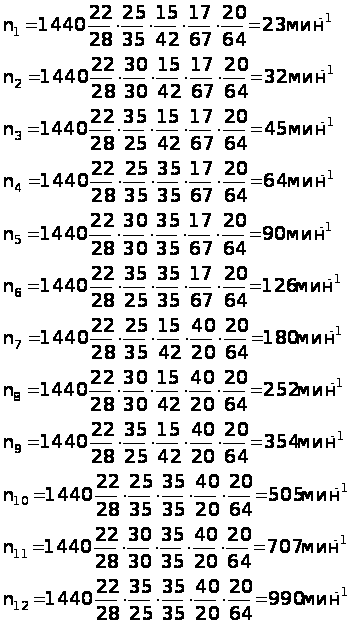
2.1.8 Определение действительных частот вращения шпинделя
2.1.9 Определение действительных отклонений и сравнение с допускаемыми значениями
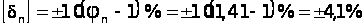
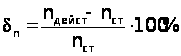
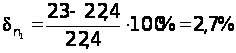
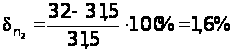
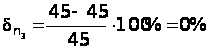
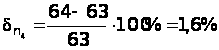
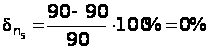
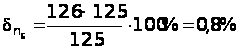
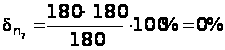
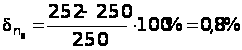
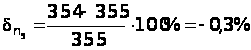
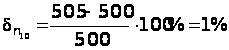
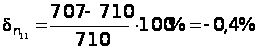
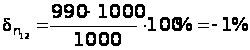
Все отклонения вошли в пределы допустимых значений.
2.2 Кинематический расчет коробки скоростей согласно заданию на модернизацию
2.2.1 Уточнение исходных данных
Определяем знаменатель ряда частот вращения шпинделя.
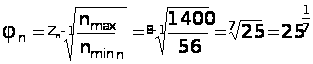
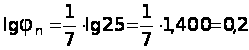
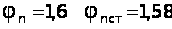
2.2.2 Построение стандартного ряда
По нормали Н11-1 строим стандартный ряд частот вращения шпинделя.
n1 = 56 мин-1n5 = 355 мин-1
n2 = 90 мин-1n6 = 560 мин-1
n3 = 140 мин-1n7 = 900 мин-1
n4 = 224 мин-1n8 = 1400 мин-1
2.2.3 Составление структурной формулы
Расположение групповых передач оставляем, как на базовой модели.
Для
получения
 (восемь
включений)
поменяем блок
тройчатку на
блок двойчатку
в группе “а”.
Структурная формула примет вид:
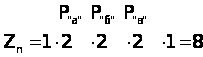
Определяем характеристики групповых передач
Х”a” = P”a” – 1 = 2 - 1 = 1
Х”б” = P”a” (Р”б” - 1) = 2 (2-1) = 2
Х”в” = P”a” P”б” (Р”в” -1) = 2 2 (2-1) = 4
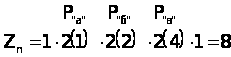
Проверяем структурную формулу на пригодность:
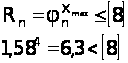
Следовательно, коробка скоростей будет простой конструкции, то есть без переборного механизма.
2.2.4 Построение структурной сетки
|
P”a”=2 Х”a”=1 |
P”б”=2 Х”б”=2 |
P”в”=2 Х”в”=4 |
|||
|
|
|||||
| Эл. Прив. | I гр”a” | II гр”б” | III гр”в” | IV | V |
Рис 2.3 - Структурная сетка
2.2.5 Построение структурного графика
|
|
|
|
|
||
|
|
n мин-1 | ||||
| 1400 | |||||
| 1270 | 900 | ||||
|
|
560 | ||||
|
|
355 | ||||
| 224 | |||||
|
|
140 | ||||
| 90 | |||||
| 56 |


| I гр”a” | II гр”б” | III гр”в” | IV пост. | V |
Рис 2.4 - Структурный график
2.2.6 Определение числа зубьев групповых передач
Группа «а»
SZ=60 (см. базовую модель)
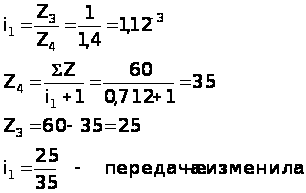
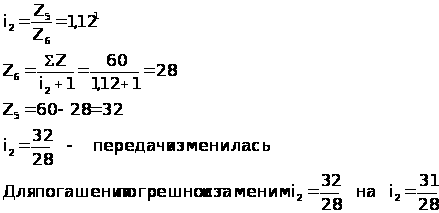 Группа
«б»
SZ=57 (см. базовую модель)
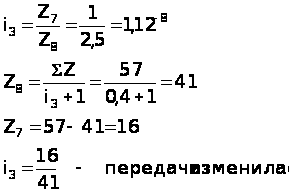
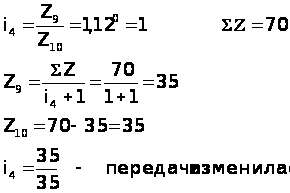
Группа «в»
SZ=84 (см. базовую модель)
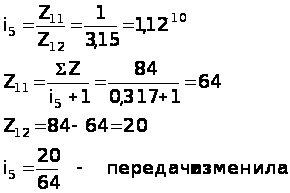
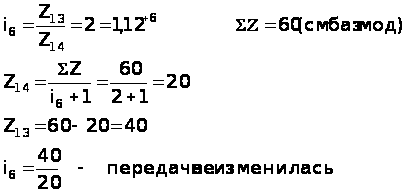
Постоянная
SZ=84 (см. базовую модель)
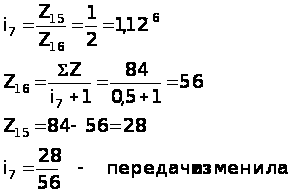
2.2.7 Определение действительных частот вращения шпинделя
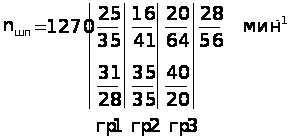
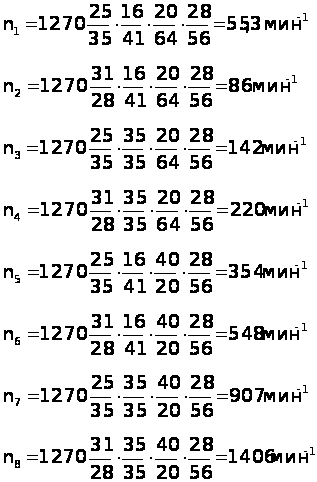
2.2.8 Определение действительных отклонений и сравнение с допускаемыми значениями
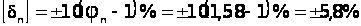
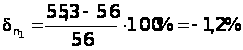
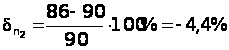
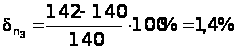
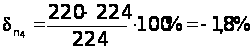
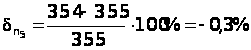
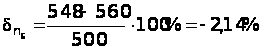
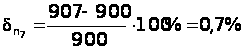
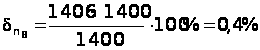
Все отклонения вошли в пределы допустимых значений.
Определение мощности и выбор электродвигателя
2.3.1 Выбор расчетной обработки
Выбираем расчетный диаметр
 ;
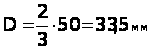
Dmax = 50 мм. (по паспорту)
Расчетное значение диаметра сверла корректируем по ГОСТ 885-64, в соответствии с градацией диаметра спиральных сверл.
Принимаем D = 33 мм.
Материал режущей части сверла Р6М5.
Определяем подачу:S = Cs Ч D0,6 мм/об.
Обрабатываемый материал – медные сплавы.
S = (0,065 … 0,130) Ч D0,6 – для медных сплавов.
S = (0,065 … 0,130) Ч 330,6 = 0,52…1,05 – мм/об.
Корректируем подачу по паспорту станка, принимаем 1 мм/об.
Определяем скорость резания

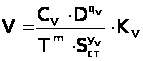 - м/мин
Т = (3…4) Ч D – стойкость инструмента
Т = 99…132 мин, Принимаем Т = 120 мин.
СV = 28,1 (медь) m = 0,125
qV = 0,25 yV = 0,55
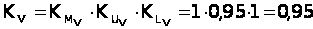

 ( замена
на Р6М5)
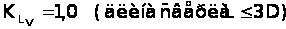
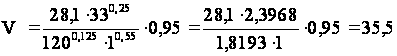 м/мин.
Определяем частоту вращения шпинделя
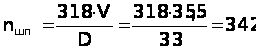 мин-1
Корректируем по графику станка:
nст= 355 мин-1
Определяем действительную скорость
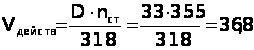 м/мин.
2.3.2 Определение крутящего момента и потребной мощности
Определяем крутящий момент
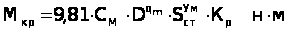
СМ= 0,012; qm = 2; KP = 1 ( медные сплавы )
МКР= 9,81Ч0,012Ч332Ч10,8Ч1 = 128 нЧм
Определяем потребную мощность
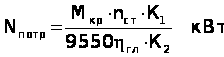
К1 = 1,04 … 1,05 коэфф. учитывающий дополнительные затраты мощности на подачу суппорта.
К2 = 1 … 1,3 коэфф. учитывающий возможность кратковременных перегрузок.
hгл – КПД цепи главного движения
hгл = hприв.пер. Чhхмуфты Чhузуб.пер Чhzподшип.
hгл = 0,98 Ч 0,99 Ч 0,9855 Ч 0,99512 = 0,83
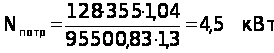
Принимаем электродвигатель асинхронный 4А100L4
ГОСТ 19523-81
N = 5,5 кВт;nэл.дв.=1430 мин-1
2.4 Расчет приводной передачи
Приводная передача связывает вал электродвигателя с первым валом коробки скоростей.
2.4.1 Кинематический расчет приводной передачи
Приводная передача зубчатая.
Определяем передаточное отношение приводной передачи.
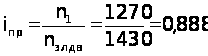
SZ=50 (см. базовую модель)
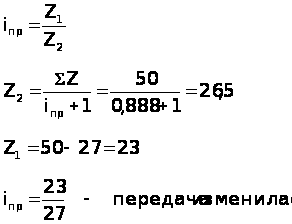
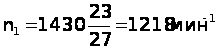
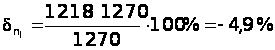
Для погашения погрешности изменим
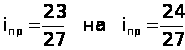 ,
тогда
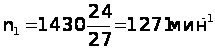
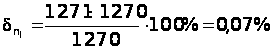
На такое же число кол-во процентов изменятся все отклонения на шпинделе, но они не выйдут за пределы допускаемых значений.
2.4.2 Силовой проверочный расчет приводной передачи
Передачи коробки скоростей закрытые, расчет ведем по методике расчета цилиндрических зубчатых передач по ГОСТ 21354-78.
Зубчатые передачи проверяют на контактную выносливость зуба и на выносливость при изгибе по формулам:
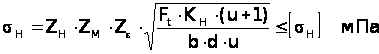
ZH = 1,76 ( при a = 20°; b = 0° ) – коэффициент учитывающий форму сопряженных поверхностей зуба.
ZM = 274 ( для стальных колес) - коэффициент учитывающий механические свойства материала сопряженных колес.
Ze = 0,9 ( при a = 20°; b = 0° ) - коэффициент учитывающий суммарную длину контактных линий.
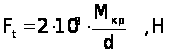 –
расчетная
окружная сила
d = m Ч Z – диаметр делительной окружности
m – модуль зубчатого колеса
МКР – крутящий момент на рассчитываемом валу
КН – коэффициент нагрузки
КН = КНa Ч КНb Ч КНv
КНa = 1 ( прямозубые колеса ) – коэффициент, учитывающий распределение нагрузки между зубьями.
КНb - коэффициент, учитывающий неравномерность распределения нагрузки по ширине венца, выбирается по таблице (конспект).
КНv – динамический коэффициент, зависящий от окружной скорости, степени точности, твердости поверхности.
b – ширина венца зубчатого колеса
 - передаточное
число
Формула для проверки передач на выносливость при изгибе:
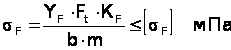
YF – коэффициент формы зуба, выбирается по таблице (конспект).
KF - коэффициент нагрузки
КF = КFb Ч КFv
КFb - коэффициент, учитывающий неравномерность распределения нагрузки по длине зуба.
КFv – динамический коэффициент.
КFv = 2КHv – 1 при НВ < 350
Рассчитываем
передачу

Рассчитываемое колесо Z = 24 b = 15мм, m = 2,5 мм
расположение консольное.
Степень точности 7С, НВ < 350
Диаметр делительной окружности d = m Ч Z = 2,5 Ч 24 = 60 мм
Крутящий момент: