Модернизация коробки скоростей станка
[sсм] = 150 МПа – допускаемое напряжение на смятие.
Вал I
Шпонка сегментная 14 х 9 х 45 ГОСТ 23360-78
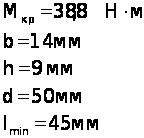
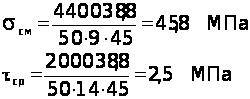
Вал III
Шпонка 10 х 8 х 45 ГОСТ 23360-78
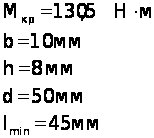
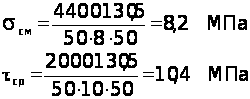
Все расчеты удовлетворяют требованиям.
2.12 Расчет норм точности зубчатого колеса
Рассчитываем нормы точности для:
Z = 28m = 3,5 ммb = 20 ммd = m Ч Z = 98 мм
Определяем длину общей нормали
W = WI Ч m - мм
W1 - длина общей нормали при m = 1
WI = 10,7246 мм
W = 10,7246 Ч 3,5 = 37,5 мм
Определяем допуск на радиальное биение
Fr =0,04 мм [1] табл.24
Определяем допуск на колебание длинны общей нормали
Vw= 0,024 мм
Определяем допуск на колебание измерительного межосевого расстояния
FiII = 0,058 мм/об. fiII = 0,022 мм/зуб[1] табл.24,26
Определяем допуск на направление зуба
Fb = ±0,012 мм [1] табл.29
Определяем верхнее отклонение
AWm = 0,065 мм (I слагаемое)[1] табл.31
AWm = 0,009 мм (II слагаемое)[1] табл.32
Верхнее отклонение = 0,065 + 0,009 = 0,074 мм
Определяем допуск на среднюю длину общей нормали
TWm = 0,048 мм [1] табл.33
Нижнее отклонение = 0,074 + 0,048 = 0,122 мм
Длина
общей нормали
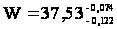
3. Технологическая часть
3.1 Описание детали. Анализ технологичности
Колесо зубчатое предназначено для передачи крутящего момента и вращательного движения с одного вала на другой. Применяется в коробках скоростей, подач и редукторах.
Колесо зубчатое представляет собой тело вращения, на поверхности большего диаметра нарезаны 28 зубьев модулем 3,5 мм, степенью точности 7-С, левый торец без ступицы. Центральное отверстие простой формы и имеет 8 шлицев d6 x 32H7 x 38H12 x 6F10. Поверхности зубьев закруглены.. Рабочие поверхности зубьев проходят термическую обработку, закалку ТВЧ до твердости 40...52 HRC, и цементацию 52... 56 HRC.
Материал детали и его свойства
Колесо зубчатое выполняется из материала сталь 12ХН3А ГОСТ 4543-71. Это легированная конструкционная сталь, применяется для деталей средних размеров с твердой износоустойчивой поверхностью при достаточно прочной вязкой сердцевине, работающей при больших скоростях и средних давлениях. Из этой стали рекомендуется изготовлять зубчатые колеса, кулачковые муфты, втулки, плунжеры, копиры, шлицевые валы и т.п.
Таблица 3.1 - Химический состав стали 12ХН3А
| Марка | Содержание элементов, % | |||||
| Углерод | Марганец | Кремний | Хром | Никель | Другие элементы | |
| 12ХН3А | 0,37... 0,43 | 0,5... 0,8 | 0,17... 0,37 | 0,7-1,0 | 1,0 | - |
Таблица 3.2 - Механические свойства стали 12ХН3А
| Относительное сужение ψ, % | Предел текучести σт, МПа | Предел прочности σв, Мпа | Относительное удлинение δ, % | Ударная вязкость кГс*м/см2 | Твердость НВ, не более МПа |
| 45 | 784 | 981 | 10 | 6 | 2820 |
| Не менее | |||||
Определение массы детали производится путем разделения детали на простые геометрические фигуры и суммированием масс составляющих фигур:
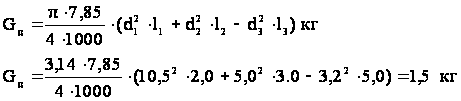
Анализ технологичности детали
Деталь «Колесо зубчатое» соответствует следующим требованиям технологичности согласно ГОСТ 14.204-73:
конструкция детали состоит из стандартных и унифицированных конструктивных элементов;
деталь изготовляется из стандартной и унифицированной заготовки;
размеры и поверхности детали имеют оптимальные степень точности и шероховатости;
физико-химические и механические свойства материала, жесткость детали, ее форма и размеры соответствуют технологии изготовления;
показатели базовой поверхности (центральное отверстие Ш32Н7, Rа=0,8 мкм) обеспечивают точность установки, обработки и контроля;
конструкция детали обеспечивает возможность применения типовых и стандартных технологических процессов и изготовления;
Таблица 3.3 - Количественная оценка технологичности конструкции детали
| Номера поверхностей |
Точность ( квалитет ) |
Шероховатость Класс (Ra) | Унификация элементов |
| 1 | 14 | 6 (1,2) | |
| 2 | 14 | 4 (6,3) | Фаска |
| 3 | 9 | 5 (3,2) | |
| 4 | 14 | 4 (6,3) | Фаска |
| 5 | 14 | 4 (6,3) | |
| 6 | 14 | 4 (6,3) | |
| 7 | 14 | 4 (6,3) | Фаска |
| 9,11 | 14 | 4 (6,3) | 2 фаски |
| 10 | 7 | 7 (0,8) | |
| 12-19 | 9 | 6 (1,6) | 8 шлицев |
| 8 | 14 | 6 (1,6) | Фаски |
| 48-76 | 14 | 4 (6,3) | 29 закруглений |
| 20-47 | 7 – С | 7 (0,8) | 28 зубьев |
| Всего: 76 | Из них унифицированных - 70 | ||
Коэффициент унификации элементов:
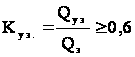
где: Qу.э - количество унифицированных элементов;
Qэ – общее количество элементов;
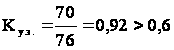 ,
следовательно по коэффициенту унификации деталь технологична.
Коэффициент
точности:
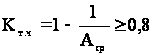 ,
где: Аср
– средний квалитет
точности детали;
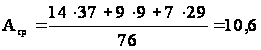 ,
тогда
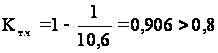 ,
следовательно по коэффициенту унификации деталь технологична.
Коэффициент шероховатости:
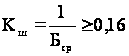 ,
где: Бср – средний класс шероховатости;
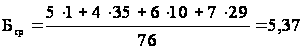 ,
тогда
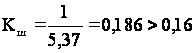 ,
следовательно по коэффициенту унификации деталь технологична.
3.2 Выбор типа производства
Для предварительного определения типа производства можно использовать годовой объем выпуска и массу детали. По таблице 3.1, тип производства определен как среднесерийный.
Среднесерийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися порциями, и сравнительно большим объемом выпуска, чем в единичном типе производства. При серийном типе производства используются универсальные станки, оснащенные как специальными, так и универсальными, а также универсально-сборными приспособлениями, что позволяет снизить трудоемкость и себестоимость изготовления изделия. В серийном производстве технологический процесс изготовления изделия преимущественно дифференцирован, то есть расчленен на отдельные, самостоятельные операции, выполняемые на определенных станках.
При серийном производстве обычно применяют универсальные, специализированные агрегатные станки, а так же станки с ЧПУ. При выборе технологического оборудования специального или специализированного, дорогостоящего приспособления или вспомогательного приспособления и инструмента необходимо производить расчеты затрат и сроков окупаемости, а так же ожидаемый экономический эффект от использования оборудования и технологического оснащения.
При среднесерийном производстве запуск изделий производится порциями с определенной периодичностью.
Количество деталей в партии для одновременного запуска можно определить упрощенным способом:
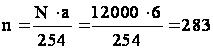 шт
где: N = 12000 – годовая программа выпуска;
а = 6 – периодичность запаса в днях.
Принимаем n=300 шт, что кратно годовой программе.
3.3 Технические условия на деталь и методы их обеспечения
| Техническое условие | Метод обеспечения | Метод контроля |
| 0,04 А | Шлифованием при установке на оправке | Индикатором на оправке ИЧ-10 |
| 0,025 А | Шлифованием на плоскошлифовальном станке | Индикатором на плите |
| Номер поверхности | Квалитет | Параметр шероховатости | Метод получения |
| 2,4,5,6,7 | 14 | 6,3 | Точение |
| 3 | 9 | 3,2 | Протачивание черновое и чистовое |
| 1,8 | 14 | 1,6 | Точение черновое и чистовое, шлифование |
| 10 | 7 | 0,8 | Растачивание, протягивание, шлифование |
| 12-19 | 9 | 1,6 | Протягивание |
| 9,11 | 14 | 6,3 | Растачивание |
| 48-76 | 14 | 6,3 | Зубозакругление |
| 20-47 | 7 - С | 0,8 | Зубофрезерование, зубошлифование |
3.4 Выбор и обоснование метода получения заготовки
Учитывая конфигурацию детали и тип производства наиболее целесообразными методами получения заготовки являются:
прокат гарячекатанный;
поковка штампованная
3.4.1 Заготовка из проката
Выбираем диаметр проката по максимальному диаметру и длине детали:
Dmax = 105 мм; Ld = 50 мм
Припуск на обработку наружных цилиндрических поверхностей выбираем по табл.3.13. с.41[*]
2Z = 5 мм
Расчетный диаметр проката:
Dрасч = Dmax + 2Z = 105 + 5 = 110 мм
По ГОСТ 2590-88 принимаем диаметр проката
Dпр = 110 мм
Припуск на чистовое подрезание торцев по табл.3.12, с.40 [*]
2Z = 2 + 2 мм
Длинна заготовки
Lзаг = Ld + 2Z = 50 + 4 = 54 мм
Масса заготовки из проката
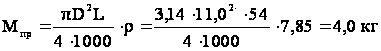
Коэффициент использования материала
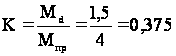
Стоимость заготовки из проката
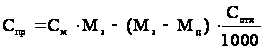 ,
где См = 280 грн. – стоимость 1 т проката;
Сотх = 90 грн. – стоимость 1 т металлоотходов.
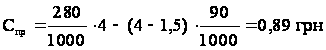
Норма расхода материала на одну деталь
Нрасх = Мпр Ч (100+ 4) Ч 100% =4 Ч1,04 = 4,16 кг
3.4.2 Заготовка штамповка
Расчет производим по ГОСТ 7505-89
Масса поковки расчетная
Мпок = Мдет Ч К = 1,5 Ч1,6 = 2,4 кг,
где К=1,5...1,8 с.31
Класс точности [табл.19,с.28] – Т2
Группа стали [табл.1,с.8] – М2
Степень сложности определяем, вычисляя отношение массы поковки расчетной к массе описывающей фигуры (массы проката):
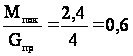
что соответствует степени сложности С1.
Исходный индекс поковки на с.10 по номограмме получается – 8.
Определяем припуски на обработку в таблице.
Таблица 3.4 - Припуски на обработку
| Размеры детали, мм | Шероховатость, Ra, мкм | Общий припуск на обработку, мм | Размеры заготовки с отклонениями, мм |
| Ш105h9 | 3,2 | 2(1,4+0,3+0,2)=3,8 |
Ш
108,8 прин. Ш
|
| Ш50h14 | 6,3 | 2(1,3+0,3+0,2)=3,6 |
Ш
53,6 прин. Ш
|
|
Линейные размеры |
|||
| 50h14 | 1,6 | 2(1,4+0,3+0,2)=3,8 |
53,8
прин.
|
| 20h14 | 1,6/6,3 |
(1,1+0,3+0,2)+ (0,9+0,2-0,2)=3,3 |
23,3
прин.
|


Расчет массы поковки
Разбиваем поковку на простые геометрические фигуры
Определяем массу поковки
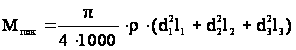 кг
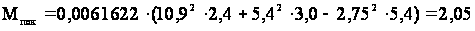 кг
 Принимаем
технологические
потери при
горячей объемной
штамповке
равными 10% от
массы поковки,
определяем
норму расхода
материала на
одну деталь.
Нрасх=Мпок Ч (100+10)/100 = 2,05 Ч (100+10)/100 = 2,25 кг
Коэффициент использования материала
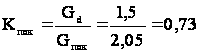
Стоимость заготовки штамповки:
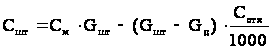
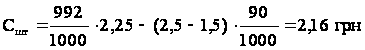
Себестоимость поковки штампованной выше, чем заготовки из проката. Однако при использовании проката значительно увеличивается трудоемкость черновых операций. Установлено, что при разнице коэффициентов использования материалов выше 0,15 целесообразно применение штамповки.
Для данной детали Кпок - Кпр = 0,73 – 0,375 =0,355
Следовательно, в качестве заготовки используем поковку штампованную.
3.5 Разработка проектного технологического процесса с применением станков с ЧПУ
005.Токарная с ЧПУ
Точить поверхности 8; 6; 5 начерно
Точить поверхности 8; 7; 6; 5; 4
Расточить фаску 9
010.Токарная с ЧПУ
Точить поверхность 1; 3; начерно
Точить поверхности 1; 2; 3; начерно
Расточить отверстие 10 начисто, фаску 11
Горизонтально-протяжная
1. Протянуть отв.10, шлицы 12-19
020.Зубофрезерная
1. Фрезеровать зубья 20-47
025.Зубозакругловочная
1. Закруглить зубья 48-76
030.Термическая
035.Внутришлифовальная
1. Шлифовать отв.10, торец 8
040.Плоскошлифовальная
1. Шлифовать торец 1
045.Зубошлифовальная
1. Шлифовать зубья 20-47
050.Контрольная
Принимаем для изготовления детали «Колесо зубчатое» технологический процесс с применением ЧПУ, как наиболее перспективный.
3.5.1 Обоснование выбора баз
| Номер операции | Наименование операции | Базирование |
| 005 | Токарная с ЧПУ | В патроне по цилиндрической поверхности 3, торцу 1 |
| 010 | Токарная с ЧПУ | В патроне по цилиндрической поверхности 6, торцу 8 |
| 015 | Горизонтально-протяжная | На опоре сферической по торцу 8 |
| 020 | Зубофрезерная | На оправке по отв.10 и торцу 1 |
| 025 | Зубозакругловочная | На оправке по отв.10 и торцу 1 |
| 035 | Внутришлифовальная | В патроне по делительному диаметру и торцу 1 |
| 040 | Плоскошлифовальная | На магнитной плите по торцу 8 |
| 045 | Зубошлифовальная | На оправке по отв.10 и торцу 1 |
3.5.2 Выбор технологического оснащения
| Номер операции | Наименование операции | Оборудование | Приспособление |
Режущий инструмент |
Мерительный инструмент |
| 005 |
3808 Токарная с ЧПУ |
381021 16К20Ф3 |
396112 Патрон 7100-0007 ГОСТ 2675-80 |
392191 Резец 2302-0311 Т15К6 ГОСТ 21151-75 392192 Резец 2101-0647 Т30К4 ГОСТ 20872-80 392193 Резец 2145-0551 Т15К6 ГОСТ 20874-80 |
393120 Калибр-скоба 8113-0144 ГОСТ 18362-73 393610 Шаблон линейный И01.00.000 393111 Калибр-пробка И02.00.000 |
| 010 |
3808 Токарная с ЧПУ |
381021 16К20Ф3 |
396112 Патрон 7100-0009 ГОСТ 2675-80 |
392191 Резец 2302-0311 Т15К6 ГОСТ 21151-75 392192 Резец 2101-0647 Т30К4 ГОСТ 20872-80 392193 Резец 2145-0551 Т15К6 ГОСТ 20874-80 |
393120 Калибр-скоба 8118-0015h14 ГОСТ 2216-84 393610 Шаблон линейный И03.00.000 393111 Калибр-пробка И04.00.000 |
| 015 |
4180 Горизонтально-протяжная |
381756 7Б510 |
392870 Адаптер АВ 2871 |
392330 Протяжка 2402-2187 Р6М5 ГОСТ 25971-83 |
393182 Калибр-пробка 8311-0437 Н7 ГОСТ 24960-81 |
| 020 |
4153 Зубофрезерная |
381572 53А50 |
392800 Оправка 7150- 0368 ГОСТ 18437-73 |
391814 Фреза 2510-4074 Р6М5 ГОСТ 9324-80 |
394520 Зубомер ГОСТ 5368-81 |
| 025 |
4156 Зубозакругловочная |
381575 5Н580 |
392800 Оправка 7150- 0368 ГОСТ 18437-73 |
391820 Фреза 2223-0129 Р6М5 ГОСТ 17026-71 |
393612 Шаблон радиусный И05.00.000 |
| 035 |
4132 Внутришлифовальная |
381312 3К228В |
396112 Патрон 7100-0007В ГОСТ 2675-80 |
397110 Круг 5 20х26х10 23А16СТ15К8 35 м/сек Акл. 1 ГОСТ 2424-83 |
393112 Калибр-пробка 8311-0437 Н7 ГОСТ 24960-81 |
| 040 |
4133 Плоскошлифовальная |
381313 3Л722 |
396100 Плита 7208-0019 ГОСТ 16528-81 |
397112 Круг 1 450х125х250 14А25ПСМ27К1 35 м/сек Акл. 1 ГОСТ 2424-83 |
393610 Шаблон линейный И06.00.000 |
| 045 |
4151 Зубошлифовальная |
381561 5В833 |
396100 Оправка 7150-0450 ГОСТ 18438-73 |
397735 Круг червячный 400х40х127 44А12СМ19К 35 м/сек Акл. 2 ГОСТ 2424-83 |
394500 Прибор ГОСТ 9776-82 |
3.6 Разработка операционного технологического процесса
3.6.1 Определение операционных процессови межоперационных размеров
| Последовательность обработки | Квалитет | Шероховатость, Rа мкм | Припуск на обработку, мм | Размер с отклонениями, мм |
|
поверхность 3 Ш105h9 |
||||
| Заготовка | Т3 | 50 | 4,0 |
Ш |
| Точение черновое | h14 | 12,5 | 3,0 | Ш106 |
| Точение чистовое | h9 | 3,2 | 1,0 | Ш105h9 |
|
поверхность 6 Ш50h14 |
||||
| Заготовка | T3 | 50 | 4,0 |
Ш |
| Точение черновое | h14 | 12,5 | 3,0 | Ш51h14 |
| Точение чистовое | h14 | 6,3 | 1,0 | Ш51h14 |
|
отверстие 32H7 |
||||
| Заготовка | T3 | v | 4,5 | Ш27,5H14(+0,52) |
| Растачивание | H11 | 3,2 | 3,5 | Ш31H11(+0,13) |
| Протягивание | H7 | 1,6 | 0,6 | Ш31,6H7(+0,021) |
| Шлифование | H7 | 0,8 | 0,4 | Ш32H7(+0,021) |
|
р-р 50h14 |
||||
| Заготовка | T3 | 50 | 4 |
|
| Точение черновое | h14 | 6,3 | 2,6 | 51,4 |
| Точение чистовое | h14 | 1,6 | 1,0 | 50,4 |
| Шлифование | h14 | 0,8 | 0,4 | 50h14 |


3.6.2 Определение режимов резанья, норм времени и расценок
3.6.2.1 Определение режимов резанья, норм времени для операции 005 Токарной с ЧПУ
Операция выполняется на станке 16К20Ф3.
Паспортные данные станка:
Частота вращения шпинделя, об/мин:
10; 18; 25; 35,5; 50; 71; 100; 140; 180; 200; 250
280; 355; 500; 560; 710; 800; 1000; 1400; 2000.
Диапазон подач, мм/мин: по оси Х – 0,05... 2800
по оси Z – 0,1... 5600
Наибольшая сила, допускаемая механизмом подач:
продольной – 8000 Н;
поперечной – 3600 Н.
Мощность привода главного движения - 11 кВт
Инструмент – резец упорный с сечением державки 25х25 мм со сменной пластиной толщиной 6,4 мм. Материал Т15К6. Углы в плане φ = 92є; φ1 = 5є. Стойкость Т=30 мин. Радиус вершины резца rв = 1 мм.
Глубина резанья:
t6,5 = 1,5 мм; t8 = 1,3 мм;
Определяем подачу [ к 3 стр.38 ]
S8,6 = 0,45 мм/обS5 = 0,73 мм/об
Поправочные коэффициенты [к 53 стр.143]
КSn = 1; КSд = 1; КSh = 1; КSм = 0,7;
КSу = 1,2; КSп = 0,8; КSр = 1; КSj = 1;
S = 0,73 Ч 0,7 Ч 1,2 Ч 0,8 = 0,49 мм/об
Проверяем по составляющим силы резанья
Рх = 750 H Ру = 270 H [к.32 стр.98]
что значительно меньше допускаемых
РХ.доп = 8000 H РY.доп = 3600 H
Определяем скорость резанья
V = 146 м/мин [к.21 стр.74]
Поправочные коэффициенты [к.23 стр.82]
КVn = 1,1; КVс = 1; КVo = 1; КVj = 1;
КVм = 0,6; КVр = 1; КVт = 1; КVж = 1; V = 146 Ч 1,1 Ч 0,6 = 96,4 м/мин
Определяем частоту вращения шпинделя
для поверхности 5
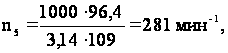
принимаем ncт= 250 об/мин,
для поверхности 6,8
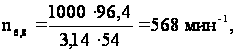
принимаем ncт=500 об/мин,
Тогда фактическая скорость резанья
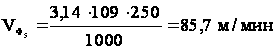
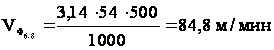
Проверяем по требуемой мощности [к.21.с.74]
Nт = 6,5 кВт
Получаем
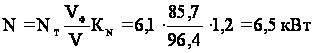 ,
что равно мощности привода.
Минутная подача
SМ5 = 0,49 Ч 250 = 122,5 мм/мин
SМ6,8 = 0,49 Ч 500 = 245 мм/мин
Переход 2. Точение чистовое
Инструмент – резец контурный с сечением державки 25х25 мм со сменной пластиной толщиной 6,4 мм. Материал Т30К4. Углы в плане φ = 93є φ1 = 32є. Стойкость Т=30 мин. Радиус вершины резца rв =1 мм.
Глубина резанья:
t = 0,5 мм;
Определяем подачу [к.6 стр.46]
S = 0,25 мм/об
Поправочные коэффициенты [к 53 стр.143]
КSn = 1; КSд = 1; КSh = 1; КSм = 0,7;
КSу = 1,2; КSп = 0,8;КSр = 1; КSj = 1;
S = 0,25 Ч 0,7 Ч 1,2 Ч 1 = 0,21 мм/об
Определяем скорость резанья
V = 308 м/мин [ к.22 стр.81]
Поправочные коэффициенты
КVn = 0,8; КVс = 1; КVo = 1; КVj = 1;
КVм = 0,6; КVр = 0,95; КVт = 1; КVж = 1; V = 308 Ч 0,8 Ч 0,6 Ч 0,95 = 140,4 м/мин
Определяем частоту вращения шпинделя
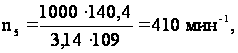
принимаем ncт=500 об/мин,
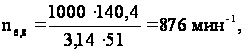
принимаем ncт=1000 об/мин,
Тогда фактическая скорость резанья
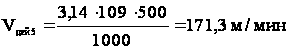
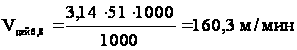
Минутная подача
Sм5 = 0,21 Ч 500 = 105 мм/мин
Sм6,8 = 0,21 Ч 1000 = 210 мм/мин
Переход 3. Растачивание фаски
Глубина резанья - t = 1,6 мм;
Определяем подачу [к.16 стр.62]
S=0,66 мм/об
Поправочные коэффициенты [к 11 стр.62]
КSn = 1; КSd = 0,62; КSм = 0,7;
КSу = 1,15; КSр = 1; КSo = 1;
S = 0,66 Ч 0,7 Ч 1,15 Ч 0,62 = 0,33 мм/об
Определяем скорость резанья
V = 121 м/мин [ к.21 стр.76]
Поправочные коэффициенты [ к.23 стр.82]
КVн = 1,1; КVс = 1; КVo = 1; КVj = 1;
КVм = 0,6; КVр = 1; КVт = 1; КVж = 1; V = 121 Ч 1,1 Ч 0,6 = 79,8 м/мин
Определяем частоту вращения шпинделя
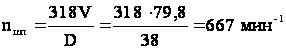
принимаем ncт=630 об/мин,
Тогда фактическая скорость резанья
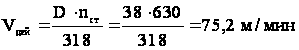
Минутная подача
Sм6 = 0,33 Ч 630 = 208 мм/мин
Определяем основное время
 мин.
L = l + l1 + l2
где l – длинна обрабатываемой поверхности
l1 + l2 - врезание и перебег инструмента
Переход 1.
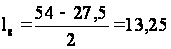 мм
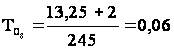 мин.
 мм
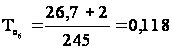 мин.
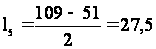 мм
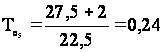 мин.
Переход 2.
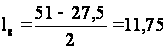 мм
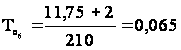 мин.
 мм
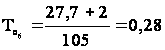 мин.
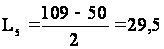 мм
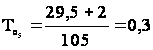 мин.
Переход 3.
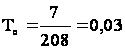 мин.
Суммарное основное время автоматической работы станка:
ΣТо = 0,006 + 0,118 + 0,24 + 0,065 + 0,28 + 0,3 + 0,03=1,093 мин
Определяем время автоматического цикла (время автоматической работы станка по программе)
Тц.а = ΣТо + Тм.в,
Тц.а - время автоматической работы станка
Тм.в – машинно-вспомогательное время [прил.46]
Тм.в = 1,46 мин
Тц.а = 1,093 + 1,46 = 2,55 мин
Вспомогательное время на установку и снятие детали
Туст = 0,17 мин [к.3, стр.52]
Время связанное с операцией
Топ = 0,18 мин [к.14, стр.79]
Время на контрольные измерения
Тизм = 0,08 + 0,06 + 0,05 + 0,06 = 0,25 мин [к.15, стр.80]
Суммарное
Тв = 0,17 + 0,18 + 0,25 = 0,60 мин
Время на оргтехобслуживание и отдых [к.16, стр.90]
атех + аорг + аотл = 8%
Штучное время
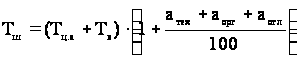 ,
мин
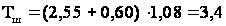 мин
Подготовительно-заготовительное время [к.21, стр.96]
- на получение документации и оснастки 9 мин
- на ознакомление с чертежом 2 мин
- инструктаж мастера 2 мин
- установка патрона 4 мин
- установка кулачков 8 мин
- установка инструмента 0,8Ч3=2,4 мин
- ввод программы с пульта 0,4Ч12=4,8 мин
- настройка подачи СОЖ 0,1 мин
- на пробную обработку детали Тца + 9,211,7 мин
Тпз = 9 + 2 + 2 + 4 + 8 + 2,4 + 4,8 + 0,1 + 11,7 = 44 мин
Штучно калькуляционное время
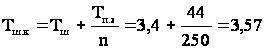 ,
мин
Часовая тарифная ставка рабочего-станочника 3 разряда составляет 97 коп.
Расценка на операцию
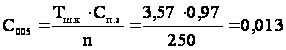 грн
3.6.2.2 Определение режимов резанья, норм времени и расценок для операции
020 Зубофрезерная
Операция выполняется на станке 53А50.
Паспортные данные станка:
Наибольший наружный диаметр колеса - 500 мм
Наибольший модуль нарезаемого колеса - 8 мм
Мощность двигателя - 8 кВт
КПД станка - 0,65
Частота вращения шпинделя, об/мин:
40; 50; 63; 80; 100; 125; 160; 200; 240; 315; 405
Вертикальные подачи суппорта за один оборот заготовки, мм/об:
0,75; 0,92; 1,1; 1,4; 1,7; 2,0; 2,2; 2,5; 2,8; 3,1; 3,4; 3,7; 4,0; 5,1; 6,2; 7,5
Радиальные подачи, мм/об:
0,22; 0,27; 0,33; 0,4; 0,48; 0,55; 0,66; 0,75; 0,84; 1,0; 1,2; 1,53; 1,8; 2,25
Режущий инструмент: червячная модульная фреза, цельная, двухзаходовая.
Материал фрезы Р6М5.
Модуль фрезы mфр=3,5 мм, наружный диаметр Дфр= 65 мм,
число зубьев Zфр=10.
Период стойкости Т=240 мин.
Нарезаем на колесе 28 зубьев m=3,5 мм, ширина венца в=20 мм. Для повышения производительности труда одновременно обрабатываются два колеса.
Глубина резанья
t = h = 2,2m = 2,2 Ч 3,5 = 7,7 мм
Подача на один оборот колеса [к.3,стр.27]
S = 2,0... 2,4 мм/об
Поправочные коэффициенты
КSm = 0,7; КSβ = 1
Тогда S = 2,4 Ч 0,7 = 1,68 мм/об
Корректируем по паспорту станка Sст=1,7 мм/об
Определяем скорость резанья [ к.5,стр.30 ]