Модернизация коробки скоростей станка
v = 34 м/мин (найдено интерполированием)
Поправочные коэффициенты
КVM = 0,6; КVβ = 1; КVω = 1;
Тогда v = 34 Ч 0,6 = 20,4 м/мин
Частота вращения фрезы
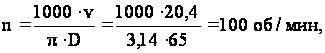
Корректируем nст = 100 об/мин
Vф=20 м/мин
Мощность, затрачиваемая на резанье [ к.5 стр.30 ]
Nрез = 1,6 кВт
Мощность привода станка
Nшп = Nd Ч η = 7,5 Ч 0,65 = 4,9 кВт
Nрез < Nшп, значит, обработка возможна.
Основное время
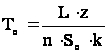 мин.
где L – длинна прохода фрезы L = b + l1
l1 - врезание и перебег, по примеру 4, [cтр.168]
l1 = 34 мм
L = 2в + l1 = 2 Ч 20 + 34 = 74 мм
Время на две детали
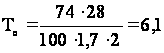 мин
Основное время на одну деталь
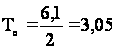 мин
Вспомогательное время [к.7,с.40; к.63,с.152] на установку и снятие двух деталей Тв.уст = 0,57 мин, время на операцию для двух деталей Тв.оп = 0,68 мин, время на контрольное измерение перекрываемое основным
Тв.2 = 0,57 + 0,68 = 1,25 мин, на одну деталь
Тв. = 1,25/2 = 0,63 мин,
Время на оргтехобслуживание [к.84, стр.154]
атех + аобс = 4,5%
Время отдыха и личных потребностей [к.88, стр.202]
аотл = 4%
Штучное время
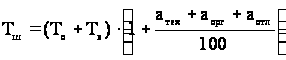 ,
мин
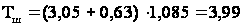 мин
Тпз = 30 + 3 + 7 = 40 мин
Штучно калькуляционное время
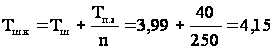 ,
мин
Часовая тарифная ставка рабочего-станочника 4 разряда составляет 1,09 грн.
Расценка на операцию
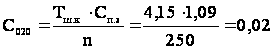 грн
3.6.2.3 Определение режимов резанья, норм времени и расценок на операцию
045 Зубошлифовальная
Операция выполняется на станке 5В833.
Паспортные данные станка:
Диаметр обрабатываемого колеса - 40... 320 мм
Модуль обрабатываемого колеса - 0,5... 4 мм
Наибольшая длинна шлифуемого зуба - 150 мм
Число зубьев обрабатываемого колеса - 12... 200
Частота вращения шлифовального круга - 1500 об/мин:
Вертикальная подача суппорта - 3,78... 165 мм/мин
Радиальная подача шпиндельной бабки за один ход - 0,02... 0,08
Мощность двигателя главного движения - 4 кВт
Шлифуются 28 зубьев зубчатого колеса, модулем m = 3,5 мм.
Ширина зубчатого венца в=20 мм.
Степень точности 7-С, шероховатость Ra=0,8 мкм.
После закалки.
Инструмент – шлифовальный круг червячный, двухзаходовый.
Определяем припуск на шлифование [табл.26,с.607]
a = 0,15... 0,25 мм, принимаем
a = 0,2 мм,
Полная величина радиального врезания
Р = 1,462 Ч а = 1,462 Ч 0,2 = 0,29 мм
При черновом шлифовании удаляется 80% припуска, остальное – при чистовом.
hчерн = 0,29 Ч 0,8 = 0,23 мм
hчист = 0,29 - 0,23 = 0,06 мм
Радиальная подача круга:
черновое -Sр.черн = 0,05... 0,08 мм/раб. ход
принимаем Sр.черн = 0,08 мм/раб. ход
чистовое-Sр.чист = 0,01... 0,02 мм/раб. ход
принимаем Sр.чист = 0,02 мм/раб. ход
Вертикальная подача круга:
черновое -Sв.черн = 1,5... 3,0 мм/об
принимаем Sв.черн = 3,0 мм/об
чистовое-Sв.чист = 0,2... 0,3 мм/об
принимаем Sр.чист = 0,3 мм/об
Количество проходов:
при черновом шлифовании
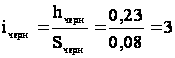 прохода
при чистовом шлифовании
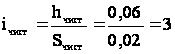 прохода
Длинна рабочего хода суппорта
L = в + (2... 3) мм
L = 20 + 3 = 23 мм
Основное время
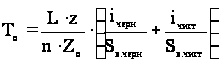 мин,
где Z – число зубьев колеса, Z = 28
Z0 - число зубьев круга, Z0 = 2
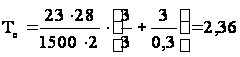
 мин.
Вспомогательное время: на установку и снятие детали Тв.уст = 0,42 мин, время на операцию Тв.оп = 0,8 мин, время на контрольное измерение перекрываемое основным
Тв = 0,42 + 0,8 = 1,22 мин,
Время на обслуживание рабочего места
аобс = 12%
Время отдыха и личных потребностей
аотл = 4%
Штучное время
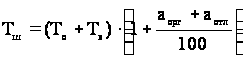 ,
мин
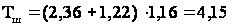 мин
Подготовительно-заключительное время
Тпз = 19 + 4 + 5 = 28 мин
Штучно калькуляционное время
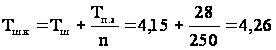 ,
мин
Часовая тарифная ставка рабочего-станочника 4 разряда
составляет 1,21 грн.
Расценка на операцию
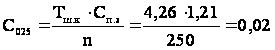 грн
3.6.3 Техника безопасности при работе на сверлильных станках
Перед началом работы на сверлильных станках
Ознакомиться с предстоящей работой, проверить наличие и исправность инструментов и приспособлений, расположить чертежи и техническую документацию удобно для пользования положении.
Убрать со станка все посторонние предметы.
Осмотреть заготовки и проверить наличие внешних дефектов.
Проверить исправность станка и достаточность освещения, наличие и исправность ограждений, заземлений, тисков и кондукторов.
Убедиться в надёжности действия приспособлений для пуска и остановки станка и прочности фиксации рукояток для включения и переключения.
Проверить исправность устройств вертикально – сверлильных и радиально – сверлильных станков, предупреждающих самовольное опускание траверсы, хобота, кронштейна.
Наметить места для складирования обработанных и необработанных деталей.
При наличие неисправностей в станке или инструменте к работе не приступать и доложить мастеру.
При работе на сверлильных станках.
Крепление заготовки производить в местах, имеющих сплошные опоры, чтобы исключалась возможность деформации и срыва заготовки в процессе обработки.
В качестве крепёжных элементов необходимо применять высокие гайки, опорная поверхность которых закалена. Гайки со смятыми поверхностями не применять.
Жестко и прочно крепить режущий и вспомогательный инструмент. Следить за тем, чтобы хвостовики инструментов и оправок были тщательно пригнаны к конусу шпинделя. Перед установкой инструмента осмотреть и промерить посадочные поверхности, забоины на этих поверхностях не допускаются.
При закреплении осевого инструмента в сверлильном патроне конец его хвостовика должен упираться в дно гнезда патрона.
После настройки радиально – сверлильного станка надёжно зафиксировать его траверсу в требуемом положении.
Установку инструмента производить при полном останове станка, остерегаясь порезов рук о режущие кромки. Внимательно следить за надёжностью и прочностью крепления, а также центровки. Смену инструмента на ходу станка разрешается производить только при наличии специального быстросменного патрона.
По возможности не применять при работе патронов и приспособлений с выступающими частями. Если они есть, то необходимо оградить.
Режущий инструмент надо плавно подводить к обрабатываемой детали.
При заедании сверла, особенно при выходе его из отверстия, следует сокращать подачу и не делать сильны нажимов.
Не допускать попадания охлаждающей эмульсии на лицо и руки.
При обработке хрупких металлов применять защитные экраны или очки.
Не наклоняться близко к вращающемуся шпинделю для наблюдения за ходом обработки.
Во время работы станка проверять рукой остроту режущих кромок инструмента, глубину отверстия и выход сверла из детали, охлаждать свёрла мокрыми концами или тряпкой запрещено.
При сверлении полых заготовок или заготовок, у которых поверхность на выходе сверла расположена под углом к оси его вращения, применять автоматическую подачу и использовать фигурные подкладки.
При сверлении отверстий подачу врезания осуществлять в ручную, а механическую подачу включать после полного входа в материал режущих кромок сверла.
Сверление глубоких отверстий выполнять в два приёма: в начале отверстие сверлить на глубину 5 – 6 диаметров обычным сверлом, затем на заданную глубину – удлиненным.
При обработке глубоких отверстий периодически выводить режущий инструмент из отверстия и очищать его кисточкой или щёткой от стружки.
Сверлить отверстия в вязких металлах следует спиральными свёрлами со стружкодолбильными каналами.
В случае заедания инструмента в обрабатываемой детали или при проворачивания её на столе вместе с инструментом следует немедленно остановить станок.
При обработке отверстий в тонких пластинах и полосах их в обязательном порядке необходимо закреплять в специальных приспособлениях.
Запрещается во время работы подводить трубопровод эмульсионного охлаждения к инструменту или производить его крепление.
При затуплении инструмента или его поломки, а также при выкрашивании кромок у твёрдосплавных режущих пластин остановить станок и заменить инструмент.
Перед остановом станка обязательно отвести инструмент от обрабатываемой детали.
Запрещается останавливать шпиндель станка руками или предметами.
Не допускается наматывание стружки на сверло – остановить станок убрать её.
Удалять стружку из обрабатываемого отверстия следует только после остановки станка и отвода инструмента. Для удаления мелкой стружки из глухих отверстий и полых деталей следует применять специальные магнитные или пневматические стружкоудаляющие устройства. Использование сжатого воздуха для выдувания стружки запрещено.
При перемещении шпиндельной бабки по траверсе радиально – сверлильного станка сильно не разгонять её.
При снятии инструмента выбивать его только клином, специально предназначенным для этой цели и соответствующим по размеру конуса. Для выбивания применять латунные, медные или незакалённые стальные молотки, чтобы предотвратить образования осколков, которые могут травмировать.
После снятия со станка обработанной детали или приспособления вынуть все болты из пазов стола и убрать их в установленное место.
Работать на сверлильных станках в рукавицах запрещается. Установка и снятие крупногабаритных деталей должны производиться в рукавицах только после остановки станка.
4. Расчет экономической части дипломного проекта
4.1 Расчет партии деталей
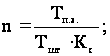
Тп.з.- подготовительно-заключительное время на партию (мин)
Тшт.-
штучное время
(мин) где
 - наибольшее
по основной
операции
Кс.- коэффициент, показывающий отношение подготовительно-заключительного времени ко времени работы оборудования в течении которого на нем будет обрабатываться данная партия деталей Кс =(0,03 – 0,10).
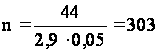 шт
Принимаю n=300 шт.
4.2 Расчет штучно-калькуляционной нормы времени на обработку одной детали
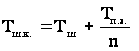 ,
мин
где n – размер партии деталей (шт).
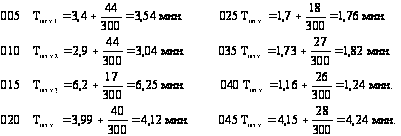
SТшт.к. =3,54+3,04+6,25+4,12+1,76+1,82+1,24+4,24 = 26,01 мин
4.3 Расчет потребного количества оборудования
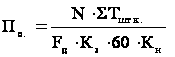 ;
шт.
где N – годовая программа деталей N=12000 шт.
SТшт.к - норма времени на обработку деталей (мин)
Кз – коэффициент загрузки
Кн – коэффициент учитывающий переработку норм 1,1 – 1,15
Fд – действительный годовой фонд времени работы оборудования (час)
Fд = (Дк - ( Дв + Дпр )) · 2 · 8 · 0,95
где Дк – календарные дни в плановом периоде (год)
Дв - кол-во выходных дней (год)
Дпр- кол-во праздничных дней (год)
- кол-во смен
- продолжительность смены (час)
0,95 – коэфф., учитывающий простои оборудования в ремонте
На 2003 год действительный фонд времени составляет:
Fд = (365 - ( 102 + 8 )) · 2 · 8 · 0,95 = 3876 (час).
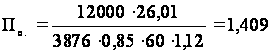
4.4 Расчет стоимости основных материалов
Стоимость материалов на одну деталь
Мо=m · P – m1 · P1 грн.
где m – черновой вес заготовки (кг) mзаг=2,05 кг
Р – стоимость одного килограмма заготовки в грн. Р=1,68 грн.
m1 – вес отходов (кг) m1 = mзаг-mдет= 2,05 – 1,5 = 0,55 кг.
Р1 – стоимость одного килограмма отходов в грн. Р1 = 0,18грн.
Мо=2,05 · 1,68 – 0,55 · 0,18 = 3,43 грн.
4.5 Определение величины затрат по прямой заработной плате
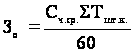 ;
где Сч = 1,37 (грн) – среднечасовая тарифная ставка рабочих, занятых обработкой детали
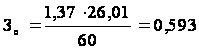 грн.
4.6 Определение косвенных затрат
Расчет дополнительной заработной платы и отчислений на социальное страхование рабочих рассчитывается по формуле:
Зд = Зо · Кд · Кдоп · Ксоц - Зо
где Кдоп = 1,2 – коэффициент, учитывающий дополнительную заработную плату в размере 20% от основной зарплаты;
Кд = 1,1 – коэффициент, учитывающий сумму доплат к прямой заработной плате;
Ксоц = 1,367 – коэффициент, учитывающий отчисления в соцстрах;
Зд = 0,593 · 1,1 · 1,2 · 1,367 – 0,593 = 0,477 грн.
4.7 Определение стоимости вспомогательных материалов
Вспомогательные материалы составляют в среднем 5-8% от стоимости основных материалов
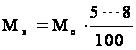 грн.
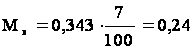 грн.
4.8 Заработная плата вспомогательных рабочих (наладчиков)
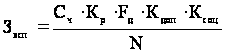
где Сч =1,41 грн. – часовая тарифная ставка наладчика 4-го разряда;
Кр – кол-во наладчиков (принимаем из расчета обслуживания одним наладчиком пяти станков);
Ксоц = 1,367 – коэффициент, учитывающий отчисления в соцстрах;
Fд – фонд времени одного рабочего в год;
N – годовая программа;
Fд = (365 – 104) · 8 · 0,88 = 1837,44 (час)
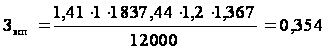
4.9 Амортизационные отчисления и затраты на ремонт и содержание оборудования
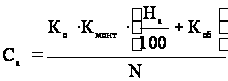
где N – годовая программа деталей N=12000 шт.
На - норма годовых амортизационных отчислений 12%
Коб = 0,1 - коэффициент, учитывающий годовые затраты на текущий ремонт и обслуживание оборудования
Кмонт =1,15 – коэффициент, учитывающий затраты на монтаж оборудования
Ко – стоимость оборудования
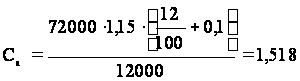
4.10 Затраты на силовую электроэнергию
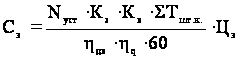
где Nуст – установленная мощность эл.двигателей оборудования (кВт).
Кз = 0,85 - коэффициент загрузки двигателей
Кв = 0,7 – коэффициент одновременной работы оборудования
ηдв = 0,9 – К.П.Д. двигателя
ηq = 0,95 – коэффициент потерь эл.энергии в сети
ΣТшт.к. – продолжительной операции в час
Цэ =0,236 – стоимость эл.энергии (кВт/час)
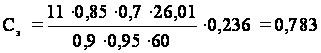
4.11 Затраты на инструмент и приспособление
Стоимость инструмента (Кинстр) принимается в размере 5% балансовой стоимости оборудования Кинстр = 0,05.
Стоимость приспособления (Кприсп) составляет в среднем 1% от балансовой стоимости оборудования Кприсп = 0,01.
Расходы на амортизацию, ремонт и восстановление инструмента и приспособлений, приходящиеся на 1 деталь в год определяется по формуле
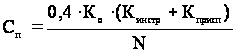
где 0,4 – коэффициент, учитывающий расходы на амортизацию, ремонт и восстановление инструмента и приспособлений.
Ко - балансовая стоимость оборудования
Кинстр = 0,05 Кприсп = 0,01
N = 12000 годовая программа деталей (шт.)
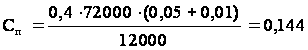 грн.
4.12 Затраты на содержание и амортизацию производственной площади
Площадь на принятое количество оборудования определяется по формуле
Ру = Рпр + Рвсп (м2)
где Рпр - производственная площадь на один станок: (для средних станков – 8 м2) (для тяжелых станков – 14 м2) Рвсп - вспомогательная площадь на один станок: (для средних станков – 4 м2 ) (для тяжелых станков – 6 м2) Ру = 8 + 4 = 12 м2
Затраты на одну деталь составляют:
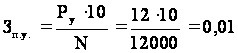 грн.
4.13 Прочие цеховые расходы
К прочим цеховым расходам относятся зарплата ИТР, СКП, затраты на новую технику, расходы на содержание транспорта, по рационализации, охране труда и т.д.
Эти расходы принимаются в размере 20-30% к прямой заработной плате производственных рабочих. (Кпр.р.=0,2...0,3)
Зпр = 0,593 0,3 = 0,177
Итого косвенные затраты:
Кз.ц. = Зд + Мв + Звсп + Со + Зз + Сп + Зп.у. + Зпр
Кз.ц. =0,477+0,24+0,354+1,518+0,783+0,144+0,01+0,177=3,7
Процент цеховых косвенных затрат определяется по формуле:
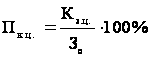
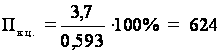
Цеховая себестоимость одной детали определяется по формуле
Сц = Мо + Зо + Кз.ц. (грн.)
Сц = 3,43 + 0,593 + 3,7 = 7,723 грн.
Общезаводские косвенные затраты на предприятие машиностроения и станкостроения обычно составляют до 110% от прямой заработной платы производственных рабочих
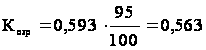
Производственная себестоимость одной детали определяется по формуле:
Спр = Сц + Козр (грн.)
Спр = 7,723 + 0,563 = 8,286 грн.
Внепроизводственные расходы принимаются 20% от производственной себестоимости
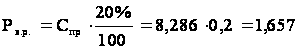 грн.
Всего полная себестоимость одной детали составляет:
Сп,с = Спр + Рв.р (грн.)
Сп.с = 8,286 + 1,657 = 9,943 грн.
Список используемой литературы
Поковки стальные штампованные: Допуски, припуски, кузнечные напуски ГОСТ 7505-89-1990 г.
Панов А.А. Справочник технолога машиностроителя. Машиностроение 2005.
Нефедов И.И. Дипломное проектирование в машиностроительных техникумах. Машиностроение 2007.
Гельфчат А.Ф. Сборник задач по технологии машиностроения.
Машиностроительные нормативы времени и режимов резания на работах, выполняемых на металлорежущих станках с программным управлением. Часть I. Экономика 2007 г. Часть II. Экономика 2008 г.
Общемашиностроительные нормативы вспомогательного времени на обслуживание рабочего места и подготовительно-заключительного времени.
Общемашиностроительные нормативы режимов резания. Часть 2. Общемашиностроительные нормативы режимов резания и норм времени для технического нормирования работ на шлифовальных станках.