Технологический процесс изготовления калибра-пробки непроходной
Округлим значение Dp для каждого перехода до того же знака десятичной дроби, с каким задан допуск на размер для этого перехода, в сторону увеличения.
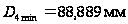 ;
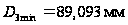 ;
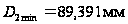 ;
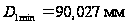 ;
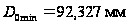 .
Округлённые значения Dр заносим в графу 8 таблицы 5.
Определим максимальный размер для каждого перехода по формуле [1]:
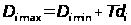 ;
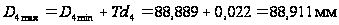 ;
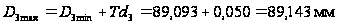 ;
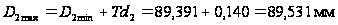 ;
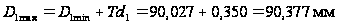 ;
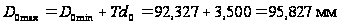 .
Максимальное значение размера заносим в графу 9 таблицы 5.
Максимальное значение припуска определяем по формуле [1]:
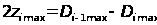 ;
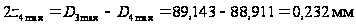 ;
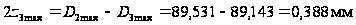 ;
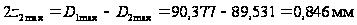 ;
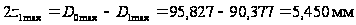 .
Минимальное значение припуска на диаметр:
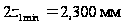 ;
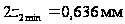 ;
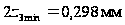 ;
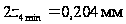 .
Значение 2zmin и 2zmax заносим в графы 10 и 11 таблицы 5. В строке, соответствующей переходу 00, делаем прочерк.
Определяем общий припуск на обработку z0, суммируя промежуточные припуски:
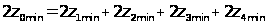 ;
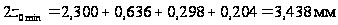 ;
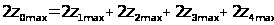 ;
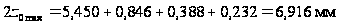
Значение z0max и z0min заносим в строку 7 таблицы 5.
Проверим правильность расчётов по формулам [1]:
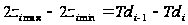 ;
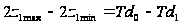 ;
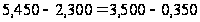 ;
 ;
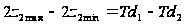 ;
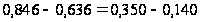 ;
 ;
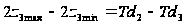 ;
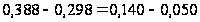 ;
 ;
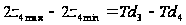 ;
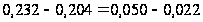 ;
 ;
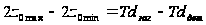 ;
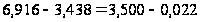 ;
 ,
где Tdзаг – допуск на размер заготовки; Tdдет – допуск на размер готовой детали.
Проверка сходится, следовательно, припуски рассчитаны, верно.
Схема расположения припусков, допусков и операционных размеров для поверхности 12 Ж88,9js6 представлена на рисунке 1. Припуски и допуски на остальные поверхности определяем табличным методом по ГОСТ 7505-89 «Ковка и объёмная штамповка». В качестве заготовки используем поковку. Все интересующие допуски и припуски на остальные размеры смотреть в разделе 2.2. данной работы.
Таблица 5 - Расчёт припусков на обработку
|
№ оп |
Название операции | JT | Td | α | Δ | ε | Dmin | Dmax | 2zmin | 2zmax |
| 00 | Заготовитель-ная | 17 | 3,500 | 0,27 | 0,875 | - | 92,327 | 95,827 | - | - |
| 10 | Токарная (черновая) | 12 | 0,350 | 0,23 | 0,088 | 0 | 90,027 | 90,377 | 2,300 | 5,450 |
| 15 | Токарная (чистовая) | 10 | 0,140 | 0,08 | 0,035 | 0 | 89,391 | 89,531 | 0,636 | 0,846 |
| 45 |
Шлифовальная (предваритель-ная) |
8 | 0,050 | 0,05 | 0,013 | 0,06 | 89,093 | 89,143 | 0,298 | 0,388 |
| 50 |
Шлифовальная (чистовая) |
6 | 0,022 | 0,03 | 0,006 | 0,05 | 88,889 | 88,911 | 0,204 | 0,232 |
| 2z0min | 3,438 | 2z0max | 6,916 | |||||||
Рис. 1. Схема расположения припусков, допусков и операционных размеров для поверхности 12 Ж88,9js6
4.2 Расчет режимов резания аналитическим методом на две операции
Рассчитаем режимы резания на операцию 15 токарную (чистовую). Для выбранной операции - токарная - применим аналитический метод определения режимов резания [1]. Данную операцию выполним за два установа. Первый установ - точение поверхностей 2, 3, 10, 11, 12. Второй установ - точение поверхностей 4, 5, 6, 7, 13, 14, 15, 16.
Разработку режима резания на токарной (чистовой) операции начинают с установления характеристики режущего инструмента. Режущий инструмент – резец прямой проходной левый ВК8 φ = 60˚ ГОСТ 18878-73, резец прямой подрезной левый ВК8 φ = 60˚ ГОСТ 18880-73.
Основные параметры резания при точении:
Установ 1
Ё глубина резания: t = 2 мм;
Ё подача: S = 0,6 мм/об выбираем по таблице 14 [1];
Ё скорость
резания:
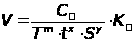 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 17 [1];
Т – период стойкости инструмента;
t – глубина резания;
S – подача;
x, y, m – показатели степени, выбираем по таблице 17 [1];
Kυ – поправочный коэффициент на скорость резания равен:
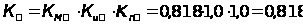 ,
где
 коэффициент,
учитывающий
качество
обрабатываемого
материала;
 - коэффициент
на инструментальный
материал, выбираем
по таблице 6
[1];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [1];
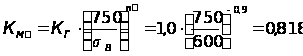 ,
где
 коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [1];
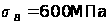 - коэффициент,
характеризующий
обрабатываемый
материал.
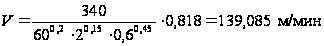 ;
Ё частота вращения инструмента:
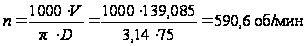 ;
По паспорту станка принимаем S = 0,5 мм/об и n = 600 об/мин.
Ё сила
резания:
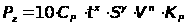 ,
где
 –
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 22 [2];
 поправочный
коэффициент
на качество
обрабатываемого
материала:
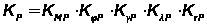 ,
где
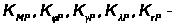 коэффициенты,
учитывающие
фактические
условия резания,
выбираем по
таблицам 9, 10 и
23 [1];
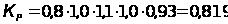 ;
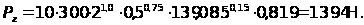
Ё мощность
резания:
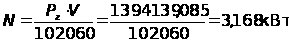 .
Станок по мощности проходит.
Установ 2
Ё глубина резания: t = 2 мм;
Ё подача: S = 0,6 мм/об выбираем по таблице 14 [1];
- коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [1];
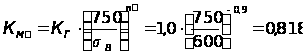 ,
где
коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [1];
- коэффициент,
характеризующий
обрабатываемый
материал.
;
Ё частота вращения инструмента:
;
По паспорту станка принимаем S = 0,5 мм/об и n = 600 об/мин.
Ё сила
резания:,
где
–
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 22 [2];
поправочный
коэффициент
на качество
обрабатываемого
материала:
,
где
коэффициенты,
учитывающие
фактические
условия резания,
выбираем по
таблицам 9, 10 и
23 [1];
;
Ё мощность
резания:
.
Станок по мощности проходит.
Установ 2
Ё глубина резания: t = 2 мм;
Ё подача: S = 0,6 мм/об выбираем по таблице 14 [1];
поправочный
коэффициент
на качество
обрабатываемого
материала:
,
где
коэффициенты,
учитывающие
фактические
условия резания,
выбираем по
таблицам 9, 10 и
23 [1];
;
Ё мощность
резания:
.
Станок по мощности проходит.
Рассчитаем режимы резания на операцию 25 фрезерную. Для выбранной операции - фрезерная - применим аналитический метод определения режимов резания [1]. Данную операцию выполним за два перехода. Первый переход - фрезерование поверхностей 25, 26. Второй переход - фрезерование поверхностей 23, 24.
Разработку режимов резания на фрезерной операции начинают с установления характеристики режущего инструмента. Специальная профильная дисковая фреза ВК8 Ж100 мм и Ж50 мм
Основные параметры резания при фрезеровании:
Переход 1
Ё глубина резания: t = 3,0 мм;
Ё подача: S z = 0,25 мм/зуб выбираем по таблице 33 [1];
Ё скорость
резания:
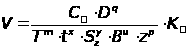 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 39 [1];
D – диаметр фрезы;
z – число зубьев фрезы;
Т – период стойкости инструмента;
t – глубина резания;
Sz – подача;
В – параметр срезаемого слоя;
x, y, q, m, u, p – показатели степени, выбираем по таблице 39 [1];
Kυ – поправочный коэффициент на скорость резания равен:
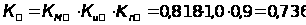 ,
где
коэффициент,
учитывающий
качество
обрабатываемого
материала;
- коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [1];
,
где
коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [1];
- коэффициент,
характеризующий
обрабатываемый
материал.
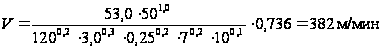 ;
Ё частота вращения инструмента:
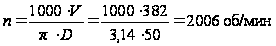 ;
По паспорту станка принимаем S = 0,25 мм/об и n = 2000 об/мин.
Ё
сила резания:
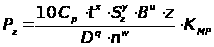 ,
где
–
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 41 [2];
z – число зубьев фрезы;
n – частота вращения фрезы;
 поправочный
коэффициент
на качество
обрабатываемого
материала,
выбираем по
таблице 9 [2].
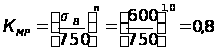 ;
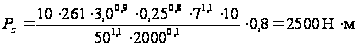 .
Ё
мощность резания:
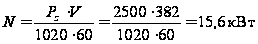 .
Станок по мощности проходит.
Переход 2
Ё глубина резания: t = 8,0 мм;
Ё подача: S z = 0,2 мм/зуб выбираем по таблице 33 [1];
Ё скорость
резания:
,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 39 [1];
D – диаметр фрезы;
z – число зубьев фрезы;
Т – период стойкости инструмента;
t – глубина резания;
Sz – подача;
В – параметр срезаемого слоя;
x, y, q, m, u, p – показатели степени, выбираем по таблице 39 [1];
Kυ – поправочный коэффициент на скорость резания равен:
,
где
коэффициент,
учитывающий
качество
обрабатываемого
материала;
- коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
- коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [1];
,
где
коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [1];
- коэффициент,
характеризующий
обрабатываемый
материал.
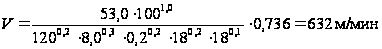 ;
Ё частота
вращения инструмента:
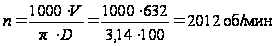 ;
По паспорту станка принимаем S = 0,25 мм/об и n = 2000 об/мин.
Ё сила резания:
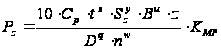 ,
где
–
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 41 [2];
z – число зубьев фрезы;
n – частота вращения фрезы;
поправочный
коэффициент
на качество
обрабатываемого
материала,
выбираем по
таблице 9 [2].
;
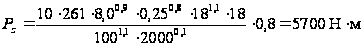 .
Ё мощность резания:
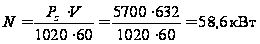 .
Станок по мощности проходит.
На остальные операции режимы резания назначаем по справочным данным [1], подача, глубина резания и обороты.
Операцию 05 фрезерно-центровальную выполним за два перехода - фрезерование торцев 1 и 8, сверление центровых отверстий 19.
Основные параметры резания при фрезеровании:
Переход 1
Ё глубина резания: t = 5 мм;
Ё подача: S z = 0,25 мм/зуб выбираем по таблице 33 [1];
Ё частота вращения инструмента: n = 1500 об/мин.
Основные параметры резания при сверлении:
Переход 2
Ё глубина
резания:
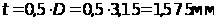 ;
где D – диаметр сверла;
Ё подача: S = 0,06 мм/об, выбираем по таблице 25 [1];
Ё частота вращения инструмента: n = 4000 об/мин.
Операцию 10 токарную (черновую) выполним за два установа. Первый установ - точение поверхностей 2, 3, 10, 11, 12. Второй установ - точение поверхностей 4, 5, 6, 7, 13, 14, 15, 16.
Основные параметры резания при точении:
Установ 1
Ё глубина резания: t = 7 мм;
Ё подача: S = 0,8 мм/об выбираем по таблице 11 [1];
Ё частота вращения инструмента: n = 2000 об/мин
Установ 2
Ё глубина резания: t = 7 мм;
Ё подача: S = 0,8 мм/об выбираем по таблице 11 [1];
Ё частота вращения инструмента: n = 2000 об/мин
Операцию 20 фрезерную за один переход - фрезерование поверхностей 17, 18, 19, 20.
Основные параметры резания при фрезеровании:
Переход 1
Ё глубина резания: t = 8,5 мм;
Ё подача: S z = 0,25 мм/зуб выбираем по