Технологический процесс изготовления калибра-пробки непроходной
Ё частота вращения инструмента: n = 1000 об/мин.
Операцию 30 сверлильную выполним за один переход - сверление поверхностей 21, 22.
Основные параметры резания при сверлении:
Переход 2
Ё глубина
резания:
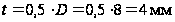 ;
где D – диаметр сверла;
Ё подача: S = 0,09 мм/об, выбираем по таблице 25 [1];
Ё частота вращения инструмента: n = 2000 об/мин.
Операцию 40 центрошлифовальную выполним за один переход - центрошлифование поверхностей 19.
Основные параметры резания при центрошлифовании:
Переход 1
Ё глубина резания: t = 0,01 мм;
Ё подача:
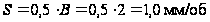 ;
Ё скорость
резания:
 ;
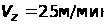 ;
Ё частота
вращения инструмента:
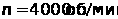 ;
Операцию 45 (предварительную) выполним за два установа. Первый установ - шлифование поверхностей 3, 2, 10, 11, 12. Второй установ - шлифование поверхностей 4, 5, 6, 7, 14.
Основные параметры резания при шлифовании:
Установ 1
Ё глубина резания: t = 0,3 мм;
Ё подача:
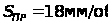 ;
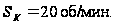
Ё скорость
резания:
 ;
Ё частота вращения инструмента: n = 10000 об/мин.
Установ 2
Ё глубина резания: t = 0,3 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 10000 об/мин.
Операцию 50 торцекруглошлифовальную (чистовую) выполним за два установа. Первый установ - шлифование поверхностей 14. Второй установ - шлифование поверхностей 10, 11, 12.
Основные параметры резания при шлифовании:
Установ 1
Ё глубина резания: t = 0,05 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 12000 об/мин.
Установ 2
Ё глубина резания: t = 0,05 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 12000 об/мин.
Операцию 55 шлифовальную (предварительную) выполним за два перехода. Первый переход - шлифование поверхностей 25, 26. Второй переход - шлифование поверхностей 23, 24.
Основные параметры резания при шлифовании:
Переход 1
Ё глубина резания: t = 0,3 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 10000 об/мин.
Переход 2
Ё глубина резания: t = 0,3 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 10000 об/мин.
Операцию 60 шлифовальную (чистовую) выполним за два перехода. Первый переход - шлифование поверхностей 25, 26. Второй переход - шлифование поверхностей 23, 24.
Основные параметры резания при шлифовании:
Переход 1
Ё глубина резания: t = 0,05 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 12000 об/мин.
Переход 2
Ё глубина резания: t = 0,05 мм;
Ё подача:
;
Ё скорость
резания:
;
Ё частота вращения инструмента: n = 12000 об/мин.
4.3 Выбор оборудования, приспособлений, режущих и контрольных инструментов.
Таблица 6 - Выбор средств технологического оснащения (СТО)
|
№ и название операции |
Марка и название оборудования | Приспособление | Режущий инструмент |
Средства контроля |
|
00 Заготовитель-ная |
Горизонтально-ковочная машина ГКМ | Штамп | - | Штангельциркуль Шц-1 (0-320) ГОСТ 166-63 |
|
05 Фрезерно-центровальная |
Фрезерно-центровальный МР-71М |
Тиски с призматическими губками ГОСТ4045-57, откидной упор |
Дисковая фреза со вставными ножами ВК8 Ж100 мм ГОСТ 6469-69, сверлозенкер Ж 3,15-7 мм |
Штангельциркуль Шц-1 (0-320) ГОСТ 166-63, калибр пробка |
|
10 Токарная (черновая) Установ 1 |
Токарно-винторезный 1К62 |
Патрон поводковый ГОСТ 2572-53, вращающийся центр ГОСТ 8742-62 | Резец прямой проходной левый ВК8 φ = 45˚ ГОСТ 18869-73 |
Штангельцир- куль Шц-1 (0-320) ГОСТ 166-63 |
|
10 Токарная (черновая) Установ 2 |
Токарно-винторезный 1К62 |
Патрон поводковый ГОСТ 2572-53, вращающийся центр ГОСТ 8742-62 | Резец прямой проходной левый ВК8 φ = 45˚ ГОСТ 18869-73, резец прямой подрезной левый ВК 8 φ = 45˚ ГОСТ 18871-73. |
Штангельцир- куль Шц-1 (0-320) ГОСТ 166-63 |
|
15 Токарная (чистовая) Установ 1 |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Патрон поводковый ГОСТ 2572-53, вращающийся центр ГОСТ 8742-62 | Резец прямой проходной левый ВК8 φ = 60˚ ГОСТ 18878-73, резец прямой подрезной левый ВК8 φ = 60˚ ГОСТ 18880-73. |
Штангельцир- куль Шц-1 (0-320) ГОСТ 166-63, синусная линейка ГОСТ 4046-61 |
|
15 Токарная (чистовая) Установ 2 |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Патрон поводковый ГОСТ 2572-53, вращающийся центр ГОСТ 8742-62 | Резец прямой проходной левый ВК8 φ = 60˚ ГОСТ 18878-73, резец прямой подрезной левый ВК8 φ = 60˚ ГОСТ 18880-73. |
Штангельцир- куль Шц-1 (0-320) ГОСТ 166-63, синусная линейка ГОСТ 4046-61 |
|
20 Фрезерная |
Вертикально-фрезерный С ЧПУ 6Р13РФ3 |
Тиски с призматичес-кими губками ГОСТ4045-57, упор |
Концевая монолитная твёрдосплавная фреза ВК8 ГОСТ 17870-85 |
Микрометр (0-300мм) ГОСТ 6507-60 |
|
25 Фрезерная |
Вертикально-фрезерный С ЧПУ 6Р13РФ3 |
Патрон с де-лительной головкой ГОСТ 2472-53, центр ГОСТ 8742-62 | Специальная профильная дисковая фреза ВК8 Ж100 мм и Ж50 мм |
Микрометр (0-300мм) ГОСТ 6507-60, шаблоны на пазы |
| 30 Сверлильная |
Вертикально-сверлильный 2Н118 |
Тиски с призматичес-кими губками ГОСТ4045-57, упор |
Центровка твердосплавная угол j=90° |
Штангельцир- куль Шц-1 (0-320) ГОСТ 166-63 |
| 35 Термическая | Термопечь | ----------- | ---------- | Твёр-домер |
| 40 Центрошлифо-вальная |
Центрошлифо-вальный ZSM5100 |
Тиски с призматичес-кими губками ГОСТ4045-57, упор |
Шлифовальная головка с углом конуса 60° ГК Э50СМ1Б,К ГОСТ 2447-64 |
Калибр-пробка |
|
45 Торцекругло- шлифовальная (предваритель-ная) Установ 1 |
Торцекругло- шлифовальный 3А110 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 | Круг шлифовальный ПП 24А12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, синусная линейка ГОСТ 4046-61 |
|
45 Торцекругло- шлифовальная (предваритель-ная) Установ 2 |
Торцекругло- шлифовальный 3А110 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 | Круг шлифовальный ПП 24А12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, синусная линейка ГОСТ 4046-61 |
|
50 Торцекругло- шлифовальная (чистовая) Установ 1 |
Торцекругло- шлифовальный 3А110 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, синусная линейка. |
|
50 Торцекругло- шлифовальная (чистовая) Установ 2 |
Торцекругло- шлифовальный 3А110 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, синусная линейка. |
|
55 Шлифовальная (предваритель-ная) |
Шлифовальный с ЧПУ 3М163Ф2Н1В | Патрон с де-лительной головкой ГОСТ 2472-53, центр ГОСТ 8742-62 | Круг шлифовальный ПП 24А12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, шаблоны на пазы. |
|
60 Шлифовальная (чистовая) |
Шлифовальный с ЧПУ 3М163Ф2Н1В | Патрон с де-лительной головкой ГОСТ 2472-53, центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микрометр (0-300мм) ГОСТ6507-60, шаблоны на пазы. |
|
65 Моечная |
Моечная машина Ocifel |
----------- | ----------- | ----------- |
|
70 Контрольная |
Контрольный стол | --------- | --------- | Все необходимые средства контроля |
4.4 Поэлементное нормирование работ
(на две операции, на остальные назначение норм времени на операции укрупненно по справочникам)
В нашем случае следует рассчитать нормы времени на две операции 15 токарную (чистовую) и на 30 Фрезерную.
15 – Токарная (чистовая):
1 Установ
Основное время То - время непосредственно на обработку, определяется по [2].
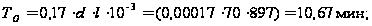
где 0,06 – переустановка детали;
d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [2]
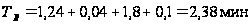 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
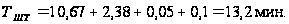
2Установ
Основное время То - время непосредственно на обработку, определяется по [2].
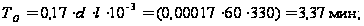
где 0,06 – переустановка детали;
d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [2]
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
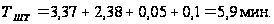
Общее штучное время на операцию 15
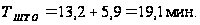
20 – Фрезерная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [2].
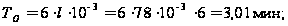
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [2].
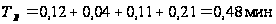 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
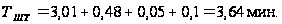
2 Переход
Основное время То - время непосредственно на обработку, определяется по [2].
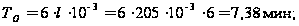
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [2].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
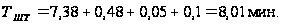
Общее штучное время на операцию 20
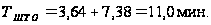
На остальные операции механической обработки время назначаем по справочным материалам [1] при этом, не деля операции на переходы и установы.
05 – Фрезерно-центровальная:
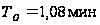 ;
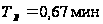 ;
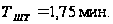
10 – Токарная (черновая):
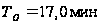 ;
 ;
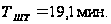
25 - Фрезерная:
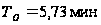 ;
 ;
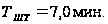
30 - Сверлильная:
 ;
 ;
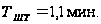
40 – Центрошлифовальная:
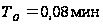 ;
;
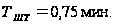
45 – Торцекруглошлифовальная (предварительная):
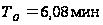 ;
 ;
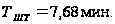
50 – Торцекруглошлифовальная (чистовая):
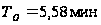 ;
;
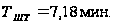
55 –Шлифовальная (предварительная):
;
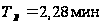 ;
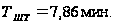
60 –Шлифовальная (чистовая):
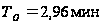 ;
;
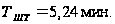
4.5 Оформление технологической документации
Технологическая документация представлена в приложении.
5. Экономическая часть
5.1 Краткая характеристика сравниваемых вариантов
Таблица 7 - Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
|
Технологический процесс обработки вала содержит следующие операции: 00 – Заготовительная; 05 – Токарная (2 установа); 10 – Токарная черновая (2 установа); 15 – Токарная чистовая (2 установа); 20 – Фрезерная; 25 – Фрезерная; 30 – Сверлильная; 35 – Термическая; 40 – Центрошлифовальная; 45 – Торцекруглошлифовальная предварительная (2 установа); 50 – Торцекруглошлифовальная чистовая (2 установа); 55 –Шлифовальная предварительная; 60 –Шлифовальная чистовая; 65 – Моечная; 70 – Контрольная; Тип производства – крупносерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
В технологический процесс обра-ботки вала вносятся следующие изменения: 1) 05 операция (токарная) засверловка отверстий пов. 19 и подрезка торцев пов. 1, 8, выполняемая в два установа, заменяется на фрезерно-центровальную (1 установ), что существенно сокращает операци-онное время; 2) на 40 операции центрошлифо-вальная заменяется импортный режущий инструмент на отечественный, а так же добавляется специальная технологическая оснастка с целью наложения на режущий инструмент автоколебаний определённой частоты, что увеличивает стойкость режущего инструмента и как следствие уменьшается вспомогательное время, которое тратилось на замену режущего инструмента. Тип производства – крупносерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
5.2 Исходные данные для экономического обоснования
Таблица 8 - Исходные данные для экономического обоснования сравниваемых вариантов
| № | Показатели | Условное обозначе-ние, единица измерения | Значение показателей | Источник информа-ции | |
| Базовый | Проект | ||||
| 1 | Годовая программа выпуска |
|
10000 | 10000 | Задание |
| 2 | Норма штучного времени, в т.ч. машинное время |
|
3,40 | 1,75 | Расчет |
| 2,00 | 1,08 | ||||
|
|
1,50 | 0,75 | |||
| 0,08 | 0,08 | ||||
| 3 |
Часовая тарифная ставка Рабочего-оператора: Наладчика: |
|
29,86 32,06 |
29,86 32,06 |
Данные кафедры ЭиУП (Прил. 11) |
| 4 | Эффективный годовой фонд времени рабочего |
|
1731 | 1731 | Расчет |
| 5 | Коэффициент доплаты до часового, дневного и месячного фондов |
|
1,08 | 1,08 |
Данные кафедры ЭиУП (Прил. 11) |
| 6 | Коэффициент доплат за профмастерство (начиная с 3-го разряда) |
|
1,2 | 1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 7 | Коэффициент доплат за условия труда |
|
1,08 | 1,08 |
Данные кафедры ЭиУП (Прил. 11) |
| 8 | Коэффициент доплат за вечерние и ночные часы |
|
1,2 | 1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 9 | Коэффициент премирования |
|
1,2 | 1,2 |
Данные кафедры ЭиУП (Прил. 11) |
| 10 | Коэффициент выполнения норм |
|
1,1 | 1,1 |
Данные кафедры ЭиУП (Прил. 11) |
| 11 | Коэффициент отчисления на социальные нужды |
|
0,26 | 0,26 |
Данные кафедры ЭиУП (Прил. 11) |
| 12 | Трудоемкость проектирования техники, технологии |
|
85 | 85 | Прил. 8 |
| 13 | Цена единицы оборудования |
|
270000 | 250000 | Прил. 4 или п. 5-7 списка литературы |
|
|
160000 | 160000 | |||
| 14 | Коэффициент расходов на доставку и монтаж оборудования (0,1…0,25) |
|
0,2 | 0,2 | - |
| 15 | Выручка от реализации изношенного оборудования (5% от цены) |
|
13500 | 12500 | Расчет |
|
|
8000 | 8000 | |||
| 16 | Эффективный годовой фонд времени работы оборудования (при односменной работе – 2030 часов, при 2-х сменной – 4015 часов, при 3-х сменной – 5960 часов) |
|
4015 | 4015 | Расчет |
| 17 | Коэффициент на текущий ремонт оборудования |
|
0,3 | 0,3 | - |
| 18 | Установленная мощность электродвигателя станка |
|
13,0 | 12,0 | Паспорт станка |
|
|
3,76 | 3,76 | |||
| 19 | Коэффициент одновременности работы электродвигателей (0,8…1,0) |
|
0,9 | 0,9 | - |
| 20 | Коэффициент загрузки электродвигателей по мощности (0,7…0,8) |
|
0,75 | 0,75 | - |
| 21 | Коэффициент загрузки электродвигателя станка по времени (0,5…0,85) |
|
0,68 | 0,68 | - |
| 22 | Коэффициент потерь электроэнергии в сети завода (1,04…1,08) |
|
1,06 | 1,06 | - |
| 23 | Тариф платы за электроэнергию |
|
1,35 | 1,35 |
Данные кафедры ЭиУП (Прил. 11) |
| 24 | Коэффициент полезного действия станка (0,7…0,95) |
|
0,80 | 0,80 | Паспорт станка |
|
|
0,80 | 0,80 | |||
| 25 | Цена (себестоимость изготовления) единицы инструмента |
|
150,0 | 160,0 | Прил. 2, п. 5-7 списка литературы. |
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||


