Разработка технологической карты на производство свай квадратного сечения
Для обеспечения обжатия бетона прочностные характеристики арматурной стали должны находиться в пределах упругих деформаций и не превышать 85-90% предела текучести стали.
Сетки и каркасы из стальных арматурных стержней соединяют точечной контактной электросваркой.
Условия безопасности труда:
Трансформаторы должны быть заземлены.
Изолирующая электрозащита средств: диэлектрические перчатки, инструмент с изолирующими рукоятками, изолирующие и токоведущие клещи, указатели высокого напряжения.
Следует применять местную общеместную вентиляцию для удаления сварочного аэрозоля.
Для уменьшения шума используется твердые пластмассы для покрытия поверхностей.
Устанавливаются упругие материалы в местах упора и парения прутков арматуры.
Контроль качества:
Температура нагрева, величина натяжения осуществляется арматурщиком, ОТК. Постоянно, каждый стержень. Раз в смену по одной форме.
Толщина слоя защитного осуществляется визуально, контрольным замером, бетонщиком, ОТК, два раза в смену по одной форме.
Правильность установки каркаса и закладных деталей определяется визуально бетонщиком, ОТК. Постоянно по каждой форме, два раза в смену по одной форме.
Соответствие формы проектным размерам осуществляется обмер рулеткой, уровнем, ОТК. Раз в квартал поштучно.
Расстояния между упорами осуществляется обмером рулеткой, ОТК, раз в смену по одной форме.
Исполнители операций:
Формовщик III разряда – 3 чел., арматурщик IV разряда – 9 чел., крановщик V разряда – 1 чел.
Оборудование и инструменты:
Ручной инструмент, мостовой кран, гидродомкрат.
Наименование поста: формование
Наименование операций: установка формы на виброплощадку; укладка бетонной смеси в форму, уплотнение смеси в форму, очистка поста, обработка поверхности, съем формы и перемещение.
Технологические условия:
Процесс укладки и распределения бетонной смеси осуществляется с помощью бетонораздатчиков и бетоноукладчиков.
Режимы формования должны обеспечить коэффициент бетонной смеси для тяжелого бетона – не менее 0,98.
При
температуре
наружнего
воздуха ниже
0
 изделия после
снятия с формовочной
линии до вывода
на склад готовой
продукции
необходимо
выдерживать
в теплом помещении
при температуре
не ниже 10
не менее 6 ч.
Смазка должна иметь консистенцию, позволяющую наносить ее механизированным способом, т.е. распылением. Так же должна хорошо удерживаться на поверхности формы, недолжно происходить прилипание бетонного изделия к форме и не портить внешнего вида изделий.
К формам всех видов предъявляют общие требования: простота сборки и разборки форм; высокая жесткость и способность сохранять свои формы и размеры при динамических нагрузках, неизбежно возникающих при производстве; масса по отношению к единице массы изделия должна быть минимальной.
Условия безопасности труда:
Устанавливаются звуко- и шумоизолирующие кожухи для защиты от вибрирования.
Применяются звукопоглощающие облицовки.
Применяются шумозащитные кожухи, экраны, кабины, наблюдения, глушители шума.
Для защиты работающих в помещениях с шумным оборудование:
звукоизолированное вспомогательное помещение;
защита от шума – средствами индивидуальной защиты, наушниками, вкладышами, беруши.
Контроль качества:
Удобоукладываемость бетонной смеси предусмотрена в соответствии с ГОСТ 10181 контролируется два раза в смену по одной пробе лаборантом.
Равномерность укладки производится методом замера линейкой, раз в смену по 1 форме – мастером цеха и постоянно по каждой форме – бетонщиком.
Время уплотнения контролируется секундомером постоянно по каждой форме – бетонщиком и один раз в смену мастером цеха.
Средняя плотность бетонной смеси ρфакт предусмотрена в соответствии с ГОСт 10181 один раз в смену по донной форме лаборантом.
Прочность бетона контролируется ГОСТом 10180 и изготовлением контрольных образцов один раз в смену из партии лаборантом.
Исполнители операций:
Формовщик III разряда – 1 чел., оператор V разряда – 1 чел
Оборудование и инструменты:
Бетоноукладчик, наружный вибратор.
Наименование поста: тепловая обработка (ТО)
Наименование операций: предварительное выдерживаемое до пропаривания; подъем температуры; изотермический прогрев; охлождение.
Технологические условия:
Оптимальное время предварительного выдерживания от 2 до 10 часов, при этом бетон приобретает около 0,3-0,5 МПа.
Подъем
температуры
происходит
со скоростью
25-30
/час.
Изотермическая
выдержка длится
6-8 часов при
максимальной
температуре
равной 80-90
.
Охлаждение
изделий происходит
при температуре
30-40
.
Общая продолжительность пропаривания для изделий в среднем составляет 12-15 часов.
В нерабочее
время в тепловых
агрегатах
подачу в них
теплоносителем
следует прекращать
за 2-4 часа, до
окончания
изотермического
прогрева или
понижения
температуры
на 10-15
.
Условия безопасности труда:
Необходимо предусматривать:
теплоизоляцию ограждений камер, элементов термоформ;
гидрозащиту теплоизоляционного слоя в ямных камерах, термоформах.
Контроль качества:
Соблюдение заданного режима термовлажности обработки с помощью автоматического регулирования контролируется лаборантом постоянно каждая камера.
работу систем пароснабжения и автоматики при помощи осмотра и наблюдения раз в смену каждая камера контролируется мастером цеха и инженером КИП.
Исполнители операций:
Термист IV разряда – 1 человек.
Оборудование и инструменты:
Пропарочные камеры; приборы автоматического учета расхода тепловой энергии, регулирования, контроля температуры и влажностного режима, термоформа.
3. Проектирование технологического процесса
3.1 Расчет длительности элементных циклов
Основными расчетными величинами при проектировании технологического проекта являются длительности операций и элементных циклов. Для более полного и точного учета времени, затрачиваемого на выполнение элементного цикла, составляется операционный график, в котором последовательно записываются все операции, по каждой из них определяется продолжительность механизированных и ручных операций.
Составление операционного графика рекомендуется выполнять в следующей последовательности:
– разрабатываются компоновочные схемы постов с размещением в плане основного технологического и транспортного оборудования;
– определяются необходимые расчетные параметры – объемы работ по операциям, длины рабочих и холостых ходов машин, высота и дальность перемещения, материалов и форм, уточняются нормы времени на ручные операции, состав рабочих, технические характеристики механизмов;
– рассчитывается длительность механизированных и ручных операций и разрабатывается первый вариант операционного графика;
- согласовывается возможность выполнения операций во времени и пространстве с помощью графоаналитического моделирования.
Операционный график производства ребристых плит по агрегатно-поточной линии размещен на чертеже.
Производим операции при изготовлении плит:
Таблица 12
Операции при изготовлении квадратных свай
| Операции | Оборудование | Состав звена рабочих | Продолжительность операций, мин | ||
| профессия | разряд | численность | |||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Снятие торцевых бортов формы | Мостовой кран | Формовщик | III | 2 | 2 |
| Обрезка стержней напряженной арматуры | Ручной инструмент | Резчик | IV | 1 | 4 |
| Открытие продольных бортов формы | Устройство для открывания бортов |
Оператор Формовщик |
V III |
2 1 |
3 |
| Съем и транспортирование изделия | Мостовой кран | Крановщик | V | 1 | 5 |
| Чистка формы | Скребок, щетка | Формовщик | III | 1 | 3 |
| Смазка формы | Распылитель | Формовщик | III | 1 | 2 |
| Укладка нижних сеток | Ручной инструмент | Арматурщик | IV | 2 | 1 |
| Укладка напрягаемой рабочей арматуры | Мостовой кран | Арматурщик | IV | 2 | 6 |
| Укладка продольных сеток | Ручной инструмент | Арматурщик | IV | 2 | 3 |
| Подъем бортов формы | Мостовой кран |
Крановщик Формовщик |
V III |
1 3 |
1 2 |
| Укладка верхних сеток и петель | Ручной инструмент | Арматурщик | IV | 2 | 1 |
| Натяжение рабочей арматуры | Гидродомкрат | Арматурщик | IV | 1 | 8 |
| Укладка бетонной смеси | Бетоноукладчик | Оператор | V | 1 | 9 |
| Виброуплотнение смеси | Наружный вибратор | Формовщик | III | 1 | 6 |
| Тепловая обработка | Пропарочные камеры | Термист | IV | 1 | 600 |
3.2. Проектная производительность линии
Основным показателем деятельности предприятия является его производственная мощность – максимально возможный годовой выпуск продукции по заданной номенклатуре при полном использовании основного технологического оборудования. Она определяется мощностью цехов, технологических линий и определенных агрегатов, установленных на заводе. На стадии технологического проектирования рассчитывается проектная производительность (проектная мощность) полуконвейерной линии. Проектную производительность можно определить по формуле:
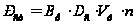 ,
м3/год,
где Pст – проектная производительность одного стенда, м3/год;
Bр – расчет годового фонда работы оборудования, 233 суток;
Dc – количество оборотов стенда в сутки, 1об.;
Vф – объем одновременно формуемых изделий, м3 (1 изделия);
n – число изделий одновременно формуемых на стенде, 1шт.
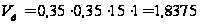 м3.
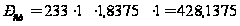 ,
м3/год,
 ,
м3/год
где Pст.л – проектная производительность всех стендов
Pст.л=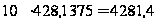 ,
м3/год
3.3. Расчет потребности производства в бетонных смесях, материалах и ресурсах
Потребность производства в бетонных смесях, и материалах определяется в соответствии с программой выпуска железобетонных колонн по установленной производительности. В расчетах учитывается потери материалов при хранении, транспортировании и перегрузках. Часовую потребность принимают по максимальному часовому расходу смеси, определяемому по операционному графику. Расход материалов на 1 м3 бетонной смеси должен соответствовать проектному составу бетона.
Потребность технологического комплекса в сырьевых материалах представляется в таблице 13.
Таблица 13
Потребность цеха в бетонных смесях и материалах
| Наименование материала, единица измерения | Расход на 1м3 бетона | Потребность производства, в | |||
| год | сутки | смену | час | ||
| Бетонная смесь, т | 1,306 | 5591,60 | 24,00 | 12,00 | 1,50 |
| Цемент, т | 0,223 | 954,75 | 4,10 | 2,05 | 0,26 |
| Песок, т | 0,273 | 1169,34 | 5,02 | 2,51 | 0,31 |
| Щебень, т | 0,725 | 3105,89 | 13,33 | 6,67 | 0,83 |
| Вода, т | 0,096 | 411,83 | 1,77 | 0,88 | 0,11 |
| Арматурная сталь и закладные детали, т | 0,04 | 171,26 | 0,74 | 0,37 | 0,05 |
| Смазка ЭКС, кг | 3,20 | 13700,48 | 58,80 | 29,40 | 3,38 |
Количество смазки для форм определяется из расчета 0,2 кг на 1 м3 смазываемой поверхности форм.
Расход цемента - Потери на: транспортирование –0,25%, разгрузка – 0,15%, складирование и хранение 0,2%. Подача на БСУ – 0,1%, Дозирование и подача в бетономешалку 0,05% - 0,9%. Расход цемента = 0,223 т/м3.
Расход песка – Потери: транспортирование – 1,9%. Расход песка = 0,273 т/м3.
Расход щебня - Потери: транспортирование - 1,2%, складирование и хранение -0,4%. Расход щебня = 0,725 тм3
Расход воды - Потери: 1% .Расход воды = 0,096
Расход арматурной стали - Потери: 3%. Расход стали – 0,04 т.
Расход смазки - Потери: 1%. Расход смазки =3,20 кг.
Sф = 0,35 ·0,35 · 2 + 0,35 ·15 · 2 + 0,35 · 15 = 15,995 м2
mсм = 0,2 ·Sф = 0,2 · 15,995=3,20 кг.
Необходимое количество тепловой энергии для ускоренного твердения изделий, кг, находящихся в одном тепловом агрегате,
Qп = qп·Vизд·n,
Где Vизд – объем бетона в форме, 1,8375 м3;
n – количество форм в камере, 6;
qп- удельный расход энергии на ускоренное твердение на м3 бетона, 250 кг/ м3;
Qп = qп·Vизд·n=250·1,8375·6=2756,25 кг
Часовые расходы тепла в период подогрева и изотермического обогрева, кг/ч, рассчитываются по формулам:
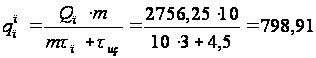 кг/ч
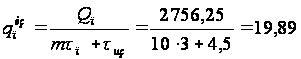 кг/ч
где  – часовой расход
тепловой энергии
(пара) в период
подогрева;
 – то же, в
период изотермического
обогрева;
 – длительность
периода подогрева,
3ч;
 – длительность
изотермического
обогрева, 4,5ч;
m – коэффициент, учитывающий неравномерность расхода тепла в отдельные периоды (m = 10).
Потребность электрической энергии на технологические нужды складывается из расхода энергии на работу двигателей, установленных на технологическом и транспортном оборудовании цеха, и энергии на нагрев напрягаемой арматуры.
Годовой расход электроэнергии, , рассчитывается по формуле
N = ΣPуст·Кс·Тр
где Pуст – установленная мощность электродвигателя, кВт;
Тр – годовой фонд работы оборудования, ч (число часов работы при односменной работе принимается 4000 ч);
Кс – коэффициент спроса,.
ΣPуст·Кс=0,26·0,4+79,7·0,3+0,25·14,1+2,2·0,3 +39,1·0,2= 34,58
N = ΣPуст·Кс·Тр=34,58·4000= 138320 кВт·ч
Суммарный расход электроэнергии в год, кВт·ч,
ΣN = N = 138320 кВт·ч
3.4. Численность и состав работающих
Для технологической линии состав производственной бригады определяем по конкретной расстановке рабочих по постам в соответствии с ранее разработанными операциями нормалями с операционным графиком производства.
Суточная численность рабочих в бригаде определяется путем суммирования по всем сменам. На основе полученных данных составляется штатная ведомость цеха таблица 14.
Таблица 14
Потребность цеха в бетонных смесях и материалах
| Профессия рабочего | Разряд | Количество рабочих, чел |
| 1-я смена | ||
| Крановщик | V | 2 |
| Формовщик | III | 9 |
| Арматурщик | IV | 9 |
| Оператор | V | 3 |
| Резчик | IV | 1 |
| Термист | IV | 1 |
| Всего: | 25 |
3.5. Контроль качества производства и готовой продукции
В соответствии с разработанной технологией производства рассматривается организация входного, операционного и приемочного контроля (табл. 15).
Под входным контролем понимается контроль качества продукции, поступившей на предприятие для производства железобетонных изделий.
Входному контролю подлежат материалы для приготовления бетонной смеси, арматурных изделий и закладных деталей, отделочные материалы.
Операционный контроль – это контроль за выполнением технологических требований на каждой операции производственного процесса.
Приемочный контроль – это контроль готовой продукции, по результатам которого принимается решение о её пригодности и поставке потребителю.
Задачей приемочного контроля является установление соответствия качественных показателей готовых изделий требованиям государственных стандартов. Общая номенклатура показателей качества железобетонных изделий установлена ГОСТ 13015.1 – 81 (с изм.). Приемочный контроль подразумевает также испытания и измерения готовых изделий и обобщения данных входного и операционного контроля.
Таблица 15
Организация контроля
| Объект контроля | Контролируемые параметры материалов, процессов, продукции | Метод и средства контроля | Периодичность и объем контроля | Лицо, осуществляющее контроль |
| 1 | 2 | 3 | 4 | 5 |
| Входной контроль | ||||
| Цемент | Вид, марка, наличие паспорта, объем партии | По документам | Каждая партия | Отдел снабжения |
| Активность, сроки схватывания, НГ, плотность |
Испытание
в бетоне |
То же |
Лаборант |
|
| Заполнители | Вид, наличие паспорта, объем партии | По документам | То же | Отдел снабжения |
| Зерновой состав | ГОСТ 8269, ГОСТ 8735 | То же | Лаборант | |
| Дробимость щебня | ГОСТ 8269 | То же | Лаборант | |
| Влажность | ГОСТ 8269, ГОСТ 8735 | Два раза в смену после выпадения осадков |
Лаборант |
|
| Сталь арматурная и для закладных деталей | Вид, класс, марка, наличие сертификатов, объем партии | По сопровождающим документам ГОСТ 12004 | Каждая партия | Отдел снабжения, лаборант |
| Операционный контроль | ||||
|
Обрезка арматуры |
Передаточная прочность | Испытание контрольных образцов ГОСТ 10180 | Раз в смену партией | Лаборант |
| Качество обрезки стержней | Визуальный осмотр, линейка | Каждое изделие | ОТК | |
| Чистка, смазка формы | Качество очистки и смазки | Визуальный осмотр | Раз в смену выборочно | Мастер цеха |
| Качество эмульсии | Испытание пробы | Раз в смену | Лаборант | |
| Электротермическое натяжение арматуры, армирование | Температура нагрева, величина натяжения | По удлинению арматуры, автоматически концевым выключателем, частотный метод, ИПН |
Постоянно, каждый стержень. Раз в смену по одной форме |
Арматурщик ОТК |
| Толщина защитного слоя |
Визуально Контрольный замер |
Каждая форма Два раза в смену по одной форме |
Бетонщик ОТК |
|
| Правильность установки каркаса и закладных деталей | Визуально |
Постоянно, по каждой форме. Два раза в смену по одной форме |
Бетонщик ОТК |
|
| Сборка формы | Соответствие формы проектным размерам | Обмер рулеткой, уровнем | Раз в квартал поштучно | ОТК |
| Расстояния между упорами | Обмер рулеткой | Раз в смену по одной форма | ОТК | |
| Укладка и уплотнение смеси | Удобоукладываемость бетонной смеси | ГОСТ 10181 | Два раза в смену по одной пробе | Лаборант |
| Равномерность укладки | Толщина слоя, замер линейкой | Постоянно по каждой форме | Бетонщик | |
| Раз в смену по одной форме | Мастер цеха | |||
| Время уплотнения | Секундомер | Постоянно по каждой форме | Бетонщик | |
| Раз в смену | Мастер цеха | |||
| Средняя плотность бетонной смеси ρфакт | ГОСТ 10181 | Раз в смену по одной формовке | Лаборант | |
| Коэффициент уплотнения | Купл = ρфакт /ρтеор | То же | Лаборант | |
| Прочность бетона | ГОСТ 10180, изготовление контрольных образцов | Раз в смену из партии | Лаборант | |
| Тепловая обработка | Соблюдение заданного режима тепловлажностной обработки |
Приборы автоматического регулирования |
Постоянно каждая камера | Лаборант |
| Работа систем пароснабжения и автоматики | Осмотр и наблюдение | Раз в смену каждая камера | Мастер цеха, инженер КИП | |
| Подготовка к сдаче продукции | Внешний вид изделий | Визуально | Каждое изделие | ОТК |
| Наличие дефектов | Визуально | То же | ОТК | |
| Правильность укладки изделий | Рулетка, схема размещения | Два раза в смену | Мастер цеха | |
| Качество маркировки изделий | Визуально | Постоянно каждое изделие | ОТК | |
| Приемочный контроль | ||||
| Прием изделий ОТК | Отпускная прочность бетона | Испытание контрольных образцов, ГОСТ 10180, ГОСТ 18105 | Раз в смену партия | Лаборатория |
| Прочность бетона в проектном возрасте | Испытание контрольных образцов, ГОСТ 10180, ГОСТ 18105 | Раз в смену партия | Лаборатория | |
|
|
Испытание контрольных образцов по ГОСТ 10060 | Раз в 6 месяцев партия | Лаборатория | |
| Геометрические размеры изделия | ГОСТ 13015.1, ГОСТ… | Выборочно, 10 % от партии, но не менее 3 изделий | ОТК | |
| Разность длин диагоналей, неплоскостность | ГОСТ 13015.1, ГОСТ… | То же | ОТК | |
| Чистота поверхности | ГОСТ 13015.1, ГОСТ… | То же | ОТК | |
| Расположение и номинальные размеры закладных деталей | ГОСТ 13015.1, ГОСТ… | То же | ОТК | |
| Отпуск потребителю | Укладка изделий на транспортные средства | Визуально, правильность положения, крепление изделий | Постоянно, каждое транспортное средство | ОТК |
 Морозостойкость
3.6. Охрана труда
В технологической части проекта приводятся требования к освещенности рабочих мест, по ограничению шума и вибраций, по обеспечению безопасности условий труда, включая требования по электро- и пожаробезопасности.
Освещенность на рабочем месте должна отвечать условиям оптимальной работ рения при заданных размерах объекта различия. Освещение должно быть равномерным, т.к. перевод взгляда с яркоосвещенной поверхности на темную вызывает повышенное утомление глаз из-за частой переадаптации. Отраженная блесткость устраняется путем использования матовых поверхностей, изменением угла наклона рабочей поверхности. Освещение не должно исключать цветопередачу.
В целом осветительная установка должна быть удобной, надежной, экономной, не создавать шума и не быть источником дополнительных опасностей.
Естественное и искусственное освещение в производственных и вспомогательных цехах, а также территории предприятия должно соответствовать требованиям СНиП II-4-79.
Необходимо использовать 2 метода для уменьшения вредных вибраций от рабочего оборудования:
1 метод, основан на уменьшении интенсивности возбуждающих сил в источнике их возникновения;
2 метод ослабления вибрации на пути их распространения через опорные связи от источника к другим машинам и строительным конструкциям. Но если не удается выполнить эти методы, то необходимо нанести на вибропоглощающие материалы.
Уровень вибрации на рабочих местах не должен превышать установленной ГОСТом 121.012-78. Для устранения вредного воздействия вибрации на работающих необходимо применять специальные мероприятия: конструктивные, технологические и организационные, средства виброизоляции виброгашения, дистанционное управление, средства индивидуальной защиты.
Уровень шума на рабочих местах не должен превышать допустимый ГОСТ 12.1.003-83. Для снимжения уровня шума следует предусматривать мероприятия по ГОСТ 12.1.003-83 и СНиП 11-12-77. Применяют шумозащитные кожухи, экраны, кабины, наблюдения, глушители аэродинамического шума; обработка стен и потолка звукоизолирующими облицовками. Для индивидуальной защиты применяют наушники различные, вкладыши, шлемы.
При производстве следует применять технологические процессы, не загрязняющие окружающую среду, и предусматривать комплекс мероприятий с целью ее охраны. Содержание вредных веществ в выбросах не должно вызывать их увеличения их концентрации в атмосфере населенных пунктов и в водоемах санитарно-бытового пользования выше допустимых величин установленных СНиП 245-71.
При производстве работ в цехах предприятий следует соблюдать правила пожарной безопасности в соответствии с требованиями ГОСТ 12.1.004-76. Следует соблюдать также требования санитарной безопасности, взрывобезопасности производственных участков, в том числе связанных с применением веществ, используемых для смазки форм, химических добавок, приготовлением их водных растворов и бетонов с химическими добавками.
Все работы, связанные с изготовлением сборных бетонов и железобетонных изделий, должны соответствовать требованиям СНиП III-4-80, а также ведомственным правилам охраны труда и техники безопасности.
Заключение
В данной курсовой работе был разработан проект по производству квадратных свай по стендовому способу. Принят режим работы технологической линии соответственно 233 суток.
Армирование производим натяжением арматуры механическим способом с помощью гидродомкрата СМЖ-738.
Формование изделия осуществляется с помощью наружного электромеханического вибратора с направленными колебаниями ИВ-36.
Тепловая обработка производилась в ямных камерах в течение 10 часов. В результате выполнения третей части был построен график ТО.
По данным расчета определили потребность производства в бетонной смеси и материала, который определился в соответствии с программой выпуска железобетонных изделий по установленной нами производительности 4281,4 м3/год.
Список используемой литературы
Плешко М.С. Методические указания к выполнению курсового проекта по дисциплине «Технология бетона, строительных изделий и конструкций». Шахтинский институт ЮРТГУ. – Новочеркасск: ЮРТГУ, 2004. – 26 с.
ГОСТы и СНиПы – ГОСТ 27215-87. Плиты перекрытий железобетонные ребристые для производственных зданий промышленных предприятий,1988,-15с.
Плешко М.С. Методические указания к практическим заданиям по дисциплине «Технология бетона, строительных изделий и конструкций». Шахтинский институт ЮРТГУ. – Новочеркасск: ЮРТГУ, 2004. – 36 с.
Баженов Ю.М., Комар А.Г. Технология бетонных и железобетонных изделий. – М.: Стройиздат, 1984. – 672 с.