Технологические линии и комплексы прокатного цеха
Таблица 5.6
Значения ai,
Mпрi для заготовки
110 110
мм
| № клети | ai, м | Mпрi, МНм. |
| 1 | 0,0731 | 0,95 |
| 2 | 0,0731 | 0,99 |
| 3 | 0,0731 | 0,80 |
| 4 | 0,0731 | 0,83 |
| 5 | 0,0569 | 0,47 |
| 6 | 0,0569 | 0,49 |
| 7 | 0,0569 | 0,39 |
| 8 | 0,0569 | 0,40 |
| 9 | 0,0569 | 0,31 |
| 10 | 0,0569 | 0,32 |
| 11 | 0,0411 | 0,15 |
| 12 | 0,0411 | 0,16 |
| 13 | 0,0411 | 0,12 |
| 14 | 0,0411 | 0,12 |
Для непрерывно-заготовочных станов широко применяют подшипники качения. Для валков этих станов применяют исключительно роликовые подшипники с коническими роликами (двухрядные четырёхрядные), так как они хорошо самоустанавливаются и способны воспринимать большие осевые нагрузки.
Роликовые подшипники для прокатных валков изготовляют по специальным заказам, так как они должны соответствовать предъявляемым специфическим требованиям: выдерживать большие нагрузки при прокатке и иметь габариты, необходимые для монтажа их в подушках валков.
С целью повышения нагрузочной способности и улучшения отвода тепла в подшипники качения необходимо подавать жидкую (а не густую) смазку. Весьма рациональной является смазка масляным туманом [1].
Определим момент трения в подшипниковых узлах [1, с. 231]:
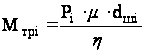 ,
(5.11)
где Pi – сила прокатки на валках, P1 = 6,5 МН,
μ – коэффициент трения в подшипниках валков, μ = 0,08[1, с. 67],
dшi – диаметр шейки валка, dш1 = 0,4 м [1, с. 231],
η – КПД клети, η = 0,66 [1, с. 64]:
Из формулы (5.11):
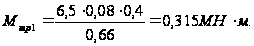
Определим момент холостого хода клети [1, с. 64]:
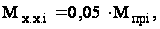 (5.12)

где
 - момент прокатки
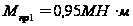 ,
(таблица 5.6)
Из формулы (5.12):
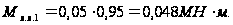
Определим номинальный момент [1, с. 64]:
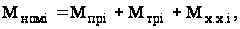 (5.13)
где -
- момент прокатки,
(таблица 5.6),
Мтрi - момент трения в подшипниковых узлах, Мтр1 = 0,315 МНм (таблица 5.7),
Мх.х.i - момент холостого хода клети, Мх.х.1 = 0,048 МНм (таблица 5.7),
Определение номинального момента из формулы (5.13):
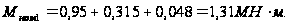
Таблица 5.7
Значения dшi,
Mтрi, Мх.хi,
Мномi для
заготовки
110110
мм
| № клети | dшi, м | Mтрi, МНм | Мх.хi, МНм | Мномi, МНм |
| 1 | 0,4 | 0,315 | 0,016 | 1,28 |
| 2 | 0,4 | 0,327 | 0,016 | 1,33 |
| 3 | 0,4 | 0,265 | 0,013 | 1,08 |
| 4 | 0,4 | 0,274 | 0,014 | 1,12 |
| 5 | 0,3 | 0,151 | 0,008 | 0,63 |
| 6 | 0,3 | 0,156 | 0,008 | 0,65 |
| 7 | 0,3 | 0,125 | 0,006 | 0,52 |
| 8 | 0,3 | 0,129 | 0,006 | 0,54 |
| 9 | 0,3 | 0,101 | 0,005 | 0,42 |
| 10 | 0,3 | 0,103 | 0,005 | 0,43 |
| 11 | 0,2 | 0,045 | 0,002 | 0,20 |
| 12 | 0,2 | 0,046 | 0,002 | 0,21 |
| 13 | 0,2 | 0,036 | 0,002 | 0,16 |
| 14 | 0,2 | 0,036 | 0,002 | 0,16 |
Определим мощность двигателя [1, с. 63]:
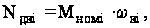 (5.14)
где ωвi – угловая скорость вращения валка (таблица 5.8),
Мномi – номинальный момент клети, Мном1 = 1,31 МНм (таблица 5.7).
 ,
(5.15)
 - скорость
прокатки валков,
 = 0,2 м/с, (таблица
5.8)
 - радиус i –
го валка i – ой
клети, R1 = 0,45 м
(таблица 5.1)
По формуле (5.15) и (5.14):
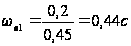
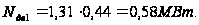
Таблица 5.8
Значения
 ,
 ,
Nдвi для заготовки
110110
мм
| № клети |
|
|
Nдвi, МВт |
| 1 | 0,2 | 0,44 | 0,57 |
| 2 | 1 | 2,22 | 2,95 |
| 3 | 1,5 | 3,33 | 3,59 |
| 4 | 2 | 4,44 | 4,96 |
| 5 | 2,5 | 7,14 | 4,52 |
| 6 | 3 | 8,57 | 5,60 |
| 7 | 3,5 | 10,00 | 5,24 |
| 8 | 4 | 11,43 | 6,17 |
| 9 | 4,5 | 12,86 | 5,41 |
| 10 | 5 | 14,29 | 6,18 |
| 11 | 5,5 | 22,00 | 4,40 |
| 12 | 6 | 24,00 | 4,93 |
| 13 | 6,5 | 26,00 | 4,11 |
| 14 | 7 | 28,00 | 4,54 |
5.1.2 Определение
параметров
для заготовки
250250
мм
Для этой заготовки проведём аналогичный расчёт.
Определение обжатия по каждой клети, используя формулу (5.1) [1, с. 27]:
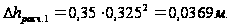
Данные по
обжатию на всех
14 клетях для
заготовки
250250
мм сведем в
таблицу 5.9
Таблица 5.9
Режимы обжатия
заготовки
250250
мм
| № клети | Δhгор | Δhвер. | hгор | hвер |
| 0 | 0,37 | 0,37 | ||
| 1 | 0,037 | 0,333 | ||
| 2 | 0,037 | 0,333 | ||
| 3 | 0,027 | 0,306 | ||
| 4 | 0,027 | 0,306 | ||
| 5 | 0,027 | 0,279 | ||
| 6 | 0,027 | 0,279 | ||
| 7 | 0,027 | 0,250 | ||
| 8 | 0,027 | 0,250 |
Определим Ki – константу уравнения пластичности металла, испльзуя формулу (5.4), [1, с. 31]:
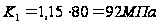 .
Остальные значения для 14 клетей сведём таблицу 5.10
Таблица 5.10
Значения Ki
и σi
для заготовки
250250
мм.
| № клети | Ki | σтi, МПа |
| 1 | 92 | 80 |
| 2 | 95 | 83 |
| 3 | 99 | 86 |
| 4 | 102 | 89 |
| 5 | 106 | 92 |
| 6 | 109 | 95 |
| 7 | 113 | 98 |
| 8 | 116 | 101 |
По формуле (5.6) определим hсрi – ширину заготовки после деформации [1, с. 31]:
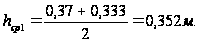
Таблица 5.11
Значения обжатий
hпред, hпос,
hср для заготовки
250250
мм
| № клети | hпред, м | hпос, м. | hср, м |
| 1 | 0,370 | 0,333 | 0,352 |
| 2 | 0,370 | 0,333 | 0,352 |
| 3 | 0,333 | 0,306 | 0,320 |
| 4 | 0,333 | 0,306 | 0,320 |
| 5 | 0,306 | 0,279 | 0,293 |
| 6 | 0,306 | 0,279 | 0,293 |
| 7 | 0,279 | 0,25 | 0,265 |
| 8 | 0,279 | 0,25 | 0,265 |
Определим длину очага деформации металла при прокатке по формуле (5.7), [1, с. 27]:
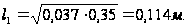
Определим коэффициент, который характеризует поведение металла при прокатке (учитывает тип профиля) из формулы (5.5):
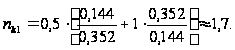
Таблица 5.12
Значения Δhрасч.,
li, nki для заготовки
250250
мм
| № клети | Ri, м | Δhрасч.. | li, м | nki |
| 1 | 0,350 | 0,0370 | 0,114 | 1,7 |
| 2 | 0,350 | 0,0370 | 0,114 | 1,7 |
| 3 | 0,250 | 0,0270 | 0,082 | 2,1 |
| 4 | 0,250 | 0,0270 | 0,082 | 2,1 |
| 5 | 0,250 | 0,0270 | 0,082 | 1,9 |
| 6 | 0,250 | 0,0270 | 0,082 | 1,9 |
| 7 | 0,250 | 0,0270 | 0,082 | 1,8 |
| 8 | 0,250 | 0,0270 | 0,082 | 1,8 |
Составив пропорцию, по формуле (5.2) рассчитаем среднее давление металла на валках (5.3):
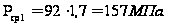
Определим силу прокатки на валках по формуле (5.8), [2, с. 26]:
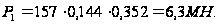
Таблица 5.13
Значения Pср,
P для заготовки
250250
мм
| № клети | Pср, МПа | P, МН. |
| 1 | 157 | 6,3 |
| 1 | 2 | 3 |
| 2 | 163 | 6,5 |
| 3 | 205 | 5,4 |
| 4 | 212 | 5,6 |
| 5 | 203 | 4,9 |
| 6 | 210 | 5,0 |
| 7 | 199 | 4,3 |
| 8 | 205 | 4,5 |
Определим момент прокатки и плечо приложения силы P аналогично формулам (5.9) и (5.10), [1, с. 63]:
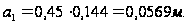
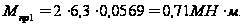
Таблица 5.14
Значения ai,
Mпрi для заготовки
250250
мм
| № клети | ai, м | Mпрi, МНм. |
| 1 | 0,0569 | 0,71 |
| 2 | 0,0569 | 0,74 |
| 3 | 0,0411 | 0,44 |
| 4 | 0,0411 | 0,46 |
| 5 | 0,0411 | 0,40 |
| 6 | 0,0411 | 0,41 |
| 7 | 0,0411 | 0,36 |
| 8 | 0,0411 | 0,37 |
Определим момент трения в подшипниковых узлах по формуле (5.11) [1, с. 231]:
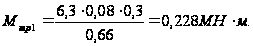
Определим момент холостого хода клети по формуле (5.12) [1, с. 64]:
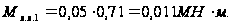
Определим номинальный момент по формуле (5.13) [1, с. 64]:
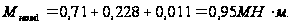
Таблица 5.15
Значения dшi,
Mтрi, Мх.хi,
Мномi для
заготовки
250250
мм
| № клети | dшi, м | Mтрi, МНм | Мх.хi, МНм | Мномi, МНм |
| 1 | 0,3 | 0,228 | 0,011 | 0,95 |
| 2 | 0,3 | 0,237 | 0,012 | 0,99 |
| 3 | 0,2 | 0,130 | 0,007 | 0,58 |
| 4 | 0,2 | 0,135 | 0,007 | 0,60 |
| 5 | 0,2 | 0,118 | 0,006 | 0,53 |
| 6 | 0,2 | 0,122 | 0,006 | 0,54 |
| 7 | 0,2 | 0,105 | 0,005 | 0,47 |
| 8 | 0,2 | 0,108 | 0,005 | 0,48 |
Определим угловую скорость вращения валка и мощность двигателя по формулам (5.15) и (5.14), [1, с. 63]:
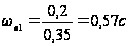
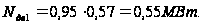
Таблица 5.16
Значения
,
,
Nдвi для заготовки
250250
мм
| № клети |
|
|
Nдвi, МВт |
| 1 | 2 | 3 | 4 |
| 1 | 0,2 | 0,57 | 0,55 |
| 2 | 1 | 2,86 | 2,83 |
| 3 | 1,5 | 6,00 | 3,47 |
| 4 | 2 | 8,00 | 4,79 |
| 1 | 2 | 3 | 4 |
| 5 | 2,5 | 10,00 | 5,25 |
| 6 | 3 | 12,00 | 6,51 |
| 7 | 3,5 | 14,00 | 6,51 |
| 8 | 4 | 16,00 | 7,67 |
Вспомогательное оборудование
Все механизмы, применяемые в прокатных цехах для выполнения различных вспомогательных операций, сопровождающих процесс обработки прокатных изделий, полуфабрикатов и исходных материалов, можно разделить на две группы: 1) транспортирующие, обеспечивающие перемещение исходных материалов, полупродукта и готовых изделий (подачу слитков, блюмов, слябов, заготовки, горячекатаных рулонов к станам, передачу их к различным агрегатам и к рабочим валкам прокатного стана, уборку металла от стана после прокатки и т. д.); 2) обрабатывающие, работа которых связана с проведением операций, не относящихся непосредственно к деформации металла, но технологически необходимых для последующей обработки его.
К первой группе механизмов относят: рольганги; транспортеры; конвейеры; шлепперы; холодильники, назначение которых обеспечивать продольное и поперечное перемещение металла; манипуляторы, предназначенные для поперечного перемещения металла и направления его в валки; подъемные столы, поворотные механизмы; толкатели; опрокидыватели, предназначенные для перемещения металла (блюмов, слябов, заготовки, рулонов) в горизонтальной и вертикальной плоскостях или для изменения положения рулона, листа (из вертикального в горизонтальное положение и наоборот и т. д.).
Ко второй группе относятся механизмы, предназначенные для резки металла (ножницы с параллельными ножами, гильотинные, дисковые, летучие); правильные машины (ролико-правильные машины, растяжные машины); машины для обработки и отделки поверхности (травильные агрегаты непрерывного и периодического действия, агрегаты нанесения технологического покрытия, например термостойкого покрытия, цинкования, лужения, лакирования и электроизоляционного и декоративного покрытий, промасливающие машины, чистильно-моечные агрегаты для чистки, промывания и обезжиривания поверхности листовой стали, агрегаты для шлифовки полос и листов, для полировки листов, для электрохимической полировки). К этой группе также могут быть отнесены механизмы, обеспечивающие сматывание и свертывание полос в рулоны (моталки, свертывающие машины, захлестыватели), разматыватели и машины для распушивания рулонов перед высокотемпературным отжигом, контрольно-перемоточные агрегаты, сортировочные устройства, машины для обвязки и упаковки проката.
В прокатных цехах для перемещения исходных материалов, полупродукта и готовых изделий применяют следующие механизмы:
| Подача слитков от нагревательных колодцев к приемному рольгангу стана | Слитковоз |
| Безударная выдача слябов из методической печи | Устройство для выдачи слябов |
| Перемещение слитков, слябов, блюмов, заготовок и раската в продольном направлении (перемещение совпадает с продольной осью) | Транспортные, рабочие, приводные и гравитационные рольганги |
| Подача профилей на резку пачками, передача пачек профилей от ножниц на холодильник | Рольганги с косорасположенными роликами |
| Перемещение раската в направлении, параллельном его оси | Шлепперы |
| То же, с подачей в валки | Манипуляторы |
|
Изменение положения раската: кантование относительно продольной оси манипуляторы в горизонтальной плоскости |
Поворотные механизмы Кантователи |
| Создание запаса металла перед агрегатом в цехах холодной прокатки | Накопители |
| Точная установка рулона в горизонтальном положении по оси разматывателя или моталки | Подъемные столы с гидравлическим или пневматическим приводами |
| Перемещение раската, блюма, сляба, заготовки путем толкания | Толкатели |
| Перемещение прокатанного металла и его охлаждение | Холодильники |
| Подача металла на холодильники, штабелирующие столы, выдача металла из печи | Выталкиватели и сталкиватели |
| Остановка металла, движущегося по рольгангу, в определенном месте | Упоры с пневматическим или электрическим приводами |
| Опрокидывание слитков из вертикального в горизонтальное положение при доставке клещевым краном | Стационарные опрокидыватели |
| Штабелирование проката | Укладыватели, подъемные штабелирующие столы |
| Подъем сляба над рольгангом и поворот его | Подъемно-поворотные механизма |
| Передача рулонов | Конвейеры и транспортеры |
Для проведения операций резки, правки, обработки и отделки поверхностного металла в прокатных цехах применяют следующие механизмы:
|
Резка прокатанного металла: заготовок и профилей квадратного и прямоугольного сечений в горячем состоянии перед или после прокатки мелких профилей в холодном состоянии листов, полос, сутунки, штрипсов в холодном и горячем состоянии кромок у листов и ленты, разрезание широких полос на узкие ленты движущегося металла (на ходу) балок, рельсов, заготовок квадратного и круглого сечений, а также фасонных профилей на мерные длины |
Ножницы с параллельными ножами Ножницы с наклонными ножами (гильотинные) Дисковые ножницы Летучие ножницы Дисковые пилы для горячего резания (диски зубчатые), для холодного (пилы трения) |
|
Правка прокатанного металла: Сортового Листового тонких листов из специальных сталей и сплавов балок, швеллеров в плоскости наибольшей жесткости их поперечного сечения, дополнительная правка концов сортовых профилей |
Сортоправильные роликовые машины Листоправильные роликовые машины Растяжные машины Вертикальные и горизонтальные шатунно-эксцентриковые правильные прессы |
|
Сматывание и разматывание прокатанного металла: горячекатаных полос холоднокатаных полос горячей проволоки и круглой стали диаметром 10—25 мм в бунты |
Роликовые барабанные моталки Моталки барабанного типа Моталки с вращающимся и неподвижными бунтами |
| Свертывание горячекатаной протравленной полосы | Моталки роликогибочного типа |
| Разматывание рулонов перед холодной прокаткой, резкой, в агрегатах очистки, нанесения покрытий, термической обработки | Разматыватели |
| Отгибание конца полосы, свернутой в рулон | Скребковый или электромагнитный отгибатель конца полосы |
|
Образование на барабане моталки первых витков холоднокатаной полосы |
Ременный захлестыватель |
|
Подготовка металла к прокатке: удаление окалины с поверхности горячекатаных полос осмотр качества поверхности холоднокатаных полос и удаление дефектных участков подготовка рулонов к высокотемпературному отжигу нанесение технологического декоративного или защитного покрытий очистка поверхности листовой стали от остатков покрытий и загрязнений сортировка холоднокатаной листовой стали промасливание поверхности листов маркировка и клеймение проката упаковка и обвязка проката |
Травильные агрегаты непрерывного и периодического действий Контрольно-перемоточные агрегаты Агрегаты распушивания рулонов Полистные и непрерывные агрегаты нанесения покрытий Чистильно-моечные машины Сортировочные агрегаты Промасливающие машины Маркировочные и клеймовочные машины Упаковочные и вязальные машины |
|
Утилизация отходов: сматывание обрезанной кромки крошение кромки пакетирование обрезки |
Кромкомоталка Кромкокрошительные ножницы Пакетир-прессы |
Расчет необходимого числа единиц оборудования ведут с учетом обеспечения заданной или принятой производительности, по скорости (транспортирующие механизмы), числу циклов (ножницы) либо по другим технологическим параметрам (скорости травления, нанесения покрытия, режимом термической обработки), определяющим возможность использования того или иного механизма в прокатном цехе [3, с. 146].
Из выше перечисленного оборудования примем то, которое необходимо для непрерывно-заготовочного цеха.
Рольганги. Для транспортирования металла к прокатному стану, задачи его в валки, приема из валков и передвижения к вспомогательным машинам (ножницам, пилам, правильным машинам и т. д.) служат рольганги. Современные прокатные станы характеризуются поточным технологическим процессом обработки металла, поэтому общая длина рольгангов весьма значительна, а масса их иногда достигает 20—30 % от массы механического оборудования всего прокатного стана.
По своему назначению рольганги разделяют на рабочие и транспортные. Рабочими называют рольганги, расположенные непосредственно у рабочей клети стана и служащие для задачи прокатываемого металла в валки и приема его из валков. Транспортными называют все остальные рольганги, установленные перед рабочей клетью и за ней и связывающие между собой отдельные вспомогательные машины и устройства стана.
По конструкции рольганги выполняют с групповым и индивидуальным приводом роликов и с холостыми роликами.
Скорость вращения роликов рабочих рольгангов должна быть на 10—15 % выше скорости выходящего из валков металла, а у транспортных рольгангов она принимается в зависимости от типа и назначения стана и характера выполняемых технологических операций.
В соответствии с выполняемыми операциями различают рольганги: приемные, рабочие и транспортные.
Рабочий рольганг принимает слиток от слитковоза и передает на подводящий рольганг, который транспортирует его к рабочему рольгангу перед клетью. Первые ролики этого рольганга принимают на себя удары при опрокидывании на них слитков, и поэтому их делают цельноковаными. Часто по образующей их бочки выполняют продольное рифление, что способствует лучшему сцеплению со слитком.
Рассмотрим рабочий рольганг блюминга 1300 (рис. 5.1).
Рабочий рольганг состоит из восьми роликов. Первые два ролика имеют индивидуальный привод от электродвигателей постоянного ток типа ДП-92 мощностью 135/43 кВт (470/150 об/мин) через зубчатые муфты удлиненного типа; максимальная окружная скорость роликов 4 м/с. Остальные шесть роликов имеют групповой привод от электродвигателя мощностью 200 кВт (500 об/мин) через редуктор (1=4,24) и паразитные промежуточные шестерни (0=37); окружная скорость роликов 3,1 м/с. Все ролики цельнокованые, диаметр 500 мм, длина бочки 2800 мм.
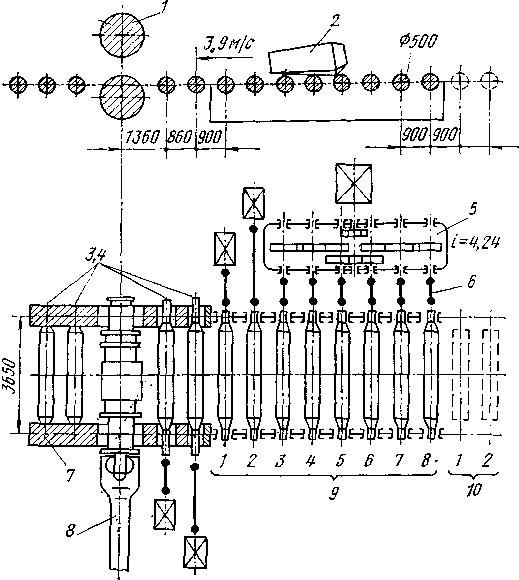
Рисунок 5.1 Рабочий рольганг блюминга 1300
1 — валки; 2 — слиток; 3, 4 — станинные ролики; 5 —редуктор; 6—зубчатые шпиндели (муфты); 7 — станины рабочей клети; 8 — универсальные шпиндели от главных электродвигателей; 9 — рабочий рольганг; 10 — раскатной рольганг
С каждой стороны рабочей клети блюминга 1500 рабочий рольганг состоит из 10 цельнокованых роликов диаметром 650 мм: первые пять роликов рольганга, а также станинный ролик имеют индивидуальный привод от электродвигателей через удлиненные зубчатые муфты; остальные пять роликов рольганга приводятся одним электродвигателем через редукторы с цилиндрическими шестернями. Все ролики рольганга имеют внутреннее водяное охлаждение [2, с. 192].
Пакетирующие рольганги. Пакетирующие рольганги устанавливают обычно перед ножницами (для подачи на резку профилей пачками) или за ножницами (для передачи пачек профилей на холодильник). Ролики рольгангов расположены под углом (по отношению к движению металла), поэтому поступающий на рольганг металл движется одновременно вдоль и поперек его.
Пакетирующий рольганг непрерывного заготовочного стана 700/500 предназначен для пакетирования (собирания в пачки) заготовок мерной длины после разрезки их на ножницах.
Рольганг состоит из шести — десяти роликов, расположенных под углом 75° к его оси и имеющих групповой привод от электродвигателя через редуктор с цилиндрическими шестернями, скорость роликов 2,5 м/с.
Движущиеся от ножниц (слева направо) заготовки (длиной до 6 м) косорасположенными вращающимися роликами направляются к правым (смотря по движению металла) бортовым линейкам и своими передними концами упираются в выступающую над рольгангом плиту-упор. После набора пачки заготовок (8 — 10 шт.) плита-упор опускается ниже уровня роликов и пачка заготовок передается на следующий рольганг-холодильник [2, с. 195].
Кантователь. На заготовочных и сортовых станах для кантовки заготовки или профильной полосы на ходу, во время движения ее от предыдущей клети к последующей, применяют кантователи типа так называемой кантующей втулки, устанавливаемой между роликами рольганга. Кантователь позволяет осуществлять кантовку любого профиля на любой угол в пределах до 90° со смещением или без смещения кантуемой полосы по длине бочки роликов рольганга.
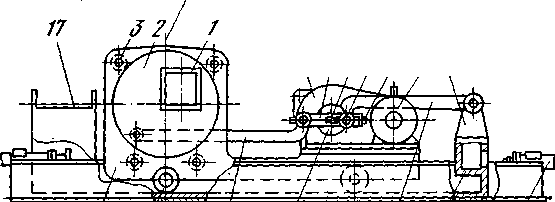
Рисунок 5.2 Универсальная кантующая втулка в линии рольганга
Левый нижний угол сменной втулки (проводки) 1 совмещен с центром вращения кантующей шайбы 2, опирающейся на четыре ролика 3, При повороте шайбы шатуном 4, соединенным с кривошипом 5 на валу редуктора 6, происходит кантовка полосы со смещением ее влево от оси прокатки. Если смещение не требуется, то одновременно с кантовкой ее происходит перемещение вправо на катках 7 всей тележки 8 кантователя. Это перемещение осуществляется вторым шатуном 9, один конец которого шарнирно закреплен на стойке 10 внутренней рамы 11, а другой конец шарнирно соединен со вторым кривошипом 12. Величина перемещения всей тележки вправо регулируется изменением плеча кривошипа 12 винтом 13, соединенным с шарниром 14 (при кантовке со смещением этот шарнир должен быть совмещен с осью выходного вала редуктора). Для приема и кантовки полосы, выходящей из того или иного калибра валков, внутренняя рама 11 может перемещаться по направляющим внутри неподвижной наружной рамы 15 при помощи гидроцилиндров 16. Если кантовка не нужна, то при помощи этих же гидроцилиндров кантователь отводится вправо и на место кантующей втулки устанавливается направляющий желоб 17, расположенный на конце внутренней рамы 11.
Угол поворота кривошипа 5 фиксируется командоаппаратом 18, воздействующим на электродвигатель 19.
Кантователи в линиях прокатки служат для поворота (кантовки) прокатываемой полосы (слитка, блюма, заготовки, профиля) относительно ее продольной оси на 90° перед задачей в следующий калибр валков для обеспечения равномерного обжатия металла по всему сечению [2, с. 165].
Транспортёры и холодильники. Для перемещения металла в процессе прокатки, отделки и охлаждения применяют транспортеры и холодильники различных типов и конструкций.
Для перемещения заготовок и крупносортных профилей металла поперек цеха (от подводящего рольганга к отводящему, к уборочному карману или в соседний пролет цеха) применяют канатные или цепные транспортеры, называемые шлепперами. Шлепперы во многих случаях выполняют функцию и охлаждения металла, поэтому их называют в этом случае шлепперными холодильниками.
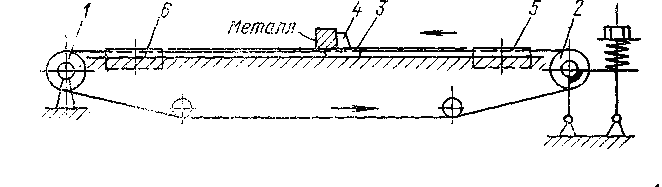
Рисунок 5.3 . Схема канатного шлеппера
Канатный шлеппер (рис. 5.3) состоит из 6—8 канатов, расположенных между рядом приводных барабанов 1 и рядом натяжных блоков 2. На всех канатах в один ряд закреплены шлепперные тележки 3 с упорными пальцами 4. При ходе тележек вперед (налево) упорные пальцы 4 перемещают металл от рольганга 5 к рольгангу 6. При обратном ходе тележек пальцы «утапливаются» и проходят под металлом. Конструкция многих шлепперных тележек позволяет поднимать пальцы 4 в любом месте между рольгангами и перемещать сколько угодно заготовок или профилей по рельсовому настилу (стеллажу) между канатами.
При непрерывной реверсивной работе со скоростью перемещения тележек 1—2 м/с канатный шлеппер отличается большой маневренностью и позволяет накапливать на стеллаже и перемещать большое количество металла при одновременном его охлаждении [2, с. 198].
Поднимающийся упор с пневматическим приводом
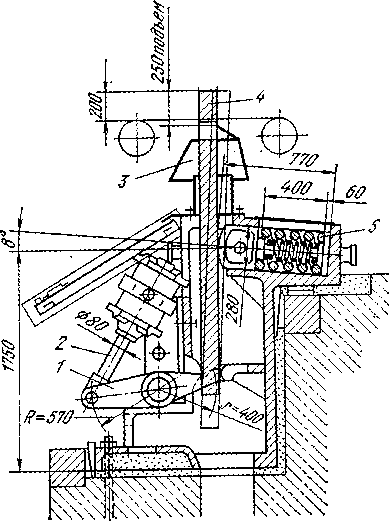
Рисунок5.4 Упор в линии рольганга с пневматическим подъемом и пружинным амортизатором:
1 — рычаг; 2 — пневмоцилиндр; 3 — кожух; 4 — плита; 5 — амортизатор
Упор (рис. 5.4) предназначен для остановки движущегося по рольгангу проката (блюмов, заготовок, балок, рельсов, толстых листов). Максимальная скорость проката 4м/с. Подъем упорного щита осуществляется рычажной системой с пневматическим приводом, скорость подъема щита 0,2 м/с, давление воздуха в цилиндре 0,4—0,6 МПа. Кинетическая энергия останавливаемого проката массой т (кг) вычисляется по формуле, Дж,
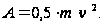
Энергия удара поглощается пружинами амортизаторами (2—6 одинарных или сдвоенных пакетов).
Конструктивные упоры выполняют двух типов: 1) с внутренним расположением пневмопривода; 2) с пневмоприводом, вынесенным за пределы рольганга. Применяют упоры пяти видов, характеризуемые энергией удара от 5 до 30 кДж. Ширина упорного щита определяется длиной бочки рольганга. Корпус упора устанавливается на заделанные в фундамент блюмы и распирается клиньями, которые после монтажа приваривается к корпусу [2, с. 162].
Маятниковые тихоходные летучие ножницы. Маятниковые летучие ножницы имеют простую конструкцию и