Технологические линии и комплексы прокатного цеха
На рис. 5.5 представлена схема маятниковых тихоходных летучих ножниц конструкции ВНИИметмаша — СКМЗ. Ножницы установлены перед второй группой клетей непрерывного заготовочного стана и предназначены для отрезки переднего (неровного) конца горячей заготовки сечением до 150x150 мм. Максимальное усилие резания 2,0 МН скорость заготовки при резании — до 2,5 м/с.
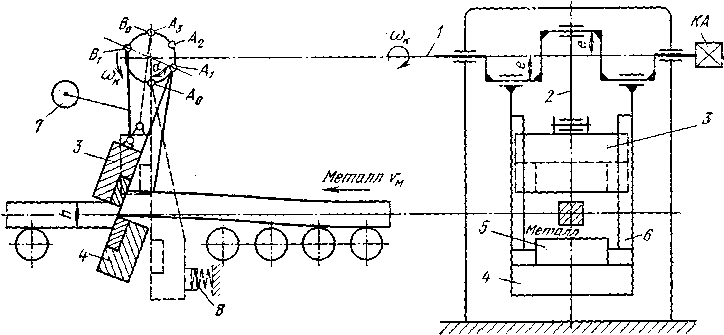
Рисунок 5.5 Маятниковые летучие ножницы
На среднем эксцентрике верхнего приводного вала 1 подвешен шатун 2 с суппортом 3 и верхним ножом. На двух боковых эксцентриках вала подвешен нижний суппорт 4 с ножом. При повороте эксцентрикового вала на 360° верхний суппорт 3 опускается вниз (на величину двойного эксцентриситета), а нижний суппорт 4 поднимается вверх и возвращается в исходное положение; в промежуточном положении при сближении ножей 5 произойдет резание заготовки. Верхний суппорт перемещается в направляющих пазах 6 нижнего суппорта. При резании движущейся заготовки суппорты, занимавшие перед резанием наклонное положение, двигаются влево (по движению заготовки) подобно маятнику, подвешенному на верхнем приводном валу. Возврат маятника в исходное (правое) положение обеспечивается моментом от контргруза 7. Крайние положения маятника фиксируются амортизаторами 8. Ножницы работают в режиме запусков электродвигателя от фотореле, установленного перед ножницами и засвечиваемого передним концом движущейся по рольгангу горячей заготовки
Планетарные летучие ножницы
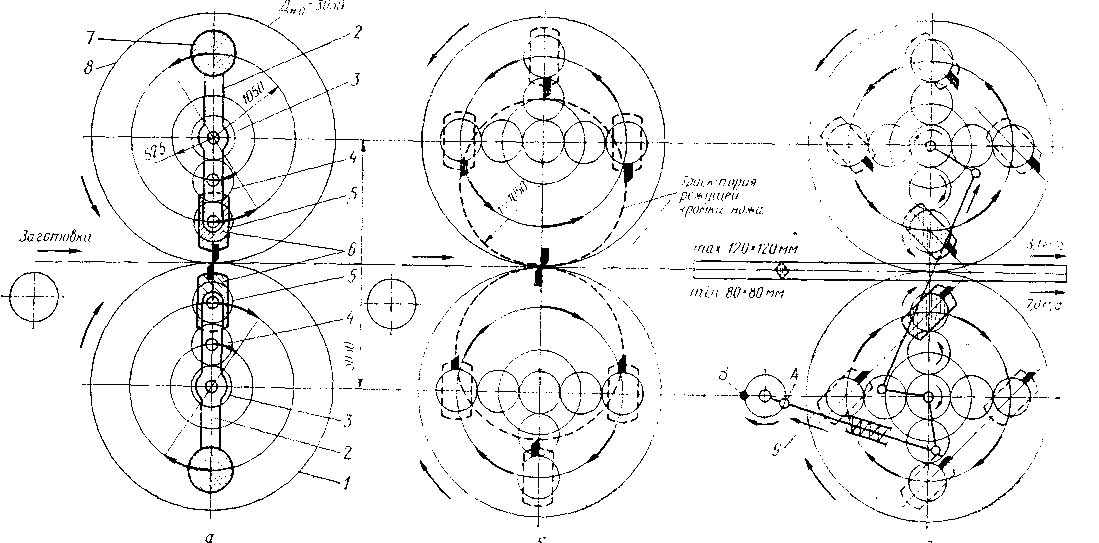
Рисунок 5.6 Кинематическая схема летучих планетарных ножниц
Планетарные летучие ножницы конструкции ВНИИметмаша применяют для резания заготовок (усилие резания 1,0-1,5 МН) и сортовых профилей (усилие резания 120ч-500 кН).
На рис. 5.6 представлена кинематическая схема планетарных ножниц для резания горячих заготовок. Ножницы установлены в технологическом потоке прокатки за последней клетью непрерывного заготовочного стана 900/700/500 и предназначены для резания на ходу заготовок сечением 80x80 и 120x120 мм со скоростью соответственно 7,0 и 3,1 м/с, а также плоских заготовок сечением 100x120—100x150 мм и круглых заготовок диаметром 100—140 мм (для заготовок из легированной стали скорость на 25 % меньше). Пропускная способность ножниц соответствует производительности блюминга 1300 и непрерывного заготовочного стана 900/700/500 (около 5,5 млн. т в год).
По условиям массового производства однотипных заготовок для обеспечения ими непрерывных сортовых станов (установленных за непрерывным заготовочным станом) сортамент заготовок, по длине ограничен двумя основными размерами: 6 и 12 м (требующиеся в небольшом количестве заготовки длиной от 5 до 6 м и от 10 до 12 м получаются путем резания с опережением скорости ножей по отношению к скорости заготовки, выходящей из последней клети стана).
Механизм резания планетарных ножниц состоит из двух ведущих барабанов, приводимых с одной стороны зубчатыми шестернями с диаметром начальной окружности 3030 мм; нижняя шестерня приводится от электродвигателя типа МП мощностью 1300 кВт и частотой вращения 200 об/мин через редуктор с передаточным числом I = 3,7. Внутри каждого барабана 2 (на рис. 5.6, а барабан представлен в виде рамки дифференциала) имеется планетарная зубчатая передача, состоящая из солнечной (центральной) 3, промежуточной (паразитной) 4 и планетарной 5 шестерен. Валы всех шестерен установлены на роликовых подшипниках; вал планетарной шестерни имеет три опоры; между двумя крайними опорами на валу этой шестерни жестко закреплена режущая головка (суппорт) с ножом. Ножницы могут работать в двух режимах: а) без пропуска реза; б) с пропуском реза.
ЗАКЛЮЧЕНИЕ
В курсовой
работе были
выбраны агрегаты
и оборудование
прокатного
цеха непрерывно-заготовочного
стана в соответствии
с годовой
производственной
программой
2 млн. т для двух
заготовок
сечением 250 250
и 110110
мм.
Для обеспечения заданной производительности необходим непрерывно-заготовочный стан 900/700/500. Стан состоит из 14 двухвалковых клетей, расположенных в трёх группах: обжимной – из двух клетей и двух непрерывных – шести клетей каждая. Мощность привода на последней клети Nдв = 7,67 МВт.
В курсовой работе приведено краткое описание технологического процесса, а также основного и вспомогательного оборудования технологической линии, составлен баланс металла по цеху с учётом производственной программы, произведён выбор агрегатов основного и вспомогательного оборудования с учётом их пропускной способности.
Разработан план цеха с расположением основного оборудования, разрез по главной линии рабочей клети.
Перечень ссылок
Машины и агрегаты металлургических заводов: Учебник в 3 т. – М.: Металлургия, 1978 – 1987 – т.3. – 1981. – 576 с.
Королёв А. А. Механическое оборудование прокатных и трубных цехов. – М.: Металлургия, 1987. – 480 с.
Федосов П. М., Бринза В. Н., Астахов И. Г. Проектирование прокатных цехов. – М.: Металлургия, 1983. – 303 с.
Методические указания к выполнению курсовой работы по дисциплине «Технологические линии и комплексы металлургических цехов» к выбору и расчётам оборудования с использованием ЭВМ и элементами игрового проектирования: / Г. С. Клягин, Н. Г. Пироженко и др./. Д.: ДПИ, 1988, 36 с.