Конструювання механічної частини приводу конвеєра
 – допустиме
напруження
зрізання,
= 0,6
 .
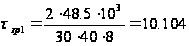 (МПа);
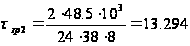 (МПа);
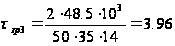 (МПа);
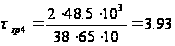 (МПа).
Таблиця 4. Табличний звіт розрахунків
|
Місце встановлення шпонки |
Вхідний вал | Вихідний вал | ||
| Діаметр вала | 24 | 30 | 38 | 50 |
| Розміри шпонки bґhґl,мм | ГОСТ 24071-97 | ГОСТ 24071-97 | ГОСТ 24071-97 | ГОСТ 24071-97 |
| Допустимі напруження зминання [σ],МПа | 120 | 120 | 120 | 120 |
| Діючі напруження зминання σ,МПа | 35,45 | 26,94 | 50,81 | 61,47 |
| Допустимі напруження зрізання [τ],МПа | 72 | 72 | 72 | 72 |
| Діючі напруження зрізання τ,МПа | 13,294 | 10,104 | 3,93 | 3,96 |
10. ПРИЗНАЧЕННЯ ЗМАЩЕННЯ
Змащення підшипників
Вибір мастила
Для змащення підшипників кочення застосовують рідкі і пластичні мастила. Перші легко проникають у вузькі зазори, добре відводять тепло від підшипника, вимивають з вузла продукти зносу, але вимагають спеціальних ущільнень. Пластичні (консистентні) мастила надійно утримуються у вузлі, витримують високі тиски й ударні навантаження.
Для вибору змащення служить критерій dn, де d - внутрішній діаметр підшипника, мм: п - частота обертання, об/хв.
У нашому випадку d=45мм (для вихідного вала), a n-241,25 об/хв, тоді d• n = 60• 241.25 = 10856.25 мм• об/хв
Для dn < 300000 мм • об/хв рекомендується використовувати пластичні змащення (солідоли).
Пластичні мастила мають температуру плавлення t= 75-85 °С, їхня робоча температура t< 50...60 °С. Солідоли водотривкі завдяки нерозчинності кальцієвих солей у воді.
З урахуванням не високої температури роботи підшипника найкраще буде використання або автомобільного натрієво-кальцієвого мастила ЯНЗ - 2; ГОСТ 9432-60 (t застосування до 100 °С ). або солідола, різних марок.
Способи змащування
При колових швидкостях зубчатих передач до Vк < 12м/с використовують партерний тип змащування, яке здійснюється зануренням зубчатих коліс в мастило, яке заливається усередину корпусу. Зубчасті колеса погружають в мастило на висоту зуба, не вище центра нижнього тіла кочення підшипника.
В вузлах з горизонтальними валами, ізольованими від загальної системи змащування використовується масляна ванна. Мастило заливають в корпус підшипника через маслінку. При п < 3000 об/хв мастило заливають до центру нижнього ролика або кульки.
Змащення редукторів
Вибір мастила
При виборі мастила треба визначити необхідну кінематичну в'язкість: для значенню в'язкості вибирають відповідне мастило потабллиці.
Для змащення одноступеневих редукторів визначають рекомендовану в'язкість для кожної ступені та вибирають марку мастила по в'язкості, рівної середньому арифметичному із знайдених табличних значень.
Колова швидкість знаходиться по формулі:
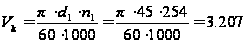 ;
де d- діаметр ведучого зубчатого колеса, мм;
n- частота обертів ведучого вала, об/хв.
Для зубчастих коліс виготовлених зі сталі, σ до 1000 МПа, та кутової швидкості <5,83 м/с, кінематична в'язкість повинна бути 48 сСт. З таблиці вибираємо відповідне мастило марки И-100А.
11. ОПИС СКЛАДАННЯ ТА ЕКСПЛУАТАЦІЇ
Складання роблять відповідно до креслення загального виду редуктора.
Перед складанням внутрішню порожнину корпуса редуктора ретельно очищають і покривають маслостійкою фарбою.
На ведучий вал-шестерню надягають мазеутримуючі кільця та шарикопідшипники, попередньо нагріті в мастилі до 80...1000С.
На проміжний вал закладають шпонки (вказати розмір) та напресовують зубчасті колеса до упору в бурти валу. Надягають мазеутримуючі кільця і встановлюють шарикопідшипники, попередньо нагріті в маслі.
У вихідний вал закладають 2 шпонки (вказати розмір) та напресовують зубчасте колесо до упору в бурт валу. Надягають розпірне кільце, мазеутримуючі кільця і встановлюють шарикопідшипники, попередньо нагріті в маслі.
Зібрані вали укладають у корпус редуктора і надягають кришку корпуса, покриваючи попередньо поверхні стику кришки і корпусу спиртовим лаком. Для центрування встановлюють кришку на корпус за допомогою двох конічних штифтів. Затягують болти, що кріплять кришку до корпусу.
Встановлюють манжети у наскрізні кришки підшипників ведучого та вихідного валів. У підшипникові камери закладають пластичне мастило, встановлюють кришки підшипників з комплектами прокладок.
Провертанням валів перевіряють відсутність заклинювання підшипників (вали повинні провертатися від руки). Закріплюють кришки гвинтами.
На кінець ведучого валу в шпонкову канавку встановлюють шпонку (вказати розмір) та встановлюють муфту. Закріплюють її торцевим кріпленням. Гвинт торцевого кріплення стопорять спеціальною планкою.
Вкручують пробку маслозливного отвору з прокладкою і жезловий масловказівник. Заливають у корпус масло і закривають оглядовий отвір кришкою з прокладкою. Закріплюють кришку болтами.
Зібраний редуктор обкатують і випробовують на стенді за програмою, встановленою технічними умовами.
ЛІТЕРАТУРА
Киркач Н.Ф., Баласанян Р.А. Расчет и проектирование деталей машин: [Учебное пособие для технических вузов]. – 3-е изд., перераб. и доп. – Х.: Основа, 1991. – 276 с. (Є електронний варіант).
Баласанян Р.А. Атлас деталей машин: Навч. посібник для техн. вузів. – Х.: Основа, 1996. – 256 с. (Є електронний варіант).
Чернавский С.А. Курсовое проектирование деталей машин. Учеб. пособие. – М.: Машиностроение, 1979. – 351 с.
Дунаев П.Ф. Курсовое проектирование. М.: Высш. школа, 1990 – 421 с.
Павлов Я.М. Детали машин. Учебник. Л.: Машиностроение, 1968 – 346 с.
Детали машин. Атлас конструкций. Под ред. Решетова Д.И. и др. М.: Машиностроение, 1979 – 366 с.
Гузенков П.Г. Детали машин. Учебник для вузов. М.: Высш. школа, 1986 352 с.
Размещено на