Взаємозамінність, стандартизація та технічні вимірювання
і за таблицею
1
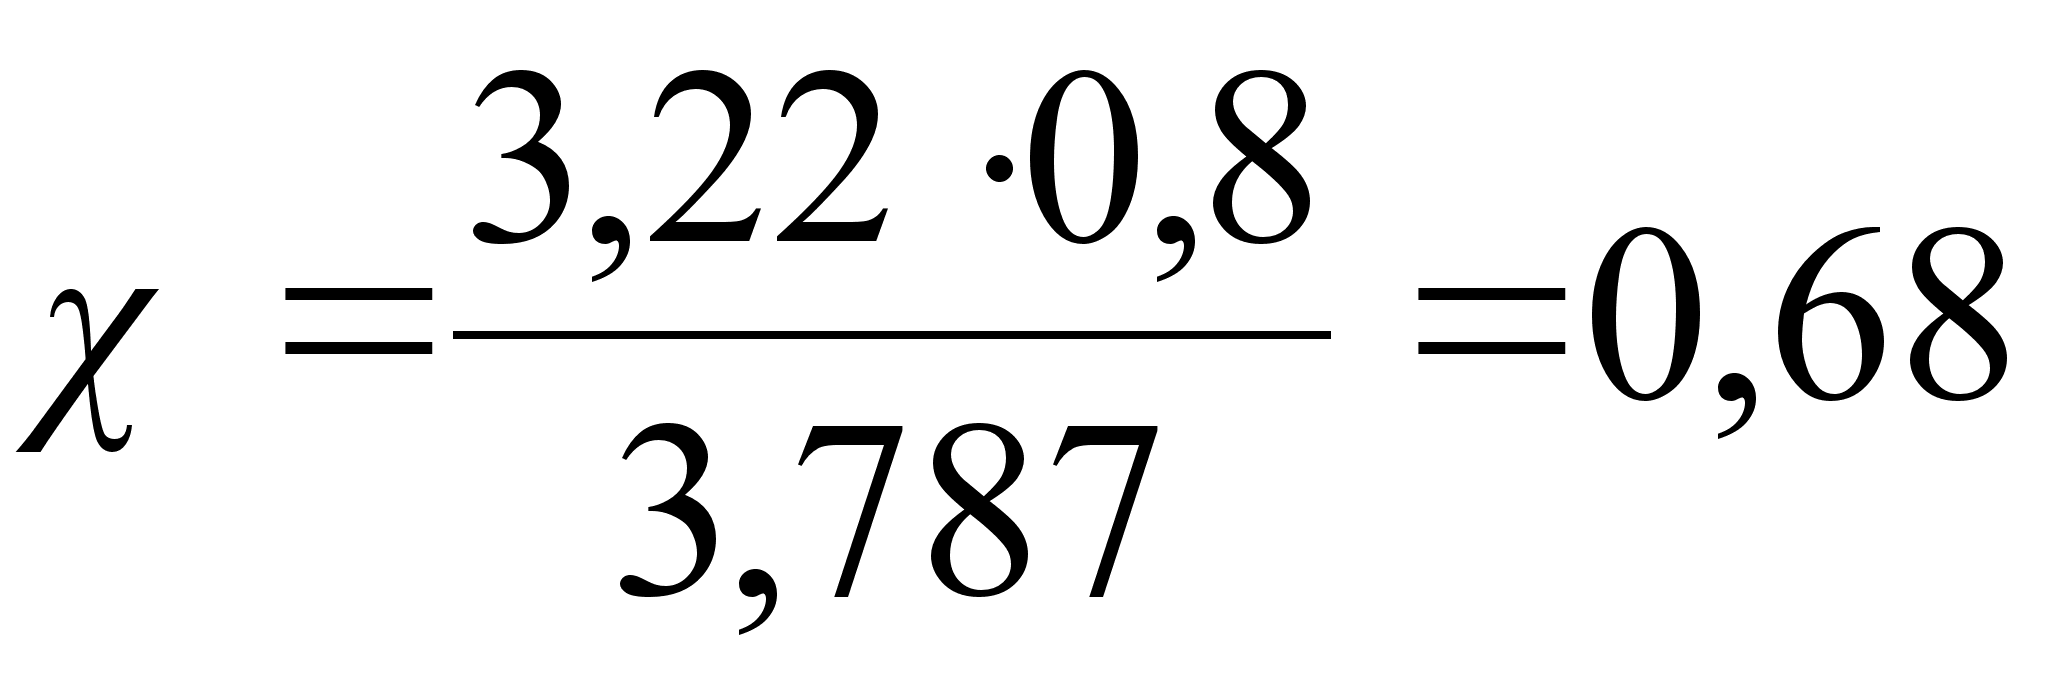
Найменша товщина шару мастила:
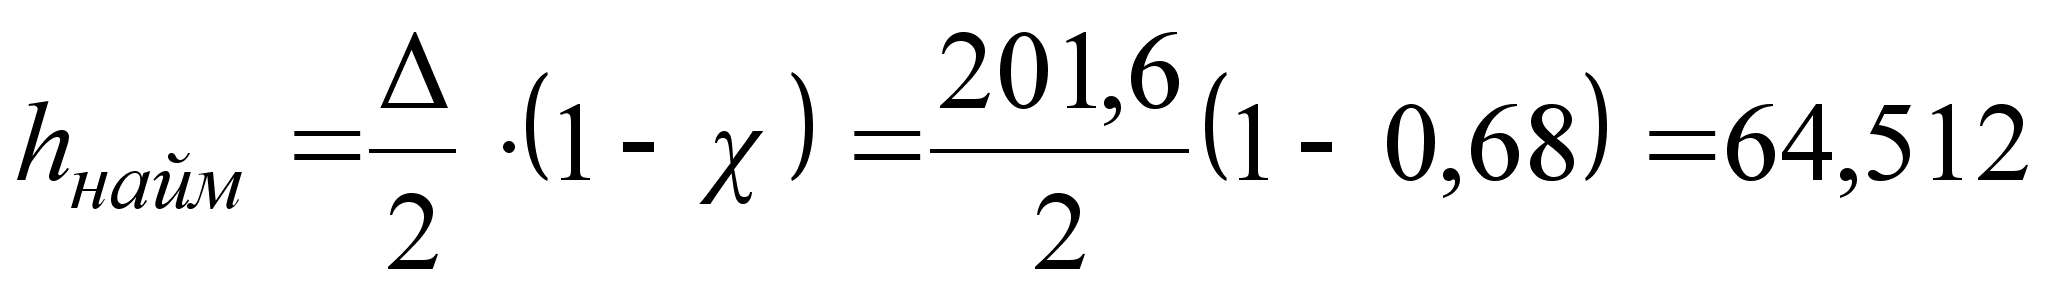
де - середній зазор посадки.
Визначення коефіцієнта надійності:
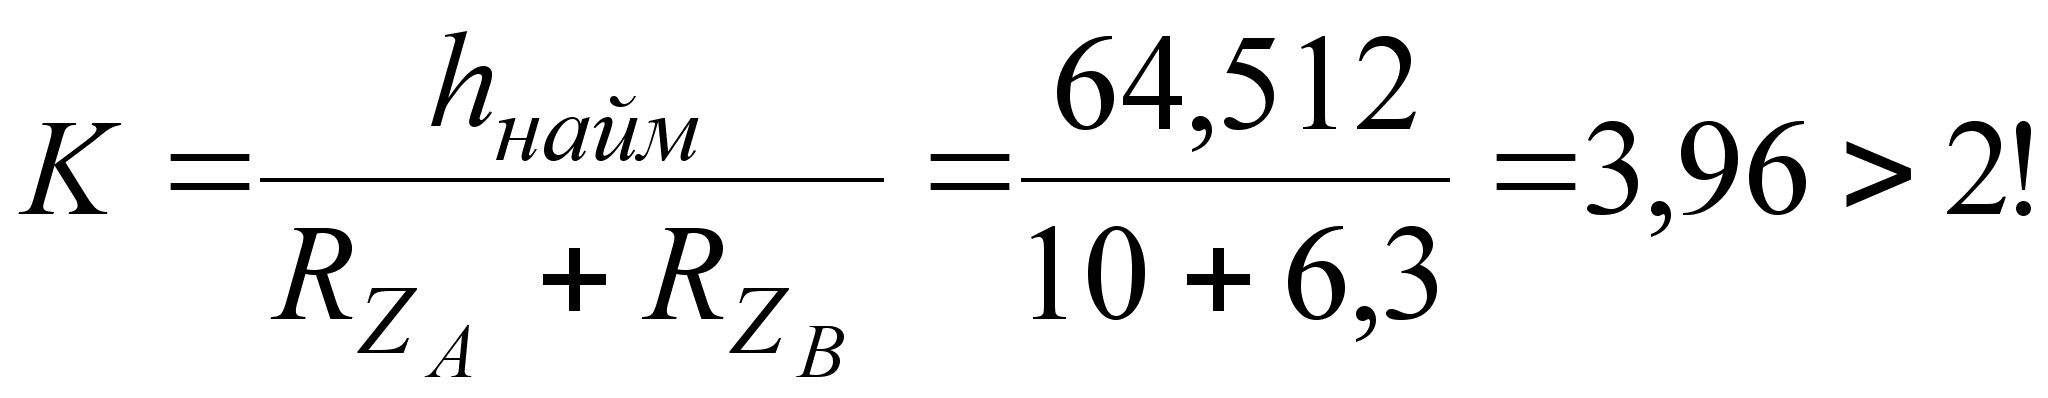
Питання для самоперевірки:
Який порядок розрахунку рухомих з’єднань?
Від яких факторів залежить найменша товщина шару мастила?
Які параметри визначають під час розрахунку рухомих з’єднань?
Який порядок вибору полів допусків і відхилень розмірів робочих поверхонь деталей у рухомих з’єднаннях?
На чому базується скорочений метод розрахунку рухомих з’єднань?
Що таке зазор?
Чим характеризується зазор?
Що таке граничні зазори і як вони визначаються?
Що таке натяг і які умови його утворення?
Які групи посадок існують? Для яких цілей застосовуються посадки кожної групи ?
Як утворюються посадки в системі отвору?
Як утворюються посадки в системі вала?
Яка з систем посадок є переважною і чому?
Як розташовано поле допуску основного отвору в системі отвору?
Як розташовано поле допуску основного вала в системі вала?
Як по взаємному розташуванню полів допусків отвору і вала при графічному зображенні посадки визначити характер з'єднань?
Лекція №7
Тема: Розрахунок і добір основних відхилень та допусків розмірів нерухомих з’єднань
7.1 Визначення натягів
Посадки з натягом призначені для отримання нерухомих з'єднань без додаткового кріплення деталей, хоча іноді використовують шпони, штифтові та інші засоби кріплення.
Відносна нерухомість деталей забезпечується силами зчеплення (тертя), що виникають на контактуючих поверхнях внаслідок їх деформації, створюваної натягом при складанні з'єднання.
Завдяки нерухомості і простоті конструкції деталей і складанні з'єднань ці посадки застосовують у всіх галузях машинобудування (втулки з валами, вкладиші підшипників ковзання з корпусами тощо).
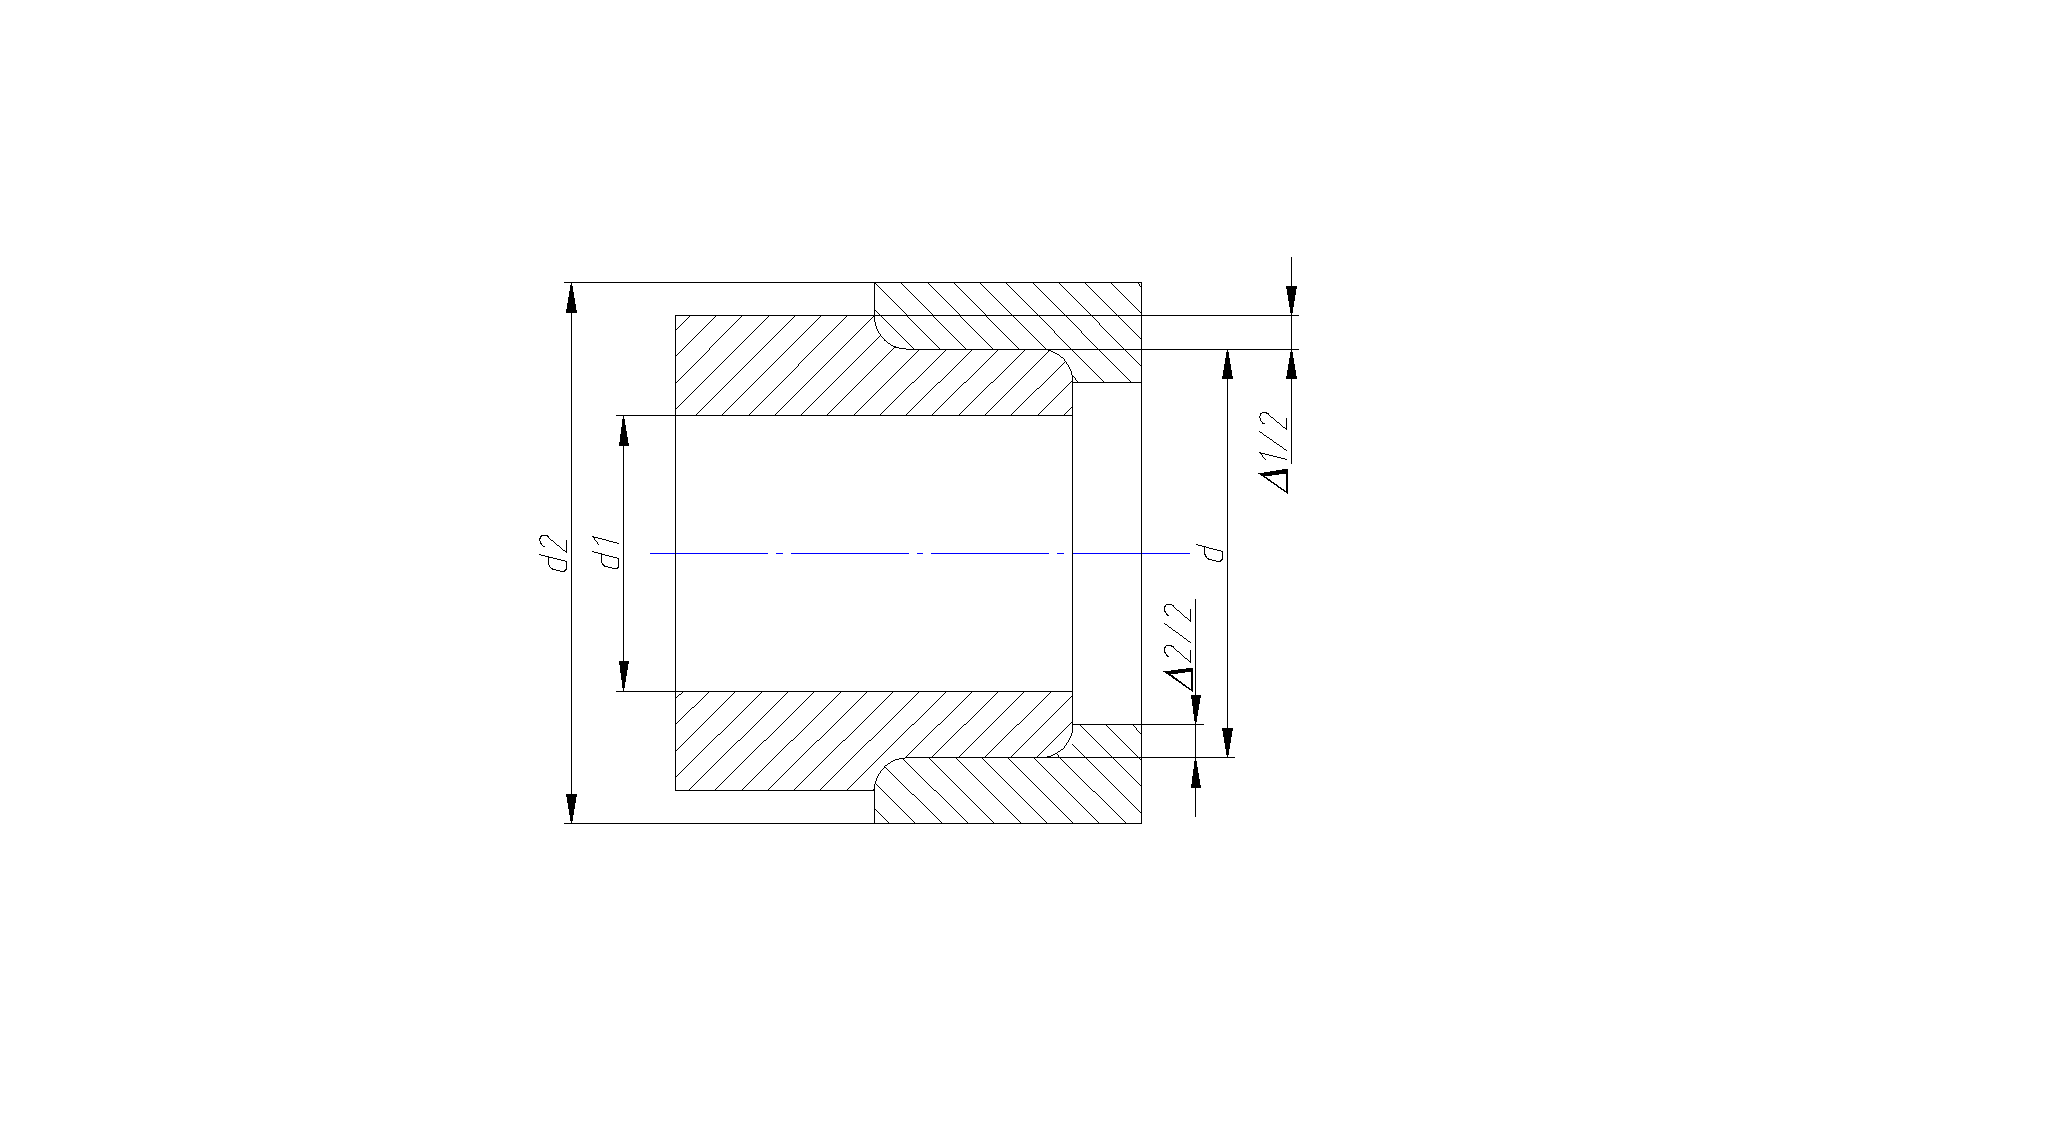
Рис. 1 З’єднання вал-втулка
Тут d, d1, d2 - діаметри деталей, що з’єднуються (вал-втулка). Δ1 - деформація валу при запресовуванні, Δ2 - деформація втулки при запресовуванні, р - питомий тиск поверхонь, що з’єднуються, виникаючи під впливом натягу. Згідно задачі Ламе - визначення Δ і переміщень в товстостінних порожнистих циліндрах, відома залежність:
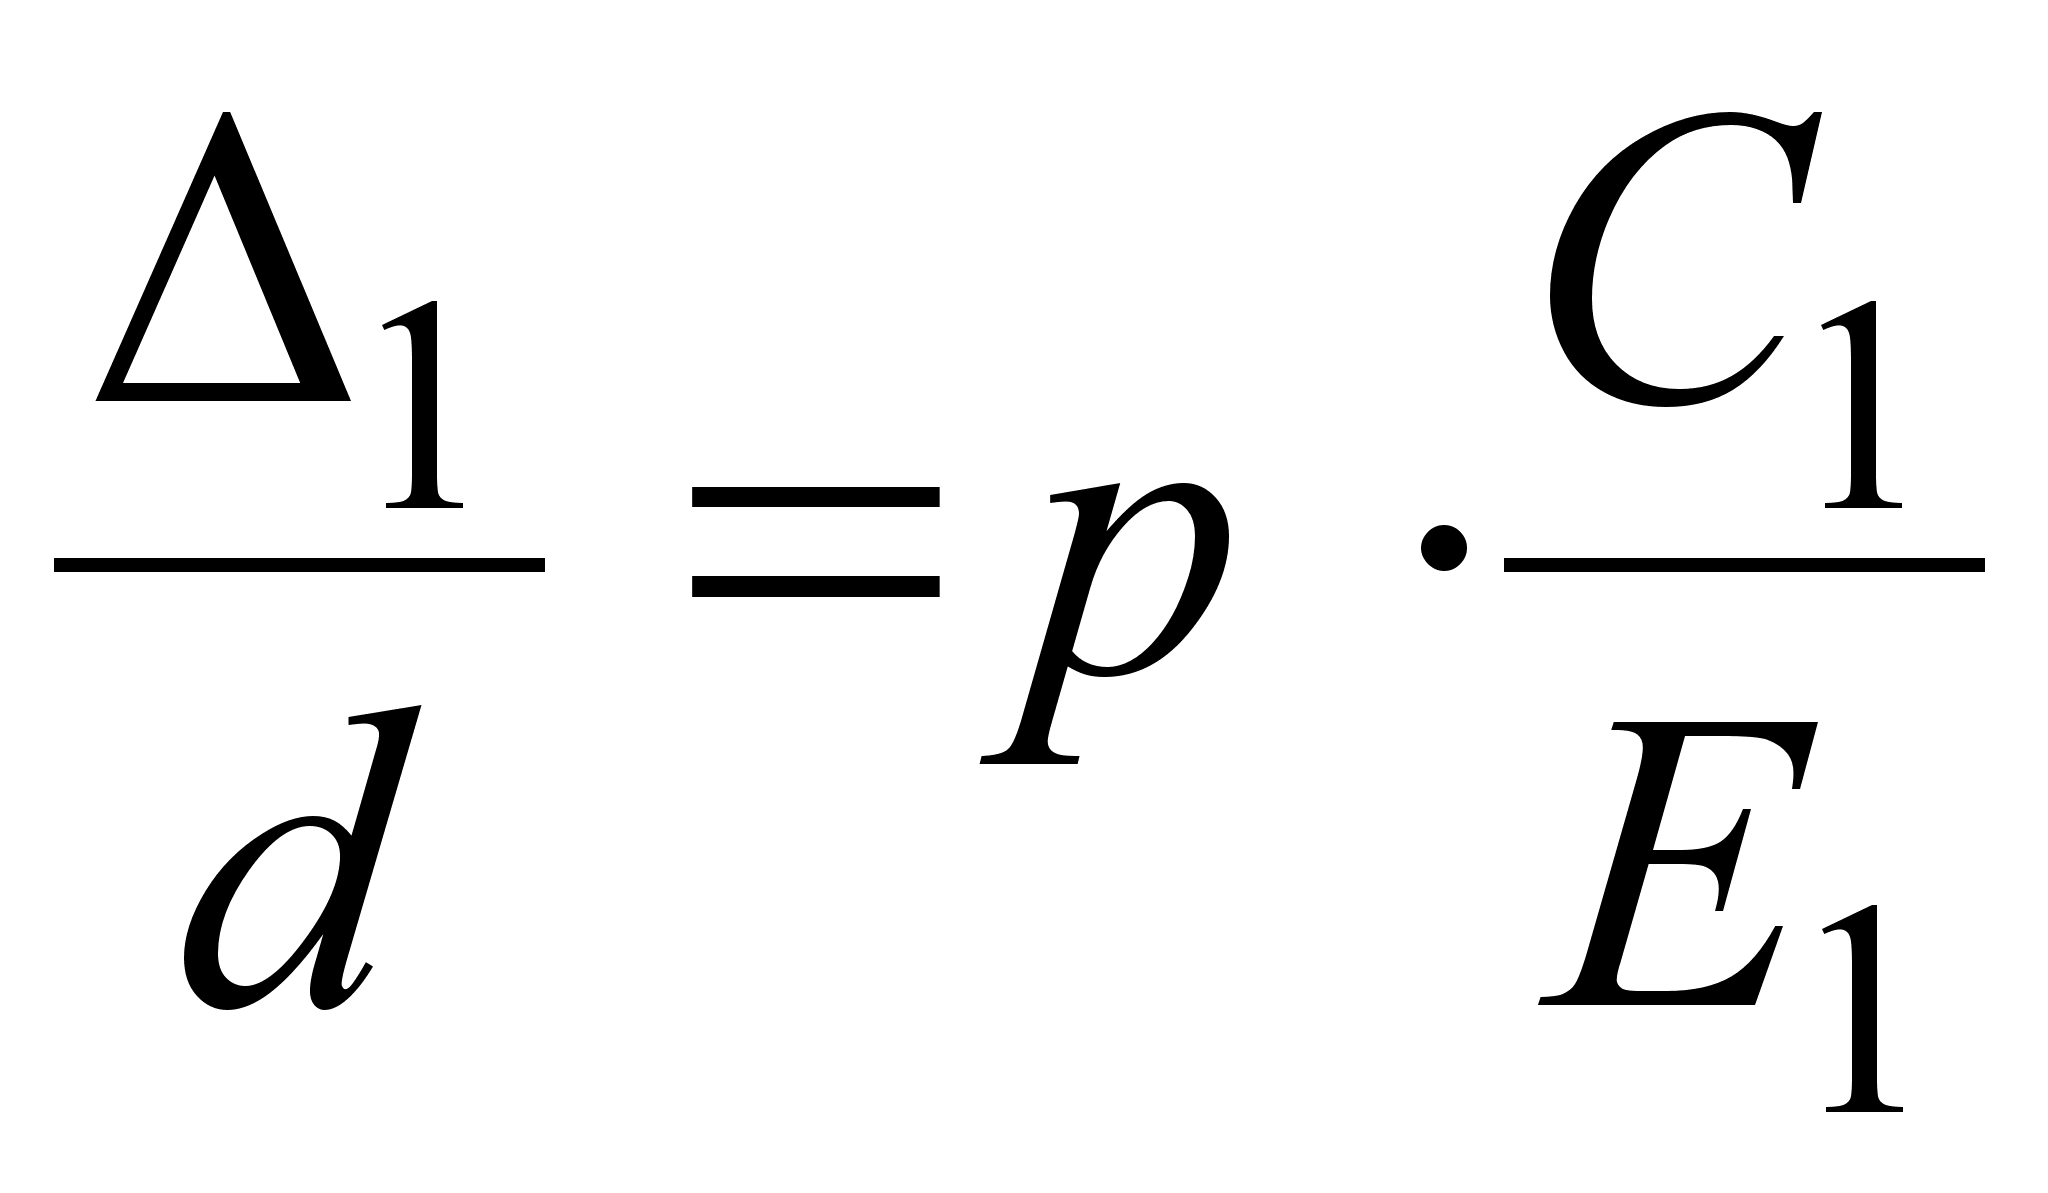
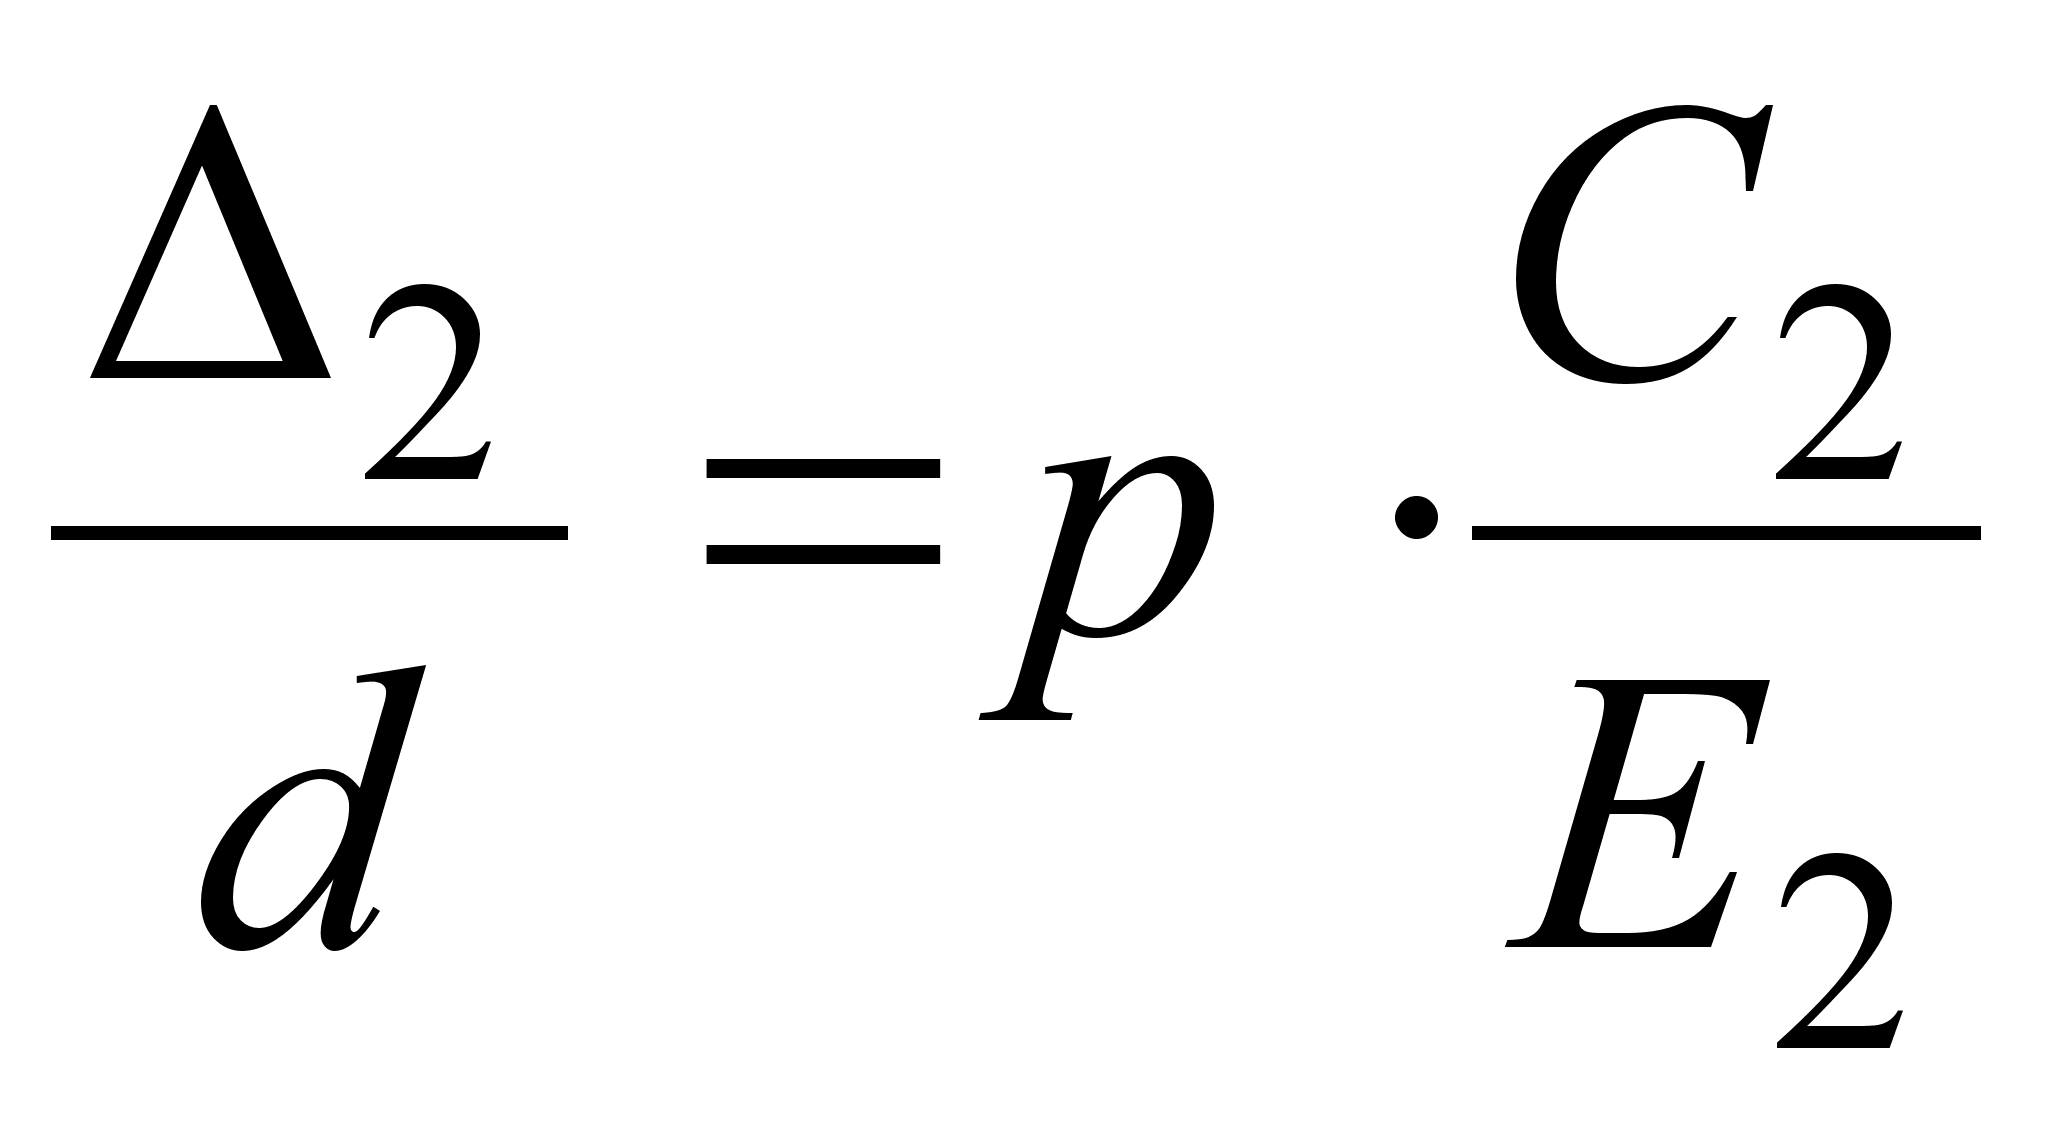
де Е1=Е2=0,206∙1012 Па – модулі пружності деталей, що з’єднуються, із сталі 40;
С1, С2 - коефіцієнти, що враховують геометричні розміри деталей, геометрію з’єднання і матеріал, з якого виготовлені деталі.
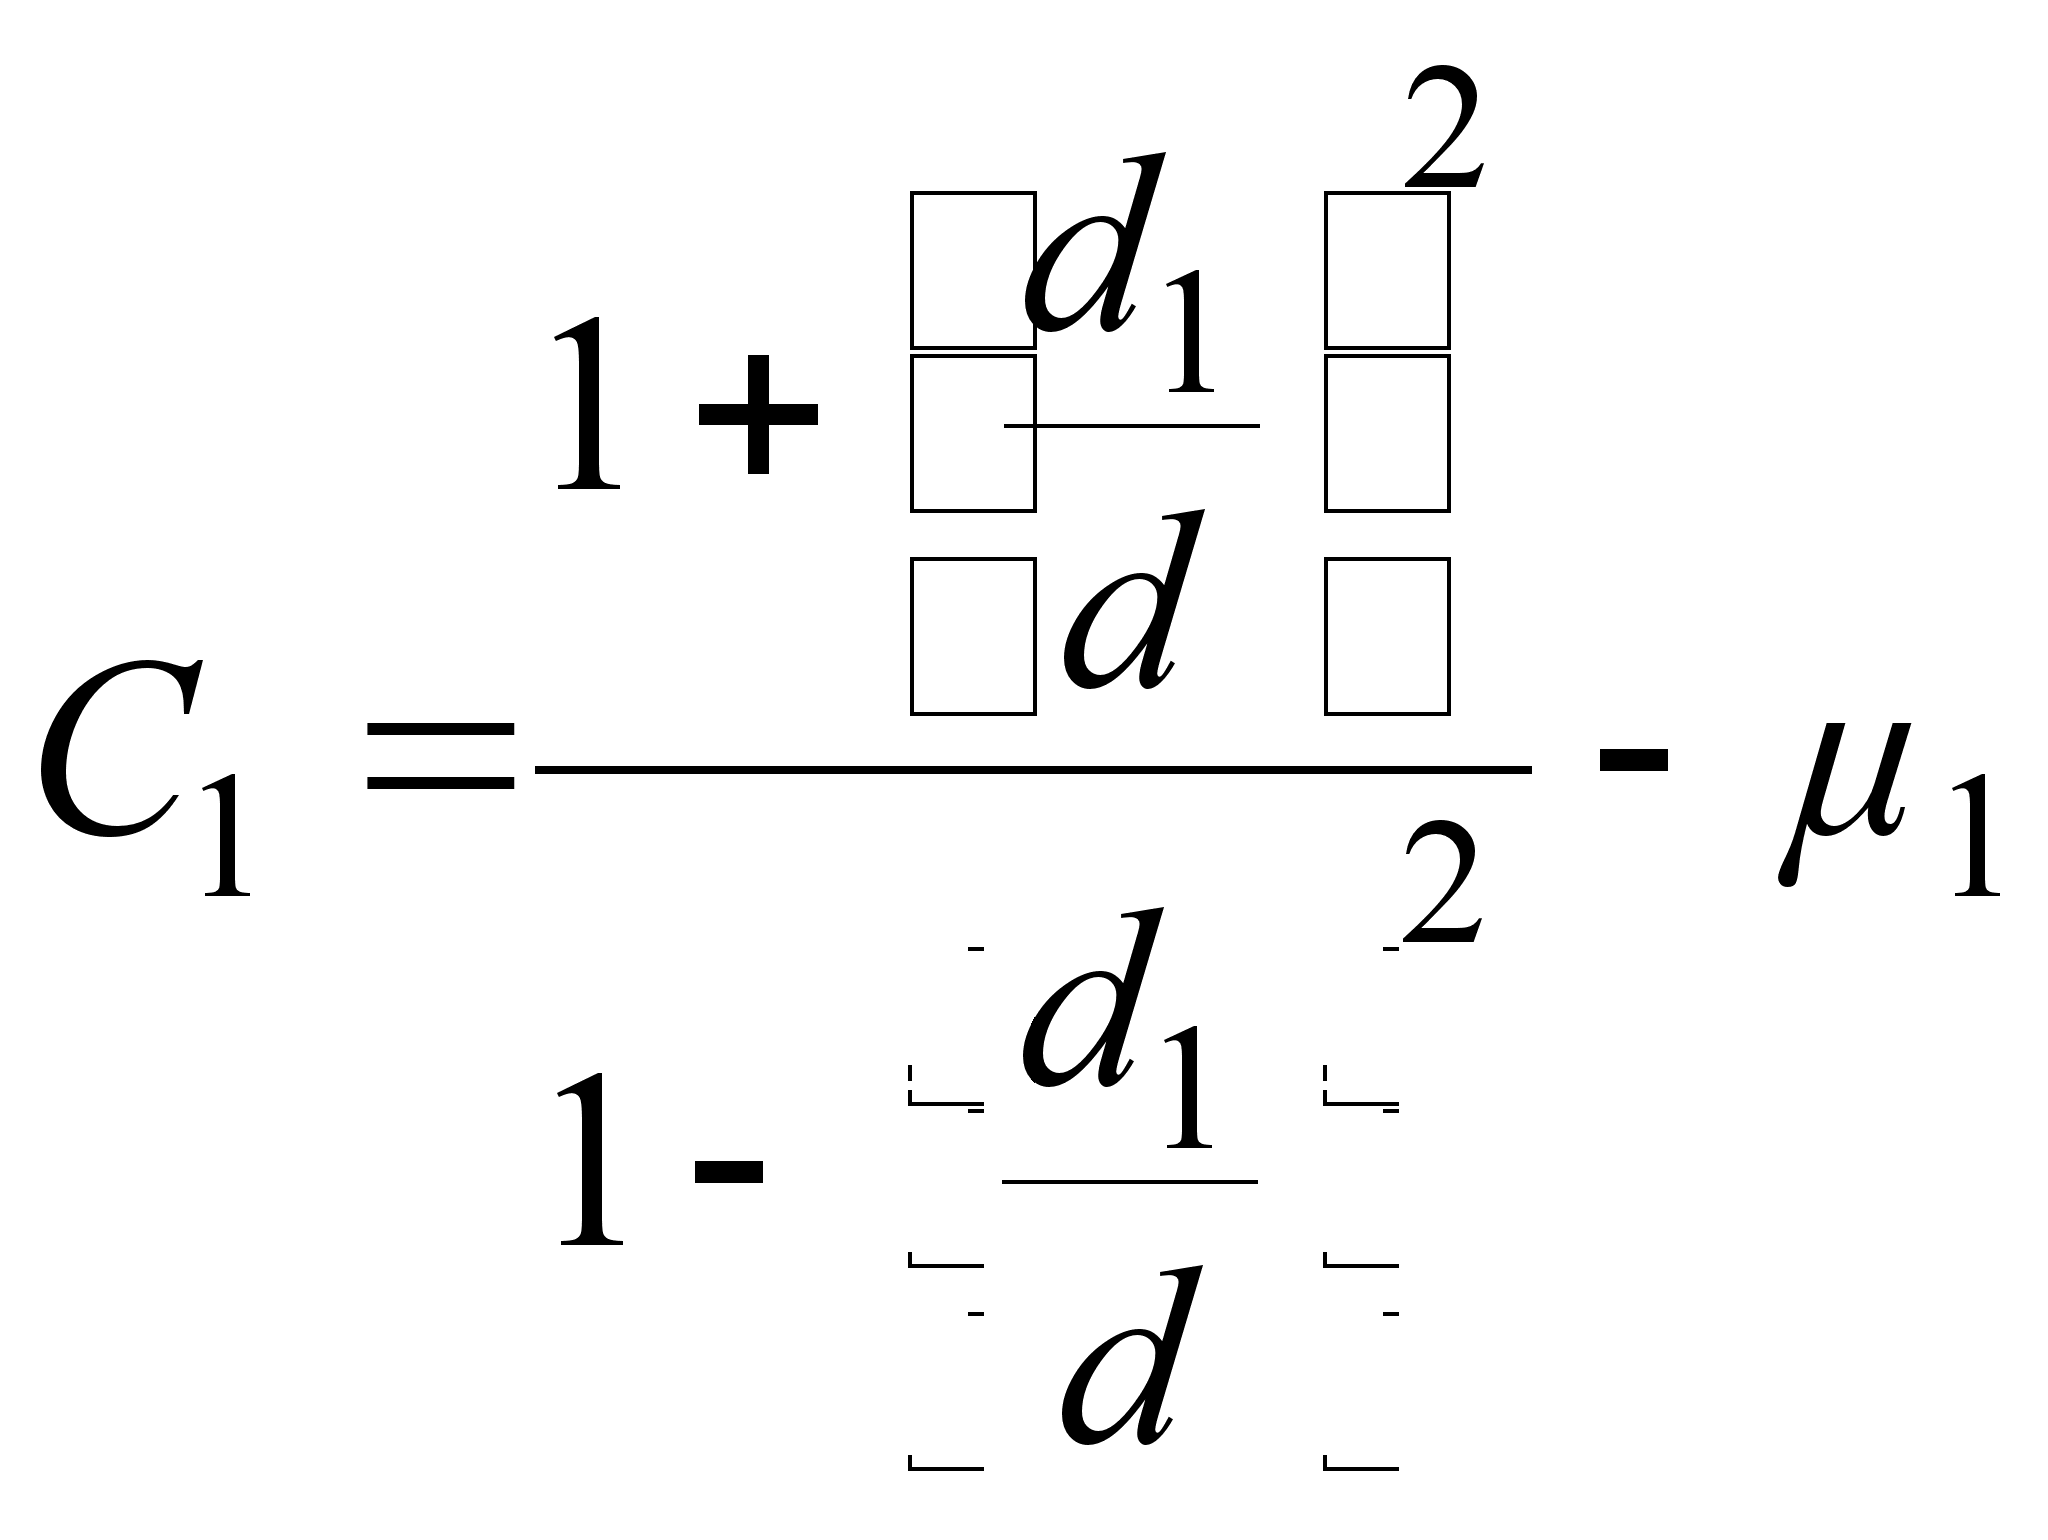
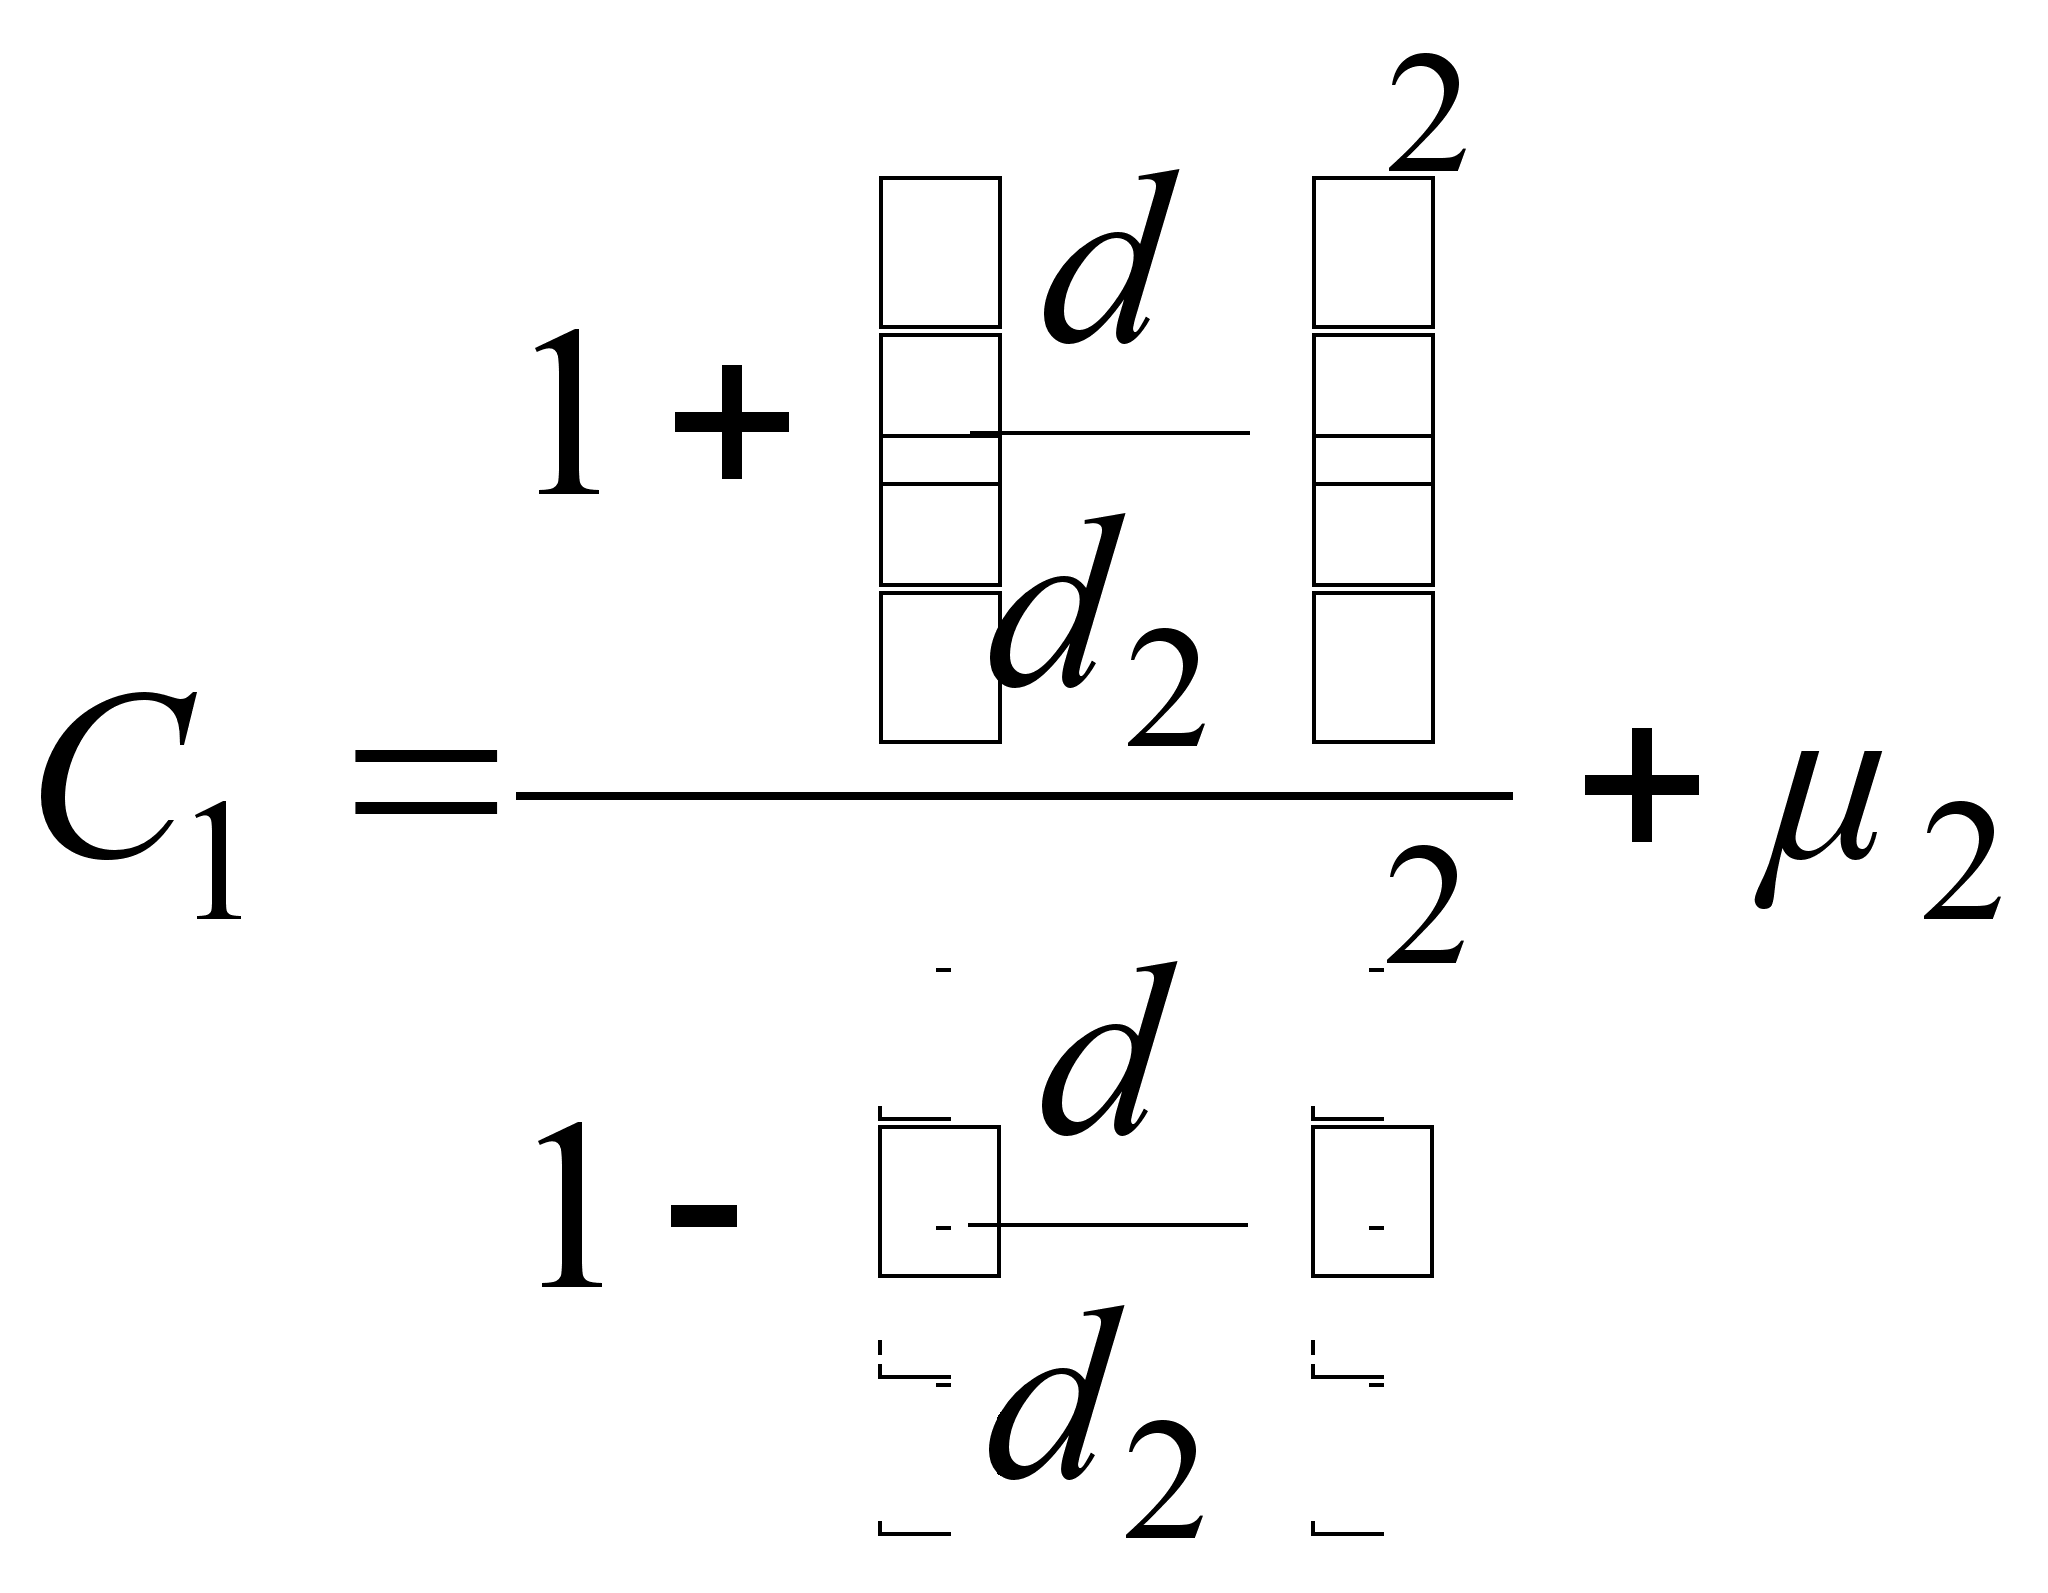
деμ1=μ2 ≈ 0,3 (для сталі) - коефіцієнти поперечної деформації Пуасона, μ= 0,25 (для чавуну).
Оскільки Δ=Δ1+Δ2 - це натяг (різниця між діаметром вала і внутрішнім діаметром втулки до складання), то:
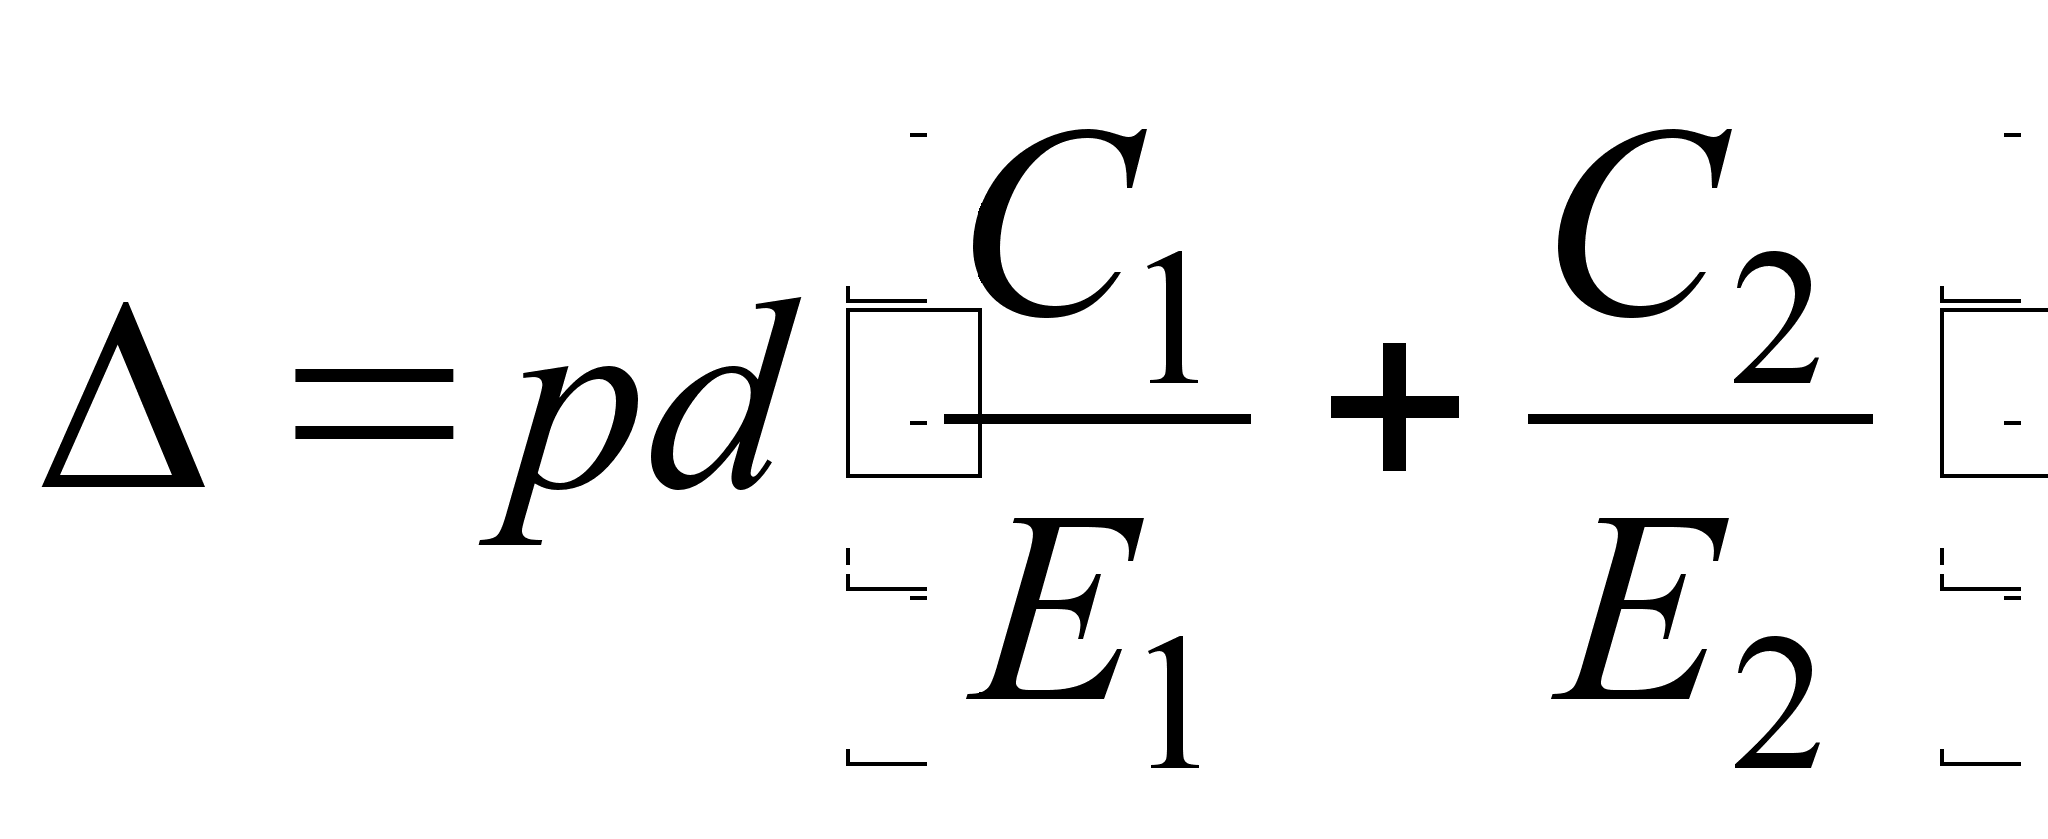
Для заданих матеріалів і деталей, що з’єднуються, натяг залежить від тиску Рmin, який визначають з умови забезпечення нерухомості деталей, що з’єднуються, при експлуатації, тобто з умови міцності з'єднання:
а) при навантаженні осьовою силою Р - відносного зсуву деталей в з'єднанні не відбудеться, якщо розрахункове зусилля дорівнює або менше виникаючих на поверхні сил тертя:
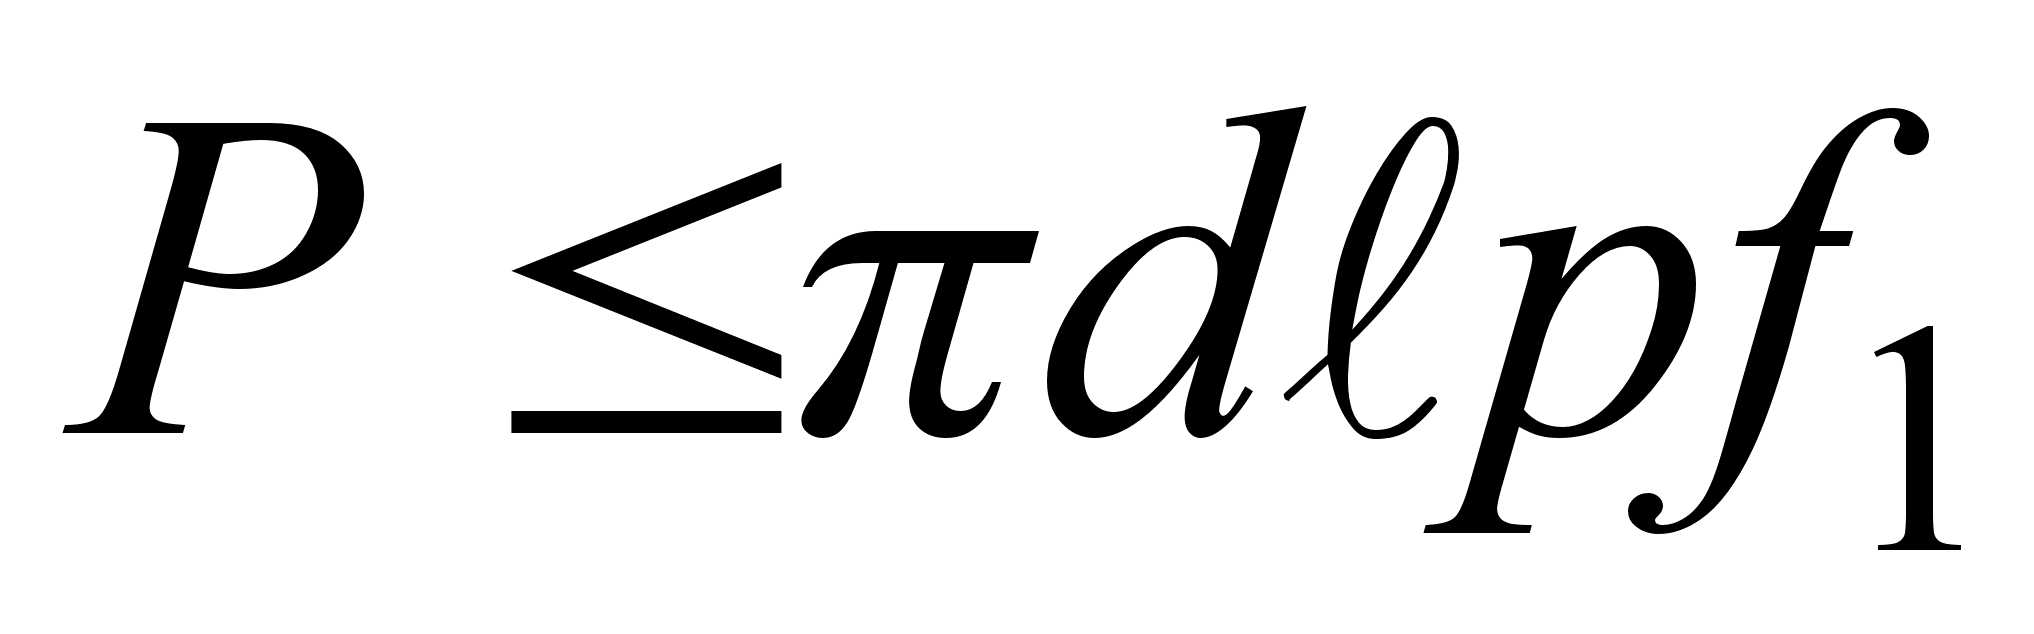
де πdℓ - номінальна площа контакту, а фактична площа контакту залежить від натягу, властивостей матеріалів деталей та ін., що з’єднуються;
f – коефіцієнт тертя (зчеплення) при поздовжньому зсуві деталей.
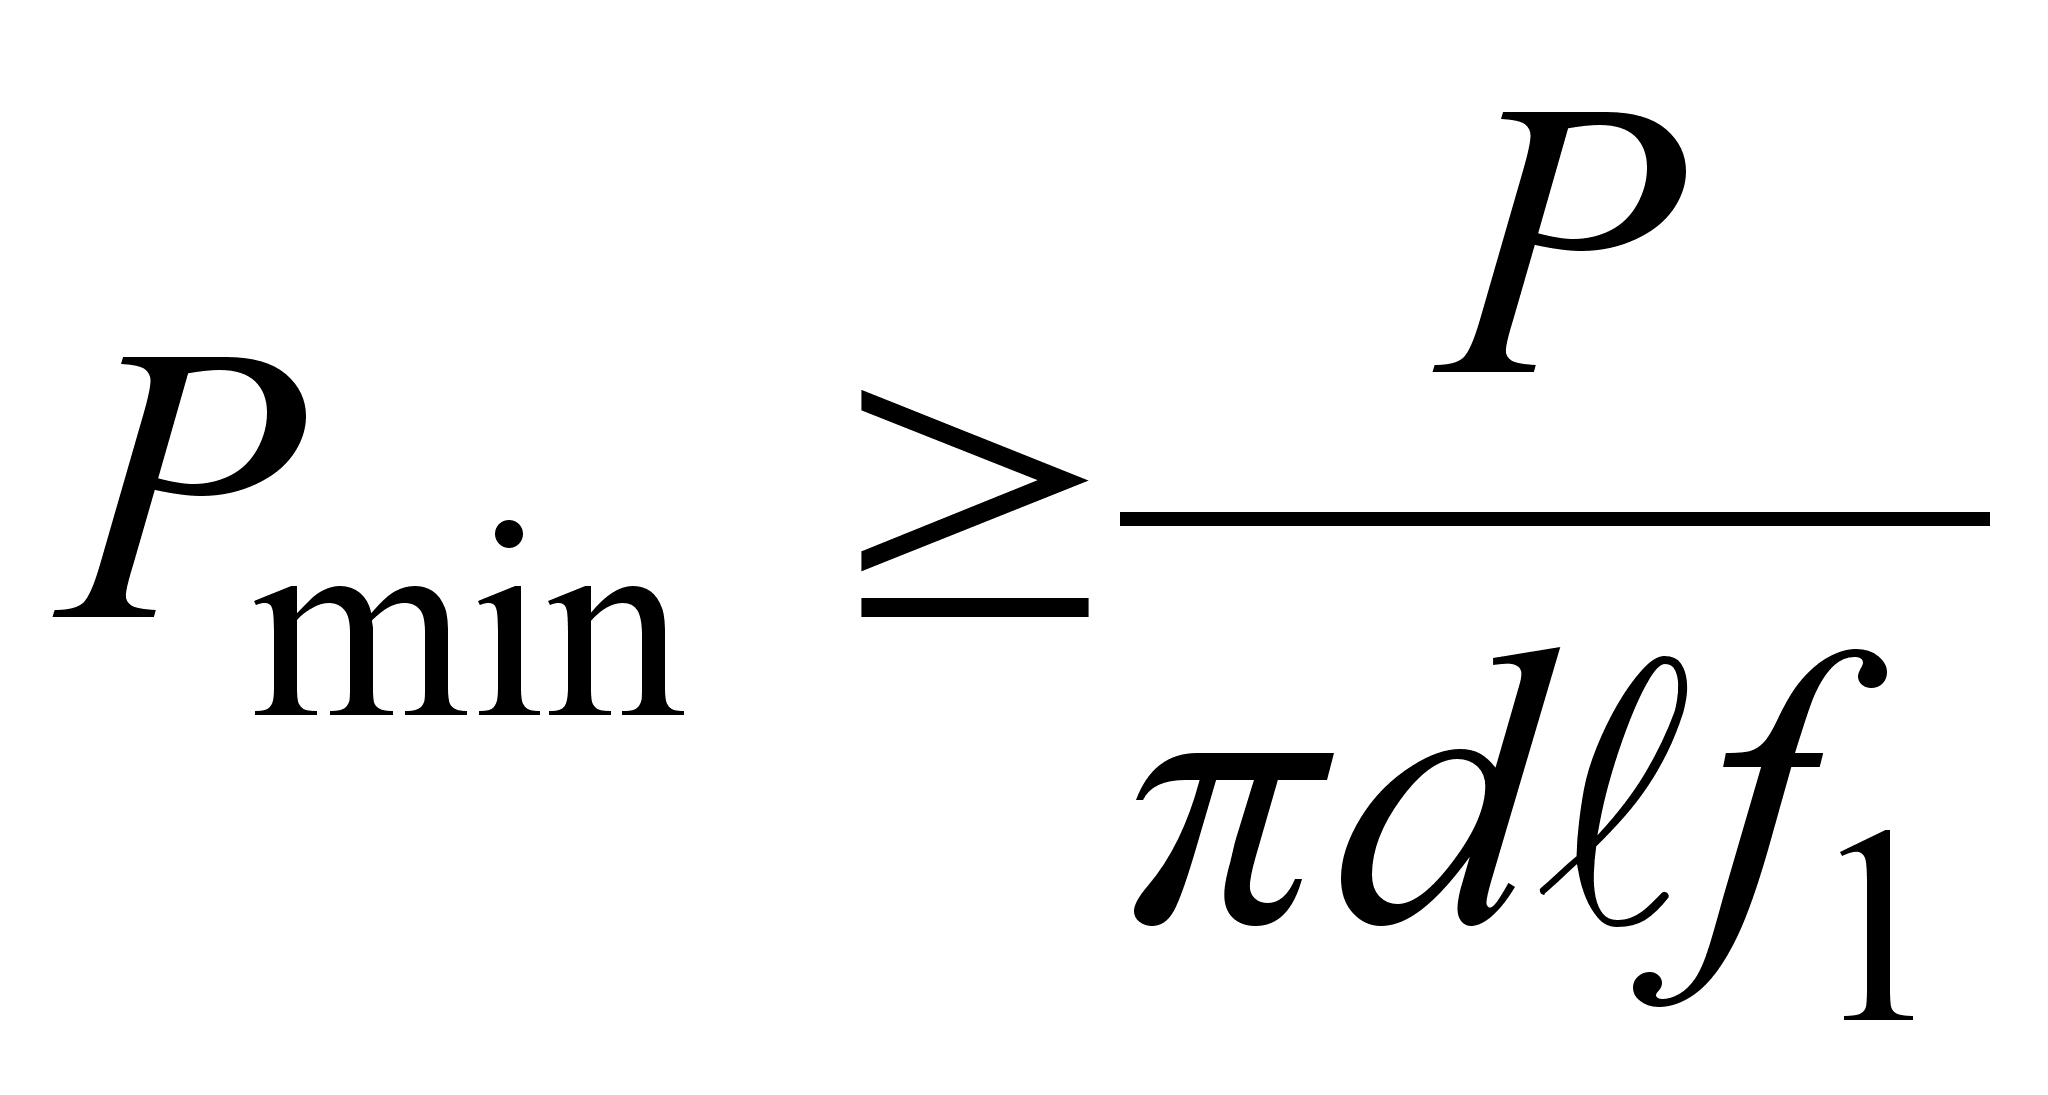
б) при навантаженні з'єднання крутильним моментом ця умова має вигляд:
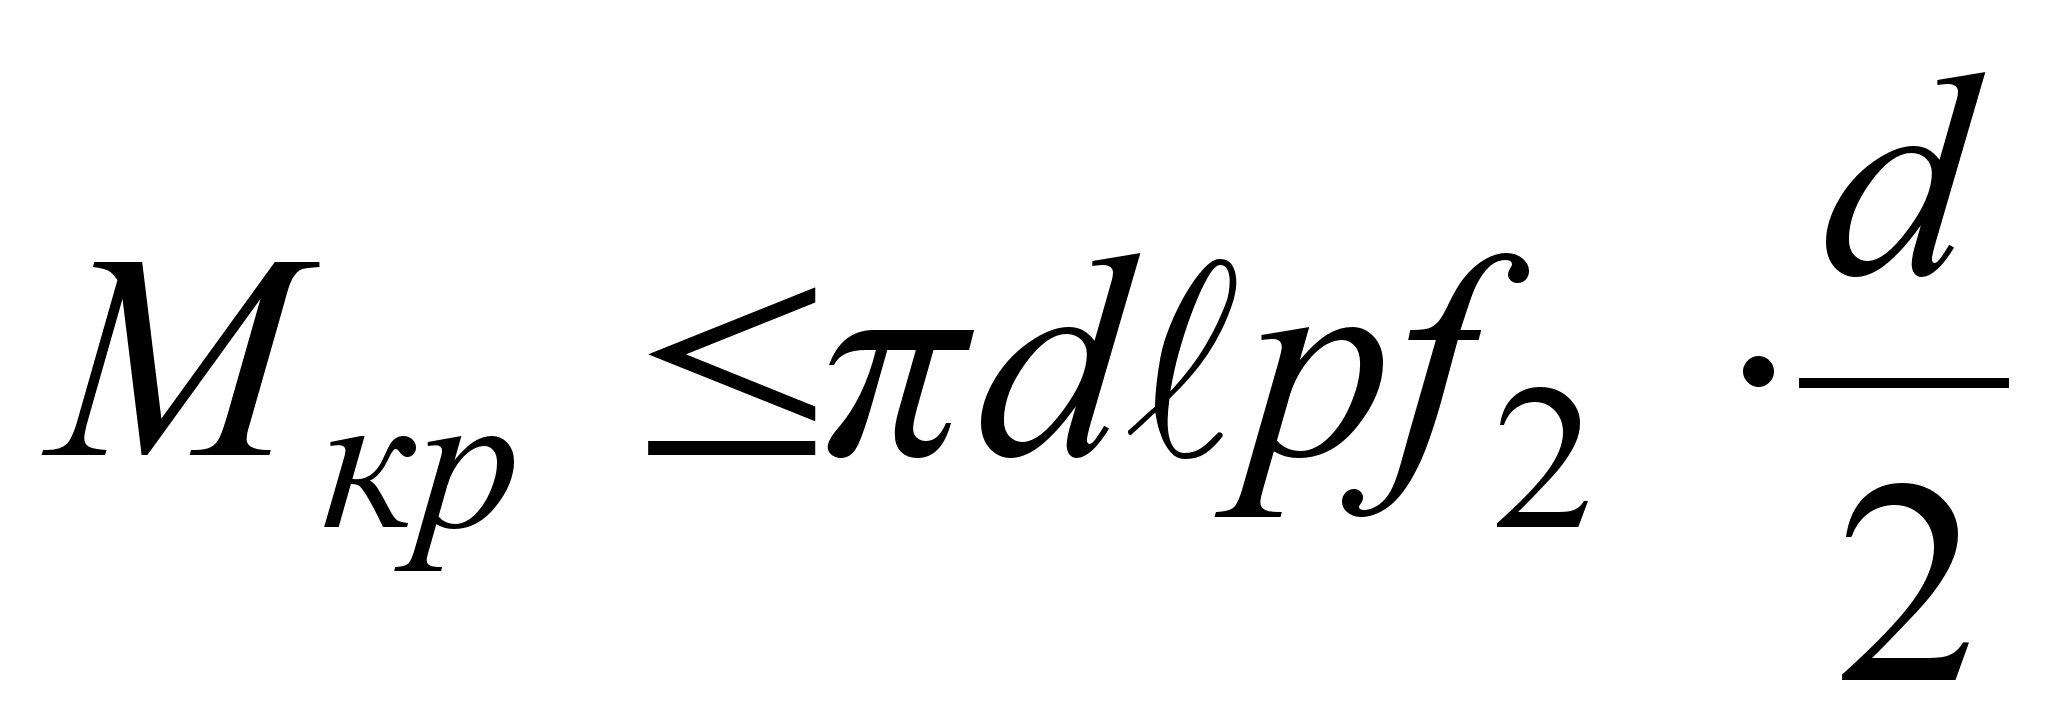
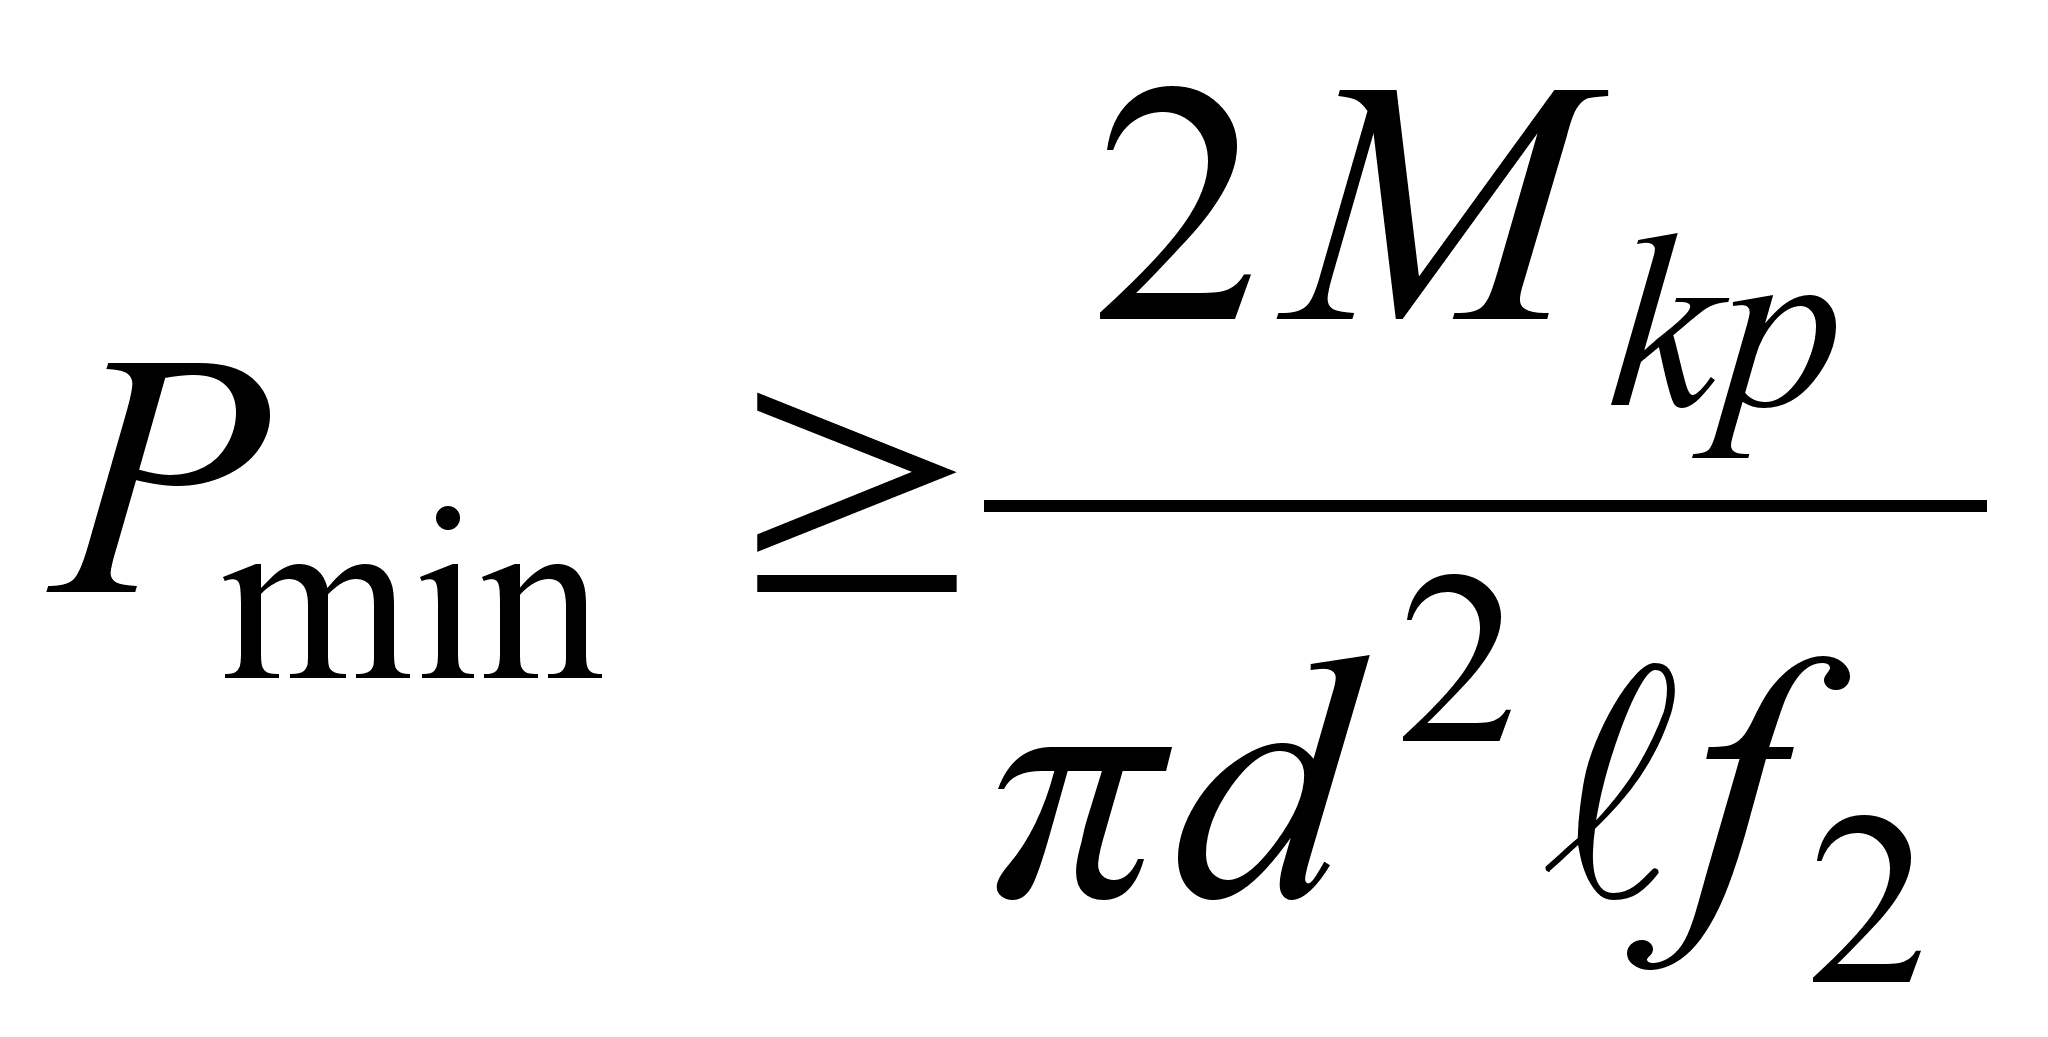
де f2 – коефіцієнт тертя (зчеплення) при відносному обертанні деталей.
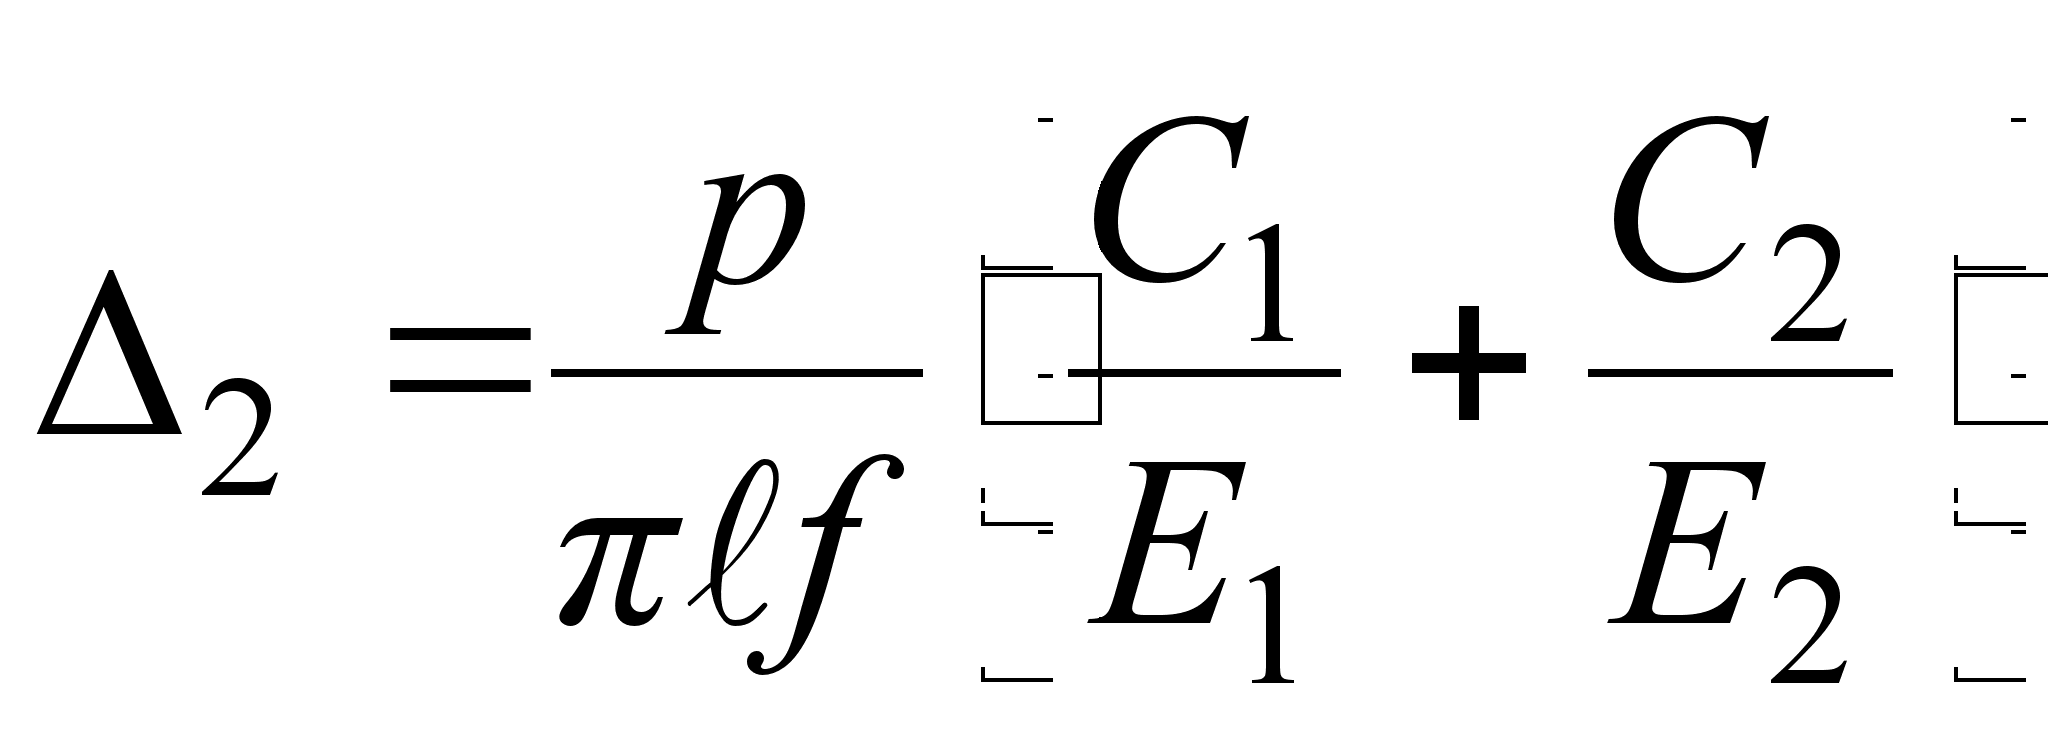
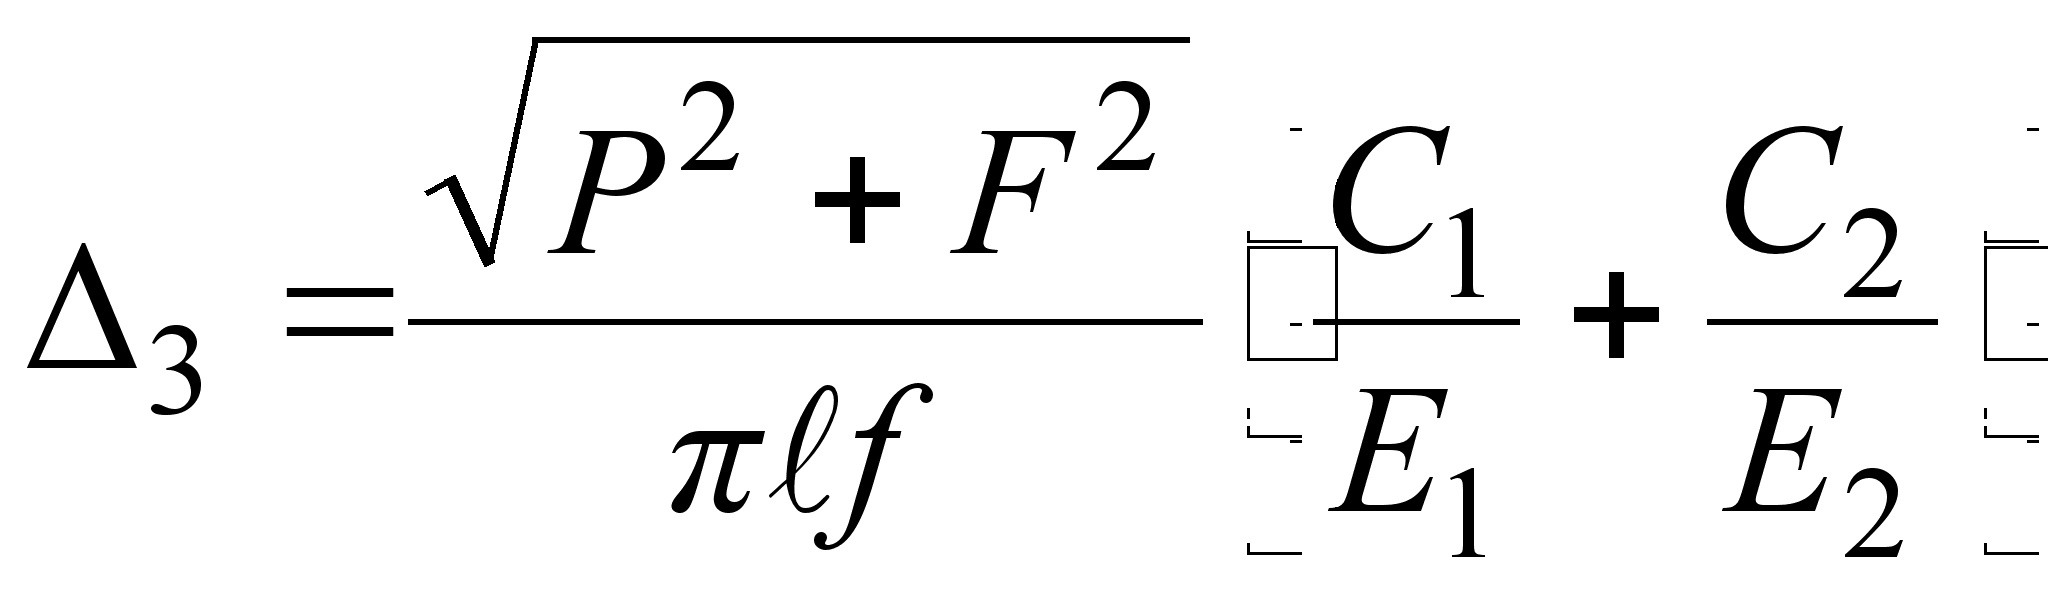
c )
при одночасному
навантаженні
з'єднання Мкр
і зсовуючою
силою Р розрахунок
треба проводити
за рівнодіючою:
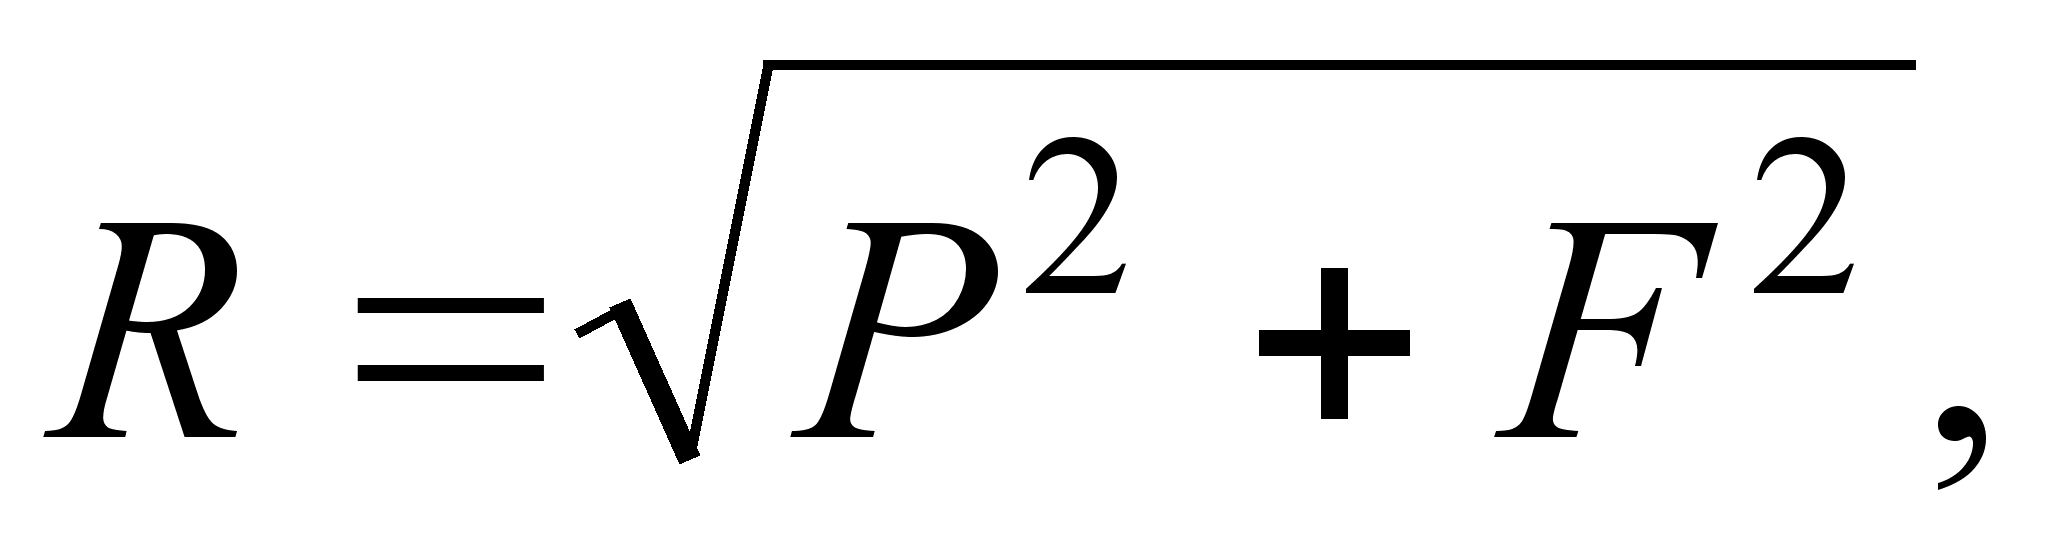
де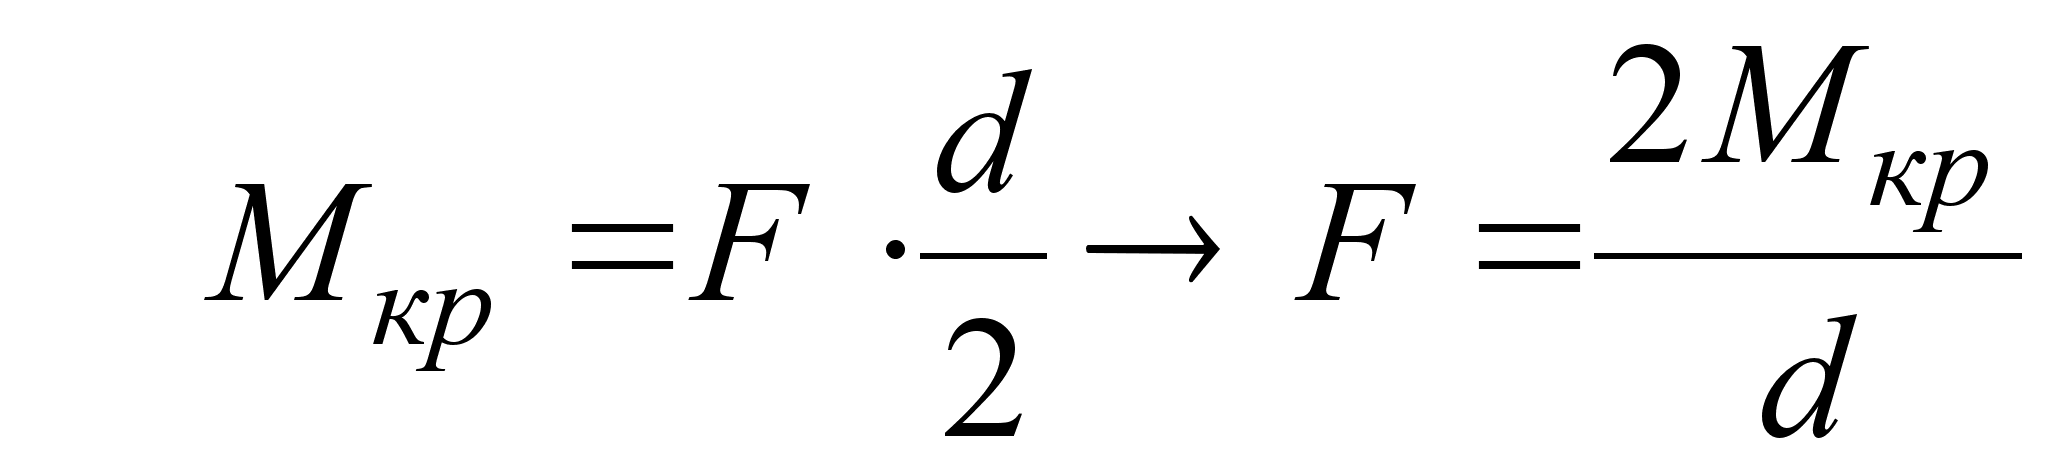
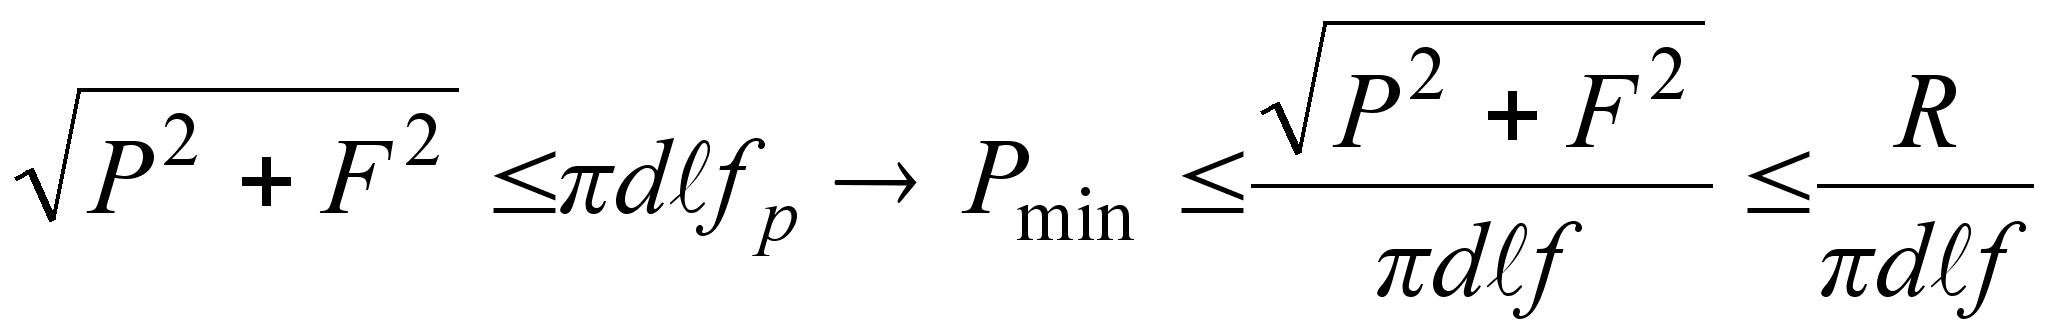
деf - коефіцієнт тертя (зчеплення) в з'єднаннях з N залежать від матеріалу, шорсткості їх поверхонь, натягу, виду мастила, напрямки зсуву деталей і ін.
Практично беруть f = 0,085 (при складанні під пресом К=0,25) і f= 0,14 (при складанні з нагріванням охоплюючої деталі або охолоджуванням охоплюваної К= 0,4).
Значить, найменший розрахунковий натяг при осьовому навантаженні:
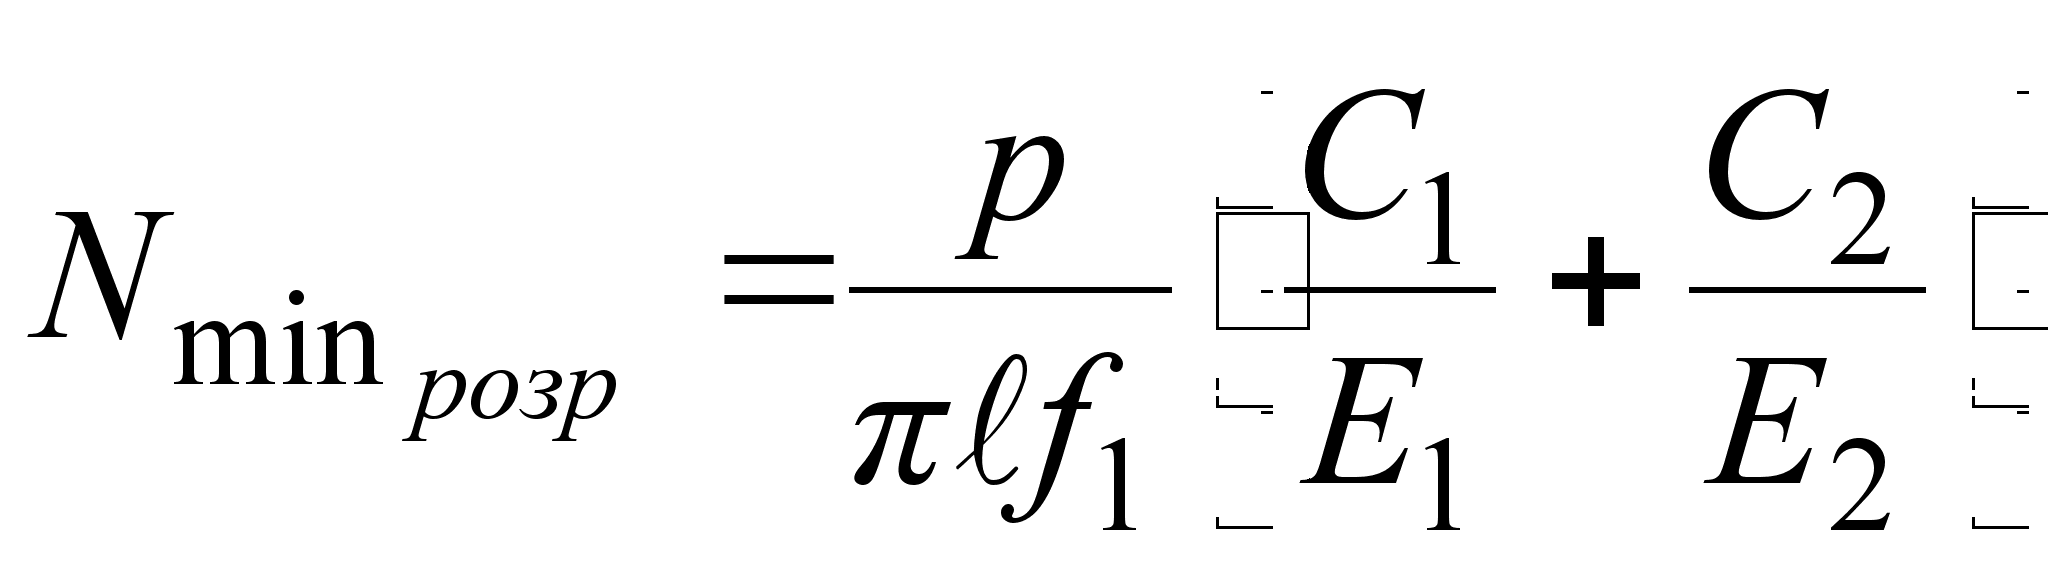
А при навантаженні крутильним моментом:
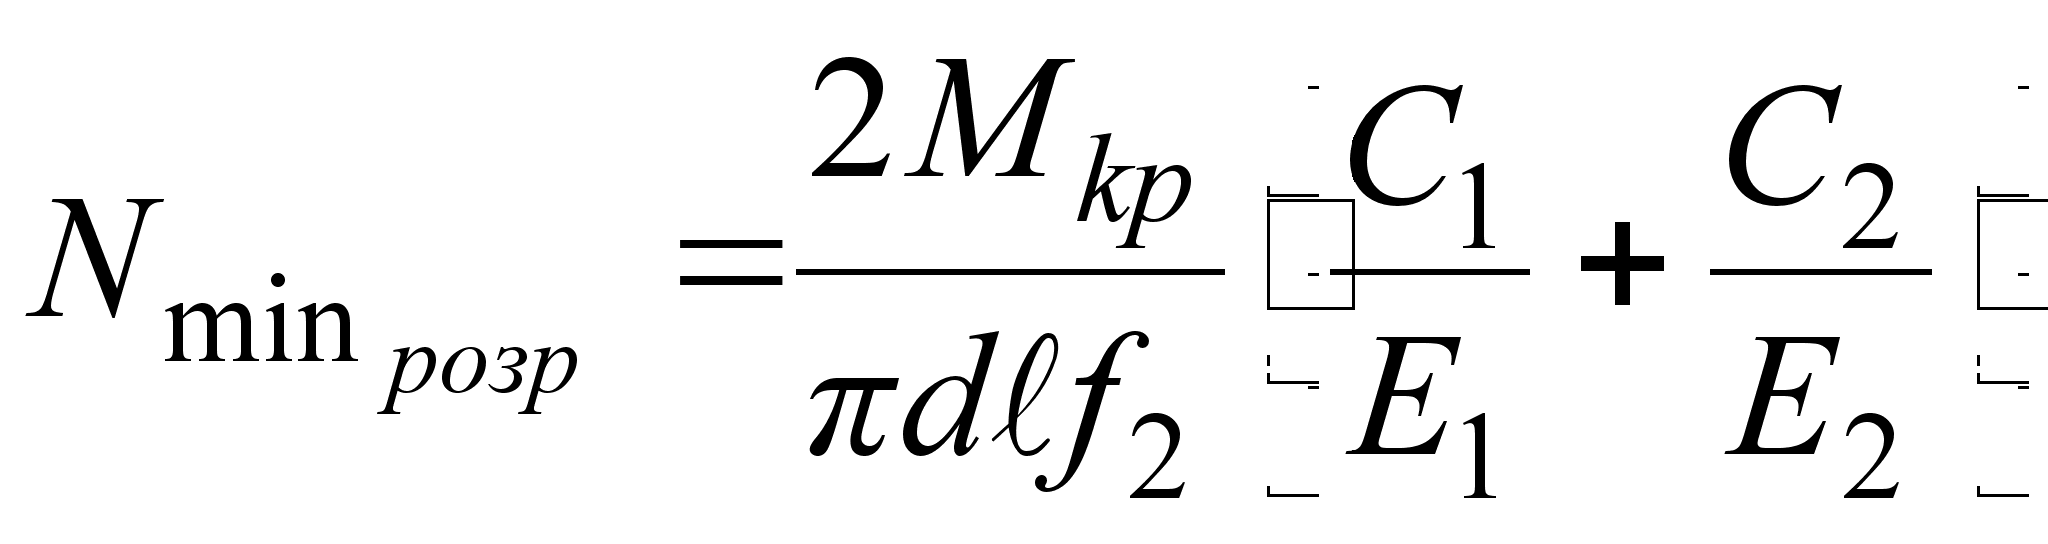
Необхідно також забезпечити міцність деталей, що з’єднуються. В цьому випадку розрахунок слід вести по найбільшому тиску Рдоп. Згідно з теорії найбільших дотичних напружень: умова міцності полягає у відсутності пластичної деформації на контактній поверхні втулки при:
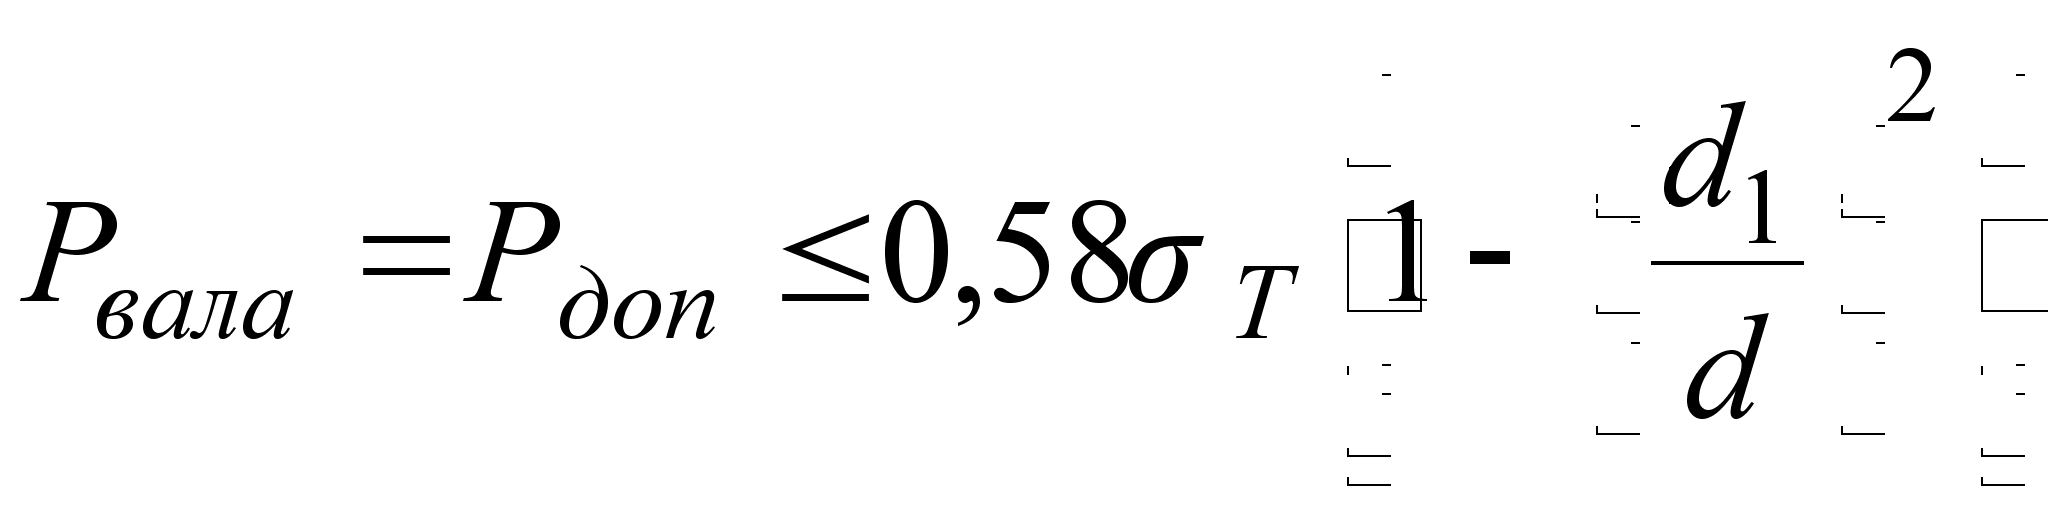
а на поверхні вала при:
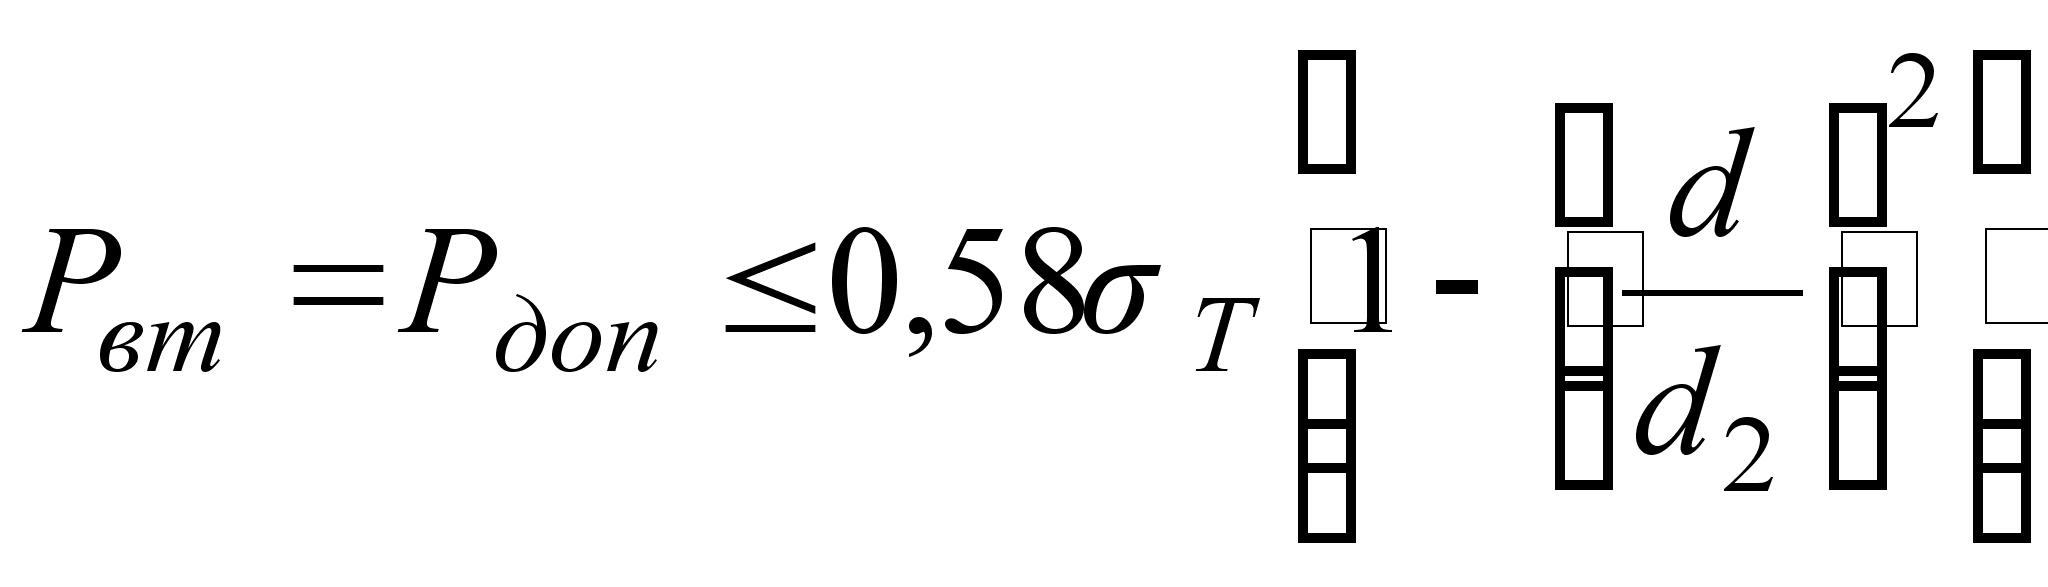
де σт= 0,313∙109 Па – межа текучості при розтягуванні. Проте для деталей з пластичних матеріалів при статичному навантаженні допускається пластична деформація. Найбільший розрахунковий натяг, при якому виникає найбільший допустимий тиск Рдоп.
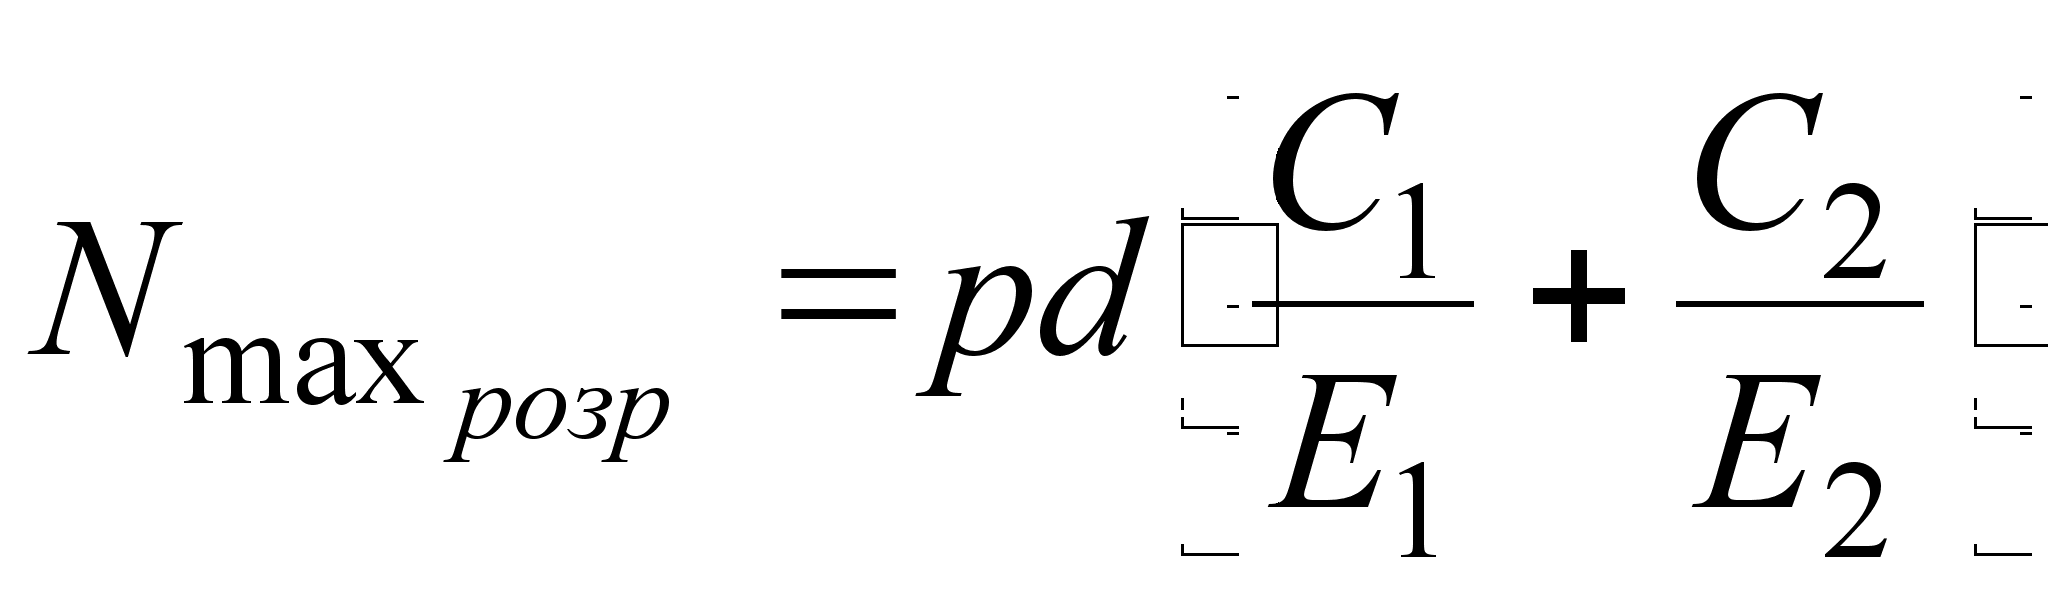
де p=Рвт, якщо Рвт<Рвал; p=Рвал, якщо Рвал<Рвт.
Причому
вводяться
поправки (5 штук),
оставляємо
одну -U- на шорсткість
поверхні. Для
матеріалів:
-
з однаковими
механічними
властивостями:
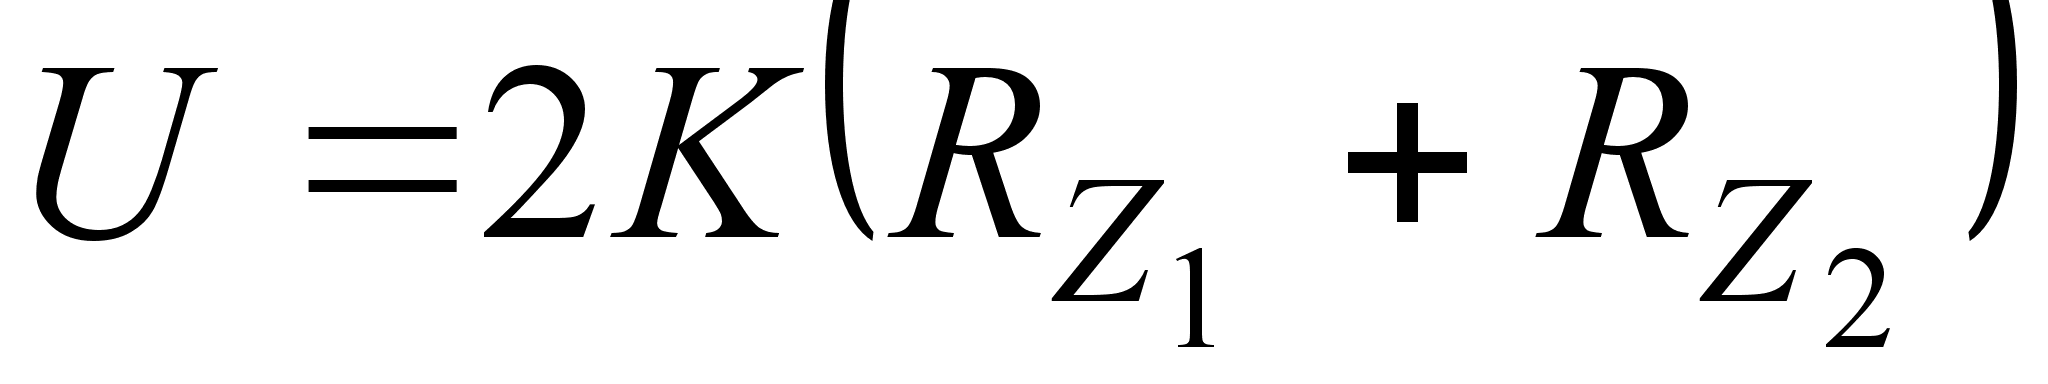 ;
- для різних
матеріалів
:
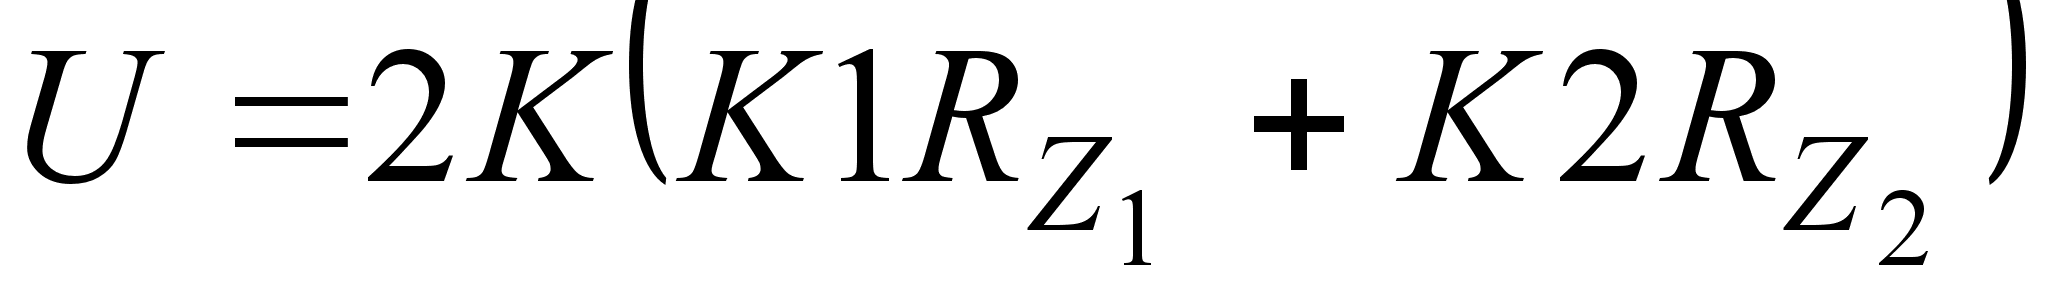
деК- коефіцієнти що враховують висоту нерівностей;
RZ1, RZ2 - висота нерівностей поверхні вала і втулки, RZ не залежить від діаметра деталей, що з’єднуються, а залежить тільки від методу і режиму обробки, тому вплив висоти нерівностей на натяг тим сильніше, чим менше діаметр і більше RZ .
При механічному запресовуванні найбільша міцність з'єднання досягається при малій шорсткості, а при складанні з охолоджуванням або з нагріванням - при великій шорсткості.
7.2 Приклад
Дано:
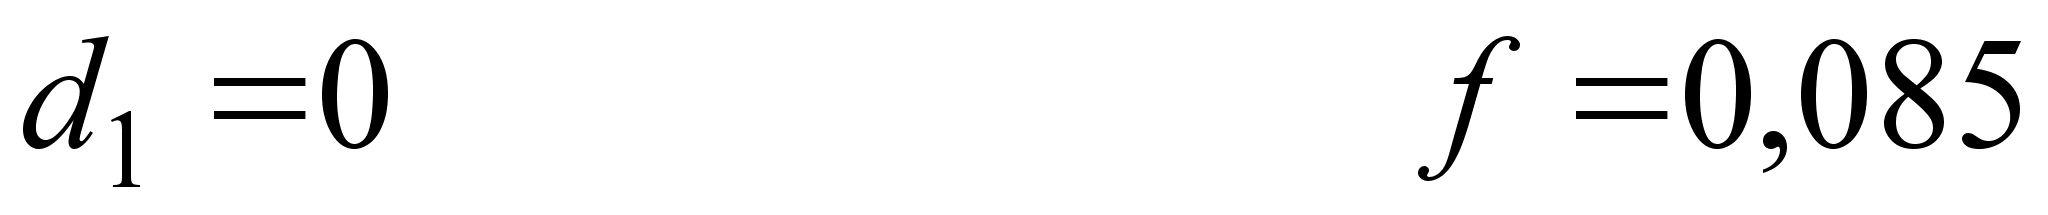
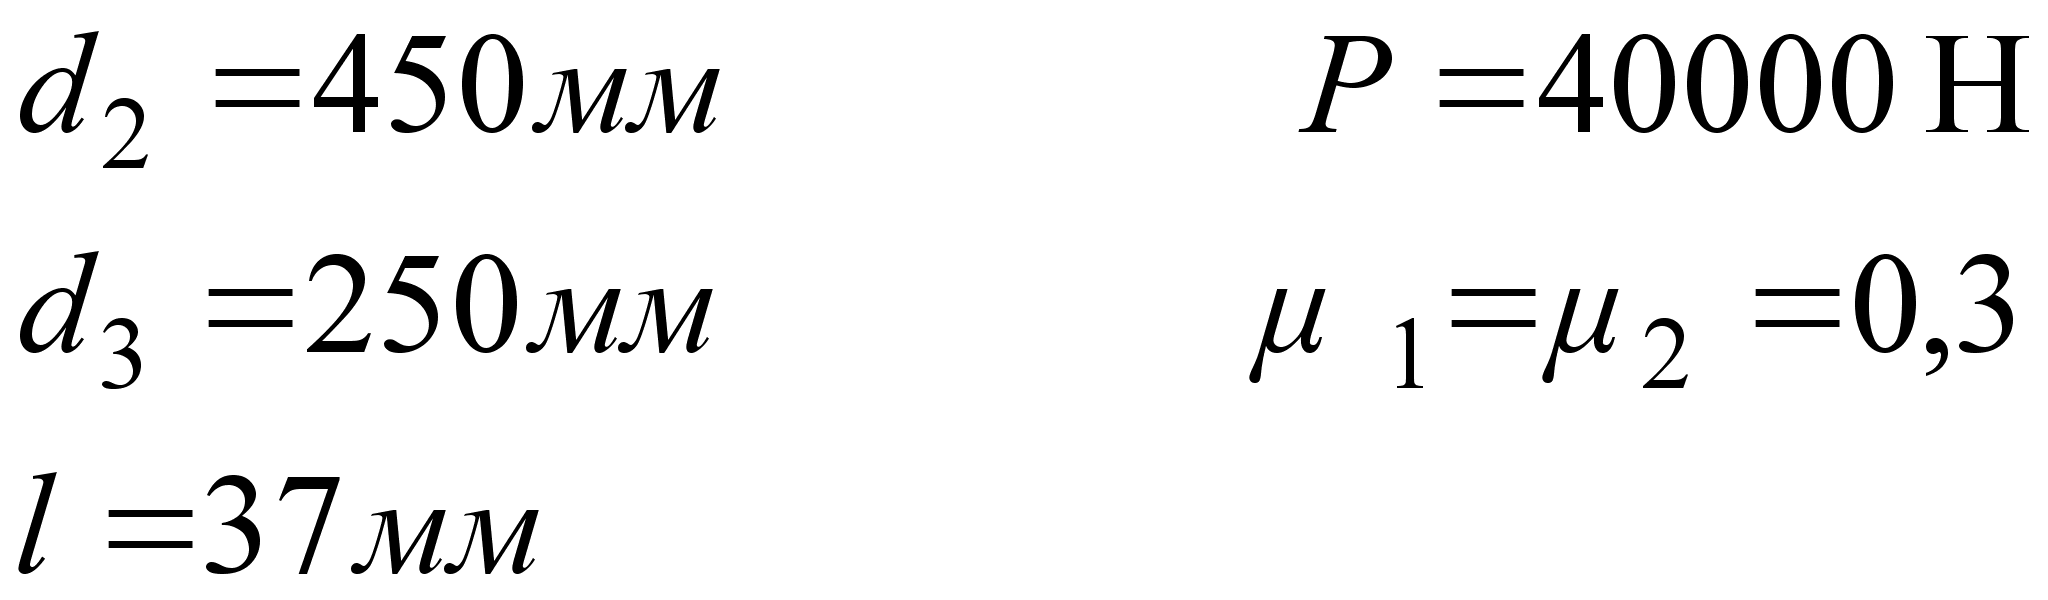
Розв'язання:
Визначимо найменший розрахунковий натяг:
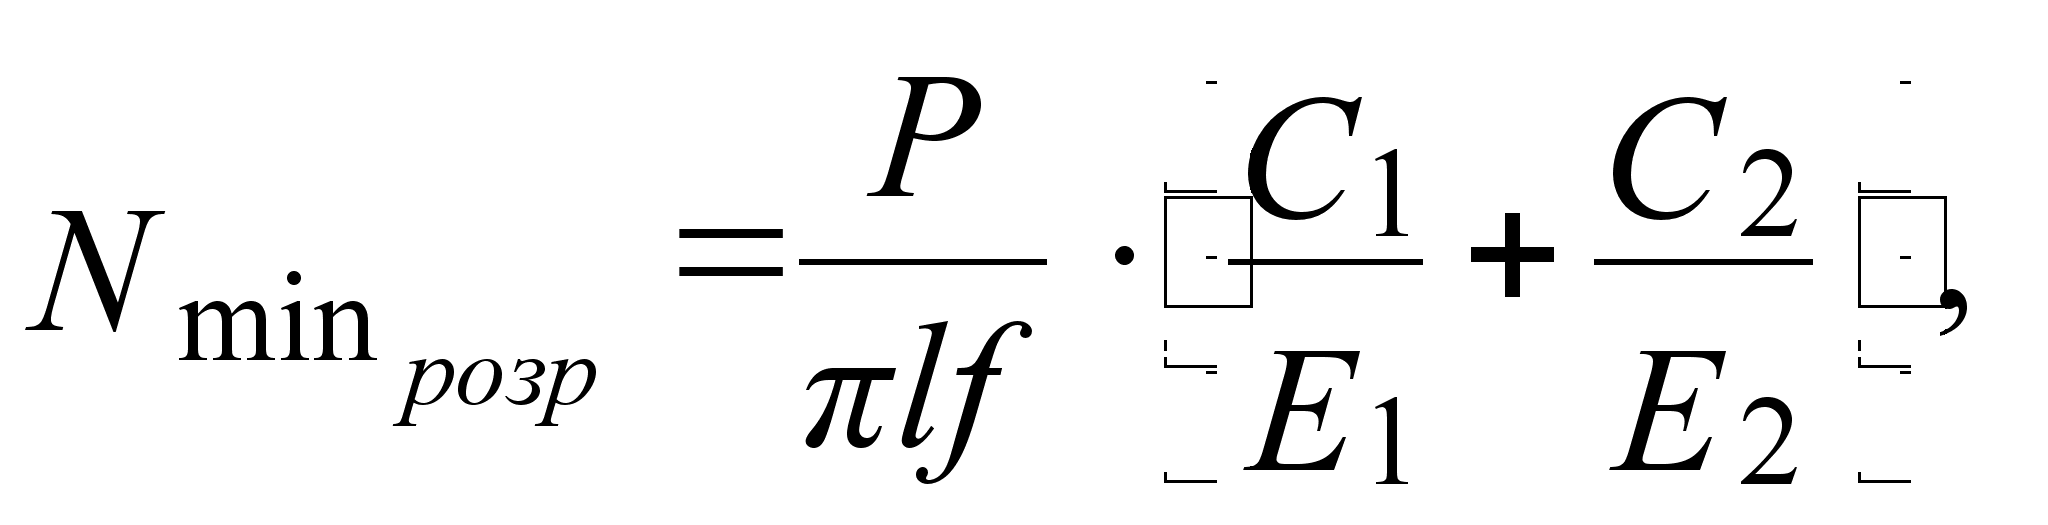
де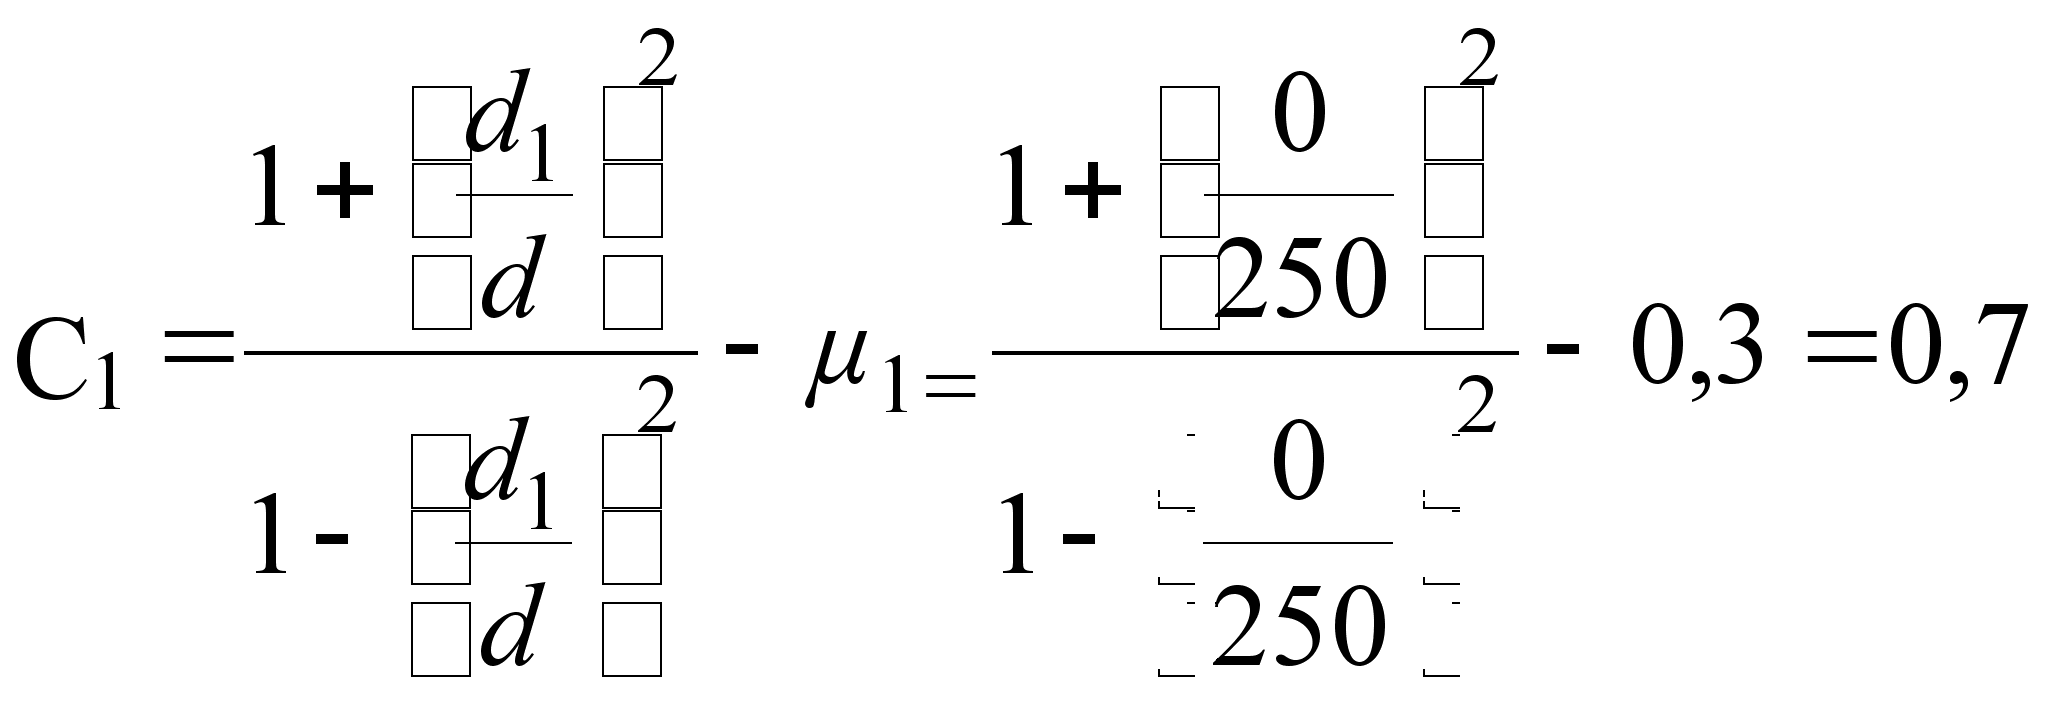
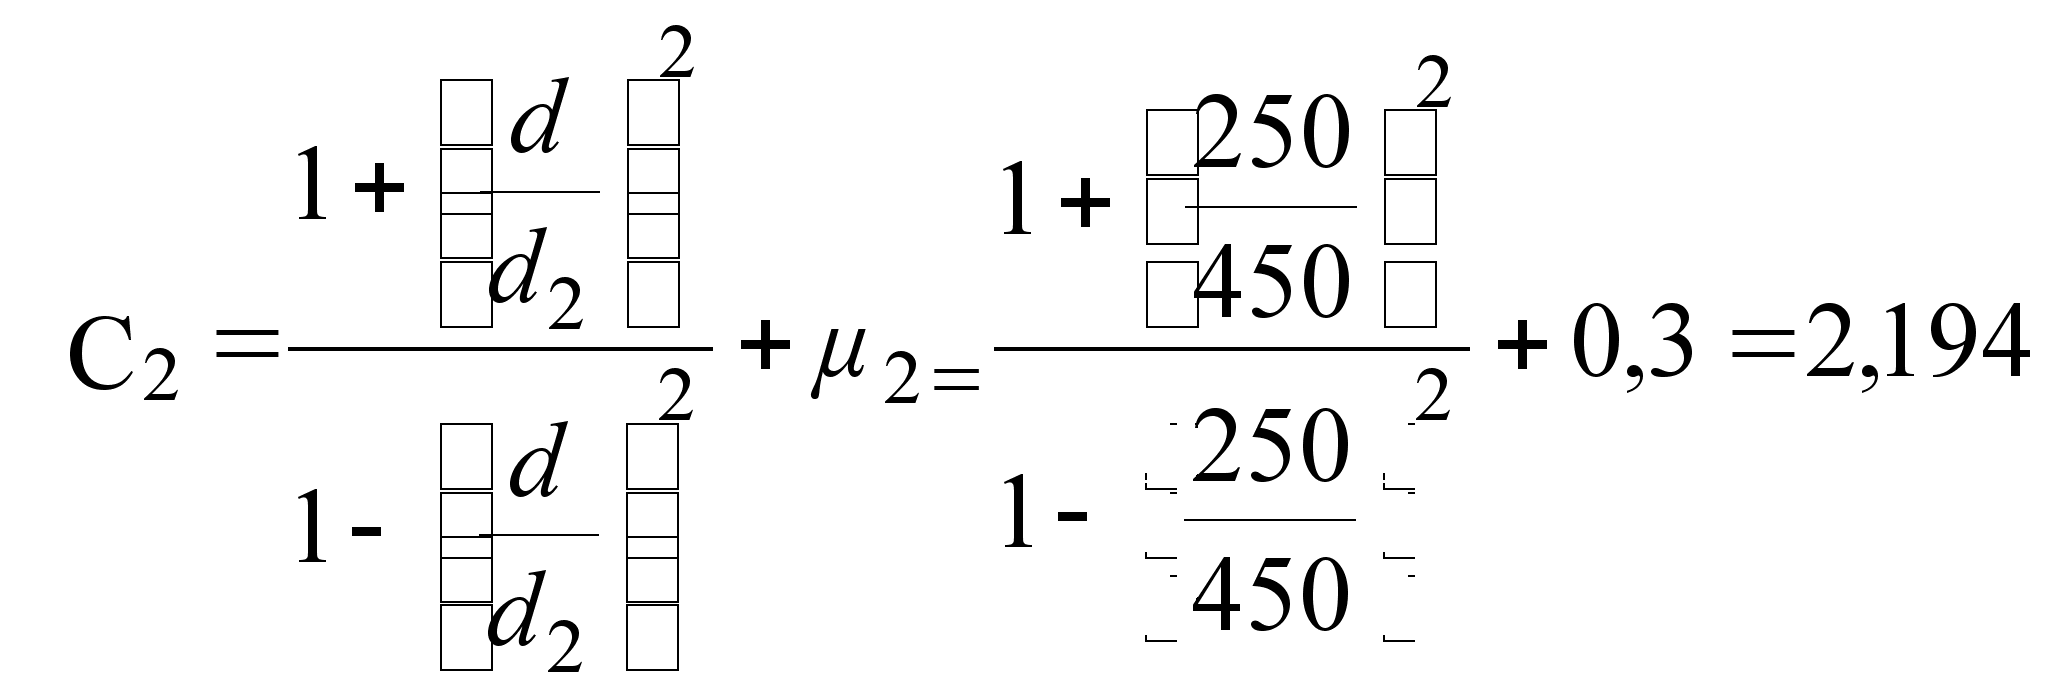
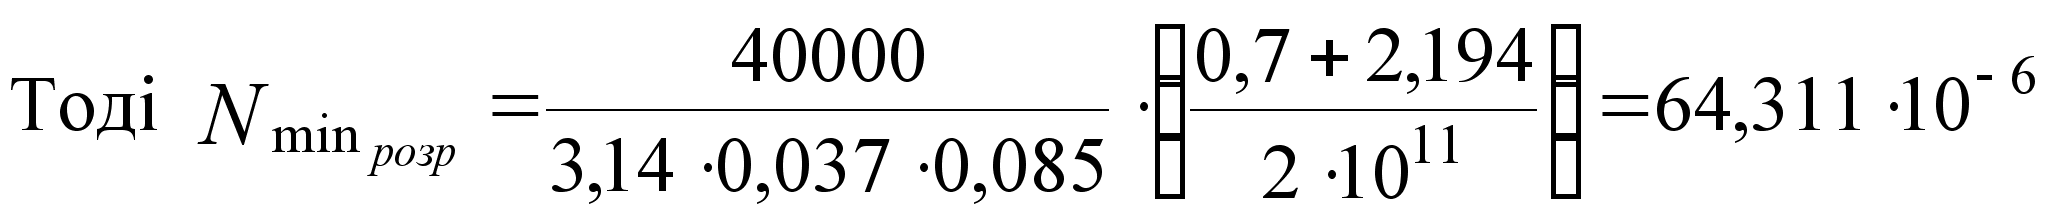
Визначимо допустимий тиск на контактуючій поверхні втулки і вала.
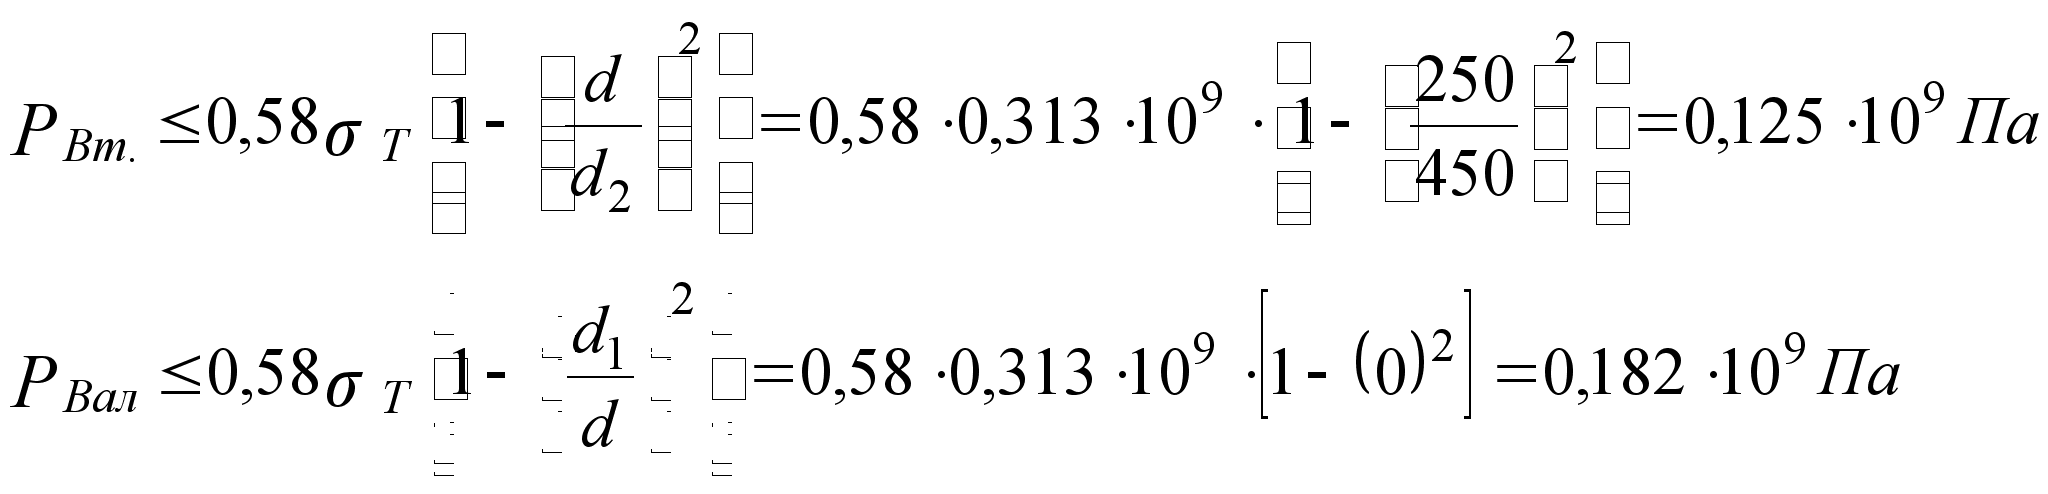
де σТ – границя текучості сталі, Па.
Знайти найбільший розрахунковий натяг, що допускається.
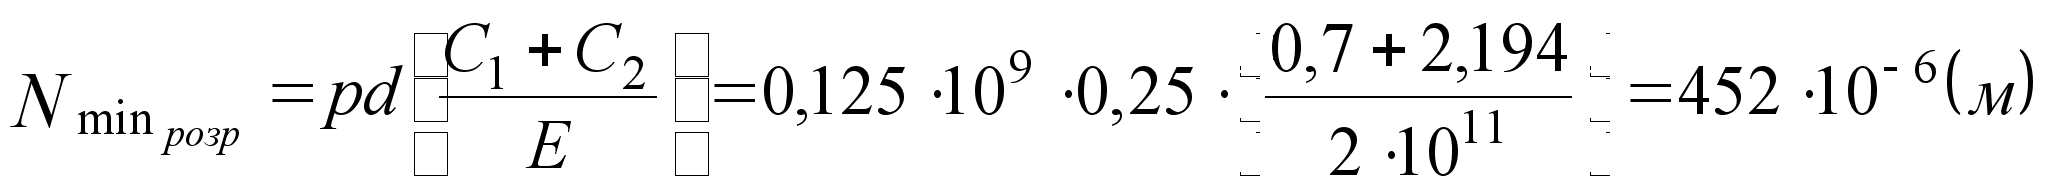
Запроваджуємо поправку на зняття нерівностей поверхні деталей.
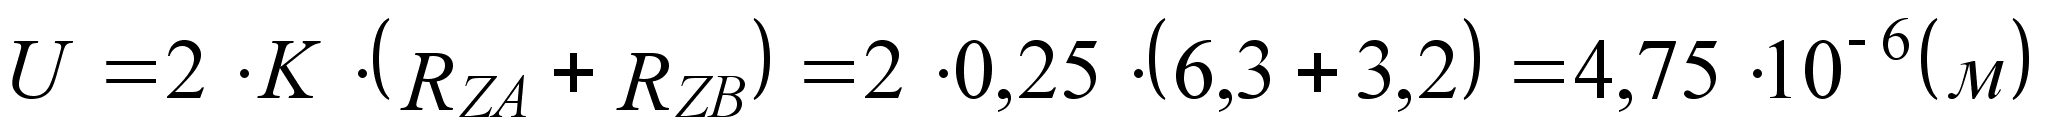
Найбільший і найменший функціональні натяги визначаються за формулами:
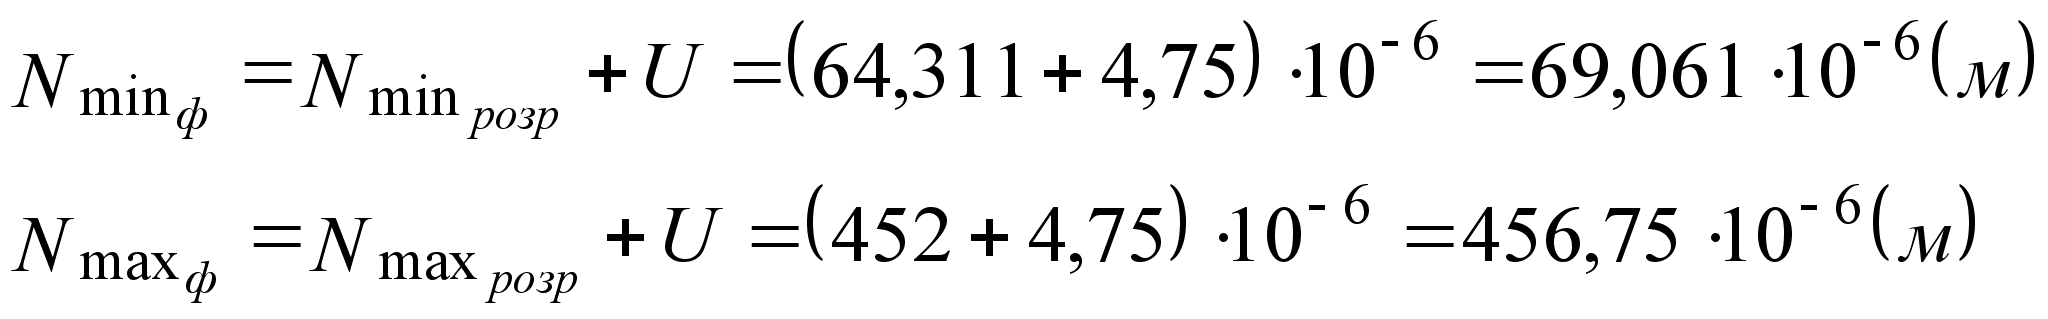
Вибираємо стандартну посадку, де табличні натяги:
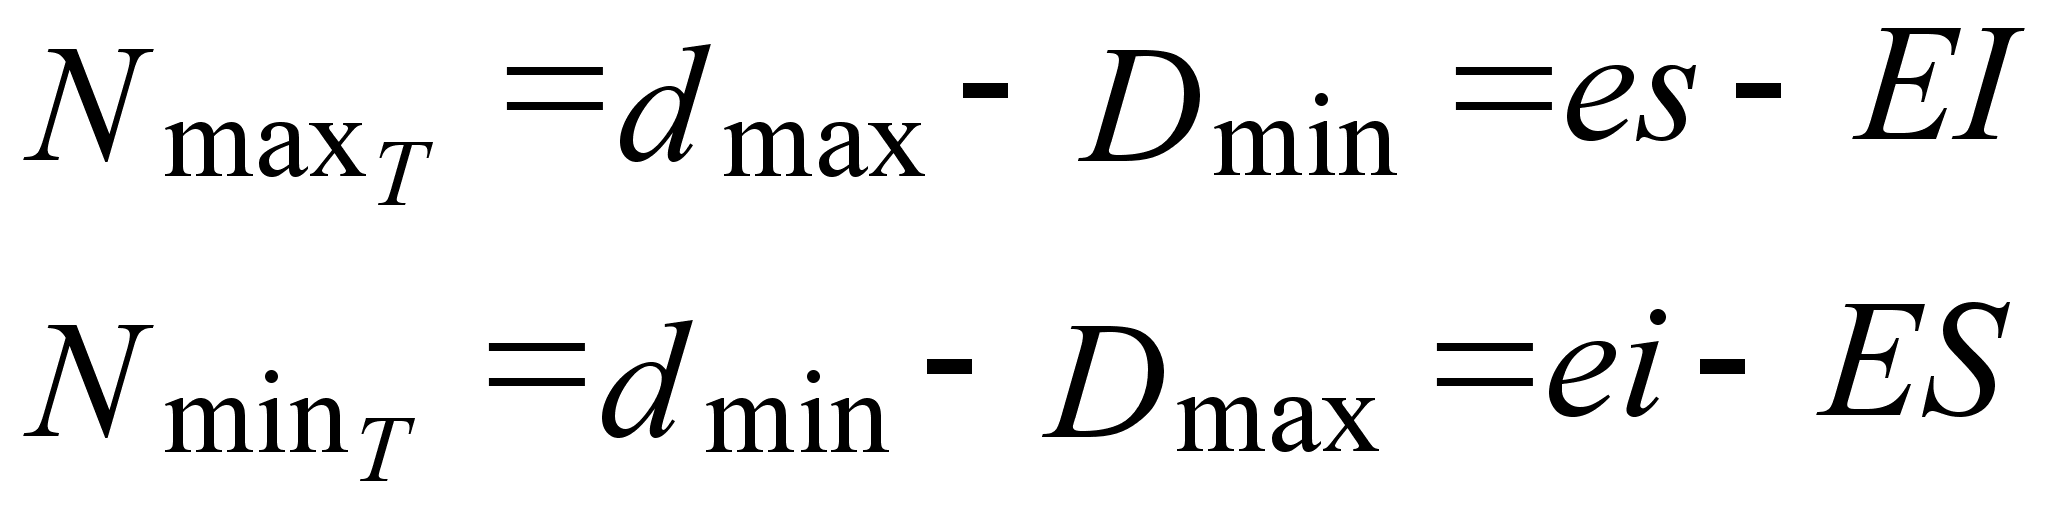
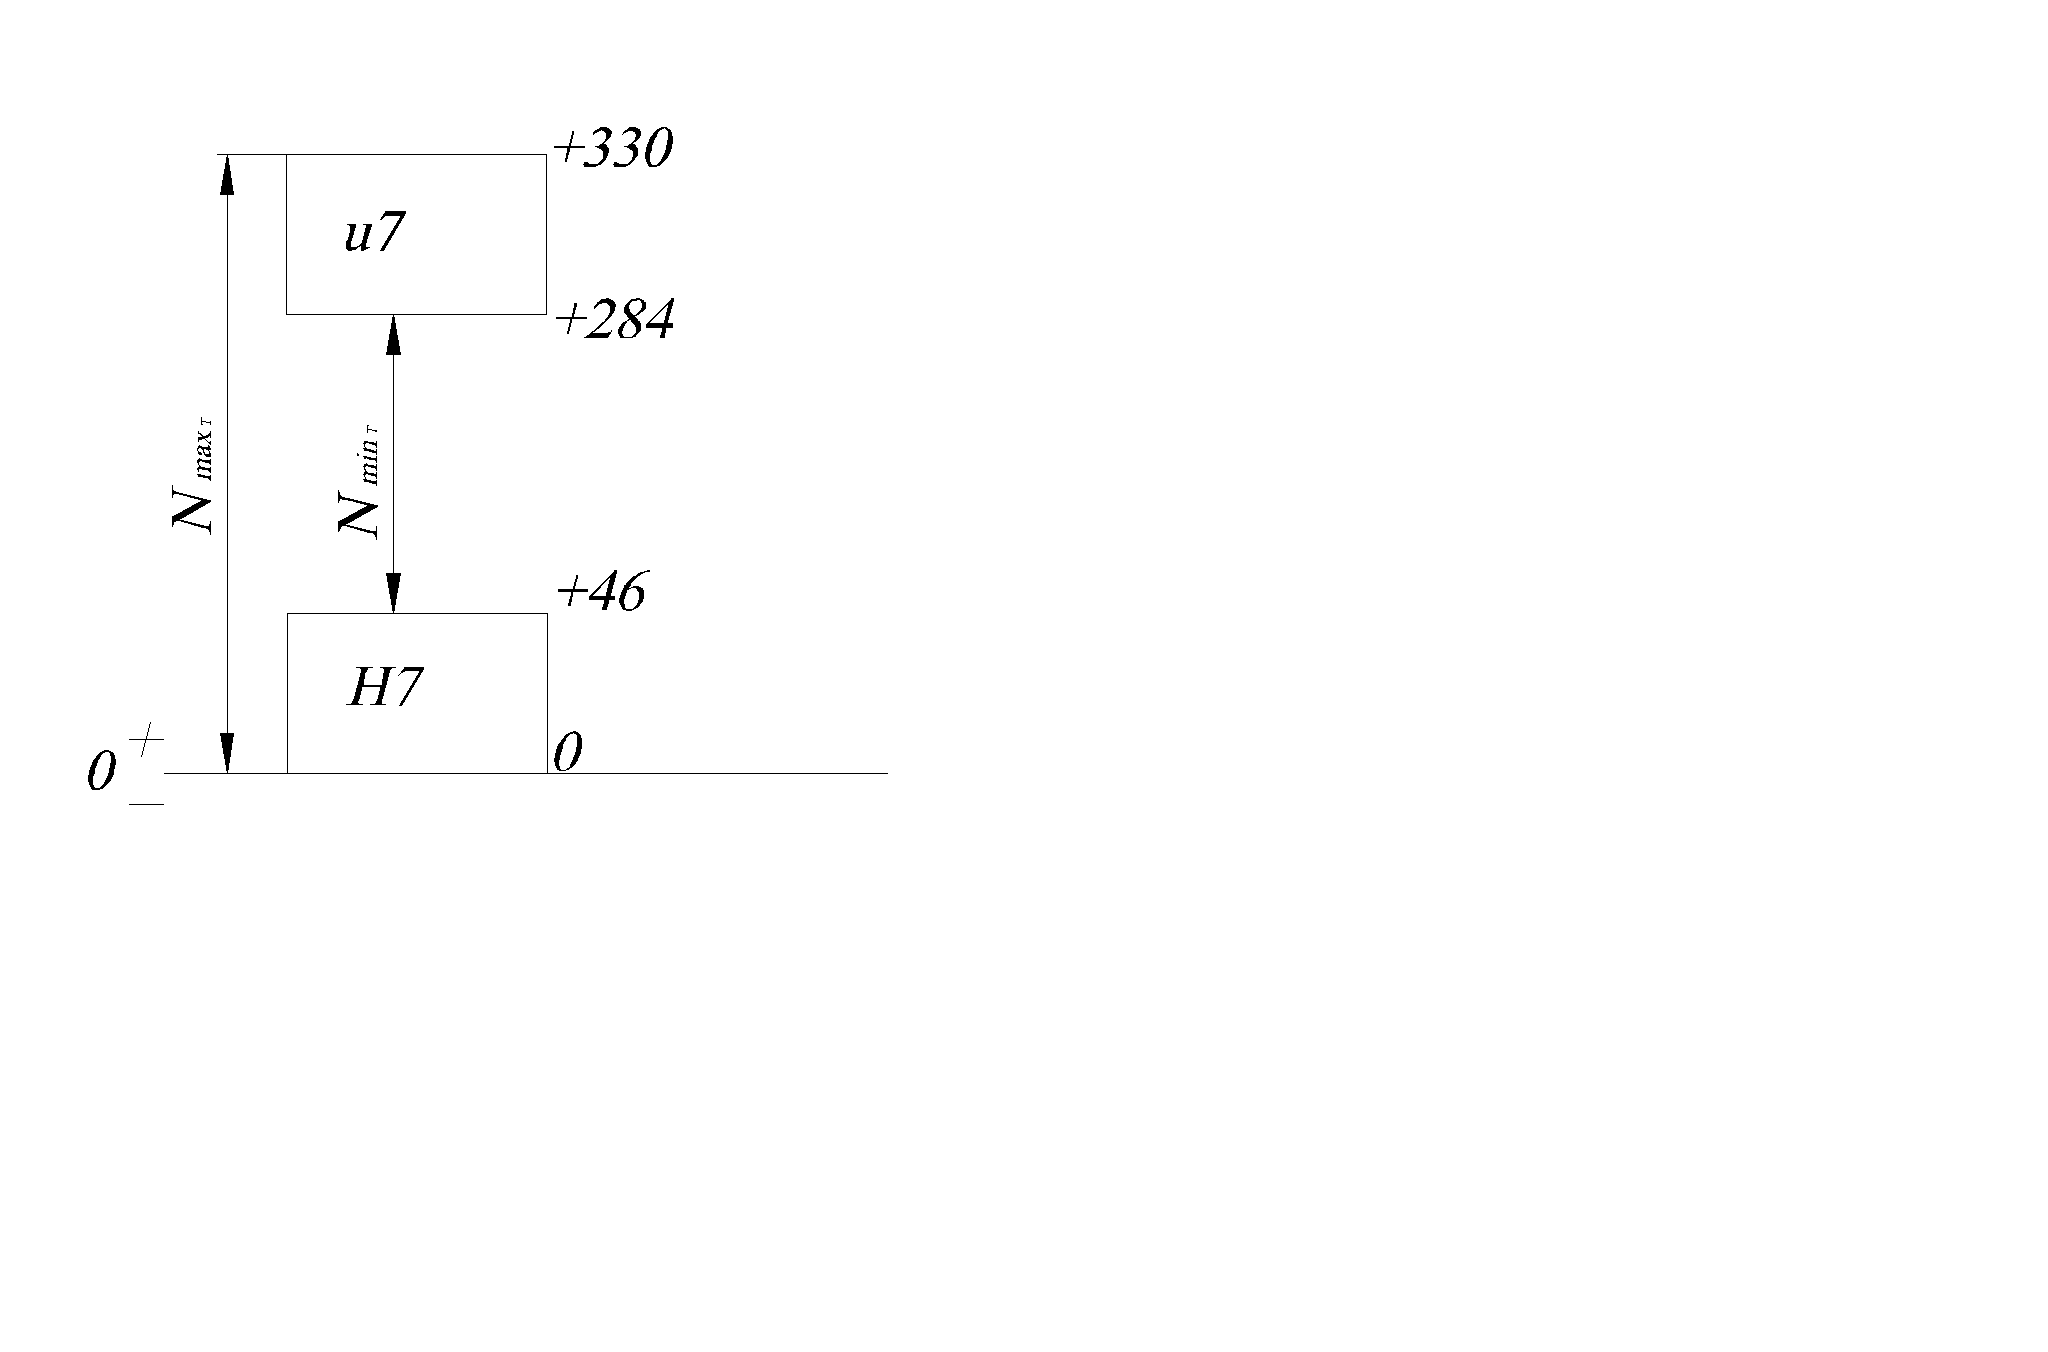
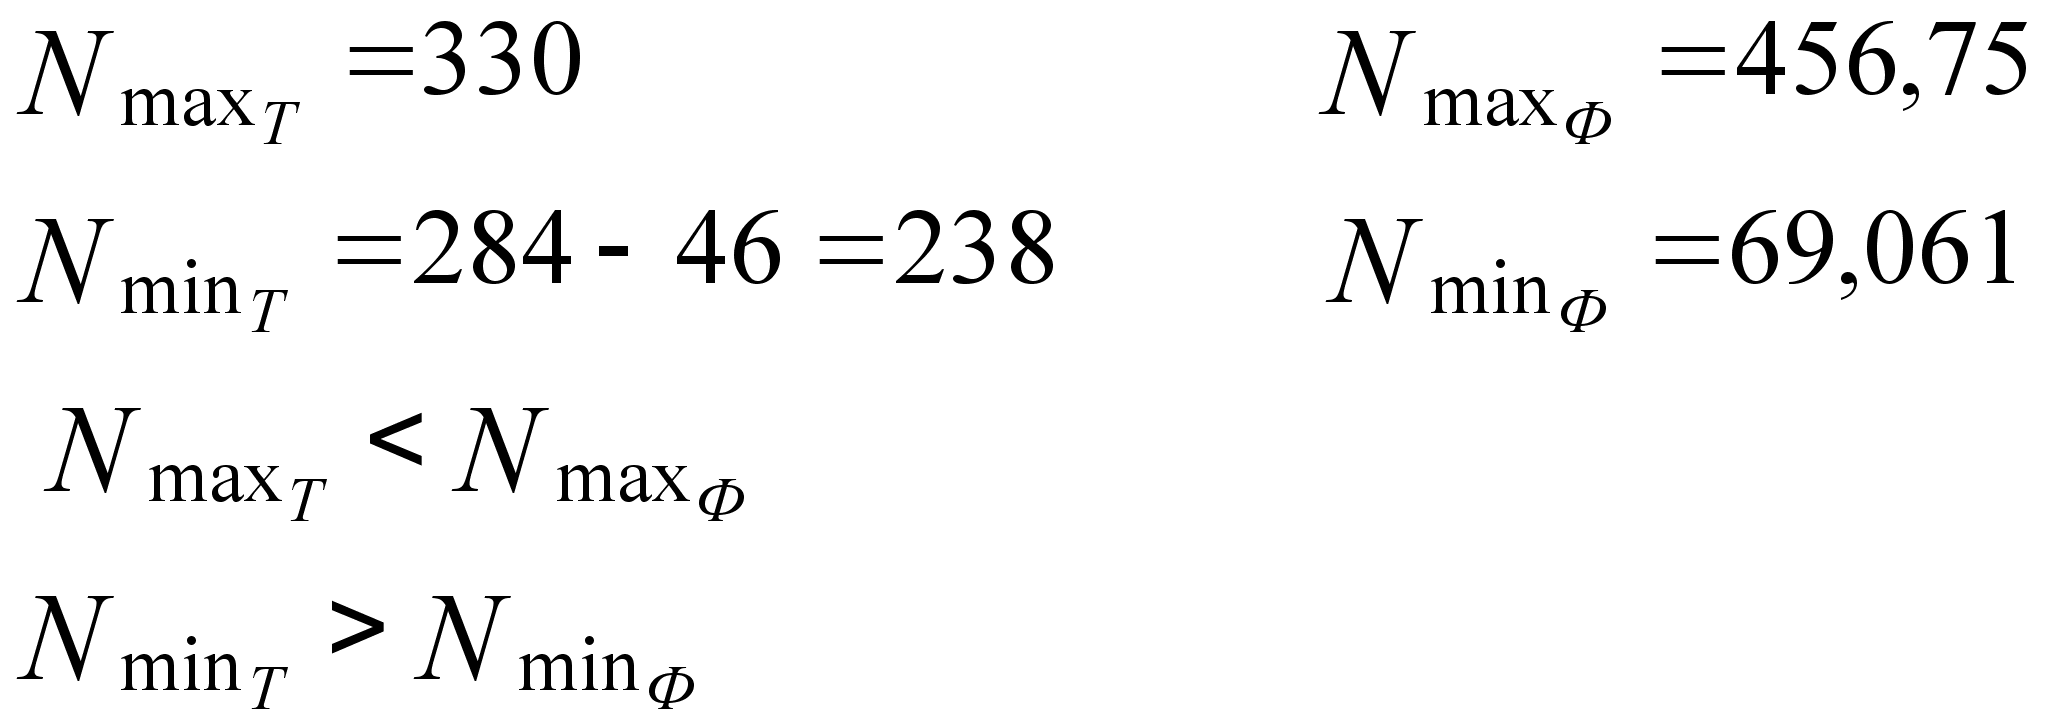
Отже вимоги виконуються, тому відповідь: 250 Н7/u7 – посадка з натягом обрана вірно.
Питання для самоперевірки:
За яких умов визначають граничні значення натягів?
Як добирають поля допусків після визначення граничних значень натягів?
Що таке натяг?
Чим характеризується натяг?
Що таке граничний натяг і як вони визначаються?
Що таке натяг і які умови його утворення?
Які групи посадок існують? Для якої мети застосовуються посадки кожної групи ?
Як утворюються посадки в системі отвору?
Як утворюються посадки в системі вала?
Яка з систем посадок є переважною і чому?
Як розташовано поле допуску основного отвору в системі отвору?
Як розташовано поле допуску основного вала в системі вала?
Як по взаємному розташуванню полів допусків отвору і вала при графічному зображенні посадки визначити характер з'єднань?
Лекція №8
Тема: Добір основних відхилень та допуски розмірів для змішаних з’єднань
8.1 Крива Гауса
При розрахунку ймовірності зазорів і натягів приймають, що розподіл відхилень вала і отвору при обробці підкоряється закону нормального розподілу (кривою Гауса). Нехай х – випадкова величина (зазор S або натяг N), у – щільність ймовірності випадкової величини, σs – середнє квадратичне відхилення х.
За законом Гауса:
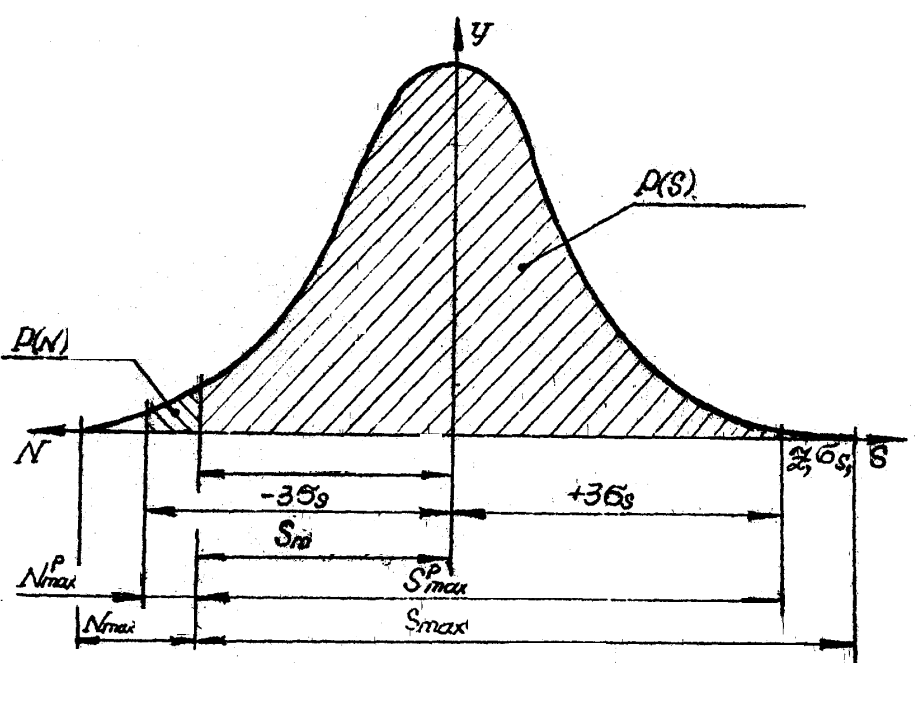
Рис. 1 Крива Гауса
Якщо IT – допуск посадки, то площу, укладену між кривою й віссю X приймають за 1 або за 100%.
Її можна виразити через інтеграл:
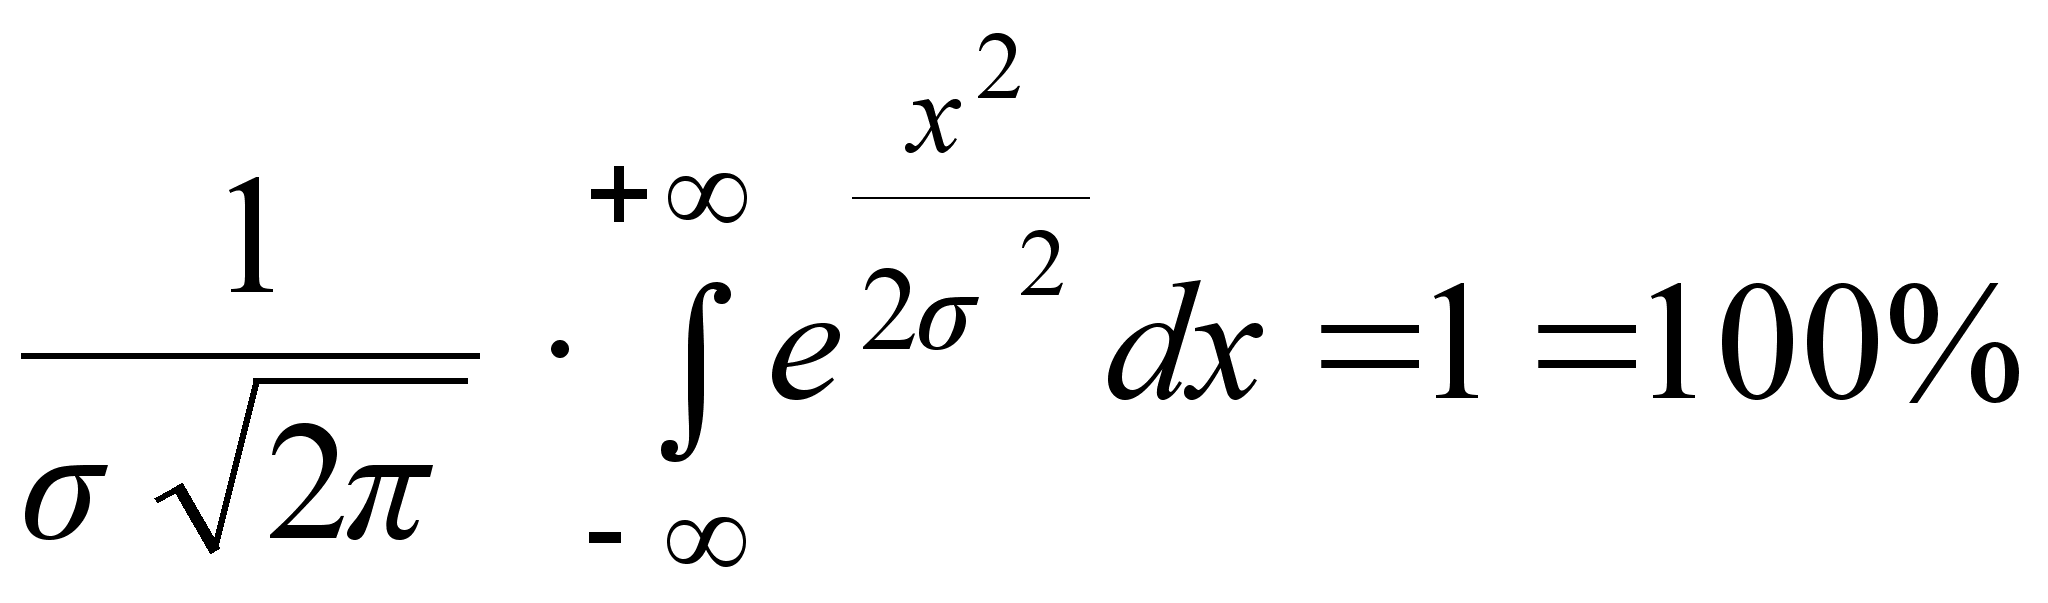 ,
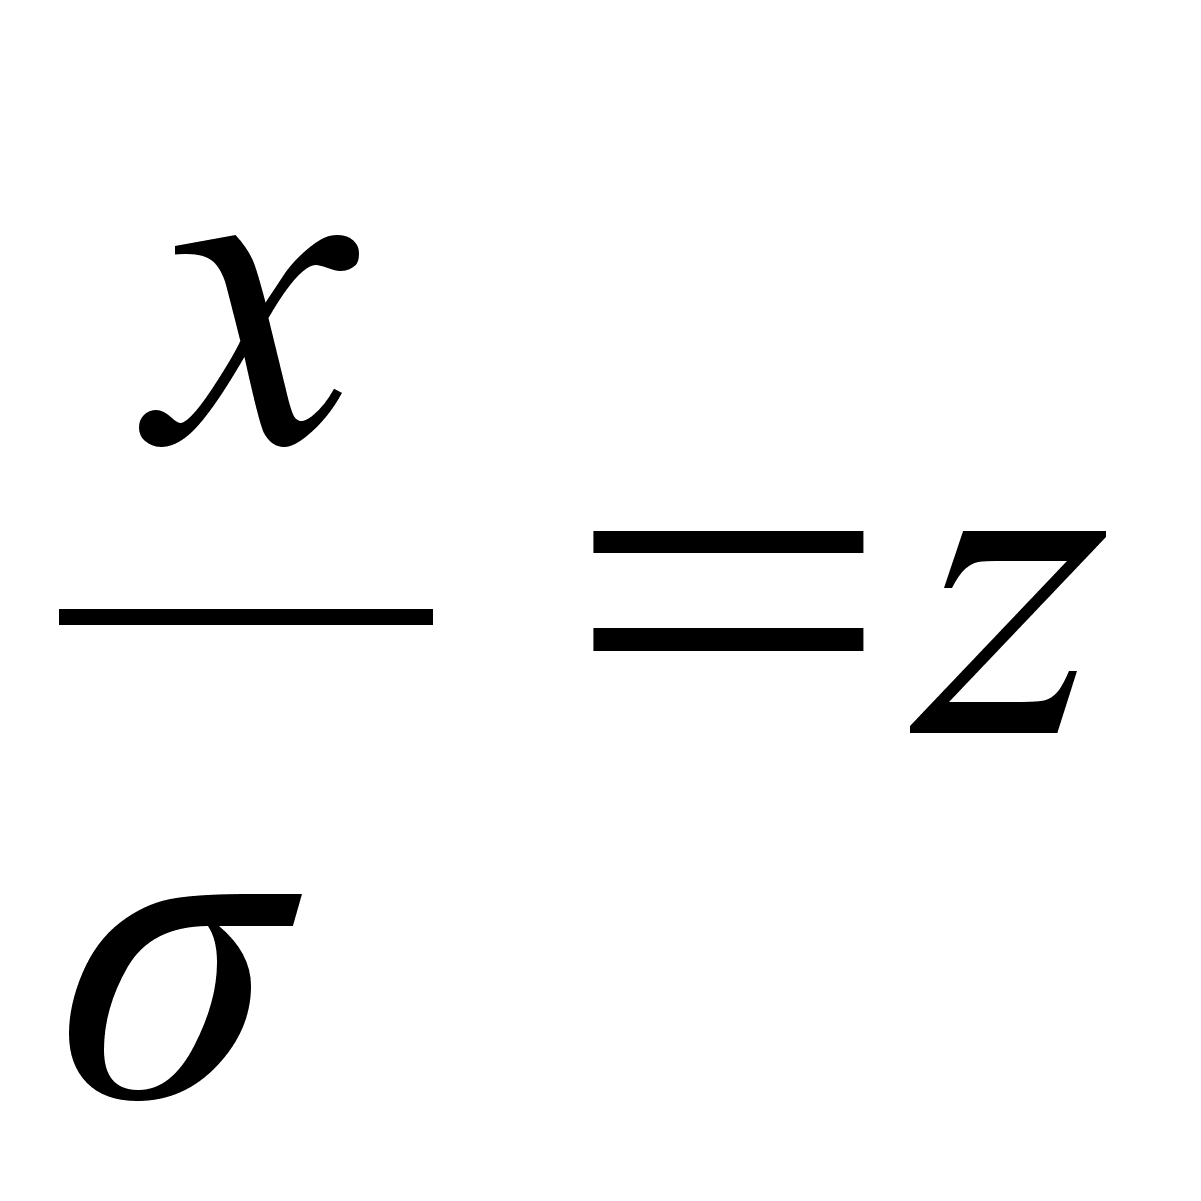 ,
dx=σdz
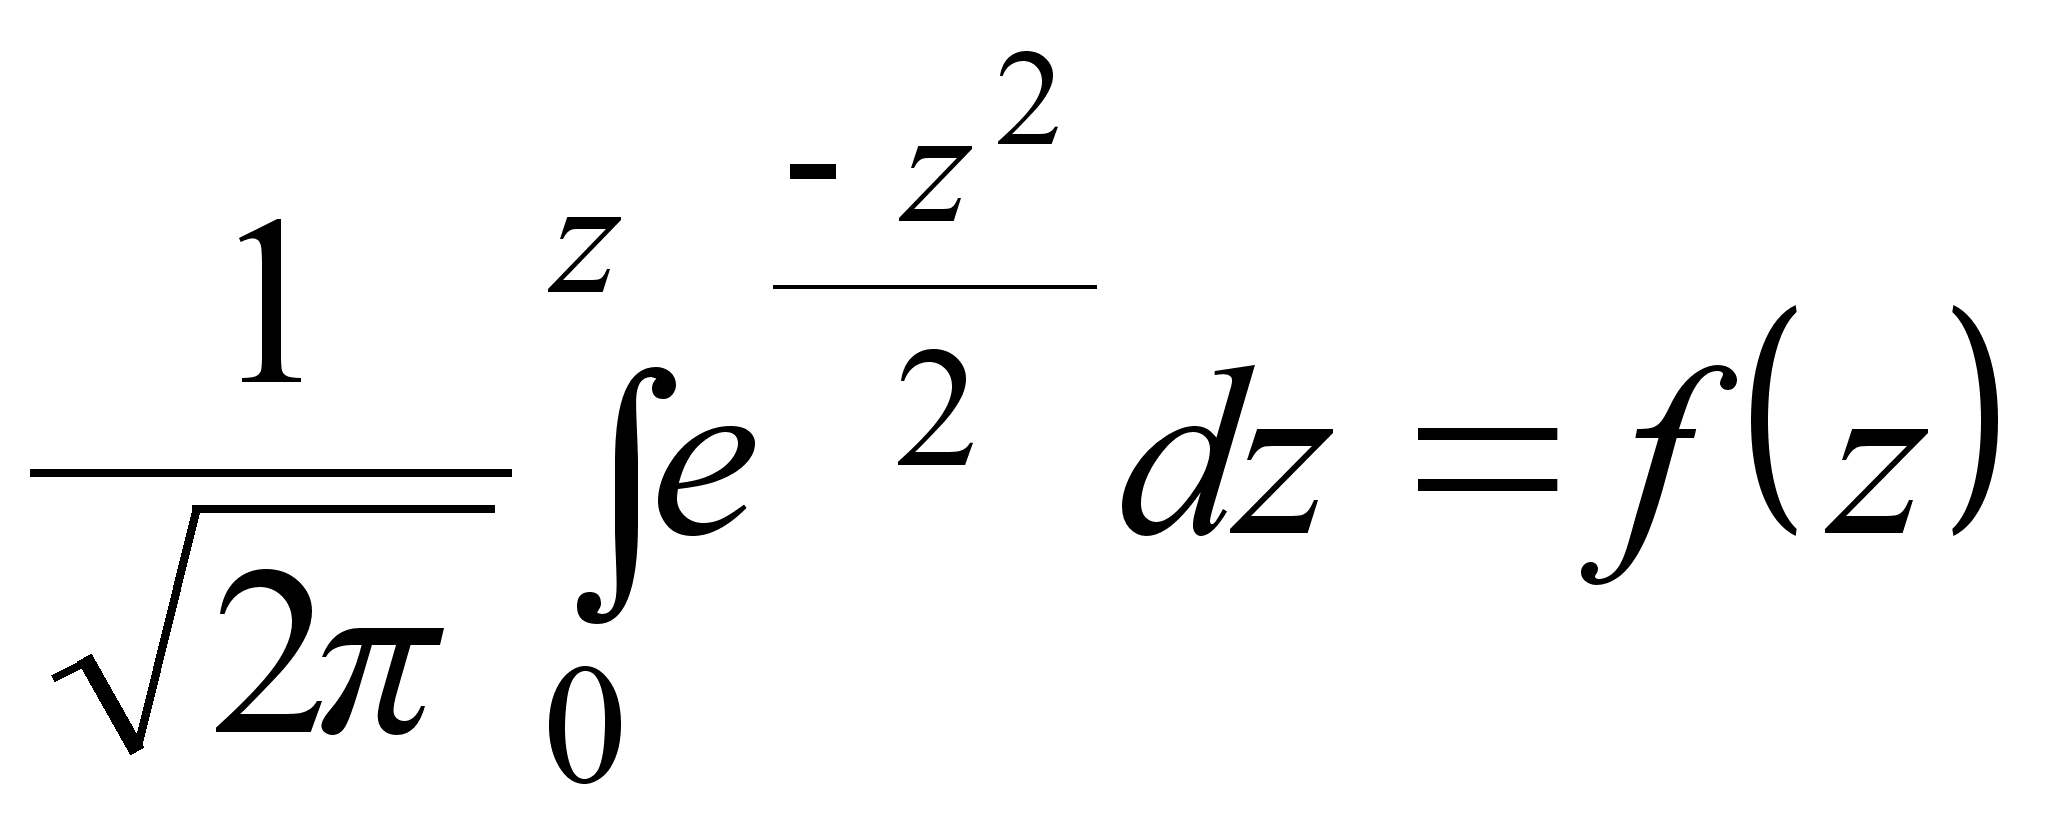
Беремо половину площі:
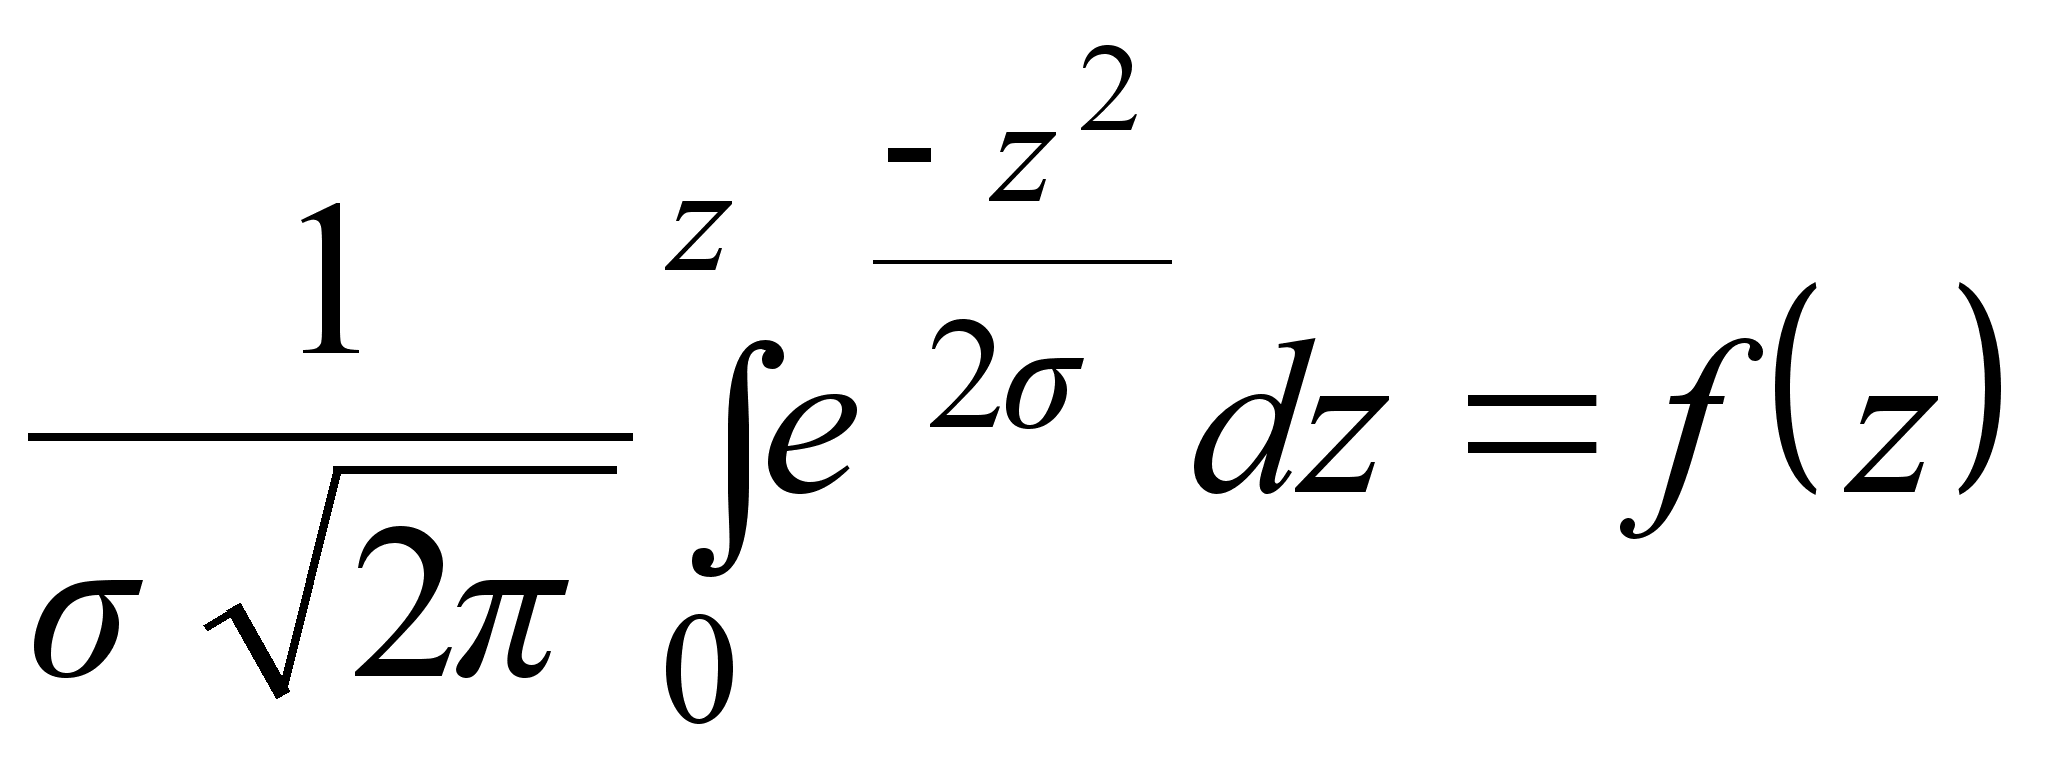 -
певний інтеграл
функції Лапласа.
Його можна знайти в будь-якому інженерному довіднику: при z = 3, х = 3σ, 2x = 6σ:
f(3)~0,4987≈0,5
2f(3)≈1=100%
ВИСНОВОК: для похибок, які підкоряються закону Гауса, за зону розсіювання дійсних розмірів, що дорівнює допуску на виготовлення деталей, приймається зона +, -3σ або 6σ. Імовірність цього близька до 100%. Вихід за зону розсіювання становить усього 0.27%.
Таблиця 1| Z | Ф(Z) | Z | Ф(Z) | Z | Ф(Z) | Z | Ф(Z) | Z | Ф(Z) | Z | Ф(Z) |
| 0,00 | 0,000 | 0,42 | 0,1628 | 0,84 | 0,2995 | 1,26 | 0,3962 | 1,70 | 0,4554 | 2,28 | 0,4887 |
| 0,01 | 0,0040 | 0,43 | 0,1664 | 0,85 | 0,3023 | 1,27 | 0,3980 | 1,71 | 0,4561 | 2,30 | 0,4993 |
| 0,02 | 0,0080 | 0,44 | 0,1700 | 0,86 | 0,3051 | 1,28 | 0,3997 | 1,72 | 0,4573 | 2,32 | 0,4898 |
| 0,03 | 0,0120 | 0,45 | 0,1736 | 0,87 | 0,3078 | 1,29 | 0,4015 | 1,73 | 0,4582 | 2,34 | 0,4904 |
| 0,04 | 0,0160 | 0,46 | 0,1772 | 0,88 | 0,3106 | 1,30 | 0,4032 | 1,74 | 0,4591 | 2,36 | 0,4909 |
| 0,05 | 0,0199 | 0,47 | 0,1808 | 0,89 | 0,3133 | 1,31 | 0,4049 | 1,75 | 0,4599 | 2,38 | 0,4913 |
| 0,06 | 0,0239 | 0,48 | 0,1844 | 0,90 | 0,3159 | 1,32 | 0,4066 | 1,76 | 0,4608 | 2,40 | 0,4918 |
| 0,07 | 0,0279 | 0,49 | 0,1879 | 0,91 | 0,3186 | 1,33 | 0,4082 | 1,77 | 0,4616 | 2,42 | 0,4922 |
| 0,08 | 0,0319 | 0,50 | 0,1915 | 0,92 | 0,3212 | 1,34 | 0,4099 | 1,78 | 0,4625 | 2,44 | 0,4927 |
| 0,09 | 0,0359 | 0,51 | 0,1950 | 0,93 | 0,3238 | 1,35 | 0,4115 | 1,79 | 0,4633 | 2,46 | 0,4931 |
| 0,10 | 0,0398 | 0,52 | 0,1985 | 0,94 | 0,3264 | 1,36 | 0,4131 | 1,80 | 0,4641 | 2,48 | 0,4934 |
| 0,11 | 0,0438 | 0,53 | 0,2019 | 0,95 | 0,3289 | 1,37 | 0,4147 | 1,81 | 0,4649 | 2,50 | 0,4938 |
| 0,12 | 0,0478 | 0,54 | 0,2054 | 0,96 | 0,3315 | 1,38 | 0,4162 | 1,82 | 0,4656 | 2,52 | 0,4941 |
| 0,13 | 0,0517 | 0,55 | 0,2088 | 0,97 | 0,3340 | 1,39 | 0,4177 | 1,83 | 0,4664 | 2,54 | 0,4945 |
| 0,14 | 0,0557 | 0,56 | 0,2123 | 0,98 | 0,3365 | 1,40 | 0,4192 | 1,84 | 0,4671 | 2,56 | 0,4948 |
| 0,15 | 0,0596 | 0,57 | 0,2157 | 0,99 | 0,3389 | 1,41 | 0,4207 | 1,85 | 0,4678 | 2,58 | 0,4951 |
| 0,16 | 0,0636 | 0,58 | 0,2190 | 1,00 | 0,3413 | 1,42 | 0,4222 | 1,86 | 0,4686 | 2,60 | 0,4953 |
| 0,17 | 0,0675 | 0,59 | 0,2224 | 1,01 | 0,3438 | 1,43 | 0,4236 | 1,87 | 0,4693 | 2,62 | 0,4956 |
| 0,18 | 0,0714 | 0,60 | 0,2257 | 1,02 | 0,3461 | 1,44 | 0,4251 | 1,88 | 0,4699 | 2,64 | 0,4959 |
| 0,19 | 0,0753 | 0,61 | 0,2291 | 1,03 | 0,3485 | 1,45 | 0,4265 | 1,89 | 0,4706 | 2,66 | 0,4961 |
| 0,20 | 0,0793 | 0,62 | 0,2324 | 1,04 | 0,3508 | 1,46 | 0,4279 | 1,90 | 0,4713 | 2,68 | 0,4963 |
| 0,21 | 0,0832 | 0,63 | 0,2357 | 1,05 | 0,3531 | 1,47 | 0,4292 | 1,91 | 0,4719 | 2,70 | 0,4965 |
| 0,22 | 0,0871 | 0,64 | 0,2389 | 1,06 | 0,3554 | 1,48 | 0,4306 | 1,92 | 0,4726 | 2,72 | 0,4967 |
| 0,23 | 0,0910 | 0,65 | 0,2422 | 1,07 | 0,3577 | 1,49 | 0,4319 | 1,93 | 0,4732 | 2,74 | 0,4969 |
| 0,24 | 0,0948 | 0,66 | 0,2454 | 1,08 | 0,3599 | 1,50 | 0,4332 | 1,94 | 0,4738 | 2,76 | 0,4971 |
| 0,25 | 0,0987 | 0,67 | 0,2486 | 1,09 | 0,3621 | 1,51 | 0,4345 | 1,95 | 0,4744 | 2,78 | 0,4973 |
| 0,26 | 0,1026 | 0,68 | 0,2517 | 1,10 | 0,3643 | 1,52 | 0,4357 | 1,96 | 0,4750 | 2,80 | 0,4973 |
| 0,27 | 0,1064 | 0,69 | 0,2549 | 1,11 | 0,3665 | 1,53 | 0,4370 | 1,97 | 0,4756 | 2,82 | 0,4974 |
| 0,28 | 0,1103 | 0,70 | 0,2580 | 1,12 | 0,3686 | 1,54 | 0,4382 | 1,98 | 0,4761 | 2,84 | 0,4976 |
| 0,29 | 0,1141 | 0,71 | 0,2611 | 1,13 | 0,3708 | 1,55 | 0,4394 | 1,99 | 0,4767 | 2,86 | 0,4977 |
| 0,30 | 0,1179 | 0,72 | 0,2642 | 1,14 | 0,3729 | 1,56 | 0,4406 | 2,00 | 0,4772 | 2,88 | 0,4979 |
| 0,31 | 0,1217 | 0,73 | 0,2673 | 1,15 | 0,3794 | 1,57 | 0,4418 | 2,02 | 0,4783 | 2,90 | 0,4980 |
| 0,32 | 0,1255 | 0,74 | 0,2703 | 1,16 | 0,3770 | 1,58 | 0,4429 | 2,04 | 0,4793 | 2,92 | 0,4981 |
| 0,33 | 0,1293 | 0,75 | 0,2734 | 1,17 | 0,3790 | 1,59 | 0,4441 | 2,06 | 0,4803 | 2,94 | 0,4982 |
| 0,34 | 0,1331 | 0,76 | 0,2764 | 1,18 | 0,3810 | 1,60 | 0,4452 | 2,08 | 0,4812 | 2,96 | 0,4985 |
| 0,35 | 0,1368 | 0,77 | 0,2794 | 1,19 | 0,3830 | 1,61 | 0,4463 | 2,10 | 0,4821 | 2,98 | 0,4985 |
| 0,36 | 0,1406 | 0,78 | 0,2823 | 1,20 | 0,3849 | 1,62 | 0,4474 | 2,12 | 0,4830 | 3,00 | 0,49865 |
| 0,37 | 0,1443 | 0,79 | 0,2852 | 1,21 | 0,3869 | 1,63 | 0,4484 | 2,14 | 0,4838 | 3,20 | 0,49931 |
| 0,38 | 0,1480 | 0,80 | 0,2881 | 1,22 | 0,3888 | 1,64 | 0,4495 | 2,16 | 0,4846 | 3,40 | 0,49966 |
| 0,39 | 0,1517 | 0,81 | 0,2910 | 1,23 | 0,309 | 1,65 | 0,4505 | 2,18 | 0,4854 | 3,60 | 0,499841 |
| 0,40 | 0,1554 | 0,82 | 0,2939 | 1,24 | 0,3925 | 1,66 | 0,4515 | 2,20 | 0,4861 | 3,80 | 0,499928 |
| 0,41 | 0,1591 | 0,83 | 0,2967 | 1,25 | 0,3944 | 1,67 | 0,4525 | 2,22 | 0,4868 | 4,00 | 0,499968 |
| 1,68 | 0,4535 | 2,24 | 0,4875 | 4,50 | 0,499997 | ||||||
| 1,69 | 0,4545 | 2,26 | 0,4881 | 5,00 | 0,499997 |
8.2 Приклад розрахунку
Початкові дані: з’єднання Ш 160 H5/js4 – це перехідна посадка.
Визначити граничні відхилення деталей:
Ш160H5: ES = +18; EI = 0
Ш160js4: es = +6; ei = -6
2. Визначити Smin , Smax , TД , Тd :
Smax = ES –ei = 0,018 – (- 0,006) = 0,024
Smin = EJ – es = 0 – 0,006 = -0,006
Nmax = 0,006
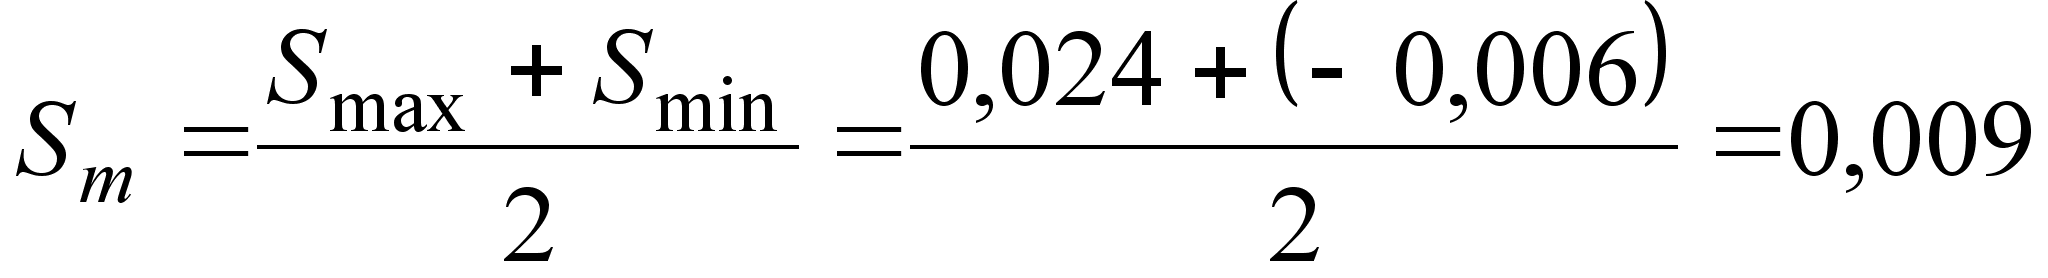
TД = ES – EI = 0,018 – 0 = 0,018
Тd = es – ei = 0,006 – (-0,006) = 0,012
3. Визначити σд, σd, σS:
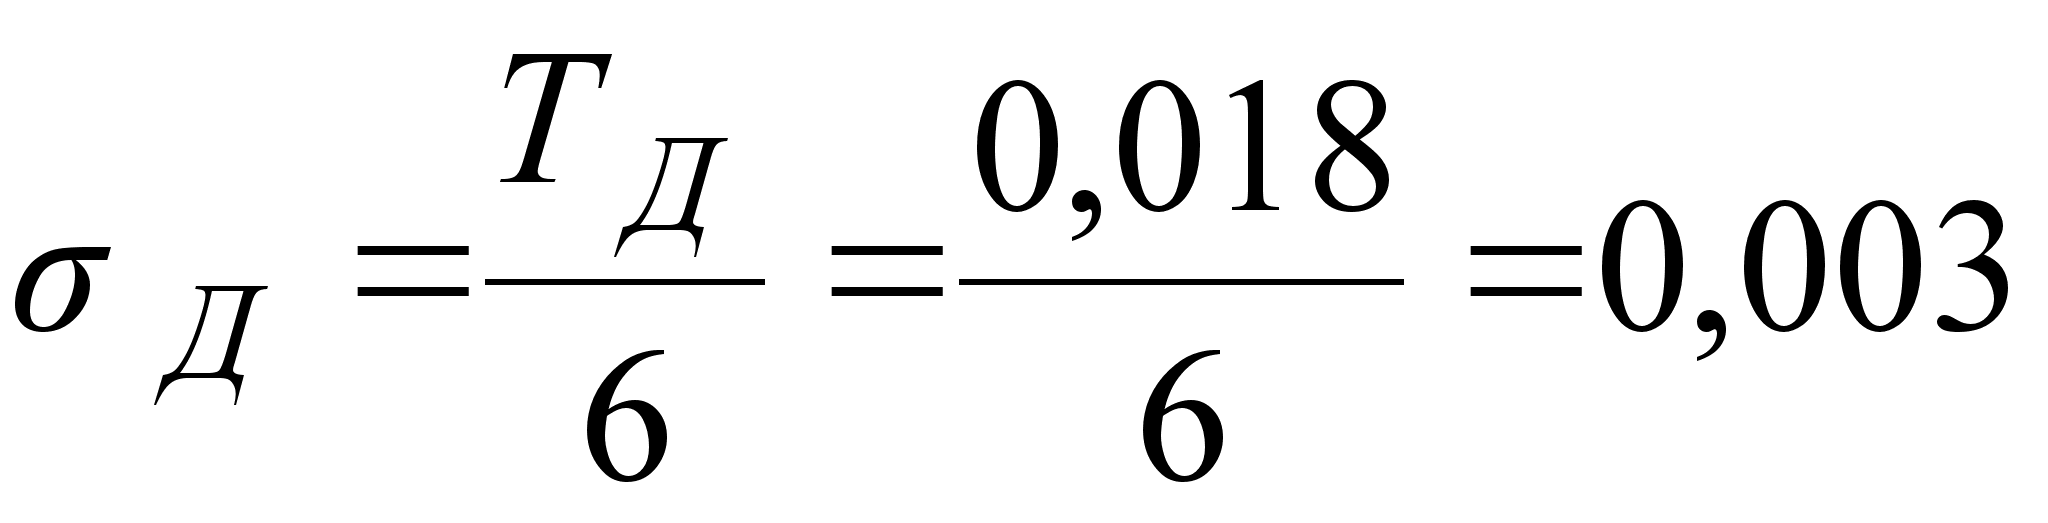
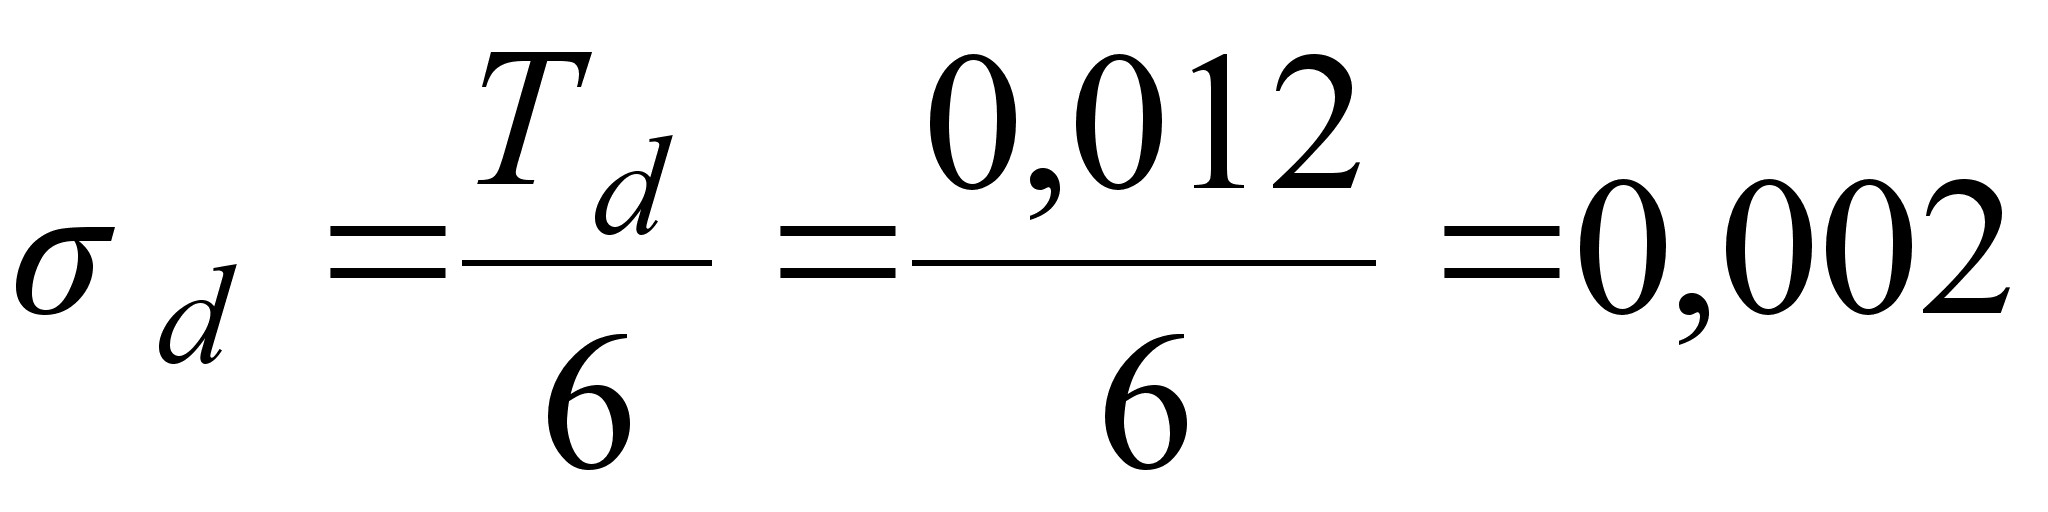
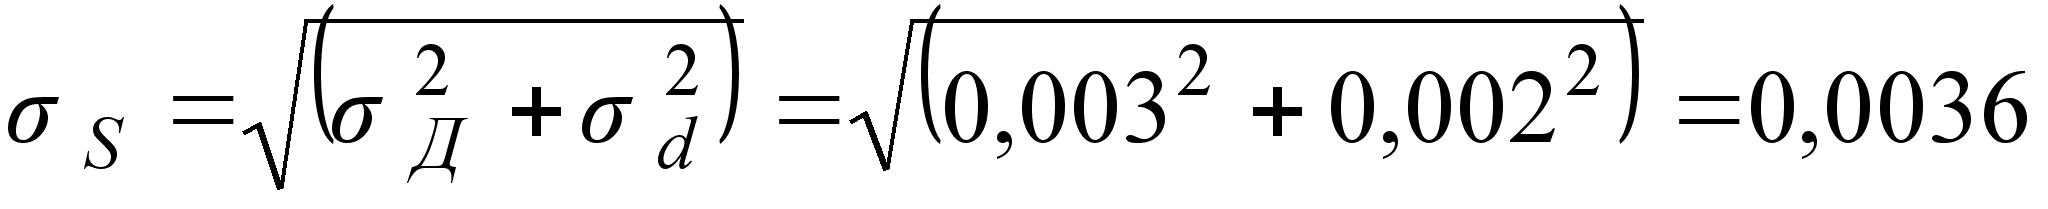
Знайти Z:
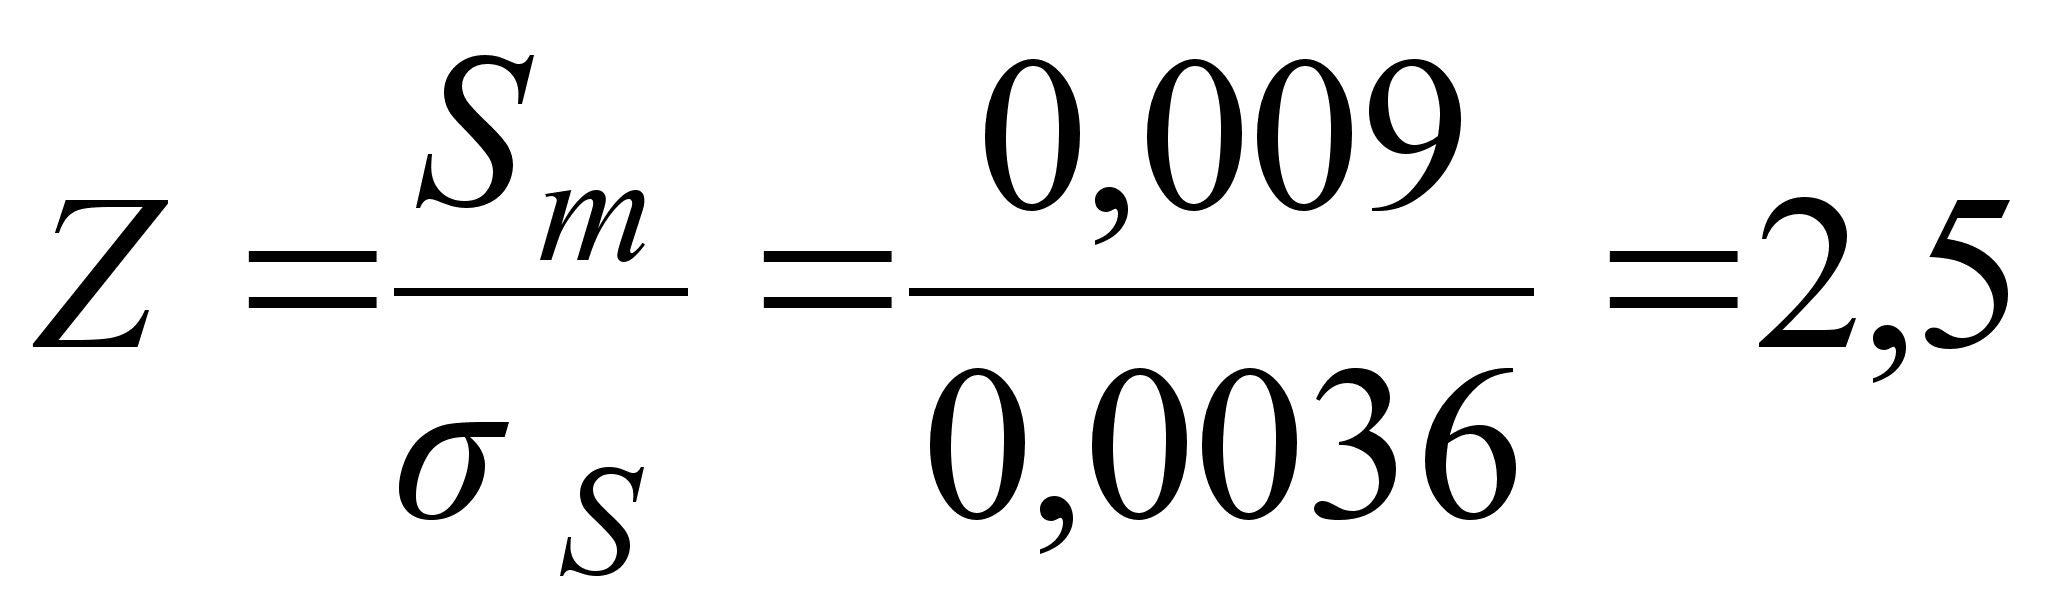
5. За значенням Z визначити функцію Ф(Z) з таблиці 1.
Ф(Z=2,5) = 0,4938
Розрахувати ймовірність і відсоток зазорів в з’єднанні:
P(S) = 0,5 + 0,4938 = 0,9938
P(S) = 0,9938·100% = 99,38%
Визначити ймовірність і відсоток натягу:
P(N) = 0,5 – 0,4938 = 0,0062
P(N) = 0,0062·100% = 0,62%
8. Визначити найбільші ймовірні зазори та натяги для зображення на рис. 1.
Spmax = 3σS + Sm = 3·0,0036 + 0,009 = 0,0198
Npmax = 3σS – Sm = 3·0,0036 – 0,009 = 0,0018
Питання для самоперевірки:
Що таке посадка?
Чим характеризується посадка?
Що таке зазор і які умови його утворення?
Що таке натяг і які умови його утворення?
Які групи посадок існують? Для яких цілей застосовуються посадки кожної групи?
Як утворюються посадки в системі отвору?
Як утворюються посадки в системі вала?
Яка з систем посадок є переважною і чому?
Як розташовано поле допуску основного отвору в системі отвору?
Як розташовано поле допуску основного вала в системі вала?
Як по взаємному розташуванню полів допусків отвору і вала при графічному зображенні посадки визначити характер з’єднань?
Де застосовують змішані з’єднання, як їх добирають?
Як добирають і розраховують поля допусків розмірів робочих поверхонь деталей для змішаних з’єднань?
Лекція №9
Тема: Підшипники кочення
9.1 Система допусків і посадок для підшипників кочення
Підшипники кочення – найбільш розповсюджені стандартні складальні одиниці, виготовлені на спеціалізованих заводах. Вони володіють повною зовнішньою взаємозамінністю по приєднувальних поверхнях, обумовлених зовнішнім діаметром D і внутрішнім діаметром d внутрішнього кільця. Підшипники кочення володіють неповною внутрішньою взаємозамінністю між тілами кочення (кульками, роликами) і кільцями. Внаслідок малих допусків зазорів і малої допустимої різнорозмірності комплекту тіл кочення кільця підшипників і тіла кочення підбирають селективним методом.
Повна взаємозамінність по приєднувальних поверхнях дозволяє організувати їх малосерійний випуск на спеціалізованих заводах, а отже, зробити більш дешевим їхнє виробництво, а також швидко монтувати і заміняти зношені підшипники кочення при збереженні їхньої гарної якості.
Класи точності підшипників кочення.
Якість підшипників визначається:
а) точністю приєднувальних розмірів D, d, ширини кілець «В» (а для роликових радіально-упорних підшипників ще і точністю монтажної висоти Т);
б) точністю форми і взаємного розташування поверхонь кілець підшипників і їхньої шорсткості;
в) точністю форми і розмірів тіл кочення в одному підшипнику і шорсткістю їхніх поверхонь;
г) точністю обертання, що характеризується радіальним і осьовим биттям доріжок кочення і торців кілець.
Допуски і посадки підшипників кочення.
При роботі підшипника кочення завжди одне кільце обертається, а друге залишається нерухомим. Для скорочення номенклатури підшипники виготовляють з відхиленнями розмірів D і d, що не залежать від посадки, по якій їх будуть монтувати. Для всіх класів точності верхнє відхилення приєднувальних діаметрів прийнято рівним нулю. Таким чином, діаметри зовнішнього кільця і внутрішнього кільця прийняті відповідно за діаметри основного вала й основного отвору, а отже, посадку з'єднання зовнішнього кільця з корпусом призначають у системі вала, а посадку з'єднання внутрішнього кільця з валом – у системі отвору. Однак, поле допуску на d розташовано в «мінус» від d , а не в «плюс», як у звичайного основного отвору, тобто не «у тіло» кільця, а вниз від нульової лінії.
9.2 Класифікація та маркування підшипників кочення
Підшипники кочення класифікують по виду тертя:
- підшипники кочення;
- підшипники ковзання.
Переваги:
Підшипники кочення краще, тому що малий коефіцієнт тертя, більша вантажопідйомність при меншій ширині підшипника, мають нескладність монтажу, відходу й обслуговування, незначна витрата мастильних матеріалів.
Недоліки:
Менш довгочасний при високих і більших навантаженнях, більше зовнішніх D, обмежена здатність сприймати ударні навантаження. Класифікацію й маркування підшипників кочення встановлюють за ДСТ 520-71.
Підшипники кочення класифікують:
1 - за формою тіла кочення:
а) кулькові;
б) роликові; ролики можуть бути:
- циліндричні;
- голчасті;
- бочкоподібні;
- конічні;
- кручені.
2- за числом рядів тіл:
а)однорядні;
б)дворядні;
в)чотирирядні.
- за способом компенсації перекосів вала підшипники можуть бути (1. несамоустановлювальні; 2. самоустановлювальні).
- залежно від навантаження діючої на підшипники:
а)радіальні (радіальна R):
б)упорні (осьове навантаження):
в)радіально-упорні.
5- за радіальними розмірами (при однаковому діаметрі внутрішнього кільця) серії:
а) надлегкі:
б) особливо легкі;
в) легкі;
г) середні;
д) важкі.
6- за шириною підшипника серії:
а) вузькі;
б) нормальні;
в) широкі;
г) особливо широкі.
МАРКУВАННЯ на торці кілець підшипника кочення відбивають їхні основні параметри й конструкторські особливості. Перші дві цифри праворуч - внутрішній d підшипника при d < 20 мм; від 20 до 495 мм треба множити на 5 для одержання фактичного розміру у мм.
| фактичний d, мм | 10 | 12 | 15 |
17 j |
| Маркування | 00 | 01 | 02 | 03 |
ТРЕТЯ - підшипник по d і ширині:
- особливо легка;
- легка;
3 - середня:
4- важка;
5- легка широка;
– порівняно
широка.
ЧЕТВЕРТА - тип підшипника:
- радіальний кульковий однорядний;
- радіальний кульковий дворядний сферичний;
- радіальний кульковий з коротким циліндричними роликами:
- радіальний кульковий дворядний сферичний з бочкоподібними роликами:
4- голчастий:
5- радіальний із крученими роликами:
6 - радіально-упорний, кульковий:
- радіально-упорний роликовий конічний;
- упорний кульковий:
- радіально-упорний роликовий.
П'ЯТА й ШОСТА - конструктивні особливості підшипників.
СЬОМА - серія підшипників по ширині.
Установлено наступні класи точності підшипників 0.6,5.4.2, Т – для кулькових і роликових радіальних і кулькових радіально-упорних.
0, 6, 5,4,2 -для упорних і упорно-радіальних.
0, 6х, 6, 5, 4, 2 - для роликових конічних.
Додаткові класи точності підшипників: 8 і 7 нижче класу точності 0 для застосування за замовленням споживачів у невідповідальних вузлах. Клас точності вказується перед номером підшипника. 6-205 або по ІSО Р6-205 клас підшипника номер підшипника 3622 ДЕРЖСТАНДАРТ 5721-75. Дворядний сферичний радіальний роликовий підшипник серії діаметрів 6, серії ширини 0, із циліндричним отвором із d = 110мм. D =240, B=8O. Діаметри зовнішнього Dm і внутрішнього dm кілець підшипника приймається відповідно за основний Вал (l) і основний Отвір (L). Отже, посадка зовнішнього кільця з корпусом здійснюється в системі вала, внутрішнього з валом - у системі отвору.
Спеціальних полів допусків для утворення посадок з підшипником немає, а виконується ДЕРЖСТАНДАРТ 25347-89. До валів й отворів (у корпусі), оброблюваним під посадки для з'єднання з підшипником, пред'являються певні вимоги за шорсткістю поверхні і геометричною формою циліндра. Так конусоподібність і овальність для класів точності 0 й 6 може становити не більш 0,5 допуску на розмір, а для посадок підшипників класів 4 й 5 < 0,05.
9.3 Особливості полів допуску підшипників кочення
Поля допусків D і d підшипника кочення розташовані нижче нульової лінії. Таким чином, поле допуску D займає таке ж положення, як поле допуску основного вала, а поле допуску d в порівнянні з полем допуску основного отвору перевернено щодо нульової лінії.
Поля допусків, по яких обробляють посадкові поверхні валів і отворів у корпусах у з’єднанні з полями допусків, установленими на D і d підшипників, утворять спеціальні посадки.
Система допусків і посадок підшипників кочення заснована на системі допусків і посадок гладких циліндричних поверхонь з деякими особливостями:
а) значення граничних відхилень на D і d залежать тільки від класу точності підшипників і не залежить від характеру з’єднання підшипника з корпусами і валами (таблиця 1).
Таблиця 1
| Клас точності |
Поля допусків валів |
Поле допусків отворів |
|
5 і 4 |
n5 m5 k5 js5 h5 g5 Г1 Т1 Н1 П1 С1 Д1 |
N6 M6 K6 Js6 H6 Г1 Т1 Н1 П1 С1 |
|
0 і 6 |
n6 m6 k6 js6 h6 g6 f6 I Т Н П С Д X |
P7 N7 M7 K7 Js7 H7 G7 H8 H9 Р Г Т Н Р С Д С3 |
Оптимальними полями допусків розмірів деталей, що з’єднуються з підшипниками кочення, вважаються ті, котрі забезпечують найменші натяги і зазори.
Рекомендується: Вибираючи поле допусків для розмірів, рекомендують кільцю, що обертається разом з деталлю (валом, корпусом), за допомогою посадки забезпечувати нерухомість з'єднання, а кільцю, що не обертається – рухливість з'єднання. Це забезпечує рівномірність зносу направляючих доріжок унаслідок часткового провертання нерухомого кільця в напрямку руху його рухливого кільця і тіл кочення (кульок, роликів) (таблиця 2, 3, 4, 5). Наприклад:
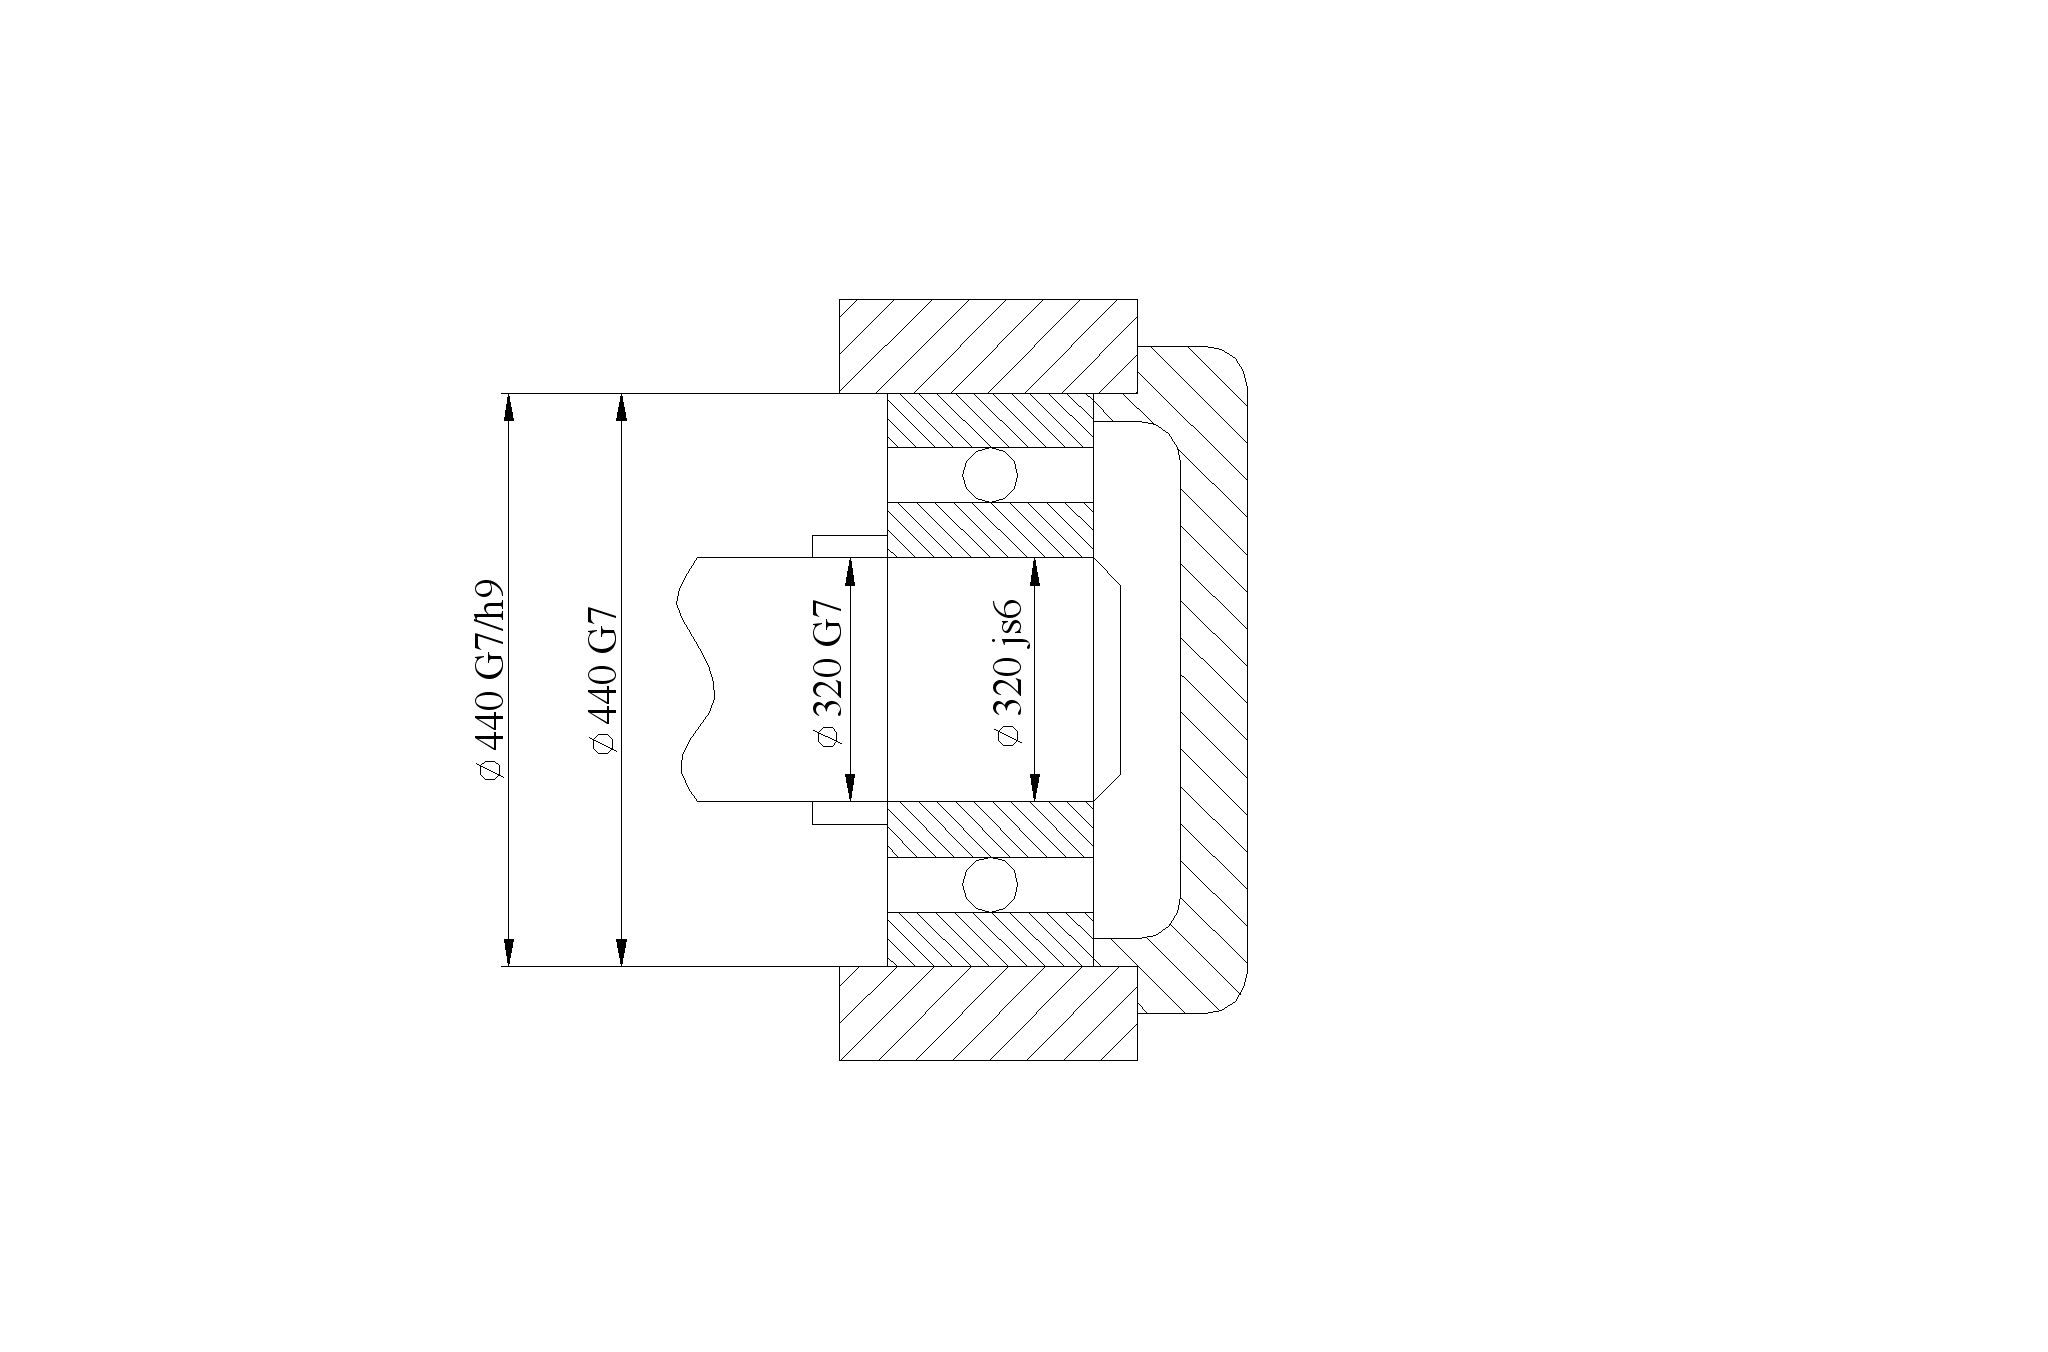
Рис. 1 Підшипниковий вузол
9.4 Типи навантаження підшипників кочення
При виборі посадок по приєднувальних поверхнях підшипників ураховують величину й напрямок діючих на підшипник навантажень, частоту обертання, тип підшипника, його температуру, умови монтажу і вид навантаження, що залежить від того, обертається чи ні кільце щодо радіального навантаження. Навантаження може бути місцевим, циркуляційним і коливальним. Кільце випробовує місцеве навантаження, якщо воно щодо радіального навантаження не обертається, а навантаження сприймає лише певна ділянка доріжки кочення цього кільця - у цьому випадку посадка призначається із зазором.
При циркуляційному навантаженні кільця радіальне навантаження щодо кільця (або кільце щодо навантаження) обертається. Тіла кочення в процесі обертання передають сприйману ними радіальне навантаження доріжці кочення послідовно по всій окружності. Посадка призначається послідовно. При коливальному навантаженні на кільце одночасно діють постійна по напрямку сила і обертова сила. Характер навантаження, прикладеної до кільця, у кожен момент часу визначається рівнодіючої цих сил, а посадка вибирається із числа щільно рухливих. При обертовому валу з'єднання внутрішнього кільця підшипника повинне бути нерухомим, а по зовнішньому діаметрі підшипника можливий невеликий зазор.
Якщо вал нерухомий, а обертається корпус із зовнішнім кільцем підшипника, то нерухома посадка повинна бути за зовнішнім діаметром підшипника, а за внутрішнім діаметром підшипника може бути і невеликий зазор із валом.
Таблиця 2
Рекомендовані поля допусків валів та отворів корпусів для підшипників кочення з циркуляційно-навантаженим кільцем
| Діаметр, мм | P2 кн/м | |||
| Поля допусків валів для внутрішнього кільця підшипника | js5; js6 |
k5; k6 |
m5; m6 |
n5; n6 |
| Понад 18 до 80 | до 300 | 300 – 1400 | 1400 – 1600 | 1600 – 3000 |
| Понад 80 до 180 | до 600 | 600 – 2000 | 2000 – 2500 | 2500 – 4000 |
| Понад 180 до 360 | до 700 | 700 – 3000 | 3000 – 3500 | 3500 – 6000 |
| Понад 360 до 630 | до 900 | 900 – 3500 | 3500 – 4500 | 4500 – 8000 |
| Поля допусків отворів для зовнішнього кільця підшипника | K6; K7 |
M6; M7 |
№6; №7 |
P7 |
| Понад 50 до 180 | до 800 | 800 – 1000 | 1000 – 1300 | 1300 – 2500 |
| Понад 180 до 360 | до 1000 | 1000 – 1500 | 1500 – 2000 | 2000 – 3300 |
| Понад 360 до 630 | до 1200 | 1200 – 2000 | 2000 – 2600 | 2600 – 4000 |
| Понад 630 до 1600 | до 1600 | 1600 – 2500 | 2500 – 3500 | 3500 - 5500 |
Таблиця 3
Рекомендовані поля допусків валів та отворів корпусів підшипників кочення з місцево-навантаженими кільцями
| Характер навантаження |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |