Взаємозамінність, стандартизація та технічні вимірювання
Номінальний діаметр
d або D,
мм
валів
h6; h5
Таблиця 4
Точність розмірів внутрішніх кілець підшипників радіальних шарикових та роликових (по СТ СЄВ 774-77)
|
Номінальний діаметр отвору, d, мм |
Середній діаметр отвору внутрішнього кільця, dm | Ширина кільця, В | |||||
| Класи точності підшипників | |||||||
| 0,6,5,4 | 0 | 6 | 5 | 4 | 0,6,5,4 | ||
| Допустимі відхилення, мкм | |||||||
| верхнє | нижнє | нижнє | нижнє | нижнє | верхнє | нижнє | |
| Понад 18 до 30 | 0 | -10 | -8 | -6 | -6 | 0 | -120 |
| Понад 30 до 50 | 0 | -12 | -10 | -8 | -6 | 0 | -120 |
| Понад 50 до 80 | 0 | -15 | -12 | -9 | -7 | 0 | -150 |
| Понад 80 до 120 | 0 | -20 | -15 | -10 | -8 | 0 | -200 |
| Понад 120до180 | 0 | -25 | -18 | -13 | -10 | 0 | -250 |
Таблиця 5
Точність розмірів внутрішніх кілець підшипників радіальних шарикових та роликових (по СТ СЄВ 774-77)
|
Номінальний зовнішній діаметр, Д, мм |
Середній діаметр отвору зовнішнього кільця, Дm | Радіальне биття доріжки кочення, мкм | |||||||
| Класи точності підшипників | |||||||||
| 0,6,5,4 | 0 | 6 | 5 | 4 | 0 | 6 | 5 | 4 | |
| Допустимі відхилення, мкм | |||||||||
| верхнє | нижнє | нижнє | нижнє | нижнє | не більше | ||||
| Понад 50 до 80 | 0 | -13 | -11 | -9 | -7 | 25 | 13 | 8 | 5 |
| Понад 80 до 120 | 0 | -15 | -13 | -10 | -8 | 35 | 18 | 10 | 6 |
| Понад 120 до 150 | 0 | -18 | -15 | -11 | -8 | 40 | 20 | 11 | 7 |
| Понад 150 до 180 | 0 | -25 | -18 | -13 | -10 | 45 | 23 | 13 | 8 |
| Понад 180 до 250 | 0 | -30 | -20 | -15 | -11 | 50 | 25 | 15 | 10 |
| Понад 250 до 315 | 0 | -35 | -25 | -18 | -13 | 60 | 30 | 18 | 11 |
Питання для самоперевірки:
Чим відрізняються підшипники кочення від підшипників ковзання?
Які тіла кочення Ви знаєте?
Перелічить серії підшипників кочення.
Як добирають поля допусків поверхонь, що контактують з підшипниками кочення?
Які є способи навантаження кілець підшипників кочення?
Які Ви знаєте способи добирання полів допусків розмірів поверхонь для з’єднань з підшипниками кочення?
Скільки посадочних місць Ви розраховуєте у підшипниковому вузлі?
Як добирають поля допусків поверхонь, що контактують з підшипниками кочення?
Які Ви знаєте способи добирання полів допусків розмірів поверхонь для з’єднань з підшипниками кочення?
Лекція №10
Тема: Відхилення та допуски форми поверхонь виробів та їх взаємного розміщення
10.1 Основні положення
При аналізі точності геометричних параметрів деталей розрізняють такі поверхні:
1. Номінальні (ідеальні);
2. Реальні (дійсні).
Аналогічно варто розрізняти номінальний і реальний профіль, номінальне і реальне розташування поверхні (профілю). Номінальне визначається номінальними лінійними і умовними розмірами, а реальне – дійсними.
Внаслідок відхилень дійсної форми від номінальної один розмір у різних перетинах деталі може бути різним.
Розміри в поперечному перерізі можна визначити змінним радіусом R, відлічуваним від геометричного центра номінального перетину. Цей радіус називають поточним розміром, тобто розміром, що залежить від положення осьової координати X (Б-Б) і кутової координати φ точки, що лежить на вимірюваній поверхні (φ - кутова координата радіуса R1).
φ - полярний кут. Контур поперечного перерізу задовольняє умові замкнутості, тобто f (φ) = f (φ+ 2π) (виходить, функція має період 2Т).
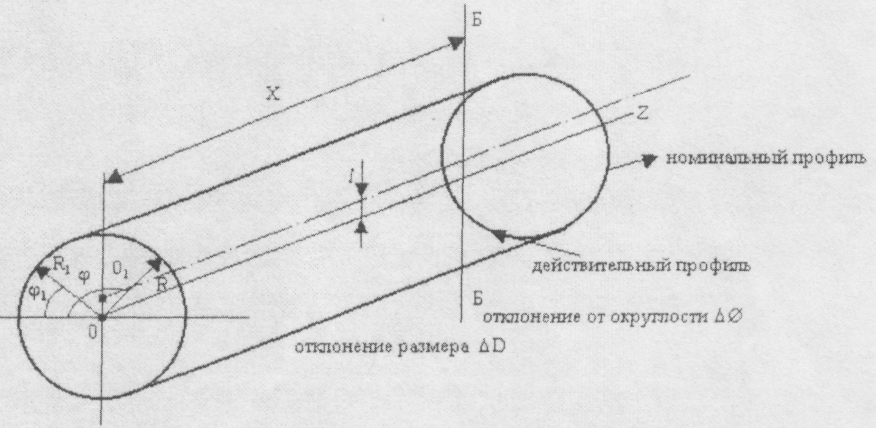
Для аналізу відхилень профілю контур перетину дійсної поверхні можна характеризувати сукупністю гармонійних складових із різними частотами.
Для аналітичного зображення дійсного профілю (контуру перетину) поверхні використають розкладання функції погрішностей f(φ) у ряд Фур'є.
Відхилення ΔR січного розміру R (при обраному значенні Х) від номінального (постійного) розміру R0, можна виразити залежністю:
ΔR=R-R0=f(φ)
Розглядаючи відхилення ΔR радіуса-вектора в полярній системі координат як функцію полярного кута φ, можна представити відхилення контуру поперечного переріза деталі у вигляді ряду Фур'є:
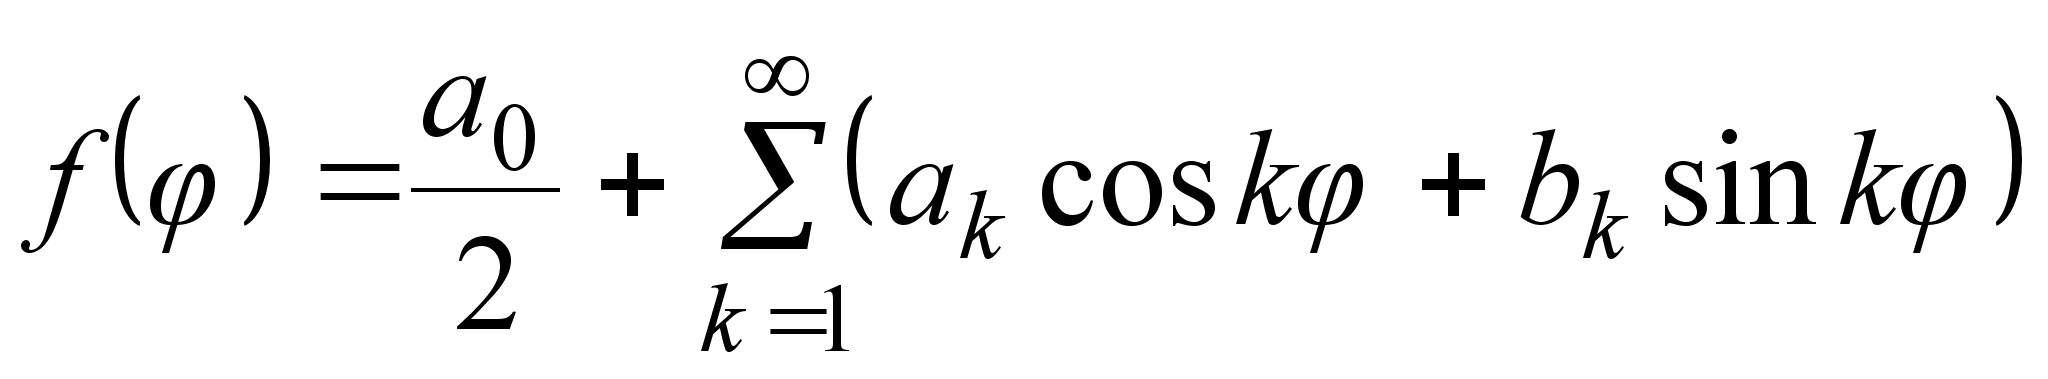 ,
де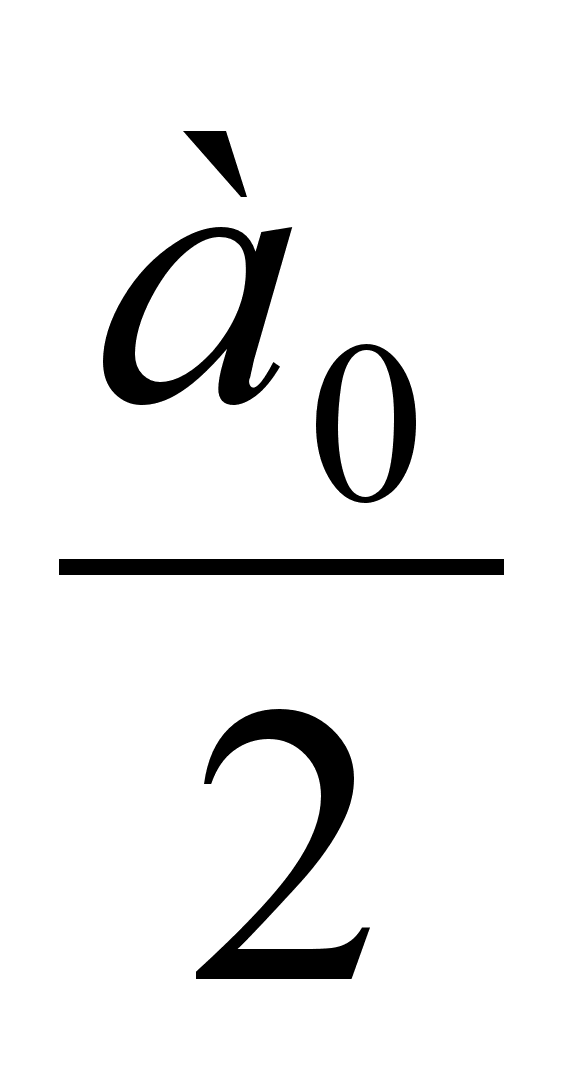 -
нульовий член
розкладання
ак, bк - коефіцієнти ряду Фур'є коливань гармоніки.
К - порядковий номер. Ряд Фур'є можна представити також у вигляді:
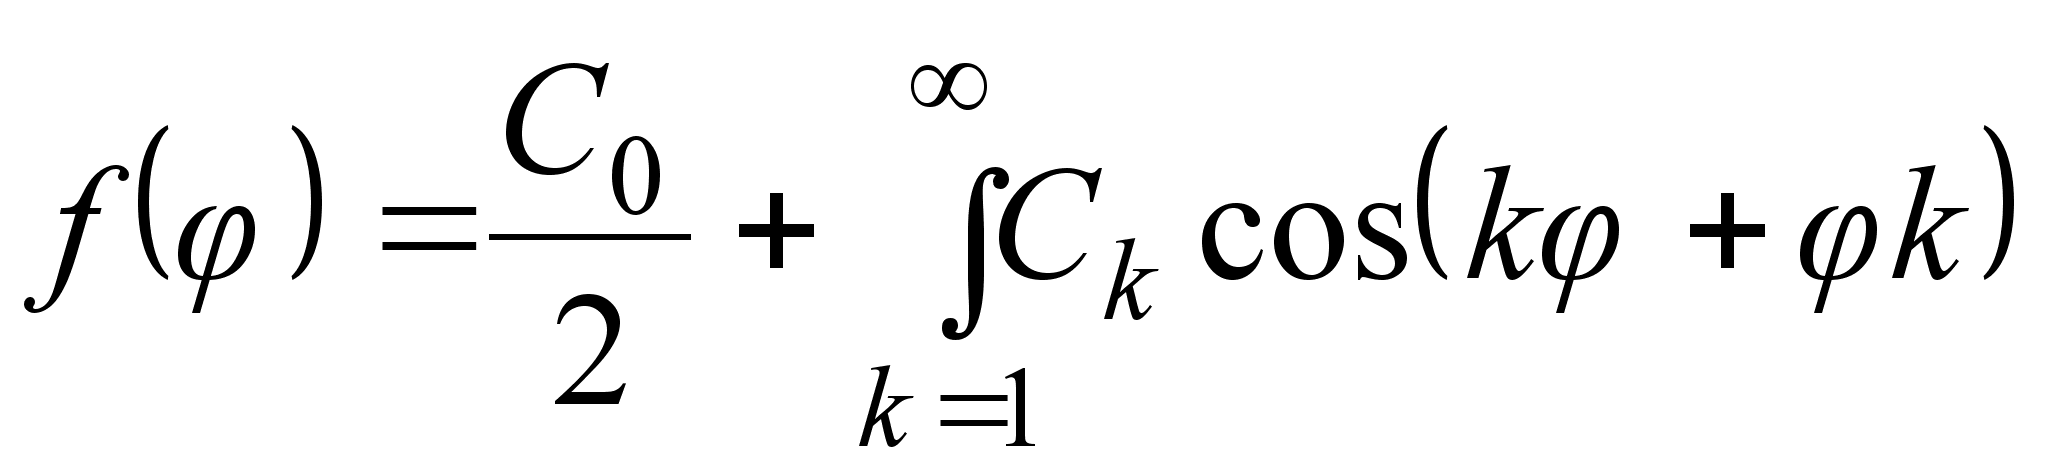 ,
де Ск - амплітуда коливань гармоніки.
φk - початкова фаза.
Функція f(φ) визначається сукупністю величин Ск, (спектра амплітуд) і φk (спектра фаз).
Далі використаємо ряд з обмеженим числом членів, тобто тригонометричний поліном:
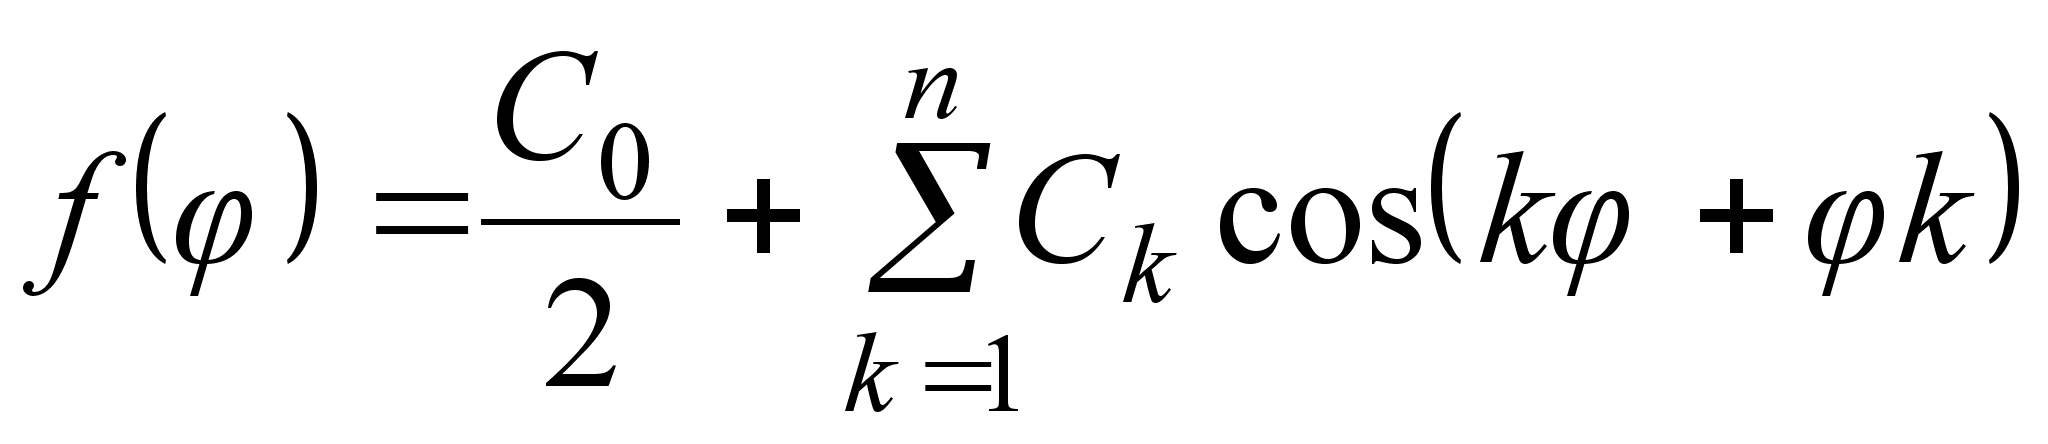
Відповідно до теорії Фур'є, нульовий член розкладання в загальному випадку є середнім значенням f(φ) за період 2π :
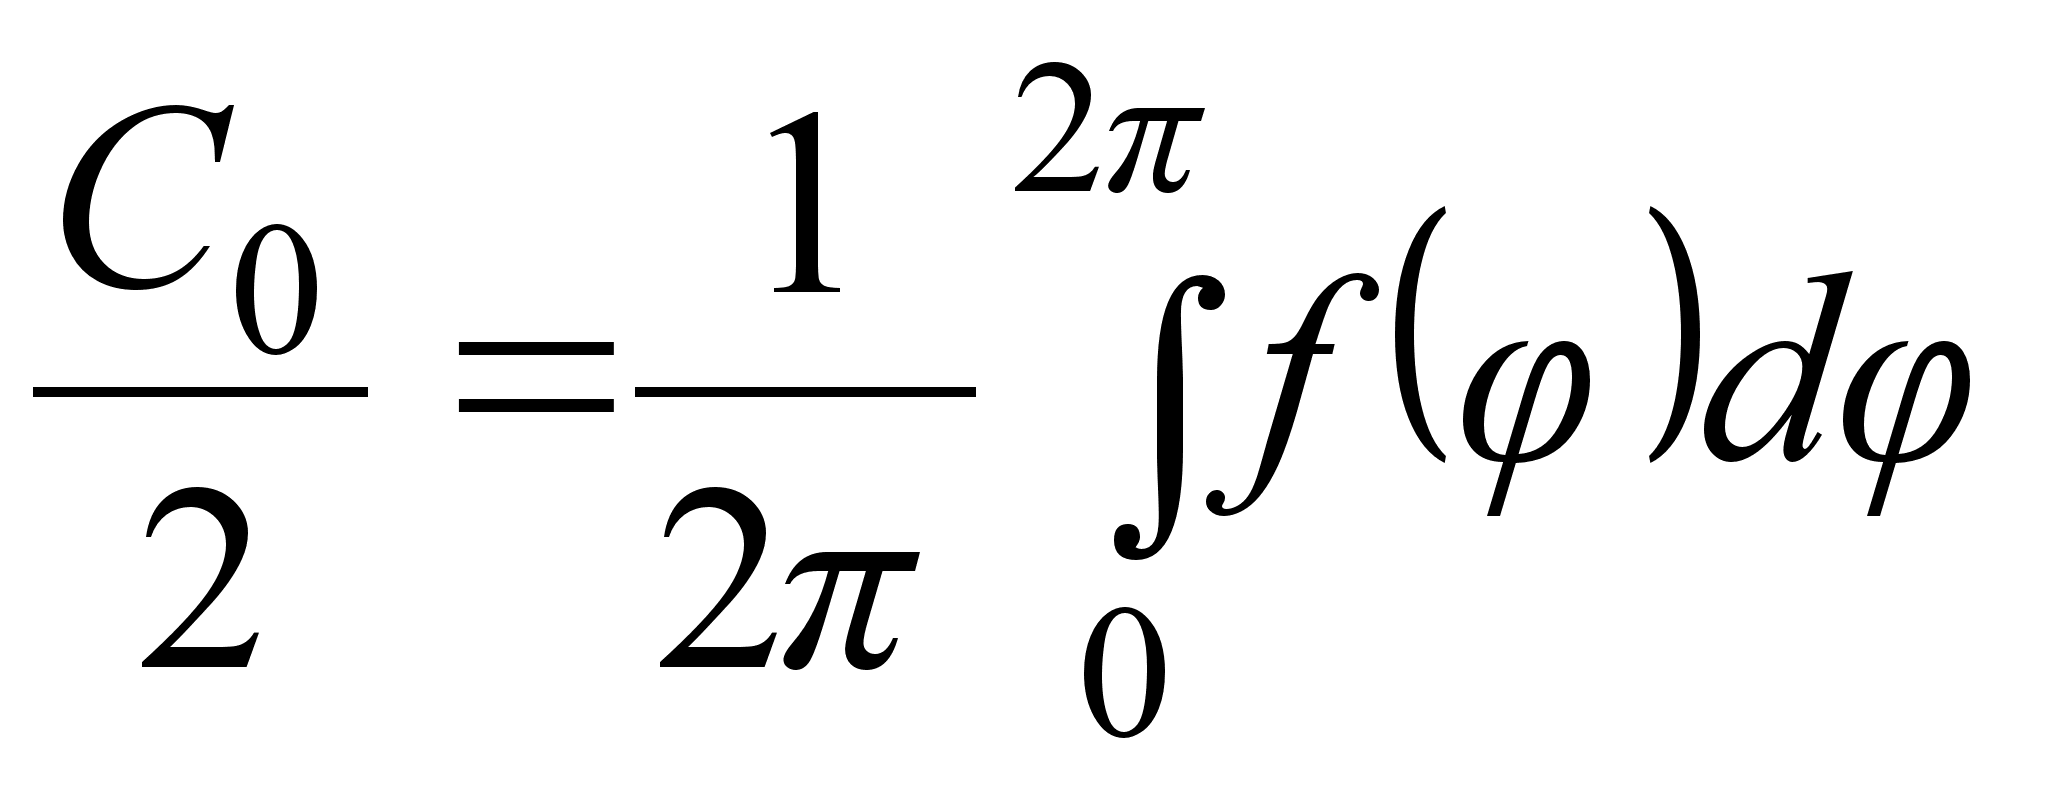 ,
тобто
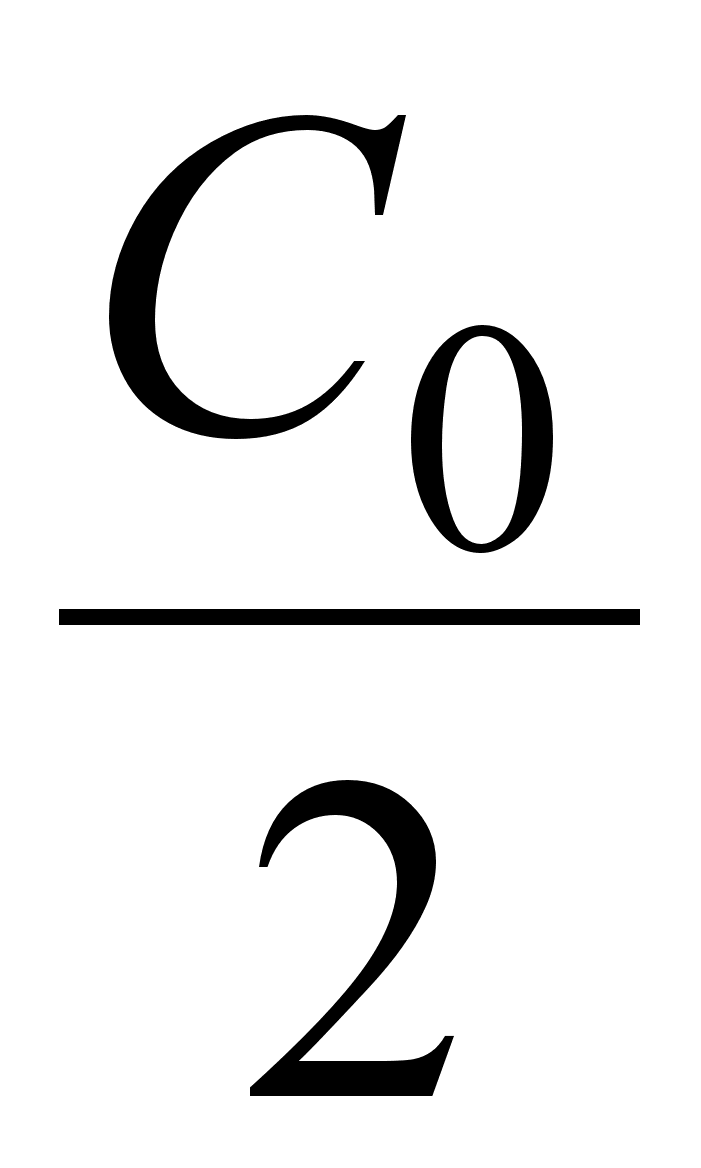 -є постійна,
складова відхилення
поточного
розміру.
1-й член розкладання С1cos(φ + φ1), виражає розбіжність центра обертання О с геометричним центром перетину О (ексцентриситет), тобто відхилення розташування поверхні. Тут С1, φ1 - амплітуда й фаза. Члени ряду, починаючи із 2-го і до К = р утворять спектр відхилень форми деталі в поперечному перерізі.
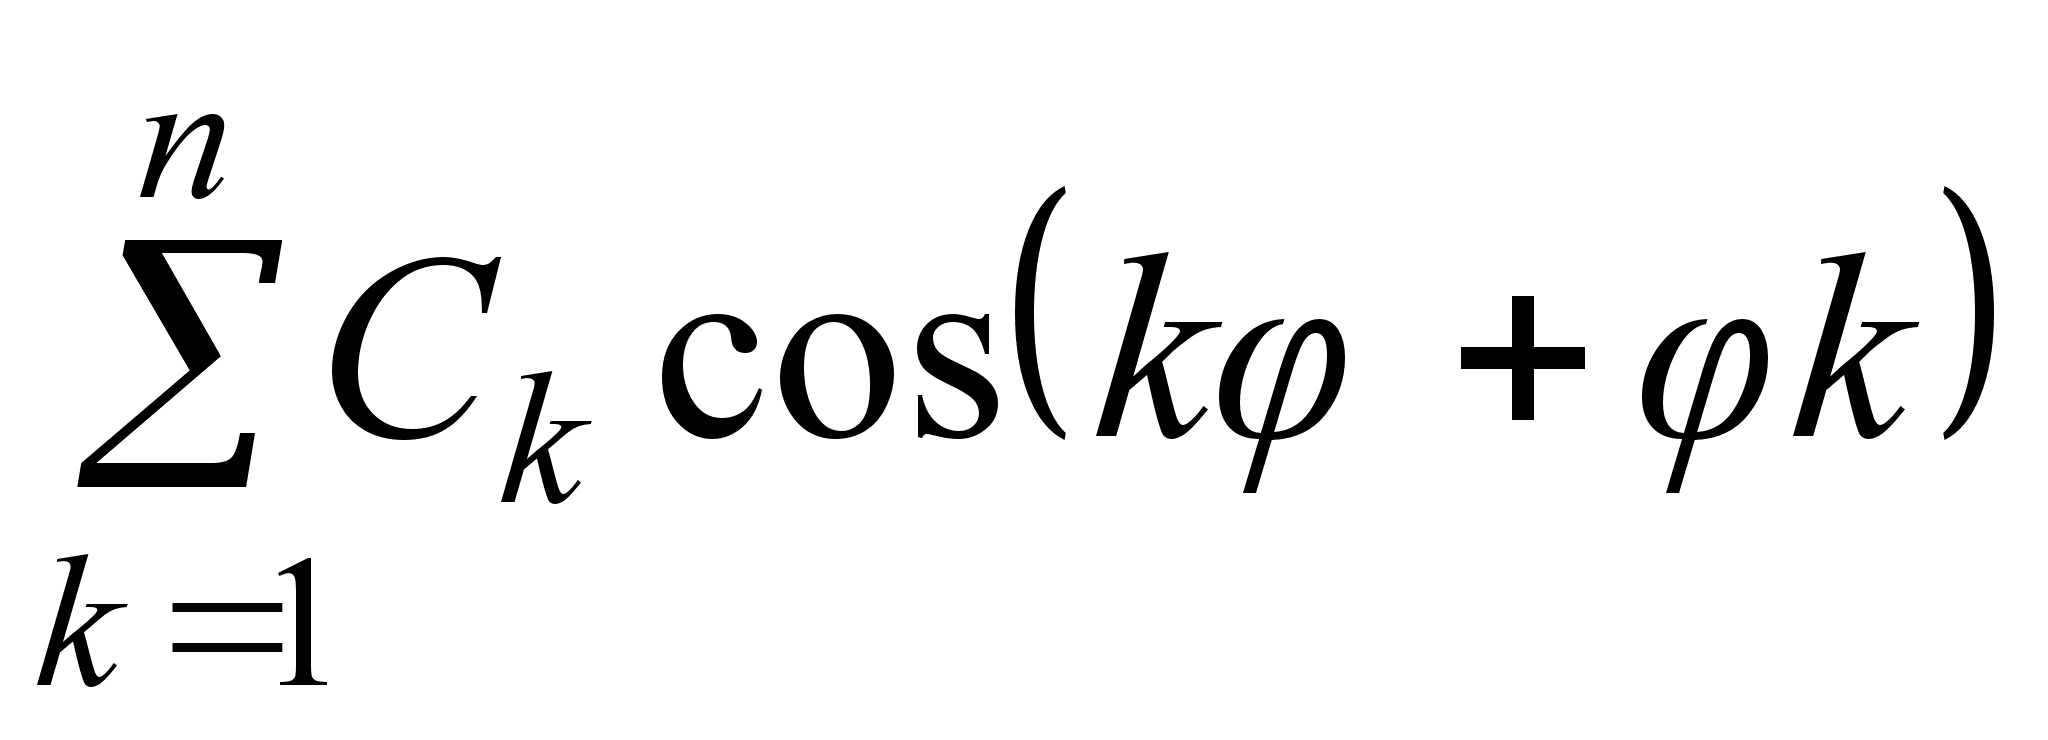
При цьому
2-й член ряду
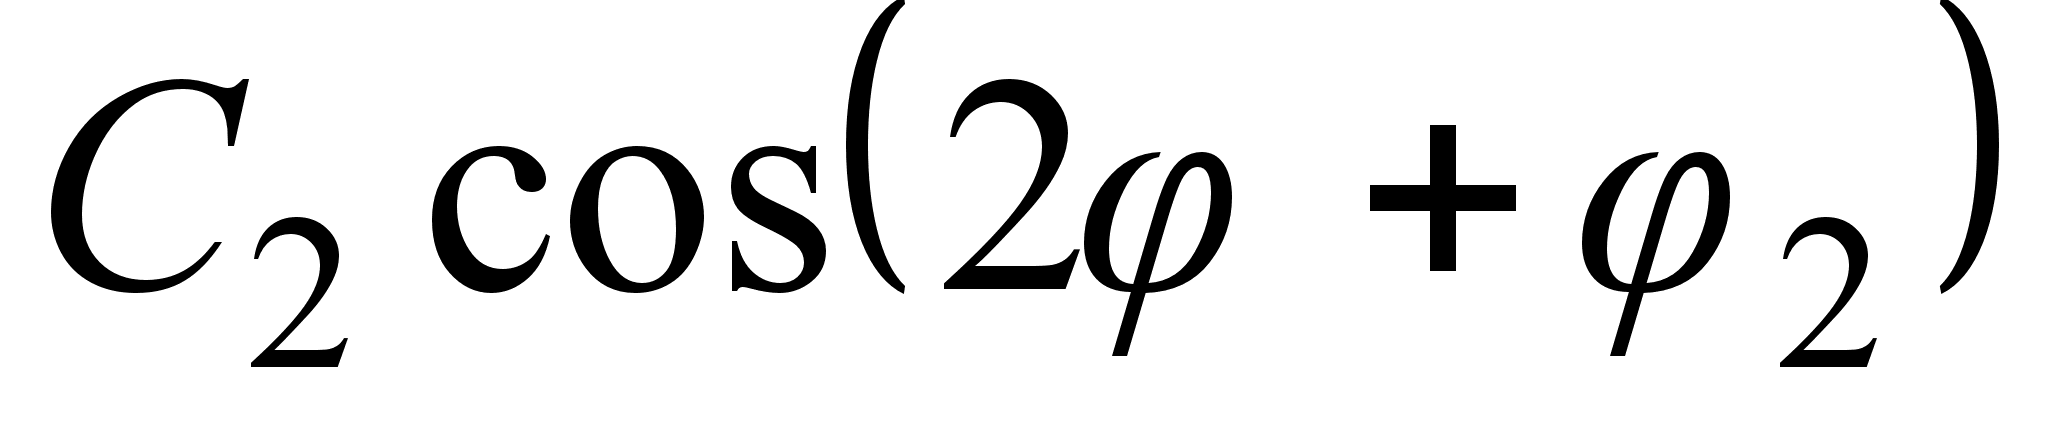 - виражає овальність,
3-й
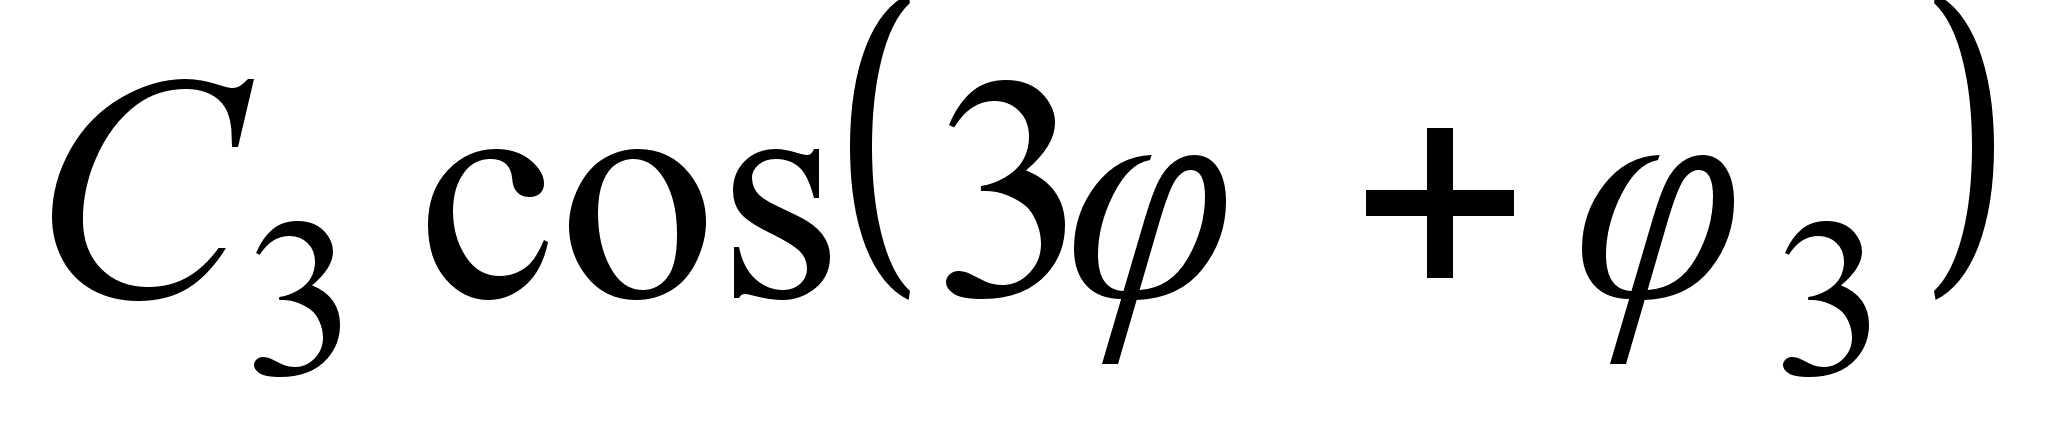 - огранювання
із 3-х верховим
профілем. Наступні
члени ряду, що
мають номер
К > р, виражають
хвилястість,
при досить
великій кількості
членів ряду
одержуємо
високочастотні
складові, що
виражають
шорсткість
поверхні.
Аналогічно можна представити відхилення контуру циліндричної поверхні в поздовжньому перерізі, але умова замкнутості контуру в цьому випадку не виконується, де z- змінна, що відлічується уздовж осі циліндра.
Уявивши циліндричну систему координат R, φ , Z і умовно прийнявши, що період Т=2Т, представимо відхилення контуру в поздовжньому перерізі f(z) у вигляді тригонометричного полінома:
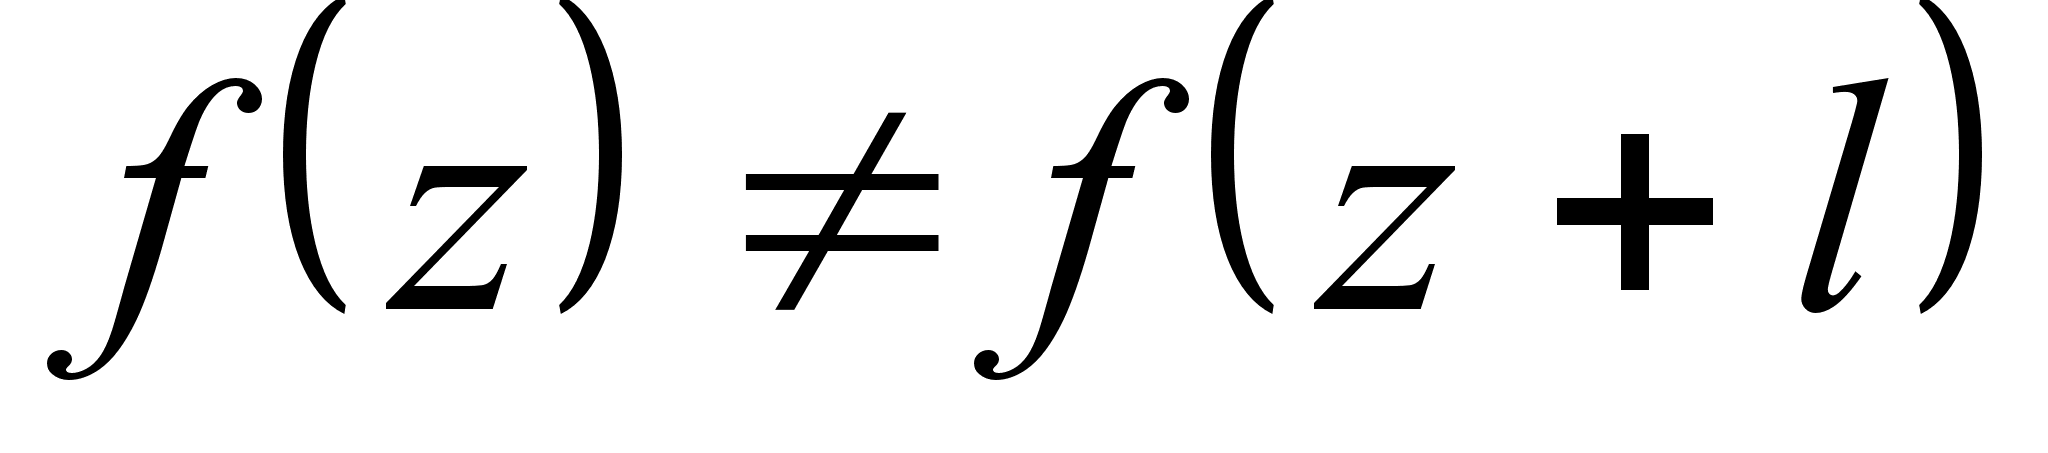 ,
де 0≤z≤ℓ
при К= 1
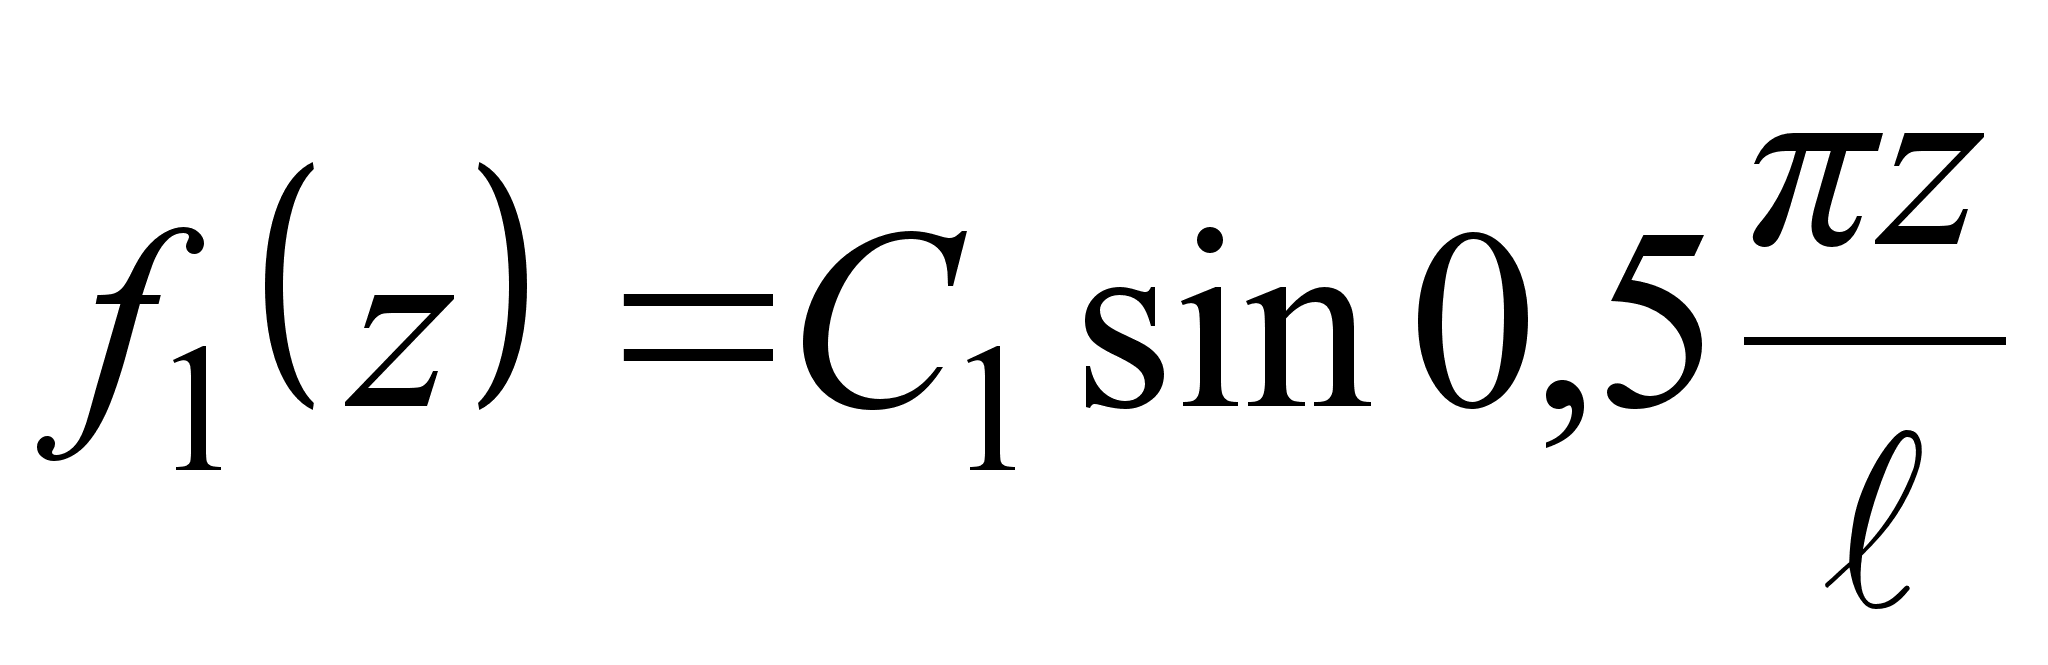 ;
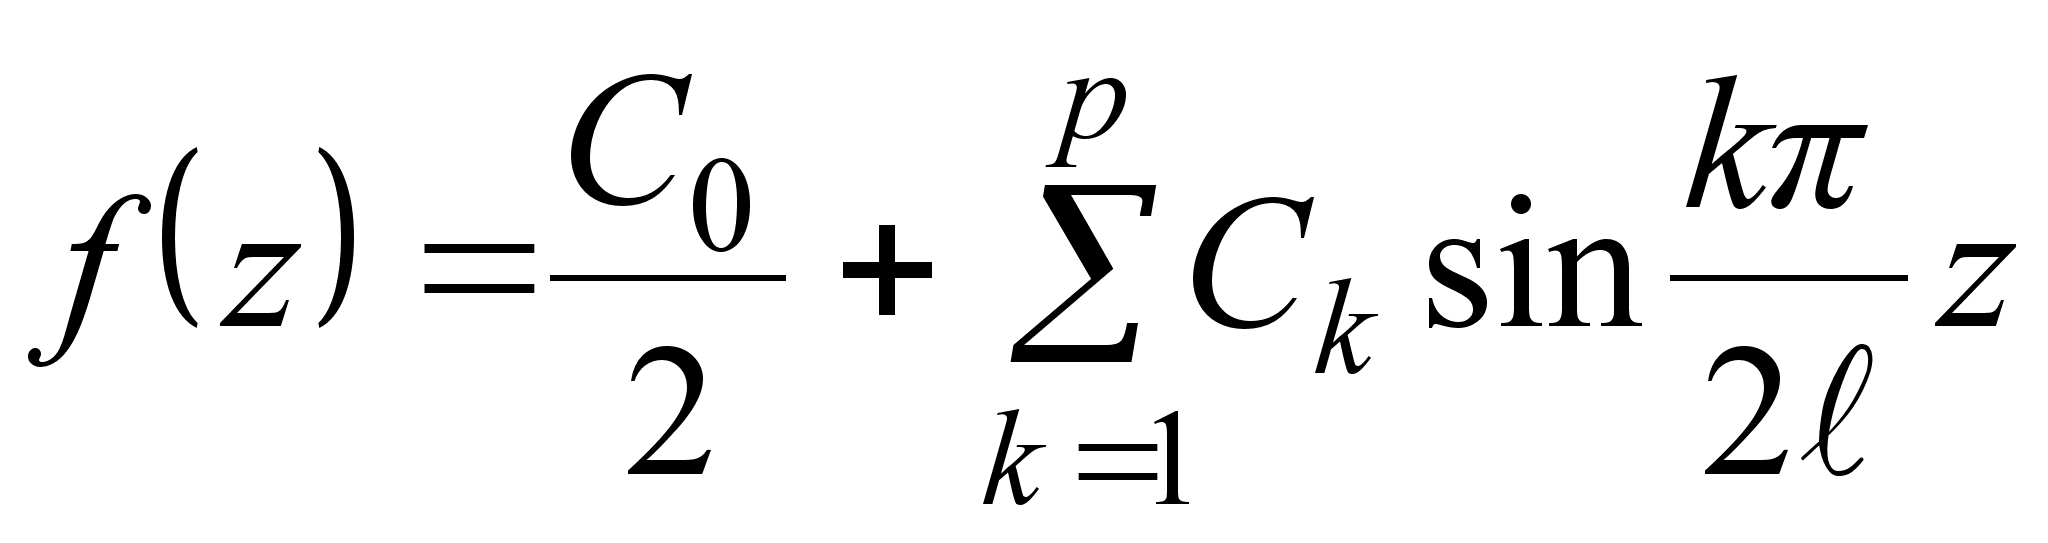 ,
де К- порядковий номер члена.
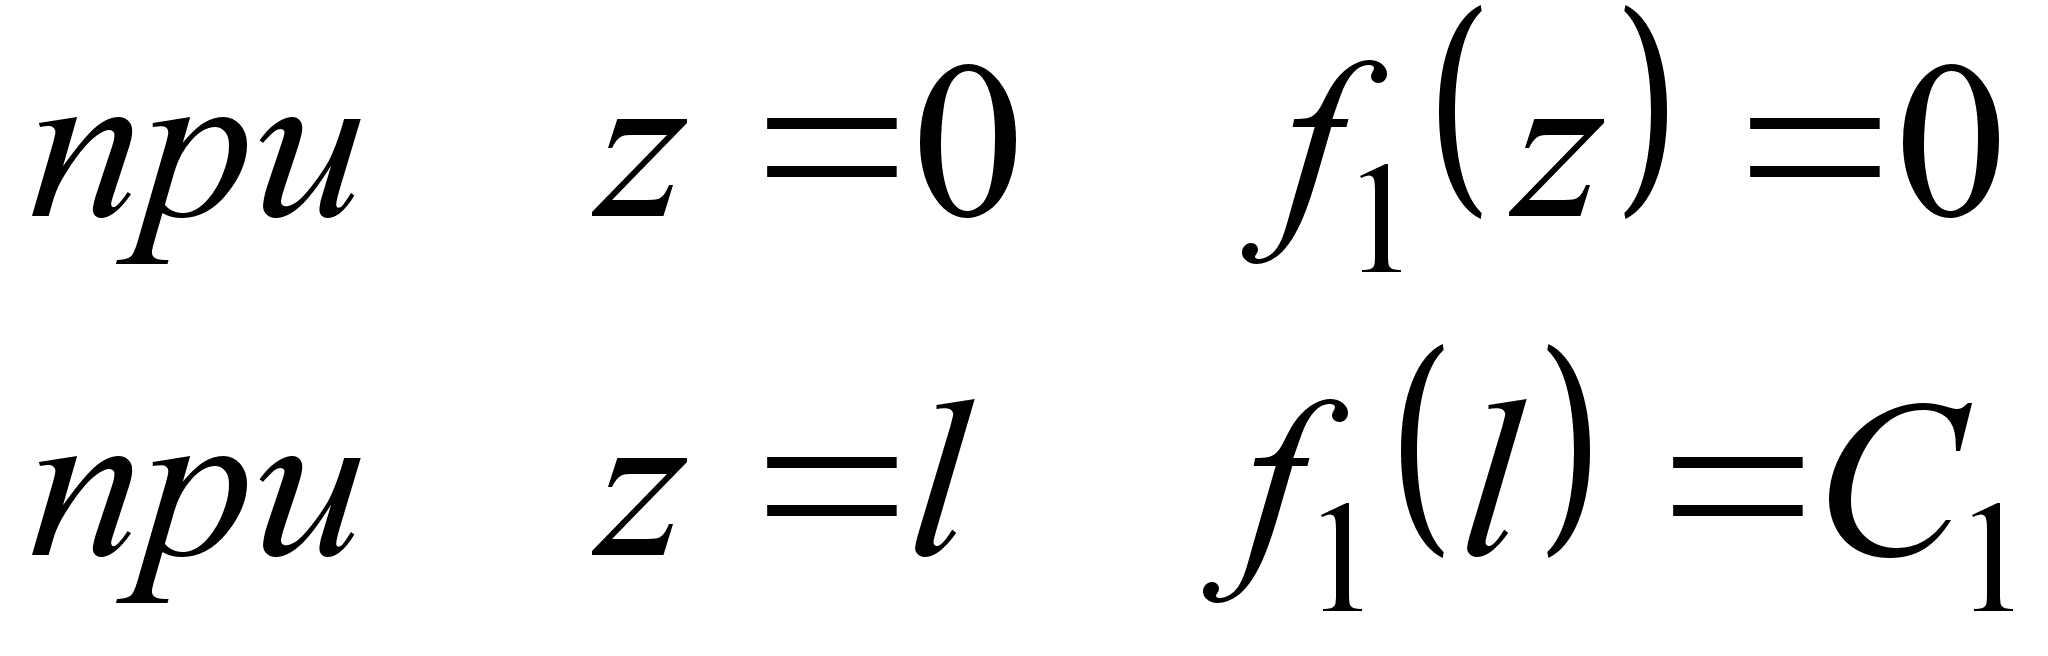
Перший член розкладання характеризує нахил утворюючого циліндра (конусоподібність).
Другий характеризує опуклість контуру в поздовжньому перерізі. Цей же 2-й - при наявності зсуву фази виражає сідлоподібність тощо.
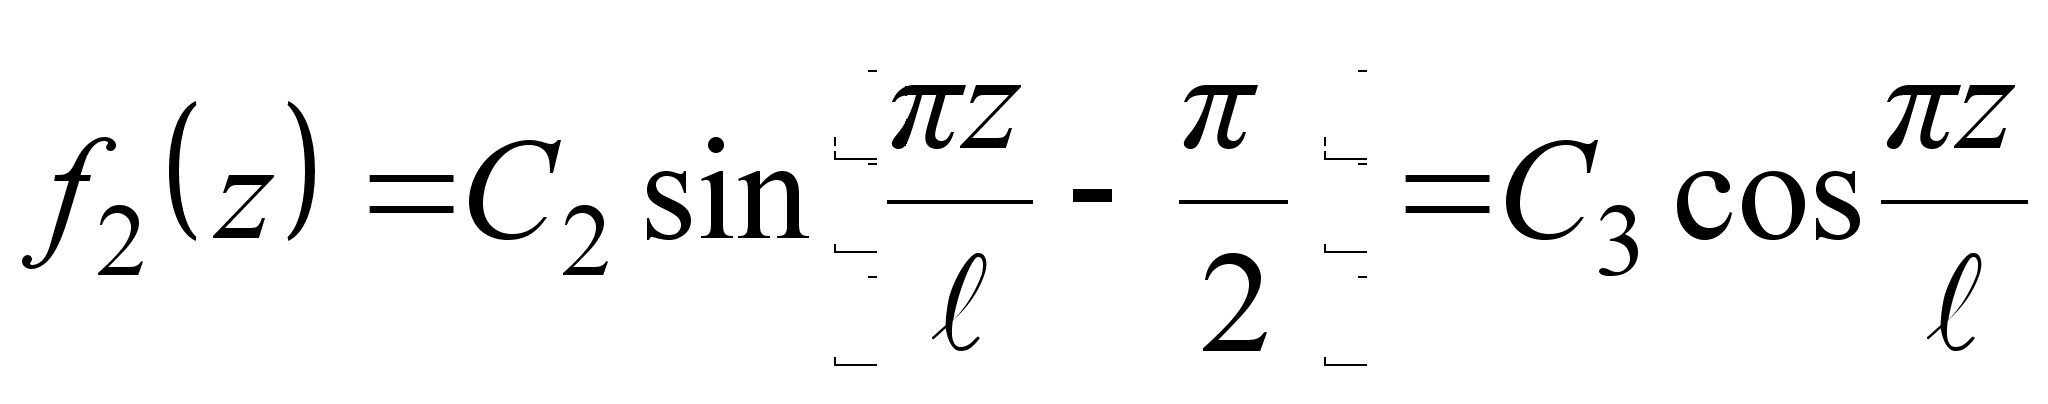
10.2 Терміни і визначення відхилень і допусків форми
Відхилення форми оцінюється по всій поверхні (по всьому профілі) або на нормованій ділянці. Відлік відхилень форми поверхні виробляється від прилягаючої поверхні, під якою розуміється поверхня, що має форму номінальної поверхні. Параметром для кількісної оцінки відхилень форми є найбільша відстань А від точок реальної поверхні (профілю) до прилягаючої поверхні в межах ділянки.
Відхиленням форми називається відхилення форми реальної поверхні від форми номінальної поверхні. До відхилень форми ставляться відхилення плоских і циліндричних деталей. Плоскі поверхні деталі характеризуються відхиленнями від площинності й прямолінійності (табл. 1).
Таблиця 1
Відхилення від площинності й прямолінійності
|
Зображення відхилення |
Визначення |
Нанесення допусків на кресленні |
||
|
Відхилення від площинності (неплощинність). Найбільша відстань від точок реальної поверхні до прилягаючої площини в межах нормованої ділянки |
Допуск площинності поверхні А 0,01 мм |
||
|
Зображення відхилення |
Визначення |
Нанесення допусків на кресленні |
||
Прилягаюча
пряма
Р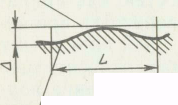 еальний
профіль |
Відхилення від прямоліній-ності (непрямолінійність). Найбільша відстань від точок реального профілю до прилягаючої прямої в межах нормованої ділянки |
Допуск прямолінійності поверхні А 0,01 мм |
||
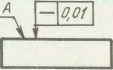
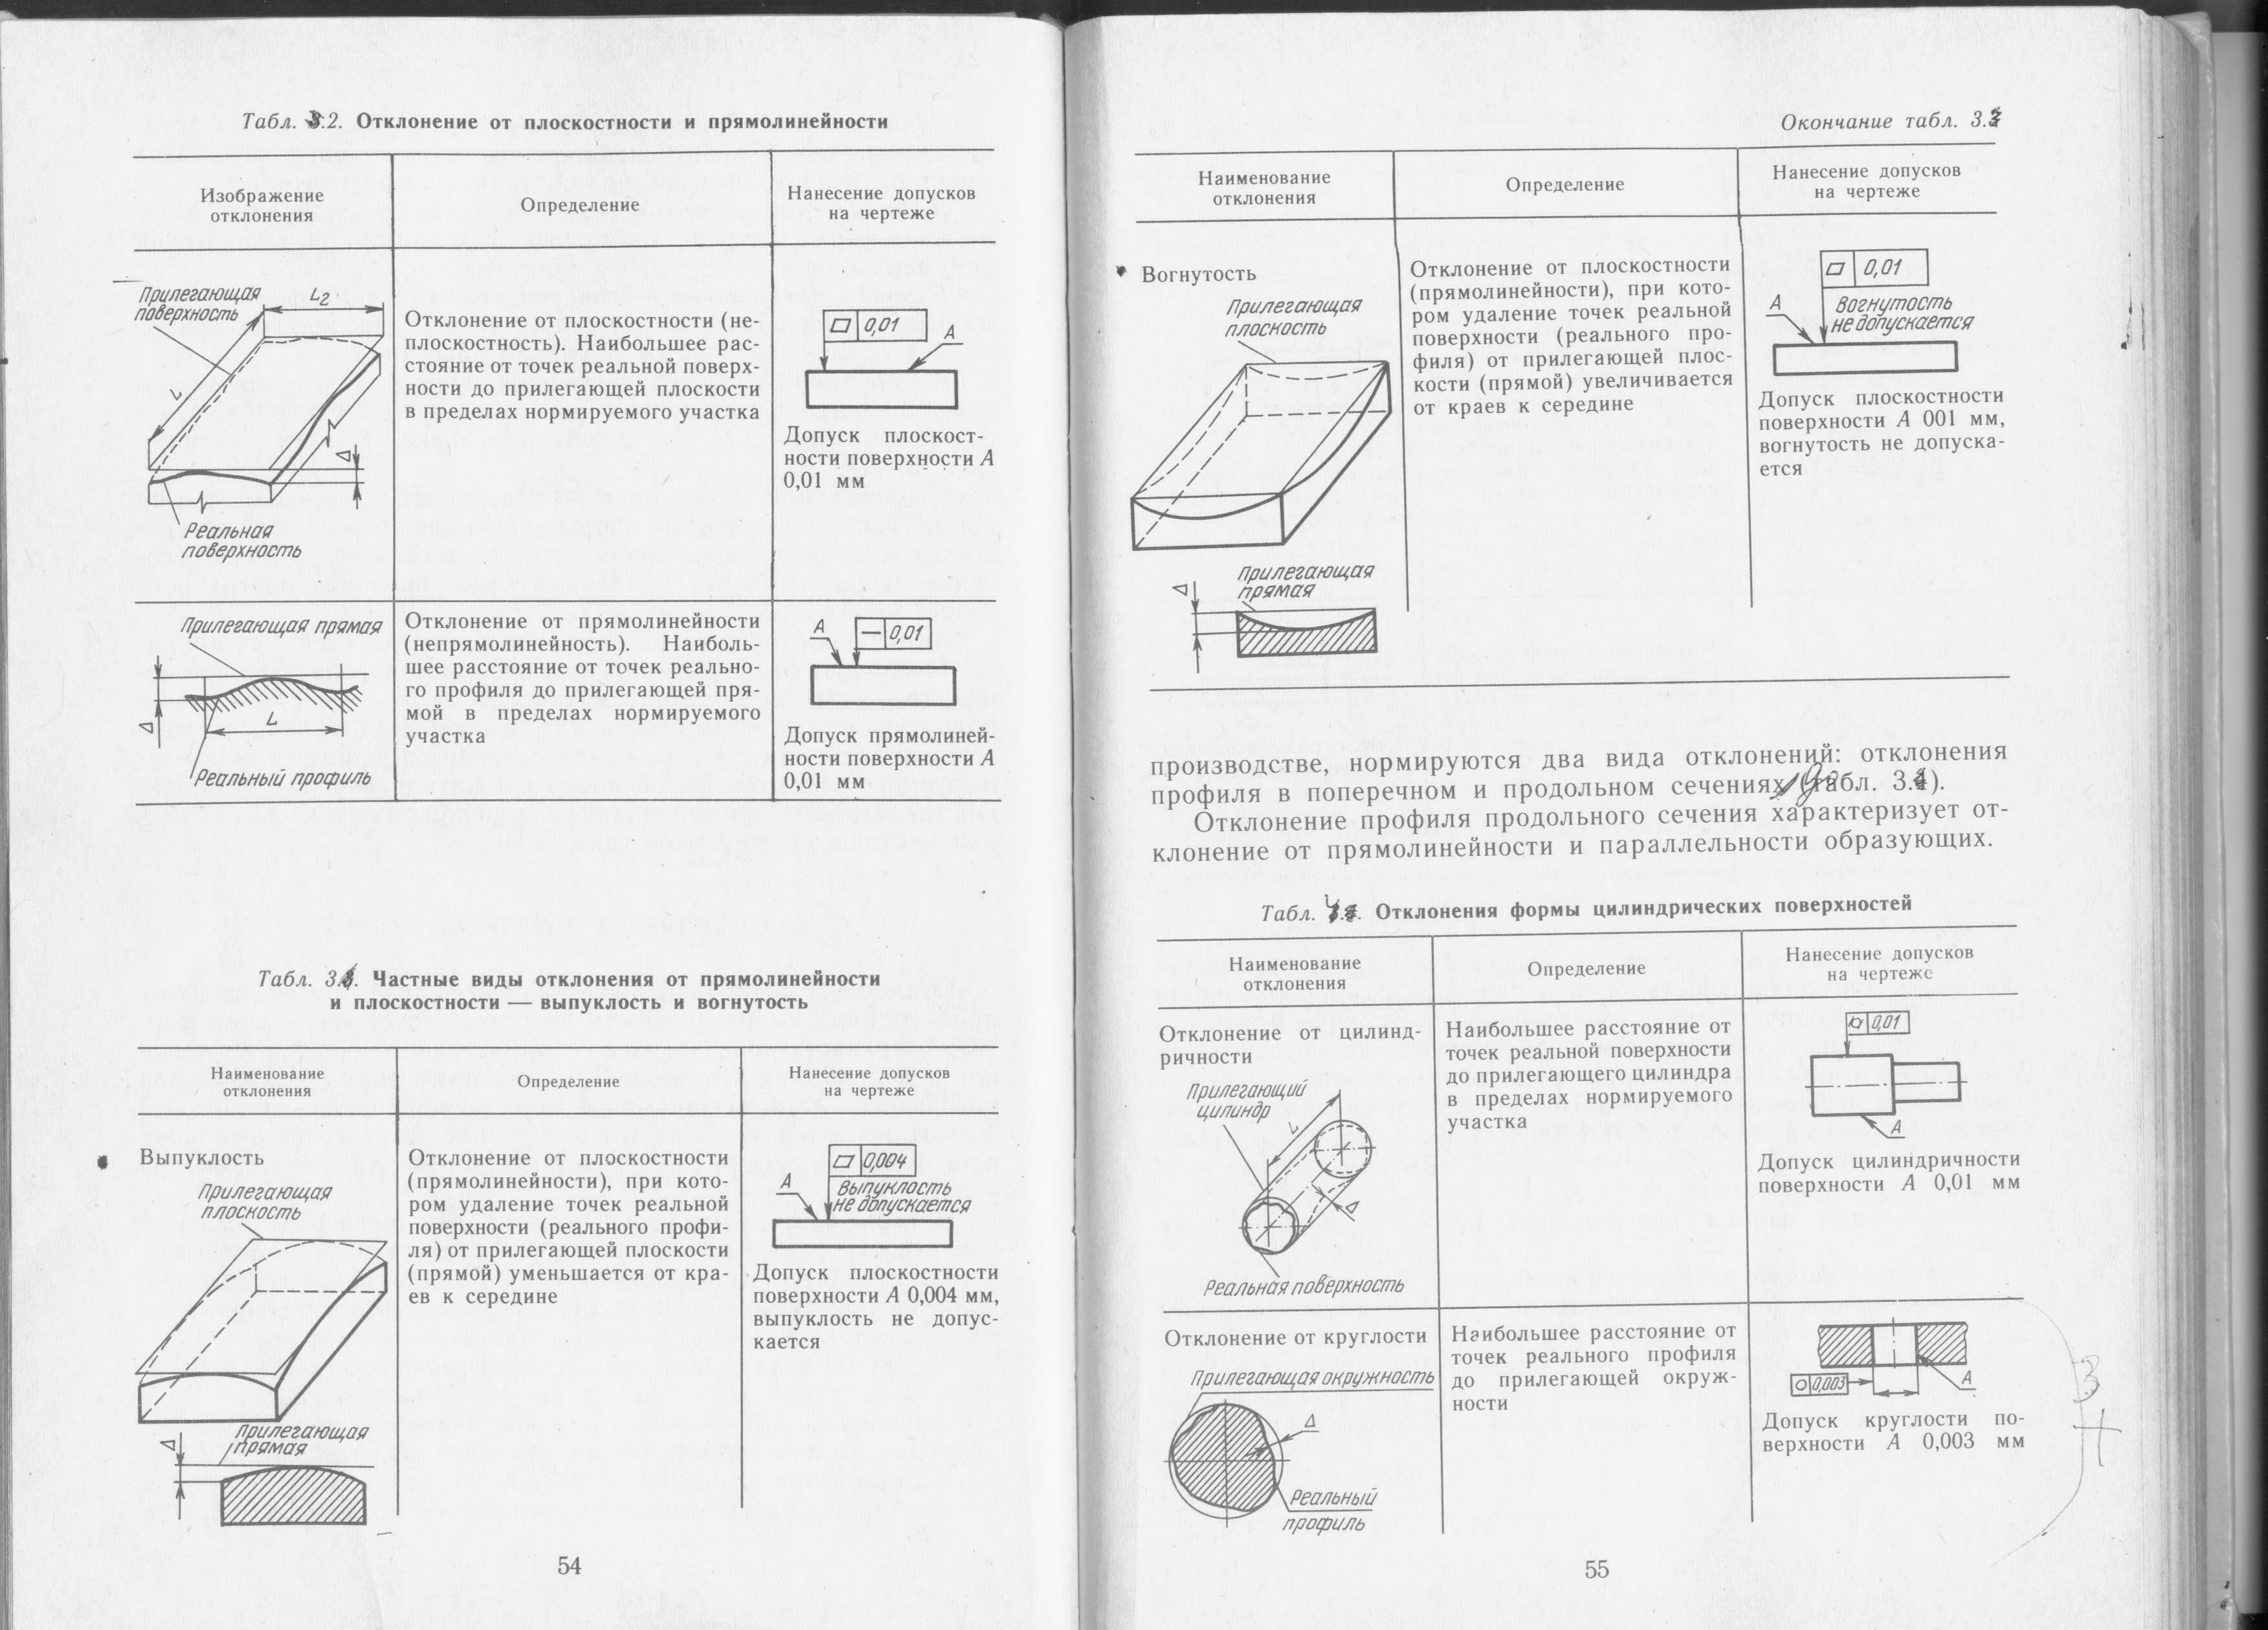
Приватними видами відхилення від прямолінійності й площинності є увігнутість і опуклість (табл. 2).
Таблиця 2
Приватні види відхилення від прямолінійності й площинності - опуклість й увігнутість
|
Зображення
відхилення |
Визначення |
Нанесення допусків на кресленні |
|
|
Відхилення від площинності (прямолінійності), при якому видалення точок реальної поверхні (реального профілю) від прилягаючої площини (прямій) зменшується від країв до середини |
Допуск площинності поверхні А 0,004 мм, опуклість не допускається |
|
Відхилення від площинності (прямолінійності), при якому видалення точок реальної поверхні (реального профілю) від прилягаючої площини (прямій) збільшується від країв до середини |
Допуск площинності поверхні А 001 мм, увігнутість не допускається |
Відхилення форми деталі, що має вид циліндра, характеризуються відхиленням від циліндричності, під якою розуміються відхилення поверхні деталі від ідеального циліндра. Щоб можна було виконувати виміру безпосередньо на виробництві, нормуються два види відхилень: відхилення профілю в поперечному й поздовжньому перерізах.
Таблиця 3
Приватні види відхилень форми циліндричних поверхонь
| Найменування відхилення | Визначення |
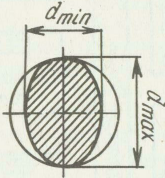
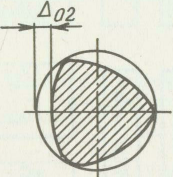
| Відхилення від круглості | |
|
Овальність
|
Реальний профіль являє собою овальну фігуру, найбільший і найменший діаметри якої вказують на овальність |
|
Огранювання
|
Реальний профіль являє собою багатогранну фігуру |
10.3 Методи й засоби контролю форми і розташування поверхонь
Конусоподібність (величина її) визначається як половина різниці між найбільшим і найменшим діаметрами, отриманими вимірами у двох перерізах по краях деталі або на заданій довжині.
Таблиця 4
Приватні види відхилень форми циліндричних поверхонь
| Найменування відхилення | Визначення |
| Відхилення профілю поздовжнього перерізу | |
|
Конусоподібність
|
Утворюючі прямолінійні, але не паралельні |
|
Бочкоподібність
|
Утворюючі непрямолінійні, і діаметри збільшуються від країв до середини перерізу |
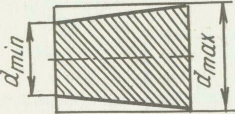
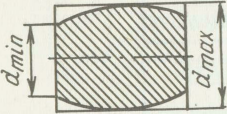
| Найменування відхилення | Визначення |
| Відхилення профілю поздовжнього перерізу | |
|
Сідлоподібність
|
Утворюючі непрямолінійні, і діаметри зменшуються від країв до середини перетину |
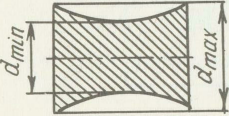
Бочкоподібність і сідлоподібність визначаються як половина різниці між найбільшим і найменшим діаметрами, обмірюваними в трьох перерізах — по краях і у середині або на заданій довжині. Для контролю конусоподібності, бочкоподібності і сідлоподібності можна використати різні вимірювальні засоби залежно від точності, що вимагається, виміру (штангенциркулі, мікрометри, індикаторні скоби).
Питання для самоперевірки:
Які причини викликають похибки?
Які поверхні називаються реальними та номінальними?
Що таке відхилення від прямолінійності та відхилення від площинності та як вони визначаються?
Що називається відхиленням від циліндричності?
Якими умовними знаками визначають відхилення від форм поверхні?
Що називається відхиленням від паралельності і як воно визначається? Наведіть приклад.
Що називається відхиленням від співвісності? Які воно має види та як визначається? Наведіть приклади.
Назвіть види похибок.
Перерахуйте похибки форми у поздовжньому перерізі.
Перерахуйте похибки форми у поперечному перерізі.
Лекція №11
Тема: Параметри шорсткості поверхонь. Нормування шорсткості поверхонь
11.1 Основні положення
Реальні поверхні, отримані обробкою на металорізальних верстатах (результат вібрації при обробці) або іншим шляхом, зображені рядом виступів і западин різної висоти й форми й порівняно малих розмірів за висотою і шагом.
Ці виступи й западини утворюють нерівності поверхні (мікронерівності). Під шорсткістю поверхні розуміється сукупність мікронерівностей з відносно малими шагами.
Шорсткість поверхні оцінюється по нерівностях профілю, отриманого шляхом перетину поверхні площиною і розглядають у межах обмеженої ділянки, довжина якого називається базовою довжиною.
Параметри, що визначають мікрогеометрію поверхні за ДСТ 2789-73:
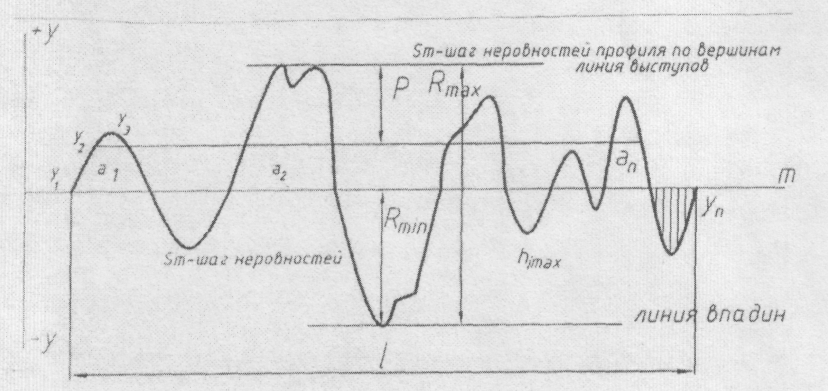
Рис. 1 Схема шорсткості поверхні
1- базова довжина (реальна ділянка поверхні, на якій встановлюються параметри);
m - базова лінія, середня лінія.
Любий різальний інструмент - різець, фреза, абразивне коло або абразивна паста - залишає на обробленій поверхні мікроскопічні нерівності - шорсткості. Незважаючи на них, здавалося б, малу величину, вони дуже впливають на експлуатаційні якості машин. По висоті шорсткості судять про чистоту поверхні: чим вона менше, тим поверхня більш чиста. Шорсткості, що залишилися після обробки, заважають щільному зіткненню деталей у з’єднанні. Зіткнення відбувається по вершинах виступів, і дивлячись по тому, як багато точок дотику мають деталі, можна судити про величину так названої контактної поверхні, що завжди менше номінальної. Навіть після тонкого шліфування вона в два-три рази менше номінальної, а при звичайній чистовій обробці різцем дійсна площа торкання складає менш 20 % номінальної.
Від величини шорсткості залежить знос деталей машин, витрата енергії на подолання сил тертя (до 25 % у токарському верстаті), міцність посадок з натягом, опір корозії і навіть міцність деталей. При запресовуванні шорсткості на поверхнях, що з'єднуються, мнучи, зменшують величину натягу, що приводить до зниження міцності з'єднань з натягом. Деталі, оброблені різцем, під дією змінних навантажень руйнуються в два рази швидше, ніж поліровані.
При визначенні необхідної чистоти обробки необхідно враховувати призначення і умови роботи машини в цілому, навантаження, що діють на кожну деталь машини, необхідну посадку, точність обробки тощо. Задача призначення необхідної чистоти поверхні покладена на конструктора.
Контроль і вимірювання шорсткості поверхні
Усі стандартні параметри шорсткості визначаються за профілем поверхні.
Отже, основним є профільний метод оцінки шорсткості, що прийнятий в усім світі (профілометр).
Однак деталі машин контактують один з одним по поверхні і, отже, було б більш правильно оцінювати шорсткість за поверхнею, а не за профілем. Теорія такого методу дуже складна, і в даний час її тільки починають розробляти.
До методу оцінки шорсткості за поверхнею відноситься суб'єктивний метод оцінки шорсткості поверхонь деталей порівнянням зі зразками.
На робочому місці не завжди зручно користуватися існуючими приладами для виміру, тому широко розповсюджений метод контролю шорсткості порівнянням виробу з атестованою деталлю зі стандартним зразком шорсткості. Сутність методу полягає в тому, що візуально або дотиком за допомогою лупи або спеціального мікроскопа порівняння поверхня деталі порівнюється з поверхнею стандартного зразка. При контролі за допомогою мікроскопа порівняння в поле зору мікроскопа одночасно спостерігаються контрольована поверхня і поверхня стандартного зразка при однаковому збільшенні і освітленості.
11.2 Терміни і визначення параметрів шорсткості
Стандарт передбачає шість параметрів:
3 висотних ( Rа, Rz, Rmax), 2 шагових S і Sm, 1- по опорній довжині профілю tp.
1 - Ra- середньоарифметичне відхилення профілю - являє собою середнє арифметичне абсолютних значень відхилень профілю - від середньої лінії в межах базової довжини.
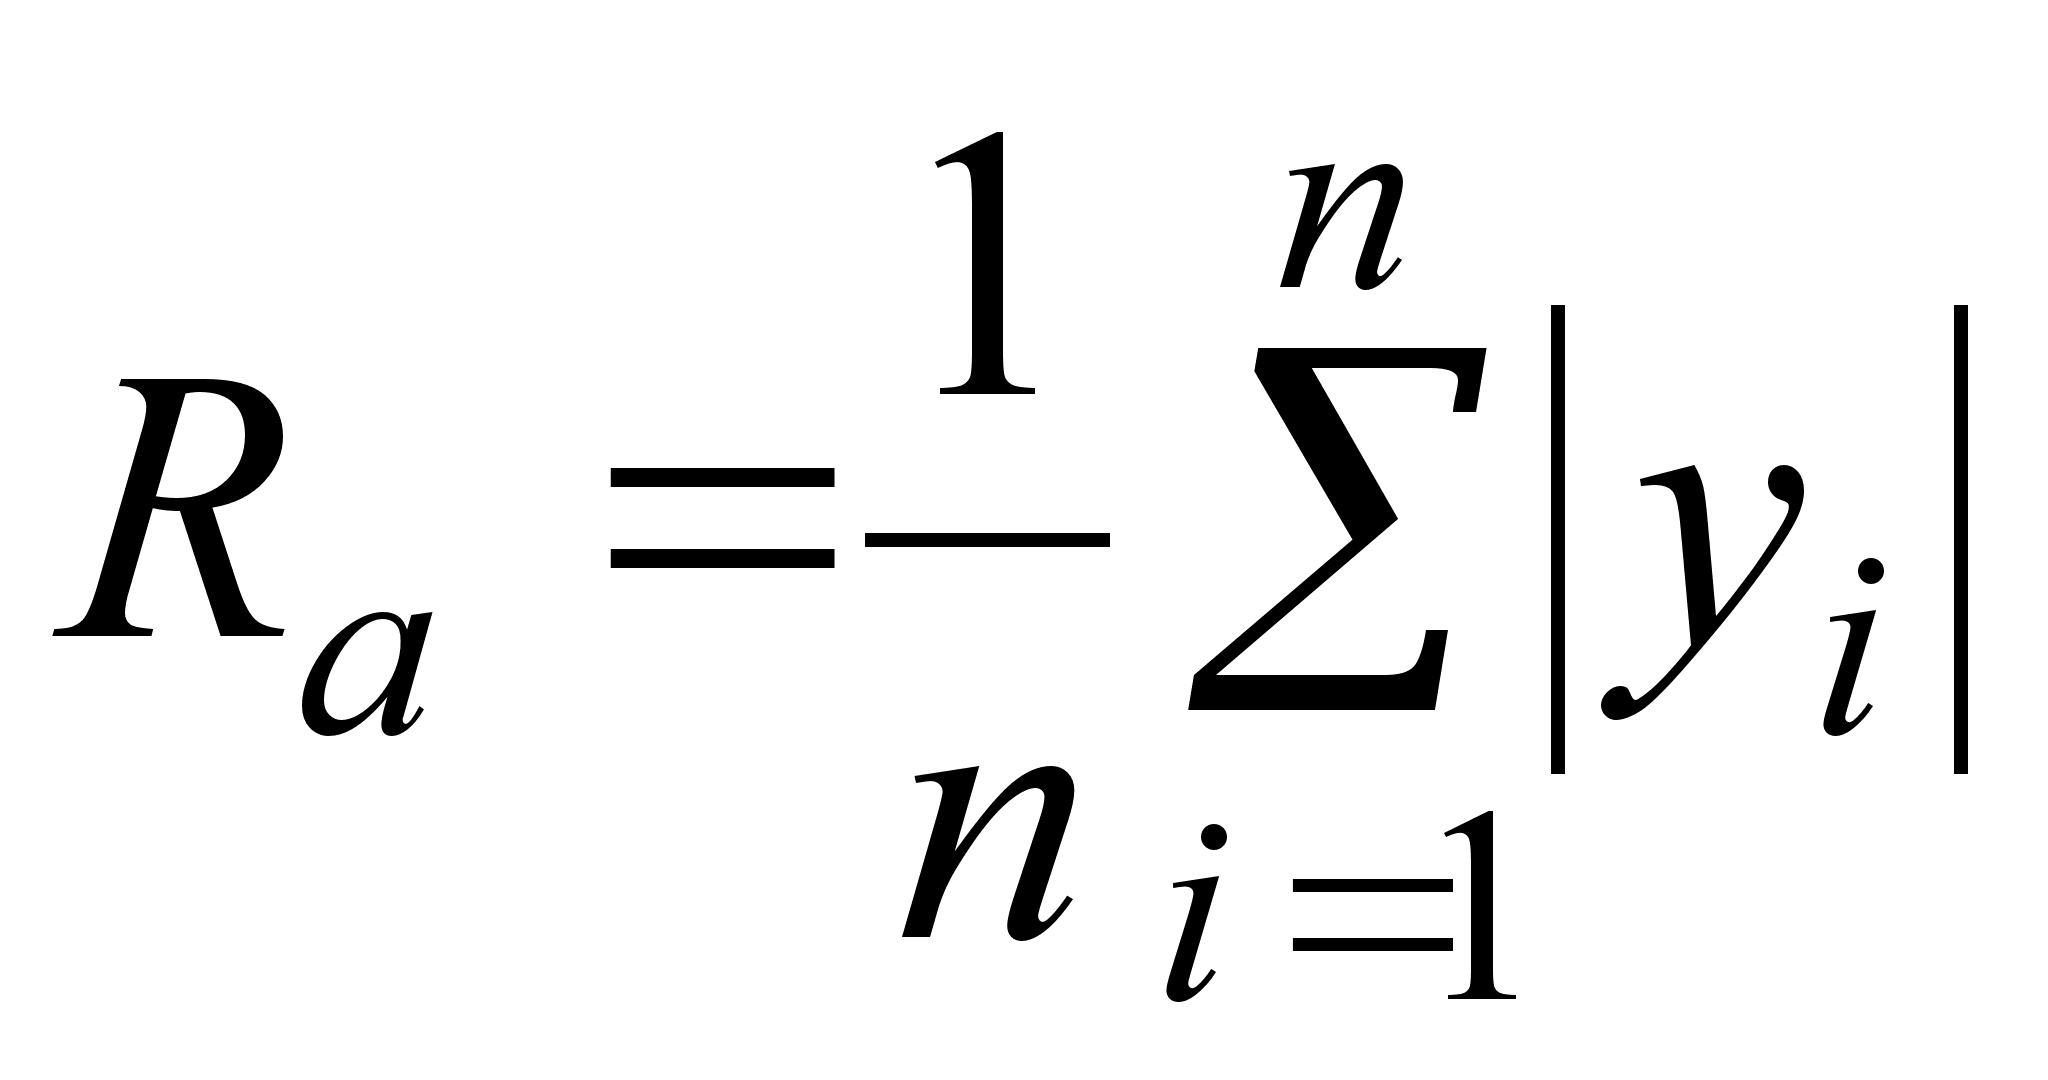 (мкм). Цей
параметр дає
більш точну
оцінку шорсткості.
2 - Rz- висота нерівностей профілю по десяти точках - є сума середніх абсолютних відхилень точок п'яти найменших min - Нmin і п'яти найбільших max - Нmax профілю в межах базової довжини.
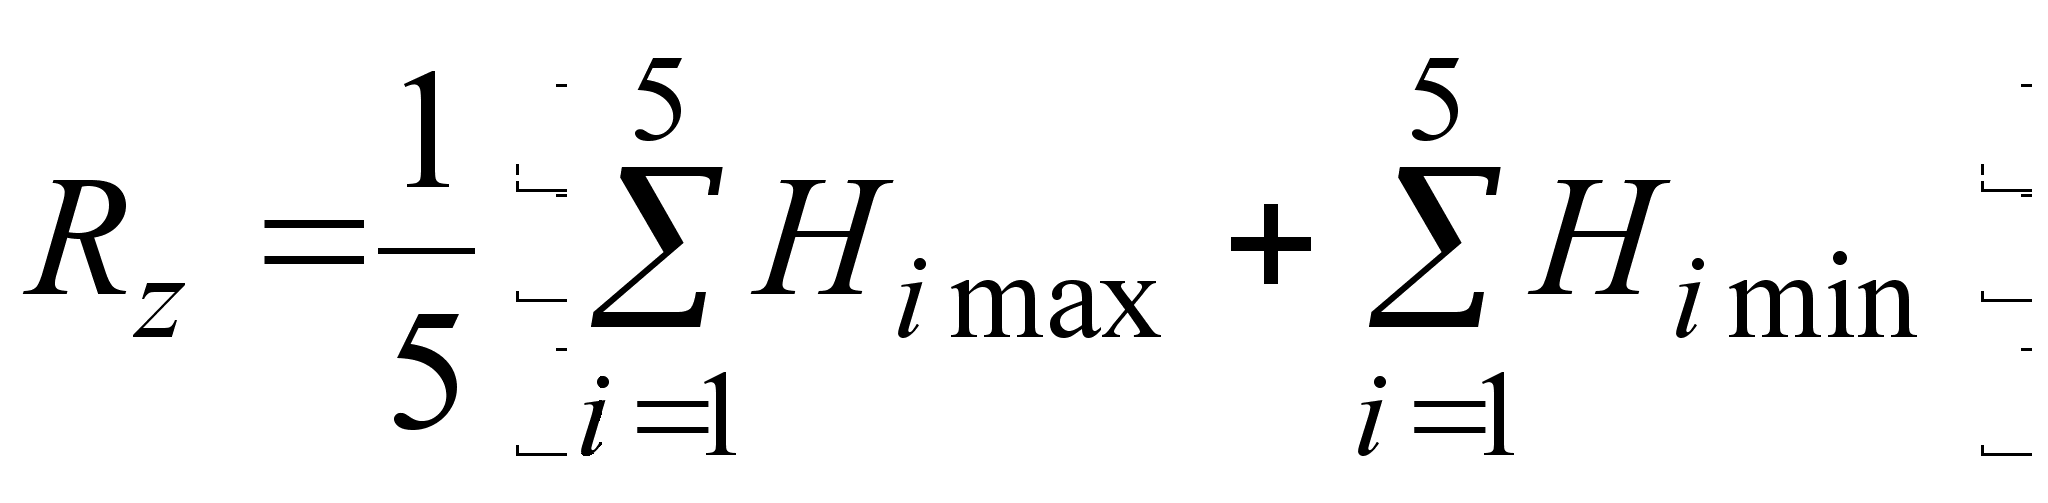
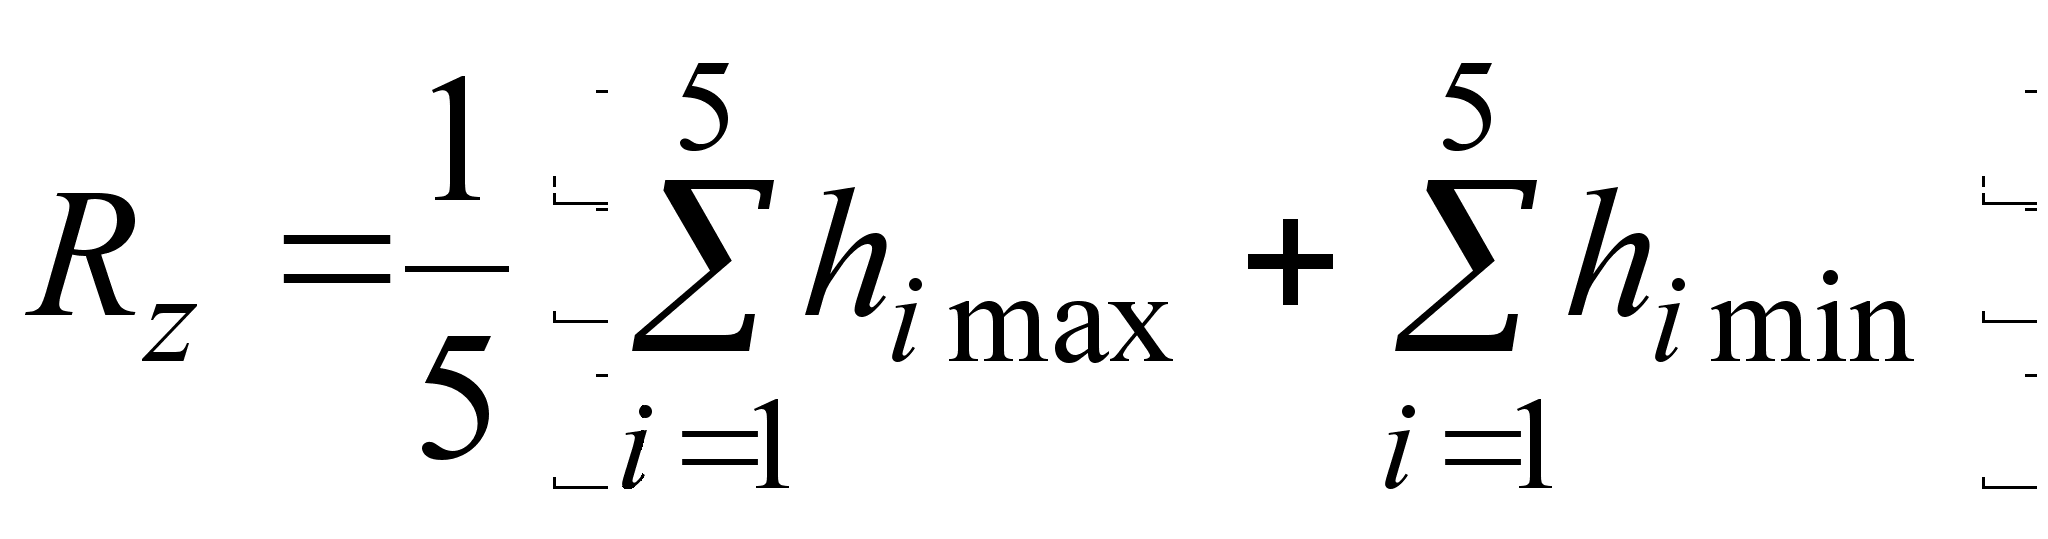
Rmax- найбільша висота нерівностей профілю - це відстань між лініями виступів і западин профілю в межах базової довжини.
Sm - середній шаг нерівностей профілю - дорівнює середньому арифметичному значенню шагу нерівностей профілю в межах базової довжини:
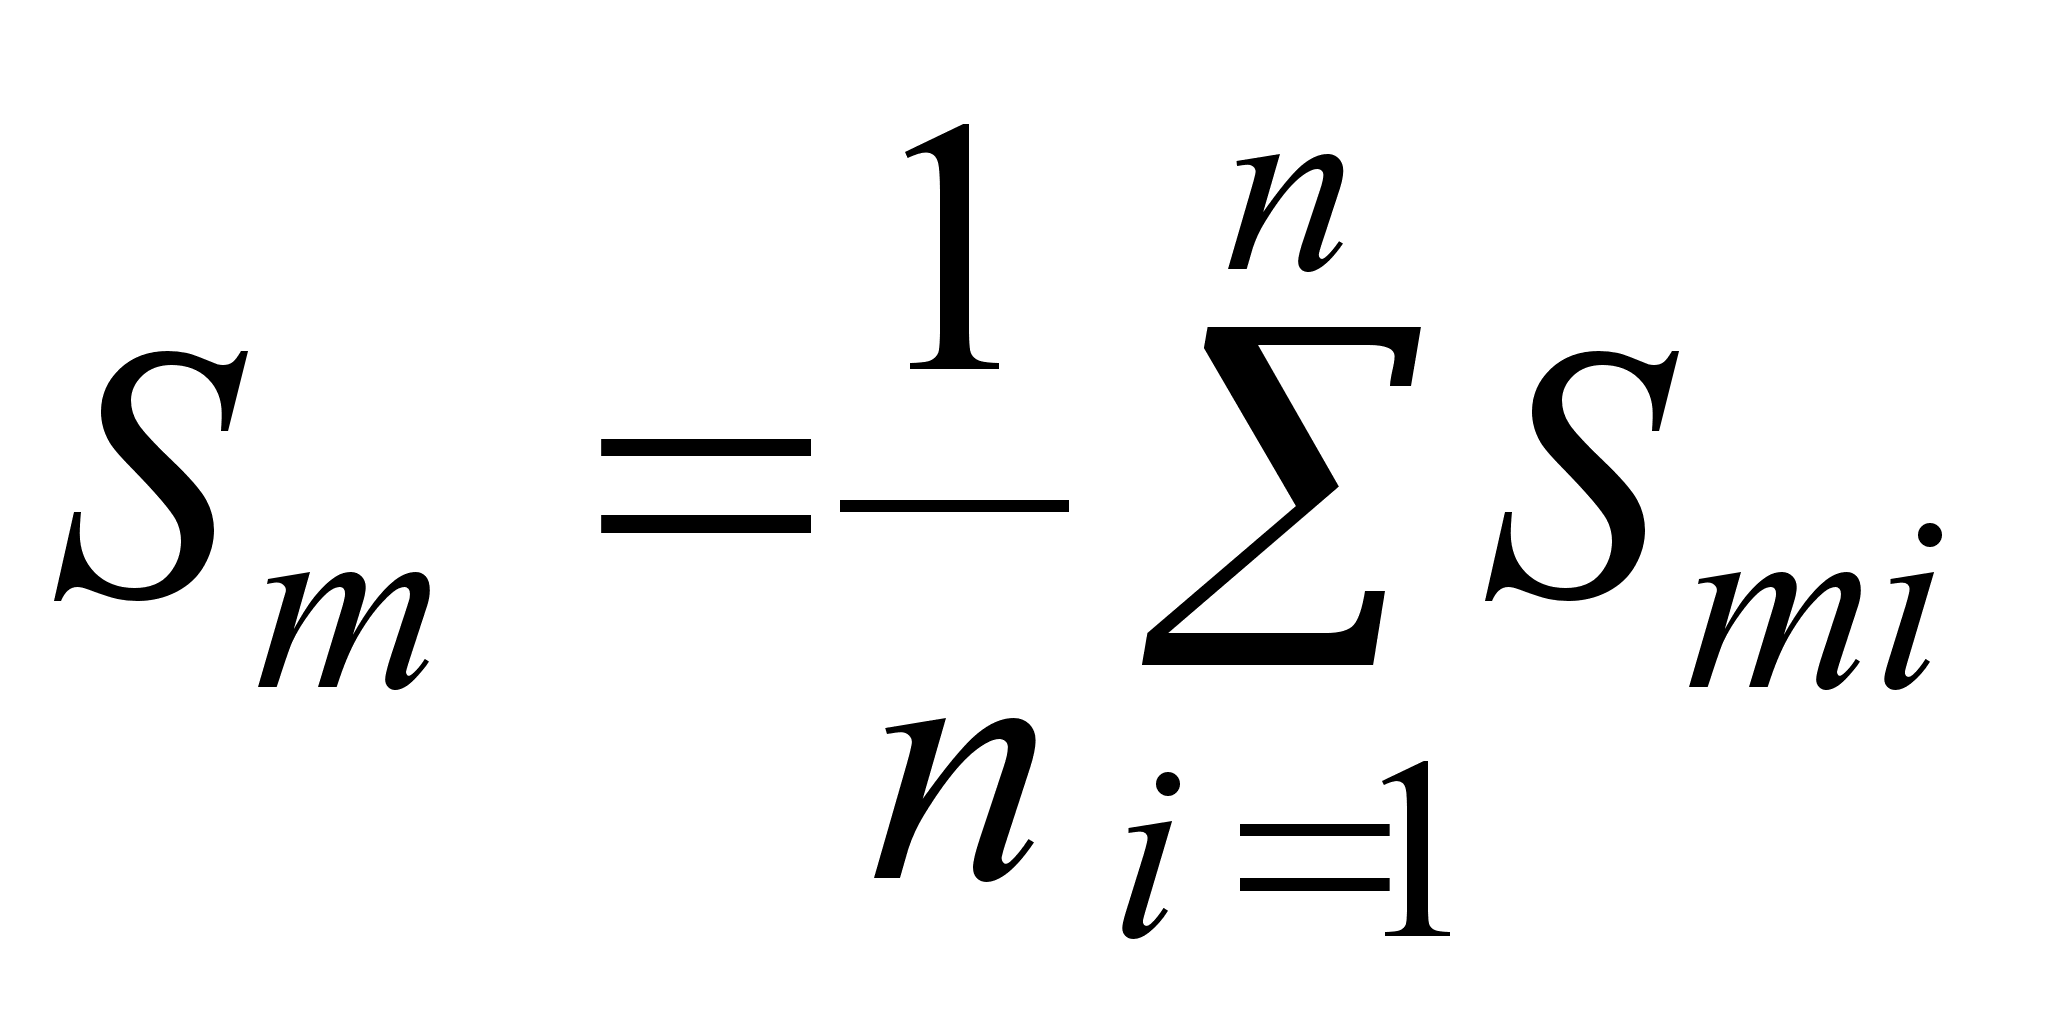 (мкм)
5- S- середній шаг нерівностей профілю по вершинах - дорівнює середньому арифметичному значенню шагу нерівностей профілю по вершинах у межі базової довжини:
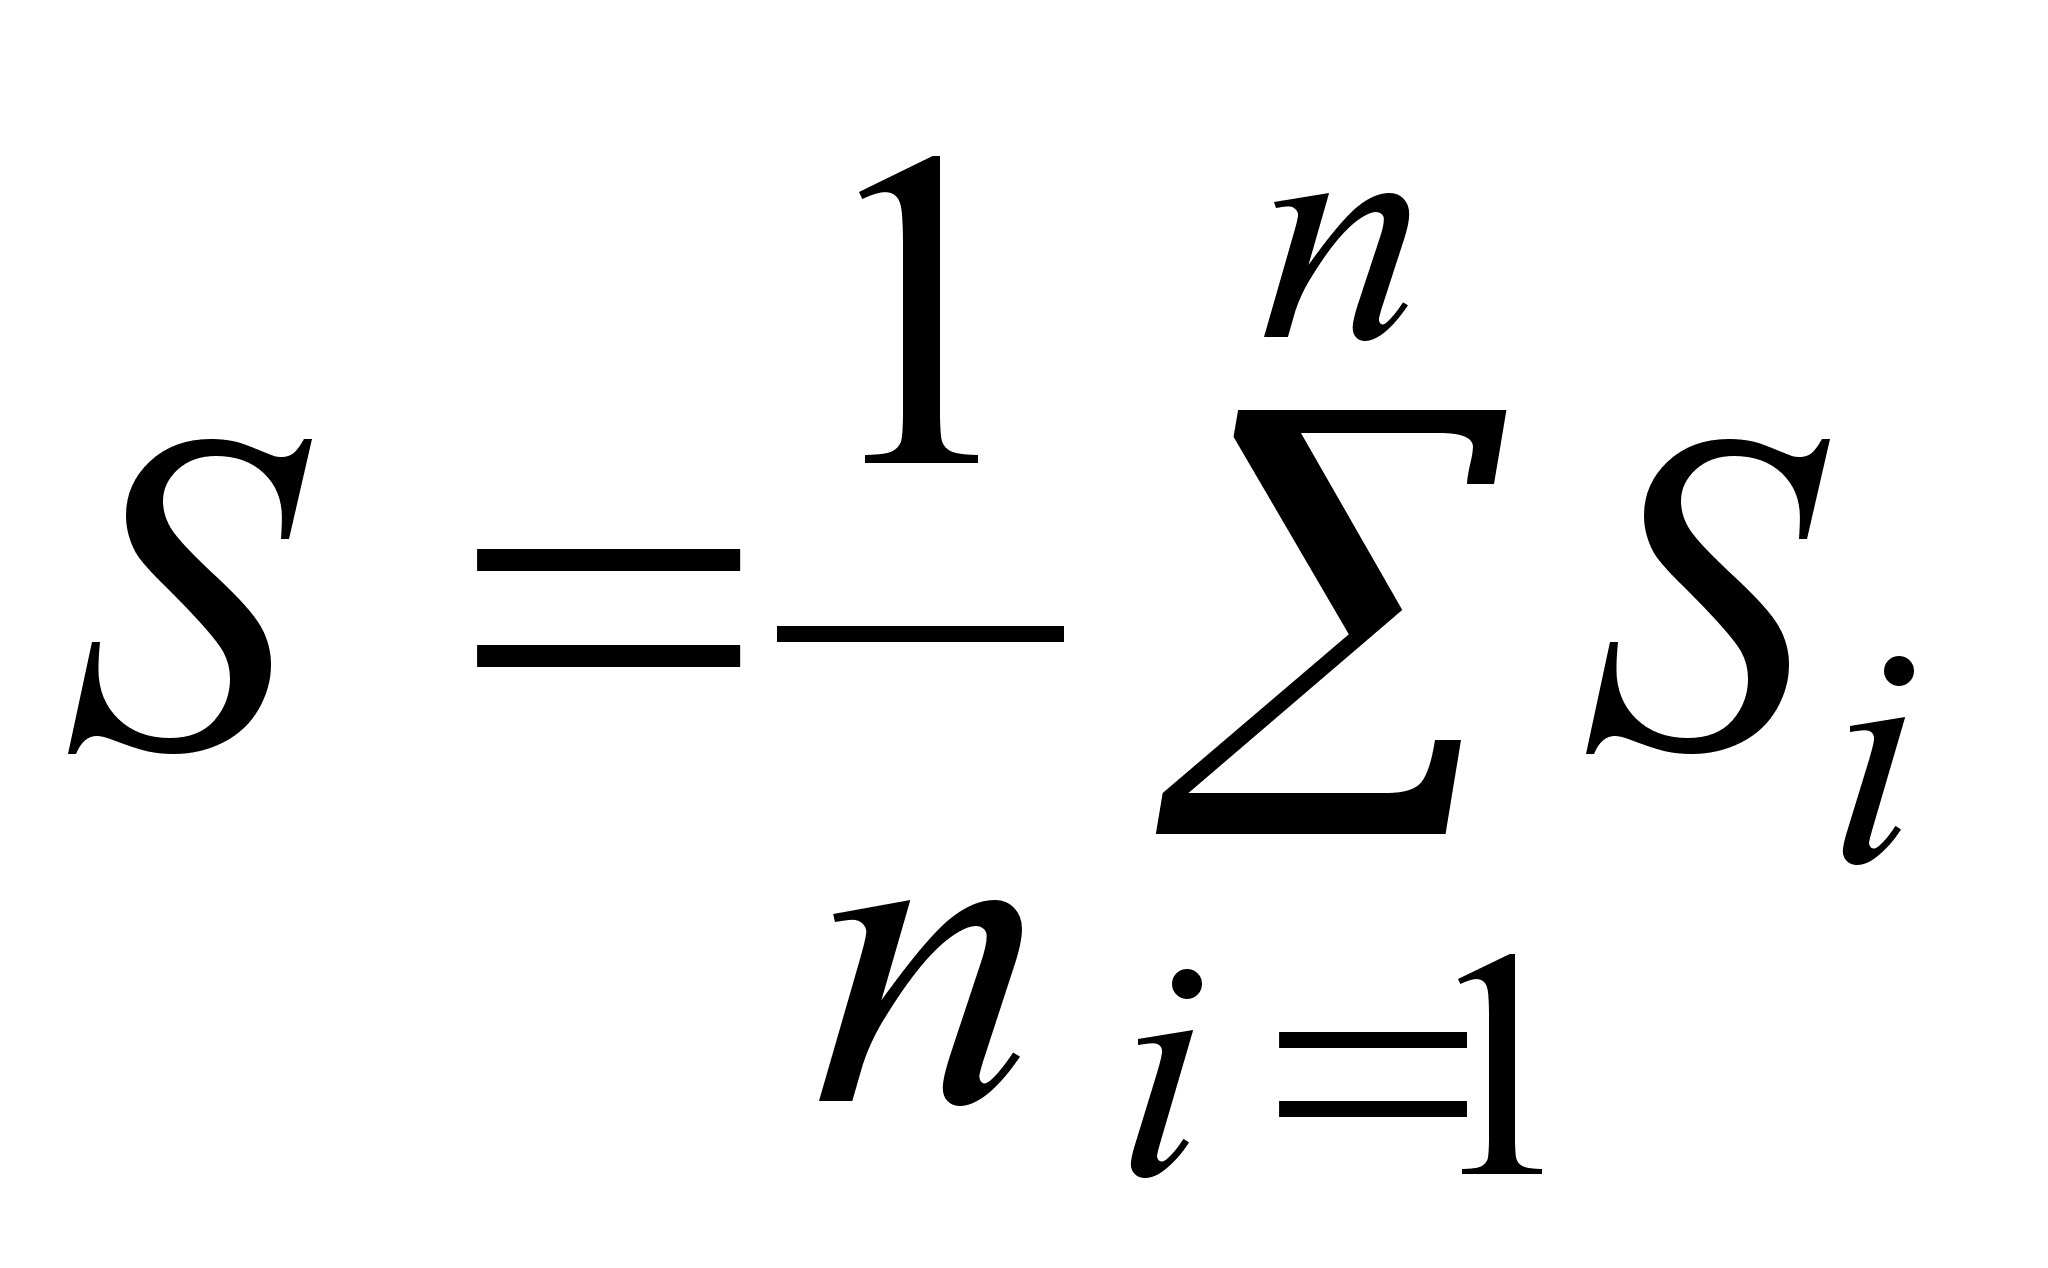 (мкм)
6-
tp-
відносна опорна
довжина профілю
характеризує
в поздовжньому
напрямку фактичну
площу контакту
на заданому
рівні перерізу
профілю:
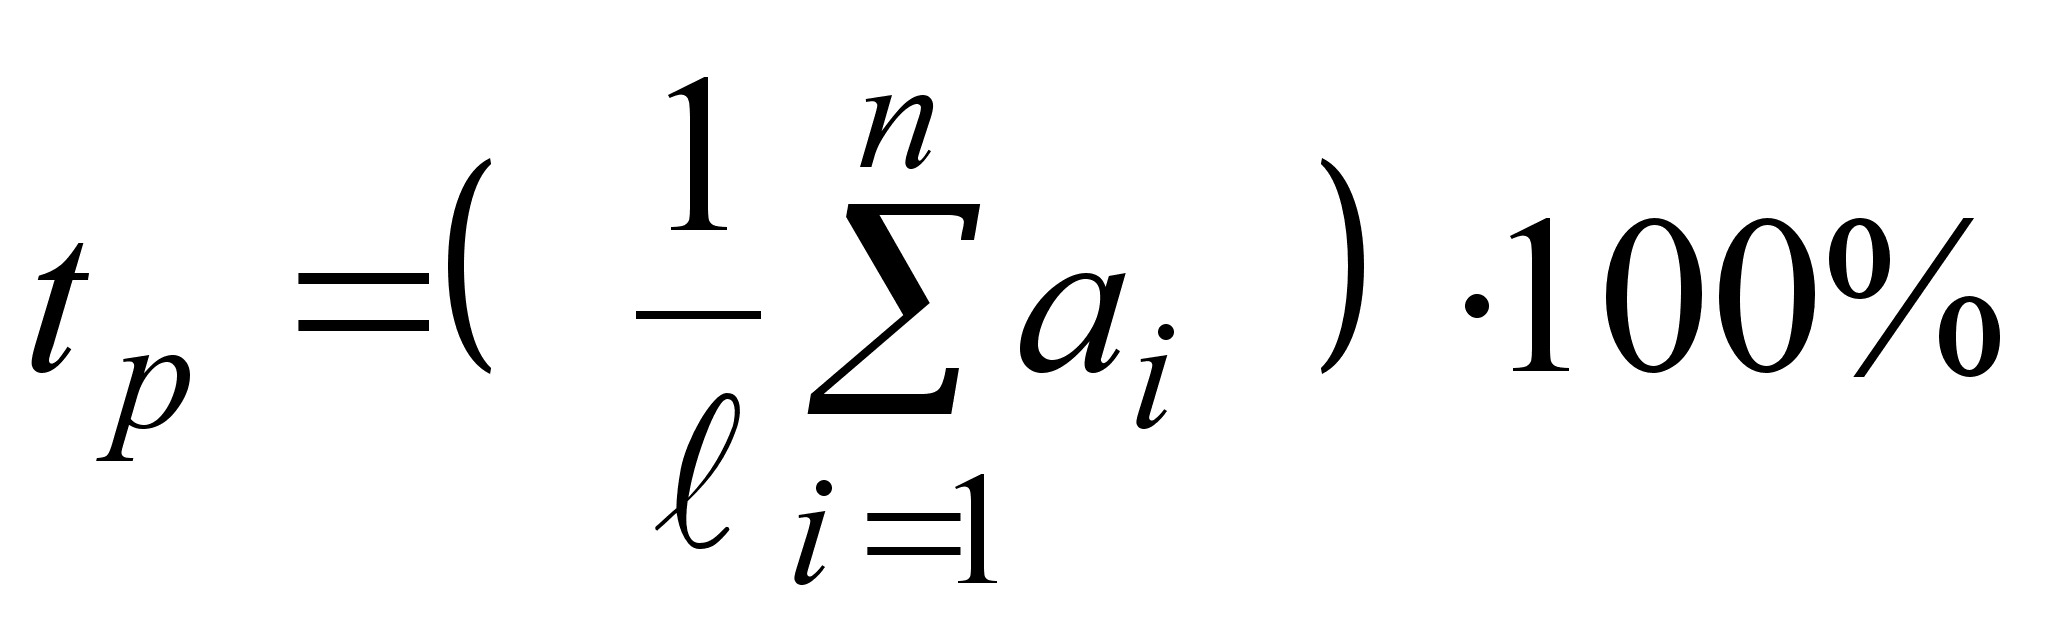 ;
тепер
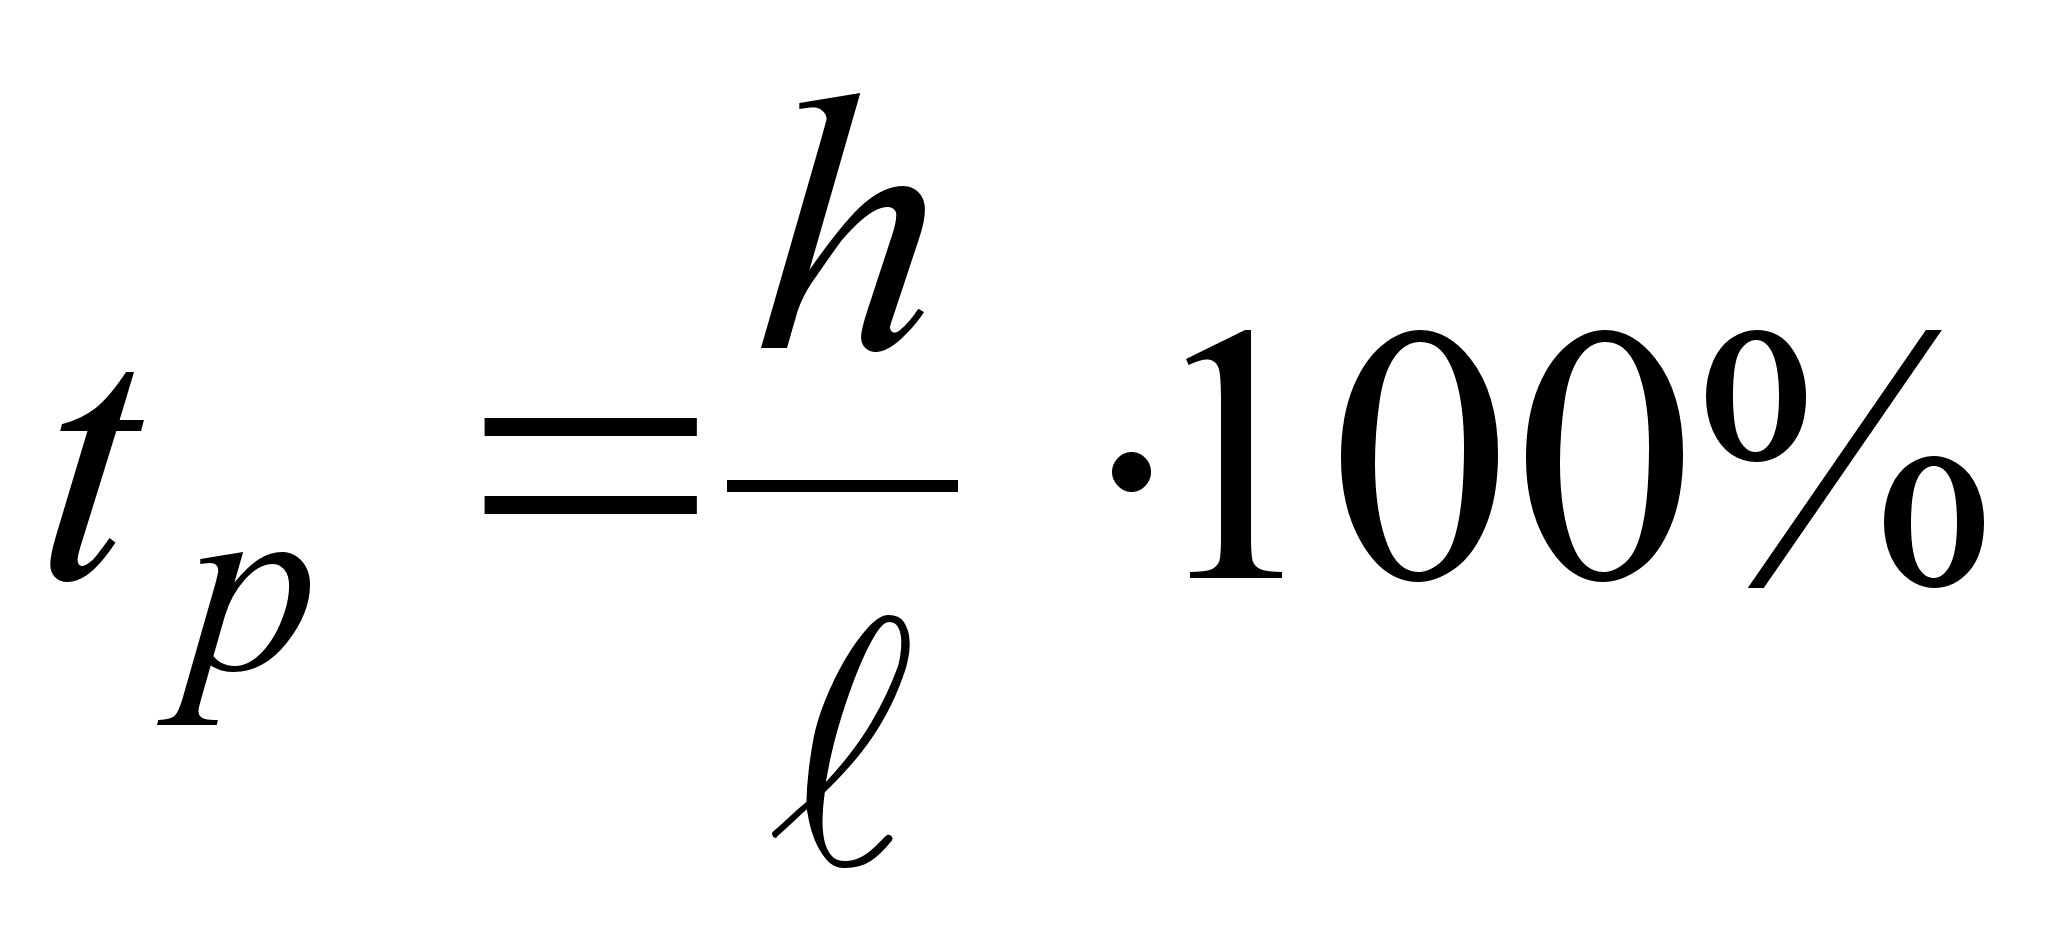 ;
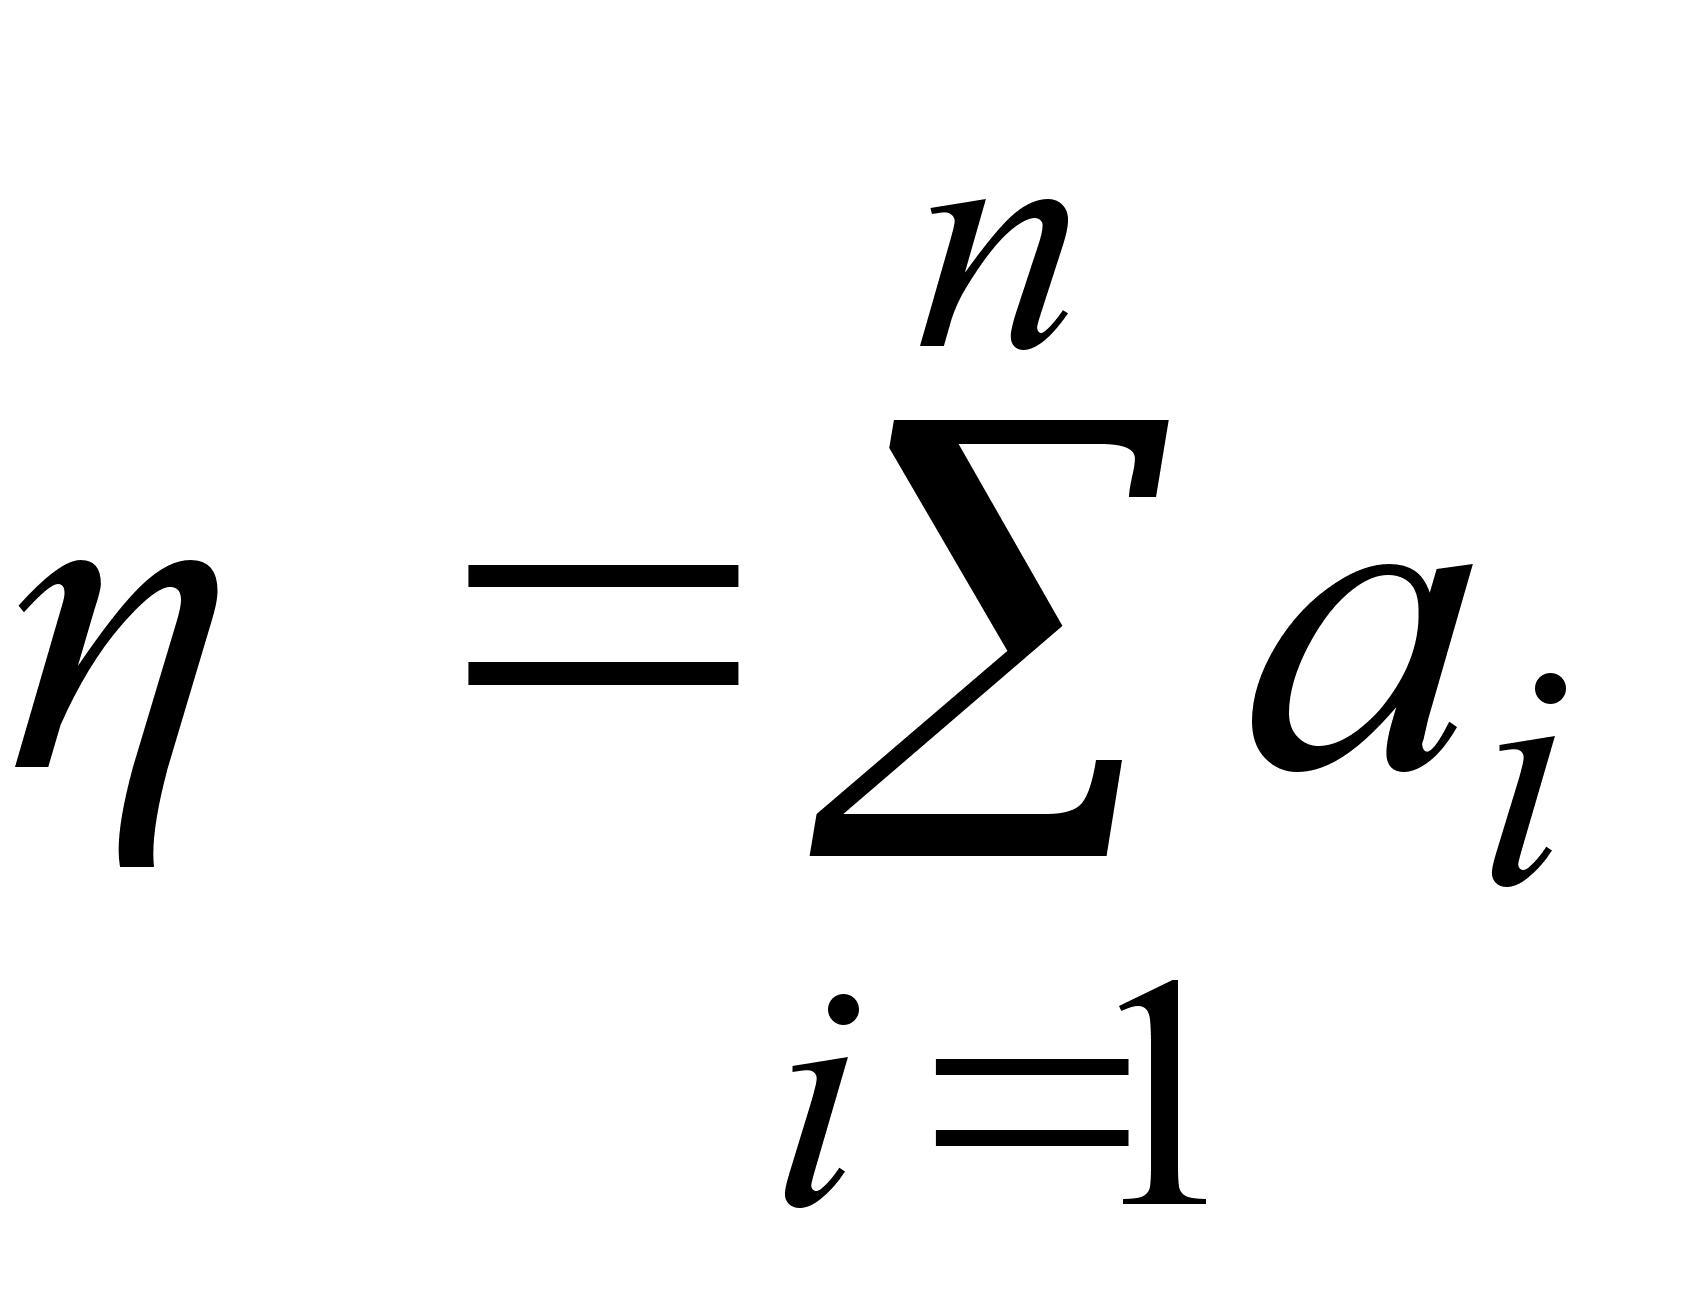 - сума перерізу
ділянок.
А можна через Р - рівень перерізу профілів:
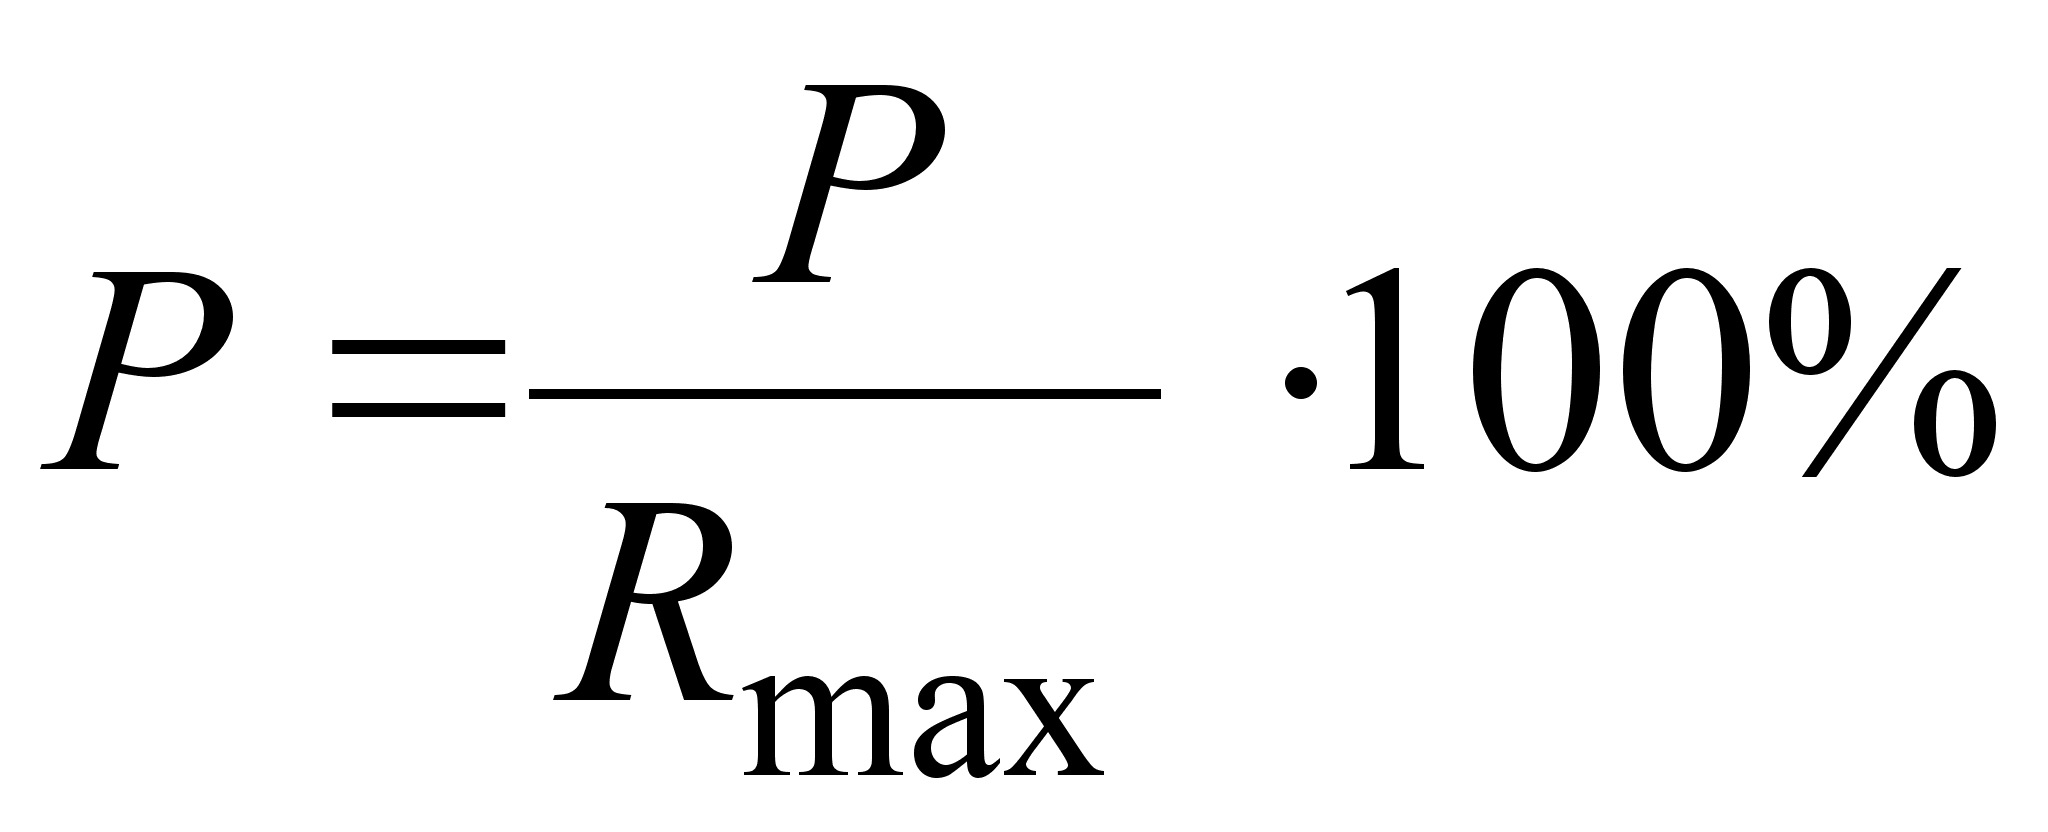 - значення
рівнів в % характеризує
шорсткість
по висоті.
Параметри шорсткості вибирають із урахуванням умов роботи деталей:
для поверхонь, що працюють в умовах тертя, ковзання, кочення і піддаються зношенню - Ra, Rz або tp;
для поверхонь, що випробовують контактні σ -Ra, Rz, tp;
при необхідності забезпечити відносну нерухомість з'єднаних деталей - Ra або Rz;
для деталей, що випробовують змінні навантаження - Rmax, Sm, S.
Напрямок нерівностей представляє умовний рисунок, утворений на поверхні різальними елементами інструмента в процесі обробки.
Позначення шорсткості на кресленнях за ДСТ 2.309-73.
Залежно від методу обробки шорсткість позначається одним з трьох знаків (рис. 2):
в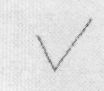 ид
обробки не
встановлюється;
 поверхня
повинна бути
утворена видаленням
шару матеріалу;

поверхня повинна бути утворена без видалення шару матеріалу;
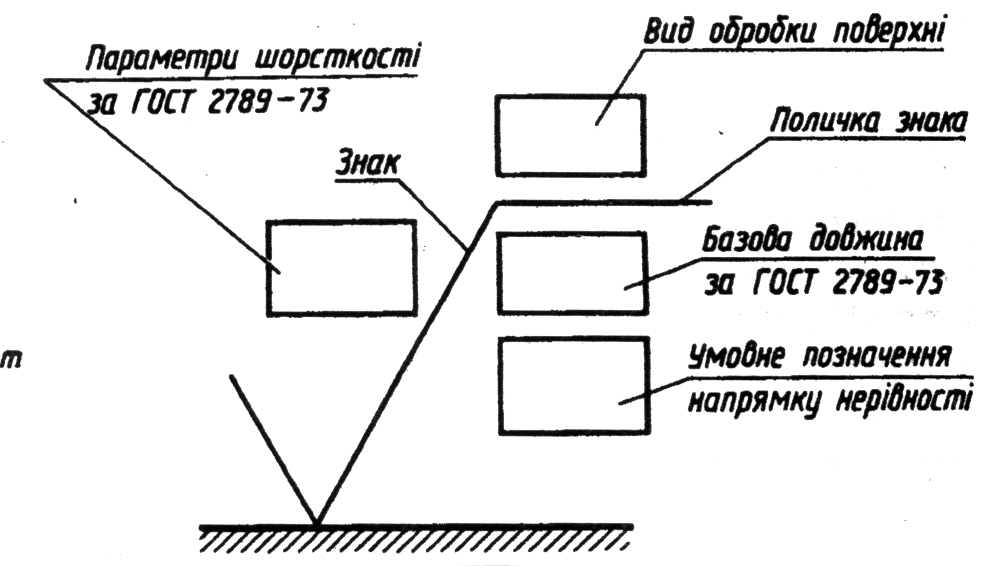
Рис. 2 Схема позначення шорсткості
П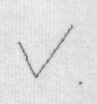 означення
шорсткості
однакової для
частини поверхонь
виробу, може
бути розташоване
в правому верхньому
куті креслення
разом з умовною
позначкою
Ц е
означає, що всі
поверхні, на
зображенні
яких не нанесені
позначення
шорсткості
або знак повинні
мати шорсткість,
зазначену перед
умовним позначенням.
Шорсткість поверхні відіграє велику роль у рухливих з'єднаннях деталей, впливає на тертя і знос тертьових поверхонь підшипників, напрямних, повзунів тощо При недостатньо гладких тертьових поверхнях зіткнення між ними відбувається в окремих точках при підвищеному тиску, змащування видавлюється, що особливо важливо для підшипників швидкохідних і точних машинах і приладів, у яких не можна допускати великих зазорів.
Шорсткість поверхні залежить від квалітету обробленої поверхні і впливає на міцність і руйнування деталі, особливо при змінних навантаженнях. Чим «чистіше поверхня, тим менше можливість виникнення поверхневих тріщин від утоми металу.
Зменшення шорсткості поверхні поліпшує антикорозійну стійкість, особливо важливо, якщо не можуть бути використані захисні покриття.
Питання для самоперевірки:
Чому поверхні деталей після обробки виходять шорсткуватими?
Які показники характеризують шорсткість поверхні?
Назвіть висотні параметри шорсткості?
Назвіть крокові параметри шорсткості?
Приведіть приклади позначень напрямків нерівностей на поверхнях.
Приведіть приклади позначення шорсткості на кресленнях.
Назвіть види контролю шорсткості.
На що впливає чистова відділка?
Яку роль грає шорсткість у рухомих з’єднаннях деталей?
Що називається шорсткістю поверхні?
Класифікація калібрів за призначенням.
Які вимоги пред'являються до виготовлення калібрів за конструкцією, за точністю, за шорсткістю робочої поверхні, за матеріалом, щодо експлуатації?
Що таке номінальний розмір калібру?
Як розрахувати виконавчий розмір калібру?
15. Як визначають робочі калібри?
16. Як визначають контрольні калібри?
Лекція №12
Тема: Спеціальні засоби контролю та вимірювання розмірів і якості поверхонь виробів
12.1 Класифікація засобів контролю
Калібрами називають безшкальні міри, призначені для контролю розмірів, форми й розташування поверхонь деталей.
Калібри бувають нормальні й граничні.
Нормальними називають калібри, розміри яких відповідають номінальним розмірам контрольованих деталей.
Граничні калібри мають два робочі розміри: один відповідає найбільшому граничному розміру, другий - найменшому граничному розміру. Один із зазначених розмірів називається прохідним (ПР), інший - непрохідним (НЕ).
Граничними калібрами контролюють гладкі циліндричні, конусні поверхні, нарізні і шліцьові з'єднання, висоти виступів і глибини западин.
За призначенням калібри ділять на дві основні групи:
1) робочі Р-ПР (частково зношені), Р-НЕ (нові);
2) контрольні К-РП, К-НЕ, К-И (контрольні калібри для зношування робочого прохідного калібру).
Контрольні калібри є непрохідними і служать для вилучення з експлуатації внаслідок зношування прохідних робочих скоб. Придатність деталі перевіряють послідовним сполученням прохідного і непрохідного калібрів з деталлю. Граничні калібри застосовують для контролю отворів і валів.
Калібри-пробки для отворів, бувають наступних конструкцій:
а) пробки із вставками із дроту для контролю отворів діаметром від 1 до 3мм.
б) двосторонні пробки, що мають вставки короткими хвостовиками для контролю отворів діаметром від 1 до 50 мм.
в) для контролю отворів діаметром від 30 до 100 мм використають однобічні пробки.
г) для контролю отворів діаметром більше 50 мм використовують пробки із неповним профілем.
д) контроль розмірів від 250 до 1000 мм здійснюють штихмасами.
Калібри-скоби для контролю валів мають різні конструкції. Скоба листова однобічна від 1 до 180 мм, листова двостороння від 1 до 50 мм.
Скоба штампована двостороння від 3 до 100 мм. Скоба регульована (більше 8 квалітету) від 0 до 340 мм.
Скоби виготовляють одно- і двосторонніми з листових заготовок або штампованими. Крім твердих калібрів-скоб, промисловість випускає і регульовані скоби (важільні).
Граничні калібри широко використовують для контролю не тільки діаметральних, але і інших лінійних розмірів. Або перевіряють ширину, висоту, глибину, довжину різних уступів. Вони мають різну конструкцію, що залежить від методу контролю. Контроль лінійних розмірів цими калібрами здійснюють методами "входження", "надвигання", "світлової щілини", "по ризиках".
Шаблони-калібри виготовляють із листового матеріалу. За допомогою цих калібрів контролюють внутрішні і зовнішні розміри, відстані між паралельними поверхнями з допусками за 11 квалітетом.
Комплект робочих граничних калібрів для контролю розмірів гладких циліндричних деталей складається з:
ПР - номінальний розмір якого дорівнює dmах або Dmin; їм контролюють граничний розмір, що відповідає максимуму матеріалу об'єкта, що перевіряється.
НЕ - номінальний розмір якого дорівнює dmin або Dmax; їм контролюють граничний розмір, що відповідає мінімуму матеріалу об'єкта, що перевіряється.
Деталь уважають придатною, якщо прохідний калібр під дією власної ваги або зусилля проходить, а НЕ не проходить по контрольованій поверхні деталі. У цьому випадку дійсний розмір деталі перебуває між заданими граничними розмірами. Якщо прохідний калібр не проходить, деталь можна поправити, а якщо проходить, деталь є непоправним браком, тому що розмір такого вала менше найменшого граничного розміру, що допускає, деталі, а розмір такого отвору більше найбільшого допустимого граничного розміру.
12.2 Вимоги до виготовлення калібрів
Вимоги, пропоновані до виготовлення калібрів:
- за конструкцією:
калібр-пробка для контролю отворів.
калібр-скоба для контролю вала.
- за матеріалом:
1) калібри із інструментальної легованої сталі ХВГ, ШХ6, ШХ15;
2) калібри з вуглецевої сталі У8.
- за робочою поверхнею:
хромування в 5 разів підвищує зносостійкість: виготовляються з 01 по 4 квалітет, мають точність до 4-го знака. Робочі поверхні калібрів мають шорсткість 9-12 класів точності.
Скоби листові і пробки оснащені твердим сплавом, зносостійкість яких в 50-150 разів вище сталевого і в 25-40 разів вище хромованих калібрів, при підвищенні вартості в 3-5 разів.
- щодо експлуатації:
основне правило - калібр повинен вільно проходити в те, що перевіряють.
12.3 Схеми розташування полів допусків
В умовах виробництва контроль діаметрів валів проводять за допомогою калібрів-скоб, які за конструкцією бувають односторонні або двосторонні. Прохідна сторона скоби виготовляється номінально рівною найбільшому граничному розміру контрольованого валу, а непрохідна сторона - номінально рівною якнайменшому граничному розміру валу. Калібри-пробки для контролю отворів також бувають прохідними Р-ПР та непрохідними Р-НЕ. Прохідна сторона пробки виготовляється номінально рівною найменшому граничному розміру контрольованого отвору, а непрохідна сторона – номінально рівною найбільшому розміру отвору.
Розміри прохідних і непрохідних калібрів, як і розмір будь-якого виробу, не можуть бути виготовлені абсолютно точно. Допуски на неточність виготовлення калібрів і допуск на їх знос передбачені спеціальними стандартами. Допуск на знос встановлюється тільки для робочих прохідних калібрів. Встановлені стандартом відхилення для калібрів відлічуються від граничних розмірів деталей.
В діючому стандарті СТ СЄВ 157 – 75 прийняті наступні позначення розмірів і допусків:
D – номінальний розмір виробу;
Dmin – найменший граничний розмір виробу;
Dmax – найбільший граничний розмір виробу;
Т – допуск виробу;
Н – допуск на виготовлення калібрів для отвору;
Нs – допуск на виготовлення калібрів із специфічними вимірювальними поверхнями для отвору;
Н1 – допуск на виготовлення калібрів для валу;
НР – допуск на виготовлення контрольного калібру для скоб;
Z – відхилення середини поля допуску на виготовлення прохідного калібру для отвору відносно найменшого граничного розміру виробу;
Z1 – відхилення середини поля допуску на виготовлення прохідного калібру для валу відносно найбільшого граничного розміру виробу;
Y – допустимий вихід розміру зношеного прохідного калібру