Альтернативный вариант технологического процесса изготовления детали "Крышка ТМ966.Сб2120–5СБ"
где Т п-з – подготовительно-заключительное время; n – число заготовок в операционной партии; Т в – вспомогательное время, Т об – время обслуживания рабочего места в % от оперативного Т о; Т от – время на отдых и личные надобности.
Операция 070 Токарная с ЧПУ
Общее время операции
Топ = 40,1 мин
Вспомогательное время
Т в= 8,02 мин
Время обслуживания рабочего места в % от оперативного То
Т об = Т о Д 14%/100% = 5,614 мин
Время на отдых и личные надобности
Т об = Т о Д 10%/100% = 4,01мин
Т шт = 40,1+8,02+5,614+4,01 =57,75 мин
Определяем состав подготовительно-заключительного времени:
Получение задания у мастера – 5 мин.
Штучно-калькуляционное время на операцию будет равно:
Т шт-к = 57,75 + 5/100 = 57,8 мин.
Операция 080 Токарная с ЧПУ
Общее время операции
Топ = 38,2 мин
Вспомогательное время
Т в= 7,64 мин
Время обслуживания рабочего места в % от оперативного То
Т об = Т о Д 14%/100% = 5,35 мин
Время на отдых и личные надобности
Т об = Т о Д 10%/100% = 3,82мин
Т шт = 38,2+7,64+5,35+3,82 =55 мин
Определяем состав подготовительно-заключительного времени:
Получение задания у мастера – 5 мин.
Штучно-калькуляционное время на операцию будет равно:
Т шт-к = 55 + 5/100 = 55,058 мин.
1.13 Технико-экономический анализ вариантов технологических операций по себестоимости
Таблица 9. Содержание базового технологического процесса
| № | Наименование операции | Оборудование | Нормы времени, мин. |
Разряд рабочего |
Часовая тариф. ставка, руб. | Расценка, руб. | ||
| Тмаш | Твсп | Тшт | ||||||
| 020 | Токарно-винторезная | 1М63 | 12,2 | 3,1 | 15,3 | 3 | 45 | 11,5 |
| 030 | Токарно-винторезная | 1М63 | 19,9 | 5,0 | 24,9 | 3 | 45 | 18,7 |
| 040 | Токарно-винторезная | 1М63 | 9,3 | 2,3 | 11,6 | 3 | 45 | 8,7 |
| 080 | Токарно-винторезная | 1М63 | 9,8 | 2,5 | 12,3 | 3 | 45 | 9,2 |
| 090 | Токарная ЧПУ | 16К30 NC 210 | 40,1 | 10,0 | 50,1 | 4 | 66,81 | 55,8 |
| 100 | Токарная ЧПУ | 16К30 NC 210 | 15,0 | 3,7 | 18,7 | 4 | 66,81 | 20,8 |
| 110 | Вертикально-фрезерная | 6Р12 | 9,0 | 2,2 | 11,2 | 4 | 51 | 9,5 |
| 120 | Вертикально-фрезерная | 6Р12 | 10,7 | 2,7 | 13,4 | 4 | 51 | 11,4 |
| 130 | Радиально-сверлильная | 2Н55 | 22,0 | 5,5 | 27,5 | 4 | 51 | 23,4 |
| И Т О Г О | 148 | 37 | 185 | 169 | ||||
Таблица 10. Содержание предлагаемого технологического процесса
| № | Наименование операции | Оборудование | Нормы времени, мин. | Разряд рабочего | Часовая тариф. ставка, руб. | Расценка, руб. | ||
| Тмаш | Твсп | Тшт | ||||||
| 20 | Токарно-винторезная | 1М63 | 15,3 | 3,06 | 18,3 | 3 | 45 | 13,77 |
| 30 | Токарно-винторезная | 1М63 | 24,9 | 4,98 | 29,8 | 3 | 45 | 22,41 |
| 70 | Токарная ЧПУ | Monforts RNC 700 | 40,1 | 8,02 | 48,1 | 4 | 65 | 52,13 |
| 80 | Токарная ЧПУ | Monforts RNC 700 | 38,2 | 7,64 | 45,8 | 4 | 65 | 49,66 |
| И Т О Г О | 118 | 23,7 | 94,8 | 137,97 | ||||
Определение стоимости затрат на материал одной детали:
Зм = (Gз ∙ Цз) – (Gотх ∙ Цотх), руб
где Gз – масса заготовки, Gз=36,4 кг;
Gотх - масса отходов, кг Gотх=28,7;
Цз= 44,1 руб/кг - цена 1 кг заготовки;
Цотх=2,5 руб. - цена1 кг отходов;
Зм= (36,4*44,1 ) – (28,7*2,5) =1605,24-71,75=1533 руб.
Определим заработную плату, приходящуюся в расчете на одну деталь. В данном случае она складывается из трех составляющих:
Зо –основной фонд заработной платы,
Зд –добавочный фонд заработной платы,
Зсоц. отчисления в фонд социального страхования.
Зпр= Зо + Зд + Зсоц.,
Основной фонд заработной платы при базовом технологическом процессе [табл.9]:
З0б = 169 руб.
Основной фонд заработной платы при предлагаемом технологическом процессе [табл.10]:
З0п = 137,97 руб.
Добавочный фонд заработной платы рассчитывается по формуле:
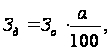
где, a=15% величин добавочной заработной платы.
Откуда:
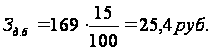
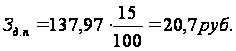
Определим величину отчислении в социальный фонд, их величина составляет 26 %:
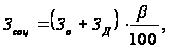
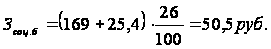
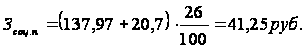
Таким образом, заработная плата основных рабочих, приходящаяся на одну деталь, равна:
Зпр.б = 169 + 25,4 + 50,5 = 244,9 руб.
Зпр.п = 137,97 + 20,7 + 41,25 = 199,92 руб.
Амортизационные отчисления на оборудование и дорогостоящую оснастку с длительным сроком службы
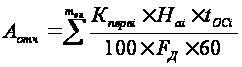
где Кпервi – первоначальная стоимость оборудования (оснастки) на i-той операции, руб;
Наi – годовая норма амортизационных отчислений на оборудование (оснастку) на i-той операции, %;
tOC – основное (машинное) время на i-той операции, мин;
FД – действительный (эффективный) фонд времени работы оборудования (оснастки), ч.
Таблица 11. Амортизационные отчисления на оборудование для базового ТП
| № | Стоимость станка, руб | Тмаш, мин | Нai, % | FД, час | Аотч, руб |
| 20 | 250000 | 12,2 | 5 | 4015 | 0,63 |
| 30 | 250000 | 19,9 | 0,13 | ||
| 40 | 250000 | 9,3 | 0,48 | ||
| 80 | 250000 | 9,8 | 0,51 | ||
| 90 | 300000 | 40,1 | 1,55 | ||
| 100 | 300000 | 15 | 0,77 | ||
| 110 | 270000 | 9 | 0,50 | ||
| 120 | 270000 | 10,7 | 0,60 | ||
| 130 | 200000 | 22 | 0,49 |
АотчБАЗ = 0,63+0,13+0,48+0,51+1,55+0,77+0,5+0,6+0,49=5,66 руб.
Таблица 12. Амортизационные отчисления на оборудование для предлагаемого ТП
| № | Стоимость станка, руб | Тмаш, мин | Нai, % | FД, час | Аотч, руб |
| 20 | 250000 | 15,3 | 5 | 4015 | 0,79 |
| 30 | 250000 | 24,9 | 1,29 | ||
| 70 | 1500000 | 40,1 | 12,48 | ||
| 80 | 1500000 | 38,2 | 11,89 |
АотчПРЕД =0,79+1,29+12,48+11,89 =26,46 руб.
Затраты на инструмент.
Расчет зависит от типа инструмента (режущий, мерительный, вспомогательный и т.п.). Для режущего инструмента:
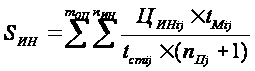
где ЦИНij – цена j-ого вида i-той операции, руб/шт.;
tMij – основное время работы j-ого инструмента на i-той операции, мин;
tстij – период стойкости j-ого инструмента, мин;
nПj – число переточек j-ого инструмента до полного износа.
Таблица 13. Затраты на инструмент в базовом ТП
| № | Стоимость инструмента, руб. | Время работы инструмента, мин | Период стойкости, мин | Число переточек | Затраты на инструмент, руб. |
| 20 | 200 | 12,2 | 40 | 3 | 15,25 |
| 30 | 200 | 2,5 | 40 | 3 | 3,13 |
| 100 | 2,1 | 40 | 3 | 1,31 | |
| 250 | 15,3 | 40 | 3 | 23,91 | |
| 40 | 200 | 9,3 | 40 | 3 | 11,63 |
| 80 | 200 | 9,8 | 40 | 3 | 12,25 |
| 90 | 500 | 24,86 | 40 | 4 | 62,15 |
| 600 | 6,54 | 40 | 4 | 19,62 | |
| 500 | 8,7 | 40 | 4 | 21,75 | |
| 100 | 500 | 2,7 | 35 | 4 | 7,71 |
| 850 | 12,3 | 35 | 4 | 59,74 | |
| 110 | 150 | 9 | 35 | 2 | 12,86 |
| 120 | 150 | 10,7 | 35 | 2 | 15,29 |
| 130 | 100 | 11,8 | 45 | 2 | 8,74 |
| 100 | 3,3 | 45 | 2 | 2,44 | |
| 150 | 6,9 | 45 | 2 | 7,67 | |
| ИТОГО | 285,44 | ||||
Таблица 14. Затраты на инструмент в предлагаемом ТП
| № | Стоимость инструмента, руб. | Время работы инструмента, мин | Период стойкости, мин | Число переточек | Затраты на инструмент, руб. |
| 20 | 200 | 7,4 | 80 | 3 | 4,63 |
| 200 | 4,8 | 80 | 3 | 3,00 | |
| 30 | 200 | 19,9 | 80 | 3 | 12,44 |
| 70 | 1200 | 9,2 | 80 | 4 | 27,60 |
| 1200 | 2,2 | 80 | 4 | 6,60 | |
| 1200 | 5,1 | 80 | 4 | 15,30 | |
| 1200 | 8,2 | 80 | 4 | 24,60 | |
| 2000 | 2,7 | 80 | 4 | 13,50 | |
| 2000 | 1,5 | 80 | 4 | 7,50 | |
| 1500 | 3,1 | 80 | 4 | 11,63 | |
| 80 | 1200 | 1,5 | 80 | 4 | 4,50 |
| 2000 | 3,3 | 80 | 4 | 16,50 | |
| 2000 | 1,8 | 80 | 4 | 9,00 | |
| 1000 | 6,1 | 80 | 4 | 15,25 | |
| 300 | 2,4 | 80 | 4 | 1,80 | |
| 550 | 3 | 80 | 4 | 4,13 | |
| 1500 | 12,4 | 80 | 4 | 46,50 | |
| ИТОГО | 224,46 | ||||
Затраты на технологическую электроэнергию
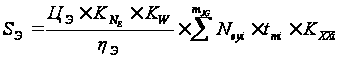
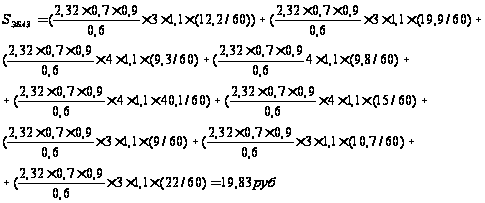
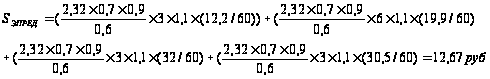
Затраты на обслуживание и ремонт оборудования
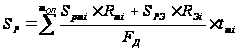
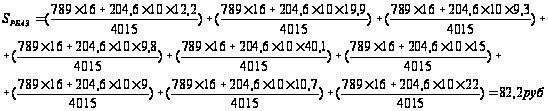
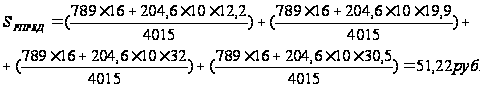
Прочие общезаводские расходы
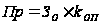
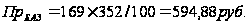
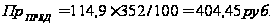
СТБАЗ = 1533+244,9+5,66+285,44+19,83+82,2+594,88=2765,91 руб.
СТПРЕД = 1533+199,92+26,46+224,46+12,67+51,22+404,45=2452,18 руб.
Из выполненного расчета экономических параметров видно, что предлагаемый технологический процесс является экономически более эффективным.
2. Разработка и конструирование средств технологического оснащения
2.1 Описание приспособления
Деталь на токарных ЧПУ операциях наружной цилиндрической поверхностью устанавливается и зажимается в трехкулачковый патрон фирмы SMW-AUTOBLOCK.
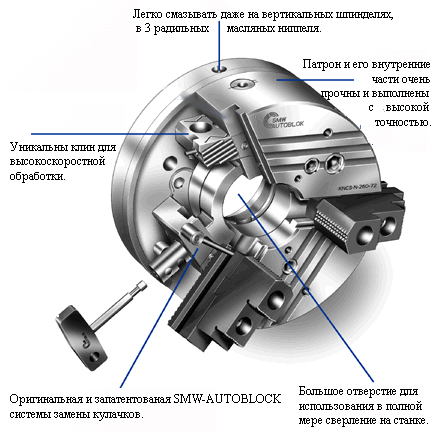
Рис. 9 Патрон фирмы SMW-Autoblock
2.2 Определение сил резания
Силу резания Р принято раскладывать на составляющие направленные по осям координат станка Pz, Py, Px. При наружном продольном и поперечном точении, растачивание и отрезании эти составляющие вычисляются по следующей формуле
Px, y, z = 10*Cp*tx *sy *νn *Kp
где t, s, ν – глубина резания в мм, подача мм/об, скорость резания м/мин.
Постоянную Cp и показатели степени x, y и n выписываем из таблицы №22 книги «Справочник технолога - машиностроителя» том 2.
Поправочный коэффициент Кр представляет собой произведения ряда коэффициентов
Кр = Кмр Кφр Кγр Кλр Кrр
Значения этих коэффициентов находим так же в «Справочнике технолога - машиностроителя».
В нашем случае значение нужных нам величин равны:
t = 2 мм
s = 0,3 об/мин
ν = 160 м/мин
Кр = Кмр Кφр Кγр Кλр Кrр = 0,85*0,94*1,1*0,93=0,81
Для силы Pz:
Сp = 300
x = 1
y = 0.75
n = -0.15
Для силы Px:
Сp = 339
x = 1
y = 0.5
n = -0.15
Находим численное значение составляющих сил резания:
P z = 10*Cp*tx *sy *νn *Kp
P z = 10* 300*21*0,30,75*160(-0,15)*0.81= 920.15 Н.
P x = 10*Cp*tx *sy *νn *Kp
P x = 10*339*21*0,30,5*160(-0,15)*0.81 = 1404.94 Н.
2.3 Силовой расчет приспособления
Определение силы зажима в патроне(1 способ)
Составляем схему взаимодействия сил резания и сил зажима на деталь установленную в патроне.
Рис. 10 Схема для расчета сил зажима заготовки
Рассмотрим действие двух сил Px и Pz на обрабатываемую деталь, зажатую в трехкулачковом патроне станка; сила резания Pz создает момент
Мрез = Pz * r1
который стремится повернуть обрабатываемую деталь вокруг ее оси, а сила Px – переместить деталь вдоль её оси.
Суммарная сила зажима обрабатываемой детали тремя кулачками патрона
Wсум *f*r = K*Mрез =К*Pz*r1,
откуда
Wсум = К*Мрез/(f*r) = K*Pz*r1/(f*r),
где:
К=1.4-2.6 – коэффициент запаса
Мрез – момент от силы резания Pz
f – коэффициент трения между поверхностями детали и кулачков
r – радиус обрабатываемой части детали
r1 – радиус обработанной части детали
Тогда сила зажима деталей одним кулачком патрона
W = Wсум/z
где z – число кулачков патрона, z=3.
Находим численное значение силы зажима:
Wсум = K*Pz*r1/(f*r)
Wсум = 2*920,15*226/(0.06*230)= 30133
Величину Wсум проверяют на возможность продольного сдвига обрабатываемой детали силой Рх по формуле:
Wсум*f ≥K*Px
откуда
Wсум ≥K*Px/f
Проверим:
30133≥2*1404/0,06
30133≥46800
Так как так расчетная сила зажима оказалась меньше силы продолного сдвига силы Рх, окончательно выбираем суммарную силу зажима равную 46800 Н или силу в 15600 Н на один кулачек.
Определение силы зажима в патроне(2 способ)
Рис. 11 Схема для расчета сил зажима заготовки

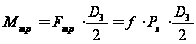
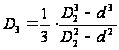
Сумма моментов на плоскость торца детали относительно центра равна:
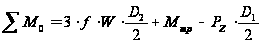
Отсюда сила зажима равна:
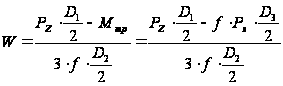
где: Pz – составляющая силы резания
Px – составляющая силы резания
D1 – обрабатываемый диаметр детали
D2 – обработанный диаметр детали
D3 – диаметр на который приложена сила реакции опоры
f – коэффициент трения
Pz = 920.15 Н, Px = 1404.94 Н, D1 = 228, D2 = 230, D3 = 200, f = 0,06
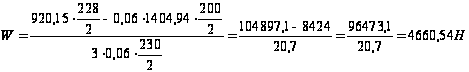
Суммарная сила зажима равна:

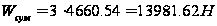
2.4 Расчет приспособления на точность
Определяем необходимую точность приспособления для размера
Ж206H14 (-0,115).
Погрешность базирования: εб = 0,01 мм
Погрешность закрепления: εз = 0 т.к. сила зажима действует перпендикулярно выдерживаемому размеру.
Погрешность установки фактическая:
εб = εб + εз = 0 + 0,01 = 0,01 мм
Суммарная погрешность обработки:
εс = εу + К ∙ ώ т.с. = 0,01 + 0,7 ∙ 0,07 = 0,059 ≈ 0,06 мм
Расчёт допустимой установки погрешности:
__________ ____________
[εу] = √Т2 - К2 ∙ ώ2тс = √0,12 + 0,72 ∙ 0,072 = 0,09 мм
εтс = 70 мкм, допуск полного радиального биения по ОНВ ГОСТ24642-81
0,01 ≤ 0,09
если εу ≤ [εу], то предлагаемая схема считается допустимой
Расчет суммарной погрешности:
___________ ______________
εпр = Т- √ εу 2 + К2 ∙ ώ2тс = 0,1- √0,01 2 + 0,72 ∙ 0,072 =0,1 - 0,043 = 0,057 ≈ 0,06 мм
Расчёт погрешности собранного приспособления:
Тс = εпрΣ - (εупс + εизн + εпер) = 0,06 - (0 + 0 + 0) = 0,06 мм
εупс = 0, погрешность установки приспособления
εизн = 0, т.к. установка заготовки производится без зазоров
εпер = 0, т.к. отсутствуют направляющие элементы режущего инструмента
Собранное приспособление удовлетворяет всем требования технического задания.
3. Удаление заусенцев металлической щеткой
При фрезеровании трех лысок на наружном диаметре 200 (База Е), на операции «070 Токарная с ЧПУ» образуются заусенцы по контуру лыски. Наличие заусенцев предполагает наличие слесарной операции, после токарной операции, для их удаления. В базовом технологическом процессе так и было. В предлагаемом технологическом процессе слесарная операция заменяется технологическим переходом в операции 070. Заусенцы предлагается убирать вращающейся металлической щеткой, по контуры лыски, траектория щетки будет задана программой. Металлическую щётку подбираем по онлайн каталогу фирмы «Osborn».
3.1 Выбор щётки по каталогу
Одним из всемирно признанных производителей технических и бытовых щёток является немецкая фирма OSBORN INTERNATIONAL. Отличительной особенностью этой фирмы является не только то, что она на своих заводах выпускает огромный ассортимент инструмента (более 80 тысяч наименований), но, что особенно важно для российских потребителей, предлагает и технологии их применения.
Обычно до недавнего времени щётки, как правило, относились до к вспомогательному, как бы «второстепенному», инструменту, который использовали традиционно для снятия окалин, удаления старых покрытий.
Все щётки обладают максимальной безопасностью и надёжностью в эксплуатации, экономичны, характеризуются высокой стойкостью.
Фирма OSBORN INTERNATIONAL предлагает поставку щёток с соответствие с тремя каталогами:
OSBORN PRO – щетки повышенной стойкости для профессионального применения на крупных промышленных предприятиях.
OSBORN TOP – топовая серия для выполнения особо ответственных задач. Для эксплуатации в самых тяжелых условиях.
OSBORN ECO – экономный вариант щеток для частных мастерских и мелких предприятий.
Для нашего вида работ, выбираем оптимальный каталог – OSBORN PRO. В разделе «Щётки для высокооборотных машин» выбираем специальные концевые щётки точечной формы.
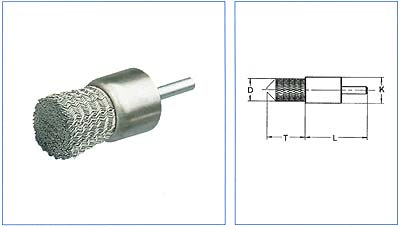
Рис. 12 Специальные концевые щётки
Таблица №15. Основные типоразмеры щёток
| Размер (мм) | Тип | Максимальное число оборотов | Стандартная упаковка | |||
| D | T | K | L | об/мин | шт. | |
| 8,9 | 29 | 9,5 | 57 | 122F | 12000 | 12 |
| 9,5 | 29 | 11 | 55 | 123F | 12000 | 12 |
| 10 | 27 | 8 | 158 | 121F/L | 12000 | 6 |
| 12 | 29 | 13 | 60 | 124F | 12000 | 12 |
| 12 | 55 | 12 | 55 | 302 | 12000 | 6 |
| 20 | 25 | 22 | 47 | 102F | 12000 | 6 |
| 20 | 70 | 22 | 51 | 303 | 12000 | 6 |
| 28 | 25 | 29 | 47 | 103F | 12000 | 6 |
По каталогу выбираем щетку с диаметром щётки 10 мм.
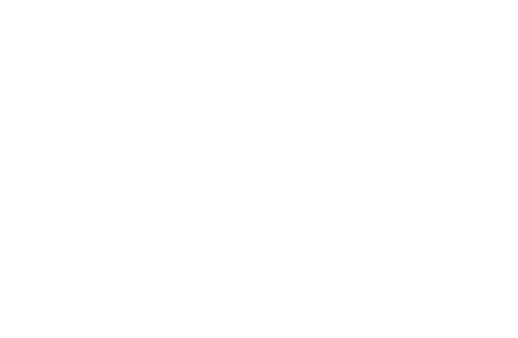
Рис. 13 Основные размеры выбранной щётки
3.2 Выбор режимов резания по каталогу
Сначала определим оптимальное позиционирование щётки по отношению к обрабатываемой детали. Прижимное усилие наряду с другими параметрами регулируется глубиной погружения обрабатываемой детали в рабочий материал щётки. В качестве рекомендации действует трёхкратность к используемому ворсу, к примеру, 1 мм глубины при диаметре ворса 0,35 мм.
Использую таблицу рекомендаций по выбору числа оборотов и подачи в каталоге, подберем режимы резания:
Таблица №16. Таблица линейных скоростей
| Таблица линейных скоростей. | |
| Об/мин | Диаметр щетки в мм. |
| 10 | |
| 800 | - |
| 900 | - |
| 1150 | - |
| 1200 | 0,75 |
| 1400 | 0,8 |
| 1500 | 0,9 |
| 1800 | 1 |
| 2000 | 1,1 |
| 2500 | 1,2 |
| 2800 | 1,3 |
| 3000 | 1,4 |
n = 1200 об/мин
f = 0,75 мм/об
t = 1 мм
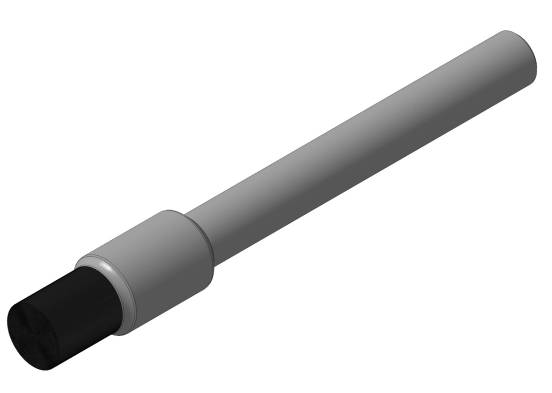
Рис. 14 3D Модель выбранной щётки
3.3 Предписание по монтажу
Недопустимо превышение числа оборотов, указанных на щётке. Убедитесь, что машина не имеет большего числа оборотов.
Длина приводного вала должна обеспечивать прочное соединение зажимной гайки с валом.
Щётки с хвостовиком могут беспроблемно зажиматься в патрон дрели.
Щётки с резьбой имеют поверхность под ключ, что обеспечивает беспроблемный монтаж/демонтаж.
3.4 Общие указания по технике безопасности
Во время обработки поверхности мы настоятельно рекомендуем ношение защитной одежды и очков в целях предотвращения травм посторонними предметами таких, как загрязнения, ржавчина, заусенцы и т.д. Также в непосредственной близости рабочего места не должны находиться лица без защитной одежды.
Принимайте во внимание в целях личной безопасности и безопасности окружающих рекомендованные рабочие и максимальные обороты для изделий ОСБОРНа и руководство по эксплуатации приводной машины.
4. Стандартизация и управление качеством продукции
Стандартизация – важное средство для повышения качества продукции и повышения производительности.
Стандартизация устанавливает и применяет правила, с целью упорядочения деятельности в определенной области на пользу и при участии всех заинтересованных сторон, в частности, для достижения всеобщей оптимальной экономичности, при соблюдении условий эксплуатации и требовании безопасности. Стандартизация устанавливает обязательные требования для обеспечения качества продукции; повышения производительности труда; экономичного использования материалов; энергии и безопасности. К методам стандартизации относится унификация – это метод, направленный на приведение объектов одинакового функционального назначения к единообразию и рациональному сокращению числа этих объектов и их составных частей.
Стандарты предприятий разрабатывают на создаваемые и применяемые только на данном предприятии процессы, требования, детали и узлы к изготовляемым изделиям.
4.1. Основные принципы системы качества (СК), применяющиеся на ОАО «АвиаАгрегат»
При рассмотрении системы качества ОАО «АвиаАгрегат» был определён следующий состав функций: политика и планирование качества, организация работ по качеству, контроль качества, информация о качестве, разработка мероприятий, внедрение мероприятий в производственный процесс.
Организация работ по качеству включает в себя следующие этапы:
Во-первых, - это разработка системы качества, т.е. - определение структур, входящих систему качества, их функций и методов работ.
СК создается и внедряется как средство, обеспечивающее проведение определенной политики и достижение поставленных целей в области качества.
СК должна охватывать все 4 стадии жизненного цикла продукции: исследование и разработка; изготовление; обращение и реализация; эксплуатация. Жизненный цикл продукции («петля качества») разделен на более мелкие этапы (см. рис. 13).
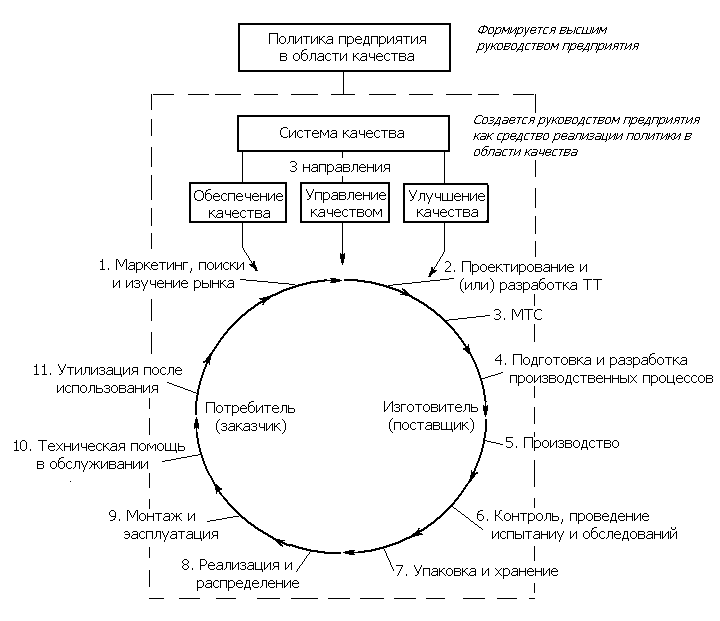
Рис. 15 «Петля качества» при производстве корпуса
Обеспечение качества продукции – совокупность планируемых и систематически проводимых мероприятий, создающих необходимые условия для выполнения каждого этапа петли качества. Планируемые мероприятия определяются целевыми научно-техническими программами повышения качества конкретной продукции, которые содержат требования к материалам, сырью, оборудованию, комплектующим изделиям, метрологическим средствам, производственному персоналу и т.д.
К систематически производимым мероприятиям относятся работы, которые выполняются предприятием постоянно или с определенной периодичностью (работы по изучению рынка, постоянному обучению персонала).
Особое место среди этих мероприятий занимают те, которые связаны с предупреждением различных отклонений. В соответствии с идеологией стандартов ИСО серии 9000 СК должна функционировать таким образом, чтобы обеспечить уверенность в том, что проблемы предупреждаются, а не выявляются после возникновения (принудительная замена технологической оснастки и инструмента, ППР, обеспечение необходимой документацией всех рабочих мест и своевременное изъятие устаревшей документации).
Управление качеством – методы и деятельность оперативного характера (управление процессами, выявление различного рода несоответствий в продукции, производстве и их устранении).
Пример (рис. 10) - статистическое регулирование техпроцесса с помощью контрольных карт предупреждает появление дефектов или отклонений и является предпочтительным перед методом, связанным с управлением качеством по уже случившимся отклонениям.
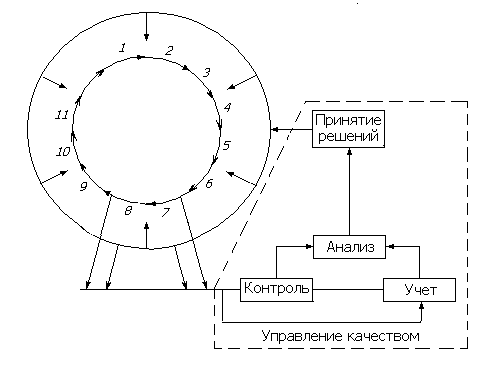
Рис. 16 Схема «замкнутого управленческого цикла»
Меры по выявлению и устранению отклонений и их причин известны как замкнутый управленческий цикл, который включает контроль, учет, анализ (оценку), принятие и реализацию решения.
Управление качеством должно предусматриваться как необходимый принцип по отношению ко всем элементам системы качества на всех этапах петли.
Улучшение качества – постоянная деятельность, направленная на повышение технического уровня продукции, качества ее изготовления, совершенствование элементов производства и системы качества. Улучшение качества связано с решением задачи получения результатов, лучших по отношению к первоначально установленным нормам.
Идеология постоянного улучшения качества прямо связана и вытекает из тенденции повышения конкурентоспособности такой продукции, которая обладает высоким уровнем качества при более низкой цене. В связи с этим целью постоянного улучшения качества является либо улучшение параметров продукции, либо повышение стабильности качества изготовления, либо снижение издержек.
Характерной организационной формой работ по улучшению качества являются группы качества, рационализаторская деятельность, создание временных творческих коллективов.
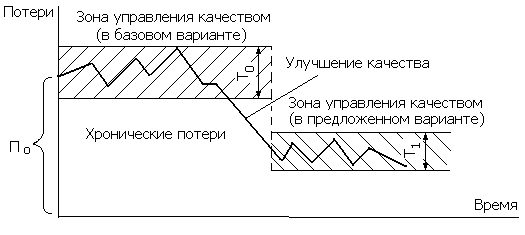
Рис. 17 Иллюстрация снижения потерь за счет улучшения качества
П 0 - начальные потери; Т о - размах средних арифметических базовых значений (математического ожидания) показателя надёжности; Т 1 – то же самое в предлагаемом варианте.
Материалы, комплектующие детали и узлы, закупленные предприятием, становятся частью выпускаемой им продукции, за качество которой изготовитель несет ответственность.
После разработки следует этап внедрения системы качества, в течение которого проводятся внутренние проверки системы и, как правило, - ее доработка по результатам проверок.
Завершающим этапом можно считать сертификацию системы качества на соответствие стандартам ИСО 9000. Получение такого сертификата от авторитетного, независимого органа существенно укрепляет позиции предприятия на рынках сбыта, т.к. дает заказчикам дополнительную уверенность в возможности предприятия стабильно обеспечивать требуемый уровень качества.
При организации работ по качеству крайне важно обратить внимание на то, чтобы на всех этапах производственного процесса было предусмотрено все необходимое для обеспечения качества продукции: хорошие материалы, современное оборудование инструмент и средства измерений, хорошо обученный дисциплинированный персонал и необходимая документация.
На авиационных предприятиях применяются следующие виды контроля качества:
контроль проектирования
входной контроль материалов и комплектующих изделий;
контроль за состоянием технологического оборудования;
операционный контроль при изготовлении;
авторский надзор за изготовлением;
активный контроль приборами, встроенными в технологическое оборудование;
приемочный контроль готовой продукции;
контроль монтажа и надзор за эксплуатацией на объектах;
выборочный контроль;
сплошной контроль.
Из нормативных документов, регламентирующих метрологическую деятельность, а первую очередь следует упомянуть закон РФ о единстве измерений и международный стандарт ИСО 10012-1:1992 о подтверждении метрологической пригодности измерительного оборудования.
Оценку качества готовой продукции на предприятии ОАО «АвиаАгрегат» проводят в следующей последовательности:
1. Выбор показателя качества оцениваемой продукции.
2. Оценка показателя качества.
3. Сравнение с базовыми значениями.
При обработке детали «Корпус ТМ966.2120-35» к параметрам качества относят следующие параметры: точность размеров; формы и расположение обрабатываемых поверхностей детали; твердость; шероховатость поверхности; структура материала.
Надежность и долговечность работы корпуса в значительной степени зависит от точности размеров, а также структурного состояния материала и шероховатости поверхностей.
4.2 Применение методов контроля заготовок и средств активного контроля для обработки детали
Мероприятия по обеспечению качества продукции Корпус на предприятии ОАО «АвиаАгрегат»:
входной контроль качества заготовок;
статистический контроль качества действующих технологических процессов;
активный контроль выполняемых размеров на отдельных операциях;
аттестация выпускаемой продукции.
На этапе поставок прутков на предприятие необходимо обеспечить мероприятия связанные с контролем и выявлением недоброкачественной продукции поставщиков. Для этого необходимо и достаточно реализовать контроль поверхности заготовок, контроль предельных отклонений размеров заготовок, контроль твёрдости материала заготовок, которые должны удовлетворять требованиям предусмотренным ОСТ 1.90073-72, ОСТ 1.41187-78.
Важным моментом эффективности обработки корпуса является применение средств активного контроля.
Задача средств активного контроля (САК) состоит в выдаче информации о размере обрабатываемой или только что обработанной детали. Информация в определенной форме используется оператором или автоматически для управления станков с целью получения требуемого размера. Результаты измерения размера детали активно воздействуют на получение требуемого размера и предупреждают брак.
Средства активного контроля помогают не только увеличить производительность труда и точность обработки деталей, на и не вводить дополнительное оборудование и производственные площади.
Экономическая эффективность от повышения производительности за счет САК определяется сокращением времени, затрачиваемого на пробные изменения и вспомогательные действия, связанные с измерениями.
Твёрдость детали проверяется с точностью до 10 ед. НВ.
Шероховатость базовых поверхностей проверяют на двойном микроскопе МИС – 11 с