Альтернативный вариант технологического процесса изготовления детали "Крышка ТМ966.Сб2120–5СБ"
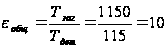
Необходимо обеспечить условие:
eобщ.расч. = e1*e2*e3*…*en ≥ eобщ
Методом подбора определяем количество технологических переходов на обработку данной поверхности. Получаем 3 – черновое точение, получистовое и чистовое.
Находим уточнение после чернового точения
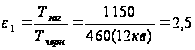 Ra
= 6,3
Находим уточнение после получистого точения
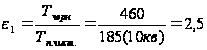 Ra
= 3,2
Находим уточнение после чистого точения
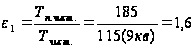 Ra
= 2,5
Общее уточнение после трёхкратной обработки:
eобщ.расч. = e1*e2*e3*…*en = 10 ≥ eобщ = 10
Условие выполнено, следовательно, другие методы обработки данной поверхности не нужны.
На остальные поверхности с невысокими технологическими требованиями для выбора способов обработки воспользуемся табличным методом.
После определения методов обработки каждой поверхности детали заполним таблицу 4.
Таблица 4. Методы обработки поверхностей детали
| Номер | Метод обработки | Квалитет точности | Допуск обработки, мкм | Шероховатость поверхности, мкм |
| 1 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 2 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 3 |
Черн.
Точение |
12 |
460 |
6,3 |
| 4 |
Черн.
Точение |
12 |
460 |
6,3 |
| 5 |
Черн.
Точение |
12 |
460 |
6,3 |
| 6 | Нарезание резьбы | 8 | 72 | 3,2 |
| 7 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 8 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 9 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 10 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 11 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 12 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 13 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 14 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 15 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 16 |
Черн.
Точение |
14 |
1000 |
6,3 |
| 17 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 18 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 19 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 20 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 21 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 22 |
Черн.
Фрезерование |
12 |
300 |
6,3 |
| 23 | Сверление | 7 | 12 | 3,2 |
| 24 | Зенкование | 7 | 12 | 3,2 |
| 25 | Нарезание резьбы | 7 | 12 | 3,2 |
1.8 Формирование структуры вариантов технологического процесса
Для формирования структуры технологического процесса необходимо сначала наметить структуру технологических операций. Для этого компонуем одинаковые методы обработки однообразных поверхностей:
Ф для поверхностей 2,17,18,19, 20, 21, 22;
Cв для поверхностей 23, 24, 25;
Т для поверхностей 1, 3, 4, 5, 6, 7, 8, 9, 10, 11, 12, 13, 14,15, 16;
Выше приняты следующие обозначения: Ф – фрезерование, Св – сверление, Т – точение.
После чего, оцениваем возможность объединения методов обработки для реализации их на металлорежущем оборудовании.
Процесс механической обработки должен проходить в следующей последовательности:
Обработка поверхностей, образующих установочные базы для всех последующих операций.
Черновая обработка основных поверхностей детали.
Чистовая обработка основных поверхностей детали.
Черновая и чистовая обработка второстепенных поверхностей.
Термическая обработка, если она предусмотрена чертежом и техническими требованиями.
Выполнение второстепенных операций, связанных с термообработкой.
Выполнение отделочных операций основных поверхностей.
Выполнение доводочных операций основных поверхностей.
При формировании операций в условиях действующего завода необходимо учитывать возможности имеющегося оборудования, перспективы его модернизации, замены или пополнения новым.
Таблица 5. Исходные данные сравниваемых вариантов
| Базовый вариант | Предлагаемый вариант | ||
| Содержание технологических процессов | |||
| 010 Заготовительная | 010 Заготовительная | ||
| Станок | Hercules | Станок | Hercules |
| Приспособление | Приспособление | ||
| 020 Токарно-винторезная | 020 Токарно-винторезная | ||
| Станок | 1м63 | Станок | 1м63 |
| Приспособление | 3-х кулачковый патрон | Приспособление | 3-х кулачковый патрон |
| 030 Токарно-винторезная | 030 Токарно-винторезная | ||
| Станок | 1м63 | Станок | 1м63 |
| Приспособление | 3-х кулачковый патрон | Приспособление | 3-х кулачковый патрон |
| 040 Токарно-винторезная | 070 Токарная с ЧПУ | ||
| Станок | 1м63 | Станок | Monforts RNC 700 |
| Приспособление | 3-х кулачковый патрон | Приспособление | 3-х кулачковый патрон |
| 080 Токарно-винторезная | 080 Токарная с ЧПУ | ||
| Станок | 1м63 | Станок | Monforts RNC 700 |
| Приспособление | 3-х кулачковый патрон | Приспособление | 3-х кулачковый патрон |
| 090 Токарная с ЧПУ | |||
| Станок | 16К30 NC 210 | ||
| Приспособление | 3-х кулачковый патрон | ||
| 100 Токарная с ЧПУ | |||
| Станок | 16К30 NC 210 | ||
| Приспособление | 3-х кулачковый патрон | ||
| 110 Вертикально-фрезерная | |||
| Станок | 6Р12 | ||
| Приспособление | УДГ | ||
| 120 Вертикально-фрезерная | |||
| Станок | 6Р12 | ||
| Приспособление | УДГ | ||
| 130 Радиально-сверлильная | |||
| Станок | 2Н55 | ||
| Приспособление | Тиски с призм. губками | ||
| Штучное время | |||
| оп. 10 | 10,1 | оп. 10 | 10,1 |
| оп. 20 | 15,3 | оп. 20 | 15,3 |
| оп. 30 | 24,9 | оп. 30 | 24,9 |
| оп. 40 | 11,6 | оп. 70 | 40,1 |
| оп. 80 | 12,3 | оп. 80 | 38,22 |
| оп. 90 | 50,1 | ||
| оп. 100 | 18,7 | ||
| оп. 110 | 11,2 | ||
| оп. 120 | 13,4 | ||
| оп. 130 | 27,5 | ||
| Итого: (мин) | 195,1 | Итого: (мин) | 128,6 |
Построение операций с разработкой схем обработки
010 Заготовительная
Резать трубу на заготовки по типовому техпроцессу цеха №1
020 Токарно-винторезная
Точить поверхность 1
Точить поверхность 9
Расточить поверхность 16
Притупить острые кромки
030 Токарно-винторезная
Точить поверхность 10
Точить поверхность 9
Притупить острые кромки
040 Слесарная
Вырезать бирку из листа в размер 50х30 мм
Маркировать черт. номер детали на бирке
Прикрепить бирку к детали
050 Контрольная
Проверить марку материала
Проверить деталь на отсутствие мех. повреждений и коррозии
Проверить шероховатость
Проверить размеры
060 Термическая
Произвести термообработку
070 Токарная с ЧПУ
Точить поверхности 1, 3, 5, 7, 8 (черн.)
Точить поверхности 1, 3, 5, 7, 8 (чист.)
Нарезать резьбу 6
Точить канавку 4
Точить поверхность 16 (черн.)
Точить поверхность 16 (чист.)
Фрезеровать поверхность 2
Фрезеровать поверхность 17
Фрезеровать поверхность 18
Снять заусенцы по контуру
080 Токарная с ЧПУ
Точить поверхности 9, 10
Точить поверхности 11, 12, 13, 14 (черн.)
Точить поверхности 11, 12, 13, 14, 15 (чист.)
Сверлить 12 отв. – 23
Цековать 12 отв. – 24
Нарезать резьбу в 12 отв. – 25
Фрезеровать поверхность 19
Фрезеровать поверхность 20
Фрезеровать поверхность 21
Фрезеровать поверхность 22
Снять заусенцы по контуру
090 Контрольная
Произвести магнитный контроль
100 Слесарная
Зачистить дефектные места после магнитного контроля
110 Контрольная
Проверить деталь на отсутствие мех. повреждений и коррозии
Проверить шероховатость
Проверить размеры
Клеймить деталь на бирке
120 Прессовая
Получить втулку ТМ966.2120-36
Запрессовать втулку до упора
130 Радиально-сверлильная
Сверлить отверстие 26
Зенкеровать отверстие 26
Развернуть отверстие 26
Сверлить отверстие 27
Зенкеровать отверстие 27
Развернуть отверстие 27
140 Промывочная
150 Штифтование
Получить штифты ТМ966.2120-37 – 2шт.
Запрессовать штифты
160 Токарная с ЧПУ
Точить поверхности 11, 12, 16 (черн.)
Точить поверхности 11, 12, 16 (чист.)
Точить канавки 28, 29
170 Промывочная
180 Контрольная
190 Покрытие
200 Промасливание
210 Контрольная
1.9 Выбор оборудования и средств технологического оснащения (приспособлений, инструмента, контрольно-измерительных средств)
Для выполнения токарных операций с ЧПУ применяем станок Monforts RNC 700. Станки модельного ряда RNC фирмы Monforts высокопроизводительные токарные станки с ЧПУ.
Наличие бесступенчатых приводов и современной техники управления позволяет экономично обрабатывать единичные детали и мелкие серии. Возможность задания элементов контура открывает новые дополнительные возможности токарной обработки:
Визуализация значения подачи и числа оборотов
Обработка фасок и радиусов без фасонных инструментов
Обработка сферических поверхностей без специальных приспособлений.
Обработка конических поверхностей без смещения верхнего суппорта
Точение резьбы с любым шагом в многопроходном цикле
Циклы черновой обработки
Циклы обработки канавок и сверления
Компенсация радиуса инструмента
Графическое представление контура детали
Запоминание с последующей отработкой отдельных перемещений и циклов
Графическое представление перемещений, сделанных в процессе «обучения»
Станок имеет высокую жесткость конструкции, что необходимо при выполнении черновых операций.
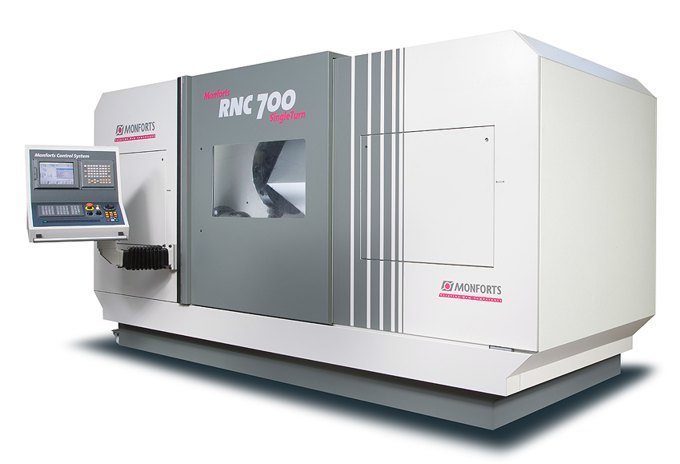
Рис. 8. Токарный станок с ЧПУ Monforts RNC 700
Таблица 6. Технические данные станка Monforts RNC 700
| Рабочая зона | |
| Макс. диаметр обработки над станиной | 720 мм |
| Макс. диаметр обработки над суппортом | 550 мм |
| Макс. длина обрабатываемой детали | 1500 мм |
| Ход револьверной головки по оси X | 430 мм |
| Ход револьверной головки по оси Z | 1600 мм |
| Шпиндельная бабка | |
| Диаметр шпинделя в переднем подшипнике | 150 мм |
| Посадочное место под патрон по DIN 55026 | A11 |
| Диаметр отверстия в шпинделе | 85 мм |
| Главный привод | |
| Главный привод переменного тока (100 %/40 % ED) с прямой передачей: | 37/46 кВт |
| Частота вращения | 6-4000 мин-1 |
| Макс. крутящий момент | 2121/2636 Н•м |
| Приводы подачи | |
| Скорость холостого хода оси X | 12 м/мин |
| Скорость холостого хода оси Z | 12 м/мин |
| Усилие подачи оси X | 13,6 кН |
| Усилие подачи оси Z | 13,6 кН |
| Охлаждение | |
| Емкость бака | 420 л |
| Насос | 40 л/мин, 3 бар |
Для закрепления обрабатываемой детали, используется гидравлический трехкулачковые патрон.
Выбор режущего инструмента определяется методами обработки, свойствами обрабатываемого материала, требуемой точности обработки и качество обрабатываемой поверхности. Правильный выбор режущей части инструмента имеет большое значение для производства труда и снижение себестоимости обработки. В серийном типе производства в основном применяется стандартный режущий инструмент и реже специальный.
Таблица 7. Выбор оборудования и режущего инструмента
| № | Наименование операции | Оборудование | Режущий инструмент |
| 010 | Заготовительная | Пилоотрезной станок «HERCULES». | Ленточная пила |
| 020 | Токарно-винторезная | Токарно-винторезный станок 1М63 |
Расточной
резец 616/1715/ Т15К6 |
| 030 | Токарно-винторезная | Токарно-винторезный станок 1М63 | Подрезной резец 2102/0055/Т15К6 |
| 040 | Слесарная | Верстак слесарный Н2.007 |
Пневмошлифмашинка
ГОСТ 12633 – 90, |
| 050 | Контрольная | Стол контролера | |
| 060 | Термическая | Печь | |
| 070 | Токарная с ЧПУ | Токарный станок с ЧПУ MONFORTS – RNC 700 Пульт: Sinumerik 840D |
Весь
инструмент
фирмы KennaMetall 3. Резец
подрезной
черновой
|
| 080 | Токарная с ЧПУ | Токарный станок с ЧПУ MONFORTS – RNC 700 Пульт: Sinumerik 840D |
Весь
инструмент
фирмы KennaMetall |
| 090 | Контрольная | Установка УМДЭ-1000 | |
| 100 | Слесарная | Верстак слесарный Н2.007 |
Пневмошлифмашинка
ГОСТ 12633 – 90, |
| 110 | Контрольная | Стол контролера | |
| 120 | Прессовая | Верстак слесарный Н2.007 | Молоток ГОСТ 2310-77 |
| 130 | Радиально-сверлильная | 2Н55 | Сверло 2301-3001 Ф5 ГОСТ 10903-77 Зенкер2320-2531 Ф5,8 ГОСТ 21543-76 Развертка 2363-1127 Ф6 ГОСТ 16086-70 |
| 140 | Промывочная | По инструкции 26-02-82 | |
| 150 | Штифтование | Верстак слесарный Н2.007 | Молоток ГОСТ 2310-77 |
| 160 | Токарная с ЧПУ | Токарный станок с ЧПУ MONFORTS – RNC 700 Пульт: Sinumerik 840D |
1.
Резец расточной
черновой
Тип пластины: CNMG 120412 MN KC9125 2.
Резец расточной
чистовой 3. Резец канавочный Чертежный
номер державки:
A4OTA4EMLO416M |
| 170 | Промывочная | По инструкции 26-02-82 | |
| 180 | Контрольная | Стол контролера | |
| 190 | Покрытие | По технологии цеха №10 | |
| 200 | Промасливание | По технологии цеха №10 | |
| 210 | Контрольная | Стол контролера | |
1.10 Выбор и расчет припусков и операционных размеров
Величина припуска влияет на себестоимость изготовления детали. При увеличенном припуске повышаются затраты труда, расход материала и другие производственные расходы, а при уменьшенном приходится повышать точность заготовки, что также увеличивает стоимость изготовления детали.
Для определения припуска на обработку и предотвращения перерасхода материала применяют аналитический метод для каждого конкретного случая с учётом всех требований выполнения заготовок и промежуточных операций.
Аналитический метод определения припусков базируется на анализе производственных погрешностей, возникающих при конкретных условиях обработки заготовки.
Произведем определение припусков аналитическим методом на пов.26, при этом, учитывая многоинструментальную наладку на каждой из операций в маршруте.
Порядок расчета припусков на обработку и предельных размеров по технологическим переходам
Пользуясь рабочим чертежом детали и картой технологического процесса механической обработки, записываем в расчетную карту обрабатываемые поверхности заготовки и технологические переходы обработки в порядке последовательности их выполнения.
Записываем значения Rz, h, Δ, δ и ε.
Определяем минимальные припуски на обработку по всем технологическим переходам.
2zi min = 2*(Rz+h)
Запишем для конечного перехода в графу «Расчетный размер» наибольший предельный размер детали по чертежу.
Для перехода, предшествующего конечному, определим расчетный размер вычитанием из наибольшего предельного размера по чертежу расчетного припуска
Zmin.dр.чист. = dр.тонк – Zmin тонк
Последовательно определим расчетные размеры для каждого предшествующего перехода вычитанием из расчетного размера расчетного припуска Zmin следующего за ним смежного перехода.
Запишем наибольшие предельные размеры по всем технологическим переходам, округляя их уменьшением расчетных размеров; округление производим до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Определим наименьшие предельные размеры путем вычитания допуска из округленного наибольшего предельного размера.
Запишем предельные значения припусков Zmax, как разность наименьших предельных размеров и Zmin, как разность наибольших предельных размеров выполняемого и предшествующего переходов.
Zmax = dmin тонк – dmin чист
Zmin = dmax тонк – dmax чист
Общие припуски
ZOmax = Сумма промежуточных припусков
ZOmin = Сумма промежуточных припусков
Проверка
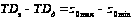
Таблица №8. Расчет припусков и предельных размеров
|
Технологические |
Элементы припуска |
Расчетный |
Расчетный |
Допуск, |
Пред. размеры мм | Пред. значения припусков мм | |||||
| Rz | h | Δ | ε | dmin | dmax | 2zmin | 2zmax | ||||
| Прокат | 150 | 250 | - | - | - | 198,85 | - | - | - | - | - |
| Черновое точение | 40 | 50 | - | - | 800 | 199,65 | 400 | 198,82 | 199,22 | - | - |
| Получистовое точение | 20 | 40 | - | - | 180 | 199,83 | 250 | 199,47 | 199,72 | 0,5 | 0,65 |
| Чистовое точение | 10 | 30 | - | - | 120 | 199,95 | 115 | 199,835 | 199,95 | 0,23 | 0,365 |
Проверка:
0,400-0,115=(0,5+0,365)-(0,5+0,23)
0,285=1,015-0,73
0,285=0,285
1.11 Выбор и расчёт режимов резания
Рассчитанные или выбранные режимы резания при выполнении технологической операции должны обеспечивать требуемую точность обработки при максимальной производительности труда и минимальной себестоимости.
При выборе режимов обработки необходимо придерживаться определённого порядка, т. е. при назначении и расчёте режима обработки учитывают тип и размеры режущего инструмента, материал его режущей части, материал и состояние заготовки, тип оборудования и его состояние. Следует помнить, что элементы режимов обработки находятся во взаимной функциональной зависимости, устанавливаемой эмпирическими формулами.
При расчёте режимов резания сначала устанавливают глубину резания в миллиметрах. Глубину резания назначают по возможности наибольшую, в зависимости от требуемой степени точности, шероховатости обрабатываемой поверхности и технических требований на изготовление детали. После установления глубины резания устанавливается подача станка. Подачу назначают максимально возможную с учётом погрешности обработки жёсткости технологической системы, мощности привода станка, степени точности и качества обрабатываемой поверхности по нормативным таблицам. Величину подачи согласовывают с паспортными данными станка. От правильно выбранной подачи во многом зависят точность и качество обработки, и производительность труда. Для черновых технологических операций назначают максимально допустимую подачу.
Операция 070 Токарная с ЧПУ
Переход 1 Черновое точение пов-ей 1, 3, 5, 7, 8
| Токарный подрезной резец | ||
| Пластина | DNMG 150612 MN KC9125 |
|
| Державка | PDJNL 32325 P15 | |
| Инструментальный блок | B5 11/6032/25 | |


tmax=3 мм
Vc =160 м/мин
fn=0,3 мм/об
D=200 мм
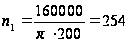 об/мин
Тм = 18,2 мин.
Переход 2 Чистовое точение пов-ей 1, 3, 5, 7, 8
| Токарный подрезной резец | ||
| Пластина | VNMG 160404 MN KC9110 |
|
| Державка | MVJNL3225P16 | |
| Инструментальный блок | B5 11/6032/25 | |


tmax=0,5 мм
Vc =160 м/мин
fn=0,3 мм/об
D1=200 мм;
об/мин.
Тм =3,75 мин.
Переход 3 Нарезание резьбы 6
| Токарный резьбовой резец | ||
| Пластина | ICTR 3300F (Sandvik) |
|
| Державка | A2532LSER 16 | |
| Инструментальный блок | B5 11/6032/25 | |


tmax=0,25 мм
Vc =95 м/мин
fn=3 мм/об.
D=210 мм;
 об/мин
Тм = 1,8 мин
Переход 4 Точение канавки 4
| Токарный канавочный резец | ||
| Пластина | A4G0500M05P04GMP |
|
| Державка | A4SML2525M0520 | |
| Инструментальный блок | B5 11/6032/25 | |


tmax=5 мм
Vc =65 м/мин
fn=0,05 мм/об.
D1=203 мм;
 об/мин.
Тм =4,7 мин.
Переход 5 Черновое точение поверхности 16
| Токарный расточной резец | ||
| Пластина | CNMG 120412 MN KC9125 |
|
| Державка | D40MTTB530 | |
| Инструментальный блок | EWS-Sonder | |
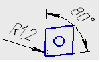

tmax=2 мм
Vc =160 м/мин
fn=0,3 мм/об.
D1=178 мм;
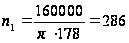 об/мин.
Тм = 2,9 мин.
Переход 6 Чистовое точение поверхности 16
| Токарный расточной резец | ||
| Пластина | DNMG 150612 MN KC9125 |
|
| Державка | D40MTTB530 | |
| Инструментальный блок | EWS-Sonder | |
tmax=0,5 мм
Vc =170 м/мин
fn=0,2 мм/об.
D1=180мм;
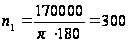 об/мин.
Тм = 1,83 мин.
Переходы 7, 8, 9 Фрезерование поверхностей 2, 17, 18
| Фреза | ||
| Инструмент | F8AV2500ADL45 KC637M | |
| Инструментальный блок | 80.6040 5482 | |
Частота
вращения шпинделя:
 ,
где Vc – скорость резания, Vc =87 м/мин;
D – диаметр фрезы, D=25 мм.
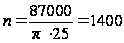 об/мин.
Подача:
 ,
где fz – подача на зуб фрезы, fz=0,03;
z – число зубьев фрезы, z=8.
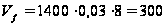 мм/мин.
Тм =6,09 мин.
Переход 10 Снятие заусенцев по контуру
| Металлическая щетка | |
| Инструмент | OSBORN PRO |
| Инструментальный блок | 80.6040 5482 |
fn=0,5 мм/об
n=1500 об/мин
Тм =1,5 мин
Операция 080 Токарная с ЧПУ
Переход 1 Точение поверхностей 9, 10
| Токарный подрезной резец | ||
| Пластина | DNMG 150612 MN KC9125 |
|
| Державка | PDJNL 32325 P15 | |
| Инструментальный блок | B5 11/6032/25 | |

tmax=0,5 мм
Vc =160 м/мин
fn=0,2 мм/об
D1=230 мм;
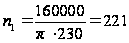 об/мин.
Тм =1,05 мин.
Переход 2 Черновое точение пов-ей 11, 12, 13, 14, 15
| Токарный расточной резец | ||
| Пластина | CNMG 120412 MN KC9125 |
|
| Державка | D40MTTB530 | |
| Инструментальный блок | EWS-Sonder | |
tmax=2 мм
Vc =160 м/мин
fn=0,3 мм/об.
D1=190 мм;
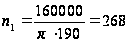 об/мин.
Тм = 4,05 мин.
Переход 3 Чистовое точение пов-ей 11, 12, 13, 14, 15
| Токарный расточной резец | ||
| Пластина | DNMG 150612 MN KC9125 |
|
| Державка | D40MTTB530 | |
| Инструментальный блок | EWS-Sonder | |
tmax=0,5 мм
Vc =160 м/мин
fn=0,15 мм/об
D1=190 мм;
об/мин.
Тм = 2,2 мин.
Переход 4 Сверление 12 отв. - 23
| Сверло | ||
| Инструмент | SD-203A-14.07-37-14R1-M | |
| Инструментальный блок | 80.6040 5485 | |
tmax=5 мм
Vc =28 м/мин
fn=0,3 мм/об
D1=5 мм;
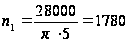 об/мин.
Тм = 6,6 мин
Переход 5 Цекование 12 отв. - 24
| Цековка | ||
| Инструмент | SD200-C45-8R1 | |
| Инструментальный блок | 80.6040 5485 | |
tmax=1 мм
Vc =25 м/мин
fn=0,3 мм/об
D1=6 мм;
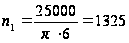 об/мин.
Тм = 3,6 мин
Переход 6 Нарезание резьбы 12 отв. - 25
| Метчик | ||
| Инструмент | OO315-8.000 M6 | |
| Инструментальный блок | 80.6040 5485 | |
tmax=0,5 мм
Vc =5 м/мин
fn=1 мм/об
D1=6 мм;
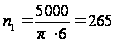 об/мин.
Тм = 5,4 мин
Переходы 7, 8, 9, 10 Фрезерование поверхностей 19, 20, 21, 22
| Фреза | ||
| Инструмент | F8AV1600ADL45 KC637M | |
| Инструментальный блок | 80.6040 5482 | |
Частота
вращения шпинделя:
,
где Vc – скорость резания, Vc =60 м/мин;
D – диаметр фрезы, D=15 мм.
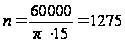 об/мин.
Подача:
,
где fz – подача на зуб фрезы, fz=0,03;
z – число зубьев фрезы, z=8.
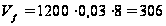 мм/мин.
Тм =13,6 мин.
Переход 11 Снятие заусенцев по контуру
| Металлическая щетка | |
| Инструмент | OSBORN PRO |
| Инструментальный блок | 80.6040 5482 |
fn = 0,75 мм/об
n = 1200 об/мин
t =1 мм
Тм =1,7 мин
1.12 Расчёт норм времени
При нормировании в мелкосерийном производстве штучно-калькуляционное время определяется по формуле
Т шт-к = Т шт + Т п-з / n,
где штучное время Т шт находим из выражения
Т шт = Т о+