Размерный анализ технологического процесса изготовления вала ступенчатого
ω
[Z610]
min =
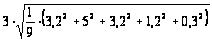 = 6,86 мм;
ω [Z210] min = 0,3 + 0,25 + 1,2 = 1,75 мм;
ω
[Z310]
min =
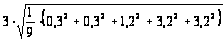 =
4,7 мм;
ω [Z615] min = 0,3 + 0,27 = 0,57 мм;
ω [Z515] min = 0,3 + 0,28 = 0,58 мм;
ω [Z215] min = 0,27 + 0,3 = 0,57 мм;
ω [Z315] min = 0,27 + 0,3 = 0,57 мм;
ω [Z530] min = 0,28 + 0,1 + 0,17 = 0,55 мм;
ω [Z230] min = 0,28 + 0,1 + 0,17 = 0,55 мм.
Определим максимальные значения операционных припусков по формуле:
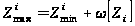 (5.7)
[Z105] max = 1,3 + 4,4 = 5,7 мм;
[Z705] max = 1,3 + 9,7 = 11 мм;
[Z410] max = 1,35 + 5,68 =7,03 мм;
[Z510] max = 1,35 + 6,86 = 8,21 мм;
[Z610] max = 1,35 + 6,86 = 8,21 мм;
[Z210] max = 1,35 + 1,75 = 3,1 мм;
[Z310] max = 1,35 + 4,7 = 6,05 мм;
[Z615] max = 0,21 + 0,57 = 0,78 мм;
[Z515] max = 0,21 + 0,58 = 0,79 мм;
[Z215] max = 0,21 + 0,57 = 0,78 мм;
[Z315] max = 0,21 + 0,57 = 0,78 мм;
[Z530] max = 0,085+0,55 = 0,635 мм;
[Z230] max = 0,085+0,55 = 0,635 мм.
Определим средние значения операционных припусков по формуле:
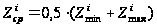 (5.8)
[Z105] ср = 05 · (1,3 + 5,7) = 3,5 мм;
[Z705] ср = 05 · (1,3 + 11) = 6,15 мм;
[Z410] ср = 05 · (1,35 + 7,03) = 4,19 мм;
[Z510] ср = 05 · (1,35 + 8,21) = 4,78 мм;
[Z610] ср = 05 · (1,35 + 8,21) = 4,78 мм;
[Z210] ср = 05 · (1,35 + 3,1) = 2,23 мм;
[Z310] ср = 05 · (1,35 + 6,05) = 3,7 мм;
[Z615] ср = 05 · (0,21 + 0,78) = 0,495 мм;
[Z515] ср = 05 · (0,21 + 0,79) = 0,45 мм;
[Z215] ср = 05 · (0,21 + 0,78) = 0,495 мм;
[Z315] ср = 05 · (0,21 + 0,78) = 0,495 мм;
[Z530] ср = 05 · (0,085 + 0,635) = 0,36 мм;
[Z230] ср = 05 · (0,085 + 0,635) = 0,36 мм
5.3 Расчёт операционных размеров
Произведем расчет значений операционных размеров по способу средних значений.
Найдем средние значения размеров, известных заранее:
[М05] = 275 ± 1,3 мм; [М05]ср = 275 мм;
[З15] = 115 ± 0,87 мм; [315]ср = 115 мм;
[Ж30] = 45 ± 0,62 мм; [Ж30] ср = 45 мм;
[К15]= 60 ± 0,74 мм; [К15]ср = 60 мм;
[Л30]= 110 ± 0,87 мм; [Л30]ср = 110 мм;
Э05 = 6,41 ± 0,3 мм; Э05ср = 6,41 мм;
Я05 = 6,41 ± 0,3 мм; Я05ср = 6,41 мм;
[Н] = 145 ± 1,0 мм; [Н] ср = 145 мм.
Найденные средние значения подставим в уравнения операционных размеров, решая эти уравнения, мы получим средние значения операционных размеров.
[Л30] = – П30 - Э 05 + [М05]; П30= – [Л30] – Э05 +[М05];
П30= 275 – 6,41 – 110 = 158,59 мм;
[Н] = [М05] – О10; О10 = [М05] - [Н];
[О10] = 275 – 145 = 130 мм;
[Ж30] = – Т30 – Я05 + [М05]; Т30 = [М05] – Я05 – [Ж30];
Т30= 275 – 6,41 – 45 = 223,59 мм;
[З15] = – С15 + [М05]; С15 = [М05] - [З15];
С15= 275 – 115 = 160 мм;
[К15] = – Р15 + [М05]; Р15 = [М05] – [К15];
Р15= 275 – 60 = 215 мм;
[Z230] = – Т30 – Я05 + Т15; Т15 = [Z230] + Т30 + Я05;
Т15 = 223,59 + 6,41 + 0,36 = 230,36 мм;
[Z530] = П15 – Э05 – П30; П15 = [Z530] + Э05 + П30;
П15 = 0,36 + 6,41 + 158,59 = 165,36 мм;
[Z215] = – Т15 + Т10; Т10 = [Z215] + Т15;
Т10 = 0,495 + 230,36 = 230,855 мм;
[Z315] = – С15 + С10; С10 = [Z315] + С15;
С10 = 0,495 + 160 = 160,495 мм;
[Z615] = Р10 - Р15; Р10 = [Z615] + Р15;
Р10 = 0,495 + 215 = 215,495 мм;
[Z515] = П10 – П15; П10= [Z515] + П15;
П10 = 0,5 + 165,36 = 165,86 мм;
[Z210] = – Т10 + [М05] – Ж05; Ж05 = [М05] – Т10 – [Z210];
Ж05 = 275 – 230,855 – 2,23 = 41,915 мм;
[Z105] = – Ж05+ Ж00; Ж00 = [Z105] + Ж05;
Ж00 = 3,5 + 41,915 = 45,415 мм;
[Z705] = М00 – Ж00+ Ж05 – [М05]; М00 = [Z705] + Ж00 – Ж05 + [М05];
М00 = 6,15 + 45,415 – 41,915 + 275 = 284,65 мм;
[Z310] = – С10 + [М05] – Ж05 + Ж00+З00; З00 = [М05] - [Z310] – С10 – Ж05 + Ж00;
З00 = 275 – 3,7 – 160,495 – 41,915 + 45,415 = 114,305 мм;
[Z610] = – К00 + М00 - Ж00 +Ж05-Р10; К00 = М00 - Ж00 +Ж05-Р10 – [Z610];
К00 = 284,65 – 45,415 + 41,915 – 215,495 – 4,78 = 60,875 мм;
[Z510] = – Л00 + М00 – Ж00+Ж05-П10; Л00= М00 – Ж00+Ж05-П10 – [Z510];
Л00 = 284,65 – 45,415 + 41,915 – 165,86 – 4,78 = 110,51 мм;
[Z410] = И00 + З00 – Ж00+Ж05-О10; И00 = Ж00 - Ж05 + О10 – З00 + [Z410];
И00 = 45,415 – 41,915 + 130 + 4,19 -114,305 = 23,385 мм;
Составим таблицу, в которой укажем значения операционных размеров в осевом направлении:
Таблица 5.2. Значения операционных размеров в осевом направлении
| Символьное обозначение |
Минимальный размер, мм Amin =Aср – TA/2 |
Максимальный размер, мм Amax =Aср +TA/2 |
Средний размер, мм |
Окончательная запись в требуемой форме, мм |
| Ж00 | 45,105 | 45,725 | 45,415 | 45,415 ± 0,31 |
| З00 | 113,87 | 114,74 | 114,305 | 114,305 ± 0,435 |
| И00 | 23,125 | 23,645 | 23,385 | 23,385 ± 0,26 |
| К00 | 60,505 | 61,245 | 60,875 | 60,875 ± 0,37 |
| Л00 | 110,075 | 110,945 | 110,51 | 110,51 ± 0,435 |
| М00 | 284 | 285,3 | 284,65 | 284,65 ± 0,65 |
| Ж05 | 41,79 | 42,04 | 41,915 | 41,915 ± 0,125 |
| М05 | 274,74 | 275,26 | 275 | 275 ± 0,26 |
| О10 | 129,8 | 130,2 | 130 | 130 ± 0,2 |
| П10 | 165,66 | 166,06 | 165,86 | 165,86 ± 0,2 |
| Р10 | 215,265 | 215,725 | 215,495 | 215,495 ± 0,23 |
| С10 | 160,295 | 160,695 | 160,495 | 160,495 ± 0,2 |
| Т10 | 230,625 | 231,085 | 230,855 | 230,855 ± 0,23 |
| П15 | 165,302 | 165,418 | 165,36 | 165,36 ± 0,058 |
| Р15 | 214,942 | 215,058 | 215 | 215 ± 0,058 |
| С15 | 159,95 | 160,05 | 160 | 160 ± 0,05 |
| Т15 | 230,302 | 230,418 | 230,36 | 230,36 ± 0,058 |
| П30 | 158,5585 | 158,6215 | 158,59 | 158,59 ± 0,0315 |
| Т30 | 223,554 | 223,626 | 223,59 | 223,59 ± 0,036 |
Значения всех рассчитанных припусков и операционных размеров (в окончательном виде) заносим в схему размерного анализа в осевом направлении.
6. Размерный анализ в радиальном направлении
6.1 Размерные цепи и их уравнения
Составим уравнения операционных размерных цепей в виде уравнений номиналов. В общем виде это выглядит:
[A] = S xiЧAi, (6.1)
где [A] – номинальное значение замыкающего звена;
Ai - номинальные значения составляющих звеньев;
i – порядковый номер звена;
n – число составляющих звеньев;
xi – передаточные отношения, характеризующие расположение звеньев по величине и направлению. Для линейных цепей с параллельными звеньями передаточные звенья равны: xi = 1 (увеличивающие звенья); xi = -1 (уменьшающие звенья).
Составим уравнения замыкающих операционных припусков:
[Z1235] = – Д35 + Е 1235 – 1805+ Е 1230-1805 + Д30;
[Z835] = – А35+ Е 835 – 1805+ Е 830-1805 + А30;
[Z930] = – Б30 + Е 930 – 1805 + Е 915-1805 + Б15;
[Z830] = – А30 + Е 830 – 1805 + Е 815-1805 + А15;
[Z1330] = – Е30 + Е 1330 – 1805 + Е 1315-1805 + Е15;
[Z1230] = – Д30 + Е 1230 – 1805 + Е 1215-1805 + Д15;
[Z915] = – Б15 + Е 915 – 1805 + Е 910-1805 + Б10;
[Z815] = – А15 + Е 815 – 1805 + Е 810-1805 + А10;
[Z1215] = – Д15 + Е 1215 – 1805 + Е 1210-1805 + Д10;
[Z1315] = – Е15 + Е 1315 – 1805 + Е 1310-1805 + Е10;
[Z910] = – Б10+ Е 910 – 1805+ Е 900-1805 + Б00;
[Z810] = – А10+ Е 810 – 1805+ Е 800-1805 + А00;
[Z1010] = – В10+ Е 1010 – 1805+ Е 1000-1805 + В00;
[Z1110] = – Г10+ Е 1110 – 1805+ Е 1100-1805 + Г00.
[Z1210] = – Д10+ Е 1210 – 1805+ Е 1200-1805 + Д00;
[Z1310] = – Е10+ Е 1310 – 1805+ Е 1300-1805 + Е00.
6.2 Расчёт припусков
Определим минимальные значения операционных припусков по формулам:
– на токарной черновой операции 10:
Zimin=(Rz + h)i-1 + с.ш. (6.3)
где Rz i-1, h i-1 – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке (значения берутся из прил. 4 [2]);
с.ш. – смещение штампа, возникающее на заготовительной операции;
– на остальных операциях:
Zimin=(Rz + h)i-1 (6.4)
[Z1310] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z1210] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z1110] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z1010] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z810] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z910] min = 0,1 + 0,2 + 1= 1,3 мм;
[Z1315] min = 0,08 + 0,1 + 0,02 = 0,2 мм;
[Z1215] min = 0,08 + 0,1 + 0,03 = 0,21 мм;
[Z815] min = 0,08 + 0,1 + 0,02 = 0,2 мм;
[Z915] min = 0,08 + 0,1 + 0,03 = 0,21 мм;
[Z1230] min = 0,03 + 0,04 + 0,02 = 0,09 мм;
[Z1330] min = 0,03 + 0,04 + 0,02 = 0,09 мм;
[Z830] min = 0,03 + 0,04 + 0,02 = 0,09 мм.
[Z930] min = 0,03 + 0,04 + 0,02 = 0,09 мм;
[Z1235] min = 0,02 + 0,03 + 0,006 = 0,056 мм;
[Z835] min = 0,02 + 0,03 + 0,006 = 0,056 мм.
Рассчитаем величины колебаний операционных припусков, используя формулы:
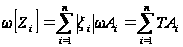 при n Ј
4; (6.5)
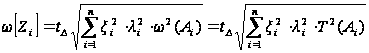 при n >
4; (6.6)
где: xi – коэффициент влияния составного звена на замыкающее звено;
n – число звеньев в уравнении припуска;
– коэффициент соотношения между законом распределения величины Аi и законом нормального распределения.
Определяется по табл. 2.1, для эксцентриситетов = 0,127;
tD – коэффициент риска, (tD=3.0).
w[Z1310] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z1210] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z1110] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z1010] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z810] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z910] = 0,1 + 0,04 + 0,02 + 1,8 = 1,96 мм;
w[Z1315] = 0,06 + 0,02 + 0,04 + 0,1 = 0,22 мм;
w[Z1215] = 0,06 + 0,03 + 0,04 + 0,1 = 0,23 мм;
w[Z815] = 0,06 + 0,02 + 0,04 + 0,1= 0,22 мм;
w[Z915] = 0,06 + 0,02 + 0,04 + 0,1= 0,23 мм;
w[Z1330] = 0,075 + 0,02 + 0,02 + 0,06 = 0,175 мм;
w[Z1230] = 0,075 + 0,02 + 0,03 + 0,06 = 0,185 мм;
w[Z830] = 0,075 + 0,02 + 0,02 + 0,06 = 0,175 мм.
w[Z930] = 0,075 + 0,02 + 0,03 + 0,06 = 0,185 мм;
w[Z1235] = 0,04 + 0,006 + 0,02 + 0,075 = 0,141 мм;
w[Z835] = 0,04 + 0,006 + 0,02 + 0,075 = 0,141 мм.
Определим максимальные значения операционных припусков по формуле:
(6.7)
[Z1310] max = 1,3 + 1,96 = 3,26 мм;
[Z1210] max = 1,3 + 1,96 = 3,26 мм;
[Z1110] max = 1,3 + 1,96 = 3,26 мм;
[Z1010] max = 1,3 + 1,96 = 3,26 мм;
[Z810] max = 1,3 + 1,96 = 3,26 мм;
[Z910] max = 1,3 + 1,96 = 3,26 мм;
[Z1315] max = 0,2 + 0,22 = 0,42 мм;
[Z1215] max = 0,21 + 0,23 = 0,44 мм;
[Z815] max = 0,2 + 0,22 = 0,42 мм;
[Z915] max = 0,21 + 0,23 = 0,44 мм;
[Z1230] max = 0,09 + 0,185 = 0,275 мм;
[Z1330] max = 0,09 + 0,175 = 0,265 мм;
[Z830] max = 0,09 + 0,175 = 0,265 мм.
[Z930] max = 0,09 + 0,185 = 0,275 мм;
[Z1235] max = 0,056 + 0,141 = 0,197 мм;
[Z835] max = 0,056 + 0,141 = 0,197 мм.
Определим средние значения операционных припусков по формуле:
(6.8)
[Z1310] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z1210] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z1110] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z1010] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z810] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z910] ср = 0,5Ч(1,3 + 3,26) = 2,28 мм;
[Z1315] ср = 0,5Ч(0,2 + 0,42) = 0,31 мм;
[Z1215] ср = 0,5Ч(0,21 + 0,44) = 0,325 мм
[Z815] ср = 0,5Ч(0,2 + 0,42) = 0,31 мм;
[Z915] ср = 0,5Ч(0,21 + 0,44) = 0,325 мм;
[Z1230] ср = 0,5Ч(0,09 + 0,275) = 0,1825 мм;
[Z1330] ср = 0,5Ч(0,09 + 0,265) = 0,1775 мм;
[Z830] ср = 0,5Ч(0,09 + 0,265) = 0,1775 мм.
[Z930] ср = 0,5Ч(0,09 + 0,275) = 0,1825 мм;
[Z1235] ср = 0,5Ч(0,056 + 0,197) = 0,1265 мм;
[Z835] ср = 0,5Ч(0,056 + 0,197) = 0,1265 мм
6.3 Расчёт операционных размеров
Произведем расчет значений операционных размеров по способу средних значений.
Найдем средние значения размеров, известных заранее:
[А35]
= 55 мм; [А35]ср =
55,0115 мм;
[Б30]
= 65
 мм;
[Б30]ср = 60,035 мм;
[В10] = 75 ± 0,37 мм; [В10] ср = 75 мм;
[Г10]= 65 ± 0,37 мм; [Г10]ср = 65 мм;
[Д35]=
60
мм; [Д35]ср =
60,0115 мм;
[Е30]
= 55
мм; [Е30] ср =
55,035 мм;
Ч20 = 46 ±0,31 мм; Ч20ср = 46 мм;
Щ20 = 55 ± 0,37 мм; Щ20ср = 55 мм;
Найденные средние значения подставим в уравнения операционных размеров, решая эти уравнения, мы получим средние значения операционных размеров.
[Z1235] = – Д35 + Е 1235 – 1805+ Е 1230-1805 + Д30;
Д30 = Д35 + [Z1235] – Е 1235 – 1805 - Е 1230-1805;
Д30 = 0,1265 + 60,0115 – 0,006 – 0,02 = 60,112 мм;
[Z835] = – А35+ Е 835 – 1805+ Е 830-1805 + А30;
А30 = А35 + [Z835] – Е 835 – 1805 - Е 830-1805;
А30 = 55,0115 + 0,1265 – 0,006 – 0,02 = 55,112 мм;
[Z930] = – Б30 + Е 930 – 1805 + Е 915-1805 + Б15;
Б15 = Б30 + [Z930] – Е 930 – 1805 – Е 915-1805;
Б15 = 65,035 + 0,1825 – 0,02 – 0,03 = 65,1675 мм;
[Z830] = – А30 + Е 830 – 1805 + Е 815-1805 + А15;
А15 = А30 + [Z830] – Е 830 – 1805 – Е 815-1805;
А15 = 55,112 + 0,1825 – 0,02 – 0,02 = 55,2545 мм;
[Z1330] = – Е30 + Е 1330 – 1805 + Е 1315-1805 + Е15;
Е15 = Е30 + [Z1330] – Е 1330 – 1805 – Е 1315-1805;
Е15 = 55,035 + 0,1825 – 0,02 – 0,02 = 55,1775 мм;
[Z1230] = – Д30 + Е 1230 – 1805 + Е 1215-1805 + Д15;
Д15 = Д30 + [Z1230] – Е 1230 – 1805 – Е 1215-1805;
Д15 = 60,112 + 0,1825 – 0,02 – 0,03 = 60,2445 мм;
[Z915] = – Б15 + Е 915 – 1805 + Е 910-1805 + Б10;
Б10 = Б15 + [Z915] – Е 915 – 1805 – Е 910-1805;
Б10 = 60,1675 + 0,325 – 0,03 – 0,04 = 60,4225 мм;
[Z815] = – А15 + Е 815 – 1805 + Е 810-1805 + А10;
А10 = А15 + [Z815] – Е 815 – 1805 – Е 810-1805;
А10 = 55,2545 + 0,31 – 0,02 – 0,04 = 55,5045 мм;
[Z1215] = – Д15 + Е 1215 – 1805 + Е 1210-1805 + Д10;
Д10 = Д15 + [Z1215] – Е 1215 – 1805 – Е 1210-1805;
Д10 = 60,2445 + 0,325 – 0,03 – 0,04 = 60,4995 мм;
[Z1315] = – Е15 + Е 1315 – 1805 + Е 1310-1805 + Е10;
Е10 = Е15 + [Z1315] – Е 1315 – 1805 – Е 1310-1805;
Е10 = 55,1775 + 0,31 – 0,02 – 0,04 = 55,4275 мм;
[Z910] = – Б10+ Е 910 – 1805+ Е 900-1805 + Б00;
Б00 = Б10+ [Z910] – Е 910 – 1805- Е 900-1805;
Б00 = 60,4225 + 2,28 – 0,04 – 0,02 = 62,6425;
[Z810] = – А10+ Е 810 – 1805+ Е 800-1805 + А00;
А00 = А10+ [Z810] – Е 810 – 1805- Е 800-1805;
А00 = 55,5045 + 2,28 – 0,04 – 0,02 = 57,7245;
[Z1010] = – В10+ Е 1010 – 1805+ Е 1000-1805 + В00;
В00 = В10+ [Z1010] – Е 1010 – 1805- Е 1000-1805;
В00 = 75 + 2,28 – 0,04 – 0,02 = 77,22;
[Z1110] = – Г10+ Е 1110 – 1805+ Е 1100-1805 + Г00;
Г00 = Г10+ [Z1110] – Е 1110 – 1805- Е 1100-1805;
Г00 = 65 + 2,28 – 0,04 – 0,02 = 67,22;
[Z1210] = – Д10+ Е 1210 – 1805+ Е 1200-1805 + Д00;
Д00 = Д10+ [Z1210] – Е 1210 – 1805- Е 1200-1805;
Д00 = 60,4995 + 2,28 – 0,04 – 0,02 = 62,7195;
[Z1310] = – Е10+ Е 1310 – 1805+ Е 1300-1805 + Е00;
Е00 = Е10+ [Z1310] – Е 1310 – 1805- Е 1300-1805;
Е00 = 55,4275 + 2,28 – 0,04 – 0,02 = 57,6475.
Составим таблицу, в которой укажем значения операционных размеров в радиальном направлении:
Таблица 6.1. Значения операционных размеров в радиальном направлении
| Символьное обозначение |
Минимальный размер, мм Amin =Aср – TA/2 |
Максимальный размер, мм Amax =Aср +TA/2 |
Средний размер, мм |
Окончательная запись в требуемой форме, мм |
| 2А00 | 57,3545 | 58,0945 | 57,7245 | 57,7245 ± 0,37 |
| 2Б00 | 62,2725 | 63,0125 | 62,6425 | 62,6425 ± 0,37 |
| 2В00 | 76,85 | 77,59 | 77,22 | 77,22 ± 0,37 |
| 2Г00 | 66,85 | 67,59 | 67,22 | 67,22 ± 0,37 |
| 2Д00 | 62,3495 | 63,0895 | 62,7195 | 62,7195 ± 0,37 |
| 2Е00 | 57,2775 | 58,0175 | 57,6475 | 57,6475 ± 0,37 |
| 2А10 | 55,3545 | 55,6545 | 55,5045 | 55,5045 ± 0,15 |
| 2Б10 | 59,9725 | 60,2725 | 60,4225 | 60,4225 ± 0,15 |
| 2В10 | 74,85 | 75,15 | 75 | 75 ± 0,15 |
| 2Г10 | 64,85 | 65,15 | 65 | 65 ± 0,15 |
| 2Д10 | 60,3495 | 60,6495 | 60,4995 | 60,4995 ± 0,15 |
| 2Е10 | 55,2775 | 55,5775 | 55,4275 | 55,4275 ± 0,15 |
| 2А15 | 55,2175 | 55,2915 | 55,2545 | 55,2545±0,037 |
| 2Б15 | 65,1305 | 65,2045 | 65,1675 | 65,1675±0,037 |
| 2Д15 | 60,2075 | 60,2815 | 60,2445 | 60,2445±0,037 |
| 2Е15 | 55,1405 | 55,2145 | 55,1775 | 55,1775±0,037 |
| 2А30 | 55,089 | 55,135 | 55,112 | 55,112±0,023 |
| 2Б30 | 65,012 | 65,058 | 65,035 | 65,035±0,023 |
| 2Д30 | 60,089 | 60,135 | 60,112 | 60,112±0,023 |
| 2Е30 | 55,012 | 55,058 | 55,035 | 55,035±0,023 |
| 2А35 | 55,002 | 55,021 | 55,0115 | 55,0115±0,0095 |
| 2Д35 | 60,002 | 60,021 | 60,0115 | 60,0115±0,0095 |
Значения всех