Размерный анализ технологического процесса изготовления вала ступенчатого
7. Сравнительный анализ результатов расчетов операционных диаметральных размеров
7.1 Определение операционных диаметральных размеров расчетно-аналитическим методом
Расчётно-аналитическим
методом определим
припуски на
поверхность
8 Ж55k6
( ),
являющуюся
наиболее точной.
Качество поверхности после штамповки по прил. 4 [3]:
Rz = 100 мкм, h = 200 мкм.
Качество поверхности после механической обработки по данным прил. 4 [3] следующие:
Растачивание черновое Rz = 80 мкм, h = 100 мкм;
Растачивание чистовое Rz = 30 мкм, h = 40 мкм;
Шлифование черновое Rz = 20 мкм, h = 30 мкм;
Шлифование чистовое Rz = 5 мкм, h = 15 мкм
Суммарное пространственное отклонение будем определять по формуле
 ,
мм (7.1)
где
 -
коэффициент
уточнения (по
табл. 3.17 [4]);
Di-1 – суммарное пространственное отклонение на заготовительной операции (эксцентричность отверстия);
– после штамповки D= 0,8 мм;
– после растачивания чернового D = 0,06 Ч 0,8= 0,048 мм;
– после растачивания чистового D = 0,04 Ч 0,8= 0,032 мм;
– после шлифования чернового D = 0,03 Ч 0,8= 0,024 мм;
– после шлифования чистового D = 0,02 Ч 0,8= 0,016 мм
Определим значение минимального припуска 2Zmin после каждой операции по формуле:
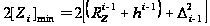 ,
мм (7.2)
где Rzi-1, hi-1 – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1 – суммарное значение пространственных отклонений с предыдущей операции;
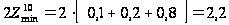 мм;
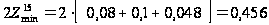 мм;
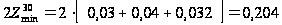 мм;
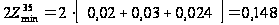 мм.
Определяем предельные размеры для каждого перехода по формулам:
2Аi min = 2Аi-1 min + T2Аi-1, мм (7.3)
2Аi max = 2Аi min – 2Zi min, мм (7.4)
2А35 min = 55,002 мм;
2А35 max = 55,021 мм;
2А30min
= 2А35min +
 = 55,002 + 0,148= 55,15 мм;
2А15min
= 2А30 min
+
 =
55,15 + 0,204 = 55,354 мм;
2А10min
= 2А15 min
+
 =
55,354 + 0,456 = 55,81 мм;
2А30 max = 2А30min + T2А30 = 55,15 + 0,046 = 55,196 мм;
2А15max = 2А15min + T2А15 = 55,354 + 0,074 = 55,428 мм;
2А10 max = 2А10min + T2А10 = 55,81 + 0,3 = 55,11 мм;
Определим предельные значения припусков по формуле:
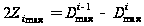 (7.5)
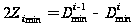 (7.6)
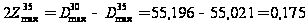 мм;
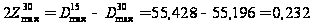 мм;
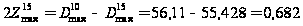 мм;
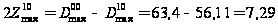 мм;
Изобразим на рис. 7.1 схему расположения операционных размеров, допусков и припусков.
Таблица 7.1. Расчет припусков на обработку диаметра 2А (пов. 8 Ж55k(+2+0,21))
|
Технологические переходы |
Элементы припуска, мкм |
Расчет- ный припуск 2Zmin, мм |
Допуск TD, мм |
Предельные размеры заготовки |
Предельные припуски, мм |
||||
| Rz | h | DS | Dmax | Dmin | 2Zmax | 2Zmin | |||
| Штамповка | 100 | 200 | 800 | - | 3,6 | 63,4 | 59,8 | - | - |
| Растачивание черновое | 80 | 100 | 48 | 2,2 | 0,3 | 56,11 | 55,81 | 7,29 | 3,99 |
|
Растачивание чистовое |
30 | 40 | 32 | 0,456 | 0,074 | 55,428 | 55,354 | 0,682 | 0,456 |
| Шлифование черновое | 20 | 30 | 24 | 0,204 | 0,046 | 55,196 | 55,15 | 0,232 | 0,204 |
| Шлифование чистовое | 5 | 15 | 16 | 0,148 | 0,019 | 55,021 | 55,002 | 0,175 | 0,148 |
7.2 Сравнение результатов расчетов
Для сравнения необходимо сопоставить результаты расчетов операционных размеров, операционных и общих минимальных, максимальных, номинальных припусков.
Общие припуски определяются по формулам:
Zоmin = S Zmin (7.6)
Zоmax = S Zmax (7.7)
Zоmin = 0,148+0,204+0,456+3,99 = 4,798 мм,
Zоmax = 0,175+0,232+0,682+7 = 8,089 мм.
Общий номинальный припуск для отверстия:
Zоном = Dномдет – Dномзаг (7.8)
Zоном = 59,8–55,002 = 4,798 мм.
где Dномзаг, Dномдет – номинальные диаметры заготовки и детали соответственно.
Результаты расчетов припусков приведем в табл. 7.2.
Данные по их изменению:
DZо = (ZоОЦ – ZоРА) Ч100% / ZоРА, (7.9)
где ZоОЦ, ZоРА – значения общих припусков, определенные методами решения размерных цепей и расчетно-аналитическим соответственно.
Таблица 7.2. Сравнение общих припусков
| Метод расчета | Zоmin | Zоmax | Zоном |
| Расчетно-аналитический | 4,798 | 8,089 | 4,798 |
| Расчет размерных цепей | 1,646 | 4,152 | 2,713 |
D Zоmin = (1,646 – 4,798) Ч100% / 4,798 = – 65,7%;
D Zоmax = (4,152 – 8,089) Ч100% / 8,089 = – 48,67%;
D Zоном = (2,713 – 4,798) Ч100% / 4,798 = -43,46%.
Вывод: метод операционных размерных цепей позволяет существенно уменьшить припуски на обработку, а, следовательно, увеличить коэффициент использования материала и удешевить изготовление детали.
Заключение
В ходе работы были выполнены все задачи курсового проекта.
Проанализировав исходные данные детали стало возможным определение:
– выбора типа производства, формы организации технологического процесса изготовления детали;
– выбора метода получения заготовки;
– технологического маршрута изготовления детали;
– технологического маршрута обработки поверхности;
– технологической схемы базирования;
– припусков с помощью размерного анализа;
– припусков расчетно-аналитическим методом;
Выполнив курсовую работу, мы проанализировали припуски, полученные с помощью расчётно-аналитического метода и размерного анализа. В результате оказалось, что расчётно-аналитический метод дал меньшие значения припусков, а значит при его использовании сокращается себестоимость изготовления детали и повышается эффективность производства.
Литература
Справочник технолога машиностроителя/ Под редакцией А.Г. Косиловой, Р.К. Мещерякова. – М.: Машиностроение, 1985. – Т. 1,2.
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: – 4 е изд., перераб. и доп. – Выш. школа, 1983, ил.
Гжиров Р.И. Краткий справочник конструктора: Справочник – М.: Машиностроение, Ленинград, 1983 год.
Михайлов А.В. Методическое указание «Определение операционных размеров механической обработки в условиях серийного производства»
Тольятти, 1992 год.
Методические указания Боровкова.