Основные принципы и особенности организации многопредметной непрерывно-поточной линии
 ).
Выбранный
размер партии
изделий ( ),
кроме того,
должен быть
равным или
кратным программе
запуска. Периодичность
(ритм) партии,
обусловленная
программой
запуска (выпуска)
изделий и принятым
размером партии,
определяется
по формуле:
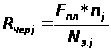 (13)
где –
плановый фонд
времени работы
линии за определенный
период, дня,
смены;
 – программа
запуска j-го
изделия на
плановый период
времени, шт.;
– размер партии
j-го наименования
изделия, шт.
Длительность производственного цикла (период занятости) поточной линии изготовлением партии j-го наименования изделия) определяется по формуле:
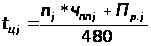 ,
смен (14)
При установлении
длительности
производственного
цикла ( )
партии j-го
наименования
изделия следует
стремиться
к тому, чтобы
период занятости
линии партией
j-го наименования
изделий был
кратен рабочей
смене или в
крайнем случае
– полусмене.
В связи с этим
иногда производится
корректировка
и
 .
В качестве примера рассмотрим второй случай, пункт б, расчета первой группы календарно-плановых нормативов и определим календарно-плановые нормативы второй группы.
Средняя длительность простоя каждого рабочего места при переходе от изделия j к изделию j+1 определяется по формуле (14) и составляет величину
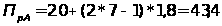 мин.
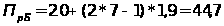 мин.
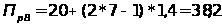 мин.
Размер партии каждого изделия j-ого наименования определяется по формуле.
Размер партии изделия А составляет
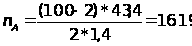 шт.
Принимаем nA = 3000 шт.
Размер партии изделия Б составляет
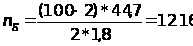 шт.;
Принимаем
 шт.;
Размер партии изделия В составляет
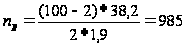 шт.
Принимаем
 шт.
Периодичность (ритм) чередования партий изделий определяется по формуле :
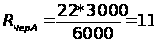 дней;
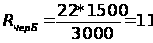 дней;
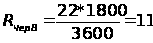 дней.
Длительность производственного цикла каждого изделия j-го наименования определяется по формуле (8.52):
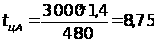 смен;
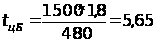 смен;
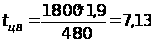 смен.
После определения календарно-плановых нормативов I и II групп производится построение стандарт-плана многопредметной непрерывно-поточной линии с последовательно-партионным чередованием.
Построение стандарт-плана МНПЛ. Стандарт-план МНПЛ строится на период, равный наибольшему периоду чередования (ритму), но обычно не более чем на месяц. Пример построения стандарт-плана приведен на рис. 2.
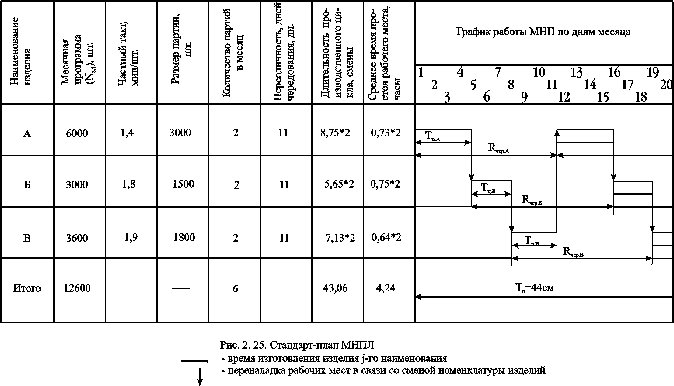

Стандарт-план
поточной линии
показывает
чередование
изделий на
линии, время
занятости линии
изготовлением
каждого изделия
j-го
наименования,
режим работы
линии в те периоды,
когда она работает
со своими частными
значениями
 .,
 и
 .
Из рисунка видно, что линия в течение месяца занята 43,06 смены (21,53*2), а с учетом переналадок, которые составляют 4,24 часа, баланс рабочего времени поточной линии равен 44 смены.
ЛИТЕРАТУРА
1.Организация и планирование производства на машиностроительном предприятии/ Под ред. В.А.Летенко. – М.: Высшая школа, 2002. – 606 с.
2.Организация производства и управление предприятием. Учебное пособие / Под ред. О.Г.Туровца. – М.: ИНФРА-М, 2002. – 350 с.
3.Организация, планирование и управление предприятием машиностроения.. И.М.Разумов, Л.А.Глаголева, М.И.Ипатов и др. – М.: Машиностроение, 2002. – 544 с.