Расчёт календарно-плановых нормативов и технико-экономических показателей прерывно-поточной линии производства
Размещено на /
Министерство образования Республики Беларусь
Учреждение образования
БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ
ИНФОРМАТИКИ И РАДИОЭЛЕКТРОНИКИ
Кафедра менеджмента
КУРСОВАЯ РАБОТА
по курсу “Организация производства и управление предприятием”
на тему: “Расчёт календарно-плановых нормативов и технико-экономических показателей ОППЛ.”
Вариант 9
(Деталь 2.3)
Выполнил:
студент группы 620602
Танюкевич М.С.
Руководитель:
Игнатова Е.А.
Минск 2010
Введение
В данном курсовом проекте необходимо организовать и рассчитать однопредметную прерывно-поточную линию изготовления шестерни, используемой при производстве радиоэлектронных изделий.
ОППЛ применяются в механообрабатывающих цехах массового и крупносерийного производства, а также в сборочных цехах, если работа связана с использованием оборудования или если на некоторых операциях появляется брак.
Результаты производственно-хозяйственной деятельности любого производственно-хозяйственного подразделения (предприятия, цеха, участка) оценивается с помощью ряда технико-экономических показателей. Их определение основывается на тщательном экономическом анализе и расчётах, которые дают возможность судить о степени использования материальных, трудовых и финансовых ресурсах подразделения.
Целью курсовой работы является освоение методики расчета календарно-плановых нормативов и технико-экономических показателей работы ОППЛ.
1. Обоснование типа производства
1.1 Краткое описание объекта производства
Исходные данные к проекту:
Наименование детали – шестерня;
Календарный режим работы – двухсменный;
Количество рабочих дней – 23;
Месячная программа выпуска – 9312 шт.
Шестерни применяются при изготовлении радиоэлектронных изделий. Материал, вид заготовки, вес заготовки и чистый вес, цена материала и цена реализуемых отходов приведены в таблице 1.1. Технологический процесс изготовления шестерни приведен в таблице 1.2.
Таблица 1.1
Краткая характеристика объекта производства
| Изделие |
Вид заготовки |
Материал | Вес заготовки, кг | Чистый вес детали, кг | Оптовая цена 1 кг металла, у.е. | Оптовая цена 1 кг отходов, у.е. |
| Шестерня | Поковка | Ст. 45 | 0,49 | 0,23 | 0,10 | 0,025 |
Таблица 1.2
Технологический процесс изготовления шестерни
|
Наименование операции |
Разряд работы |
Наименование оборудования |
Модель оборудования, марка |
Габариты оборудования, мм |
Мощность, кВт |
Оптовая цена, руб. |
Норма времени (tшт), мин |
|
| 1 | Отрезная | 2 | Дисковый отрезной станок | 8В66 | 750Ч500 | 2,5 | 4850 | 4,53 |
| 2 | Токарная | 3 | Токарный станок | 1А616П | 2135ґ1225 | 10,0 | 4425 | 7,56 |
| 3 | 3Протяж-ная | 2 | Протяжной вертикальный полуавтомат | 7633 | 3950ґ2100 | 37,5 | 16375 | 5,4 |
| 4 | Зубо-резная | 4 | Полуавтомат зуборезный | 5С23П | 2040ґ1255 | 1,5 | 18790 | 5,49 |
| 5 | Зубоза-кругляющая | 5 | Полуавтомат зубо-шевинговальный | 5702В | 1920ґ1500 | 3,2 | 10910 | 8,06 |
| 6 | Шлифо-вальная | 4 | Полуавтомат зубошлифовальный | 5В830 | 1950ґ2000 | 3,0 | 11670 | 6,7 |
| 7 | Дово-дочная | 5 | Полировальный станок | 3863М | 1550ґ100 | 2,5 | 4852 | 6,6 |
1.2 Выбор и обоснование типа производства и вида поточной линии
Форма организации производственного процесса на участке (в цехе) определяется, как правило, типом производства, т.е. степенью постоянства загрузки рабочих мест, линии, участка, цеха, завода одной и той же работой. Различают три типа производства: массовый, серийный, единичный.
Правильное определение типа производства на участке позволяет выбрать эффективную форму его организации. Основой для такого определения являются программа выпуска, вид изделия и трудоёмкость его изготовления, показателями могут служить коэффициенты специализации (Ксп) и массовости (Км).
Коэффициент специализации (Ксп) определяется по формуле
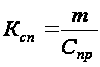 ,
где m – количество операций по технологическому процессу на данном участке; Спр – количество рабочих мест (единиц оборудования), необходимых для выполнения данного технологического процесса:
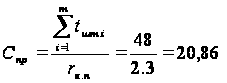
Таким образом, коэффициент специализации равен:
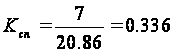
Ксп < 1, значит тип производства массовый.
Коэффициент массовости (Км) определяется по формуле
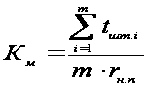 ,
где tшт.i – норма штучного времени на i-й операции с учётом
коэффициента выполнения норм времени, мин; m – количество операций по данному технологическому процессу; rн.п – такт выпуска изделий, определяется по формуле:
 ,
мин/шт.
где Nз – годовая (месячная) программа запускаемого изделия, шт.; Fэ - годовой (месячный) эффективный фонд времени работы оборудования, определяется по формуле:
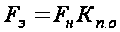 ,
ч,
где Fн – номинальный фонд времени работы оборудования, ч; Кп.о.– коэффициент, учитывающий время простоя оборудования на плановом ремонте. Согласно нашему заданию Кп.о = 0.97;
Таким образом, месячный эффективный фонд времени равен:
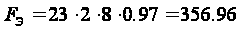 ,
ч.
Такт выпуска изделий:
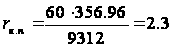 ,
мин/шт.
Коэффициент массовости соответственно равен:
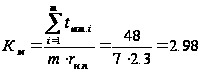
Км > 1, значит, имеет место массовый тип производства.
Так как тип производства массовый имеет смысл организация поточного производства.
Далее необходимо выбрать вид поточной линии. В данном случае, наш технологический процесс не является синхронным, т.к. отклонения от такта не находятся в пределах +5-(-7)%:
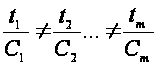
где t1, t2,…,tn – нормы штучного времени по операциям с учётом коэффициента выполнения норм; С1, С2,…,Сm – число рабочих мест по операции.
Следовательно, для изготовления шестерни необходимо применить однопредметную прерывно-поточную линию (ОППЛ).
2. Расчёт календарно-плановых нормативов ОППЛ
Однопредметные прерывно-поточные линии применяются в массовом и крупносерийном типах производства, когда норма времени выполнения операций производственного процесса не равна и не кратна такту (ритму) потока и когда на отдельных операциях появляется брак.
Основной состав календарно-плановых нормативов ОППЛ: укрупнённый такт (ритм); количество рабочих мест по операциям и по всей поточной линии; стандарт-план работы линии; размер и динамика движения межоперационных оборотных заделов; длительность производственного цикла.
Такт ОППЛ определяется по формуле
 мин/шт.,
где Fэ – эффективный фонд времени работы линии за плановый период, мин; Nз – программа запуска изделий за плановый период, шт.
Так как брак на операциях отсутствует, следовательно, программа запуска за период оборота равна программе выпуска, т.е. Nз = Nв.
Количество деталей выпускаемых за смену равно:
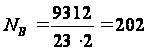 ,
шт./смену
С учетом потерь времени такт потока равен:
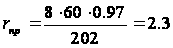 ,
мин/шт.
Определение количества рабочих мест осуществляется по каждой i-ой операции и по всей поточной линии в целом. Расчет производится по формуле:
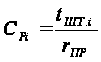
где tшт.i – норма штучного времени на i-й операции с учётом коэффициента выполнения норм времени, мин; rпр - такт выпуска изделий.
Принятые значения количества рабочих на операциях получают округлением в большую сторону полученных расчетных. (полученные значения см. Приложение 1)
Расчётное и принятое количество рабочих мест составляет:
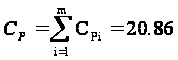
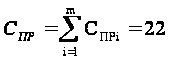
Средний коэффициент загрузки рабочих мест, определяемый по формуле:
Кз.ср = Ср / Спр (2.2)
Средний коэффициент загрузки рабочих мест составил 94,8%, что соответствует требованиям для организации ОППЛ.
Расчётная численность производственных рабочих составляет 22 чел., однако после построения графика регламентации труда (подбора работ и совмещения профессий) выявлено, что достаточно иметь на линии 19 человек в смену. Из них трое рабочих будет работать на двух рабочих местах: один будет выполнять работу на 3-м и 9-м, другой – на 12-м и 15-м, а третий на 18-м и 22-м рабочих местах. График и порядок обслуживания рабочих мест представлен на стандарт плане.
На ОППЛ вследствие различной трудоёмкости на операциях производственного процесса неизбежны межоперационные оборотные заделы. Они создаются для выравнивания производительности на смежных операциях. Это детали или узлы, находящиеся на рабочих местах в ожидании процесса обработки.
Оборотные заделы позволяют организовать непрерывную работу на рабочих местах в течение определённого стандартным планом отрезка времени. Характерной чертой оборотных заделов является изменение их величины на протяжении периода оборота линии от нуля до максимума. Размеры их, как правило, настолько велики, что весь расчёт заделов на таких линиях сводится к расчёту только межоперационных оборотных заделов, пренебрегая расчётом технологических транспортных и страховых заделов.
Расчёт межоперационных оборотных заделов производится по стандарт плану ОППЛ между каждой парой смежных операций (например, между 1-й и 2-й операциями, между 2-й и 3-й и т.д.). Для этого период оборота линии (То) разбивается на части, каждая из которых характеризуется неизменным числом работающих единиц оборудования на смежных операциях и называется частным периодом. Например, между 1-й и 2-й операциями можно выделить два частных периода: Т1 = 96 мин и Т2 = 384 мин. Размер оборотного задела между каждой парой смежных операций (i и i+1) и в каждом частном периоде (Тj) определяется по формуле:
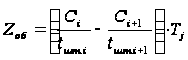 (2.3)
где Тj – продолжительность j-го частного периода между смежными операциями при неизменном числе работающих единиц оборудования, мин; Сi, Ci+1 – число единиц оборудования соответственно на i-ой и (i+1)-ой операциях в течение частного периода времени Тj;
tшт.i и tшт.i+1 – нормы штучного времени соответственно на i-ой и (i+1)-ой операциях технологического процесса, мин.
Величина оборотного задела может быть положительной или отрицательной. Положительное значение задела свидетельствует об увеличении его на отрезке Тj, отрицательное – об уменьшении.
В таблице 2.1 приведен расчет оборотных заделов по каждой паре смежных операций в соответствии со стандарт планом. После расчета оборотных заделов между каждой парой смежных операций строятся графики движения этих заделов (эпюры заделов) за период оборота линии и определяются площади эпюр (Si).
Таблица 2.1
Расчёт межоперационных оборотных заделов
|
Частные периоды |
Длительность частного периода, мин |
Расчёт заделов по частным периодам Тj, шт. |
Площадь эпюр, дет./мин |
|
Между 1-й и 2-й |
|||
|
Т1 |
96 |
|
|
| Т2 | 384 |
|
|
|
Итого |
3600 |
||
|
Между 2-й и 3-й |
|||
|
Т1 |
96 |
|
|
| Т2 | 384 |
|
|
|
Итого |
2640 |
||
|
Между 3-й и 4-й |
|||
| Т1 | 96 |
|
|
| Т2 | 144 |
|
|
|
Т3 |
240 |
|
|
|
Итого |
6480 |
||
|
Между 4-й и 5-й |
|||
| Т1 | 240 |
|
|
| Т2 | 240 |
|
|
|
Итого |
14880 |
||
|
Между 5-й и 6-й |
|||
| Т1 | 240 |
|
|
| Т2 | 144 |
|
|
Т3 |
96 |
|
|
|
Итого |
14400 |
||
|
Между 6-й и 7-й |
|||
| Т1 | 384 |
|
|
| Т2 | 96 |
|
|
|
Итого |
4800 |
||
|
ИТОГО |
46800 |
||
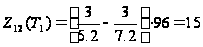
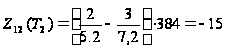
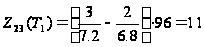
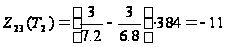
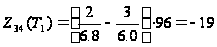
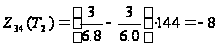
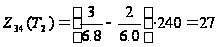
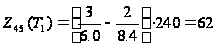
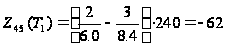
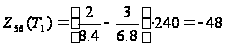
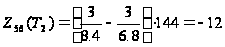
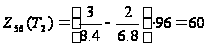
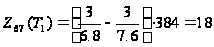
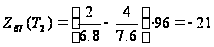
В экономическом отношении важной характеристикой ОППЛ является средняя величина межоперационных заделов между каждой парой смежных операций и по линии в целом, поскольку она характеризует связывание оборотных средств в незавершенном производстве.
Между каждой парой смежных операций расчет средней величины межоперационных оборотных заделов производим по формуле:
 ,
шт (2.4)
где Si– площадь эпюры оборотного задела между i-ой и (i+1)-ой операциями; То – период оборота линии. Результаты расчета приведены в таблице 2.2.
Таблица 2.2
Расчет средней величины межоперационных оборотных заделов
| Пара смежных операций |
Период оборота линии, То |
Площадь
эпюр, |
Средняя величина заделов, Z’ср. об. |
| 1-2 | 480 | 3600 | 7.5 |
| 2-3 | 480 | 2640 | 5.5 |
| 3-4 | 480 | 6480 | 13.5 |
| 4-5 | 480 | 14880 | 31 |
| 5-6 | 480 | 14400 | 30 |
| 6-7 | 480 | 4800 | 10 |
Средняя величина межоперационного задела в целом по линии равна сумме средних величин межоперационных оборотных заделов по всем операциям. Эту величину вычисляем по формуле:
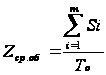 ,
шт. (2.5)
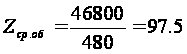 ,
шт.
Среднюю величину оборотного задела (Zср.об) на линии принимаем для расчета величины незавершенного производства. Величина незавершенного производства в нормо-часах, без учета затрат труда в предыдущих цехах, определяем по формуле:
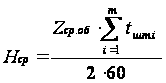 ,
н/час. (2.6)
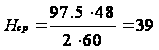 ,
н/час
Важным календарно-плановым нормативом является длительность производственного цикла (tц). Расчет этого норматива производим по формуле:
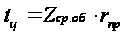 ,
час
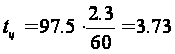 ,
час
3. Планирование и расчет площади участка
3.1. Планировка производственного участка
Планировка участка обычно сочетается с выбором средств межоперационного транспорта. Она должна отвечать принципу прямоточности, т.е. предусматривать возможность передачи деталей между станками по кратчайшему расстоянию с наименьшими затратами времени и наименьшим использованием производственной площади. Этому требованию, как правило, удовлетворяет расстановка оборудования на участке в последовательности операций технического процесса.
При планировке необходимо: предусмотреть удобные подходы к станкам (оборудованию) для проведения ремонта и обслуживания.
Расстановка оборудования зависит от характера обрабатываемых деталей, вида используемого оборудования, вида транспортных средств, уровня механизации и автоматизации транспортировки объектов производства, степени и характера участия человека в производственном процессе, постоянства и разнообразия номенклатуры обрабатываемых деталей и других факторов.
При формировании участков с прямоугольной формой компоновки технологического оборудования оно располагается вдоль прямоточно-возвратной трассы в одну или несколько линий (линейная компоновка), а транспортные средства перемещаются по напольным или подвесным направляющим трассы.
Так как наш участок не роботизирован, то по указанной трассе могут перемещаться с грузом ручные тележки и осуществляться ручная передача деталей (детали мелкие и лёгкие) с одного рабочего места на другое, но форма компоновки остаётся прямоугольной. Станки расположены в соответствии с последовательностью выполнения технологических операций по производству шестерни.
Планировка участка находится в приложении 2.
3.2 Расчет производственной площади участка
Производственная площадь участка, занимаемая поточной линией, включает непосредственную площадь, занимаемую оборудованием исходя из его габаритных размеров и дополнительную площадь, занимаемую проходами, проездами и вспомогательным оборудованием, хозяйственным инвентарем.
Определяется размер производственной площади на основе технологической планировки оборудования и рабочих мест и исходя из габаритных размеров оборудования (рабочих мест), количества единиц оборудования и коэффициента, учитывающего дополнительную площадь, занимаемую оборудованием (рабочими местами).
Расчёт производственной площади участка, занимаемой технологическим оборудованием (рабочими местами) и транспортными средствами, производится в табличной форме (табл. 3.1).
Коэффициент устанавливается на единицу оборудования, рабочего места, транспортного средства непрерывного действия исходя из габаритных размеров (длина на ширину) и включает всю дополнительную площадь.
Таблица 3.1
Расчет производственной площади участка
| Наименование оборудования | Модель или марка | Габаритные размеры, мм | Количество единиц оборудования (CПР.), шт. | Коэффициент дополнительной площади | Производственная площадь участка (S), м2 |
| Дисковый отрезной станок | 8Б66 | 750ґ500 | 3 | 4 | 4.5 |
| Токарно-винторезный станок | 1А616П | 2135ґ1225 | 3 | 2,5 | 19.62 |
| Протяжной вертикальный полуавтомат | 7633 | 3950ґ2100 | 3 | 1.5 | 37.32 |
| Полуавтомат зуборезный | 5С23П | 2040ґ1255 | 3 | 2.5 | 19.2 |
|
Полуавтомат зубошевинговальный |
5702В | 1920ґ1500 | 3 | 2.5 | 21.6 |
|
Полуавтомат зубошлифовальный |
5В830 | 1950ґ2000 | 3 | 2.0 | 23.4 |
|
Полировальный станок |
3863М | 1550ґ100 | 4 | 4.0 | 2.48 |
| Трасса электрокара | ЭП201 | 1000ґ22000 | 1 | 1.5 | 19 |
|
Итого: |
161.12 |
После определения производственной площади определяется вспомогательная площадь, занимаемая настройщиками инструмента, сборщиками приспособлений, кладовыми, бытовыми и административными помещениями; примем равной 30% от производственной площади.
Таблица 3.2
Расчет общей площади, занимаемой участком
| Вид площади | Источник или методика расчета | Площадь м2 |
| 1. Производственная площадь | См. табл. 3.1 | 161.12 |
| 2. Вспомогательная площадь | Принимаем 34% от производственной площади | 55 |
|
Итого |
216.12 |
3.3 Обоснование выбора типа здания
Типы, конструкции и размеры зданий для механообрабатывающих цехов выбираются в зависимости от следующих факторов:
характера и размера объектов производства, объёмов производственной программы, характера производственного процесса и применяемого оборудования; типов, размеров и грузоподъёмности транспортных средств;
требований, предъявляемых в отношении освещения, отопления и вентиляции;
учёта возможности дальнейшего расширения здания;
рода применяемого строительного материала.
Производственные здания для механической обработки деталей могут быть одноэтажные и многоэтажные. Для цеха механической обработки выберем одноэтажное, так как при этом производстве применяется сравнительно тяжёлое оборудование и сама продукция может быть тяжёлой и значительной по габаритам.
Производственные здания строятся из нескольких параллельных однотипных пролётов, образуемых рядами колонн – металлических или железобетонных. Форма здания должна быть простой, в виде прямоугольника (или квадрата).
Общие размеры и площади цехов определяют на основе планировки оборудования.
Каждый пролёт цеха характеризуется основными размерами – шириной пролёта L и шагом колонн t или, иначе, сеткой колонн Lґt.
Ширина пролёта определяется на основании планировки оборудования в зависимости от размеров обрабатываемых деталей, применяемого оборудования и средств транспорта. Наиболее часто ширина пролёта механических цехов принимается равной 9, 12, 15, 18, 24 м. Длина пролёта зависит от производственной и вспомогательной площадей. Так как длина нашего цеха должна быть не менее 18 метров (такова длина трассы электрокара), то исходя из величины основной и вспомогательной площади, ширину пролета следует принять равной 11 метров.
Шагом колонн называется расстояние между осями двух колонн в направлении продольной оси пролёта. Как правило, шаг колонн принимается 6 м, может быть 12 м.
Так как длина цеха взята равной 18 метров, то шаг колонн целесообразно взять равным 6 метров.
Стены зданий могут быть панельными высотой 1,2 и 1,8 м или кирпичными для зданий небольшого объёма (до 5000 м3). Наше здание будет панельным высотой 1.8 м.
Высота здания определяется исходя из размеров изготавливаемых изделий, габаритных размеров оборудования, конструкций мостовых кранов, а также санитарно-гигиенических требований.
поточный шестерня себестоимость амортизация
4. Расчет мощности, потребляемой оборудованием и транспортными средствами
Расчёт установленной мощности (Руст), потребляемой всеми видами оборудования, производится в табличной форме (табл. 4.1).
Таблица 4. 1
Расчёт установленной мощности, потребляемой оборудованием
|
Наименование оборудования |
Марка |
Количество единиц оборудования (Cпр), шт. |
Установленная мощность, кВт |
|
|
единицы |
принятого |
|||
| Дисковый отрезной станок | 8В66 | 3 | 2,5 | 7.5 |
| Токарный станок | 1А616П | 3 | 10,0 | 30 |
| Протяжной вертикальный полуавтомат | 7633 | 3 | 37,5 | 112.5 |
| Полуавтомат зуборезный | 5С23П | 3 | 1,5 | 4.5 |
| Полуавтомат зубо-шевинговальный | 5702В | 3 | 3,2 | 9.6 |
| Полуавтомат зубошлифовальный | 5В830 | 3 | 3,0 | 9 |
| Полировальный станок | 3863М | 4 | 2,5 | 10 |
| Электрокар | ЭП201 | 1 | 3.5 | 3.5 |
|
Итого |
23 |
186.6 |
||
5. Расчёт стоимости и амортизации основных производственных фондов
Основными производственными фондами называются средства труда, которые участвуют с производстве длительный период времени, сохраняя свою натурально-вещественную форму, и постоянно переносят свою стоимость на изготавливаемую продукцию частями по мере снашивания. К ним относятся:
здание, занимаемое под основное и вспомогательное производство;
технологическое оборудование и рабочие машины, с помощью которых изменяются форма и свойства предметов труда;
энергетическое оборудование (трансформаторы, электромоторы и т.п.);
транспортные средства для всех видов (автомобили, электрокары, конвейеры, краны всех видов и т.п.);
измерительные и регулирующие приборы и устройства, предназначенные для измерения, регулирования и контроля различных параметров изделий;
дорогостоящий инструмент и приспособления со сроком службы более года и стоимостью свыше 1000 у.е.
производственный и хозяйственный инвентарь (верстаки, конвейеры, предметы противопожарного назначения) со сроком службы более одного года и стоимостью свыше 1000 у.е. за единицу;
прочие неучтённые основные производственные фонды.
5.1 Расчет стоимости здания, занимаемого производственным участком
Расчет стоимости здания производится исходя из общей площади, занимаемой участком, и стоимости 1 м2 площади. Расчет может быть представлен в табличной форме (таблица 8).
Таблица 5.1
Расчет стоимости здания, занимаемого участком, и амортизационных отчислений
| Элементы расчета |
Стоимость 1 м2 здания, у.е./м2 |
Площадь, занимаемая зданием, м2 |
Стоимость здания, у.е. |
Норма амортиза-ции, % | Сумма амортиза-ционных отчислений, у.е. |
| Производственная площадь | 170 | 161.2 | 27390 | 2,7 | 739.53 |
| Вспомогательная площадь | 250 | 55 | 13750 | 3,1 | 426.25 |
|
Итого: |
216.2 |
41140 |
1165.78 |
||
|
Итого за месяц: |
97.15 |
5.2 Расчет затрат на оборудование и транспортные средства
Расчет затрат на рабочие машины и технологическое оборудование производится исходя из оптовой цены единицы машины и оборудования и количества единиц машин и оборудования данной модели.
Цены на оборудование принимаются по прейскурантам. К прейскурантной цене добавляются затраты на упаковку, транспортировку, монтаж и пусконаладочные работы (эти затраты можно принять равными 10-15% от цены оборудования, примем 10%). Результаты расчетов представлены в таблице 5.2.
Таблица 5.2
Расчет стоимости машин и технологического оборудования
| Наименование технологического оборудования | Модель (марка) | Количество единиц оборудования, шт. |
Оптовая цена |
Затраты на упаковку, транспортировку, монтаж, наладку, пуск, у.е. | Балансовая (первоначальная) стоимость техники, у.е. | Норма амортизации, % | Сумма амортизационных отчислений, у.е. | |
| единицы, у.е. | Принятого количества, у.е. | |||||||
| Дисковый отрезной станок | 8В66 | 3 | 4850 | 14550 | 1455 | 16005 | 10.1 | 1616 |
| Токарный станок | 1А616П | 3 | 4425 | 13275 | 1327 | 14602 | 16,2 | 2365.5 |
| Протяжной вертикальный полуавтомат | 7633 | 3 | 16375 | 49125 | 4912,5 | 54037 | 10,1 | 5457 |
| Полуавтомат зуборезный | 5С23П | 3 | 18790 | 56370 | 5637 | 62007 | 12,2 | 7564 |
| Полуавтомат зубошевинго-вальный | 5702В | 3 | 10910 | 32730 | 3273 | 36003 | 16,2 | 5832 |
| Полуавтомат зубошлифоваль-ный | 5В830 | 3 | 11670 | 35010 | 3501 | 38511 | 16,1 | 6200 |
| Полироваль-ный станок | 3863М | 4 | 4852 | 19480 | 1948 | 21348 | 14,2 | 3031 |
| Электрокар | ЭП201 | 1 | 3800 | 3800 | 380 | 4180 | 15.2 | 635.4 |
|
Итого: |
23 |
224270 |
22427 |
246693 |
27451 |
|||
|
Итого за месяц |
20557.75 |
2287.6 |
||||||
5.3 Расчёт затрат на энергетическое оборудование
Затраты на силовое энергетическое оборудование (электрогенераторы, электрические кабели, трансформаторы электрические и др.), его монтаж, упаковку и транспортировку при укрупнённых расчётах определяются исходя из норматива 45 у.е. на 1 кВт установленной мощности технологического и транспортного оборудования.
Кэ = 45 * 186.6 = 8397 у.е.
5.4 Расчет затрат на комплект дорогостоящей оснастки, УСПО и инструмента
Затраты на дорогостоящую оснастку, УСПО, инструмент (первоначальный фонд) принимаются в размере 10% от балансовой стоимости технологического оборудования.
Koс = 246693 * 0.1 = 24669.3 у.е.
5.5 Расчет затрат на измерительные и регулирующие приборы
При организации механической обработки деталей применяется много различной измерительной техники, регулирующих устройств и систем контроля за состоянием режущего инструмента. В каждом отдельном случае выбирается необходимая номенклатура и в соответствии с прейскурантом определяется ее оптовая цена. В укрупненных расчетах затраты на эти виды оснащения принимаются в размере 1,5-2,0% от оптовой цены оборудования.
В данном случае примем 2 %.
Kиз = 224270 * 0.02 = 4485.4 у.е.
5.6 Расчёт затрат на производственный и хозяйственный инвентарь
Затраты на производственный инвентарь (стеллажи, магазины для деталей и заготовок, магазины для инструмента и др.) принимаются в размере 1,5-2,0% от стоимости технологического оборудования (примем 2%), а на хозяйственный инвентарь – в размере 15,4 у.е. на одного работающего (работающих 23 человека).
Кин = 246693*0.02 + 15.4*23*2 = 5642.26 у.е.
5.7 Расчёт общей суммы основных производственных фондов
Все затраты, связанные с производственными фондами, сводятся в таблицу 5.3
Таблица 5.3
Расчет стоимости основных производственных фондов и амортизационных отчислений
| Наименование групп основных производственных фондов | Усл. обозн. | Стоимость производственных фондов, у.е. | Норма аморти-зации, % | Сумма амортизацион-ных отчислений, у.е. |
| Здание, занимающее участок | Кзд | 41140 | Табл.5.1 | 1165 |
| Технологическое оборудование | Коб | 246693 | Табл.5.2 | 27451 |
| Энергетическое оборудование | Кэ | 8397 | 8,2 | 688.6 |
| Дорогостоящая оснастка, УСПО и инструмент | Кос | 24669 | 4,5 | 1110 |
| Измерительные и регулирующие приборы | Киз | 4485 | 11,5 | 515.7 |
| Производственный и хозяйственный инвентарь | Кин | 5642 | 18,5 | 1043.8 |
|
Итого |
331026 |
29726 |
||
|
Итого за месяц |
27585 |
2477 |
В данной курсовой работе балансовая (первоначальная) среднегодовая стоимость основных производственных фондов принимается равной их первоначальной стоимости на момент расчета (начало или конец планового периода).
Сумма амортизационных отчислений по каждой видовой группе основных производственных фондов Pa.j определяется по формуле:
Pа.j = (ПСj * Нa.j) / 100 (5.1)
где ПСj – балансовая первоначальная среднегодовая стоимость j-ой видовой группы основных производственных фондов, у.е.; Нa.j – норма амортизации j-ой видовой группы основных производственных фондов на полное восстановление, % в месяц.
6. Расчет численности промышленно-производственного персонала
6.1 Расчёт численности основных производственных рабочих
На постоянно-поточных линиях ОППЛ численность производственных рабочих определяется исходя из количества рабочих мест согласно стандарт - планам.
Для определения списочного состава основных производственных рабочих (Чоп.с) следует учесть сменность работы (Ксм = 2) и коэффициент невыходов (Ксп=0,1).
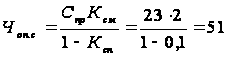 человек.
7. Расчет себестоимости и цены единицы продукции с учетом косвенных налогов
7.1 Состав статей затрат
Себестоимость единицы продукции – это выраженная в денежной форме сумма затрат на её производство и реализацию. В качестве калькуляционной единицы может быть принято 1, 10, 100 или 1000 шт. изделий.
Все затраты, включаемые в себестоимость единицы продукции, разнообразны по своему составу. Это вызывает необходимость их классификации по определённым статьям расходов. Каждая статья расходов указывает целевое