Технологический процесс изготовления детали "Водило"
ВВЕДЕНИЕ
Промышленное производство является наиболее крупным и ведущей областью сфер материального производства. Область применения продукции машиностроения огромна.
РУП "Бобруйский завод тракторных деталей и агрегатов" - современное индустриальное предприятие, прошедшее путь от ремонтных и машинно-тракторных мастерских. Завод выпускает номенклатурные узлы и детали для всей гаммы тракторов, выпускаемых МТЗ. Завод постоянно расширяет номенклатуру выпускаемой продукции. В текущем году завод приступает к выпуску трактора МТЗ-320, рулевой колонки к тракторам МТЗ, прорабатывается тема расширения номенклатуры ободьев колес.
Продукция завода пользуется повышенным спросом как на внутреннем рынке, так и в странах ближнего и дальнего зарубежья. Завод длительное время сотрудничает с Россией, Украиной, странами Балтии, Польшей, Венгрией, Германией, Болгарией, Казахстаном, Киргизией, Афганистаном, Пакистаном, Египтом, Испанией, Сербией, Вьетнамом. Рынки сбыта продукции предприятия постоянно расширяются.
Высоко производительные автоматы и полуавтоматы, автоматические линии и специальные агрегатные станки обеспечивают крупносерийное производство деталей высокого качества. На предприятии сертифицирована система менеджмента качества согласно требованиям СТБ ISO 9001-2009.
Заводу предстоит осуществить крупные меры по переводу предприятия на рельсы интенсивного развития, ускорению научно-технического прогресса, поднять производительность труда, экономии материальных затрат, распространению современных ресурсосберегающих технологий.
ОБЩИЙ РАЗДЕЛ
1.1Назначение и описание конструкции детали
Деталь “Водило”
70-4202065 входит в узел
“вал отбора
мощности (ВОМ)
задний”. ВОМ
расположен
на крышке корпуса
заднего моста
и обеспечивает
2-х скоростной
привод агрегатируемых
с трактором
машин в независимом
и синхронном
режимах. Привод
активных машин
обеспечивается
через ВОМ с
помощью карданного
вала с защитным
кожухом, который
по своим параметрам
должен соответствовать
передаваемой
мощности. Задний
ВОМ трактора
обеспечивает
вращение привода
агрегатируемой
трактором
сельхозмашины
в независимом
или синхронном
режимах. Изменение
частоты вращения
ВОМ производится
путем переключения
ступеней редуктора
с помощью валика.
В ступице водила
имеется шлицевое
отверстие с
m=2,5.
Шлицевое отверстие
входит в зацепление
с шестерней
солнечной.
Также имеются
отверстия ᴓ20,1
Н8 для установки
в них штифтов.
Наружная поверхность
водила ᴓ161h10,
 обеспечивает
создание высокой
силы трения.
1.2 Материал детали и его свойства
Деталь “Водило” 70-4202065 изготавливается из стали 45Л ГОСТ 977-88
Таблица 1 – Химический состав
В процентах
|
Марка стали |
Содержание элементов, % |
|||||||
|
С |
Si |
Mn |
S |
P |
Cr |
Ni |
Cu |
|
|
не более |
||||||||
| Сталь 45Л | 0,42-0,5 | 0,2-0,52 | 0,4-0,9 | 0,045 | 0,04 | 0,3 | 0,3 | 0,3 |
Таблица 2 – Механические свойства
Марка стали
|
Марка стали |
ϭт |
ув |
д4, % |
ш, % |
бн,
|
НВ |
|
|
||||||
| Сталь 45Л | 32(40) | 55(60) | 12(10) | 20(20) | 3,0(2,5) | 187-210 |


1.3.2 Количественный анализ
Таблица 3 – Количественный анализ
Наименование поверхности |
Количество поверхностей Qэ |
Количество унифицирован-ных элементов Qу.э. |
Квалитет точности А |
Параметры шероховатости В |
| Торец Ж в размер 89 | 1 | - | h9 | 3,2 |
| Торец Е в размер 10 | 1 | - | h12 | 12,5 |
| Торцы Н, П в размер 35 | 2 | - | h12 | 12,5 |
| Торец В в размер 40 | 1 | - | H12 | 12,5 |
| Торец Г в размер 30 | 1 | - | h10 | 6,3 |
| Торец И в размер 65 | 1 | - | h9 | 3,2 |
| Отверстие ǿ4 | 3 | 3 | Н13 | 6,3 |
| Отверстие ǿ 20,1 | 3 | 3 | Н8 | 2,5 |
| Отверстие ǿ40 | 1 | 1 | Н11 | 6,3 |
| Отверстие ǿ13 | 3 | 3 | Н10 | 6,3 |
| Наружная цилиндрическая поверхность ǿ161 | 1 | 1 | h10 | 2.5 |
| Наружная цилиндрическая поверхность ǿ55 | 1 | 1 | h11 | 6.3 |
| Отверстие ǿ143 | 1 | 1 | Н10 | 6.3 |
| Наружная цилиндрическая поверхность ǿ152 | 1 | 1 | h11 | 6.3 |
| Шлицы ǿ45х2,5 | 1 | 1 | 9Н | 3,2 |
| Всего: | Qэ=22 | Qу.э.=15 | ||
Определяем коэффициент унификации конструктивных элементов:
Ку.э.= ,
(1)
где Qу.э. – число унифицированных поверхностей
Qэ. – число поверхностей
Ку.э.= =0,68
0,68>0.6
По данному показателю деталь технологична.
Определяем коэффициент точности обработки
Кт=1- ,
(2)
где Аср – средний квалитет точности
Аср=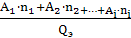 ,
(3)
где А – это квалитет точности;
n – это количество поверхностей, соответствующих данному квалитету.
Аср=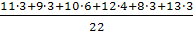
Аср=7,86
Кт=1- =0,87
По данному показателю деталь технологична, так как Кт >0,8
Определяем коэффициент шероховатости
Кш= ,
(4)
где Бср – средняя шероховатость поверхностей
Бср=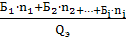 (5)
Бср=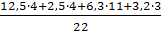 =6,3
Кш= =0,16
Деталь по данному элементу технологична, так как Кш<0,2
Определяем коэффициент использования материала
Ким= (6)
Ким= =0,52
0,65<0,52<0,9
Вывод: количественный анализ детали на технологичность показал, что по основным показателям Кт – коэффициент точности, Кш – коэффициент шероховатости, Ким – коэффициент использования материала, показали, что деталь технологична.
2 ТЕХНОЛОГИЧЕСКИЙ РАЗДЕЛ
2.1 Краткая характеристика заданного типа производства
По программе выпуска, а также по массе детали “Водило” 70-4202065 mд=3,35 кг; количество штук, выпускаемых в год Nгод=100000, из этого следует, что тип производства крупносерийный. [27, с.241]
Крупносерийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями и сравнительно большими объемами выпуска. Производство использует универсальные станки, оснащенные как специальным, так и универсальным оборудованием, что позволяет снизить трудоемкость и себестоимость. В крупносерийном производстве обычно применяют универсальные, специализированные, агрегатные и другие металлорежущие станки. При выборе технологического оборудования специального или специализированного дорогостоящего приспособления или вспомогательного приспособления и необходимого инструмента, необходимо производить расчеты затрат и сроков окупаемости, а так же ожидаемый экономический эффект от использования оборудования и технического оснащения.
2.2 Выбор и техническое обоснование метода получения заготовок
Деталь “Водило” 70-4202065 на базовом предприятии изготовляется из отливки в песчано-глинистые формы.
Разовые литейные формы выдерживают только однократное заполнение жидким металлом и после кристаллизации отливки форма разрушается. Их изготавливают преимущественно из песчаных смесей, а для образования отверстий, канавок и полостей в отливках в внутрь формы, в процессе сборки, перед заполнением металлом помещают вставки-стержни. Способ отличается большой универсальностью. В литейном производстве в разовых песчаных формах изготавливают в настоящее время 75% всех отливок, применяемых в машиностроении.
Находим коэффициент использования металла.
Ким=
где
 -
масса детали,
кг;
 -
масса заготовки,
кг
Ким==0,52
В проектируемом варианте заготовку получают литьем в кокиль.
Кокиль – это металлическая разъемная или неразъемная, многократно используемая литейная форма. Он служит для образования наружных очертаний отливки, внутренние отверстия и полости образуются с помощью стержней. Стержни могут быть постоянные (металлические) или разовые (песчаные или из оболочковых смесей).
Технические и технологические преимущества литья в кокиль по сравнению с литьем в песчано-глинистые формы:
многократное использование форм;
повышение точности, уменьшение шероховатости поверхности, снижение припуска на механическую обработку в 2-3 раза, а иногда полностью устраняются;
повышение точности отливки, улучшение структуры отливок и повышение механических свойств на 15-30%;
исключение трудоемких операций формовки, выбивки форм;
возможность комплексной механизации и автоматизации технологического процесса, что повышает производительность и снижает трудоемкость в 3 раза;
увеличение съёма с 1м2 производственной площади и снижение себестоимости отливок.
Сложность изготовления отливок:
высокая стоимость кокиля;
сложность и длительность его изготовления;
возникновение внутренних напряжений и литейных дефектов (коробление, трещины) из-за жёсткости, газонепроницаемости кокиля;
из-за снижения жидкотекучести сплавов усложняется процесс получения тонкостенных, большой протяженности отливок;
образование отбела (можно предотвратить путем покрытия кокиля облицовкой из песчано-глинистых смесей).
Выбираем литье в кокиль с песчаными стержнем.
Определяем группу отливки по назначению [14, с.12] – группа 2
Определяем класс размерной точности отливки, Таблица 9[14, с.33]. Принимаем класс размерной точности 11, т.к.:
литье в кокиль с песчаными стержнями
наибольший габаритный размер 161;
тип сплава – сталь 45Л.
4.1 Определяем степень коробления. Т.к. отливка средних размеров, то степень коробления допускается не нормировать.
4.2 Определение степени точности поверхности отливки, Таблица 11 [14, с.37]. Выбираем14, т.к.: литье в кокиль с песчаными стержнями;
наибольший габаритный размер 161мм.
4.3 Определение ряда припуска, Приложение 6 [14, с.43]. Выбираем ряд припуска 7, т.к. степень точности поверхности оливки 14.
4.4 Определение общего допуска, Таблица 1[14, с.2].
4.5 Определение общего припуска на сторону.
Таблица 4 – Расчетные параметры заготовки.
В миллиметрах
|
Размер детали и квалитет |
Величина П или 2П |
Размер заготовки |
Допуск на размер |
| Отверстие ᴓ20,1 | -2·10,05 | - | Заливается металлом |
| Отверстие Ш4 | -2·2 | - | Заливается металлом |
| Ш152 | +2∙3,3 | Ш158,6 | ±5,0 |
| 89 | +3,3 | 92,3 | ±4,4 |
| 10 | +2,3 | 12,3 | ±2,4 |
| ᴓ13 | -2∙6,5 | - | Заливается металлом |
| 35 | -2·2,9 | 29,2 | ±3,6 |
| ш161 | +2∙3,3 | ш167,6 | ±5,0 |
| ш143 | -2·3,3 | ш136,4 | ±5,0 |
| Ш55 | +2·3,2 | Ш61,4 | ±4,0 |
| Ш40 | -2·0,7 | Ш38,6 | ±4,0 |
| 40 | +2,9 | 42,9 | ±3,6 |
| 30 | -2,9 | 27,1 | ±3,6 |
| 65 | +2,9 | 67,9 | ±4,4 |
| Шлицы Ш45 | -2∙3,2 | Ш38,6 | ±4,0 |
4.6 Определение класса точности массы, Таблица 13[14, с.41]. Класс точности массы 10, т.к.:
литье в кокиль с песчаными стержнями;
масса отливки от 1 до 10кг;
тип сплава сталь 45Л.
5. Эскиз заготовки
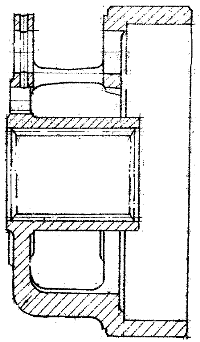
Рисунок 1 – Эскиз заготовки
6. Определение объема и массы припуска
Таблица 5 – Расчет объема припусков
|
Но-мер п/п |
Наименование фигуры |
Расчетные параметры, мм |
Формула объема фигуры |
Числовое значение Vпр, мм3 |
|
| 1 | Полый цилиндр | D=92,3; d=89; h=9 |
V= |
4226,9 | |
| 2 | Полый цилиндр | D=3; d=0; h=20 |
V= |
141,3 | |
| 3 | Полый цилиндр | D=12,3; d=10; h=41 |
V= |
1650,8 | |
| 4 | Полый цилиндр | D=20,1; d=0; h=10 |
V= |
3171,5 | |
| 5 | Полый цилиндр | D=4; d=0; h=7 |
V= |
87,9 | |
| 6 | Полый цилиндр |
D=158,6; d=152; h=10 |
V= |
16092,2 | |
| 7 | Полый цилиндр |
D=35; d=29,2; h=78 |
V= |
22799,6 | |
| 8 | Полый цилиндр |
D=167,6; d=161; h=40 |
V= |
68099,1 | |
| 9 | Полый цилиндр |
D=42,9; d=40; h=9 |
V= |
1698,5 | |
| 10 | Полый цилиндр | D=143; d=136,4; h=6,6 |
V= |
9554 | |
| 11 | Полый цилиндр | D=61,4; d=55; h=53 |
V= |
30994,1 | |
| 12 | Полый цилиндр | D=64,9; d=65; h=55 |
V= |
16640,1 | |
| 13 | Полый цилиндр | D=45; d=38,6; h=65 |
V= |
27300,4 | |
| 14 | Полый цилиндр | D=45; d=40; h=65 |
V= |
0,5V=10842,8 | |
|
Итого: |
213299,2 |
||||
 (D2-d2)
mпр=Vобщ·с, кг (7)
где Vобщ – общий объем припуска, мм3;
с – удельная
плотность
материала,

с=7,8·10-6
- для чугуна
mпр=213299,2·7,8·10-6=1,66 кг
6.1 Определение массы заготовки
mз=mд+mпр, кг (8)
где mд – масса детали, кг;
mпр – масса припусков, кг.
mз=3,35+1,66=5,01 кг
6.2 Определение коэффициента использования металла
Ким=
Ким= =0,67
Таблица 6 – Результаты сравнения заготовок
Способ получения
|
Способ получения |
Масса заготовки, кг |
Ким |
| Отливка в песчано-глинистые формы | 6,4 | 0,52 |
| Отливка в кокиль | 5,01 | 0,67 |
Вывод: из проведенных расчетов и сравнений двух вариантов получения заготовок следует, что наиболее выгодным и целесообразным методом получения данной заготовки является литьё в кокиль, т.к. заготовка, полученная этим способом, менее металлоемка и имеет больший коэффициент использования металла.
2.3Анализ базового технологического процесса
Таблица 7 – Базовый технологический процесс
|
Номер опер. |
Наименование операции |
Оборудование |
Содержании операции |
Тшт, мин |
|
005 |
Токарная |
1К282 |
Позиция 2. А.Установить и закрепить заготовку. Сверлить отверстие, выдерживая размерыᴓ28Н12+0,18 на L=35-0,1мм Позиция 4 Расточить отверстие, выдерживая размеры ш143Н10-0,16 на L=38-0,1 мм, Сверлить отверстие, выдерживая размер ш27Н12+0,18 Позиция 6 Точить поверхность, выдерживая размеры ᴓ164-0,25 на L=27±0,2мм Точить фаску, выдерживая размер 4х45° Зенкеровать отверстие, выдерживая размеры ᴓ35,8+0,25 на L=35-0,1 Позиция 8 Точить торец, выдерживая размер 47,5 Точить торец, выдерживая размер 30,4 Расточить выточку, выдерживая размеры ᴓ45-0,25 в=2мм Позиция 1 Б. Переустановить заготовку. Позиция 3 Зенкеровать отверстие, выдерживая размеры ᴓ35,8+0,25 на L=35-0,1мм Позиция 5 Зенкеровать отверстие, выдерживая размер ᴓ39,3+0,25 Точить поверхность, выдерживая размеры ᴓ164-0,25 на L=27±0,2мм Позиция 7 Расточить выточку, выдерживая размеры ᴓ45+0,065 в=2±0,02мм, Точить поверхность, выдерживая размер 1±0,01мм Точить поверхность, выдерживая размеры ᴓ56-0,19 h=2±0,2мм |
2,2 |
|
| 010 | Токарная | БС-455-Б |
А. Установить и закрепить заготовку. Продольный суппорт 1. Точить поверхность, выдерживая размер ᴓ152h11-0,19 Поперечный суппорт 2. Точить поверхность, выдерживая размеры 3±0,2мм, ᴓ90-0,22мм, 94,2±0,2 |
1,0 | |
| 015 | Протяжная | МП7633-001 |
А. Установить и закрепить заготовку 1. Протянуть шлицы, выдерживая размеры R40, R45 |
1,066 | |
020 |
Токарная |
1К282 |
Позиция 1 А. Установить и закрепить заготовку Позиция 2 Свободная Позиция 3 1. Точить торец Б, выдерживая размер 93,2±0,3мм 2. Точить торец В, выдерживая размер 30±0,25мм Позиция 4 1.Зенкеровать поверхность, выдерживая размеры ᴓ56-0,19 на L=20-0,18мм 2. Зенкеровать поверхность, выдерживая размер ᴓ870,3мм Позиция 5 1.Зенкеровать поверхность, выдерживая размеры ᴓ40+0,062, ᴓ57+0,07 Позиция 6 Свободная Позиция 7 1. Зенкеровать поверхность, выдерживая размеры R2, ᴓ58, ᴓ83,5 Позиция 8 1. Точить поверхность, выдерживая размерᴓ162,3-0,25 2. Зенкеровать поверхность, выдерживая размеры ᴓ83, ᴓ55, R2 |
1,95 |
|
| 025 | Калибровочная | П6324 |
А. Установить и закрепить заготовку 1. Калибровать шлицевое отверстие, выдерживая размеры R40, R45 |
0,519 |
|
| 030 | Токарная | 1А616 |
А. Установить и закрепить заготовку. 1. Подрезать торец, выдерживая размер 65,5 |
1,073 |
|
035 |
Токарная |
1А730 |
А. Установить и закрепить заготовку Продольный суппорт 1.Точить поверхность, выдерживая размер ᴓ161,5 Поперечный суппорт 2. Точить торец, выдерживая размер 65 3. Точить торец, выдерживая размер 95 4. Точить торец, выдерживая размеры ᴓ152, 46 5. Точить фаски, выдерживая размер 1,3х45° 6. Точить торец, выдерживая размеры ᴓ90, 3 |
1,39 |
|
040 |
Сверлильная |
АБ16232 |
Позиция 1 А. Установить 2 заготовки и закрепить. Позиция 2 Сверлить 3 отверстия, выдерживая размеры ᴓ70, ᴓ13 Позиция 3 Сверлить 3 отверстия, выдерживая размеры ᴓ117,5, ᴓ17 равнорасположенных по окружности Позиция 4 Зенкеровать 3 отверстия, выдерживая размер ᴓ17,7 |
2,9 |
|
| 045 | Фрезерная | АМ11274 |
А. Установить и закрепить заготовку 1. Фрезеровать паз, выдерживая размеры 35, 10, R25 |
2,397 |
|
| 050 | Сверлильная | 2Н125 |
А. Установить и закрепить заготовку Калибровать 3 отверстия последовательно, выдерживая размер ᴓ17,7 |
0,779 |
|
| 055 | Расточная | 2706 |
А. Установить и закрепить заготовку 1. Расточить отверстие, выдерживая размер ᴓ18,8 |
1,829 |
|
| 060 | Расточная | ОС4111 |
А. Установить и закрепить заготовку. 1. Расточить отверстия, выдерживая размер ᴓ20,1 |
1,5 |
|
| 065 | Сверлильная | ХА8451 |
А. Установить и закрепить заготовку 1. Сверлить 3 отверстия, выдерживая размеры 5,5, ᴓ4 |
1,255 |
|
| 070 | Контроль | Стол ОТК |
010 Токарная БС-455-Б А. Установить и закрепить заготовку. Продольный суппорт 1. Точить поверхность, выдерживая размер ᴓ152h11-0,19 Поперечный суппорт 2. Точить поверхность, выдерживая размеры 3±0,2мм, ᴓ90-0,22мм, 94,2±0,2 1,0 015 Протяжная МП7633-001 А. Установить и закрепить заготовку 1. Протянуть шлицы, выдерживая размеры R40, R45 1,066 020 Токарная 1К282 Позиция 1 А. Установить и закрепить заготовку Позиция 2 Свободная Позиция 3 1. Точить торец Б, выдерживая размер 93,2±0,3мм 2. Точить торец В, выдерживая размер 30±0,25мм Позиция 4 1.Зенкеровать поверхность, выдерживая размеры ᴓ56-0,19 на L=20-0,18мм 2. Зенкеровать поверхность, выдерживая размер ᴓ870,3мм Позиция 5 1.Зенкеровать поверхность, выдерживая размеры ᴓ40+0,062, ᴓ57+0,07 Позиция 6 Свободная Позиция 7 1. Зенкеровать поверхность, выдерживая размеры R2, ᴓ58, ᴓ83,5 Позиция 8 1. Точить поверхность, выдерживая размерᴓ162,3-0,25 2. Зенкеровать поверхность, выдерживая размеры ᴓ83, ᴓ55, R2 1,95 025 Калибровочная П6324 А. Установить и закрепить заготовку 1. Калибровать шлицевое отверстие, выдерживая размеры R40, R45 0,519 030 Токарная 1А616 А. Установить и закрепить заготовку. 1. Подрезать торец, выдерживая размер 65,5 1,073 035 Токарная 1А730 А. Установить и закрепить заготовку Продольный суппорт 1.Точить поверхность, выдерживая размер ᴓ161,5 Поперечный суппорт 2. Точить торец, выдерживая размер 65 3. Точить торец, выдерживая размер 95 4. Точить торец, выдерживая размеры ᴓ152, 46 5. Точить фаски, выдерживая размер 1,3х45° 6. Точить торец, выдерживая размеры ᴓ90, 3 1,39 040 Сверлильная АБ16232 Позиция 1 А. Установить 2 заготовки и закрепить. Позиция 2 Сверлить 3 отверстия, выдерживая размеры ᴓ70, ᴓ13 Позиция 3 Сверлить 3 отверстия, выдерживая размеры ᴓ117,5, ᴓ17 равнорасположенных по окружности Позиция 4 Зенкеровать 3 отверстия, выдерживая размер ᴓ17,7 2,9 045 Фрезерная АМ11274 А. Установить и закрепить заготовку 1. Фрезеровать паз, выдерживая размеры 35, 10, R25 2,397 050 Сверлильная 2Н125 А. Установить и закрепить заготовку Калибровать 3 отверстия последовательно, выдерживая размер ᴓ17,7 0,779 055 Расточная 2706 А. Установить и закрепить заготовку 1. Расточить отверстие, выдерживая размер ᴓ18,8 1,829 060 Расточная ОС4111 А. Установить и закрепить заготовку. 1. Расточить отверстия, выдерживая размер ᴓ20,1 1,5 065 Сверлильная ХА8451 А. Установить и закрепить заготовку 1. Сверлить 3 отверстия, выдерживая размеры 5,5, ᴓ4 1,255 070 Контроль Стол ОТК - |
||
Вывод В проектируемом технологическом процессе в качестве заготовки принята отливка в кокиль с отверстием ᴓ40, что значительно уменьшило припуски на обработку и исключило часть переходов при выполнении операций. Это дает возможность 010 операцию произвести обработку поверхностей на 005 операции на станке 1К282 с двойной индексацией. Применение агрегатного станка даст возможность исключить операции 055 и 060, а на операции 025 применить специальный агрегатный станок и ввести развертывание отверстия ᴓ20,1Н8. Некоторые торцы не требуется точить по частям и по нескольку раз, т.к. припуски уменьшились, т.е. уменьшается погрешность базирования, т.к. деталь не будет несколько раз переустанавливаться.
2.4 Разработка проектируемого технологического процесса
2.4.1 Разработка эскиза детали. Планы обработки поверхностей
Таблица 8 – Планы обработки поверхностей
|
Номер пов. на эскизе |
Размер с полем допуска |
Квалитет точности |
Параметр шероховатости |
Метод обработки |
| 1 | ᴓ4+0,22 | Н13 | 6,3 | Сверление |
| 2 | 10-0,01 | h10 | 12,5 | Точение черновое |
| 3 | 35-0,1 | h10 | 12,5 | Точение черновое |
| 4 | ᴓ40+0,062 |
H12 H11 |
12,5 6,3 |
Растачивание черновое Растачивание чистовое |
| 5 | ᴓ20,1+0,033 |
H12 H10 H8 |
12,5 6,3 2,5 |
Сверление Зенкерование Развертывание |
| 6 | ᴓ152-0,25 |
h11 h11 |
12,5 6,3 |
Точение черновое Точение чистовое |
| 7 | ᴓ143+0,16 |
H11 H10 |
12,5 6,3 |
Растачивание черновое Растачивание чистовое |
| 8 | ᴓ55-0,19 |
h11 h11 |
12,5 6,3 |
Зенкерование черновое Зенкерование чистовое |
| 9 | ᴓ45+1,5 |
h12 h11 |
12,5 6,3 |
Растачивание черновое Растачивание чистовое |
| 10 | 40-0,1 |
h11 h10 |
12,5 6,3 |
Точение черновое Точение чистовое |
| 11 | 89-0,12 |
h11 h10 h9 |
12,5 6,3 3,2 |
Точение черновое Точение получистовое Точение чистовое |
2.4.2 Маршрут обработки
Таблица 9 – Маршрут обработки
|
Номер опер. |
Наименование операции |
Модель станка |
Содержание операции |
Номер пов. на эскизе |
| 005 | Токарная | 1К282 |
Позиция 2. А. Установить и закрепить заготовку. Позиция 4 Расточить отверстие, выдерживая размеры ш140,3Н11+0,25 на L=30-0,25 мм, Расточить отверстие, выдерживая размер ш39,5Н11+0,16 на L=67,9-0,3мм Позиция 6 Точить поверхность предварительно, выдерживая размеры ᴓ163,7h11-0,25 на L=42,9-0,25мм Точить поверхность окончательно, выдерживая размеры ᴓ161h10-0,16 на L=42,9-0,25мм Точить фаску, выдерживая размер 4х45° Позиция 8 Точить торец, выдерживая размер 41 Точить торец, выдерживая размер 66,2-0,19мм Расточить выточку, выдерживая размеры ᴓ45Н11+0,062 в=2±0,01мм Позиция 1 Б. Переустановить заготовку. Позиция 3 Расточить отверстие, выдерживая размеры ᴓ40Н11+0,062 на L=66,2-0,19мм Расточить отверстие, выдерживая размеры ᴓ143Н10-0,16 на L=30±0,2мм Позиция 5 Расточить выточку, выдерживая размеры ᴓ45Н11+0,062 в=2±0,01мм Точить поверхность, выдерживая размер 1±0,01мм Точить поверхность, выдерживая размеры ᴓ56h12-0,19 h=2±0,01мм Точить поверхность, выдерживая размер 154,7h11-0,25 Позиция 7 Точить торец А предварительно, выдерживая размер 90,9h11-0,22 Точить торец А окончательно, выдерживая размер 89,9h10-0,14 |
7 4 10 10 10 9 4 7 9 11 11 |
| 010 | Протяжная | МП633-001 |
А. Установить и закрепить заготовку. 1. Протянуть шлицы, выдерживая размеры R40, R45 |
4,9 |
015 |
Токарная |
1К282 |
Позиция 1 А. Установить и закрепить заготовку Позиция 3 1. Точить торец Ж, выдерживая размер 40h10-0,1 2. Точить торец Е, выдерживая размер 65h0-0,12 Позиция 5 1.Зенкеровать поверхность, выдерживая размеры ᴓ57,6h11-0,19 на L=65-0,12мм Позиция 7 Зенкеровать поверхность, выдерживая размеры ᴓ55h11-0,19, ᴓ83-0,22, R2 Позиция 2 Б. Переустановить деталь Позиция 4 Точить торец, выдерживая размер 89h9-0,12 Точить торец, выдерживая размеры ᴓ152h11-0,25, 40-0,1 Позиция 6 Точить торец, выдерживая размеры ᴓ90-0,6, 3±0,01мм Позиция 8 Точить фаски, выдерживая размер 1,3х45° |
10 12 12 8 11 10 11 |
| 020 | Калибровочная | П6324 |
А. Установить и закрепить заготовку 1. Калибровать шлицевое отверстие, выдерживая размеры R40, R45 |
4,9 |
| 025 | Сверлильная | Специаль-ный агрегатный |
Позиция 1 А. Установить 2 заготовки и закрепить. Позиция 2 Сверлить 3 отверстия, выдерживая размеры ᴓ70±0,2мм, ᴓ13±0,1мм Позиция 3 Сверлить 3 отверстия, выдерживая размеры ᴓ117,5±0,5мм, ᴓ16,3Н12+0,18 равнорасположенных по окружности Позиция 4 Зенкеровать 3 отверстия, выдерживая размер ᴓ19,3Н10+0,084 Позиция 5 Развернуть отверстие, выдерживая размеры ᴓ20,1Н8+0,033 на L=10-0,01 |
12 5 5 5,2 |
| 030 | Фрезерная | АМ11274 |
А. Установить и закрепить заготовку 1. Фрезеровать паз, выдерживая размеры 35-0,1, 10-0,01, R25 |
2,3 |
| 035 | Сверлильная | ХА8451 |
А. Установить и закрепить заготовку 1. Сверлить 3 отверстия, выдерживая размеры 5,5±0,01мм, ᴓ4Н13+0,22 |
1 |
| 040 | Контроль | Стол ОТК | - |
2.5 Расчет припусков
Таблица 10 – Определение припусков табличным методом
В миллиметрах
|
Обрабатываемая поверхность, переходы по обработке |
Ra, мкм |
Припуск П или 2П |
Размер после операции, квалитет |
Отклоне-ние на размер |
|
Торец
А в размер 89 Заготовка Точение черновое Точение получистовое Точение чистовое |
||||
| 50 | +3,3 | 92,3h12 | -0,35 | |
| 12,5 | +П=1,4 | 90,9h11 | -0,22 | |
| 6,3 | +П=1,0 | 89,9h10 | -0,14 | |
| 3,2 | +П=0,9 | 89h9 | -0,12 | |
|
Торец
Д в размер 10 Заготовка Точение черновое |
||||
| 50 | +2,3 | 12,3h12 | -0,18 | |
| 12,5 | +2,3 | 10h10 | -0,01 | |
|
Торцы
К, Л в размер
35 Заготовка Точение черновое |
||||
| 50 | -2,9 | 32,1h12 | -0,25 | |
| 12,5 | -2,9 | 35h10 | -0,1 | |
|
ТорецЖВ
в размер 40 Заготовка Точение черновое Точение чистовое |
||||
| 50 | +2,9 | 42,9h12 | -0,25 | |
| 12,5 | +1,9 | 41h11 | -0,16 | |
| 6,3 | +1,0 | 40h10 | -0,1 | |
|
Торец
И в размер 65 Заготовка Точение черновое Точение чистовое |
||||
| 50 | +2,9 | 67,9h12 | -0,3 | |
| 12,5 | +1,7 | 66,2h11 | -0,19 | |
| 3,2 | +1,2 | 65h10 | -0,12 | |
|
Отверстие ǿ 4Н13 Заготовка Сверление |
||||
| 50 | -4,0 | - | ||
| 6,3 | -2·2,0=4,0 | ᴓ4H13 | +0,22 | |
|
Отверстие ǿ20,1Н8 Заготовка Сверление Зенкерование Развертывание |
||||
| 50 | -20,1 | - | ||
| 12,5 | -2·8,15=16,3 | ᴓ16,3H12 | +0,18 | |
| 6,3 | -2·1,5=3,0 | ᴓ19,3H10 | +0,084 | |
| 2,5 | -2·0,4=0,8 | ᴓ20,1H8 | +0,033 | |
|
Отверстие ǿ40Н11 Заготовка Растачивание черновое Растачивание чистовое |
||||
| 50 | -2·0,7=1,4 | ᴓ38,6H12 | +0,25 | |
| 12,5 | -2·0,45=0,9 | ᴓ39,5H12 | +0,16 | |
| 6,3 | -2·0,2=0,4 | ᴓ40Н11 | +0,062 | |
|
ǿ161h10 Заготовка Точение черновое Точение чистовое |
||||
| 50 | +2·3,3=6,6 | ᴓ167,6h12 | -0,4 | |
| 12,5 | +2·1,95=3,9 | ᴓ163,7h11 | -0,25 | |
| 2,5 | +2·1,35=2,7 | ᴓ161h10 | -0,16 | |
|
ǿ55h11 Заготовка Зенкерование черновое Зенкерование чистовое |
||||
| 50 | +2·3,2=6,4 | ᴓ61,4h12 | -0,3 | |
| 12,5 | +2·1,9=3,8 | ᴓ57,6h11 | -0,19 | |
| 6,3 | +2·1,3=2,6 | ᴓ55h11 | -0,19 | |
|
ᴓ13Н10 Заготовка Сверление |
||||
| 50 | -2·6,5=13 | - | ||
| 6,3 | -2·6,5=13 | ᴓ13Н10 | +0,07 | |
|
ǿ143Н10 Заготовка Растачивание черновое Растачивание чистовое |
||||
| 50 | -2·3,3=6,6 | ᴓ136,4Н12 | +0,4 | |
| 12,5 | -2·1,95=3,9 | ᴓ140,3Н11 | +0,25 | |
| 6,3 | -2·1,35=2,7 | ᴓ143Н10 | +0,16 | |
|
ǿ152h11 Заготовка Точение черновое Точение чистовое |
||||
| 50 | +2·3,3=6,6 | ᴓ158,6h12 | -0,4 | |
| 12,5 | +2·1,95=3,9 | ᴓ154,7h11 | -0,25 | |
| 6,3 | +2·1,35=2,7 | ᴓ152h11 | -0,25 |

2.6 Расчет режимов резания и То
1. Исходные данные.
На полуавтоматном станке 1К282 растачивают отверстие с ᴓ136,4 до ᴓ140,3. Длина отверстия L=30мм. Длина заготовки L1=92,3 мм. Материал заготовки сталь 45Л, обработка черновая, Ra=12,5мкм. 2. Выбор типа РИ.
2.1 Выбор РИ.
Выбираем токарный резец с напайной пластиной Т15К6 [18, с.192]
2.2 Геометрические параметры резца ц=92˚ ц1=8˚ [18, с.192]
3. Назначение режимов резания.
3.1 Определение глубины резания
t= (9)
t= =1,95мм
3.2 Назначение подачи.
Sp=St∙Ks,
 (10)
St=0,28, т.к. материал заготовки сталь 45Л, t=1,95мм. Таблица 11…16 [18, с.266]
Ks=1, т.к. СПИД-средняя
Sp=0,28∙1=0,28
3.2.1 Корректировка подачи по паспорту станка. [21, с.421]
Sд=0,29
3.3 Назначение периода стойкости резца. Карта Т-3 [20, с.26]
Для ТС резцов стойкость Т=60мин.
3.4 Определение скорости резания
3.4.1 Табличное значение скорости резания. Карта Т-4 [20, с.29…36]
хтабл.=98,5
 ,
т.к. t=1,95
мм, Sд=0,29,
материал детали
сталь 45Л, материал
режущей части
– ТС.
3.4.2 Расчетное значение скорости резания с учетом поправочных коэффициентов.
хр=хт∙К1∙К2∙К3,
(11)
К1=0,65
К2=1,15
К3=1
хр=98,5∙0,65∙1,15∙1=73,6
3.5 Расчет частоты вращения шпинделя
nр= , мин-1
(12)
nр= =166
мин-1
3.5.1 Корректировка вращения шпинделя по паспорту станка. [21, с.421]
nд=160 мин-1
3.5.2 Корректировка скорости резания
хд= (13)
хд= =72,5
3.6 Определение силы резания Рz, Н
3.6.1 Табличное значение Рzтабл. Карта Т-5 [20, с.35]
Рzтабл.=340
Н, т.к. Sд=0,29
,
t=1,95
мм
3.6.2 Корректировка с учетом поправочных коэффициентов. [21, с.36]
Рz=Pzт∙К1∙К2, к Г (14)
1кГ=10Н
Рz=340∙0,85∙1=2890 Н
3.7 Определение мощности, потребной на резание
Nрез= ,
кВт (15)
Nрез= =3,1
кВт
3.7.1 Поправочный коэффициент по мощности
Nрез<Nшп
где Nшп – мощность шпинделя, [21, с.421].
Nшп=1,2∙Nдвиг∙з (16)
з – коэффициент полезного действия, [21, с.421]
Nшп=1,2∙18,5∙0,8=17,76 кВт
3.8 Определение основного машинного времени
То= ,
мин (17)
3.8.1 Определение длины рабочего хода
Lрх=Lрез+y+∆, мм (18)
где Lрез – длина резания, мм
y – величина врезания, мм
∆ - величина перебега, мм
y+∆=3 мм [20, с.300]
Lрез=40 мм
Lрх=40+3=43 мм
То= =0,93
мин
4. Результаты расчетов сведены в таблицу 11.
2.7 Расчет технических норм времени
Операция 005 токарная. Nгод= 100000шт., модель станка – 1К282; масса детали- -3,35 кг; габариты детали – ш161х89; установка в трехкулачковый самоцентрирующийся патрон; МИ –калибр-пробка и калибр-скоба; норма То=1,09