Технологии машиностроения
ПРЕДИСЛОВИЕ
Пособие составлено для студентов, приступающих к изучению начальной части курса “Технология машиностроения” ― “Основы технологии машиностроения”. Содержание пособия и последовательность изложения материала рассчитаны на создание максимума удобств для использования его во время практических и индивидуальных занятий, а также при выполнении курсовых работ и проектов по дисциплине.
Предполагается, что студентами уже проработаны и освоены следующие дисциплины: “Технология конструкционных материалов”, “Взаимозаменяемость, стандартизация и технические измерения”, “Основы теории резания”, “Металлорежущие станки” и “Режущие инструменты” и некоторые другие дисциплины, помогающие формировать специалистов машиностроителей. Одновременно им ещё предстоит знакомство с такими дисциплинами, как "Автоматизация производственных процессов", "Технологические основы гибких производственных систем", "Система автоматизированного проектирования технологических процессов", "Проектирование машиностроительных цехов" и прочими, читаемыми на последних курсах обучения.
В прежние годы было издано немало хороших пособий по технологии машиностроения, в том числе по курсовому и дипломному проектированию. Большинство из них ([5, 7, 23] и пр.) рассчитано на студентов, прослушавших и усвоивших основные теоретические положения перечисленных дисциплин; другие, например [26], способствуют углублению знаний по отдельным разделам технологии машиностроения.
Пособие "Начало технологического проектирования" уступает в строгости изложения материала отмеченным работам. Оно рассчитано для выполнения следующих методических задач:
― дать первые представления о технике и очередности выполнения всех основных этапов разработки технологического процесса, познакомить с особенностью осуществления и трудоемкостью каждого этапа, показать наличие тесной логической взаимосвязи между отдельными этапами проектных работ;
― увязать в ходе обучения теоретические положения дисциплины с их практической реализацией, сформировать у обучаемых цельное представление о технологии машиностроения как о науке и подготовить их к квалифицированному и самостоятельному курсовому и дипломному проектированию;
― с первых шагов освоения новой дисциплины выработать у будущих специалистов привычку обязательного логического и формального обоснования принимаемых решений при проведении любых проектных работ, а также навыки четкого и лаконичного изложения подобных обоснований в пояснительных записках.
Для обоснования принимаемых решений часто пользуются материалами, опубликованными в научно-технической, справочной, периодической, учебной и прочей литературе по технологии машиностроения. В целях облегчения и сокращения времени информационных поисков нужного материала в пособии указывается размещение материалов по различным разделам проектирования в наиболее распространенных изданиях последних лет.
В каждом разделе пособия после краткого изложения основных теоретических положений перед студентом ставится очередная проектная задача и приводится образец (пример) ее решения. Естественно, что не следует рассматривать указанные образцы как догмы и пользоваться при составлении описаний фразами из пособия. Каждый в ходе практикума должен стремиться проявить максимум прилежания, творческой активности, индивидуализма.
Несмотря на узкую целенаправленность, пособие успешно может использоваться студентами и учащимися всех машиностроительных специальностей, изучающих технологию машиностроения. Оно окажется весьма полезным для обучающихся без отрыва от производства.
1. ПРАКТИЧЕСКИЕ ЗАНЯТИЯ
Цель практических занятий ― закрепление теоретических знаний по курсу технологии машиностроения и получение первичных навыков самостоятельного проектирования технологических процессов.
Основное внимание студенты уделяют производству деталей заданного качества наиболее производительными и экономичными методами.
В процессе практических занятий каждый студент для конкретной детали составляет маршрут обработки и подробно проектирует технологический процесс на 1―3 технологические операции (устанавливает режимы, рассчитывает силы и моменты сил резания, анализирует точность обработки, осуществляет техническое нормирование и др.).
Эффективность и рентабельность техпроцесса устанавливается (подтверждается) вариантным проектированием, т.е. сравнением целесообразности обработки одних и тех же поверхностей (элементов) детали разными способами и разными инструментами, на различном оборудовании.
Принятый технологический процесс оформляется в соответствии со стандартами и правилами ЕСТД и ЕСТПП.
Темы занятий и последовательность их выполнения соответствуют разделам оглавления данного пособия.
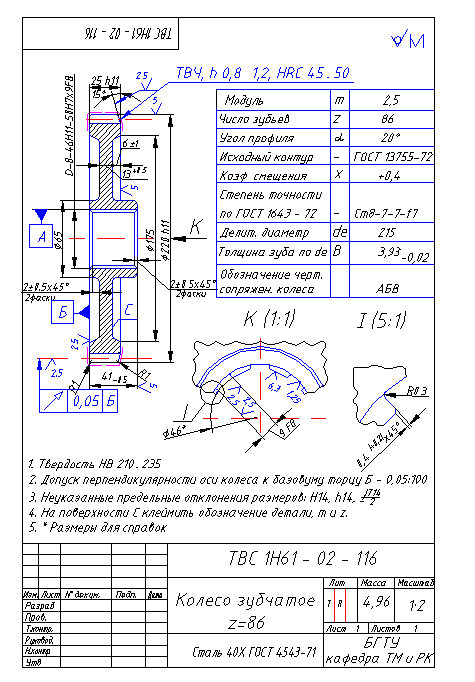
После изложения требований к содержанию и оформлению основных разделов (тем) приводятся примеры их реализации. В большинстве примеров рассматриваются вопросы проектирования техпроцесса изготовления зубчатого колеса черт. ТВС 1Н 61―02―116 (рис. 1), называемого в дальнейшем деталью.
Самостоятельными темами занятий является кодирование информации, оптимизация режимов обработки, составление типовых и групповых технологических процессов и пр. Каждая законченная тема оформляется на страницах писчей бумаги формата А4, а затем брошюруется в общую записку, к которой составляют содержание и список использованной литературы.
Общий объем практических работ, включая домашние самостоятельные, не превышает 60―80 часов. При выполнении курсовой работы по каждой теме проставляется оценка, а в конце занятий – дифференцированный зачет.
Студенты, выполняющие задания по графику (или с опережением графика), работающие качественно, прилежно, с творческой инициативой, получающие по темам преимущественно хорошие и отличные оценки, зачетную оценку могут получать досрочно, автоматически, т.е. без защиты курсовой работы.
2. ДЕТАЛЬ
Основой для разработки технологического процесса являются:
―чертеж детали с техническими требованиями на ее изготовление;
―производственная программа выпуска детали данного наименования.
Наименование детали, ее обозначение (номер чертежа) с указанием сборочной единицы (узла), к которой она относится и годовую программу выпуска выдает (указывает или утверждает) руководитель проектных работ.
Студенты после знакомства с полученной (исходной) информацией и тщательного ее изучения составляют подробное описание конструкции и назначение детали, а также ее общие технологические характеристики, которые обычно включают:
― наименование изделия или узла, составной частью которого является деталь; его назначение и общая характеристика;
― назначение детали в изделии (узле), способ и требования к ее базированию (установке), взаимодействие с другими деталями изделия;
― описания форм и назначения основных функциональных и прочих поверхностей: плоскостей, пазов, шеек, отверстий и так далее; изложение прочих специфических особенностей конструкции;
― характеристику материала, сведения о нагрузках (силах и моментах сил), воспринимаемых деталью в процессе рабочего цикла, результаты анализа соответствия материала назначению детали, расчет ее массы;
― предварительную оценку технологичности детали с указаниями возможностей: снижения точности выполняемых размеров и сокращения общего количества обрабатываемых поверхностей; повышения жесткости конструкции, удобства и надежности базирования заготовок; унификации и стандартизации элементарных поверхностей: фасок, выточек, канавок, галтелей и тому подобное; осуществления многоместной или групповой обработки и др. Здесь же анализируют возможности выполнения прочих технических требований с точки зрения технологических возможностей производства.
Результатами изучения и анализа исходных данных могут служить предложения по усовершенствованию конструкций детали, замене ее материала более или менее прочным, более дешевым и другие предложения или подтверждение целесообразности ее первоначального варианта.
По окончании указанной работы разрабатывают рабочий чертеж детали. Чертеж выполняют в масштабе 1:1 (1:2 для крупных и 2:1 для мелких деталей) с необходимым количеством проекций, разрезов и сечений на форматах А4 или А3. На чертеже проставляют все необходимые размеры. На каждый размер между поверхностями устанавливают допуски. Затем составляют и вносят в чертеж необходимый минимум технических требований: допустимые погрешности форм и расположения поверхностей, их твердость и др. Технические требования на чертежах указывают с помощью условных символов ЕСКД. Те требования, для которых условных обозначений нет, излагают на поле чертежа текстом. Для обоснованного и квалифицированного назначения допусков на размеры величины шероховатости поверхностей и различных технических требований пользуются рекомендациями и указаниями справочников, атласов [1―3] и другой технической литературы.
Чертеж вместе с описаниями конструкции (2―3 с.) составляет единое целое. Он должен создавать у студентов полное представление о детали, что позволит (при необходимости) правильно ее изготовить.
Пример 1. Дано в "сборочной единице" колесо зубчатое черт., ТВС 1Н61—2—116 (рис. 1) с выпуском 4800 деталей в год. Выполнить описание детали.
Колесо зубчатое (рис.1) является деталью коробки подач токарно-винторезного станка. Оно жестко крепится на промежуточном валу и служит для передачи движения от привода к шестерне ходового винта. Посадка колеса на промежуточный вал осуществляется по шлицевым поверхностям с центрированием по наружному диаметру с посадкой 50Н7/h7.
Основные конструктивные элементы зубчатого колеса ─ зубчатый венец диаметром 220 мм и шириной 25 мм, реборда толщиной 13 мм и ступица диаметром 65 мм и длиной 41 мм.
На венце
нарезано 86 зубьев
модулем m
= 2,5 мм. Диаметр
делительной
окружности
de
= 215 мм. Все зубья
венца имеют
с одной стороны
скос
 ,
служащий для
более плавного
входа зубьев
блока ведущей
шестерни при
включении. С
обоих торцов
зубья имеют
закругления
 мм.
Реборда сплошная.
В осевом сечении
колеса она
устанавливается
в середине
венца с соблюдением
симметрии.
Ступица соединяется
с ребордой. При
этом один ее
торец (в этом
же сечении)
лежит в плоскости
торца венца,
а другой ―
расположенный
со стороны
скоса зубьев,
выступает за
плоскость торца
венца на 16 мм.
В ступице,
концентрично
делительной
окружности
(с допуском
биения 0,05 мм)
нарезается
шлицевое отверстие
Д―8―46
Н11ґ50Н7ґ9F8.
Для свободной
посадки на вал
с обоих торцов
отверстия
снимаются фаски
2ґ45°.
Требования к точности и шероховатости всех функциональных и не функциональных поверхностей указаны на чертеже. Необрабатываемые поверхности могут сохранять штамповочные уклоны и радиусы.
 Материалом
зубчатого
колеса служит
сталь 40Х ГОСТ
4043―71,
улучшенная
с твердостью
НВ 215―235,
и характеристиками
прочности, МПа:
 600―700,
 320―400,
 и
 [1 ,т.2, с.190, табл. 3]. Венец
термообрабатывают
до HRC 45―50.
Колесо передает
максимальный
крутящий момент
 ,
при работе
двигателя
 кВт
и минимальной
частоте вращения
промежуточного
вала
 мин-1, т. е.
 9555∙N/nmin.=
9555·3,7/198 = 178,6 Н∙м.
При этом на
зубья колес
действует сила
 ,
Н
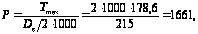
которая
вызывает в
сечениях зубьев
напряжения
изгиба МПа.
Следовательно,
 ,
аналогично
 .
Таким образом,
материал зубчатого
колеса и его
термообработка
подобрана
правильно.
Расчетная масса
колеса М = 4,96 кг.
Технические требования к детали, в том числе к точности ее размеров и шероховатости основных поверхностей, основательно проработаны и соответствуют требованиям, предъявляемым к зубчатым колесам 7-й или 8-й степеней точности [1, 2]. Конструкция заготовки жесткая. Размещение базового торца ступицы в плоскости венца позволяет при нарезании зубьев фрезами применить достаточно производительную схему последовательной многоместной обработки. Две фаски 1ґ45° на торцах ступицы позволяют освободиться от заусенцев, образующихся при подрезке торцов.
Конструкция зубчатого колеса в целом технологична. При разработке единичных рабочих техпроцессов изготовления подобных колес в условиях серийного или массового производства в качестве информационной основы вполне могут быть использованы типовые технологические процессы производства деталей данного класса [14, 17, 24].
3. ТИП ПРОИЗВОДСТВА
Типы производств и соответствующие им формы организации труда определяют характер технологических процессов и их построение. Поэтому перед началом технологического проектирования устанавливают тип производства ― единичное, серийное или массовое. Тип производства определяется номенклатурой и объемами выпуска изделий (годовой производственной программой), их массой и габаритными размерами, а также другими характерными признаками.
Массовое производство характеризуется узкой номенклатурой и большим объемом выпуска изделий, непрерывно изготавливаемых или ремонтируемых в течение продолжительного времени. На каждом рабочем месте выполняют, как правило, по одной закрепленной за рабочим операцией. Такое производство оснащают преимущественно специальным и специализированным оборудованием, располагающимся в порядке выполнения технологических операций, в форме поточных линий. Применяют высокопроизводительные специальные инструменты и приспособления. Широко внедряются средства механизации и автоматизации: конвейера роторные и автоматические линии, в том числе переменно-поточные автоматические линии, составленные из робототехнических комплексов, управляемых ЭВМ, и др. Характерны высокий уровень организации труда и ритмичность выпуска изделий с фиксированным тактом, мин:
tв = 60Fд/N , (1)
где Fд ― действительный годовой фонд производственного времени оборудования, линии и рабочих мест, ч; N ― годовая программа выпуска изделий, шт. В зависимости от режима и организации работ в подразделении (в цехе, на участке) ориентировочно принимают при работе: в одну смену Fд = 2008 ч, в две смены Fд = 4015 ч и при трехсменной работе Fд = 6022 ч. Более точные сведения приводятся в [5, 6 и др.]
В массовом производстве длительность отдельных операций (штучное время tш) должна быть равна или кратна такту при одновременном соблюдении неравенства:
tв ≤ tш . (2)
Суточный выпуск изделий при работе с двумя выходными днями в неделю, шт:
Nc = N/252 .
Суточная производительность поточной линии, шт:
Qc
= Fc∙ зн
/tшср
,
где
Fc
―
суточный фонд
времени работы
оборудования,
мин;
зн
―
нормативный
коэффициент
загрузки
оборудования:
tшср
―
средняя трудоемкость
основных операций,
мин.
При
выполнении
 основных операций
со штучным
временем каждой
i-й, равным
tш,
tшср
= tшi
. (3)
На данном этапе определяют ориентировочные значения tшi (см. разделы "Техническое нормирование" и "Экономическая оценка технологического процесса", с. 51, 54).
Нормативная
загрузка оборудования
(станка) в массовом
производстве
должна находиться
в пределах
зн
= 0,65―0,75.
Если фактический
зф
> 0,75, приходится
на данной операции
увеличивать
число станков,
но они могут
остаться
недогруженными.
То же происходит,
еслиtв
> tш.
Например, если
при поточной
форме организации
труда tв
= 5 мин,
а tш
= 2 мин,
то станок после
выполнения
каждой очередной
операции будет
простаивать
по 3 мин и т.п. В
таких случаях
работу линии,
участка или
цеха организуют
по принципам,
присущим серийному
производству.
Серийное производство характеризуется ограниченной номенклатурой изделий, изготавливаемых или ремонтируемых периодически повторяющимися партиями и сравнительно большим объемом выпуска, причем размер партии, шт
 ,
(4)
где
a
―
периодичность
запуска (необходимость
запаса деталей
на складах),
дни. Для проектных
расчетов
рекомендуется
принимать при
изготовлении
крупных деталей
 3―6,
средних
 6―12
и для мелких
деталей а
=12―25
дней.
Организация
и оснащение
крупносерийного
производства
близки к массовому.
Серийное и
мелкосерийное
производство
оснащают
преимущественно
универсальным
и стандартным
оборудованием,
приспособлениями
и инструментами.
Широко используются
станки с ЧПУ.
Наряду с групповыми
переменно-поточными
линиями практикуют
организацию
предметно-замкнутых
участков. После
обработки
партии деталей
P1
станки перестраивают
на обработку
партии P2
других деталей.
Станки не
простаивают.
Для серийного
производства
нормативный
коэффициент
загрузки оборудования
 зн
= 0,75―0,85.
Более высокие
значения
зф
могут быть
достигнуты
при многономенклатурном
запуске изделий
в условиях
мелкосерийного
и единичного
производства.
Для определения типа производства обычно пользуются соотношениями (1), (2) и рекомендациями [6],позволяющими устанавливать его в зависимости от габаритных размеров, массы и годового объема выпуска деталей, пользуясь данными табл. 1 и 2 или 3.
Таблица 1
Выбор типа производства по программе выпуска
| Тип производства | Количество обрабатываемых в год деталей (изделий) одного наименования и типоразмера | ||
| крупные(тяжелые) | средние | мелкие (легкие) | |
|
Единичное |
До 5 |
До 10 |
До 100 |
|
Серийное |
Св.5 до 1000 |
Св.10 до 5000 |
Св.100 до 50000 |
| Массовое | Св.1000 | Св.5000 | Св.50000 |
Таблица 2
Выбор серийности производства
| Серийность производства | Количество изделий в серии (партии) | ||
| крупных | средних | мелких | |
| Мелкосерийное | 3 ― 10 | 5 ― 25 | 10 ― 50 |
| Среднесерийное | 11 ― 50 | 26 ― 200 | 51 ― 500 |
| Крупносерийное | Св.50 | Св.200 | Св.500 |
При
классификации
по массе M
(кг) будем условно
считать детали:
мелкими (легкими)
при
 ,
средними при
 и крупными
(тяжелыми) при
 .
Пример 2. Определить тип производства на участке изготовления деталей (см. рис.1) для условий примера 1.
Пользуясь условиями классификации (см. выше), отнесем детали к средним по массе (M = 4,96 кг). Далее с учетом годовой программы N = 4800 шт., по табл.1 примем тип производства серийным. Воспользуемся зависимостью (4) и рассчитаем для условий серийного производства размер партии одновременно обрабатываемых заготовок, предварительно допустив, что для бесперебойной работы сборочного цеха должен быть запас готовых деталей на 10 дней, тогда
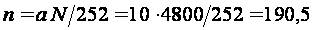
Таблица 3
Выбор типа инструментального или приборостроительного производства по массе детали
|
Масса детали (изделия), кг |
Величина годовой программы выпуска, шт. | ||||
| единичное |
мелко- серийное |
серийное |
крупно- серийное |
массовое | |
| 1,0 | 10 | 10 ― 2000 | 1500 ― 100000 | 75000 ― 200000 | 200000 |
| 1,0 ― 2,5 | 10 | 10 ― 1000 | 1000 ― 50000 | 50000 ― 100000 | 100000 |
| 2,5 ― 5,0 | 10 | 10 ― 500 | 500 ― 35000 | 35000 ― 75000 | 75000 |
| 10,0 | 10 | 10 ― 300 | 300 ― 25000 | 25000 ― 50000 | 50000 |
| 10 | 10 | 10 ― 200 | 20 ― 10000 | 1000 ― 25000 | 25000 |
Примем к исполнению для дальнейших расчетов n = 200 шт. Такое количество позволит каждый месяц запускать в производство по две партии (200·12·2 = 4800). Соразмерив величину n с данными табл.2, будем считать производство среднесерийным и именно для условий такого производства в дальнейшем проектировать технологический процесс.
Заметим, что при дальнейшем увеличении объема партии согласно табл.2 пришлось бы ориентироваться на производство с крупносерийным выпуском деталей.
4. ВЫБОР ЗАГОТОВКИ
Заготовка ― предмет производства, из которого изменением формы, размеров, шероховатости поверхностей и свойств материала изготавливают деталь или неразъемную сборочную единицу.
Выбрать заготовку ― это значит: установить рациональную форму, способ получения, размеры и допуски на изготовление, припуски только на обрабатываемые поверхности, наконец, круг дополнительных технических требований и условий, позволяющих разработать технологический процесс ее изготовления.
Формы и размеры заготовки должны обеспечивать минимальную металлоемкость и достаточную жесткость детали, а также возможность применения наиболее прогрессивных, производительных и экономичных способов обработки на станках. В поточно-массовом и серийном производстве стремятся приблизить конфигурацию заготовки к готовой детали, увеличить точность и повысить качество поверхностей. При этом резко сокращается объем механической обработки, а коэффициент использования hм достигает величины 0,7―0,8 и более. В условиях мелкосерийного и единичного производства требования к конфигурации заготовки менее жесткие, а желательная величина hм > 0,6.
По виду базового технологического метода изготовления выделяют следующие виды заготовок:
― получаемые литьем (отливки);
― получаемые обработкой давлением (кованые и штамповочные поковки);
― заготовки из проката;
― сварные и комбинированные заготовки;
― получаемые методом порошковой металлургии;
― получаемые из конструкционной керамики.
Способ изготовления заготовки во многом определяется материалом, формой и размерами детали, программой и сроками выпуска, техническими возможностями заготовительных цехов, соображениями экономического характера и прочими факторами. Считают, что выбранный способ должен обеспечивать получение такой заготовки, которая позволила бы изготовить деталь (включая полный цикл механической, термической и прочей обработки) наименьшей себестоимости.
Заготовка каждого вида может быть изготовлена одним или несколькими способами, родственными базовому. Так, например, небольшие заготовки простейшей формы из сплава АЛ9 могут быть получены литьем: в землю, в кокиль, в оболочковую форму, по выполняемым моделям , под давлением; способом вакуумного всасывания, штамповкой из жидкого металла и пр. Каждому способу присущи определенные технические возможности по обеспечению точности формы и расположению поверхностей, по точности выполняемых размеров, по шероховатости и глубине дефектного слоя поверхностей, требования к допустимой толщине стенок, к величине литейных (штамповочных) радиусов и уклонов, к размерам и расположению получаемых отверстий и пр. Технические возможности широко представлены в [5, 7, 9, 10, 30] и других справочниках и пособиях.
Исходные данные для выбора заготовки ― это чертеж детали с техническими требованиями на изготовление, с указанием массы и марки материала; годовой объем выпуска и принятый тип производства, данные о технологических возможностях и ресурсах предприятия и др. С их учетом принимают метод получения заготовки и разрабатывают чертеж. Чертеж заготовки вычерчивают с необходимым количеством проекций разрезов и сечений. На каждую из обрабатываемых поверхностей устанавливают припуск. Величину припуска принимают по таблицам из указанной литературы. На самые ответственные функциональные поверхности деталей величину припуска определяют расчетно-аналитическим способом (см. раздел 8). Номинальные размеры заготовок получают суммированием (для отверстий вычитанием) номинальных размеров деталей с величиной принятого припуска. Предельные отклонения (или допуски) размеров устанавливают исходя из достигаемой точности (исходного индекса и класса точности Тi ) получения заготовки принятым способом [ 5, 7, 10, 15] и др. Одновременно на чертеже обязательно указывают необходимые технические требования к заготовке: твердость материала, обычно в единицах Бриннеля (HB); точность; символами ЕСКД ― допустимые погрешности формы и расположения поверхностей; номинальные значения и предельные отклонения технологических уклонов, радиусов, переходов; степень и методы очистки поверхностей (травлением, галтовкой, дробеметной очисткой и т.д.); способы устранения дефектов поверхностей (вмятин, зажимов, утяжек, смещение плоскостей и пр.); способы и качество предварительной обработки (например, обдирка, обрезка, правка, зацентровка и др.); методы контроля размеров и твердости (визуальный, по шаблонам, ультразвуковой и др.); поверхности, принимаемые за черновые технологические базы и т.д.
В соответствии с ГОСТ 26645―85 в технических требованиях чертежа отливки должны быть указаны нормы точности отливки [30, c. 219-241]. Их приводят в следующем порядке: класс размерной точности отливки (обязательно), степень коробления, степень точности поверхностей, класс точности массы (обязательно) и допуск смещения отливки. Например, для отливки 8-го класса размерной точности, 5-й степени коробления, 4-й степени точности поверхностей, 7-го класса точности массы с допуском смещения 0,8 мм:
точность отливки 8-5-4-7 см 0,8 (ГОСТ 26645―85.) Допускаются ненормируемые показатели точности отливок заменять нулями, а обозначение смещения опускать ,тогда:
точность отливки 8-0-0-7 (ГОСТ 26645―85.)
В технических требованиях к чертежам поковок из стали, получаемых методами горячей ковки (ГОСТ 7505―89), предусматриваетя отражать их конструктивные характеристики [30, табл. 24-37 на с. 254―266]:
1. Класс точности (Т1, Т2, Т3, Т4 и Т5) ― устанавливают в зависимости от технологического процесса и оборудования для изготовления поковки, а также исходя из предъявляемых требований к точности ее размеров.
2. Группу стали (М1, М2 и М3) ― указывают процентное содержание углерода и легирующих элементов в материале поковки.
3. Степень сложности (С1, С2, С3 и С4), являющуюся одной из конструктивных характеристик формы поковок (качественно оценивающих ее), а также используемой при назначении припусков и допусков.
4. Конфигурацию поверхности разъема штампа: П ― плоская; Ис ― симметрично изогнутая; Ин ― несимметрично изогнутая.
От этих характеристик зависят исходный индекс [30, табл.27], допуски на размеры и отклонения формы и расположения поверхностей.
Чертежи заготовок вычерчивают в том же масштабе и на таких же форматах, на каких изображены детали. В контуры заготовки синим цветом или тонкими черными линиями вписывают контуры детали. Массу заготовки рассчитывают по номинальным размерам. В конечном счете, чертеж и технические требования должны содержать достаточно информации для разработки рабочей документации по изготовлению заготовок в заготовительных цехах реальных производств. В пояснительной записке чертеж заготовки располагают непосредственно за текстом.
При выборе заготовки студенты сравнивают 2―3 возможных способа ее изготовления. Из альтернативных принимают наиболее рентабельный, причем рентабельность способа следует обстоятельно и корректно обосновать. Текст пояснительной записки вместе с чертежом заготовки, экономическими расчетами и выводами не должен превышать 2,5―3 с.
Пример 3. Выбрать рациональный способ получения и составить чертеж заготовки детали (рис.1) для изготовления в условиях серийного производства с N = 4800 шт. в год.
Заготовки
зубчатых колес
подобной формы
при серийном
их выпуске
обычно получают
штамповкой
в открытых
штампах на
молотах или
кривошипных
горячештамповочных
прессах (КГШП).
В литературе
[10, 14, 17] указывается,
что штамповка
на КГШП обеспечивает
изготовление
относительно
точных поковок
без сдвига в
плоскости
разъема, у которых
припуски на
30% меньше, чем
у заготовок,
получаемых
на молотах.
Производительность
штамповки на
прессах в 1,5―2
раза выше, чем
на молотах;
работа происходит
без ударов. На
прессах штампуют
и прошивают
отверстия.
Поковки, получаемые
на КГШП, позволяют
несколько
снизить объем
механической
обработки и
обеспечивают
коэффициент
использования
материала в
пределах
м
= 0,7―0,75.
В
случае получения
заготовок из
проката объем
механической
обработки резко
возрастает,
а величина
м
падает до 0,4 и
ниже.
Следовательно, наиболее рациональным способом получения заготовки допустимо считать штамповку на КГШП. Спроектируем чертеж заготовки (см. рис. 2). Далее по табл. 22 [30, с.247] определим припуски на обрабатываемые поверхности, соответствующие ГОСТ 7505―89, с учетом которых расчетная масса заготовки составит G = 6,42 кг. По указанному стандарту материал поковки ― сталь 40Х ―относится к группе сталей М2, табл.24 [30, с.255]; конфигурация заготовки соответствует поковке степени сложности С2 [30, с. 256]; класс точности ― Т4 (поковки, получаемые в открытых штампах на ГКШП, табл. 25 [30, с. 255]). Для сочетания G = 6,42 с М2, С2 и Т4 исходный индекс 14, табл. 27 [30, с. 257]. Пользуясь полученным значением индекса по табл. 28 [30, с. 260], установим и перенесем на чертеж допуски и предельные отклонения на диаметр венца 225 мм, толщину венца 29 мм, длину ступицы 45 мм и прочие размеры заготовки колеса. Закончим оформление чертежа записью необходимого минимума технических требований (см. чертеж заготовки).
Ориентировочная стоимость заготовки по методике [5, с. 31-39] составит, руб:
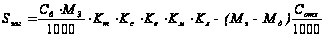 ,
где
 ―
базовая стоимость
1 т штамповок,
руб.; *Cб
=
373 [5, с.37];
 ―
масса заготовки,
кг;
 ―
масса готовой
детали, кг;
 ;
 ,
 ,
 ,
 и
 ―
коэффициенты,
зависящие от
класса точности,
степени сложности,
массы, марки
материала и
объема производства
 для штамповок
класса точности
Т4 по ГОСТ 7505―89,
[5,c.37];
