Технологии машиностроения
 и
 ,
табл. 2.12 [5,с.38];
 табл. 2.13 [5,с.38];
 ―
цена 1 т отходов,
руб.
 ,
табл. 2.7 [5, с. 32].
С учетом значений параметров
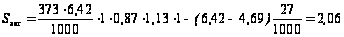 руб.
Стоимость заготовки, полученной на молоте, в связи с увеличением припусков и общей массы, окажется несколько выше.
Стоимость
заготовки из
проката стали
40Х стоимостью
 руб/кг*
[5,с.30] и табл. 2.6 [5,с.31]
―
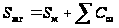 ,где
 -
затраты на
материал заготовки,
руб;
 ―
технологическая
себестоимость
резки проката
на штучные
заготовки, руб.
 (а)
Длина
детали
 мм
(см. рис.1). Оставим
минимальные
припуски на
подрезку торцов
по 0,5 мм на сторону
и, приняв для
заготовок
прокат диаметром
255 мм,
определим массу
заготовки
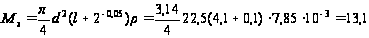 кг,
где
 ―
плотность
стали,
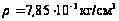 .
По
формуле (а)
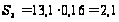 руб. ―
превышает
стоимость
заготовки,
полученной
на КГШП, даже
без
 .
К тому же

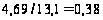 недопустимо
мал.
Таким образом, вариант получения заготовки на КГШП следует считать наиболее приемлемым.
5. ВЫБОР СПОСОБОВ ОБРАБОТКИ ПОВЕРХНОСТЕЙ И НАЗНАЧЕНИЕ ТЕХНОЛОГИЧЕСКИХ БАЗ
Каждая деталь может быть представлена в виде сочетания таких элементарных поверхностей, , как: плоскости, цилиндры, конусы, торы и пр. Более сложные поверхности: винтовые, шлицевые, зубчатые и другие фигурные встречаются реже. Многолетней практикой установлены типовые способы механической обработки для каждой элементарной поверхности. Выбор того или иного способа определяется комплексом факторов, среди которых учитывают конфигурацию, габаритные размеры, материал и массу детали; объем выпуска, принятые тип и форму организации производства; имеющиеся в распоряжении оборудование и оснастка и др. К главным факторам непременно относят точность, производительность и рентабельность каждого способа. Например, получить плоскую поверхность небольшой площади с примерно одинаковыми качествами на детали из чугуна можно: цилиндрическим (встречным и попутным) и торцовым фрезерованием; точением, строганием и протягиванием; шабрением; периферийным, торцовым или ленточным шлифованием и т.д. Выбор способа тесно связан еще и со стадией (этапом) процесса обработки. Обдирочная, предварительная (черновая), промежуточная (чистовая) и окончательная (отделочная, тонкая) обработки одной и той же поверхности, чаще выполняются разными способами. Например, черновое и чистовое зенкерование отверстия, а затем развертывание или шлифование (после термообработки).
С различными способами механической обработки поверхностей студенты знакомятся при изучении курсов "Технология конструкционных материалов", "Теория резания", "Электрофизические, электрохимические и механические способы обработки", "Металлорежущие станки", "Проектирование режущего инструмента",а также во время проведения производственных практик. Они подробно изложены в учебниках [9, 12, 17 и др.] Выбор конкретного метода обработки производят с помощью таблиц средней экономической точности различных способов обработки, публикуемых в справочных изданиях [10, 15, 23, 30 и пр.]. Пользуясь приобретенными знаниями и литературой, студенты перед составлением техпроцесса изготовления детали намечают рациональные способы обработки каждой из ее поверхностей.
Параллельно с выбором метода обработки конкретной поверхности решаются вопросы базирования и закрепления заготовки на станке или в приспособлении.
В условиях единичного и мелкосерийного производства часто используют проверочные базы. Положение заготовки на станке определяют с помощью разметки и выверки, а для закрепления широко используют ручные механические зажимы.
В серийном и массовом производстве в основном пользуются контактными (установочными) и настроечными базами.
Контактные базы всегда соприкасаются с опорами приспособлений. Настроечные базы при выполнении технологической операции образуются за один установ с другими обрабатываемыми поверхностями. Их особенно эффективно используют при многоинструментальной обработке на станках-автоматах и полуавтоматах, в автоматических линиях и пр. В таких случаях для закрепления заготовки чаще применяют пневматические, гидравлические и прочие высокопроизводительные зажимные устройства, обеспечивающие надежное закрепление заготовок с постоянными силами. Все обрабатываемые поверхности связывают с технологическими базами непосредственными размерами.
Совмещение технологических баз с конструкторскими и измерительными позволяет исключить погрешность базирования и выполнить размеры с использованием полного поля допуска, установленного конструктором. В целях уменьшения погрешностей в расположении поверхностей следует в качестве баз на всех операциях по возможности использовать одни и те же поверхности.
При несоблюдении принципов совмещения и постоянства баз студентам обязательно следует выполнить размерный анализ, т. е. произвести пересчет выполняемых размеров и назначить на них технологические допуски.
В качестве баз выбираются поверхности простейшей геометрической формы: плоскости, цилиндры и пр. При отсутствии на заготовке поверхностей, удобных для базирования, базы создают искусственно.
Назначение технологических баз в каждом случае производят одновременно с определением способа обработки поверхностей. Объем текста пояснительной записки ― 1―2 с. С учетом выбранных способов обработки в дальнейшем проектируют маршрут выполнения технологических операций.
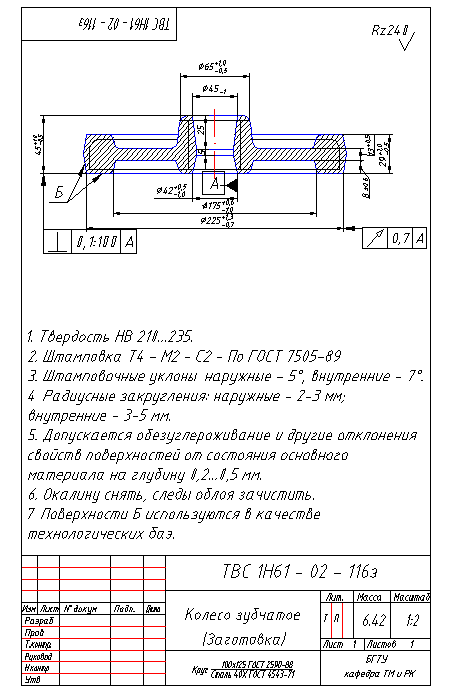
Пример 4. Назначить технологические базы и выбрать способы обработки всех поверхностей детали по чертежу рис.1 в условиях серийного производства. Чертеж заготовки детали дан на рис.2.
Для выполнения задания темы составим эскиз детали (рис.3), на котором все основные поверхности пронумеруем цифрами. Производства с серийным выпуском продукции оснащают, в основном, универсальным оборудованием, приспособлениями и пользуются стандартным инструментом.
Согласно чертежу и техническим требованиям на изготовление детали (см.рис.3) обработке подлежат следующие поверхности: торцы ступицы 1 и 6, торцы венца 2 и 5, наружная поверхность венца 3, отверстие в ступице 4, шлицевая поверхность отверстия 7, скос на венце 8, зубчатая поверхность 9, а также внутренние и наружные фаски на торцах ступицы. Внутренние поверхности венца 10 и 11, наружные ступицы 12 и 13, поверхности реборды 14 и 15 механической обработке не подвергаются.
Обработку шлиц 7 в отверстии ступицы можно осуществить долблением, протягиванием, а расточку под протягивание предварительную и чистовую ― резцом или зенкером. Зенкерование более производительно. Окончательную обработку зубьев 9 после закалки венца ТВЧ следует выполнить шлифованием, а нарезание зубьев ― зубофрезерованием. Наружную поверхность 3 и торцы венца 2 и 5 после закалки в целях очистки от окалины и достижения точности следует шлифовать на круглошлифовальном станке. Предварительную и окончательную обработки всех других поверхностей можно производить точением. Таким образом, с учетом рассуждений, предварительно имеем следующие схемы (табл. 4).
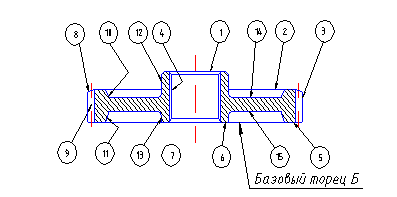
Таблица 4
Способы обработки поверхностей и технологические базы
| Номера и наименование обрабатываемых поверхностей | Вид механической обработки (с учетом рекомендаций приложения 3) |
Номер базовой поверхности |
Колич. лишенных степеней свободы |
|
1 ─ торец ступицы 2 ─ торец венца 3 ─ отверстие в ступице 4 ─ наружная поверхность венца 5 ─ торец венца 6 ─ торец ступицы 4 ─ отверстие в ступице 7 ─ шлицевое отверстие 1,2,3,5,6 и 8 ─ скос 9 ─ зубчатая поверхность 9 ─ зубчатая поверзность 1,2,3,5 и 6 |
Точение предварительное То же Зенкерование черновое Точение предварительное То же >> Зенкерование чистовое Протягивание шлиц Точение чистовое (с ЧПУ) Зубофрезерование Зубошлифование после ТВЧ Круговое шлифование |
5 и 3 5 и 3 5 и 3 5 и 3 2 и 3 2 и 3 2 и 3 4,5 и 7 5 и 7 |
5 5 5 5 5 5 5 6 6 6 6 5 |
6. МЕТАЛЛОРЕЖУЩИЕ СТАНКИ
При выполнении технологической операции станок должен обеспечить: точность обработки, заданное качество поверхностей и выполнение других технических требований к изготавливаемой детали, производительность обработки, обеспечивающую заданную программу выпуска в условиях принятого типа производства (в поточно-массовом производстве ― с учетом такта выпуска), наименьшую технологическую себестоимость детали, т.е. максимальную экономичность и эффективность.
Строгое соблюдение первых трех условий гарантирует заданное качество детали. Планировать выполнение операции на станке, не обеспечивающем хотя бы одно из требований к детали, недопустимо и тождественно заведомому планированию брака.
Выбирая модель, учитывают: соответствие основных габаритных размеров станка габаритам обрабатываемых деталей; возможность работы на оптимальных режимах резания; соответствие станка по мощности и прочности механизмов; необходимость использования имеющегося парка станков и возможность приобретения нового; возможность механизации и автоматизации обработки; простоту в обслуживании и другие факторы.
Выбор оборудования производится при разработке маршрута обработки детали, при этом исходными данными для выбора служат: чертеж и технические требования к детали, тип производства и годовая программа выпуска, принятые способы обработки поверхностей, желаемая степень механизации и автоматизации и пр. Выбирают станки, пользуясь паспортными данными, сведениями из справочной литературы и каталогов металлорежущего оборудования [5, 11, 25] и пр. Ориентируются прежде всего на новейшие серийно-выпускаемые модели отечественного производства, в том числе на станки с ЧПУ, обрабатывающие центры, робототехнические комплексы и др. Для крупносерийного и массового производства в целях повышения производительности следует рассмотреть вопросы использования специальных и специализированных станков.
Пользуясь знаниями, полученными при изучении курса "Металлорежущие станки” студенты должны обосновать выбор моделей 1-2 станков, проверить их загрузку по времени и мощности. При низкой загрузке, недостаточной (или излишней) мощности при высокой технологической себестоимости обработки, подбирают другие станки, позволяющие получить лучшие технико-экономические показатели. Эта работа проводится при расчетах режимов обработки, техническом нормировании и экономической оценке вариантов проектируемых операций и самостоятельной темой не является.
Примечания 1. Недопустимо проектировать обработку деталей на устаревших или снятых с производства моделях станков, например, таких, как 1А62, 1К62, 2АI25 и пр.
2.
В каталогах
и другой технической
литературе
в технических
характеристиках
моделей станков
часто указывают
общее количество
m и предельные
значения частот
вращения nmin
и nmax
(или подач Smin
и Smax
). В таких случаях
определяют
промежуточные
(i-е) значения
частот вращения
(или подач) ,
причем знаменатель
геометрической
прогрессии
ряда
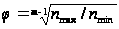 .
7. ТЕХНОЛОГИЧЕСКИЙ МАРШРУТ
Настоящая тема включает составление технологических маршрутов обработки деталей без подробной проработки отдельных технологических операций. Для практики студенты ограничиваются проектированием единичного технологического процесса с маршрутно-операционным описанием.
Маршрут ― последовательность (порядок) обработки. Рассматривают маршрут обработки отдельных поверхностей и маршрут обработки заготовки в целом. В первом случае по заданному квалитету точности и шероховатости данной поверхности и с учетом размера, формы, материала массы детали выбирают наиболее рациональный способ окончательной обработки. Зная вид заготовки, таким же образом выбирают начальный метод маршрута. Базируясь на завершающий и первый методы обработки, устанавливают промежуточные. При этом придерживаются следующего правила: каждый последующий способ обработки должен быть точнее предыдущего. Это значит, что каждая очередная операция, переход или рабочий ход должны выполняться с меньшим технологическим допуском, обеспечивать повышение качества и снижение шероховатости обрабатываемой поверхности.
Технологический допуск на промежуточный размер и качество поверхности, полученные на предшествующем этапе обработки, должны находиться в пределах, при которых можно использовать намеченный последующий метод обработки. Нельзя, например, после сверления выполнять чистовое развертывание; нужно после сверления, перед чистовым развертыванием, выполнить зенкерование или черновое развертывание и т.д. Из большого числа возможных вариантов выбирают маршрут, обеспечивающий наименьшую трудоемкость и минимальную суммарную себестоимость обработки [5, c.39-50; 7, с.59-68; 14, c.237-239 и др.].
При разработке технологического маршрута обработки заготовки главной задачей является формулировка содержания каждой технологической операции и составление общего плана (последовательности) их выполнения. От логического порядка выполнения операций во многом зависят и качество, и производительность, и экономичность обработки детали. При решении этой задачи следуют общим указаниям:
― сначала обрабатывают поверхности, служащие в дальнейшем технологическими базами;
― затем обрабатывают поверхности, с которых снимается наибольший слой металла, что позволяет своевременно обнаруживать и устранять внутренние дефекты в заготовках, а также снять внутренние напряжения;
― обработка остальных поверхностей ведется в последовательности, обратной степени их точности;
― заканчивают обработку теми поверхностями, которые являются наиболее точными и наиболее важными для нормального функционирования детали;
― вспомогательные операции (сверление мелких отверстий, снятие фасок, прорезка канавок, галтелей, зачистка заусенцев и т.п.) выполняют на стадии чистовой обработки;
― отделочные операции, такие, как шлифование, хонингование, притирка и прочие выполняют в последнюю очередь, обычно после термической, химико-термической и других немеханических операций, делящих, как правило, весь техпроцесс на части;
― технический контроль проводят после тех операций, на которых вероятно повышение брака, после сложных дорогостоящих операций, после законченного цикла, а также в конце обработки деталей.
Разрабатывая маршрут обработки детали, одновременно производят предварительную наметку технологических операций без подробной проработки их содержания (эскизный вариант маршрута). Рекомендуется при разработке операций на данном этапе ограничиться эскизами, на которых красными (или жирными) линиями выделить поверхности, подлежащие обработке без нанесения размеров. Кроме того, символами ЕСТД указывают технологические базы, по возможности совмещая их с конструкторскими и измерительными.
Для выполнения каждой операции подбирают оборудование (модель станка), оснастку и оговаривают прочие условия обработки. В условиях массового производства применяют высокопроизводительные станки: полуавтоматы и автоматы, агрегатные станки и автоматические линии. Для сокращения вспомогательного времени станочные приспособления снабжают быстродействующими зажимными механизмами; многоинструментальные наладки комплектуют наряду со стандартным, специальным режущим инструментом повышенной стойкости; автоматизируют вспомогательные операции, такие, как загрузка-разгрузка, перемещение обрабатываемых заготовок от станка к станку, технический контроль и пр.
Техпроцессы серийных производств оснащают, как правило, универсальным оборудованием, в том числе станками с ЧПУ, и стандартной оснасткой. Применяют универсальные и групповые приспособления. При переменно-поточной форме организации производства применяют автоматизированные линии с использованием манипуляторов и промышленных роботов, управляемых ЭВМ.
В общем случае при выборе оборудования и оснастки руководствуются рекомендациями [5, с.51-58; 7, с.71-72; 12, c.132-135 и. др.].
Изложенная методика построения технологического маршрута не является обязательной и требует творческого подхода в каждом конкретном случае. Каждый раз при разработке маршрута следует ориентироваться на типовые технологические процессы обработки деталей данного класса, с успехом используемые в различных отраслях машиностроения и подробно описанные в технической литературе [10, 14, 17, 25 и пр.].
Практику по теме завершают составлением в пояснительной записке таблицы (см. табл.5) с эскизным вариантом укрупненного технологического маршрута обработки детали (всего на 8―10 основных технологических операций) и обязательного четкого логического обоснования всех принятых решений, ссылками на первоисточники с рекомендациями и типовыми маршрутами. Далее подробно разрабатывают технологические операции.
Пример 5. Разработать технологический маршрут обработки детали (рис.1) в условиях серийного производства.
Производство различных типов зубчатых колес хорошо отработано. Типовые технологические процессы деталей данного колеса приводятся в [12, 14, 17, 25]. Их анализ показывает, что после выполнения заготовительных операций механическую обработку выполняют, как правило, в следующей последовательности: первоначально осуществляют предварительную обработку заготовки по всем поверхностям; затем производят чистовую и окончательную обработки отверстия в ступице (в том числе нарезание шлиц или шпоночных пазов), используемого в дальнейшем в качестве технологической базы для нарезания зубьев, чистовой и окончательной обработки остальных поверхностей. Для выполнения этих операций заготовку устанавливают на оправку. Соблюдается принцип совмещения технологической базы с конструкторской, что облегчает выполнение финишных операций и способствует повышению их точности.
Воспользуемся рекомендациями из отмеченной литературы, приложением 3 и с учетом принятых способов обработки поверхностей (см. пример 4) составим эскизный вариант маршрута обработки детали (табл.5). Маршрут включает в себя 8 основных механических операций: операция 05 ― токарная (подробно проработана в примере 6); операция 10 ― шлицепротяжная (схема операции одноместная, одноинструментальная, наиболее рациональная из возможных);операция 20 ― токарная (схема обработки ― одноместная, многоинструментальная), чистовая обработка всех поверхностей, включая скос на венце, ведется по программе на станке с ЧПУ; операция 25 ― зубофрезерная (схема обработки двухместная, одноинструментальная), обеспечивает необходимую точность при максимальной производительности и т.д. Заканчивают обработку шлифованием по наружному диаметру и торцам венца (операция 40) и шлифованием зубьев шестерни (операция 50, 55) после их термической обработки на установке ТВЧ. Далее следует моечная, контрольная и другие вспомогательные операции.
Для выполнения каждой механической операции по справочникам [2, 25 и 5] предварительно подобраны современные, наиболее производительные станки отечественного производства. Подробный технологический маршрут изложен на КТП (см. приложение 1).
| Оборудование | Токарный восьмишпиндельный вертикальный полувтомат мод. 1К282 | Протяжной вертикальный станок для внутреннего протягивания мод. 7Б65 | Токарный станок с ЧПУ мод. 16К20ФЗ | Зубофрезерный полуавтомат вертикальный мод. 5В312 | Полуавтомат зубозакругляющий мод. 5Е580 | Круглошлифовальный универсальный станок мод. 3Т160 | Зубошлифовальный станок мод. 5В8ЗЗ |
| Эскиз, базирование, примечания |
|
||||||

| Содержание операции | Токарная обработка по наружному диаметру противобазового и базового торцов, зенкерование предварительное и чистовое, снятие фасок | Протягивание шлицевого отверстия шлицевой протяжкой | Зачистка заусенцы на шлицевом отверстии (опиловочная) | Чистовая токарная обработка базового, противобазового торца и наружной поверхности | Нарезание зубьев m = 2.5 c припуском под шлифование 0,1―0,2 мм на сторону | Зубозакругление | Термическая, закладка венца ТВЧ | Шлифование по наружному диаметру венца и базовому торцу | Шлифование зубьев на центровой оправке (предварительное и окончательное) | При установке проверять биения торца и венца |
| Номер операции | 05 | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 |

8. ТЕХНОЛОГИЧЕСКАЯ ОПЕРАЦИЯ
Технологическая операция ― это законченная часть технологического процесса, выполняемая на одном рабочем месте (ГОСТ 3.1109―82). При обработке на станках операция включает все действия рабочего, управляющего станком, а также автоматические движения станка, осуществляемые в процессе обработки заготовки до момента снятия ее со станка и перехода к обработке другой заготовки [9].
После составления маршрута обработки приступают к детальной проработке каждой технологической операции. Содержание операции часто определяется количеством переходов, которые могут быть выполнены на выбранном типе станка, при этом стремятся добиться сокращения трудоемкости, повышения производительности и экономичности. Начинают с построения схемы. Для массового производства предпочтительны многоинструментальные операции с параллельной или параллельно-последовательной обработкой поверхностей, с непрерывной или раздельной загрузкой заготовок, обеспечивающие наивысшую производительность за счет многократного взаимного перекрытия основного и вспомогательного времени. В то же время значительная концентрация операций (значительное увеличение числа переходов) с использованием большого количества инструментов в наладке, может привести к снижению общей производительности за счет простоев, связанных с частой заменой и подналадкой инструментов.
В массовом производстве на содержание операции оказывает влияние длительность ее выполнения, которая должна быть равна или кратна такту.
Для серийного производства чаще проектируют одноместные, одно- и многоинструментальные операции с последовательной обработкой поверхностей.
В условиях единичного и мелкосерийного производства тяжелого машиностроения тенденция к проектированию высококонцентрированных операций связана со значительными потерями времени, возникающими при частых перестановках (и выверках) крупногабаритных заготовок со станка на станок.
Кроме изложенного на степень концентрации оказывают влияние: конструкция заготовки, взаимное расположение обрабатываемых поверхностей, величина промежуточных припусков, конструкции применяемых инструментов и другие факторы. Низкая жесткость заготовки, например, может служить причиной отказа от параллельной обработки. Обработку с высокими требованиями к точности и чистоте поверхностей часто выделяют в самостоятельную отделочную (финишную) операцию, выполняемую на станках повышенной точности.
Формальными показателями количественной характеристики схем построения операций служат коэффициенты совмещения основного (КС.О) и оперативного (КС.ОП) времени [9, с. 262], значения которых определяют при техническом нормировании всей операции.
Построив схему, подбирают режущий инструмент и режимы обработки, необходимые для эффективного выполнения операции на выбранной модели станка. Инструмент должен обеспечить: наибольшую производительность, требуемую точность и шероховатость поверхности, а также обеспечить целесообразное использование технических возможностей оборудования.
Алмазы и минераллокерамические твердые сплавы обеспечивают наивысшую производительность при окончательной, отделочной обработке. Титано-вольфрамовые твердые сплавы применяют при обработке сталей на сравнительно спокойных режимах резания. При обработке сталей с толчками, с вибрациями и обработке чугуна лучшие результаты дают вольфрамовые сплавы. Быстрорежущие и инструментальные стали используют для изготовления фасонного инструмента и в тех случаях, когда из-за малой мощности или скорости станка невозможно использовать свойства твердых сплавов.
В случаях невозможности или низкой эффективности использования стандартного инструмента изготавливают специальный, который, как правило, обходится дороже. Для принятого вида инструмента и, в первую очередь, для многоинструментальной обработки составляют план-схему размещения инструментов в инструментальных блоках, в шпинделях и револьверных головках, в суппортах и т.д. Затем выполняют расчет таких режимов резания, которые должны обеспечить согласованную работу всех инструментов.
Проектирование операций завершают разработкой схемы контроля и выбором необходимых контрольно-измерительных средств; каждая технологическая операция должна выполняться с соблюдением, специально составленной или утвержденной ранее, инструкции по охране труда (ИОТ).
Для практики студентам достаточно подробно разработать одну-две технологические операции. Мотивации или подробное обоснование всех принятых решений следует изложить в пояснительной записке текстом, а схему установки заготовки (см. рис.4) и порядок выполнения технологических переходов с обозначением обрабатываемых поверхностей и выдерживаемых размеров, представить отдельным рисунком (или эскизом).
Пример 6. Для технологического маршрута обработки детали (см. пример 5) спроектировать операцию 05 ― подобрать производительный и эффективный вариант предварительной токарной обработки всех наружных поверхностей заготовки и рациональный способ расточки отверстия в ступице для последующего нарезания шлиц.
Эффективность построения таких операций маршрута (см. пример 5), как 10 ― шлицепротяжная, 25 ― зубофрезерная, 30 ― зубозакругляющая очевидны. Больший интерес представляет операция 05 ― токарная, на которой согласно технологическому маршруту (см.табл.5) следует предварительно обточить все поверхности заготовки, а отверстия в ступице - обработать еще и окончательно.
Предварительную
обработку
поверхностей
с оставлением
небольших
припусков (по
0,3 мм на сторону)
для чистовой,
целесообразно
выполнить
точением. При
этом будут
легко достигнуты
точность размеров,
соответствующая
12 квалитету, и
шероховатость
поверхностей
в пределах
 10―6,3.
Для обработки
отверстия в
ступице диаметром
46Н11 (см.рис.1) подходит
двукратное
зенкерование,
которое обеспечит
заданную точность
размера и
шероховатость
поверхности
(см. приложение
3).
С учетом серийности производства деталей операции можно выполнять на универсальном токарно-винторезном станке мод. 16К20 в два установа с последовательной обработкой каждой наружной поверхности соответствующим инструментом (резцом) и попеременной установкой в пиноль задней бабки зенкеров для предварительной и окончательной обработки отверстия.
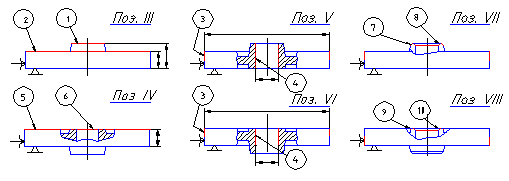
Можно обрабатывать заготовки на токарно-револьверном станке мод. 1К341 в два установа с параллельно-последовательной обработкой отдельных поверхностей. Такие станки широко используются на предприятиях с серийным выпуском продукции. В техпроцесс для выполнения этой операции включен восьмишпиндельный вертикальный токарный полуавтомат мод. 1К282, который из-за высокой производительности чаще применяют в крупносерийном производстве. Этот станок позволяет вести обработку одновременно на шести позициях (первая и вторая позиции загрузочные),сразу большим числом различных инструментов. Вычертим технологические эскизы с выделением обрабатываемых поверхностей и указанием опор и технологичкских зажимных устройств. Операция включает 12 переходов. На позиции I заготовка устанавливается в патрон, базируясь на необработанные поверхности 3 и 5. Переходы 1 и 2, подрезка торца ступицы 1 и торца венца 2 проходными резцами осуществляется на позиции III (рис. 4).
Переходы 3 и 4 ― точение наружной поверхности венца 3 проходным резцом и предварительное зенкерование отверстия в ступице 4 производят на позиции V.
На позиции VII снимаются фаски 7 и 8 фасонными резцами ― переходы 5 и 6.
Далее с позиции I следует перестановка заготовки в патрон на позицию II с базированием по обработанным поверхностям 2 и 3.
Переходы 7 и 8 ( подрезка торца венца 5 и торца ступицы 6 проходными резцами) выполняют на позиции IV.
Переходы 9 и 10 (обработка по наружной поверхности венца 3 проходным резцом и чистовое зенкерование отверстия 4) производят на позиции VI.
На позиции VIII снимаются наружная 9 и внутренняя 10 фаски на другом торце ступицы ― переходы 11 и 12. Обработка за один установ базового торца колеса и чистовое зенкерование отверстия в ступице позволяют обеспечить перпендикулярность между плоскостью торца и осью отверстия. При данной схеме обработки многократно взаимно перекрывается основное время. Вспомогательное время, связанное с установкой, закреплением, откреплением и перестановкой заготовок, полностью исключается, так как перекрывается временем обработки. Таким образом, имеет место высококонцентрированная операция с параллельно-последовательной обработкой всех поверхностей.
Целесообразность построения операции 05 в таком варианте следует подтвердить экономическими расчетами после назначения режимов резания и технического нормирования. В заключение на стандартных технологических картах и в соответствии с правилами ЕСТД составляют подробное операционное описание, которое вместе с маршрутным подшивается в пояснительную записку в виде приложения (см. приложение 1).
9. ПРИПУСКИ НА ОБРАБОТКУ
Припуском называют слой материала, удаляемый в процессе механической обработки в целях достижения заданных точности и качества обрабатываемой поверхности детали.
Чертежи исходных заготовок отличаются от чертежей готовых деталей тем, что на всех обрабатываемых поверхностях предусматриваются припуски, изменяющие их размеры, а иногда и форму.
Промежуточным припуском называют слой, снимаемый при выполнении данного (i-го) технологического перехода механической обработки (или одной операции).
Общим припуском называют сумму промежуточных припусков по всему технологическому маршруту механической обработки данной поверхности. Его определяют как разность размеров заготовки и готовой детали.
Величиной
общего и промежуточных
(операционных)
припусков на
обработку во
многом определяется
рентабельность
техпроцесса.
Преувеличенные
припуски влекут
за собой перерасход
материала,
необходимость
в дополнительных
переходах
(рабочих ходах)
или операциях,
в результате
чего производительность
обработки
снижается.
Уменьшенные припуски усложняют достижение заданной точности размеров и качества обработки поверхностей, а при определенных условиях являются причиной появления брака.
Прогрессивный
расчетно-аналитический
способ позволяет
определить
припуски для
конкретных
условий обработки
[5, с. 59-92; 9, с.243-255; 10, с.173-197 и
др.]. Величиной
минимального
припуска,
рассчитанного
по этому способу
, учитывается
необходимость
удаления
шероховатости
(Rzi-1),
дефектного
слоя (hi-1)
и пространственных
отклонений
заготовки, ( ),
полученных
на смежном
(i-1) предшествующем
переходе, и
необходимость
компенсации
погрешности
установки (
 ),
возникающей
на выполненном
(i-м) переходе.
Для каждой
схемы базирования
и вида обработки
заготовки
разработана
следующая
зависимость:
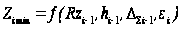 .
Максимальные
припуски для
каждого перехода
по этому методу
( )
определяют
как сумму
минимального
припуска (
 )
с разностью
допусков заготовки
(
 )
и детали (
 ),
т. е.
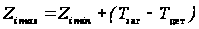
С учетом
значений
и
и допусков,
назначаемых
на каждый
технологический
переход, устанавливают
размеры по
всему технологическому
маршруту обработки
поверхности,
округляя их
до того знака
десятичной
дроби, с каким
указан допуск:
для валов в
сторону увеличения
(в плюс), а для
отверстий в
сторону уменьшения
(в минус).
Расчетно-аналитическим методом следует воспользоваться для расчета припусков на одну из наиболее ответственных поверхностей детали (отверстие или вал). На остальные поверхности, как указывалось в разделе 3, припуски следует назначить по таблицам [10,15], т.е. воспользоваться опытно-статистическим способом.
Раздел следует начинать с указаний