Технологии машиностроения
После определения припусков на все поверхности необходимо уточнить размеры на чертеже заготовки и окончательно рассчитать ее массу. Текст пояснительной записки с определением припусков расчетно-аналитическим способом, с заключительной таблицей и схемой расположения промежуточных припусков и допусков может составлять 2―3 страницы.
Пример 7. Рассчитать припуски и промежуточные предельные размеры для обработки отверстия под шлицы 46Н 11(+0,16) в заготовке детали (см. рис. 1).
Согласно принятому маршруту обработки отверстие получают в два перехода – черновым и чистовым зенкерованием. Обработка ведется на операции 05 в два установа с базированием по необработанным, а затем обработанным наружным цилиндрическим поверхностям венца и торцам ( см. рис. 4, поз.V и VI )
Исходные
данные. По чертежу
и техническим
требованиям
к заготовке
( см. рис. 2 ): RZ
= 240 мкм , h
= 300 мкм ,
 мкм, а после
чернового
зенкерования
RZ
= 50 мкм, h
= 50 мкм [10, с. 190, табл.
27] и ,
 мкм ( полагая,
что коэффициент
уменьшения
погрешностей
Ку = Δ
дет./Δзаг=
0,05 [ 9 ] и,
 ).Погрешности
установки
заготовки в
трехкулачковый
патрон по
необработанной
поверхности
 мкм,
а по обработанной
—
 мкм
[10, с. 42, табл. 13]. Предельные
отклонения
диаметра отверстия
в заготовке
ES = +500 мкм и EI
= −1000 мкм [ 10, с. 144, табл.
23] и рис. 2.
Внесем исходные данные в табл. 6 и рассчитаем величину минимальных припусков, мкм [9]:
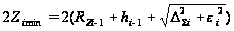 ,
для чернового зенкерования
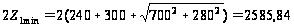 мкм,
для чистового зенкерования
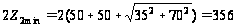 мкм.
Таблица 6
|
Маршрут обработ-ки |
Элементы допуска, мкм. | Расчетные размеры |
Допуск на промежуточный размер, мкм. |
Предельные (округленные ) | |||||||
| Rz | h | Δ | ε |
2Zmin, мкм |
Dmax, мм. | размеры заготовки, мм |
значения припусков, мкм |
||||
| Dmax | Dmin | 2Zmn | 2Zmax | ||||||||
|
Заготов- ка Зенкеро-вание черновое Зенкеро-вание чистовое |
240 50 6.3) |
300 50 (20) |
700 35 (2) |
- 280 70 |
2588 356 |
43,216 45,89 46,16 |
1500 390 160 |
43,20 45,8 46,16 |
41,70 45,4 46,0 |
- 2600 360 |
- 3710 590 |
| Общий припуск -2Zобщ. | 2960 | 4300 | |||||||||
Карта расчета припусков на обработку отверстий диаметром 46Н11
Проведем проверку правильности выполненных расчетов:
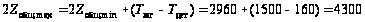
или
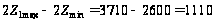
и
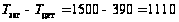 .
Составим схему расположения припусков и допусков (рис.5).
Определим общий номинальный припуск:
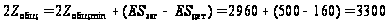
Номинальный диаметр отверстия в заготовке:
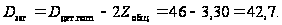
Следовательно,
на чертеже
заготовки будет
указан размер
диаметра

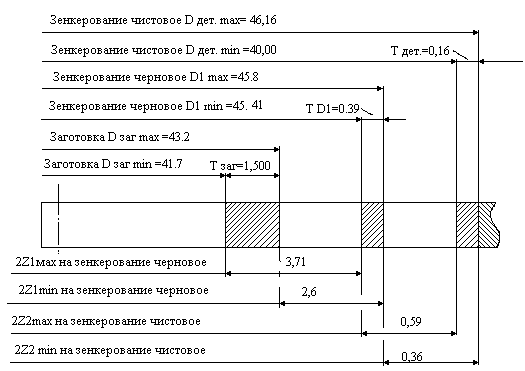
Рис. 5. Схема расположения припусков и допусков на обработку отверстия диаметра 46H11
Схема
обеспечивает
наглядность
и способствует
более глубокому
пониманию
вопроса. Ее
рекомендуется
составить (в
черновике) до
начала всех
расчетов. Методика
определения
значений
пространственных
отклонений
заготовки
 для различных
случаев приводится
в [5, 7, 10, 30] и прочей
литературе.
10. РЕЖИМ ОБРАБОТКИ, СИЛЫ И МОМЕНТЫ СИЛ РЕЗАНИЯ
Для проектируемых операций режим обработки поверхностей заготовки рассчитывают по формулам теории резания [11, 13, 25, 31]. Исходными данными к расчетам служат: номер, наименование и краткое содержание операции, сведения о заготовке (ее форма, размеры обрабатываемых поверхностей, величина припусков, характеристика материала), требования к точности размеров, точности формы и расположению к величине шероховатости обработанных поверхностей; принятые модель станка, конструкции приспособлений и инструмента; обязательно рисунок или эскиз обработки (см. рис. 6). Условия выполнения операций являются необходимой информацией для любых технологических расчетов и должны быть подробно изложены в плане раздела. Далее устанавливают глубину резания, затем подачу и скорость резания. При обработке поверхностей за один рабочий ход глубина резания равна величине припуска. При обработке поверхности в несколько рабочих ходов припуск делят так, чтобы для последнего рабочего хода глубина резания была наименьшей и обеспечивала заданную точность обработки. Подачу принимают по таблицам из справочников максимально допустимую: при черновой обработке ― условиями прочности самого слабого звена технологической системы; при чистовой и отделочной ― исходя из требований к точности и шероховатости поверхности.
Для одного-двух переходов расчет выполняют с подробными объяснениями, ссылками на таблицы и страницы первоисточников. Результаты расчетов режимов резания для других переходов в данной операции представляют таблицами (см. пример 8).
Режимы резания для других операций технологического маршрута могут быть установлены по упрощенным зависимостям [5, 14, 29 и др.] Далее, пользуясь программами кафедры, с помощью ЭВМ выполняют оптимизацию режимов для многоинструментальных наладок и выбор более экономичных ― для одноинструментальных. Во всех случаях принимаемые значения подач S и расчетные значения частот вращения шпинделей (числа двойных ходов в минуту) n следует скорректировать со значениями, действительно имеющимися на выбранной модели станка. Правила коррекции излагаются в учебниках по технологии машиностроения. При расчетах на ЭВМ в пояснительной записке коротко излагают суть решаемой задачи, указывают целевую функцию и приводят результаты (распечатку) вычислений.
Затем,
пользуясь
принятыми
значениями
режимов резания,
по формулам
из [11, 13, 31] или другим,
определяют
действующие
на заготовку
в процессе
обработки силы
и моменты сил
резания. Для
одного-двух
переходов
расчеты выполняет
подробно, со
ссылками на
техническую
литературу.
Приводят эскизы
с указаниями
направления
действующих
сил и моментов.
Результаты
остальных
расчетов сводят
в таблицу (см.
пример 8). Здесь
же в заключении
определяют
эффективную
мощность резания
и сравнивают
ее с мощностью
приводов станка.
По коэффициенту
использования
мощности
 судят о правильности
выбора оборудования.
При низкой
загрузке станка
по мощности
или недостаточной
мощности его
приводов подбирают
более подходящую
модель.
Пример 8. Установить режим обработки, рассчитать силы резания и необходимую мощность станка для выполнения операции 05.
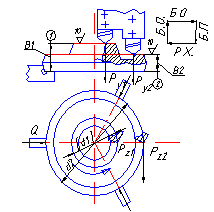
Операция 05 ― токарная. Выпол-няется на вертикальном восьми-шпиндельном автомате мод. 1К282 в два установа. На шести рабочих позициях предварительно обрабаты-вают наружную поверхность венца, подрезают все торцы, выполняют черновое и чистовое зенкерование отверстия в ступице, снимаются фаски. На каждой позиции выполняют по два перехода (см.рис.4 к примеру 6). Режущие части всех инструментов из твердого сплава Т15К6.
Позиция
III,
переходы 1 и 2
―
точить поверхность
1 и 2
одновременно
(рис.6). Оставим
для чистовой
обработки
торцов припуск
0,3 мм. Тогда глубина
резания
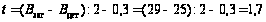 мм.
Подачу примем
по [11, с.268, табл.14]
 мм/об
(соответствует
одной из ступеней
по паспортным
данным станка).
Наибольшие
диаметры обработки:
ступицы
 мм, венца
 мм.
Скорость резания
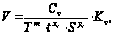
где
 коэффициент
скорости резания;
 - показатели
степtней
принимают по
[11, с.269, табл.17] равным


 и
 ;
 ─ коэффициент,
учитывающий
конкретные
условия резания:
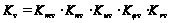 ;
 ―
коэффициент,
учитывающий
свойства
обрабатываемого
материала
[11,с.261, табл.1].
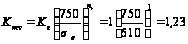
(по
[11, с.162, табл.2]
 и
 );
 ―
коэффициент,
учитывающий
состояние
поверхности
заготовки, [11,
с.163, табл.5]
 (для поковки);
 ―
коэффициент,
учитывающий
влияние инструментального
материала, [11,
с.263, табл.63]
 (для
Т15К6);
 и
 ―
коэффициенты,
учитывающие
параметры резца
[11, с.271 табл.18],
 и
 (для
 и r
= 0,5);
С учетом всех значений величина
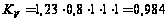 ;
Тм ― стойкость инструмента в многоинструментальной наладке.
 ,
где Т ― стойкость до затупления в одноинструментальной наладке,
Т = 60 мин; KТм ― коэффициент многоинструментальности [11, с. 264,табл. 7] KТм = 3,5 (при 12 инструментах).
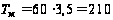
Тогда скорость резания при обработке торца венца 2
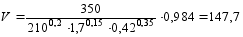
м/мин,
а частота вращения шпинделя
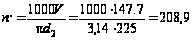 мин-1.
Примем по паспорту станка ближайшую меньшую частоту вращения n = 185 мин-1 , при этом действительная скорость резания торца 2
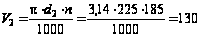 м/мин,
а торца ступицы 1
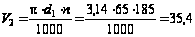 м/мин.
Тангенциальная составляющая сил резания PZ ( Н ) при точении [11, c.271]
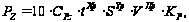
где CPz ― коэффициент сил резания и показатели степени по [11, с.273, табл. 22] CPz = 300, XP = 1, Yp= 0,75 и n = −0,15;
Kp ― поправочный коэффициент [11, c.271 ].С учетом значений первичных коэффициентов [11, с.265, табл. 9 и 10; с.273, табл. 23]
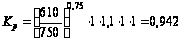 .
При обработке торца 1
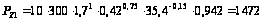 Н
При обработке торца 2
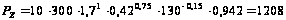 Н.
По той же формуле, но с другими значениями коэффициента Cp и показателей степеней рассчитаем радиальные составляющие сил резания.
При обработке торца 1
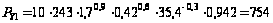 Н.
При обработке торца 2
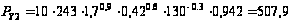 Н.
Общая величина
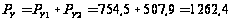 Н
Эффективная мощность при точении [11, c. 271]

для
торца 1
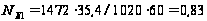 кВт,
для
торца 2
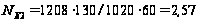 кВт.
Таким же образом установлены значения t, S, V, n, PZ и NEi для остальных переходов операции 05 (табл. 7).
Общая эффективная мощность резания при одновременной ( параллельной ) обработке поверхностей всеми двенадцатью инструментами
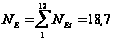 кВт.
Таблица 7
Расчетные значения режимов резания для операции 05
| Номер перехода | α, мин | L, мм | t, мм | S, мм/об |
V, м/мин |
n, мин-1 |
PZ, Н | Tкр, Н·м |
Nei, кВт |
| 1 | 65 | 14 | 1,7 | 0,42 | 35,4 | 185 | 1472 | - | 0,83 |
| 2 | 225 | 29 | 1,7 | 0,42 | 130 | 185 | 1208 | - | 2,57 |
| 3 | 225 | 16 | 2,2 | 0,42 | 169 | 240 | 1497 | - | 4,13 |
| 4 | 45,3 | 55 | 2 | 1,20 | 34,2 | 240 | - | 74,6 | 1,84 |
| 5 | 65 | 4 | 1 | 0,18 | 35,4 | 185 | 465 | - | 0,27 |
| 6 | 49,3 | 5 | 2 | 0,18 | 28,6 | 185 | 959 | - | 0,45 |
| 7 | 65 | 14 | 1,7 | 0,42 | 35,4 | 185 | 1452 | - | 0,89 |
| 8 | 225 | 29 | 1,7 | 0,42 | 130 | 185 | 1208 | - | 2,57 |
| 9 | 225 | 16 | 2,2 | 0,42 | 169 | 240 | 1497 | - | 4,13 |
| 10 | 46 | 55 | 0,35 | 0,85 | 34,5 | 240 | - | 12,2 | 0,3 |
| 11 | 65 | 4 | 1 | 0,18 | 37,8 | 185 | 460 | - | 0,27 |
| 12 | 50 | 5 | 2 | 0,18 | 29 | 185 | 953 | - | 0,44 |
| ∑Ne=18,7 | |||||||||
Мощность главного привода станка 1K282 – N = 22 кВт; c учетом потерь (КПД передач η = 0,85) она практически полностью будет затрачиваться на обработку заготовок (ηN = 1). Следовательно, с технической стороны станок мод. 1K282 соответствует требованиям рационального выполнения данной токарной многоинструментальной операции.
11. РАЗМЕРНЫЕ И ТОЧНОСТНЫЕ РАСЧЕТЫ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
11.1 Расчет технологических размеров цепей
Технологические размерные расчеты позволяют определить величину и допуск выполняемого размера на i-м технологическом переходе, проверить достаточность припуска (особенно при окончательной обработке), правильность простановки настроечных размеров и др.
Известно, что при несовпадении конструкторских, измерительных и технологических (установочных) баз приходится прибегать к пересчету размеров и ужесточению допусков. При несоблюдении принципа постоянства баз (при смене технологических баз) возникает погрешность в расположении поверхностей, величина которой также выявляется размерным анализом.
На практических аудиторных занятиях решают две-три размерные цепи, звеньями которых являются операционные размеры и припуски, получаемые по мере последовательного выполнения технологического процесса, а также окончательные размеры детали.
Чаще встречается прямая задача размерных цепей, при решении которой исходят из заданных требований к величине исходного (замыкающего) звена, которые устанавливаются заранее на основании аналитических расчетов и технических требований чертежа. Базой для ее решения служат операционные эскизы обработки заготовки.
Общая
последовательность
решения размерных
цепей, согласно
 ГОСТ 16320―70
следующая:
формулируют
задачу и устанавливают
исходное звено;
исходя из
поставленной
задачи, устанавливают
номинальное
значение, координаты
середины поля
допуска и величину
допуска исходного
звена; выявляют
и строят схему
размерной цепи;
рассчитывают
номинальные
размеры всех
составляющих
звеньев; выбирают
способ решения
технологической
размерной цепи
или метод достижения
требуемой
точности исходного
звена, экономичный
в данных производственных
условиях; в
зависимости
от выбранного
метода выполняют
расчет допусков
и предельных
отклонений
составляющих
звеньев размерной
цепи. Иногда
общая схема
решения нарушается,
изменяется
или уточняется
(см. примеры 9
и 10).
Полученные значения размеров и допусков проставляют на операционных эскизах обработки.
При выполнении размерного анализа студенты пользуются знаниями, полученными при изучении курсов "Основы взаимозаменяемости, стандартизации и технических измерений", " Основы технологии машиностроения", и указаниями [2, с. 550-633; 7, c. 10l-113; 8, с. 126-142; 9, с. 49-55; 16; 23, с. 127-141 и др.]
П р и м е р 9. Расстояние между торцом венца и выступающим торцом ступицы зубчатого колеса 16 мм (см.с.8 и рис.1). Это номинальный размер. Его предельные значения легко определить, решая основную линейную размерную цепь (рис.7), в которой размер между торцами ступицы АΔ = 41-0,5 принят замыкающим звеном, а А1 = 25-0,13 и А2 - составляющими, увеличивающими звеньями.
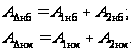
Откуда
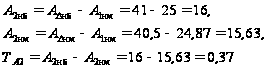
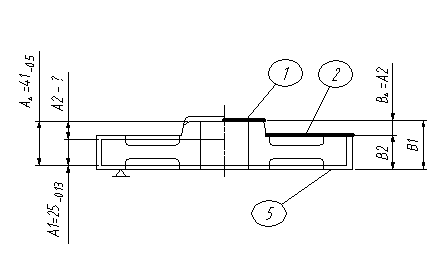
Для выполнения технологических переходов 1 и 2 на операции 05 следует установить размеры В1 и В2 соответственно между поверхностями 1 и 2 и технологической базой 5.
При разработке технологического маршрута (см.пример 6) отмечалось, что предварительное обтачивание заготовки будет выполняться с оставленным припуском Z = 0,3 мм на каждой поверхности, необходимого для последующей чистовой обработки.
Заметим, что расстояние между поверхностями рассматриваемых торцов при наличии на них одинаковых припусков должно оставаться неизмеримым, равным 16-0,37 мм.
С учетом изложенного определим технологические размеры В1 и В2. Номинальное значение размера
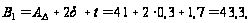
где t ― припуск (глубина резания), оставленный на предварительную обработку поверхности 5 (см. пример 8). Ориентируясь на экономическую точность предварительной обработки точением (см. приложение 3), назначим на размер В1 технологический допуск по 12 квалитету точности, тогда В1 = 43,3h12(-0.25).
Теперь решим производную размерную цепь (рис.7), в которой В1 и В2 ― составляющие звенья, соответственно увеличивающее и уменьшающее, а замыкающим звеном принято ВΔ = А2 = 16-0,37.
Номинальное значение
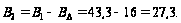
Предельные значения
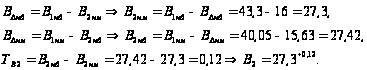
На изображениях на карте эскизов и при составлении схем технологических наладок станка между обрабатываемой поверхностью и базой рекомендуется проставлять технологические размеры с односторонним полем допуска, направленным в "тело" детали. Тогда, в данном случае, должно быть (см.рис.6)
В1 = 43,3-0,25 ;
В2 = 27,42-0,12 .
Значение размеров В1 и В2 проставляют на карте эскизов (КЭ), см. приложение 1. Размер между поверхностями 1 и 2 при правильной настройке станка будет выдержан автоматически.
В заключение отметим, что при решении основной (кратчайшей) размерной цепи А размер А2 не мог быть принят замыкающим звеном, так как требовалось точно выдержать расстояние между торцами ступицы, а при решении производной цепи В, в целях точного выполнения указанного размера, его пришлось включить в качестве замыкающего (ВΔ = А2).
Пример 10. Этот пример, не связанный с основной темой технологического проектирования, приводится с целью изложения общей методики технологических пересчетов размеров для случаев, часто встречающихся в практике.
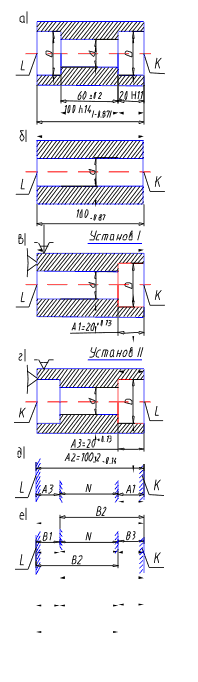
На рис.8, а изображен чертеж втулки, а на рис.8, б - ее заготовки. Расточку отверстий D производят на револьверном станке в два установа (рис.8, в и г) методом автоматического получения размеров. Для настройки станка требуется установить технологические размеры на глубину расточки этих отверстий.
Рассмотрим размерную цепь (рис. 8, д), в которой исходным (замыкающим) звеном принят трудно-контролируемый конструкторский размер между торцами отверстий D ― АΔ = 60 ± 0,2; А1 и А3 ― глубина расточки отверстий ― уменьшающие звенья и А2 ― длина втулки ― увеличивающее звено.
По чертежу А1=20H11(+0,13) и А2 = 100h14(-0,87).
Из основного уравнения линейной размерной цепи
А2 – (А1 + АΔ + А3) = 0,
номинальное значение звена
А3 = А2 – А1 – АΔ = 100 – 20 – 60 = 20.
При расточке отверстий D в размеры А1 и А2 примем в качестве проверочных технологических баз поверхности заготовки соответственно К и L. Для настройки станка удобно, чтобы
А3 = А1 = 20H11(+0.13).
Проверим возможность такой настройки. Поскольку цепь (рис.8, д) составлена из ограниченного количества звеньев и допуски на размеры достаточно велики, решим ее методом максимума и минимума, при котором
ТАΔ = ТА1 + ТА2 + ТА3, (а)
но, подставив численные значения допусков, получим неравенство
0,40 ≠ 0,13 + 0,87 + 0,13.
Из формулы (а) следует, что при фиксированных значениях ТАΔ, ТА1 и ТА3 должно быть
ТА2 = ТАΔ – (ТА1 + ТА3)= 0,40 – (0,13 + 0,13) = 0,14.
Ужесточим допуск на длину заготовки втулки, т.е. изготовим ее с более высокой точностью.
Уравнения размерной цепи
АΔнб = А2нб – (А1нм + А3нм);
АΔнм = А2нм – (А1нб + А3нб).
Решим относительно звена А2:
А2нб = АΔнб + (А1нм + А3нм) = 60,2+(20+20)=100,20,
А2нм = АΔнм + (А1нб + А3нб) = 59,8 – (20,13+20,13)=100,06.
Откуда
А2 =
100 и ТА2
= 0,14.
На технологических эскизах (в КЭ и к схеме наладки станка) допуск направим в "тело" заготовки-вала, представив размер в следующем виде:
А2 = 100,2-0,14.
Заметим, что допуск на длину заготовки для такого варианта построения операции должен быть уменьшен более чем в 6 раз
Другой вариант: расточка обоих отверстий с использованием в качестве контактных (опорных) технологических баз при установе 1-поверхности L, а при установе 2 ― поверхности К (см.рис. 8, в, г). Для определения размера между базой и режущей кромкой инструмента, необходимого для настройки станка, в этом случае достаточно решить трехзвенную размерную цепь (рис.8, е), состоящую, например, из размеров: ВΔ = 60 ± 0,2 мм, В1 = 20+0,13 и В2 ─ имеющего следующие значения:
номинальное В2 = В1 + ВΔ = 20 + 60 = 80;
максимальное В2нб = В1нм+ ВΔнб = 20 + 60,2 = 80,20;
минимальное В2нм = В1нб + ВΔнм = 20,13+59,8 = 79,83;
откуда
В2 =
80 и ТВ2
= 0,27.
Технологический размер с односторонним расположением поля допуска, обеспечивающий продолжительную работу станка без подналадки, будет В2 = 79,93+0,27. Аналогичный результат получим при решении размерной цепи, составленной из звеньев В2 , В3 и ВΔ..
Максимальное и минимальное значения замыкающего размера, как и в случае использования проверочных баз, лежат в пределах заданных конструктором
ВΔнм = В2нб – В1нм = 80,2 – 20 = 60,2,
ВΔнм = В2нб – В1нм = 79,93 – 20,13 = 59,8.
Так же, как и в первом варианте, длина заготовки должна быть в пределах размера А2 = 100,2-0,14, при этом остальные размеры детали А1, А3 (или В1 и В3 ) и ВΔ при правильной настройке станка, будут получаться автоматически.
Далее следует выполнить расчет точности обработки одной-двух поверхностей.
11.2 Расчет точности выполнения технологических операций
Точность изготовления деталей определяется точностью выполнения размеров, точностью форм и расположения поверхностей. Разность между действительными (измеренными) и теоретическими (указанными в чертеже) значениями отмеченных величин называют погрешностями. Общая погрешность обработки Δ в каждом конкретном случае формируется из суммы начальных (первичных) погрешностей, среди которых чаще доминируют 6 основных. Ниже приводятся их краткие характеристики:
•Δу ― погрешность, возникающая из-за упругих отжатий технологической системы под действием сил резания. Δу ― это рассеивание выполняемого размера, равное разности предельных значений отмеченных отжатий. Величину Δу ― определяют в тех сечениях заготовки, где она получается наибольшей (обычно в местах, где жесткость технологической системы минимальна). Действительные значения Δу случайны. На практике изменение их величин связано с режимом обработки, колебаниями припуска и твердости поверхностей заготовок в партии и другими причинами. В [8, 9, 26] и прочей литературе приводятся расчетные зависимости, по которым определяют предельные значения Δу для различных схем обработки. Пользуясь этими зависимостями, а также справочным материалом о жесткости технологической системы (например, из [10]), удается заранее рассчитать величину Δу для конкретных условий выполнения технологической операции;
•Δн ― погрешность настройки, представляющая собой разность возможных предельных положений режущего инструмента на станке при его настройке на выполняемый размер. Предельная величина Δн зависит от метода настройки. Для каждой последующей настройки (или поднастройки) станка действенное значение Δн случайно и отличается от предыдущего. В справочнике [10] приводятся методика, расчетные зависимости и таблицы со значениями параметров, необходимые для расчетов величины Δн на практике. При обработке всей партии заготовок с одной настройки станка погрешность Δн из расчетов можно исключить [9];
• ―
погрешность
установки,
случайная
величина,
складывающаяся
из погрешностей
базирования
 ,
закрепления
 и положения
заготовки в
приспособлении
или на станке
 .
Погрешность
базирования
для различных
схем определяют
по формулам
[10, 2.3 и др.].При совпадении
технологических
(установочных)
баз с измерительными
она отсутствует.
Погрешность
определяется
величиной
смещения проекции
измерительной
базы на направление
выполняемого
размера в процессе
закрепления
заготовки. При
постоянных
силе зажима
и