Технология изготовления детали типа "Вал"
Определим количество переходов для поверхности 5:
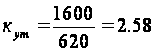 ,
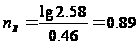
Назначаем

- черновое точение – 14 квалитет;
Определим количество переходов для поверхности 6
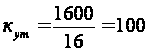 ,
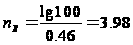
Назначаем
 (т.к. эта поверхность
имеет шероховатость
Ra=1,25)
При обработке происходит уточнение размера на 10 квалитетов точности (с 16 квалитета до 6 квалитета поверхности детали). Распределим по переходам уточнение размера поверхности В по методу арифметической прогрессии:
- черновое точение – 14 квалитет;
- получистовое точение – 10 квалитет;
- чистовое точение – 8 квалитет;
- шлифование– 6 квалитет
Определим количество переходов для торца 7:
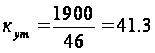 ,
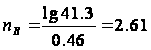
Назначаем
 (т.к. эта поверхность
имеет шероховатость
Ra=2,5)
- черновое точение – 14 квалитет
- получистовое точение – 10 квалитет;
- чистовое точение – 8 квалитет;
Определим количество переходов для торца 8:
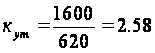 ,
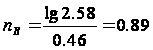
Назначаем
- черновое точение – 14 квалитет;
Определим количество переходов для торца 9:
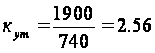 ,
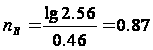
Назначаем
- черновое точение – 14 квалитет;
Определим количество переходов для торца 10:
,
Назначаем
- черновое точение – 14 квалитет;
Определим количество переходов для торца 11:
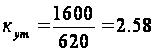 ,
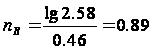
Назначаем
- черновое точение – 14 квалитет;
Определим количество переходов для торца 12:
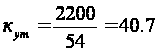 ,
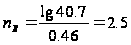
Назначаем
(т.к. эта поверхность
имеет шероховатость
Ra=2,5)
- черновое точение – 14 квалитет
- получистовое точение – 10 квалитет;
- чистовое точение – 8 квалитет;
Определим количество переходов для поверхности 13
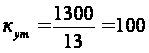 ,
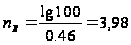
Назначаем
(т.к. эта поверхность
имеет шероховатость
Ra=1,25)
При обработке происходит уточнение размера на 10 квалитетов точности (с 16 квалитета до 6 квалитета поверхности детали). Распределим по переходам уточнение размера поверхности В по методу арифметической прогрессии:
- черновое точение – 14 квалитет;
- получистовое точение – 10 квалитет;
- чистовое точение – 8 квалитет;
- шлифование– 6 квалитет
На остальные поверхности назначаем однократную обработку
Заносим в таблицу 5 план обработки на каждую поверхность
Таблица 5 - План обработки детали «Вал»
| Исходные данные | Штамповка Э0 | Черновой Э1 | Получистовой Э2 | Чистовой Э3 | |||||||||||
| Пов. | Квалитет | Тд, мкм | Ra, мкм | Квалитет | Тд, мкм | Rz, мкм | Квалитет | Тд, мкм | Ra, мкм | Квалитет | Тд, мкм | Ra, мкм | Квалитет | Тд, мкм | Ra, мкм |
| 1,14 | 14 | 1150 | 10 | 16 | 2900 | 80 | 14 | 1150 | 10 | ||||||
| 2 | 6 | 13 | 1,25 | 16 | 1300 | 80 | 14 | 520 | 10 | 10 | 84 | 3,2 | 8 | 33 | 2,5 |
| 3 | 8 | 27 | 2,5 | 16 | 1100 | 80 | 14 | 430 | 10 | 10 | 70 | 3,2 | 8 | 27 | 2,5 |
| 4 | 14 | 430 | 10 | 16 | 1300 | 80 | 14 | 430 | 10 | ||||||
| 5 | 14 | 620 | 10 | 16 | 1600 | 80 | 14 | 620 | 10 | - | - | - | - | - | - |
| 6 | 6 | 16 | 1,25 | 16 | 1600 | 80 | 14 | 620 | 10 | 10 | 100 | 3,2 | 8 | 39 | 2,5 |
| 7 | 8 | 46 | 2,5 | 16 | 1900 | 80 | 14 | 740 | 10 | 10 | 120 | 3,2 | 8 | 46 | 2,5 |
| 8 | 14 | 620 | 10 | 16 | 1600 | 80 | 14 | 620 | 10 | ||||||
| 9 | 14 | 740 | 10 | 16 | 1900 | 80 | 14 | 740 | 10 | ||||||
| 10 | 14 | 740 | 10 | 16 | 1900 | 80 | 14 | 740 | 10 | ||||||
| 11 | 14 | 620 | 10 | 16 | 1600 | 80 | 14 | 620 | 10 | ||||||
| 12 | 8 | 54 | 2,5 | 16 | 2200 | 80 | 14 | 870 | 10 | 10 | 140 | 3,2 | 8 | 54 | 2,5 |
| 13 | 6 | 13 | 1,25 | 16 | 1300 | 80 | 14 | 520 | 10 | 10 | 84 | 3,2 | 8 | 33 | 2,5 |
6.2 Выбор вариантов схем базирования заготовки
На первой фрезерно-центровальной операции базируем заготовку по наружным поверхностям диаметром 33 и 34 мм, выбрав ее в качестве черновой базы, для одновременной обработки торцов и сверления центровых отверстий.
Данная схема базирования лишает заготовку 5 степеней свободы - перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Наружная цилиндрическая поверхность является двойной направляющей базой, лишающей заготовку 4-х степеней свободы. Торец является опорной базой и лишает заготовку 1 степени подвижности. Наружная цилиндрическая поверхность является черновой базой и используется на черновых операциях. Такая схема реализуется при установке заготовки в тисках с призматическими губками.
Рисунок 5 - Схема базирования заготовки 015 операции
На 020 токарной с ЧПУ операции базируемся по центровым отверстиям, выбрав ее в качестве чистовой базы и торцу для обработки базовой поверхности для черновой и чистовой обработки поверхностей диаметром 30,233 и 35 и подрезки торцов в размер 102 и 84 мм
Данная схема базирования лишает заготовку 5 степеней свободы -перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Торец является опорной базой и лишает заготовку 1-х степеней свободы, а наружная цилиндрическая поверхность – двойной направляющей базой, лишающей заготовку 4-х степеней свободы. Торец и центровые отверстия являются чистовыми базами и используются неоднократно. Такая схема реализуется при установке заготовки в комбинированном патроне и заднем центре.
Рисунок 6 - Схема базирования заготовки 020 операции
На 025 токарной с ЧПУ операции базируемся по центровым отверстиям, выбрав их в качестве чистовой базы и торцу для обработки поверхности диаметром 45,40,239 и подрезки торцов в размер 74, 79 мм, а также обработки канавки диаметром 37,5
Данная схема базирования лишает заготовку 5 степеней свободы -перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Торец является опорной базой и лишает заготовку 1-х степеней свободы, а наружная цилиндрическая поверхность – двойной направляющей базой, лишающей заготовку 4-х степеней свободы. Торец и центровые отверстия являются чистовыми базами и используются неоднократно. Такая схема реализуется при установке заготовки в центросместитильный патрон и задний центр.
Рисунок 7 - Схема базирования заготовки 025 операции
На 030 токарной с ЧПУ операции базируемся по центровым отверстиям, выбрав ее в качестве чистовой базы и торцу для обработки базовой поверхности для черновой и чистовой обработки поверхностей диаметром 30 и 20,233 и подрезки торцов в размер 32 и 14 мм
Данная схема базирования лишает заготовку 5 степеней свободы -перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Торец является опорной базой и лишает заготовку 1-х степеней свободы, а наружная цилиндрическая поверхность – двойной направляющей базой, лишающей заготовку 4-х степеней свободы. Торец и центровые отверстия являются чистовыми базами и используются неоднократно. Такая схема реализуется при установке заготовки в комбинированном патроне и заднем центре.
Рисунок 8 - Схема базирования заготовки 020 операции
На фрезерных 035,040 операциях базируемся по цилиндрической поверхности и торцу для обработки, шпоночного паза 8 и лыски радиусом 7. Данная схема базирования лишает заготовку 5 степеней свободы. Торец - опорная база, лишающая заготовку 1-ой степени свободы, цилиндрическая поверхность – двойная направляющая база, лишающая заготовку 4-х степеней свободы. Торец и цилиндрическая поверхность являются чистовыми базами. Для закрепления приложена сила P.Данная схема реализуется при установки заготовки в спец. приспособление и призмы.
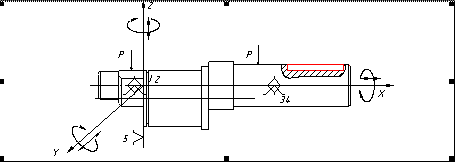
Рисунок 9 - Схема базирования заготовки 035 операции
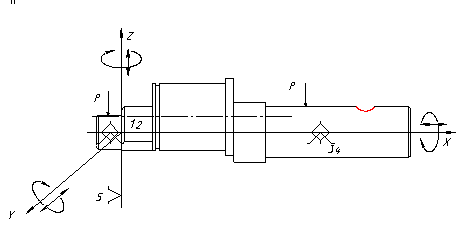
Рисунок 10 - Схема базирования заготовки 040 операции
На шлифовальных 055,065 операции применяется базирование в поводковом патроне и заднем центре. Данная схема базирования применяется для шлифования поверхностей диаметром 20 k6, 30 k6 шероховатостью Ra=1,25 мкм. Данная схеме базирования лишает заготовку 5-ти степеней свободы - перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Ось является двойной направляющей базой и лишает деталь 4 степеней свободы; торец являются опорной базой и лишает 1 степени свободы.
Рисунок 11 - Схема базирования заготовки 055 операции
Рисунок 12 - Схема базирования заготовки 065 операции
На шлифовальной 060 операции применяется базирование в спец. патроне со смещенным центром и заднем центре. Данная схема базирования применяется для шлифования поверхностей диаметром 40 k6 шероховатостью Ra=1,25 мкм. Данная схеме базирования лишает заготовку 5-ти степеней свободы -перемещения вдоль осей X Y Z и поворота вокруг осей Y Z. Ось является двойной направляющей базой и лишает деталь 4 степеней свободы; торец являются опорной базой и лишает 1 степени свободы.
Рисунок 13 - Схема базирования заготовки 060 операции
6.3 Разработка маршрута обработки заготовки
На основании плана обработки поверхностей и выбранных схем базирования заготовки, приступим к формированию маршрутного техпроцесса обработки детали «Вал». Представим в виде таблицы 6 маршрут механической обработки детали с кратким перечнем оборудования и технологической оснастки.
Таблица 6 – Маршрут обработки детали «маховик»
| № операции | Наименование и содержание операций | Оборудование | Оснастка |
| 1 | 2 | 3 | 4 |
| 005 |
Заготовительная |
||
| 010 | Термическая | ||
| 015 | Фрезерно-центровальная | Фрезерно-центровальный станок МР-71 м | тиски |
| 020 | Токарная с ЧПУ | Токарный станок с ЧПУ 16К20Т1 | Переналаживаемы патрон, задний центр |
| 025 | Токарная с ЧПУ | Токарный станок с ЧПУ 16К20Т1 | Патрон со смещенным центром |
| 030 | Токарная с ЧПУ | Токарный станок с ЧПУ 16К20Т1 | Переналаживаемы патрон, задний центр |
| 035 | Фрезерная | Вертикально-фрезерный станок 6Р13Ф3 | Спец. приспособление |
| 040 | Фрезерная | Горизонтально фрезерный станок 6Р81 | Спец. приспособление |
| 045 | Слесарная | ||
| 050 | Термическая | ||
| 055 | Круглошлифовальная | Круглошлифовальный станок 3М151 | Центра, поводковый патрон специальное |
| 060 | Круглошлифовальная | Круглошлифовальный станок 3М151 | Спец. патрон со смещенным центром |
| 065 | Круглошлифовальная | Круглошлифовальный станок 3М151 | Центра, поводковый патрон |
| 070 | Промывочная | ||
| 075 | Т.контроль | ||
| 080 | Гальваническая |
7. Разработка технологических операций
7.1 Выбор технологического оборудования
Подробное описание маршрутного техпроцесса с содержанием операций и перечнем оборудования, приспособлений и инструмента приведено в технологических картах на механическую обработку детали в приложении.
Принцип выбора оборудования основывается на концентрации и дифференциации операций.
По возможности необходимо стремиться к обработке с одной установки максимально возможного количества поверхностей.
Установив при проектировании технологического процесса план и метод обработки детали, указываем, на каком станке будет выполняться данная операция, с помощью каких приспособлений и инструмента:
На 015 фрезерно-центровальной операции выбираем фрезерно-центровальный станок МР-71М;
На токарной с ЧПУ операции 020, 025, 030 выбираем токарный станок с ЧПУ 16К20Т1;
На фрезерную операцию 035 используем вертикально-фрезерный станок 6P13;
На фрезерную операцию 040 используем горизонтально -фрезерный станок 6Р81;
На операции круглошлифовальной 055,060,065 выбираем круглошлифовальный станок 3М151.
Таблица 7 - МР-71М Фрезерно-центровальный станок
| Параметры | МР-71М |
| 1 | 2 |
|
Размеры обрабатываемых деталей диаметр,длина·, мм Частота вращения фрезерного, об./мин Частота вращения шпинделя сверлильного, об/мин Предел подач при фрезеровании, мм/мин Предел подач при сверлении, мм/мин Габариты станка длина · ширина · высота, мм Масса станка Общая мощность электродвигателя, кВт |
25ч125х200ч500 125-712 238-1125 20-400 20-300 3140·1630·4740 6100 15,3-18,6 |
Таблица 8 – 16К20Т1 Токарный станок с ЧПУ
| Параметры | 16К20Т1 | |
| 1 | 2 | |
|
Наибольший диаметр обрабатываемой заготовки: над станиной, мм над суппортом, мм Наибольший диаметр прутка проходящего через отверстие шпинделя, мм Наибольшая длина обрабатываемой заготовки Шаг нарезаемой резьбы: метрическая |
500 215 53 900 0,01-40,95 |
|
|
дюймовая, число ниток на 1 дюйм – дюймовая модульная, модуль питчевая, питч Частота вращения шпинделя, об/мин Наибольшее перемещение, мм: продольное поперечное Подача суппорта мм/об: продольное поперечное Число ступеней подач Скорость быстрого перемещения суппорта, мм/мин: продольного поперечного Мощность электродвигателя главного привода, кВт Габаритные размеры (без ЧПУ), мм: длина ширина высота Масса, кг Конус Морзе в шпинделе |
56-0,5 0,5-112 56-0,5 10-2000 900 250 0,01-2,8 0,005-1,4 б/с 6000 5000 11 3700 1770 1700 3800 N5, ( N6) |
|
Таблица 9 – 6Р13 Вертикально фрезерный станок
| Параметры | 6Р13Ф3 |
| 1 | 2 |
|
Размеры рабочей поверхности стола, мм: длина ширина Наибольшее перемещение стола, мм: продольное поперечное вертикальное Подача стола, мм/мин: продольное и поперечное вертикальное Скорость поперечного быстрого перемещения стола, мм/мин: продольного поперечного вертикального Наибольший угол поворота наклона головки, 0 |
1600 400 1000 400 380 20-1200 20-1200 2400 2400 2400 3600 |
| 1 | 2 |
|
Частота вращения, мин-1 Конца шпинделя Расстояние от оси шпинделя до вертикальных направляющих станины, мм От торца шпинделя до рабочей поверхности стола, мм: наибольший наименьший Мощность электродвигателя главного движения, кВт Общая мощность всех электродвигателей, кВт Габаритные размеры станка, мм: длина ширина высота Масса станка, кг |
40-2000 7:24 500 450 70 7,5 12,7 3555 4150 2517 6900 |
Таблица 10 – 6Р81 Горизонтально- фрезерный станок
| Параметры | 6Р13Ф3 |
| 1 | 2 |
|
Размеры рабочей поверхности стола, мм: длина ширина Наибольшее перемещение стола, мм: продольное поперечное вертикальное Расстояние от оси горизонтального шпинделя до поверхности стола от оси вертикального шпинделя до направляющей станины от торца вертикального шпинделя до поверхности стола Наибольшее перемещение гильзы вертикального шпинделя Наибольший угол поворота стола Внутренний конус шпинделя Число скоростей шпинделя Чистота вращения шпинделя, об/мин; Число рабочих подач стола, мм/мин: Подача стола продольное |
1000 250 630 200 320 50-370 - - -
45 16 50-1600 16 35-1020 |

|
поперечное вертикальное Скорость поперечного быстрого перемещения стола, мм/мин: продольного поперечного вертикального Мощность электродвигателя главного движения, кВт Габаритные размеры станка, мм: длина ширина высота Масса станка, кг |
28-790 14-390 2900 2300 1150 5,5 1480 1990 1630 2280 |
Таблица 11 - 3М150 Круглошлифовальный станок
| Параметры | 3М150 |
| 1 | 2 |
|
Наибольшие размеры устанавливаемой заготовки: диаметр длина Рекомендуемый (или наибольший) диаметр шлифования: наружного внутреннего Наибольшая длина шлифования: наружного внутреннего Высота центров над столом Наибольшее продольное перемещение стола Угол поворота стола, 0; по часовой стрелке против часовой стрелке Скорость автоматического перемещения стола (бесступенчатое регулирование), м/мин Частота вращения, об/мин, шпинделя заготовки с бесступенчатым регулированием Конус Морзе шпинделя передней бабки и пиноле задней бабки Наибольшие размеры шлифовального круга: наружный диаметр высота Перемещение шлифовальной бабки: наибольшее на одно деление лимба за один оборот толчковой рукоятки |
100 360 10-45 - 340 - 75 400 6 7 0,02-4 100-1000 3 400 40 80 0,002 0,0005 |
|
Частота вращения шпинделя шлифовального круга, об/мин, при шлифовании: наружном внутреннем Скорость врезной подачи шлифовальной бабки, мм/мин Дискретность программируемого перемещения (цифровой индикации) шлифовальной бабки Мощность электродвигателя привода главного движения, кВт Габаритные размеры с приставленным оборудованием, мм длина ширина высота Масса (с приставным оборудованием), кг |
2350, 1670 - 0,05-5 0,001 4 2500 2220 1920 2600 |
7.2Выбор станочных приспособлений, режущего, вспомогательного и мерительного инструмента
При механической обработке детали важными факторами в достижении требуемой точности изготовления является способ базирования и закрепления заготовки, используемый инструмент, а также средства и методы контроля.
Для правильного выбора станочных приспособлений, посредствам которых можно осуществить требуемую схему базирования, режущего и мерительного инструмента воспользуемся литературой [2,8,10,11]. Сведем данные в таблицу 12.
Таблица 12 - Выбор станочных приспособлений, режущего и вспомогательного инструмента, а так же средств контроля
| Наименование операции | Выбор станочных приспособлений | Выбор режущего и вспомогательного инструмента | Выбор средств и методов контроля |
|
1 |
2 |
3 |
4 |
|
015 Фрезерно-центровальная |
Тиски | Фреза торцевая Ш 100 мм с числом ножей 10 2214-033 1ГОСТ1092-80 (стр. 289 табл. 39 [3]) центровочное сверло Ш 5 2317-0007 ГОСТ 14952-69 (стр. 289 табл. 39 [3]). | Штангенциркуль шцIII 250-710 ГОСТ166-63 |
|
020 Токарная с ЧПУ |
Переналаживаемый патрон тип ПЗКП315.Ф6. 95 (стр. 183 табл. 2 [19]) и вращающийся центр ХМИЗ 7032-4015 (стр. 29 табл. 46 [19]). |
Резец проходной отогнутый, обозначение 2100-0663 ГОСТ 18869-73 Резец проходной отогнутый чистовой, обозначение 2100-0215 ГОСТ 18869-73 |
Штангенциркуль шцIII 250-710 ГОСТ166-63 |
|
025 Токарная с ЧПУ |
Патрон со смещающимся центром |
Резец проходной отогнутый, обозначение 2100-0663 ГОСТ 18869-73 Резец проходной отогнутый чистовой, обозначение 2100-0215 ГОСТ 18869-73 Резец канавочный 2130-0511 ГОСТ 2087-80 |
Штангенциркуль шцIII 250-710 ГОСТ166-63 |
|
030 Токарная с ЧПУ |
Переналаживаемый патрон тип ПЗКП315.Ф6. 95 (стр. 183 табл. 2 [4]) и вращающийся центр ХМИЗ 7032-4015 (стр. 29 табл. 46 [4]). |
Резец проходной отогнутый, обозначение 2100-0663 ГОСТ 18869-73 Резец проходной отогнутый чистовой, обозначение 2100-0215 ГОСТ 18869-73 |
Штангенциркуль шцIII 250-710 ГОСТ166-63 |
|
035 Фрезерная |
Приспособление фрезерное специальное патрон 2-40-10-90 ГОСт 26539-85 патрон 2-40-6-90 ГОСТ 26539-85 |
Шпоночная фреза Ш8 2234-0103 ГОСТ9140-68 (стр. 325 табл. 45 [3]). |
Штангенциркуль шцIII 250-710 ГОСТ166-63 |
|
040 Фрезерная |
Приспособление фрезерное специальное Оправка для крепления дисковых фрез 6222-0053 ГОСТ13786-68 |
Фреза дисковая обозначение 2250-0055 ГОСТ8543-71 |
Штангенциркуль шцII-250-0,1 ГОСТ166-63 |
| 1 | 2 | 3 | 4 |
|
055 Шлифовальная |
Поводковый патрон 7102-0025-2-1-П ГОСТ 24351-80 (стр. 187 табл. 5 [4]) и 2 центра 7032-0171 ГОСТ 18259-72 (стр. 29 табл. 6 [4]). | Круг ПП 200Ч20Ч51 15А-ПСМ25К5А 1 кл. ГОСТ 2424-83 |
Штангенциркуль шцII-250-0,1 ГОСТ166-63 Калибр пробка
|
|
060 Шлифовальная |
Специальный патрон со смещенным центром |
Круг ПП 200Ч20Ч51 15А-ПСМ25К5А 1 кл. ГОСТ 2424-83 |
Угломер микрометрический Штангенциркуль шцII-250-0,1 ГОСТ166-63 Калибр пробка
|
|
065 Шлифовальная |
Поводковый патрон 7102-0025-2-1-П ГОСТ 24351-80 (стр. 187 табл. 5 [19]) и 2 центра 7032-0171 ГОСТ 18259-72 (стр. 29 табл. 6 [11]). | Круг ПП 200Ч20Ч51 15А-ПСМ25К5А 1 кл. ГОСТ 2424-83 |
Штангенциркуль шцII-250-0,1 ГОСТ166-63 Калибр пробка
|
 30
8136-0007-14Н СТПАЯ 211-86
7.3 Формирование структуры операций.
Для создания чёткой картины обработки сформируем структуру операций и отобразим всё это в таблице 13.
Таблица 13 – Операционный технологический процесс
|
№ операций переходов |
Содержание операций | Операционный эскиз | Оборудование приспособление |
| 005 | Заготовительная | ||
| 010 | Термическая | ||
|
015 |
Фрезерно-центровальная 1. Установить, зажать заготовку 2. Фрезеровать торцы вала, выдерживая размер (1) 3. Сверлить центровочные отверстия с двух сторон, выдерживая размер (2) 4. Снять деталь |
|
МР-71М Тиски САамоцентрирующиеся |
|
025 |
Токарная с ПУ 1. Установить, зажать заготовку выдерживая размер 1; 2. Точить поверхность с одновременной подрезкой торца, выдерживая размеры (3), (8), (9) 3.. Точить поверхность с одновременной подрезкой торца, выдерживая размеры (2), (6) 4. Точить канавку, выдерживая размер (4),(5),(7) 5. Снять заготовку |
|
16К20Т1 Центросместительный патрон вращающийся центр |
| 030 |
Токарная с ПУ 1. Установить, зажать деталь 2. Точить поверхность с одновременной подрезкой торца, выдерживая размеры (3), (2) с образованием фаски (4) 3. Точить поверхность с одновременной подрезкой торца, выдерживая размеры (5), (1) с образованием фаски (6) 4. Снять заготовку |
|
16К20Т1 Переналаживаемый патрон вращающийся центр |
| 035 |
Фрезерная 1. Установить и зажать заготовку 2. Фрезеровать паз выдерживая размеры (1), (2),(3),(4) 3. Снять деталь |
|
6Р13Ф3 специальное фрезерное приспособление |
|
040 |
Фрезерная 1. Установить и зажать заготовку 2. Фрезеровать лыску выдерживая размеры (1), (2),(3),(4) 3. Снять деталь |
|
6Р13Ф3 специальное фрезерное приспособление |
| 045 |
Слесарная 1. Снять заусенцы |
||
| 050 |
Термическая |
|
|
|
055 |
Круглошлифовальная 1. Установить и зажать заготовку; 2.Шлифовать шлицевую поверхность с достижением шероховатости 1,25 мкм выдерживая размеры (1),(2) 3. Снять деталь. |
|
3М151 центр и поводковый патрон |
| 060 |
Круглошлифовальная 1. Установить, зажать заготовку выдерживая размер 3; 2.Шлифовать шлицевую поверхность с достижением шероховатости 1,25 мкм выдерживая размеры (1),(2) 3. Снять деталь. |
|
3М151 патрон со смещенным центром |
| 065 |
Круглошлифовальная 1. Установить, зажать заготовку; 2.Шлифовать шлицевую поверхность с достижением шероховатости 1,25 мкм выдерживая размеры (1),(2) 3. Снять деталь. |
|
3М151 центр и поводковый патрон |
| 070 |
Моечная |
||
| 075 |
Контрольная |
||
| 080 |
Гальваническая |
7.4 Расчет припусков и размеров заготовки
Определим минимальные припуски на механическую обработку.
Для поверхностей вращения двухсторонний минимальный припуск рассчитаем по формуле рекомендуемой (стр.175 [1]):
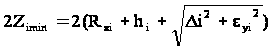 ,(18)
где Rz - шероховатость поверхности;
h- толщина дефектного слоя поверхности;
D -суммарное отклонение расположения и формы поверхности заготовки;
eу - погрешность установки;
i- индекс перехода.
Для штамповки определяем промежуточные припуски, промежуточные размеры и допуски на них.
Определяем элементы припуска для поверхности гарячештампованной поковки.
На поверхность 1,14
переход I
Z1min1,14=2(Rz0+h0+D0+eу1)=2(160+200+100+100)= 1120мкм
Rz0 1,14 = 200 мкм (табл.12, стр.186, [1])
h0 1,14 =250 мкм (табл.12, стр.186, [1])
D0 1,14 =4; длина поверхности 25 мм;
D0 1,14 =4 25=100
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу1А 1,14 =100 мкм (табл.15, стр.43, [1])
Рассчитаем припуски на поверхность 2:
переход I
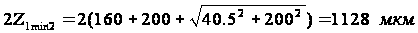
Rz0 2= 160 мкм (табл.12, стр.186, [1])
h0 2=200мкм (табл.12, стр.186, [1])
D0 2=3; длина поверхности 13,5 мм;
D02
=313,5=40,5
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу12=200 мкм (табл.16, стр.44, [1])
переход II
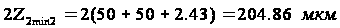
Rz1 2= 50 мкм – получили на черновом переходе (табл.25, стр.188, [1])
h1 2= 50 мкм (табл.25, стр.188, [1])
D 1
2=0,0640,5=2,43
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу1 2=0 мкм (без переустановки)
переход III
2Z3min2=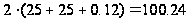 мкм
Rz22= 25 мкм (табл.25, стр.188, [1])
h22= 25 мкм (табл.25, стр.188,