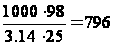Технология изготовления детали типа "Вал"
D22=0,06 2,43=0,12
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу22=0 мкм (табл.13, стр.42, [1]);
переход IV
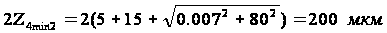
Rz32= 5 мкм (табл.25, стр.188, [1])
H32= 15 мкм (табл.25, стр.188, [1])
D32=0,060,12=0,0072
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу3 2= 80 мкм (табл.16, стр.44, [1]);
Рассчитаем припуски на поверхность 3:
переход I
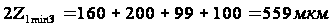
Rz0 3= 160 мкм (табл.12, стр.186, [1])
h0 3=200 мкм (табл.12, стр.186, [1])
D0 3=3; длина поверхности 33 мм; (табл.16, стр.186, [1])
D03
=333=99
мкм
eу0 3=100 мкм (табл.16, стр.44, [1])
переход II
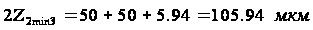
Rz1Г3= 50 мкм – получили на черновом переходе (табл.24, стр.187, [1])
h13= 50 мкм (табл.24, стр.187, [1])
D 13=0,0699=5,94
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу1 3=0 мкм (табл.16, стр.44, [1]);
переход III
2Z3min3=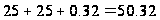 мкм
Rz23= 120 мкм (табл.24, стр.188, [1])
h23= 125 мкм (табл.24, стр.188, [1])
D23=0,065,94=0,35
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,05 (стр.190, таб.29,
[1])
eу23=0 мкм (табл.16, стр.44, [1]);
На поверхность 4
переход I
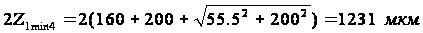
Rz0 4= 160 мкм (табл.12, стр.186, [1])
h0 4=200 мкм (табл.12, стр.186, [1])
D0 4=3; длина поверхности 18,5 мм; при диаметре 33 мм
D0
4=318,5=55,5
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу0 4=200 мкм (табл.15, стр.43, [1])
На поверхность 5
переход I
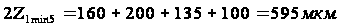
Rz0 5= 160 мкм (табл.12, стр.186, [1])
h0 5=200 мкм (табл.12, стр.186, [1])
D0 5=3; длина поверхности 45 мм; (табл.16, стр.186, [1])
D05
=345=135
мкм
eу05=100 мкм (табл.16, стр.44, [1])
Рассчитаем припуски на поверхность 6:
переход I
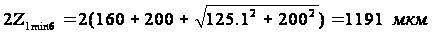
Rz0 6= 160 мкм (табл.12, стр.186, [1])
h0 6=200мкм (табл.12, стр.186, [1])
D0 6=3; длина поверхности 41.1 мм;
D06
=341.1=125.1
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу0 6=200 мкм (табл.16, стр.44, [1])
переход II
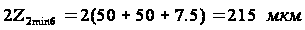
Rz16= 50 мкм – получили на черновом переходе (табл.25, стр.188, [1])
h16= 50 мкм (табл.25, стр.188, [1])
D 16=0,06125.1=7.5
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу16=0 мкм (без переустановки)
переход III
2Z3min6=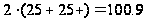 мкм
Rz26= 25 мкм (табл.25, стр.188, [1])
h26= 25 мкм (табл.25, стр.188, [1])
D26=0,067.5=0.45
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу26=0 мкм (табл.13, стр.42, [1]);
переход IV
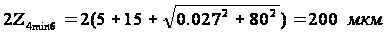
Rz36= 5 мкм (табл.25, стр.188, [1])
H36= 15 мкм (табл.25, стр.188, [1])
D36=0,060,45=0,027
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу36= 80 мкм (табл.16, стр.44, [1]);
Рассчитаем припуски на поверхность 7:
переход I
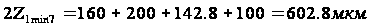
Rz0 7= 160 мкм (табл.12, стр.186, [1])
h0 7=200 мкм (табл.12, стр.186, [1])
D0 7=3; длина поверхности 47.6 мм; (табл.16, стр.186, [1])
D07
=347.6=142.8
мкм
eу07=100 мкм (табл.16, стр.44, [1])
переход II
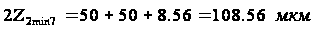
Rz17= 50 мкм – получили на черновом переходе (табл.24, стр.187, [1])
h17= 50 мкм (табл.24, стр.187, [1])
D 17=0,06142.8=8.56
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу17=0 мкм (табл.16, стр.44, [1]);
переход III
2Z3min7=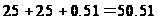 мкм
Rz27= 120 мкм (табл.24, стр.188, [1])
h27= 125 мкм (табл.24, стр.188, [1])
D27=0,068.56=0,51
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу27=0 мкм (табл.16, стр.44, [1]);
Рассчитаем припуски на поверхность 8:
переход I
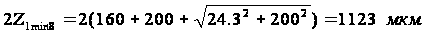
Rz0 8= 160 мкм (табл.12, стр.186, [1])
h0 8=200мкм (табл.12, стр.186, [1])
D0 8=3; длина поверхности 8.1 мм;
D08
=38.1=24.3
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу08=200 мкм (табл.16, стр.44, [1])
Рассчитаем припуски на поверхность 9:
переход I
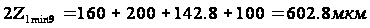
Rz0 9= 160 мкм (табл.12, стр.186, [1])
h0 9=200 мкм (табл.12, стр.186, [1])
D0 9=3; длина поверхности 47.6 мм; (табл.16, стр.186, [1])
D09
=347.6=142.8
мкм
eу09=100 мкм (табл.16, стр.44, [1])
Рассчитаем припуски на поверхность 10:
переход I
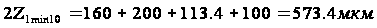
Rz010= 160 мкм (табл.12, стр.186, [1])
h0 10=200 мкм (табл.12, стр.186, [1])
D0 10=3; длина поверхности 37.8 мм; (табл.16, стр.186, [1])
D010
=337.8=113.4
мкм
eу010=100 мкм (табл.16, стр.44, [1])
Рассчитаем припуски на поверхность 11:
переход I
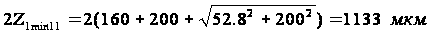
Rz0 11= 160 мкм (табл.12, стр.186, [1])
h0 11=200мкм (табл.12, стр.186, [1])
D0 11=3; длина поверхности 19,1 мм;
D0 11
=319,1=57.3
мкм (табл.16, стр.186,
[1] при D=25 мм)
eу011=200 мкм (табл.16, стр.44, [1])
Рассчитаем припуски на поверхность 12:
переход I
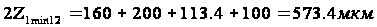
Rz0 12= 160 мкм (табл.12, стр.186, [1])
h0 12=200 мкм (табл.12, стр.186, [1])
D0 12=3; длина поверхности 37.8 мм; (табл.16, стр.186, [1])
D012
=337.8=113.4
мкм
eу012=100 мкм (табл.16, стр.44, [1])
переход II
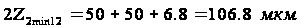
Rz112= 50 мкм – получили на черновом переходе (табл.24, стр.187, [1])
h112= 50 мкм (табл.24, стр.187, [1])
D 112=0,06113.4=6.8
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу112=0 мкм (табл.16, стр.44, [1]);
переход III
2Z3min12=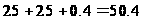 мкм
Rz212= 120 мкм (табл.24, стр.188, [1])
h212= 125 мкм (табл.24, стр.188, [1])
D212=0,066.8=0,4
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу212=0 мкм (табл.16, стр.44, [1]);
Рассчитаем припуски на поверхность 13:
переход I
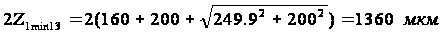
Rz0 13= 160 мкм (табл.12, стр.186, [1])
h0 13=200мкм (табл.12, стр.186, [1])
D0 13=3; длина поверхности 82,9 мм;
D013
=382,9=
249.9мкм (табл.16, стр.186,
[1] при D=25 мм)
eу013=200 мкм (табл.16, стр.44, [1])
переход II
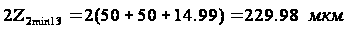
Rz113= 50 мкм – получили на черновом переходе (табл.25, стр.188, [1])
h113= 50 мкм (табл.25, стр.188, [1])
D 113=0,06249.9=14.99
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.24,
[1])
eу113=0 мкм (без переустановки)
переход III
2Z3min13=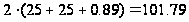 мкм
Rz213= 25 мкм (табл.25, стр.188, [1])
h213= 25 мкм (табл.25, стр.188, [1])
D213=0,0614.99=0.89
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу213=0 мкм (табл.13, стр.42, [1]);
переход IV
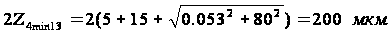
Rz313= 5 мкм (табл.25, стр.188, [1])
H313= 15 мкм (табл.25, стр.188, [1])
D313=0,060,89=0,053
- кривизна
поверхности
с учетом коэффициента
уточнения
Ку=0,06 (стр.190, таб.29,
[1])
eу313= 80 мкм (табл.16, стр.44, [1]);
Определяем допуски на промежуточные размеры и допуски на заготовку.
Допуск на поверхности 2
б(-)3= 1300 мкм
б1 = 520 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 84 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
б3 = 33 мкм(по 8 квалитету) (табл. 11 стр. 130 [5] )
Допуск на поверхности 3
б(-)3= 1100мкм
б1 = 430 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 70 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
Допуск на поверхности 6
б(-)3= 1600мкм
б1 = 620 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 100 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
б3 = 39 мкм(по 8 квалитету) (табл. 11 стр. 130 [5] )
Допуск на поверхности 7
б(-)3= 1900мкм
б1 = 740 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 120 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
Допуск на поверхности 12
б(-)3= 2200мкм
б1 = 870 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 140 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
Допуск на поверхности 13
б(-)3= 1300мкм
б1 = 520 мкм(по 14 квалитету) (табл. 11 стр. 130 [5] )
б2 = 84 мкм(по 10 квалитету) (табл. 11 стр. 130 [5] )
б3 = 33 мкм(по 8 квалитету) (табл. 11 стр. 130 [5] )
Определяем промежуточные размеры:
На поверхность 1,14
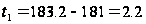 мм - глубина
резания t
=1,1 мм
На поверхность 2
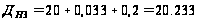 мм
- глубина резания
на сторону t
=0,1165 мм
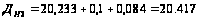 мм - глубина
резания на
сторону t
=0,092 мм
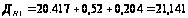 мм - глубина
резания на
сторону t
=0,36 мм
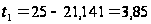 мм - глубина
резания на
сторону t
=1,92 мм
На поверхность 3
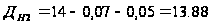 мм - глубина
резания на
сторону t
=0,12 мм
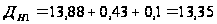 мм - глубина
резания на
сторону t
=0,53 мм
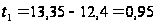 мм - глубина
резания на
сторону t
=0.95 мм
На поверхность 4
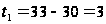 мм - глубина
резания t
=1,5 мм
На поверхность 5
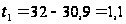 мм - глубина
резания t
=1,1 мм
На поверхность 6
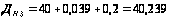 мм
- глубина резания
на сторону t
=0,1195 мм
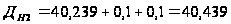 мм - глубина
резания на
сторону t
=0,1 мм
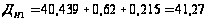 мм - глубина
резания на
сторону t
=0,415 мм
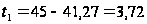 мм - глубина
резания на
сторону t
=1,86 мм
На поверхность 7
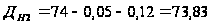 мм - глубина
резания на
сторону t
=0,17 мм
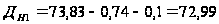 мм - глубина
резания на
сторону t
=0,84 мм
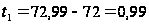 мм - глубина
резания на
сторону t
=0.99 мм
На поверхность 8
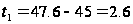 мм - глубина
резания t
=1,3 мм
На поверхность 9
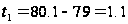 мм - глубина
резания t
=1,1 мм
На поверхность 10
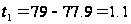 мм - глубина
резания t
=1,1 мм
На поверхность 11
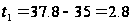 мм - глубина
резания t
=1,4 мм
На поверхность 12
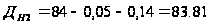 мм - глубина
резания на
сторону t
=0,19 мм
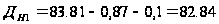 мм - глубина
резания на
сторону t
=0,97 мм
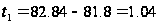 мм - глубина
резания на
сторону t
=1.04 мм
На поверхность 13
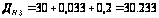 мм
- глубина резания
на сторону t
=0,1165 мм
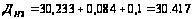 мм - глубина
резания на
сторону t
=0,092 мм
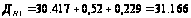 мм - глубина
резания на
сторону t
=0.62 мм
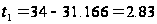 мм - глубина
резания на
сторону t
=1.417 мм
Таблица 14 - Расчет припусков на заготовку
| Поверхности | Элементы припусков |
Zi min мкм |
δ 1 мкм |
ДНi Мм |
|||||||||
|
RZI-1 мкм |
hZi-1 мкм |
ΔZi-1 мкм |
Eцi мкм |
||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | ||||||
|
Штамповка: Поверхность 1,14 1 – черновой |
160 |
200 |
100 |
100 |
1120 |
2900 |
- |
||||||
|
Поверхность 2 1 – черновой 2 – получистовой 3 – Чистовой 4-шлифование |
160 50 25 5 |
200 50 25 15 |
40,5 2,43 0,12 0,0072 |
200 0 0 80 |
1128 204,86 100,24 200 |
1300 520 84 33 |
21,141 20,417 20,233 |
||||||
|
Поверхность 3 1 – черновой 2 – получистовой 3 – Чистовой |
160 50 25 |
200 50 25 |
99 5,94 0,35 |
100 0 0 |
559 105,94 50,32 |
1100 430 70 |
13,35 13,88 |
||||||
|
Поверхность 4 1 – черновой |
160 |
200 |
55,5 |
200 |
1231 |
1300 |
- |
||||||
|
Поверхность 5 1 – черновой |
160 |
200 |
135 |
100 |
595 |
1600 |
- |
||||||
|
Поверхность 6 1 – черновой 2 – получистовой 3 – Чистовой 4-шлифование |
160 50 25 5 |
200 50 25 15 |
125,1 7,5 0,45 0,027 |
200 0 0 80 |
1191 215 100,9 200 |
1600 620 100 39 |
41,27 40,439 40,239 |
||||||
|
Поверхность 7 1 – черновой 2 – получистовой 3 – Чистовой |
160 50 25 |
200 50 25 |
142,8 8,56 0,51 |
100 0 0 |
602,8 108,56 50.51 |
1900 740 120 |
72,99 73,83 |
||||||
|
Поверхность 8 1 – черновой |
160 |
200 |
24,3 |
200 |
1123 |
1600 |
- |
||||||
|
Поверхность 9 1 – черновой |
160 |
200 |
142,8 |
100 |
602,8 |
1900 |
- |
||||||
|
Поверхность 10 1 – черновой |
160 |
200 |
113,4 |
100 |
573,4 |
1900 |
- |
||||||
|
Поверхность 11 1 – черновой |
160 |
200 |
57.3 |
200 |
1133 |
1600 |
- |
||||||
|
Поверхность 12 1 – черновой 2 – получистовой 3 – Чистовой |
160 50 25 |
200 50 25 |
113,4 6,8 0,4 |
100 0 0 |
573,4 106,8 50.4 |
2200 870 140 |
82,84 83,81 |
||||||
|
Поверхность 13 1 – черновой 2 – получистовой 3 – Чистовой 4-шлифование |
160 50 25 5 |
200 50 25 15 |
249,9 14,99 0,89 0,053 |
200 0 0 80 |
1360 229,98 101,79 200 |
1300 520 84 33 |
31,166 30,417 30,233 |
||||||
7.5 Расчет и назначение режимов резания
Определяем режимы резания на токарную с ЧПУ операцию 030 по нормативам [5]:
1Установить, зажать деталь;
2.Точить поверхность с одновременной подрезкой торца, выдерживая размеры (3), (2)с образованием фаски (4)
3. Точить поверхность с одновременной подрезкой торца, выдерживая размеры (5), (1) с образованием фаски (6)
4. Снять заготовку
2 переход
1.Для точения наружной поверхности
Глубина резания равна:
- черновой t21=1,92 мм
- получистовой t22=0,36 мм
- чистовое точение t32=0,092 мм
2. Для подрезки торца
Глубина резания равна:
- черновой t21=0,95 мм
- получистовой t22=0,53 мм
- чистовое точение t32=0,12 мм
3. Назначаем подачу:
| Точение поверхности | Подрезка торца | |
|
- при черновом обтачивании - при получистовом точении - при чистовом |
S01=0,5 мм/об S02=0,3 мм/об. S02=0,15 мм/об |
S01=0,6 мм/об S02=0,4 мм/об. S02=0,2 мм/об |
4. Назначаем период стойкости резца Т=60 мин. [5]
5. Выбираем скорость главного движения резания:
|
Точение поверхности (стр. 76, карта 3 [5]) |
Подрезка торца (стр. 76, карта 3 [5]) |
|
|
- при черновом обтачивании - при получистовом точении - при чистовом |
V21= 98м/мин V22= 118м/мин V22= 132м/мин |
V21= 108м/мин V22= 124м/мин V22= 157м/мин |
6. Рассчитаем частоту вращения шпинделя:
| Точение поверхности | Подрезка торца |
|
n21= Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |