Технология изготовления детали типа "Вал"
n22=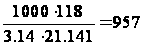 об/мин;
n23=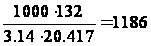 об/мин
n21=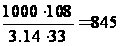 об/мин;
n22=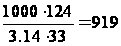 об/мин;
n23=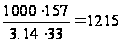 об/мин
Корректируем частоту вращения шпинделя по паспортным данным станка:
| Точение поверхности | Подрезка торца | |
|
- при черновом обтачивании - при получистовом точении - при чистовом |
n21= 800 об/мин n22= 1000 об/мин n23= 1250 об/мин |
n21= 800 об/мин n22= 1000 об/мин n23= 1250 об/мин |
Вносим поправку значении скорости резания:
| Точение поверхности | Подрезка торца |
|
V21= V22= V23= |
V21= V22= V23= |
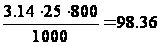 м/мин;
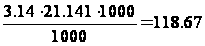 м/мин;
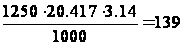 м/мин
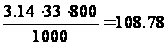 м/мин;
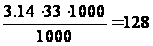 м/мин;
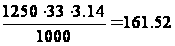 м/мин
Рассчитаем минутную подачу:
| Точение поверхности | Подрезка торца |
|
|
|
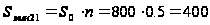 мм/мин;
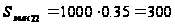 мм/мин;
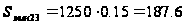 мм/
мин
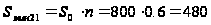 мм/мин;
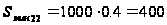 мм/мин;
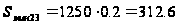 мм/
мин
10. Определим мощность, затачиваемую на резание:
| Точение поверхности (К24, стр.78, [5]), | Подрезка торца (К24, стр.78, [5]), | |
|
- при черновом обтачивании - при получистовом точении - при чистовом |
N21=2,4 кВт N22=1,8 кВт N23=1,2 кВт |
N21=2,8 кВт N22=2 кВт N23=1,2 кВт |
11. Проверяем мощность привода станка по условию Nрез Ј Nшп
Nшп
= Nст
 h=10
0.8=8 кВт
2,8 Ј 8 - обработка возможна
3 переход
1.Для точения наружной поверхности
Глубина резания равна:
- черновой t31=1,5 мм
2. Для подрезки торца
Глубина резания равна:
- черновой t31=1,1 мм
3. Назначаем подачу:
| Точение поверхности | Подрезка торца | |
| - при черновом обтачивании | S01=0,5 мм/об | S01=0,6 мм/об |
4. Назначаем период стойкости резца Т=60 мин. [5]
5. Выбираем скорость главного движения резания:
| Точение поверхности (стр. 76, карта 3 [5]) | Подрезка торца (стр. 76, карта 3 [5]) | |
| - при черновом обтачивании | V21= 93м/мин | V21= 110м/мин |
6. Рассчитаем частоту вращения шпинделя:
| Точение поверхности | Подрезка торца |
|
n21= |
n21= |
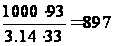 об/мин;
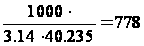 об/мин;
7. Корректируем частоту вращения шпинделя по паспортным данным станка:
| Точение поверхности | Подрезка торца | |
| - при черновом обтачивании | n21= 800 об/мин | n21= 800 об/мин |
Вносим поправку в значении скорости резания:
| Точение поверхности | Подрезка торца |
|
V21= |
V21= |
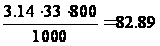 м/мин;
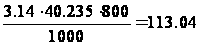 м/мин;
Рассчитаем минутную подачу:
| Точение поверхности | Подрезка торца |
|
|
|
10.Определим мощность, затачиваемую на резание:
| Точение поверхности (К24, стр.78, [5]), | Подрезка торца (К24, стр.78, [5]), | |
| - при черновом обтачивании | N21=2,2 кВт | N21=2,6 кВт |
11. Проверяем мощность привода станка по условию Nрез Ј Nшп
Nшп
= Nст
h=10
0.8=8 кВт
2,6 Ј 8 - обработка возможна
Рассчитаем режимы резания на вертикально-фрезерную операцию 035 по эмпирическим формулам.
Установить и зажать заготовку.
Фрезеровать шпоночные пазы с переустановкой, выдерживая размеры 1, 2, 3,4
Снять заготовку
1. Глубина фрезерования t2=4 мм
2. Определяем подачу Sz=0,02 мм/об (стр. 286 т. 38 [3])
3. Скорость резания для фрезерования:
4. Назначаем период стойкости сверла Т=80 мин ( стр. 279, т.30[3])
5. Определяем скорость главного движения резания, допускаемую режущими свойствами фрезы:
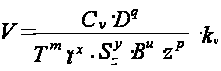 (19)
где Сv =12;q=0.3;x=0.3;y=0.25;u=0;p=0;m=0.26 (стр. 286 т. 39 [3])
D –диаметр фрезы 8 мм;
В- ширина фрезерования 8 мм;
Z – число зубьев фрезы, 2 шт.
Kv- поправочный коэффициент на скорость резания:
kv= kMv ЧkИv Чklv (20)
где kИv - коэффициент учитывающий качество поверхностного слоя заготовки, 1 (стр. 280 т. 31 [3]);
klv - коэффициент учитывающий материал инструмента, 1 (стр. 280 т. 31 [3]);
kMv – коэффициент учитывающий качество материала:
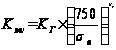 (21)
где kГ - коэффициент зависящий от материала детали
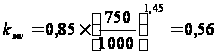
kv= 1Ч1Ч0,56=0,56
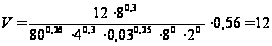 м/мин
6. Определяем частоту вращения:
 (22)
n=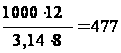 об/мин
7. Корректируем частоту вращения по паспорту станка: n=500 об/мин
8. Тогда действительная скорость резания:
VД=
 (23)
VД=
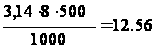 м/мин
Определяем силу резания для сверления:
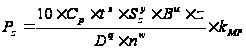 ,
(24)
где Ср=68,2; y=0,72; w=0; x=0,86; u=1; q=086 (стр. 291 т. 41 [3])
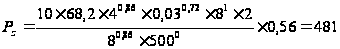 Н
10. Определяем крутящий момент:
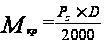 ,
(25)
где См=0,0345; y=0,8; q=2 (стр. 281 т.32[3])
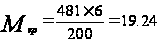 Н
м
11. Определяем мощность, затрачиваемую на резание:
 (26)
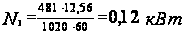
12. Проверяем мощность привода станка по условию Nрез Ј Nшп
Nшп
= Nст
h=5,5
0.8=4,4
кВт – для станка
6Р13 0,12 Ј 4,4 -
обработка
возможна
Значения режимов резания по остальным операциям выбираем по справочнику [5,6,7] и результаты сводим в таблицу 15.
Таблица 15 – Режимы резания
|
№ операций |
Содержание перехода |
Ш или Вмм |
L мм |
t мм |
S0 мм/об |
SМИН мм/мин |
VP м/мин |
nд об/мин |
N кВт |
| 015 |
Фрезерно-центровальная 1.Фрезеровать торцы 2.Сверлить цент. Отверстия |
Ш100 Ш5 |
215 5 |
1,5 2,5 |
0,2 0,03 |
102 92 |
176 28,8 |
600 1600 |
1,1 0,9 |
| 020 |
Черновое точение Черновая подрезка торца Получистовое точение Получистовая подрезка торца Контурное точение Поверхности Торца Черновое точение Черновая подрезка торца |
34 37,8 30,417 37,8 30,233 37,8 37,8 47,6 |
84 3,31 84 3,69 84 3,78 18 13,9 |
1,417 1,04 0,62 0,97 0,092 0,19 1,4 1,1 |
0,5 0,6 0,3 0,4 0,15 0,2 0,4 0,5 |
400 480 300 400 187,5 250 284 355 |
95 105 118 132 148 156 89 106 |
800 800 1000 1000 1250 1250 710 710 |
2,6 2,8 1,6 1,8 1,2 1,4 2,2 2,6 |
| 025 |
Черновое точение Черновая подрезка торца Получистовое точение Получистовая подрезка торца Контурное точение Поверхности Торца Черновое точение Точение канавки |
45 47,6 41,27 47,6 40,439 47,6 47,6 37,6 |
42 1,3 42 2,94 42 3,58 5 1,9 |
1,86 0,99 0,415 0,84 0,1 0,17 1,3 1,25 |
0,5 0,6 0,35 0,4 0,2 0,25 0,5 0,08 |
315 378 280 320 200 250 355 32 |
89 94 113 129 126 149 106 66 |
630 630 800 800 1000 1000 710 400 |
2,6 2,8 1,4 1,6 1 1,2 2,6 1,8 |
| 030 |
Черновое точение Черновая подрезка торца Получистовое точение Получистовая подрезка торца Контурное точение Поверхности Торца Черновое точение Черновая подрезка торца |
25 33 21,141 33 20,417 33 33 45 |
14 4 14 5,9 14 6,29 18 6 |
1,86 0,99 0,415 0,84 0,1 0,17 1,5 1,1 |
0,5 0,6 0,3 0,4 0,15 0,2 0,5 0,6 |
400 480 300 400 187 250 400 480 |
98 108 118 128 139 161 82 113 |
800 800 1000 1000 1250 1250 800 800 |
2,4 2,8 1,8 2 1,2 1,2 2,2 2,8 |
| 035 | Фрезерование шпоночного паза | 8 | 40 | 4 | 0,03 | 15 | 12,56 | 500 | 0,12 |
| 040 | Фрезерование лыски | 14 | 16,5 | 2,5 | 0,07 | 157 | 30 | 200 | 1,6 |
| 055 | Шлифовать поверхность | 30k6 | 84 | 0.015 | 10 | - | 30 | 280 | 3.6 |
| 060 | Шлифовать поверхность | 45k6 | 42 | 0.015 | 10 | - | 30 | 280 | 3.6 |
| 065 | Шлифовать поверхность | 20k6 | 14 | 0.015 | 10 | - | 30 | 280 | 3.6 |
8. Нормирование технологических операций
Технически обоснованная норма времени устанавливается с учетом проектируемого технологического процесса, организации труда и квалификации рабочих, соответствующих заданному типу производства и рациональной организации рабочих мест.
Определим нормы времени для каждой технологической операции механической обработки заготовки.
Для серийного производства норма времени на выполнение технологической операции определяется как штучно-калькуляционное время по формуле
ТШК = ТШ +
 ,
(27)
где ТШ – штучное время на операцию, мин;
ТПЗ – подготовительно-заключительное время;
nП – размер партии деталей.
Норма штучного времени на операцию в общем случае рассчитывается по формуле
ТШ =
 ∙ ТОП ∙ (1 +
 )
(28)
где q – число одновременно обрабатываемых заготовок (в нашем случае q = 1);
ТОП - оперативное время;
аобс – время на организационное и техническое обслуживание рабочего места в процентах;
аотл - время на отдых и личные надобности в процентах к оперативному времени.
Оперативное время вычисляется по формуле
ТОП = ТО + ТВ + КТВ, (29)
где ТО – основное (машинное) время;
ТВ – вспомогательное время на выполнение вспомогательных переходов;
КТВ - коэффициент вспомогательного времени, учитывающий тип оборудования и серийность производства.
Основное время определяется по формуле
ТО =
 ,
(30)
где toj – время выполнения отдельного технологического перехода.
toj
=
 i, (31)
где l – длина обрабатываемой поверхности;
lB – длина врезания инструмента;
ln – длина перебега инструмента;
S0 – оборотная подача;
n – частота вращения шпинделя;
i – число проходов, выполняемых на данном переходе.
Вспомогательное время на операцию определяем по формуле
ТВ = ТВУ + ТВСП + ТВИ, (32)
где ТВУ – время на установку и снятие заготовки;
ТВСП – вспомогательное время, связанное с выполнением перехода и операции;
ТВИ – время на контрольные измерения.
Для технологических операций, выполняемых на станках ЧПУ, штучное время определяется по формуле
ТШТ =(Та
+ ТВ КТВ) (1 +
 ),
(33)
где Та – время автоматической работы по программе;
Тоб – время на обслуживание рабочего места и личные надобности в процентах.
Та = Тоа + Тва, (34)
где Тао – время основной работы по программе;
Тва – время вспомогательной работы по программе;
Тоа =
 ,
(35)
где li – длина пути, проходимого инструментом на участке траектории движения;
Sмi – минутная скорость подачи.
Тва = ТХ + ТОСТ, (36)
где ТХ – время автоматической вспомогательной работы на быстрые перемещения;
ТОСТ – время технологических пауз при смене инструмента, проверке размеров и т.п.
В качестве примера определим норму времени для 030 операции, токарной с ЧПУ.
Время автоматической работы определим по формуле
Та =
 +
 (37)
Значения toai и tвaj определяются из таблицы, составленной в соответствии с траекторией движения инструмента (рис. 14).
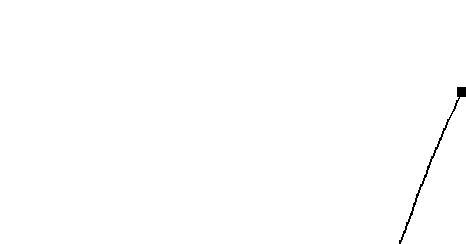
Рисунок 14 - Траектория движения инмтрумента на операции 030
Таблица 16 - Нормы времени на операцию 030 токарную с ЧПУ
| N | Lмм | Sмм/мин | Тоа мин | Твамин |
|
0-1 1-1I 1I-1II 1II-1III 1III-1 1-1IV 1IV-1V 1V-1VI 1VI-1 1-2 2-3 3-4 4-5 5-6 |
165 6.93 14.35 6.93 14.35 7.29 14.88 7.29 14.88 8.5 1 1.58 12.88 3 |
2000 2000 400 480 2000 2000 300 400 2000 2000 187 187 187 312 |
- - 0.035 0.0144 - - 0,0496 0,01822 - - 0.0053 0.0084 0.0688 0.0096 |
0.0825 0,00346 - - 0,00717 0,003645 - - 0,00744 0,00425 - - - - |
|
6-7 7-8 8-9 9-0 |
2.83 16 15 178.39 |
312 400 480 2000 |
0.009 0.04 0.03125 - |
- - - 0,08919 |
Та = 0.241+0.228=0,469мин
Тв=Тву+Твсп+Твн=0,45+0,55+0,47=1,47 мин
где Тву = 0,45 мин (К.2, стр.36, [5]) – время на установку и снятие заготовки;
Твсп. = 0,04 + 0,03 + 0,15 + 0,04+0.29 = 0,55 мин (К.8, стр.50, [5]) – время, связанное с выполнением переходов;
Тви = 0.3+0.07+0.1= 0.47 мин (К.9, стр.52, [5]) – время на контрольные измерения;
Тоб = 10% (К.10, стр.55, [5]) – время технологического обслуживания и отдыха;
Ктв = 1 (К.1, стр.35, [5]) – поправочный коэффициент на вспомогательное время, зависящий от серийности работ, типа оборудования и трудоёмкости.
Тш = (0,469 + 1,47∙1)∙(1
+
 )
= 2,13 мин
Тпз = 14 мин – (К.11, стр.50, [5]) подготовительно-заключительное время;
nД = 84 – размер партии деталей.
Определим штучно-калькуляционное время:
Тш-к = 2,13 +
 = 2,29 мин.
Расчет и выбор норм времени на операцию с ручным управлением.
040 Фрезерную
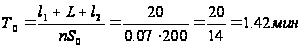
Вспомогательное время
Тву = 0,15 мин (к.3, стр.34 [8]) – время на установку и снятие заготовки;
Твсп = 0,02+0,06+0,08+0,5+0,06=0,27 мин (к.18, стр.67 [7]), (к.18, стр.69 [7]) – вспомогательное время, связанное с переходом;
Тви = 0,17 мин (к.86, стр.186 [8]) – время на контрольные измерения (при помощи штангенциркуля);
 ТП
З - время
подготовительно-заключительное
ТП З=18 мин (с.110 к.32 [8])
аабс – процентное выражение времени взятого от оперативного аабс=3%;
аотд – время на отдых и личные надобности аотд=7%;
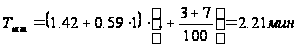
Определим штучно-калькуляционное время:
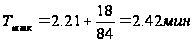
Нормы времени по операциям сведем в таблицу 17.
Таблица 17 - Нормирование времени на механическую обработку
| № опер. | Наименование |
Тв мин |
То мин |
Тшт мин |
Тпз мин |
Тшт.к мин |
| 015 | Фрезерно-центровальная | 2,7 | 1,63 | 3,27 | 29 | 3,61 |
| 020 | Токарная с ПУ | 1,8 | 1,64 | 3,78 | 24,2 | 4,06 |
| 025 | Токарная с ПУ | 1,53 | 1,32 | 3,13 | 22 | 3,39 |
| 030 | Токарная с ПУ | 1,47 | 0,469 | 2,13 | 18 | 2,29 |
| 035 | Фрезерная | 1,24 | 1,07 | 2,54 | 32,5 | 2,92 |
| 040 | Фрезерная | 0,59 | 1,4 | 2,21 | 32,5 | 2,42 |
| 055 | Круглошлифовальная | 0,85 | 5,2 | 6,65 | 23 | 6,92 |
| 060 | Круглошлифовальная | 0,67 | 3,8 | 4,91 | 23 | 5,18 |
| 065 | Круглошлифовальная | 0,52 | 1,2 | 1,89 | 23 | 2,16 |
Список литературы и нормативных документов
1. Справочник технолога-машиностроителя в 2 томах. Том 1 / Под редакцией Косиловой А.Г., Мещерякова Р.К. – 4-е изд., М. Машиностроение, 1985.
2. ГОСТ 7505-74.
3. Справочник технолога-машиностроителя в 2 томах. Том 2 / Под редакцией Косиловой А.Г., Мещерякова Р.К. – 4-е изд., М. Машиностроение, 1986.
4. Кузнецов Ю.И., Маслов А.Р., Байков А.Н. Оснастка для станков с ЧПУ: Справочник. – 2-е издание – М.: Машиностроение, 1990.
5. Общемашиностроительные нормативы времени и режимов резания на работы, выполняемые на металлорежущих станках с ЧПУ – ЦБПНТ при НИИ труда. М.: Машиностроение. 1980.
6. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 1. ЦБПНТ при НИИ Труда. 2-е издание; М.: Машиностроение, 1974.
7. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 2. ЦБПНТ при НИИ Труда. 2-е издание; М.: Машиностроение, 1974.
8. “Общемашиностроительные нормы времени вспомогательного, на обслуживание рабочего места и подготовительного для технического нормирования станочных работ”. ЦБПНТ при НИИ труда. М.: Машиностроение. 1974.
Размещено на